Póngase en contacto con Zhenling

Revisión del plano · secuencia de fabricación · alcance de la inspección
Mecanizado CNC de precisión de piezas industriales según plano
El mecanizado CNC de precisión comienza con una definición controlada del producto, no con una afirmación genérica sobre tolerancias. Esta revisión vincula el plano aprobado para producción con una secuencia de fabricación definida, los registros de inspección acordados y una cotización lista para producción de un equipo que trabaja directamente desde la fábrica. Las consultas sobre mecanizado CNC de precisión deben incluir el material, las dimensiones críticas, el esquema de referencias, el método de medición, los informes necesarios y los criterios de aceptación. El precio no es el único resultado. Solicite que la cotización indique la secuencia propuesta, los límites de capacidad, los registros y los supuestos de plazo.
Servicios de mecanizado CNC de precisión para piezas que requieren más que una forma
Los servicios de mecanizado CNC de precisión convierten una definición digital del producto en piezas mecanizadas por CNC, pero la geometría es solo una parte de la aceptación. La revisión aprobada para producción, la condición del material en bruto, la estructura de referencias, las dimensiones críticas, el acabado superficial, el tratamiento térmico, el nivel de inspección y la cantidad del pedido modifican la secuencia de fabricación. Cuando la aceptación depende de mediciones, NIST explica que la trazabilidad metrológica corresponde a un resultado de medición mediante una cadena de calibración documentada; no es una etiqueta genérica para un taller de mecanizado ni para una pieza.
Algunos servicios de mecanizado de precisión a medida agrupan metales y plásticos en un mismo catálogo. Esta página se limita a los materiales metálicos indicados en el perfil proporcionado por Zhenling y no presenta el mecanizado CNC de plásticos como un servicio verificado.
Piezas según plano
Útil cuando el plano identifica interfaces funcionales, ajustes, roscas, referencias y características geométricas que requieren una revisión explícita.
Geometría que requiere varias operaciones
Útil cuando el torneado, el fresado de extremos, la perforación, el mecanizado de orificios profundos, el rectificado o el mecanizado por descarga eléctrica pueden formar parte de una misma secuencia de fabricación.
Trabajos sensibles al material
Útil cuando el grado, la dureza, el tratamiento térmico, la exposición a la corrosión o el recubrimiento final pueden modificar el montaje y el plan de verificación.
Pedidos con requisitos de documentación
Útil cuando el área de compras necesita documentos de material, registros dimensionales, el estado de la revisión o archivos de liberación acordados.
Los tipos de piezas son un punto de partida, no una prueba del resultado
El perfil de la empresa proporcionado por Zhenling Metal enumera ensambles no estándar, bridas, rodillos, tubos doblados, cuerpos de válvula, tapones y otras piezas mecanizadas de precisión fabricadas a partir de planos o muestras. Estas categorías describen las consultas que el equipo puede evaluar; Zhenling Metal no afirmará que establecen una tolerancia, un acabado superficial, un plazo de entrega o una capacidad de producción universales.
Tres límites de la evidencia
Lo que se sabe antes de la revisión
La información proporcionada por el cliente indica familias generales de materiales, tipos de piezas y una lista de equipos de mecanizado disponibles para consultas.
Lo que se sabe tras revisar el plano
Un proceso de mecanizado de precisión propuesto, la lógica del montaje, el acceso a las características geométricas, el enfoque de inspección y las cuestiones técnicas pendientes.
Lo que se sabe al acordar el pedido
Los requisitos alcanzables para las características geométricas, el precio, el plazo de entrega, los documentos, el embalaje, el alcance del envío y las decisiones de liberación.
Los compradores señalan grandes diferencias entre las cotizaciones de piezas de prototipo aparentemente similares. Una comparación fundamentada comienza por el alcance controlado que sustenta los supuestos sobre el plano, el proceso, la inspección, los tratamientos posteriores y la entrega, no solo por el precio unitario anunciado.
Solicite una revisión del plano antes de fabricarEl ciclo de control desde el plano hasta la liberación
Para cada pedido, el ciclo de control desde el plano hasta la liberación ofrece un marco de comunicación para el mecanizado de precisión a medida. Vincula la definición del producto aprobada para producción con una secuencia propuesta, los registros de la primera pieza de producción, el control de las características geométricas críticas, la inspección final y el conjunto de documentos indicado en la orden de compra. Su decisión de inspección sigue el principio general expuesto en el resumen de ISO 14253-1: las decisiones de conformidad tienen en cuenta la incertidumbre de medición en lugar de considerar que un valor mostrado se explica por sí solo.
Revise la definición del producto
Datos de entrada: el plano vigente, el modelo, la revisión, las especificaciones y la información de la muestra.
Decisión: establecer qué documento prevalece y qué contradicciones o dimensiones faltantes deben resolverse.
Decisión: establecer qué documento prevalece y qué contradicciones o dimensiones faltantes deben resolverse.
Defina la secuencia del proceso de mecanizado
Datos de entrada: la geometría, la condición del material, la cantidad y las operaciones posteriores.
Decisión: definir las operaciones, la sujeción de la pieza, las referencias, la estrategia de acceso a las características geométricas y los límites de los procesos externos.
Decisión: definir las operaciones, la sujeción de la pieza, las referencias, la estrategia de acceso a las características geométricas y los límites de los procesos externos.
Verifique la primera pieza de producción
Datos de entrada: la pieza inicialmente mecanizada y el alcance de inspección acordado.
Decisión: determinar si el montaje y la definición del producto permiten avanzar al siguiente paso autorizado.
Decisión: determinar si el montaje y la definición del producto permiten avanzar al siguiente paso autorizado.
Controle las características geométricas críticas
Datos de entrada: la lista de características geométricas críticas del pedido y el método de medición.
Decisión: definir qué se verifica, cuándo se verifica y cómo se gestiona una excepción.
Decisión: definir qué se verifica, cuándo se verifica y cómo se gestiona una excepción.
Complete la inspección final
Datos de entrada: las piezas terminadas después de las operaciones secundarias aplicables.
Decisión: determinar la aceptación según el plano, el método, el criterio de muestreo y la regla de decisión acordados.
Decisión: determinar la aceptación según el plano, el método, el criterio de muestreo y la regla de decisión acordados.
Libere los registros acordados
Datos de entrada: las piezas aceptadas y los registros completos.
Decisión: definir qué registros de material, dimensiones, procesos, embalaje y aprobación acompañan al lote.
Decisión: definir qué registros de material, dimensiones, procesos, embalaje y aprobación acompañan al lote.
Qué permite el ciclo
- Ofrece a los equipos de ingeniería, compras y calidad una secuencia común para resolver las decisiones pendientes.
- Distingue una secuencia de fabricación propuesta de un resultado comprobado en una pieza.
- Indica dónde es necesario asignar un responsable para una decisión sobre una revisión, una desviación o una medición.
- Integra los registros de liberación en la cotización desde el principio.
Qué no garantiza el ciclo
- No es un sistema completo de gestión de calidad ni de gestión de la configuración.
- No permite afirmar que existe control del proceso a largo plazo basándose en un solo informe de la primera pieza de producción.
- No certifica el cumplimiento de las normas ISO o ASME ni de las reglas aeroespaciales o gubernamentales sobre datos.
- No sustituye la ingeniería ni la aprobación específicas de cada pedido.
Cuatro controles presentes en cada paso
Aspecto de control
Pregunta por resolver
Riesgo si queda pendiente
Resultado para el pedido
Estado de la configuración
¿Qué plano y qué cambio aprobado rigen este lote?
Una revisión obsoleta o una desviación vencida llega a producción.
Revisión vigente, estado de los cambios aprobados y aislamiento de archivos obsoletos.
Decisión de medición
¿Qué método, información sobre incertidumbre y regla de decisión cerca del límite se aplican?
El comprador y el proveedor llegan a conclusiones distintas a partir del mismo resultado.
Método y regla acordados, responsable de la aprobación y formato del registro.
Categoría de evidencia
¿El comprador solicita registros de la primera pieza de producción, de aceptación del lote o del proceso a largo plazo?
Se confunde una sola pieza aceptada con una capacidad sostenida del proceso.
Categoría de evidencia vinculada a la pieza, el lote y el período que le corresponden.
Tratamiento de datos técnicos
¿El plano o el modelo está sujeto a requisitos de control de datos?
Se detecta un problema de calificación del proveedor después de la transferencia.
Compromiso verificado sobre el tratamiento de los datos o decisión clara de que no aplica.
Elija la secuencia de mecanizado CNC de precisión según la geometría y el riesgo
El nombre de una máquina CNC no determina si una característica geométrica puede mecanizarse de forma estable, si es accesible o si resulta económica. La elección de la secuencia depende de la pieza, las relaciones entre referencias, el espesor de pared, la profundidad de las cavidades, los cortes interrumpidos, el número de montajes, las herramientas de corte, el tratamiento final y los registros necesarios después del mecanizado. Sea cual sea la secuencia propuesta, los registros de medición necesitan una cadena documentada y una revisión de su idoneidad para el uso previsto; las directrices de NIST sobre trazabilidad distinguen esos requisitos de una simple etiqueta de calibración.
«CNC avanzado» no sustituye la decisión sobre la secuencia de fabricación. Las capacidades de mecanizado CNC, incluida la precisión del CNC y el acceso a las características geométricas, siguen dependiendo de la máquina de torneado o fresado seleccionada, el concepto del dispositivo de sujeción, la trayectoria de la herramienta, el material y el alcance de la inspección.
| Condición de la pieza | Posible secuencia por evaluar | Riesgo principal | Pregunta pendiente para la solicitud de cotización |
|---|---|---|---|
| Pieza redonda con diámetros exteriores, orificios o caras concéntricos | Torneado CNC en torno CNC, con fresado o perforación cuando sea necesario | Transferencia de referencias, flexión de piezas esbeltas o montaje adicional | ¿Qué característica geométrica determina la concentricidad, el descentramiento y la aceptación final? |
| Pieza prismática con cavidades, caras y patrones de orificios | Fresado CNC de 3 ejes o secuencia de mecanizado CNC multieje | Acceso a cavidades profundas, deformación de paredes delgadas o esquinas inaccesibles | ¿Qué superficies son funcionales y pueden modificarse los radios de las esquinas o las características geométricas de acceso? |
| Características geométricas distribuidas en varias caras | Indexado de 4 ejes o mecanizado CNC de 5 ejes después de revisar la sujeción de la pieza | Desplazamiento de referencias entre montajes o acceso limitado por posibles colisiones | ¿Reducir el número de montajes mejora la relación crítica o añade un costo innecesario? |
| Material conductor con perfiles estrechos o geometría interna difícil | Mecanizado por descarga eléctrica con hilo cuando la geometría y el material en bruto lo permitan | Orificio de inicio, capa refundida, trayectoria de corte, sujeción de la pieza o acabado posterior | ¿El mecanizado por descarga eléctrica con hilo corresponde a la secuencia principal, a una operación secundaria o no es adecuado? |
| Orificio, plano o superficie críticos después del tratamiento térmico | Mandrinado, rectificado cilíndrico, rectificado plano u otra secuencia de acabado | Deformación, pérdida de material reservado para mecanizado, recuperación de referencias o acceso para la medición | ¿Qué material en bruto, condición final y método de inspección deben preverse? |
Menos montajes no siempre es mejor
Accesibilidad
Un centro de mecanizado de 5 ejes puede mejorar el acceso, pero el alcance de la herramienta, el espacio libre para el portaherramientas y la sujeción de la pieza siguen determinando la secuencia viable.
Continuidad de las referencias
Mecanizar varias características geométricas en un solo montaje puede preservar sus relaciones, siempre que el dispositivo de sujeción y la estrategia de referencias sean compatibles con el plano.
Concentración del riesgo
Un único montaje complejo puede reducir las transferencias y, a la vez, aumentar los riesgos de programación, colisión o recuperación. Esta compensación debe evaluarse durante la revisión.
Los compradores preguntan por qué una pieza más pequeña o visualmente más sencilla puede costar más que una pieza mayor. El tamaño por sí solo no refleja la sujeción de la pieza, el número de operaciones, las características geométricas profundas, las herramientas de corte especiales, el tiempo de máquina, la carga de inspección ni el riesgo de perder una pieza casi terminada.
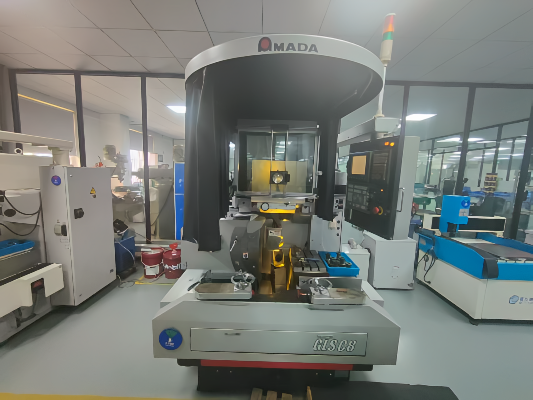
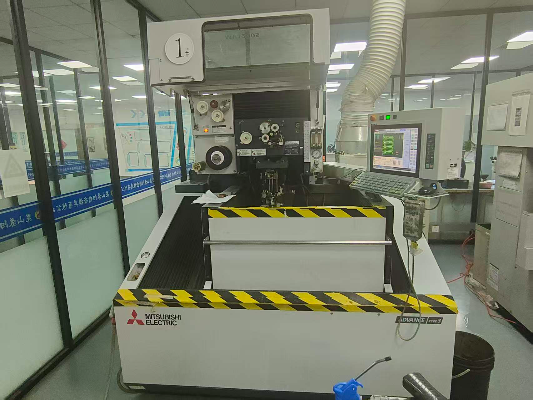
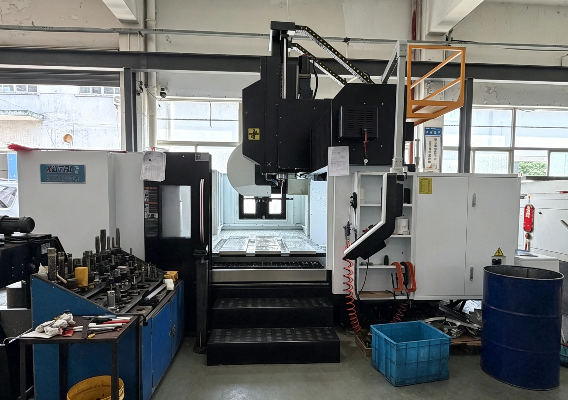
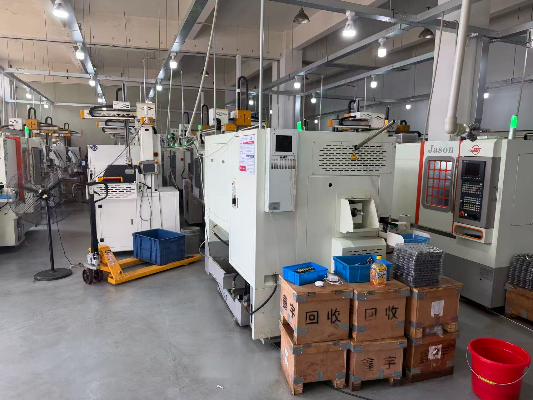
El perfil de Zhenling Metal enumera equipos de torneado CNC, fresado, perforación, mandrinado, rectificado, mecanizado por descarga eléctrica con hilo y mecanizado de 3 ejes, 4 ejes y 5 ejes importados. Los equipos de conformado, soldadura y otros procesos de fabricación también figuran en el perfil general de la empresa, pero el plano aprobado para producción y la revisión específica del pedido determinan qué operaciones forman parte del proceso de fabricación.
Seleccione los materiales de mecanizado según su condición y el entorno de servicio
El grado del material no siempre constituye una instrucción completa de mecanizado. La secuencia de fabricación, la condición de suministro, la dureza, el tratamiento térmico, la geometría, la temperatura de servicio, la exposición a la corrosión, los requisitos superficiales y los certificados necesarios pueden modificar el comportamiento durante el corte y el plan de inspección. Por ello, la condición del material debe definirse antes de establecer el alcance de los registros de inspección; NIST señala que la trazabilidad por sí sola no establece si un resultado es apto para el uso previsto, de modo que también deben indicarse el requisito de medición y el contexto de servicio.
| Familia de materiales | Ejemplos proporcionados | Preguntas de revisión | No dé por hecho |
|---|---|---|---|
| Aceros al carbono y estructurales | 20#, 45#, Q235A, Q345D | Condición, dureza, antecedentes de soldadura o conformado, protección contra la corrosión y acabado final | Que un mismo montaje o parámetro de corte sirva para todas las secciones y geometrías |
| Aceros aleados y para rodamientos | 12CrMoV, GCr15, 25CrMo, 42CrMo | Secuencia de tratamiento térmico, material reservado para mecanizado, riesgo de deformación y condición de las superficies críticas | Que el nombre de un material demuestre la capacidad dimensional después del tratamiento |
| Aceros inoxidables | 303, 304, 304L, 316, 316L, 321 | Grado exacto, condición de suministro, exposición a la corrosión durante el servicio, riesgo de agarrotamiento y necesidades de pasivado u otro acabado | Que todos los grados de acero inoxidable se comporten igual o admitan la misma estrategia de herramientas |
| Aleaciones de níquel y resistentes a la corrosión | Aleaciones a base de níquel, C276, 904L | Especificación, condición, historial térmico, riesgo de endurecimiento por deformación, exposición durante el servicio y registros requeridos | Que la experiencia con una familia de materiales garantice todas las características geométricas o aplicaciones |
| Aleaciones de aluminio | Se indica la familia de aleaciones; en la consulta debe precisarse el grado exacto | Temple, forma del material en bruto, riesgo en paredes delgadas, superficie estética, recubrimiento y requisitos de manipulación | Que un metal más blando elimine los riesgos del dispositivo de sujeción, las rebabas, la deformación o el acabado |
No envíe únicamente el grado
Definición del material
- Norma y grado exacto
- Forma del material en bruto y condición de suministro
- Dureza o temple, cuando corresponda
- Documentación requerida del material
Definición de fabricación
- Secuencia de tratamiento térmico
- Recubrimiento, electrodeposición o pasivado
- Material reservado para mecanizado y áreas protegidas
- Geometría crítica después del tratamiento final
Definición de las condiciones de servicio
- Exposición a la temperatura
- Medio corrosivo
- Función de contención de presión o sellado
- Requisitos de acoplamiento, desgaste y limpieza
Estudios independientes sobre mecanizado respaldan el motivo general de esta revisión: la secuencia de fabricación del material, su condición tras el tratamiento térmico y los parámetros de corte pueden modificar el desgaste de la herramienta y la respuesta de la superficie. Zhenling Metal no afirmará que el resultado de un estudio publicado sobre una aleación se aplique a otro grado, otra geometría, otra máquina CNC u otro pedido.
Convierta los riesgos del material en preguntas concretas
A menudo, la pregunta del comprador no se limita a «¿Pueden mecanizar acero inoxidable?». Un grado conocido no necesariamente resulta fácil de mecanizar cuando esta pared, este orificio, esta rosca, el tratamiento térmico y el acabado superficial final deben integrarse en una secuencia viable con criterios de aceptación medibles.
Preguntas para revisar la solicitud de cotización
- 01. ¿Qué dimensiones se aplican antes del tratamiento térmico y cuáles en la condición final?
- 02. ¿El recubrimiento, la electrodeposición o el servicio de anodizado finales requieren reservar material en bruto, enmascarar superficies o proteger interfaces?
- 03. ¿Se puede acceder a la característica geométrica crítica y medirla después de todas las operaciones secundarias?
- 04. ¿La exposición a la corrosión, las altas temperaturas, la presión o el desgaste exige un documento específico del material?
- 05. ¿Aprobará el comprador una referencia, un radio, un desahogo o una cantidad de material reservada para el proceso que se propongan?
El error consiste en tratar una lista de materiales de fabricación como prueba automática de viabilidad. La lista indicada por Zhenling es un motivo para iniciar una revisión del material y su condición; no garantiza que toda geometría, condición y entorno sean viables sin una evaluación previa.
Solicite una revisión del material y la inspecciónDefina las tolerancias, el acabado superficial y los registros de inspección
Cerca del límite de una especificación, la decisión de aceptación depende de más factores que la tolerancia nominal. El resumen de ISO 14253-1 aporta el principio externo para decidir la conformidad que se utiliza aquí, mientras que las directrices de NIST sobre trazabilidad explican por qué también deben documentarse la cadena de medición y el uso previsto.
Una especificación de mecanizado CNC de precisión solo es útil si el plano identifica qué características geométricas importan y cómo se decidirá su aceptación. Una especificación general de la máquina no puede sustituir las tolerancias de mecanizado específicas de cada característica geométrica, las relaciones entre referencias, los ajustes, las roscas, las tolerancias geométricas, la rugosidad superficial y los requisitos de condición final.
Elabore un registro de características geométricas críticas
| Campo del registro | Por qué importa | Pregunta para ingeniería o calidad | Posibles registros |
|---|---|---|---|
| Característica geométrica y referencia del plano | Evita la ambigüedad de «inspeccionar todo de la misma manera» | ¿Qué dimensiones o propiedades afectan el ajuste, el sellado, el movimiento o la seguridad? | Plano con características geométricas numeradas o lista acordada de características geométricas |
| Referencia y condición final de la pieza | Vincula la medición con la referencia prevista y la etapa del proceso | ¿La característica geométrica se verifica antes o después del tratamiento térmico y del acabado superficial? | Instrucción de inspección y estado de la operación |
| Método de medición | Los distintos métodos pueden tener diferente incertidumbre y limitaciones de acceso | ¿Qué instrumento, dispositivo de sujeción, entorno y método de evaluación se aplican? | Referencia del método y registro de resultados |
| Regla de decisión para la aceptación | Aclara qué ocurre cerca del límite de una especificación | ¿Se requiere un margen de seguridad, una declaración de incertidumbre o la aprobación del comprador? | Regla de aceptación específica del pedido |
| Muestreo y categoría de evidencia | Evita atribuir a un solo resultado más de lo que puede demostrar | ¿El requisito se aplica a la primera pieza de producción, al lote o a los registros del proceso a largo plazo? | Informe de la primera pieza de producción, registro del lote o registros de control acordados |
| Autoridad para aprobar excepciones | Evita que una desviación temporal se convierta en un requisito nuevo sin documentar | ¿Quién puede aprobar una desviación y cuándo vence? | Aprobación firmada vinculada a la revisión y al lote |
Datos del sistema [Al pasar el cursor]
El conjunto de registros de inspección
Nivel 1 · Verificación de la primera pieza de producción
Muestra si una pieza inicial o un montaje cumple las verificaciones acordadas en ese momento del proyecto. Esta aceptación no se extiende automáticamente a todo el lote de producción.
Nivel 2 · Aceptación del lote
Sustenta una decisión sobre un lote definido conforme a un plan de inspección o muestreo acordado. Por sí sola, no demuestra que el proceso se mantendrá estable en futuras series de producción.
Nivel 3 · Registros del proceso a largo plazo
Los registros del proceso a largo plazo se recopilan durante un período mediante un método de control definido. Unas pocas mediciones dentro de los límites no demuestran por sí solas que el proceso esté bajo control.
El Instituto Nacional de Estándares y Tecnología de Estados Unidos describe el muestreo de aceptación como una herramienta para decidir el destino de un lote, no como sustituto del control del proceso. Un solo resultado dentro de la especificación no demuestra control cuando el patrón de muestreo presenta un comportamiento no aleatorio.
La incertidumbre de medición debe incluirse en la decisión cuando el pedido lo exige
ISO 14253-1 establece procedimientos generales para determinar la conformidad o no conformidad con criterios especificados teniendo en cuenta la incertidumbre de medición. Esto no declara que Zhenling esté certificada conforme a ISO 14253-1 ni que la haya implementado; presenta el principio para una decisión específica del pedido.
La capacidad depende de cada pieza
Toda tolerancia cotizada para una dimensión o forma debe relacionarse con el tamaño, la geometría, el material, el montaje para la sujeción de la pieza, el proceso y el tratamiento final. Cotizar una tolerancia sin estas condiciones resulta engañoso.
Alcance de las certificaciones
Esta página no afirma contar con una certificación general ISO, CE, ASME o aeroespacial. Antes de hacer una afirmación de ese tipo, deben revisarse los documentos que acrediten el titular del certificado, su alcance, su vigencia y su aplicabilidad al pedido.
Considere una tolerancia indicada de ±0.1 mm: carece de contexto útil si no se conocen el tamaño de la característica geométrica, el material, el montaje y el método de medición. Un proveedor de mecanizado CNC de precisión debe incorporar estas condiciones en un registro de características geométricas en lugar de ofrecer una garantía universal.
Pase del aprendizaje con prototipos a la producción repetida
El resultado de un prototipo, una decisión de aceptación del lote y los registros de control continuo del proceso responden a preguntas distintas. Las directrices de NIST/SEMATECH sobre muestreo de aceptación distinguen la decisión sobre un lote del control del proceso, y sus directrices sobre gráficos de control abordan el seguimiento del comportamiento a lo largo de las muestras y del tiempo.
Una revisión para la fabricación rápida de prototipos CNC resulta valiosa cuando resuelve incógnitas sobre la sujeción de la pieza, el acceso a las características geométricas, la selección de herramientas, las características geométricas críticas, la medición y los procesos secundarios. Si lo aprendido y aprobado no se incorpora a una revisión controlada y la producción comienza con una versión anterior de los documentos de la solicitud de cotización, el proyecto de mecanizado presenta un riesgo considerable de configuración.
Paso 1
Definición del prototipo
Indique qué debe probar el prototipo, qué dimensiones siguen siendo provisionales y qué registros se requieren antes de efectuar un cambio.
Paso 2
Revisión de lo aprendido
Registre los comentarios sobre viabilidad de fabricación, las mediciones iniciales, las observaciones del ensamble, los efectos del acabado y los riesgos pendientes.
Paso 3
Cierre de la revisión
Finalice y apruebe la definición del producto, el estado de las desviaciones, la condición del material y el alcance de los registros que rigen las piezas cuya producción se ha autorizado.
Paso 4
Verificación de pedidos repetidos
Confirme la revisión, la cantidad, los cambios aprobados, las desviaciones vencidas, el estado del material y los registros de liberación antes de cada lote nuevo.
¿Qué debe mantenerse bajo control?
- Revisión del plano: identifique la versión aprobada para producción y aísle los archivos obsoletos.
- Condición del material: asegúrese de que el material en bruto para producción y el tratamiento térmico correspondan a la definición aprobada.
- Características geométricas críticas: conserve los mismos identificadores, referencias y requisitos de condición final.
- Cambios aprobados: indique el estado y la autoridad de aprobación de los cambios permanentes y las desviaciones temporales.
- Categoría de evidencia: mantenga los registros de la primera pieza de producción, de aceptación del lote y del proceso a largo plazo dentro de los límites establecidos para cada uno.
Extraer datos del sistema [Al pasar el cursor]
La primera pieza de producción responde a una pregunta sobre esa primera pieza
Una muestra o un punto de inspección puede verificar un montaje inicial o un conjunto acordado de características geométricas. No demuestra que todas las unidades del lote sean conformes ni que el proceso permanezca estable con el tiempo.
Un pedido repetido no significa «igual que la última vez»
El comprador y el proveedor deben comparar la definición vigente con la versión liberada anteriormente. La cantidad, la condición del material en bruto, los procesos externos, la inspección o el destino pueden cambiar aunque el número de pieza parezca el mismo.
El principal riesgo es que la configuración se desvíe de la aprobada, especialmente cuando el equipo de producción recibe un modelo revisado, un plano con anotaciones y una orden de compra anterior. El ciclo de control del plano a la liberación de Zhenling Metal permite detectar el conflicto, mientras que el comprador sigue siendo responsable de autorizar la definición aplicable y cualquier desviación.
Los cambios aprobados pueden pasar inadvertidos en pedidos recurrentes si no se registra su estado o fecha de vencimiento. La documentación transferida para la liberación debe indicar exactamente qué cambió, quién lo aprobó, a qué lotes o corridas de producción se aplica y qué archivo quedó obsoleto.
Use la lista de verificación de alcance y evidencias para la solicitud de cotización para definir costos y plazos de entrega
La lista de verificación de alcance y evidencias para la solicitud de cotización es un registro del alcance vinculado a las decisiones de un taller de mecanizado de precisión a medida. Registra cada dato de entrada, el riesgo que ayuda a resolver, la pregunta pendiente, la persona responsable de la decisión, la evidencia esperada en la liberación y el estado de aprobación. Cuando la lista incluye una regla de aceptación para resultados cercanos a un límite, la descripción general de ISO 14253-1 proporciona el principio general sobre la incertidumbre de medición; el comprador y el proveedor aún deben acordar el método específico del pedido y quién tomará la decisión.
| Datos para la solicitud de cotización | Riesgo que ayuda a resolver | Efecto en la cotización que debe revisarse | Evidencia esperada para la liberación |
|---|---|---|---|
| Plano 2D y modelo 3D | Discrepancia en la geometría o la definición del producto | Operaciones, programación, sujeción de la pieza e inspección | Versión controlada a la que hace referencia el pedido |
| Revisión del plano | Mecanizado según una definición obsoleta | Riesgo de retrabajo, aclaraciones y retrasos | Registro de la revisión y el estado de los cambios |
| Grado del material y condición de suministro | Material en bruto incorrecto o secuencia de fabricación inadecuada | Material, herramientas de corte, tiempo de máquina y trabajos externos | Documentación del material acordada |
| Características geométricas críticas y nivel de inspección | Inspección excesiva o falta de verificaciones funcionales | Método, equipo, muestreo y tiempo de inspección | Registro dimensional o de inspección acordado |
| Tratamiento térmico y acabado superficial | Sobrematerial, secuencia o alcance de la subcontratación sin definir claramente | Etapas del proceso, logística, manipulación y plazo de entrega | Registros de procesos o acabados definidos en el pedido |
| Cantidades de prototipos y de producción | Estrategia incorrecta de montaje o de lotes | Programación, trabajo necesario para los dispositivos de sujeción, plan de lotes y costos unitarios | Alcance del lote y de la liberación |
| Regla de aceptación y necesidad de considerar la incertidumbre | Decisiones distintas ante resultados cercanos a un límite de especificación | Plan de medición y responsabilidades de revisión y aprobación | Regla acordada y registro de medición |
| Estado de los cambios, las desviaciones y la configuración | Incorporación de una aprobación vencida o una revisión anterior a la corrida de producción | Revalidación, retrabajo y calendario | Aprobación, estado y separación de archivos obsoletos |
| Categoría de evidencia | Suponer que una sola verificación demuestra una capacidad sostenida | Alcance de la primera pieza, frecuencia de muestreo y volumen de registros | Evidencia vinculada a la pieza o al lote correspondiente |
| Requisito para el manejo de datos técnicos | Detección demasiado tardía de un requisito de calificación del proveedor | Método de transferencia, controles de acceso y elegibilidad | Compromiso verificado o decisión de no aplicabilidad |
| Destino, embalaje y documentos | Alcance de exportación, transporte o entrega no contemplado | Embalaje, logística, etiquetado y documentación | Documentos de embalaje y del pedido |
Por qué difieren cotizaciones que parecen similares
Datos sobre las diferencias [al pasar el cursor]
Geometría y montaje
La orientación de la pieza, el acceso a las características geométricas, la cantidad de montajes, la sujeción de la pieza y la transferencia de referencias modifican la programación y el tiempo de máquina.
Material y condición
La condición del material en bruto, la dureza, el tratamiento térmico, el sobrematerial para mecanizado y el comportamiento durante el corte modifican la secuencia de fabricación prevista.
Inspección y liberación
La cantidad de características geométricas críticas, el método de medición, el muestreo, los informes, los certificados y las reglas para resultados cercanos al límite modifican las evidencias necesarias.
Alcance de los trabajos externos
El acabado, las pruebas especializadas, el embalaje, el transporte, el destino y la documentación pueden estar incluidos o no en el precio anunciado.
Los compradores preguntan qué datos comerciales y técnicos suelen malinterpretarse, mientras que los ingenieros preguntan qué archivos necesita un taller antes de comenzar el trabajo. La lista de verificación convierte ambas preguntas en un registro compartido para la solicitud de cotización.
Use la lista de verificación para comparar cotizaciones
Registre las suposiciones de cada proveedor junto a la misma revisión del plano, condición del material, cantidad, alcance de la inspección, acabado, embalaje y destino. Un precio unitario más bajo puede seguir siendo la decisión correcta, pero solo después de identificar las operaciones faltantes, las evidencias poco claras y los factores que condicionan el calendario.
- Asigne a cada pregunta pendiente una persona responsable y una fecha prevista para decidir.
- Separe los requisitos proporcionados por el comprador de las propuestas del proveedor.
- Registre si la evidencia está incluida, es opcional, no está disponible o aún no se ha verificado.
- Vincule cada cambio aprobado con la revisión y el lote a los que se aplica.
- No interprete una casilla vacía como una aprobación tácita; resuelva el punto o márquelo como pendiente, con una persona responsable y una fecha prevista.
La lista de verificación de alcance y evidencias para la solicitud de cotización no promete ahorros ni plazos de entrega garantizados. Su utilidad es más concreta y verificable: muestra si dos cotizaciones de mecanizado CNC describen el mismo trabajo, los mismos límites de responsabilidad y el mismo conjunto de documentos para la liberación.
Solicite una cotizaciónTrabaje directamente con un equipo de fábrica para piezas no estándar
Zhenling Metal es el nombre que utiliza en su sitio Shanghai Zhenling Hardware Co., Ltd., empresa que afirma haber sido fundada en 2006 y operar una fábrica en Jiashan, Zhejiang. El perfil de la empresa describe servicios de fabricación de piezas metálicas no estándar a partir de planos o muestras, así como la coordinación de envíos nacionales y de exportación. El contacto directo con la fábrica facilita la comunicación, pero no demuestra competencia en medición; las directrices de NIST exigen una cadena de calibración documentada y una evaluación independiente de su idoneidad para el fin previsto, tanto si la calibración se realiza internamente como si la lleva a cabo un proveedor externo calificado.
Transferencia de información técnica
Someta las dudas sobre mecanizado, condición del material e inspección a una evaluación del equipo de fábrica, en lugar de tratarlas mediante un proceso genérico de catálogo.
Comunicación durante la producción
Mantenga visibles el estado de la revisión, las preguntas pendientes, los cambios aprobados y la evidencia de liberación desde la evaluación técnica hasta la entrega.
Coordinación de exportaciones
Defina en la cotización el destino, el embalaje, la documentación y las responsabilidades de envío, en lugar de dar por hecho que están incluidos.
Datos sobre la fábrica y sus límites
| Dato proporcionado por el cliente | Qué respalda | Qué no demuestra |
|---|---|---|
| Fundada en 2006 | Contexto sobre la trayectoria de la empresa | Experiencia con todas las tolerancias, materiales o aplicaciones |
| Fábrica en Jiashan, Zhejiang | Ubicación de fabricación declarada | Que todas las operaciones enumeradas se realicen en todos los pedidos |
| Predio de 8,000 m² y taller de 6,000 m² | Dimensiones declaradas de las instalaciones | Capacidad CNC disponible, utilización de máquinas o plazo de entrega |
| Aquí no se utilizan cifras de producción de toda la empresa | No se infiere la capacidad de este servicio a partir de cifras de producción ajenas a él | Capacidad o volumen de producción de este servicio de mecanizado CNC de precisión |
| Aquí no se utilizan cifras de exportación de toda la empresa | El destino y el alcance de la documentación dependen de cada pedido | Desempeño para un destino, cliente o pedido específico |
El trato directo con la fábrica permite establecer responsabilidades, pero no equivale a un certificado de calidad
El elemento diferenciador es el acceso a un equipo de fabricación identificado y una transferencia trazable de la información del proceso. La secuencia de fabricación, el método de medición, el estado de calibración, el alcance de la documentación y la responsabilidad de liberación aún deben confirmarse para cada pedido.
La calibración externa calificada o las pruebas especializadas pueden formar parte de la cadena de evidencias. Lo que importa es que esa cadena esté documentada y sea adecuada para el requisito, no que todas las actividades se realicen dentro de un mismo edificio.
SISTEMA / RECURSOS
Extraer datos [al pasar el cursor]
Contexto de las capacidades de mecanizado
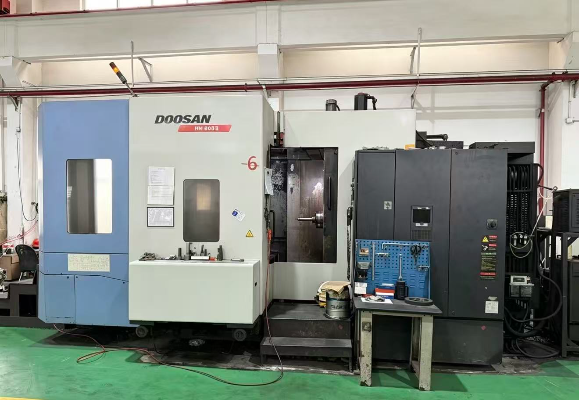
Las capacidades de mecanizado declaradas justifican evaluar un pedido, pero no comprometerse a producir grandes volúmenes. Para cada proyecto de mecanizado CNC se deben confirmar los equipos disponibles, la sujeción de la pieza, la inspección, los procesos externos y el calendario.
Los compradores quieren encontrar talleres capaces de realizar trabajos exigentes de alta precisión. Las fotos de los equipos y la dirección de la fábrica aportan contexto, pero la evidencia correspondiente al pedido es más sólida: un plano liberado, un proceso de mecanizado definido, características geométricas críticas acordadas y resultados vinculados al lote entregado.
Hable con el equipo de fábrica sobre su planoSISTEMA / RECURSOS
Herramientas de ingeniería para mecanizado CNC de precisión
Use estas herramientas de ingeniería para calcular qué tan completos están los planos, planificar el alcance de las evidencias de medición y controlar los parámetros de configuración durante la transición del prototipo a la producción.
INICIO DEL SISTEMA
Envíe un plano para evaluar el alcance del mecanizado
Prepare el plano y el modelo vigentes, el material y su condición, la cantidad, las características geométricas críticas, el tratamiento térmico, el acabado superficial, el destino y la evidencia necesaria para la liberación. Así, Zhenling Metal podrá evaluar la definición del producto, la posible secuencia de fabricación, las cuestiones de inspección y el alcance de la cotización sin inventar una tolerancia ni un plazo de entrega fijos. Si un resultado crítico puede quedar cerca de un límite de especificación, indique el método de medición y la regla de decisión previstos; la descripción general de ISO 14253-1 expone el principio externo general que fundamenta esta solicitud, mientras que la cotización debe definir el enfoque específico del pedido.
Preguntas frecuentes sobre mecanizado CNC de precisión
Estas respuestas distinguen tres categorías de evidencias: evaluación de la primera pieza de producción, aceptación del lote y seguimiento continuo del proceso. Esta distinción sigue la que establece NIST/SEMATECH entre el muestreo de aceptación y el control del proceso.
Incluya el plano 2D y el modelo 3D más recientes cuando disponga de ambos. Indique cuál prevalece si hay discrepancias y proporcione la revisión, el material y su condición, la cantidad, las características geométricas críticas, el tratamiento térmico, el acabado superficial, los requisitos de inspección, el destino y los documentos solicitados.
El perfil de Zhenling indica que se pueden evaluar piezas a medida a partir de muestras. Una muestra no define la geometría oculta, la condición original del material, el desgaste admisible, las tolerancias funcionales ni quién tiene autoridad para aceptarla, por lo que el equipo podría necesitar una definición reconstruida y acordada antes de cotizar la producción.
Evalúe cada característica geométrica crítica según su tamaño, geometría, condición del material, montaje, referencia, tratamiento final y método de medición. El resultado depende del pedido; esta página no publica una tolerancia de mecanizado universal.
Indique el grado exacto del material, la norma, la forma del material en bruto, la condición de suministro, la dureza o el temple, la secuencia de tratamiento térmico, las condiciones de servicio, el acabado y la documentación requerida del material. Así se evita tratar una familia amplia de aleaciones como si fuera una especificación de fabricación completa.
Los registros posibles incluyen un plano con características numeradas, resultados de la primera pieza de producción, registros dimensionales, documentos del material, registros de acabado y evidencia de liberación del lote. La disponibilidad, el formato, el muestreo y las reglas de aceptación deben acordarse para cada pedido, en lugar de darlos por hechos a partir de una declaración genérica de control de calidad.
Sí, siempre que se realice una transferencia controlada de la revisión liberada, la condición del material, los cambios aprobados, las características geométricas críticas y la categoría de evidencias. La aceptación del prototipo no demuestra la aceptación de los lotes ni un control sostenido del proceso.
Influyen el material, la geometría, la cantidad de montajes, la secuencia de fabricación, las herramientas de corte necesarias, las tolerancias, la inspección, el tratamiento térmico, el acabado superficial, la cantidad, el embalaje, los documentos y el destino. Use la lista de verificación de alcance y evidencias para la solicitud de cotización para comprobar si los proveedores incluyeron el mismo alcance.
Compare el plano aplicable, la secuencia de fabricación propuesta, la definición del material, el plan para las características geométricas críticas, la categoría de evidencias, los controles de revisión y la cadena de responsabilidades. Use una comparación de proveedores de mecanizado CNC para evaluar las pruebas correspondientes a cada pedido en lugar de clasificarlos según afirmaciones generales de superioridad.
No. Zhenling Metal evalúa si los planos están completos, si el proceso es adecuado, qué inspecciones se necesitan y cuál es el alcance comercial antes de confirmar una cotización, porque una cifra instantánea puede ocultar suposiciones de fabricación y liberación aún sin resolver.
No. Zhenling Metal no afirmará contar con una certificación específica del sector aeroespacial ni presentará ISO, CE o ASME como credenciales universales de mecanizado de precisión. Todo certificado requiere evidencia de su titular, alcance, vigencia y aplicabilidad al pedido.