
Póngase en contacto con Zhenling

Esta guía de mecanizado CNC de POM se organiza en torno a la identificación del grado, las pruebas controladas y la evidencia de inspección. El mecanizado CNC de POM (Delrin/acetal) consiste en transformar de forma controlada material en bruto homopolímero o copolímero en piezas cuya identificación de grado, geometría, secuencia de fabricación y condición durante la inspección coincidan con el plano. Esta guía distingue los datos del fabricante de los ejemplos de taller para que los compradores puedan elegir un grado, definir una prueba de mecanizado, evaluar el riesgo dimensional y preparar una solicitud de cotización sin tomar el resultado de un proveedor como capacidad universal para el POM.
| Datos rápidos: POM / Delrin / acetal | |
|---|---|
| Familia de materiales | Polioximetileno (POM), cuyo nombre genérico es acetal; Delrin es una marca registrada de POM-H (homopolímero) |
| Decisión principal sobre el grado | POM-H (homopolímero, incluidos los grados Delrin) o POM-C (copolímero); los grados con carga o modificados requieren su propia ficha técnica del proveedor |
| Evidencia del material que debe solicitarse | Fabricante exacto, nombre comercial, código de grado, forma del material en bruto, lote y revisión vigente de la ficha técnica |
| Evidencia dimensional que debe definirse | Tolerancia del plano, temperatura de referencia, condición de servicio, estado de sujeción, plan de estabilización y condición final durante la inspección |
| Referencia de clasificación | ASTM D6778 abarca la clasificación de materiales de moldeo y extrusión de polioximetileno; no es una tabla de tolerancias de mecanizado |
| Punto de partida para el mecanizado | Use las recomendaciones del proveedor para el grado específico y realice una prueba controlada; un recurso de un proveedor recomienda herramientas de carburo afiladas y pulidas, con un avance suficiente para limitar el calor por fricción |
| Evidencia de servicio que debe solicitarse | Propiedades mecánicas del grado exacto, resistencia química, rango de temperatura, acondicionamiento y declaraciones reglamentarias correspondientes a la aplicación |
| Evidencia para la liberación del proveedor | Revisión aprobada del plano, certificado del material, registro de pruebas, plan de inspección y resultado aceptado de la primera pieza de producción |
Respuesta directa: Primero identifique el grado exacto, POM-H o POM-C; después use los datos del proveedor y una prueba de mecanizado documentada para seleccionar herramientas, controlar las virutas, estabilizar el material y definir las condiciones de inspección. Un recurso de mecanizado de un proveedor recomienda herramientas de carburo afiladas y pulidas, con avance suficiente para evitar el roce; sin embargo, los parámetros finales y la tolerancia alcanzable dependen de cada trabajo.
Puntos clave:
- La precisión de posicionamiento de la máquina y la tolerancia de la pieza terminada son evidencias distintas; ninguna debe presentarse como una promesa general de capacidad sin datos controlados de la pieza y su inspección.
- DuPont informa ventajas de 5x y aproximadamente 10x en fatiga por flexión para combinaciones específicas de grados Delrin frente a copolímeros; mantenga esas cifras vinculadas a los grados y al contexto de prueba indicados.
- ASTM D6778 define el alcance de la clasificación de materiales POM; el plano y la ficha técnica del grado, no solo el título de la norma, deben regir el plan de mecanizado y aceptación.
- Una fuente de un proveedor vincula las decisiones de recocido con características estrechas o largas. Tómelo como ejemplo del proveedor y confirme si hace falta según el grado, la geometría, la condición del material en bruto y el plan de inspección reales.
¿Qué es el POM (Delrin/acetal) y por qué se mecaniza con CNC?
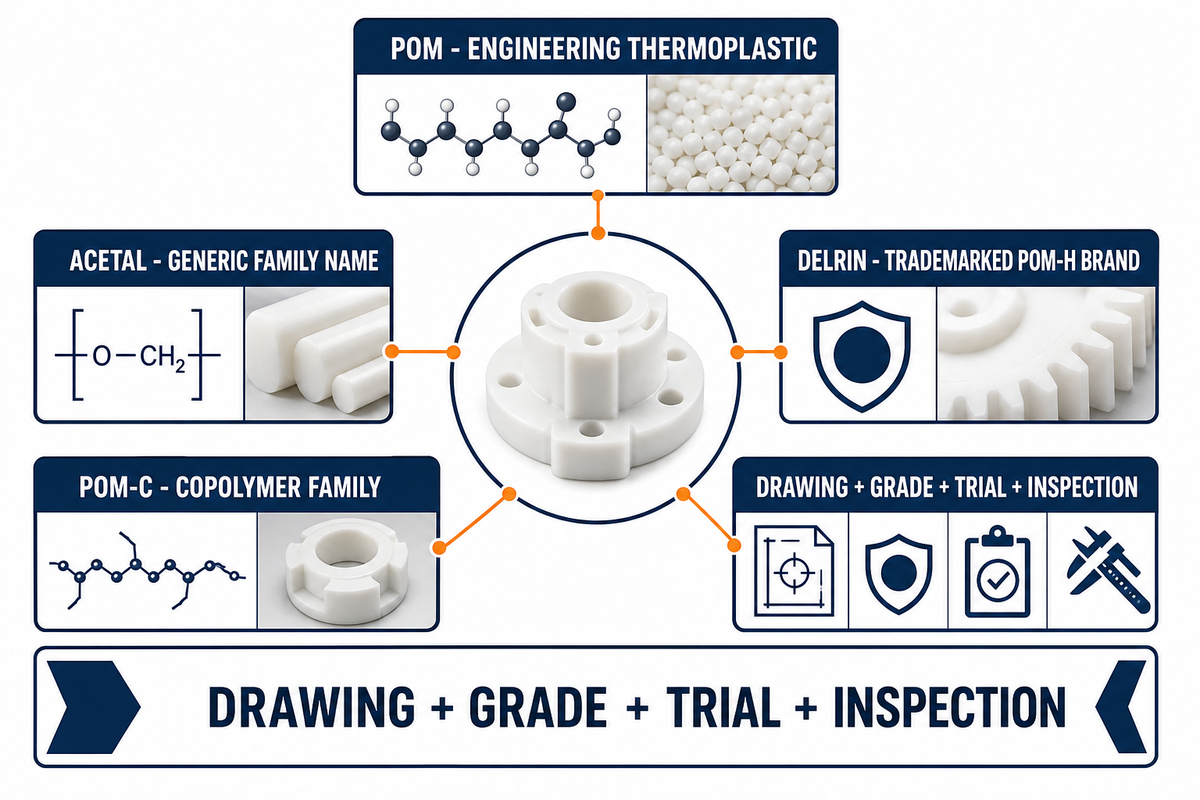
POM, abreviatura de polioximetileno, es un termoplástico de ingeniería altamente cristalino; el plástico POM comprende las familias de homopolímeros y copolímeros. Delrin no es una familia de polímeros distinta, sino una marca registrada de POM homopolímero (POM-H), mientras que «acetal» es el nombre genérico de la familia que abarca las químicas POM-H y POM-C.
Una patente de Estados Unidos describe Delrin como altamente cristalino y analiza su resistencia, fricción y resistencia a sustancias específicas. Esa descripción química solo aporta contexto: no demuestra las propiedades de una pieza terminada, su idoneidad para una aplicación ni el resultado del mecanizado.
Estas características de la familia pueden ayudar a definir opciones para piezas móviles u otros componentes mecánicos móviles, pero no establecen una velocidad del husillo, un avance, un refrigerante ni una tolerancia universales. Incluso una expresión como «bajo coeficiente de fricción» requiere una fuente del grado exacto y una prueba del sistema de contacto. Inicie el plan de mecanizado con la ficha técnica del grado y una prueba controlada que registre la geometría de la herramienta, la formación de virutas, el control térmico, la sujeción y las dimensiones medidas.
¿POM y Delrin son lo mismo?
No. POM es la familia de materiales y Delrin es una marca registrada de POM homopolímero (POM-H) dentro de esa familia. Para el abastecimiento, especifique el fabricante, el grado, la química, la forma del material en bruto y la ficha técnica vigente; «acetal» por sí solo no demuestra que el material sea Delrin ni siquiera POM-H.
Los términos genéricos «acetal» o «POM» abarcan grados homopolímeros y copolímeros, y la comparación citada de DuPont de 2015 muestra que esa diferencia puede cambiar los resultados de fatiga e impacto. Si el plano especifica Delrin u otro grado comercial, conserve esa designación exacta, salvo que el responsable del material apruebe una sustitución.
Para aplicaciones en contacto con alimentos, médicas, ESD u otras reglamentadas, no se base en una etiqueta familiar como POM-C, «grado alimentario» o «grado médico». Solicite al proveedor del material la declaración reglamentaria del grado exacto, la trazabilidad del lote y evidencia de aceptación específica para el destino.
Contexto sobre la familia de materiales: artículo comparativo de DuPont sobre Delrin/acetal y ASTM D6778.
POM-H, POM-C o POM con carga de vidrio: ¿qué grado conviene mecanizar?
El nombre de la familia POM no es una especificación completa del material. Primero distinga entre homopolímero y copolímero; luego, cualquier grado con carga, lubricado, conductivo, reglamentado o modificado requiere su propia ficha técnica y declaración del fabricante, en lugar de propiedades atribuidas a un grado base sin carga.
El artículo técnico de DuPont de 2015 citado informa que Delrin 500P superó por 5x a un copolímero de acetal de uso general en su comparación interna de fatiga por flexión, mientras que Delrin 100P superó aproximadamente por 10x a un copolímero de alto peso molecular. También informa diferencias de tenacidad al impacto para combinaciones específicas de grados; son comparaciones del fabricante, no resultados independientes aplicables a todos los grados POM-H y POM-C.
Use esos resultados para plantear una pregunta más precisa: ¿qué grado exacto ofrece la evidencia de fatiga, resistencia química, temperatura, dimensiones y documentación que requiere este plano? Un grado con carga o modificado puede cambiar varias propiedades a la vez, por lo que sus datos del proveedor deben reemplazar cualquier suposición genérica sobre la familia.
Por ejemplo, una pieza giratoria y una pieza sometida a lavado pueden requerir evidencias distintas, pero la descripción del servicio por sí sola no permite elegir el grado. Compare la resistencia a la tracción y otras propiedades mecánicas solo cuando coincidan el método y las condiciones de prueba. Tome expresiones del proveedor como resistencia mecánica, resistencia química o excelente estabilidad dimensional como afirmaciones que debe verificar para el grado exacto, no como conclusiones válidas para toda la familia.
Registre el ciclo de carga, el material de contacto, la temperatura, la exposición a sustancias químicas, el alcance reglamentario, la forma del material en bruto y el método de aceptación; luego compare las fichas técnicas candidatas con los mismos criterios.
Aplique el mismo criterio a la resistencia al desgaste, la alta resistencia mecánica, la baja absorción de humedad, las excelentes propiedades mecánicas o cualquier valor de absorción de humedad. Cada expresión requiere condiciones de prueba comparables y evidencia del POM seleccionado antes de respaldar el plano. Una expresión como «piezas de precisión que requieren alta rigidez» sigue sin especificar el caso de carga, la duración, el entorno ni el método de aceptación.
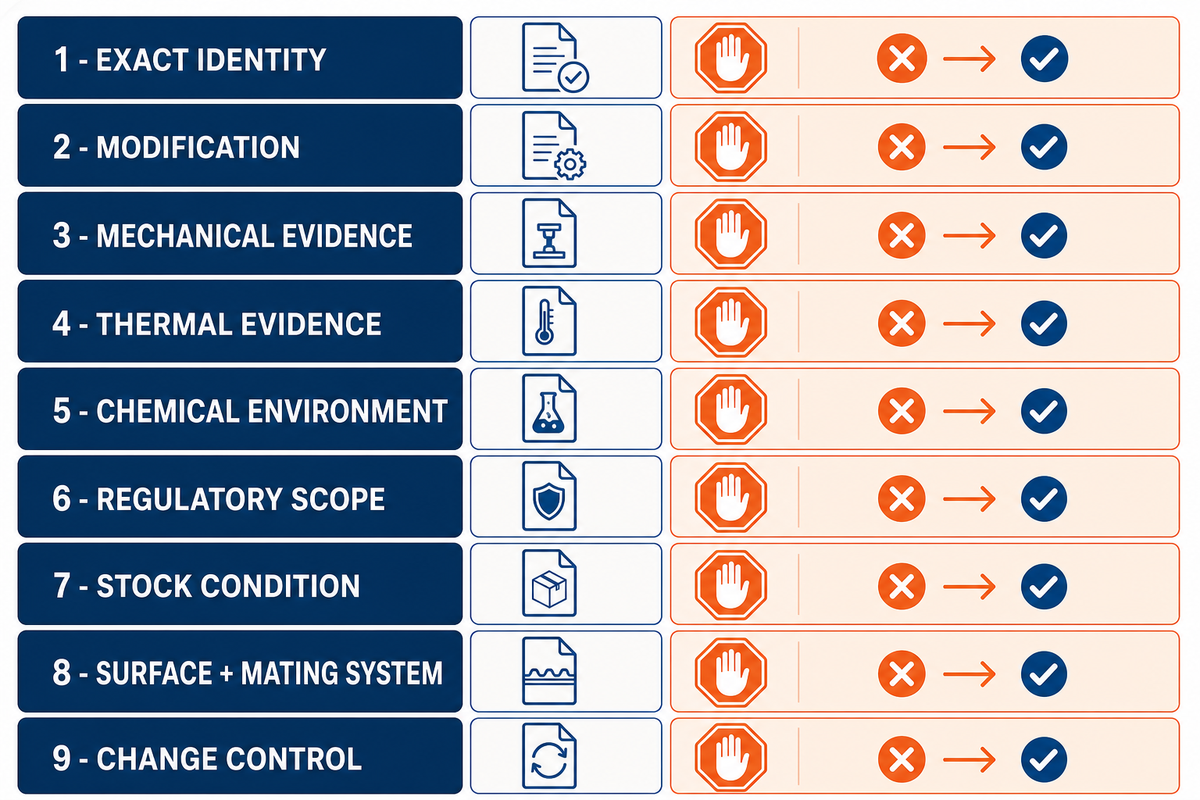
| Grado / verificación de selección | Maquinabilidad relativa y evidencia mecánica que debe solicitarse | Fatiga / tenacidad / resistencia a la tracción / humedad / criterios para evaluar el comportamiento químico | Limitaciones de uso típicas / criterio para detenerse si no es adecuado |
|---|---|---|---|
| 1. Identificación exacta | Fabricante, nombre comercial, código de grado, designación POM-H o POM-C | Evita sustituir el material basándose únicamente en el nombre de la familia | No cotice una secuencia de fabricación definitiva mientras el grado no esté claro |
| 2. Modificación | Tipo de carga o aditivo y proporción declarada por el proveedor | Distingue los datos sin carga de los de un grado modificado | No atribuya las propiedades de un grado sin carga a uno con carga |
| 3. Evidencia mecánica | Valores vigentes de la ficha técnica y métodos de prueba del grado exacto | Verifica los requisitos de carga, fatiga, rigidez e impacto | Descarte las comparaciones que mezclan métodos o condiciones |
| 4. Evidencia térmica | Límites de servicio, datos de expansión y acondicionamiento indicados por el proveedor | Permite establecer el margen dimensional y de inspección | No use una temperatura promedio de la familia ni un CTE promedio como valor del grado |
| 5. Entorno químico | Sustancias químicas identificadas, concentración, temperatura, tiempo de exposición y datos de compatibilidad del proveedor | Comprueba si el grado es adecuado para el servicio real | No apruebe el material basándose en etiquetas como «lavable» o «resistente a sustancias químicas» |
| 6. Alcance reglamentario | Declaración específica del grado para el destino y uso final | Distingue una propiedad del material de su aceptación legal | No trate «grado alimentario» o «grado médico» como propiedades genéricas del POM |
| 7. Condición del material en bruto | Barra, lámina, bloque, proceso de extrusión o moldeo, lote e historial de acondicionamiento | Define la condición inicial para el mecanizado y la inspección | No suponga que dos formas de material en bruto se comportan igual |
| 8. Superficie y sistema de contacto | Acabado requerido, superficie de contacto, lubricación, prueba de desgaste y método de unión | Vincula la selección del material con el ensamble | No infiera el comportamiento de fricción, desgaste o unión a partir del nombre de la familia |
| 9. Control de cambios | Materiales alternativos aprobados, criterios que exigen recalificación y requisitos de certificación | Mantiene auditables las sustituciones posteriores de material | Detenga la producción si el grado suministrado o la evidencia difieren de la base aprobada |
Antes de definir el grado, conviene comparar el POM con los demás plásticos de ingeniería de la línea de materiales de este sitio; la comparación completa aparece más adelante en esta guía, junto con las páginas sobre mecanizado CNC de nailon y mecanizado CNC de PEEK para piezas que exceden el rango de desempeño del POM.
Cómo mecanizar POM con CNC: fresado, torneado, velocidades y avances
Las recomendaciones publicadas para el fresado CNC y el torneado CNC de POM suelen comenzar con herramientas afiladas y evacuación de virutas, pero no establecen un avance, velocidad del husillo, ángulo de desprendimiento ni plan de refrigeración únicos para todos los grados y geometrías. Una preparación justificable registra la identidad exacta del material en bruto, la geometría de la herramienta, la combinación de avance y velocidad del husillo, el estado de las virutas, la temperatura de la pieza y el resultado medido de una prueba controlada.
Las recomendaciones de proveedores y profesionales pueden servir como parámetros iniciales de prueba. No deben tratarse como límites de producción hasta probar juntos el grado de POM seleccionado, la máquina, el dispositivo de sujeción, la geometría de la característica y el método de inspección.
Durante el mecanizado CNC de POM, documente por separado el desbaste y las pasadas de acabado. El registro del proceso debe relacionar la velocidad de corte, el contacto de la herramienta, el estado de las virutas y los resultados de inspección; la instrucción de usar aire comprimido sigue siendo un parámetro de prueba hasta verificar la compatibilidad con el material, el control de contaminación y los requisitos posteriores.
Las afirmaciones sobre un proceso de mecanizado CNC, la capacidad de mecanizado CNC de 5 ejes, una lista de métodos de mecanizado o la experiencia general en mecanizado no demuestran el resultado para esta característica. Solicite una secuencia de fabricación específica para la pieza y evidencia de pruebas con mediciones.
Contexto de pruebas de materiales: ASTM D638 es una referencia de método de prueba de propiedades de tracción; no define parámetros de mecanizado del POM. El artículo técnico del fabricante citado aporta contexto para comparar materiales.
| Variable de prueba | Evidencia que debe registrarse | Condición para la liberación |
|---|---|---|
| Geometría y condición de la herramienta | Recomendación del proveedor o fabricante de la herramienta, estado del filo, ángulo de desprendimiento, geometría de canales o plaquita e identificador de la herramienta | La prueba produce un filo, un barreno y una superficie aceptables, sin daños visibles |
| Combinación de avance y velocidad del husillo | Avance real, velocidad del husillo, contacto de la herramienta, diámetro de herramienta y estrategia de pasadas | La combinación registrada cumple el plano y se mantiene estable durante todo el lote de prueba |
| Control de virutas y temperatura | Forma de las virutas, indicios de recorte de virutas, temperatura en la sujeción y método de aire o fluido utilizado | No libere el proceso hasta confirmar que el método seleccionado es compatible con el material y los requisitos posteriores |
| Roscado de agujeros ciegos | Tipo de macho, tamaño del agujero piloto, profundidad, secuencia de evacuación de virutas y preparación de un profesional, usada solo como hipótesis inicial | La galga de roscas y la inspección específica de cada sección aprueban las piezas de prueba |
| Roscado de agujeros pasantes | Tipo de macho, tamaño del agujero piloto, sincronización del avance, salida de virutas y compatibilidad del fluido | La inspección de la rosca y del borde de salida aprueba la pieza; no dé por hecho que una fórmula de un foro se puede aplicar directamente |
| Validación de producción | Temperatura de la pieza, momento de inspección, tamaño de muestra, equipo de medición y dispersión de resultados | Los parámetros aprobados y las condiciones de inspección quedan fijados para la revisión cotizada |
Un debate de Eng-Tips describe el roscado por pasadas y la preparación para un macho de roscar de poleas usados por un taller. Es un ejemplo práctico, no una fórmula general de avance; para aplicarlo hace falta una nueva prueba con el macho, la geometría del agujero, el grado y la máquina reales.
Al taladrar y roscar, inspeccione la evacuación de virutas, la calidad del barreno, la forma de la rosca y la condición de salida, en lugar de deducir que el proceso fue correcto solo por el movimiento de la herramienta. Vuelva a evaluar la preparación validada si cambia el grado, la herramienta, la característica o el requisito de inspección.
Registro de prueba de POM de 9 verificaciones
Los siguientes valores muestran cómo un registro completo puede conservar las unidades y los tiempos; sustituya cada valor por los datos del proyecto. No son parámetros recomendados para POM ni límites de aceptación.
| Campo del registro | Ejemplo ficticio | Evidencia requerida del proyecto |
|---|---|---|
| Geometría del material en bruto | 50mm de diámetro × 200mm de longitud | Registro de compra y medición de recepción |
| Característica crítica | Barreno de 25.00mm medido a 20°C | Plano, esquema de referencias y método de medición |
| Revisión del espesor de pared | 2.00mm nominales con un rango de tolerancia del plano de 0.10mm | Modelo, plano y plan del dispositivo de sujeción |
| Registro de herramienta | Fresa de 6mm con contacto axial de 12mm | Identificador, geometría y condición de la herramienta |
| Registro de avance | 600mm/min con una herramienta de 6mm | Registro de máquina y resultado de la prueba |
| Registro de temperatura | Referencia de 20°C y temperatura observada de la pieza de 40°C | Instrumento, ubicación y marca de tiempo |
| Momento de inspección | 0hr, 2hr y 24hr después de liberar el dispositivo de sujeción | La misma galga y las mismas condiciones de almacenamiento especificadas |
| Secuencia dimensional | 25.00mm, 25.04mm y 25.03mm | Lecturas sin procesar vinculadas a los identificadores de las piezas |
| Registro de superficie | Ra 1.6µm sobre una longitud de evaluación de 5mm | Requisito del plano, instrumento y trazabilidad |
Tolerancias alcanzables en piezas de POM mecanizadas por CNC
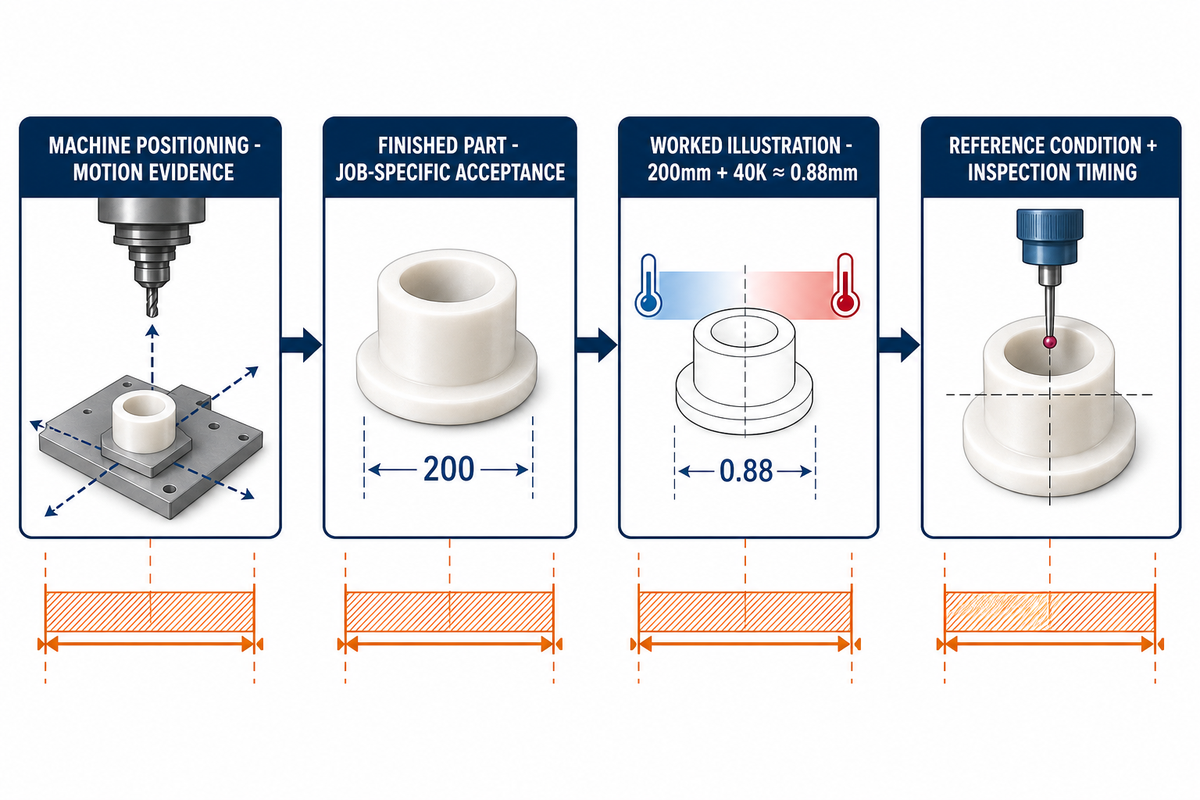
El posicionamiento de la máquina y la tolerancia de la pieza terminada son evidencias distintas. El posicionamiento describe el movimiento de la máquina bajo condiciones especificadas; la aceptación de la pieza terminada también depende del grado, la geometría, el estado térmico, la liberación del dispositivo de sujeción, la secuencia del proceso y el método de medición. Trate cualquier cifra del proveedor como específica del trabajo hasta que se demuestre con piezas de prueba según el plano exacto.
ASTM D6778 clasifica los materiales POM de moldeo y extrusión. Puede ayudar a identificar los requisitos del material, pero no proporciona una tabla de tolerancias de mecanizado CNC ni debe usarse como prueba de que una característica terminada es alcanzable.
¿Cuál es la tolerancia más estrecha que puede alcanzarse al mecanizar POM con CNC?
No existe una respuesta universal respaldada por evidencia. Una especificación justificable es aquella que el proveedor acepta para el grado, la característica, la temperatura de referencia, el método de inspección y las condiciones del lote exactos, y que luego demuestra con piezas de prueba. Use la capacidad indicada por el proveedor como tema de consulta para el abastecimiento, no como tolerancia predeterminada del plano. El plano aprobado debe registrar toda calificación, el momento de inspección, la base de muestreo y la respuesta acordada si la prueba no cumple la especificación.
Si una característica es sensible a la temperatura o al movimiento posterior al mecanizado, especifique la condición de referencia y el momento de inspección. Si se propone un paso de recocido o estabilización, exija al proveedor que indique el ciclo específico para el grado, su fuente y el plan de medición antes y después.
Dimensiones de referencia: mm
Verificación ilustrativa de la expansión térmica: Si la hoja de datos del grado específico indica un coeficiente de expansión térmica de 110 × 10-6/K, una longitud de referencia de 200 mm sometida a un cambio de 40 K produce una variación calculada de aproximadamente 0.88 mm: ΔL = 200 mm × (110 × 10-6/K) × 40 K. Este es un ejemplo de cálculo, no un valor genérico de una propiedad del POM. Sustituya el coeficiente por los datos del proveedor del grado seleccionado y confirme si la dirección de ensayo y el rango de temperatura de la hoja de datos corresponden a la pieza.
Por qué las piezas de POM se deforman, encogen o agrietan y cómo prevenirlo
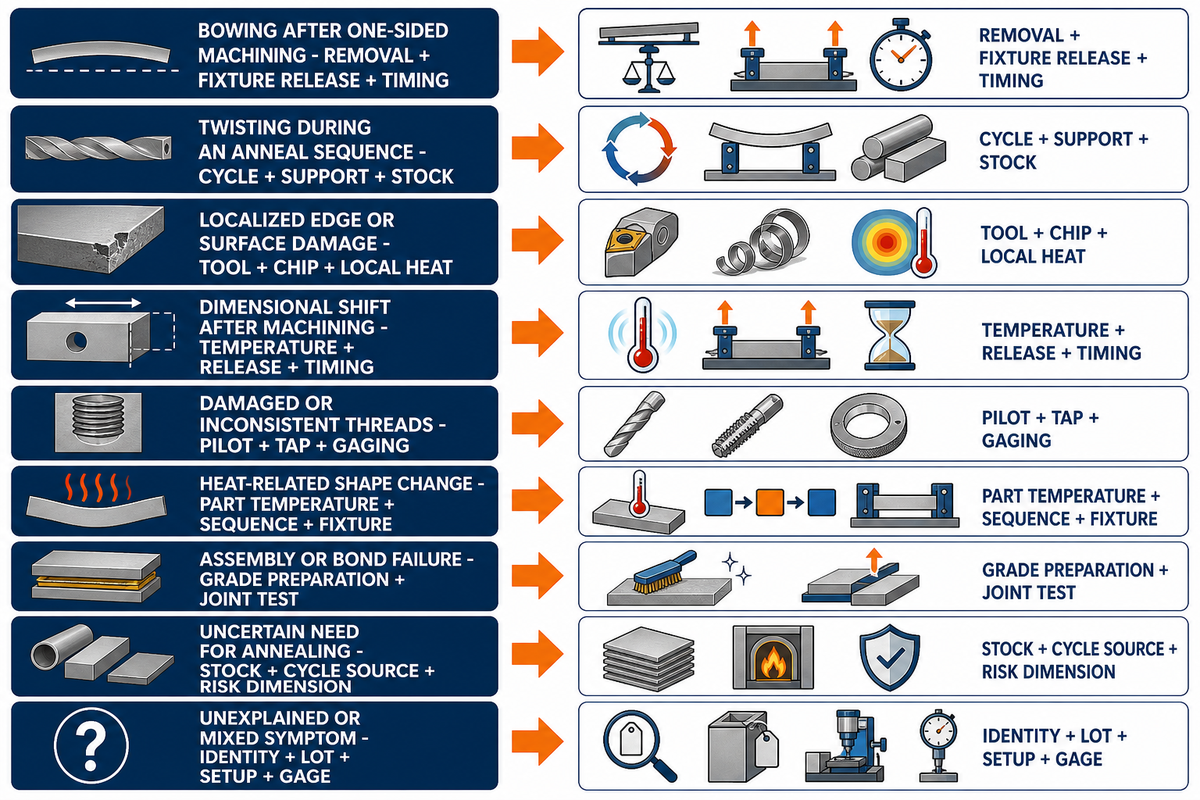
La deformación, la contracción, las grietas y los daños en las roscas son síntomas, no pruebas concluyentes de las causas raíz. Una investigación útil distingue la identidad y condición del material del proceso de mecanizado, el dispositivo de sujeción, la temperatura local, la geometría de la característica, el momento de inspección y el método de medición. Las tensiones internas son una posible causa por comprobar, no un diagnóstico que pueda deducirse solo del síntoma.
Un debate de Practical Machinist informa que una pieza Delrin de 12 × 12 × 2in se arqueó después de retirar material por un solo lado y que una tira de 18 × 3 × 0.75in se torció durante una secuencia de desbaste, recocido y acabado. Son anécdotas de profesionales que sugieren verificaciones, pero no demuestran un mecanismo repetible ni un ciclo correctivo para otro trabajo.
Tome los casos de arqueamiento y torsión descritos como indicios para el diagnóstico. Reproduzca el material en bruto, la geometría, la secuencia de eliminación de material, la condición de apoyo y el momento de medición reales antes de atribuir una causa.
En este debate de Practical Machinist se documenta un ejemplo práctico de defecto; es evidencia anecdótica.
| Condición observada | Comparación controlada | Evidencia que debe registrarse | Siguiente paso de verificación |
|---|---|---|---|
| Arqueamiento después del mecanizado por un solo lado | Compare la secuencia de eliminación de material, la liberación del dispositivo de sujeción y el momento de medición con una prueba de eliminación equilibrada | Un caso de foro informó el arqueamiento de una pieza de 12 × 12 × 2in | Mida ambas pruebas a la misma temperatura y tras el mismo tiempo transcurrido antes de cambiar el proceso |
| Torsión durante una secuencia de recocido | Revise el ciclo del grado exacto, la condición de apoyo, el historial del material en bruto y la geometría antes y después | Un caso de foro informó la torsión de una tira de 18 × 3 × 0.75in | No copie el dispositivo de sujeción ni el ciclo sin recomendaciones del proveedor específicas para el grado y una prueba controlada |
| Daño localizado en el borde o la superficie | Inspeccione la condición de la herramienta, el contacto, el recorte de virutas y la temperatura local | Las recomendaciones secundarias de mecanizado identifican la fricción y el calor como variables posibles | Cambie una variable registrada a la vez y compare la condición superficial medida |
| Desviación dimensional después del mecanizado | Compare el material, la temperatura de la pieza, la liberación del dispositivo de sujeción y el momento de inspección, manteniendo constante la secuencia de fabricación | Registre la temperatura de la pieza, el tiempo transcurrido desde la liberación del dispositivo de sujeción y el método de inspección de cada prueba | Compare piezas representativas en el mismo punto de control de tiempo y temperatura antes de cambiar el proceso |
| Roscas dañadas o irregulares | Inspeccione el tamaño del agujero piloto, la geometría del macho, la sincronización, la evacuación de virutas y la medición | Un debate de Eng-Tips describe la preparación de un taller | Valide la preparación elegida con el agujero real y la galga de roscas |
| Cambio de forma relacionado con el calor | Mida la temperatura de la pieza y relaciónela con la secuencia de corte y la condición del dispositivo de sujeción | Las recomendaciones secundarias de taller consideran el control térmico un aspecto operativo | Establezca un rango aceptable mediante pruebas en lugar de adoptar un límite genérico |
| Falla de ensamble o unión | Compruebe si el sistema de unión seleccionado cuenta con datos de preparación y prueba específicos para el grado | Las recomendaciones secundarias advierten que puede ser difícil unir Delrin | Realice una prueba de unión específica para la aplicación o rediseñe la unión antes de la liberación |
| Necesidad de recocido incierta | Solicite la condición exacta del material en bruto, la fuente del ciclo propuesto y la dimensión objetivo en riesgo | Las páginas de proveedores ofrecen distintos umbrales y prácticas | Exija datos antes y después; no aplique un ciclo general |
| Síntomas mixtos o sin explicación | Verifique la identidad del material, el lote, la máquina, el dispositivo de sujeción, la herramienta, la revisión del programa y la temperatura y la galga | Ninguna fuente por sí sola establece un árbol universal de causas | Ponga en cuarentena las suposiciones y aísle las variables con una prueba documentada |
¿Por qué se encogen mis piezas de POM después del mecanizado?
El cambio de tamaño posterior al mecanizado puede deberse a la condición del material, el estado térmico, la liberación del dispositivo de sujeción, la secuencia de eliminación de material, los efectos de la herramienta o el sistema de medición. Empiece por confirmar el grado y el lote, la temperatura de la pieza y la de referencia, el tiempo transcurrido desde que se liberó la sujeción, el método de medición y la revisión del programa. Use una prueba de estabilización o de eliminación equilibrada solo si puede compararla con una base controlada. Repita las lecturas en piezas identificadas para no confundir un cambio que depende del tiempo con variaciones de la galga, el dispositivo de sujeción o la muestra.
POM, nailon, PTFE o PEEK: cómo elegir el plástico de ingeniería adecuado
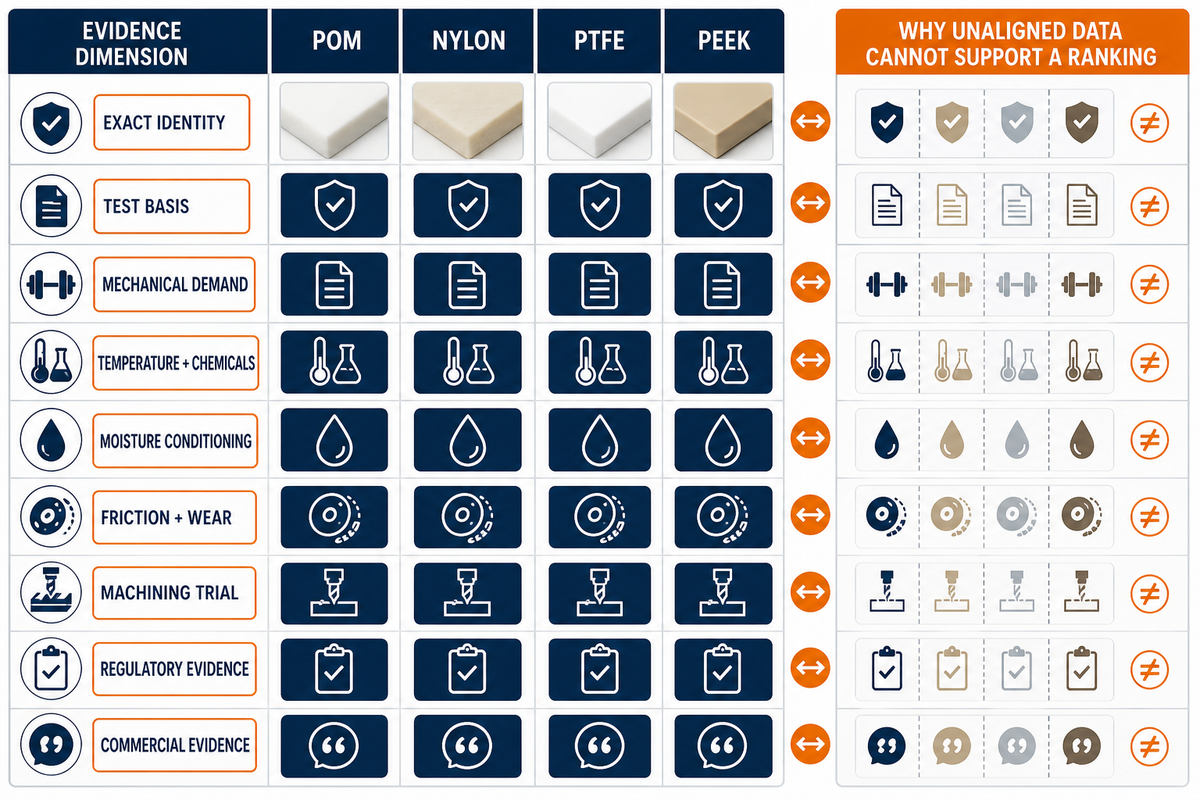
El POM, el nailon, el PTFE y el PEEK son familias de materiales plásticos, no propiedades intercambiables en una tabla. Para que una comparación sea útil, hay que identificar los grados candidatos exactos y alinear el método de ensayo, el acondicionamiento, la orientación, la temperatura y el entorno de servicio antes de comparar la estabilidad dimensional o cualquier otra propiedad.
Descriptores como «baja resistencia al calor» o «sensible al calor» no deben presentarse como características de un grado. Compare las fichas técnicas de los grados candidatos exactos según los criterios de tiempo, temperatura, carga y retención de la aplicación.
| Criterio de comparación | Evidencia necesaria | Por qué importa |
|---|---|---|
| Identificación exacta | Fabricante, grado, refuerzo o aditivo, color, formato del material en bruto y lote | Los nombres de familia ocultan diferencias en la formulación |
| Base de ensayo | Mismo método para la propiedad, orientación de la probeta, acondicionamiento y temperatura | Los valores de fichas técnicas que no están alineados no permiten establecer una comparación directa |
| Exigencia mecánica | Datos de resistencia, módulo, fatiga, fluencia lenta e impacto específicos del grado y pertinentes para el caso de carga | Un solo valor de resistencia a la tracción no define el desempeño de la pieza |
| Temperatura y sustancias químicas | Datos del proveedor para el tiempo, la temperatura, el medio y la concentración reales | Los límites genéricos de una familia pueden ocultar los efectos del grado y la exposición |
| Acondicionamiento por humedad | Método de acondicionamiento y cambios dimensionales o de propiedades para cada candidato | Las condiciones de las fichas técnicas deben coincidir con el entorno del ensamble |
| Fricción y desgaste | Material de contacto, carga, velocidad, lubricación, temperatura y método de ensayo | La clasificación por desgaste depende del sistema específico |
| Prueba de mecanizado | Resultados por característica geométrica en superficie, dimensiones, rebabas, roscas y tiempo de ciclo | La maquinabilidad es el resultado de un proceso, no una etiqueta de familia |
| Evidencia regulatoria | Declaración para el grado exacto, el mercado aplicable y las condiciones de uso final | Los nombres de familia y los colores no demuestran el cumplimiento |
| Evidencia comercial | Cotización del proveedor, pedido mínimo, trazabilidad del lote y plazo de entrega con fecha | El costo y la disponibilidad varían según el grado, el formato, la cantidad y el proveedor |
Consulte las páginas de mecanizado CNC de PTFE, mecanizado CNC de PEEK y mecanizado CNC de nailon como opciones alternativas de abastecimiento que puede investigar. No demuestran que una alternativa sea mejor hasta que se evalúen con el mismo plano y la misma lista de evidencias.
Detenga la selección del POM si los datos del grado exacto no cubren las condiciones de servicio, no está disponible la evidencia de cumplimiento requerida, no se ha validado la unión propuesta o el proceso secundario, o si otro candidato supera la prueba basada en el plano y el POM no. Resuelva esas brechas antes de cotizar el material como requisito fijo.
Diseño para la maquinabilidad: reglas DFM para piezas de POM
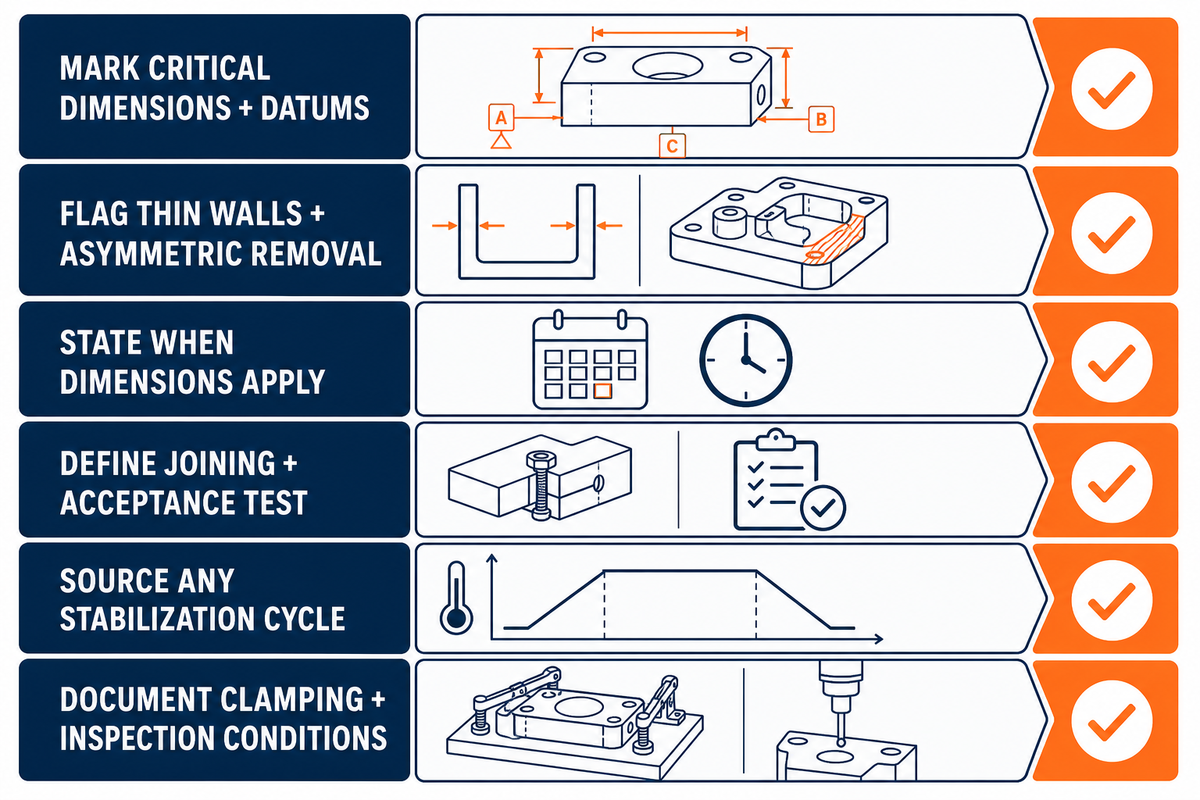
En una revisión DFM del POM, indique si se compara el mecanizado CNC con el moldeo por inyección u otra secuencia de fabricación; este artículo no ofrece una comparación de costos entre procesos. Convierta las demás suposiciones del plano en preguntas que puedan responderse con los datos del grado seleccionado, el plan de proceso del proveedor de mecanizado y los resultados de inspección. Estas comprobaciones señalan dónde todavía hace falta evidencia; no son límites de diseño universales.
Las afirmaciones sobre las ventajas del mecanizado CNC requieren evidencia específica del proyecto. Las consideraciones sobre POM que aparecen a continuación organizan la revisión del plano sin presuponer que el mecanizado sea la mejor secuencia de fabricación para la pieza.
La revisión DFM toma como referencia los límites del material y del método de ensayo indicados en la comparación de DuPont y la ASTM D638.
- Marque las dimensiones críticas, las relaciones entre referencias geométricas, las piezas de acoplamiento y la temperatura de referencia o el estado de acondicionamiento.
- Identifique paredes delgadas, cavidades profundas, tramos largos y una remoción asimétrica del material en bruto para revisar el dispositivo de sujeción y las pruebas.
- Indique si las dimensiones se aplican inmediatamente después del mecanizado, tras un período de espera definido o en las condiciones de servicio.
- Indique el método de unión previsto y solicite evidencia de ensayo para el material exacto y la preparación de la superficie.
- Si se propone un recocido o una estabilización, solicite la fuente específica del grado, el ciclo, el método de soporte y las mediciones de aceptación.
- Pida al proveedor que documente las condiciones de sujeción, liberación e inspección para las características sensibles a la distorsión.
Para revisar la propuesta de un proveedor, envíele juntos el plano, el requisito exacto del material, el entorno de servicio, el plan de inspección y las suposiciones pendientes. La cotización debe indicar qué requisitos se aceptan, cuáles se consideran calificados y cuáles siguen sujetos a una prueba.
¿Qué factores determinan el costo de las piezas de POM mecanizadas por CNC?
El artículo Design-for-Cost del Instituto Nacional de Estándares y Tecnología de Estados Unidos distingue el material neto del material perdido, como las virutas o la chatarra, en el mecanizado NC. Modela el costo del mecanizado como la tarifa de máquina multiplicada por el tiempo, que se divide en preparación, operación y tiempo sin operación; además, distribuye el costo de las herramientas entre la cantidad de producción prevista. Es un marco general de costos de fabricación, no una tabla de precios del POM.
No se recopiló para este artículo ningún conjunto de datos de precios del POM verificado específicamente, por lo que no se clasifican por precio los grados, materiales ni rangos de tolerancia. Pida al proveedor que desglose el material exacto y los requisitos de trazabilidad del lote, el formato y el excedente del material en bruto, el trabajo de preparación y del dispositivo de sujeción, la secuencia de mecanizado, el esfuerzo de tolerancia e inspección, la cantidad, el margen por desperdicio y las operaciones secundarias. Así podrá comparar revisiones sin suponer que un porcentaje genérico se aplica a todas las piezas.
Para obtener una estimación específica del proyecto, entregue al proveedor el plano y los requisitos de evidencia. Considere la respuesta una cotización específica del proveedor, sujeta al alcance y al período de validez indicados.
Abastecimiento de material en bruto de Delrin/POM: disponibilidad de varillas, láminas, bloques y grados
Solicite una cotización fechada para el fabricante, grado, color, formato, tamaño, cantidad, certificación y requisito de trazabilidad del lote exactos. Las afirmaciones de disponibilidad para una familia no demuestran que el grado o la sección requeridos estén en inventario.
Pregunte también si el proveedor declara alguna condición del material en bruto o algún alivio de tensiones internas, y qué documento respalda esa declaración. Si esa condición afecta el plan de proceso, confírmela en el registro de compra y valide las dimensiones terminadas en lugar de suponer que acorta una etapa de estabilización.
Para documentar el grado, comience con el artículo de DuPont sobre Delrin/acetal y ASTM D6778; luego solicite los documentos exactos del lote al proveedor.
Lista de verificación para solicitar una cotización de mecanizado CNC de POM: qué preparar antes de pedirla
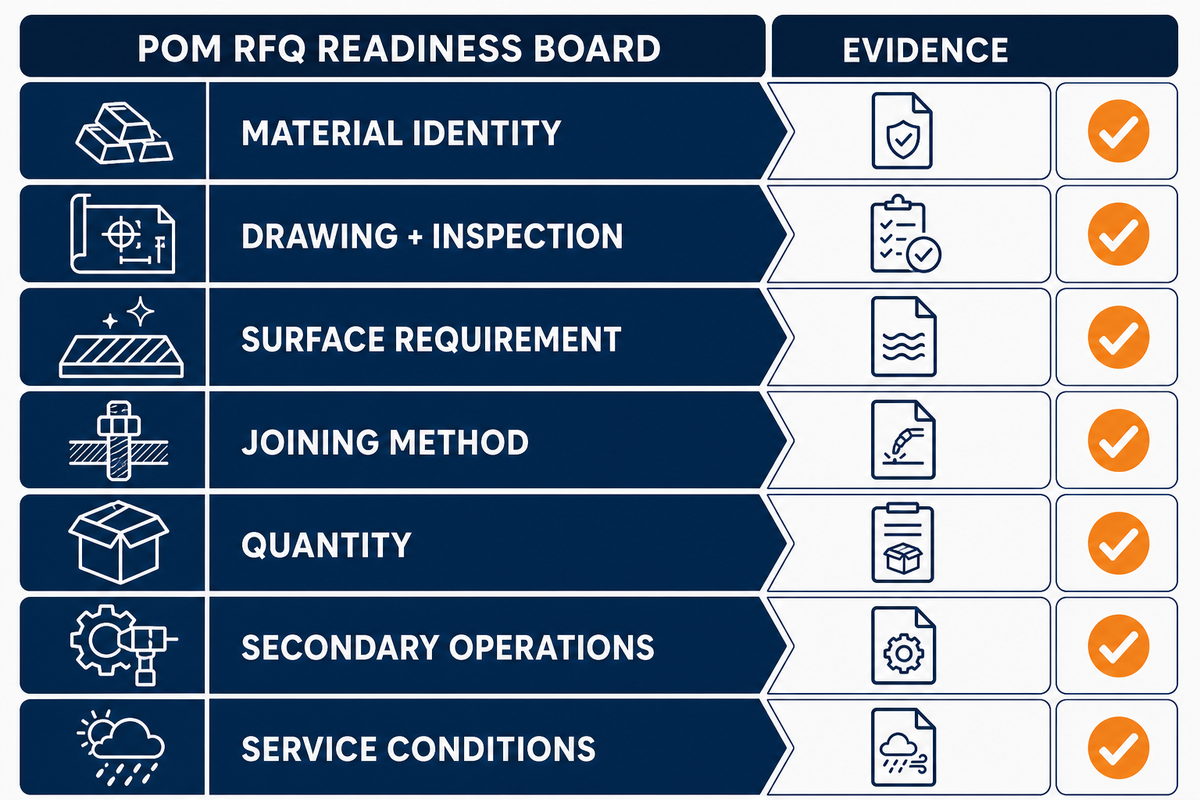
Esta lista convierte las decisiones sobre material, proceso e inspección en una solicitud de cotización (RFQ) comparable. Por ejemplo, una solicitud hipotética para 50 bujes a medida debe especificar el grado exacto y las condiciones de referencia, en lugar de dejar que el proveedor las deduzca.
Una RFQ para piezas de POM mecanizadas por CNC, componentes de POM a medida, piezas CNC u otras piezas a medida requiere la misma evidencia. La expresión «mecanizado CNC a medida» describe una opción de abastecimiento, no una tolerancia, material ni resultado verificados.
- Identificación del material: fabricante y grado, modificación, color, formato del material en bruto, trazabilidad del lote y documentos requeridos al proveedor.
- Plano e inspección: revisión, referencias geométricas, características geométricas críticas, temperatura de referencia o acondicionamiento, método de medición, plan de muestreo y formato del informe de inspección.
- Requisito de superficie: rugosidad medible o muestra visual aprobada, incluido el proceso secundario exacto si se requiere.
- Método de unión: geometría de la unión, material de acoplamiento, preparación y ensayo de aceptación del sistema seleccionado.
- Cantidad: cantidades para prototipos y producción, frecuencia prevista de reposición, empaque y necesidades de separación por lote.
- Operaciones secundarias: roscas, insertos, marcado, limpieza, tratamiento o recubrimiento, con criterios de aceptación específicos del proceso.
- Condiciones de servicio: carga, tiempo, temperatura, sustancias químicas, humedad, movimiento y cualquier condición regulatoria aplicable.
Envíe la lista completada y el plano para una revisión según el grado de POM seleccionado y las condiciones de inspección; luego evalúe el alcance, las calificaciones y la evidencia recibidos antes de autorizar la liberación.
Preguntas frecuentes
¿Qué tan maquinable es el POM?
La maquinabilidad del POM depende del grado exacto, el estado del material en bruto, la característica geométrica, la herramienta, el dispositivo de sujeción y los criterios de aceptación. Use las recomendaciones del proveedor para definir una prueba controlada con piezas representativas y, antes de autorizar la producción, registre la preparación, el estado de las virutas, la temperatura, el momento de la inspección y los resultados medidos.
¿Es difícil mecanizar Delrin?
Delrin es una marca registrada de POM-H y las recomendaciones publicadas aconsejan usar herramental afilado. Aun así, la dificultad de mecanizado varía según el grado exacto, el estado del material en bruto, la geometría de las paredes y cavidades, la secuencia de remoción, el estado de la herramienta, la liberación del dispositivo de sujeción, la temperatura y el momento de la inspección. La reputación de una familia no demuestra el resultado de superficie, dimensional, de roscas ni de tiempo de ciclo para un plano específico, por lo que la liberación debe basarse en una prueba documentada. Defina la secuencia de fabricación solo después de que varias piezas cumplan las condiciones de inspección indicadas y se mantenga controlada la identificación del material.
¿El acetal es más duro que Delrin?
El acetal y Delrin no son dos grados con distinta dureza: Delrin es una marca registrada de acetal homopolímero (POM-H). En esta terminología, acetal es el nombre de la familia que comprende las variedades homopolímero y copolímero (POM-C). Son familias de materiales relacionadas, no una clasificación por dureza.
Compare la dureza únicamente con fichas técnicas de grados exactos que usen el mismo método de ensayo, acondicionamiento y condiciones de prueba.
¿Se puede mecanizar Delrin en un torno CNC?
Sí, Delrin se puede tornear en un torno CNC. Antes de asignar una tolerancia de producción o repetir la preparación con otro grado, valide en la característica real la geometría de la herramienta, la combinación de avance y velocidad del husillo, la evacuación de virutas, el soporte del material en bruto, la liberación del dispositivo de sujeción, la temperatura de la pieza y el momento de la inspección.
¿Se puede cortar POM con láser?
La evidencia revisada para este artículo no basta para aprobar el corte por láser de POM, porque no se revisó ninguna ficha de datos de seguridad del grado exacto ni una evaluación calificada del proceso láser. Antes de elegir ese método, consulte la ficha de datos de seguridad vigente del grado seleccionado y a un proveedor calificado de corte por láser sobre los peligros, controles, requisitos de extracción y criterios de aceptación específicos del proceso.
¿Es adecuado el POM para mecanizar geometrías 3D complejas?
Se puede evaluar el mecanizado CNC de geometrías 3D complejas en POM, pero la viabilidad depende del acceso de la herramienta, el espesor de pared, la profundidad de las cavidades, las transiciones entre características, el estado del material en bruto, el soporte del dispositivo de sujeción, el grado, la secuencia de remoción y el acceso para la inspección. Revise el modelo real, identifique las características sin soporte o sensibles a la distorsión y pruébelas antes de definir una secuencia de fabricación, tolerancia, resultado superficial o requisito de ejes de máquina para producción. Registre cualquier limitación de acceso, dispositivo de sujeción especial, inspección intermedia y reorientación necesarios para que el resultado sea repetible.
¿Qué acabados superficiales hay disponibles para piezas de POM mecanizadas?
Los acabados disponibles son aquellos que el proveedor pueda definir y validar para el grado exacto. Especifique una rugosidad medida, una muestra visual aprobada o un ensayo de aceptación específico del proceso. La textura, el pulido, el recubrimiento, el marcado o la unión deben probarse con la preparación de superficie seleccionada antes de incluirlos en la secuencia de fabricación autorizada.
¿Cuál es el rango de temperatura de servicio del POM?
Ningún rango de servicio para toda la familia abarca todos los grados de POM y casos de carga. El artículo técnico de DuPont de 2015 citado informa valores de 90°C para uso continuo y 120°C para uso intermitente en grados Delrin específicos; utilice esas cifras solo para los grados y las condiciones indicados. Después, compare los datos del proveedor para el grado exacto con la duración, la carga, el entorno y los criterios de retención dimensional de la pieza, así como con los requisitos de seguridad y el método de validación del diseñador, antes de aprobar el rango de temperatura. Registre con esa aprobación el grado, la duración de la exposición, la propiedad de aceptación y la revisión de la fuente.
Artículos relacionados
- Guía de mecanizado CNC de acero al carbono
- Guía de mecanizado CNC de Inconel
- Guía de mecanizado CNC de acero para herramientas
Referencias
Referencias y fuentes
- DuPont, artículo técnico Delrin® vs. copolímero de acetal — delrin.com
- ASTM D6778-20, clasificación estándar de materiales de moldeo y extrusión de acetal (POM) — store.astm.org
- ASTM D638-22, alcance del método de ensayo de propiedades de tracción conservado para la trazabilidad de la fuente; este artículo no lo usa para afirmar valores universales de los grados — store.astm.org
- Patente de Estados Unidos US20050022631A1, patente de herramienta que no raya; Delrin se menciona incidentalmente como contexto sobre materiales — patents.google.com
- Machine Design, selección de materiales para dispositivos de ensayo y producción — machinedesign.com
- ManufacturingTomorrow, recomendaciones complementarias de taller sobre consideraciones para mecanizar Delrin — manufacturingtomorrow.com
- Foro Practical Machinist, anécdotas de profesionales sobre la deformación del acetal/Delrin — practicalmachinist.com
- Foro Eng-Tips, una conversación entre profesionales sobre el roscado de Delrin — eng-tips.com
- Textile US, página de comparación general conservada para la trazabilidad de la investigación, pero no utilizada para las conclusiones sobre selección de grados — textileus.com
- Instituto Nacional de Estándares y Tecnología, Design-for-Cost — un enfoque para estimar costos de fabricación distribuida — nist.gov






