
Contacter Zhenling Company

Ce guide d’usinage CNC du POM s’articule autour de l’identification du grade, d’essais contrôlés et de preuves de contrôle. L’usinage CNC du POM (Delrin/acétal) consiste à transformer de manière contrôlée un stock d’homopolymère ou de copolymère en pièces dont le grade, la géométrie, la gamme de fabrication et les conditions de contrôle correspondent au plan. Ce guide distingue les données des fabricants des exemples d’atelier afin que vous puissiez choisir un grade, définir un essai d’usinage, évaluer les risques dimensionnels et préparer une demande de devis sans prendre le résultat d’un fournisseur pour une capacité universelle du POM.
| Caractéristiques principales : POM / Delrin / acétal | |
|---|---|
| Famille de matériaux | Polyoxyméthylène (POM), nom générique : acétal ; Delrin est une marque déposée de POM-H (homopolymère) |
| Choix principal du grade | POM-H (homopolymère, dont les grades Delrin) ou POM-C (copolymère) ; les grades chargés et modifiés nécessitent la fiche technique propre à leur fournisseur |
| Éléments de preuve à demander pour le matériau | Fabricant, nom commercial, code du grade, forme du stock, lot ou numéro de lot et révision actuelle de la fiche technique |
| Éléments dimensionnels à définir | Tolérance du plan, température de référence, conditions d’utilisation, état de bridage, plan de stabilisation et état final de contrôle |
| Référence de classification | La norme ASTM D6778 porte sur la classification des matériaux de moulage et d’extrusion en polyoxyméthylène ; ce n’est pas un tableau de tolérances d’usinage |
| Point de départ pour l’usinage | Suivez les recommandations du fournisseur propres au grade et réalisez un essai contrôlé ; une ressource d’un fournisseur recommande un outillage en carbure affûté et poli, ainsi qu’une avance suffisante pour limiter l’échauffement par frottement |
| Éléments de preuve à demander pour les conditions d’utilisation | Propriétés mécaniques du grade exact, résistance chimique, plage de température, conditionnement et déclarations réglementaires correspondant à l’application |
| Éléments de validation par le fournisseur | Indice de révision approuvé du plan, certificat matière, compte rendu d’essai, plan de contrôle et résultat accepté de la première pièce |
Réponse directe : Commencez par identifier précisément le grade POM-H ou POM-C, puis utilisez les données de son fournisseur et un essai d’usinage documenté pour choisir les outils, maîtriser les copeaux, définir la stabilisation et établir les conditions de contrôle. Une ressource d’usinage d’un fournisseur recommande un outillage en carbure affûté et poli ainsi qu’une avance suffisante pour éviter le frottement, mais les réglages finaux et les tolérances réalisables dépendent du projet.
Points clés :
- La précision de positionnement de la machine et la tolérance de la pièce finie sont deux éléments de preuve différents ; aucun des deux ne doit servir de promesse générale de capacité sans données contrôlées sur la pièce et son contrôle.
- DuPont indique des avantages de 5x et d’environ 10x en fatigue en flexion pour des associations précises de grades Delrin et copolymères ; ces chiffres doivent rester rattachés aux grades et au contexte d’essai cités.
- La norme ASTM D6778 définit le champ de classification des matériaux POM ; le plan et la fiche technique du grade, et non le seul titre de la norme, doivent déterminer le plan d’usinage et d’acceptation.
- Une source fournisseur relie le recours au recuit à la présence d’éléments géométriques étroits ou longs. Considérez cela comme un exemple fournisseur et vérifiez si ce traitement est nécessaire au regard du grade, de la géométrie, de l’état du stock et du plan de contrôle réels.
Qu’est-ce que le POM (Delrin/acétal) et pourquoi l’usiner en CNC ?
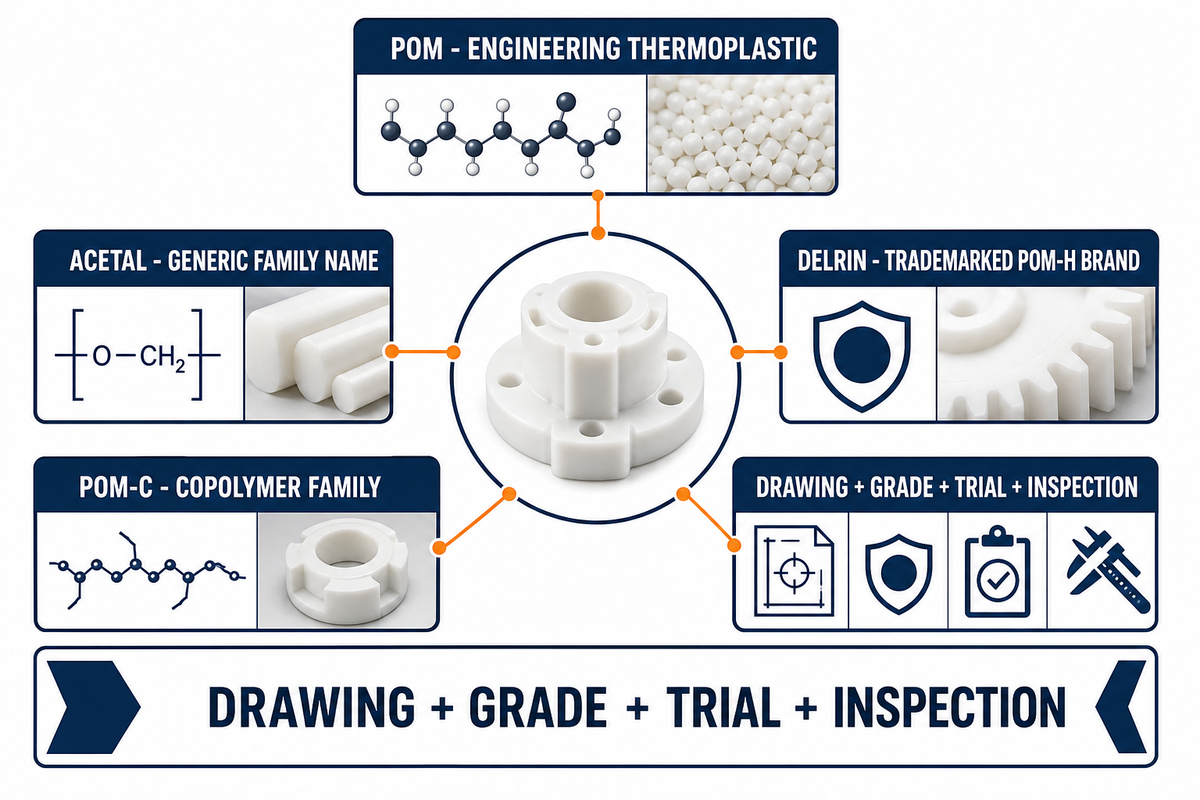
Le POM, abréviation de polyoxyméthylène, est un thermoplastique technique hautement cristallin ; les plastiques POM comprennent les familles homopolymère et copolymère. Delrin n’est pas une famille distincte de polymères, mais une marque déposée de POM homopolymère (POM-H), tandis qu’« acétal » est le nom générique de la famille, qui englobe les chimies POM-H et POM-C.
Un brevet américain décrit le Delrin comme hautement cristallin et évoque sa résistance, son frottement et sa résistance à des substances précises. Cette description chimique sert uniquement de contexte ; elle ne permet pas d’établir les propriétés d’une pièce finie, son adéquation à une application ni le résultat d’usinage.
Les caractéristiques de ces familles peuvent aider à établir une liste de matériaux candidats pour des pièces mobiles ou d’autres pièces mécaniques en mouvement, mais elles ne définissent pas une vitesse de broche, une avance, un fluide de coupe ou une tolérance universels. Même une expression comme « faible coefficient de frottement » nécessite une source portant sur le grade exact et un essai du système en contact. Commencez le plan d’usinage par la fiche technique du grade et un essai contrôlé consignant la géométrie de l’outil, la formation des copeaux, la maîtrise de la chaleur, le bridage et les dimensions mesurées.
Le POM est-il la même chose que le Delrin ?
Non. POM désigne la famille de matériaux, tandis que Delrin est une marque déposée de POM homopolymère (POM-H) appartenant à cette famille. Pour l’approvisionnement, précisez le fabricant, le grade, la chimie, la forme du stock et la fiche technique à jour ; la seule mention « acétal » ne prouve pas que le stock est du Delrin, ni même du POM-H.
Les termes génériques « acétal » ou « POM » désignent aussi bien les grades homopolymères que copolymères, et la comparaison DuPont citée de 2015 montre que cette distinction peut influer sur les résultats de fatigue et de résistance aux chocs. Lorsqu’un plan désigne Delrin ou un autre grade commercial, conservez cette désignation exacte, sauf si le responsable du matériau approuve une substitution.
Pour les applications en contact avec des aliments, médicales, ESD ou autres applications réglementées, ne vous fiez pas à une désignation de famille comme POM-C, « qualité alimentaire » ou « qualité médicale ». Demandez au fournisseur du matériau la déclaration réglementaire correspondant au grade exact, la traçabilité du lot et les preuves d’acceptation adaptées au marché de destination.
Contexte sur les familles de matériaux : document comparatif de DuPont sur le Delrin et l’acétal et ASTM D6778.
POM-H, POM-C ou POM chargé de fibres de verre : quel grade usiner ?
Le nom de la famille POM ne constitue pas une spécification complète du matériau. Commencez par distinguer homopolymère et copolymère ; tout grade chargé, lubrifié, conducteur, réglementé ou autrement modifié nécessite ensuite sa propre fiche technique et sa déclaration du fabricant, et non des propriétés reprises d’un grade de base non chargé.
Le livre blanc DuPont de 2015 cité indique que le Delrin 500P a obtenu des résultats 5x supérieurs à ceux d’un copolymère acétal d’usage général dans sa comparaison interne de fatigue en flexion, tandis que le Delrin 100P a obtenu des résultats environ 10x supérieurs à ceux d’un copolymère de masse moléculaire élevée. Il fait aussi état de différences de résistance aux chocs pour des associations précises de grades ; il s’agit de comparaisons du fabricant, et non de résultats indépendants valables pour tous les grades POM-H et POM-C.
Servez-vous de ces résultats pour poser une question plus pertinente : quel grade exact fournit les données requises par ce plan en matière de fatigue, de résistance chimique, de température, de stabilité dimensionnelle et de documentation ? Un grade chargé ou modifié peut changer plusieurs propriétés à la fois ; les données de son fournisseur doivent donc remplacer toute hypothèse générale sur la famille.
Par exemple, une pièce rotative et une pièce soumise à un lavage peuvent nécessiter des preuves différentes, mais la seule description des conditions d’utilisation ne suffit pas à choisir le grade. Ne comparez la résistance à la traction et les autres propriétés mécaniques que si les méthodes et conditions d’essai concordent. Considérez les termes fournisseur comme « résistance mécanique », « résistance chimique » ou « excellente stabilité dimensionnelle » comme des affirmations à vérifier pour le grade exact, et non comme des conclusions valables pour toute la famille.
Consignez le cycle de charge, le matériau en contact, la température, l’exposition aux produits chimiques, le périmètre réglementaire, la forme du stock et la méthode d’acceptation, puis comparez les fiches techniques des grades candidats sur une même base.
Appliquez la même règle à la résistance à l’usure, à une résistance mécanique élevée, à une faible absorption d’humidité, à d’excellentes propriétés mécaniques ou à toute valeur d’absorption d’humidité. Chaque affirmation doit s’appuyer sur des conditions d’essai concordantes et des données relatives au matériau POM sélectionné avant de justifier le plan. Une expression comme « pièces de précision nécessitant une rigidité élevée » ne précise toujours pas le cas de charge, la durée, l’environnement ni la méthode d’acceptation.
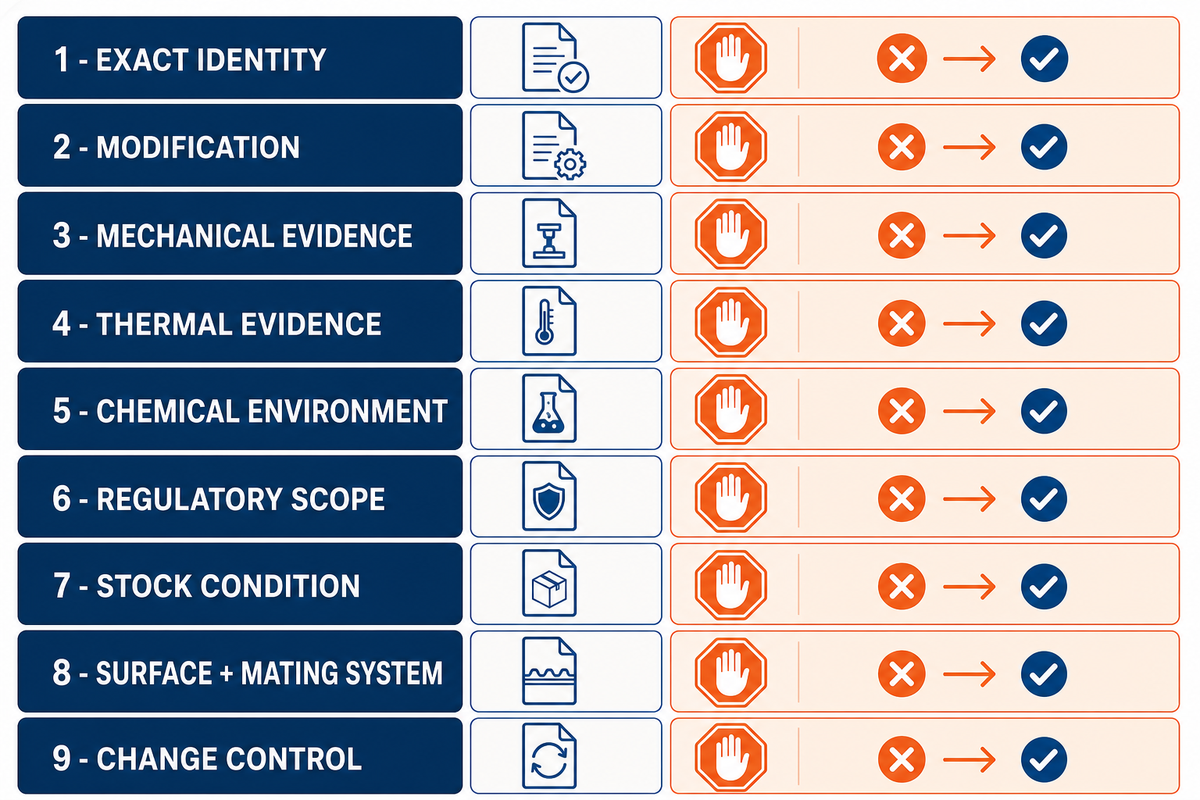
| Grade / vérification du choix | Usinabilité relative et données mécaniques à demander | Fatigue / ténacité / résistance à la traction / humidité / comportement chimique : critères de décision | Limites des applications types / critère d’exclusion |
|---|---|---|---|
| 1. Identité exacte | Fabricant, nom commercial, code du grade, désignation POM-H ou POM-C | Évite les substitutions fondées uniquement sur le nom de la famille | Ne chiffrez pas une gamme de fabrication définitive tant que le grade reste ambigu |
| 2. Modification | Type de charge ou d’additif et taux de charge déclaré par le fournisseur | Distingue les données d’un grade non chargé de celles d’un grade modifié | Ne transposez pas les propriétés d’un grade non chargé à un grade chargé |
| 3. Données mécaniques | Valeurs de la fiche technique à jour et méthodes d’essai du grade exact | Vérifie les exigences de charge, de fatigue, de rigidité et de résistance aux chocs | Écartez les comparaisons qui mélangent méthodes ou conditions |
| 4. Données thermiques | Limites d’utilisation, données de dilatation et conditionnement indiqués par le fournisseur | Permet d’établir le budget dimensionnel et le plan de contrôle | N’utilisez pas la température ou le coefficient de dilatation thermique moyen de la famille comme valeur du grade |
| 5. Environnement chimique | Produits chimiques nommés, concentration, température, durée d’exposition et données de compatibilité du fournisseur | Vérifie si le grade convient aux conditions réelles d’utilisation | N’approuvez pas un grade sur la seule base de mentions comme « lavage » ou « résistant aux produits chimiques » |
| 6. Périmètre réglementaire | Déclaration propre au grade, adaptée au marché de destination et à l’utilisation finale | Distingue une propriété du matériau de son acceptation réglementaire | Ne considérez pas les mentions « qualité alimentaire » ou « qualité médicale » comme des propriétés génériques du POM |
| 7. État du stock | Barre, plaque, bloc, procédé d’extrusion ou de moulage, lot et historique de conditionnement | Définit l’état initial pour l’usinage et le contrôle | Ne partez pas du principe que deux formes de stock se comportent de la même façon |
| 8. Surface et système en contact | Finition requise, surface en contact, lubrification, essai d’usure et méthode d’assemblage | Relie le choix du matériau à l’assemblage | Ne déduisez pas le frottement, l’usure ou la performance du collage du seul nom de la famille |
| 9. Maîtrise des modifications | Substituts approuvés, déclencheurs de requalification et exigences de certificat | Garantit la traçabilité des substitutions ultérieures de matériau | Arrêtez la production si le grade fourni ou les éléments de preuve diffèrent de la base d’approbation |
Avant de valider un grade, il est utile de comparer le POM aux autres plastiques techniques proposés dans la gamme de matériaux de ce site, dans une comparaison détaillée plus loin dans ce guide, ainsi qu’aux pages sur l’usinage CNC du nylon et l’usinage CNC du PEEK pour les pièces qui dépassent les limites de performance du POM.
Comment usiner le POM en CNC : fraisage, tournage, vitesses et avances
Les recommandations publiées sur le fraisage CNC et le tournage CNC du POM commencent souvent par un outillage affûté et une bonne évacuation des copeaux, mais elles ne définissent pas une avance, une vitesse de broche, un angle de coupe ou un plan de lubrification adaptés à tous les grades et toutes les géométries. Pour obtenir un réglage défendable, consignez l’identité exacte du stock, la géométrie de l’outil, les réglages associés d’avance et de broche, l’état des copeaux, la température de la pièce et le résultat mesuré lors d’un essai contrôlé.
Les recommandations des fournisseurs et des praticiens peuvent servir de paramètres de départ pour les essais. Ne les considérez pas comme des limites de production avant d’avoir testé ensemble le grade POM choisi, la machine, le montage d’usinage, la géométrie de l’élément et la méthode de contrôle.
Pendant l’usinage CNC du POM, consignez séparément l’ébauche et les passes de finition. Le dossier du procédé d’usinage doit relier la vitesse de coupe, l’engagement de l’outil, l’état des copeaux et les résultats du contrôle ; l’instruction d’utiliser de l’air comprimé reste un paramètre d’essai tant que la compatibilité du matériau, la maîtrise de la contamination et les exigences des opérations suivantes n’ont pas été vérifiées.
Les affirmations relatives à un procédé d’usinage CNC, à une capacité d’usinage CNC 5 axes, à une liste de méthodes d’usinage ou à une expérience générale de l’usinage ne prouvent pas le résultat obtenu pour cet élément géométrique. Demandez une gamme de fabrication propre à la pièce et des preuves mesurées issues d’un essai.
Contexte des essais de matériau : ASTM D638 est une référence de méthode d’essai des propriétés en traction ; elle ne définit pas les paramètres d’usinage du POM. L’article technique du fabricant cité fournit un contexte de comparaison des matériaux.
| Variable d’essai | Éléments à consigner | Condition de validation |
|---|---|---|
| Géométrie et état de l’outil | Recommandation du fournisseur ou du fabricant d’outils, état de l’arête, angle de coupe, géométrie des goujures ou de la plaquette et identifiant de l’outil | L’essai produit une arête, un alésage et une surface acceptables, sans dommage visible |
| Association avance et vitesse de broche | Avance réelle, vitesse de broche, engagement de l’outil, diamètre de l’outil et stratégie de passes | La combinaison consignée satisfait au plan et reste stable sur l’ensemble du lot d’essai |
| Maîtrise des copeaux et de la température | Forme des copeaux, signes de recoupe, température au niveau du maintien de la pièce et méthode d’utilisation de l’air ou du fluide | Aucune validation tant que la méthode choisie n’est pas compatible avec le matériau et les exigences des opérations suivantes |
| Taraudage de trous borgnes | Type de taraud, diamètre de perçage, profondeur, séquence d’évacuation des copeaux et réglage d’un praticien, à utiliser uniquement comme hypothèse de départ | Contrôle au calibre de filetage et contrôle spécifique de la section sur les pièces d’essai |
| Taraudage de trous débouchants | Type de taraud, diamètre de perçage, synchronisation de l’avance, sortie des copeaux et compatibilité du fluide | Contrôle du filetage et de l’arête de sortie, sans supposer qu’une formule trouvée sur un forum est transposable |
| Validation en production | Température de la pièce, moment du contrôle, taille de l’échantillon, équipement de mesure et dispersion des résultats | Les paramètres approuvés et les conditions de contrôle sont figés pour l’indice de révision ayant fait l’objet du devis |
Une discussion sur Eng-Tips décrit le taraudage par passes successives et le réglage d’un taraud à poulie employés dans un atelier. Il s’agit d’un exemple de praticien, pas d’une formule générale d’avance ; toute transposition nécessite un nouvel essai avec le taraud, la géométrie du trou, le grade et la machine réels.
Pour le perçage et le taraudage, contrôlez l’évacuation des copeaux, la qualité de l’alésage, la forme du filetage et l’état de sortie plutôt que de déduire le résultat du seul mouvement de l’outil. Revalidez le réglage lorsque le grade, l’outil, l’élément géométrique ou l’exigence de contrôle change.
Fiche d’essai POM en 9 points
Les valeurs ci-dessous illustrent comment consigner les unités et les temps ; remplacez chaque valeur par les données du projet. Elles ne constituent ni des réglages recommandés pour le POM ni des limites d’acceptation.
| Champ du dossier | Exemple de saisie fictif | Éléments de preuve requis pour le projet |
|---|---|---|
| Géométrie du stock | 50mm de diamètre × 200mm de longueur | Bon de commande et mesure à la réception |
| Élément géométrique critique | Alésage de 25,00mm mesuré à 20°C | Plan, système de références et méthode de contrôle au calibre |
| Contrôle de la paroi | 2,00mm nominal avec une plage de tolérance au plan de 0,10mm | Modèle, plan et plan du montage d’usinage |
| Dossier de l’outil | Fraise de 6mm avec un engagement axial de 12mm | Identifiant, géométrie et état de l’outil |
| Dossier d’avance | 600mm/min avec un outil de 6mm | Journal machine et résultat de l’essai |
| Relevé de température | Référence à 20°C et température observée de la pièce à 40°C | Instrument, emplacement et horodatage |
| Moment du contrôle | 0hr, 2hr et 24hr après le desserrage du montage d’usinage | Même calibre et conditions de stockage indiquées |
| Séquence de mesures dimensionnelles | 25,00mm, 25,04mm et 25,03mm | Relevés bruts associés aux identifiants des pièces |
| Relevé d’état de surface | Ra 1,6µm sur une longueur d’évaluation de 5mm | Exigence du plan, instrument et traçabilité |
Tolérances réalisables pour les pièces en POM usinées en CNC
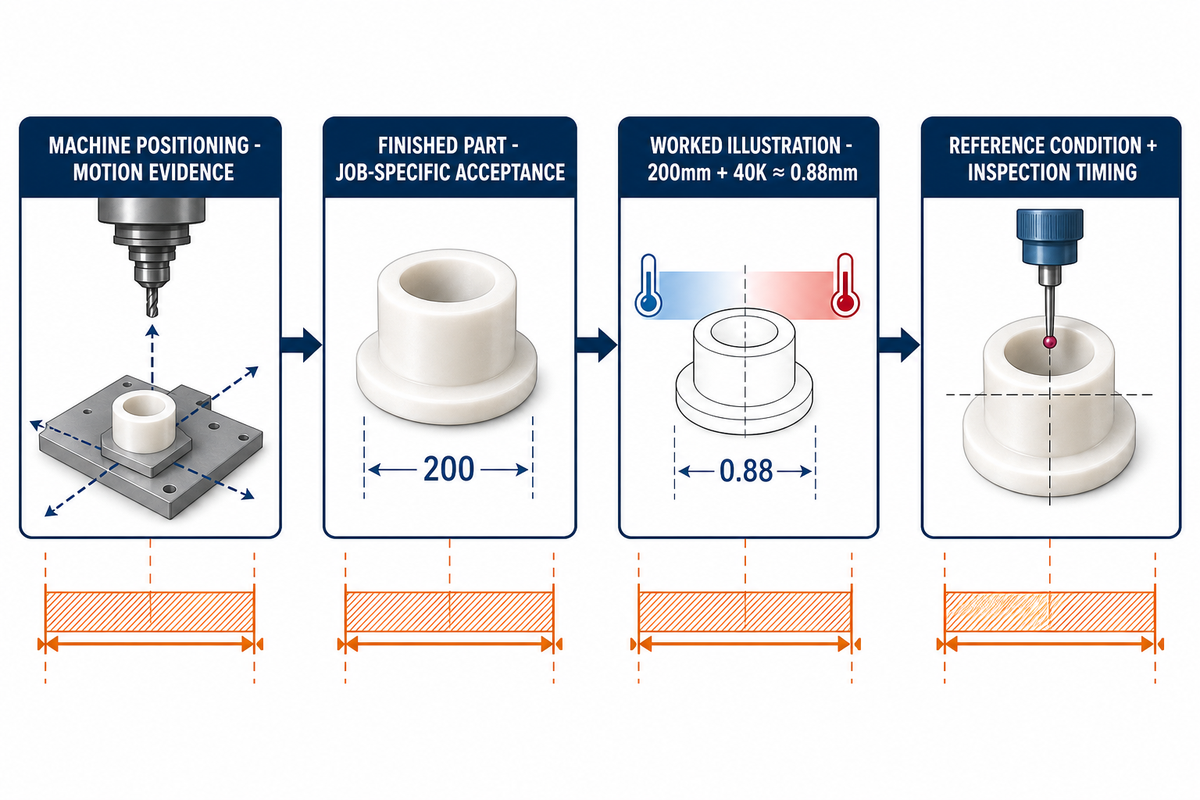
Le positionnement de la machine et la tolérance de la pièce finie sont deux éléments de preuve distincts. Le positionnement décrit le mouvement de la machine dans des conditions spécifiées ; l’acceptation de la pièce finie dépend aussi du grade, de la géométrie, de l’état thermique, du desserrage du montage, de la gamme d’usinage et de la méthode de mesure. Considérez tout chiffre fourni par un fournisseur comme propre au projet tant qu’il n’a pas été démontré sur des pièces d’essai conformes au plan exact.
La norme ASTM D6778 classe les matériaux POM de moulage et d’extrusion. Elle peut aider à définir les exigences relatives au matériau, mais ne fournit pas de tableau de tolérances d’usinage CNC et ne prouve pas qu’un élément d’une pièce finie est réalisable.
Quelle est la tolérance la plus serrée réalisable par usinage CNC du POM ?
Il n’existe pas de réponse universelle étayée par des preuves. Une exigence défendable est une tolérance acceptée par le fournisseur pour le grade, l’élément, la température de référence, la méthode de contrôle et les conditions de lot exacts, puis démontrée sur des pièces d’essai. Considérez la capacité annoncée par un fournisseur comme une question d’approvisionnement, et non comme une tolérance par défaut à inscrire au plan. Le plan validé doit consigner toute qualification, le moment du contrôle, la base d’échantillonnage et la réponse convenue en cas d’échec à l’essai.
Lorsqu’un élément est sensible à la température ou aux mouvements après usinage, précisez les conditions de référence et le moment du contrôle. Si une étape de recuit ou de stabilisation est proposée, demandez au fournisseur d’indiquer le cycle propre au grade, sa source et le plan de mesure avant et après traitement.
Dimensions de référence : mm
Vérification indicative de la dilatation thermique : si la fiche technique du grade exact indique un coefficient de dilatation thermique de 110 × 10-6/K, une longueur de référence de 200mm soumise à une variation de 40K entraîne une variation calculée d’environ 0,88mm : ΔL = 200mm × (110 × 10-6/K) × 40K. Il s’agit d’un exemple de calcul, et non d’une valeur générique pour le POM. Remplacez le coefficient par les données du fournisseur du grade sélectionné et vérifiez que la direction de l’essai et la plage de température de la fiche technique correspondent à la pièce.
Pourquoi les pièces en POM se déforment, rétrécissent ou se fissurent, et comment prévenir ces défauts
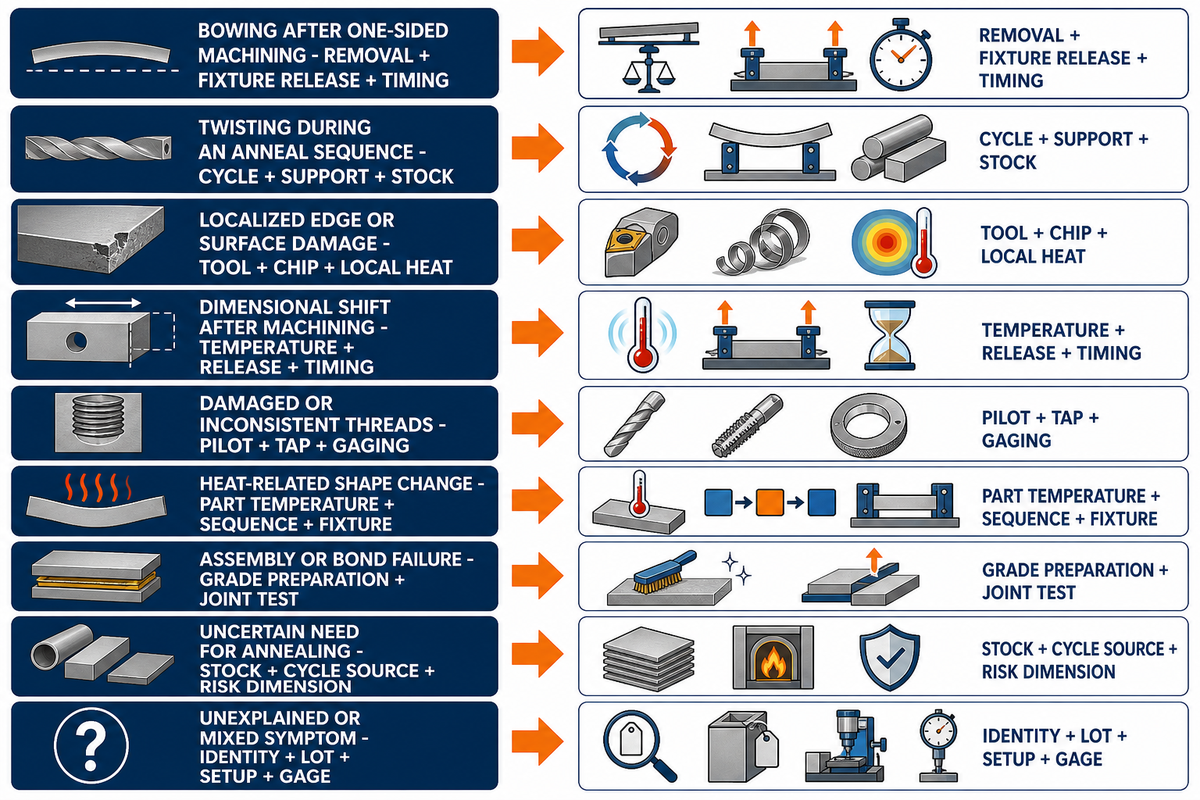
Le gauchissement, le retrait, les fissures et les filetages endommagés sont des symptômes, pas des preuves de leurs causes profondes. Pour mener une investigation utile, distinguez l’identité et l’état du stock de la séquence d’usinage, du montage d’usinage, de la température locale, de la géométrie de l’élément, du moment du contrôle et de la méthode de mesure. Les contraintes internes constituent une hypothèse à tester, et non un diagnostic déductible du seul symptôme.
Une discussion sur Practical Machinist rapporte qu’une pièce en Delrin de 12 × 12 × 2in s’est cintrée après un enlèvement de matière sur une seule face, et qu’une bande de 18 × 3 × 0.75in s’est tordue au cours d’une séquence d’ébauche, de recuit et de finition. Ces anecdotes de praticiens suggèrent des vérifications à effectuer ; elles ne démontrent ni un mécanisme reproductible ni un cycle correctif applicable à un autre projet.
Considérez les cas de cintrage et de torsion rapportés comme des pistes de diagnostic. Reproduisez le stock, la géométrie, la séquence d’enlèvement de matière, les conditions d’appui et le moment de mesure réels avant d’attribuer une cause.
Un exemple concret de défaut est documenté dans cette discussion sur Practical Machinist ; il s’agit d’un témoignage anecdotique.
| État observé | Comparaison contrôlée | Éléments à consigner | Étape de vérification suivante |
|---|---|---|---|
| Cintrage après un usinage sur une seule face | Comparez la séquence d’enlèvement de matière, le desserrage du montage et le moment de mesure avec un essai à enlèvement équilibré | Un cas rapporté sur un forum fait état d’un cintrage sur une pièce de 12 × 12 × 2in | Mesurez les deux essais à la même température et après le même délai avant de modifier le procédé |
| Torsion pendant une séquence de recuit | Vérifiez le cycle prévu pour le grade exact, les conditions d’appui, l’historique du stock et la géométrie avant et après traitement | Un cas rapporté sur un forum fait état d’une torsion sur une bande de 18 × 3 × 0.75in | Ne reprenez pas le montage ou le cycle sans recommandations du fournisseur propres au grade et sans essai contrôlé |
| Dommage localisé sur une arête ou une surface | Contrôlez l’état de l’outil, son engagement, la recoupe des copeaux et la température locale | Des recommandations d’usinage complémentaires identifient le frottement et la chaleur comme des variables à examiner | Modifiez une seule variable consignée à la fois et comparez l’état de surface mesuré |
| Variation dimensionnelle après usinage | Comparez le matériau, la température de la pièce, le desserrage du montage et le moment du contrôle en gardant la gamme d’usinage constante | Consignez la température de la pièce, le délai après le desserrage du montage et la méthode de contrôle pour chaque essai | Comparez des pièces représentatives au même point de contrôle temps-température avant de modifier le procédé |
| Filetages endommagés ou irréguliers | Contrôlez le diamètre de perçage, la géométrie du taraud, la synchronisation, l’évacuation des copeaux et le contrôle au calibre | Une discussion sur Eng-Tips décrit le réglage utilisé dans un atelier | Validez le réglage choisi avec le trou réel et le calibre de filetage |
| Modification de forme liée à la chaleur | Mesurez la température de la pièce et mettez-la en relation avec la séquence de coupe et l’état du montage d’usinage | Des recommandations d’atelier complémentaires considèrent la maîtrise de la chaleur comme un paramètre de fonctionnement | Définissez une plage d’essai acceptable au lieu de reprendre une limite générique |
| Défaillance de l’assemblage ou du collage | Vérifiez si le système d’assemblage choisi dispose de données d’essai et de préparation propres au grade | Des recommandations complémentaires signalent que le collage du Delrin peut être difficile | Effectuez un essai d’assemblage adapté à l’application ou revoyez la conception de l’assemblage avant validation |
| Nécessité incertaine d’un recuit | Demandez l’état exact du stock, la source du cycle proposé et la dimension cible menacée | Les pages des fournisseurs proposent des seuils et des pratiques différents | Exigez des données avant et après traitement ; n’appliquez pas un cycle standard à tous les cas |
| Symptômes inexpliqués ou multiples | Vérifiez l’identité et le lot du matériau, la machine, le montage, l’outil, l’indice de révision du programme, la température et le calibre | Aucune source unique ne définit un arbre des causes universel | Mettez les hypothèses de côté et isolez les variables au moyen d’un essai documenté |
Pourquoi mes pièces en POM rétrécissent-elles après usinage ?
Une variation dimensionnelle après usinage peut provenir de l’état du matériau, de son état thermique, du desserrage du montage, de la séquence d’enlèvement de matière, des effets de l’outil ou du système de mesure. Commencez par vérifier l’identité du grade et du lot, la température de la pièce et la température de référence, le délai écoulé après le desserrage, la méthode de contrôle au calibre et l’indice de révision du programme. N’effectuez un essai de stabilisation ou d’enlèvement équilibré que si vous pouvez le comparer à une référence contrôlée. Répétez les mesures sur des pièces identifiées afin de ne pas confondre une variation dans le temps avec les variations du calibre, du montage ou de l’échantillon.
POM, nylon, PTFE ou PEEK : choisir le bon plastique technique
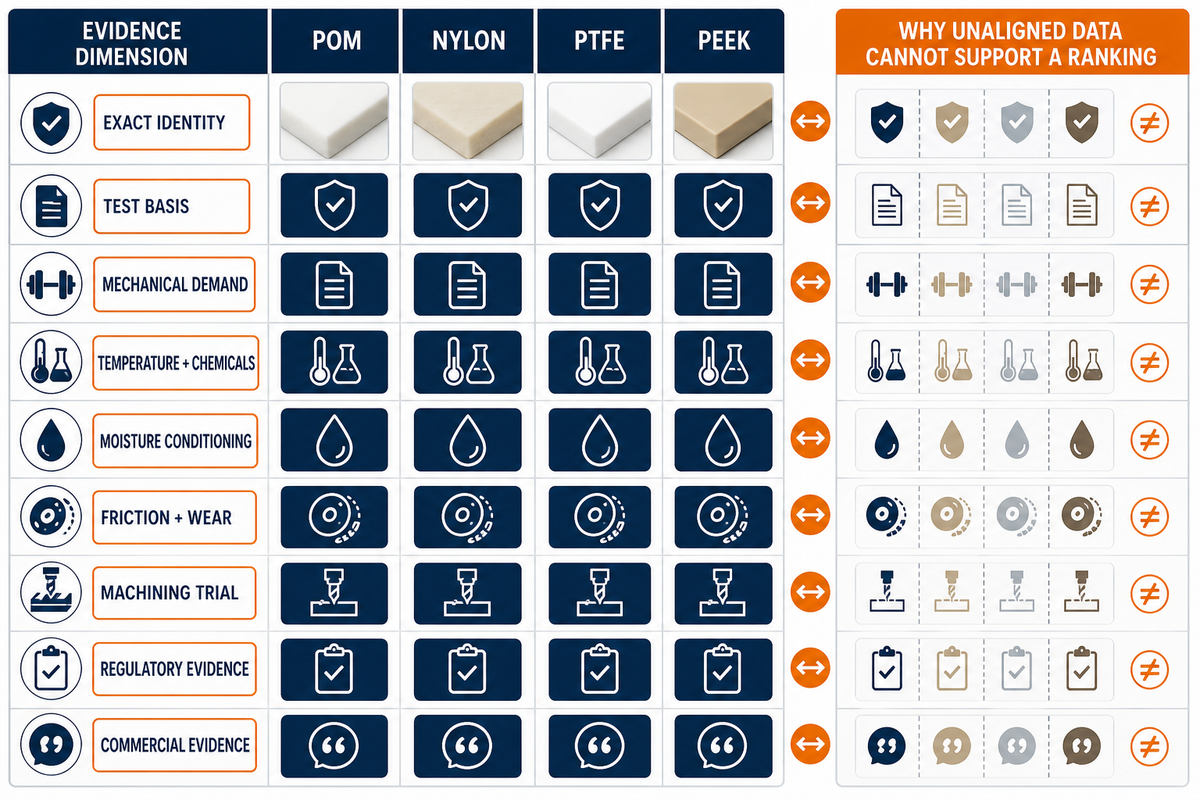
Le POM, le nylon, le PTFE et le PEEK sont des familles de matériaux plastiques, dont les propriétés ne sont pas interchangeables. Pour une comparaison utile, il faut identifier les nuances exactes envisagées et harmoniser la méthode d’essai, le conditionnement, le sens, la température et l’environnement de service avant de comparer la stabilité dimensionnelle ou toute autre propriété.
Des descriptions telles que « faible résistance à la chaleur » ou « sensible à la chaleur » ne doivent pas être considérées comme des caractéristiques propres à une nuance. Comparez les fiches techniques des nuances envisagées en fonction de la durée, de la température, de la charge et des critères de maintien propres à l’application.
| Critère de comparaison | Éléments de preuve requis | Pourquoi c’est important |
|---|---|---|
| Identification exacte | Fabricant, nuance, renfort ou additif, couleur, forme du matériau en stock et lot | Les désignations par famille masquent les différences de formulation |
| Base d’essai | Même méthode d’essai pour la propriété, même sens de l’éprouvette, même conditionnement et même température | Des valeurs de fiches techniques non harmonisées ne permettent pas de comparaison directe |
| Sollicitations mécaniques | Données propres à la nuance sur la résistance, le module, la fatigue, le fluage et la résilience, pertinentes pour le cas de charge | Une seule valeur de résistance à la traction mise en avant ne suffit pas à définir les performances de la pièce |
| Température et produits chimiques | Données du fournisseur correspondant à la durée, à la température, au milieu et à la concentration réels | Les limites générales d’une famille peuvent masquer les effets de la nuance et de l’exposition |
| Conditionnement à l’humidité | Méthode de conditionnement et évolution dimensionnelle ou des propriétés pour chaque nuance envisagée | Les conditions indiquées dans la fiche technique doivent correspondre à l’environnement de l’assemblage |
| Frottement et usure | Matériau en contact, charge, vitesse, lubrification, température et méthode d’essai | Le classement en matière d’usure dépend du système considéré |
| Essai d’usinage | Résultats au niveau des éléments géométriques : état de surface, dimensions, bavures, filetages et temps de cycle | L’usinabilité est le résultat d’un procédé, pas une désignation de famille |
| Justificatifs réglementaires | Déclaration correspondant à la nuance exacte, au marché concerné et aux conditions d’utilisation finale | Les noms de familles et les couleurs ne constituent pas des justificatifs de conformité |
| Éléments commerciaux | Devis du fournisseur, quantité minimale de commande, traçabilité des lots et délai annoncé à une date donnée | Le coût et la disponibilité varient selon la nuance, la forme, la quantité et le fournisseur |
Consultez les pages sur l’usinage CNC du PTFE, l’usinage CNC du PEEK et l’usinage CNC du nylon pour étudier d’autres pistes d’approvisionnement. Elles ne prouvent pas qu’une autre matière est préférable tant que le même plan et la même liste de justificatifs n’ont pas été examinés.
Interrompez la sélection du POM si les données de la nuance exacte ne couvrent pas les conditions de service, si les justificatifs de conformité requis ne sont pas disponibles, si l’assemblage proposé ou le procédé secondaire n’a pas été validé, ou si un autre matériau réussit l’essai défini à partir du plan alors que le POM échoue. Résolvez ces points avant de considérer le matériau comme fixé dans le devis.
Concevoir pour l’usinabilité : règles de conception pour la fabrication des pièces en POM
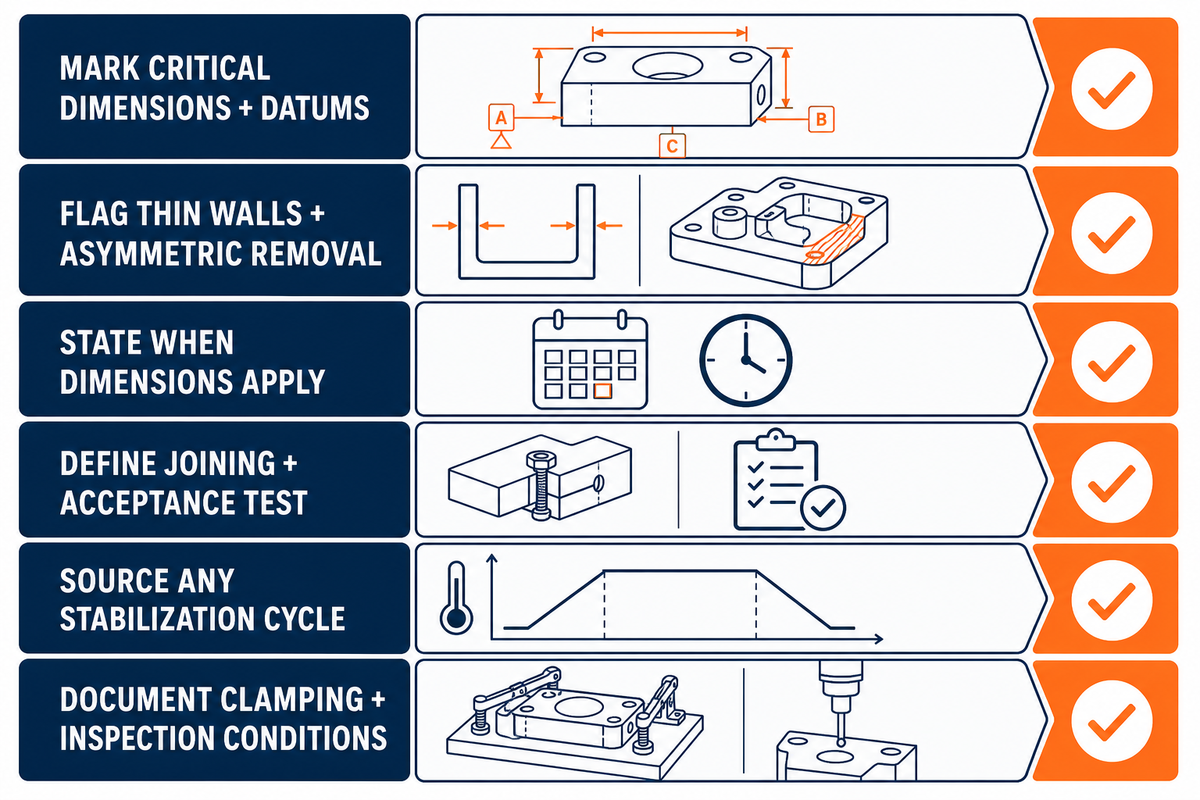
Lors d’une revue DFM du POM, précisez si l’usinage CNC est comparé au moulage par injection ou à une autre gamme de fabrication ; cet article ne compare pas les coûts selon la gamme. Transformez les hypothèses restantes sur le plan en questions auxquelles répondront les données de la nuance sélectionnée, le plan de procédé du fournisseur d’usinage et les résultats du contrôle. Ces vérifications indiquent où des justificatifs sont encore nécessaires ; elles ne constituent pas des limites de conception universelles.
Toute affirmation sur les avantages de l’usinage CNC doit être étayée par des éléments propres au projet. Les points à prendre en compte pour le POM ci-dessous structurent la revue du plan sans présumer que l’usinage est la meilleure gamme de fabrication pour la pièce.
La revue DFM tient compte des limites liées au matériau et aux méthodes d’essai indiquées dans la comparaison de DuPont et l’ASTM D638.
- Repérez les cotes critiques, les relations entre références spécifiées, les pièces en contact et la température de référence ou l’état de conditionnement.
- Repérez les parois minces, les poches profondes, les grandes portées et les enlèvements de matière asymétriques à examiner lors de la revue du montage d’usinage et de l’essai.
- Précisez si les cotes s’appliquent immédiatement après l’usinage, après un délai défini ou dans les conditions de service.
- Indiquez la méthode d’assemblage prévue et exigez des résultats d’essai pour le matériau exact et la préparation de surface concernés.
- Si un recuit ou une stabilisation est proposé, demandez la source propre à la nuance, le cycle, la méthode d’appui et les mesures d’acceptation.
- Demandez au fournisseur de consigner les conditions de bridage, de desserrage et de contrôle pour les éléments géométriques sensibles à la déformation.
Pour l’examen par un fournisseur, transmettez ensemble le plan, les exigences précises concernant le matériau, l’environnement de service, le plan de contrôle et toute hypothèse restant à confirmer. Le devis doit préciser quelles exigences sont acceptées, qualifiées ou encore soumises à un essai.
Quels facteurs déterminent le coût des pièces en POM usinées par CNC ?
L’article du National Institute of Standards and Technology des États-Unis sur la conception axée sur les coûts distingue la matière nette des pertes de matière, telles que les copeaux ou les rebuts, en usinage CN. Il modélise le coût d’usinage comme le produit du taux horaire machine par le temps, en répartissant ce temps entre le réglage, l’usinage et les périodes sans usinage. Le coût des outils est réparti sur la quantité de production prévue. Il s’agit d’un cadre général d’analyse des coûts de fabrication, et non d’un tarif du POM.
Aucun jeu de données de prix propre au POM et vérifié n’a été recueilli pour cet article ; il ne classe donc pas les nuances, les matériaux ou les plages de tolérance par prix. Demandez au fournisseur de détailler les exigences exactes concernant le matériau et la traçabilité des lots, la forme et la surépaisseur du brut, le réglage et le montage d’usinage, la gamme d’usinage, les tolérances et les opérations de contrôle, la quantité, la marge pour rebuts et les opérations secondaires. Vous pourrez ainsi comparer les révisions sans prétendre qu’un pourcentage générique s’applique à toutes les pièces.
Pour obtenir une estimation propre au projet, transmettez au fournisseur le plan et les exigences en matière de justificatifs. Considérez sa réponse comme un devis propre à ce fournisseur, limité au périmètre et à la période de validité qu’il indique.
Approvisionnement en POM/Delrin : disponibilité des barres, plaques, blocs et nuances
Demandez un devis daté pour le stock correspondant au fabricant, à la nuance, à la couleur, à la forme, aux dimensions, à la quantité, à la certification et aux exigences de traçabilité des lots exacts. Les indications de disponibilité générales pour une famille ne prouvent pas que la nuance ou la section requise est en stock.
Demandez également au fournisseur s’il formule une déclaration concernant l’état de la matière en stock ou la relaxation des contraintes internes, et quel document l’étaye. Si cet état influe sur le plan de procédé, faites-le confirmer dans le dossier d’achat et validez les dimensions de la pièce finie au lieu de supposer qu’il réduit une étape de stabilisation.
Pour la documentation sur les nuances, commencez par l’article de DuPont sur le Delrin et l’acétal et l’ASTM D6778, puis demandez les documents fournisseur correspondant au lot exact.
Liste de contrôle pour une demande de devis d’usinage CNC du POM : éléments à préparer
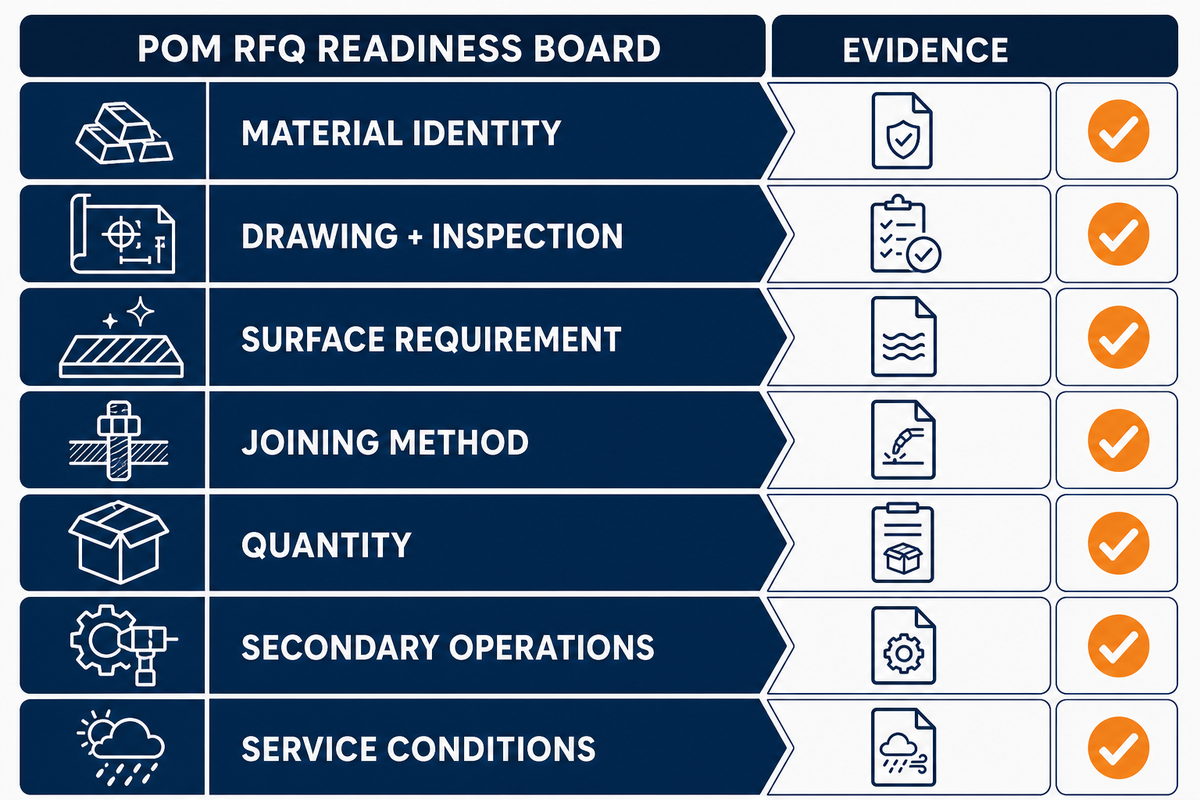
Cette liste de contrôle transforme les décisions relatives au matériau, au procédé et au contrôle en une demande de devis comparable. Par exemple, une demande hypothétique portant sur 50 bagues sur mesure doit préciser la nuance exacte et les conditions de référence, plutôt que de laisser le fournisseur les déduire.
Une demande de devis pour l’usinage CNC de pièces en POM, des composants en POM sur mesure, des pièces CNC ou d’autres pièces sur mesure exige les mêmes justificatifs. La mention « usinage CNC sur mesure » décrit une voie d’approvisionnement, et ne garantit ni une tolérance, ni un matériau, ni un résultat vérifié.
- Identification du matériau : fabricant et nuance, modification, couleur, forme du matériau en stock, traçabilité des lots et documents fournisseur requis.
- Plan et contrôle : indice de révision, références spécifiées, éléments géométriques critiques, température de référence ou conditionnement, méthode de mesure, plan d’échantillonnage et format du rapport de contrôle.
- Exigences de surface : rugosité mesurable ou échantillon visuel approuvé, avec indication du procédé secondaire exact s’il est requis.
- Méthode d’assemblage : géométrie du joint, matériau associé, préparation et essai de réception du système choisi.
- Quantité : quantités de prototypes et de production, fréquence prévue des nouvelles commandes, emballage et exigences de séparation des lots.
- Opérations secondaires : filetages, inserts, marquage, nettoyage, traitement ou revêtement, avec des critères d’acceptation propres à chaque procédé.
- Conditions de service : charge, durée, température, produits chimiques, humidité, mouvement et toute exigence réglementaire applicable.
Soumettez la liste de contrôle remplie et le plan pour examen au regard de la nuance de POM sélectionnée et des conditions de contrôle, puis évaluez le périmètre, les qualifications et les justificatifs reçus avant de donner le feu vert.
Foire aux questions
Quelle est l’usinabilité du POM ?
L’usinabilité du POM dépend de la nuance exacte, de l’état du brut, de l’élément géométrique, de l’outil, du montage d’usinage et des critères d’acceptation. Appuyez-vous sur les recommandations du fournisseur pour définir un essai contrôlé sur des pièces représentatives, puis consignez le réglage, l’état des copeaux, la température, le moment du contrôle et le résultat mesuré avant de lancer la production.
Le Delrin est-il difficile à usiner ?
Delrin est une marque déposée de POM-H, et les recommandations publiées préconisent l’utilisation d’outils bien affûtés. La difficulté d’usinage varie néanmoins selon la nuance exacte, l’état du brut, la géométrie des parois et des poches, la séquence d’enlèvement de matière, l’état de l’outil, le desserrage du montage d’usinage, la température et le moment du contrôle. La réputation générale d’une famille ne permet pas de garantir l’état de surface, les dimensions, les filetages ou le temps de cycle correspondant à un plan donné ; il faut donc documenter un essai avant de lancer la production. Ne validez la gamme de fabrication qu’après avoir vérifié que des pièces répétées respectent les conditions de contrôle spécifiées et que l’identité du matériau reste maîtrisée.
L’acétal est-il plus dur que le Delrin ?
L’acétal et le Delrin ne sont pas deux nuances dont on compare la dureté : Delrin est une marque déposée d’acétal homopolymère (POM-H). Dans cette terminologie, l’acétal désigne la famille qui regroupe les variantes homopolymères et copolymères (POM-C). Il s’agit de familles de matériaux apparentées, pas d’un classement par dureté.
Comparez la dureté uniquement à partir de fiches techniques de nuances exactes utilisant la même méthode d’essai, le même conditionnement et les mêmes conditions d’essai.
Peut-on usiner le Delrin sur un tour CNC ?
Oui, le Delrin peut être tourné sur un tour CNC. Validez la géométrie de l’outil, le couple avance et vitesse de broche, l’évacuation des copeaux, le maintien du brut, le desserrage du montage d’usinage, la température de la pièce et le moment du contrôle sur l’élément géométrique réel avant de fixer une tolérance de production ou de reproduire le réglage avec une autre nuance.
Le POM peut-il être découpé au laser ?
Les éléments examinés pour cet article ne suffisent pas à autoriser la découpe laser du POM : aucune fiche de données de sécurité propre à la nuance exacte ni aucune évaluation qualifiée du procédé laser n’a été examinée. Avant de choisir cette méthode, consultez la FDS à jour de la nuance sélectionnée et un prestataire qualifié en découpe laser afin de déterminer les dangers, les mesures de maîtrise, les exigences d’extraction et les critères d’acceptation propres au procédé.
Le POM se prête-t-il à l’usinage de formes 3D complexes ?
La faisabilité de l’usinage CNC de géométries 3D complexes en POM peut être évaluée, mais elle dépend de l’accès de l’outil, de l’épaisseur des parois, de la profondeur des poches, des transitions entre éléments géométriques, de l’état du brut, de l’appui du montage d’usinage, de la nuance, de la séquence d’enlèvement de matière et de l’accès nécessaire au contrôle. Examinez le modèle réel, repérez les éléments géométriques sans appui ou sensibles à la déformation, puis réalisez des essais avant de définir la gamme de fabrication, la tolérance, l’état de surface ou le nombre d’axes machine requis pour la production. Consignez toute limitation d’accès, tout montage d’usinage spécial, tout contrôle intermédiaire et toute réorientation nécessaires pour obtenir un résultat répétable.
Quelles finitions de surface sont possibles pour les pièces en POM usinées ?
Les finitions possibles sont celles que le fournisseur peut définir et valider pour la nuance exacte. Indiquez une rugosité mesurée, un échantillon visuel approuvé ou un essai d’acceptation propre au procédé. La texture, le polissage, le revêtement, le marquage ou le collage doivent être testés avec la préparation de surface sélectionnée avant leur intégration à la gamme de fabrication validée.
Quelle est la plage de température de service du POM ?
Aucune plage de service valable à l’échelle d’une famille ne couvre toutes les nuances de POM et tous les cas de charge. Le livre blanc de DuPont cité, publié en 2015, indique une utilisation continue à 90°C et une utilisation intermittente à 120°C pour des nuances de Delrin désignées ; ces valeurs ne s’appliquent qu’aux nuances nommées et aux conditions indiquées. Il faut ensuite vérifier les données fournisseur de la nuance exacte au regard de la durée, de la charge, de l’environnement, des critères de maintien dimensionnel de la pièce, des exigences de sécurité et de la méthode de validation du concepteur avant d’approuver la plage de température. Pour cette approbation, consignez la nuance, la durée d’exposition, la propriété retenue comme critère d’acceptation et la révision de la source.
Articles connexes
- Guide de l’usinage CNC de l’acier au carbone
- Guide de l’usinage CNC de l’Inconel
- Guide de l’usinage CNC de l’acier à outils
Références
Références et sources
- DuPont, Livre blanc : Delrin® et copolymère d’acétal — delrin.com
- ASTM D6778-20, Classification des matériaux pour le moulage et l’extrusion de l’acétal (POM) — store.astm.org
- ASTM D638-22, champ d’application de la méthode d’essai des propriétés en traction conservé pour la traçabilité des sources ; cet article ne l’utilise pas pour affirmer des valeurs universelles par nuance — store.astm.org
- Brevet américain US20050022631A1, brevet sur un outil anti-marquage ; le Delrin y est mentionné incidemment pour présenter le matériau — patents.google.com
- Machine Design, sélection des matériaux pour les montages d’essai et de production — machinedesign.com
- ManufacturingTomorrow, recommandations secondaires d’atelier sur l’usinage du Delrin — manufacturingtomorrow.com
- Forum Practical Machinist, témoignages de professionnels sur le gauchissement de l’acétal/Delrin — practicalmachinist.com
- Forum Eng-Tips, discussion d’un professionnel sur le taraudage du Delrin — eng-tips.com
- Textile US, page de comparaison générale conservée pour assurer la traçabilité de la recherche, mais non utilisée pour les conclusions sur le choix des nuances — textileus.com
- National Institute of Standards and Technology, Conception axée sur les coûts : méthode d’estimation des coûts de fabrication distribuée — nist.gov






