Contacter Zhenling Company

Planifier les exigences de nickelage chimique pour les pièces métalliques sur mesure
Pour obtenir un bon résultat en nickelage chimique, le plan doit préciser davantage que le nom de la finition. Définissez le substrat, les conditions de service, les éléments géométriques critiques, le masquage, les essais et les justificatifs dans un cahier des charges vérifiable avant que les surépaisseurs d’usinage ou le choix d’un sous-traitant en nickelage n’entraînent une reprise. Les demandes de nickelage chimique doivent préciser le substrat, l’épaisseur, le masquage, les cotes critiques, le traitement thermique et la responsabilité du contrôle. Le prix n’est pas le seul élément attendu. Demandez que le devis indique la gamme de fabrication proposée, les limites des capacités, les documents à fournir et les hypothèses de délai.
Discuter des exigences d’usinage avant le nickelage sous-traité
Obtenir la fiche de revue du plan pour le nickelage chimique
Zhenling examine uniquement les données nécessaires à l’usinage. L’adéquation du nickelage, le choix du procédé, son approbation et le contrôle doivent être confirmés par le prestataire qui réalise effectivement le nickelage.
- Périmètre Ni-P Nickel-phosphore uniquement
- Revue du plan Épaisseur et cotes cohérentes
- 3 niveaux de justificatifs Commande, essais et preuves du prestataire
- Modèle de coûts bronze Risques liés au périmètre, sans économies inventées
- Examen indépendant Les décisions de nickelage reviennent au prestataire chargé de l’opération
Partez du mode de défaillance, pas d’un avantage générique lié aux géométries complexes
Un bain chimique peut déposer une couche d’alliage nickel-phosphore par réaction autocatalytique, sans courant électrique externe. Ce procédé peut revêtir des géométries complexes sans la circulation de courant propre au nickelage électrolytique, mais cela ne prouve pas que chaque angle recevra un dépôt de même épaisseur.
Partez de la pièce, pas d’un slogan sur la finition
Pour une vanne, un arbre ou un autre composant de précision destiné à la circulation des fluides, Zhenling peut examiner les surépaisseurs d’usinage et les surfaces critiques. Son rôle se limite à organiser les données du plan nécessaires à un échange avec le prestataire qui réalise effectivement le nickelage.
Exposition à la corrosion
Précisez le milieu, la température, le cycle de nettoyage et le mode de défaillance attendu. La résistance à la corrosion dépend du substrat, du dépôt, de son épaisseur, de sa porosité et du système de post-traitement.
Sollicitations par usure
Précisez si le contact implique un glissement, une adhérence, une abrasion, du fretting ou des chocs. Une dureté plus élevée ne se traduit pas toujours par une meilleure résistance à l’usure avec une autre méthode d’essai ou une autre configuration de contact.
Géométrie difficile d’accès
Aucune garantie inconditionnelle d’uniformité ne peut être donnée pour les trous borgnes ou les autres éléments géométriques internes difficiles d’accès. L’écoulement de la solution, les liquides ou gaz piégés ainsi que l’orientation du montage d’usinage ou du masquage peuvent affecter, et affecteront, la couverture du dépôt.
Les limites réelles d’un « revêtement uniforme »
La norme ASTM B733-22 indique qu’un revêtement raisonnablement uniforme sur des pièces de forme irrégulière dépend d’une circulation relativement libre de la solution de nickelage sur les surfaces. L’accès physique reste déterminant : le prestataire chargé de l’opération doit examiner les espaces intérieurs, les cavités borgnes et le montage de la pièce, car le dépôt exige un contact entre la solution active et une surface catalytique.
- Demandez où des bulles d’hydrogène ou une solution appauvrie pourraient rester piégées près du substrat.
- Repérez les ouvertures ou passages qui nécessiteraient une attention particulière pour la circulation de la solution, l’évacuation des gaz ou la rotation de la pièce.
- Demandez si une épaisseur minimale de dépôt est requise à l’intérieur d’un passage ou seulement sur les zones fonctionnelles critiques facilement accessibles.
Pour les vannes, arbres, rouleaux, brides et autres composants de régulation des fluides, partez du mode de défaillance et des surfaces critiques au lieu de supposer que le nickelage chimique conviendra. Utilisez ces données pour coordonner les surépaisseurs d’usinage et les besoins de durabilité avant que le prestataire ne définisse une exigence de finition vérifiable par essai.
Définissez la performance recherchée avec la liste de contrôle pour demande de devis de nickelage chimique
La seule catégorie de teneur en phosphore ne détermine pas les propriétés du dépôt fini. La composition, la concentration en ions nickel, l’agent réducteur, le pH, la température, l’agitation, la vitesse de dépôt, l’âge du bain, l’état du substrat et le traitement thermique peuvent tous influer sur la dureté, la durabilité, la protection contre la corrosion et les autres propriétés du dépôt.
Question de performance
Données à fournir
Justificatif ou paramètre à confirmer
Qu’est-ce qui doit résister à la corrosion ?
Milieu, concentration, température, nettoyage et modalités d’exposition
Type de dépôt, critère d’épaisseur et méthode d’essai pertinente
Quel type d’usure se produit ?
Matériaux en contact, charge, mouvement, lubrification et contamination
Exigence de dureté ou de résistance à l’usure associée à une méthode désignée
Les propriétés magnétiques ou électriques ont-elles une importance ?
Limite fonctionnelle et interface d’assemblage
Composition et méthode d’essai de conductivité ou des propriétés magnétiques
Quelles opérations suivent le cycle de nickelage ?
Traitement thermique, rectification, collage, assemblage ou stérilisation
Séquence approuvée et cotes avant et après nickelage
Quelles surfaces sont critiques ?
Ajustements, filetages, alésages, joints, contacts et système de références spécifiées
Masquage, points de contact du support, emplacements de mesure et échantillonnage
Il ne s’agit pas d’une liste de produits disponibles
Les catégories à faible, moyenne et forte teneur en phosphore sont des descriptions préliminaires pour la planification, et non des produits proposés par Zhenling. Les justificatifs du prestataire chargé du nickelage dépendront des bains dont il dispose, de la stabilité de son procédé, de la spécification applicable, de la gamme de traitement thermique et des résultats d’essai obtenus.
Préparer les données sur le substrat et la finition
Les sources techniques examinées montrent également que le dépôt de nickel chimique le plus dur n’est pas toujours le meilleur choix pour un mécanisme d’usure donné. Un tableau de suivi utile commence donc par le problème en service et l’essai de réception avant d’aborder le type de dépôt nickel-phosphore proposé par le prestataire.
Remplacez les adjectifs par des critères de réception vérifiables
- Remplacez « Haute résistance à la corrosion » par la description du milieu, de la durée d’exposition, des critères d’essai et des conditions de réception.
- Remplacez « Haute résistance à l’usure » par la description des matériaux en contact, du mouvement, de la charge et de la lubrification.
- Remplacez « Épaisseur uniforme » par l’emplacement de mesure et la plage approuvée ou l’épaisseur minimale requise.
- Remplacez « Bonne adhérence » par la préparation, les essais et la norme de réception à appliquer.
« Notre revue d’usinage commence par les surfaces du plan qui doivent rester fonctionnelles après finition. Les décisions relatives au revêtement reviennent au prestataire approuvé, mais les données sur les surépaisseurs, les références spécifiées et le masquage doivent être définies avant que la pièce ne soit terminée. »
Examiner le substrat, l’état de surface et la géométrie avant nickelage
Le risque de défaut d’adhérence dépend d’abord du matériau de base et de son état réel, et pas seulement de l’indication de finition. Les aciers au carbone, les aciers alliés, les aciers inoxydables, les alliages d’aluminium, les alliages de cuivre et les autres matériaux peuvent nécessiter des choix différents de nettoyage, d’activation et de prétraitement de la part du prestataire agréé.
État du matériau
Consignez le grade, l’état et tout traitement thermique antérieur avant que le prestataire ne définisse le prétraitement.
État de surface
Signalez les traces d’usinage, l’électroérosion, les oxydes, les soudures, la porosité ou les réparations au lieu de traiter le substrat comme un matériau générique.
Contraintes géométriques
Repérez les trous borgnes, les passages internes, les filetages, les joints et les zones de contact du support qui nécessitent un examen explicite.
L’aluminium exige des questions propres à chaque alliage
Pour le nickelage chimique de l’aluminium, communiquez au prestataire agréé l’alliage et son état métallurgique, les informations sur le silicium et le cuivre, le mode d’obtention par fonderie ou corroyage, l’état de surface et les exigences d’aspect. Comme l’aluminium s’oxyde rapidement, le prestataire doit choisir et maîtriser toute séquence de nettoyage, de traitement acide, de zincatation ou d’une autre activation selon des paramètres approuvés. Si le plan compare encore plusieurs procédés de finition, examinez les exigences d’anodisation des composants en aluminium avant de figer l’indication de revêtement.
- Ne supposez pas qu’une séquence standard de zincatation simple ou double convient à tous les types d’aluminium.
- Ne considérez pas la mention « nickelage sur aluminium » comme une preuve d’adhérence.
- Indiquez les zones des surfaces en aluminium qui exigent une conductivité, une aptitude au brasage, une résistance à la corrosion ou un bon aspect.
- Signalez au prestataire les inserts, les matériaux différents, les réparations par soudage et les passages obturés avant qu’il ne planifie le prétraitement.
Les aciers à haute résistance et les surfaces atypiques exigent un examen approfondi
Les oxydes issus de l’électroérosion, les surfaces rugueuses ou soumises à des contraintes internes et les zones poreuses peuvent compromettre un dépôt par ailleurs satisfaisant. Le document NASA JSC PRC-5007 montre pourquoi certains travaux sur des aciers à haute résistance exigent une tenue de dossiers et un étuvage maîtrisés, mais ses valeurs numériques s’appliquent au matériel du JSC et ne doivent pas être reprises dans une exigence sans rapport sans l’accord de l’ingénieur approbateur et du prestataire.
Exigences relatives aux surfaces critiques
Ces annotations sollicitent l’avis du prestataire ; elles ne déterminent pas si le nickelage convient. Indiquez les zones à ne pas nickeler, les filetages, les trous, les portées de roulement, les surfaces d’étanchéité, les contacts électriques, les soudures, les arêtes vives et les points de fixation possibles sur le support.
Utilisez un symbole ou un repère précis pour indiquer les emplacements des mesures, du masquage et des contacts avec le support.
Indiquez la relation entre les références spécifiées nécessaire à l’assemblage après le revêtement.
Précisez les configurations susceptibles de retenir des résidus de nettoyage ou de l’eau, notamment autour des ouvertures obturées et dans les cavités.
Indiquer sur le plan l’épaisseur du revêtement, les cotes critiques et le masquage
Les dimensions des filetages, des trous, des portées de roulement et des ajustements de joints peuvent changer sensiblement après revêtement ; la simple mention « nickelage » ne suffit donc pas lorsque l’épaisseur nominale ou minimale, son emplacement et les tolérances répondent à des exigences distinctes.
Les acheteurs commettent l’erreur de supposer que la seule indication d’une épaisseur protège l’ajustement. Le risque vient du fait que la cote avant nickelage, la manière de spécifier le revêtement, l’emplacement de mesure et la séquence de finition peuvent créer un écart ; une valeur nominale ne définit pas toujours un minimum ou une plage acceptable.
Préserver la fonction avant de lancer la fabrication d’un arbre à tolérances serrées
Pour définir une cote d’usinage avant nickelage reproductible, l’acheteur doit préciser les relations entre les portées de roulement, les joints et les références spécifiées. Un périmètre clairement défini compte davantage qu’une promesse non étayée de tolérance parfaite après revêtement. Par exemple, pour un diamètre extérieur fini de 25,00 mm et 10 µm de dépôt par surface, la cible nominale avant nickelage, calculée sur les deux surfaces, est de 24,98 mm avant répartition des tolérances.
- Numéro et indice de révision du plan
- Grade et état du substrat
- Surépaisseur d’usinage et système de références spécifiées
- Limites de rugosité ou de préparation de surface
Avant nickelage
- Épaisseur de dépôt recherchée et emplacements critiques
- Zones à ne pas nickeler, masquage et zones de contact avec le support
- Passages difficiles d’accès et circulation de la solution
- Traitement thermique ou finition après nickelage
Lors de la revue par le prestataire
- Méthode de mesure et échantillonnage
- Critères d’aspect et d’adhérence
- Cotes critiques après nickelage
- Certificat, rapport et traçabilité du lot
À la réception
Repérez les diamètres des portées de roulement, des joints et des assemblages qui doivent rester fonctionnels après revêtement.
Surfaces d’ajustement
Précisez si la rectification ou le polissage intervient avant ou après le nickelage et qui est responsable de la cote obtenue.
Séquence de finition
Précisez les emplacements de mesure de l’épaisseur du revêtement et des cotes au lieu de vous en remettre à une indication générale.
Emplacements de contrôle à la réception
Les zones critiques de la pièce et tous les documents exigés du prestataire doivent être indiqués sur les plans, et non simplement présumés. La norme ASTM B733 énumère bien des exigences relatives à l’épaisseur, à l’adhérence, à l’aspect, à la porosité et à d’autres caractéristiques, mais il revient à l’acheteur de sélectionner les paramètres pertinents, les essais requis et toute exigence supplémentaire pour la commande concernée.
Les valeurs nominales, minimales et les plages ne sont pas interchangeables
Une valeur nominale peut indiquer la cible du procédé, une valeur minimale définir la protection fonctionnelle et une plage maîtriser un ajustement. Le plan et le bon de commande doivent également préciser si les mesures sont locales, moyennées ou effectuées sur une pièce témoin.
Fiche de revue du plan pour le nickelage chimique
La fiche téléchargeable couvre la révision, le substrat, le dépôt recherché, les cotes de référence, les éléments géométriques critiques, le masquage, les zones de contact avec le support, le contrôle, le traitement thermique, la documentation, la quantité, la répartition des lots, l’emballage et la date de livraison souhaitée. Elle prépare une discussion ; elle n’approuve ni la conception ni le procédé de nickelage.
Nickelage chimique ou électrolytique : choisir selon la géométrie et la fonction
Les procédés électrolytique et chimique produisent leurs dépôts de manière différente. Le nickelage électrolytique utilise un courant électrique entre des anodes en nickel et la pièce ; la densité de courant et la géométrie influencent donc les zones où le nickel métallique se dépose. Le nickelage chimique utilise une solution contenant un sel de nickel et un agent réducteur pour entretenir le dépôt autocatalytique.
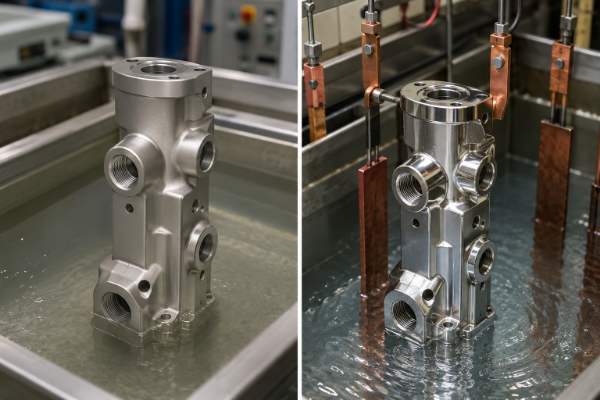
Critère de choix
Nickelage chimique
Nickelage électrolytique
Principe du dépôt
Réduction chimique sur une surface catalytique
Courant électrique externe et circuit anode-cathode
Composition du dépôt
Généralement un alliage nickel-phosphore dans le cadre de cette page
Principalement du nickel ; le type de bain et les agents de brillantage influencent la finition
Question de géométrie
La solution de nickelage fraîche peut-elle circuler sur toutes les surfaces concernées ?
Comment la densité de courant se répartira-t-elle sur les arêtes, dans les creux et dans les zones masquées ?
Question dimensionnelle
Où l’épaisseur du revêtement est-elle spécifiée et mesurée ?
Où les zones de forte et de faible densité de courant risquent-elles de modifier l’épaisseur du dépôt de nickel ?
Question de propriétés
Quelle composition, quel traitement thermique et quel essai permettent d’atteindre la cible ?
La priorité est-elle la pureté, la ductilité, l’aspect ou la répartition du dépôt ?
Responsable du choix
L’ingénieur responsable et le prestataire chargé de l’opération, sur la base des exigences de la commande
Le compromis à prendre en compte lors de l’achat
Le nickelage chimique n’est pas « meilleur » pour toutes les pièces, pas plus que le nickelage électrolytique n’est « moins cher » pour tous les périmètres de prestation. Choisissez la méthode de nickelage selon la fonction, la géométrie, le matériau, le contrôle et les justificatifs requis. Demandez au prestataire d’expliquer les limites de la méthode qu’il propose.
01
Si le projet privilégie le nickel pur, la ductilité ou une finition décorative en nickel brillant, évaluez le nickelage électrolytique sur ces critères.
02
Si la géométrie et le nickel-phosphore sont déterminants pour le projet, évaluez le nickelage chimique en tenant compte des limites de circulation de la solution et de maîtrise du bain.
03
Si des dépôts de chrome, d’or, d’argent ou d’étain font partie d’un revêtement multicouche, définissez chaque couche et chaque interface selon ses propres exigences.
Distinguer le périmètre de l’usinage de celui du nickelage sous-traité
Les opérations en plusieurs étapes donnent facilement lieu à des litiges sur les reprises lorsque la répartition des responsabilités entre usinage et nickelage manque de clarté. L’approbation du plan, l’agrément du prestataire, le contrôle dimensionnel, le transport et le pouvoir de statuer sur les non-conformités peuvent relever d’organisations différentes. En clair, il faut un transfert documenté des responsabilités, sans laisser entendre qu’un service intégré est assuré.
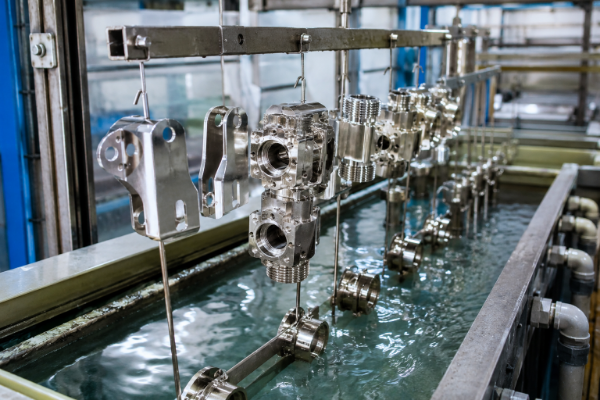
Matériau
Déterminez qui fournit le matériau et les certificats.
Usinage
Attribuez la responsabilité des éléments géométriques, des surépaisseurs, des références spécifiées et des données de préparation de surface.
Approbation du nickelage
Désignez le prestataire chargé de l’opération et l’autorité d’approbation.
Vérification
Attribuez la responsabilité du masquage, des cotes critiques, des essais et des rapports.
Transfert
Définissez l’emballage, le transport, l’identification des lots et la gestion des modifications.
Non-conformité
Définissez qui décide de la mise en attente, du traitement de la non-conformité, de la reprise et de la libération des pièces.
Ce dont Zhenling peut discuter
Zhenling Metal accompagne la fabrication de pièces métalliques sur mesure à partir de plans et d’échantillons : tournage CNC, fraisage CNC de composants sur mesure, rectification, alésage, électroérosion à fil, soudage et assemblage. Selon la présentation de l’entreprise, ses activités ont débuté en 2006 ; elle décrit un site de production de 8 000 m² à Jiashan comprenant un atelier de 6 000 m². Elle indique également avoir de l’expérience avec les aciers au carbone, les aciers alliés, les aciers inoxydables, les alliages à base de nickel et les alliages d’aluminium.
Ce que les informations publiques ne permettent pas d’affirmer
Ces informations sur l’usinage ne signifient pas que Zhenling possède un bain de nickelage en interne, maîtrise une entreprise de nickelage, dispose de bains approuvés ou de procédés de nickelage chimique, ni qu’elle assure les contrôles ou la traçabilité du prestataire. Zhenling ne présumera aucun de ces éléments sans confirmation écrite portant sur le périmètre concerné.
- Zhenling ne maîtrise pas la teneur en phosphore et n’approuve pas les bains chimiques.
- Zhenling ne certifie ni l’adhérence, ni la dureté, ni l’épaisseur du dépôt, ni la résistance à la corrosion.
- Zhenling ne se substitue pas à l’autorité du client ou du prestataire pour la libération des pièces.
Discuter des exigences d’usinage avant le nickelage sous-traité
Zhenling examine uniquement les données nécessaires à l’usinage. L’adéquation du nickelage, le choix du procédé, son approbation et le contrôle doivent être confirmés par le prestataire qui réalise effectivement le nickelage.
Demander des justificatifs au prestataire qui réalise effectivement le nickelage
Citer une norme sans son indice de révision ni son champ d’application peut laisser entendre une conformité qui n’a pas été démontrée. ASTM B733, ISO 4527 et les spécifications aéronautiques peuvent imposer des exigences différentes ; la seule mention de l’une d’elles ne garantit pas que la pièce, le prestataire ou le rapport répond au périmètre visé.
EXAMINÉ
ASTM B733-22
Champ d’application en vigueur vérifié ; limite de circulation conservée
VÉRIFIÉ
ISO 4527:2003
Champ d’application nickel-phosphore ; statut vérifié en juillet 2026
ENCADRÉ
Contexte NASA JSC
Exigences du plan et maîtrise des risques, pas une certification universelle
REQUIS
Prestataire chargé de l’opération
La qualification et le périmètre des essais doivent être documentés
| Niveau de justification | Documents à demander | Ce que cela ne prouve pas à lui seul |
|---|---|---|
| Conformité à la commande et au plan | Indice de révision, substrat, exigence relative au dépôt, lot et procès-verbal de réception | Qualification du procédé à l’échelle de l’organisation |
| Résultats d’essais désignés | Résultats d’épaisseur, d’adhérence, de dureté, de corrosion, d’aspect ou d’autres essais applicables à la commande | Toutes les propriétés non testées ou les lots futurs |
| Qualification du prestataire | Certification, accréditation, agrément client et périmètre exact applicable | Conformité automatique à ce plan et à son indice de révision |
Liste de contrôle des justificatifs du prestataire
- Site de production réel et spécification ou indice de révision approuvé
- Identification des lots, gestion des modifications et contenu du certificat
- Confirmation des cotes critiques, du masquage et des contacts avec le support
- Méthode d’essai, emplacement, échantillonnage et critères de réception
- Enregistrements du traitement thermique lorsque la commande les exige
- Emballage, transport et procédure de traitement des non-conformités
Une étude évaluée par les pairs sur les dépôts à faible teneur en phosphore montre comment les conditions de fonctionnement et la composition du bain peuvent influer sur les résultats mesurés d’usure et de corrosion. Cette limite est essentielle : un résultat obtenu en laboratoire dans des conditions maîtrisées ne démontre pas les performances en production sans justificatifs propres au procédé et à la commande.
Pour les aciers sensibles, demandez qui approuve le seuil de résistance du matériau, quand commence l’éventuel étuvage requis, comment sa température et sa durée sont enregistrées et quels justificatifs d’étalonnage du four s’appliquent. Un étuvage peut réduire le risque lié à l’hydrogène dans le cadre d’une procédure approuvée, mais il ne garantit pas l’élimination de tous les dommages dus à l’hydrogène.
Rendre les demandes de devis de nickelage sous-traité comparables avant de comparer les prix
La comparaison des devis perd de sa pertinence lorsque les périmètres relatifs à l’épaisseur, au masquage, au contrôle, aux reprises, à l’emballage et à la logistique diffèrent.
Un directeur technique du nickelage cité nommément avertit lui aussi que le seul prix des produits chimiques ne tient pas compte du rendement, de la durée de vie du bain, du risque de rebut, de la cadence ni de l’appui technique.
Définir le périmètre avant de comparer les prix
Aucun jeu de données public transposable ne permet d’établir un coût universel du nickelage chimique, un pourcentage d’économies ou un délai d’amortissement. Pour les pièces soumises à des exigences strictes ou présentant un risque plus élevé, comparez les devis des prestataires chargés de l’opération à partir du même plan et d’un périmètre clairement défini pour les exigences, les justificatifs et les responsabilités. Un achat moins risqué peut justifier une comparaison plus légère, à condition que ses hypothèses et ses exclusions restent explicites.
Demandez aussi ce qui est exclu
Pour une pièce à risque élevé ou soumise à des exigences strictes, une demande comparable précise qui fournit les échantillons, qui pose et retire le masquage, si la rectification après nickelage est comprise, qui mesure les éléments géométriques critiques et si le prix inclut le transport ou un emballage de protection. Elle précise également la marche à suivre si le prestataire propose un écart ou ne peut pas satisfaire une exigence liée à un emplacement précis.
Alignez ces points de comparaison selon le niveau de risque
- Substrat, état à réception et base de calcul de la surface
- Exigence relative au nickel-phosphore, épaisseur du dépôt et emplacements critiques
- Masquage, contacts avec le support, volumes borgnes et préparation des échantillons
- Contrôle, rapports, répartition des lots et traçabilité
- Post-traitement, emballage, conditions de transport et date de livraison souhaitée
- Limites de reprise, rejet, non-conformité et approbation des modifications
Trois scénarios de planification, et non des études de cas clients
Ces exemples montrent comment la liste de contrôle évolue selon la géométrie. Ils ne représentent ni des projets de nickelage réalisés par Zhenling, ni des résultats mesurés, ni des promesses.
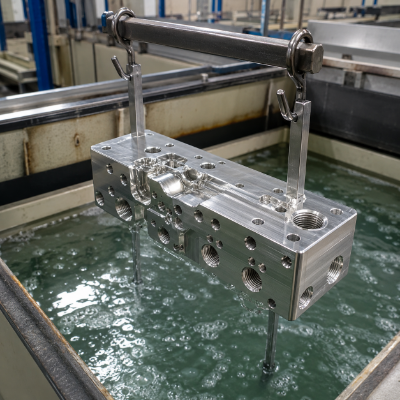
Corps de vanne
Le risque est une circulation limitée dans les passages internes et aux interfaces des joints. La demande de devis doit préciser les passages, les zones à ne pas nickeler, les cotes d’étanchéité et les emplacements où l’épaisseur du dépôt sera mesurée.
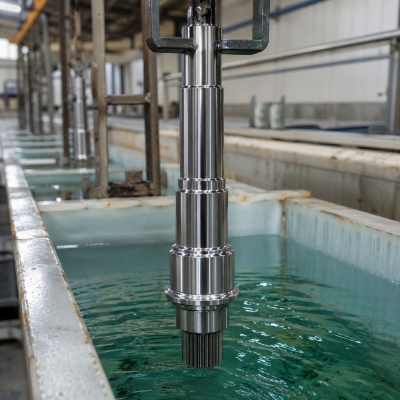
Arbre à tolérances serrées
Le risque est un écart entre le diamètre avant nickelage, l’épaisseur du revêtement de nickel et l’ajustement final du roulement. Le plan doit définir les cotes de référence, la séquence de rectification et l’emplacement du contrôle à la réception.
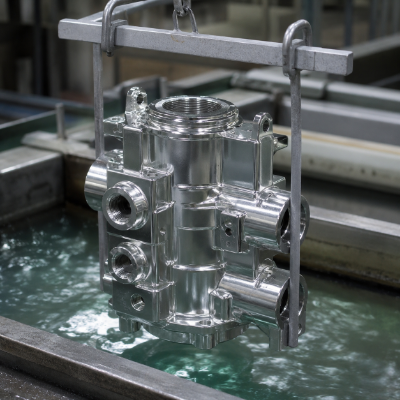
Collecteur en aluminium
Le risque est de traiter l’alliage, les oxydes, la porosité et la préparation de surface comme des données génériques. Le prestataire a besoin du grade et de l’état de l’aluminium, de la géométrie interne, des surfaces d’aspect et des exigences relatives aux preuves d’adhérence.
Envoyez à Zhenling le plan, le matériau, le niveau de criticité et vos questions relatives à l’usinage. Les fiches transmettront au prestataire chargé du nickelage les exigences de revêtement, les justificatifs demandés et les données commerciales.
Zhenling examine uniquement les données nécessaires à l’usinage. L’adéquation du nickelage, le choix du procédé, son approbation et le contrôle doivent être confirmés par le prestataire qui réalise effectivement le nickelage.
Questions fréquentes
Aucune valeur universelle ne convient à toutes les pièces. Définissez les conditions d’exposition en service, le substrat, les cotes critiques et l’emplacement de mesure, puis demandez au prestataire de confirmer la valeur d’épaisseur à retenir et la répartition qu’il peut obtenir.
Les contraintes à anticiper comprennent le prétraitement propre au substrat, la maîtrise du bain et de la teneur en phosphore, une circulation limitée de la solution, l’augmentation des cotes due au dépôt, le masquage, les contacts avec le support et les éventuelles mesures de maîtrise du risque lié à l’hydrogène pour les aciers sensibles. Le contrôle, les rapports et les précautions de manutention peuvent également élargir le périmètre. Leur importance varie selon le substrat, la géométrie, les conditions d’exposition en service et le plan de réception.
Des procédés qualifiés permettent de nickeler l’aluminium, mais l’alliage, son état métallurgique, les oxydes, l’état de surface et le prétraitement approuvé sont déterminants. Demandez au prestataire chargé de l’opération d’examiner la pièce.
Pas systématiquement. La libre circulation du bain, l’évacuation de l’air, le montage de fixation et l’orientation des pièces doivent être examinés par le prestataire de traitement.
Aucune teneur n’est optimale dans toutes les conditions. L’effet du phosphore dépend de la préparation du substrat, de la maîtrise du bain, de l’épaisseur du dépôt, du traitement thermique, de la porosité et du mécanisme réel de corrosion ou d’usure. Demandez au prestataire de traitement d’associer l’alliage nickel-phosphore proposé à un essai précis et à un critère d’acceptation défini pour la commande.
Aucun des deux n’est meilleur dans tous les cas. Comparez le mécanisme de dépôt, la géométrie, l’aspect, les propriétés du dépôt et les besoins de contrôle.
Joignez le plan en vigueur et son indice de révision, et précisez le substrat et son état à réception, les exigences relatives au dépôt, la méthode de détermination de l’épaisseur, les zones à masquer, les zones d’accrochage, les dimensions critiques, les essais et l’échantillonnage. Précisez aussi le contenu du certificat, la répartition des lots, le traitement après dépôt, l’emballage, la base de calcul du transport et la date de livraison souhaitée. Indiquez qui est habilité à approuver les écarts, les reprises et le traitement des non-conformités.
Non. Zhenling peut uniquement discuter des paramètres d’usinage avant le nickelage réalisé par un tiers. L’évaluation de l’adéquation du procédé, son choix et son approbation, ainsi que les contrôles et les rapports, relèvent du prestataire qui réalise effectivement le nickelage et de l’autorité compétente du client.






