Contacter Zhenling Company

Services de passivation de pièces de précision usinées en acier inoxydable
Notre page consacrée aux services de passivation de l’acier inoxydable aide les équipes d’ingénierie, de qualité et d’achats à définir un périmètre de commande vérifiable à partir du plan, de la nuance du matériau, de l’état de surface et des exigences de contrôle. Le devis approuvé précise le prestataire responsable ainsi que le périmètre propre à la commande pour le traitement, les contrôles et la libération des pièces. Toute demande de services de passivation doit préciser l’alliage, l’état de contamination, les besoins de nettoyage ou de décapage, la méthode de contrôle et les critères d’acceptation. Il faut d’abord résoudre les risques liés au matériau, à la géométrie et à la mesure. Le prix et le délai doivent découler de la gamme de fabrication documentée, et non d’une catégorie d’équipement.
- Depuis 2006 Expérience en fabrication sur mesure de pièces métalliques déclarée par l’entreprise
- À partir de plans Coordination de l’usinage et de la fabrication de pièces non standard
- Tourné vers l’export Expérience dans les projets internationaux déclarée par l’entreprise
Éviter que la contamination par le fer libre ne compromette les pièces en acier inoxydable
Les outils d’usinage et les consommables d’atelier utilisés pour plusieurs matériaux peuvent déposer du fer libre et d’autres contaminants sur l’acier inoxydable ; les manipulations partagées présentent le même risque. Une pièce peut paraître propre alors que des résidus réactifs subsistent à la surface du métal.
Liste de contrôle du procédé de passivation et des critères d’acceptation
Précisez dans la demande de devis le risque de contamination, la gamme de nettoyage ou de décapage, la spécification de passivation, la méthode de contrôle, les critères d’acceptation, les surfaces à protéger, le responsable des essais et les documents exigés. Une surface usinée brillante ne prouve pas que le risque de contamination est maîtrisé. Demandez à Zhenling d’examiner le plan et les traitements antérieurs de la surface afin de déterminer les questions précises de nettoyage, d’essais et d’emballage à traiter dans le devis.
01
01 Contact des outils et consommables
L’outillage ferreux, les débris d’atelier ou les abrasifs de projection utilisés pour plusieurs matériaux peuvent contaminer les pièces avec du fer après l’usinage. Lors de l’examen du périmètre, Zhenling demande donc comment les pièces critiques en acier inoxydable ont été usinées, meulées, soudées et manipulées avant traitement.
02
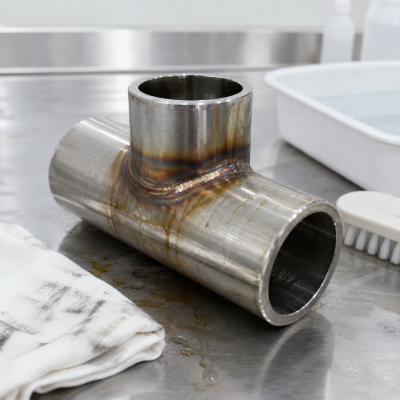
02 Huile, oxydes et coloration thermique
La passivation ne remplace pas toutes les opérations de nettoyage ou de décalaminage. La présence d’huile, de calamine, de coloration thermique des soudures, d’oxydes ou de rouille visible doit conduire à examiner le prétraitement nécessaire, et non à supposer qu’un bain acide suffit.
03
03 Manipulation après traitement
Une surface propre peut être de nouveau exposée à une contamination lors du contrôle, des manipulations en vrac ou de l’emballage. Lorsque cette contamination risque de compromettre la libération des pièces, le devis doit préciser la séparation des pièces, le séchage, les matériaux en contact et les justificatifs relatifs à l’emballage.
Ce que la passivation permet d’établir, et ses limites
La passivation est un traitement chimique parmi les procédés de finition des métaux, et non l’unique procédé de finition. Sur l’acier inoxydable, elle élimine le fer libre et les contaminants de surface, mais cela ne suffit pas à démontrer le comportement d’un alliage résistant à la corrosion. La résistance à la corrosion de l’acier inoxydable dépend aussi du matériau, de sa mise en œuvre et de son environnement ; le traitement ne prouve pas, à lui seul, une amélioration de cette résistance.
-
Passivation de l’acier inoxydable :confirmer que la gamme de fabrication permet d’éliminer les contaminants et le fer libre.
-
Chrome et couche d’oxyde protectrice :ne pas considérer la présence d’une couche d’oxyde comme une preuve d’essai.
-
Nettoyage chimique et réactivité chimique :distinguer l’élimination des contaminants de l’enlèvement volontaire du métal de base ou des couches d’oxyde épaisses.
Note sur les sources :
Le guide de Modern Machine Shop sur la passivation explique le transfert de fer libre lié à l’usinage, le nettoyage préalable à la passivation et la nécessité d’adapter les contrôles à l’alliage et aux critères d’acceptation. Il fournit des recommandations de maîtrise du procédé, mais ne prouve ni que Zhenling possède une ligne de traitement ni qu’elle dispose des capacités d’essai correspondantes.
Maîtriser le périmètre de la passivation, de l’examen de la pièce aux contrôles
Un périmètre de passivation utile relie les données fournies par l’acheteur à une décision de libération documentée. Il ne doit ni partir d’un choix de traitement chimique présumé ni se conclure par une affirmation non étayée selon laquelle la pièce a été « correctement passivée ».
Périmètre du plan et critères d’acceptation
Une brève note sur le plan ne peut pas définir tous les risques liés au procédé et à l’acceptation. Demandez à Zhenling d’examiner le périmètre des pièces usinées de précision : le plan, le matériau, l’historique de surface, la spécification et les preuves d’essai doivent être cohérents avant que le devis puisse être finalisé.
Étape 1
Examiner
Plan, indice de révision, nuance d’acier inoxydable, taille du lot et état initial
Étape 2
Repérer
Huile, fer libre, oxydes, coloration thermique, calamine, rouille et surfaces à protéger
Étape 3
Préparer
Nettoyage, décalaminage, décapage ou autre prétraitement à confirmer
Étape 4
Autoriser
Gamme de traitement et limites approuvées par l’acheteur ou convenues entre l’acheteur et le fournisseur
Étape 5
Libérer
Rincer, sécher, contrôler, consigner, emballer et désigner le responsable de la libération
Les contrôles se définissent pour chaque commande
- Données fournies par l’acheteur : Le document applicable, son indice de révision, les critères d’acceptation liés à l’application et toute exigence relative à un prestataire agréé.
- Décisions à confirmer : La gamme de passivation chimique, la séquence de nettoyage, les éléments géométriques à protéger, l’essai de contrôle et le plan d’échantillonnage.
- Preuves à conserver : L’identification du lot, le certificat de traitement, le rapport d’essai, la traçabilité, le traitement des non-conformités et le document de libération.
Définir la gamme de fabrication selon le matériau et l’état de surface
Le nom d’un alliage ne suffit pas à définir un traitement de passivation complet. La nuance, l’état métallurgique, l’historique d’usinage, les zones soudées, les dimensions critiques et les conditions de service influent tous sur les questions à résoudre par les équipes d’ingénierie et de qualité.
Nuance et état initial
Le seul terme « inoxydable » ne suffit pas pour choisir une gamme de fabrication. Demandez à Zhenling d’examiner le matériau et le plan afin que le devis précise la nuance exacte, l’état du matériau, la finition de surface, les critères d’acceptation et toute exigence d’essai encore à résoudre.
| Données fournies par l’acheteur | Question sur le risque | Résultat de l’examen de la gamme de fabrication | Preuves à demander |
|---|---|---|---|
| Nuance exacte et état de l’acier inoxydable | Le matériau de base est-il entièrement identifié, y compris son éventuelle aptitude à l’usinage facile ou son état de durcissement par précipitation ? | Spécification applicable et méthode autorisée à confirmer | Certificat matière et indice de révision du plan |
| Historique d’usinage et de meulage | Des outils ferreux, des consommables utilisés pour plusieurs matériaux ou des manipulations ont-ils pu transférer du fer libre ? | Exigences de nettoyage et de séparation des pièces | Gamme de fabrication et mesures de maîtrise de la contamination |
| Soudures, coloration thermique, oxydes ou calamine | La passivation seule suffit-elle compte tenu de l’état de surface observé ? | Examen du décapage, du décalaminage ou du prétraitement | Périmètre du prétraitement et critères de contrôle |
| Dimensions critiques et finition de surface | Le nettoyage ou une modification de surface risque-t-il d’affecter un élément géométrique fonctionnel ? | Surfaces à protéger, à exclure du traitement et à contrôler | Plan annoté et rapport dimensionnel |
| Environnement de service et mode de défaillance | Que doivent réellement démontrer les preuves d’acceptation exigées par l’acheteur ? | Exigences propres à la commande pour les essais, l’échantillonnage et l’emballage | Critères d’acceptation et document de libération |
-
Indiquez la nuance exacte
Selon les informations qu’elle fournit, Zhenling possède une expérience d’usinage des aciers inoxydables 303, 304, 304L, 316, 316L et 321. Cette liste n’est pas un répertoire universel des méthodes de passivation ; la nuance et l’état réels doivent être examinés pour chaque commande.
-
Signalez les matériaux à usinabilité améliorée
Les nuances à usinabilité améliorée peuvent exiger une attention accrue au nettoyage, aux bains et aux contrôles, car leur composition et leur historique d’usinage influent sur les risques de surface. Les recommandations techniques de Carpenter Technology étayent la nécessité de traiter ce point comme une question de maîtrise propre au matériau.
-
Limites du tableau d’orientation selon l’état de surface
Ce tableau indique la question à examiner ensuite pour chaque composant en acier inoxydable et chaque état de l’alliage ; il ne choisit pas le traitement chimique, n’approuve pas une nuance d’acier et ne définit pas de critère d’acceptation pour une application donnée. La norme ASTM A967/A967M-25 exclut explicitement de son champ d’application les décisions d’adéquation propres à chaque application.
-
Si la nuance est incomplète
Ne remplacez pas la nuance et l’état exacts par la simple mention « inoxydable ». Laissez le choix de la gamme de fabrication en suspens, demandez les documents matière et précisez si la méthode proposée dans le devis reste conditionnée à la confirmation définitive du matériau.
-
Si l’historique de surface est incomplet
Répertoriez comme données manquantes l’outillage, le meulage, la projection d’abrasif, le traitement thermique, le soudage et le stockage dont l’historique est inconnu. Les hypothèses du fournisseur concernant le nettoyage et le contrôle seront ainsi visibles avant que le devis ne devienne une commande.
Comparer les traitements à l’acide citrique et à l’acide nitrique, le décapage et l’électropolissage selon leur objectif
Ces procédés ne sont pas des appellations interchangeables pour un même résultat. L’acheteur doit d’abord déterminer si le besoin non résolu concerne l’élimination du fer libre, celle des oxydes et de la calamine, ou une modification volontaire de la surface.
Choix du traitement chimique et du procédé
Une préférence pour un traitement chimique ne constitue pas automatiquement une règle applicable à la pièce. Demandez à Zhenling d’examiner le plan et la spécification afin de comparer la gamme autorisée au matériau, à l’état de surface, aux risques dimensionnels, au périmètre du prestataire et aux preuves d’essai.
Ce qu’une étude contrôlée sur des alliages peut vous apprendre
Une étude évaluée par les pairs a comparé les traitements à l’acide citrique et à l’acide nitrique sur des aciers inoxydables 15-5PH et 17-4PH à 49°C pendant 60 ou 90 minutes. Elle a constaté des caractéristiques de couche passive globalement similaires et des vitesses de corrosion très faibles et comparables dans ces conditions d’essai, sans établir qu’un traitement chimique serait le meilleur pour toutes les nuances.
Résultats limités aux conditions étudiées
Pourquoi l’objectif du procédé reste déterminant
La British Stainless Steel Association distingue le nettoyage, le décapage et la passivation selon leur objectif. Une étude biomédicale portant sur des échantillons 316L et 316LVM a également montré que l’électropolissage modifiait le comportement en fatigue dans les conditions étudiées, sans modifier le comportement statique, ce qui va à l’encontre d’un classement universel.
Définir l’objectif avant de choisir le procédé
Procédé à examiner
Question non résolue pour l’acheteur
Preuves nécessaires avant le choix
Ne présumez pas
Passivation à l’acide citrique
Un traitement à l’acide citrique est-il autorisé pour cet alliage précis et cette commande ?
Approbation au regard de la spécification, périmètre du prestataire responsable et plan de contrôle
Que l’acide citrique soit toujours préférable, plus sûr ou plus efficace
Passivation à l’acide nitrique
Un traitement à l’acide nitrique est-il autorisé, et les mesures de maîtrise du site de production du prestataire entrent-elles dans le périmètre approuvé ?
Approbation au regard de la spécification, mesures de maîtrise du prestataire et responsabilité de la libération
Que l’acide nitrique soit toujours plus puissant ou obligatoire
Décapage avant passivation
La calamine, les oxydes ou la coloration thermique des soudures nécessitent-ils plus qu’une simple passivation ?
Contrôle de l’état de surface et limite définie pour l’enlèvement de matière
Que la passivation seule élimine les oxydes dans tous les cas
Électropolissage
L’objectif comprend-il un enlèvement contrôlé de matière en surface ou une modification de la finition de surface ?
Examen des dimensions, de la finition, des arêtes et des surfaces fonctionnelles
Que l’électropolissage remplace toujours la passivation
Règle de choix du procédé :
Indiquez le matériau exact, l’état de surface initial, les dimensions critiques, la spécification autorisée et l’objectif d’acceptation. Zhenling utilisera ces informations pour organiser l’examen du devis, tandis que la commande approuvée devra préciser le prestataire responsable et la gamme acceptée.
Les mesures de maîtrise du site de traitement font partie de la qualification
Un traitement à l’acide nitrique ou citrique peut nécessiter des mesures relatives à l’exposition du personnel, au stockage des produits chimiques, au rinçage et aux eaux usées, qui varient selon le prestataire réel et la réglementation locale. La présentation générale d’une usine d’usinage ne remplace pas les preuves du périmètre approuvé du site de traitement, de ses mesures environnementales ou de son autorité de libération.
Points à confirmer avec le prestataire
- Demandez que le devis indique le site de production responsable du traitement.
- Précisez toute exigence relative à un prestataire agréé par le client ou à une accréditation.
- Exigez d’être informé avant tout changement de prestataire, de gamme de fabrication ou de méthode de contrôle.
Utilisez les noms de procédés pour poser des questions, pas comme preuves. Pour comparer les services de passivation chimique, les acheteurs doivent fonder leurs exigences sur les procédés précis de passivation de l’acier inoxydable, et non sur de vagues promesses de « passivation de qualité » ou de « passivation efficace ». Un traitement à l’acide nitrique ou citrique, un électropolissage, une passivation sur site de production ou une solution de remplacement à la passivation doivent être évalués selon leur objectif et le périmètre du prestataire.
Définir un dossier de preuves de passivation propre à la commande
Le nom de la spécification ne suffit pas à définir l’ensemble des preuves requises. La commande doit relier l’indice de révision du document, le traitement autorisé, la méthode de contrôle, l’échantillonnage, les critères d’acceptation, les documents et l’autorité de libération.
Ce qu’il faut dire clairement :
Zhenling n’affirmera pas que la seule mention de la norme ASTM A967 valide l’adéquation du traitement à l’application, et cette page ne laisse pas entendre que les certifications de l’entreprise s’appliquent au prestataire responsable ou à la commande libérée. L’identité du prestataire, la méthode et la responsabilité de la libération restent des éléments à préciser au stade du devis, jusqu’à la fourniture des preuves relatives à la commande.
Correspondance entre spécifications et essais
| Rubrique de la commande | À définir par l’acheteur ou l’ingénieur | État dans le devis | Preuves de libération |
|---|---|---|---|
| Document applicable | Indice de révision exact de la norme ASTM A967, de la norme AMS 2700 ou du document client spécifié par l’acheteur | À transmettre pour examen | Le certificat fait référence à l’exigence acceptée pour la commande |
| Gamme de traitement | Méthode à l’acide citrique, à l’acide nitrique ou autre méthode autorisée par la commande, et éventuel prétraitement | À confirmer avant approbation | Prestataire responsable et gamme de fabrication identifiés |
| Essai de contrôle | Méthode désignée, limites d’adéquation et critères d’acceptation liés à l’application | Applicabilité à confirmer | Rapport d’essai avec résultat et décision sur la suite à donner |
| Échantillonnage | Définition du lot, nombre d’échantillons, fréquence et règle de nouvel essai | À préciser explicitement dans le devis | Traçabilité du lot et enregistrement des pièces échantillonnées |
| Documents | Exigences relatives au certificat, aux résultats bruts, à la conservation, aux changements et aux non-conformités | À préciser explicitement dans le devis | Dossier de libération propre à la commande |
Liste des preuves de passivation
-
Identification
Plan, indice de révision, coulée du matériau, lot et quantité
-
Périmètre du procédé
Prestataire responsable, site de production, traitement et zones à protéger
-
Contrôles
Méthode, échantillon, critères d’acceptation, résultat et décision sur la suite à donner
-
Traçabilité
Le certificat relie le lot libéré à la commande approuvée
-
Emballage
Séchage, matériaux en contact, séparation des pièces et protection pour l’export
-
Maîtrise des changements
Changements de prestataire, de gamme, d’essai ou de matériau nécessitant une notification
Comment interpréter la norme ASTM A967/A967M-25
L’édition 2025 en vigueur de la norme ASTM A967/A967M-25 couvre plusieurs traitements chimiques des pièces en acier inoxydable et des méthodes de contrôle qualitatives de leur efficacité. Son champ d’application précise explicitement qu’elle n’a pas vocation à recommander ou à déterminer l’adéquation d’une nuance, d’un traitement ou d’un critère d’acceptation à une application particulière.
- L’essai au sulfate de cuivre, l’immersion dans l’eau, l’exposition à une forte humidité ou toute autre méthode de contrôle désignée doivent être définis pour la commande, sans être considérés comme une garantie générale de performance.
- Un résultat de confirmation qualitative ne permet pas de déterminer la durée de résistance à la corrosion dans l’environnement de service de l’acheteur.
- Les normes ASTM A380, ASTM A967 et AMS 2700 ne doivent pas être considérées comme automatiquement équivalentes, dans l’aéronautique ou dans d’autres secteurs.
Distinguer 3 niveaux de qualification
A
Preuves relatives à l’entreprise Zhenling
Documents relatifs à l’entreprise, à l’examen des plans, aux matériaux, à l’usinage, à la fabrication et à la coordination des projets. Les références CE ou ASME figurant dans les documents de l’entreprise ne prouvent pas, à elles seules et sans justificatifs, la maîtrise d’un procédé de passivation ou la libération d’un lot.
B
Preuves relatives au prestataire responsable
Le site de production réel, le périmètre de traitement approuvé, la responsabilité des bains et des contrôles, les limites des contrôles et les documents de libération doivent être précisés pour la commande, et non déduits d’une présentation en ligne.
C
Approbation du projet par le client
Listes de prestataires agréés, reconnaissance sectorielle ou acceptation propre au projet lorsque l’acheteur l’exige. Un certificat relevant d’un niveau ne remplace pas implicitement les preuves requises à un autre niveau.
Maîtriser les risques liés aux pièces de régulation des fluides et aux pièces usinées sur mesure
Les applications de la passivation présentent des états de surface initiaux, des voies de contamination et des risques documentaires différents. Ces fiches d’application servent à orienter l’examen ; elles ne constituent ni des affirmations sur la corrosion, ni des garanties de durée de service, ni des références à des projets de passivation réalisés par Zhenling.
Preuves propres à chaque application
Les preuves d’acceptation d’un composant ne peuvent pas être automatiquement étendues à une autre application. Demandez à Zhenling d’examiner le plan d’usinage de précision ; cet examen permettra de relier chaque vanne, composant d’appareil sous pression ou pièce sur mesure à ses surfaces réelles ainsi qu’aux risques liés à sa spécification, à ses essais et à sa libération.
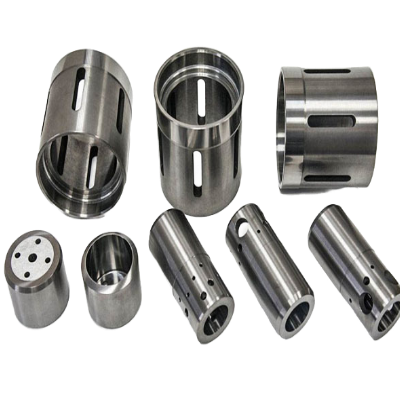
Pièces de régulation des fluides
Pièces de régulation des fluides
- Risques à examiner portées d’étanchéité, passages de fluide, rétention de produits chimiques et nouvelle contamination.
- Données à fournir fluides, surfaces mouillées, finition, propreté et zones à exclure du traitement.
- Preuves à demander gamme de fabrication, résultat des contrôles, séchage et emballage protecteur.
Composants d’appareils sous pression
Composants d’appareils sous pression
- Risques à examiner coloration thermique des soudures, oxydes, identification du matériau et notes contradictoires relatives aux codes.
- Données à fournir état des soudures, indice de révision du plan, traçabilité du matériau et spécification de la commande.
- Preuves à demander identité du prestataire responsable, libération du lot et document d’acceptation exigé par l’acheteur.
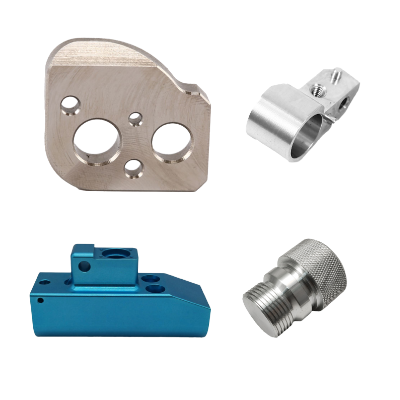
Pièces usinées sur mesure
Pièces usinées sur mesure
- Risques à examiner contamination par les outils, trous taraudés, éléments géométriques borgnes et dimensions critiques.
- Données à fournir historique d’usinage, finition de surface, tolérances, quantité et répartition en lots.
- Preuves à demander protection des éléments géométriques, état des contrôles, séparation des pièces et maîtrise de l’emballage.
L’expérience de l’entreprise ne prouve pas la maîtrise du procédé
Selon les informations qu’elle fournit, Zhenling est un fabricant de pièces sur mesure fondé en 2006, disposant d’une usine de 8 000 m² et d’un atelier de 6 000 m², et ayant l’expérience de la coordination de composants industriels usinés, soudés et assemblés. Ces éléments étayent sa capacité à examiner une fabrication à partir de plans ; ils ne prouvent ni la maîtrise du traitement chimique de passivation, ni la capacité de traitement, ni l’accréditation du prestataire, ni le respect des exigences d’une commande.
- Les preuves de fabrication étayent l’examen de la pièce et du plan.
- Les preuves du prestataire étayent le périmètre du traitement et des contrôles.
- Les preuves fournies par le client étayent l’approbation et la libération propres au projet.
Un devis approuvé doit préciser qui effectue le traitement, quel périmètre est autorisé, comment le lot est contrôlé et qui le libère. Demandez que cette chaîne de responsabilités soit établie avant de considérer l’expérience générale de fabrication d’un fournisseur comme une preuve.
Comparer les devis de passivation selon le périmètre, les preuves et les risques de livraison
Un prix unitaire bas peut masquer l’absence de nettoyage, d’essais, de documents, d’emballage ou de prise en charge du transport. Utilisez l’outil de préparation de la demande de devis pour transmettre le même périmètre technique et commercial à chaque entreprise de passivation avant de comparer leurs offres.
Comparaison du périmètre des devis
Ne comparez les prix qu’après avoir harmonisé le plan, les limites du procédé, les preuves d’essai et les responsabilités de livraison. Chaque devis de passivation doit préciser le plan, les limites des services de passivation des métaux, le prestataire responsable, les preuves d’essai et les responsabilités de livraison.
| Critère de comparaison des devis | Fournisseur A | Fournisseur B | Règle de décision |
|---|---|---|---|
| Prétraitement inclus | Consigner le périmètre et les exclusions | Consigner le périmètre et les exclusions | Comparer des états de surface initiaux équivalents |
| Contrôles et échantillonnage | Préciser la méthode et la définition du lot | Préciser la méthode et la définition du lot | Rejeter une simple mention « testé » sans précision |
| Documents et traçabilité | Lister les livrables | Lister les livrables | Vérifier la correspondance avec le dossier de libération exigé par l’acheteur |
| Emballage et logistique | Définir les responsabilités | Définir les responsabilités | Inclure la prévention d’une nouvelle contamination et la manutention pour l’export |
| Prestataire et notification des changements | Identifier le site de production et les mesures de maîtrise | Identifier le site de production et les mesures de maîtrise | Empêcher tout changement non approuvé de gamme de fabrication ou de site de production |
Aucune fourchette publique de prix ou de délais n’est sous-entendue.
Le coût et le délai de passivation dépendent du matériau, de la géométrie de la pièce, de la quantité, de l’état de surface initial, de la gamme autorisée, des essais, des documents, de l’emballage et de la logistique. Transmettez le plan et les informations nécessaires à la demande de devis afin que Zhenling puisse vous proposer un prix correspondant au périmètre défini, plutôt qu’un prix d’appel impossible à comparer.
Point d’alerte : « procédé standard »
Demandez quel indice de révision du document, quel traitement et quel prétraitement cette expression recouvre. La mention « standard » ne définit pas un périmètre technique complet si les hypothèses sur le matériau et l’état de surface ne sont pas précisées.
Point d’alerte : « testé »
Demandez la méthode, les règles d’échantillonnage, le critère d’acceptation, le format des résultats et la règle de décision. Sans ces précisions, une mention d’essais ne permet pas de comparer des devis à périmètre égal.
Point d’alerte : « livraison incluse »
Demandez où s’opère le transfert de responsabilité et si l’emballage, les documents d’export, le transport, la protection contre l’humidité et la libération finale sont inclus. Un périmètre commercial complet contribue à maîtriser les risques de livraison.
OUTILS TECHNIQUES POUR LA PASSIVATION
Outils professionnels de calcul, de comparaison des périmètres et d’estimation des preuves requises pour la finition de surface.
Transformer une note de passivation incomplète en demande de devis exploitable
Envoyez le plan, les données matière, l’historique de surface et les exigences d’acceptation pour obtenir un examen du devis adapté à l’application.
Demander un examen du périmètreQuelles informations faut-il fournir pour obtenir un devis de passivation ?
Fournissez le plan et son indice de révision, la nuance exacte du matériau, les dimensions, la quantité, l’état de surface initial, les opérations antérieures, l’exigence applicable, la méthode autorisée, les essais, l’échantillonnage, le certificat, la traçabilité et la date de livraison souhaitée. Signalez également les surfaces critiques ou à exclure du traitement, ainsi que toute exigence relative à un prestataire agréé.
Une pièce en acier inoxydable doit-elle être passivée après usinage ou soudage ?
Pas automatiquement. L’usinage et le soudage peuvent laisser du fer libre, de l’huile, des oxydes ou une coloration thermique ; le choix entre nettoyage, décapage, passivation ou autre gamme de fabrication dépend de l’alliage, de l’état de surface, du plan et des exigences de service.
Comment choisir entre la passivation à l’acide citrique et celle à l’acide nitrique ?
Le choix doit tenir compte de l’alliage exact, des spécifications de l’acheteur, de la méthode autorisée, du périmètre d’intervention du prestataire et du plan de vérification. Les études contrôlées ne permettent pas d’affirmer qu’une même solution chimique est la meilleure pour toutes les nuances d’acier inoxydable et toutes les applications.
Comment choisir entre une passivation à l’acide citrique et une passivation à l’acide nitrique ?
La passivation vise les contaminations réactives en surface et favorise la formation d’une couche d’oxyde passive, tandis que le décapage traite la calamine et les oxydes dans le cadre d’une opération distincte avec enlèvement de matière. L’électropolissage modifie activement la surface du métal. La gamme de fabrication requise peut comprendre plusieurs étapes maîtrisées, mais il ne faut rien présumer à cet égard.
La passivation peut-elle modifier les dimensions ou la finition de surface ?
On ne choisit pas une gamme limitée à la passivation pour usiner un élément géométrique, mais la manutention, le nettoyage, le décapage, l’électropolissage et d’autres gammes peuvent avoir des effets différents sur la surface et les dimensions. Indiquez sur le plan les cotes critiques, les exigences de finition et les surfaces à protéger pour qu’elles puissent être examinées.
Une commande peut-elle faire référence à ASTM A967, ASTM A380 ou AMS 2700 ?
Oui, l’acheteur peut transmettre le document pertinent et son indice de révision pour comparer les devis. Ne présumez pas que ces documents sont interchangeables ni que la seule mention d’une norme définit l’alliage, la gamme de fabrication, les essais, l’échantillonnage ou les critères d’acceptation propres à l’application.
Quels essais de vérification et quels enregistrements l’acheteur doit-il demander ?
Définissez une méthode acceptée qui respecte la commande applicable et convient à la pièce ainsi qu’aux critères d’acceptation. Précisez le lot, le nombre d’échantillons, la présentation des résultats, le certificat, la traçabilité, les contre-essais, le sort réservé aux pièces et la responsabilité de leur libération, au lieu de demander simplement un rapport d’essai générique.
Quels facteurs influencent le coût et le délai de la passivation ?
Le matériau, la géométrie, la taille du lot, l’état de surface initial, le nettoyage ou le prétraitement, les produits chimiques autorisés, les zones à protéger, les essais, l’échantillonnage, la documentation, l’emballage, la qualification du prestataire chargé du traitement et la logistique influencent tous le devis. Sans ces informations, des chiffres fixes publiés seraient peu fiables.
Comment emballer les pièces finies pour réduire le risque de recontamination ?
Les exigences de la commande doivent préciser, selon les besoins, le séchage, l’emploi de matériaux de contact propres, la séparation des pièces, la protection des cavités ou des filetages, la maîtrise de l’humidité et l’emballage pour l’exportation. Les justificatifs relatifs à l’emballage doivent être adaptés au risque de défaillance et au mode de livraison, sans s’en remettre à un “emballage standard” non défini.
La passivation est-elle réalisée en interne ou selon une gamme de fabrication approuvée ?
Le périmètre global des prestations de Zhenling n’a pas été confirmé publiquement sur cette page. Un devis approuvé désignera le prestataire responsable et précisera le périmètre du traitement, des vérifications et de la libération pour la commande concernée, avant que l’acheteur ne valide la commande.