Entre em contato com a Zhenling

Serviços de passivação de aço inoxidável para peças usinadas de precisão
Esta página sobre nossos serviços de passivação de aço inoxidável ajuda as equipes de engenharia, qualidade e compras a transformar o desenho técnico, o grau do material, a condição da superfície e os requisitos de verificação em um escopo de pedido que possa ser analisado. A cotação aprovada define o responsável pelo processamento e o escopo de tratamento, verificação e liberação específico do pedido. As consultas sobre serviços de passivação devem informar a liga metálica, a condição de contaminação, a necessidade de limpeza ou decapagem, o método de verificação e os requisitos de aceitação. Resolva primeiro os riscos relacionados ao material, à geometria e à medição. O preço e o prazo devem seguir a sequência de operações documentada, e não uma categoria de equipamento.
Envie os desenhos técnicos para solicitar uma cotação de passivação
Acesse a ficha de dados para cotação
- Desde 2006 Histórico de fabricação personalizada de peças metálicas informado pela empresa
- Conforme o desenho técnico Coordenação de usinagem e fabricação de peças não padronizadas
- Voltada à exportação Experiência no apoio a projetos internacionais informada pela empresa
Evite que a contaminação por ferro livre comprometa as peças de aço inoxidável
Ferramentas de usinagem e materiais de uso compartilhado na fábrica podem transferir ferro livre e contaminantes para a superfície do aço inoxidável; o manuseio compartilhado apresenta o mesmo risco de contaminação. Uma peça pode parecer limpa mesmo quando ainda há resíduos reativos na superfície do metal.
Lista de verificação do processo de passivação e dos critérios de aceitação
Defina na solicitação de cotação o risco de contaminação, a sequência de limpeza ou decapagem, a especificação de passivação, o método de verificação, o critério de aceitação, as superfícies protegidas, o responsável pelos testes e os registros exigidos. Uma superfície usinada brilhante não comprova que o risco de contaminação está controlado. Solicite à Zhenling uma análise do desenho técnico e do histórico da superfície para identificar as questões específicas de limpeza, testes e embalagem que devem ser tratadas na cotação.
01
01 Contato com ferramentas e materiais de processamento
Ferramental ferroso, resíduos da fábrica ou abrasivos de jateamento compartilhados podem introduzir contaminação por ferro após a usinagem. Por isso, na análise do escopo, a Zhenling pergunta como as peças críticas de aço inoxidável foram cortadas, retificadas, soldadas e manuseadas antes do tratamento.
02
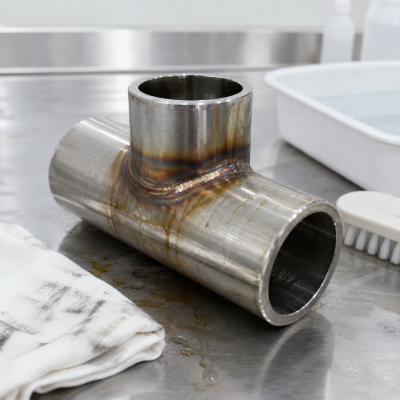
02 Óleo, óxidos e marcas térmicas
A passivação não substitui todas as etapas de limpeza ou remoção de carepa. Óleo, carepa, marcas térmicas de solda, óxidos e ferrugem visível exigem uma avaliação do pré-tratamento, em vez da suposição automática de que basta um banho ácido.
03
03 Manuseio após o tratamento
Uma superfície limpa pode voltar a ser exposta a contaminantes durante a inspeção, o manuseio em lote ou a embalagem. Quando uma nova contaminação representar risco para a liberação, a cotação deve definir a segregação, a secagem, os materiais em contato com as peças e as evidências relativas à embalagem.
O que a passivação pode e não pode comprovar
A passivação é um processo químico e uma técnica de passivação dentro do conjunto mais amplo de processos de acabamento de metais; não é o único processo de acabamento. Nas superfícies de aço inoxidável, a passivação remove ferro livre e contaminantes superficiais, mas isso, por si só, não comprova como uma liga metálica resistente à corrosão se comportará. A resistência à corrosão do aço inoxidável continua a depender do material, do processamento e do ambiente; o tratamento, isoladamente, não comprova uma melhora nessa resistência.
-
Passivação do aço inoxidável:confirme se a sequência de operações pode remover contaminantes e ferro livre.
-
Cromo e camada protetora de óxido:não trate a presença de uma camada de óxido como evidência de teste.
-
Limpeza química e reatividade química:diferencie a remoção de contaminantes da remoção deliberada do metal de base ou de camadas espessas de óxido.
Nota sobre as evidências:
As orientações sobre passivação da Modern Machine Shop explicam a transferência de ferro livre durante a usinagem, a limpeza antes da passivação e a necessidade de adequar a verificação à liga metálica e aos critérios de aceitação. Trata-se de uma orientação sobre controle de processo, não de uma comprovação de que a Zhenling possui uma linha de tratamento ou capacidade de realizar testes.
Controle o escopo da passivação da análise da peça à verificação
Um escopo de passivação bem definido liga as informações do comprador a uma decisão de liberação documentada. Ele não deve partir de uma composição química presumida nem terminar com uma afirmação sem especificação de que a peça foi “devidamente passivada.”
Escopo do desenho técnico e dos critérios de aceitação
Uma nota breve no desenho técnico não consegue definir todos os riscos do processo e da aceitação. Solicite à Zhenling uma análise do escopo da peça usinada de precisão, pois o desenho técnico, o material, o histórico da superfície, a especificação e as evidências dos testes precisam ser coerentes antes de concluir a cotação.
Etapa 1
Analisar
Desenho técnico, revisão, grau do aço inoxidável, tamanho do lote e condição inicial
Etapa 2
Identificar
Óleo, ferro livre, óxidos, marcas térmicas, carepa, ferrugem e superfícies protegidas
Etapa 3
Preparar
Limpeza, remoção de carepa, decapagem ou outro pré-tratamento a confirmar
Etapa 4
Autorizar
Sequência e limites do tratamento aprovados pelo comprador ou acordados entre comprador e fornecedor
Etapa 5
Liberar
Enxaguar, secar, verificar, registrar, embalar e identificar o responsável pela liberação
A verificação é uma decisão específica do pedido
- Informações do comprador: O documento aplicável, sua revisão, os critérios de aceitação da aplicação e qualquer exigência de processador aprovado.
- Decisão a confirmar: A sequência da passivação química, a sequência de limpeza, as características geométricas protegidas, o teste de verificação e o plano de amostragem.
- Evidências a manter: Identificação do lote, certificado do processo, relatório de testes, rastreabilidade, disposição de não conformidades e registro de liberação.
Defina a sequência de operações conforme o material e a condição da superfície
O nome da liga metálica, por si só, não define um tratamento completo de passivação. O grau do material, a condição metalúrgica, o histórico de usinagem, as áreas soldadas, as dimensões críticas e a exposição em serviço mudam as questões que as equipes de engenharia e qualidade precisam resolver.
Grau do material e condição inicial
A palavra “aço inoxidável”, por si só, não basta para escolher a sequência de operações. Solicite à Zhenling uma análise do material e do desenho técnico para que a cotação registre o grau exato, a condição, o acabamento superficial, os critérios de aceitação e qualquer requisito de teste ainda não definido.
| Informações do comprador | Questão de risco | Resultado da análise da sequência de operações | Evidências a solicitar |
|---|---|---|---|
| Grau exato e condição do aço inoxidável | O material de base está totalmente identificado, inclusive quanto à condição de usinabilidade melhorada ou de endurecimento por precipitação? | Especificação aplicável e método permitido a confirmar | Certificado do material e revisão do desenho técnico |
| Histórico de usinagem e retificação | Ferramental ferroso, materiais de uso compartilhado ou manuseio podem ter transferido ferro livre? | Requisitos de limpeza e segregação | Sequência de operações e controles de contaminação |
| Solda, marcas térmicas, óxidos ou carepa | A passivação, por si só, é suficiente para a condição observada da superfície? | Análise da decapagem, remoção de carepa ou outro pré-tratamento | Escopo do pré-tratamento e critérios de inspeção |
| Dimensões críticas e acabamento superficial | A limpeza ou a alteração da superfície pode afetar uma característica geométrica funcional? | Superfícies protegidas, sem tratamento e sujeitas a inspeção | Desenho técnico com marcações e relatório dimensional |
| Ambiente de serviço e modo de falha | O que as evidências de aceitação do comprador precisam demonstrar efetivamente? | Informações sobre testes, amostragem e embalagem específicas do pedido | Critérios de aceitação e registro de liberação |
-
Informe o grau exato do material
As informações sobre materiais fornecidas pela Zhenling incluem experiência na usinagem dos aços inoxidáveis 303, 304, 304L, 316, 316L e 321. Essa não é uma lista universal de métodos de passivação; o grau e a condição reais ainda precisam ser analisados para o pedido.
-
Sinalize materiais de usinabilidade melhorada
Graus de usinabilidade melhorada podem exigir atenção adicional à limpeza, ao banho e à verificação, porque a composição e o histórico de usinagem afetam o risco superficial. As orientações técnicas da Carpenter Technology fundamentam o tratamento dessa questão como um controle específico do material.
-
Limites da tabela de análise da condição da superfície
Esta tabela direciona cada componente e cada condição da liga metálica de aço inoxidável para a próxima questão a analisar; ela não seleciona uma composição química, não aprova um grau de aço nem define um critério de aceitação para uma aplicação. A ASTM A967/A967M-25 deixa explicitamente fora de seu escopo as decisões sobre adequação a aplicações específicas.
-
Quando a identificação do grau do material está incompleta
Não use apenas “aço inoxidável” no lugar do grau e da condição exatos. Mantenha pendente a decisão sobre a sequência de operações, solicite o registro do material e indique se o método cotado continua condicionado à confirmação final do material.
-
Quando o histórico da superfície está incompleto
Liste as informações desconhecidas sobre ferramental, retificação, jateamento, tratamento térmico, soldagem e armazenamento como pendências. Assim, as premissas do fornecedor sobre limpeza e inspeção ficam visíveis antes de a cotação se tornar um pedido de compra.
Compare passivação cítrica, passivação nítrica, decapagem e eletropolimento pela necessidade que cada processo atende
Esses processos não são nomes intercambiáveis para um mesmo resultado. O comprador deve primeiro identificar se a necessidade pendente é remover ferro livre, remover óxidos e carepa ou alterar intencionalmente a superfície.
Seleção da composição química e do processo
A preferência por uma composição química não constitui automaticamente uma regra para a aplicação. Solicite à Zhenling uma análise do desenho técnico e da especificação para comparar o processo permitido com o material, a condição da superfície, o risco dimensional, o escopo do responsável pelo processamento e as evidências dos testes.
O que um estudo controlado de ligas metálicas pode mostrar
Um estudo revisado por pares comparou tratamentos com ácidos cítrico e nítrico nos aços inoxidáveis 15-5PH e 17-4PH a 49 °C por 60 ou 90 minutos. Sob essas condições de teste, encontrou características da camada passiva bastante semelhantes e taxas de corrosão muito baixas e semelhantes, sem apontar uma composição química universalmente superior para todos os graus.
Evidências limitadas às condições do estudo
Por que a finalidade do processo continua importante
A British Stainless Steel Association distingue limpeza, decapagem e passivação conforme sua finalidade. Um estudo biomédico com amostras de 316L e 316LVM também constatou que o eletropolimento alterou o comportamento em fadiga nas condições testadas, enquanto o comportamento estático não mudou, o que desaconselha uma classificação universal dos processos.
Finalidade antes da preferência
Processo a analisar
Questão pendente do comprador
Evidências necessárias antes da seleção
Não presuma
Passivação com ácido cítrico
O processo com ácido cítrico é permitido para a liga metálica exata e para o pedido aplicável?
Aprovação conforme a especificação, escopo do responsável pelo processamento e plano de verificação
Que o ácido cítrico seja sempre melhor, mais seguro ou mais eficaz
Passivação com ácido nítrico
O processo com ácido nítrico é permitido e os controles da unidade de processamento estão dentro do escopo aprovado?
Aprovação conforme a especificação, controles do responsável pelo processamento e responsabilidade pela liberação
Que o ácido nítrico seja sempre mais potente ou obrigatório
Decapagem antes da passivação
A carepa, os óxidos ou as marcas térmicas de solda exigem algo além da passivação?
Inspeção da condição da superfície e limites definidos para a remoção de material
Que a passivação, por si só, remova todos os tipos de óxido
Eletropolimento
A remoção controlada de material da superfície ou a alteração do acabamento superficial faz parte do objetivo?
Análise das dimensões, do acabamento, das bordas e das superfícies funcionais
Que o eletropolimento sempre substitua a passivação
Regra para selecionar a sequência de operações:
Informe o material exato, a condição inicial da superfície, as dimensões críticas, a especificação permitida e o objetivo de aceitação. A Zhenling usará essas informações para organizar a análise da cotação, enquanto o pedido aprovado deverá especificar o responsável pelo processamento e a sequência de operações aceita.
Os controles da unidade de processamento fazem parte da qualificação
O tratamento com ácido nítrico ou cítrico pode envolver controles de exposição dos trabalhadores, armazenamento de produtos químicos, enxágue e efluentes, que variam conforme o responsável pelo processamento e a legislação local. Um perfil geral de uma fábrica de usinagem não substitui as evidências do escopo aprovado, dos controles ambientais ou da autoridade de liberação da unidade onde o tratamento ocorre.
Ações a solicitar ao responsável pelo processamento
- Peça que a cotação identifique a unidade responsável pelo processamento.
- Informe qualquer exigência de processador aprovado pelo cliente ou de acreditação.
- Exija comunicação prévia de alterações no responsável pelo processamento, na sequência de operações ou no método de verificação.
Use os nomes dos processos para orientar perguntas, não como prova. Ao comparar serviços de passivação química, os compradores devem fundamentar os requisitos nos processos exatos de passivação do aço inoxidável, não em promessas genéricas de “passivação de qualidade” ou “passivação eficaz”. Ácido nítrico ou cítrico, um processo de eletropolimento, passivação na própria unidade ou uma alternativa à passivação devem ser avaliados conforme sua finalidade e o escopo do responsável pelo processamento.
Defina um conjunto de evidências de passivação específico do pedido
O nome da especificação não constitui um plano completo de evidências. O pedido deve relacionar a revisão do documento, o tratamento permitido, o método de verificação, a amostragem, os critérios de aceitação, os registros e a autoridade de liberação.
A posição transparente:
A Zhenling não alegará que a simples menção à ASTM A967 comprova a adequação à aplicação, e esta página não dará a entender que a certificação da empresa se aplica ao responsável pelo processamento ou ao pedido liberado. A identidade do responsável pelo processamento, o método e a responsabilidade pela liberação continuarão apresentados como informações a confirmar na fase de cotação até que sejam fornecidas as evidências do pedido.
Correspondência entre especificação e teste
| Campo do pedido | O comprador ou engenheiro deve definir | Situação na cotação | Evidência de liberação |
|---|---|---|---|
| Documento aplicável | Revisão exata da ASTM A967, AMS 2700 ou documentação do cliente especificada pelo comprador | Enviar para análise | O certificado faz referência ao requisito aceito no pedido |
| Sequência do tratamento | Método com ácido cítrico, ácido nítrico ou outro método permitido pelo pedido, além de qualquer pré-tratamento | Confirmar antes da aprovação | Responsável pelo processamento e sequência de operações identificados |
| Teste de verificação | Método identificado, limites de adequação e critérios de aceitação da aplicação | Confirmar a aplicabilidade | Relatório de teste com resultado e decisão sobre sua aceitação |
| Amostragem | Definição do lote, quantidade de amostras, frequência e regra para repetição dos testes | Especificar na cotação | Registro rastreável do lote e das peças amostradas |
| Registros | Requisitos relativos a certificado, resultados brutos, retenção, alterações e não conformidades | Especificar na cotação | Conjunto de documentos de liberação específico do pedido |
Lista de evidências da passivação
-
Identificação
Desenho técnico, revisão, corrida do material, lote e quantidade
-
Escopo do processo
Responsável pelo processamento, unidade fabril, tratamento e áreas protegidas
-
Verificação
Método, amostra, critérios de aceitação, resultado e decisão sobre sua aceitação
-
Rastreabilidade
O certificado vincula o lote liberado ao pedido aprovado
-
Embalagem
Secagem, materiais em contato com as peças, segregação e proteção para exportação
-
Controle de alterações
Alterações no responsável pelo processamento, na sequência de operações, no teste ou no material que exigem comunicação
Como interpretar a ASTM A967/A967M-25
A edição de 2025 da ASTM A967/A967M-25, atualmente em vigor, abrange tratamentos químicos alternativos para peças de aço inoxidável e métodos qualitativos de verificação da eficácia desses tratamentos. Seu escopo indica explicitamente que a norma não se destina a orientar nem recomendar o grau do material, o tratamento ou o critério de aceitação adequado a aplicações específicas.
- O teste com sulfato de cobre, a imersão em água, a exposição à alta umidade ou outro método de verificação identificado devem ser definidos para o pedido, sem serem tratados como garantia geral de desempenho.
- Um resultado de confirmação qualitativa não determina a vida útil diante da corrosão no ambiente de serviço do comprador.
- ASTM A380, ASTM A967 e AMS 2700 não devem ser consideradas automaticamente equivalentes no setor aeroespacial ou em qualquer outro.
Mantenha separadas as 3 camadas de qualificação
A
Evidências da empresa Zhenling
Registros da empresa, da análise de desenhos técnicos, dos materiais, da usinagem, da fabricação e da coordenação de projetos. As credenciais CE ou ASME indicadas nos materiais da empresa não são, sem documentação de apoio, evidências conclusivas de um processo de passivação ou de um lote liberado.
B
Evidências do responsável pelo processamento
A unidade fabril efetiva, o escopo de tratamento aprovado, as responsabilidades pelo banho e pela inspeção, os limites de verificação e os registros de liberação devem ser especificados para o pedido, sem serem deduzidos de um perfil publicado na internet.
C
Aprovação do projeto do cliente
Listas de processadores aprovados, reconhecimentos setoriais ou aprovações específicas do projeto, quando exigidos pelo comprador. Um tipo de certificado não substitui implicitamente as evidências exigidas em outra camada.
Controle os riscos de aplicação em peças para controle de fluidos e peças usinadas sob medida
As aplicações da passivação envolvem diferentes condições iniciais de superfície, formas de contaminação e riscos documentais. Estes quadros de aplicação orientam a análise; não apresentam alegações sobre corrosão, garantias de vida útil nem referências a projetos de passivação concluídos pela Zhenling.
Evidências específicas da aplicação
As evidências de aceitação de um componente não podem ser automaticamente estendidas a outra aplicação. Solicite à Zhenling uma análise do desenho técnico para usinagem de precisão; ela relacionará cada válvula, componente de vaso de pressão ou peça sob medida às suas superfícies reais, especificações, testes e riscos de liberação.
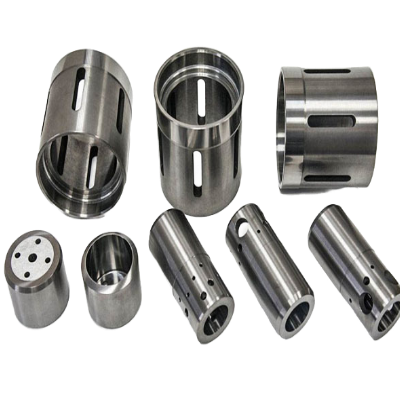
Peças para controle de fluidos
Peças para controle de fluidos
- Risco a analisar faces de vedação, canais de escoamento, retenção de produtos químicos e nova contaminação.
- Informações a fornecer fluidos, superfícies em contato com o fluido, acabamento, limpeza e áreas sem tratamento.
- Evidências a solicitar sequência de operações, resultado da verificação, secagem e embalagem protetora.
Componentes de vasos de pressão
Componentes de vasos de pressão
- Risco a analisar marcas térmicas de solda, óxidos, identificação do material e notas de normas conflitantes.
- Informações a fornecer condição da solda, revisão do desenho técnico, rastreabilidade do material e especificação do pedido.
- Evidências a solicitar responsável pelo processamento, liberação do lote e registro de aceitação exigido pelo comprador.
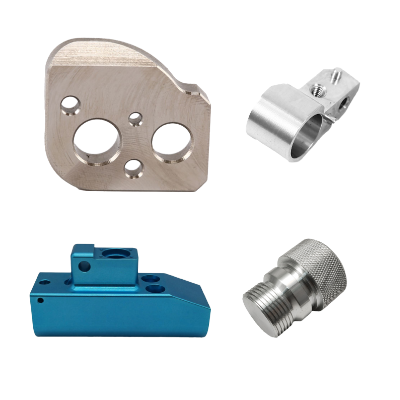
Peças usinadas sob medida
Peças usinadas sob medida
- Risco a analisar contaminação por ferramentas, furos roscados, características geométricas cegas e dimensões críticas.
- Informações a fornecer histórico de usinagem, acabamento superficial, tolerâncias, quantidade e divisão dos lotes.
- Evidências a solicitar proteção das características geométricas, situação da inspeção, segregação e controles da embalagem.
O histórico da empresa não comprova o processo
As informações fornecidas pela empresa descrevem a Zhenling como fabricante de peças sob medida fundada em 2006, com uma fábrica de 8.000 m², uma área de produção de 6.000 m² e experiência na coordenação de componentes industriais usinados, soldados e montados. Esses dados fundamentam a análise da fabricação conforme o desenho técnico; não comprovam a composição química da passivação, a capacidade de tratamento, a acreditação do responsável pelo processamento nem o atendimento aos requisitos do pedido.
- As evidências de fabricação fundamentam a análise da peça e do desenho técnico.
- As evidências do responsável pelo processamento fundamentam o escopo do tratamento e da verificação.
- As evidências do cliente fundamentam a aprovação e a liberação específicas do projeto.
Uma cotação aprovada deve indicar quem executa o tratamento, qual escopo está autorizado, como o lote é verificado e quem o libera. Solicite essa cadeia de responsabilidades antes de considerar o histórico geral de fabricação de um fornecedor como evidência.
Compare cotações de passivação pelo escopo, pelas evidências e pelos riscos de entrega
Um preço unitário baixo pode ocultar a ausência de limpeza, testes, registros, embalagem ou responsabilidades pelo frete. Use a ferramenta de preparação de dados para cotação para enviar o mesmo escopo técnico e comercial a cada empresa de passivação antes de comparar as propostas.
Comparação dos escopos das cotações
Compare os preços somente depois de estabelecer uma base comum para o desenho técnico, os limites do processo, as evidências dos testes e a responsabilidade pela entrega. Cada cotação de serviço de passivação deve identificar o desenho técnico, os limites dos serviços de passivação de metais, o responsável pelo processamento, as evidências dos testes e a responsabilidade pela entrega.
| Item de comparação das cotações | Fornecedor A | Fornecedor B | Critério de decisão |
|---|---|---|---|
| Pré-tratamento incluído | Registrar o escopo e as exclusões | Registrar o escopo e as exclusões | Compare condições iniciais de superfície equivalentes |
| Verificação e amostragem | Identificar o método e a base de definição do lote | Identificar o método e a base de definição do lote | Rejeitar uma afirmação indefinida de que a peça foi “testada” |
| Registros e rastreabilidade | Listar os documentos a entregar | Listar os documentos a entregar | Atender ao conjunto de documentos exigido pelo comprador para a liberação |
| Embalagem e logística | Definir as responsabilidades | Definir as responsabilidades | Incluir os cuidados contra nova contaminação e no manuseio para exportação |
| Responsável pelo processamento e comunicação de alterações | Identificar a unidade fabril e os controles | Identificar a unidade fabril e os controles | Evitar a substituição não aprovada da sequência de operações ou da unidade fabril |
Não se sugere aqui nenhuma faixa pública de preços ou prazos de fabricação ou entrega.
O custo e o prazo de entrega da passivação dependem do material, da geometria da peça, da quantidade, da superfície inicial, da sequência de operações permitida, dos testes, da documentação, da embalagem e da logística. Envie o desenho técnico e os dados para cotação para que a Zhenling possa apresentar uma proposta baseada no escopo específico, em vez de um preço inicial que não permite uma comparação justa.
Sinal de alerta: “processo padrão”
Pergunte quais revisões de documentos, tratamentos e pré-tratamentos a expressão inclui. A indicação de um processo padrão, sem premissas sobre o material e a superfície, não define um escopo técnico completo.
Sinal de alerta: “testado”
Peça o método, a base de amostragem, o critério de aceitação, o formato do resultado e a regra para decidir sobre a aceitação. A menção a testes sem essas informações não permite comparar cotações em bases equivalentes.
Sinal de alerta: “entrega incluída”
Pergunte em que ponto a responsabilidade é transferida e se embalagem, documentos de exportação, frete, proteção contra umidade e liberação final estão incluídos. A abrangência dos termos comerciais faz parte do risco de entrega.
FERRAMENTAS DE ENGENHARIA PARA PASSIVAÇÃO
Ferramentas profissionais de cálculo, comparação de escopos e estimativa de evidências para a engenharia de acabamento superficial.
Transforme uma nota incompleta sobre passivação em uma solicitação de cotação que possa ser analisada
Envie o desenho técnico, o material, o histórico da superfície e os requisitos de aceitação para uma análise de cotação específica da aplicação.
Solicite uma análise do escopoQuais informações são necessárias para uma cotação de passivação?
Informe o desenho técnico e sua revisão, o grau exato do material, as dimensões, a quantidade, a condição inicial da superfície, as operações anteriores, o requisito aplicável, o método permitido, os testes, a amostragem, o certificado, a rastreabilidade e o prazo desejado para a entrega. Identifique também as superfícies críticas ou que não devem receber tratamento e informe qualquer exigência de processador aprovado.
A usinagem ou a soldagem significa que uma peça de aço inoxidável precisa de passivação?
Não necessariamente. A usinagem e a soldagem podem deixar ferro livre, óleo, óxidos ou marcas térmicas; a necessidade de limpeza, decapagem, passivação ou outro processo depende da liga metálica, da condição da superfície, do desenho técnico e dos requisitos de serviço.
Como se escolhe entre a passivação com ácido cítrico e a passivação com ácido nítrico?
A seleção deve considerar a liga metálica exata, a especificação do comprador, o método permitido, o escopo do processador e o plano de verificação. Estudos controlados não sustentam a afirmação genérica de que uma única composição química seja a melhor para todos os graus de aço inoxidável ou todas as aplicações.
Qual é a diferença entre passivação, decapagem e eletropolimento?
A passivação visa remover contaminantes reativos da superfície e favorece a formação de uma película passiva de óxido, enquanto a decapagem remove carepas e óxidos por meio de um processo distinto de remoção de material. O eletropolimento altera ativamente a superfície do metal. A sequência de operações necessária pode incluir várias etapas controladas, mas isso não deve ser presumido.
A passivação pode afetar as dimensões ou o acabamento superficial?
Uma sequência de operações limitada à passivação não é escolhida para usinar uma característica geométrica, mas o manuseio, a limpeza, a decapagem, o eletropolimento e outros processos podem ter efeitos diferentes na superfície e nas dimensões. Indique no desenho técnico as dimensões críticas, os requisitos de acabamento e as superfícies que precisam de proteção para que sejam avaliados.
Um pedido pode citar ASTM A967, ASTM A380 ou AMS 2700?
Sim, o comprador pode enviar o documento relevante e sua revisão para comparação de cotações. Não presuma que os documentos sejam intercambiáveis nem que a simples indicação de uma norma defina a liga metálica, a sequência de operações, o ensaio, a amostragem ou os critérios de aceitação para a aplicação.
Quais ensaios de verificação e registros o comprador deve solicitar?
Defina um método aceito que siga os requisitos do pedido e seja adequado à peça e aos critérios de aceitação. Especifique o lote, a quantidade de amostras, a forma de apresentação dos resultados, o certificado, a rastreabilidade, os novos ensaios, a decisão sobre peças não conformes e a responsabilidade pela liberação, em vez de pedir apenas um relatório de ensaio genérico.
Quais fatores afetam o custo e o prazo de fabricação ou entrega da passivação?
Material, geometria, tamanho do lote, condição inicial da superfície, limpeza ou pré-tratamento, composição química permitida, áreas protegidas, ensaios, amostragem, documentação, embalagem, qualificação do processador e logística influenciam a cotação. Sem essas informações, valores fixos divulgados publicamente não seriam confiáveis.
Como embalar as peças acabadas para reduzir o risco de recontaminação?
Os requisitos do pedido devem especificar, conforme necessário, a secagem, o uso de materiais de contato limpos, a separação das peças, a proteção de cavidades ou roscas, o controle de umidade e a embalagem para exportação. A comprovação das condições de embalagem deve ser compatível com o risco de falha e a forma de entrega, em vez de depender de uma “embalagem padrão” não especificada.
A passivação é realizada internamente ou por meio de uma sequência de operações aprovada?
O escopo geral das entregas da Zhenling não foi confirmado publicamente para esta página. Antes da aprovação do pedido pelo comprador, uma cotação aprovada identificará o processador responsável e o escopo específico do tratamento, da verificação e da liberação.