Entre em contato com a Zhenling

Serviços de pintura a pó sob medida para peças metálicas industriais
A contratação de pintura a pó para peças metálicas sob medida deve começar pelos requisitos da peça acabada, não por uma escolha genérica de cor. Envie o desenho técnico ou arquivo 3D, o substrato, a quantidade, o ambiente de uso, a cor, o brilho, a textura, as áreas funcionais a mascarar, as evidências de aceitação, a embalagem e o destino para que a Zhenling Metal avalie a viabilidade e defina o escopo da cotação. As consultas sobre serviços de pintura a pó devem incluir substrato, pré-tratamento, sistema de pintura a pó, espessura da película, mascaramento, requisitos de aderência ou resistência à corrosão e embalagem. Mantenha visíveis as questões em aberto. Capacidade, registros e prazos só se tornam específicos do pedido quando a cotação por escrito esclarece essas questões.
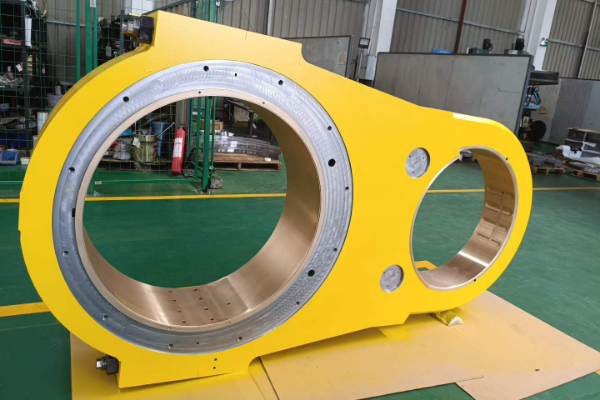
Definição da peça
Revisão do desenho técnico, material, condição de recebimento, quantidade e dimensões críticas.
Definição do acabamento
Exposição, especificação do sistema de pintura a pó, aparência, mascaramento e condições de aceitação.
Definição da entrega
Registros de inspeção, embalagem, destino, condições de frete e prazo solicitado.
Serviços de pintura a pó para peças industriais que exigem acabamento definido
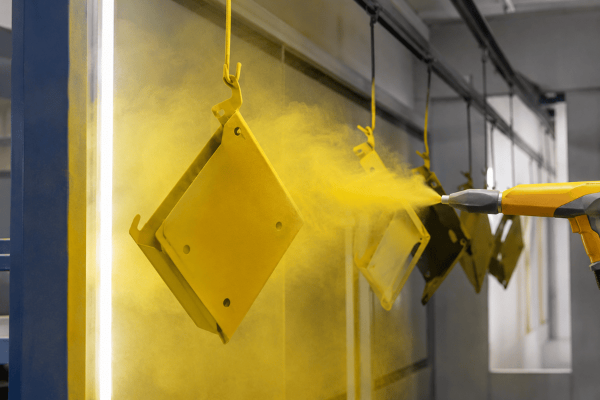
Na pintura a pó industrial, aplica-se pó seco sobre uma superfície metálica preparada e faz-se a cura para formar uma película, mas essa descrição não elimina os riscos para o comprador. Um revestimento pode parecer aceitável e ainda falhar em uma rosca, face de vedação, ponto de aterramento, borda soldada ou inspeção de recebimento porque o requisito funcional não foi incluído no escopo aprovado. O fato é que a aparência, por si só, não comprova o desempenho funcional; por isso, solicite uma análise do acabamento com base no desenho técnico antes de considerar concluída a escolha do revestimento.
O desempenho da pintura a pó industrial depende do substrato, da preparação, do sistema de revestimento e do plano de aceitação aprovados; não é possível deduzir as vantagens do revestimento apenas a partir do pó.
Passe o cursor para virar
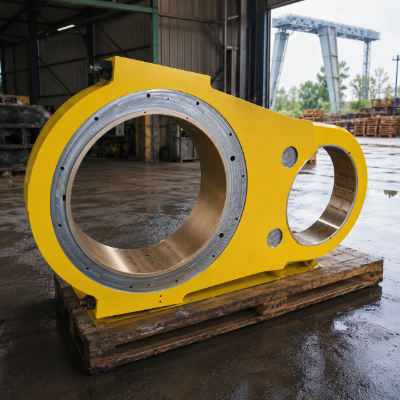
Proteção funcional
Defina a exposição antes de exigir durabilidade
Informe se a peça será usada em ambiente interno ou externo e identifique umidade, corrosão, limpeza, desgaste, contato e vida útil esperada. Um acabamento durável ou resistente à corrosão só se torna uma meta de projeto após a confirmação do substrato, da preparação da superfície, do sistema de revestimento e do plano de comprovação.
Passe o cursor para virar
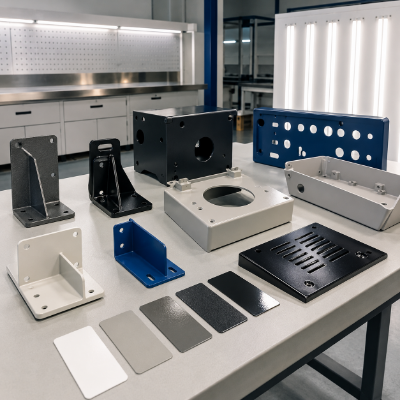
Controle da aparência
Transforme os critérios visuais em medidas verificáveis
Defina a referência de cor, o brilho, a textura, as áreas de aparência crítica, a amostra aprovada, as condições de observação e a variação aceitável. Termos como alta qualidade, impecável ou duradouro não substituem critérios de aceitação.
Passe o cursor para virar
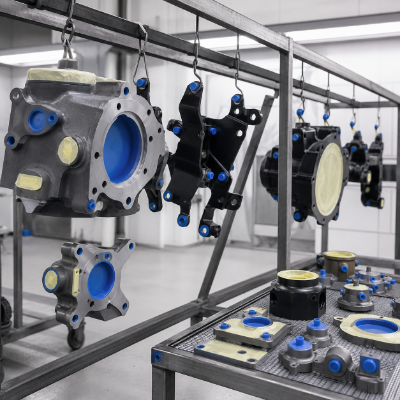
Proteção da montagem
Considere a espessura do revestimento na geometria da peça
Marque as roscas, os furos, os alojamentos de rolamentos, as faces de acoplamento, as superfícies de apoio das juntas, as áreas de aterramento e os pontos de fixação no suporte. Isso evita que a exigência de pintura a pó cause problemas de encaixe, elétricos ou de vedação, ou gere retrabalho evitável.
Defina o acabamento antes de solicitar uma cotação
A planilha de definição do acabamento transforma um pedido vago de pintura a pó em seis decisões que podem ser analisadas. Ela existe porque a falta de informações faz com que projeto, compras, aplicador do revestimento, inspeção e entrega trabalhem com premissas diferentes; preenchê-la não comprova a disponibilidade de todos os materiais, pós, padrões ou ensaios.
02
Exposição e desempenho
- Ambiente interno ou externo, contato, temperatura, umidade, produtos químicos, desgaste e limpeza.
- Vida útil exigida e modos de falha que o projeto deve evitar.
- Qualquer especificação aplicável do produto, do cliente ou de órgãos reguladores, com sua revisão atual.
03
Cor, brilho, textura e aparência
- Código ou sistema de cor, método ou faixa de brilho e acabamento liso ou texturizado.
- Superfícies de aparência crítica classe A, áreas ocultas, expectativas para as bordas e variação aceitável.
- Painel de referência, amostra aprovada, finalidade da fotografia, uniformidade entre lotes e responsável pela aprovação.
04
Limites funcionais
- Roscas externas e internas, furos, alojamentos de rolamentos, faces de acoplamento, superfícies de apoio das juntas e áreas de referência geométrica.
- Superfícies de aterramento ou contato elétrico, áreas a serem soldadas após a pintura e áreas que devem permanecer desobstruídas.
- Posições permitidas para o suporte ou pontos de contato e eventuais verificações dimensionais após a pintura.
05
Quantidade, embalagem e entrega
- Quantidade de peças, distribuição dos lotes, revisão do desenho técnico, data solicitada, destino e condições de frete.
- Proteção individual, separadores, controle de umidade, etiquetas, caixas de papelão, engradados ou embalagens retornáveis.
- Responsabilidades a definir para controle de alterações, manuseio, transporte e não conformidades.
06
Evidências, aceitação e qualificação
- Método de ensaio, critério para corpos de prova ou lotes de produção, condição de exposição, local, amostragem e critério de aprovação.
- Formato do registro, responsável, amostra aprovada, decisão sobre a primeira peça produzida e resposta a não conformidades.
- Produto qualificado, aplicador aprovado, certificado vigente ou exigência de laboratório independente, quando especificados.
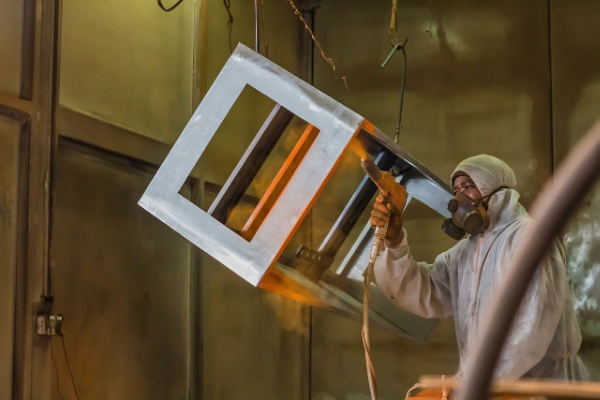
Planilha independente
Copie os campos da planilha para sua solicitação de cotação. A planilha copiada pode ser usada antes de consultar a Zhenling Metal, permitindo que as equipes de compras e engenharia resolvam internamente as decisões pendentes. Marque um item ainda não resolvido como “a confirmar” em vez de adivinhar.
Contexto das especificações: as especificações da QUALICOAT distinguem os requisitos da unidade fabril, do material e do produto acabado.
Solicite uma cotação com o acabamento definido
Proteja roscas, encaixes e superfícies funcionais com limites claros de mascaramento
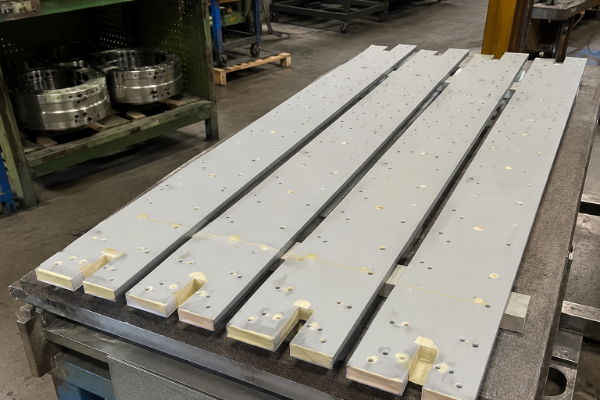
Roscas e furos: indique se devem ser pintados, mascarados ou inspecionados.
Faces de acoplamento e vedação: indique o limite funcional.
Áreas de aterramento e contato: defina onde o metal deve permanecer exposto.
Pontos de apoio no suporte e faces de aparência crítica: aprove as áreas de contato visíveis.
A espessura do revestimento pode se tornar uma dimensão funcional em uma rosca, furo, alojamento de rolamento, face de acoplamento, superfície de apoio de junta ou contato de aterramento. A falta de mascaramento pode travar a montagem, eliminar a folga, interromper a continuidade elétrica, comprometer a vedação ou dificultar a remoção do revestimento, pois ele já estará curado quando a montagem começar.
O desenho técnico deve definir o limite final, em vez de deixá-lo a cargo de uma suposição na produção. A Zhenling Metal pode analisar um desenho técnico com anotações durante a cotação, enquanto o processo de mascaramento, a margem para o revestimento, a capacidade do aplicador e o método de verificação continuam sujeitos ao escopo aprovado.
- Indique também onde aplicar o revestimento: marque as superfícies a pintar, não apenas as que devem ser mascaradas.
- Informe o motivo: funcionamento da rosca, ajuste do rolamento, vedação, condutividade, soldagem ou controle da aparência.
- Vincule o limite à inspeção: escolha evidência visual, um calibre, uma verificação da rosca ou um registro dimensional.
- Controle as alterações: revise o desenho técnico quando um limite de mascaramento mudar, em vez de depender do histórico de e-mails.
Escopo do processo de pintura a pó e da aceitação
Defina o escopo completo do acabamento e da proteção
Defina na solicitação de cotação o substrato e o pré-tratamento, o sistema de pintura a pó, a espessura-alvo da película, as áreas mascaradas, os requisitos de aderência ou ensaio de névoa salina, a amostra de aparência, as condições de embalagem, o responsável pelos ensaios e o registro de liberação.
Resultado da análise
Uma lista breve de pendências, não uma aprovação automática
Envie um desenho técnico simples ou uma captura de tela e informe a função esperada. A análise pode apontar limites de revestimento pouco claros, mas não garante o encaixe nem confirma uma capacidade de mascaramento não verificada.
Compatibilize o substrato, o sistema de revestimento e o ambiente de uso
Os resultados da pintura a pó variam conforme o metal, a condição da superfície recebida, a preparação, a cura, a geometria e o ambiente de uso. O risco aumenta quando o comprador pede “pintura a pó” sem definir limpeza, acabamento anterior, condição das soldas, exposição à corrosão, aderência ou aparência. Um substrato visualmente limpo ainda pode conter resíduos do processo ou óxidos que precisam ser tratados no plano de preparação.
| Informações do comprador | Por que isso influencia a decisão | O que confirmar na cotação |
|---|---|---|
| Condição da liga de alumínio ou da peça fundida | Óxidos, porosidade, histórico da fundição, fluido de usinagem e expectativas de aparência podem afetar a preparação e o risco de liberação de gases. | Condição de recebimento, preparação da superfície, limite de aparência, mascaramento, análise da cura e evidências exigidas. |
| Aço carbono ou aço ligado | Ferrugem, carepa, óleo, bordas afiadas, cavidades e resíduos da fabricação podem impedir a aderência uniforme do revestimento. | Limpeza, pré-tratamento, eventual especificação de jateamento de areia ou outra sequência de operações, tratamento das bordas e definição do sistema. |
| Aço inoxidável | O acabamento superficial, a contaminação e as áreas funcionais que devem ficar sem revestimento podem exigir cuidados diferentes daqueles adotados para o aço comum. | Preparação, critério de aderência, amostra de aparência e superfícies que devem permanecer sem revestimento. |
| Peças fabricadas ou feitas de chapa metálica | Soldas, emendas, cantos, paredes finas, resíduos retidos, orientação na suspensão e exposição ao calor podem gerar risco de defeitos ou deformação. | Conclusão das soldas, limpeza, fixação nos suportes, análise da geometria, processos de revestimento, manuseio e embalagem. |
| Sistema de revestimento especificado pelo comprador | As exigências relativas a termofixos, termoplásticos, epóxi, primer ou produtos qualificados alteram a aplicabilidade e a interpretação dos ensaios. | Produto ou especificação exata, revisão, lista de aprovados, qualificação do aplicador, critérios de cura e evidências de aceitação. |
Na prática, a escolha depende da aplicação: solicite uma análise do substrato e do acabamento com base no desenho técnico antes de transformar uma família conhecida de pós em requisito de compra. Se a sequência de operações para o acabamento ainda estiver em aberto, projetos com alumínio também podem ser avaliados em relação aos serviços de anodização, enquanto peças ferrosas que exigem uma fina camada de conversão podem ser comparadas com o acabamento por oxidação negra. São opções a avaliar, não especificações intercambiáveis sem análise do desenho técnico e do ambiente de uso.
Preparar a superfície não é o mesmo que limpá-la para melhorar a aparência. As orientações do setor associam resíduos de óleo, óxidos, sujeira do processo, ferrugem, carepa e respingos de solda a defeitos no acabamento; por isso, a preparação deve atender ao substrato e à aplicação, não a uma descrição genérica de “metal limpo”.
Em termos diretos: uma família de pós conhecida ou uma película que parece mais resistente não é automaticamente a escolha certa. A Zhenling Metal não afirma que uma camada mais espessa seja sempre melhor, que um único pré-tratamento sirva para todos os metais ou que critérios de revestimento automotivo se apliquem a equipamentos industriais sem relação com esse setor; cada escolha deve ser verificada conforme o desenho técnico, a exposição, as evidências do aplicador e o plano de aceitação.
Informe o histórico da peça
Peças fundidas, superfícies galvanizadas, acabamentos antigos, contaminação e aquecimento anterior podem levantar dúvidas sobre liberação de gases ou aderência. A Zhenling Metal deve receber esse histórico antes da confirmação da sequência de operações.
Separe desempenho de marketing
Metas relevantes para o ambiente de uso, durabilidade e resistência à corrosão exigem um sistema definido e evidências. Um serviço de pintura a pó não pode deduzi-las apenas da cor ou da família de resinas.
Respeite os limites da qualificação
Um certificado geral de qualidade não comprova automaticamente a qualificação do processo de pintura a pó. Quando o contrato exigir um certificado, solicite a certificação exata, o escopo, a unidade fabril, a situação atual e a aplicabilidade.
Use um fluxo de trabalho baseado no desenho técnico para preparar a cotação e a entrega
Um fluxo de trabalho pronto para cotação deve relacionar o desenho técnico, os requisitos de acabamento, a inspeção, a embalagem e os dados de entrega sem dar a entender que um único fornecedor executa todas as etapas em sua própria unidade fabril. Há um motivo prático: as regras de compras tratam especificações, garantia da qualidade, embalagem, documentação e entrega como responsabilidades distintas porque cada lacuna pode causar atrasos, rejeição ou responsabilização. A coordenação, por si só, não comprova a existência de um processo interno de pintura a pó; solicite uma análise do escopo com base no desenho técnico que identifique quem executa e verifica cada operação.
01
Envie
Envie o desenho técnico ou modelo atual, o substrato, a condição de recebimento, a quantidade, o ambiente, o acabamento desejado e o destino.
02
Analise
Identifique as questões ainda não respondidas sobre preparação, mascaramento, fixação nos suportes, aparência, cura, dimensões, ensaios e responsabilidades.
03
Defina
Especifique o que a cotação inclui em processamento, inspeção, relatórios, embalagem, condições de frete e prazos.
04
Aprove
Fixe a revisão do desenho técnico, a amostra ou padrão visual, o método de aceitação, os responsáveis e a regra de controle de alterações.
05
Libere
Programe a produção e a entrega somente com base no escopo aprovado, depois que as pendências forem resolvidas ou expressamente aceitas.
PKG-A
Conjunto de documentos da geometria
Desenho técnico 2D, modelo 3D, revisão, dimensões e indicações de mascaramento.
PKG-B
Conjunto de documentos do acabamento
Substrato, condição da peça, especificação, cor, brilho, textura e amostra aprovada.
PKG-C
Conjunto de evidências
Método, local, amostragem, critérios de aprovação, registros, qualificação e responsável pela aprovação.
PKG-D
Conjunto de dados da entrega
Quantidade, divisão dos lotes, embalagem, etiquetas, destino, regra dos Incoterms se aplicável e data solicitada.
“
O escopo aprovado deve definir o acabamento como requisito da peça, sem deixar que o aplicador do revestimento tenha de reconstituir a intenção do projeto depois do início da produção.
Confirme durante a cotação se um único escopo comercial inclui fabricação, pintura a pó, inspeção, embalagem e frete. A Zhenling Metal não afirmará que possui um departamento interno de pintura nem um protocolo de controle do aplicador sem provas documentais; uma regra dos Incoterms distribui tarefas, custos e riscos da entrega, não define a aceitação do processo de pintura.
Defina critérios verificáveis para a aceitação da pintura a pó
“Pintura a pó de qualidade” não é uma especificação, e um certificado pode dar a entender que houve auditoria de controles que não faziam parte do escopo. Um plano de aceitação sólido define o que será medido, como, onde, quando e por quem, pois os ensaios de espessura, cura, aderência, dureza, brilho, textura, aparência e corrosão respondem a perguntas diferentes.
Em termos claros, citar um ensaio sem definir método, local, amostragem e critério de aprovação deixa o risco de aceitação em aberto. Solicite um plano de aceitação verificável, vinculado ao desenho técnico e ao contrato, antes da liberação.
Esta matriz ajuda o comprador a definir as evidências, mas não comprova que todos os ensaios são feitos em equipamentos da Zhenling nem que exista uma certificação vigente para o processo de pintura a pó. Se um produto qualificado, um aplicador aprovado, um laboratório acreditado ou um certificado específico do cliente for obrigatório, forneça a especificação exata, a revisão e a lista de aprovados junto com a solicitação de cotação.
| Requisito | Método ou referência | Local | Amostragem | Evidência |
|---|---|---|---|---|
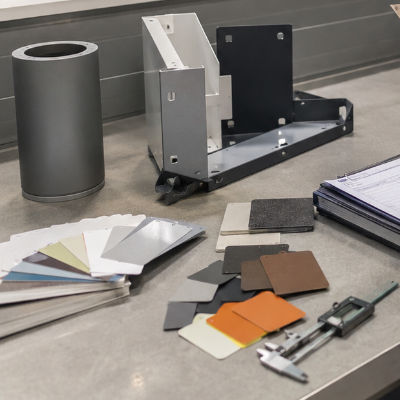
| Cor e aparência | Painel aprovado, método definido para medir diferença de cor ou padrão visual estabelecido | Superfícies de aparência crítica e todas as áreas expostas indicadas no desenho técnico | Primeira peça produzida, cada lote ou amostra acordada | Amostra aprovada, fotografias controladas ou relatório |
| Brilho e textura | Método instrumental especificado ou amostra aprovada | Área plana, acessível e representativa | Frequência acordada | Registro das leituras ou aprovação da amostra |
| Espessura do revestimento | Norma indicada e princípio de funcionamento do instrumento | Áreas planas, bordas e zonas funcionais, conforme aplicável | Quantidade e distribuição definidas das leituras | Planilha de leituras ou relatório de inspeção |
| Aderência, cura ou dureza | Método e nível de aceitação especificados | Peça de produção ou painel de ensaio acordado | Por lote, turno, primeira peça produzida ou contrato | Registro do ensaio com método e resultado |
| Corrosão ou durabilidade | Somente o método de exposição, a duração, o corpo de prova e a regra de avaliação especificados | Peça ou painel de ensaio, conforme especificado | Plano de validação acordado | Relatório do fornecedor ou de laboratório independente |
| Mascaramento e encaixe | Limite indicado no desenho técnico e verificação visual, com calibre ou dimensional | Roscas, furos, encaixes, vedações, aterramento e áreas de contato | Primeira peça produzida e amostragem acordada | Registro de inspeção, fotografia ou resultado da verificação com calibre |
Rigor das evidências
Ajuste os registros ao risco da compra
Uma peça com exigências de aparência pode precisar de uma amostra aprovada e fotografias dos lotes, enquanto uma montagem cuja função é crítica pode exigir medições definidas, registros e análise independente. Escolha o nível de evidências conforme o desenho técnico e o contrato, não com base em um pacote universal de ensaios.
Verificação da qualificação
Pergunte o que o certificado realmente abrange
A certificação do Powder Coating Institute avalia processos e controles específicos da pintura a pó, enquanto um certificado geral de gestão da qualidade tem outro escopo. A Zhenling Metal recomenda verificar o certificado vigente, o programa, a unidade fabril, a situação e a aplicação, em vez de aceitar um selo sem conferir seu alcance.
Compare cotações de pintura a pó por escopo, risco e evidências
O comprador não pode comparar as cotações dos fornecedores apenas pelo preço unitário quando elas partem de premissas diferentes para condição de recebimento, preparação, sistema de revestimento, mascaramento, inspeção, embalagem, frete e tratamento de não conformidades. Uma cotação baixa com escopo indefinido pode transferir ao comprador os riscos de retrabalho, interrupção da montagem, rejeição, atraso ou reenvio.
Incluído na cotação
Escopo comparável
- Quantidade, distribuição dos lotes, revisão do desenho técnico e condição de recebimento das peças
- Preparação da superfície e definição do sistema de revestimento
- Cor, brilho, textura, mascaramento, fixação nos suportes e padrão de aparência
- Métodos de inspeção, registros, operações secundárias e embalagem
- Destino, condições de frete, prazo solicitado, controle de alterações e responsabilidades
Ainda não definido
Cadeia de custos decorrentes dos riscos
- Limite não definido → premissa incorreta sobre revestimento ou mascaramento
- Premissa incorreta → falha de encaixe, aparência, aderência ou documentação
- Falha → triagem, retrabalho, substituição, atraso na linha ou rejeição
- Responsabilidade não atribuída → disputa, novo frete e atraso no cronograma
IMPACTO NOS NEGÓCIOS
Se faltarem informações sobre o projeto, não será possível justificar o retorno sobre o investimento nem estimar com precisão o prazo de retorno.
Verificação das evidências por trás dos termos usados pelos fornecedores.
Expressões comuns de busca ajudam a encontrar fornecedores, mas não são especificações; antes de comparar propostas, converta cada termo abaixo em um registro específico do pedido.
Termos encontrados nas páginas dos fornecedores
O que a expressão não comprova
Evidências a solicitar
Pintura a pó comercial; serviços de pintura a pó industrial; serviço completo de pintura a pó; serviço completo; variedade de serviços de pintura a pó
O modelo de entrega, as operações incluídas, as exclusões ou as responsabilidades pelo pedido.
Uma cotação que identifique quem executa, coordena, inspeciona, embala e garante cada operação.
Empresas de pintura a pó; unidade fabril de pintura a pó; unidade fabril; experiência em pintura a pó
Que a unidade fabril, as pessoas, os equipamentos ou os controles mencionados se apliquem à peça do comprador.
Escopo da unidade fabril, responsabilidade pelo processo, situação da qualificação e evidências específicas do pedido.
Pintura a pó da mais alta qualidade; acabamentos de alta qualidade; melhor qualidade; trabalho de qualidade; qualidade e precisão; valor agregado; acabamento impecável
Um requisito mensurável de aparência, encaixe, aderência, corrosão ou documentação.
Método de aceitação, limite, critério de amostragem, referência aprovada e responsável.
A pintura a pó oferece; soluções de pintura a pó; oferece pintura a pó; a pintura a pó proporciona; a pintura a pó garante
Um resultado garantido ou um escopo de compra completo.
Substrato, preparação, sistema de revestimento, ambiente, ensaios, registros e exclusões definidos.
Projeto de pintura; necessidades de pintura a pó; usar pintura a pó; ampla variedade de aplicações; diversas aplicações industriais; aplicações industriais
Que uma única sequência de operações sirva para todas as ligas metálicas, geometrias, condições de exposição anterior ao calor, ambientes de uso ou especificações aplicáveis.
Uma análise de adequação baseada no desenho técnico, com as condições não resolvidas marcadas para confirmação.
Peças automotivas; produtos fabricados; peças complexas; equipamentos industriais; superfície metálica; revestimentos funcionais
Que os resultados de uma família de peças ou aplicação final possam ser transferidos para outra.
Substrato, geometria, limites funcionais, ambiente de uso e evidências de aceitação comparáveis.
Acabamentos por pintura a pó; acabamentos texturizados; correspondência de cores; acabamento protetor; acabamento industrial
Cor, brilho, textura, nível de proteção ou aparência entre lotes controlados.
Amostra aprovada, condições de observação, método de medição, variação permitida e regra para os lotes.
Jateamento de areia; desengraxe; pré-tratamento; aplicação do pó; aplicação eletrostática; dispositivo de fixação; espessura do revestimento; aderência
Qual sequência de preparação e aplicação é adequada ou como será verificada.
Critérios do processo especificado ou qualificado, plano de mascaramento e fixação nos suportes, locais de medição e registros de ensaios.
Pó seco; revestimento líquido; resistência à corrosão; ambientalmente correto; processo ambientalmente correto; projetado para resistir
Benefícios ambientais, durabilidade ou vida útil sem uma base definida para comparação e comprovação.
Dados aplicáveis do material, condições de exposição, método de ensaio, limite de aceitação e alcance da alegação.
Ferramentas técnicas para pintura a pó
Conjunto de ferramentas especializadas para definir o acabamento por pintura a pó, analisar limites de mascaramento, planejar evidências de aceitação e padronizar o escopo das cotações.
Forneça o desenho técnico ou modelo 3D atual, o material de base, as condições da peça recebida, a quantidade, a aplicação final, a cor, o brilho, a textura, os limites das áreas a proteger, as evidências de aceitação, a embalagem, o destino e a data necessária. Identifique qualquer condição indefinida como “a confirmar” em vez de fazer suposições, pois ela pode alterar o processo, o risco e o preço.
Peças de alumínio, aço carbono ou aço-liga, aço inoxidável, peças fundidas, usinadas e fabricadas em chapa metálica podem ser submetidas à avaliação, mas isso não significa aprovação automática. A adequação depende da liga metálica, das condições da superfície, das soldas, da contaminação, da geometria, do histórico de exposição ao calor, do sistema de revestimento e da especificação aplicável.
Use indicações no desenho técnico para definir se cada característica geométrica deve receber revestimento, ser protegida, permanecer sem revestimento ou passar por inspeção após a aplicação. Informe a função das roscas, dos furos, das sedes de rolamentos, das superfícies de apoio de juntas, das áreas de aterramento, das zonas de solda e das superfícies com exigência estética, além dos pontos permitidos para pendurar a peça.
Especifique a norma ou o método, a espessura desejada ou a faixa permitida, o material de base, o princípio de medição, os locais de medição, a quantidade de leituras, o critério de amostragem e o formato do registro. Não copie uma faixa genérica de espessura de outra aplicação, pois a espessura correta da camada depende do sistema de revestimento, da geometria, da função e da especificação aplicável.
Quando a aparência for importante, forneça a referência de cor, o método ou a faixa de brilho, a descrição da textura, as superfícies com exigência estética, as condições de observação, a variação permitida e a amostra aprovada. Informe quem aprova a amostra e se ela serve de referência para a primeira peça produzida, para cada lote de produção ou para ambos.
O revestimento em pó pode ser adequado quando o material de base, a preparação, o sistema de revestimento, as bordas, a espessura da camada, o ambiente de uso e o plano de validação são compatíveis. Alegações sobre uso externo ou resistência à corrosão exigem evidências específicas da aplicação; a cor, a família da resina ou a palavra “durável” não garantem uma vida útil determinada.
A quantidade, o tamanho e a geometria da peça, as condições da peça recebida, a preparação, o sistema de revestimento, as trocas de cor, a proteção de áreas, a fixação para aplicação, a inspeção, a documentação, as operações adicionais, a embalagem, o destino e o prazo podem afetar o custo. Compare cotações com o mesmo escopo e calcule o retorno usando seus próprios dados de retrabalho e logística.
O prazo de fabricação pode variar conforme a definição do desenho técnico, a disponibilidade do material, a aprovação da amostra, a disponibilidade do pó, a complexidade da proteção de áreas, a sequência de operações, a duração dos testes, o tamanho do lote, a embalagem, o transporte e as questões técnicas pendentes. A Zhenling Metal deve confirmar o cronograma durante a cotação, em vez de divulgar um prazo padrão sem verificação.
Solicite os registros exigidos pelo desenho técnico, pela especificação, pelo contrato com o cliente ou pela avaliação de riscos, como aprovação da aparência, medições de espessura, resultados de testes, registros de lote ou um certificado de processo vigente. Verifique o método, o critério de aceitação, a unidade fabril, o escopo, a validade e o responsável antes de considerar um documento como prova.
Sim, o comprador pode enviar uma única solicitação de cotação para a peça acabada, definindo em conjunto os requisitos de fabricação e acabamento superficial. A cotação da Zhenling Metal deve indicar quais operações são realizadas, contratadas de terceiros, coordenadas, inspecionadas, embaladas ou excluídas; uma única solicitação comercial não comprova que o revestimento é aplicado internamente.






