
Entre em contato com a Zhenling

A usinagem CNC médica é a fabricação, orientada pelo desenho técnico, de componentes metálicos ou plásticos não acabados para equipamentos médicos: suportes, carcaças, conexões para vias de fluidos e componentes estruturais usinados conforme o desenho do cliente, em vez de projetados, liberados para uso ou montados como um dispositivo completo. Essa distinção define o escopo habitual de um fornecedor de usinagem: usinar o material especificado, respeitar as tolerâncias do desenho, inspecionar a peça e fornecer os registros acordados. A liberação regulatória e o controle do projeto do dispositivo acabado permanecem sob responsabilidade do fabricante legal, a menos que o item usinado seja, por si só, um dispositivo acabado ou acessório. Este guia aborda os tipos de processo de usinagem CNC médica usados em peças médicas, as famílias de materiais mais comuns, como tolerâncias e convenções de GD&T são especificadas em um desenho médico, onde a ISO 13485 e o Regulamento do Sistema de Gestão da Qualidade da FDA realmente se aplicam, as categorias de dispositivos que incorporam esses componentes e uma estrutura breve para avaliar se uma oficina de usinagem orientada por desenho técnico ou um fabricante certificado de dispositivos é a opção adequada para determinada peça. Atualizado em agosto de 2026.
A usinagem CNC médica é a fabricação, orientada pelo desenho técnico, de peças metálicas ou plásticas não acabadas para equipamentos médicos. Os exemplos do setor neste guia abrangem tolerâncias para características geométricas gerais em torno de ±0,127mm até características geométricas estreitas usinadas em torno suíço de ±0,0025mm, mas o desenho liberado e a capacidade documentada do fornecedor é que determinam os requisitos de cada peça.
Principais conclusões
- A ISO 13485 não é uma exigência legal automática para toda oficina que fabrica componentes conforme desenhos técnicos. O QMSR da FDA se aplica a fabricantes de dispositivos acabados e acessórios, enquanto o fabricante legal controla os fornecedores de componentes por meio de controles de compras e acordos da qualidade.
- Componentes médicos costumam exigir tolerâncias estreitas, de até ±0,0025mm (±0.0001in), geralmente mantidas por torneamento tipo suíço em peças pequenas e esbeltas.
- Aço inoxidável, alumínio, aço carbono ou aço-liga e ligas resistentes à corrosão são amplamente usinados. O titânio para implantes e o PEEK exigem evidências específicas para a aplicação relativas ao material, à rastreabilidade e à biocompatibilidade.
- A ASME Y14.5 (edição de 2018) fornece a linguagem de GD&T quando o desenho a invoca; ela não estabelece uma tolerância universal para peças médicas.
- A previsão é que o mercado global de fabricação contratada de dispositivos médicos cresça de USD 87,43 bilhões (2025) para USD 153,13 bilhões até 2034.
Especificações rápidas
| Faixa típica de tolerâncias | De ±0,127mm (±0.005in) para características geométricas gerais até ±0,0025mm (±0.0001in) para características geométricas com tolerâncias estreitas |
| Convenção do desenho técnico | GD&T conforme ASME Y14.5 (edição de 2018), quando especificado no desenho técnico |
| Escopo de materiais confirmado da Zhenling | Aço inoxidável 303/304/304L/316/316L/321; alumínio 6061/7075/5052/2024; aço carbono e aço-liga; ligas resistentes à corrosão C276/904L |
| Abordados aqui apenas para fins educativos para compradores | Titânio para implantes, PEEK e outros materiais biocompatíveis |
| Escopo regulatório abordado neste guia | Usinagem no nível de componentes conforme FDA QMSR / ISO 13485:2016 (não fabricação de dispositivos acabados) |
| Certificações atuais da Zhenling | Os materiais da empresa fornecidos para este projeto listam CE e ASME; eles não comprovam certificação ISO 13485 ou ISO 9001 |
O que é usinagem CNC médica?
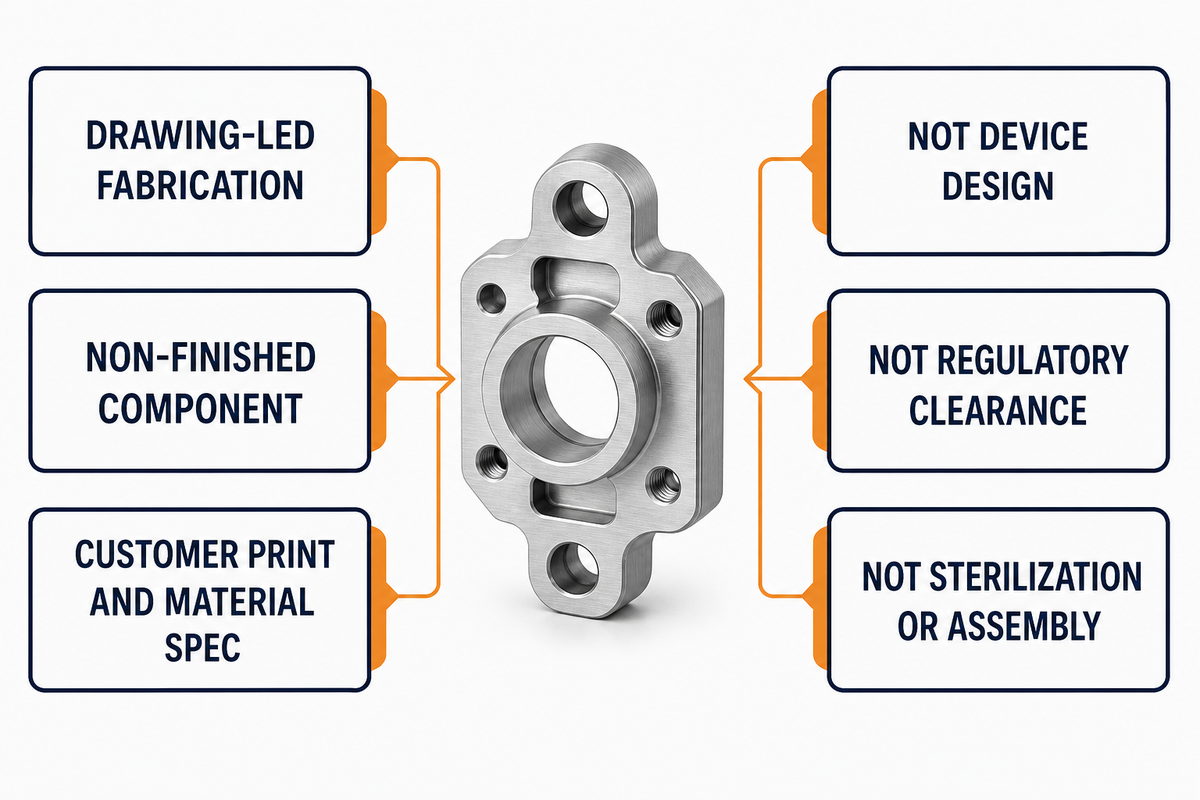
A usinagem CNC médica é a fabricação, orientada pelo desenho técnico, de componentes metálicos ou plásticos não acabados para equipamentos médicos. Ela se distingue do projeto de dispositivos acabados, da liberação regulatória, da esterilização e da montagem. Oficinas de usinagem fabricam peças conforme o desenho e a especificação de material do cliente; não projetam, liberam, esterilizam nem montam o dispositivo médico acabado, a menos que sejam contratadas separadamente e qualificadas para esse escopo.
Exemplos típicos incluem carcaças e suportes para equipamentos, corpos de conectores, conexões para vias de fluidos e componentes estruturais para sistemas de diagnóstico ou cirúrgicos. Essas peças são definidas por um modelo CAD, um desenho técnico, uma especificação de material, tolerâncias e um plano de inspeção acordado. Podem ser usados fresamento, torneamento, torneamento suíço e usinagem multieixos, mas o trabalho continua sendo fabricação de componentes até que o próprio item atenda à definição regulatória de dispositivo acabado ou acessório. Essa distinção em relação ao dispositivo acabado é importante para a discussão sobre o QMSR mais adiante neste guia.
Os termos usados nas buscas variam: usinagem médica, usinagem CNC médica, usinagem CNC para dispositivos médicos e usinagem CNC na área médica podem descrever a mesma categoria ampla de fornecimento. Para compras, usinagem para o setor médico ainda significa definir peças e componentes médicos por meio de usinagem de precisão e de um desenho técnico controlado, sem presumir que quaisquer peças usinadas sejam produtos médicos liberados para uso.
Uma estimativa de pesquisa de mercado avalia o mercado global de fabricação contratada de dispositivos médicos em USD 87,43 bilhões em 2025 e projeta USD 153,13 bilhões até 2034, com CAGR de 6,5%. Essas estimativas de terceiros descrevem o mercado mais amplo de fabricação contratada; não medem apenas a usinagem nem atribuem receita à Zhenling.
Como funciona a usinagem CNC médica: comparação dos tipos de processo
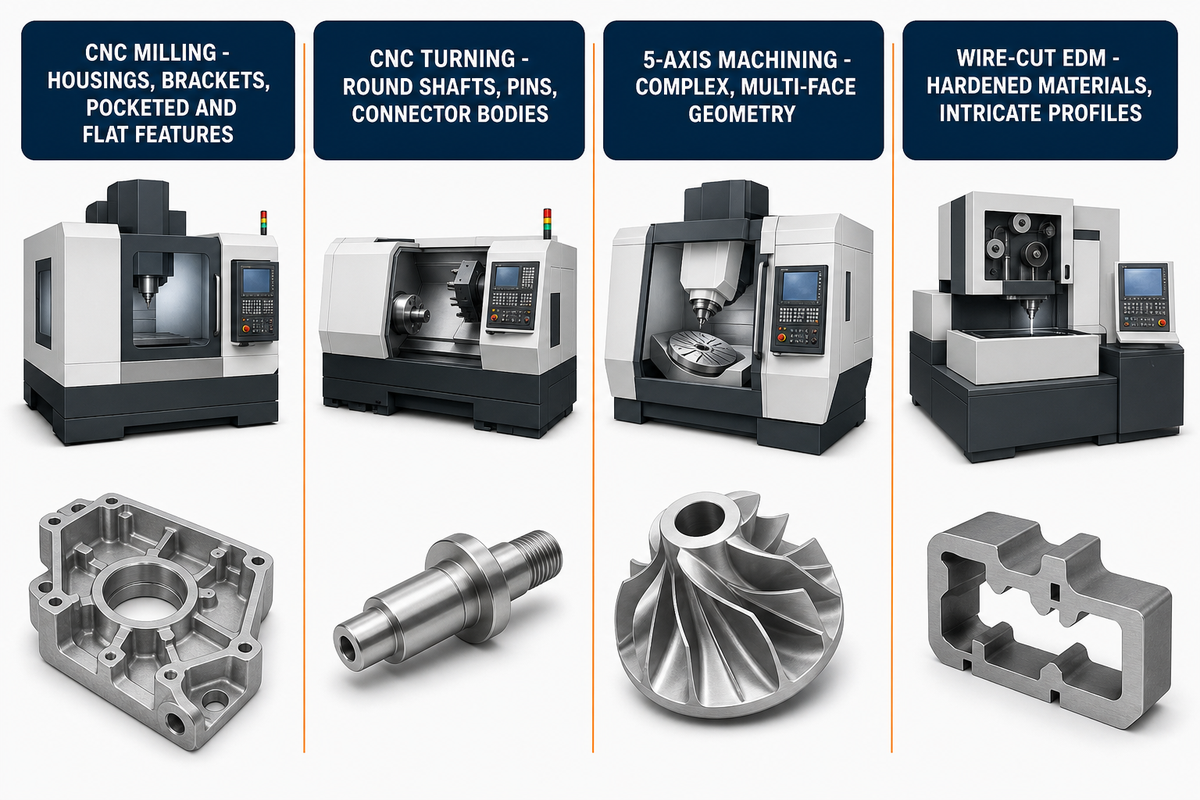
Quatro tipos de processos de usinagem CNC cobrem a maioria dos trabalhos com componentes médicos: fresamento CNC, torneamento CNC (incluindo torneamento CNC suíço), usinagem de 5 eixos para componentes complexos com várias faces em uma única preparação da máquina e eletroerosão a fio para características com perfis complexos ou em materiais endurecidos. Cada processo é indicado para diferentes combinações de geometria, material e tolerância. Quando bem aplicada, a usinagem CNC consegue respeitar a tolerância e o acabamento exigidos pelo desenho médico, mas essas tecnologias de usinagem não são intercambiáveis, e nenhuma substitui diretamente as outras.
O processo de fabricação médica pode combinar prototipagem rápida com usinagem de produção, mas a escolha do processo depende da geometria e das evidências específicas. Ao comparar opções de usinagem CNC para trabalhos médicos ou para o setor médico de forma mais ampla, os compradores devem perguntar como a oficina controla a tecnologia de usinagem CNC, as máquinas CNC de 5 eixos e outras aplicações de usinagem, em vez de presumir que o uso de usinagem CNC garante confiabilidade.
Para geometrias médicas complexas, os tipos de usinagem CNC escolhidos podem incluir usinagem CNC de precisão, usinagem CNC suíça ou usinagem de 5 eixos. Esses processos de usinagem CNC podem produzir peças de precisão, mas a escolha da máquina, por si só, não comprova que a peça seja adequada a uma aplicação médica exigente.
| Processo | Geometria / aplicação típica | Capacidade de tolerância | Observações |
|---|---|---|---|
| Fresamento CNC | Carcaças, suportes, cavidades e características geométricas planas | De geral a estreita, conforme a característica geométrica | Opção inicial comum para geometrias prismáticas |
| Torneamento CNC (incl. tipo suíço) | Eixos redondos, pinos, corpos de conectores de pequeno diâmetro | Até ±0,0025mm (±0.0001in) em características geométricas usinadas em torno suíço | O torneamento CNC suíço é indicado para peças esbeltas sujeitas à deflexão |
| Usinagem de 5 eixos | Geometria complexa com várias faces em uma única preparação da máquina | Estreita, conforme a preparação da máquina | Reduz erros de reposicionamento em peças complexas |
| Eletroerosão a fio | Materiais endurecidos, perfis internos complexos | Tolerância estreita no perfil; limitada pelo acabamento superficial | Nem sempre é indicada quando se exige um acabamento superficial fino |
Um estudo de caso publicado por um fornecedor sobre uma carcaça de implante espinhal de titânio ilustra a importância da escolha do processo, embora o titânio para implantes esteja fora do escopo de materiais da Zhenling. Os requisitos relatados incluíam um furo de 6,00mm com tolerância +0.00/−0,01mm e Ra 0,4µm; após a usinagem, foi relatado Ra 0,31µm. Segundo a fonte, foram usados usinagem de 5 eixos e torneamento CNC, enquanto uma alternativa com eletroerosão a fio em uma geometria comparável não conseguiu atingir o acabamento superficial exigido. Este é o estudo de caso de um fornecedor, não uma garantia universal de capacidade.
O torneamento tipo suíço costuma ser escolhido para peças torneadas pequenas e esbeltas porque a bucha-guia apoia o material bruto próximo à zona de corte e limita a deflexão. Pode ser usado tanto para protótipos quanto para produção, mas o ferramental, os offsets, a frequência de inspeção e a validação do processo ainda variam conforme o desenho e os requisitos do lote.
Materiais usados na usinagem CNC médica: visão geral do setor
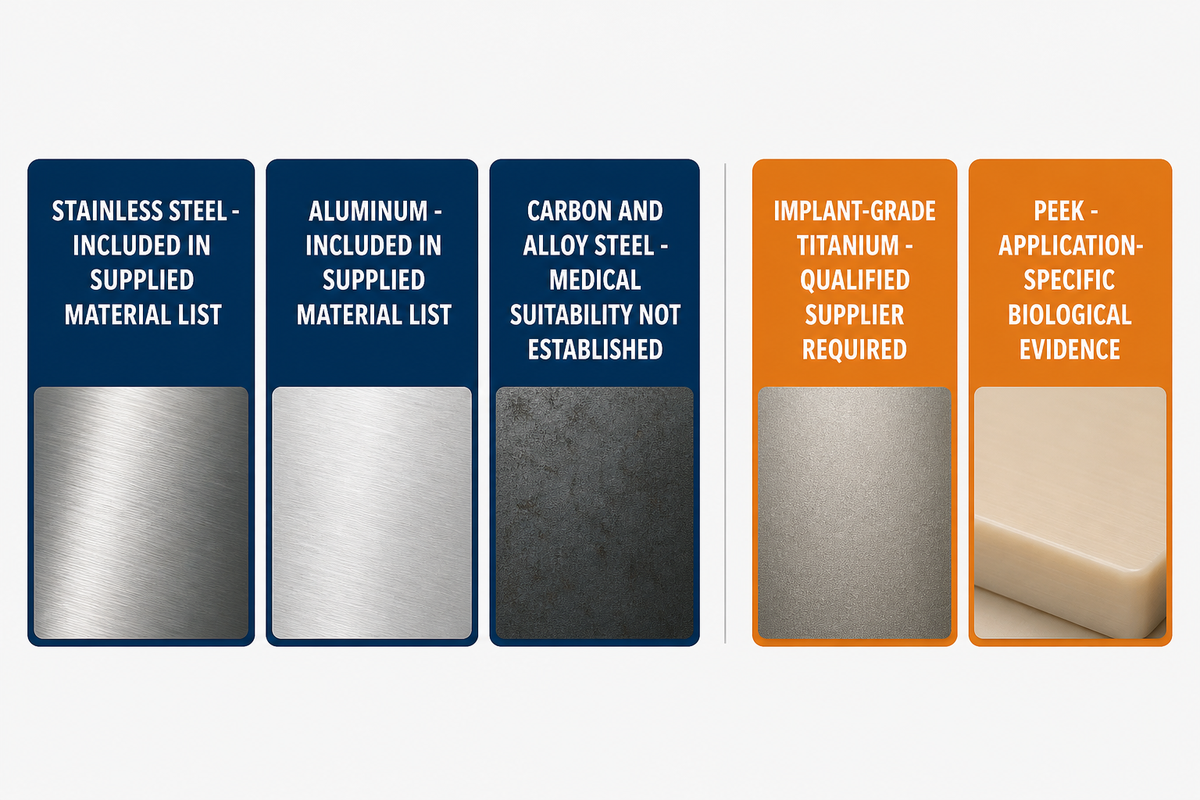
Nem todos os metais e plásticos normalmente encontrados em oficinas de usinagem CNC também são comumente escolhidos para peças e componentes médicos. Embora um metal possa ser usinado rotineiramente, seu uso em uma aplicação médica pode acrescentar requisitos específicos do comprador relativos ao sistema da qualidade, à rastreabilidade do material ou à documentação de biocompatibilidade. A necessidade de o próprio fornecedor de usinagem ter certificação ISO 13485 depende da situação da peça, dos controles do fabricante legal sobre fornecedores e do acordo da qualidade.
Os materiais para aplicações médicas são escolhidos pela equipe responsável pelo dispositivo, não por uma lista de palavras-chave. Quando se trata de componentes médicos de precisão, implantes médicos ou outros dispositivos médicos complexos, a seleção do material e a avaliação biológica devem seguir o perfil de contato e a análise de riscos do produto acabado.
| Grupo de materiais | Escopo da Zhenling declarado para este projeto | Limites das evidências de uso médico |
|---|---|---|
| Aço inoxidável 303 / 304 / 304L | Incluído na lista de materiais fornecida | O desenho técnico, o uso final, a rastreabilidade do material e os requisitos de acabamento continuam sendo determinantes |
| Aço inoxidável 316 / 316L / 321 | Incluído na lista de materiais fornecida | A resistência à corrosão e a passivação devem ser especificadas e verificadas para a aplicação |
| Alumínio 6061 / 7075 | Incluído na lista de materiais fornecida | A usinabilidade não comprova adequação para implantes ou contato com o corpo |
| Alumínio 5052 / 2024 | Incluído na lista de materiais fornecida | O comprador deve definir o grau, a têmpera, a rastreabilidade, o acabamento e as restrições de uso final |
| Aço carbono | Incluído na lista de materiais fornecida | A adequação médica não está comprovada; o uso depende do desenho e do dispositivo específicos |
| Aço-liga | Incluído na lista de materiais fornecida | A adequação médica não está comprovada; o uso depende do desenho e do dispositivo específicos |
| C276 | Incluído na lista de materiais fornecida | Devem ser confirmados os requisitos específicos da aplicação relativos à composição química, à rastreabilidade e à inspeção |
| 904L | Incluído na lista de materiais fornecida | Devem ser confirmados os requisitos específicos da aplicação relativos à composição química, à rastreabilidade e à inspeção |
| Titânio para implantes | Não comprovado pelas evidências fornecidas | Exige um fornecedor qualificado e os controles do fabricante legal relativos ao material e à avaliação biológica |
| PEEK e outros polímeros em contato com o corpo | Não comprovado pelas evidências fornecidas | O grau, o processamento, a rastreabilidade e as evidências da avaliação biológica dependem da aplicação |
A ISO 10993-1 estabelece a avaliação biológica como parte de um processo de gestão de riscos, e a orientação da FDA sobre a ISO 10993-1 explica sua aplicação a dispositivos em contato com o corpo. Um certificado de material, por si só, não comprova a biocompatibilidade do dispositivo acabado. Os compradores devem alinhar a identificação do material, a rastreabilidade do lote, os registros de processamento e o plano de avaliação biológica do fabricante legal. Para peças de aço inoxidável, a passivação também pode ser especificada para remover o ferro livre da superfície e favorecer a formação de uma camada passiva rica em cromo; ela deve constar expressamente no desenho técnico ou no pedido de compra, em vez de ser presumida como efeito secundário da usinagem.
⚠️ Materiais verificados e materiais abordados para fins educativos
Os materiais do projeto confirmam o escopo da Zhenling: aço inoxidável (303, 304, 304L, 316, 316L, 321), aços carbono e aços-liga, ligas resistentes à corrosão C276 e 904L e alumínio (6061, 7075, 5052, 2024). As evidências fornecidas não comprovam capacidade para usinar titânio para implantes ou PEEK, nem processos de sala limpa ou esterilização, controle de carga microbiana ou certificação ISO 13485/9001. Esses requisitos devem ser verificados com o fornecedor escolhido para a peça específica.
Convenções de tolerâncias, GD&T e acabamento superficial para componentes médicos
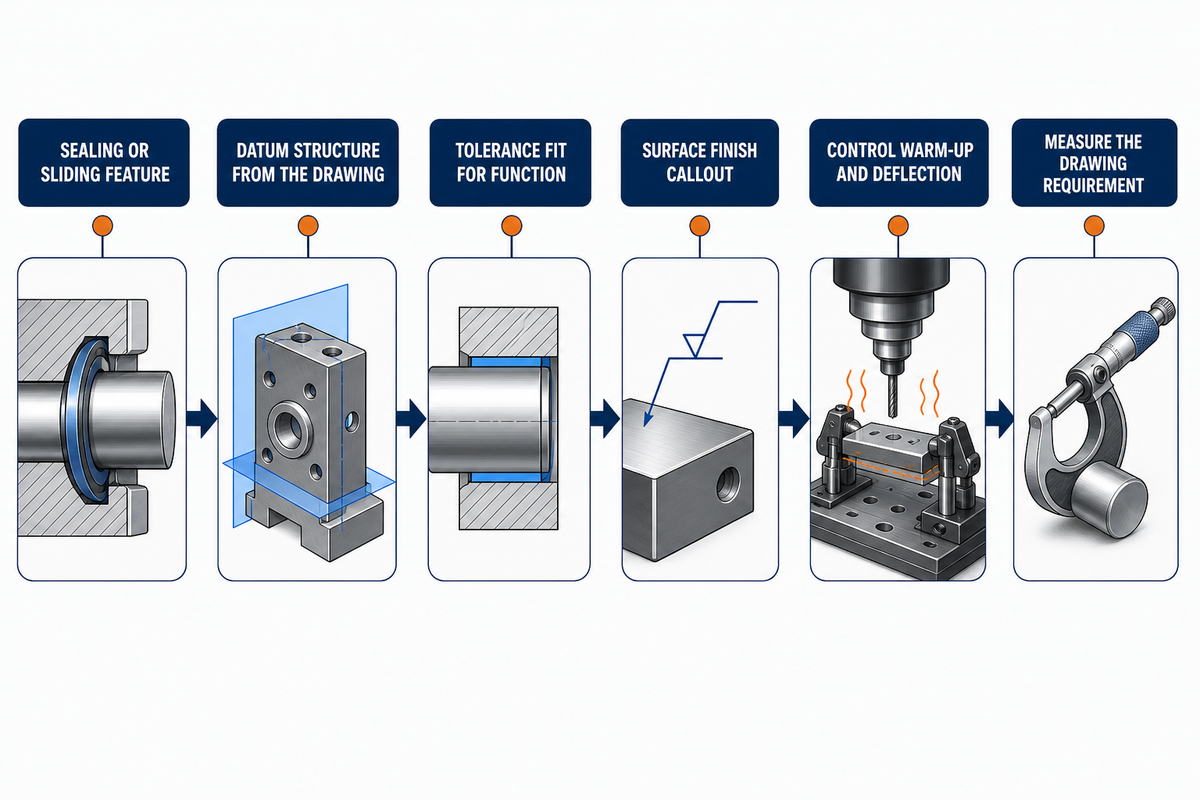
Os exemplos do setor usados neste guia abrangem desde ±0,127mm (±0.005in) em características geométricas gerais até ±0,0025mm (±0.0001in) em características geométricas selecionadas com tolerâncias estreitas. São pontos de comparação, não tolerâncias médicas padrão. Cada desenho liberado define os requisitos; a ASME Y14.5 (edição de 2018) define a notação GD&T quando invocada, e o fornecedor deve confirmar a capacidade para cada característica geométrica e método de inspeção. Um acabamento Ra 3,2µm após usinagem é uma referência comum para cotação, mas superfícies de vedação, apoio e implante podem exigir outro acabamento e processo especificados.
Esse mesmo estudo de caso de terceiros relata um furo de 6,00mm com tolerância +0.00/−0,01mm, um requisito de acabamento Ra 0,4µm com Ra 0,31µm obtido e uma rosca M3×0.5 Classe 6H. Também relata uma parede de 0,8mm que sofreu deflexão de 0,06mm durante o desbaste, antes que uma mudança no dispositivo de fixação e na trajetória da ferramenta reduzisse o desvio para 0,008mm. Uma deriva separada do furo, de 6,000mm para 5,997mm, foi corrigida com aquecimento prévio e compensação da barra de mandrilar. Esses valores documentam o trabalho relatado por aquele fornecedor; não são registros de produção da Zhenling.
Componentes cirúrgicos de precisão e cada desenho técnico de ferramenta cirúrgica precisam de critérios próprios de aceitação para cada característica geométrica. A confiabilidade do processo e do fornecimento de produtos médicos depende de evidências de inspeção dessas peças de precisão, não de uma alegação genérica de que a usinagem CNC garante exatidão.
Por que os micrômetros são essenciais na usinagem de peças médicas?
Porque, nos níveis de tolerância usados em componentes médicos, às vezes de apenas alguns milésimos de milímetro, uma diferença invisível a olho nu pode determinar se uma peça assenta, veda ou rosqueia corretamente ou se falha na inspeção final. O exemplo prático acima deixa isso claro: uma deflexão de parede de 0,06mm foi 6 vezes maior que a tolerância permitida no desenho, e uma deriva de furo de 0,003mm ao longo de uma produção exigiu uma rotina ativa de compensação.
Erros comuns em desenhos técnicos e tolerâncias que merecem atenção
A análise de desenhos técnicos costuma revelar erros evitáveis. Entre eles estão presumir que a origem CAD funciona automaticamente como referência geométrica, especificar uma tolerância mais estreita do que a função exige e omitir a indicação do acabamento superficial em uma característica geométrica de vedação ou deslizamento. Uma segunda análise do desenho antes da cotação é uma forma econômica de alinhar a estrutura de referências, a preparação da máquina e o método de inspeção.
O cenário dos sistemas da qualidade: explicação da ISO 13485 e da FDA 21 CFR 820
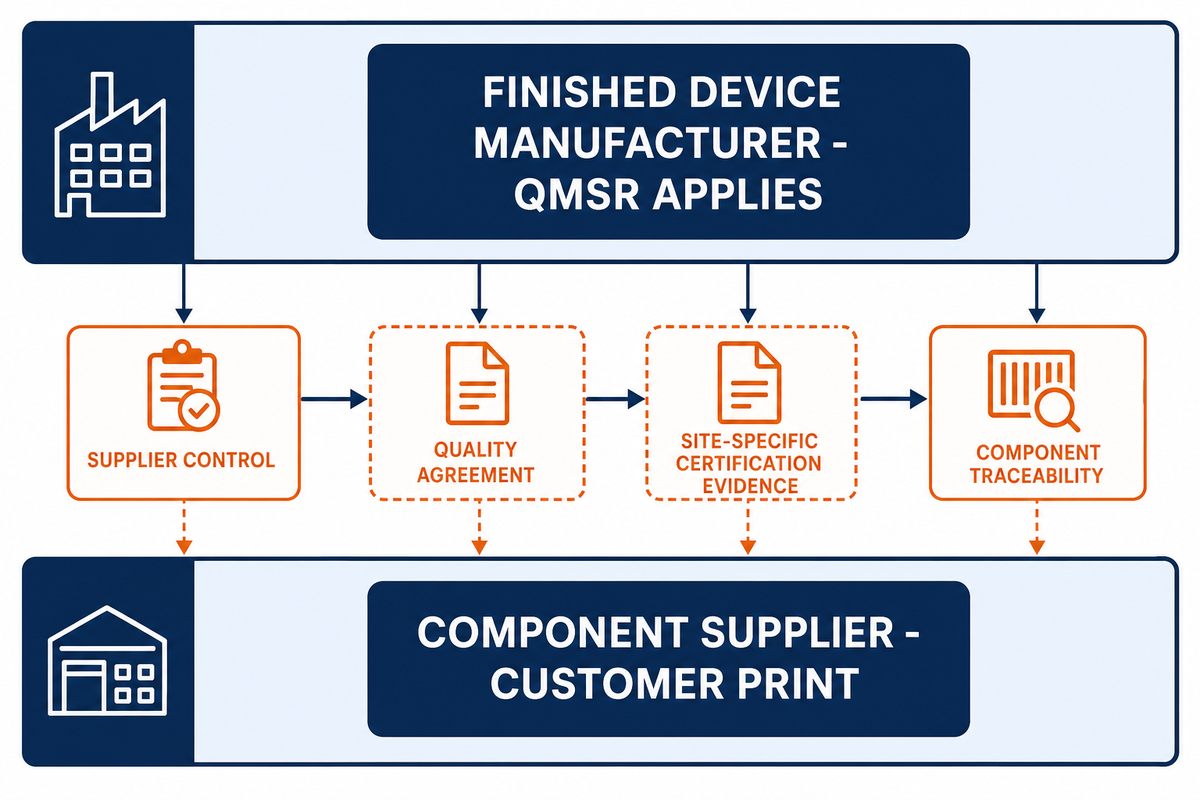
A ISO 13485:2016 especifica uma estrutura de sistema de gestão da qualidade para organizações envolvidas no ciclo de vida de dispositivos médicos. Desde 2 de fevereiro de 2026, o QMSR da FDA incorporou a ISO 13485:2016 por referência na 21 CFR Part 820, com disposições adicionais específicas da FDA. Os compradores devem verificar o titular, a unidade, o escopo, o emissor e a validade do certificado e, em seguida, relacioná-lo aos registros da qualidade e ao acordo da qualidade aplicáveis ao componente.
A FDA emitiu a regra final do QMSR em 31 de janeiro de 2024, com vigência a partir de 2 de fevereiro de 2026. Ela se aplica a fabricantes de dispositivos acabados. A definição da FDA inclui um dispositivo ou acessório adequado para uso ou capaz de funcionar, e a agência observa que alguns componentes, incluindo tubos para sangue e componentes de raios X para diagnóstico, são eles próprios dispositivos acabados. Portanto, um fornecedor de componentes não pode determinar o escopo regulatório apenas com base na palavra “componente”; o fabricante legal deve classificar o item e definir os controles do fornecedor.
Isso não significa que um subcontratado sem certificação fique fora do sistema da qualidade do comprador. Comentários sobre a gestão de requisitos na transição para o QMSR explicam que a fragilidade de um fornecedor pode expor o fabricante legal a problemas em inspeções. Uma discussão entre profissionais da qualidade descreve a prática de auditoria correspondente. Essas fontes secundárias e profissionais embasam uma recomendação prática, não uma opinião jurídica: documente os requisitos do fornecedor, os registros, os direitos de auditoria e o controle de alterações no acordo da qualidade.
Fabricantes de dispositivos médicos e outros fabricantes legais de produtos médicos definem controles de fornecedores para a fabricação e o desenvolvimento de dispositivos médicos. A fabricação de dispositivos médicos e componentes, portanto, envolve obrigações distintas em diferentes níveis da cadeia; afirmar que todos os dispositivos médicos devem vir de uma oficina de usinagem com certificação ISO 13485 seria uma generalização excessiva.
Antes de escolher um fornecedor, verifique:
- Registros reais do sistema da qualidade, não apenas o nome de uma certificação genérica
- Titular do certificado, unidade, escopo, emissor e validade atual
- Acordo da qualidade e controles aplicáveis ao processo subcontratado
- Registros de material, lote, inspeção, não conformidade e controle de alterações do componente específico
⚠️ Importante: certificações atuais da Zhenling
Os materiais da empresa fornecidos para este projeto listam documentação CE e ASME, mas não comprovam certificação ISO 13485 ou ISO 9001. Solicite a identificação, o escopo e a validade atual do certificado exigido pelos seus controles de compras. Para conhecer o escopo de usinagem declarado pela Zhenling, consulte a página Serviços de usinagem CNC médica.
Onde a usinagem CNC médica é usada: categorias de aplicação
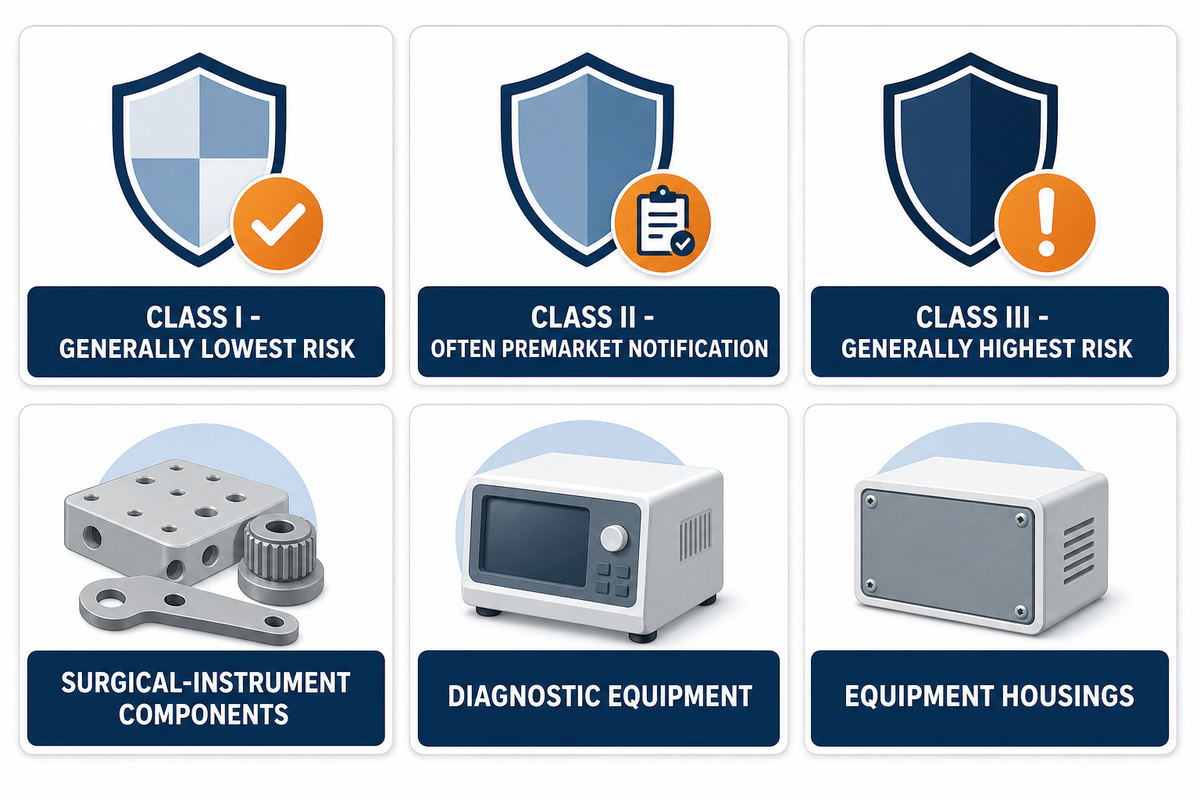
Componentes usinados são usados em instrumentos cirúrgicos, equipamentos de diagnóstico, sistemas ortopédicos, equipamentos de laboratório, carcaças e conjuntos estruturais. O uso final de um componente não determina, por si só, sua classe FDA. Os fabricantes legais classificam os dispositivos acabados e, em seguida, comunicam aos fornecedores os requisitos pertinentes de material, processo, inspeção e rastreabilidade.
O que são dispositivos médicos das Classes I, II e III?
A FDA agrupa os dispositivos nas Classes I, II e III de acordo com o risco e os controles regulatórios necessários para oferecer garantia razoável de segurança e eficácia. Em geral, a Classe I apresenta o menor risco e a Classe III, o maior, mas a classificação depende do produto. Muitos dispositivos de Classe II exigem notificação pré-comercialização, enquanto muitos dispositivos de Classe III exigem aprovação pré-comercialização; o banco de dados de classificação da FDA e a regulamentação aplicável são as fontes oficiais para determinar o enquadramento de um dispositivo específico.
Exemplos de peças usinadas incluem pequenos componentes de instrumentos cirúrgicos, corpos de conectores, carcaças de equipamentos, dispositivos de fixação e componentes de instrumentos associados a implantes. A qualificação do fornecedor depende do dispositivo específico, da função do componente, do perfil de contato com o paciente e dos controles definidos pelo fabricante legal, não de uma categoria ampla de aplicação.
Termos de busca como “CNC médico”, “usinagem CNC de dispositivos médicos” e “usinagem CNC para dispositivos médicos” misturam a usinagem de componentes com a responsabilidade por dispositivos acabados. Em programas reais de tecnologia médica, a fabricação de peças médicas pode envolver vários fornecedores, e cada um deve ser qualificado apenas para o escopo que lhe foi atribuído.
A certificação ISO 13485 pode ser um sinal importante de qualificação, mas não é o único critério de seleção para um fornecedor de componentes não acabados. Os compradores também devem avaliar o escopo de materiais, a capacidade dos processos, os recursos de inspeção, a rastreabilidade, o controle de alterações, a comunicação e o acordo da qualidade específico.
Teste de escopo: componente ou dispositivo certificado
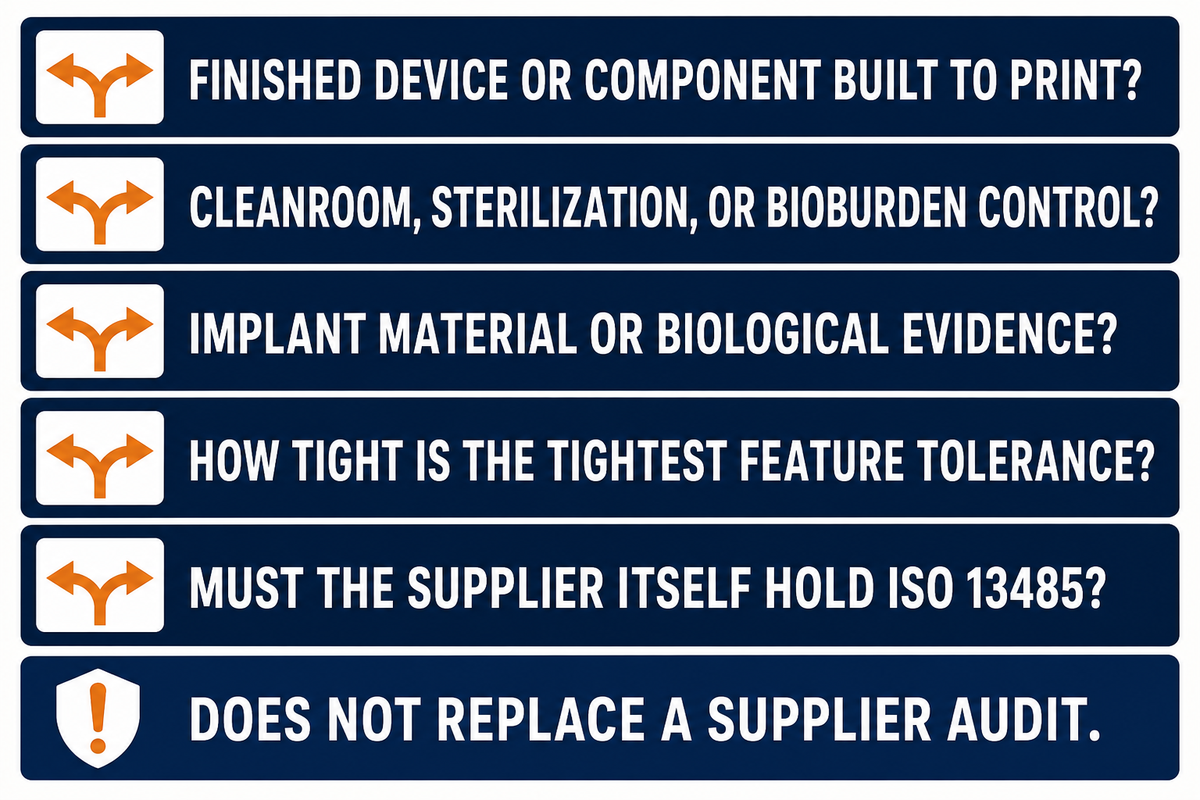
Use este teste com 5 perguntas para a triagem inicial de fornecedores, não para a classificação regulatória. Uma oficina convencional que fabrica componentes conforme desenhos técnicos tende a ser mais adequada quando o item não é, por si só, um dispositivo acabado ou acessório, o fornecedor não executa limpeza controlada ou esterilização, o material e as tolerâncias estão dentro da capacidade documentada da oficina e os controles de compras do fabricante legal não exigem que o fornecedor tenha certificação ISO 13485. Qualquer resposta incerta deve ser encaminhada às equipes de qualidade e regulatória do fabricante legal.
| Pergunta | Maior probabilidade de atender a uma oficina de componentes | Exige análise do fabricante legal ou de um especialista |
|---|---|---|
| 1. É um dispositivo acabado/acessório ou um componente fabricado conforme seu desenho técnico? | Componente fabricado conforme o desenho técnico | Dispositivo acabado ou acessório (por exemplo, tubo em contato com sangue, componente de raios X para diagnóstico) |
| 2. A peça exige montagem em sala limpa, esterilização ou controle de carga microbiana? | Não | Sim |
| 3. A aplicação exige controles para materiais de grau implante ou evidências de avaliação biológica? | Não; requisitos padrão de material e rastreabilidade | Sim, ou o perfil de contato com o paciente não está claro |
| 4. Qual é a tolerância mais estreita exigida para uma característica geométrica? | Dentro da capacidade documentada de processo e inspeção da oficina | Exige um estudo de capacidade, qualificação de processo ou método de inspeção que a oficina não consegue documentar |
| 5. O próprio fornecedor precisa ter certificação ISO 13485 (em vez de atender às expectativas por meio de um acordo da qualidade)? | Não | Sim |
Essas 5 respostas ajudam a restringir a lista de fornecedores, mas não substituem a análise do desenho técnico, a classificação do dispositivo, um acordo da qualidade ou uma auditoria do fornecedor. Envie o mesmo desenho controlado às oficinas candidatas e peça que cada uma identifique exceções, processos terceirizados, métodos de inspeção, registros de rastreabilidade e termos de controle de alterações. Isso permite uma comparação mais significativa do que considerar apenas os nomes das certificações ou o preço.
O parceiro certo para usinagem CNC médica é o fornecedor cujo escopo documentado de materiais, processos, inspeção e sistema da qualidade corresponde ao desenho liberado. Esse critério é mais útil do que escolher entre serviços de usinagem CNC médica com base apenas na linguagem de marketing.
Para consultas de oficinas de componentes, os materiais do projeto indicam como base comercial da Zhenling a ISO 2768-m para dimensões metálicas sem tolerância especificada e Ra 3,2µm (126µin) após usinagem, salvo indicação diferente no desenho. Também informam prazo típico de resposta à cotação de até 12 horas úteis, prazo de fabricação de protótipos de 3-5 dias, prazo de fabricação de 7-15 dias após a aprovação do desenho, sem quantidade mínima de pedido, e disponibilidade de NDA. Considere cada ponto como uma referência para a etapa de cotação, a confirmar conforme o desenho liberado, o material, o plano de inspeção e o local de entrega.
P: O que significa CNC no setor médico?
A usinagem CNC, ou controle numérico computadorizado, na área médica consiste no uso de equipamentos de corte controlados por computador para remover material bruto metálico ou plástico e produzir componentes com as dimensões exatas do desenho técnico.
A fabricação pode envolver fresamento, torneamento ou usinagem multieixos para produzir carcaças, peças de instrumentos e corpos de conectores a partir de um desenho técnico controlado. A usinagem CNC dispensa ferramental dedicado para moldes, embora os dispositivos de fixação e os planos de inspeção continuem específicos para cada peça.
P: Por que o torneamento suíço é preferido para componentes médicos?
O torneamento do tipo suíço mantém tolerâncias de diâmetro rigorosas em peças pequenas e esbeltas ao apoiar o material perto da ferramenta de corte, reduzindo a deflexão que costuma ser difícil de controlar em características finas nos centros de torneamento convencionais.
Por isso, é uma opção comum para corpos de conectores pequenos, pinos e outros componentes esbeltos, nos quais a preparação de um torno convencional pode ser mais suscetível a vibração, deflexão ou características fora de redondeza. Como o apoio do material, por si só, não comprova a capacidade do processo, o comprador ainda deve perguntar como o diâmetro, a relação entre comprimento e diâmetro, o material, o acesso da ferramenta, o controle térmico e a frequência de inspeção afetam a tolerância cotada. O fornecedor deve responder com base no desenho técnico, não em um folheto da máquina.
P: Por que a área médica depende tanto da usinagem CNC?
A usinagem CNC pode produzir componentes complexos sem ferramental dedicado para moldes e, quando o processo é devidamente planejado, permite inspeções controladas e revisões documentadas em quantidades de protótipos, validação e produção.
Os programas digitais facilitam alterações na geometria, mas a transferência para a produção ainda exige controle do ferramental, dos corretores, da inspeção e dos registros. A rastreabilidade vem do sistema da qualidade, não da máquina.
P: Um fornecedor de usinagem precisa ter ISO 13485 para fabricar componentes médicos?
Não necessariamente; a resposta depende da situação regulatória do item, dos controles de fornecedores definidos pelo fabricante legal e dos requisitos de qualidade estabelecidos no desenho técnico, no pedido de compra e no acordo com o fornecedor.
A QMSR se aplica a fabricantes de dispositivos acabados e acessórios, e alguns itens chamados de componentes podem se enquadrar nessa definição. Mesmo quando um subcontratado não está diretamente sujeito à QMSR, o fabricante legal continua responsável pelos controles de fornecedores. De acordo com o risco do dispositivo, a criticidade do processo, o mercado e os procedimentos internos de compras, o comprador pode exigir certificação ISO 13485, auditoria do fornecedor, validação de processos especiais, registros adicionais de inspeção ou controles equivalentes definidos no acordo da qualidade. Confirme o requisito antes de solicitar uma cotação; um artigo de blog não pode classificar o item.
P: Quando a seleção de materiais exige documentação técnica especializada?
Titânio de grau para implantes, PEEK e outros materiais usados em contato direto ou indireto com o corpo podem exigir documentação específica da aplicação sobre materiais, processamento, rastreabilidade, limpeza e avaliação biológica, definida pelo fabricante responsável pelo dispositivo.
A família do material, por si só, não determina a documentação necessária. Os fabricantes legais avaliam o tipo e a duração do contato, os resíduos do processamento, a geometria e o uso pretendido antes de definir os controles do fornecedor. A ISO 10993-1 dá suporte a essa avaliação baseada em risco; ela não é uma certificação geral para matérias-primas ou oficinas de usinagem. Os compradores devem vincular os certificados de material e a rastreabilidade do lote à avaliação do dispositivo final, em vez de tratar qualquer um desses documentos como prova por si só.
P: Como essas peças médicas são fabricadas?
A maioria das peças médicas usinadas por CNC começa com um modelo CAD 3D e um desenho técnico revisado por um profissional de usinagem. Em seguida, é cortada de barras ou tarugos por fresamento CNC, torneamento ou usinagem multieixos e inspecionada conforme as tolerâncias e especificações de acabamento indicadas no desenho técnico antes do envio.
Características geométricas redondas e contornadas podem ser divididas entre torneamento e fresamento de 5 eixos ou combinadas quando o equipamento e o plano de processo permitem. Menos preparações da máquina podem reduzir erros de reposicionamento.
Nossa perspectiva
Este guia se concentra na usinagem dentro da cadeia de fornecimento médico, não na regulamentação nem no projeto de dispositivos. Ele distingue exemplos do setor do escopo divulgado pela Zhenling e trata o titânio de grau para implantes, o PEEK, o processamento em sala limpa, a esterilização e a certificação ISO 13485 como requisitos que precisam de comprovação específica. Para adquirir componentes com confiabilidade, é essencial deixar esse limite explícito.
Artigos relacionados
- Guia de usinagem CNC de aço para ferramentas seleção de materiais e considerações de usinagem para componentes de aço para ferramentas
Referências e fontes
- Regulamento do Sistema de Gestão da Qualidade (QMSR) U.S. Food and Drug Administration
- Classifique seu dispositivo médico U.S. Food and Drug Administration
- Visão geral da classificação e reclassificação de dispositivos médicos U.S. Food and Drug Administration
- Uso da norma internacional ISO 10993-1 U.S. Food and Drug Administration
- ISO 13485:2016, sistemas de gestão da qualidade para dispositivos médicos International Organization for Standardization
- ISO 10993-1:2025, avaliação biológica de dispositivos médicos International Organization for Standardization
- Usinagem de micropeças para aplicações médicas Modern Machine Shop
- Tecnologia CNC produz implantes médicos com alta precisão Medical Design & Outsourcing
- Mercado de fabricação terceirizada de dispositivos médicos Fortune Business Insights
- Estudo de caso de usinagem CNC de precisão: peças médicas GD Prototyping
- Visão geral do Regulamento do Sistema de Gestão da Qualidade Jama Software
- Debate sobre auditoria de fabricantes contratados segundo a ISO 13485 Elsmar Cove Quality Forum






