Entre em contato com a Zhenling

Serviços de usinagem CNC de nylon para peças industriais sob desenho
Na usinagem CNC de nylon, os problemas dimensionais são muito mais frequentes do que os de corte. Orientações publicadas para nylon 6 e nylon 6/6 sem carga indicam um teor de umidade de equilíbrio de 1,5–2% em massa no ar comum, com 35–65% de umidade relativa, e uma expansão correspondente de 0,5–0,6%1 — assim, uma peça que mede perfeitamente no dispositivo de fixação pode chegar ao seu destino fora da tolerância sem nenhum erro de usinagem. Uma consulta sobre usinagem CNC de nylon deve informar o grau do material, a condição do material bruto, o requisito de condicionamento, as dimensões críticas para a estabilidade e o método de inspeção. O cronograma depende das informações definitivas fornecidas. Confira a sequência de operações, os limites, os registros de inspeção e as exclusões antes de considerar qualquer data definitiva.
Para solicitar uma cotação de nylon, defina o grau exato do material, a condição do material bruto, o estado de umidade ou condicionamento, o plano de referências geométricas, as dimensões críticas para a estabilidade, o ambiente de inspeção e o método de aceitação antes da primeira peça produzida. Esta página não apresenta o histórico de usinagem de metais como prova de capacidade para usinar nylon.
CONTROLE DE TOLERÂNCIA
UMIDADE ±1,5%
Nesta página
- Podemos usinar sua peça de nylon?
- O que influencia o preço das peças de nylon usinadas?
- Quanto tempo leva a usinagem CNC de nylon?
- Quem assume cada risco?
- O que podemos comprovar e o que não podemos?
- Perguntas dos compradores antes de fechar um pedido
- O que enviar — a análise de lacunas do desenho técnico
Em resumo — as seis respostas de que o comprador precisa antes de enviar os arquivos
Especificação 01
Cotação por desenho técnico
Como é comum no setor para peças sob encomenda, o preço depende do material, da geometria, da quantidade e do prazo de entrega, e não de uma tabela fixa. O valor da sua peça será informado em uma cotação por escrito.
Especificação 02
3–10 dias úteis para protótipos
Os prazos de fabricação típicos do setor são de 3–10 dias úteis para protótipos, cerca de 1–3 semanas para pequenos lotes e 3–6+ semanas para produção. O alívio de tensões e o transporte são adicionais.
Especificação 03
Pedidos de uma única peça aceitos
Pedidos de uma única peça são comuns nos serviços de usinagem CNC sob encomenda, e a maioria dos fornecedores não estabelece uma quantidade mínima rígida para peças usinadas.
Especificação 04
A tolerância exige uma condição definida
Uma dimensão de nylon sem temperatura de medição, umidade e estado de condicionamento definidos não constitui um critério de aceitação. A ISO 1110 estabelece que valores reprodutíveis exigem um teor de umidade especificado.2
Especificação 05
Cotação em cerca de 24 horas
No setor, o prazo típico para apresentar uma cotação vai de respostas automatizadas instantâneas a cotações de peças sob desenho analisadas por engenheiros e enviadas em cerca de 24 horas.
Especificação 06
Inspeção da primeira peça produzida disponível
Relatórios de inspeção da primeira peça produzida são uma opção comum no setor, com escopo definido por pedido. As condições de cobrança e crédito das amostras são acertadas na consulta.
Os valores descritos como típicos do setor refletem práticas comuns entre fornecedores de usinagem sob encomenda e servem para você avaliar se uma cotação faz sentido. Eles só passam a ser valores da Zhenling quando constam de uma cotação por escrito para a sua peça.
Podemos usinar sua peça de nylon?
Sim, para peças de nylon torneadas, fresadas, mandriladas e retificadas — mas o que realmente importa é o grau do material e a condição em que a peça será medida.
O condicionamento do PA6 ao clima padrão de 23 °C e 50% de umidade relativa costuma resultar em aproximadamente 2,5–3% de água em massa, e um estudo de 2021 mediu 8,83% em corpos de prova moldados por injeção mantidos até a saturação em banho de água.
O que se aplica à sua peça usinada é o comportamento do polímero, não a geometria do corpo de prova — e esse comportamento afeta todas as tolerâncias do desenho técnico.
Três informações determinam se é possível cotar
A escolha da sequência de operações depende do desenho técnico, não apenas do nome do material. Uma bucha torneada, uma placa de desgaste fresada e uma carcaça de parede fina exigem preparações da máquina diferentes, mesmo quando as peças são cortadas da mesma barra de PA6.
Três informações determinam se é possível cotar uma peça de nylon: o grau e a forma do material bruto, a condição de medição e o acabamento superficial expresso por um valor.
Sem qualquer uma delas, a cotação vira um palpite. A falta da especificação do material acrescenta 1–3 dias ao processo de cotação.
Propriedades oferecidas
Alta resistência em comparação com outros plásticos
Suporta cargas que plásticos de uso geral não suportam (substitui o metal em mancais de baixa carga).
- Impacto: Excelente resistência ao impacto, baixa previsibilidade.
- Abrasão: Permite usar nylon em placas de desgaste. A dureza da superfície de aço em contato importa tanto quanto o grau do material.
Ambiente químico
O nylon apresenta alta resistência a determinados fluidos industriais.
- Boa resistência a: Hidrocarbonetos, óleos e fluidos comuns de oficina.
- Baixa resistência a: Ácidos fortes e agentes oxidantes.
A variável água
As propriedades mecânicas variam com a umidade. A mesma água que aumenta a tenacidade da peça altera suas dimensões.
DADOS: resistência e rigidez DIMINUEM
DADOS: alongamento e tenacidade AUMENTAM
DADOS: alongamento e tenacidade AUMENTAM
* A precisão que você pode exigir de um fornecedor depende de quais dessas propriedades a peça realmente utiliza.
Relação entre graus do material e modos de falha
Nylon não é um material único. Esta relação está organizada pelo que falha, e não pelo que a ficha técnica anuncia. Passe o cursor sobre os cartões para ver as tabelas técnicas.
MATERIAL BRUTO.01
PA6 extrudado
Menor custo do material bruto, maior tensão residual.
→
Absorção de umidade2,5–3% a 23 °C/50% de umidade relativa; 8,83% na saturação.
VantagensMenor custo; resina 10–20% mais barata que PA66.
DesvantagensMaior expansão por umidade; tensões internas.
AplicaçõesPlacas de desgaste, guias.
MATERIAL BRUTO.02
PA6 fundido
Baixa tensão interna, formas próximas à geometria final.
→
Absorção de umidadeMesmo polímero do PA6 extrudado.
VantagensSeções espessas sem vazios no núcleo.
DesvantagensParedes finas ainda exigem alívio de tensões.
AplicaçõesPolias de cabo, roletes grandes.
MATERIAL BRUTO.03
PA66 (Nylon 66)
Maior dureza superficial, menor atrito.
→
Absorção de umidade2,5% em equilíbrio, 8,5% na saturação.
VantagensMelhor resistência ao desgaste contra superfícies de aço.
DesvantagensResina mais cara que PA6.
AplicaçõesTiras de desgaste, cames.
MATERIAL BRUTO.04
PA6-GF30
Rigidez e menor relaxamento de tensões.
→
Absorção de umidade~0,1% (variação dimensional de 0.001 in/in).
VantagensRigidez estrutural sob carga.
DesvantagensDesgasta as ferramentas por abrasão; acabamento mais áspero.
AplicaçõesSuportes estruturais.
O contraponto à ficha técnica
Quase todos os guias de seleção tratam o reforço com fibra de vidro como uma melhoria na usinabilidade. Dados revisados por pares apontam o contrário.
Com um rebolo de Al₂O₃, o melhor Rz obtido para PA66-GF30 foi de 2,53 µm, contra 1,34 µm para PA66 sem carga.
CONTRAPARTIDA: O PA6-GF30 proporciona maior rigidez, mas impõe um custo mensurável ao acabamento superficial que pode ser obtido. As fibras duras desgastam a face de folga.
A cláusula da condição de medição
Uma dimensão de nylon cotada sem sua condição de medição não constitui um critério de aceitação. Ambas são normas de ensaio, justamente por isso a condição precisa constar do pedido de compra.
| Norma ISO/ASTM | Consequência para o desenho técnico |
|---|---|
| ISO 1110:2019 Valores obtidos com umidade especificada |
Indique o estado de umidade ao lado da dimensão; caso contrário, ela não poderá ser exigida. |
| ASTM D618-21 Define os procedimentos de condicionamento |
Uma peça condicionada exatamente segundo a norma ainda pode apresentar variação dimensional. |
| Prazo segundo a ASTM 20 a 100 dias para atingir um equilíbrio substancial |
É a espessura da seção que determina o tempo de estabilização, não o calendário. |
Cuidados e alertas
O material bruto extrudado retém tensões internas. Em determinadas condições, peças de nylon usinadas são a escolha errada.
Sequência de três cortes (sem fixação)
O alívio de tensões ocorre com a peça sem fixação, e a variação dimensional é maior do que a experiência em usinagem sugere. Desbaste, alivie as tensões e faça o acabamento.
Exposição prolongada a calor e umidade e ajuste por interferência
Calor e umidade: A massa molecular do PA6 diminui em 10 dias a 120 °C.
Ajuste por interferência: Graus sem carga expandem 0,5–0,6% ao atingir o equilíbrio; a interferência desaparece.
Ajuste por interferência: Graus sem carga expandem 0,5–0,6% ao atingir o equilíbrio; a interferência desaparece.
Mudança abaixo de zero após saturação
A absorção de água desloca a transição vítrea de ~60 °C no estado seco para ~−20 °C no estado saturado, alterando drasticamente o comportamento em baixas temperaturas.
Etapas de processamento
A capacidade do processo exige uma especificação definida, um processo estável e dados observados.
Torneamento CNC
Fresamento CNC
Mandrilamento / retificação
Eletroerosão a fio
Centros de 5 eixos
Tipos de peças
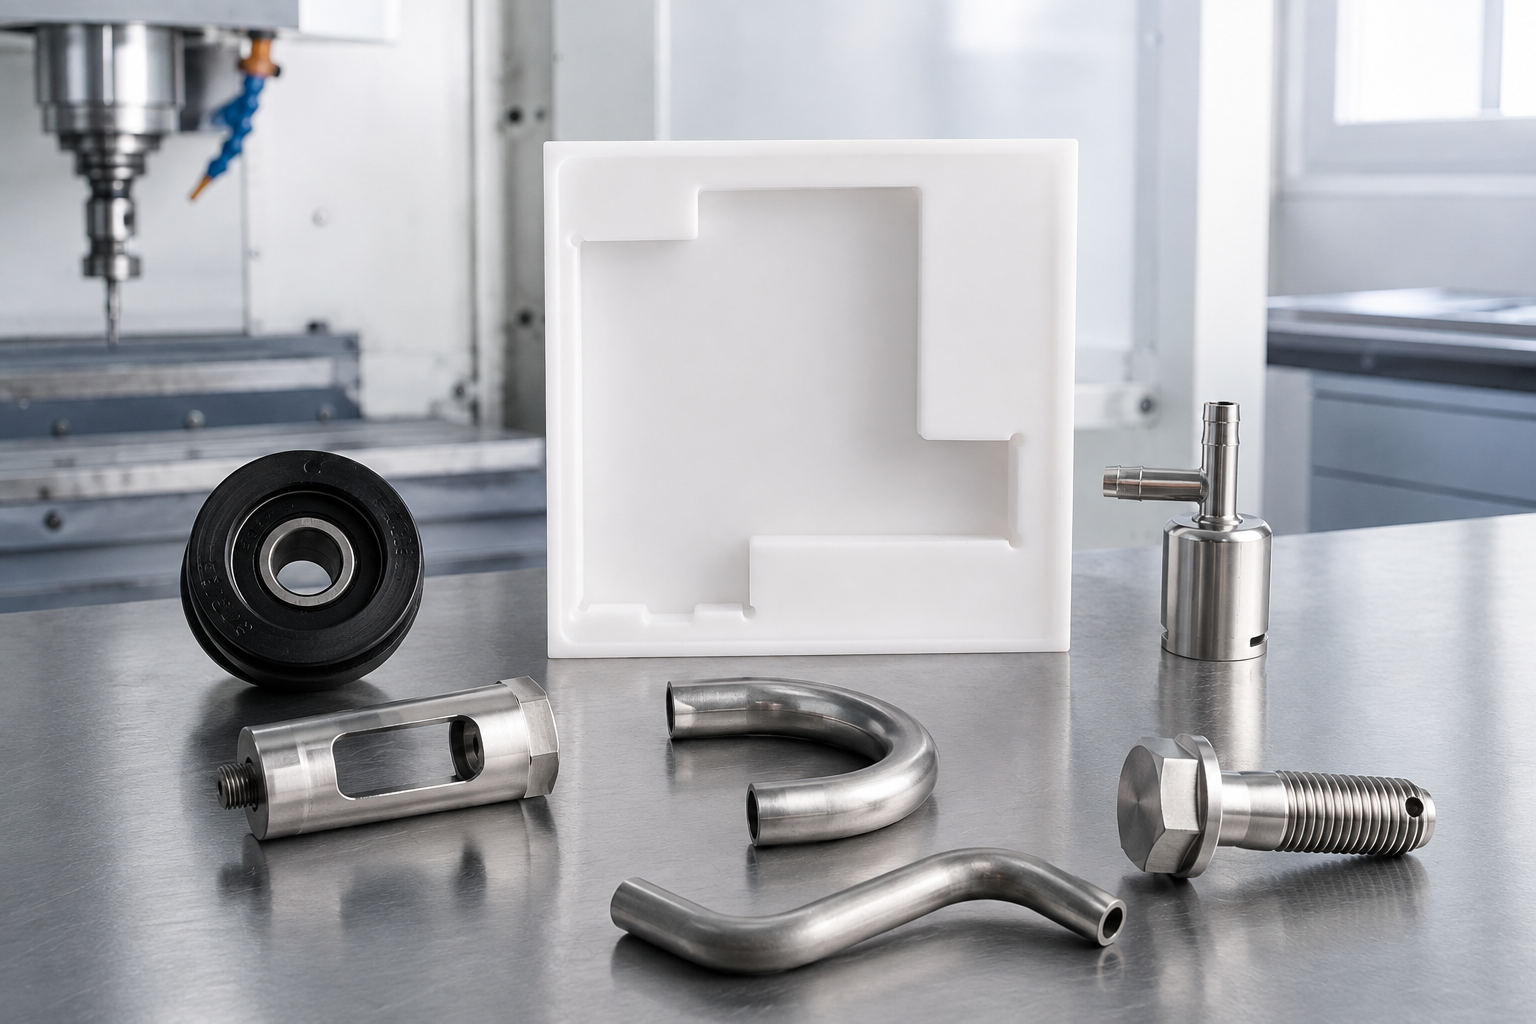
Buchas, mancais, placas de desgaste, trilhos-guia, engrenagens, rodas dentadas, polias de cabo, seguidores de came, espaçadores, isoladores, componentes para condução de fluidos, peças de desgaste para bombas e suportes estruturais.
Solicite uma análise de engenharia
Não sabe qual grau do material especificar no desenho técnico? Envie a função, a carga e o ambiente de serviço; antes de qualquer cotação, você receberá por escrito uma lista de graus do material recomendados para avaliação.
Envie o desenho técnico / a especificaçãoO que influencia o preço das peças de nylon usinadas?
Custos do processo
Preparação da máquina e acabamento, não material bruto. Nesse tipo de trabalho, uma sonda de contato reduziu a preparação do dispositivo de fixação de algumas horas para cerca de 20 minutos, e uma troca de ferramental elevou o avanço de desbaste de 9 ipm para 30 ipm na mesma peça de nylon reforçado com fibra de vidro.14
O custo da usinagem de nylon não é publicado como tarifa neste mercado, por um bom motivo: a usinagem CNC sob encomenda costuma ser cotada por desenho técnico. No setor, o preço depende do material, da geometria, da quantidade e do prazo de entrega, e não de uma tabela fixa; os principais serviços aceitam pedidos de uma única peça. O valor exato da sua peça será informado em uma cotação por escrito da Zhenling.
Seis fatores que realmente alteram o preço
Efeito no preçoBarra redonda, chapa ou peça bruta fundida próxima à forma final; quanto material você paga para transformar em cavacos
Variação observadaA resina PA6 custa 10–20% menos que a PA66 antes de qualquer usinagem
Fonte / condiçãoComparação publicada de preços das resinas5
Efeito no preçoGraus com carga alteram o material e a vida útil da ferramenta
Variação observadaPastilhas de PCD custaram o dobro das de metal duro convencional e duraram cinco vezes mais em material abrasivo com carga
Fonte / condiçãoRelato de oficina na imprensa especializada14
Efeito no preçoA geometria da ferramenta determina o avanço alcançável
Variação observadaAvanço de desbaste de 9 ipm para 30 ipm e de acabamento de 20 ipm a 500 rpm, na mesma peça
Fonte / condiçãoMesma oficina, mesma peça de nylon reforçado com fibra de vidro14
Efeito no preçoO passo lateral diminui à medida que o requisito de acabamento se torna mais rigoroso
Variação observadaPasso lateral de 0,0005–0,001 in para um acabamento muito liso, contra 0.005 in quando o acabamento não é crítico — 5 a 10 vezes mais passadas de acabamento
Fonte / condiçãoRelato de oficina na imprensa especializada14
Efeito no preçoA preparação do dispositivo de fixação e das referências geométricas predomina em lotes inferiores a algumas centenas de peças
Variação observadaO uso de sonda reduziu a preparação da máquina de algumas horas para cerca de 20 minutos; lotes típicos de especialistas têm 35–70 peças
Fonte / condiçãoRelato de oficina na imprensa especializada14
Efeito no preçoAmbos exigem mão de obra e tempo de forno, não são despesas gerais
Variação observadaO plástico não responde bem à rebarbação em tambor — o material se dobra em vez de se romper —, por isso algumas peças exigem horas de trabalho manual; ciclos de alívio de tensões duram 8–48 horas
Fonte / condiçãoImprensa especializada15; intervalo de ciclos descrito em patente10
Onde se concentra o custo dos pequenos lotes
Nenhum desses dados representa um parâmetro da Zhenling; são relatos publicados por oficinas, apresentados para mostrar quais fatores realmente pesam em uma estimativa de custo da usinagem de nylon. Não vamos afirmar um tempo de ciclo que não medimos nem confundir o que medimos com o que lemos.
Usinagem em comparação com moldagem por injeção
Essa comparação é válida, mas ninguém pode fornecer um número universal para o ponto de equilíbrio. Estudos econômicos publicados analisam processos específicos de fabricação de moldes, que não têm o mesmo ponto de equilíbrio, e a geometria pesa tanto quanto o volume na escolha do processo. Não apresentaremos uma única quantidade de transição como limite geral. Fatores que realmente decidem:
Quantidade anual
Amortização do ferramental em comparação com o tempo de corte por peça.
Estabilidade do projeto
Cada revisão não gera custo na usinagem e custa caro no ferramental.
Prazo até a primeira peça
A usinagem parte do material bruto; a moldagem, de um molde.
Geometria da seção
Seções de parede moldáveis em comparação com características geométricas que só o corte permite obter.
Estado do material
Peças usinadas partem de material bruto com seu próprio histórico de tensões; peças moldadas, por sua vez, trazem um histórico de fusão.
Quanto tempo leva a usinagem CNC de nylon?
Três etapas de tempo ocorrem em sequência, não em paralelo: usinagem, estabilização e transporte. Os prazos típicos de usinagem no setor são de 3–10 dias úteis para protótipos e 1–3 semanas para pequenos lotes; um ciclo de alívio de tensões acrescenta 8 a 48 horas10; o transporte marítimo acrescenta cerca de 30–65 dias.
Por que o cronograma do nylon tem uma terceira etapa
O aço também passa por tratamento térmico para alívio de tensões, portanto a diferença não é a existência de uma etapa exclusiva do nylon. A etapa do nylon é diferente porque depende da difusão da umidade, cujo tempo aumenta com o quadrado da espessura da seção.
O que isso significa em termos de prazo:
Condicionamento acelerado segundo a ISO 1110
Mesmo o método rápido exige, em dias, pelo menos um terço do quadrado da espessura em milímetros2.
Equilíbrio completo
Segundo a ASTM D618, o equilíbrio substancial leva de 20 a 100 dias ou mais, dependendo da espessura9.
Equilíbrio com o ambiente
À temperatura ambiente, no ar comum, o PA6 pode levar anos para atingir o equilíbrio com o ambiente3.
Condicionamento intencional
Reduz esse prazo de semanas ou meses para alguns dias1.
O problema das seções espessas
Seções espessas são o caso problemático: quanto maior o volume, mais tempo leva para atingir a saturação3.
Uma barra de ensaio de PA6 fundido maciço, submetida a condicionamento, atingiu o equilíbrio a 50% de umidade relativa em 16 horas pelo procedimento convencional; a mesma fonte ressalta que objetos espessos exigem muito tempo.6 Se a sua peça precisar ser medida na condição de serviço, e não logo após a usinagem, isso será uma operação programada e com custo, que deve constar da cotação em vez de ser absorvida sem aviso.
Onde o tempo é gasto
Cotação
Imediatamente a 24 horas
O que aumenta o prazo: A falta da especificação do material acrescenta 1–3 dias; uma solicitação incompleta, 3–5 dias4.
Usinagem do protótipo
3–10 dias úteis
O que aumenta o prazo: Projeto do dispositivo de fixação para peças de parede fina ou geometria assimétrica.
Pequeno lote
1–3 semanas
O que aumenta o prazo: Número de preparações da máquina, requisito de acabamento e abrangência da inspeção.
Produção
3–6+ semanas
O que aumenta o prazo: Disponibilidade de material bruto no grau e na seção especificados.
Alívio de tensões
8–48 horas de forno10
O que aumenta o prazo: Espessura da seção; programação das rampas de temperatura e do tempo de permanência. (Quando especificado)
Transporte
Entrega expressa 2-5d / Aéreo 7-12d / Marítimo 30-65d
O que aumenta o prazo: Trajeto e terminal de embarque; inspeção aduaneira.
Opções de urgência são amplamente oferecidas no setor, geralmente com acréscimo de cerca de 25% para programação prioritária e mais para prazos ainda menores; em geral, limitam-se a geometrias mais simples e materiais disponíveis em estoque. A viabilidade para a sua peça é confirmada na análise do desenho técnico.
Precisa cumprir uma data fixa? Envie o desenho técnico com o prazo de entrega necessário; apresentaremos as três etapas de tempo separadamente para você identificar qual delas determina o prazo final.
Envie o desenho técnico
Quem assume cada risco?
A dimensão que você aceita, a condição em que ela foi medida e a situação aduaneira são três riscos distintos, atribuídos a responsáveis diferentes. O valor de transação é o preço efetivamente pago mais exatamente cinco acréscimos definidos, sem outros itens16 — portanto, o custo posto no destino pode ser calculado, em vez de estimado.
A condição de medição é a origem das divergências
Essa é a principal causa de divergências sobre peças de nylon usinadas. Uma peça exposta a várias semanas de umidade variável não chega com o mesmo teor de umidade que tinha na inspeção. Ela se expande, mas não de maneira uniforme em todas as direções.
O que as pesquisas demonstram sobre essa variação:
- A direção importa A expansão do PA6 é maior na direção da espessura e menor na direção do comprimento, e precisou ser modelada como ortotrópica3
- Sem carga versus reforçado Graus sem carga apresentam comportamento quase isotrópico, enquanto graus reforçados com fibra de vidro variam muito mais transversalmente ao fluxo do que ao longo dele17
- A espessura da seção influencia a variação A variação dimensional máxima depende da relação entre volume e área superficial da peça3
- A restrição gera tensões Uma expansão desigual ou impedida provoca tensões residuais significativas onde as espessuras das paredes diferem3
- O mecanismo Uma camada superficial saturada se expande contra um núcleo ainda seco, e a massa seca restringe fisicamente a camada superficial expandida3
Como a responsabilidade é distribuída
Estas são etapas do pedido, não uma garantia. A sequência é definida na cotação antes do corte do material bruto:
- Definição dos parâmetros A análise do desenho técnico identifica o grau do material, o esquema de referências geométricas, a tolerância alcançável para cada característica geométrica e a condição de medição
- Documento que prevalece Esses parâmetros são registrados na cotação, que passa a reger o pedido
- Confirmação antes da produção Os parâmetros são definidos antes da liberação do material, para que nada seja descoberto durante a produção
- Aceitação da primeira peça produzida É na primeira peça produzida que você aceita ou rejeita esses parâmetros, antes da liberação do lote
- Consistência do lote Após a aceitação, o lote é liberado segundo as mesmas condições registradas
O custo posto no destino vai além do frete
Um comprador dos Estados Unidos que compara uma cotação do exterior com uma nacional precisa considerar a situação aduaneira, cuja definição cabe, em grande parte, ao próprio comprador. Podemos fornecer dados, mas não a classificação nem a alíquota de importação, e não prestamos consultoria tarifária.
Classificação HS e alíquota de importação
Contratar um despachante aduaneiro não transfere a responsabilidade; o importador continua responsável pela exatidão da declaração e por todos os tributos, impostos e taxas.18
Dados necessários para a classificação
País de origem, fabricante, composição, uso previsto e preço — o grau do polímero e o teor de carga são dados aduaneiros, não apenas de engenharia.18
Valor aduaneiro
Preço efetivamente pago mais embalagem, comissão de venda, contribuições do comprador rateadas, royalties e receitas de revenda — sem outros acréscimos.16
Seu conjunto de desenhos técnicos
Projetos criados nos Estados Unidos e fornecidos a um fabricante estrangeiro ficam fora da categoria de contribuições do comprador.16
Dispositivos de fixação fornecidos pelo comprador
Ferramentas, matrizes e moldes fornecidos gratuitamente devem ser acrescentados ao valor aduaneiro, mesmo quando fabricados nos Estados Unidos.16
Garantia aduaneira de entrada
A dispensa limita-se a remessas que não ultrapassem $2,500 e não se aplica expressamente a mercadorias que o diretor da unidade aduaneira considere difíceis de avaliar ou classificar.19
Marcação de origem na peça
A marca deve ser visível durante o manuseio normal, não ficar escondida por componentes instalados posteriormente e ser legível sem desmontagem — uma restrição geométrica a considerar junto com as referências geométricas.20
Dois itens que os compradores costumam deixar fora da comparação do custo posto no destino
A inspeção de um contêiner é cobrada por uma estação de inspeção privada, e a descarga completa pode custar várias centenas de dólares, além do transporte terrestre e da armazenagem.18 Em remessas marítimas, a declaração de segurança do importador é obrigatória, e o descumprimento pode resultar em multas, inspeções adicionais e atraso da carga.18
Condições comerciais
Pedidos de usinagem para exportação da China costumam exigir um sinal de 30–50%, com o saldo pago antes do embarque por transferência telegráfica. A maioria dos fornecedores de usinagem para exportação assina um acordo de confidencialidade mediante solicitação, usando o modelo de qualquer uma das partes — peça isso ao enviar o desenho técnico. EXW, FOB e DDP são os Incoterms mais comuns para a exportação de peças usinadas no setor; as condições de envio são definidas na cotação.
Vai comparar os custos totais de importação? Peça uma cotação discriminada por esses itens para que sua equipe financeira possa compará-la com uma proposta nacional sem precisar recalcular cada componente.
Como qualificar um pedido de usinagem de náilon
A qualificação começa pelo grau do náilon, seu estado de umidade, a revisão do desenho técnico, as características geométricas críticas para a estabilidade e o método de inspeção.
A adequação do processo ao náilon é avaliada para cada pedido. A cotação por escrito deve identificar a forma e o estado de condicionamento do material bruto, os riscos associados à fixação da peça e à temperatura, as condições de medição, a abrangência dos relatórios e os documentos comprobatórios do fornecedor exigidos pelo comprador antes da aprovação.
Limites da documentação comprobatória para cada pedido de náilon
Solicite documentos comprobatórios vinculados ao grau do material aprovado, ao estado de condicionamento, às dimensões e ao plano de inspeção. O histórico geral da empresa ou um certificado sem relação com o pedido não substitui os registros acordados para ele.
LIMITE // 01
Análise do processo de usinagem do náilon
Confirme o estado do material bruto, a sequência de operações de usinagem e condicionamento, as dimensões críticas para a estabilidade, o ambiente de medição e os registros de inspeção da peça específica.
⤧
LIMITE // 02
Nenhuma certificação específica é mencionada nesta página
Qualquer certificado exigido deve ser verificado quanto ao titular legal, à unidade fabril, ao número, ao escopo e à validade. Nenhuma certificação é apresentada aqui como comprovação para uma peça usinada em polímero.
⤧
LIMITE // 03
Nenhuma alegação sobre metrologia interna
Não publicamos uma lista de equipamentos de inspeção e, de qualquer forma, uma sonda de contato deforma um polímero de baixo módulo sob a força normal de medição.
⤧
LIMITE // 04
Nenhum estudo de caso público
Não temos nenhum exemplo de cliente com autorização para divulgação que possamos mostrar a você.
⤧
Documentos comprobatórios: o que demonstram e seus limites
O que pode comprovar
A identificação do grau do material e os valores expressamente abrangidos pelo documento
O que não pode substituir
As dimensões da peça acabada ou seu desempenho funcional
O que definir na consulta
Norma, designação do grau do material, origem, nível de rastreabilidade
O que pode comprovar
Propriedades típicas do material bruto fornecido
O que não pode substituir
Limites de aceitação para a característica geométrica da sua peça
O que definir na consulta
A ASTM D4066 abrange o náilon como matéria-prima para moldagem/extrusão, não a aceitação da peça acabada22
O que pode comprovar
As características medidas e as condições declaradas
O que não pode substituir
Características geométricas não medidas ou integridade interna
O que definir na consulta
Lista de características geométricas, abrangência, método, unidades e condição de medição impressa no relatório
O que pode comprovar
Características acordadas na revisão aprovada
O que não pode substituir
Todos os lotes posteriores
O que definir na consulta
Quais características, quem aprova a aceitação e o que é necessário para encerrar um desvio
O que pode comprovar
Que os controles aprovados continuaram a ser aplicados
O que não pode substituir
Uma característica geométrica cuja medição ninguém acordou
O que definir na consulta
Regra de amostragem, formato do relatório, vínculo com o lote
Quatro critérios para avaliar fornecedores, com respostas diretas
01
Experiência específica na usinagem de náilon
Nossa posição //
Solicite documentos comprobatórios pertinentes ao pedido e adote um plano para a primeira peça produzida ou para amostras quando não houver o histórico de produção exigido.
Clique para verificar⤡
01
Procedimento de verificação
Como verificar //
Nas práticas federais dos Estados Unidos para seleção de fornecedores, a ausência de histórico pertinente recebe avaliação neutra, e não negativa21; isso não vincula compradores comerciais, mas constitui um precedente documentado.
Voltar⤢
02
Controle de qualidade documentado
Nossa posição //
Os controles são os registrados na sua cotação: parâmetros fixados, primeira peça produzida como ponto de aceitação e condições de medição registradas.
Clique para verificar⤡
02
Procedimento de verificação
Como verificar //
Confira esses controles na cotação antes de liberar o pedido.
Voltar⤢
03
Suporte em projeto e engenharia
Nossa posição //
A análise do desenho técnico apresenta uma seleção de graus do material, a tolerância alcançável para cada característica geométrica e a condição de medição — por escrito, antes da cotação.
Clique para verificar⤡
03
Procedimento de verificação
Como verificar //
Envie um desenho técnico e avalie a resposta.
Voltar⤢
04
Entrega confiável
Nossa posição //
Três prazos cotados separadamente, com as horas de alívio de tensões apresentadas explicitamente.
Clique para verificar⤡
04
Procedimento de verificação
Como verificar //
Compare a discriminação da cotação com as faixas publicadas acima.
Voltar⤢
Custos ocultos e condições comerciais
Dois itens que os compradores costumam deixar fora da comparação dos custos totais de importação: a inspeção de um contêiner é cobrada por uma estação de inspeção privada, e a retirada completa da carga pode custar várias centenas de dólares, além do transporte terrestre e da armazenagem.18 Em embarques marítimos, a declaração de segurança do importador é obrigatória, e seu descumprimento pode acarretar penalidades, inspeções adicionais e atrasos da carga.18
Pedidos de usinagem para exportação da China costumam exigir um sinal de 30–50%, com o saldo pago antes do embarque por transferência telegráfica. A maioria dos fornecedores de usinagem para exportação assina um acordo de confidencialidade mediante solicitação, usando o modelo de qualquer uma das partes — peça isso ao enviar o desenho técnico. EXW, FOB e DDP são os Incoterms mais comuns para a exportação de peças usinadas no setor; as condições de envio são definidas na cotação.
Quer verificar esses limites em vez de simplesmente confiar neles?
Vai comparar os custos totais de importação? Peça uma cotação discriminada por esses itens para que sua equipe financeira possa compará-la com uma proposta nacional sem precisar recalcular cada componente. Envie um desenho técnico e avalie a resposta da engenharia — a seleção de graus do material, a tolerância alcançável para cada característica geométrica e a condição de medição são informadas por escrito antes de qualquer cotação.
Ferramentas de engenharia
SISTEMA PRINCIPAL
Abrir ferramenta
Seletor de graus de náilon
TOOL_02
Calculadora de expansão por umidade
TOOL_03
Estimador do prazo de fabricação
TOOL_04
Gerador de cláusulas sobre a condição de medição
TOOL_05
Análise de lacunas do desenho técnico
Perguntas dos compradores antes de liberar um pedido de usinagem de náilon
Para ser franco, uma tolerância não significa nada sem a condição de medição. A ISO 1110 estabelece que valores reproduzíveis para poliamida exigem um teor de umidade especificado2, e a ASTM D618 define um condicionamento que expressamente não precisa atingir o equilíbrio9. Envie a característica geométrica, a espessura da seção e o ambiente de uso; a faixa alcançável será informada com uma condição definida, em vez de ser apresentada como um número isolado.
Comece pelo tipo de falha que você quer evitar. Quando a estabilidade dimensional é crítica, a PA66 tende a ser preferível à PA6 por absorver menos umidade e apresentar expansão mais previsível5. Seções espessas e peças brutas grandes favorecem a PA6 fundida. A necessidade de rigidez sob carga contínua aponta para um grau com carga de fibra de vidro, com perda mensurável no acabamento superficial alcançável7. Para deslizamento a seco, considere um grau com carga lubrificante.
Sim, e essa variação é quantificável. Uma orientação publicada em 2013 para náilon 6 e náilon 6/6 sem carga indica um teor de umidade de equilíbrio de 1,5–2% no ar com umidade relativa habitual de 35–65%, acompanhado de uma expansão de 0,5–0,6%; mesmo um grau com alto teor de carga ainda se expande cerca de 0,1%, ou aproximadamente 0.001 in por polegada de dimensão.1 Esses valores foram publicados para peças moldadas, mas a causa é o próprio polímero, e não o processo de conformação; por isso, também se aplicam ao material bruto usinado — embora a variação na sua peça dependa da espessura da seção. É por isso que a condição de medição deve constar do desenho técnico e do relatório de inspeção.
Nesse mercado, a cotação costuma ser feita por desenho técnico, e os fatores de custo estão discriminados acima: aproveitamento do material bruto, abrasividade do grau do material, escolha do ferramental, acabamento exigido, parcela dos custos de preparação da máquina em lotes pequenos e horas de rebarbação e alívio de tensões. Explicamos como o preço é formado, sem publicar um valor, pois o preço da sua peça depende da geometria e da quantidade e será informado em uma cotação por escrito.
Eles apresentam modos de falha diferentes. O acetal oferece maior estabilidade dimensional em ambientes úmidos ou molhados e permite manter tolerâncias mais estreitas com maior previsibilidade; o náilon resiste melhor a impactos e abrasão. Se a peça precisa manter o ajuste apesar das variações de umidade, os dados acima desaconselham o náilon sem carga, independentemente de quem faça a usinagem.
É possível fazer uma avaliação preliminar, mas uma cotação com critérios de aceitação definidos exige informações que o modelo não traz: revisão autorizada, referências geométricas, tolerâncias, roscas, acabamento, notas e requisitos de inspeção. Para o náilon, também é necessária a condição de medição. Se o modelo for o documento de referência, informe como serão comunicados os dados de fabricação do produto e os critérios de aceitação.
Os documentos definidos na consulta. A tabela de documentos comprobatórios acima mostra o que cada um pode ou não demonstrar, para que o escopo seja definido conforme o que você realmente precisa para aprovar as peças — em vez de seguir uma lista de documentos que apenas parece tranquilizadora.
A exposição contínua a calor e umidade é o caso mais claro. Um estudo comparativo de 2024 sobre a hidrólise de poliamidas relata que a massa molar média numérica da PA6 caiu de 26.2 para 15,5 kg/mol após 10 dias de envelhecimento a 120 °C.12 O ensaio consistiu em imersão em água em laboratório, não em uma simulação das condições de uso; portanto, comprova a existência desse modo de falha, mas não a rapidez com que ele ocorreria na sua aplicação. Ajustes por interferência que precisam resistir a variações de umidade, rigidez que não pode variar e qualquer exigência óptica são outros casos.