Entre em contato com a Zhenling

Usinagem CNC de ABS: guia para decidir sobre peças sob medida

Orientações práticas, baseadas no processo, para engenheiros, equipes de prototipagem e compradores
A usinagem CNC de ABS é mais útil quando a definição da peça, a condição do material bruto, a resposta ao corte e as condições de inspeção são tratadas como uma única decisão, e não como uma receita genérica para plásticos. O acrilonitrila butadieno estireno é uma família de termoplásticos, mas a designação “ABS” não define uma velocidade de avanço, tolerância, acabamento superficial ou vida útil universal para toda peça.Em resumo
Limites do escopo: este é um guia de usinagem voltado à qualidade da peça. Ele não avalia partículas em suspensão no ar, poeira combustível, ventilação, fontes de ignição, exposição nem controles da instalação. Esses aspectos exigem uma análise de saúde e segurança ambiental. O guia também não determina trincas por tensão ambiental nem compatibilidade química. Essas decisões exigem a validação do material para o grau especificado, o estado de tensão, o meio de contato, a temperatura, a duração e os critérios de aceitação. Identifique o grau e a forma do material bruto, estabeleça um teste controlado, avalie os cavacos junto com a peça, defina as condições de inspeção e envie todas as informações necessárias antes de pedir uma cotação ao fornecedor. Este guia explica o processo de decisão; não substitui a análise de segurança da instalação nem a validação do material para as condições de uso.
Quando a usinagem CNC de ABS é o processo certo?
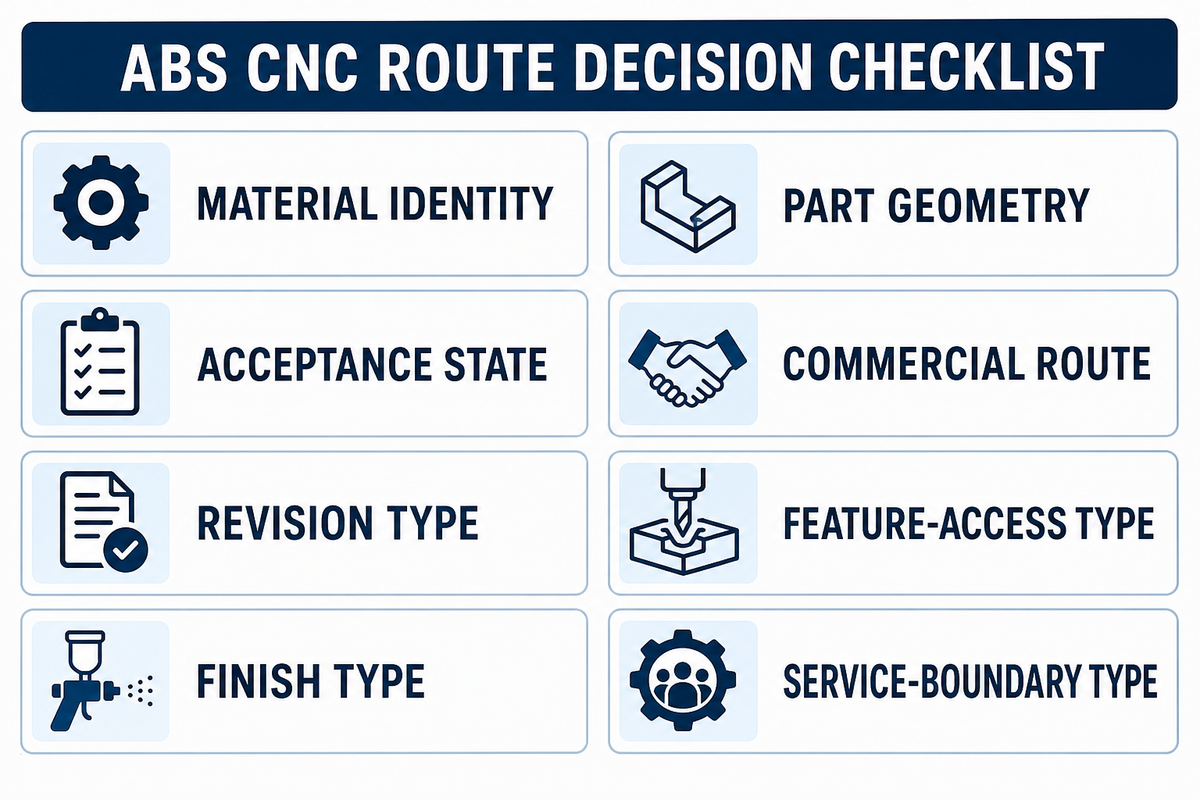
| Tipo de decisão | O que definir | Por que isso muda o processo |
|---|---|---|
| Identificação do material | Grau especificado, forma do material bruto, requisito do fornecedor, cor ou aditivos, se forem relevantes | A família de materiais ABS não oferece uma garantia universal de usinabilidade ou tolerância. |
| Geometria da peça | Paredes, cavidades, nervuras, cantos, furos, faces com requisitos estéticos | O acesso da ferramenta e a fixação da peça podem ser mais importantes do que a designação nominal da máquina. |
| Condição de aceitação | Dimensões críticas, acabamento, condições de medição, registros | Não é possível chamar uma peça de precisa sem definir as condições de medição relevantes. |
| Rota comercial | Quantidade, frequência de iteração, investimento em ferramental, contexto de entrega | Fresamento CNC, torneamento CNC, impressão 3D e moldagem por injeção atendem a restrições diferentes. |
| Tipo de revisão | Modelo e desenho técnico controlados, com uma fonte de referência definida explicitamente | Um arquivo de geometria desatualizado pode invalidar um plano de usinagem que, de outra forma, seria adequado. |
| Tipo de acesso às características geométricas | Entrada da ferramenta, alcance, folga do porta-ferramenta e condição de saída | Uma característica geométrica nominal pode ser difícil de usinar ou inspecionar quando o acesso é restrito. |
| Tipo de acabamento | Faces com requisitos estéticos, marcas de ferramenta permitidas, condição das bordas e acabamentos superficiais especificados | O acabamento pode alterar tanto a sequência de operações quanto o momento em que a peça final é inspecionada. |
| Tipo de condição de uso | Contato químico, temperatura, tensão, duração e condição de aceitação | Esses dados fazem parte da validação do material, não de um ajuste genérico de usinagem. |
É possível usinar ABS com CNC?
Sim, é possível usinar ABS com CNC, mas a resposta útil depende das condições. A equipe ainda precisa verificar o material bruto, a geometria das características, a estratégia de apoio, a resposta ao corte e os requisitos de inspeção da peça específica. “Fácil de usinar” não é um critério de aceitação para peças usinadas de precisão.Índice de risco de fusão do ABS: calor, remoção de cavacos e apoio da peça
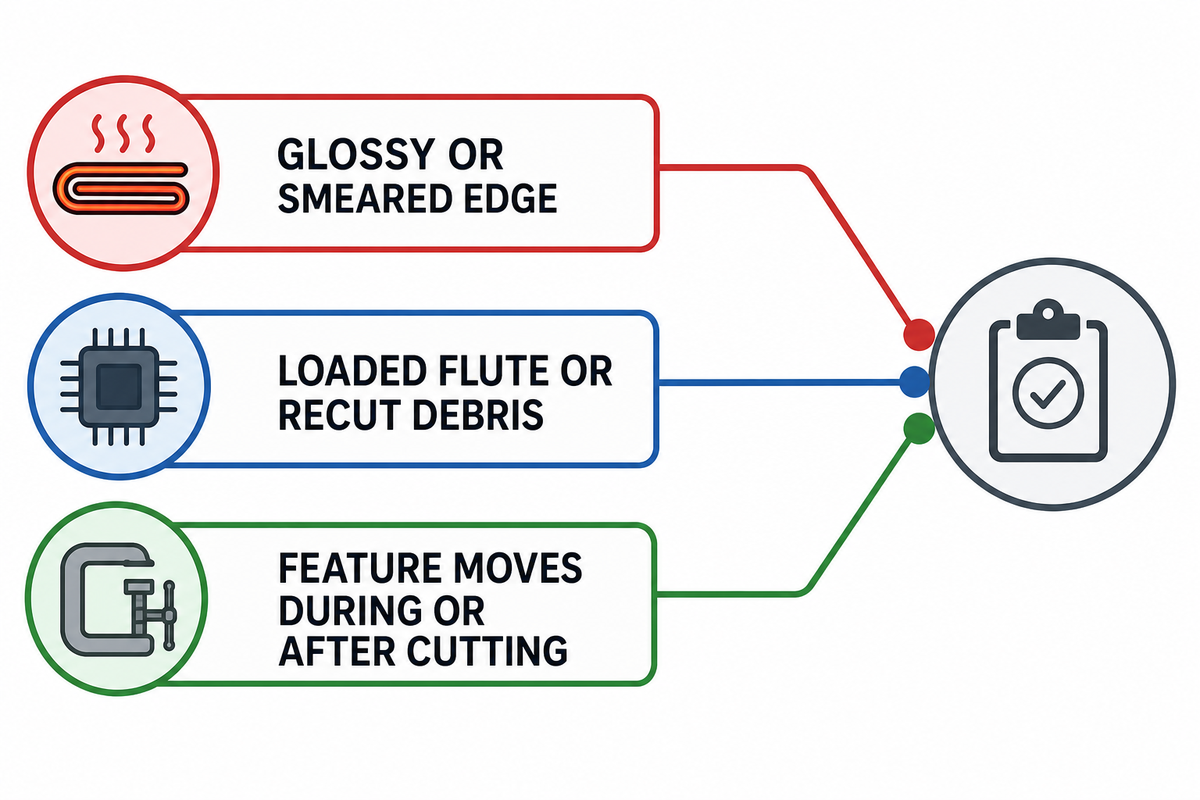
| Sinal observado | Pergunta do índice | Próximo teste controlado |
|---|---|---|
| Borda brilhante ou borrada | O corte está removendo material ou a ferramenta começou a atritar? | Inspecione a condição da ferramenta, a forma dos cavacos e o engajamento; altere um parâmetro por vez. |
| Canal da ferramenta carregado ou resíduos recortados | Os cavacos conseguem sair da característica geométrica antes do próximo passe? | Analise a saída do percurso da ferramenta, o acesso à cavidade, a disposição do ar comprimido ou da extração e os cavacos observados. |
| A característica geométrica se desloca durante ou após o corte | A peça está suficientemente apoiada durante o corte e a liberação? | Analise a posição dos grampos, o material bruto restante, a sequência de corte e a medição após a liberação. |
Regra para testes controlados: um sintoma visível é um motivo para inspecionar a próxima variável, não uma evidência de que exista um ajuste universal para ABS.
Geometria da ferramenta e percurso de corte para reduzir o atrito
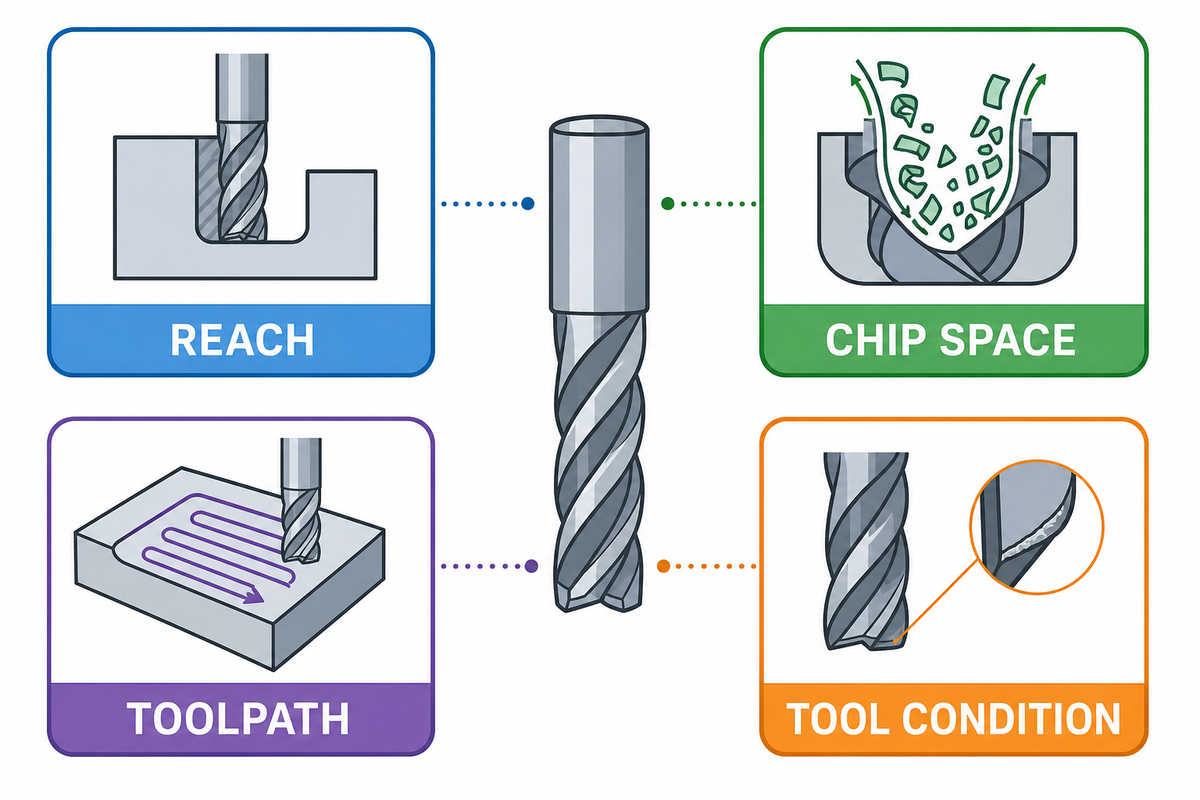
- Alcance: verifique se a fresa e o porta-ferramenta alcançam a parede ou a cavidade sem comprometer a rigidez necessária na prática.
- Espaço para os cavacos: verifique se os cavacos formados têm uma saída desobstruída da característica geométrica.
- Percurso da ferramenta: escolha entrada, saída, passo lateral e acabamento que possam ser avaliados pela qualidade da superfície, em vez de deduzir as escolhas apenas pelo nome do material.
- Condição da ferramenta: se o sintoma mudar após a troca da ferramenta, registre isso como uma observação do processo, e não como prova de que existe um ajuste universal para ABS.
Defina os parâmetros observando os cavacos e a peça, não uma tabela universal
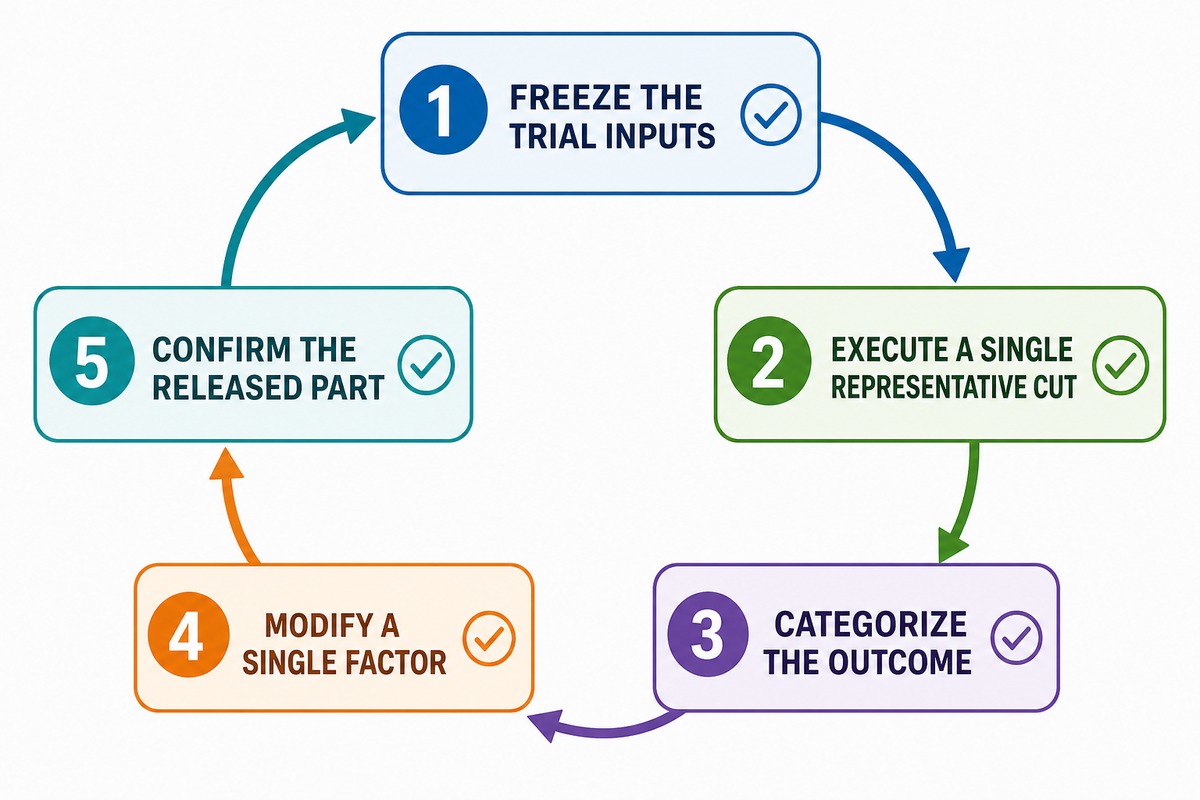
- Registre as condições iniciais do teste. Anote o grau, a forma do material bruto, a ferramenta de corte, a condição da ferramenta, a fixação da peça e a característica geométrica.
- Execute um corte representativo único. Inclua uma superfície, parede ou cavidade que permita avaliar o fator em questão.
- Classifique o resultado. Registre o comportamento dos cavacos, a condição das bordas, as rebarbas, a qualidade da superfície e as condições de medição.
- Altere um único fator. Registre e implemente uma mudança por vez, em vez de grandes alterações simultâneas na velocidade do spindle, no avanço, na profundidade ou no apoio da peça.
- Confirme as condições da peça liberada. Faça a medição no estado acordado da peça, e não apenas enquanto ela estiver presa.
Fixação da peça e projeto das características: evite que o dispositivo de fixação deixe marcas na peça
Peça
- As posições das referências geométricas e dos grampos antes do primeiro corte.
- Um plano de sequência para características finas ou com requisitos estéticos.
- Inspeção da geometria crítica após a liberação.
- Critérios claros de aceitação para bordas e acabamento superficial.
Não presuma
- Que o uso isolado de mordentes macios comprova a estabilidade da peça.
- Que a remoção do dispositivo de fixação não altera o resultado.
- Que uma tolerância genérica abrange a relação entre características geométricas e o estado da peça.
- Que um protótipo bem-sucedido comprova automaticamente a repetibilidade da produção.
Decodificador de diagnóstico da peça em 5 estados
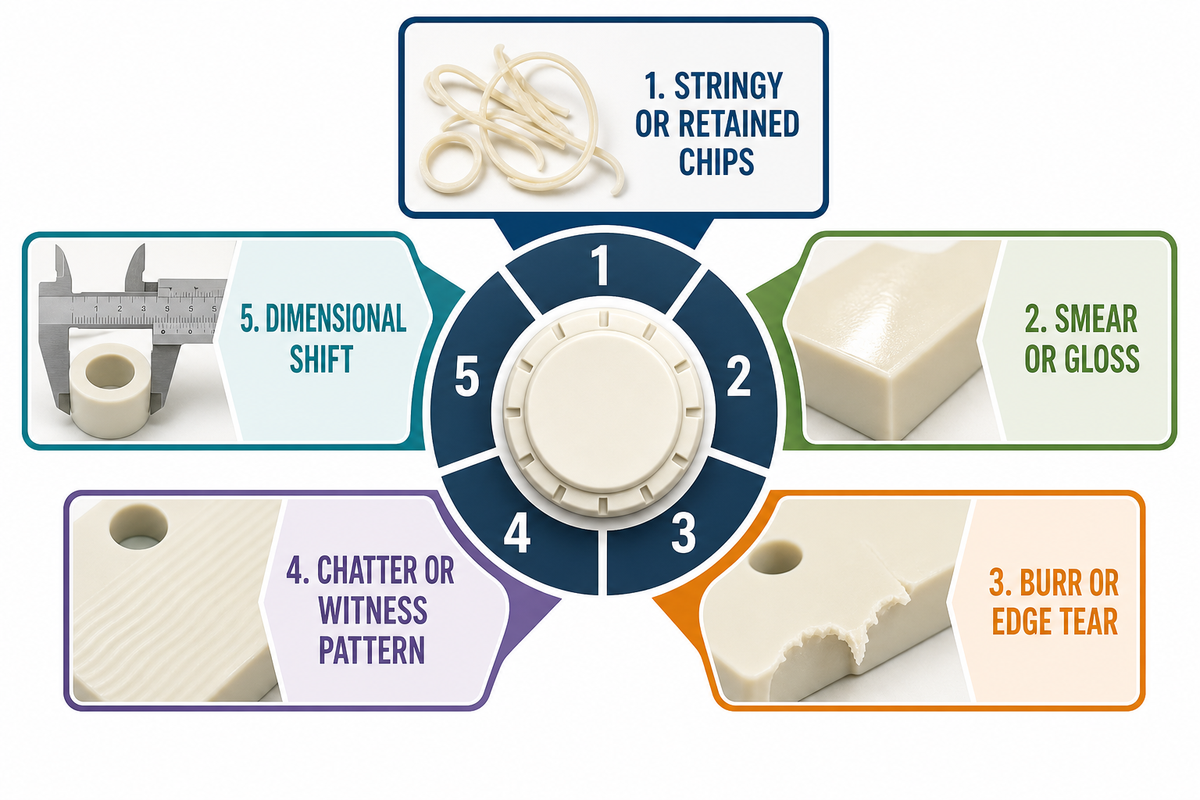
| Estado da peça | O que registrar | Primeira verificação controlada | O que não concluir |
|---|---|---|---|
| 1. Cavacos fibrosos ou retidos | Percurso dos cavacos, condição dos canais da ferramenta, acesso à característica geométrica | Verifique a saída dos cavacos e o percurso da ferramenta antes de alterar todas as variáveis de corte. | Que o material está com defeito por causa de um único formato de cavaco. |
| 2. Manchas por atrito ou brilho | Condição da ferramenta, marca de contato, evidências nos cavacos | Faça um teste de atrito com um ajuste controlado. | Que um único valor de RPM impedirá a fusão em todos os trabalhos. |
| 3. Rebarba ou rasgo na borda | Saída da característica geométrica, requisito da borda, marcas da ferramenta | Analise a direção de saída na borda, o passe de acabamento e os critérios de aceitação para remoção de rebarbas. | Que uma limpeza visual não pode afetar a borda crítica. |
| 4. Vibração ou padrão de marcas | Alcance da ferramenta, apoio, condição dos grampos, percurso | Verifique a rigidez e o apoio antes de atribuir a causa exclusivamente ao material. | Que apenas as ferramentas da máquina determinam a qualidade da superfície. |
| 5. Desvio dimensional | Medições com a peça presa e liberada, momento da medição, método de referência geométrica | Compare a condição de inspeção acordada com a peça liberada. | Que a medição inicial com a peça presa representa o resultado final. |
ABS versus PC, impressão 3D e moldagem por injeção
| Processo | Pergunta útil | Limite a preservar |
|---|---|---|
| Usinagem CNC em ABS | O material bruto para processo subtrativo oferece a geometria, o acesso às superfícies e o percurso de teste necessários? | Ainda é preciso confirmar o grau especificado e o material bruto. |
| Usinagem CNC em PC | Os requisitos de uso e o comportamento na fabricação são mais bem atendidos pelo grau de PC selecionado? | Não alegue compatibilidade nem desempenho sem validar o material. |
| Impressão 3D | A geometria ou o ciclo de iteração favorecem um protótipo impresso? | Os resultados obtidos com ABS impresso não se aplicam automaticamente ao material bruto de ABS usinado. |
| Moldagem por injeção | Um projeto estável justifica desenvolver o ferramental e realizar o trabalho de validação? | Não use como regra um ponto de equilíbrio entre quantidades que não tenha sido verificado. |
Para uma peça usinada por CNC, qual é melhor: ABS ou PC?
Nenhum é automaticamente melhor. Compare o grau especificado, o ambiente de uso, a tenacidade ou rigidez necessária, a aparência, a geometria, a resposta à usinagem e o plano de aceitação. O contato químico e as condições de tensão residual devem ser avaliados na validação do material, e não nos ajustes de usinagem. Escolha o processo com base nas premissas específicas da peça, e não em um ponto de equilíbrio genérico entre quantidades. “Usinagem CNC de policarbonato” e “usinagem CNC de acrílico” designam processos para materiais relacionados, mas não substituem uma análise específica do grau.Defina as condições de inspeção antes de prometer uma tolerância
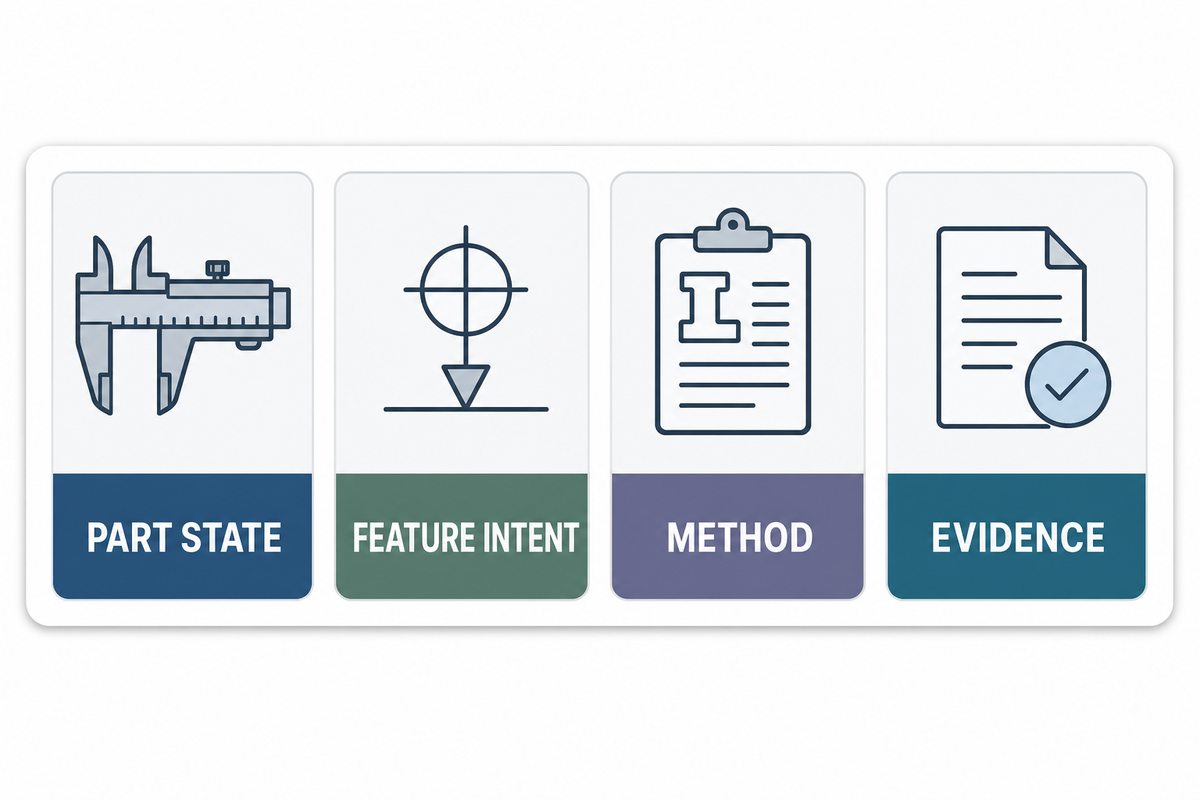
| Campo de inspeção | Pergunta a responder |
|---|---|
| Estado da peça | Com a peça presa, liberada, condicionada, após o acabamento ou em outro estado especificado? |
| Finalidade da característica geométrica | Qual relação é crítica para a função e quais dimensões servem apenas como referência? |
| Método | Que sistema de referências geométricas e método de medição embasarão a decisão? |
| Evidências | Que relatório, amostra ou registro é necessário para este pedido? |
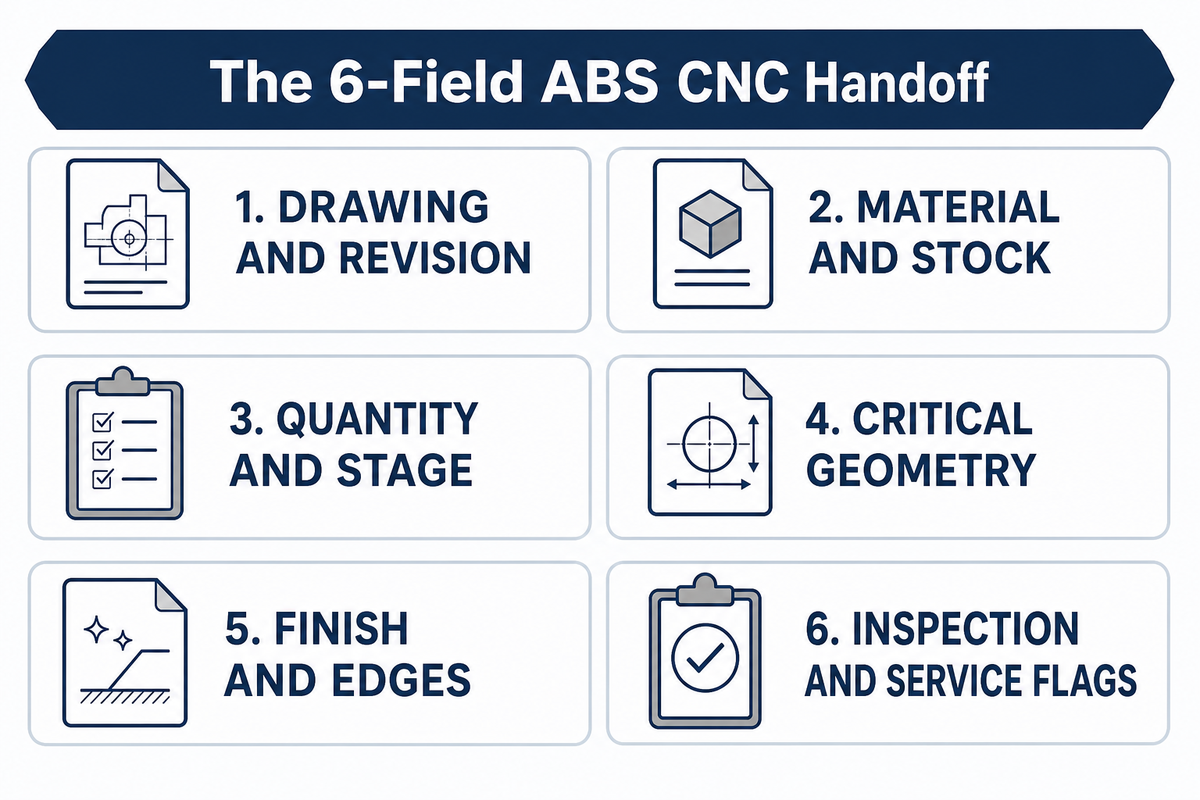
Uma solicitação de cotação melhor para usinagem CNC de ABS: informações em 6 campos
| Campo | Informações mínimas necessárias |
|---|---|
| 1. Desenho técnico e revisão | Pacote controlado de arquivos 2D/3D, revisão, referências geométricas, características críticas e dúvidas pendentes. |
| 2. Material e material bruto | Grau de ABS especificado, formato como chapas de ABS, cor ou condição requerida e substituições permitidas. |
| 3. Quantidade e etapa | Contexto de protótipo, lote de validação ou produção; frequência prevista dos pedidos, se conhecida. |
| 4. Geometria crítica | Paredes, cavidades, roscas, furos, faces com requisitos estéticos, tolerâncias rigorosas e relações entre referências geométricas. |
| 5. Acabamento e bordas | Estado usinado ou acabamento especificado, marcas de ferramenta permitidas, quebra de arestas e requisitos para rebarbas. |
| 6. Inspeção e condições de uso | Condição de medição, relatórios, embalagem e quaisquer condições de contato químico ou ambientais que exijam validação do material. |
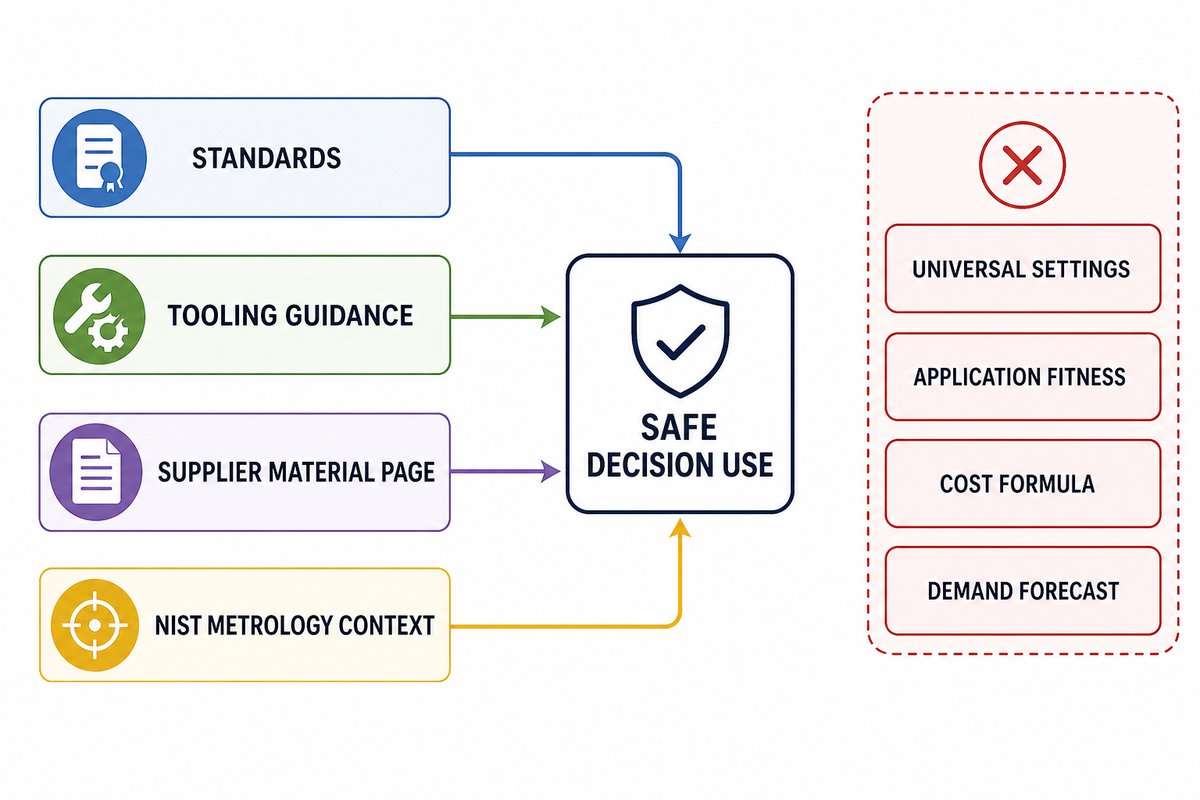
O que as evidências permitem concluir — e o que não permitem
| Contexto da fonte | Uso seguro na tomada de decisões | O que não estabelece |
|---|---|---|
| ASTM D4673-16 | Verifique no desenho os requisitos de classificação ou designação. | Uma única receita de usinagem para todas as formas de material bruto em ABS. |
| ISO 19062-1 | Mantenha a designação do material especificada visível durante a análise. | Não há um conjunto universal de propriedades para todos os graus de material dos fornecedores. |
| Página do material do fornecedor | Especifique o grau do material, a forma e o contexto de tolerância. | Desempenho em serviço específico da peça. |
| Orientações da Bantam Tools | Registre observações sobre cavacos e ferramentas durante um teste controlado. | Não há parâmetros de avanço ou velocidade específicos para ABS. |
| Fonte do setor de usinagem | Use verificações diagnósticas de uma variável por vez para avaliar sintomas visíveis. | Não há limite geral para dispositivos de fixação, fluido de corte ou temperatura. |
| Comparação de processos da Hubs | Compare as premissas relativas à peça em questão e às iterações. | Não há uma regra de mudança de processo por quantidade para ABS. |
| ISO 291 | Defina as condições de condicionamento e o contexto da inspeção. | Não há garantia de tolerância de usinagem. |
| Contexto metrológico do NIST | Defina a referência, o método e as expectativas de rastreabilidade. | Adequação a uma aplicação específica. |
| Página de serviços da Zhenling | Encaminhe uma transferência definida para análise comercial. | Uma alegação de capacidade feita por este guia educativo. |
Como lidar com termos amplos de usinagem?
“ABS usinado por CNC”, “usinagem de plástico ABS” e “dicas de usinagem” são termos iniciais, não instruções de processo. Termos como “metal duro”, “5 eixos”, “fresamento concordante” e “usinagem a seco” ainda exigem verificação da ferramenta, da geometria, do material bruto, da preparação da máquina e dos controles da oficina. Essas operações de corte não definem parâmetros específicos para a peça, e não é possível diagnosticar parâmetros de corte incorretos apenas com base em um rótulo. Da mesma forma, “ABS com boa relação custo-benefício” ou “protótipos e peças para uso final” descreve o contexto de um projeto, não uma propriedade do material. Qualquer solicitação de excelente acabamento superficial ou precisão dimensional deve especificar a inspeção e os critérios de aceitação. A expansão térmica, a excelente resistência ao impacto, a faixa de temperatura de deflexão e a baixa condutividade térmica devem ser determinadas com base nos dados do grau de material especificado e no plano de validação do material.Quais são as desvantagens do plástico ABS em peças usinadas?
As desvantagens da usinagem de ABS dependem do material bruto especificado, da geometria da peça e das condições de serviço; avalie a resposta térmica, o comportamento dos cavacos, o apoio das paredes, a qualidade superficial, as condições das arestas e o estado de inspeção.
Para a usinagem, avalie a resposta térmica, o comportamento dos cavacos, o apoio das paredes, a qualidade superficial, as condições das arestas, o estado de inspeção e o grau ou a forma específica do material bruto. Mesmo uma peça de ABS usinada pode parecer aceitável enquanto ainda exige ajustes na medição após a liberação, na face estética ou nos requisitos de rebarba. Para as condições de serviço, valide separadamente as condições reais de exposição a produtos químicos, temperatura, carga, duração e tensões residuais. Uma declaração genérica como “ABS é adequado” não permite tomar essas decisões nem comprova a compatibilidade química.A usinagem de ABS tem boa relação custo-benefício?
Avalie o custo-benefício da usinagem de ABS comparando orçamentos para a mesma definição controlada da peça, material bruto, quantidade, acabamento, estado de inspeção e cronograma; solicite que cada orçamento declare suas premissas.
Avalie o custo-benefício da usinagem de ABS por meio de uma comparação, não como se houvesse uma fórmula universal. Peça a cada concorrente que especifique quais premissas de definição da peça, forma do material bruto, geometria, preparação, inspeção, acabamento, quantidade, embalagem e entrega estão incluídas. Compare os orçamentos somente quando todos os concorrentes receberem a mesma revisão controlada do desenho, o mesmo grau de material especificado, o mesmo requisito de superfície, a mesma quantidade, a mesma expectativa de embalagem e o mesmo plano de aceitação. Uma declaração de baixo custo sem esses dados em comum não serve como base comparável para compras.O que incluir em uma solicitação de orçamento para usinagem CNC de ABS?
Uma solicitação de orçamento para usinagem CNC de ABS deve incluir a Transferência em 6 campos: o desenho controlado, o grau do material e a forma do material bruto especificados, a quantidade, as características geométricas críticas, o acabamento, o estado de inspeção e as condições de serviço relevantes, antes da análise do orçamento.
Inclua o modelo e o desenho controlados, a revisão, o grau de ABS e a forma do material bruto especificados, a quantidade e a etapa de desenvolvimento, a geometria crítica e as relações entre referências geométricas, os acabamentos superficiais e as condições das arestas exigidos, além do estado de inspeção ou do relatório necessário para a aceitação. Especifique qual requisito prevalece se o desenho e o modelo parecerem divergentes. Informe se um material substituto aprovado é aceitável, se a cor ou a aparência tem função e se o resultado do protótipo será usado para aprovar uma sequência de operações de produção posterior. Inclua alertas sobre as condições de serviço se a peça puder ficar exposta a produtos químicos, temperatura, carga contínua, radiação UV, agentes de limpeza ou outras condições que possam interagir com o comportamento do material. Esses alertas não pedem que uma oficina de usinagem presuma a compatibilidade química; eles permitem encaminhar a questão para validação do material antes que uma promessa de fabricação enganosa apareça no orçamento. Uma resposta útil ao pedido de orçamento deve então declarar suas premissas, os dados ainda pendentes e as evidências necessárias antes de confirmar a peça final.Referências e fontes
- ASTM D4673-16 — registro de classificação e especificação do plástico ABS.
- ISO 19062-1:2015 — campos de designação e especificação do ABS.
- ISO 291:2008 — atmosferas padrão para condicionamento e ensaio de plásticos.
- NIST: Rastreabilidade metrológica — contexto de medição e rastreabilidade.
- Curbell Plastics: ABS — qualificação do grau de material e da tolerância na página do fornecedor, considerando o escopo declarado.
- Bantam Tools: visão geral de velocidades e avanços — alerta geral sobre carga de cavaco e atrito; não é uma tabela de parâmetros para ABS.
- Hubs: impressão 3D versus usinagem CNC — vocabulário para comparação de processos; o limite numérico indicado não se aplica a ABS e não foi adotado.
- OSHA: poeira combustível — apenas uma referência a perigos nas instalações; não é uma conclusão de segurança para este artigo.
Transparência da pesquisa: Este guia utiliza normas, contexto metrológico e fontes limitadas de fornecedores ou de ferramentas. Essas fontes não servem para inferir a capacidade da Zhenling, a segurança ambiental, a compatibilidade química ou um parâmetro universal de usinagem.
Em alta agora




ZHENLING / FABRICAÇÃO SOB DESENHO
Da dúvida técnica ao desenho técnico pronto para solicitar cotação
A Zhenling atende compradores industriais que precisam de flanges, corpos de válvula, rolos, tubos curvados e peças usinadas com perfis personalizados. Nossos engenheiros analisam o desenho técnico, a condição do material, o acúmulo de tolerâncias, a quantidade e os requisitos de inspeção antes de cotar a sequência de operações de usinagem.
COMECE COMDesenho técnico · Amostra · Dimensões críticas
DEFINAMaterial · Quantidade · Tolerância · Certificação
DESENHO TÉCNICO / MATERIAL / TOLERÂNCIA
Prepare as informações da sua peça
- DADOS DA PEÇA
- Desenho técnico 2D/3D ou amostra
- ANÁLISE DO PROCESSO
- Usinagem · conformação · soldagem · inspeção
- Canal de resposta
- Envie o formulário de contato do site
Usamos os dados que você envia para analisar sua solicitação e responder a ela. Consulte nossa Política de Privacidade.


