Contacter Zhenling Company

Usinage CNC de l’ABS : guide de décision pour pièces sur mesure

Des conseils pragmatiques fondés sur les procédés, pour les ingénieurs, les équipes de prototypage et les acheteurs
L’usinage CNC de l’ABS est particulièrement pertinent lorsque la définition de la pièce, l’état du brut, le comportement à la coupe et les conditions de contrôle sont considérés comme un tout, et non comme une recette générique pour les plastiques. L’acrylonitrile butadiène styrène appartient à une famille de thermoplastiques, mais la seule désignation « ABS » ne permet pas de définir une avance, une tolérance, une finition de surface ou une durée de vie universelles pour chaque pièce.En bref
Limites du périmètre : ce guide porte sur l’usinage et la qualité des pièces. Il n’évalue pas les particules en suspension dans l’air, les poussières combustibles, la ventilation, les sources d’inflammation, l’exposition ni les mesures de maîtrise des risques sur le site. Ces sujets nécessitent une évaluation par le service compétent en santé et sécurité au travail. Il ne détermine pas non plus la résistance à la fissuration sous contrainte environnementale ni la compatibilité chimique. Ces décisions nécessitent de valider le matériau pour la nuance spécifiée, l’état de contrainte, le milieu de contact, la température, la durée et le critère d’acceptation concernés. Précisez la nuance et la forme du brut, définissez un essai maîtrisé, observez ensemble les copeaux et la pièce, fixez les conditions de contrôle et transmettez un dossier complet avant de demander un devis à un fournisseur. Ce guide présente la démarche de décision ; il ne remplace ni l’évaluation des risques du site ni la validation du matériau pour les conditions de service.
Quand l’usinage CNC de l’ABS est-il le bon procédé ?
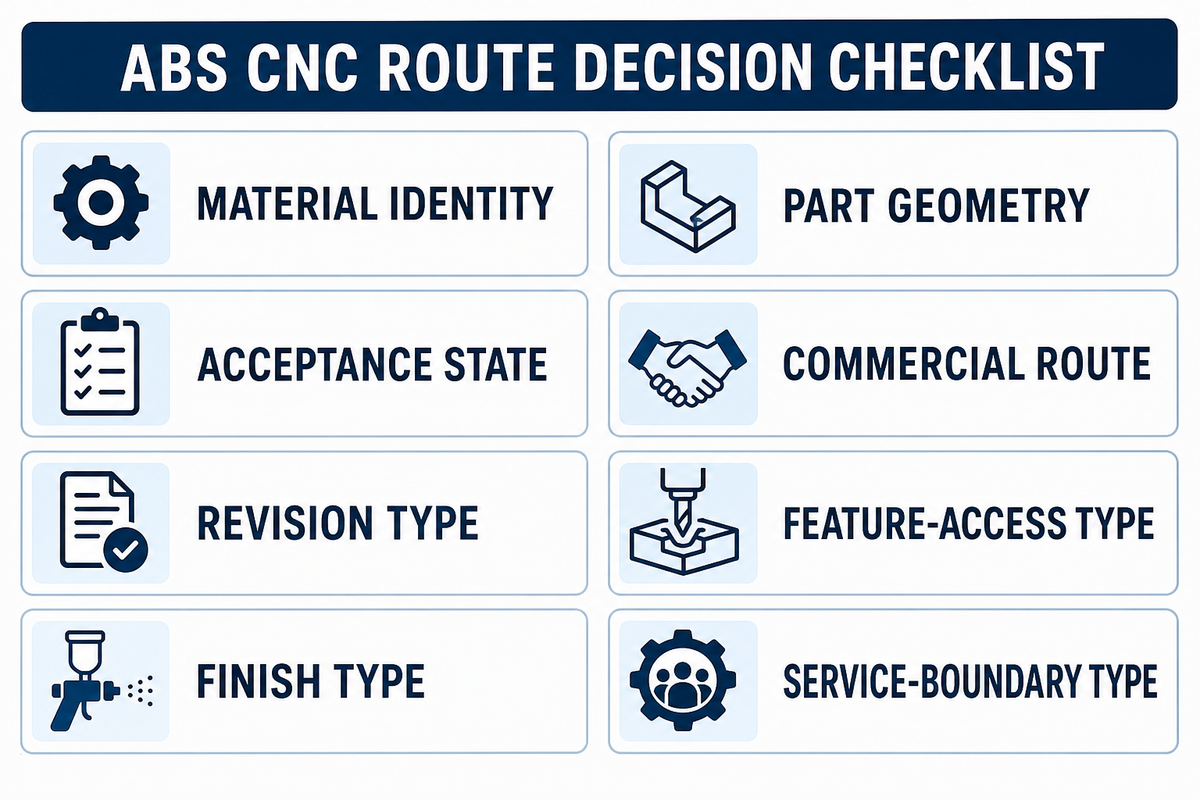
| Type de décision | Éléments à définir | Conséquence sur la gamme de fabrication |
|---|---|---|
| Identité du matériau | Nuance spécifiée, forme du brut, exigences relatives au fournisseur, couleur ou additifs, le cas échéant | La famille des matériaux ABS ne garantit ni une usinabilité ni une tolérance universelles. |
| Géométrie de la pièce | Parois, poches, nervures, angles, trous, faces d’aspect | L’accès de l’outil et le maintien de la pièce peuvent compter davantage que la désignation nominale de la machine. |
| État d’acceptation | Cotes critiques, finition, conditions de mesure, enregistrements | On ne peut qualifier une pièce de précise tant que les modalités de mesure pertinentes ne sont pas définies. |
| Choix du procédé | Quantité, fréquence des itérations, investissement en outillage, délais | Le fraisage CNC, le tournage CNC, l’impression 3D et le moulage par injection répondent à des contraintes différentes. |
| Type de révision | Modèle et plan maîtrisés, avec une source de référence clairement définie | Un ancien fichier géométrique peut rendre caduc un plan d’usinage pourtant bien établi. |
| Type d’accès aux éléments géométriques | Entrée de l’outil, portée, dégagement du porte-outil et conditions de sortie | Un élément géométrique nominal peut être difficile à usiner ou à contrôler si son accès est restreint. |
| Type de finition | Faces d’aspect, marques d’outil admises, état des arêtes et finitions de surface spécifiées | Les opérations de finition peuvent modifier la gamme de fabrication et le moment auquel la pièce finale est contrôlée. |
| Conditions de service | Contact chimique, température, contraintes internes, durée et critères d’acceptation | Ces éléments relèvent de la validation du matériau, et non d’un réglage d’usinage générique. |
Peut-on usiner l’ABS par CNC ?
Oui, l’ABS peut être usiné par CNC, mais la réponse utile dépend des conditions. Les équipes doivent vérifier le brut, la géométrie des éléments, la stratégie d’appui, le comportement à la coupe et les exigences de contrôle pour la pièce concernée. « Facile à usiner » n’est pas un critère d’acceptation pour des pièces usinées de précision.L’indice de risque de fusion de l’ABS : chaleur, évacuation des copeaux et appui de la pièce
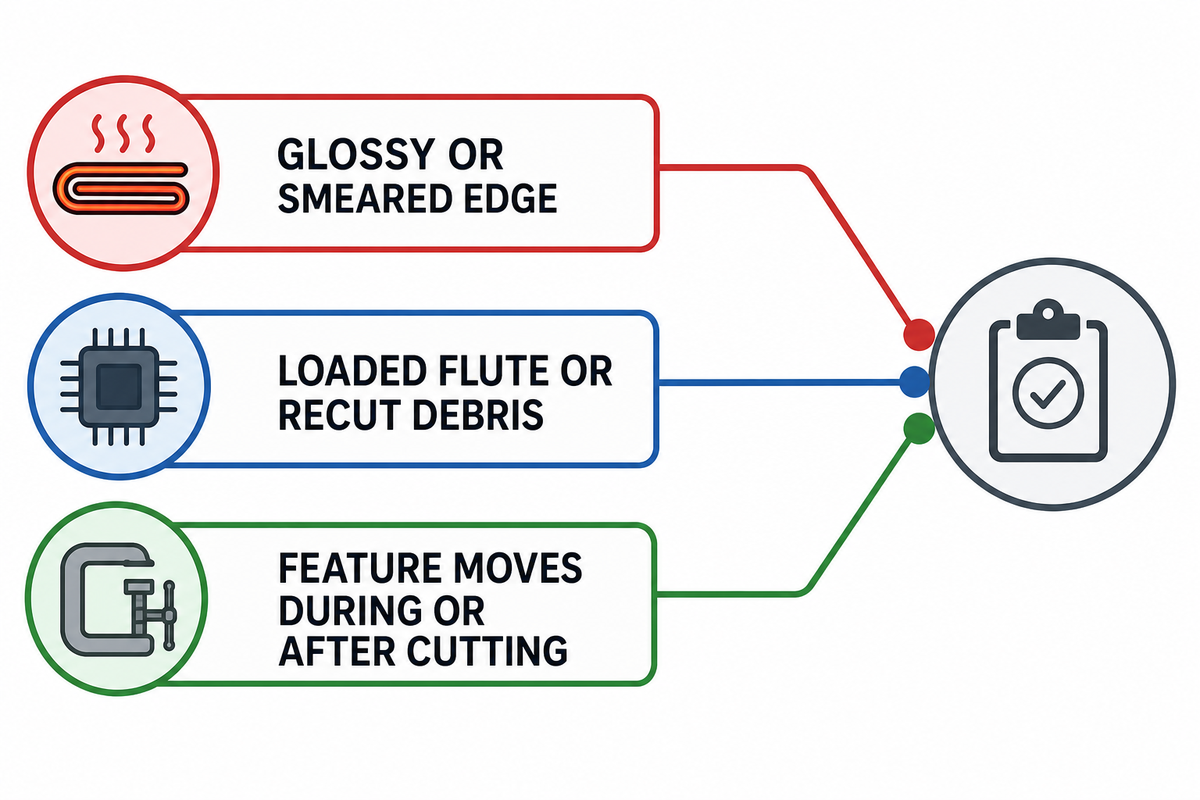
| Signal observé | Question à se poser | Prochain essai maîtrisé |
|---|---|---|
| Arête brillante ou étalée | La coupe enlève-t-elle de la matière, ou l’outil a-t-il commencé à frotter ? | Contrôlez l’état de l’outil, la forme des copeaux et l’engagement, puis ne modifiez qu’un paramètre à la fois. |
| Goujure chargée ou débris réusinés | Le copeau peut-il sortir de l’élément géométrique avant le passage suivant ? | Examinez la sortie de la trajectoire d’outil, l’accès à la poche, le dispositif de soufflage ou d’aspiration et les copeaux observés. |
| L’élément géométrique bouge pendant ou après la coupe | La pièce est-elle suffisamment appuyée pendant la coupe et au desserrage ? | Examinez le positionnement des brides, le brut restant, l’ordre des opérations et la mesure une fois la pièce libérée. |
Règle pour les essais maîtrisés : un symptôme visible invite à examiner le paramètre suivant ; il ne prouve pas l’existence d’un réglage universel pour l’ABS.
Géométrie de l’outil et choix de trajectoire pour limiter le frottement
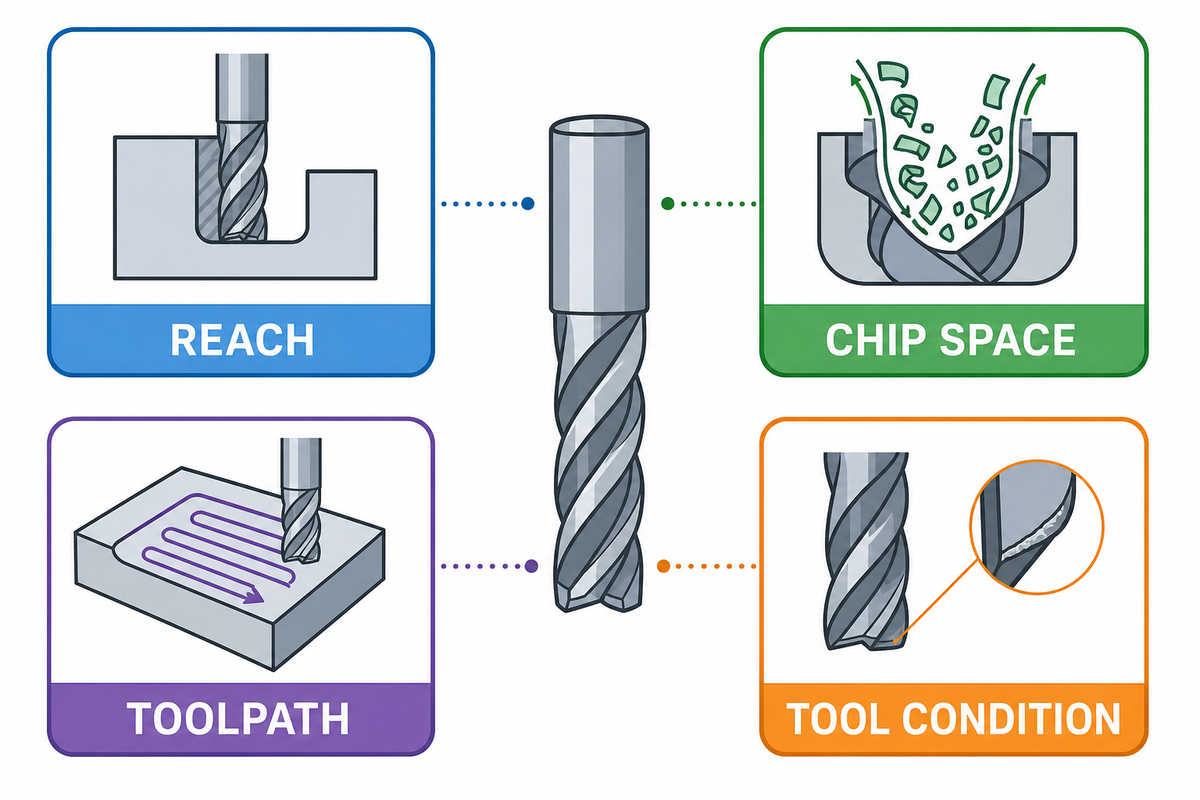
- Portée : vérifiez que la fraise et le porte-outil peuvent atteindre la paroi ou la poche sans compromettre la rigidité nécessaire.
- Espace pour les copeaux : vérifiez que les copeaux réellement formés peuvent s’évacuer librement de l’élément géométrique.
- Trajectoire d’outil : définissez l’entrée, la sortie, le recouvrement et la finition de façon à pouvoir les évaluer au regard de la qualité de surface, sans les déduire du seul nom du matériau.
- État de l’outil : si le symptôme évolue après un changement d’outillage, consignez-le comme une observation sur le procédé, et non comme la preuve d’un réglage universel pour l’ABS.
Définir les paramètres en observant les copeaux et la pièce, sans tableau universel
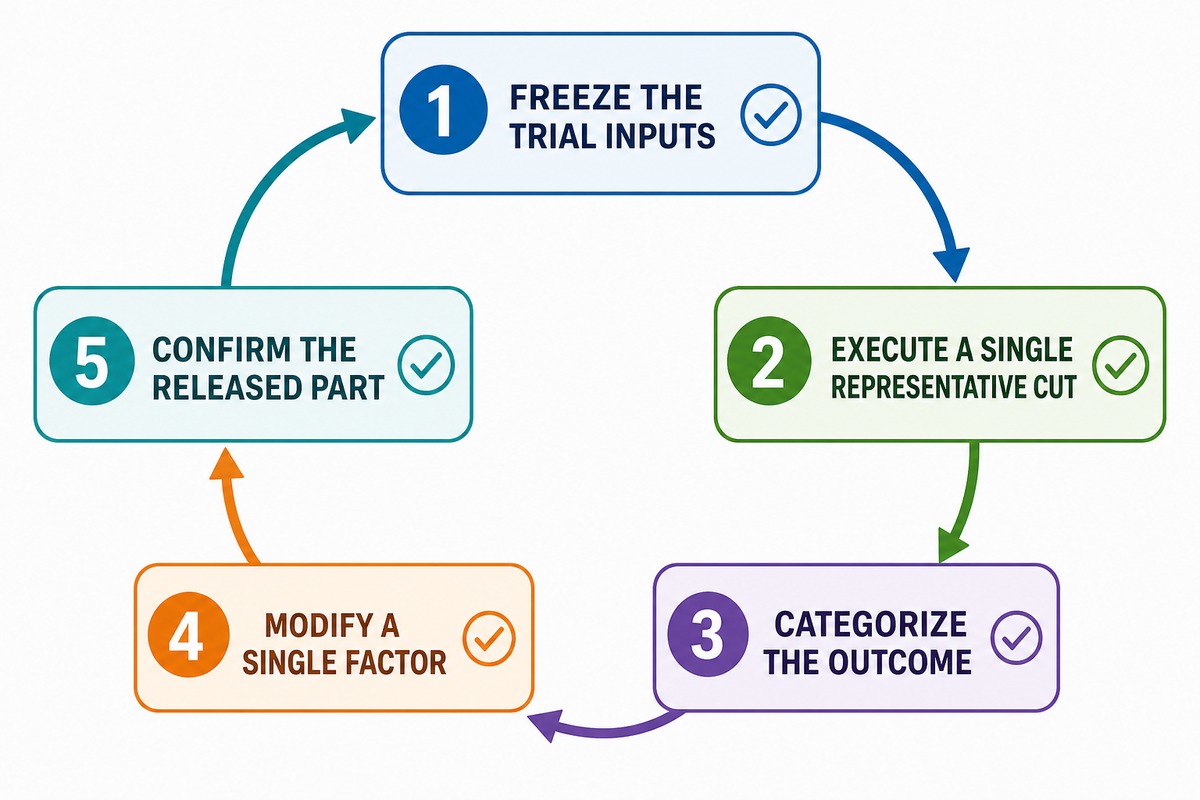
- Figez les paramètres de l’essai. Consignez la nuance, la forme du brut, la fraise, l’état de l’outil, le maintien de la pièce et l’élément géométrique concerné.
- Réalisez une coupe représentative unique. Incluez une surface, une paroi ou une poche qui permet d’évaluer le point de décision.
- Classez le résultat. Consignez le comportement des copeaux, l’état des arêtes, les bavures, la qualité de surface et les conditions de mesure.
- Modifiez un seul facteur. Consignez et appliquez une seule modification à la fois, au lieu de changer fortement la vitesse de broche, l’avance, la profondeur ou l’appui de la pièce.
- Contrôlez la pièce libérée. Effectuez les mesures lorsque la pièce est dans l’état convenu, et pas uniquement lorsqu’elle est bridée.
Maintien de la pièce et conception des éléments : évitez que le montage d’usinage ne marque la pièce
À demander
- Les positions des références et des brides avant la première coupe.
- Une séquence d’opérations pour les éléments minces ou d’aspect.
- Le contrôle de la géométrie critique une fois la pièce libérée.
- Des critères d’acceptation précis pour les arêtes et l’état de surface.
Ne présumez pas que
- Les mors doux suffisent à garantir la stabilité de la pièce.
- Le retrait du montage d’usinage ne modifie pas le résultat.
- Une tolérance générique couvre les relations entre éléments et l’état de la pièce.
- La réussite d’un prototype prouve automatiquement la répétabilité en production.
Décodeur de diagnostic de la pièce en 5 états
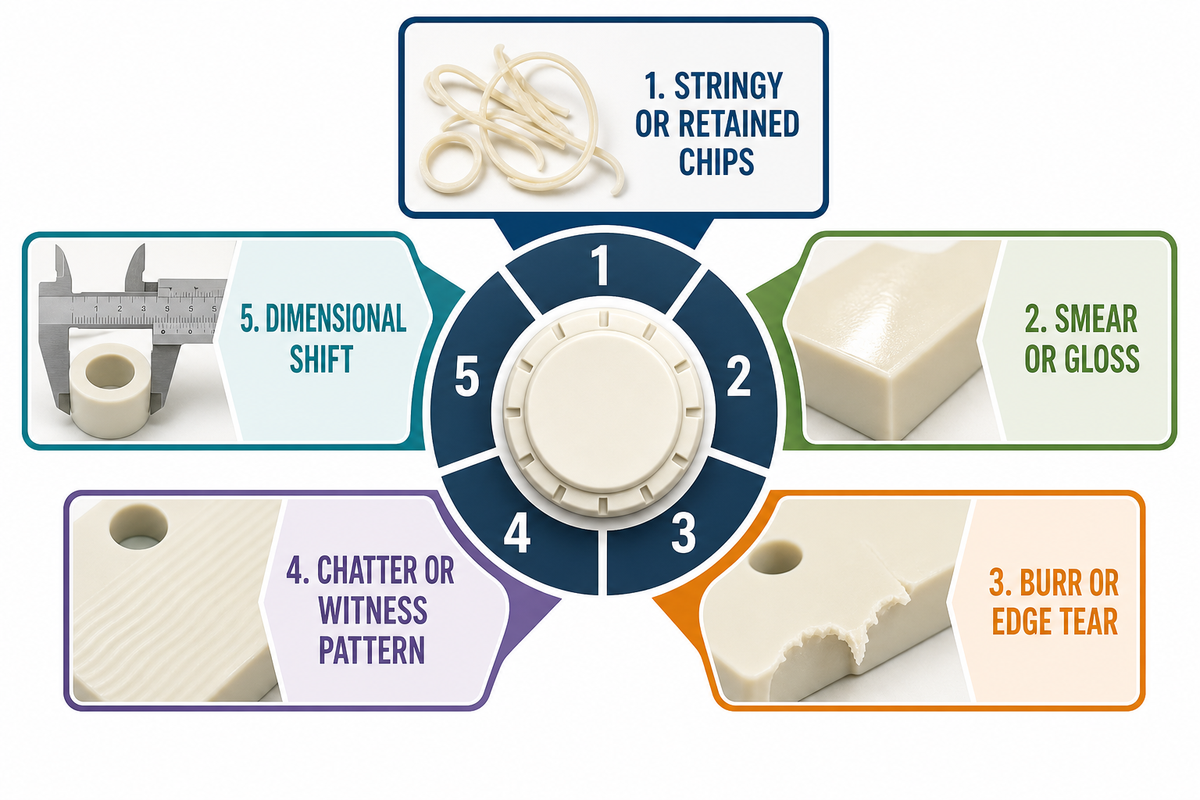
| État de la pièce | Éléments à consigner | Première vérification maîtrisée | Conclusion à ne pas tirer |
|---|---|---|---|
| 1. Copeaux filandreux ou retenus | Évacuation des copeaux, état des goujures, accès à l’élément | Vérifiez l’évacuation des copeaux et la trajectoire d’outil avant de modifier tous les paramètres de coupe. | Que le matériau est défectueux sur la seule base de la forme des copeaux. |
| 2. Bavure d’étalement ou surface brillante | État de l’outil, marques de contact, indices laissés par les copeaux | Vérifiez la présence de frottement avec un seul ajustement maîtrisé. | Qu’une seule valeur de tr/min empêchera la fusion pour tous les projets d’usinage. |
| 3. Bavure ou arrachement de l’arête | Sortie de l’élément, exigences relatives aux arêtes, marques d’outil | Examinez le sens de l’arête, la passe de finition et les critères d’acceptation de l’ébavurage. | Que la retouche visuelle ne peut pas affecter l’arête critique. |
| 4. Marques de broutage ou d’outil | Portée de l’outil, appui, bridage, trajectoire | Vérifiez la rigidité et l’appui avant d’attribuer le problème au seul matériau. | Que les outils de la machine déterminent à eux seuls la qualité de surface. |
| 5. Dérive dimensionnelle | Mesures avec la pièce bridée et libérée, délai, méthode de référence | Comparez l’état de contrôle convenu à celui de la pièce libérée. | Que la première mesure, pièce bridée, correspond au résultat final. |
ABS ou PC, impression 3D et moulage par injection
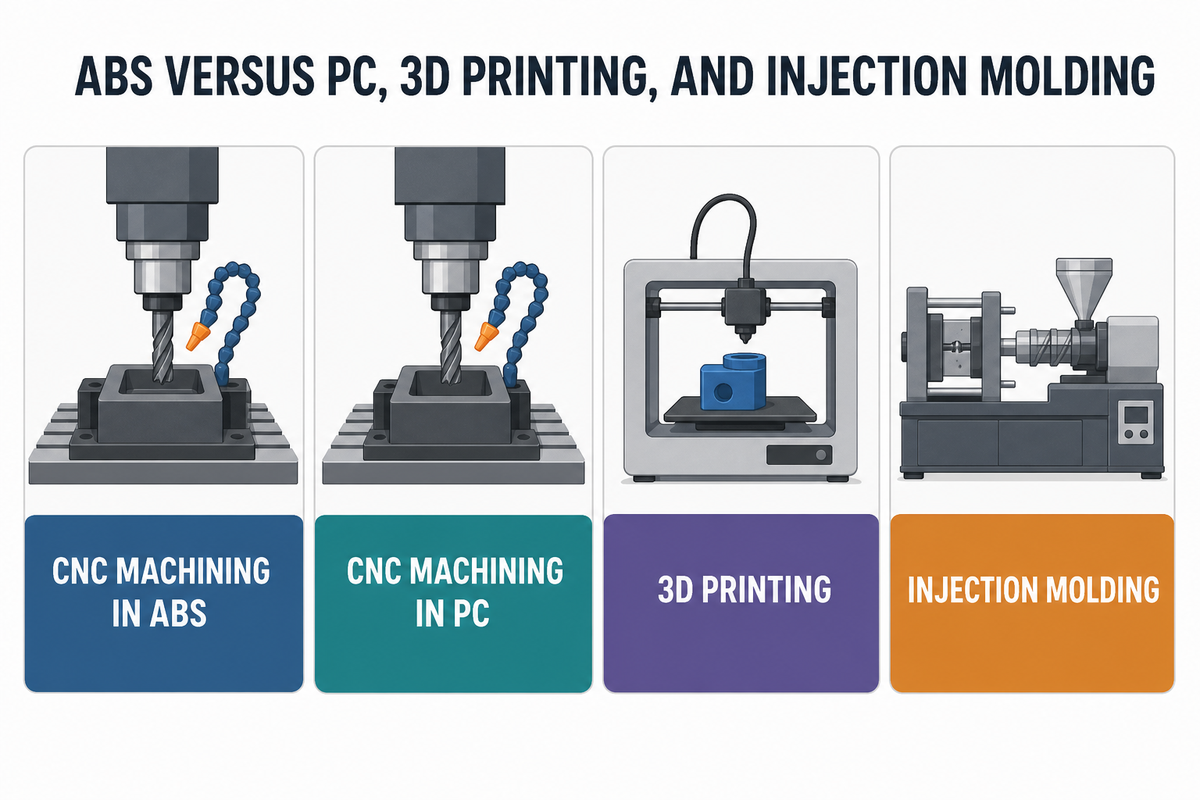
| Gamme de fabrication | Question utile | Limite à respecter |
|---|---|---|
| Usinage CNC de l’ABS | Le brut destiné à l’usinage permet-il d’obtenir la géométrie, l’accès aux surfaces et le parcours d’essai requis ? | La nuance et le brut spécifiés doivent toujours être confirmés. |
| Usinage CNC du PC | Les exigences de service et le comportement en fabrication sont-ils mieux satisfaits par la nuance de PC sélectionnée ? | N’affirmez aucune compatibilité ni performance sans validation du matériau. |
| Impression 3D | La géométrie ou le cycle d’itération favorise-t-il un prototype imprimé ? | Les résultats obtenus avec de l’ABS imprimé ne sont pas automatiquement transposables à un brut d’ABS usiné. |
| Moulage par injection | La stabilité de la conception justifie-t-elle le développement de l’outillage et les travaux de validation associés ? | N’utilisez pas de seuil de quantité non vérifié comme règle. |
Pour une pièce usinée CNC, vaut-il mieux choisir l’ABS ou le PC ?
Aucun n’est automatiquement préférable. Comparez la nuance spécifiée, l’environnement de service, la ténacité ou la rigidité requise, l’aspect, la géométrie, le comportement à l’usinage et le plan d’acceptation. Le contact chimique et les contraintes résiduelles relèvent de la validation du matériau, et non des réglages d’usinage. Choisissez le procédé en fonction des hypothèses de gamme propres à la pièce, plutôt que d’un seuil générique. Les expressions « usinage CNC du polycarbonate » et « usinage CNC de l’acrylique » désignent des gammes associées à d’autres matériaux, mais ne remplacent pas l’examen d’une nuance précise.Définissez l’état de contrôle avant de promettre une tolérance
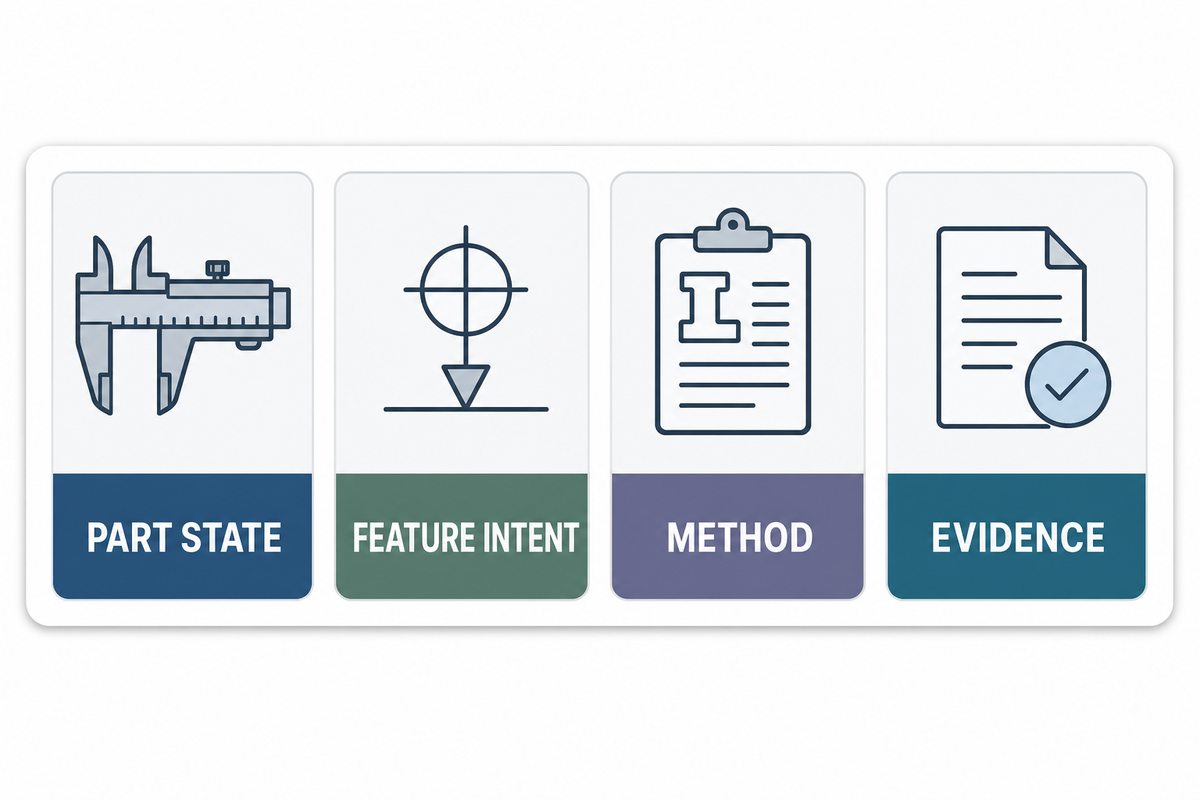
| Élément du contrôle | Question à trancher |
|---|---|
| État de la pièce | Pièce bridée, libérée, conditionnée, après finition ou dans un autre état spécifié ? |
| Fonction de l’élément | Quelle relation est critique pour le fonctionnement, et quelles dimensions ne sont qu’indicatives ? |
| Méthode | Quel système de références et quelle méthode de mesure permettront de prendre la décision ? |
| Éléments justificatifs | Quel rapport, échantillon ou enregistrement est requis pour cette commande ? |
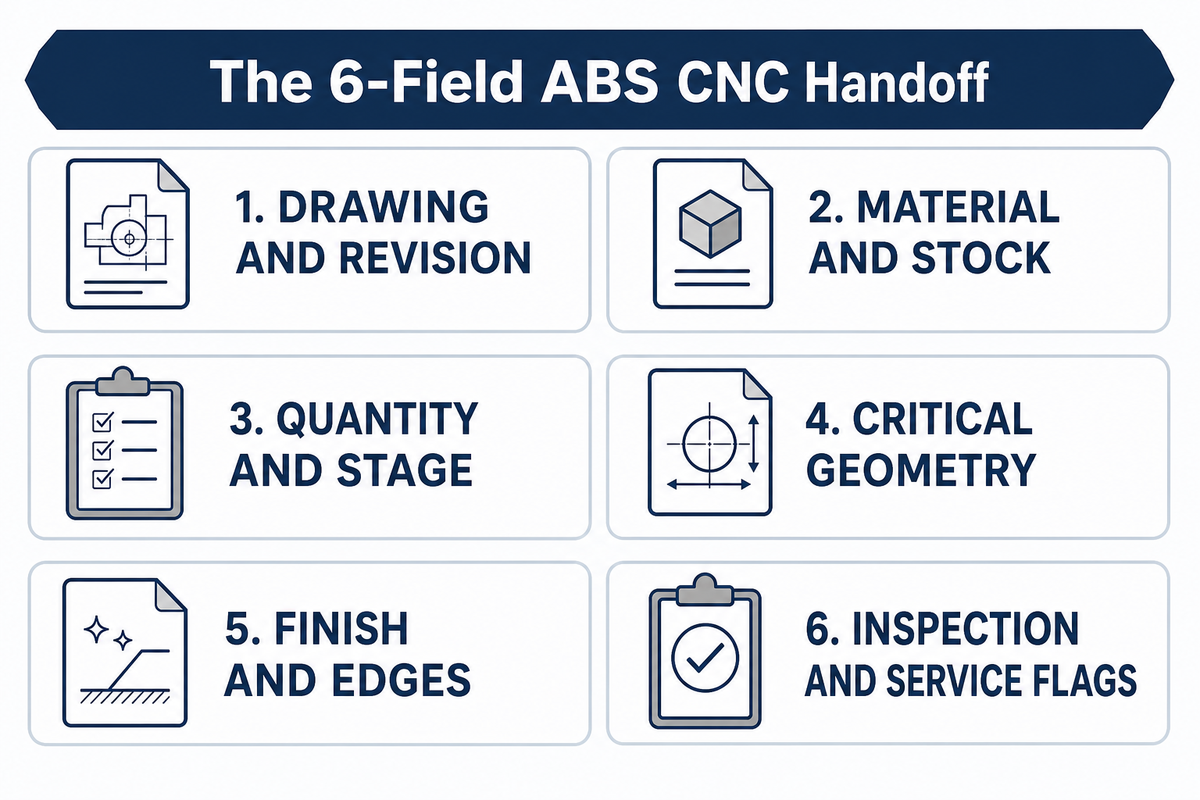
Une meilleure demande de devis pour l’usinage CNC de l’ABS : les 6 éléments à transmettre
| Élément | Informations minimales à transmettre |
|---|---|
| 1. Plan et révision | Dossier 2D/3D maîtrisé, révision, références, éléments critiques et questions en suspens. |
| 2. Matériau et brut | Nuance d’ABS spécifiée, forme comme des plaques d’ABS, couleur ou état requis, substitutions autorisées. |
| 3. Quantité et étape | Prototype, lot de validation ou contexte de production ; fréquence prévue des commandes, si elle est connue. |
| 4. Géométrie critique | Parois, poches, filetages, trous, faces d’aspect, tolérances serrées et relations entre références. |
| 5. Finition et arêtes | État après usinage ou finition spécifiée, marques d’outil admises, exigences concernant la cassure des arêtes et les bavures. |
| 6. Contrôle et conditions de service | État de mesure, rapports, emballage et toute condition de contact chimique ou d’environnement nécessitant la validation du matériau. |
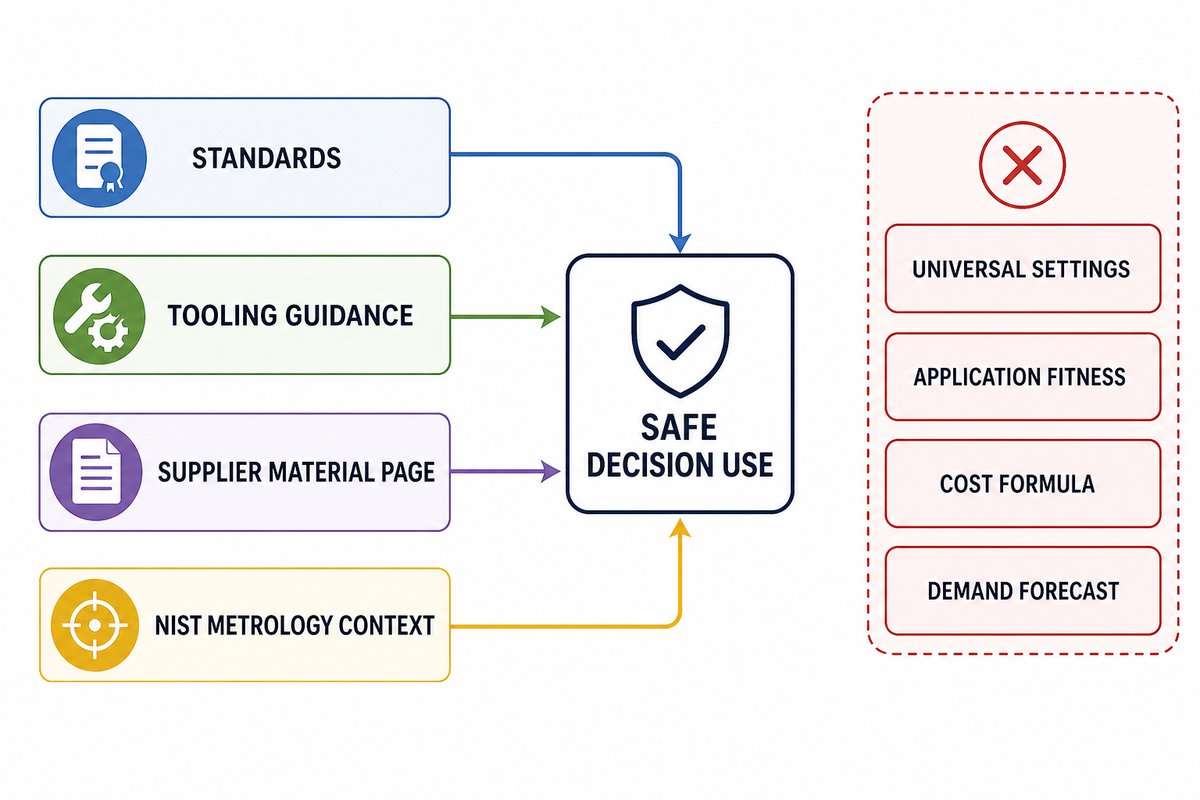
Ce que les éléments justificatifs établissent, et ce qu’ils n’établissent pas
| Contexte de la source | Utilisation pour éclairer une décision en toute sécurité | Ce que la source ne permet pas d’établir |
|---|---|---|
| ASTM D4673-16 | Vérifiez les exigences de classification ou de désignation indiquées sur le plan. | Une recette d’usinage valable pour toutes les formes de produits semi-finis en ABS. |
| ISO 19062-1 | Veillez à ce que la désignation du matériau soit clairement indiquée lors de l’examen. | Il n’existe pas de jeu de propriétés universel valable pour tous les grades de fournisseurs. |
| Page du fournisseur sur le matériau | Précisez le grade, la forme et le contexte des tolérances. | Performances en service propres à la pièce. |
| Recommandations de Bantam Tools | Consignez les observations sur les copeaux et l’outil lors d’un essai à portée limitée. | Aucun réglage d’avance ou de vitesse propre à l’ABS. |
| Source professionnelle sur l’usinage | Pour analyser les symptômes visibles, procédez à des vérifications diagnostiques en ne faisant varier qu’un seul paramètre à la fois. | Aucune limite générale concernant le montage d’usinage, le liquide de coupe ou la température. |
| Comparaison des gammes de fabrication par Hubs | Comparez en tenant compte de la pièce réelle et des hypothèses relatives aux itérations. | Aucune règle de seuil de quantité propre à l’ABS. |
| ISO 291 | Définissez les conditions de conditionnement et le contexte du contrôle. | Aucune garantie de tolérance d’usinage. |
| Contexte métrologique du NIST | Définissez la référence, la méthode et les exigences de traçabilité. | Aptitude à une application particulière. |
| Page de service de Zhenling | Orientez une transmission clairement définie vers un examen commercial. | Une affirmation de capacité formulée dans ce guide pédagogique. |
Comment faut-il interpréter les termes généraux liés à l’usinage ?
« Usinage CNC de l’ABS », « usinage du plastique ABS » et « conseils d’usinage » sont des termes de départ, pas des instructions de procédé. Les termes « carbure », « 5 axes », « fraisage en avalant » et « usinage à sec » nécessitent encore de vérifier l’outil, la géométrie, le produit semi-fini, le montage et la maîtrise des conditions dans l’atelier. Ces opérations de coupe ne définissent pas de réglages propres à la pièce, et une simple désignation ne permet pas de diagnostiquer des paramètres de coupe incorrects. De même, « ABS économique » ou « prototypes et pièces destinées à l’usage final » décrit le contexte d’un projet, et non une propriété du matériau. Toute demande portant sur une excellente finition de surface ou une grande précision dimensionnelle doit préciser les contrôles et les critères d’acceptation. La dilatation thermique, l’excellente résistance aux chocs, la plage de température de fléchissement et la faible conductivité thermique doivent être établies à partir des données du grade désigné et du plan de validation du matériau.Quels sont les inconvénients du plastique ABS pour les pièces usinées ?
Les inconvénients de l’usinage de l’ABS dépendent du produit semi-fini désigné, de la géométrie de la pièce et des conditions de service. Examinez la réaction thermique, le comportement des copeaux, le soutien des parois, la qualité de surface, l’état des arêtes et les conditions de contrôle.
Pour l’usinage, examinez la réaction thermique, le comportement des copeaux, le soutien des parois, la qualité de surface, l’état des arêtes, les conditions de contrôle et le grade ou la forme du produit semi-fini concerné. Même une pièce en ABS usinée peut sembler acceptable alors que les mesures après libération des contraintes, l’aspect des faces visibles ou les exigences relatives aux bavures nécessitent encore des ajustements. Pour les conditions de service, validez séparément les produits chimiques, la température, la charge, la durée et les contraintes internes résiduelles réels. Une formulation générique comme « l’ABS convient » ne permet pas de prendre ces décisions ni d’établir la compatibilité chimique.L’usinage de l’ABS est-il économique ?
Évaluez le coût de l’usinage de l’ABS en comparant des devis portant sur la même définition de pièce contrôlée, le même produit semi-fini, la même quantité, la même finition, le même état de contrôle et le même délai. Demandez à chaque fournisseur de préciser ses hypothèses.
Évaluez le coût de l’usinage de l’ABS par comparaison, sans vous appuyer sur une formule universelle. Demandez à chaque soumissionnaire de préciser les hypothèses prises en compte concernant la définition de la pièce, la forme du produit semi-fini, la géométrie, le montage, le contrôle, la finition, la quantité, le conditionnement et la livraison. Ne comparez les devis que si chaque soumissionnaire reçoit le même indice de révision du plan contrôlé, le même grade désigné, les mêmes exigences de surface, la même quantité, les mêmes attentes de conditionnement et le même plan d’acceptation. Sans ces données communes, une annonce de prix bas ne permet pas une comparaison valable pour les achats.Que faut-il inclure dans une demande de devis pour l’usinage CNC de l’ABS ?
Une demande de devis pour l’usinage CNC de l’ABS doit inclure la transmission en 6 points : le plan contrôlé, le grade désigné et la forme du produit semi-fini, la quantité, les éléments géométriques critiques, la finition, les conditions de contrôle et les conditions de service pertinentes, avant l’examen du devis.
Joignez le modèle et le plan contrôlés, leur indice de révision, le grade d’ABS désigné et la forme du produit semi-fini, la quantité et l’étape de développement, la géométrie critique et les relations entre références, les finitions de surface requises et l’état des arêtes, ainsi que les conditions de contrôle ou le rapport requis pour l’acceptation. Précisez quelle exigence prévaut si le plan et le modèle semblent diverger. Indiquez si un matériau de substitution approuvé est acceptable, si la couleur ou l’aspect est une exigence fonctionnelle et si le résultat d’un prototype servira à approuver une gamme de fabrication ultérieure. Ajoutez des indications sur les conditions de service si la pièce est susceptible d’être exposée à des produits chimiques, à la température, à une charge prolongée, aux UV, à des produits de nettoyage ou à d’autres conditions pouvant interagir avec le comportement du matériau. Ces indications ne demandent pas à l’atelier d’usinage de deviner la compatibilité chimique ; elles permettent d’orienter la question vers la validation du matériau avant qu’une promesse de fabrication trompeuse ne figure dans le devis. Une réponse utile au devis doit ensuite préciser ses hypothèses, les données manquantes et les éléments nécessaires pour confirmer la pièce finale.Références et sources
- ASTM D4673-16 — classification et enregistrement des spécifications du plastique ABS.
- ISO 19062-1:2015 — désignation de l’ABS et champs de spécification.
- ISO 291:2008 — atmosphères normalisées pour le conditionnement et les essais des plastiques.
- NIST : traçabilité métrologique — contexte des mesures et de la traçabilité.
- Curbell Plastics : ABS — précision du grade et des tolérances indiqués sur la page du fournisseur, dans les limites de son champ déclaré.
- Bantam Tools : aperçu des vitesses et des avances — précautions générales concernant la charge de copeau et le frottement ; ne constitue pas un tableau de paramètres pour l’ABS.
- Hubs : impression 3D ou usinage CNC — vocabulaire de comparaison des procédés ; le seuil numérique indiqué ne concerne pas l’ABS et n’est pas repris ici.
- OSHA : poussières combustibles — renvoi relatif aux dangers en milieu industriel uniquement ; ne constitue pas une conclusion de sécurité pour cet article.
Transparence sur les sources : Ce guide s’appuie sur des normes, des éléments de contexte métrologique et des sources limitées concernant des fournisseurs ou l’outillage. Il ne déduit pas de ces sources les capacités de Zhenling, la sécurité environnementale, la compatibilité chimique ni un réglage d’usinage universel.
Tendance actuelle




ZHENLING / FABRICATION SUR PLAN
D’une question technique à un plan prêt pour une demande de devis
Zhenling accompagne les acheteurs industriels pour la réalisation sur mesure de brides, de corps de vannes, de rouleaux, de tubes cintrés et de pièces usinées de forme complexe. Avant de chiffrer la gamme de fabrication, nos ingénieurs examinent le plan, l’état du matériau, le cumul des tolérances, la quantité et les exigences de contrôle.
POUR COMMENCERPlan · Échantillon · Cotes critiques
À PRÉCISERMatériau · Quantité · Tolérance · Certification
PLAN / MATÉRIAU / TOLÉRANCE
Préparez le descriptif de votre pièce
- DOCUMENT DE DÉPART
- Plan 2D/3D ou échantillon
- EXAMEN DU PROCÉDÉ
- Usinage · formage · soudage · contrôle
- Mode de réponse
- Envoyez le formulaire de demande du site
Nous utilisons les informations fournies pour examiner votre demande et y répondre. Consultez notre politique de confidentialité.


