Contacter Zhenling Company

Usinage de composants selon vos plans
Usinage CNC médical
Usinage CNC médical selon votre plan validé
Notre service d’usinage CNC de précision commence par un examen technique de la pièce, de la nuance de matériau indiquée, des éléments géométriques critiques, des attentes en matière de contrôle et de l’objectif de livraison. Pour les demandes de devis portant sur des composants médicaux, la prestation standard de Zhenling couvre les composants non finis définis par plan, selon des gammes de fabrication CNC courantes et les conditions commerciales de référence confirmées par le client ; la nuance du matériau, le plan, la finition, la propreté, le contrôle et les critères d’acceptation de l’acheteur sont propres à chaque commande et confirmés dans le devis écrit. Les demandes concernant l’usinage CNC médical doivent préciser qu’il s’agit de composants de dispositifs non finis et inclure le matériau, le plan, la finition, les exigences de propreté et les documents d’acceptation de l’acheteur. Il faut d’abord lever les risques liés au matériau, à la géométrie et à la mesure. Le prix et le délai doivent découler de la gamme de fabrication documentée, et non d’une catégorie de machines.
Périmètre de la prestation
Nous usinons des composants non finis selon vos plans approuvés ; nous ne concevons ni ne validons de dispositifs médicaux. Les fabricants de dispositifs conservent la responsabilité de la qualification des fournisseurs, de la conformité réglementaire, du nettoyage en aval, de la stérilisation, de l’assemblage et de la libération du produit fini.
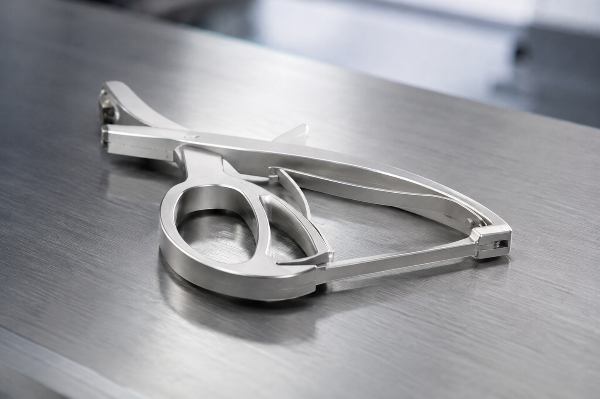
Ce que nous examinons avant d’établir un devis
- Géométrie Éléments géométriques, accessibilité, logique des références spécifiées
- Matériau Nuance et forme du brut
- Qualité Dimensions critiques et contrôles
- Livraison Objectif de prototypage ou de production
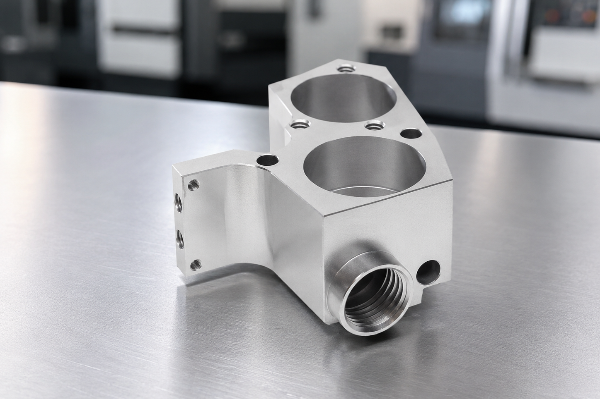
Notre méthode avant l’envoi de votre plan
Les engagements ci-dessous permettent à votre équipe achats de déterminer si notre service d’usinage convient au projet avant de communiquer des fichiers détaillés. La faisabilité, le prix et le procédé de fabrication définitif dépendent toutefois du plan validé.
-
Sous 12 heures
Réponse à la demande de devis examinée par un ingénieur les jours ouvrés, après réception d’un dossier suffisamment complet.
-
3–5 jours
Pièces prototypes après approbation du plan ; la finition et l’expédition sont confirmées dans le devis.
-
7–15 jours
Séries de production après approbation du plan, selon le délai confirmé dans votre devis.
-
Quantité minimale précisée dans chaque devis
Les pièces unitaires sont acceptées pour examen de faisabilité et chiffrage.
Des procédés choisis selon le composant, pas selon son intitulé
Les demandes de devis pour des composants médicaux nécessitent un examen des procédés et des qualifications propres au plan. Les gammes de fabrication envisagées peuvent comprendre le tournage, le fraisage, la rectification, l’alésage, l’électroérosion à fil, le perçage ou l’usinage multiaxe, mais les machines utilisées, le site de production et la disponibilité doivent être confirmés pour chaque commande. Les dimensions sans tolérance individuelle restent régies par le plan validé et la norme indiquée par l’acheteur, et non par une règle générale propre au site de production.
Comment nos services d’usinage CNC médical s’adaptent à un plan validé
Dans les limites de notre prestation, l’usinage CNC pour dispositifs médicaux désigne l’usinage de précision de pièces non finies selon un plan approuvé. Il ne transfère à notre entreprise de fabrication ni le développement du dispositif médical, ni sa libération réglementaire, ni la responsabilité du produit fini.
- Services d’usinage de précision : le tournage, le fraisage, la rectification, l’alésage et l’électroérosion à fil sont choisis selon les éléments géométriques de la pièce.
- Usinage CNC 5 axes : envisagé lorsque des pièces complexes exigent un autre accès ou une stratégie de références spécifiées plus stable.
- Données d’entrée du projet d’usinage : le matériau, les tolérances, la finition, le contrôle, la quantité et l’indice de révision définissent la gamme de fabrication examinée.
- Limites de la prestation du partenaire d’usinage : les composants destinés aux équipements médicaux restent non finis jusqu’à l’achèvement des contrôles en aval par l’acheteur.
[PRC-01]
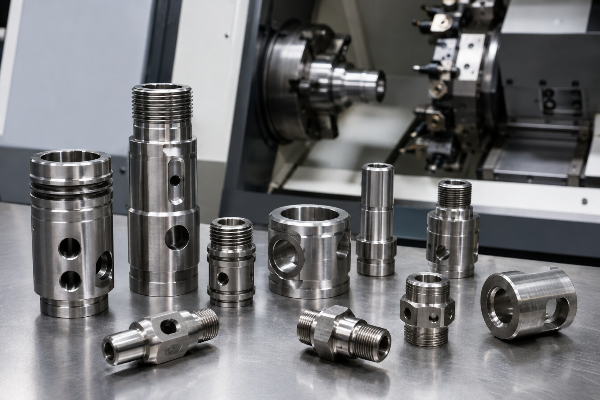
Tournage CNC
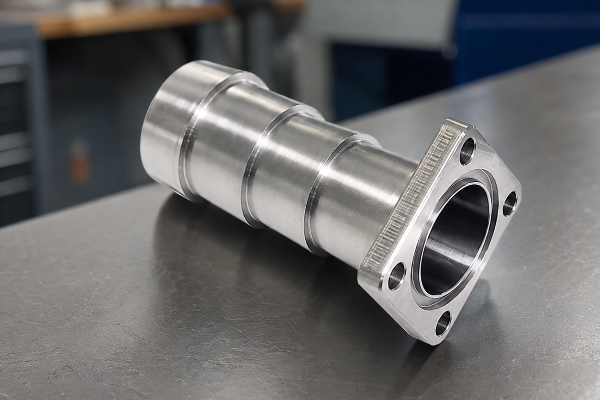
Les corps concentriques, les éléments filetés, les douilles, les bouchons, les raccords et les pièces de révolution sont examinés pour une gamme de tournage. Des opérations de fraisage peuvent être ajoutées si le plan comporte aussi des méplats, des orifices, des rainures ou des perçages transversaux.
[PRC-02]
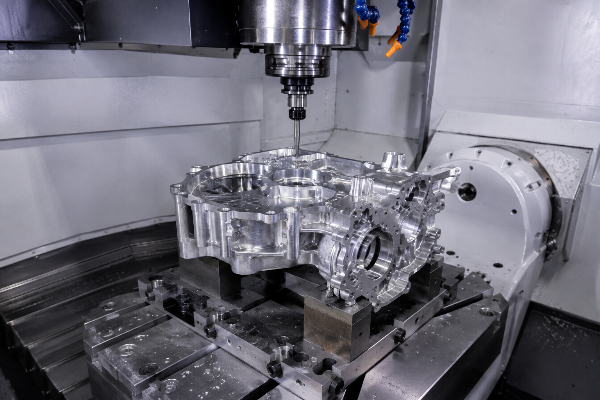
Fraisage CNC
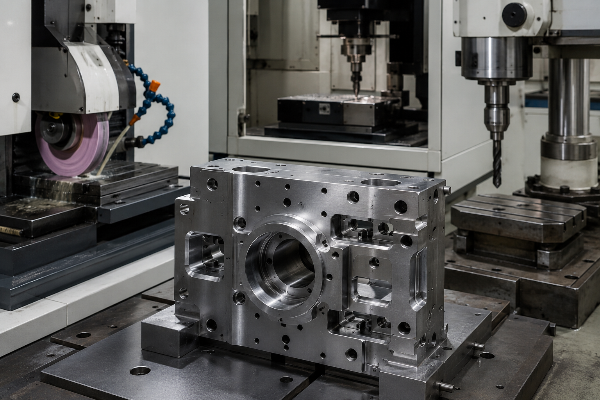
Une fraiseuse ou un centre d’usinage multiaxe peut réaliser des boîtiers, des supports, des collecteurs, des plaques, des montages d’usinage et des géométries profilées. L’accessibilité des éléments géométriques et la stratégie de références spécifiées déterminent si une gamme à 3 axes, 4 axes ou 5 axes réduit les risques liés aux reprises de position.
[PRC-03]
Usinage secondaire
La rectification, l’alésage, l’électroérosion à fil et le perçage radial sont envisagés lorsque la géométrie du plan le nécessite. La gamme de fabrication est définie avant le devis afin qu’une opération secondaire ne soit pas découverte après le premier réglage machine.
Choix relatifs aux prototypes et au prototypage rapide
- Confirmer l’ajustement, l’accessibilité et la logique des références spécifiées avant le lancement de la production
- Distinguer les éléments géométriques critiques pour le fonctionnement des préférences esthétiques
- Utiliser le même indice de révision pour le modèle, le plan et le devis
Exemples de formes de composants à examiner
- Boîtiers, supports, collecteurs, montages d’usinage, raccords, douilles et bouchons
- Composants fabriqués selon plan et spécifiés pour des équipements de diagnostic
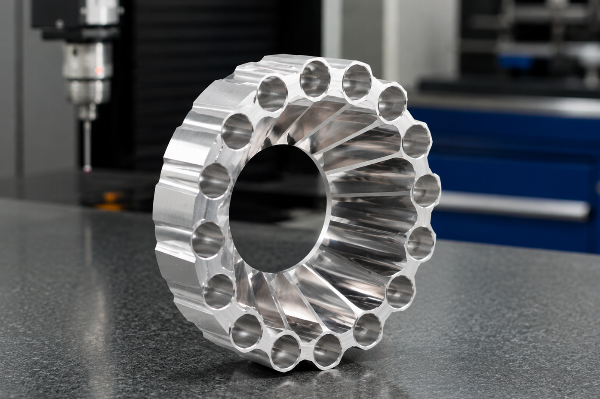
- Pièce médicale de précision à géométrie complexe qui reste un composant non fini
Nuances d’acier inoxydable que nous pouvons intégrer à la gamme étudiée pour un devis
Pour les composants non finis destinés aux dispositifs médicaux, notre périmètre vérifié couvre les aciers inoxydables 303, 304, 304L, 316, 316L et 321. Chez Zhenling, le risque pour la précision apparaît lorsqu’une nuance de substitution entre dans le procédé d’usinage CNC ; contrairement à un devis fondé sur le seul matériau, notre examen retient la nuance du plan validé comme référence faisant autorité. Le choix du matériau reste du ressort du responsable de la conception, tandis que ISO 2768-m s’applique uniquement aux dimensions métalliques sans tolérance individuelle et ne remplace jamais l’indication d’une nuance.
« Une mauvaise nuance peut vous coûter plus que du temps machine, car elle peut rendre la pièce inadaptée à son environnement prévu. Nous confirmons cette indication avant de fixer notre gamme de fabrication. »
Note sur l’examen des matériaux médicaux
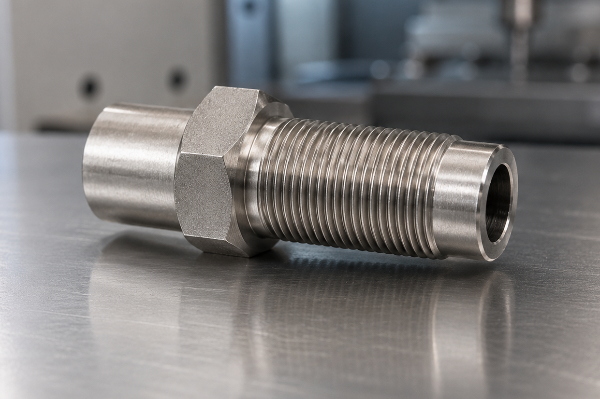
303
La nuance 303 entre dans notre examen lorsque la spécification validée privilégie l’usinabilité et que cette nuance convient à l’environnement d’utilisation du composant. Le plan demeure la référence faisant autorité.
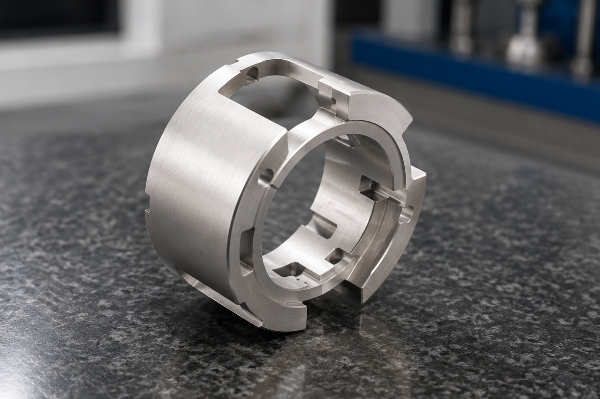
304 et 304L
La forme de la pièce, la disponibilité du brut, l’accessibilité pour la coupe et les indications de finition sont examinées avant de fixer le procédé d’usinage. La nuance à faible teneur en carbone doit être explicitement indiquée lorsqu’elle est requise.
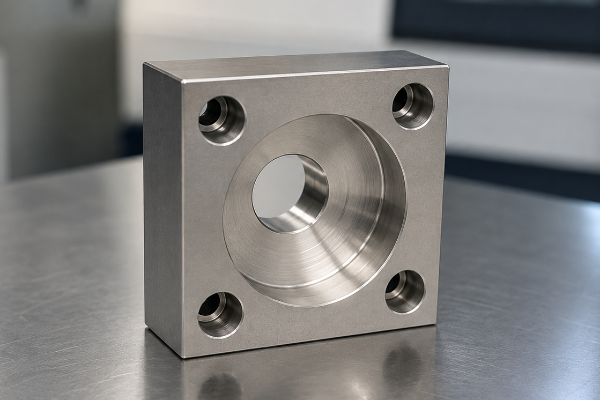
316, 316L et 321
Ces nuances d’alliage peuvent faire l’objet d’un devis lorsqu’elles figurent sur le plan validé et que la géométrie demandée est compatible avec notre gamme d’usinage. Notre gamme ne substitue pas une nuance d’acier inoxydable à une autre sans modification écrite et maîtrisée du plan.
Finition brute d’usinage régie par le plan
La rugosité brute d’usinage est définie par le plan et le devis écrit ; aucune valeur Ra universelle n’est annoncée. Un mauvais état de surface peut conduire à changer de fournisseur lorsque le niveau d’acceptation n’est pas explicite.
Pourquoi l’emplacement compte
Une exigence de finition appliquée indistinctement peut allonger le temps machine sur des surfaces sans effet sur l’étanchéité, le mouvement, le nettoyage ou l’assemblage. Lors de notre examen, nous déterminons quelles faces assurent la fonction afin de concentrer les contrôles d’usinage CNC là où ils influent sur le résultat.
Ce que doit préciser la demande de devis
- La valeur Ra et les surfaces auxquelles elle s’applique
- Les exigences relatives à l’orientation des stries, si elles ont une incidence fonctionnelle
- Les arêtes à protéger, les zones à ne pas toucher et les critères d’acceptation esthétique
Tolérances générales d’abord,
éléments géométriques critiques maîtrisés explicitement
Les dimensions sans tolérance individuelle, les chanfreins, les références spécifiées et les exigences géométriques sont régis par le plan validé et la norme indiquée par l’acheteur. Le devis écrit confirme, le cas échéant, la règle de tolérance générale applicable à la commande.
SYS-CHK // 01
« Notre première question n’est pas de savoir quelle tolérance la machine peut tenir sur chaque dimension. Nous cherchons à déterminer quel élément géométrique conditionne l’ajustement, l’alignement, l’étanchéité, le mouvement ou l’assemblage. »
Paramètres techniques
| Élément de la demande de devis ou de la production | Notre référence publiée | Ce qui détermine l’exigence définitive |
|---|---|---|
| Réponse au devis | Sous 12 heures les jours ouvrés | Plans et données de projet suffisamment complets |
| Délai de prototypage | 3–5 jours après approbation du plan | Gamme de fabrication indiquée dans le devis |
| Délai de production | 7–15 jours après approbation du plan | Gamme de fabrication indiquée dans le devis |
| Configurations d’axes | Gamme multiaxe envisagée et machines effectivement utilisées confirmées pour chaque commande | Géométrie, accessibilité et stratégie de références spécifiées |
| Nuances d’acier inoxydable vérifiées | 303 / 304 / 304L / 316 / 316L / 321 | Nuance de matériau indiquée sur le plan validé |
| Dimensions métalliques sans tolérance individuelle | ISO 2768-m uniquement lorsque son application est explicitement prévue | Aucune tolérance individuelle sur le plan ; le devis écrit prévoit explicitement son application |
| Surface brute d’usinage | Ra 3,2 µm comme référence de devis pour les éléments géométriques adaptés | Les exigences de finition et d’acceptation propres au plan font foi |
| Prise de commande | Quantité minimale confirmée dans chaque devis | Faisabilité selon le plan et gamme de fabrication chiffrée |
Au lieu d’annoncer une tolérance serrée applicable partout, nous la confirmons selon l’élément géométrique du plan validé et sa fonction. Imposer la tolérance la plus serrée partout est une mauvaise réponse si ce choix augmente le temps de contrôle et d’usinage sans préserver l’ajustement ; une norme ne remplace pas la qualification du fournisseur.
AVERTISSEMENT
Une convention de plan courante dans l’aéronautique ne vaut pas qualification d’un fournisseur pour un programme de dispositifs médicaux.
« Un écart de 0,1 mm peut avoir une incidence fonctionnelle ou être sans importance selon la conception… »
Facteurs de prix et de délai examinés dès le départ
Le prix ne se calcule pas uniquement à partir du volume de la pièce. Pendant le prototypage, un retard de livraison compte autant que la capacité nominale de la machine ; l’accessibilité, les réglages, le brut, les tolérances, la planification des contrôles, la quantité et la maturité de la révision entrent donc tous dans notre gamme de fabrication.
Utilisez un indice de préparation pour repérer les données manquantes susceptibles d’entraîner de nouvelles demandes de précision.
Évaluer le dossier de demande de devis →01
Géométrie et réglages
Les poches profondes, les parois minces, les grandes portées d’outil, les perçages transversaux et les multiples orientations des références spécifiées peuvent accroître les risques liés aux réglages ou à l’accès de l’outil. Notre examen cherche une gamme de fabrication qui préserve les relations critiques entre éléments géométriques, au lieu de simplement les dénombrer.
02
Matériau et finition
La nuance, la forme du brut, le volume à enlever, l’emplacement des finitions et les surfaces à protéger influent sur l’usinage et la manutention. Une indication claire évite qu’une supposition esthétique ne devienne une source de coûts évitable.
03
Périmètre des contrôles
Les dimensions critiques, les attentes en matière d’échantillonnage, la méthode de mesure et les documents demandés doivent être définis avant l’usinage. Nous pouvons ainsi chiffrer le plan qualité dans le cadre du procédé de fabrication.
Matrice de transfert des caractéristiques critiques pour la qualité
Le plan est converti en une chaîne vérifiable : l’élément géométrique, sa fonction, la défaillance à éviter, la maîtrise de l’usinage et la vérification convenue. Ainsi, la « précision » ne reste pas une promesse vague et l’atelier dispose d’un point de contrôle concret. ISO 2768-m ne fournit que la référence générale pour les dimensions métalliques sans tolérance individuelle ; les éléments géométriques critiques restent explicitement régis par le plan.
| Donnée du plan | Risque en cas d’imprécision | Action menée lors de notre examen | Preuve de validation |
|---|---|---|---|
| Système de références spécifiées | Éléments géométriques rapportés à la mauvaise origine | Définir les références de réglage et de contrôle | Interprétation convenue des références spécifiées |
| Indications relatives aux filetages et aux arêtes | Filetage oublié ou chanfrein surdimensionné | Intégrer chaque indication au plan d’opérations | Point de contrôle pour chaque élément géométrique |
| Emplacement de l’état de surface requis | La face fonctionnelle reçoit le mauvais traitement | Distinguer les surfaces fonctionnelles des surfaces esthétiques | Repérage validé des finitions |
| Dimension critique | La tolérance générale masque un risque pour l’assemblage | Prévoir la maîtrise du procédé et la vérification nécessaires | Méthode de contrôle convenue |
| Identification de l’indice de révision | Le modèle, le PDF et le bon de commande ne concordent pas | Confirmer un seul ensemble de fichiers à l’indice de révision validé | Concordance entre les références du devis et du projet d’usinage |
La fiabilité vient du transfert des exigences, pas des adjectifs
Pour les équipes qui produisent des composants de dispositifs médicaux, l’ambiguïté la plus coûteuse se situe souvent entre l’intention du concepteur et les instructions de l’atelier. Des filetages manquants sur un prototype peuvent rendre inutilisable une pièce par ailleurs acceptable ; nous relevons donc chaque indication critique avant le premier usinage.
Le périmètre documentaire est défini avant le début des travaux
La méthode de contrôle, les attentes en matière d’échantillonnage et les documents demandés sont convenus avant l’engagement du brut. Notre contrôle final s’appuie sur le plan validé et le plan de contrôle convenu.
Établissez une matrice élément par élément pour votre prochaine revue d’approvisionnement.
Ouvrir l’outil de création de la matrice CTQ →Notre méthode : une gamme en 6 étapes, du plan à la production
Nous acceptons les fichiers STEP, IGES, PDF et DXF pour les demandes de devis. Si un accord de confidentialité est signé, il régit les informations et les modalités de transmission couverts par cet accord.
01 //
Réception de la demande de devis
À la réception, nous relevons l’indice de révision du composant, la quantité, le matériau, la finition, l’objectif de livraison et les fichiers requis.
02 //
Examen technique
L’examen porte sur l’accessibilité des éléments géométriques, la logique des références spécifiées, les tolérances, le matériau, les attentes en matière de contrôle et les indications contradictoires.
03 //
Gamme de fabrication et devis
La gamme définit la séquence des machines avant que notre devis, examiné par un ingénieur, ne fixe le délai applicable.
04 //
Approbation du plan
L’approbation permet d’aligner le modèle et le plan validés, l’indice de révision et les exigences clarifiées avant le début de la planification.
05 //
Usinage et contrôles
L’usinage suit la gamme convenue et maîtrise les éléments géométriques recensés dans la matrice de transfert.
06 //
Contrôle final
Lors du contrôle final, nous comparons la pièce terminée au plan validé et au périmètre de contrôle convenu pour la commande.
SYS.DATA
| Choix de conception | Effet habituel sur le devis | Question à examiner |
|---|---|---|
| Tolérances serrées sur chaque élément géométrique | Davantage de contrôles sans gain fonctionnel équivalent | Quelles relations entre éléments géométriques déterminent l’ajustement ou les performances ? |
| Une seule exigence esthétique pour toutes les faces | Davantage d’opérations de finition ou de risques lors de la manutention | Quelles surfaces sont réellement visibles ou fonctionnelles ? |
| Plusieurs indices de révision des fichiers | Risque de divergence entre le devis et la production | Quel indice de révision est validé pour la fabrication ? |
| Exigences implicites concernant les filetages ou les arêtes | Clarifications tardives ou éléments géométriques refusés | La classe et la profondeur du filetage, le chanfrein et les indications d’ébavurage des arêtes sont-ils explicites ? |
Comment nous mobilisons la capacité de l’usine pour donner suite à l’examen
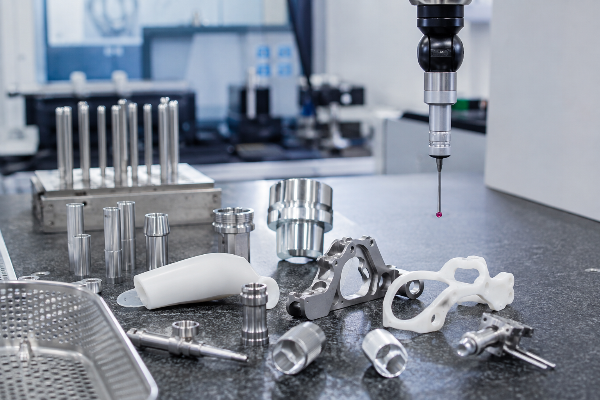
Fondée en 2006, notre usine de Jiashan occupe un site de production de 8 000 m² comprenant un atelier de 6 000 m². Zhenling accompagne la fabrication de composants métalliques de précision sur mesure, de l’examen du plan à l’usinage, avec les équipements et les nuances d’acier inoxydable qu’elle indique.
-
Capacités de tournage et de fraisage
Les composants de révolution, prismatiques ou associant plusieurs types d’éléments géométriques peuvent nécessiter une gamme de tournage ou d’usinage en centre ; les machines utilisées, le site d’exécution et la disponibilité sont confirmés pour chaque commande.
-
Accessibilité multiaxe
Nos catégories de machines à 3 axes, 4 axes et 5 axes importées nous offrent plusieurs possibilités lorsque la géométrie et les relations entre références spécifiées rendent les reprises de position risquées.
-
Procédés complémentaires
La rectification, l’alésage, l’électroérosion à fil et le perçage radial élargissent les gammes de fabrication que nous pouvons étudier pour un composant fabriqué selon plan.
-
Valeur apportée, sans chiffrage
Nous n’associons aucun pourcentage d’économies non étayé à notre examen des plans. La valeur commerciale est plus simple : moins d’allers-retours d’interprétation, des risques identifiés plus tôt et un devis fondé sur la gamme de fabrication envisagée.
Outils pour l’usinage CNC médical
liste de contrôle pour les demandes de devis de composants médicaux
Vérifiez méthodiquement toutes les spécifications critiques, la conformité des matériaux et les tolérances avant d’envoyer votre demande de devis.
outil de création de la matrice de transfert des caractéristiques critiques pour la qualité
Définissez et transmettez avec précision les paramètres CTQ essentiels afin d’assurer la stabilité dimensionnelle tout au long du cycle de fabrication.
outil de planification des délais d’usinage CNC médical
Calculez précisément le calendrier de production en tenant compte de l’approvisionnement en matériaux, de l’usinage de précision et des opérations de finition secondaires.
Commencez par les fichiers à l’indice de révision validé
Demandez un examen du plan avant que des suppositions n’atteignent l’atelier
Communiquez l’indice de révision, la quantité, la nuance d’acier inoxydable, les indications de finition, les éléments géométriques critiques et l’objectif de livraison. À l’issue de notre examen, vous recevez un devis vérifié par un ingénieur dans le délai de réponse publié.
Comment évitez-vous les filetages oubliés ou les arêtes non conformes ?
Chaque indication relative aux filetages, aux profondeurs, aux chanfreins, à l’ébavurage et aux arêtes à protéger est reportée dans notre plan d’opérations et de contrôle. Le processus commence par des indications claires et un seul indice de révision validé ; la matrice de transfert des caractéristiques critiques pour la qualité relie ensuite, pour chaque élément géométrique critique, le risque de défaillance, la maîtrise de l’usinage et la vérification convenue.
Que dois-je indiquer pour éviter les mauvaises surprises concernant l’état de surface ?
Indiquez la valeur Ra, repérez les surfaces concernées et distinguez les critères d’acceptation fonctionnels des préférences esthétiques.
Quels fichiers puis-je envoyer pour obtenir un devis ?
Nous travaillons à partir de fichiers STEP, IGES, PDF et DXF. Joignez le modèle 3D et le plan 2D maîtrisé lorsque les dimensions, les filetages, les indications de finition ou les exigences géométriques ne sont pas entièrement représentés dans le modèle, et précisez l’indice de révision validé dans la demande de devis.
Pouvez-vous signer un accord de confidentialité avant que je vous envoie le plan détaillé ?
Les modalités de l’accord de confidentialité et le périmètre des transmissions protégées doivent être convenus par écrit avant l’échange des fichiers concernés.
Quelle tolérance s’applique si une dimension métallique n’a pas de tolérance indiquée sur mon plan ?
Les dimensions sans tolérance individuelle, les exigences relatives aux références spécifiées et les exigences géométriques sont régies par le plan validé et la norme indiquée par l’acheteur ; le devis écrit confirme toute règle de tolérance générale applicable.
Quelle est votre valeur de référence pour une surface brute d’usinage ?
La rugosité brute d’usinage est régie par le plan validé et le devis écrit ; aucune valeur Ra universelle n’est annoncée.
Sous quel délai établissez-vous un devis et usinez-vous les pièces ?
Après examen du plan, de la quantité, de la finition, du contrôle et de l’expédition, le devis écrit confirme le délai de réponse et le calendrier applicable au prototypage ou à la production.
Imposez-vous une quantité minimale de commande ?
La quantité minimale et la possibilité d’examiner une demande pour une pièce unitaire sont confirmées dans le devis écrit.
Qui définit et maîtrise les exigences applicables au dispositif médical fini ?
Le fabricant du dispositif fini maîtrise la conception, la qualification des fournisseurs, les responsabilités réglementaires et les exigences de libération finale. Notre devis couvre les composants non finis fabriqués selon le plan validé et les exigences d’achat convenues, tandis que le nettoyage en aval, la stérilisation, l’assemblage et la libération du produit fini restent dans le système maîtrisé de ce fabricant.
Tendance actuelle






