Contacter Zhenling Company

Usinage CNC de pièces automobiles
/ Étude de fabrication sur plan par ZhenlingUsinage CNC de pièces automobiles selon les plans du client
L’usinage CNC de pièces automobiles commence par la définition de la géométrie, du matériau, de la quantité et des exigences de contrôle d’un composant de véhicule électrique, hybride, thermique ou destiné au marché de la rechange. Avant d’établir un devis, nous étudions la gamme de fabrication afin que le maintien de la pièce, le choix des références et les justificatifs qualité demandés reposent sur une même définition. Toute demande d’usinage CNC automobile doit comprendre le plan de la pièce, le matériau, la quantité, les interfaces, le plan de contrôle et les critères d’acceptation propres au programme. Le prix n’est pas le seul résultat attendu. Demandez que le devis précise la gamme proposée, les limites de capacité, les documents et les hypothèses de délai.
Un modèle CAO ne précise pas toujours entièrement les tolérances, les filetages, les finitions ou les contrôles attendus. Usiner des pièces automobiles à partir d’un dossier incomplet ou incohérent présente un risque pour la programmation. C’est pourquoi nous commençons par examiner le dossier de demande de devis avant d’arrêter la gamme d’usinage CNC.
- Notre réponse au devis Délai confirmé après étude de la demande de devis
- Notre délai pour les prototypes Délai confirmé dans le devis
- Notre délai pour les petites séries Délai confirmé dans le devis
- Notre délai de production Délai confirmé dans le devis
- Notre quantité par commande Définie selon le projet et les besoins de mise en place
- Nos fichiers CAO neutres acceptés Fichiers STEP ou IGES accompagnés d’un plan 2D
Pièces étudiées pour l’usinage CNC automobile
Les demandes de devis pour des pièces métalliques automobiles hors standard exigent d’étudier la gamme et les équipements à partir du plan ou de l’échantillon fourni par le client. Le tournage, le fraisage, l’électroérosion à fil, la rectification, l’alésage ou le perçage peuvent être envisagés, mais le devis écrit doit confirmer les équipements effectivement prévus, le site de production et la faisabilité des éléments géométriques soumis.
Pièces de révolution et géométrie des arbres
Notre étude porte sur les diamètres tournés, les épaulements, les gorges, les filetages, les éléments géométriques concentriques et l’accès nécessaire au fraisage ultérieur. Les termes arbre de transmission, vilebrequin, soupape et bielle désignent des familles de géométries à étudier, et non des programmes automobiles déjà réalisés par Zhenling.
- Étude d’une gamme de tournage CNC et de décolletage
- Données relatives au faux-rond et à l’axe de référence
- Séquence de traitement thermique et état du brut
Boîtiers, supports et pièces prismatiques
Pour les plans de boîtiers, de supports, de bras de suspension, de coffrets de batterie et de carters de moteur, nous comparons l’accès en 3 axes, 4 axes et 5 axes. Une machine CNC multiaxes peut réduire les repositionnements, mais la meilleure gamme dépend aussi du volume, du maintien de la pièce et de l’accès pour le contrôle.
- Poches, alésages et faces de fixation
- Trous transversaux et éléments géométriques indexés
- Géométries complexes avec références spécifiées maîtrisées
Familles de plans de pièces de moteur, de transmission et de freinage
Nous examinons les arbres de transmission, les vilebrequins, les soupapes, les bielles et d’autres pièces de moteur, ainsi que les interfaces de transmission, de freins à disque, de roues et de suspension. L’usinage CNC est utilisé pour ces familles de plans, tandis que nos solutions d’usinage sont définies pour chaque plan. Les termes bloc-moteur, blocs-moteurs et culasses restent des exemples d’application tant que la géométrie réelle des bruts et leurs dimensions hors tout ne sont pas définies.
- Demandes pour moteurs à combustion interne et véhicules hybrides
- Géométrie des pièces de rechange automobiles
- Données de fabrication pour prototypes et pièces récurrentes
Familles de plans de composants pour véhicules électriques
La fabrication des véhicules électriques met davantage l’accent sur les structures légères, les éléments géométriques des moteurs électriques, les circuits de gestion thermique et la protection des batteries. Dans le secteur des véhicules électriques au sens strict comme dans l’ensemble de la filière, les fabricants doivent néanmoins faire étudier chaque plan sous l’angle de l’étanchéité, de la planéité, des interfaces thermiques et du choix des fixations, car les seuls objectifs de performance du véhicule ne suffisent pas à établir la faisabilité de l’usinage.
- Interfaces des batteries et des coffrets de véhicules électriques
- Géométrie de fixation des stators et de l’électronique de puissance
- Étude de la gamme de fabrication de composants légers pour véhicules électriques
Disponibilité des équipements lors de la demande
La disponibilité des équipements pour une demande de devis automobile est confirmée lors de son étude. Transmettez le plan, le matériau, la quantité, les interfaces critiques, le plan de contrôle et les exigences du programme afin que la gamme proposée puisse être évaluée pour la pièce réelle.
Familles de pièces acceptées pour une étude de faisabilité
- Arbres, douilles, rouleaux et composants filetés
- Boîtiers, corps de vanne et corps de pompe
- Supports de fixation et interfaces structurelles
- Brides, bouchons et raccords hors standard
- Composants de moteur et interfaces de transmission
- Géométrie des circuits thermiques et des boîtiers électriques des véhicules électriques
- Pièces de véhicules prototypes et quantités pilotes
- Pièces automobiles récurrentes avec révisions maîtrisées
Pièces étudiées : matériaux indiqués sur les plans automobiles
Nous étudions ensemble la nuance du matériau, son état de livraison, la dureté visée, l’exposition à la corrosion, la température, les charges et les exigences de finition. Le seul nom d’un matériau ne détermine pas ses performances en usage automobile, et un matériau léger ne rend pas automatiquement l’assemblage plus léger ni plus fiable.
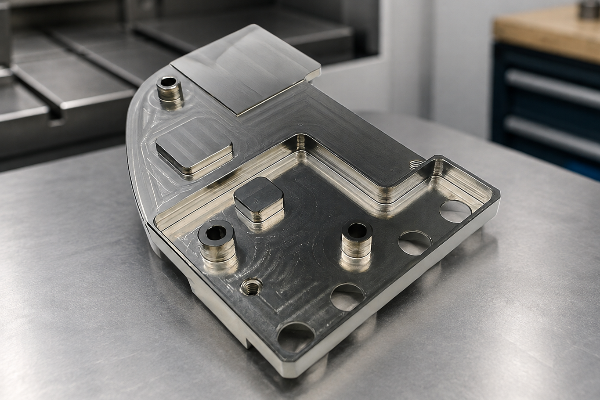
Aciers au carbone et aciers de construction
- Nuances figurant dans la liste fournie 20#, 45#, Q235A, Q345D
- Points à étudier État de livraison, soudabilité, déformation, protection contre la corrosion
- Géométries concernées Arbres, supports, brides, pièces de machines et de montages d’usinage
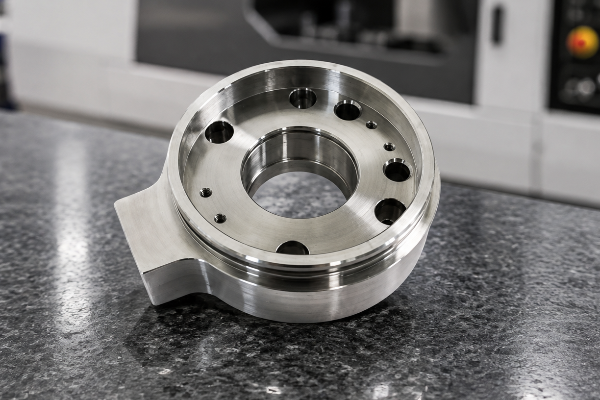
Aciers alliés et résistants à la chaleur
- Nuances figurant dans la liste fournie 12CrMoV, 25CrMo, 42CrMo
- Points à étudier Dureté, traitement thermique, surépaisseur d’usinage, séquence de finition
- Pourquoi c’est important Un même alliage nominal peut réagir différemment à l’usinage avant et après traitement thermique
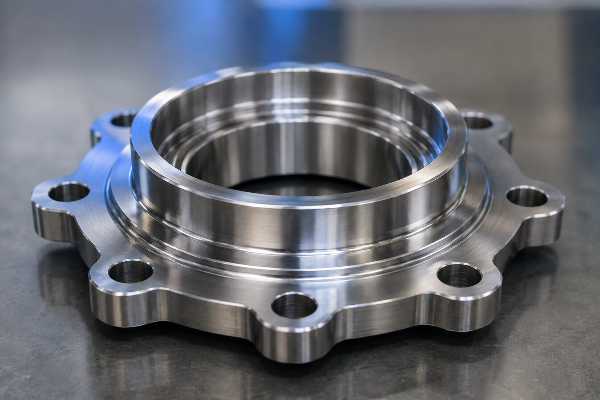
Acier à roulements
- Nuance figurant dans la liste fournie GCr15
- Points à étudier État de dureté, surépaisseur de rectification, intégrité de surface
- Géométries concernées Surfaces d’usure, bagues, rouleaux et interfaces de révolution
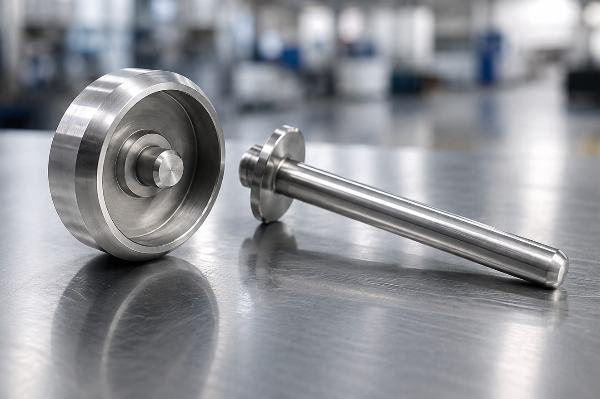
Aciers inoxydables
- Nuances figurant dans la liste fournie 303, 304, 304L, 316, 316L, 321
- Points à étudier Exposition à la corrosion, grippage, apport thermique, besoin de passivation
- Géométries concernées Boîtiers, interfaces fluidiques, éléments géométriques de fixation et de supports
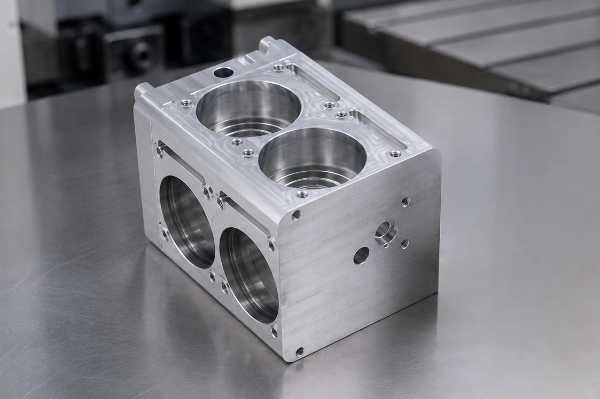
Demandes concernant les alliages d’aluminium
- Périmètre disponible Séries d’alliages d’aluminium spécifiées par le client
- Points à étudier État métallurgique, déformation des parois minces, filetages, anodisation et cheminement thermique
- Contexte des véhicules électriques Le poids, les transferts thermiques et les interfaces d’étanchéité doivent être définis ensemble
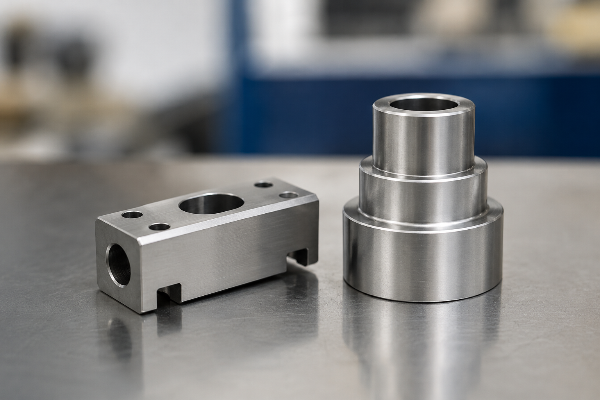
Alliages résistants à la corrosion et alliages à base de nickel
- Nuances figurant dans la liste fournie C276, 904L et alliages à base de nickel
- Points à étudier Certificat matière, écrouissage, accès des outils et stratégie de lubrification
- Limite de la gamme À utiliser seulement si les conditions de service justifient le coût et la charge d’usinage
Maîtrise des substitutions de matériaux
Indiquez dans votre demande la norme exacte, la nuance, l’état et les règles de substitution approuvées. Nous ne considérons pas l’aluminium, l’acier, le plastique, le titane, les composites ou un autre alliage comme interchangeables simplement parce qu’une grande famille de matériaux apparaît dans un résultat de recherche.
Stratégie de mise en place et comparaison des gammes d’usinage CNC
L’usinage CNC permet de programmer les trajectoires d’outil, mais le nombre de mises en place et le transfert des références déterminent souvent le résultat utile. Un cas publié dans le domaine de la compétition automobile montre pourquoi les capacités multiaxes et de tournage-fraisage doivent être évaluées selon la séquence des opérations, et non selon la seule désignation de la machine.
Portée de la comparaison
Le risque tient au cumul des écarts de référence et aux retards, car chaque transfert entre mises en place impose une nouvelle décision d’alignement. Nous utilisons ces données provenant d’un tiers pour montrer pourquoi l’étude d’un plan doit préciser les mises en place, le maintien de la pièce, l’accès des outils et les transmissions entre opérations et contrôles ; la désignation d’une machine ne remplace pas cette étude de gamme.
Exigences du plan et préparation du contrôle
Une structure de références maîtrisée relie le procédé de fabrication au contrôle. La norme ISO 1:2022 définit le cadre de température de référence pour la spécification et la vérification dimensionnelles, tandis que le NIST indique 20 °C comme condition de référence pour les mesures dimensionnelles.
- Température de référence pour les mesures dimensionnelles
- 20 °C (68 °F)
- Indiquer une autre température de référence uniquement si le plan ou la norme applicable l’exige
- Repère des références spécifiées
- 3 plans mutuellement perpendiculaires
- Rattacher les dimensions, la position, l’orientation et le faux-rond à un système de coordonnées commun
- Contact avec la référence primaire
- 3 points
- Choisir l’élément géométrique d’appui fonctionnel stable
- Contact avec la référence secondaire
- 2 points
- Limiter les degrés de liberté restants requis
- Contact avec la référence tertiaire
- 1 point
- Achever le positionnement angulaire sans contraindre excessivement la pièce
- Coefficient de l’exemple du NIST pour l’acier
- 11,5 µm/m/°C
- Utiliser le coefficient du matériau réel, et non celui de cet exemple par défaut
- Longueur et température utilisées dans le calcul du NIST
- 100 mm (4 in) à 23 °C
- Montre un écart de +3 °C par rapport à la référence
- Résultat de la dilatation calculée par le NIST
- 3,5 µm (135 µin)
- Comparer le déplacement thermique à la tolérance de l’élément géométrique et au budget d’incertitude
- Incertitude résiduelle de l’exemple
- 0,3 µm (12 µin)
- Montre pourquoi l’incertitude du coefficient ne peut être négligée lors d’un contrôle de haute précision
Définition de la géométrie
- Modèle 3D de conception assistée par ordinateur
- Plan 2D maîtrisé
- Règle relative à l’indice de révision et au fichier de référence
- Cotes théoriquement exactes et système de tolérancement
Définition fonctionnelle
- Références spécifiées pour l’assemblage
- Éléments géométriques critiques pour la fonction
- Contexte des pièces en contact et de l’étanchéité
- Priorités de tolérancement technique
Définition du contrôle
- Méthode de mesure
- Demande de contrôle par échantillonnage ou de contrôle intégral
- Champs du rapport et traçabilité
- Température de référence et incertitude
Facteurs de coût et de délai de l’usinage CNC automobile
Le prix dépend du matériau, de l’état du brut, de la géométrie, du temps machine CNC, de l’accès des outils, du nombre de mises en place, de la quantité, des tolérances, des contrôles, des finitions et des conditions de livraison. Après examen de ces éléments, nous établissons un devis propre au projet et appliquons les bases de planification ci-dessous au dossier de plans approuvé.
Ce qui fait varier le devis
| Facteur de coût ou de délai | Pourquoi il modifie la gamme | Ce que l’acheteur doit faire avant le devis |
|---|---|---|
| Nuance et état du matériau | Le prix du brut, son usinabilité, le traitement thermique et le risque de rebut varient | Indiquer la norme, la nuance, l’état et les règles de substitution |
| Tolérance critique | Des tolérances serrées peuvent nécessiter des mises en place maîtrisées supplémentaires, une stabilisation thermique et davantage de mesures | Distinguer les éléments géométriques fonctionnels de la géométrie générale |
| Géométrie complexe | Les pièces complexes peuvent nécessiter des axes supplémentaires, des outils à longue portée, un maintien de la pièce sur mesure ou l’électroérosion | Fournir le modèle 3D natif et des vues en coupe |
| Quantité et rythme des commandes | Les quantités de prototypes, de préséries et de commandes récurrentes répartissent différemment les coûts de programmation et de montage d’usinage | Indiquer chaque quantité prévue plutôt qu’une seule estimation annuelle |
| Exigences relatives aux surfaces et aux arêtes | La texture, le revêtement, le masquage et l’ébavurage peuvent ajouter des opérations sous-traitées et des transports | Préciser le résultat requis et sa méthode de contrôle |
| Périmètre des documents qualité | La traçabilité des matériaux, les données mesurées et les formulaires du client ajoutent des tâches de préparation et de vérification | Joindre la liste des documents requis à la demande de devis |
| Conditions de livraison et de commerce | L’emballage, le transport, les formalités douanières et le lieu de livraison modifient le coût total rendu | Indiquer la destination, la date souhaitée et l’Incoterm demandé |
Nos bases pour les devis et la planification
| Étape du projet | Notre règle de travail | Point de contrôle |
|---|---|---|
| Étude de la demande de devis | Le délai de réponse est confirmé après étude de la demande de devis. | Un ingénieur examine le dossier de plans et les justificatifs demandés. |
| Prototype | La période d’expédition est indiquée dans le devis écrit. | La planification commence après approbation du plan. |
| Petite série | La période d’expédition est indiquée dans le devis écrit. | La planification commence après approbation du plan. |
| Série de production | Le calendrier de production est indiqué dans le devis écrit. | Le devis de votre projet confirme la période réelle. |
| Quantité par commande | Notre quantité minimale de commande est définie selon le projet. | La quantité, la mise en place et les exigences de contrôle sont étudiées ensemble. |
| Demande de traitement accéléré | Une planification en urgence peut être possible ; nous confirmons sa faisabilité après étude du plan et de nos capacités disponibles. | Aucun créneau urgent n’est réservé avant l’étude de faisabilité. |
Nos conditions commerciales et de traitement des fichiers
Fichiers et confidentialité
Nous acceptons les fichiers STEP ou IGES accompagnés d’un plan 2D indiquant les dimensions critiques. Un accord de confidentialité peut être demandé avant l’étude des fichiers.
Conditions de paiement et de livraison
Le mode de paiement, l’acompte, l’échéance du solde, l’Incoterm, la destination et la responsabilité du transport sont confirmés dans le devis écrit.
Validation du prototype
Notre processus prévoit une revue du prototype ou de la présérie avant le lancement d’une série de production, sous réserve de l’approbation du plan et du devis. Cette étape de validation permet de rattacher l’indice de révision approuvé à la quantité suivante.
Documents de commande
Notre devis ou le bon de commande définit le dossier des contrôles et des documents matière. Les relevés dimensionnels, les rapports de première pièce, les certificats matière et les documents de traçabilité demandés sont donc chiffrés dans le même périmètre.
Le prix unitaire le plus bas et le risque global le plus faible répondent à des critères différents
Le montant des devis varie lorsque les fournisseurs retiennent des hypothèses différentes sur les tolérances, les mises en place, les finitions ou les documents. Il est impossible de comparer équitablement ces compromis tant que chaque fournisseur n’a pas précisé son plan de contrôle et ses responsabilités logistiques, avant l’attribution de la commande par la chaîne d’approvisionnement automobile.
Exigences qualité propres au projet automobile et périmètre documentaire
IATF 16949 est une norme de système de management de la qualité pour le secteur automobile, mais un mot-clé ou une affirmation commerciale ne prouve pas une certification. Un système qualité et une norme qualité définis par l’acheteur peuvent imposer des exigences en matière de système de management de la qualité, d’assurance qualité, de prévention des défauts et d’amélioration continue ; consignez les clauses applicables et le périmètre du certificat au lieu de considérer les bonnes pratiques générales comme des preuves d’acceptation.
Informations sur les certificats et le rôle du fournisseur
- Norme requise et exigence propre au client
- Entité juridique et site de production
- Périmètre des procédés et des produits
- Statut de la responsabilité de conception
- Rôle de constructeur automobile, de fournisseur de rang ou d’acteur du marché de la rechange
Données du plan et critères d’acceptation
- Indice de révision maîtrisé et responsable des modifications techniques
- Caractéristiques critiques et spéciales
- Exigences relatives aux références, aux tolérances et aux surfaces
- Méthode de mesure et règle d’acceptation
- Procédure de communication des non-conformités
Justificatifs de production demandés
- Certificat matière et traçabilité des lots
- Rapport de première pièce ou d’échantillon
- Rapport dimensionnel avec valeurs mesurées
- Formulaires du client et durée de conservation
- Exigences d’emballage et d’identification
Documents propres au programme du client
PPAP, APQP, plan de contrôle, FMEA, MSA et SPC ne sont pas des désignations interchangeables. Précisez le niveau de soumission requis, les modèles de documents, le responsable de l’approbation et le calendrier afin que chaque document soit pris en compte dans l’étude de faisabilité et du devis.
Progression des justificatifs pour une demande de devis automobile
Multiplier les contrôles ne remplace pas une définition maîtrisée et n’apporte pas nécessairement une amélioration si les critères d’acceptation restent ambigus. Cette progression va du plan maîtrisé à la définition du procédé, puis aux résultats mesurés et à la décision de validation de l’acheteur.
01
Hiérarchie entre plan, modèle et indice de révision
02
Définition du matériau, de la gamme et des éléments géométriques critiques
03
Données mesurées et documents de traçabilité demandés
04
Responsable de l’approbation désigné et statut de validation
Une qualité constante dépend du bon fonctionnement conjoint de ces contrôles. Affirmer que l’usinage CNC garantit le respect des exigences ne constitue pas un constat d’audit et ne corrige pas des critères d’acceptation imprécis.
Notre méthode : de l’étude du plan à la validation de la production
Une divergence entre le plan et le modèle peut bloquer la programmation ou décaler la livraison. Cette séquence d’étude donne au fabricant, à l’acheteur et à l’équipe d’usinage un même parcours de révision avant la validation.
Transmettez le modèle 3D, le plan 2D, l’indice de révision, le matériau, les quantités, la destination de livraison et les rapports de contrôle ou de qualité demandés.
Nous repérons les divergences entre le plan et le modèle, les données manquantes sur les filetages ou les finitions, ainsi que les éléments géométriques exigeant une décision sur les références ou les tolérances avant la programmation.
Nous comparons le tournage CNC, le fraisage CNC, l’usinage multiaxes, l’électroérosion à fil, la rectification et les procédés complémentaires en fonction de l’accès des outils et de la continuité des références.
Notre devis indique le procédé de fabrication, les hypothèses retenues, la quantité, les documents demandés, le périmètre des finitions et les conditions de livraison.
La fabrication de prototypes, de préséries ou de séries récurrentes ne commence qu’après acceptation des fichiers, du périmètre et du statut des modifications applicables selon la procédure de l’acheteur.
Toute modification de la géométrie, du matériau, de la gamme de fabrication ou du périmètre de contrôle, ainsi que toute dérogation autorisée, doit être approuvée par le responsable des modifications avant validation.
Choix de conception qui réduisent généralement le travail évitable
| Élément géométrique | Ce qu’il faut préciser | En quoi cela aide |
|---|---|---|
| Angles intérieurs | Rayon maximal fonctionnel ou jeu avec la pièce associée | Permet d’utiliser un outil plus robuste et réduit le temps d’usinage inutile avec une petite fraise |
| Poches profondes | Profondeur requise, accès aux parois et dégagement admissible dans les angles | Réduit la flexion des outils à longue portée et les passes de finition répétées |
| Parois minces | Conditions de contrôle à l’état libre et sous bridage | Évite que l’effort du montage d’usinage devienne un critère d’acceptation implicite |
| Motifs de perçage | Référence fonctionnelle et contrôle de la position vraie | Exprime la fonction d’assemblage plus clairement que des tolérances de coordonnées sans lien entre elles |
| Texture de surface | Ra ou autre paramètre requis sur la surface fonctionnelle | Évite de confondre une attente esthétique avec une exigence d’étanchéité ou de portée |
| Tolérance générale | Norme désignée et exceptions propres aux éléments géométriques | Réserve la précision aux endroits où elle influe sur l’ajustement, la sécurité ou la fiabilité |
Étude des pièces définies par plan
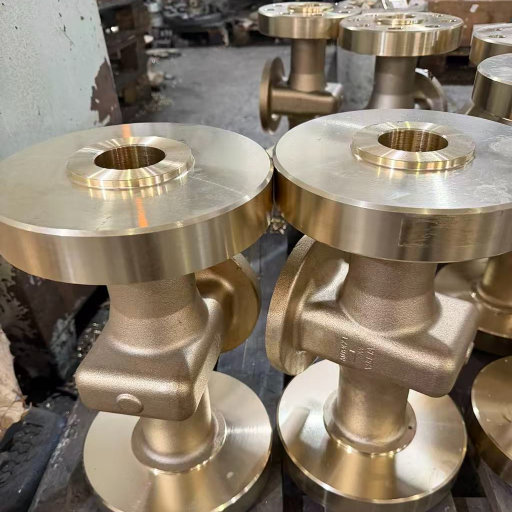
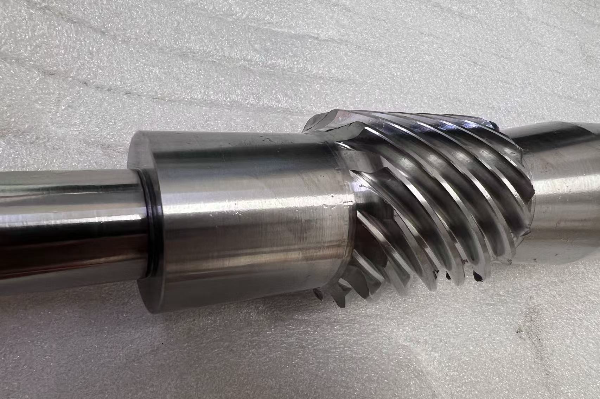
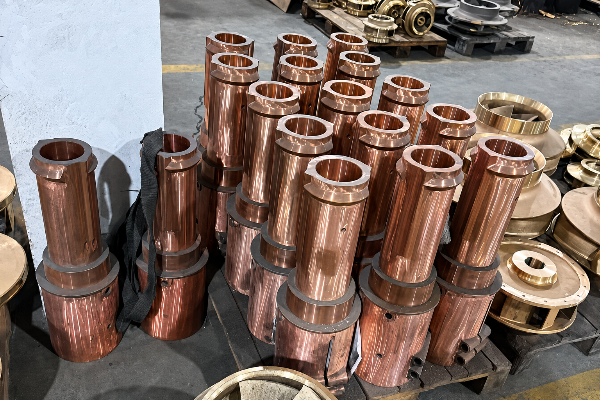
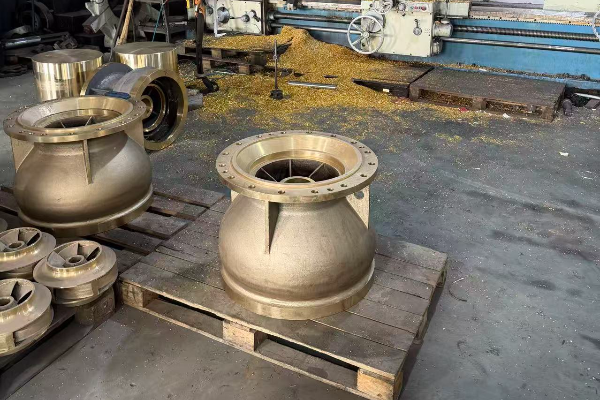
Les images ci-dessous sont fournies à titre d’illustration et n’établissent ni la propriété des pièces, ni le lieu de l’atelier, ni la disponibilité des équipements, ni un historique de production. Confirmez la gamme proposée et les justificatifs actuels pour la commande.
Références visuelles
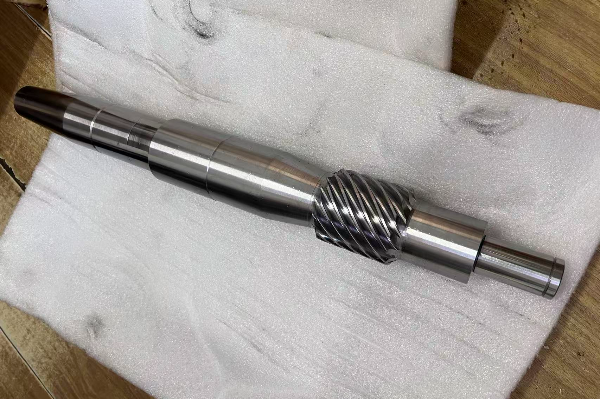
- Géométrie d’un arbre hélicoïdal fini, issue des travaux d’usinage généraux de Zhenling.
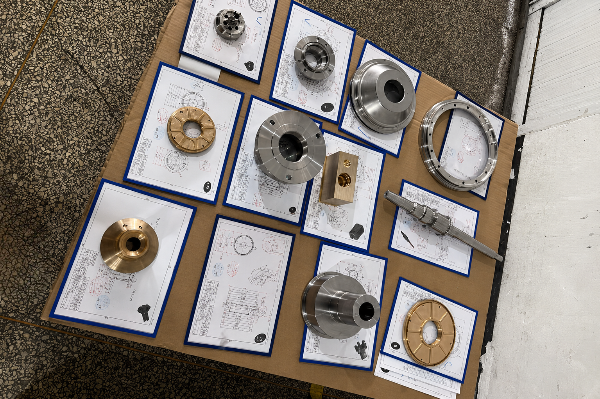
- Géométrie d’un corps usiné et d’une face de bride, issue des images d’usine fournies.
- Atelier de Jiashan et grand équipement de tournage utilisés pour la fabrication métallique générale.
01
Superficie du site de production
La présentation de l’entreprise fournie par l’utilisateur indique un site de 8 000 m² à Jiashan et un atelier de 6 000 m². Les dimensions maximales usinables et les délais doivent encore être vérifiés pour chaque projet.
02
Parcours industriel
Zhenling a été créée en 2006 et se concentre sur les composants métalliques hors standard fabriqués d’après des plans ou des échantillons. Les demandes de fabrication automobile suivent la même procédure maîtrisée d’étude de faisabilité.
03
Activité à l’exportation
Aucun chiffre relatif à la part des exportations n’est indiqué ici. Précisez dans la demande de devis les exigences automobiles propres à la destination, les documents d’exportation, l’emballage et la responsabilité de la livraison.
Pièces étudiées pour d’autres gammes de fabrication
L’usinage CNC offre de la souplesse pour les prototypes, les petites séries et les pièces complexes, mais ce n’est pas toujours le procédé de fabrication le moins coûteux pour chaque pièce automobile. Choisir une gamme d’après la seule désignation de la machine est une erreur ; la bonne solution dépend de la géométrie, de la demande, du coût des outillages, du matériau et du risque fonctionnel.
SPEC-CTRL
EXAMINER LES CONTRÔLES
Haute précision uniquement là où la fonction l’exige
« Haute qualité » n’est pas une instruction mesurable sur un plan, et les pièces de véhicules haute performance n’exigent pas la tolérance la plus serrée possible sur chaque élément géométrique. Définissez les contrôles de tolérance, de surface et de traçabilité qui protègent l’ajustement, la sécurité, la transmission de puissance, la gestion thermique, l’efficacité énergétique ou la durée de vie.
Outils techniques pour l’usinage CNC automobile
-
Vérificateur de demandes de devis automobiles
Évaluez les exigences relatives aux pièces automobiles sur mesure. Vérifiez instantanément les tolérances du matériau, la faisabilité de fabrication et les spécifications techniques précises.
-
Planificateur de séquence des références spécifiées
Planifiez et vérifiez la stratégie de mise en référence. Assurez le respect rigoureux des tolérances géométriques (GD&T) et l’alignement géométrique des composants usinés complexes.
-
Vérification de la dilatation thermique
Calculez précisément les variations dimensionnelles sur toute la plage de températures de fonctionnement. Évitez les interférences dans les assemblages serrés destinés aux applications automobiles critiques à haute température.
Demandez une revue de plan et un devis pour votre projet
Indiquez l’indice de révision de la pièce, le matériau et son état, les quantités de prototypes et de pièces récurrentes, les éléments géométriques critiques, les documents qualité requis, le lieu de livraison et la date souhaitée. Nous utiliserons ces informations pour examiner la solution d’usinage et établir le devis du projet.
Informations requises
- Modèle 3D et plan 2D à indice de révision maîtrisé
- Nuance du matériau et état de livraison
- Quantités de prototypes, de présérie et de production récurrente
- Tolérances critiques et références fonctionnelles
- Exigences relatives aux surfaces, aux arêtes et aux finitions
- Périmètre du contrôle et de la traçabilité
- Exigences qualité propres au client
- Lieu de livraison et date souhaitée
FAQ sur l’usinage CNC de pièces automobiles
Demander un devis
01
Quels fichiers dois-je envoyer pour obtenir un devis d’usinage CNC de pièces automobiles ?
Envoyez un modèle 3D au format natif ou neutre, un plan 2D à indice de révision maîtrisé, l’indice de révision, la nuance et l’état du matériau, les quantités, le lieu de livraison et les documents de contrôle demandés. Votre plan 2D doit préciser les tolérances critiques, les références spécifiées, les filetages, la texture de surface et toute norme régissant l’acceptation.
02
Zhenling peut-elle examiner des plans de pièces pour véhicules électriques et à moteur à combustion interne ?
Oui, nous pouvons examiner des plans de pièces pour véhicules électriques, hybrides, à moteur à combustion interne et destinées au marché des pièces de rechange au regard de nos capacités générales en tournage, fraisage, usinage multiaxe, électroérosion, rectification, alésage et perçage. La faisabilité dépend des dimensions réelles, du matériau, de la géométrie, des tolérances et des justificatifs demandés, plutôt que du type de motorisation.
03
Comment les acheteurs doivent-ils comparer les entreprises d’usinage CNC de pièces automobiles ?
Une machine CNC utilisée dans l’industrie automobile n’est qu’une catégorie d’équipement, tandis que « usinage CNC automobile » est un terme de recherche général. Pour la pièce concernée, comparez l’entité juridique, le site de production, la revue de plan, les résultats de mesure, la maîtrise des modifications et le périmètre du devis.
04
Comment un acheteur peut-il vérifier qu’un fournisseur détient la certification IATF 16949 qu’il revendique ?
Demandez le numéro du certificat en cours de validité, l’entité juridique, le site de production et le périmètre couvert, puis vérifiez son statut sur le portail officiel de validité des certificats IATF. Si la commande est régie par ISO 9001, IATF 16949 ou des exigences propres au client, joignez-les à la demande de devis au lieu de vous fier à un logo.
05
Une machine CNC 5 axes offre-t-elle toujours la meilleure gamme de fabrication pour une pièce automobile ?
Non. Une machine CNC 5 axes n’offre pas toujours la meilleure gamme de fabrication : elle peut réduire les repositionnements pour une géométrie complexe, tandis qu’une gamme sur machine horizontale ou 4 axes avec palettes peut être plus efficace pour l’ébauche en série ; l’étude de cas publiée sur cette page fait état de 9 interventions de l’opérateur contre 3 pour deux gammes de fabrication de culasses.[6]
06
Quelle est l’incidence des tolérances serrées sur le prix et le délai de livraison ?
Des tolérances serrées peuvent modifier le choix de la machine CNC, les réglages, les outils, la maîtrise des conditions ambiantes, la méthode de contrôle et le risque de rebut. Appliquez, le cas échéant, la température de référence de 20 °C définie par ISO 1:2022 et distinguez les éléments géométriques critiques afin que la géométrie sans fonction particulière ne soit pas soumise aux mêmes exigences de précision.
07
Quels documents de contrôle peut-on demander ?
Précisez dans la demande de devis les exigences exactes concernant les documents relatifs au matériau, aux mesures dimensionnelles, à la première pièce, à la traçabilité et aux formulaires du client. Pour un plan en 3 étapes couvrant les prototypes, la présérie et la production récurrente, définissez le rapport requis à chaque point de validation et la personne chargée de l’approuver.
08
Comment sont prises en charge les quantités de prototypes et de pièces automobiles produites de façon récurrente ?
Indiquez séparément les quantités de prototypes, de présérie et de production récurrente, car les coûts de programmation, de montage d’usinage et de contrôle se répartissent différemment à chaque étape. Après examen des plans, nous confirmons la gamme de fabrication et le devis pour les quantités soumises.
09
Que se passe-t-il si le modèle 3D et le plan 2D ne concordent pas ?
L’écart doit être résolu avant la mise en production du programme de la machine CNC. Désignez la définition de référence, publiez un indice de révision maîtrisé et consignez l’interprétation approuvée afin que la conception, la fabrication et le contrôle s’appuient sur une source unique.
10
La même gamme de fabrication sur machine CNC peut-elle passer du prototypage rapide à la production ?
Parfois, mais le montage d’usinage, la durée de vie des outils, l’automatisation, l’échantillonnage et la capacité peuvent évoluer lorsque les volumes augmentent. La gamme de production doit être réexaminée après l’acceptation des résultats obtenus sur les prototypes et la présérie, en particulier pour les composants automobiles présentant des caractéristiques critiques.
11
Sous quel délai Zhenling communiquera-t-elle un prix et un délai de livraison ?
Les délais de réponse et de production sont confirmés après examen du dossier de plans, des quantités, des justificatifs demandés et du périmètre de livraison. Les conditions écrites précisent le calendrier applicable aux prototypes, aux petites séries ou à la production.