Contacter Zhenling Company
Des états initiaux différents peuvent entraîner des temps de travail et des risques d’adhérence différents

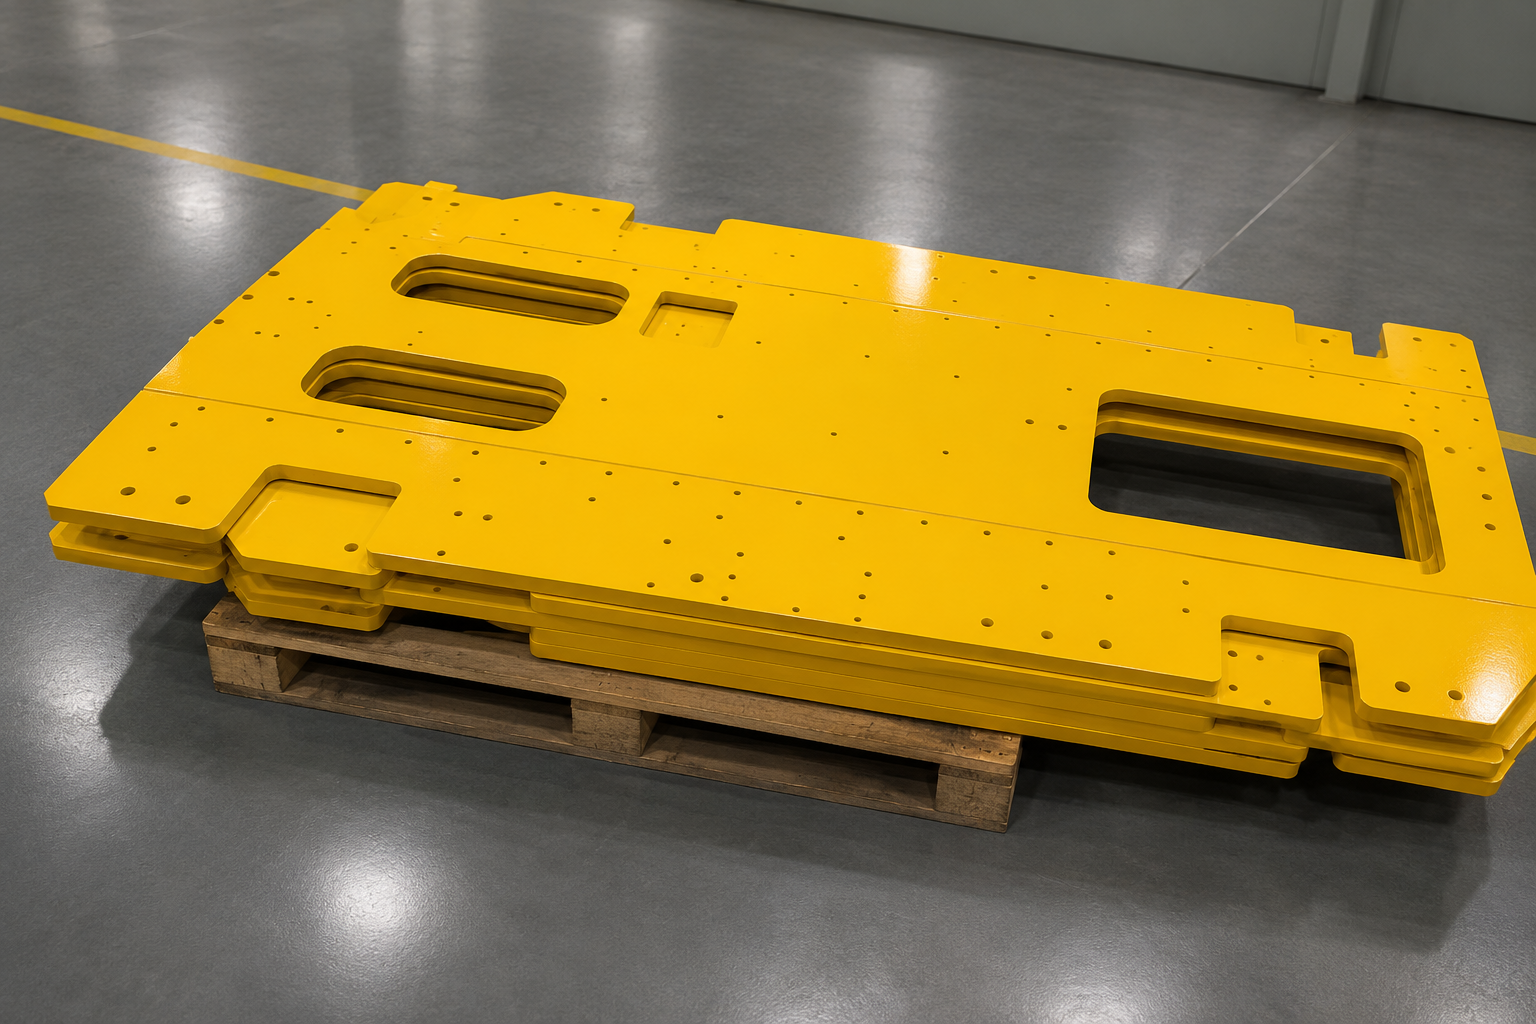
Le service de peinture standard de Zhenling propose des peintures à solvant, à l’eau et époxy 2K, y compris pour les demandes portant sur une seule pièce. Le devis écrit précise les responsabilités de fabrication proposées, la famille et le produit de revêtement, sans attribuer de qualifications à un applicateur nommé ni désigner un site de production. Envoyez le matériau de base, l’environnement d’utilisation, une référence Pantone ou RAL ou un étalon physique de couleur, la brillance souhaitée et le plan de masquage ; ces éléments permettent d’examiner par écrit l’applicateur proposé, la spécification du revêtement, la méthode d’acceptation et la répartition des responsabilités. Les demandes de services de peinture doivent préciser l’environnement d’utilisation, la préparation de surface, le système de peinture, l’épaisseur du film, le masquage, le durcissement et le contrôle. Consignez dans le devis de la pièce validée la gamme de fabrication proposée, la méthode de mesure, les livrables, les exclusions, la base de calcul du prix et le calendrier, ainsi que toute hypothèse de fabrication ou d’acceptation encore à résoudre.
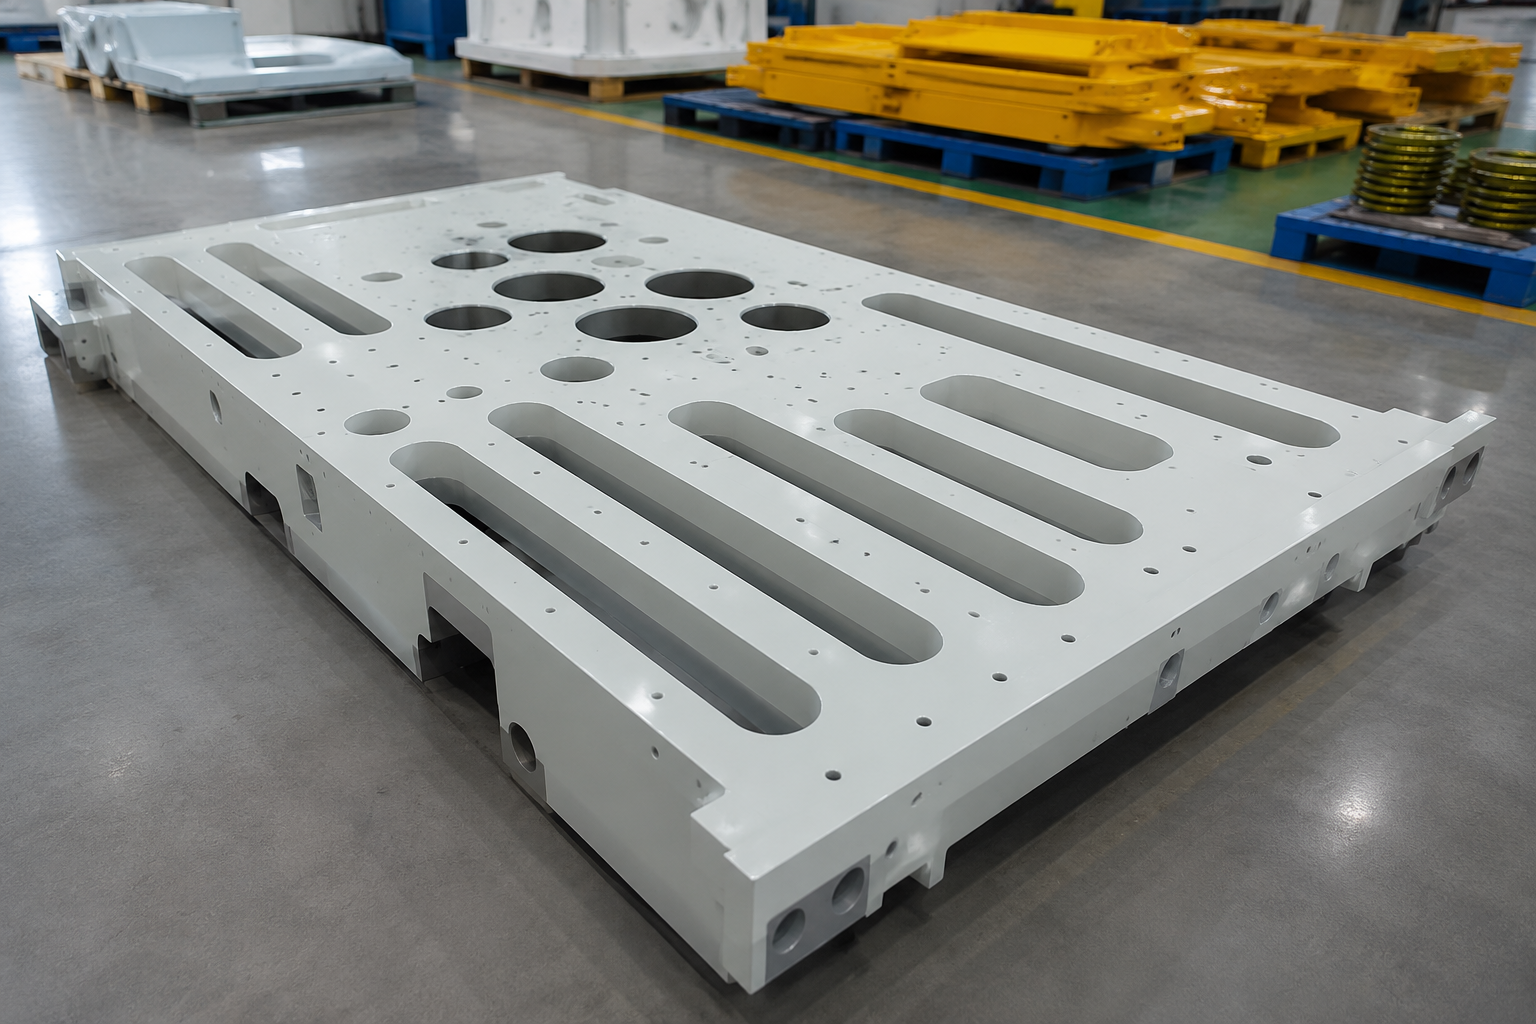
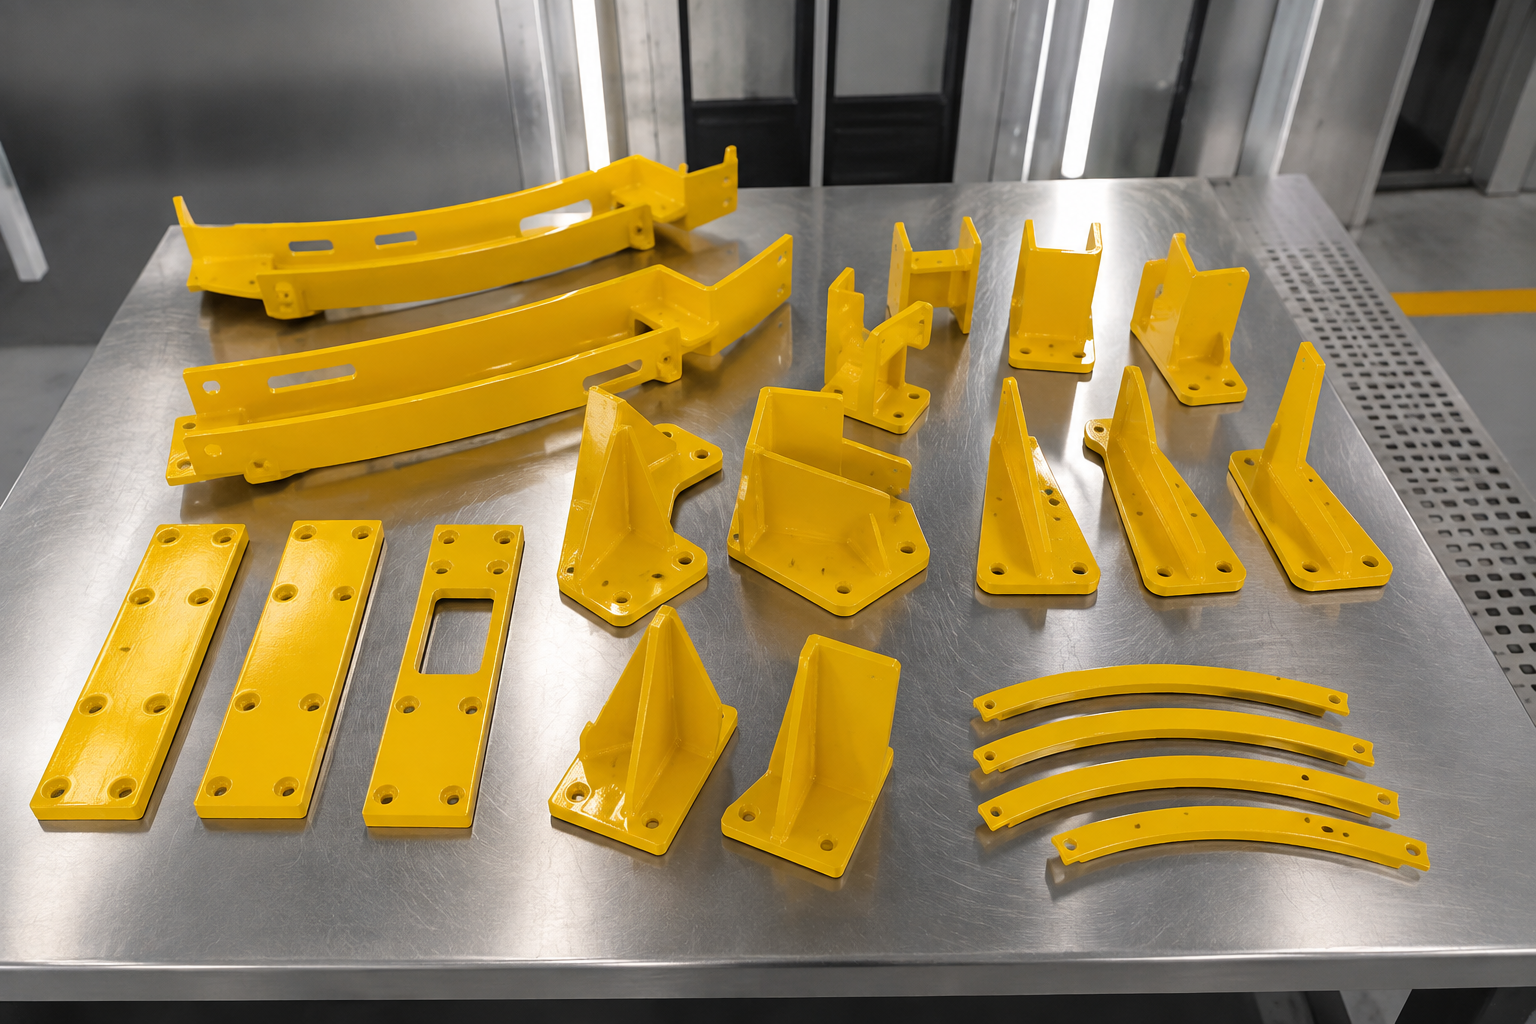
La peinture liquide couvre aussi bien les échantillons que la production, et les pièces métalliques usinées CNC sur mesure peuvent être peintes à l’unité ou en production récurrente. L’examen part du plan et couvre ensuite le matériau de base et son état de surface initial, la préparation, la famille de peinture, la couleur, le masquage, l’épaisseur du revêtement, les contraintes de durcissement, le contrôle et l’emballage.
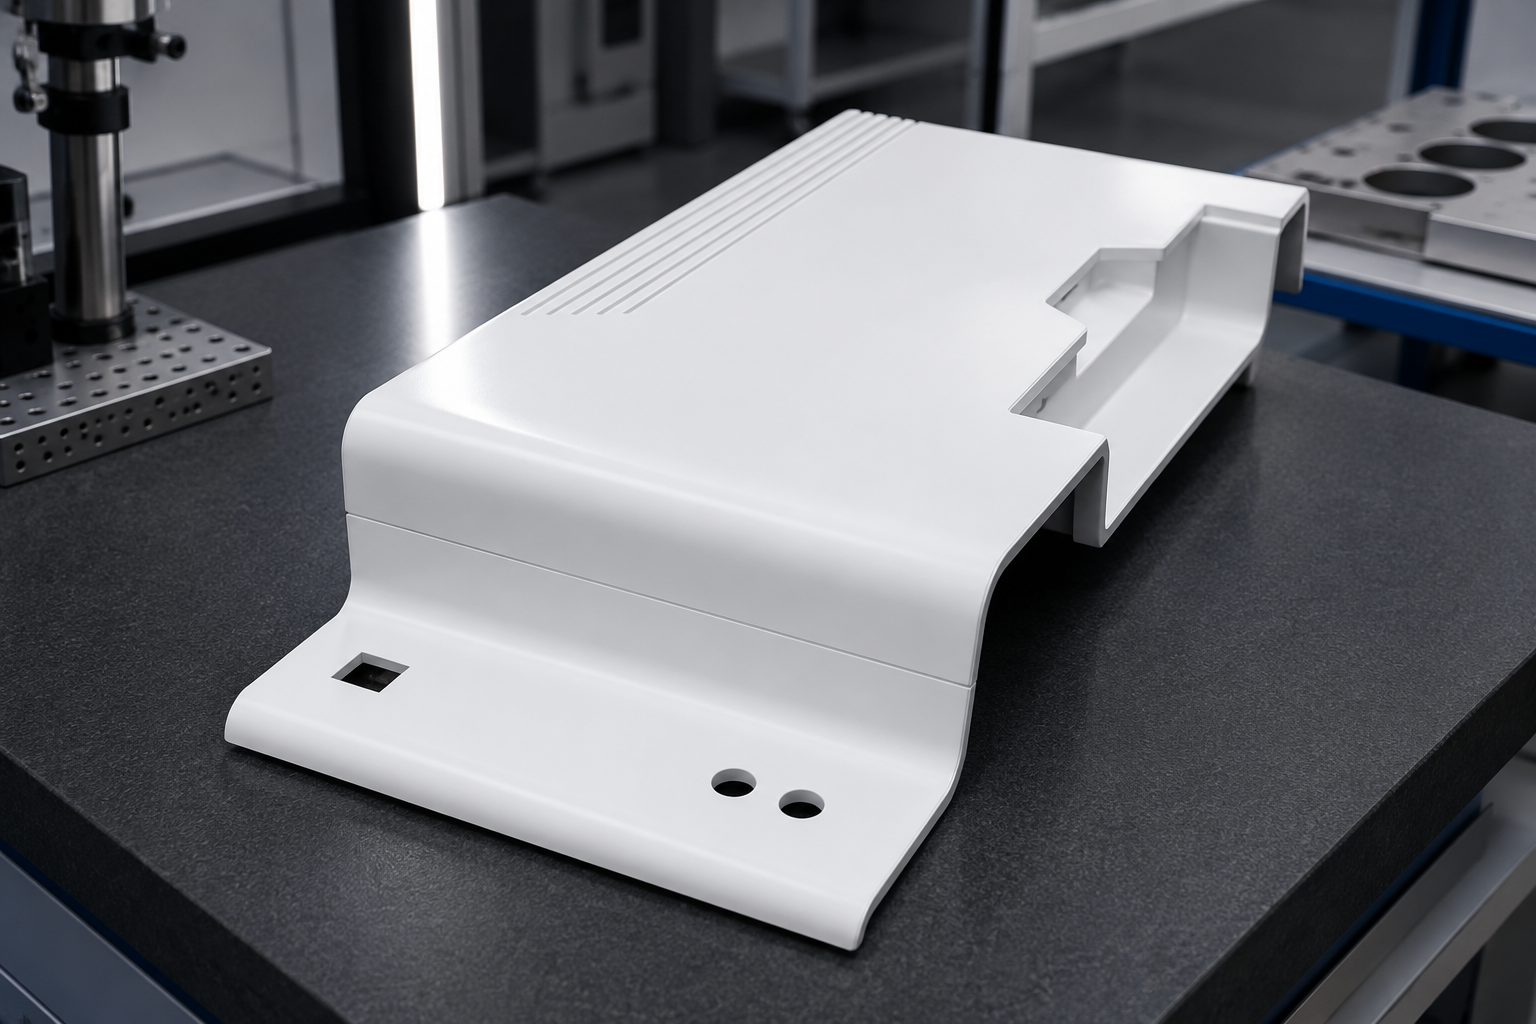
La peinture liquide retenue est évaluée selon l’aspect recherché — mat profond, mat, satiné, semi-brillant ou brillant — et selon la référence de couleur approuvée pour la teinte visée.
Un projet multicolore est examiné lorsque le plan indique chaque zone de couleur, chaque limite et l’étalon de référence à approuver. Les teintes métalliques et celles dont l’aspect est particulièrement sensible passent par un échantillon de finition ou de première pièce avant la production récurrente.
Nous examinons les filetages, alésages, points de mise à la terre, faces d’assemblage, zones de référence et interfaces de montage à laisser sans peinture. Le plan approuvé définit la limite du masquage et précise si une cote critique est acceptée avant ou après l’application du revêtement.
Un code couleur ne suffit pas à spécifier une finition de production. Zhenling vérifie chaque gamme de fabrication en fonction du matériau de base, de l’environnement d’utilisation, du produit de peinture ou des performances exigées, de la brillance ou de la texture, des éléments géométriques à masquer, des limites d’épaisseur du film sec et du plan d’acceptation.
Demander un devisFondée en 2006, Zhenling exploite un site de production de 8 000 mètres carrés comprenant un atelier de 6 000 mètres carrés. Ces chiffres décrivent les installations d’usinage de Zhenling ; le devis désigne l’entreprise chargée de la peinture et le site de production. Une seule commande écrite coordonne l’examen du plan, le devis, la fabrication CNC, la gamme de revêtement approuvée, le contrôle et la livraison.
Si la peinture liquide et le thermolaquage sont tous deux envisagés, comparez le matériau de base, la géométrie, le masquage, l’exposition à la chaleur, l’approbation de la couleur et les exigences d’acceptation avant de valider la gamme de finition. Consultez les services distincts de thermolaquage des pièces métalliques.
Nous examinons les aciers au carbone et alliés, les aciers inoxydables et les alliages d’aluminium pour la peinture liquide. L’adéquation du système de peinture est confirmée en fonction de l’alliage ou du grade exact, de l’état de surface initial, de l’environnement d’utilisation, de la gamme de préparation et des fiches techniques et de sécurité à jour du fabricant du revêtement. La planification de l’adhérence selon le substrat précise aussi si ISO 2409:2020 convient à l’épaisseur et à la texture du revêtement ainsi qu’au substrat.
Les données nécessaires comprennent l’exposition extérieure, les produits chimiques, l’humidité, la température, le rayonnement ultraviolet, l’abrasion et les conditions d’immersion.
Nous définissons, selon le projet, les critères d’acceptation de la surface ainsi que les étapes de nettoyage, d’abrasion ou de sablage, d’application du primaire et de masquage en fonction de l’alliage, de l’environnement d’utilisation et du système de peinture approuvé. Le choix de la peinture ne remplace pas la préparation de surface. La revue de commande consigne le site de production réel, la juridiction applicable et la partie chargée de vérifier les exigences locales relatives à la peinture par pulvérisation, à l’environnement, aux produits chimiques et à l’utilisation du produit.
Spécifications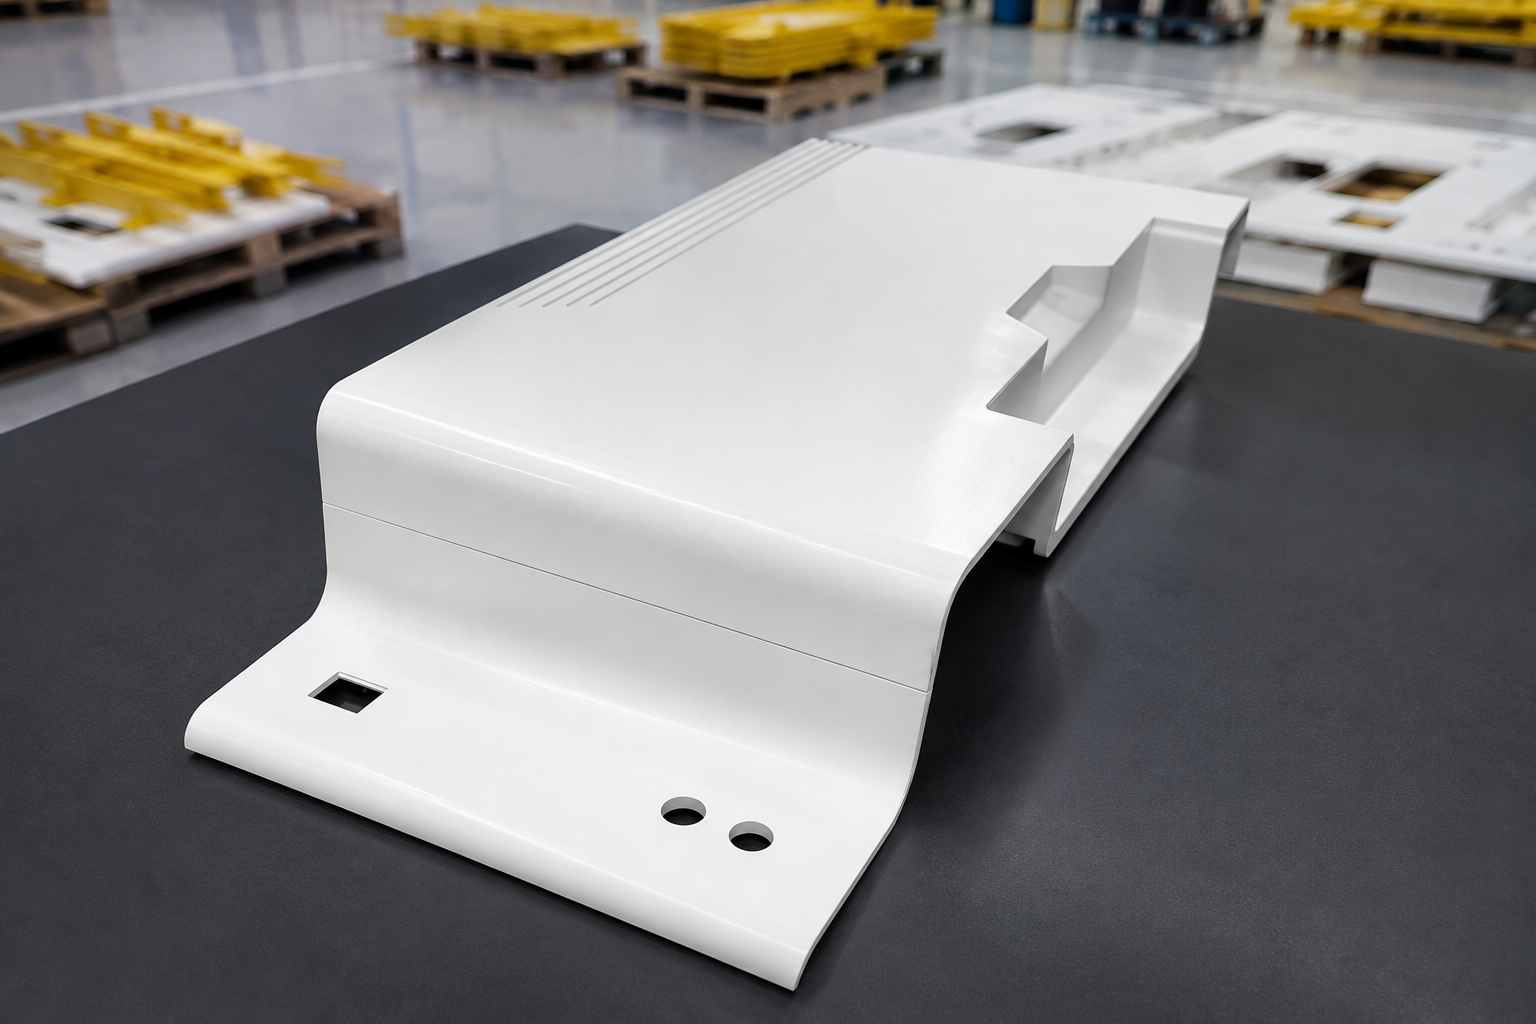
Un plan peut indiquer la couleur sans préciser les paramètres nécessaires à des devis comparables ; utilisez donc ce document de spécification de la peinture et de masquage pour permettre l’examen du prototype et rendre la validation de la production mesurable. Les éléments acceptés pour l’examen comprennent un plan, un échantillon physique ou un dossier aux formats STEP, IGES, Parasolid, SolidWorks, DWG, DXF ou PDF. Les conditions écrites doivent préciser qui maîtrise et vérifie les limites d’épaisseur du film sec pour chaque couche et pour l’ensemble, en micromètres et en mils.
Règle de validation technique Un même indice de révision du plan doit relier l’étalon de couleur, la composition des couches, les éléments géométriques masqués, la méthode de mesure, les points d’échantillonnage et les valeurs d’acceptation.
Une note relative au revêtement peut indiquer l’épaisseur totale du film tout en laissant la procédure d’acceptation incomplète. L’épaisseur du revêtement peut varier sur une surface, et une mesure ponctuelle ne représente pas toujours le système de revêtement, comme le souligne ASTM D7091-22. Précisez le type d’appareil et sa vérification, le nombre et l’emplacement des mesures, les restrictions près des arêtes ou sur les surfaces courbes, et indiquez si chaque couche peut être mesurée ou seulement l’épaisseur totale du revêtement terminé.
Demander une revue de la spécification de peinture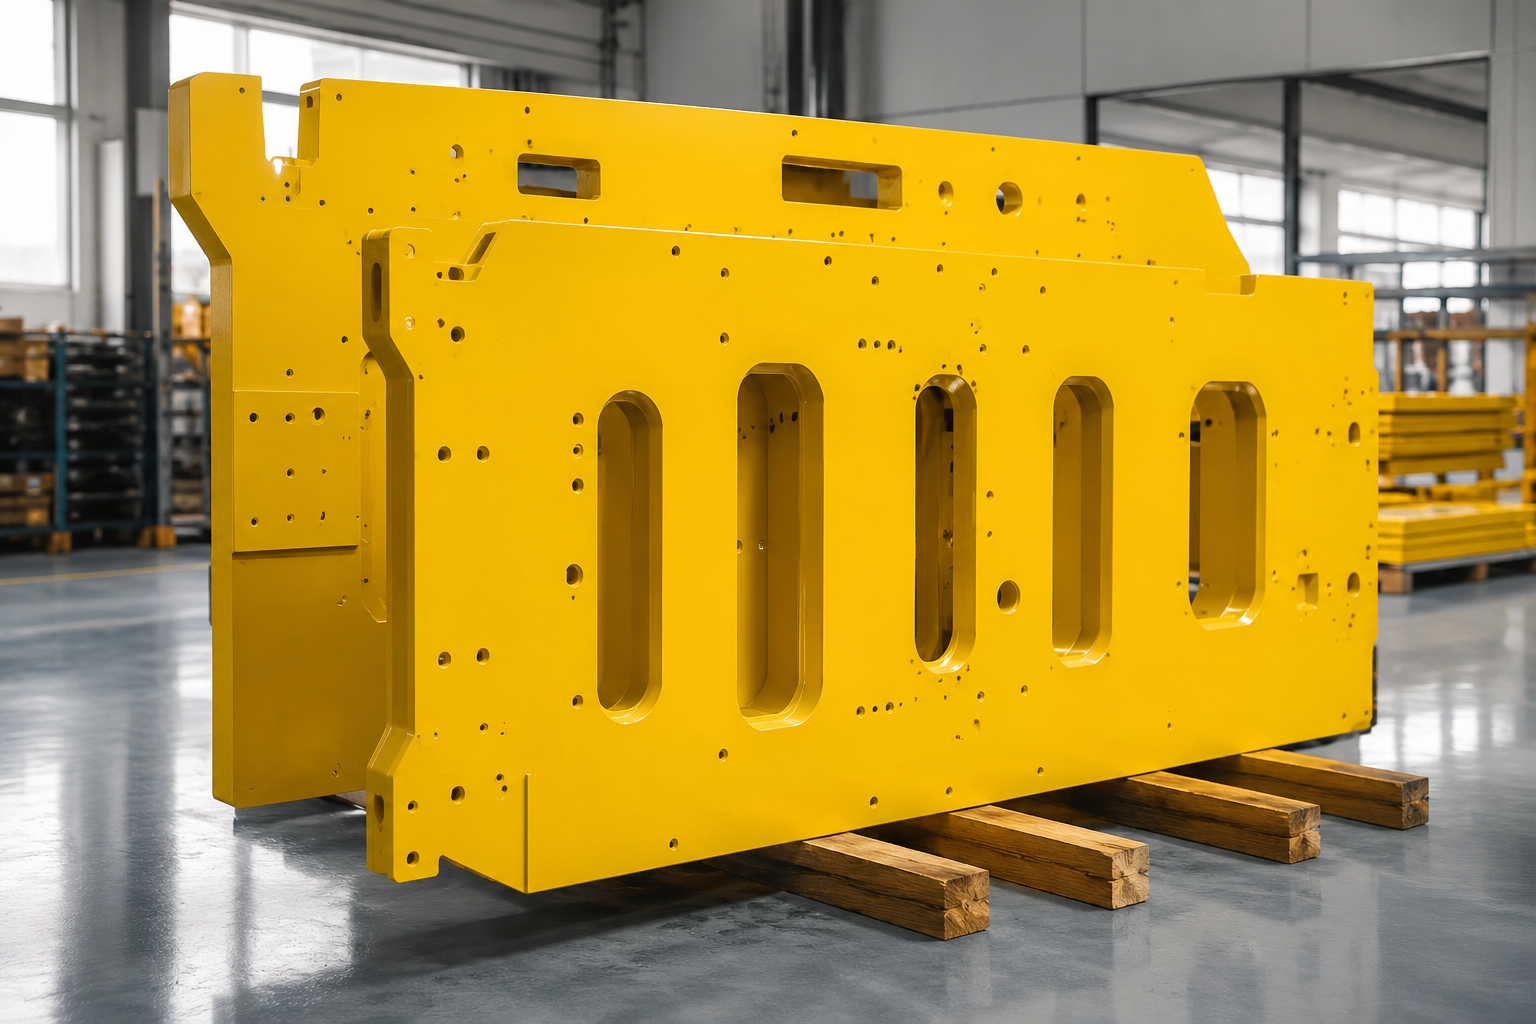
Le coût dépend du plan et de la spécification. Les devis tiennent compte de la taille et de la géométrie de la pièce, de la quantité, de l’état de surface initial, de la gamme de préparation, de la composition des couches, de l’approvisionnement en peinture, des changements de couleur, des opérations de masquage, du contrôle, du procédé de durcissement, de l’emballage et de toute accélération du calendrier. Comparer uniquement les prix unitaires bas vous prive de visibilité lorsque la préparation, l’approbation, le contrôle ou l’emballage sont exclus du devis.
Des états initiaux différents peuvent entraîner des temps de travail et des risques d’adhérence différents
Comparez les mêmes exigences de propreté, de rugosité, de primaire et de délai maximal avant l’application du primaire
L’approvisionnement en produit, la taille minimale des conditionnements et les changements de couleur peuvent être exclus du prix affiché
Fixez le produit retenu, le nombre de couches, les références de couleur et le nombre de changements
Les filetages, alésages, faces d’assemblage et délimitations entre couleurs ajoutent des opérations manuelles de préparation et de contrôle
Transmettez à chaque soumissionnaire le même plan de masquage avec son indice de révision
Un échantillon de finition ou une première pièce peut interrompre la production si le responsable de l’approbation et son délai de réponse ne sont pas définis
Précisez l’approbateur, le coût de l’échantillon, les critères d’acceptation et la date limite de validation
Les contrôles de l’épaisseur du film, de l’adhérence, de la brillance et de la couleur ont des coûts et des périmètres d’échantillonnage différents
Alignez la méthode, les emplacements, la quantité, la valeur d’acceptation et le rapport requis
Les surfaces dont l’aspect est contrôlé peuvent être endommagées après acceptation
Comparez par écrit l’emballage de protection, l’étiquetage, l’interface d’assemblage et les conditions de livraison
Après examen des fichiers exploitables et des exigences de peinture, le devis écrit confirme le délai de réponse.
Après approbation du plan, de la couleur et du masquage, le devis écrit confirme le calendrier du prototype peint.
Après examen de la quantité, des couches, du durcissement et des opérations de masquage, le devis écrit confirme la quantité minimale, la possibilité de commander une seule pièce et les calendriers de petite série ou de production récurrente.
Un calendrier accéléré est possible si la gamme de fabrication examinée le permet ; indiquez-nous la date requise et nous en confirmerons la faisabilité. Le paiement, les conditions de livraison, la partie chargée de la peinture, les approbations et les points de transfert sont définis dans le devis écrit plutôt que publiés sous forme de règles fixes.
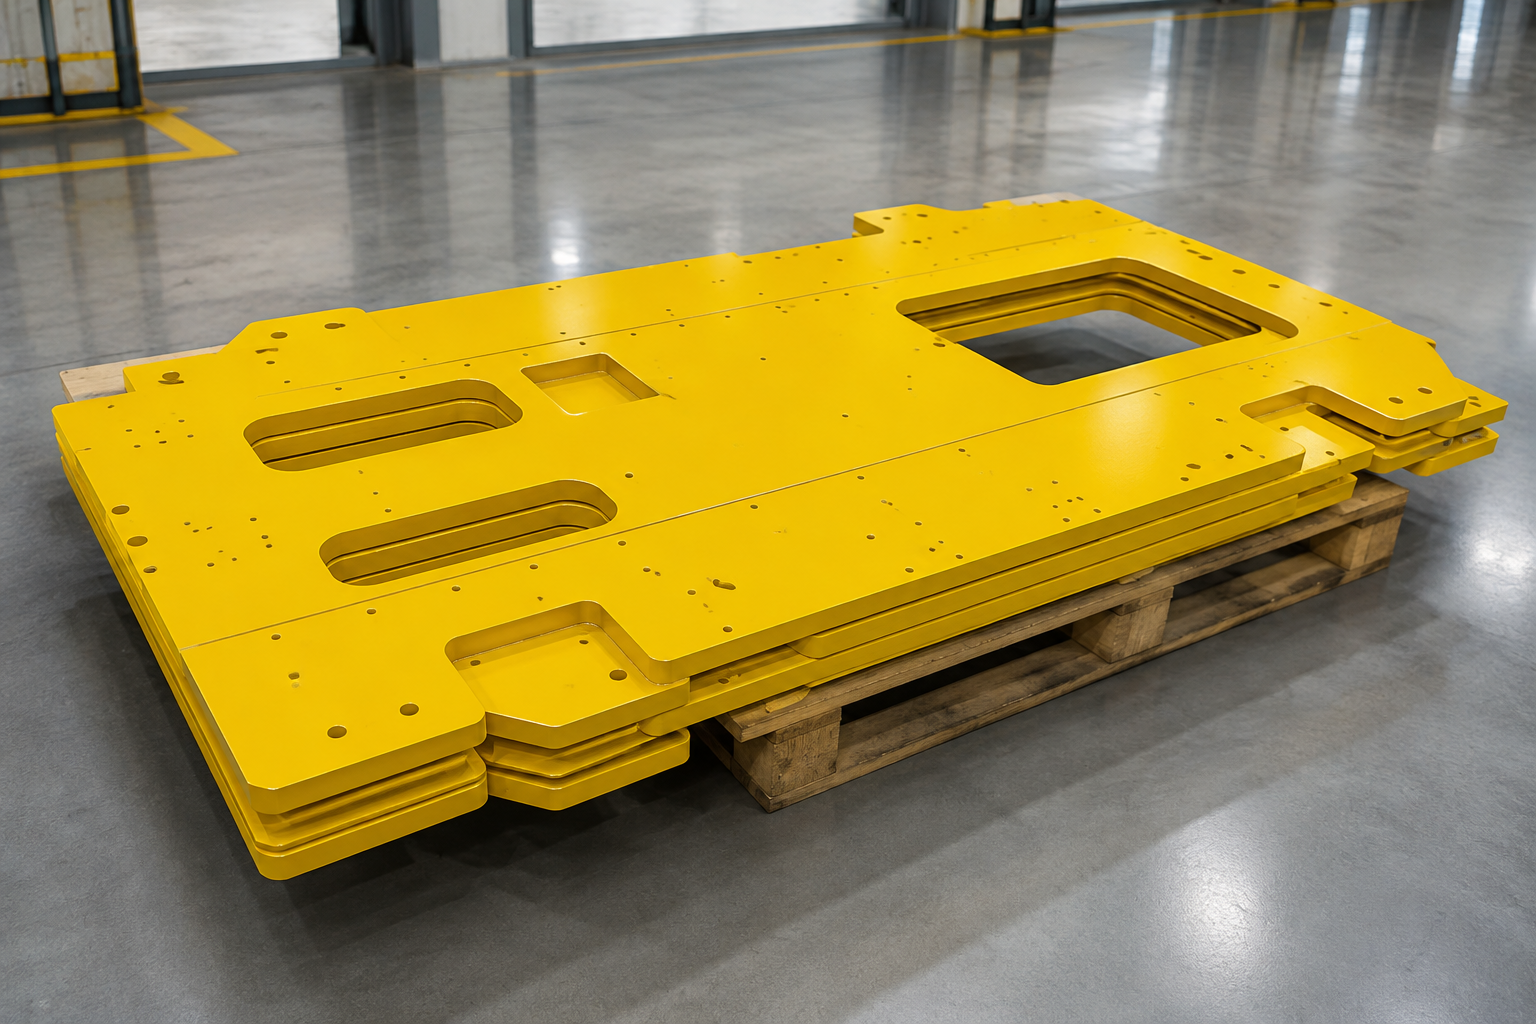
Transformez la spécification de peinture approuvée en contrôles de validation pour la gamme de fabrication faisant l’objet du devis. Le nom d’une méthode ne constitue pas à lui seul un critère d’acceptation : précisez la composition du revêtement, sa texture, la procédure adaptée au substrat, l’emplacement de mesure, l’édition de la méthode d’essai et la valeur d’acceptation, puis confirmez par écrit les parties chargées de la fabrication et du contrôle ainsi que les rapports requis.
L’indice de révision du plan, le substrat, la préparation, la peinture, la couleur, la brillance, l’épaisseur et le masquage sont définitivement fixés.
La pièce d’approbation prévue au devis est examinée selon les critères visuels et mesurés convenus avant validation.
Des points d’arrêt définis encadrent le masquage, la composition des couches, le procédé de durcissement et toute mesure consignée.
Le contrôle à réception et le contrôle final reposent sur les mêmes critères écrits, avec les rapports convenus en annexe lorsqu’ils sont demandés.
Substrat, type d’appareil de mesure, vérification, plan de mesure, emplacements et valeurs min./max.
Épaisseur et texture du revêtement auxquelles la méthode s’applique, procédure adaptée au substrat, emplacement et classe d’acceptation
Géométrie de mesure de 20°, 60° ou 85°, adéquation de la surface, plan de mesure et plage d’acceptation
Étalon, illuminant, observateur, géométrie, appareil, emplacements, formule et tolérance
Rapports définis selon la commande Si des rapports de contrôle ou des documents relatifs aux matériaux sont requis, le devis écrit doit préciser leur émetteur, leur périmètre et le moment de leur remise. Le plan d’acceptation propre à l’application fixe tout écart de couleur, toute plage de brillance, toute classe d’adhérence ou tout résultat d’exposition à la corrosion ou de résistance chimique requis.
Définir le plan d’acceptation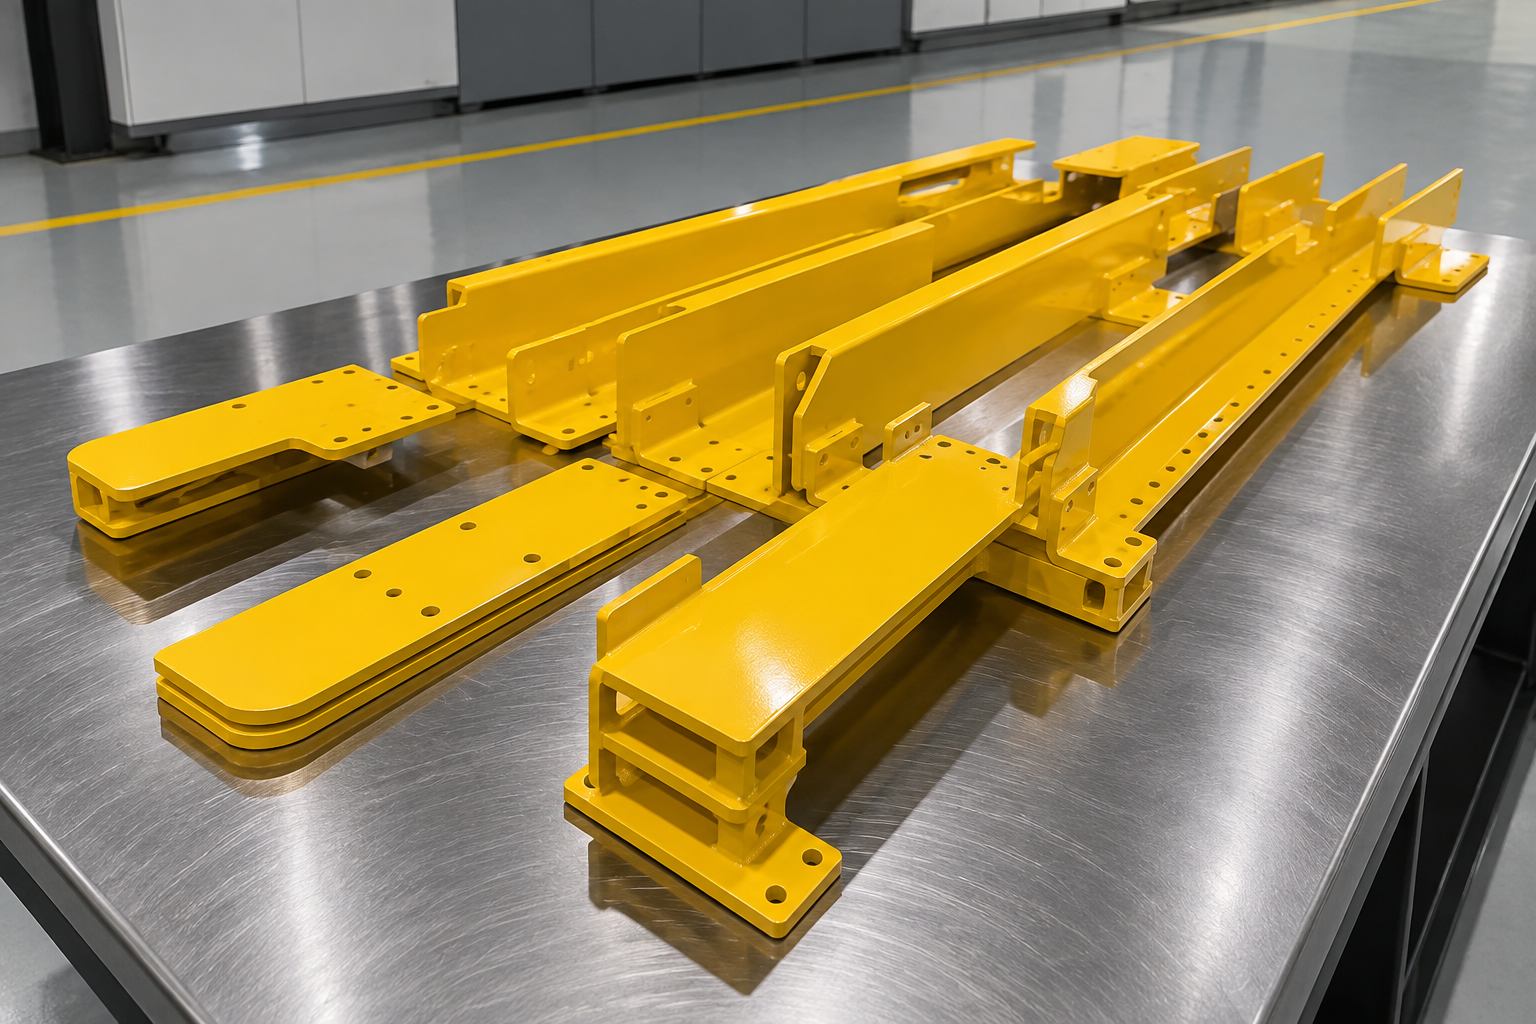
Le plan, le modèle, l’indice de révision, la quantité et les exigences de finition sont réunis dans un même dossier d’examen.
Avant d’établir le devis, nous vous transmettons les questions en suspens sur la peinture, la couleur, le masquage, le contrôle ou le calendrier.
L’offre écrite attribue les responsabilités concernant l’approvisionnement en peinture, son application, les approbations, les essais et les points de transfert.
L’échantillon de finition ou de pièce est validé selon les contrôles convenus de couleur, d’aspect et de mesure. Les rapports d’épaisseur du film suivent la méthode retenue dans la commande, telle que ISO 2808:2019 ou ASTM D7091-22.
Le masquage, l’application, le durcissement et la maîtrise des modifications suivent la gamme de fabrication approuvée.
Nous coordonnons l’examen, les rapports, l’emballage de protection et la livraison conformément à la commande écrite.
Vérifier l’exhaustivité du devis et l’adéquation de la gamme de fabrication.
Environnement d’utilisation final, produit approuvé ou performance exigée.
Examiner l’étalon, les limites indiquées sur le plan et le point d’arrêt pour acceptation.
Échantillon ou code approuvé, éléments géométriques critiques et personne habilitée à approuver.
Conserver la responsabilité de la maîtrise du procédé et du contrôle à réception sur toute la gamme de peinture faisant l’objet du devis.
Rapports requis, autorité habilitée à approuver les modifications et date limite de validation.
Consigner le site de production, la juridiction applicable et le responsable de la vérification lors de la revue de commande.
Exigences liées à l’utilisation du produit ou au marché applicables à la pièce finie.
Coordonner le traitement de la non-conformité selon les mêmes critères d’acceptation écrits.
Approuver, selon les responsabilités attribuées, une dérogation, une reprise, une nouvelle fabrication ou une révision de la spécification.
Les conditions écrites de la commande doivent préciser qui réalise chaque opération de peinture, examine la spécification et le masquage, assume la maîtrise du procédé et le contrôle, approuve les modifications et valide chaque transfert. Cette page n’attribue pas ces responsabilités avant l’établissement du devis.
| Condition de décision | Examen de la peinture liquide | Alternative ou prochaine action |
|---|---|---|
| Référence Pantone ou RAL, étalon physique ou séparation complexe entre couleurs spécifiés | Examiner la peinture liquide, l’approbation d’un échantillon et les limites du masquage | Ne comparer les offres qu’une fois la même couleur et le même plan d’approbation chiffrés |
| Le plan exige explicitement un système de thermolaquage | Ne pas supposer qu’un système liquide peut s’y substituer | Chiffrer le thermolaquage ou demander une approbation technique écrite pour toute modification |
| L’aluminium nécessite une finition par couche d’oxyde intégrée à sa surface | La peinture reste une couche appliquée distincte | Examiner l’anodisation ou une gamme combinée selon l’alliage et les exigences d’aspect |
| Fortes exigences de résistance à la corrosion, à l’immersion, aux produits chimiques ou à la température sans système validé | Ne pas promettre une valeur de performance valable pour toute une catégorie | Choisir et valider un produit ou système selon l’environnement réel avant approbation |
| La taille de la pièce ou les exigences de durcissement dépassent les possibilités de la gamme examinée | La faisabilité reste à déterminer tant que la gamme de fabrication et le site de production ne sont pas confirmés | Faire appel à un partenaire de finition qualifié ou revoir l’ordre des opérations de finition |
| Un ajustement critique ne laisse aucune marge pour l’épaisseur du revêtement | Prévoir une surépaisseur pour le revêtement et un masquage sélectif lorsque c’est possible | Modifier le critère d’acceptation, usiner après revêtement ou choisir une autre finition |
Nous examinons les aciers au carbone et alliés, les aciers inoxydables et les alliages d’aluminium. L’approbation dépend du grade ou de l’alliage exact, de l’état de surface initial, de la gamme de préparation, des données relatives à la peinture choisie et de l’environnement d’utilisation.
Oui. Nous examinons les 3 options, puis confirmons dans le devis le produit, la composition des couches, les conditions de durcissement et le plan d’acceptation, sans présenter une famille comme la meilleure dans tous les cas.
Oui. Envoyez la référence Pantone ou RAL, ou un étalon physique approuvé, ainsi que la brillance ou la texture souhaitée. L’acceptation de la couleur par mesure instrumentale exige également de définir l’illuminant, l’observateur, la géométrie de mesure, le plan de relevés et la tolérance selon la méthode convenue.
Oui, si le plan approuvé identifie chaque filetage, alésage, référence, face d’assemblage, point de mise à la terre et limite entre couleurs à laisser sans peinture. Il doit également préciser si la cote concernée est acceptée avant ou après l’application du revêtement.
Envoyez le matériau de base et son état de surface, l’environnement, le produit ou système de peinture, les données techniques et de sécurité, les épaisseurs minimale et maximale du film sec pour chaque couche et pour l’ensemble, l’étalon de couleur, la brillance ou la texture, le masquage, le plan d’essai et d’échantillonnage, l’emballage et la date requise.
Indiquez les épaisseurs minimale et maximale de chaque couche et de l’ensemble en µm et en mil. Ajoutez la méthode, le type d’appareil de mesure, les emplacements, le nombre de mesures, la règle applicable aux arêtes ou aux surfaces courbes et la surépaisseur indiquée sur le plan pour chaque élément géométrique critique revêtu ou masqué.
Les commandes peuvent faire référence à ISO 2808:2019 ou ASTM D7091-22 pour l’épaisseur, à ISO 2409:2020 ou ASTM D3359-23 pour l’adhérence par quadrillage ou ruban adhésif, à ISO 2813:2014 pour la brillance et à ISO/CIE 11664-4:2019 pour les calculs CIELAB. La commande doit néanmoins définir l’applicabilité de chaque méthode, l’échantillonnage et la valeur d’acceptation.
La quantité minimale, la possibilité de commander une seule pièce, les coûts des échantillons, les critères d’approbation et toute imputation éventuelle de ces coûts sont précisés dans le devis écrit.
Après examen des fichiers exploitables, des exigences de peinture, du plan, de la couleur et du masquage, le devis écrit confirme le délai de réponse et le calendrier du prototype peint.
Oui. Des échantillons de première pièce ou d’approbation de la couleur ou de la finition sont disponibles ; leur coût et leurs critères d’acceptation sont définis dans le devis. Les conditions d’un accord de confidentialité peuvent être examinées avant l’échange de fichiers protégés.
Examinez la peinture liquide lorsque le plan spécifie un système liquide, une couleur ou un aspect maîtrisé, un masquage sélectif ou une gamme de revêtement propre à un produit. Examinez le thermolaquage ou une autre finition lorsque le plan, les contraintes de durcissement, l’épaisseur du revêtement ou les conditions d’utilisation orientent vers une autre solution ; comparez les options à périmètre égal pour la préparation, le contrôle et l’emballage.
Une demande de prix incomplète crée un écart entre la finition chiffrée et celle que vous comptez approuver. Joignez l’indice de révision en vigueur, la quantité, le matériau, l’environnement d’utilisation, le système de peinture, l’étalon de couleur, la brillance ou la texture, les épaisseurs minimale et maximale du film sec, le plan de masquage, les méthodes d’acceptation et la date requise ; si la commande fait référence à ISO 2409:2020, ASTM D7091-22 ou à une autre méthode d’essai, indiquez également les points d’échantillonnage et les valeurs d’acceptation. Les formats acceptés comprennent les plans, les échantillons physiques ainsi que STEP, IGES, Parasolid, SolidWorks, DWG, DXF et PDF.
Demander un devis de peintureAprès examen du dossier de fichiers exploitables et des exigences de peinture, le devis écrit confirme le délai de réponse. Si un accord de confidentialité est signé, il régit les informations qu’il couvre.
Recevez la liste des données manquantes sur le produit, l’épaisseur du feuil, les essais ou la libération avant le chiffrage de la gamme de fabrication.
Recevez les questions relatives au plan et à l’échantillon de référence nécessaires pour confirmer les limites de masquage et les étapes de validation.