Contacter Zhenling Company

L’usinage CNC du PTFE (Teflon) consiste à découper un brut massif de fluoropolymère pour fabriquer des pièces de précision, tout en maîtrisant sa souplesse, ses variations dimensionnelles dues à la température et son fluage. Les recherches sur l’usinage du Teflon ou les pièces usinées en Teflon désignent généralement ce même procédé d’enlèvement de matière. Le grade, la forme du brut, la pression de bridage et la température de contrôle influent tous sur la dimension finale de la pièce ; le plan et la demande de devis doivent donc les préciser avant que le fournisseur ne s’engage sur une tolérance.
L’usinage CNC du PTFE (souvent appelé Teflon) consiste à découper un brut de PTFE massif pour fabriquer des pièces de précision. Son comportement en atelier est souvent mal compris. Cet article porte sur le Teflon massif : barres, joncs et plaques usinés pour fabriquer des pièces et composants en PTFE sur mesure, et non sur le revêtement antiadhésif auquel la plupart des gens pensent en entendant le nom Teflon. Les acheteurs supposent qu’il s’usine comme n’importe quel autre plastique technique. Ce n’est pas le cas. Que vous recherchiez « usinage CNC du PTFE », « usinage CNC du Teflon » ou simplement « usinage du Teflon », le comportement du matériau et les problèmes de tolérance qu’il entraîne restent les mêmes. Nous allons examiner ce qui rend réellement le PTFE différent à usiner, l’influence de la forme du brut et des charges sur la pièce, les raisons pour lesquelles les tolérances varient après le retrait de la pièce du montage, et les points à vérifier avant de transmettre un plan à un fournisseur, qu’il s’agisse d’un spécialiste des fluoropolymères ou d’un prestataire généraliste d’usinage CNC des plastiques.
Qu’est-ce qui rend l’usinage du PTFE particulier ? (Souplesse, fluage et dilatation thermique)
Le polytétrafluoroéthylène (PTFE) est un fluoropolymère, un fluorocarbone entièrement fluoré composé de motifs répétés de carbone et de fluor. Il présente un faible coefficient de frottement, une large résistance chimique, une faible conductivité thermique et une résistance élevée à la chaleur. Sa plage de fonctionnement utile est souvent indiquée comme étant d’environ -200 °C à 260 °C (-330 °F à 500 °F), sous réserve des limites propres au grade et à l’application. Ces propriétés rendent le PTFE utile lorsque la résistance chimique, la résistance à l’eau, l’isolation électrique ou la stabilité thermique sont importantes.
Parmi les matériaux destinés à l’usinage CNC, les propriétés du PTFE en font un candidat lorsque l’on recherche une excellente résistance chimique ainsi que des propriétés d’isolation physique et électrique, même si les applications en PTFE nécessitent toujours une validation propre au grade. Bien qu’il soit souvent décrit comme chimiquement inerte, il faut vérifier la plage de compatibilité chimique, de température et de concentration pour le grade spécifié.
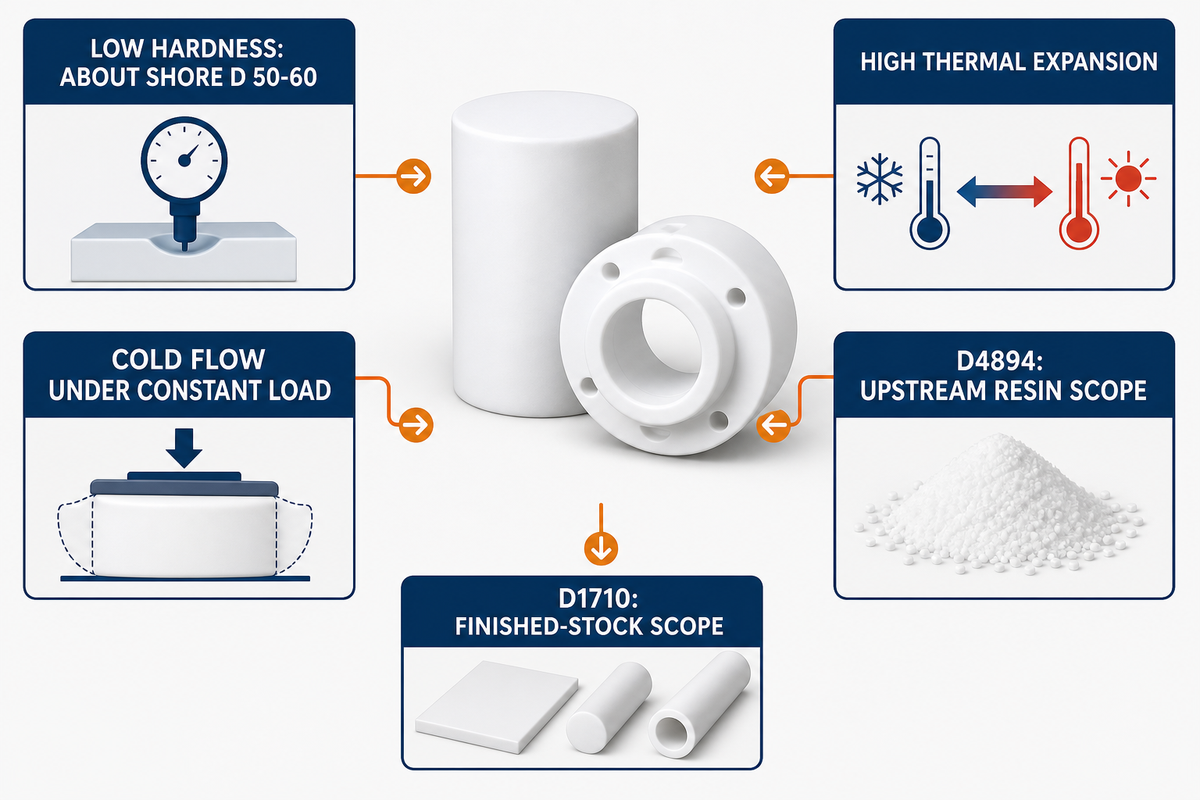
Comprendre ces propriétés particulières est la première étape pour usiner le PTFE avec succès. D’un point de vue mécanique, il diffère des métaux et des plastiques rigides généralement présents dans un atelier d’usinage CNC. Trois propriétés sont à l’origine des difficultés récurrentes abordées dans ce guide : une faible dureté (un guide de praticien cité indique environ Shore D 50-60), un coefficient de dilatation thermique élevé et une tendance au fluage (déformation lente sous une charge mécanique constante, même à température ambiante). Le PTFE est compatible avec de nombreux produits chimiques industriels, mais il faut toujours vérifier la compatibilité en fonction du grade, de la température, de la concentration et des conditions d’exposition. En bref, l’usinabilité du Teflon dépend de la maîtrise conjointe de sa souplesse, de sa dilatation thermique et de son fluage, et non d’une seule propriété prise isolément.
Les sources ASTM citées distinguent la résine granulaire destinée au moulage ou à l’extrusion par piston des joncs extrudés finis, des tubes à paroi épaisse et des formes de base. Pour les équipes qui usinent des thermoplastiques, ce guide considère donc le champ d’application de D4894 relatif à la résine comme une étape en amont et celui de D1710 relatif aux produits finis comme le brut massif destiné au tournage ou au fraisage CNC. Ces listes de normes ne permettent pas de savoir si un fournisseur donné utilise le moulage par injection des thermoplastiques ou une autre étape intermédiaire de mise en forme du brut ; vérifiez séparément la gamme de fabrication réelle.
| Comportement du PTFE | Conséquence sur l’usinage | Contrôle à valider |
|---|---|---|
| Dilatation thermique (plage publiée d’environ 100-200 ×10-6/°C) | Une caractéristique usinée à chaud change de dimension en revenant à la température de contrôle | Mesure de la température de la pièce et compensation propre au grade |
| Faible dureté | Un outil émoussé ou un effort de coupe excessif peut entraîner ou déchirer la surface | Géométrie d’outil adaptée, passes de finition légères et contrôle de la première pièce |
| Fluage sous charge prolongée | Les contraintes de bridage ou d’assemblage peuvent faire varier la dimension finale au fil du temps | Maintien de la pièce à faible effort et définition de son état de stabilisation et de contrôle |
Le PTFE est-il difficile à usiner ?
L’usinage du PTFE n’est pas difficile comme peut l’être celui d’un métal : il est souple, peu rigide et sujet au fluage. Le véritable défi est donc de conserver les dimensions, et non de couper le matériau. Souple ne signifie pas facile à usiner avec des tolérances précises. Un outil bien affûté coupe facilement un brut de PTFE ; le problème apparaît ensuite, car les pièces peuvent se détendre, varier ou rétrécir une fois sorties du montage.
Des sources de praticiens signalent un risque de pièces hors tolérances lorsque le PTFE est traité comme un plastique rigide et fini en une seule opération, sans contrôle de la température ni de la relaxation. Parmi les contrôles recommandés figurent la séparation de l’ébauche et de la finition lorsque la tolérance l’exige, la limitation de la force de bridage et la définition de la température à laquelle la pièce sera contrôlée.
Formes de brut en PTFE : choisir un jonc, une barre ou une plaque avant l’usinage
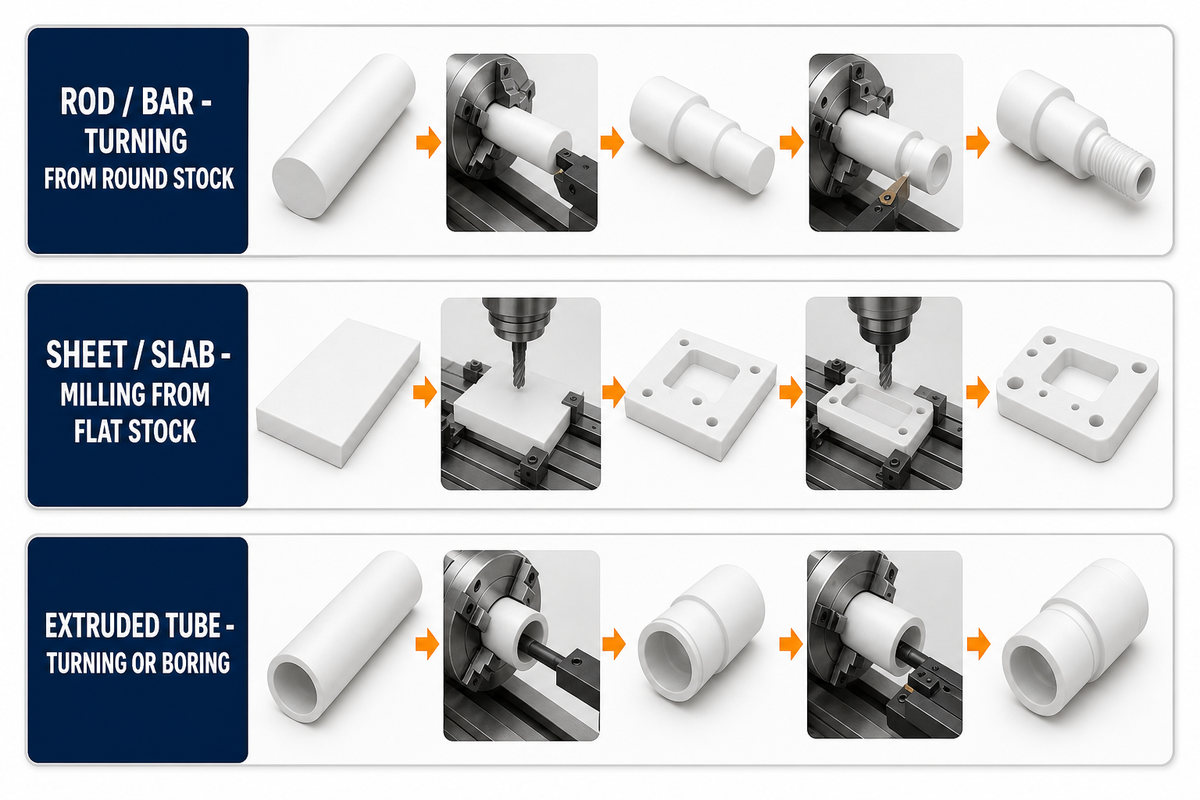
À titre de règle pratique de planification fondée sur la géométrie, choisissez la forme du brut en partant de la pièce finie plutôt que d’une préférence générale pour le jonc ou la plaque. Les joncs et les barres fournissent généralement un brut rond pour les pièces tournées, tandis qu’une plaque offre une surface plane pour les pièces fraisées. Un tube peut réduire la quantité de matière à enlever pour certaines douilles ou certains coussinets. Le choix réel dépend toutefois des dimensions disponibles, de la surépaisseur, du grade, de la certification et du plan de procédé du fournisseur ; le champ d’application de la norme ASTM relative aux formes de brut ne prouve pas à lui seul que cette gamme de fabrication génère le moins de déchets ou coûte le moins cher.
Lorsque le plan autorise plusieurs matériaux pour l’usinage CNC, comparez les exigences chimiques et thermiques avant de choisir le grade et la forme du brut. Cette démarche limite le gaspillage évitable lors de l’usinage de pièces en PTFE, sans considérer le jonc, la barre ou la plaque comme un choix systématique.
| Forme du brut | Gamme d’usinage type | Type de pièce adapté |
|---|---|---|
| Jonc / barre | Option possible : tournage à partir d’un brut rond | Souvent envisagé pour les joints d’étanchéité rotatifs, les coussinets, les sièges de soupape et les entretoises |
| Plaque / bloc | Option possible : fraisage à partir d’un brut plat | Souvent envisagée pour les joints plats, les blocs isolants et les plaques d’usure |
| Tube extrudé | Option possible : tournage ou alésage à partir d’un brut tubulaire | Souvent envisagé pour les manchons, les chemises et les coussinets à paroi épaisse |
L’approvisionnement en brut selon ASTM D1710, la spécification applicable aux joncs en PTFE extrudé, aux tubes à paroi épaisse et aux formes de base, fournit aux acheteurs une référence matière traçable. Le champ d’application cité distingue les catégories « résine vierge » et « résine retraitée ». Si un certificat indique plutôt « PTFE rebroyé » ou emploie une autre terminologie, demandez au fournisseur de la faire correspondre à la catégorie ASTM commandée ; ne présumez pas que les termes sont équivalents. Toute certification doit correspondre à la catégorie de résine, au grade et à la forme de brut commandés, et ne remplace pas le contrôle de la pièce finie.
Pour les pièces en jonc ou en barre comportant des éléments géométriques de révolution, vérifiez la capacité de tournage du fournisseur en fonction du diamètre du brut, de la longueur de la pièce et des exigences de contrôle. Les diamètres d’étanchéité sont généralement obtenus par tournage à partir d’un brut rond, tandis que les éléments géométriques non rotatifs peuvent nécessiter une opération de fraisage secondaire. Pour en savoir plus sur les capacités correspondantes, consultez notre page sur le service de tournage CNC ; vérifiez l’équipement et les dimensions utiles pour le plan concerné au lieu de les déduire de ce lien.
Procédés et techniques d’usinage : outillage, vitesses et avances, maintien de la pièce
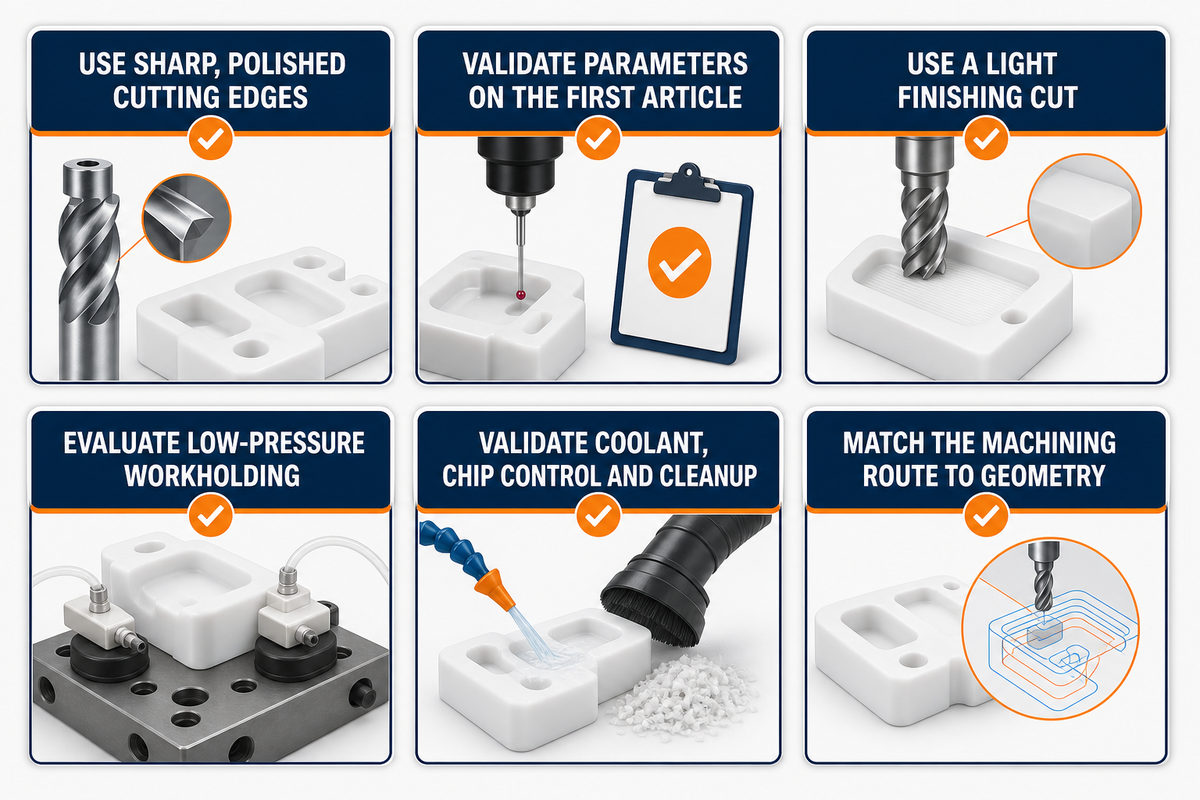
Pour les équipes qui usinent du PTFE, la fenêtre de procédé diffère de celle des métaux. Réutiliser des paramètres de coupe pour métaux sans validation peut donc détériorer l’état de surface ou les dimensions de la première pièce. « Usinage et fraisage CNC » peut être une désignation générale de service, mais les montages de tournage et de fraisage doivent tous deux tenir compte de la souplesse du PTFE, de ses variations dimensionnelles dues à la température et de son fluage. Voici des points de départ indicatifs, qui doivent encore être validés pour le grade, le diamètre, la géométrie de l’outil et le montage concernés :
Source : présentation du comportement du PTFE par American Machinist.
- Outils. Les recommandations des praticiens privilégient des arêtes de coupe affûtées et polies, avec un angle de coupe positif et un dégagement suffisant, afin que l’outil cisaille le matériau souple au lieu de l’entraîner. Contrôlez les états de surface sur la première pièce avant de valider les outils et les paramètres. Le carbure constitue un point de départ courant ; le PCD peut prolonger la durée de vie de l’outil dans les grades chargés abrasifs, sans être une exigence systématique.
- Vitesse de broche et avance. Choisissez les paramètres en fonction du grade de PTFE, du diamètre, de la géométrie de l’outil et du montage concernés, plutôt que de reprendre les valeurs utilisées pour les métaux. Limitez la chaleur due au frottement et l’entraînement de matière tout en obtenant une coupe nette par cisaillement. Comme les recommandations publiées varient, validez les paramètres choisis sur la première pièce au lieu de considérer les valeurs les plus basses comme universelles.
- Profondeur de passe. Effectuez une passe de finition légère lorsque des parois minces ou de petits éléments géométriques risqueraient autrement de subir un effort de coupe excessif, puis vérifiez la dimension finale après stabilisation de la pièce.
- Maintien de la pièce. Le PTFE étant souple et sujet au fluage, une pression excessive dans un étau ou une pince peut déformer la pièce avant la fin de la coupe. Pour les géométries à tolérances serrées, évaluez l’emploi de mors doux à faible pression, d’un appui par le vide ou d’un autre montage d’usinage à contact réparti, puis vérifiez la dimension après le desserrage.
- Lubrifiant et gestion des copeaux. La contamination par le lubrifiant est un mode de défaillance documenté lors de l’usinage du PTFE. Ne considérez pas l’« air sous pression et les brouillards de pulvérisation » ni les « lubrifiants solubles dans l’eau » comme des recommandations universelles. Un procédé utilisant des lubrifiants solubles dans l’eau doit encore être validé pour l’évacuation des copeaux, la maîtrise de la chaleur, la compatibilité des fluides, le nettoyage et les exigences de propreté de la pièce.
- Fraisage ou tournage. Les géométries de révolution sont généralement réalisées à partir d’un jonc, d’une barre ou d’un tube sur un tour ; le fraisage CNC commence généralement par une plaque ou un bloc pour les géométries planes ou prismatiques. La géométrie de l’outil doit toujours être contrôlée sur la première pièce, car une configuration adaptée à un grade et un diamètre ne peut pas être automatiquement transposée à un autre.
Tolérances d’usinage du PTFE : pourquoi le fluage et la dilatation thermique font varier les dimensions
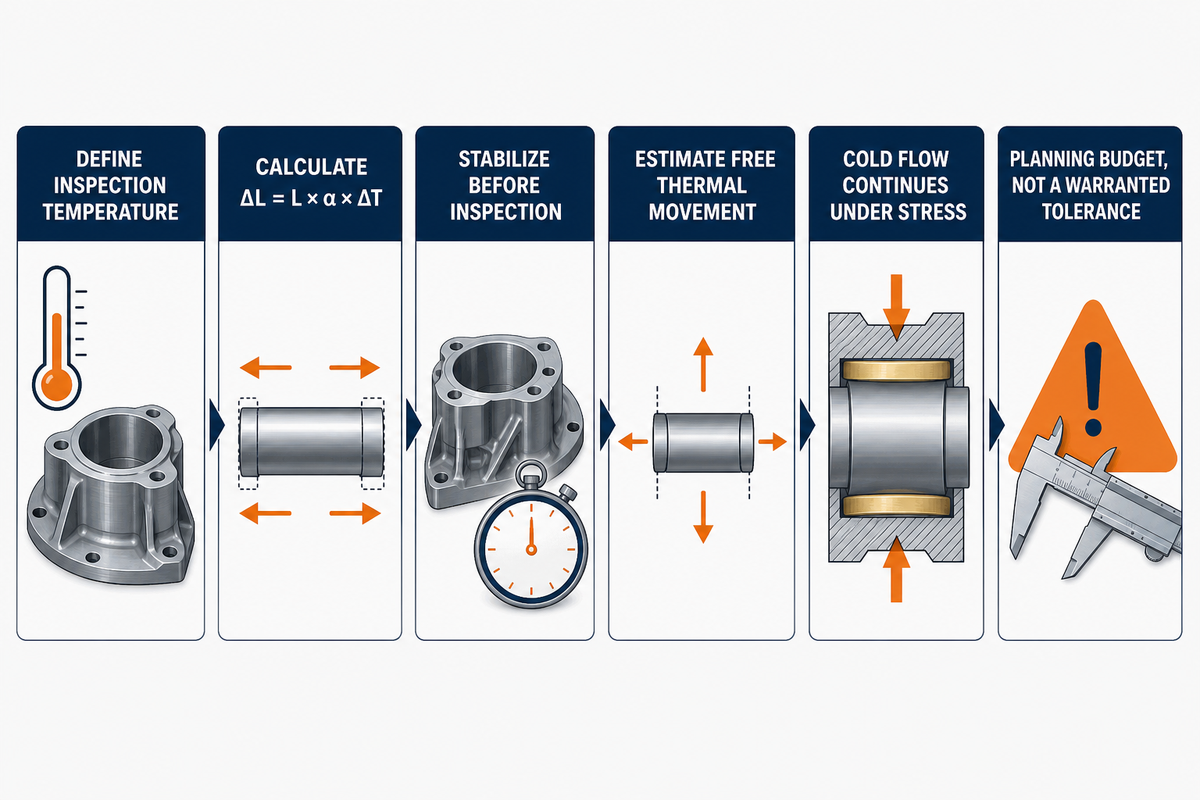
L’idée reçue selon laquelle le PTFE « ne permet pas de tenir des tolérances serrées » n’est pas toujours exacte. La dilatation thermique non compensée et le fluage font effectivement varier les dimensions d’une pièce après son retrait de la machine. En revanche, ces variations ne sont pas inévitables. Des guides de praticiens indiquent environ ±0,02 mm pour des exemples maîtrisés de caractéristiques de révolution en PTFE avec mesure de la température et programmation compensée, et environ ±0,05 mm pour du PTFE vierge non maîtrisé. Ces valeurs servent de références pour planifier les états de surface et les tolérances ; elles ne constituent pas des promesses générales de capacité.
Cadre intitulé Matrice des tolérances de dilatation thermique à 9 lignes. Le tableau applique la relation de dilatation linéaire ΔL = L × α × ΔT à trois dimensions d’éléments géométriques et trois écarts de température, à partir de la plage de planification publiée de 100-200×10-6/°C pour le PTFE non chargé. Il estime uniquement la dilatation thermique libre ; les contraintes du montage et le fluage dépendant du temps nécessitent une évaluation séparée.
| Type d’élément géométrique | Épaisseur de paroi | Écart de température (après usinage à température ambiante) | Variation dimensionnelle estimée* |
|---|---|---|---|
| Diamètre extérieur, diamètre intérieur ou longueur de 25 mm | Non utilisé dans le calcul à l’équilibre | 5°C | 0,0125-0,0250 mm |
| Diamètre extérieur, diamètre intérieur ou longueur de 25 mm | Non utilisé dans le calcul à l’équilibre | 10°C | 0,0250-0,0500 mm |
| Diamètre extérieur, diamètre intérieur ou longueur de 25 mm | Non utilisé dans le calcul à l’équilibre | 15°C | 0,0375-0,0750 mm |
| Diamètre extérieur, diamètre intérieur ou longueur de 50 mm | Non utilisé dans le calcul à l’équilibre | 5°C | 0,0250-0,0500 mm |
| Diamètre extérieur, diamètre intérieur ou longueur de 50 mm | Non utilisé dans le calcul à l’équilibre | 10°C | 0,0500-0,1000 mm |
| Diamètre extérieur, diamètre intérieur ou longueur de 50 mm | Non utilisé dans le calcul à l’équilibre | 15°C | 0,0750-0,1500 mm |
| Diamètre extérieur, diamètre intérieur ou longueur de 100 mm | Non utilisé dans le calcul à l’équilibre | 5°C | 0,0500-0,1000 mm |
| Diamètre extérieur, diamètre intérieur ou longueur de 100 mm | Non utilisé dans le calcul à l’équilibre | 10°C | 0,1000-0,2000 mm |
| Diamètre extérieur, diamètre intérieur ou longueur de 100 mm | Non utilisé dans le calcul à l’équilibre | 15°C | 0,1500-0,3000 mm |
*Calcul : variation = dimension de l’élément géométrique × CTE × écart de température. Le sens de la variation dépend du réchauffement ou du refroidissement de la pièce et du fait que l’élément contrôlé soit un diamètre extérieur, un diamètre intérieur ou une longueur. L’épaisseur de paroi influe sur la réponse au réchauffement, au refroidissement et aux contraintes, mais ne modifie pas le calcul de la dilatation linéaire à l’équilibre. Considérez le résultat comme un budget de planification, et non comme une tolérance garantie, et vérifiez les données du grade réel ainsi que la température de contrôle convenue.
Exemple de calcul. Prenons une bague en PTFE tournée, d’un diamètre extérieur de 40 mm, mesurée à 32°C après finition et contrôlée à 22°C, soit un écart de 10°C. En appliquant la même plage de 100-200×10-6/°C, on obtient 40 mm × 10°C × 0,0001-0.0002, soit environ 0,040-0,080 mm de variation thermique libre. Pour une tolérance de plan de ±0,02 mm, cette estimation représente deux à quatre fois la tolérance unilatérale, avant même la prise en compte des contraintes du montage ou du fluage. Cet exemple montre pourquoi le fournisseur doit disposer de données thermiques propres au grade, d’une température de contrôle définie et d’une compensation validée, plutôt que d’appliquer un décalage universel.
Le fluage ajoute une variable plus lente aux variations thermiques : sous l’effet de contraintes prolongées de bridage ou d’assemblage, le PTFE peut continuer à se déformer après l’usinage. Des praticiens recommandent d’ébaucher les éléments géométriques à tolérances serrées, de laisser la pièce se détendre pendant un intervalle défini, puis de la finir à la cote. Cet intervalle dépend du procédé et doit être validé pour le grade, la géométrie, l’état de contrainte et le plan de contrôle concernés plutôt que repris d’un exemple d’atelier isolé.
Le fluage peut se poursuivre après l’arrêt de la broche si la pièce reste soumise à une pression de bridage ou d’assemblage. Pour des pièces à tolérances serrées, définissez le moment du desserrage, de la stabilisation et du contrôle au lieu de supposer que la mesure prise à chaud, pièce bridée sur la machine, est définitive.
— Risque lié au procédé résumé à partir des sources de praticiens citées
Quelle tolérance peut-on obtenir en usinant le PTFE ?
La tolérance atteignable dépend du grade, de la géométrie, du maintien de la pièce, de la température et de la méthode de contrôle. Des guides commerciaux de praticiens citent environ ±0,05 mm pour des exemples de PTFE vierge non maîtrisé et environ ±0,02 mm pour des exemples contrôlés de pièces de révolution avec compensation thermique. Ces valeurs sont des références pour l’approvisionnement, et non une promesse générale de capacité. Les grades chargés peuvent réduire la réponse thermique ou au fluage, mais l’amélioration exacte doit être déterminée à partir des données du composé spécifié et du procédé validé par le fournisseur.
Lorsque le plan exige un contrôle précis, évaluez ensemble le montage machine, la maîtrise de la température et la méthode de contrôle. Notre page sur l’usinage CNC de précision est une page de navigation interne connexe, et non une preuve qu’une tolérance donnée est atteignable en PTFE. Le plan et le procédé réels doivent toujours être examinés.
Grades et charges du PTFE : influence des charges de verre, de carbone et de bronze sur l’usinabilité
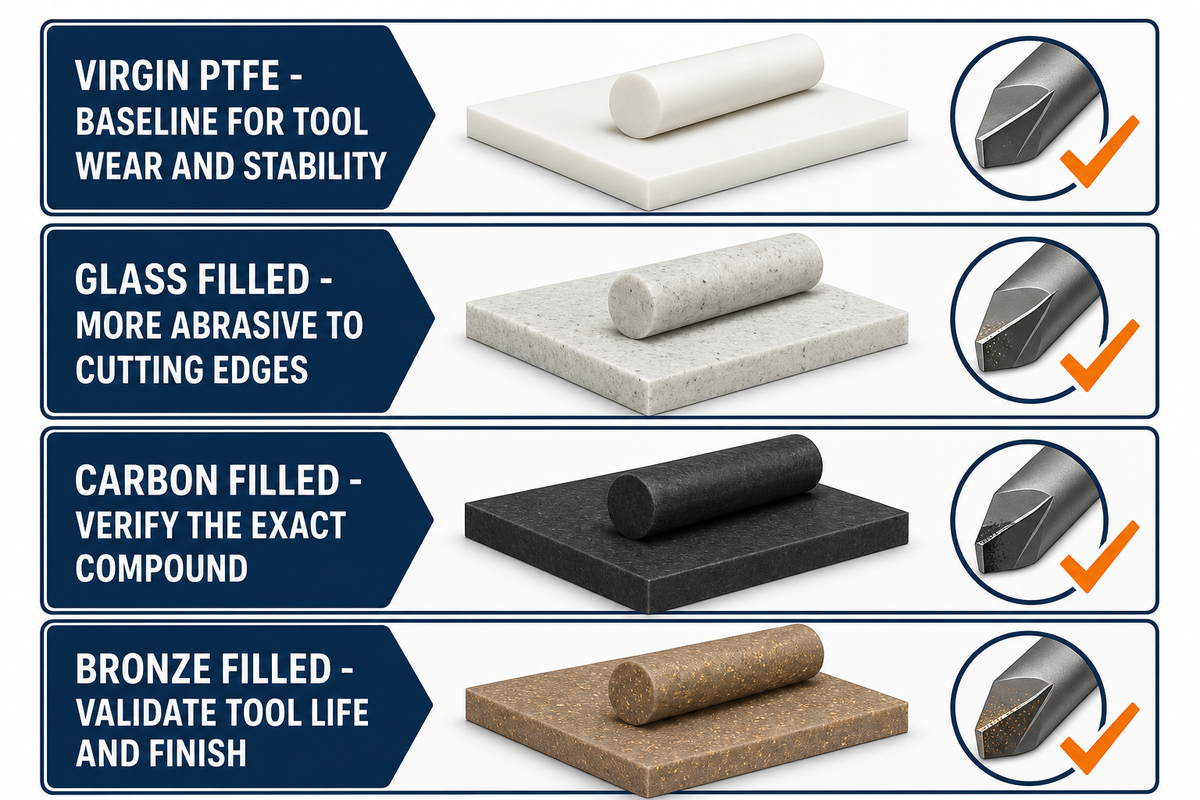
Un plan qui indique uniquement « PTFE » laisse au fournisseur le soin de deviner s’il s’agit d’un matériau vierge ou d’un composé chargé. Les guides commerciaux sur les grades distinguent les formulations chargées de verre, de carbone, de graphite, de bronze et de disulfure de molybdène, car chacune modifie la rigidité, l’usure, le frottement ou le comportement chimique. La note technique de la NASA citée montre aussi, plus spécifiquement, qu’une formulation particulière de PTFE chargé peut réduire sensiblement la dilatation thermique ; elle n’établit pas un facteur de réduction valable pour tous les composés commerciaux.
Les grades chargés peuvent aussi être plus abrasifs pour les outils de coupe ; la fibre de verre est couramment désignée comme une cause d’usure plus rapide des arêtes que le PTFE vierge. La documentation de fournisseurs sur différents PTFE modifiés peut employer des termes tels que « PTFE grade mécanique », « propriétés mécaniques améliorées », « résistance à l’usure », « résistance supérieure à la compression et à l’usure » ou « haute résistance à l’usure ». Il s’agit de formulations utilisées par les fournisseurs pour comparer leurs produits, et non d’un classement universel. Demandez la fiche technique du composé exact et validez la durée de vie de l’outil, la résistance à la compression et à l’usure, ainsi que les dimensions après libération, sur la géométrie prévue.
| Type de charge | Effet sur l’usinabilité | Effet type sur l’usure et l’outil |
|---|---|---|
| PTFE vierge / non chargé | Souple, sujet au fluage et à l’entraînement par l’outil | Référence de base pour comparer l’usure des outils et la stabilité associées aux charges |
| Chargé en fibres de verre (15-25 % en poids, grades commerciaux courants) | Les guides des fournisseurs indiquent une rigidité accrue et un fluage réduit pour les composés courants | Plus abrasif pour les arêtes de coupe que le matériau vierge |
| Chargé en carbone | Les guides des fournisseurs indiquent une rigidité, une résistance à l’usure et une conductivité électrique améliorées | L’effet sur la durée de vie de l’outil dépend du composé chargé en carbone exact |
| Chargé en bronze | Les guides des fournisseurs indiquent un comportement amélioré en compression et à l’usure | Composé dense chargé de métal ; validez la durée de vie de l’outil et l’état de surface |
Une publication de brevet répertoriée décrit une formulation de PTFE modifiée par de la nanosilice, visant à améliorer la résistance à l’usure et au fluage. Un brevet daté ne suffit pas à établir une tendance générale ou actuelle en matière d’usinage ; considérez-le comme un exemple d’évolution des formulations, et non comme une preuve de marché.
PTFE, UHMW, Delrin (POM) et PEEK : comparaison de l’usinabilité
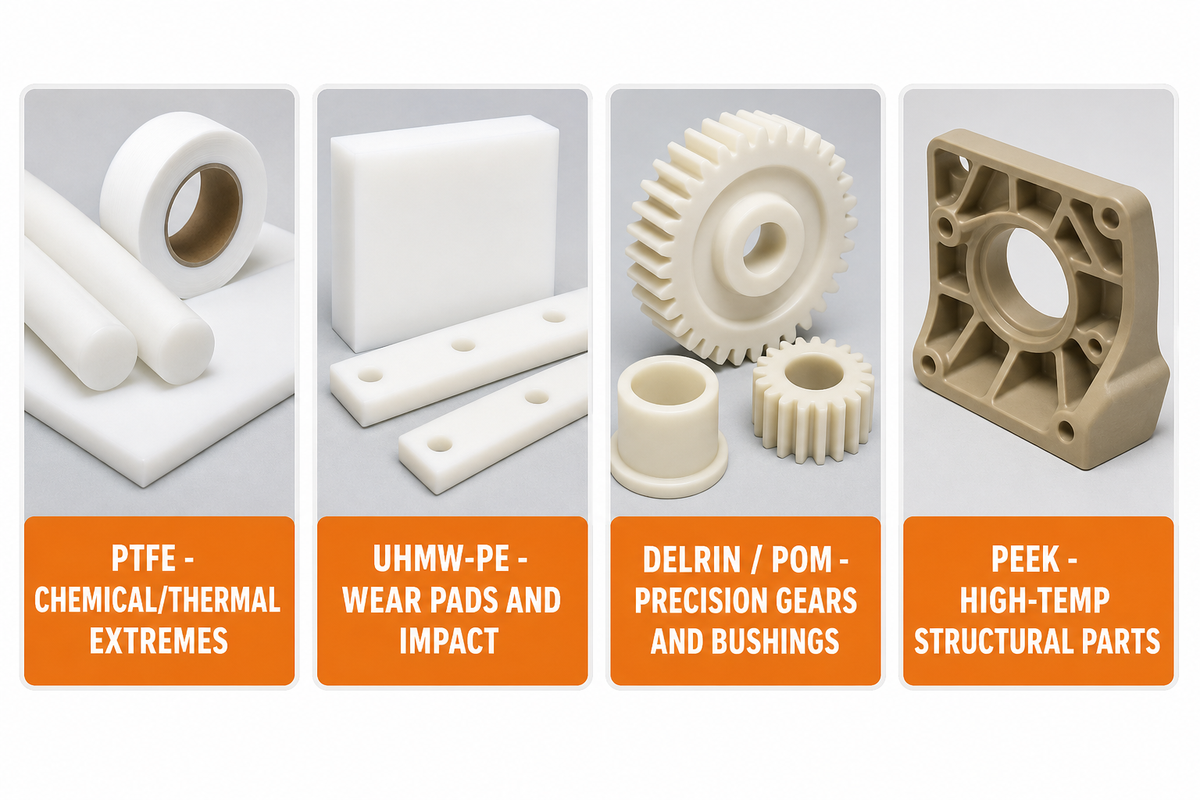
Le PTFE, le PE-UHMW, l’acétal/POM et le PEEK répondent à différentes combinaisons d’exigences chimiques, thermiques, de frottement, de rigidité, d’usure et de coût. Des matériaux présentés comme similaires au PTFE peuvent offrir une propriété comparable tout en différant fortement sur une autre. Une comparaison commerciale peut aider à présélectionner des candidats, mais elle ne permet pas d’approuver un matériau de substitution : le grade exact doit être vérifié en fonction du fluide, de sa concentration, de la température, de la charge et du contexte réglementaire. Utilisez le tableau ci-dessous comme point de départ, puis remplacez ses valeurs approximatives par les données fabricant à jour du grade présélectionné.
| Matériau | Usinabilité | Température de service max. | Coût relatif | Applications les mieux adaptées |
|---|---|---|---|---|
| PTFE | Difficile (souple, sujet au fluage, variations thermiques des dimensions) | ~260°C | $15-40/kg | Conditions chimiques ou thermiques extrêmes, joints à faible frottement |
| PE-UHMW | Moyenne (souple, mais moins sujet au fluage que le PTFE) | ~80-100°C | Faible | Patins d’usure, surfaces de glissement économiques, résistance aux chocs |
| Delrin / acétal (POM) | Facile (rigide, tolérances serrées faciles à obtenir) | ~90-105°C | Faible à modéré | Engrenages de précision, coussinets, pièces structurelles en plastique |
| PEEK | Moyenne à difficile (dur, abrasif pour les outils, mais stable dimensionnellement) | ~250°C | Élevé | Pièces structurelles pour hautes températures exigeant tolérances serrées et résistance mécanique |
Les ingénieurs choisissent souvent le PTFE lorsque la résistance chimique et le faible frottement priment sur la rigidité, la stabilité des tolérances et le coût d’usinage. Lorsque cette combinaison de propriétés n’est pas nécessaire, le Delrin ou le PE-UHMW peuvent constituer des options plus économiques ; le choix définitif dépend toutefois des conditions réelles d’exposition aux produits chimiques, de température, de charge et d’usure.
Aucun de ces matériaux de substitution n’est une solution économique universelle pour les secteurs exposés à des produits chimiques agressifs ou à des températures élevées ; cette comparaison sert à présélectionner les matériaux et ne vaut pas approbation.
Si les principaux critères de conception sont des tolérances serrées, la rigidité et la facilité d’usinage, plutôt que les propriétés de frottement ou la plage de compatibilité chimique du PTFE, l’acétal/POM peut être un candidat à présélectionner ; consultez notre guide d’usinage CNC du POM (Delrin/acétal). Pour des applications où températures élevées et rigidité structurelle doivent être réunies, le PEEK usiné en CNC constitue une autre option à comparer. Dans les deux cas, les données de compatibilité et de charge propres au grade restent indispensables à toute approbation.
Défauts courants d’usinage du PTFE et moyens de les prévenir
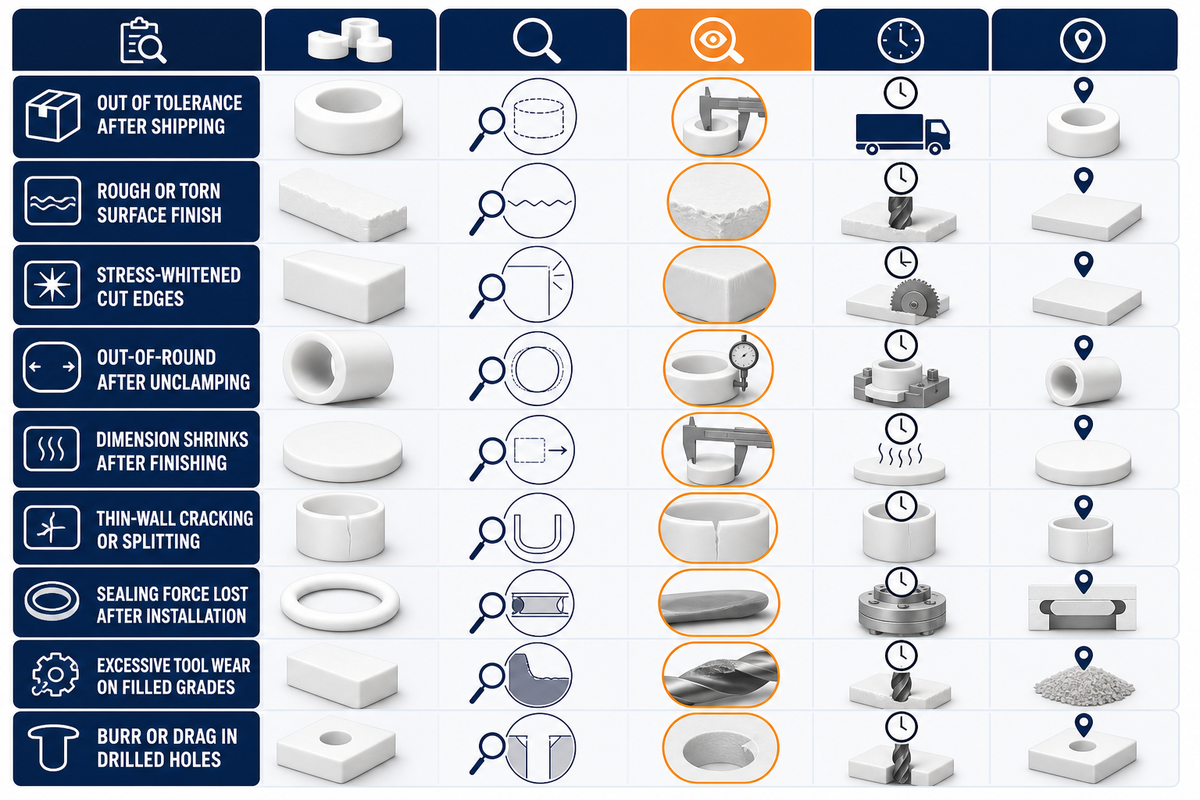
Les symptômes ci-dessous constituent une grille de dépannage fondée sur les comportements du PTFE publiés et les retours de professionnels ; ils ne décrivent pas l’historique des défauts de Zhenling. Chaque ligne présente une hypothèse à vérifier : les éléments de contrôle doivent encore permettre de distinguer, sur la pièce concernée, les effets de la relaxation du matériau, de la température, du bridage, de l’outillage et de la conception.
Cadre nommé Matrice en 9 lignes des défauts du PTFE et de leurs causes profondes.
| Symptôme | Cause profonde | Correction |
|---|---|---|
| Pièce hors tolérance après expédition (mesurée dans les tolérances à la machine) | Le fluage à froid se poursuit après l’usinage, en particulier en présence de contraintes résiduelles de bridage ou d’assemblage | Tester un intervalle de relaxation défini avant la passe de finition ; valider la pression de bridage et l’état de la pièce au contrôle après débridage |
| État de surface rugueux, « pelucheux » ou déchiré | Outil émoussé ou paramètres de coupe adaptés aux métaux, qui entraînent le matériau au lieu de le cisailler | Contrôler le tranchant et la géométrie de l’outil ; valider les paramètres de coupe selon la nuance et le montage sur la première pièce |
| Blanchiment ou blanchiment sous contrainte le long des arêtes usinées | Surchauffe localisée ou effort de coupe excessif au point de contact avec l’outil | Vérifier la chaleur et l’effort de coupe ; tester une passe de finition plus légère et une stratégie validée de maîtrise des copeaux |
| Alésage hors circularité ou ovalisé après débridage | Effort de bridage excessif déformant irrémédiablement le matériau souple avant le débridage | Réduire ou répartir l’effort de bridage, puis mesurer de nouveau après débridage ; qualifier le montage d’usinage sur la première pièce |
| La cote diminue après la passe de finition, avant l’expédition | Contraction thermique lors du refroidissement de la pièce, de la température de coupe à la température ambiante | Mesurer la température de la pièce et tester une compensation adaptée à la nuance, conformément au plan de contrôle convenu |
| Fissuration ou dédoublement d’éléments géométriques à paroi mince | Concentration des contraintes due à un bridage excessif ou à une avance trop élevée sur une section mince | Réduire les efforts de bridage et de coupe ; valider la séquence de perçage sur la première pièce |
| Perte de l’effort d’étanchéité plusieurs semaines après l’installation | Fluage à froid sous compression prolongée, diagnostiqué à tort comme un défaut d’usinage plusieurs mois plus tard | Examiner les limites de compression et les données de fluage du composé ; n’envisager une nuance chargée qu’en présence de données propres à cette nuance |
| Usure excessive de l’outil sur des pièces en nuance chargée | Les charges abrasives (notamment la fibre de verre) accélèrent l’usure de l’arête | Suivre la durée de vie de l’outil et comparer les matériaux d’outil pour le composé chargé spécifié |
| Bavure ou arrachement dans les trous percés ou taraudés | Accumulation de copeaux et entraînement du matériau dans les trous profonds ou de petit diamètre | Valider la géométrie d’un foret affûté et un cycle de fragmentation des copeaux possible sur la première pièce |
Quels sont les inconvénients du PTFE ?
Dans ce contexte d’usinage, les principales limites pratiques du PTFE sont sa résistance et sa rigidité inférieures à celles de plastiques techniques plus rigides, les risques d’usure dans certains cas de charge avec une nuance non chargée, et le fluage à froid sous pression prolongée. L’importance de chaque limite varie selon la nuance, la géométrie, la charge, la température et la durée de vie requise.
Ces caractéristiques ne sont pas à elles seules rédhibitoires, mais elles signifient que le PTFE est choisi avant tout pour ses propriétés thermiques et chimiques plutôt que pour sa rigidité structurelle. La conception doit tenir compte de ces comportements, par exemple en fixant des limites de compression, en validant une nuance chargée lorsque l’usure ou la résistance l’exige, et en choisissant une méthode d’assemblage adaptée.
Applications des pièces en PTFE usinées : joints, bagues, paliers et composants de vannes
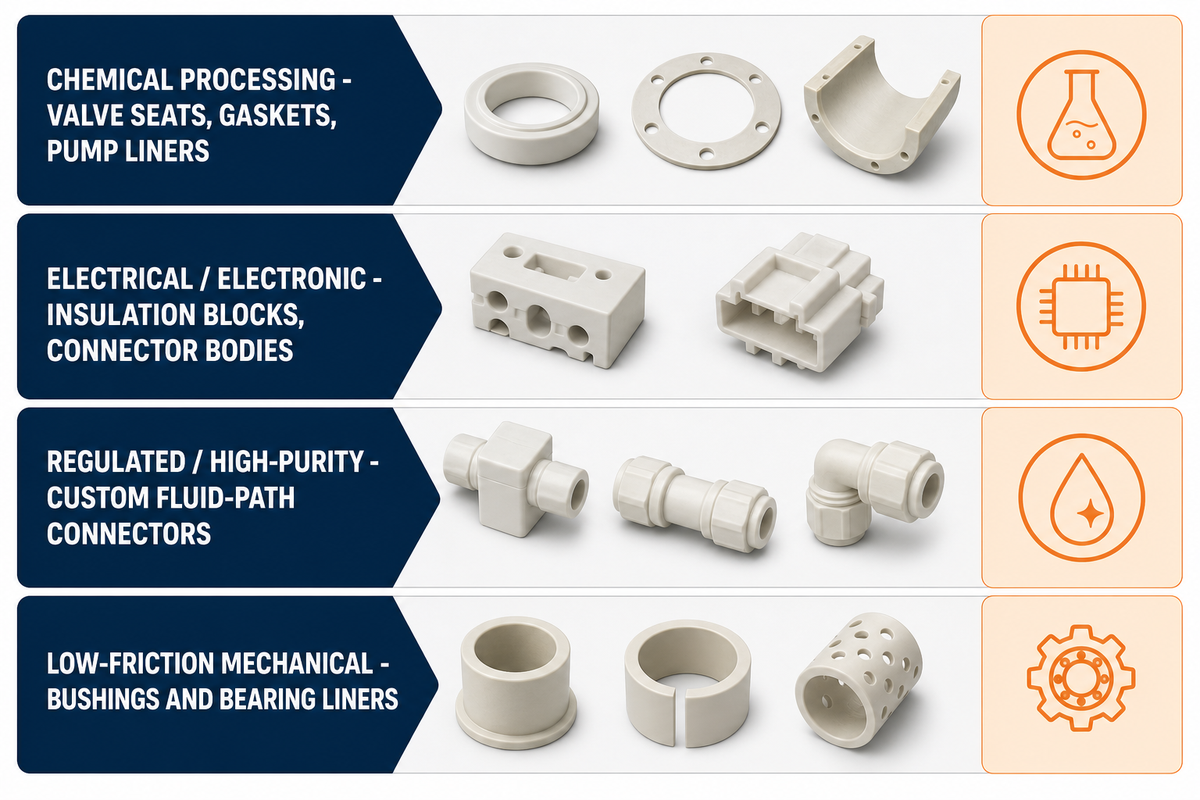
Le PTFE est envisagé pour l’usinage de joints, bagues, paliers, composants de vannes et isolants lorsque le faible frottement, le comportement électrique, la compatibilité chimique ou la tenue en température sont importants. Ces exemples illustrent des familles de pièces ; ils ne prouvent pas que toutes les nuances de PTFE conviennent à chacun des secteurs énumérés ci-dessous.
Contexte documentaire : données évaluées par les pairs sur les propriétés du PTFE.
Pour les pièces électroniques et celles destinées aux circuits de fluides médicaux, le choix du matériau exige toujours des vérifications propres à la nuance concernant la propreté, le comportement à l’humidité, la compatibilité chimique et les exigences réglementaires applicables ; la seule désignation de l’application ne prouve pas l’aptitude à l’usage.
| Secteur | Pièces couramment usinées | Propriété essentielle requise |
|---|---|---|
| Industrie chimique | Sièges de vanne, joints, chemises de pompe | Résistance chimique aux acides, aux bases et aux solvants |
| Électricité et électronique | Blocs isolants, corps de connecteurs | Données diélectriques propres à la nuance, température et géométrie |
| Systèmes réglementés ou de haute pureté | Connecteurs sur mesure pour circuits de fluides, composants de vannes | Compatibilité du matériau, propreté et validation réglementaire propres à l’application |
| Systèmes mécaniques à faible frottement | Bagues, chemises de palier, composants soumis à l’usure | Conditions de charge, de fluage, d’usure et de lubrification |
Pour en savoir plus sur les capacités dans des secteurs connexes, consultez Usinage CNC pour l’aéronautique. Ce lien interne est uniquement destiné à la navigation ; il ne remplace pas l’approbation d’une nuance de PTFE pour une application précise et ne vérifie pas la conformité d’une pièce.
Facteurs qui déterminent le coût des pièces en PTFE usinées par CNC
Selon une comparaison commerciale, le prix du PTFE brut se situe autour de 15-40 $/kg, selon la forme et la teneur en charges. Considérez cette fourchette comme une donnée de planification datée, et non comme un devis actuel. Le prix de la pièce finie tient également compte du temps de coupe, des étapes de stabilisation, du montage d’usinage, du contrôle et de l’usure de l’outil.
- Le choix de paramètres adaptés à la nuance et à la géométrie peut modifier l’effort de coupe, l’usure de l’outil et le temps de cycle.
- Une séquence d’ébauche, de relaxation et de finition ajoute des manipulations et du temps de production lorsque le plan de tolérances l’exige.
- Le prix du brut en nuance chargée et l’usure de la fraise varient selon le composé spécifié et la quantité produite.
- Le maintien de la pièce avec un faible effort ou des contacts répartis peut nécessiter davantage de temps pour concevoir le montage d’usinage et le régler.
- La mesure de la température, les essais de compensation et le contrôle après stabilisation ajoutent du temps d’ingénierie et de contrôle qualité pour la première pièce.
Comment évaluer un partenaire d’usinage du PTFE : liste de contrôle pour l’acheteur
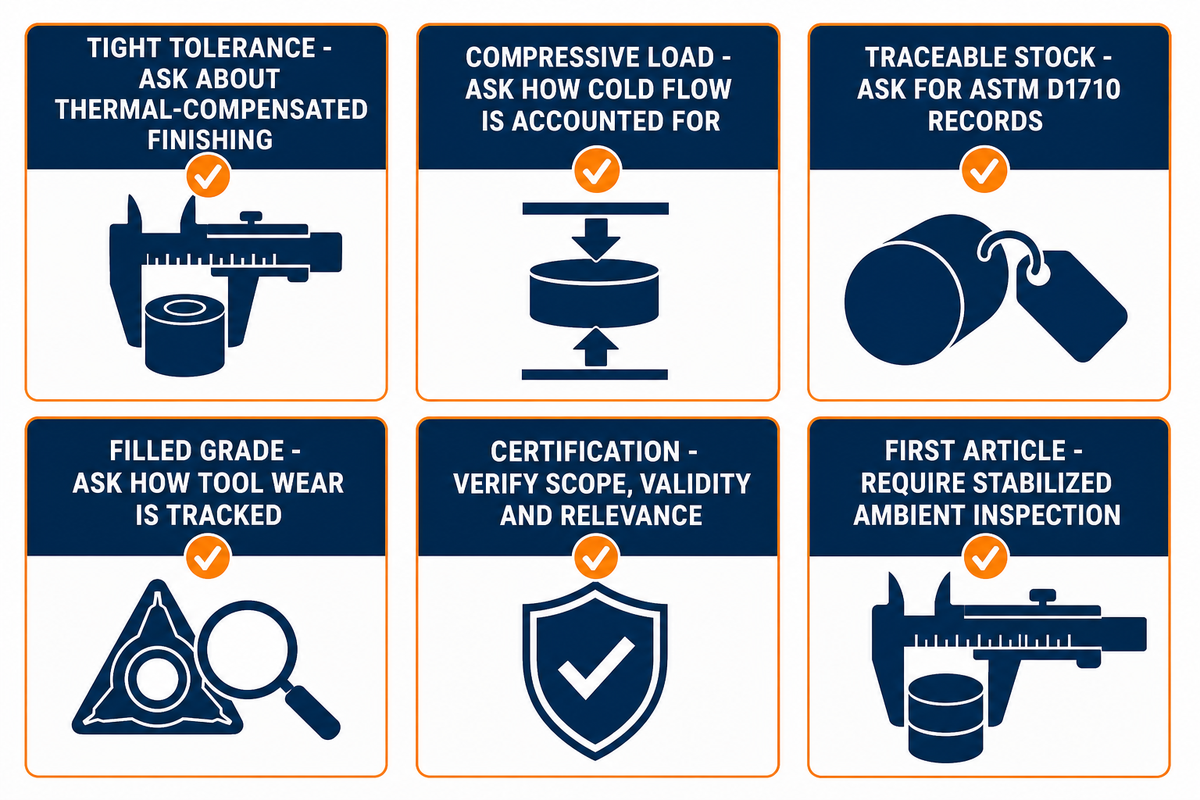
La réussite de l’usinage du PTFE dépend autant de la rigueur du procédé que des capacités de la machine. Demandez donc à tout fournisseur potentiel comment il maîtrise les comportements connus de ce matériau, et pas seulement la liste de ses équipements. Il est utile de vérifier les contrôles du procédé, l’état de la pièce au contrôle et les dossiers matière avant de confier un plan.
| Si votre pièce exige… | Demandez à votre usineur… |
|---|---|
| Une tolérance inférieure à ±0,05 mm | S’il programme une cote de finition compensée en fonction de la température et mesure à température ambiante stabilisée |
| Une charge de compression prolongée en service (par exemple, un joint statique) | Comment il prend en compte le fluage à froid à long terme dans les tolérances de conception et s’il recommande une nuance chargée |
| Un brut traçable et conforme à une norme | Si le brut est approvisionné selon ASTM D1710 (barres, tubes ou formes) et quelles certifications du fabricant il conserve |
| Une nuance chargée (verre, carbone ou bronze) | Comment il suit l’usure de l’outil et qualifie le matériau de l’outil pour le composé chargé spécifié |
| Une certification pour l’exportation ou un usage réglementé | Le certificat exact, l’organisme émetteur, le périmètre, la validité et la pertinence pour la pièce commandée |
| Une première pièce avant une série de production | S’il mesure et communique les cotes à température ambiante stabilisée, et non lorsque la pièce est encore chaude à la sortie de la machine |
Concernant les caractéristiques du site et les certifications : Shanghai Zhenling Hardware indique exploiter un site d’usinage de précision de 8 000 sqm à Jiashan, dans le Zhejiang, créé en 2006, détenir des certifications CE et applicables à l’ASME, et exporter environ 80 % de sa production vers l’Europe, Singapour, les États-Unis et l’Australie. Ces informations sont présentées ici comme des critères d’évaluation d’un acheteur — taille du site, certifications, historique à l’export — et non comme des affirmations de performance propres au PTFE.
Si vous disposez déjà d’un plan de pièce en PTFE, consultez notre page Services d’usinage CNC du PTFE (Teflon) pour demander une étude commerciale portant sur un périmètre défini. Pour connaître l’entreprise à partir de ses propres informations, consultez notre page À propos. Ces liens servent à la navigation et ne constituent pas une vérification indépendante des capacités, du périmètre des certifications ou de l’adéquation à une commande précise.
Normes industrielles pour le PTFE usiné : ASTM D1710, D4894 et leur signification
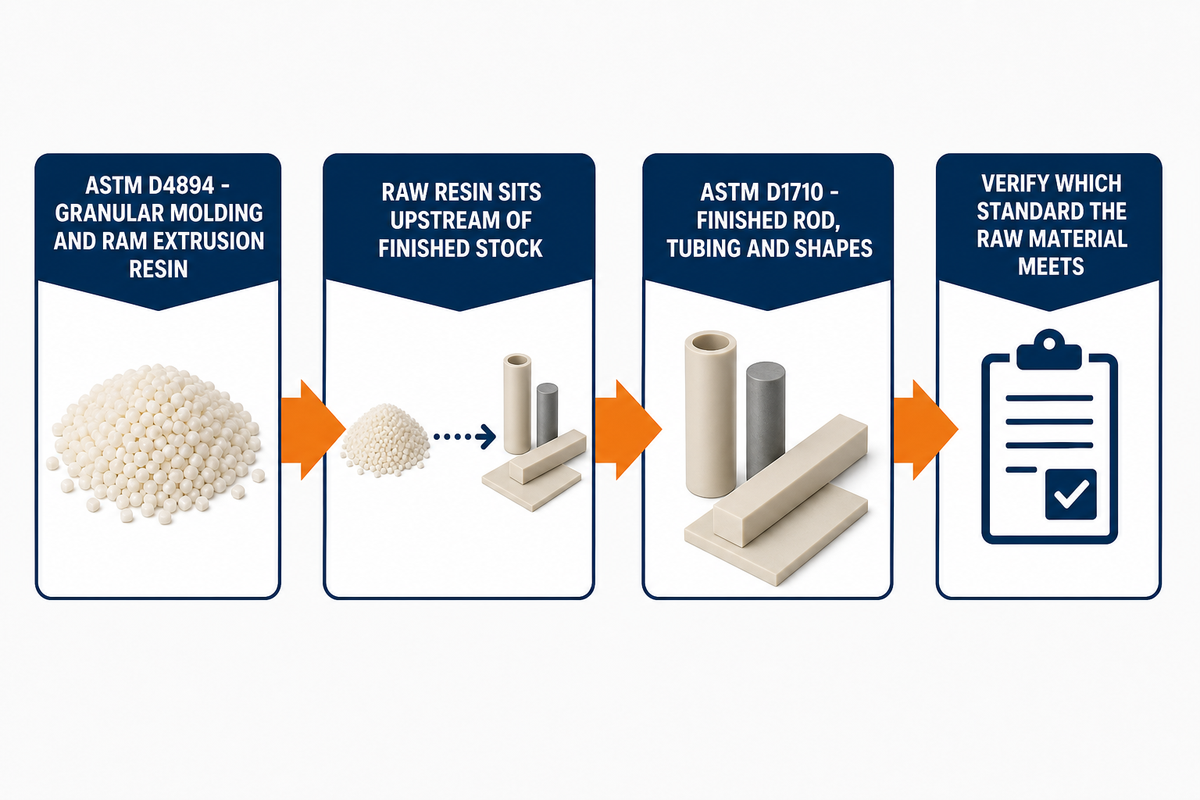
Deux normes ASTM couvrent les périmètres du brut fini en PTFE et de la résine en amont abordés ici. ASTM D1710 concerne les barres extrudées, les tubes à paroi épaisse et les formes de base en PTFE fabriqués à partir de résine vierge ou retraitée. ASTM D4894 concerne les résines granulaires de moulage et d’extrusion par piston utilisées en amont pour produire ce brut ; dans la chaîne d’approvisionnement, cette norme intervient une étape avant D1710 et régit la résine brute plutôt que la forme extrudée finie.
| Norme | Champ d’application | Statut |
|---|---|---|
| ASTM D1710-15(2021) | Barres extrudées, tubes à paroi épaisse et formes de base en PTFE (résine vierge ou retraitée) | Édition indiquée par la source ASTM citée : 2015, reconduite en 2021 |
| ASTM D4894-19(2024) | Résines granulaires de moulage et d’extrusion par piston en PTFE (en amont du brut fini visé par D1710) | Édition indiquée par la source ASTM citée : 2019, reconduite en 2024 |
Demandez à quelle norme la matière première répond et conservez la certification du fabricant avec le dossier de commande. Ce document aide à identifier la catégorie de résine déclarée et la forme du brut, mais ne prouve pas à lui seul la qualité de la pièce finie ni son adéquation à l’application.
Q : Sur un plan, PTFE et Teflon désignent-ils la même chose ?
Ne vous fiez pas à l’un ou l’autre terme seul : indiquez sur le plan définitif le PTFE ainsi que la nuance, la charge, la catégorie de résine, la forme du brut et la spécification applicable.
Un plan ou une demande de devis mentionnant uniquement PTFE ou Teflon ne définit pas une nuance interchangeable. Indiquez le PTFE ainsi que la nuance requise, le pourcentage de charge, la catégorie de résine vierge ou retraitée, la forme du brut et la spécification applicable. Si une marque particulière est obligatoire, indiquez cette exigence séparément et demandez au fournisseur de confirmer sa disponibilité et le périmètre du certificat. Conservez le certificat matière du fournisseur avec le dossier de commande et clarifiez toute terminologie qui ne correspond pas aux catégories ASTM citées avant approbation.
Q : Le PTFE peut-il être usiné ?
Oui, le PTFE s’usine parfaitement avec un équipement CNC standard, mais ses paramètres de procédé doivent être adaptés à sa souplesse, à sa dilatation thermique et à son fluage à froid, plutôt que de reprendre les vitesses et avances de coupe des métaux qu’un atelier pourrait appliquer par défaut.
Oui, les fraiseuses et les tours CNC standard peuvent usiner le PTFE, même si celui-ci se comporte différemment du métal en raison de sa souplesse, de son coefficient de dilatation thermique élevé et de sa capacité à fluer à froid sous la pression de bridage. Un réglage adapté au PTFE exige donc des choix propres à la nuance pour la géométrie de l’outil, les paramètres de coupe, l’effort de maintien de la pièce et la maîtrise des copeaux ou du liquide de refroidissement, au lieu d’un simple transfert non testé des paramètres d’usinage des métaux.
Q : Qu’est-ce que le PTFE ?
Le PTFE est un fluoropolymère à faible frottement et largement résistant aux produits chimiques ; les normes ASTM citées distinguent la résine en amont des barres, tubes et formes de base finis utilisés comme brut d’usinage.
Le PTFE (polytétrafluoroéthylène) est un fluoropolymère synthétique doté d’une chaîne répétitive carbone-fluor, d’un coefficient de frottement très faible, d’une large résistance chimique et d’une plage de température de service utile souvent indiquée autour de -200°C à 260°C. Les normes ASTM citées ici distinguent la résine granulaire de moulage ou d’extrusion par piston en amont des barres extrudées, tubes et formes de base finis utilisés comme brut d’usinage. La nuance et les limites propres à l’application déterminent toujours les plages de température et de compatibilité chimique utilisables.
Q : Qu’est-ce que l’usinage CNC ?
L’usinage CNC enlève de la matière à partir d’un bloc de brut plein à l’aide d’outils de coupe pilotés par ordinateur pour produire une pièce sur mesure précise, en suivant des instructions générées directement depuis un fichier de conception CAO électronique.
L’usinage CNC (commande numérique par ordinateur) est un procédé soustractif : des outils de coupe pilotés par ordinateur enlèvent de la matière à un bloc de brut plein pour produire une pièce précise directement à partir d’un fichier de conception CAO.
Q : Quelle est la différence entre l’acétal (POM) et le PTFE ?
L’acétal/POM est généralement plus rigide et permet de respecter plus facilement des tolérances serrées, tandis que le PTFE est choisi lorsque le faible frottement et la résistance chimique ou thermique priment.
L’acétal/POM et le PTFE appartiennent à des familles de matériaux différentes ; le choix doit donc dépendre des conditions d’utilisation plutôt que d’un nom commercial familier dans une demande. L’acétal/POM offre généralement une rigidité supérieure et un contrôle des tolérances plus prévisible. Choisissez le PTFE lorsque le faible frottement et une plage chimique ou thermique plus étendue priment sur la rigidité et le coût d’usinage. Avant approbation, vérifiez la nuance exacte en fonction de la charge, de l’usure, de l’exposition chimique et de la température de service, puis consignez la nuance approuvée et ses limites d’utilisation sur le plan. Consultez notre guide sur l’usinage CNC du POM (Delrin/acétal) pour une comparaison plus détaillée.
Q : Besoin de pièces en Teflon (PTFE) usinées par CNC ?
Si votre plan est prêt, transmettez-le pour vérifier la nuance et les tolérances avant de demander un devis portant sur un périmètre défini ; précisez les conditions de contrôle et les contraintes d’application dans la demande de devis.
Si vous disposez déjà d’un plan de pièce, précisez la nuance, la charge, la forme du brut, la tolérance, la température de contrôle, la quantité et les contraintes d’application avant de demander une étude portant sur un périmètre défini. Consultez notre page Services d’usinage CNC du PTFE (Teflon) pour engager les échanges commerciaux ; elle ne prouve pas qu’une tolérance ou une application non spécifiée a déjà été approuvée. Si votre équipe compare encore différentes options de plastiques usinables, considérez le PTFE comme une catégorie à part et non comme un remplacement direct du Delrin ou du PEEK.
Pourquoi nous avons rédigé ce guide
Zhenling a préparé ce guide à partir de normes publiées, de recherches évaluées par les pairs, de sources professionnelles et d’informations communiquées par l’entreprise. Les références ci-dessous constituent une sélection destinée aux lecteurs, et non le dossier exhaustif des sources de chaque affirmation. Ces éléments éclairent les choix concernant les plans, les matériaux et les fournisseurs sans que cette sélection constitue une piste d’audit complète.
Les affirmations sur l’aptitude du PTFE à l’usinage, les défauts courants ou le comportement du matériau s’appuient sur les éléments documentés ; l’article ne fait pas appel à des historiques de projets non communiqués.
Références et sources
- Propriétés thermiques et diélectriques du PTFE (Heliyon, Cell Press), étude évaluée par les pairs, hébergée sur NIH PMC
- Polytétrafluoroéthylène chargé à faible coefficient de dilatation thermique, NASA Technical Reports Server
- ASTM D1710-15(2021), fiche officielle de la norme ASTM International
- ASTM D4894-19(2024), fiche officielle de la norme ASTM International
- Usinage CNC des matériaux en PTFE : des bases aux applications, Tirapid, guide d’usinage professionnel (source commerciale)
- Comment obtenir une précision de ±0,02mm lors de l’usinage de pièces en PTFE et en Teflon ?, Hotean (source commerciale)
- 7 erreurs à éviter lors de l’usinage du PTFE, Advanced EMC (source commerciale)
- Propriétés du PTFE pour l’usinage, discussion sur le forum professionnel Eng-Tips