Contacter Zhenling Company

Examen de la finition de surface à partir du plan
Services de polissage de pièces métalliques sur mesure
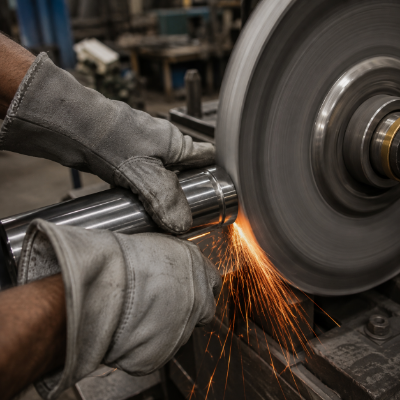
Pour les pièces sur mesure, tout projet de polissage doit commencer par une définition précise de la surface. Zhenling examine votre matériau, l’état de la pièce à réception, les faces critiques, la référence d’aspect, les besoins de contrôle et l’emballage de protection dans le cadre d’un même projet. Pour demander un devis de polissage, indiquez le matériau, l’aspect ou la rugosité recherchés, les faces visibles, l’état des arêtes, l’échantillon et les critères de contrôle. Seul le périmètre confirmé par le devis écrit fait foi pour la pièce, notamment la gamme de fabrication, les limites restant à préciser, les documents à fournir, la base de prix, les délais, la responsabilité du contrôle et toute exclusion de la commande qui y figure.
Commencez par la pièce, pas par le nom d’une finition
- Plan, échantillon ou photo annotée
- Nuance du matériau et état à réception
- Faces et arêtes critiques, et zones à ne pas toucher
- Aspect recherché et méthode d’acceptation
Examen du périmètre du polissage de pièces métalliques sur mesure
Un examen utile permet de déterminer si la pièce, la finition recherchée et la méthode d’acceptation sont compatibles avec une même gamme de fabrication. Il révèle également, avant la fixation du prix, les conflits entre l’aspect, les dimensions, les arêtes et les exigences liées à l’utilisation ultérieure de la pièce.
Critères d’acceptation
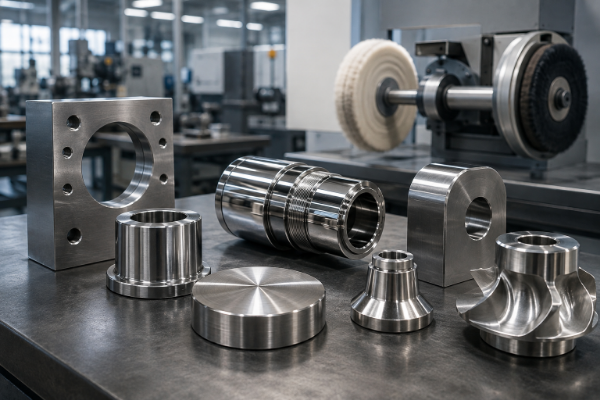
Distinguez les critères d’acceptation : la norme ISO 21920-2:2021 définit les termes et paramètres de texture de surface selon la méthode du profil. Précisez sur le plan du projet ou à l’aide d’un échantillon approuvé si l’acceptation repose sur une exigence de texture, une référence visuelle ou les deux.
Géométrie et accessibilité
Les surfaces planes extérieures, les contours, les évidements, les alésages, les arêtes et les surfaces interrompues ne présentent pas les mêmes risques lors de la finition. Repérez les faces qui peuvent être traitées et les éléments géométriques qui doivent rester intacts.
État de surface initial
Les traces d’usinage, la calamine, les soudures, les piqûres, les rayures et les revêtements antérieurs modifient le travail nécessaire. Les photos sont utiles, mais le plan ou l’échantillon doit préciser quels défauts peuvent subsister.
Aspect recherché
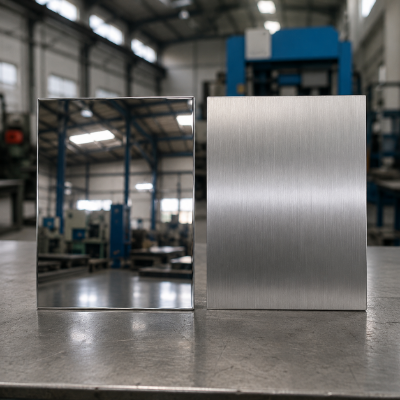
L’attrait visuel et la brillance sont des objectifs utiles, mais la seule mention « miroir » ne suffit pas toujours à définir la rugosité, l’orientation des stries, la netteté du reflet ou l’acceptation fonctionnelle. Précisez l’orientation du grain, la référence visuelle, les conditions d’observation et tout paramètre mesurable pertinent.
Surface fonctionnelle
Une face d’étanchéité, une surface de portée ou une surface destinée à un procédé propre exige des preuves différentes de celles requises pour un capot décoratif. Indiquez les exigences fonctionnelles sur le plan et désignez la partie chargée d’approuver la méthode finale.
Pièces examinées : la nuance avant la méthode de polissage et l’usinage en amont de la finition
Zhenling fabrique des composants hors standard en aciers au carbone, aciers alliés, aciers inoxydables, alliages d’aluminium et certains matériaux à base de nickel. L’aptitude au polissage dépend toutefois de la nuance exacte, du traitement thermique, de l’état de surface initial et de l’utilisation prévue.
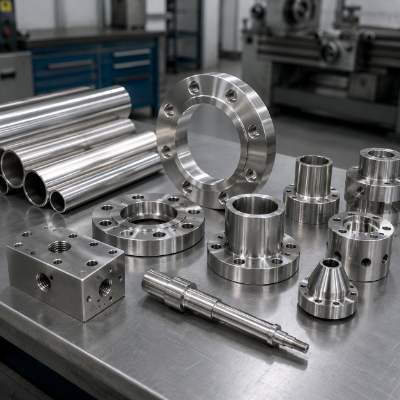
Détails sur les matériaux
- 303, 304 et 304L
- 316 et 316L
- 321 et nuances propres au projet
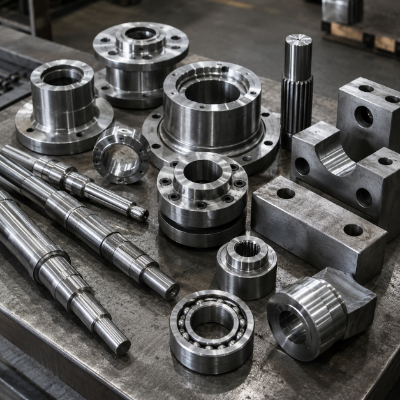
Aciers au carbone et aciers alliés
- 20# et 45#
- Q235A et Q345D
- GCr15, 25CrMo et 42CrMo
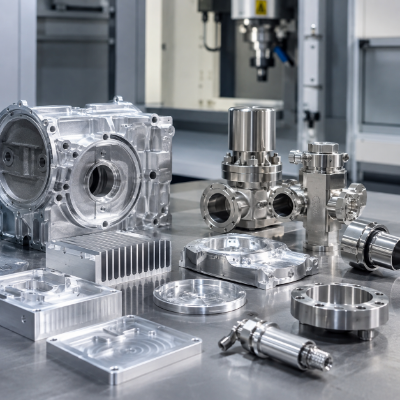
Détails sur les matériaux
- Alliages d’aluminium
- C276 et 904L
- Alliages à base de nickel pour applications chimiques
Zhenling a été fondée en 2006 et exploite une usine à Jiashan, dans le Zhejiang. Notre site de production s’étend sur 8 000 mètres carrés, dont 6 000 mètres carrés pour l’atelier.
01
Équipements d’usinage
La liste des équipements confirmée par notre client comprend des machines d’électroérosion à fil CNC, des tours CNC, des fraiseuses CNC, des rectifieuses CNC, des aléseuses CNC et des perceuses radiales CNC.
02
Périmètre du projet
Ce contexte de fabrication permet d’examiner le plan et la géométrie d’une pièce sur mesure, notamment en coordination avec les services de fraisage CNC de Zhenling lorsque cela s’applique. L’examen propre à chaque projet confirme la gamme de polissage, le prestataire qui réalise effectivement l’opération, la finition recherchée et la méthode d’acceptation pour chaque demande de devis.
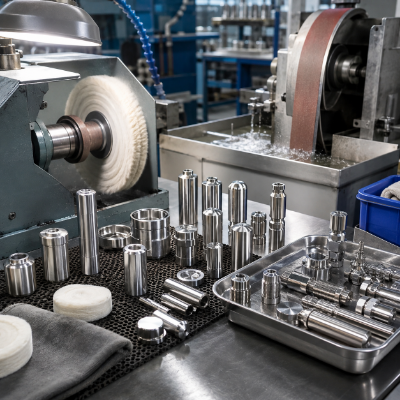
Polissage, lustrage et autres finitions ne sont pas interchangeables
La seule indication d’un grain d’abrasif ne constitue pas toujours une consigne de finition complète, car l’état de surface initial, la succession des abrasifs et la méthode de référence influent sur le résultat. On suppose souvent à tort qu’un aspect poli prouve la résistance à la corrosion, la propreté, la conformité dimensionnelle ou la compatibilité avec un revêtement ultérieur ; vérifiez plutôt ces propriétés en fonction de la pièce et de son application.
Définissez le résultat attendu, et pas seulement le nom du procédé : la norme ISO 21920-2:2021 fournit la terminologie relative à la texture de surface selon la méthode du profil. Elle ne remplace pas l’examen du matériau, de la géométrie et du procédé propres au projet.
| Procédé envisagé dans la demande de devis | Décision principale | Ce que l’acheteur doit définir |
|---|---|---|
Polissage mécanique |
Amélioration contrôlée de la surface par abrasion | État de surface initial, limites d’enlèvement de matière, orientation des stries, aspect et dimensions critiques |
Lustrage |
Amélioration visuelle finale à l’aide d’une pâte fine et d’un disque | Pouvoir réfléchissant, référence visuelle, marques mineures acceptables et protection des arêtes |
Finition brossée ou directionnelle |
Stries visibles et reproductibles | Orientation du grain, zones de transition, échantillon de référence et angle d’observation |
Électropolissage |
Enlèvement de matière par voie électrochimique | Prestataire effectif, composition chimique du traitement, matériaux concernés, effets dimensionnels, essais et approbation |
Passivation |
Traitement chimique qui ne remplace pas le polissage | Spécification applicable, état de propreté, responsabilité du prestataire et documents à fournir |
Dépôt métallique ou revêtement |
Ajout d’une couche en surface | État avant finition, masquage, épaisseur, adhérence, contrôle et dimensions finales |
Définissez la surface avant de comparer les fournisseurs
Cette fiche transforme un nom de finition en demande de devis pouvant être examinée. « Haute qualité » n’est pas un critère d’acceptation mesurable : les valeurs doivent donc provenir de votre plan, d’un échantillon approuvé ou de la spécification du projet, et non d’une plage générique annoncée par un atelier.
Champ de la demande de devis
Informations à fournir pour le projet
Preuve d’acceptation
1. Pièce et révision
Numéro du plan, indice de révision et plage de quantités
Liste des documents approuvés
2. Matériau
Alliage exact, nuance, traitement thermique et état à réception
Certificat matière demandé dans la commande
3. Repérage des surfaces
Faces à traiter, à ne pas toucher, d’étanchéité, d’accouplement et d’aspect
Plan repéré ou modèle annoté
4. Aspect
Aspect miroir, brillant, satiné ou directionnel, ou référence physique approuvée
Échantillon de référence, pièce étalon ou dispositif photographique convenu
5. Texture de surface
Ra ou autre paramètre requis, seuil de coupure ou filtre et emplacement de mesure si la surface est fonctionnelle
Méthode convenue ; la terminologie de la norme ISO 21920-2:2021 peut servir de référence
6. Limites relatives aux arêtes et aux dimensions
Arêtes critiques, rayons, planéité et restrictions d’enlèvement de matière
Points de contrôle indiqués sur le plan
7. Règle relative à l’échantillon et au lot
Approbation de l’échantillon, plan d’échantillonnage et acceptation de la production
Échantillon signé ou rapport de contrôle
8. Nettoyage et protection
Exigences relatives aux résidus, aux contacts, à l’emballage, à la séparation des pièces et à l’expédition
Consignes d’emballage et vérification avant expédition
Facteurs qui influent sur le prix et les délais
Le prix d’un polissage sur mesure dépend de la pièce et des preuves d’acceptation requises. Un devis écrit doit préciser ce qui est inclus, ce qui est exclu et les données susceptibles de modifier le calendrier.
Facteur
Pourquoi il influe sur le devis
Éléments à transmettre
État à réception
Pourquoi il influe sur le devis :La calamine, les soudures, les piqûres et les marques profondes modifient le travail de préparation.
Éléments à transmettre :Photos représentatives et limites relatives aux défauts
Géométrie et accessibilité
Pourquoi il influe sur le devis :Les évidements, les surfaces interrompues et les éléments géométriques à protéger modifient la manutention.
Éléments à transmettre :Modèle 3D et repérage des faces critiques
Finition recherchée
Pourquoi il influe sur le devis :Les surfaces dont seul l’aspect compte et les surfaces fonctionnelles soumises à des mesures exigent des contrôles différents.
Éléments à transmettre :Échantillon de référence et spécification
Quantité et répartition en lots
Pourquoi il influe sur le devis :Le travail de préparation, d’approbation et de contrôle se répartit différemment selon les lots.
Éléments à transmettre :Quantités de prototypes, par lot et demandées à l’année
Contrôle
Pourquoi il influe sur le devis :L’échantillonnage, les mesures, les rapports et l’attribution de la responsabilité de l’acceptation élargissent le périmètre.
Éléments à transmettre :Points de contrôle et liste des documents
Protection et transport
Pourquoi il influe sur le devis :L’emballage séparé des pièces et les précautions de manutention particulières influent sur leur mise à disposition et leur conditionnement.
Éléments à transmettre :Destination et exigences d’emballage
Ce que les recherches de prix courantes laissent de côté
- Prix des services de polissage des métaux — comparez la préparation et les preuves d’acceptation comprises dans le prix.
- Coût des services de polissage de l’acier inoxydable — précisez l’alliage, l’état à réception et les faces à protéger.
- Services de polissage industriel – définissez le périmètre des quantités, du contrôle et de l’emballage.
- Prix des services de finition des métaux — distinguez le polissage des autres traitements et revêtements.
Le prix le plus bas ne correspond pas nécessairement au coût total le plus bas si la préparation, les retouches, le contrôle ou la protection de la finition sont exclus du devis.
Demander un devis de polissageDistinguez l’approbation de l’échantillon de l’acceptation de la production
Un échantillon étalon peut définir l’aspect, mais il ne détermine pas automatiquement comment un lot de production sera échantillonné, mesuré ou accepté. Consignez ces deux décisions par écrit avant le lancement de la commande.
-
Définissez la référence.
Indiquez l’indice de révision du plan, le matériau, la référence de finition et la méthode d’observation ou de mesure.
-
Repérez les surfaces à risque.
Distinguez les éléments géométriques d’aspect, fonctionnels, d’étanchéité, d’accouplement et à protéger.
-
Fixez la règle applicable à la production.
Précisez qui effectue l’échantillonnage, ce qui est contrôlé, combien de pièces sont contrôlées et qui approuve une dérogation.
-
Préservez l’état accepté.
Ajoutez au périmètre de la commande les exigences de nettoyage, de manutention, de séparation des pièces, d’emballage et de marquage.
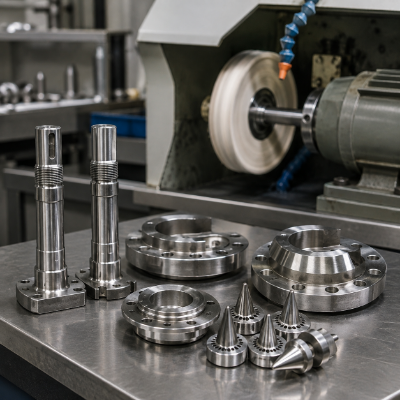
Transmission des exigences de polissage pour établir un devis
-
Envoyez le dossier du projet. Joignez le plan ou le modèle, la nuance du matériau, la quantité et la référence de finition.
-
Examinez le périmètre. L’équipe vérifie la géométrie, l’état de surface initial, les dimensions critiques, les faces à protéger et les opérations ultérieures.
-
Levez les points en suspens. Les termes ambigus comme « miroir » ou « satiné » sont précisés par une référence, une règle de mesure ou un critère d’acceptation écrit.
-
Confirmez les responsabilités. Le devis précise le périmètre des procédés, des contrôles, des documents et de l’emballage inclus.
-
Approuvez la référence. Lorsqu’un échantillon est requis, définissez son rôle dans l’acceptation ultérieure de la production.
-
Acceptez les pièces selon la même règle. Les pièces finies sont évaluées et protégées conformément au périmètre écrit du projet.
Intégration
Examinez ensemble les questions d’usinage et de finition
L’expérience de Zhenling dans la fabrication de composants métalliques hors standard sur mesure permet d’examiner la finition du plan en tenant compte de la géométrie critique et des contraintes d’assemblage.
Responsabilités
Précisez qui réalise chaque procédé
Si un procédé connexe ou un spécialiste externe intervient, le devis doit nommer la partie qui réalise effectivement le procédé, celle qui donne son approbation et celle qui est responsable du contrôle.
Détail critique
Précision utile pour la transmission du dossier : indiquez si les pièces arrivent avant ou après le soudage, le traitement thermique, la rectification, l’usinage ou une autre opération de surface. Cet enchaînement peut modifier l’état initial visible, les dimensions critiques, les exigences de nettoyage et la partie responsable de l’acceptation finale.
Des exigences de surface au rapport d’acceptation
Une surface polie peut réussir le contrôle visuel et néanmoins arriver rayée si la manutention et la protection sont exclues du devis. L’aspect seul ne permet pas d’établir la nuance du matériau, la rugosité, la méthode de polissage, l’acceptation du lot ou la responsabilité du procédé. Si la texture de surface selon la méthode du profil fait partie des critères d’acceptation, le plan doit indiquer le paramètre applicable de la norme ISO 21920-2:2021 et les conditions de mesure.
Autres éléments probants utiles : joignez au plan l’indication du matériau, une référence de finition ou une pièce étalon approuvée, la méthode d’acceptation et les consignes d’emballage. Les attentes visuelles deviennent ainsi une exigence de production maîtrisée.
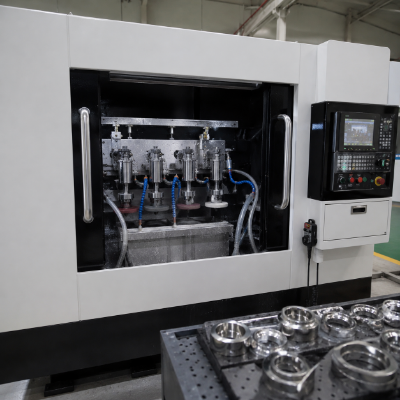
Quand le polissage mécanique ne suffit pas
Contrairement à une demande de devis fondée d’abord sur le nom d’une finition, cet examen met en évidence les compromis entre l’aspect, la fonction, l’accessibilité et l’enlèvement de matière. Il convient de choisir un autre procédé lorsque le polissage seul ne permettrait pas d’obtenir le résultat requis. Pour les pièces en aluminium qui nécessitent un revêtement d’oxyde contrôlé plutôt qu’un aspect de métal nu, comparez le périmètre avec celui présenté sur notre page consacrée aux services d’anodisation.
Distinguez l’aspect de la fonction : la norme ISO 21920-2:2021 fournit les termes et paramètres relatifs à la texture de surface selon la méthode du profil. Le prestataire qui réalise effectivement le procédé doit néanmoins confirmer l’accessibilité, l’enlèvement de matière, les effets dimensionnels et l’adéquation du procédé à la pièce.
| Situation | Pourquoi le polissage seul peut être insuffisant | Étape suivante préférable |
|---|---|---|
| Passages internes ou évidements inaccessibles | L’accès direct de l’abrasif et l’uniformité du contact peuvent être limités | Étudier l’électropolissage, la finition par flux abrasif ou un autre procédé spécialisé avec le prestataire qui le réalisera |
| Exigence de résistance à la corrosion ou de facilité de nettoyage | Un aspect brillant ne prouve ni la composition chimique de la surface ni ses performances en service | Préciser le matériau, le traitement, l’essai et la norme d’acceptation applicables |
| Arêtes et faces d’étanchéité sensibles aux variations dimensionnelles | L’enlèvement de matière peut modifier l’ajustement, la forme des arêtes ou la planéité | Protéger l’élément géométrique, définir les limites d’enlèvement de matière et contrôler les points repérés |
| Application d’un revêtement ou dépôt métallique après polissage | L’état avant finition peut influer sur le procédé ultérieur et les dimensions finales | Coordonner les prestataires chargés de l’usinage, du polissage et du revêtement avant l’acceptation des pièces |
Demandez un devis de polissage avec votre plan et votre référence de finition
Un premier message utile donne à l’équipe assez d’informations pour repérer les éventuels conflits et établir un devis au périmètre défini. Joignez les éléments suivants lorsqu’ils sont disponibles.
- Plan, modèle 3D ou échantillon physique
- Nuance du matériau et état à réception
- Surfaces à traiter et à protéger repérées
- Échantillon d’aspect ou paramètre de surface
- Quantités de prototypes et de production
- Besoins en matière de contrôle, de documents et d’emballage
Services de polissage des métaux
Envoyez le plan ou l’échantillon, la désignation exacte du matériau, l’état de surface initial, les faces repérées, la référence de finition, la quantité, les besoins de contrôle et les exigences d’emballage. Précisez aussi les conditions liées à un revêtement ultérieur, à l’étanchéité ou à l’assemblage lorsqu’elles influent sur la surface.
Non. Le pouvoir réfléchissant, la netteté du reflet, l’orientation des stries, l’ondulation et la rugosité du profil décrivent des aspects différents d’une surface ; il faut donc associer l’aspect miroir au paramètre fonctionnel ou à l’échantillon approuvé pertinent.
Pas à lui seul. L’état des abrasifs, leur succession, la pression, l’état de surface initial, le matériau et la géométrie influent sur le résultat ; n’utilisez donc le grain comme donnée de procédé que si la règle d’acceptation est également définie.
Le polissage emploie généralement des abrasifs pour améliorer la surface et éliminer les défauts visibles ; le lustrage intervient souvent ensuite pour améliorer l’aspect avec des pâtes plus fines. La demande de devis doit préciser le résultat attendu, puis la gamme de fabrication doit être déterminée après examen.
Il n’existe pas de gamme universelle. L’alliage exact, le traitement thermique, l’état initial, l’aspect requis et l’environnement d’utilisation doivent être examinés pour chaque projet.
Indiquez sur le plan le paramètre, l’emplacement de mesure, les règles de filtrage ou de seuil de coupure et la limite d’acceptation. La norme ISO 21920-2:2021 fournit les termes et paramètres selon la méthode du profil, mais le projet doit toujours définir sa propre valeur et sa propre méthode.
Seulement si la commande le prévoit et définit également la règle applicable au lot. L’aspect de l’échantillon, l’échantillonnage de la production, les mesures, l’approbation des dérogations et l’acceptation du lot doivent faire l’objet de règles distinctes écrites.
L’état à réception, la géométrie, la surface accessible, la finition recherchée, la quantité, le contrôle, la protection et le périmètre du transport influent tous sur le travail nécessaire. Envoyez à chaque fournisseur la même fiche de correspondance des surfaces comportant huit champs pour faciliter la comparaison.
Définissez le nettoyage, les restrictions de contact, la séparation individuelle des pièces, leur emballage, leur orientation, le conditionnement extérieur et le marquage avant l’expédition. ASTM D3951-18(2023) est une référence pour l’emballage commercial, mais la commande doit préciser la protection nécessaire à votre surface.
Une photo peut servir de point de départ à l’examen de la finition, surtout si elle montre l’aspect requis. Pour établir un devis de production, il reste utile de fournir les dimensions, le matériau, la quantité, les surfaces repérées et les critères d’acceptation.