Contacter Zhenling Company

Périmètre de finition de surface défini par le plan
Solutions de finition brossée pour pièces métalliques sur mesure
Votre demande de finition brossée peut donner lieu à un devis lorsque le plan précise le matériau, les faces visibles, le sens du brossage, les éléments géométriques à protéger et la référence d’acceptation. Les demandes de finition brossée doivent préciser le matériau, le sens du brossage, les faces visibles, l’aspect recherché, la validation de l’échantillon et l’emballage de protection. Avant de vous fier au prix, au délai ou à la capacité annoncée pour la commande concernée, examinez la gamme de fabrication proposée, les limites restant à préciser et les documents requis, puis distinguez les données confirmées des hypothèses commerciales ou de contrôle encore ouvertes.
Zhenling travaille à partir des plans ou des échantillons de ses clients : vous pouvez donc commencer votre demande avec un plan, une photographie annotée ou un échantillon physique.
- Contexte des composants métalliques non standard sur mesure
- Repérage des faces visibles et du sens du brossage
- Aspect, texture et propreté traités séparément
Exigences de finition brossée pour pièces métalliques sur mesure
Décider de brosser une surface métallique n’est qu’un point de départ. Zhenling inscrit la demande dans un contexte de fabrication de précision : le plan doit indiquer la surface à texture unidirectionnelle, le sens de cette texture par rapport à l’orientation de la pièce assemblée, ainsi que les rainures, filetages, faces d’étanchéité ou éléments géométriques polis à exclure de la finition. Si une texture de surface mesurée fait partie des critères d’acceptation, utilisez la terminologie ASME B46.1 et définissez la mesure séparément.
Repérage des faces visibles
Repérez la face A, la face B et toute arête visible par le client. Ajoutez des flèches indiquant le sens du brossage sur chaque face visible, au lieu de la mention « identique à l’échantillon ».
Repérage des éléments géométriques à protéger
Indiquez les alésages, filetages, faces de référence, portées d’étanchéité, ajustements serrés et zones de contact électrique que le traitement de surface demandé ne doit pas modifier.
Référence d’aspect
Précisez l’échantillon ou la photographie approuvés, leur indice de révision et le sens d’observation pour que la référence reste associée à la bonne pièce. Sans identification maîtrisée, la référence peut devenir une cible différente au lot suivant.
Point à vérifier pour le devis :
envoyez votre plan pour examiner le périmètre de finition.
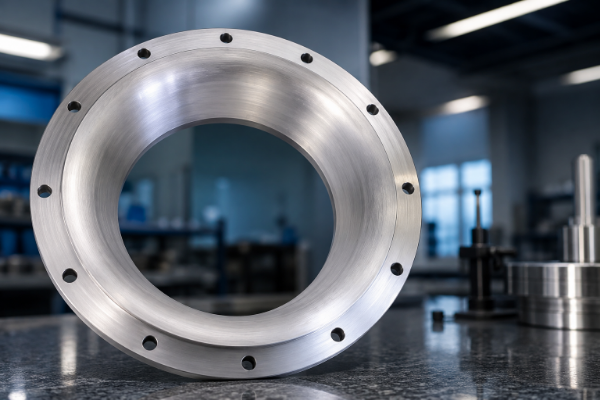
Un plan prescrivant une finition brossée doit indiquer le sens du brossage, les faces visibles par le client et les éléments géométriques à laisser intacts.
Contexte de fabrication pris en compte dans le devis
- Nous fabriquons des composants usinés non standard, notamment des ensembles mécaniques complets.
- Notre périmètre de production comprend des brides, des rouleaux, des tubes cintrés, des corps de vanne et des bouchons.
- Les prestations courantes de Zhenling comprennent ou permettent de mobiliser des opérations de tournage, de fraisage, de rectification, d’alésage, d’électroérosion à fil, de perçage, de formage et de soudage ; le devis écrit confirme la gamme de fabrication proposée et la répartition des responsabilités, sans présumer de la propriété des équipements ni du site de production.
- Les prestations courantes comprennent ou permettent de mobiliser des opérations sur 3, 4 et 5 axes ; le devis écrit confirme la gamme de fabrication proposée, la répartition des responsabilités et le site de production.
Matériaux et géométrie des pièces à examiner
Une même brosse et une même granulométrie ne produisent pas nécessairement la même finition brossée sur des alliages et des géométries différents. La dureté du matériau, l’état de surface initial du métal, la courbure, la préparation des soudures, l’accessibilité et la profondeur des rayures préexistantes influent tous sur la texture visible et le risque de marques de raccord. Si la texture mesurée fait partie des critères d’acceptation, consignez son paramètre ASME B46.1 et les conditions de mesure séparément de la référence visuelle.
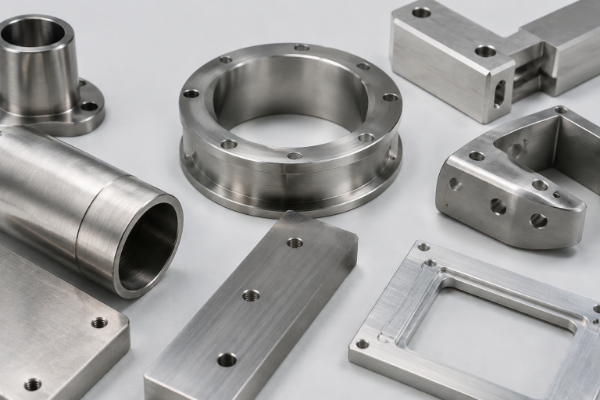
Série d’aciers inoxydables
Détails des matériaux
Parmi les matériaux usinés par Zhenling figurent les grades d’acier inoxydable 303, 304, 304L, 316, 316L et 321. La possibilité de réaliser la finition brossée doit être confirmée pour l’alliage, la géométrie et la gamme de fabrication concernés. Chaque demande doit aussi préciser si la résistance à la corrosion, la facilité de nettoyage ou une passivation ultérieure sont importantes, car l’aspect esthétique et la propreté constituent des critères d’acceptation distincts.
- Précisez l’état initial ou la finition de sortie d’usine.
- Signalez le risque de contamination lié au contact avec un outillage en acier au carbone.
- Précisez si la surface finale sera exposée, enfermée ou manipulée.
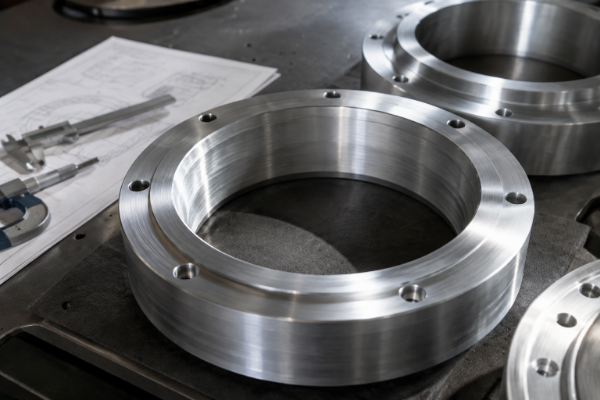
Aluminium, aciers…
Détails des matériaux
Parmi les matériaux usinés par Zhenling figurent les alliages d’aluminium, l’acier au carbone, les aciers alliés et les matériaux à base de nickel. La possibilité de réaliser la finition brossée doit être confirmée pour l’alliage, la géométrie et la gamme de fabrication concernés ; l’aluminium ou le laiton brossés peuvent présenter une teinte, un aspect mat et une réaction au contact de l’abrasif différents. Si une anodisation suit le brossage, définissez ses exigences comme une opération de traitement ultérieur distincte.
- Fournissez la spécification de l’alliage ou du matériau.
- Indiquez les zones traitées thermiquement, revêtues ou soudées.
- Signalez les parois minces, les interfaces d’assemblage, les arêtes et les zones de transition où la pression appliquée pourrait modifier le profil des éléments géométriques.
Options de finition et maîtrise du sens du brossage
Les désignations de finition constituent un point de départ, pas une règle d’acceptation complète. La British Stainless Steel Association souligne que des termes comme brossé, poli et satiné ne définissent pas précisément le résultat final, et que la seule granulométrie ne rend pas compte des effets de la pression, du temps de contact, de la vitesse d’avance ou de la préparation.[2] Lorsque vous utilisez la terminologie ASME B46.1 relative à la texture de surface, définissez le sens du brossage comme une orientation de la texture.
La description du procédé doit s’accompagner d’un critère de résultat
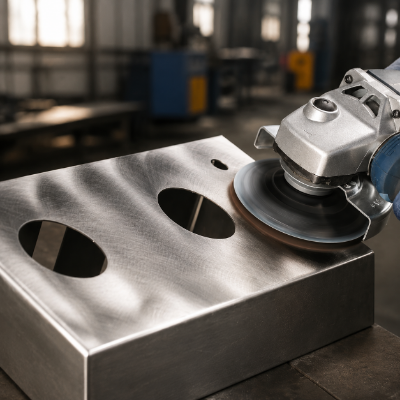
Que le brossage soit réalisé avec une brosse métallique, une bande abrasive, un tampon ou un autre moyen, la commande doit toujours préciser l’aspect visuel recherché et les éléments géométriques à protéger. Le seul numéro de granulométrie ne décrit pas toujours complètement l’aspect attendu, et le nom de l’outil ne garantit pas à lui seul le résultat final. Contrairement à une spécification d’aspect complète, ce raccourci laisse place à l’interprétation parce qu’il ne fixe ni l’état de surface initial ni les paramètres du procédé ; il simplifie la demande au détriment de la maîtrise du résultat : validez donc celui-ci à l’aide d’un échantillon identifié.
Gamme de finition
Aspect visible
Priorité sur le plan
Point de vigilance pour le choix
Finition brossée directionnelle
Lignes fines au sens de brossage bien visible
Flèche et repérage des faces visibles
Les marques d’arrêt et les différences d’orientation peuvent rester visibles
Finition satinée
Aspect plus doux, au sens moins marqué
Référence de comparaison approuvée
« Satiné » peut désigner des résultats différents selon le prestataire
Finition polie ou miroir
Réflexion plus forte et image réfléchie plus nette
Critères de brillance et de défauts
Les traces de doigts, les chocs et les rayures peuvent être plus visibles
Solution de remplacement par microbillage
Aspect mat plus uniforme, sans orientation marquée
Abrasif employé et faces à protéger
Ne remplace pas une finition brossée du métal
Brossage linéaire
Les acheteurs demandent souvent comment conserver des lignes droites sur toute une face. L’aspect visuel obtenu dépend du sens du brossage : prévoyez donc une flèche par surface visible et précisez son orientation après assemblage ; sur une pièce cintrée, indiquez si les lignes suivent le cintrage, la plus longue arête ou la verticale une fois la pièce montée.
Brossage circulaire ou circonférentiel
Les faces annulaires et les surfaces cylindriques nécessitent une règle de direction locale plutôt qu’une règle unique. Une simple flèche horizontale peut être mal interprétée si le composant tourne ou si les faces intérieure et extérieure sont observées sous des éclairages différents.
Spécifications de finition sur plan et critères d’acceptation
Une valeur Ra mesurée ne remplace pas une référence d’aspect. Une valeur Ra plus faible ne donne pas nécessairement un meilleur aspect brossé, car ASME B46.1 distingue la rugosité, l’ondulation et l’orientation de la texture, tandis que la mesure dépend aussi de la longueur de prélèvement, de la longueur d’évaluation et des réglages de filtrage.
Les conditions de mesure font partie du résultat
Le risque de discordance augmente lorsqu’une valeur unique masque les conditions dans lesquelles elle a été mesurée. ASME B46.1 indique qu’une plage de Ra de 0,10–2,0 µm peut être mesurée avec une longueur de coupure de 0,80 mm et une longueur d’évaluation de 4,0 mm ; la demande doit préciser le paramètre, le sens de mesure et la méthode dans des champs distincts de la commande. La mesure ne remplace pas la référence d’aspect approuvée.
| # | CHAMP | EXIGENCE | INCIDENCE |
|---|---|---|---|
| 1 | Matériau | Alliage, grade et état de surface initial | Le matériau et la finition antérieure modifient le résultat |
| 2 | Faces visibles | Face A, face B, arêtes et orientation une fois la pièce montée | Évite de traiter les faces cachées et d’oublier les zones d’aspect visibles |
| 3 | Sens du brossage | Flèche ou symbole local d’orientation de la texture pour chaque face brossée | Détermine le sens de réflexion de la lumière |
| 4 | Éléments géométriques à protéger | Filetages, joints, références spécifiées, ajustements, alésages et faces de contact | Sépare le traitement d’aspect de la géométrie fonctionnelle |
| 5 | Texture recherchée | Désignation de la finition, gamme d’abrasifs ou exigence Ra accompagnée de sa méthode | Distingue les critères quantitatifs des indications de procédé |
| 6 | Référence visuelle | Identification de l’échantillon ou de la photographie, indice de révision et orientation | Établit une cible d’aspect commune |
| 7 | Règle d’observation | Type d’éclairage, distance, angle et taille admissible des défauts | Évite que chaque contrôleur observe la pièce différemment |
| 8 | Exigences de propreté | Exigences relatives à l’huile, aux résidus, au fer libre, au nettoyage et à la passivation | Évite qu’une validation visuelle masque un problème de contamination chimique |
L’aspect et la métrologie reposent sur des preuves différentes
Un profilomètre relève le profil de surface et fournit un paramètre de rugosité défini, tandis qu’une personne évalue la continuité du brossage, le lustre et les défauts visibles selon une règle d’observation établie. Utilisez les deux lorsque ces deux aspects comptent, et précisez le sens de mesure dans la commande au lieu de supposer que l’opérateur le déduira des traces de brossage.
Prix et délais de production
Facteur
Ce qui ajoute du travail
Ce qui facilite l’établissement du devis
Géométrie
Évidements, courbes, faces interrompues et plusieurs directions locales
Images annotées et vues en coupe
État de surface
Rayures profondes, colorations thermiques des soudures, chocs ou finition initiale irrégulière
Photographies de l’état initial et limites de reprise
Protection
Filetages, joints, références spécifiées et faces polies adjacentes
Repérage des éléments géométriques à protéger
Acceptation
Plusieurs échantillons, des méthodes de mesure particulières ou des contrôles visuels documentés
Une référence identifiée et un plan d’acceptation écrit
Manutention
Faces très visibles nécessitant des séparateurs, un film ou un emballage sans contact
Consignes d’emballage et points de contact autorisés
Limitez les échanges autour du devis :
préparez un récapitulatif de demande de prix précisant la finition avant d’ouvrir le formulaire de contact.
Critères d’acceptation de l’aspect, de la texture de surface et de la propreté
L’aspect et la propreté de l’acier inoxydable répondent à des questions différentes. Le risque demeure parce qu’un contrôle visuel satisfaisant ne révèle ni les résidus ni le fer libre : la demande doit donc présenter l’aspect, la texture de surface mesurée et la propreté comme des critères distincts de la commande, rattachés au plan et à la référence identifiée. ASME B46.1 fournit la terminologie applicable à la texture mesurée, mais ne remplace pas les critères d’acceptation visuels ou de propreté.
Avant d’envoyer votre demande : utilisez la grille d’acceptation visuelle.
CHAMP 01
Aspect visuel
- Continuité et sens du brossage
- Teinte ou pouvoir réfléchissant par rapport à la référence identifiée
- Marques d’arrêt, rayures transversales au brossage et transitions aux arêtes
CHAMP 02
Texture quantitative
- Paramètre désigné, tel que Ra, lorsque la fonction l’exige
- Instrument, sens de balayage et paramètres d’évaluation
- Traitement distinct de l’ondulation et de la forme
CHAMP 03
Propreté de surface
- Résidus d’huile, de pâte et d’abrasif
- Risque lié au fer libre sur l’acier inoxydable
- Exigences de nettoyage, de passivation et de prévention d’une nouvelle contamination
Commande : périmètre de la finition brossée et transmission des exigences
Votre devis doit fixer le résultat demandé sans laisser supposer une gamme de fabrication non documentée. Le dossier de commande doit préciser clairement la finition visée, la répartition des responsabilités, le rapport de contrôle, les critères de libération et les consignes d’emballage.
-
01
Transmettez la définition de la pièce. Fournissez le plan, le matériau, la quantité, le repérage des faces visibles et l’échantillon ou la photographie de référence.
-
02
Précisez les points de finition encore ouverts. Confirmez le sens du brossage, les éléments géométriques à protéger, les indications de texture et les opérations après finition.
-
03
Établissez le périmètre par écrit. Rattachez le devis aux indices de révision du plan et de l’échantillon cités en référence.
-
04
Approuvez les critères d’acceptation. Précisez quels contrôles visuels, dimensionnels, de texture et de propreté conditionnent la libération du lot.
-
05
Maîtrisez les modifications. Consignez tout écart accepté, toute consigne de reprise ou toute nouvelle référence avant de poursuivre la fabrication du lot.
-
06
Protégez la surface approuvée. Définissez les points de contact, les séparateurs, le film et l’orientation dans l’emballage lorsque les faces d’aspect sont vulnérables.
-
07
Fixez les exigences à transmettre : préparez le périmètre de votre demande de prix et copiez-le dans votre demande.
Quand la finition brossée n’est pas le meilleur choix
La finition brossée n’est pas toujours la plus adaptée à chaque face métallique exposée. Le choix technique dépend d’abord de la fonction, de la méthode de contrôle et des conditions d’entretien ; un choix fondé sur le seul aspect peut être inadapté à une surface d’étanchéité ou destinée à recevoir un revêtement. Pour une interface fonctionnelle, définissez la texture de surface requise selon ASME B46.1 séparément de la finition décorative.
| Exigence | Pourquoi le métal brossé peut être incompatible | Autre solution à examiner |
|---|---|---|
Réflexion de qualité miroir |
Les fines lignes orientées nuisent à la netteté de l’image réfléchie | Polissage ou finition miroir spécifiée |
Aspect mat non directionnel |
Le sens du brossage reste visible et change d’aspect selon l’orientation | Microbillage ou autre traitement non directionnel |
Interface d’étanchéité ou de glissement critique |
Le contact avec l’abrasif peut modifier la surface métallique fonctionnelle | Protéger la face ou spécifier une finition d’usinage distincte |
Exigence d’adhérence du revêtement |
Une finition décorative plus fine peut constituer une préparation inadaptée au système de revêtement | Suivre la spécification de préparation du fournisseur du revêtement |
Milieu très corrosif pour l’acier inoxydable |
L’aspect seul ne prouve ni la maîtrise de la contamination ni la passivation | Ajouter des exigences explicites de nettoyage et de résistance à la corrosion |
Outils techniques pour la finition brossée
Obtenir un devis pour une finition brossée
Réunissez la définition de la pièce et les critères d’acceptation avant de fixer le périmètre de production.
Un plan annoté, un échantillon identifié et le repérage des éléments géométriques à protéger donnent une base précise à la discussion.
Que dois-je envoyer pour obtenir un devis de finition brossée ?
Envoyez le plan ou l’échantillon, le matériau, la quantité, les faces visibles, les flèches indiquant le sens du brossage, les éléments géométriques à protéger, la finition visée, la photographie ou l’échantillon de référence, la méthode de contrôle et vos contraintes d’emballage. Le générateur de demande de prix pour la finition brossée rassemble ces informations dans un récapitulatif que vous pouvez copier.
Un numéro de granulométrie suffit-il à définir l’aspect ?
Non. La granulométrie n’est qu’un paramètre du procédé ; la préparation, l’état de l’abrasif, la pression, le temps de contact, la vitesse, le matériau et le sens du brossage peuvent modifier le résultat. Si la correspondance visuelle est importante, associez l’indication de procédé à une référence d’aspect identifiée.
La seule valeur Ra suffit-elle à maîtriser une finition métallique brossée ?
Non. Ra indique la rugosité moyenne dans des conditions de mesure définies, mais ne détermine pas à lui seul l’orientation de la texture, l’ondulation, la couleur, les reflets éblouissants ou les stries visibles. Prévoyez des rubriques distinctes pour la texture quantitative et l’acceptation visuelle.
Comment indiquer le sens du brossage sur une pièce courbe ?
Utilisez une flèche ou une note locale pour chaque face courbe visible et rattachez-la à l’orientation de la pièce une fois montée. Sur les anneaux et les cylindres, des termes comme horizontal, vertical ou circulaire nécessitent une référence physique.
Pourquoi des pièces portant la même désignation No. 4 ont-elles un aspect différent ?
Une désignation descriptive recouvre plusieurs méthodes de préparation et d’abrasion, et la lumière révèle les différences d’orientation de la texture et de pouvoir réfléchissant. Un échantillon approuvé, un repérage du sens du brossage et une règle d’observation réduisent cette marge d’interprétation.
Faut-il brosser les faces d’étanchéité et les surfaces filetées ?
Uniquement si le plan technique l’autorise. Indiquez les portées d’étanchéité, les références spécifiées, les filetages, les ajustements des paliers et les zones de contact électrique comme surfaces à protéger, ou donnez-leur leur propre exigence de finition de surface.
L’acier inoxydable brossé nécessite-t-il une exigence de propreté ?
Oui, lorsque les résidus, le fer libre, la corrosion ou l’hygiène comptent. Une validation visuelle ne prouve ni l’absence de contamination des abrasifs de finition ni le respect des exigences de nettoyage et de passivation.
Une finition brossée masque-t-elle toutes les rayures et les traces de doigts ?
La texture orientée peut rendre certaines marques de manipulation moins visibles, mais elle n’efface ni les chocs, ni les rayures profondes, ni les dommages transversaux au brossage. La visibilité des traces de doigts dépend aussi du matériau, de l’éclairage, de l’état de surface et du contact.
Une finition métallique brossée est-elle la même chose qu’une finition satinée ?
Pas systématiquement. Les fournisseurs emploient les termes « satiné » et « brossé » pour des aspects qui se recoupent, tandis que les normes et les échantillons permettent de distinguer le résultat demandé. Utilisez une référence visuelle et des critères mesurables plutôt que de considérer ces termes comme des synonymes exacts.
Quelle différence entre une finition brossée de l’acier inoxydable et une surface polie ?
Une finition brossée de l’acier inoxydable conserve une orientation visible, tandis que le polissage atténue ou supprime ce caractère directionnel à mesure que le pouvoir réfléchissant augmente. Pour choisir entre acier inoxydable brossé et poli, prenez aussi en compte la visibilité des traces de doigts, la reprise des rayures, l’éblouissement, le nettoyage et l’angle de vue une fois la pièce montée.
La désignation No. 4 suffit-elle pour une finition brossée de l’acier inoxydable ?
Non. Cette désignation décrit une famille de finitions, mais des pièces adjacentes peuvent encore présenter des différences d’orientation de la texture et de pouvoir réfléchissant. Si l’uniformité d’aspect compte, ajoutez le sens du brossage, le repérage des faces visibles et la référence approuvée.
Comment le délai de production est-il fixé ?
Aucun délai de production n’est indiqué sur cette page. Demandez à Zhenling une confirmation propre à votre commande une fois le plan, la quantité, la géométrie, la spécification de finition, les protections et les exigences de contrôle définis.






