Contacter Zhenling Company

Guide de l’usinage CNC : plans, tolérances, coûts et demandes de devis

Mis à jour en août 2026.
Ce guide de l’usinage CNC aide à transformer une spécification de pièce en un dossier de fabrication maîtrisé. Il relie le choix du procédé, l’état du matériau, les plans, les tolérances, les données de contrôle, les facteurs de coût et les questions à poser aux fournisseurs, afin que l’équipe achats puisse comparer des offres sur une base identique.
En bref : ne vous fiez ni à l’intitulé d’une machine ni à un devis instantané. Commencez par définir la fonction de la pièce, maîtrisez la géométrie spécifiée, repérez les quelques paramètres qui déterminent les risques et demandez à chaque fournisseur un devis portant sur le même dossier de preuves.
Ce document est une ressource informative, pas un deuxième catalogue de services. Si vous avez déjà identifié la pièce et souhaitez discuter du périmètre de fabrication, consultez le centre de services d’usinage CNC de Zhenling. Les sections suivantes portent sur ce qui doit être fait en amont : choisir une gamme, lever les ambiguïtés du plan, établir un plan de contrôle et rédiger une demande de devis permettant de comparer les réponses.
Les recherches sur les prix et les coûts d’usinage masquent souvent un problème de comparaison des périmètres. Ce guide relie la conception pour l’usinage CNC au plan et au dossier de preuves nécessaires pour obtenir un devis comparable.
Ce que couvre réellement un service d’usinage CNC
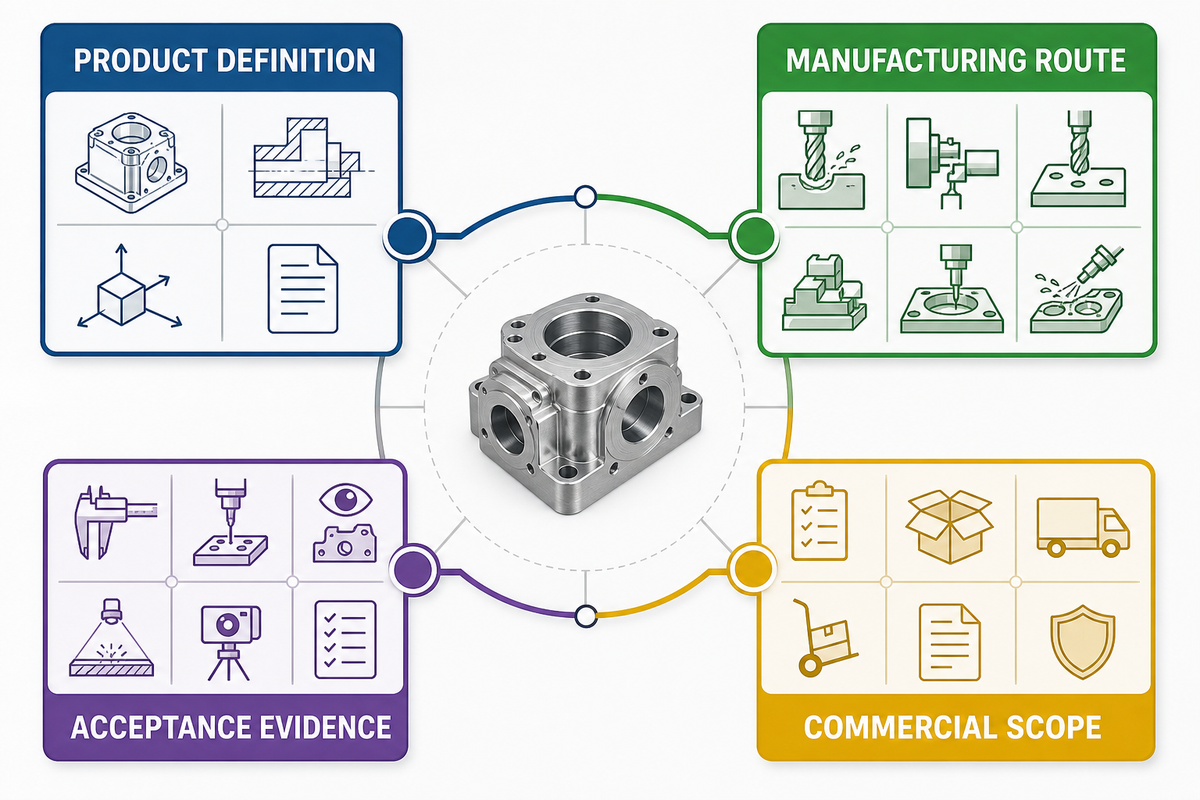
Un service complet d’usinage CNC ne se limite pas à enlever de la matière. Il interprète les exigences du produit pour établir une gamme de fabrication, conçoit les montages d’usinage, programme les trajectoires d’outil, usine les éléments géométriques, coordonne les opérations sous-traitées, contrôle les caractéristiques spécifiées, préserve l’identification si nécessaire et livre les pièces terminées avec les dossiers documentés. Ce périmètre intégré reflète les données d’entrée étudiées dans les recherches du NIST sur la planification de la fabrication ; cela ne signifie pas que l’étude définit un forfait de service obligatoire.
L’usinage peut faire appel au fraisage CNC, au tournage CNC, à l’alésage, à la rectification, à l’électroérosion à fil ou à une succession d’opérations. Les offres commerciales peuvent également inclure des conseils de conception pour la fabrication, l’achat de matières premières, le contrôle de première pièce, l’appui à la production, la coordination de l’état de surface, l’emballage et la livraison. Détaillez ces activités : deux devis au même prix peuvent couvrir des responsabilités très différentes.
| Niveau | Question à laquelle l’acheteur doit répondre | Éléments que le fournisseur doit fournir |
|---|---|---|
| Définition du produit | Quel fichier et quel indice de révision définissent la pièce ? | Indice de révision confirmé, hypothèses et questions en suspens |
| Gamme de fabrication | Quels éléments géométriques, matériaux et volumes déterminent la gamme ? | Séquence de procédés proposée et étapes sous-traitées |
| Acceptation | Quelles caractéristiques doivent être justifiées par des preuves ? | Méthode de contrôle, base d’échantillonnage et format du rapport |
| Périmètre commercial | Quelle quantité, quel calendrier, quel lieu de livraison et quel emballage faut-il prévoir ? | Base de calcul du prix et du délai, exclusions et durée de validité |
Cette différence de périmètre est importante lorsqu’on évalue un service d’usinage CNC en ligne par rapport à un atelier d’usinage en direct. Un processus automatisé peut convenir à des prototypes courants, tandis qu’une étude technique manuelle est généralement utile lorsque le projet comporte des tolérances interdépendantes, des bruts non standard, des exigences de traçabilité, des contrôles spécifiques ou le passage à des pièces de production.
Le périmètre du service doit être clairement défini
Chaque devis doit préciser où commence et où s’arrête le périmètre du fournisseur. Si l’acheteur choisit l’alliage, le fournisseur peut être chargé d’acheter le brut désigné et d’en préserver l’identification, sans pour autant assumer la responsabilité de la tenue finale à la pression, à la température, à la fatigue ou à la corrosion. Si le fournisseur recommande une autre solution, consignez le processus d’approbation et la comparaison technique.
Cette délimitation du périmètre s’applique aussi aux opérations de finition et à l’assemblage. Un usineur peut faire réaliser le traitement thermique, le placage, la passivation, le soudage ou le contrôle par un autre organisme qualifié ; il doit néanmoins préciser qui passe les commandes, approuve, documente, traite les non-conformités et assure la traçabilité. « Inclus » indique un coût ; cela ne définit pas les responsabilités. Pour comparer des périmètres combinant plusieurs opérations, les services d’usinage CNC et de soudage des métaux d’Aubrik constituent une référence à examiner, en faisant confirmer dans le devis les responsabilités relatives au soudage, à la finition et au contrôle.
- Responsable de la conception : valide la fonction, la compatibilité des matériaux et la conception approuvée.
- Responsable de la fabrication : définit une gamme efficace et veille à ce que les procédés restent dans le périmètre convenu.
- Responsable du contrôle : réalise ou fait réaliser les contrôles requis et communique les résultats selon la règle convenue.
- Acheteur : lève les exigences en suspens, autorise les modifications admises et accepte les conditions commerciales.
Termes courants des services, reformulés en questions d’achat
Les résultats de recherche désignent le même grand procédé de fabrication par plusieurs appellations qui se recoupent. Cette terminologie peut servir de raccourci pour évaluer les capacités ; le tableau ci-dessous traduit donc chaque appellation en une question d’achat.
| Catégorie de terme susceptible d’apparaître | Points à clarifier avant de vous y fier |
|---|---|
| Service d’usinage CNC personnalisé en ligne | L’usinage CNC personnalisé en ligne prévoit-il un examen humain des notes, des références spécifiées et du contrôle ? |
| Pièces usinées sur mesure par CNC | Les pièces usinées sont-elles des prototypes, des pièces de production récurrente ou des pièces de rechange ? |
| Usinage CNC sur mesure | Quels matériaux, formes de brut, quantités et éléments géométriques spécifiés sont concernés par l’usinage CNC ? |
| Service d’usinage CNC ou atelier CNC | S’agit-il d’un atelier d’usinage en direct, d’un intermédiaire ou d’un réseau de fournisseurs géré ? |
| Pièces CNC | S’agit-il de pièces métalliques, de pièces en métal et en plastique ou de pièces uniquement en plastique, comme le polycarbonate ? |
| Devis en ligne | Le montant correspond-il à une estimation géométrique instantanée ou à un devis de fabrication vérifié ? |
| Usinage CNC de précision | Quels élément géométrique, tolérance, dimensions, matériau et conditions de mesure justifient la qualification d’usinage CNC de précision ? |
| Haute résistance ou résistance aux produits chimiques | Quel état du matériau, quelle base d’essai et quel environnement d’utilisation justifient cette propriété ? |
| Services d’usinage CNC sur mesure | Le périmètre comprend-il le contrôle, la finition, les dossiers, l’emballage et le suivi des opérations sous-traitées ? |
| Conception pour l’usinage CNC | Les conseils de conception pour l’usinage CNC sont-ils indicatifs ou le fournisseur assumera-t-il la responsabilité de la conception ? |
| Service d’usinage CNC en ligne | L’acheteur peut-il joindre l’équipe technique responsable de la gamme réellement prévue ? |
| FAQ sur l’usinage CNC | Les réponses publiées sont-elles des conseils généraux ou des limites contractuelles applicables à la commande chiffrée ? |
| Prototypes et pièces de production | Qu’est-ce qui change entre le prototypage rapide, le contrôle de première pièce et la production récurrente ? |
| Projets d’usinage CNC | Le pilotage du projet, le suivi des indices de révision et la coordination de plusieurs procédés sont-ils inclus ? |
| Commande numérique par ordinateur | Quelles étapes programmées et manuelles subsistent dans le processus complet de fabrication ? |
| Procédé de fabrication par enlèvement de matière | Comment l’usinage par enlèvement de matière se compare-t-il à l’impression 3D pour la fonction et le volume de la pièce ? |
| Routage CNC | Cette expression désigne-t-elle une découpe de type défonceuse ou le choix de la gamme d’usinage complète ? |
| Capacités d’usinage CNC | Quelles limites annoncées ont été vérifiées par rapport au plan actuel ? |
| Fraiseuse CNC | Son volume de travail, l’accès aux axes, la broche, l’outil et le montage d’usinage sont-ils adaptés à la pièce ? |
| Procédé d’usinage CNC | Quelles opérations enlèvent de la matière, maîtrisent les bavures et protègent la surface usinée en CNC ? |
| Guide de l’usinage CNC | Le guide distingue-t-il les conseils généraux des engagements de performance propres au fournisseur ? |
| Prototypes usinés par CNC | Quels résultats seront repris dans la référence de production ? |
| Tournage CNC avec outils motorisés | Les éléments géométriques de révolution et fraisés peuvent-ils être usinés sans transfert risqué de référence ? |
| Pièces CNC sur mesure | Quelle définition, quelles preuves, quelle quantité et quelle base de livraison caractérisent les pièces sur mesure ? |
Choisir la gamme d’usinage selon la géométrie
Choisissez une gamme d’usinage sûre, adaptée et économique en fonction de la géométrie de la pièce, du matériau, des dimensions, des tolérances, de l’état de surface, du volume et de la cadence de production. Une machine CNC 5 axes n’est pas automatiquement le choix le plus précis ; elle apporte une valeur ajoutée lorsque les mouvements d’axes supplémentaires ou la réduction des reprises de bridage diminuent un risque lié à la fonction de la pièce. Pour une première analyse structurée, utilisez le outil d’orientation parmi les procédés CNC de Zhenling.
Carte des gammes selon les éléments géométriques à maîtriser
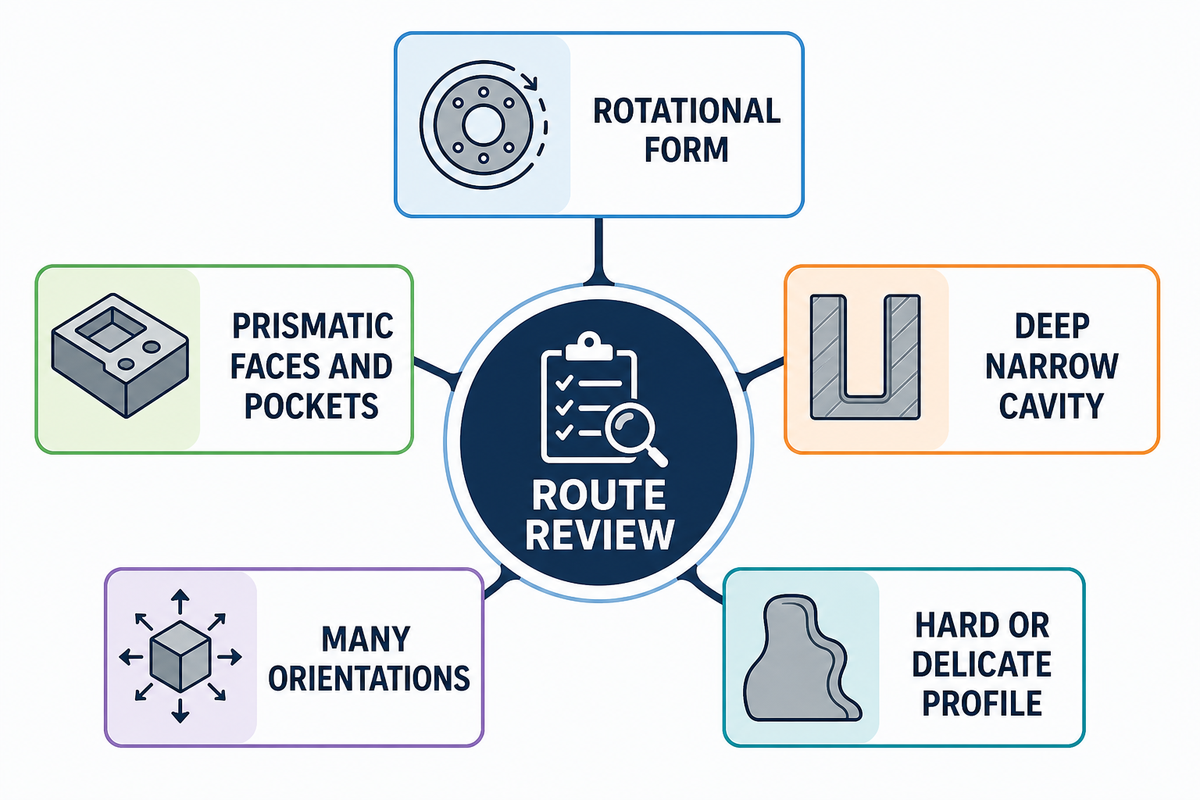
Utilisez cette carte pour transformer les éléments géométriques CAO en questions de fabrication. Pour chaque élément déterminant pour la conception, identifiez l’accès de coupe, la référence qui le positionne, le montage dans lequel il sera réalisé et l’accès nécessaire au contrôle pour le vérifier.
| Indication géométrique | Question probable sur la gamme | Risque à maîtriser |
|---|---|---|
| Forme principalement de révolution | Un tour CNC peut-il réaliser toute la pièce ou des opérations avec outils motorisés sont-elles nécessaires ? | Concentricité entre les éléments géométriques tournés et fraisés |
| Faces prismatiques et poches | Le fraisage CNC 3 axes ou 4 axes indexés permet-il d’atteindre chaque surface soumise à contrôle ? | Reprise de bridage et transfert de référence |
| Cavité profonde et étroite | Existe-t-il un outil de coupe adapté, suffisamment rigide et permettant une bonne évacuation des copeaux ? | Déflexion, broutement, chaleur et rayons de coin inaccessibles |
| Éléments géométriques sur plusieurs orientations | L’usinage 5 axes réduirait-il les montages ou ajouterait-il seulement des coûts de programmation ? | Accès contre complexité de l’étalonnage et du maintien de la pièce |
| Profil très dur ou délicat | La rectification ou l’électroérosion doit-elle intervenir après l’ébauche ? | Déformation au traitement thermique et surépaisseur finale |
Évaluez les gammes d’usinage envisagées en fonction du nombre de transferts de référence, et pas seulement du nombre d’axes des machines utilisées. Lorsque deux éléments géométriques doivent respecter une tolérance serrée entre eux, les réaliser dans un montage stable unique peut compter davantage que d’utiliser un centre d’usinage haut de gamme. À l’inverse, les pièces simples offrent souvent un meilleur rendement et une meilleure régularité sur des fraiseuses et des tours CNC standard équipés de montages éprouvés.
Règle de décision : demandez quels risques chaque montage supplémentaire introduit, quels risques une gamme multi-axes élimine et comment vérifier toute relation géométrique perdue lors d’un transfert. La réponse doit s’appuyer sur la géométrie de la pièce, pas sur des affirmations générales concernant la précision intrinsèque d’un axe de machine.
Cette liste de contrôle reprend les données de planification intégrées des recherches du NIST sur la planification de la fabrication : matériau, forme, dimensions, tolérances, état de surface, volume et cadence. Cette source décrit un cadre de planification de la fabrication, pas une norme de sélection des machines CNC ; les questions ci-dessus appliquent ces données au choix de la gamme.
Exemple détaillé de choix de gamme
Prenons le cas d’un corps de vanne doté d’un alésage principal, d’une face d’étanchéité, de plusieurs trous transversaux et de surfaces de fixation sur différentes orientations. L’examen de la gamme doit commencer par la relation entre l’alésage et la face, le système de références utilisé pour l’assemblage, la longueur des outils accessibles, le risque de bavure à l’intersection des trous, l’état du brut et la quantité requise, et non par l’intitulé d’une machine.
Un atelier peut dégrossir l’ébauche, finir l’alésage et la face d’étanchéité dans un même montage, indexer les trous transversaux dans un autre, puis ébavurer et contrôler les relations spécifiées. Un autre peut utiliser un montage multi-axes pour réduire les reprises de bridage. Les deux gammes peuvent convenir ; la proposition la plus solide explique comment elle préserve les relations fonctionnelles et retrouve les mêmes références au contrôle.
La gamme privilégiée peut évoluer à mesure que les volumes augmentent. La production peut justifier des montages dédiés, un palpage en machine, un outillage spécifique ou une autre forme de brut. Considérez la gamme comme une décision maîtrisée qui évolue avec la quantité et les preuves disponibles, et non comme une appellation définitive.
Préparer le modèle et le plan
Un modèle CAO 3D nominal décrit la forme, mais ne communique que rarement toutes les exigences déterminant l’acceptation. Un dossier prêt à être chiffré réunit généralement un modèle maîtrisé et un plan technique 2D, ou une définition équivalente basée sur le modèle, indiquant les dimensions, les références, les tolérances géométriques, les filetages, l’état des arêtes, l’état de surface, le matériau, les finitions et les notes de contrôle.
Avant d’envoyer la demande de devis, indiquez quel fichier fait foi en cas de divergence entre le modèle et le plan. Ajoutez un numéro de pièce unique, un indice de révision, les unités, une note d’échelle et le statut de validation. Retirez les fichiers obsolètes du dossier au lieu de demander à l’atelier d’usinage de déduire la dernière version à partir des noms de fichiers.
- Maîtrisez la géométrie : publiez une seule révision CAO contrôlée et un seul fichier neutre approuvé.
- Choisissez les références : définissez le système de coordonnées fonctionnel afin que la fabrication et la mesure reposent sur la même base.
- Définissez les éléments spécifiques : indiquez les filetages, les ajustements, les surfaces d’étanchéité, les trous sécants, les parois minces et les zones à protéger.
- Levez les ambiguïtés des valeurs par défaut : précisez les unités, le traitement des arêtes non spécifié, la tolérance générale et l’édition de la norme de dessin.
- Indiquez les preuves requises : distinguez les caractéristiques dont les résultats doivent être consignés de celles qui relèvent du contrôle habituel en atelier.
ASME Y14.5 définit les pratiques de cotation et de tolérancement géométrique applicables aux plans, aux modèles numériques et aux documents associés. Mentionner uniquement le nom de la norme dans une demande de devis n’apporte pas grand-chose ; il faut surtout s’entendre sur les relations entre les éléments géométriques, les modificateurs, les références et l’édition applicable.
Exemple de problème courant : le modèle indique l’emplacement nominal d’un trou, tandis qu’un ancien fichier PDF comporte une tolérance de position différente. Le fournisseur chiffre alors l’interprétation la plus simple, l’acheteur s’attend à la plus contraignante et le désaccord apparaît après l’usinage. Une note précisant clairement la priorité des documents évite cet écart entre les devis.
Adapter le matériau à la fonction et à l’usinabilité
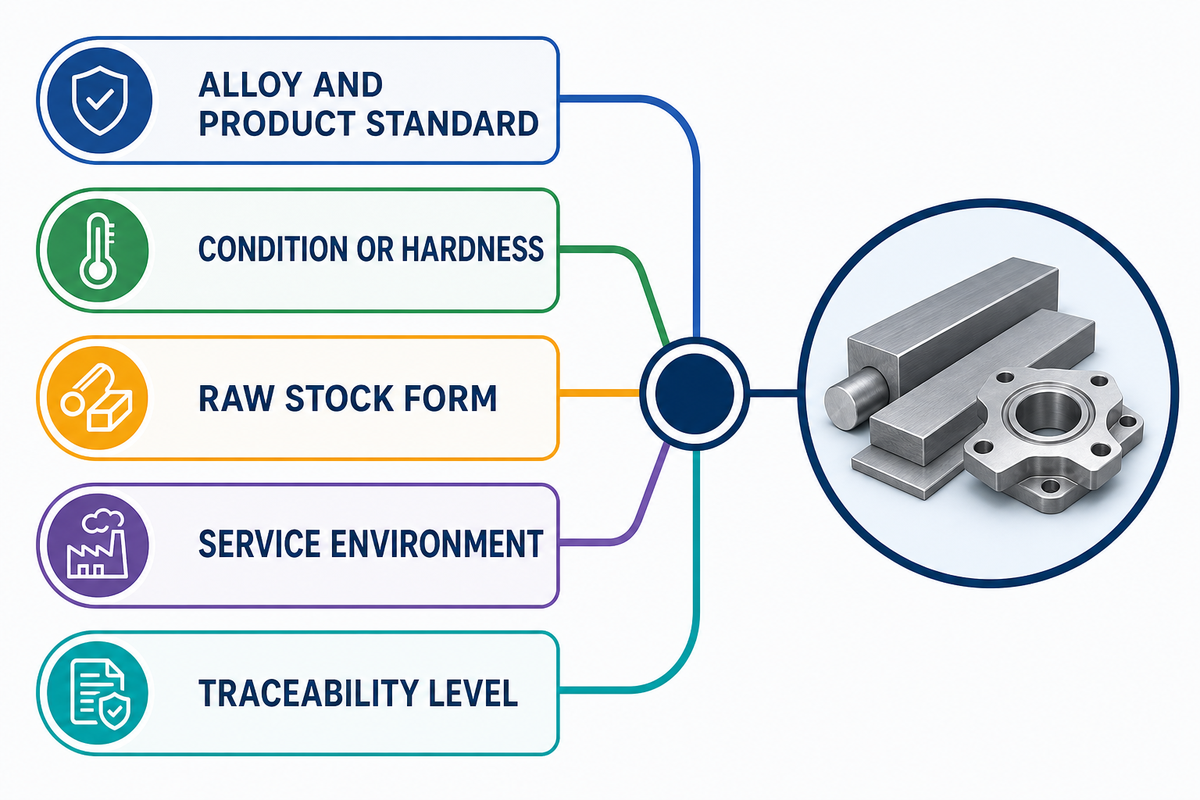
Ne limitez pas la définition du matériau à un nom commercial courant. Une spécification complète peut inclure le grade, la forme du produit, l’état métallurgique ou le revenu, l’état de traitement thermique, les matériaux de substitution autorisés, l’environnement d’utilisation, la plage de dureté et le certificat de traçabilité requis pour l’application.
L’usinabilité et les propriétés mécaniques dépendent toutes deux de l’état du matériau. La résistance à la traction, la résistance aux chocs, la ténacité et la résistance à la corrosion s’appliquent à une forme de produit et à un état spécifiés ; ne les reprenez pas d’une page générale sur les matériaux comme si elles constituaient des valeurs de conception universelles. Le matériau figure également parmi les données intégrées relevées dans les recherches du NIST sur la planification de la fabrication. Par exemple, une fiche technique fournisseur consultée pour le 316/316L associe explicitement ses propriétés minimales déclarées selon A240 à un état défini.
| Donnée à fournir par l’acheteur | Incidence sur l’usinage | Question à poser au fournisseur |
|---|---|---|
| Alliage et norme produit | Déterminent la composition chimique, les formes disponibles et les preuves requises | Quelle spécification exacte s’appliquera au brut acheté ? |
| État métallurgique, revenu ou dureté | Modifie les efforts de coupe, l’usure de l’outil, les déformations et les propriétés | L’usinage aura-t-il lieu avant ou après le traitement thermique final ? |
| Forme du brut | Influe sur la surépaisseur, le sens du fibrage, la déformation et l’utilisation du matériau | Barre, plaque, pièce forgée, pièce moulée ou ébauche fournie par le client ? |
| Environnement d’utilisation | Peut rendre déterminantes la compatibilité à la corrosion, à la température ou à la pression | Qui est responsable du choix et de la qualification finales du matériau ? |
| Niveau de traçabilité | Nécessite un travail supplémentaire d’identification, de séparation, de documentation et d’archivage | Quels identifiants doivent rester associés à chaque pièce ou lot ? |
L’usinabilité ne se résume pas à une échelle allant de facile à difficile. Les aciers au carbone, les aciers alliés, les aciers inoxydables, les alliages à base de nickel, les alliages d’aluminium et les plastiques techniques combinent différemment maîtrise des copeaux, chaleur, usure de l’outil, écrouissage, formation de bavures et déformation dimensionnelle. Le choix du matériau doit privilégier un état spécifié qui satisfait l’exigence fonctionnelle tout en restant adapté à la fabrication.
Si la spécification autorise un matériau de substitution, définissez le processus d’approbation avant le chiffrage. L’expression « matériau équivalent » doit désigner une comparaison documentée avec les exigences déterminantes en matière de composition chimique, de propriétés mécaniques, de dimensions, d’environnement et de certification, suivie de l’approbation de l’acheteur, et non n’importe quel grade dont la description semble proche.
Spécifier les tolérances et l’état de surface sans surpayer
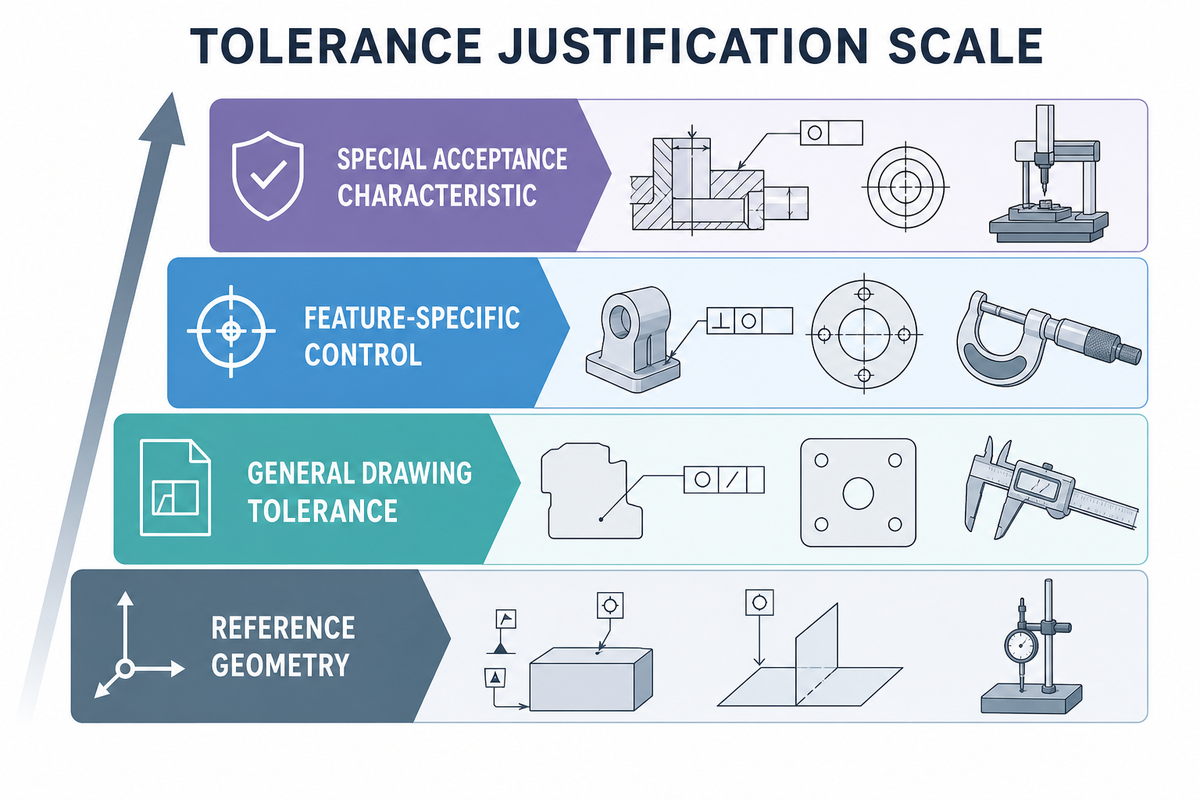
N’imposez une tolérance serrée que lorsqu’elle protège la fonction, l’assemblage, l’étanchéité, le mouvement, l’équilibrage ou l’interchangeabilité. Une tolérance serrée généralisée reporte les incertitudes liées au montage, à l’outil, à l’environnement, à la mesure et au procédé sur chaque caractéristique, y compris celles qui n’ont aucune incidence sur les performances ou la durée de vie de la pièce.
Échelle de justification des tolérances
Cette échelle comporte quatre niveaux de maîtrise. Chaque niveau doit répondre à une raison fonctionnelle et à une méthode de contrôle permettant de le vérifier.
- Géométrie de référence : information nominale qui ne détermine pas l’acceptation.
- Tolérance générale du plan : limites par défaut applicables aux dimensions sans indication individuelle.
- Exigence propre à un élément géométrique : limite spécifiée concernant la taille, la position, l’orientation ou la forme.
- Caractéristique spéciale d’acceptation : élément géométrique désigné avec une méthode, une règle d’échantillonnage ou un dossier de capabilité défini.
Les normes font aussi l’objet d’un suivi des révisions. ISO 2768-1 reste en vigueur après sa révision de 2022, et l’ISO prévoit une voie de remplacement consolidée. ISO 22081 est en vigueur pour les spécifications générales de géométrie et de dimensions, tandis que l’ISO indique que l’ISO 2768-2 est retirée. Rien de cela ne modifie un accord existant ; pour un nouveau plan, cela signifie qu’il faut identifier le document et l’édition visés plutôt que de s’en remettre à une note héritée.
L’état de surface exige la même rigueur. Des termes comme « lisse » ou « poli », ou une valeur Ra sans contexte, laissent des questions importantes sans réponse : quel paramètre appliquer, quelle longueur d’évaluation utiliser, et faut-il définir le sens, la surépaisseur de procédé, les zones protégées ou la méthode de mesure ? ISO 21920-1 traite de l’indication de l’état de surface par profil dans la documentation technique des produits.
Pour maîtriser les coûts, spécifiez l’étendue de la surface d’étanchéité qui exige une texture donnée, l’alésage de palier qui doit respecter un ajustement et la relation entre références qui garantit l’alignement. Appliquez une règle générale appropriée aux surfaces non fonctionnelles. Vous concentrez ainsi l’usinage de précision et le contrôle là où ils ont une incidence sur les performances.
Exemple d’audit de cohérence des unités
Il s’agit de valeurs illustratives, pas de tolérances CNC générales recommandées ni de suggestions de conception. Elles montrent comment l’acheteur peut repérer des spécifications contradictoires en matière d’unités, de précision ou de périmètre avant de transmettre un plan pour chiffrage.
| Catégorie d’audit | Note illustrative du fichier | Conflit à résoudre |
|---|---|---|
| Diamètre d’alésage | Modèle : 25 mm ; plan : 25,000 mm | La précision affichée implique-t-elle une limite ? |
| Tolérance de l’alésage | Exemple de plan illustratif : environ ±0,025 mm ; exemple de note d’achat illustrative : environ ±0,05 mm | Quelle exigence prévaut ? |
| Longueur hors tout | Modèle : 120 mm ; fiche de contrôle : 119,8–120,2 mm | La limite de contrôle est-elle approuvée ? |
| Portée d’étanchéité | Largeur : 8 mm ; exclusion du bord : 1 mm | Où l’état de surface est-il évalué ? |
| État de surface | Plan : 1,6 μm ; ancienne note : 3,2 μm | Quel paramètre et quelle édition s’appliquent ? |
| Paroi mince | Valeur nominale : 2,0 mm ; minimum local : 1,7 mm | La valeur minimale est-elle fonctionnelle ou seulement nominale ? |
| Trou transversal | Diamètre : 6 mm ; décalage du débouché : 0,5 mm | Comment accepter les bavures et l’intersection ? |
| Rayon d’angle | Rayon intérieur : 3 mm ; jeu d’assemblage : 2,5 mm | L’assemblage offre-t-il réellement le dégagement nécessaire ? |
| Température | Référence du plan : 20°C ; zone de contrôle : 24°C | Une compensation de température est-elle nécessaire ? |
| Délai du prototype | Usinage : 40 heures ; opération sous-traitée : 5 jours | Quel événement déclenche chaque délai ? |
| Rendement de production | L’hypothèse de planification diffère de la marge prévue dans le devis | Qui prend en charge les rebuts et les quantités de remplacement ? |
| Échantillonnage | Le contrôle du premier lot diffère du plan applicable aux lots suivants | Quelles preuves autorisent cette réduction ? |
Comprendre les facteurs qui déterminent les devis et les délais
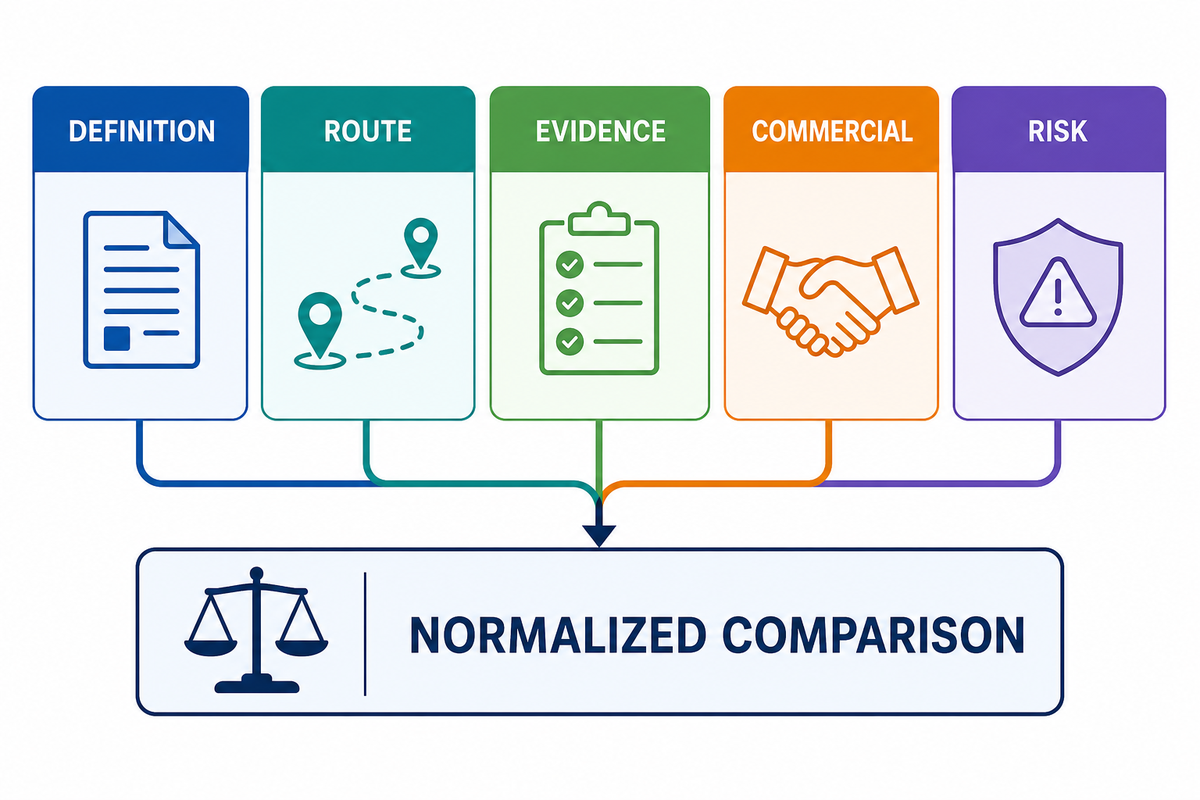
Le coût total de l’usinage comprend le matériau, la programmation, le réglage, le temps de coupe, l’outillage, le contrôle, les opérations de finition sous-traitées, les risques de défaillance et de retouche, la documentation et les frais généraux de l’entreprise. Le temps machine est visible, mais le réglage et les incertitudes expliquent souvent les écarts entre devis CNC pour des projets apparemment identiques. L’ensemble des données étudiées dans les recherches du NIST sur la planification de la fabrication aide à comprendre pourquoi la géométrie seule ne suffit pas à normaliser ces offres.
Typologie des écarts entre devis
Utilisez la taxonomie des écarts de devis pour classer les différences entre des propositions apparemment identiques avant d’en comparer les totaux. Demandez à chaque fournisseur de répartir les écarts entre ces cinq catégories :
| Catégorie d’écart | Cause fréquente | Question pour normaliser la comparaison |
|---|---|---|
| Définition | Indice de révision du fichier, interprétation des tolérances ou périmètre de finition différents | Quels documents maîtrisés et quelles notes ont été pris en compte dans le devis ? |
| Gamme de fabrication | Matière première, nombre de montages, machine ou opération sous-traitée différents | Quelle séquence d’opérations et quel périmètre de sous-traitance sont prévus ? |
| Justificatifs | Contrôles, dossiers matière ou rapports différents | Quels résultats de mesure et quels certificats sont inclus ? |
| Commercial | Tranche de quantité, condition de livraison, emballage ou base de paiement différents | Le prix, le transport, les droits de douane, l’outillage et la durée de validité sont-ils comparés sur la même base ? |
| Risque | Un soumissionnaire prévoit une marge de sécurité en raison d’une ambiguïté, du rendement ou du calendrier | Quelles questions en suspens pourraient modifier le prix ou le délai ? |
Les premières informations fournies par un devis instantané peuvent aider à présélectionner des pièces standard sur mesure, mais elles ne constituent pas automatiquement un devis de production complet. L’analyse de la géométrie seule peut ne pas révéler les interactions entre l’état du matériau, une tolérance géométrique, un traitement après usinage et les dossiers de contrôle. Utilisez ce montant rapide pour effectuer un premier tri, puis exigez un périmètre validé lorsque les conséquences sont importantes.
Le délai doit également être décomposé. Il peut inclure l’examen du plan, la disponibilité de la matière première, la programmation, la préparation du montage d’usinage, le temps d’attente, l’usinage, les opérations de finition sous-traitées, le contrôle, l’approbation des rapports, l’emballage et le transport. Une promesse de délai qui commence « après approbation » est incomplète si l’étape d’approbation et les éléments requis ne sont pas définis.
- Réduisez le temps d’usinage en examinant les éléments géométriques internes difficiles d’accès, les rapports profondeur/largeur extrêmes et les rayons serrés dans les angles internes.
- Réduisez le risque lié aux montages en alignant les éléments géométriques fonctionnels sur des références stables.
- Réduisez les coûts de contrôle en précisant dans la spécification les caractéristiques dont vous avez réellement besoin d’enregistrer les valeurs, plutôt qu’en demandant un relevé complet de toutes les cotes nominales.
- Réduisez les délais d’approvisionnement en confirmant la forme de la matière première, les produits de substitution autorisés, les tranches de quantité et les spécifications des opérations sous-traitées avant l’appel d’offres.
- Réduisez les coûts de reprise en définissant la version et l’indice de révision définitifs avant de commander les matériaux ou de commencer la programmation CNC.
Définir les justificatifs de contrôle et de traçabilité
Définissez les dossiers de contrôle en fonction de la décision qu’ils étayent : acceptation à réception, approbation de la première pièce, contrôle en cours de fabrication, libération finale ou suivi continu de la production. Précisez l’élément géométrique, la méthode de mesure, le plan d’échantillonnage ou de contrôle, la tolérance, la règle de décision, le format du rapport et la responsabilité en cas de résultat contesté.
La traçabilité métrologique relie un résultat de mesure à une référence par une chaîne d’étalonnage documentée et ininterrompue. Le Vocabulaire international de métrologie du JCGM précise que la traçabilité ne garantit pas, à elle seule, que l’incertitude de mesure soit adaptée à un usage donné ni qu’il n’y ait pas d’erreur. Les parties doivent définir séparément la méthode propre à chaque élément géométrique, l’accès, l’environnement, le traitement de l’incertitude et la règle de décision appliquée à proximité d’une limite de tolérance.
Les recommandations du NIST sur la traçabilité métrologique fournissent une explication pratique et institutionnelle de cette même limite. Le vocabulaire du JCGM présenté ci-dessus reste la source directe de la définition et de ses limites.
| Niveau de justificatifs | Exemple de livrable | À utiliser lorsque |
|---|---|---|
| Vérification courante en atelier | Libération par le fournisseur sans valeurs consignées | Éléments géométriques à faible risque dans le cadre d’un système qualité convenu |
| Résultats dimensionnels consignés | Plan avec repères numérotés et rapport de contrôle | Première pièce ou caractéristiques critiques identifiées |
| Identification du matériau | Certificat matière convenu et lien avec le lot | La composition, l’état ou la traçabilité a une incidence sur la fonction |
| Justificatifs relatifs aux procédés spéciaux | Certificat de procédé ou rapport d’essai défini par la commande | Le traitement thermique, le revêtement, le soudage ou les essais font l’objet d’un contrôle |
| Justificatifs de production | Dossiers de contrôle ou analyse de capabilité pour des éléments géométriques spécifiés | Le risque lié à la répétition des séries justifie un suivi au niveau du procédé |
Ne confondez pas une certification à l’échelle de l’entreprise avec des justificatifs propres à une commande. Une certification peut définir le périmètre d’un système de management, mais elle n’identifie pas un lot de matière particulier, ne rapporte pas une cote mesurée, ne définit pas un plan d’échantillonnage et n’attribue pas la responsabilité des essais en production. Demandez le dossier documentaire établi pour la commande.
Que se passe-t-il à proximité de la limite de tolérance ?
Un plan de contrôle est incomplet s’il indique seulement « mesurer avec un équipement étalonné ». Lorsqu’un alésage se trouve près de sa limite d’acceptation supérieure, la température, la propreté, l’alignement, la méthode de contact, la résolution de l’instrument, la technique de l’opérateur et l’incertitude de mesure peuvent influer sur le résultat. Une chaîne d’étalonnage traçable ne fait pas disparaître ces effets.
Pour une caractéristique à fortes conséquences, convenez de la marche à suivre lorsque l’incertitude influe sur la décision de conformité à proximité d’une limite. Le contrat peut exiger une règle de décision définie, une nouvelle mesure dans des conditions maîtrisées, une autre méthode, un examen par l’acheteur ou une autre décision définie. Ce guide ne prescrit pas de règle universelle ; il demande aux parties d’éviter d’en improviser une après un litige.
Vérifiez l’accessibilité pour la mesure avant l’usinage. Si une sonde programmée, un calibre, un profilomètre ou une machine à mesurer tridimensionnelle ne peut pas atteindre un élément géométrique, le plan peut nécessiter un autre montage d’usinage, une coupe, une méthode de réplique, un moyen de contrôle substitutif en cours de fabrication ou une modification de conception. Repérez cette incompatibilité dans la demande de devis, pas lors du contrôle final.
Comparer les modèles de fournisseurs et leurs déclarations de capacité
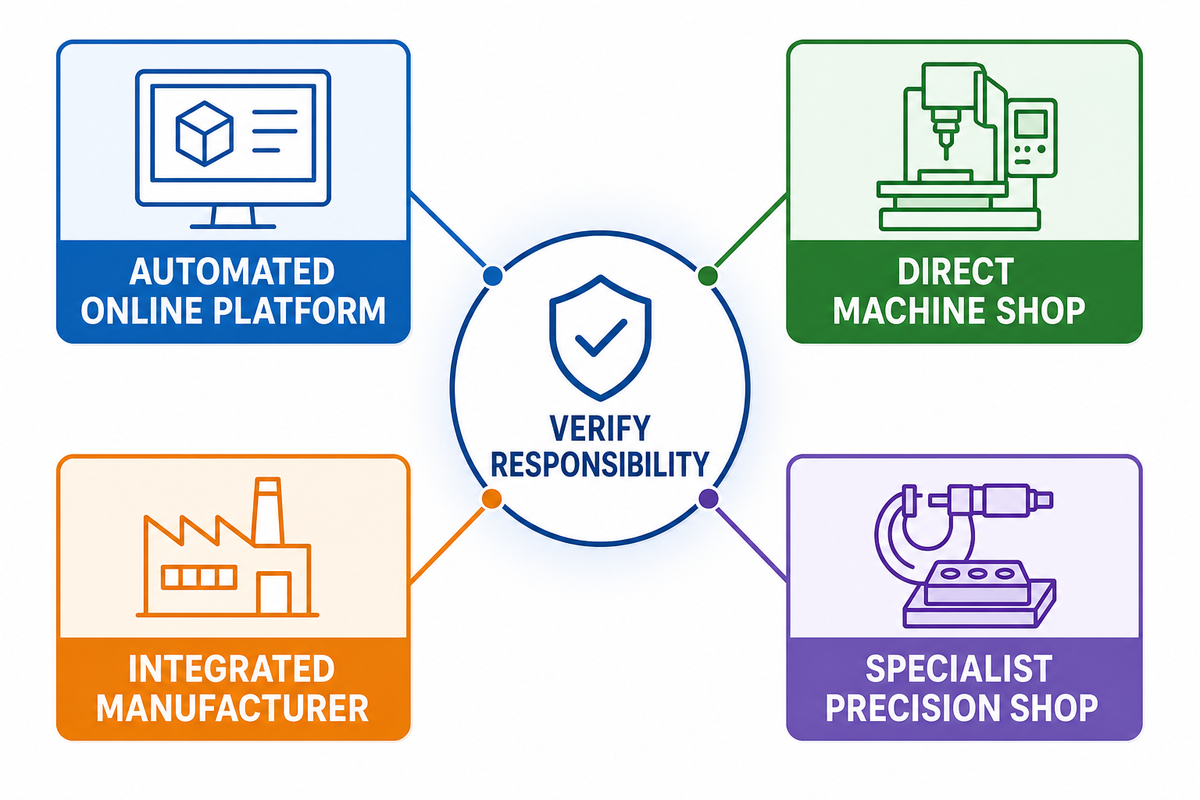
Ne comparez les fournisseurs qu’après avoir harmonisé le périmètre des procédés, la sous-traitance, le contrôle, la maîtrise des modifications, la communication et les exclusions. Une plateforme de mise en relation, un intermédiaire, un fabricant intégré et un atelier d’usinage spécialisé peuvent tous convenir, mais la répartition des responsabilités diffère. Les pratiques de cotation et de modélisation couvertes par ASME Y14.5 fournissent aux parties une base commune de définition du produit ; elles ne vérifient pas la capabilité des procédés d’un fournisseur.
| Modèle de fournisseur | Atout potentiel | Question de vérification |
|---|---|---|
| Plateforme automatisée en ligne | Examen rapide des fichiers, large capacité de production, commande à l’unité facile | Qui examine les notes non standard et prend en charge les modifications chez le fournisseur ? |
| Atelier d’usinage en direct | Communication technique directe et rapide | Quelles opérations et quels contrôles sont réalisés en interne ? |
| Fabricant intégré | Usinage, fabrication, assemblage ou coordination des opérations de finition | Comment les dossiers des opérations internes et externes sont-ils reliés ? |
| Atelier spécialisé en usinage de précision | Maîtrise approfondie des procédés et métrologie | Le périmètre de spécialité convient-il au matériau, à la taille, au volume et au risque ? |
Remplacez la comparaison des listes d’équipements par des questions sur les justificatifs. Pour une déclaration de capacité en 5 axes, demandez la gamme de fabrication proposée et le risque lié aux montages qu’elle permet de réduire. Pour une déclaration de tolérance, demandez quel élément géométrique, quelle taille, quel matériau, quelle quantité et quelles conditions de contrôle l’étayent. Pour une déclaration « réalisé en interne », demandez quelle entité juridique effectue chaque opération et quels travaux sont confiés à des partenaires agréés.
La communication mérite aussi d’être évaluée. Envoyez le même ensemble limité de questions à chaque fournisseur, puis comparez la clarté avec laquelle les réponses révèlent les incompatibilités, posent des questions liées à l’usage, déclarent les hypothèses et attribuent les responsabilités. La fiabilité d’une relation d’usinage CNC se révèle lors de la négociation des risques, pas seulement à la lecture d’une page de présentation des capacités bien conçue.
Justificatifs à demander avant l’approbation d’un fournisseur
Adaptez le niveau d’approbation du fournisseur au risque associé à la pièce. Un support fabriqué une seule fois et présentant peu de risques peut nécessiter un examen du plan et des vérifications commerciales de base. Un composant de régulation des fluides produit en série, avec traçabilité matière, surfaces d’étanchéité et procédés spéciaux, peut justifier un examen de la gamme de fabrication, un rapport d’échantillon, une vérification des équipements et des calibres, une cartographie des sous-traitants, une procédure de gestion des non-conformités et un accord de notification des modifications.
Lorsque c’est possible, demandez des exemples dont les renseignements confidentiels ont été retirés : un formulaire de contrôle vierge ; un exemple anonymisé de lien entre matériau et pièce ; un aperçu de la procédure de suivi des étalonnages ; ou les champs de saisie utilisés pour le contrôle des opérations sous-traitées. Ces documents donnent des exemples concrets sans contraindre un fournisseur à divulguer les données exclusives d’un client concurrent.
Préparer une demande de devis exploitable
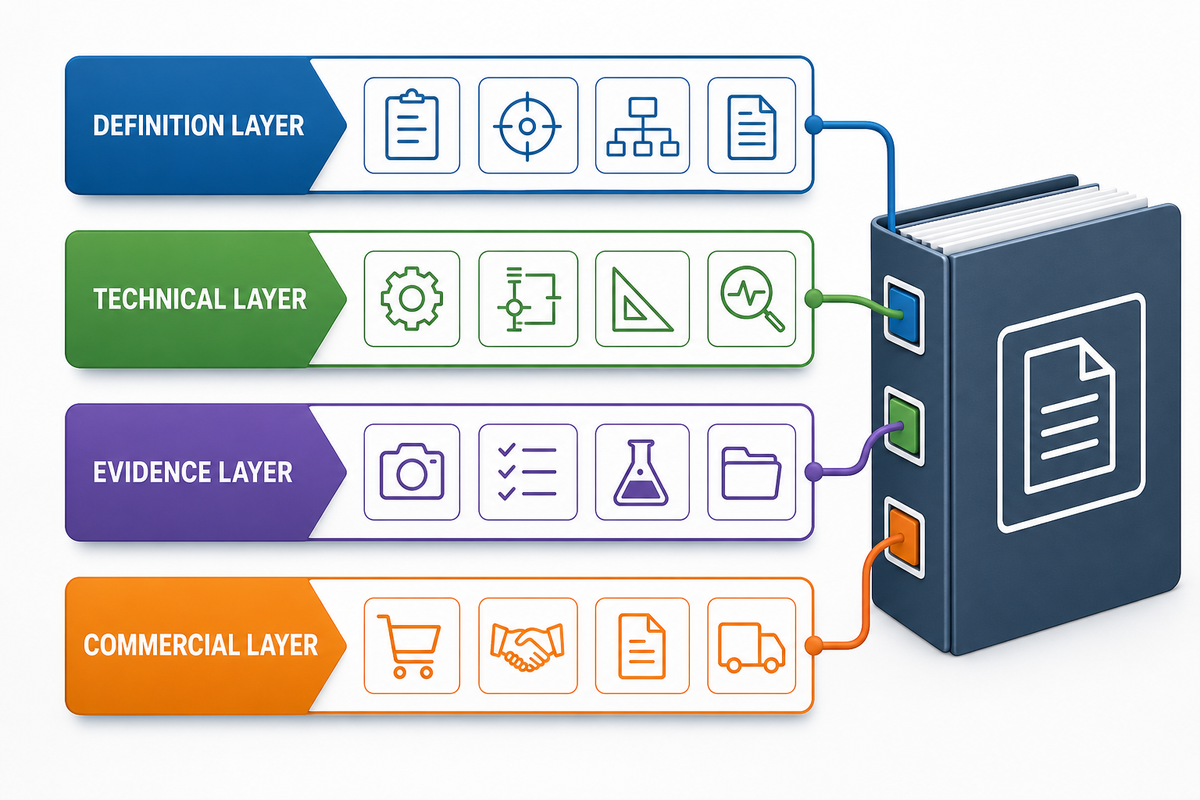
Un dossier de demande de devis CNC maîtrisé réunit une géométrie sous contrôle, des spécifications techniques, les exigences relatives aux justificatifs et le contexte commercial. Ce n’est pas de la paperasse supplémentaire : il réduit les ambiguïtés avant qu’elles ne deviennent des écarts de prix, des retards de calendrier ou des litiges de contrôle. Lorsque le tolérancement géométrique s’applique, le dossier doit préciser l’édition visée de la norme ASME Y14.5, plutôt que de laisser le fournisseur la déduire.
Constituer le dossier de demande de devis
- Volet définition : numéro de pièce, indice de révision, format STEP ou format CAO natif, numéro de plan, unités de mesure, règle faisant autorité, quantité requise.
- Volet technique : spécification du matériau et de son état, référence spécifiée, éléments géométriques soumis à tolérance, filetages, état de surface, traitement thermique, revêtements, marquage, éléments géométriques à protéger.
- Volet justificatifs : périmètre de l’évaluation de la première pièce, caractéristiques à mesurer, documentation des matériaux, stratégie d’échantillonnage, présentation et format du rapport justificatif, durée de conservation des justificatifs et exigences éventuelles de confidentialité ou de restriction de contenu.
- Volet commercial : quantités prévues pour le prototype et la production, adresse de livraison, date de livraison requise, méthode d’emballage souhaitée, conditions d’expédition (Incoterm), durée de validité du devis, propriété de l’outillage et modalités de gestion des modifications.
Vérification avant diffusion : un nouvel ingénieur peut-il trouver l’indice de révision maîtrisé, identifier les caractéristiques exigeant un contrôle consigné, repérer les documents devant accompagner les pièces et déterminer exactement ce que couvre le prix proposé ? Si ce n’est pas le cas, le dossier n’est pas prêt à être chiffré.
Demandez aux fournisseurs de répertorier leurs hypothèses dans un tableau structuré. Celui-ci peut couvrir la forme de la matière première, la gamme de fabrication, la sous-traitance, l’interprétation des normes, le périmètre des mesures, les certificats, les éléments géométriques exclus, le lot minimal, les tranches de quantité, le point de départ du délai et les questions techniques en suspens. Un format uniforme permet une comparaison équitable, même lorsque les fournisseurs ont des modèles de fabrication différents.
Pour les travaux réglementés ou publics, ajoutez des exigences relatives à la sécurité de l’information, au contrôle des exportations, à la conservation des dossiers ou à l’approbation du client uniquement si elles s’appliquent réellement. Ne recopiez pas ces clauses dans chaque demande de devis pour la forme. Elles peuvent déterminer qui est autorisé à recevoir les fichiers, où les données peuvent être traitées et quels fournisseurs sont admissibles.
Planifier le passage du prototype à la production
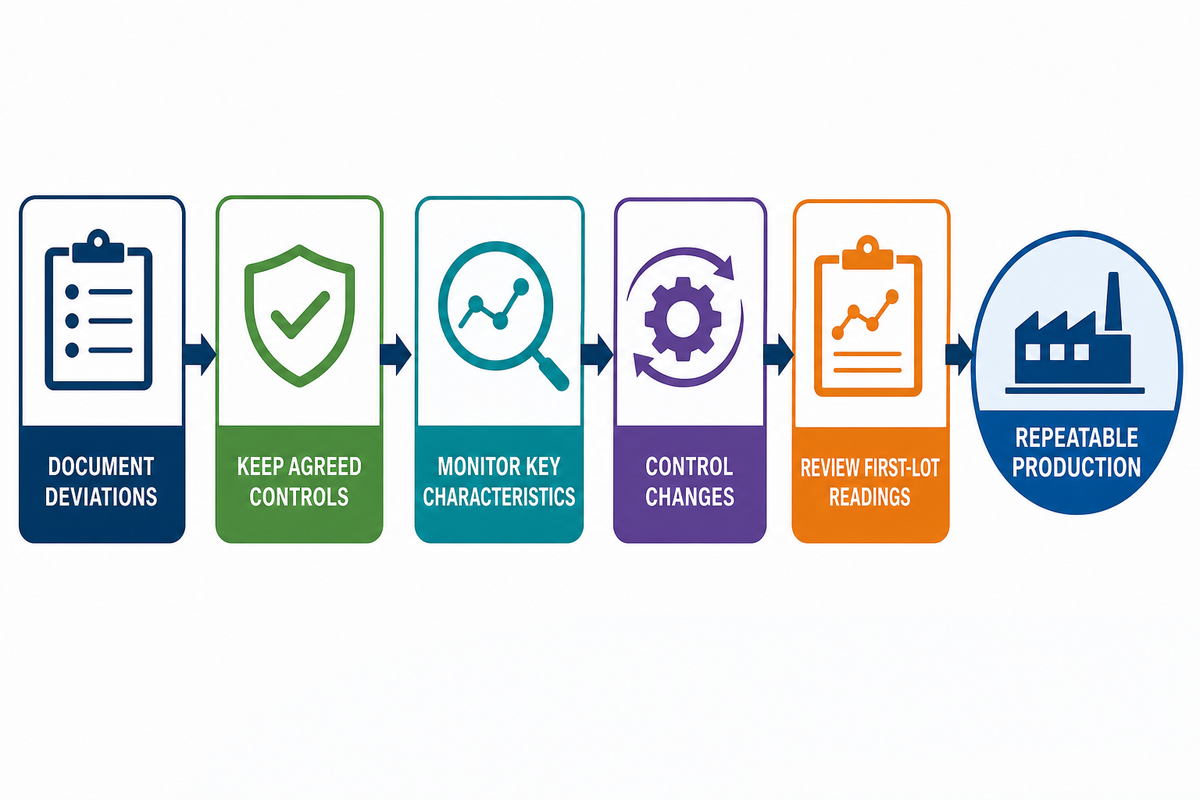
L’acceptation d’une première pièce montre que la ou les pièces contrôlées satisfont aux exigences vérifiées ; elle ne prouve pas que le procédé de fabrication est stable. Le passage en production doit consigner l’état approuvé de la matière première, l’outillage, les montages d’usinage, les programmes, les méthodes de mesure, les opérations sous-traitées et les enseignements nécessaires pour obtenir un résultat répétable.
Les recommandations du NIST sur la stabilité des procédés définissent la stabilité comme un comportement observé dans le temps, et non comme une propriété inhérente à une machine ou à une pièce acceptée. Leurs exemples statistiques ne constituent pas des règles universelles de production, mais la leçon pratique est claire : une première pièce satisfaisante et une production fiable à long terme répondent à des questions différentes.
- Consignez toute dérogation ou dérogation acceptée pour le prototype, puis déterminez si la modification qui en résulte nécessite un indice de révision de conception ou un autre contrôle convenu.
- Maintenez le procédé et les contrôles convenus — de la validation de la conception au contrôle final — pour chaque lancement de lot de production.
- Utilisez le plan de contrôle convenu pour déterminer quelles caractéristiques influant sur l’ajustement, l’étanchéité, le mouvement ou la sécurité doivent être suivies dans le temps.
- Définissez qui doit être contacté et quel niveau d’approbation s’applique avant toute modification d’une source de matériau approuvée, de son origine, d’un montage d’usinage, d’un indice de révision de programme ou d’un procédé de fabrication.
- Examinez les justificatifs convenus pour le premier lot avant de réduire la fréquence des contrôles ou d’augmenter la taille des lots des productions suivantes.
Tendances importantes pour les acheteurs
Après le passage du prototype à la production, l’étude des tendances apporte des informations qu’une mesure isolée ne peut pas fournir. Les mesures effectuées dans le temps peuvent révéler l’usure d’un outil, le déplacement d’un montage d’usinage, une dérive thermique ou une évolution du comportement du procédé, et ainsi relier le plan, la gamme de fabrication, les justificatifs de contrôle et l’intention de conception. La distinction entre une seule observation conforme et un comportement dans le temps est au cœur de la discussion du NIST sur la stabilité des procédés, même si ses exemples ne constituent pas un plan d’échantillonnage CNC prescrit.
Ne considérez pas un brevet, un prototype de recherche ou l’annonce d’un produit comme la preuve d’une adoption généralisée ou d’une valeur économique. Les acheteurs devraient demander ce qui est utilisé dans la gamme de fabrication proposée, quel signal est mesuré, quelle décision il modifie et quels justificatifs peuvent être examinés.
Filtre d’évaluation des tendances : la technologie supprime-t-elle un montage, détecte-t-elle plus tôt une dérive, préserve-t-elle l’identification de l’indice de révision, réduit-elle l’incertitude de mesure ou rend-elle une décision de production plus facilement vérifiable ? Si le fournisseur ne peut pas relier la technologie à l’un de ces résultats, elle ne constitue probablement pas encore un critère d’achat.
FAQ sur les services d’usinage CNC
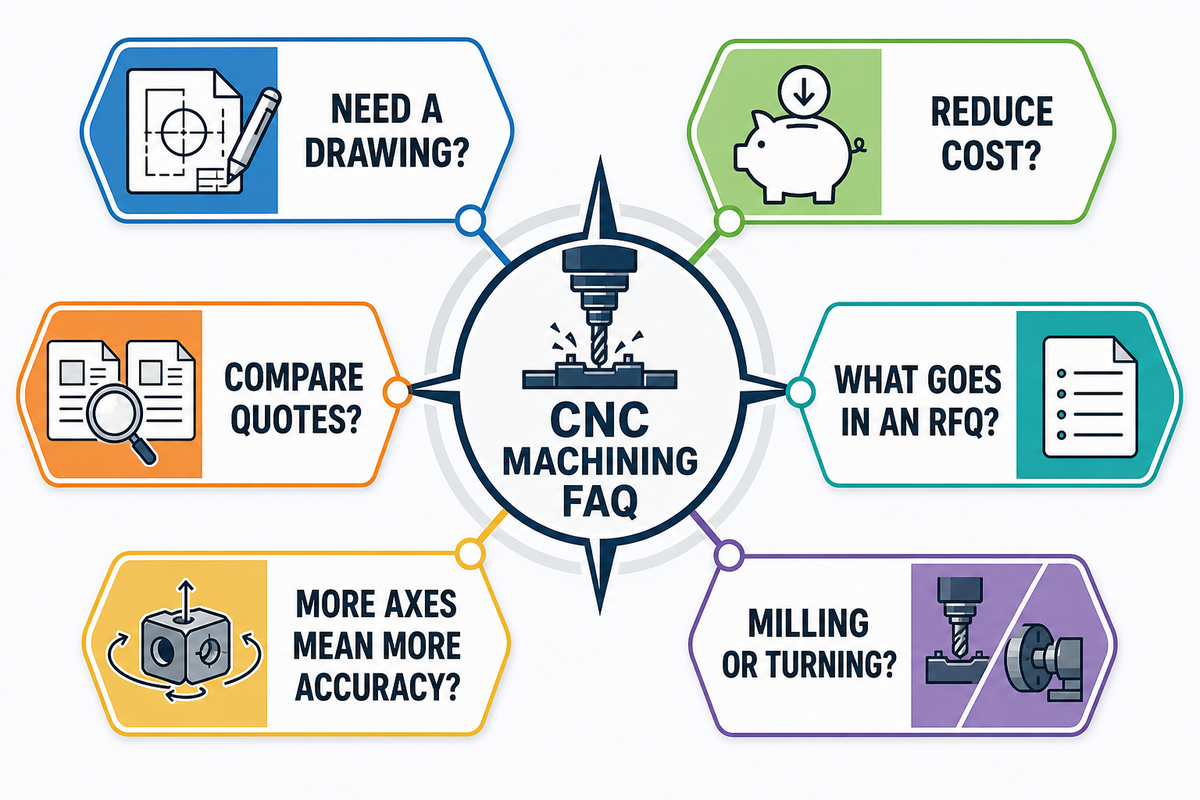
Ai-je besoin d’un plan 2D si j’ai déjà un fichier STEP ?
Utilisez un plan 2D avant de demander un devis si le fichier STEP ne définit pas les tolérances, les références, les filetages, les finitions, l’état du matériau, les exigences de contrôle ou l’indice de révision applicable.
Utilisez un plan 2D si le fichier STEP ne définit pas les tolérances, les références, les filetages, les ajustements, la texture de surface, l’état du matériau, les opérations de finition, le marquage, les exigences de contrôle ou l’indice de révision applicable. Le modèle fournit la géométrie nominale, tandis que le plan consigne les exigences non géométriques et précise quel fichier prévaut en cas de divergence. La séparation de ces rôles évite que le fournisseur interprète la précision affichée du modèle comme une tolérance implicite. Elle permet également de garder la maîtrise des indices de révision pendant la programmation, la planification du contrôle et l’examen par le fournisseur.
Si le dossier applique le tolérancement géométrique, indiquez l’édition applicable de la norme ASME Y14.5.
Un dossier comprenant uniquement un modèle peut convenir s’il s’agit d’une définition basée sur un modèle maîtrisé et si les deux parties conviennent de la manière de communiquer chaque exigence. Attribuez le même numéro de pièce et le même indice de révision à tous les fichiers, et retirez de la demande de devis les copies remplacées.
Comment réduire le coût de l’usinage CNC sans fragiliser la pièce ?
Réduisez le coût de l’usinage CNC en assouplissant uniquement les exigences non fonctionnelles, en limitant les montages inutiles, en améliorant l’accès de l’outil et en évaluant chaque modification proposée au regard de la fonction approuvée de la pièce.
Réduisez le coût de l’usinage CNC en assouplissant uniquement les tolérances non fonctionnelles, en limitant les montages inutiles et en améliorant l’accès aux éléments géométriques difficiles à atteindre. Prévoyez des rayons internes réalisables, alignez les références sur les possibilités d’usinage et distinguez les caractéristiques critiques dont les valeurs doivent être consignées des contrôles courants en atelier. Évaluez chaque modification au regard de la fonction de la pièce plutôt que d’appliquer une règle de conception générique.
Quelles informations inclure dans une demande de devis d’usinage CNC ?
Pour obtenir un devis d’usinage CNC, définissez une géométrie maîtrisée, l’indice de révision, l’état du matériau, la quantité, les tolérances, les finitions, les justificatifs de contrôle, les modalités de livraison et un espace où le fournisseur pourra consigner ses hypothèses.
Pour obtenir un devis d’usinage CNC, définissez la géométrie maîtrisée, l’indice de révision du plan, les unités, la spécification du matériau et son état, la quantité, les tolérances, les exigences de surface, les opérations de finition, les dossiers de contrôle, le périmètre des certificats, les modalités de livraison et les hypothèses du fournisseur. Pour la production, précisez également les règles de notification des modifications et les attentes pour les commandes répétées afin que la base approuvée reste clairement définie.
Quelle est la différence entre le fraisage CNC et le tournage CNC ?
En fraisage, les outils de coupe tournent autour d’une pièce bridée, tandis qu’en tournage, la pièce tourne afin de façonner principalement des éléments géométriques de révolution ; de nombreuses pièces sur mesure font appel aux deux procédés CNC.
En fraisage CNC, les outils de coupe tournent autour d’une pièce bridée, tandis qu’en tournage CNC, la pièce tourne afin de façonner principalement des éléments géométriques de révolution. De nombreuses pièces sur mesure font appel aux deux procédés, et le choix de la gamme de fabrication dépend des relations entre les éléments géométriques et des risques liés aux montages.
Une machine 5 axes produit-elle automatiquement une pièce plus précise ?
Non. L’usinage 5 axes peut réduire les reprises de bridage et améliorer l’accès aux éléments géométriques, mais la précision de la pièce dépend toujours de l’étalonnage, du maintien de la pièce, de l’outillage, de l’état thermique, de la programmation, de la maîtrise du procédé et du contrôle.
Non. Pour une géométrie adaptée, l’usinage 5 axes peut améliorer l’accès et réduire les reprises de bridage, mais la précision dépend toujours de l’état de la machine, de son étalonnage, du maintien de la pièce, du comportement de l’outil, de l’état thermique, de la programmation, de la maîtrise du procédé et du contrôle. Évaluez la gamme de fabrication proposée au regard des éléments géométriques maîtrisés, et non du seul nombre d’axes. Demandez quel montage est supprimé, quelle relation entre références est préservée et comment la relation entre les éléments géométriques obtenus sera mesurée. La qualification de la machine et les justificatifs de contrôle restent propres à chaque pièce et ne sont pas garantis par la configuration de la machine.
Comment comparer deux devis d’usinage CNC ?
Avant de comparer deux devis d’usinage CNC, harmonisez l’indice de révision maîtrisé, le matériau, la quantité, le périmètre des procédés, les justificatifs de contrôle, les opérations sous-traitées, la base de livraison, les conditions de transport, l’outillage et les exclusions.
Ne comparez deux devis d’usinage CNC qu’après avoir harmonisé l’indice de révision maîtrisé, le matériau et la matière première, le périmètre des procédés, les opérations sous-traitées, les dossiers de contrôle, le dossier de certificats, la quantité, les conditions de livraison, le point de départ du délai, l’outillage et les exclusions. Réglez ces écarts avant de considérer le total le plus bas comme l’offre la moins coûteuse, car les éléments omis réapparaissent souvent sous forme de retards ou de reprises.
Conclusion : passer du mot-clé à une définition maîtrisée de la pièce
Après avoir traité les questions courantes liées à une demande de devis, passez de « qui peut fabriquer cette pièce ? » à « quelle définition exacte du produit, quelle gamme de fabrication, quels justificatifs et quel périmètre commercial demandons-nous au fournisseur de maîtriser ? ». Cette démarche réduit les hypothèses implicites et permet de vérifier les déclarations de capacité au regard de la pièce.
Commencez par la cartographie des gammes de fabrication selon les éléments géométriques, appliquez l’échelle de justification des tolérances uniquement lorsque la fonction l’exige, harmonisez les propositions à l’aide de la taxonomie des écarts de devis, puis diffusez le dossier de demande de devis maîtrisé. Ces outils donnent aux équipes d’ingénierie, de qualité et d’approvisionnement un langage commun avant le premier usinage.
Méthode du guide et limites des sources
Ce guide sur l’usinage CNC distingue les références techniques publiques de la page commerciale de Zhenling Metal. Les limites relatives à la planification des procédés, aux plans, aux tolérances, à la métrologie et à la stabilité s’appuient sur les sources citées du NIST, de l’ASME, de l’ISO et du JCGM. Les cotes données à titre d’exemple montrent comment vérifier des fichiers contradictoires ; elles ne définissent ni les limites de capacité de Zhenling, ni des valeurs de conception recommandées par défaut, ni des conseils de fabrication propres à une pièce.
Références et sources
- NIST : intégration de la conception préliminaire et de la planification de la fabrication
- ASME Y14.5 : cotation et tolérancement
- ISO 2768-1 : tolérances générales des dimensions linéaires et angulaires
- ISO 22081 : spécifications géométriques et dimensionnelles générales
- ISO 21920-1 : indication de l’état de surface
- JCGM VIM 2.41 : traçabilité métrologique
- NIST : traçabilité métrologique
- Manuel électronique NIST/SEMATECH : stabilité des procédés
- Rolled Alloys : fiche technique de l’acier inoxydable 316/316L
Publications similaires




Tendance actuelle




ZHENLING / FABRICATION SUR PLAN
D’une question technique à un plan prêt pour une demande de devis
Zhenling accompagne les acheteurs industriels pour la réalisation sur mesure de brides, de corps de vannes, de rouleaux, de tubes cintrés et de pièces usinées de forme complexe. Avant de chiffrer la gamme de fabrication, nos ingénieurs examinent le plan, l’état du matériau, le cumul des tolérances, la quantité et les exigences de contrôle.
POUR COMMENCERPlan · Échantillon · Cotes critiques
À PRÉCISERMatériau · Quantité · Tolérance · Certification
PLAN / MATÉRIAU / TOLÉRANCE
Préparez le descriptif de votre pièce
- DOCUMENT DE DÉPART
- Plan 2D/3D ou échantillon
- EXAMEN DU PROCÉDÉ
- Usinage · formage · soudage · contrôle
- Mode de réponse
- Envoyez le formulaire de demande du site
Nous utilisons les informations fournies pour examiner votre demande et y répondre. Consultez notre politique de confidentialité.


