Contacter Zhenling Company

Services d’usinage CNC de l’acrylique (PMMA) pour pièces industrielles sur mesure
L’usinage CNC de l’acrylique échoue pour trois raisons, rarement liées aux capacités de la machine. La nuance de la plaque n’a pas été précisée, la tolérance n’a pas été associée à une température et l’exigence de transparence optique n’a été communiquée qu’après la découpe du contour. Chacun de ces défauts du plan peut se solder par une pièce rebutée quatre semaines plus tard. Toute demande d’usinage CNC de l’acrylique PMMA devrait préciser la nuance de la plaque, coulée ou extrudée, son épaisseur, les surfaces optiques, la finition des chants, les précautions de manipulation et les besoins de contrôle. Le prix n’est pas le seul élément attendu. Demandez que le devis indique la gamme de fabrication proposée, les limites de capacité, les documents fournis et les hypothèses de délai.
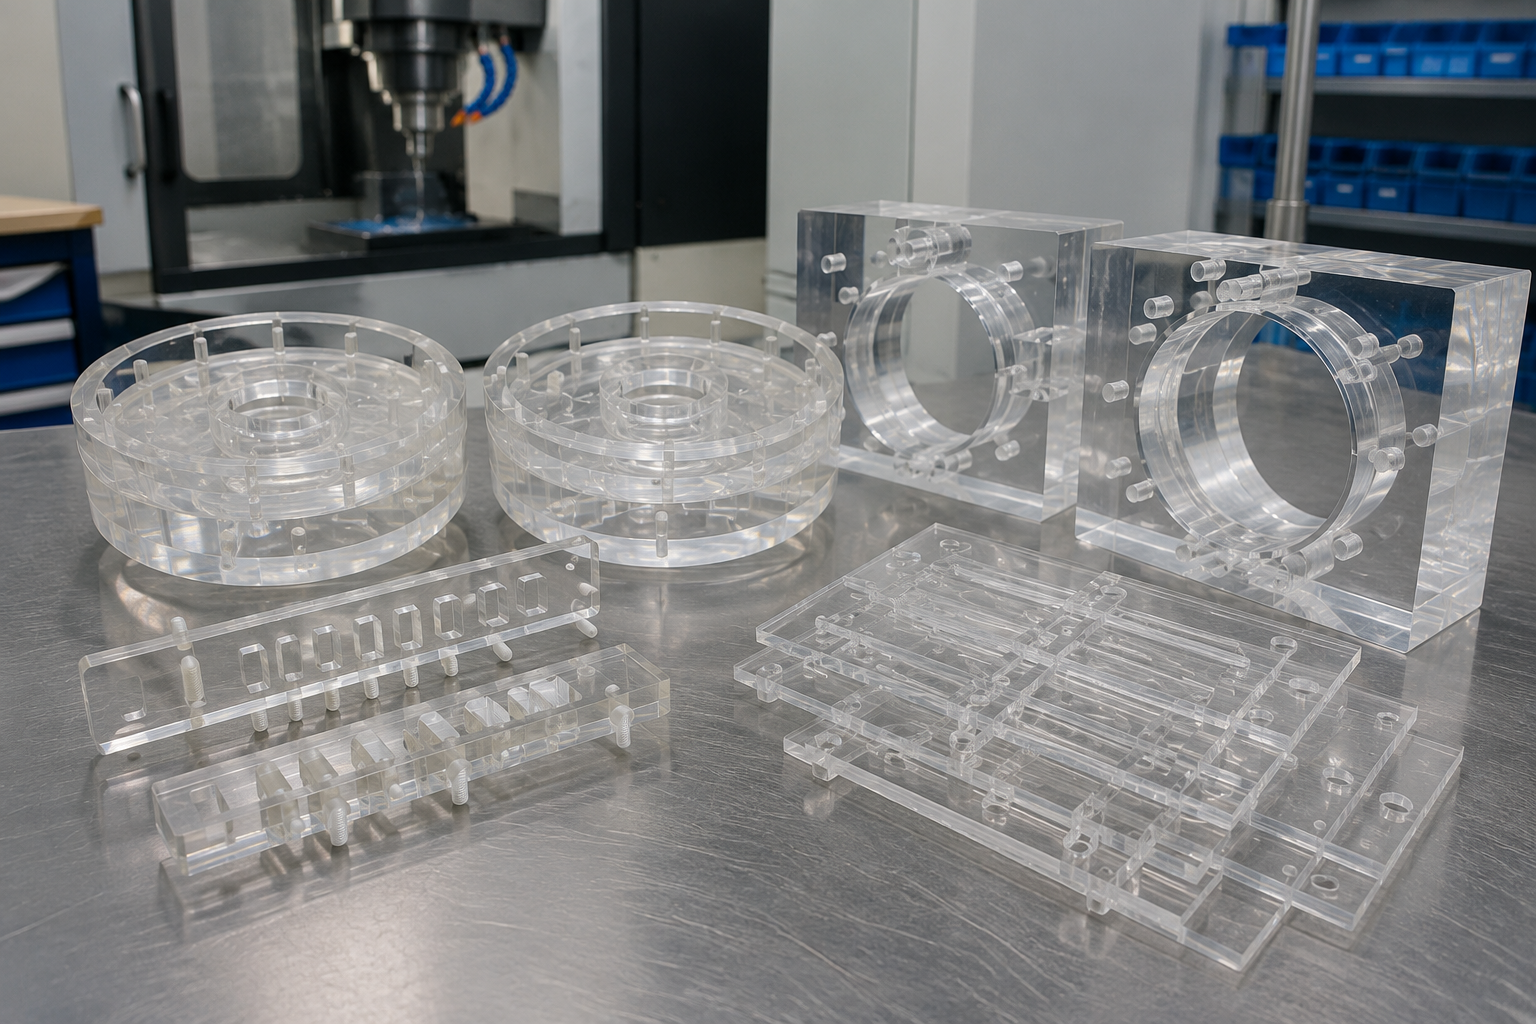
Dans notre usine de Jiashan, nous réalisons des pièces en PMMA d’après plan. Notre expérience de production documentée concerne les métaux, et non l’acrylique ; cette page précise ce qui peut en être transposé et ce qui doit être établi pour votre commande — avant l’envoi de vos fichiers, et non après l’échec du contrôle de la première pièce.
En bref — les six réponses utiles avant d’envoyer vos fichiers
-
Devis établi sur plan
Pratique courante pour les pièces sur mesure : le prix dépend du matériau, de la géométrie, de la quantité et du délai, sans tarif fixe. Le prix de votre pièce figure dans un devis écrit.
-
3–10 jours ouvrés pour les prototypes
Délais d’usinage courants dans le secteur : 3–10 jours ouvrés pour les prototypes, environ 1–3 semaines pour les petites séries et 3–6+ semaines pour les séries de production. Le transport s’y ajoute.
-
Commandes d’une seule pièce acceptées
Les commandes d’une seule pièce sont courantes dans l’usinage CNC sur mesure, et la plupart des fournisseurs n’imposent pas de quantité minimale stricte pour les pièces usinées.
-
±0,1 mm, valeur courante dans le secteur
Pour les éléments géométriques courants du PMMA usiné, la pratique du secteur se situe autour de ±0,1 mm. Les tolérances plus serrées sont étudiées élément par élément lors de l’examen du plan, à une température de mesure indiquée ; elles ne deviennent un engagement de Zhenling que si elles figurent dans un devis écrit.
-
Devis sous environ 24 heures
Dans le secteur, les délais de réponse vont du devis automatisé instantané au devis étudié par un ingénieur et transmis sous environ 24 heures pour une demande fondée sur un plan.
-
Contrôle de la première pièce possible
Les rapports de contrôle de la première pièce sont une option courante dans le secteur, dont le périmètre est défini pour chaque commande. La facturation des échantillons et les modalités d’avoir sont convenues lors de la demande.
Les chiffres présentés comme courants dans le secteur décrivent les pratiques habituelles des fournisseurs d’usinage sur mesure et vous aident à vérifier la cohérence d’un devis. Ils ne constituent des engagements de Zhenling que s’ils figurent dans un devis écrit pour votre pièce.
Zhenling peut-il usiner ma pièce en acrylique ?
Le choix de la gamme de fabrication dépend du plan, pas du nom du matériau. Un panneau plat percé selon des cercles de boulonnage, un bossage de guide de lumière obtenu par tournage et un boîtier à angles composés nécessitent trois montages différents, même s’ils proviennent tous de la même plaque d’acrylique.
Bien usiner l’acrylique consiste surtout à maîtriser la chaleur et les contraintes internes. Une machine CNC enlève de la matière plus vite que le PMMA ne peut dissiper la chaleur produite : l’outil, l’avance et l’évacuation des copeaux déterminent donc si la pièce reste nette ou si elle fond. Des études de fraisage du PMMA évaluées par des pairs montrent que la vitesse de broche, l’avance et la profondeur de coupe modifient de façon mesurable la température d’usinage, la rugosité de surface et la morphologie des copeaux.7
FIG.01PMMA_OPTICAL_INSPECT
Tableau des procédés de l’usine de Jiashan
En service
Fraisage CNC
Tournage CNC
Alésage CNC
Rectification CNC
Électroérosion à fil
Perçage sur perceuse radiale
Centres d’usinage 3/4 axes
Centres d’usinage 5 axes
Cette liste correspond à nos équipements réels. Elle ne garantit pas, à elle seule, une tolérance donnée sur votre pièce. La capacité d’un procédé doit être établie à partir d’une spécification définie, d’un procédé stable et de données observées sur l’élément géométrique produit.
Les dimensions possibles dépendent des courses de la machine proposée et du montage : indiquez donc l’encombrement total, l’épaisseur maximale et la quantité par lot. L’examen du plan permet de confirmer le centre d’usinage et le montage adaptés ; la quantité minimale est précisée dans le devis écrit.
MATERIALSELECTOR.EXE
Tableau d’aide au choix des plaques
Presque tous les guides de fraisage de l’acrylique donnent la même consigne : toujours choisir une plaque coulée. Pour la qualité des chants, le collage au solvant et la résistance aux craquelures, ce conseil est juste. Mais pour la dimension que les ingénieurs inscrivent effectivement sur leurs plans, c’est l’inverse.
Plaques d’acrylique coulé≈ ±10 %
Extrudé≈ ±5 %
Règle de spécification
Extrudé, si l’épaisseur à l’état livré est fonctionnelle
Plaques d’acrylique couléMoins de 1 %
Extrudé1–3 %
Règle de spécification
Coulé, pour toute pièce traversée du regard de plus de 6 mm
Plaques d’acrylique coulé90–92 %
Extrudé88–91 %
Règle de spécification
Coulé, pour les guides de lumière et les lentilles
Plaques d’acrylique couléPermet un joint optiquement transparent
ExtrudéTend à se craqueler autour du joint
Règle de spécification
Coulé, sans exception, pour les assemblages collés
Plaques d’acrylique couléCopeaux distincts, moins de matière collée à l’outil
ExtrudéPlus souple, fond plus facilement et se recolle à l’outil
Règle de spécification
Coulé, pour les poches profondes et les longues coupes
Plaques d’acrylique couléFourchette de prix supérieure
Extrudé20–40 % moins cher
Règle de spécification
Extrudé, pour les pièces peintes, stratifiées ou cachées
Concernant la découpe au jet d’eau, les recherches sur la qualité du trait de coupe montrent que l’état du chant dépend du choix de l’abrasif et des conditions d’utilisation, et pas seulement du procédé.9
Considérez les valeurs de ±10 % et ±5 % comme des valeurs publiées typiques pour les plaques, et non comme des limites d’acceptation. Une commande peut imposer la classe de tolérance de la norme applicable aux plaques2 ainsi que la fiche technique du fabricant concerné : indiquez les deux plutôt que de reprendre une comparaison générale dans une spécification.
Voici le compromis dans son ensemble : le coulé l’emporte pour tout ce à travers quoi l’on regarde ; l’extrudé, pour l’épaisseur que l’on mesure et le prix que l’on paie. Nommer la nuance ne suffit pas à spécifier le matériau : la norme ASTM D4802 distingue le matériau coulé en cellule du matériau fabriqué en continu et fixe les limites d’acceptation optique de la plaque elle-même.1
Tableau de choix des procédés
Quand l’usinage CNC de l’acrylique est le bon procédé — et quand il ne l’est pas.
Épaisseur adaptéeDe 3 mm au bloc massif
Éléments géométriques 3DPoches, alésages, filetages, angles composés
Effet thermiqueChaleur locale à la coupe, maîtrisée par l’avance et l’évacuation des copeaux
Choisissez plutôt ce procédé si…—
Épaisseur adaptéePlaque mince, jusqu’à environ 12 mm
Éléments géométriques 3DProfils bidimensionnels uniquement
Effet thermiqueChant affecté par la chaleur, avec contraintes résiduelles
Choisissez plutôt ce procédé si…Votre pièce est un profil découpé dans une plaque coulée mince, avec un chant visible, sans alésage ni poche
Épaisseur adaptéeDe la plaque mince à la plaque épaisse
Éléments géométriques 3DProfils 2D, rayon limité dans les angles intérieurs
Effet thermiqueAucun apport de chaleur
Choisissez plutôt ce procédé si…La pièce est épaisse, sensible à la chaleur, et son chant sera caché ou repris en finition
Épaisseur adaptéeParois conçues pour l’écoulement de la matière
Éléments géométriques 3DÉléments géométriques intégrés à la conception, sans contre-dépouilles en l’absence de tiroirs
Effet thermiqueChaque pièce conserve les effets de sa fusion
Choisissez plutôt ce procédé si…La conception est figée et la quantité annuelle justifie l’investissement dans l’outillage
Le fraisage n’est pas toujours la bonne solution pour une pièce en acrylique, et un fournisseur qui ne le reconnaît jamais n’inspire guère confiance lorsqu’il l’est. Des recherches publiées sur le laser CO2 font état d’une zone affectée thermiquement mesurable dans le PMMA, dont l’étendue dépend de la puissance du laser et de la vitesse de coupe.6
Pièces courantes en acrylique et leurs applications
Fenêtres optiques et voyants, protecteurs de machines et panneaux de sécurité, guides de lumière et caches de lampes, panneaux et entourages d’instruments, enceintes de laboratoire et blocs collecteurs alésés. Le polyméthacrylate de méthyle — PMMA, commercialisé sous le nom d’acrylique — est spécifié comme solution plus légère que le verre pour la signalétique, l’éclairage, les lentilles automobiles et les fenêtres d’observation.
L’acrylique offre une meilleure transparence optique, une plus grande dureté de surface et une meilleure stabilité aux UV que le polycarbonate. Le polycarbonate résiste beaucoup mieux aux chocs : c’est le thermoplastique le plus sûr lorsqu’une pièce doit encaisser un impact, et l’usinage CNC du polycarbonate convient donc aux protecteurs et vitrages exposés aux coups. Si la résistance aux chocs prime, le polycarbonate est le bon choix et nous vous le dirons, même si cela signifie renoncer au projet.
Niveaux de transparence — ce qu’apporte chaque étape de polissage
Vous hésitez entre une plaque coulée et une plaque extrudée sur votre plan ? Ouvrez l’outil de choix entre coulé et extrudé → ou utilisez le sélecteur de procédés pour comparer le fraisage au laser et au jet d’eau — ou décrivez-nous la fonction de la pièce et nous vous recommanderons par écrit une plaque coulée ou extrudée.
Combien cela coûtera-t-il et qu’est-ce qui fait varier le prix ?
L’usinage CNC sur mesure fait généralement l’objet d’un devis établi sur plan. Dans le secteur, le prix dépend du matériau, de la géométrie, de la quantité et du délai, sans tarif fixe, et les principaux prestataires acceptent les commandes d’une seule pièce. Le prix exact de votre pièce figure dans un devis écrit de Zhenling.
Nous ne publions ni pourcentage d’économies ni délai de retour sur investissement pour l’usinage de l’acrylique, car nous ne disposons pas de données de coûts clients qui permettraient de les chiffrer honnêtement. Les coûts varient trop selon la géométrie et la quantité pour qu’un chiffre unique vous soit utile.
Facteurs de variation des devis
— ce qui fait réellement varier un devis pour une pièce en acrylique
Nuance de la plaque et gamme de fabrication
Ce qui fait varier le prix
Coulé ou extrudé, nuance de marque ou générique, taux d’utilisation de la plaque selon le plan de découpe
Ce qu’il faut indiquer dans votre demande
Spécification, catégorie, nuance et responsable de l’approvisionnement en plaques
Nombre de tolérances spécifiées
Ce qui fait varier le prix
Le nombre de cotes assorties d’une tolérance particulière, plutôt que la seule tolérance la plus serrée
Ce qu’il faut indiquer dans votre demande
Une tolérance générale et une courte liste de cotes fonctionnelles critiques
Nombre de montages
Ce qui fait varier le prix
Chaque transfert de référence accroît le risque de défaut de position et le temps machine
Ce qu’il faut indiquer dans votre demande
Système de références spécifiées et éléments géométriques à réaliser dans un même montage
Niveau de finition
Ce qui fait varier le prix
Brut d’usinage ou finition par sablage, ponçage, polissage à la flamme ou à la vapeur
Ce qu’il faut indiquer dans votre demande
Faces et chants concernés, ainsi que critères d’acceptation
Étendue du contrôle
Ce qui fait varier le prix
Contrôle par échantillonnage ou à 100 % des éléments géométriques signalés, et format du rapport
Ce qu’il faut indiquer dans votre demande
Liste des éléments géométriques, méthode, étendue du contrôle et contenu du rapport
Détensionnement
Ce qui fait varier le prix
Autorisation éventuelle d’un cycle de recuit entre les étapes
Ce qu’il faut indiquer dans votre demande
Nécessité éventuelle d’une stabilité dimensionnelle sur plusieurs semaines
Appliquer des tolérances serrées à toutes les cotes peut élargir le périmètre du contrôle et augmenter le prix. Indiquez les cotes fonctionnelles, les références spécifiées et les méthodes d’acceptation afin que le devis écrit puisse préciser l’étendue du contrôle nécessaire et sa base tarifaire.
Pourquoi deux devis pour un même modèle peuvent varier du simple au triple
La mention « acrylique transparent de 6 mm » suffit pour obtenir un prix. Elle ne suffit pas pour obtenir deux fois la même pièce en acrylique. Deux fournisseurs peuvent proposer des montants très différents à partir du même plan ; un devis inférieur au coût de la matière première signale généralement une spécification mal comprise plutôt qu’un procédé moins cher.
Grille de préparation de la demande de devis pour l’usinage CNC du PMMA
Le devis le moins cher n’est pas nécessairement le plus intéressant sur le plan commercial : son périmètre peut omettre l’identification du matériau, la matière enlevée, les montages, l’ébavurage, le contrôle, la finition, l’emballage ou la destination. Zhenling utilise la grille suivante pour transformer un plan en demande comparable, sans promettre un prix d’usinage CNC du PMMA qui ne serait pas étayé.
À fournir par l’acheteur
Fichiers 2D et 3D maîtrisés, indice de révision et rôle de l’échantillon de référence
À confirmer par Zhenling
Lisibilité de la géométrie, contradictions et questions en suspens
Effet sur le devis
Clarté du périmètre et temps consacré à l’examen technique
À fournir par l’acheteur
Fonction de la pièce et spécification ASTM, ASME ou autre exigée par l’acheteur
À confirmer par Zhenling
Périmètre applicable et responsabilité du fournisseur
Effet sur le devis
Travail nécessaire pour démontrer le respect des exigences et fournir les justificatifs
À fournir par l’acheteur
Désignation UNS ou nuance exacte, forme du produit et état métallurgique ou dureté
À confirmer par Zhenling
Disponibilité, provenance acceptable et règles de substitution
Effet sur le devis
Matière première, rendement matière et risque
À fournir par l’acheteur
Conductivité ou résistivité visée et interfaces critiques
À confirmer par Zhenling
Exigence mesurable et format des justificatifs
Effet sur le devis
Choix du matériau et gamme de contrôle
À fournir par l’acheteur
Références spécifiées, cotes, tolérances, ajustements, filetages et chants sensibles
À confirmer par Zhenling
Gamme de fabrication et de contrôle
Effet sur le devis
Montages, accès des outils, contrôle et risque de reprise
À fournir par l’acheteur
Finition, placage, nettoyage, masquage, zones de contact et zones d’aspect
À confirmer par Zhenling
Source d’approvisionnement, séquence des opérations et plan de protection
Effet sur le devis
Hypothèses concernant la sous-traitance, la manutention et les délais
À fournir par l’acheteur
Besoins de justificatifs relatifs au matériau, aux dimensions, à la première pièce, au contrôle final et au marquage
À confirmer par Zhenling
Disponibilité, méthode, échantillonnage et format
Effet sur le devis
Périmètre de la documentation qualité
À fournir par l’acheteur
Prototype, quantité par lot et prévisions réalistes de commandes récurrentes
À confirmer par Zhenling
Montage et gamme de fabrication
Effet sur le devis
Répartition des coûts de montage et coût unitaire
À fournir par l’acheteur
Protection des surfaces, intercalaires, étiquetage, destination et besoins de l’importateur
À confirmer par Zhenling
Méthode d’emballage et hypothèses logistiques
Effet sur le devis
Manutention, transport et documentation
À fournir par l’acheteur
Date d’arrivée requise et étapes de validation
À confirmer par Zhenling
Calendrier réalisable une fois toutes les questions en suspens résolues
Effet sur le devis
Choix liés à la capacité, aux procédés sous-traités et au transport
Carte des points bloquants pour comparer les devis PMMA
MAT-01
Matériau
La nuance, la forme, l’état métallurgique, la disponibilité et la conductivité peuvent déterminer le devis avant même le choix de la machine.
GEO-02
Géométrie
Les cavités profondes, les sections minces, les orientations multiples et l’ébavurage difficile peuvent multiplier les montages et les risques liés à la manipulation.
ACC-03
Acceptation
Les tolérances critiques, l’échantillonnage, le format du rapport et les exigences relatives à la première pièce peuvent modifier le plan de contrôle.
SUR-04
Surface
Le nettoyage, le placage, la protection des zones de contact, les critères d’aspect et l’emballage peuvent devenir les étapes déterminantes avant la livraison.
DEL-05
Livraison
La quantité, le calendrier de validation, les procédés sous-traités, la destination et la responsabilité des documents peuvent modifier les modalités commerciales.
Qui assume le risque en cas de problème ?
Pour une commande de pièces usinées, la répartition des risques dépend des critères d’acceptation écrits, et non de la bonne volonté de chacun. Avant le début de la production, le bon de commande devrait préciser les éléments géométriques signalés, la méthode de mesure, la température à laquelle la conformité est évaluée, l’étendue du contrôle, la règle de décision et la partie qui assume les rebuts si la plaque fournie se comporte autrement qu’annoncé. L’approbation de la première pièce constitue un point d’arrêt : le lot n’est lancé qu’après acceptation de ces paramètres. Demandez à chaque fournisseur comparé, y compris à nous, de consigner cette même liste par écrit avant d’établir son devis.
L’Incoterm convenu détermine aussi la répartition des risques, pas seulement les frais de transport. Selon les règles Incoterms couramment utilisées pour l’exportation de pièces usinées, la marchandise passe sous votre responsabilité à la sortie de l’usine avec EXW, au port de chargement avec FOB et seulement à la livraison chez vous avec DDP ; le terme inscrit dans le devis détermine donc qui supporte les risques de perte, de dommage et les obligations douanières pendant le transport.
Le rejet le plus coûteux d’une pièce en acrylique est celui qui survient après un contrôle dimensionnel réussi. Les pièces présentent les bonnes cotes, sont expédiées, puis reviennent parce que leur face d’observation paraît voilée sous l’éclairage du client. L’usinage n’est pas en cause : la finition de surface n’avait jamais été spécifiée.
Plage de dilatation thermique — une tolérance sans température n’est pas un critère d’acceptation
Les valeurs publiées du coefficient de dilatation linéaire du PMMA se situent autour de 0,07 mm par mètre et par °C, soit environ six fois celui de l’acier. Utilisez cette valeur pour une première estimation et consultez la fiche technique du fabricant pour toute cote proche de sa limite. Voilà pourquoi une tolérance de ±0,01 mm annoncée sans température de référence, sans indication de correction ni budget d’incertitude relève davantage du marketing que d’un critère d’acceptation.
| Longueur de l’élément géométrique | ΔT = 2 °C | ΔT = 5 °C | ΔT = 10 °C |
|---|---|---|---|
| 50 mm | 0,007 mm | 0,018 mm | 0,035 mm |
| 100 mm | 0,014 mm | 0,035 mm | 0,070 mm |
| 300 mm | 0,042 mm | 0,105 mm | 0,210 mm |
| 500 mm | 0,070 mm | 0,175 mm | 0,350 mm |
La température internationale de référence pour les mesures dimensionnelles est de 20 °C. Une tolérance indiquée pour « la pièce » ne constitue pas un critère d’acceptation ; une tolérance associée à trois cotes précises et à une température indiquée en constitue un.
Plaque fournie par le client
C’est une pratique courante dès lors que la demande précise l’état de la plaque fournie, la surépaisseur disponible, l’identification du matériau, les contrôles attendus et la partie qui assume le risque de rebut si la plaque se comporte autrement qu’annoncé. Les litiges commencent lorsque les caractéristiques d’une matière fournie par le client restent implicites.
Contraintes résiduelles dans le temps
Précisez l’épaisseur de la section et la stabilité dimensionnelle souhaitée dans le temps : le détensionnement pourra ainsi être prévu comme une opération, au lieu de faire l’objet d’une discussion ultérieure.
Contamination ferreuse
Pour une pièce transparente, séparer les copeaux de plastique des copeaux métalliques est une exigence de manipulation, car la contamination risque d’apparaître lors de votre contrôle à réception plutôt que lors du nôtre.
L’usinage ne peut pas corriger la tolérance d’épaisseur d’une plaque sur une face qui n’est pas usinée
L’épaisseur des plaques de PMMA coulé présente une tolérance d’environ ±10 %, contre environ ±5 % pour les plaques extrudées. Si l’épaisseur à l’état livré est fonctionnelle, la décision relève donc de l’achat, pas de l’usinage.
Deux conditions commerciales à préciser dans le même e-mail que le plan
Pour les commandes d’usinage exportées de Chine, il est courant dans le secteur de verser un acompte de 30–50 %, puis de régler le solde par T/T avant expédition ; il s’agit d’une pratique de fournisseurs comparables, pas d’une condition de Zhenling, et les modalités de votre commande seront fixées dans le devis. Les fournisseurs d’usinage à l’export signent généralement un accord de confidentialité sur demande, sur le modèle de l’une ou l’autre partie : abordez donc ce point avant l’ouverture de tout fichier pour examen.
Que peut réellement démontrer Zhenling ?
L’expérience publiquement documentée de Zhenling concerne les métaux : aciers au carbone et alliés, aciers inoxydables, alliages de nickel et aluminium, usinés d’après plan pour les appareils sous pression, la séparation pétrole-gaz et la régulation des fluides. Les acheteurs qui envisagent de nous confier des pièces en acrylique sont en droit de savoir précisément quelle part de cette expérience est transposable ; nous la présentons donc dans un tableau de transfert des capacités à trois colonnes, plutôt que dans une formule commerciale.
TABLEAU DE TRANSFERT DES CAPACITÉS
Tous les points de la troisième colonne sont définis lors de l’examen du plan et consignés dans le devis avant toute coupe du matériau. Vous acceptez ou refusez ensuite ces paramètres établis sur la première pièce, avant le lancement du lot. C’est la séquence habituelle dans l’industrie lorsqu’un atelier travaille pour la première fois un matériau donné.
Selon les informations fournies par l’entreprise, elle exerce ses activités depuis 2006 sur un site de production de 8 000 m² à Jiashan, comprenant un atelier de 6 000 m². Ces éléments ne prouvent ni son expérience du PMMA, ni son volume d’exportation, ni sa capacité à fabriquer une pièce soumise pour étude ; le grade, l’historique du matériau brut, la gamme de fabrication, les risques de stabilité et le contrôle doivent être examinés pour chaque commande.
Une tolérance générale, sans indication de température ni de contexte d’ajustement fonctionnel, ne suffit pas pour examiner le procédé d’usinage du PMMA. Repérez les cotes des surfaces d’assemblage ou d’étanchéité afin de pouvoir évaluer le montage d’usinage, la stratégie de passes, le conditionnement et le contrôle pour la commande.
Ce que chaque document justificatif peut prouver, et ses limites
DOC-01
Certificat matière ou fiche de lot
Atteste
L’identité du matériau et les valeurs expressément couvertes par ce document
Ne remplace pas
Les dimensions de la pièce finie ou son état de surface
DOC-02
Rapport de contrôle dimensionnel
Atteste
Les caractéristiques mesurées dans les conditions indiquées, évaluées selon les pratiques documentées de traçabilité et de température de référence
Ne remplace pas
Les éléments géométriques non mesurés, ni une décision d’acceptation sans budget d’incertitude
DOC-03
Première pièce
Atteste
Les caractéristiques convenues sur l’indice de révision du plan validé
Ne remplace pas
À lui seul, le contrôle d’un lot à l’autre
DOC-04
Enregistrements de lot
Atteste
La continuité des contrôles approuvés sur l’ensemble du lot validé
Ne remplace pas
Tout ce qui sort des règles de couverture prévues au contrat
Les acheteurs considèrent souvent qu’un rapport dimensionnel prouve le respect d’une tolérance. Il prouve qu’une valeur a été enregistrée. Pour savoir si cette valeur permet d’accepter la pièce, il faut examiner l’instrument, son état d’étalonnage et le budget d’incertitude associé au résultat, selon une règle de décision convenue à l’avance plutôt que débattue après coup.
Outils pour l’usinage CNC du PMMA
APP_01
Outil de choix entre PMMA coulé et extrudé
APP_02
Calculateur de variation dimensionnelle thermique du PMMA
APP_03
Outil de choix de la gamme de fabrication
APP_04
Vérification de la demande de devis pour une pièce en PMMA
FAQ : les questions des acheteurs avant de lancer une commande d’usinage de PMMA
Il n’existe pas de valeur unique que l’on puisse annoncer honnêtement : tout dépend de la taille de l’élément géométrique, de l’état du matériau brut, du nombre de mises en position et des conditions de mesure. Dans le secteur, la tolérance se situe autour de ±0,1 mm pour les éléments géométriques courants usinés en PMMA, avec des tolérances plus serrées pour les cotes expressément signalées. Envoyez votre plan en indiquant les cotes fonctionnelles et la température de mesure.
Choisissez le PMMA coulé pour la transparence optique, le collage au solvant, le thermoformage et les sections épaisses à travers lesquelles on regarde. Choisissez le PMMA extrudé lorsque l’épaisseur de la plaque livrée est une cote fonctionnelle, que la pièce est cachée, peinte ou stratifiée, ou que la section est mince et que le coût compte. Pour une épaisseur de 6 mm, le coût du matériau au mètre carré est également inférieur de 20–40 % pour une plaque extrudée.
Pas avec le seul usinage. Une face fraisée porte des marques d’outil qui apparaissent comme des volutes en lumière transmise, et aucune vitesse d’avance ne les élimine totalement. La transparence optique est ensuite rétablie par ponçage humide progressif, polissage à la flamme ou polissage à la vapeur, chacun ayant son coût, sa surépaisseur nécessaire et ses limites de compatibilité. Le polissage doit être spécifié comme une opération de finition, et non présumé.
Le PMMA offre une meilleure transparence optique, une plus grande dureté de surface et une meilleure stabilité aux UV. Le polycarbonate résiste beaucoup mieux aux chocs et constitue un choix plus sûr lorsque la pièce doit encaisser un impact. Le PMMA est également plus sensible aux solvants et aux produits de nettoyage, ce qui compte pour les boîtiers de laboratoire et ceux destinés au contact alimentaire.
Oui. Plexiglas et Perspex sont des noms commerciaux du même thermoplastique, le PMMA : l’usinage du Plexiglas, du Perspex et du PMMA désigne donc le même type de projet d’usinage. Sur un plan, ce qui compte n’est pas le nom commercial, mais la spécification, la catégorie, le grade et l’état à la livraison, car ce sont ces éléments qu’une commande permet d’exiger d’un fournisseur.
Oui, dès lors que la demande précise l’état du matériau fourni, la surépaisseur disponible, l’identité du matériau, les contrôles attendus et la partie qui assume le risque de rebut si le matériau brut se comporte autrement que prévu. L’usinage d’un matériau fourni par le client est courant ; les litiges commencent lorsque ses caractéristiques ne sont pas précisées.
Ceux que prévoit la commande, à définir avant la production et non après. Dès la demande de devis, précisez la liste des éléments géométriques, la méthode, l’étendue du contrôle et le format du rapport afin de pouvoir réellement comparer les devis.






