Contacter Zhenling Company

Usinage CNC en Chine : pièces métalliques sous pression et de régulation des fluides
Les acheteurs de pièces usinées CNC en Chine veulent d’abord savoir si l’atelier peut respecter leur plan. Shanghai Zhenling Hardware Co., Ltd. usine depuis 2006 des pièces métalliques non standard d’après plan et exploite sa propre usine à Jiashan, dans le Zhejiang, pour les applications sous pression, la séparation du pétrole et du gaz et la régulation des fluides. Envoyez votre plan : un ingénieur méthodes l’examinera avant tout chiffrage.
Conditions relatives aux échantillons
Les échantillons font l’objet d’un devis et sont facturés à la pièce ; la production en série ne commence qu’après votre validation de la première pièce
Vos plans sont traités de manière confidentielle ; nous signons un accord de confidentialité mutuel, sur le modèle de l’une ou l’autre partie, avant d’examiner vos fichiers.
Délai de réponse et de fabrication
Délai d’établissement du devis
Sous 24-48 heures les jours ouvrés, après examen par un ingénieur
Délai de fabrication d’un prototype
3-10 jours ouvrés après validation du plan
Délai de fabrication en petite série
5-20 jours ouvrés après validation du plan
Conditions de commande
Quantité minimale de commande
Aucune quantité minimale pour les travaux d’usinage ; les commandes d’une seule pièce sont acceptées
Tolérance générale appliquée par défaut
ISO 2768-m, sauf indication contraire sur votre plan
Formats de fichiers acceptés
STEP, IGES, Parasolid ou SolidWorks, accompagnés de plans 2D au format PDF, DWG ou DXF
- Devis examiné par un ingénieur sous 24-48 heures
- Prototypes en 3-10 jours ouvrés
- ISO 2768-m comme tolérance générale par défaut
- Aucune quantité minimale de commande
Nos capacités d’usinage
Notre activité se répartit entre quatre domaines : les procédés d’usinage, les matériaux, la finition de surface et les secteurs auxquels les pièces finies sont destinées. Chacun possède sa propre page détaillée ; cette page vous aide à choisir celui qui correspond à votre pièce.
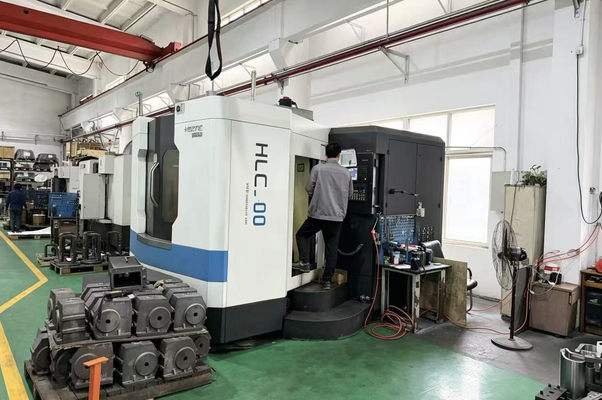
En tant que fabricant de pièces usinées CNC d’après vos plans, nous présentons nos capacités plutôt qu’un catalogue, car aucune de ces pièces n’est tenue en stock.
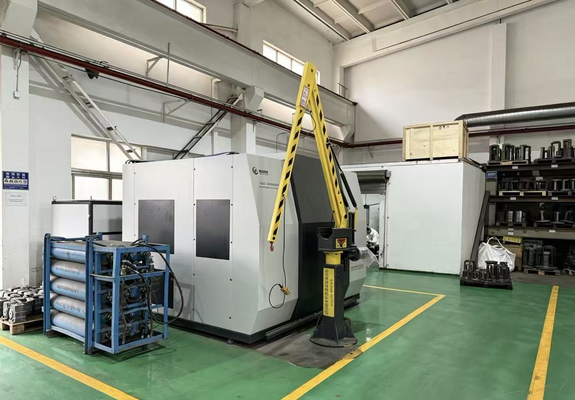
Les travaux que nous réalisons
- Service d’usinage CNC sur mesure : pièces fabriquées d’après votre plan, de la première pièce unique aux séries récurrentes
- Prototypage rapide avant tout engagement sur l’outillage et production en petite série
- Fabrication à la demande : aucune pièce en stock et chaque projet d’usinage démarre à partir de vos fichiers
- Pièces métalliques usinées CNC, avec une activité distincte pour les plastiques techniques
- Les opérations de fabrication métallique complémentaires à l’usinage — cisaillage, roulage de tôles, pressage et soudage — lorsque l’assemblage le nécessite
Zhenling fonctionne comme un atelier d’usinage de précision, et non comme une usine de production en volume ; cela se reflète dans la planification des projets. Chaque élément géométrique de haute précision reçoit le réglage et le contrôle nécessaires ; le reste de la pièce relève de la classe générale. Les prototypes rapides et les lots de production passent par le même examen du plan : la première pièce et la centième répondent ainsi aux mêmes critères d’acceptation.
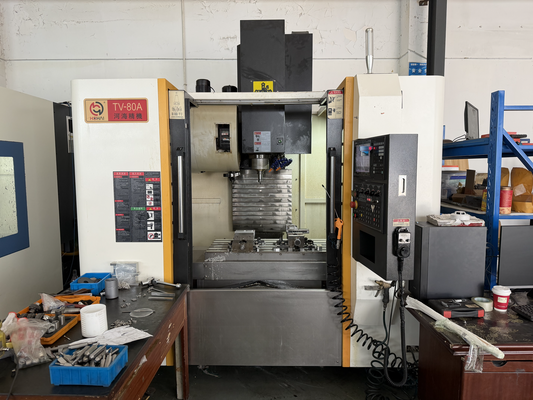
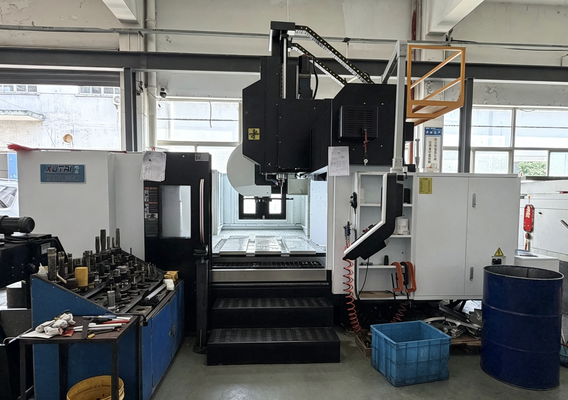
Service d’usinage CNC — présentation complète des capacités
Procédés, catégories de machines, choix des matériaux pour les milieux chauds, corrosifs et sous haute pression, tolérances, contrôle qualité et ensemble des conditions commerciales. Consultez cette page si vous connaissez déjà le procédé dont vous avez besoin.
Les pièces que nous usinons le plus souvent
- Brides et corps à bride
- Rouleaux
- Tubes coudés et composants de tuyauterie
- Corps de vanne
- Bouchons et obturateurs
- Ensembles mécaniques complets et leurs composants usinés
Matériaux que nous usinons d’après plan
Nous travaillons d’abord les métaux : acier à roulements, aciers au carbone et alliés, acier inoxydable, alliages à base de nickel pour les milieux chimiques et alliages d’aluminium. Les plastiques techniques constituent une activité distincte ; leurs pièces sont chiffrées en tenant compte du comportement propre à chaque matériau, sans les traiter comme des métaux tendres.
Tableau de correspondance entre normes pour les nuances
La plupart des nuances de notre registre de matières portent une désignation GB, tandis que la plupart des demandes reçues de l’étranger utilisent les normes ASTM, AISI ou EN. Ce tableau permet de faire le lien. Lisez-le comme une correspondance avec la nuance connue la plus proche, et non comme une équivalence : des nuances rapprochées ne sont pas interchangeables, car leurs plages de composition chimique et leurs exigences mécaniques peuvent différer selon les normes ; nous achetons la nuance indiquée sur votre plan.
| Désignation GB | Correspondance ASTM / AISI | Correspondance EN | Applications dans nos réalisations |
|---|---|---|---|
| Q345D | A572 Gr. 50 (également A656) | S355J2 (1.0577), S355N (1.0545) | Corps de structure et pièces sous pression. La lettre finale indique la classe d’essai de résilience ; D correspond à un essai à moins 20 degrés Celsius. La désignation Q345 est devenue Q355 dans la norme GB/T 1591-2018, et les deux figurent encore sur les plans |
| Q235A | Famille A36, acier de construction à faible teneur en carbone | Famille S235 | Supports mécano-soudés courants et corps non critiques. Correspondance au niveau de la famille ; à vérifier selon la norme indiquée sur votre plan |
| 20# / 45# | 1020 / 1045 | Famille C22 / C45 | Arbres tournés, bouchons, bagues. Correspondance au niveau de la famille dans la colonne EN ; précisez l’état de livraison avec la nuance |
| 42CrMo | 4140 / 4142 | 42CrMo4 (1.7225) | Arbres fortement sollicités, corps de vanne et éléments de fixation à l’état trempé et revenu. Nous usinons aussi le 25CrMo et le 12CrMoV ; leurs correspondances sont confirmées lors de l’examen du plan et ne se déduisent pas de cette ligne |
| GCr15 | 52100 | 100Cr6 (1.3505) | Portées et bagues de roulement. Correspondance par famille de nuances ; avant toute substitution, vérifiez la plage de composition selon la norme indiquée sur votre plan |
| 304 / 304L / 316 / 316L / 321 | Mêmes désignations à l’international | 1.4301 / 1.4307 / 1.4401 / 1.4404 / 1.4541 | Régulation des fluides, portées d’étanchéité, pièces en contact avec le fluide |
| C276 / 904L | Mêmes désignations à l’international | 2.4819 / 1.4539 | Milieux chimiques fortement corrosifs |
Une précision dans votre demande évite un échange supplémentaire : indiquez la nuance et l’état ou la classe de résilience requis. Vous ne savez pas quelle nuance convient aux conditions de service ? Présélectionnez un alliage adapté à vos conditions de service avant d’envoyer vos fichiers.
Matériaux : matrice de sélection et liste complète des nuances
Des pages détaillées pour chaque nuance et une matrice de sélection pour les milieux chauds, corrosifs et sous haute pression. Commencez par là si la nuance reste à définir ; si elle est déjà choisie, accédez directement aux listes ci-dessous.
Métaux
Plastiques techniques — une activité distincte
Une autre nuance
Joignez la nuance à votre plan : nous confirmerons sa disponibilité, son état et son prix dans le devis. Les nuances absentes de la liste ci-dessus sont chiffrées de la même façon, sur la base de notre gamme complète de matériaux.
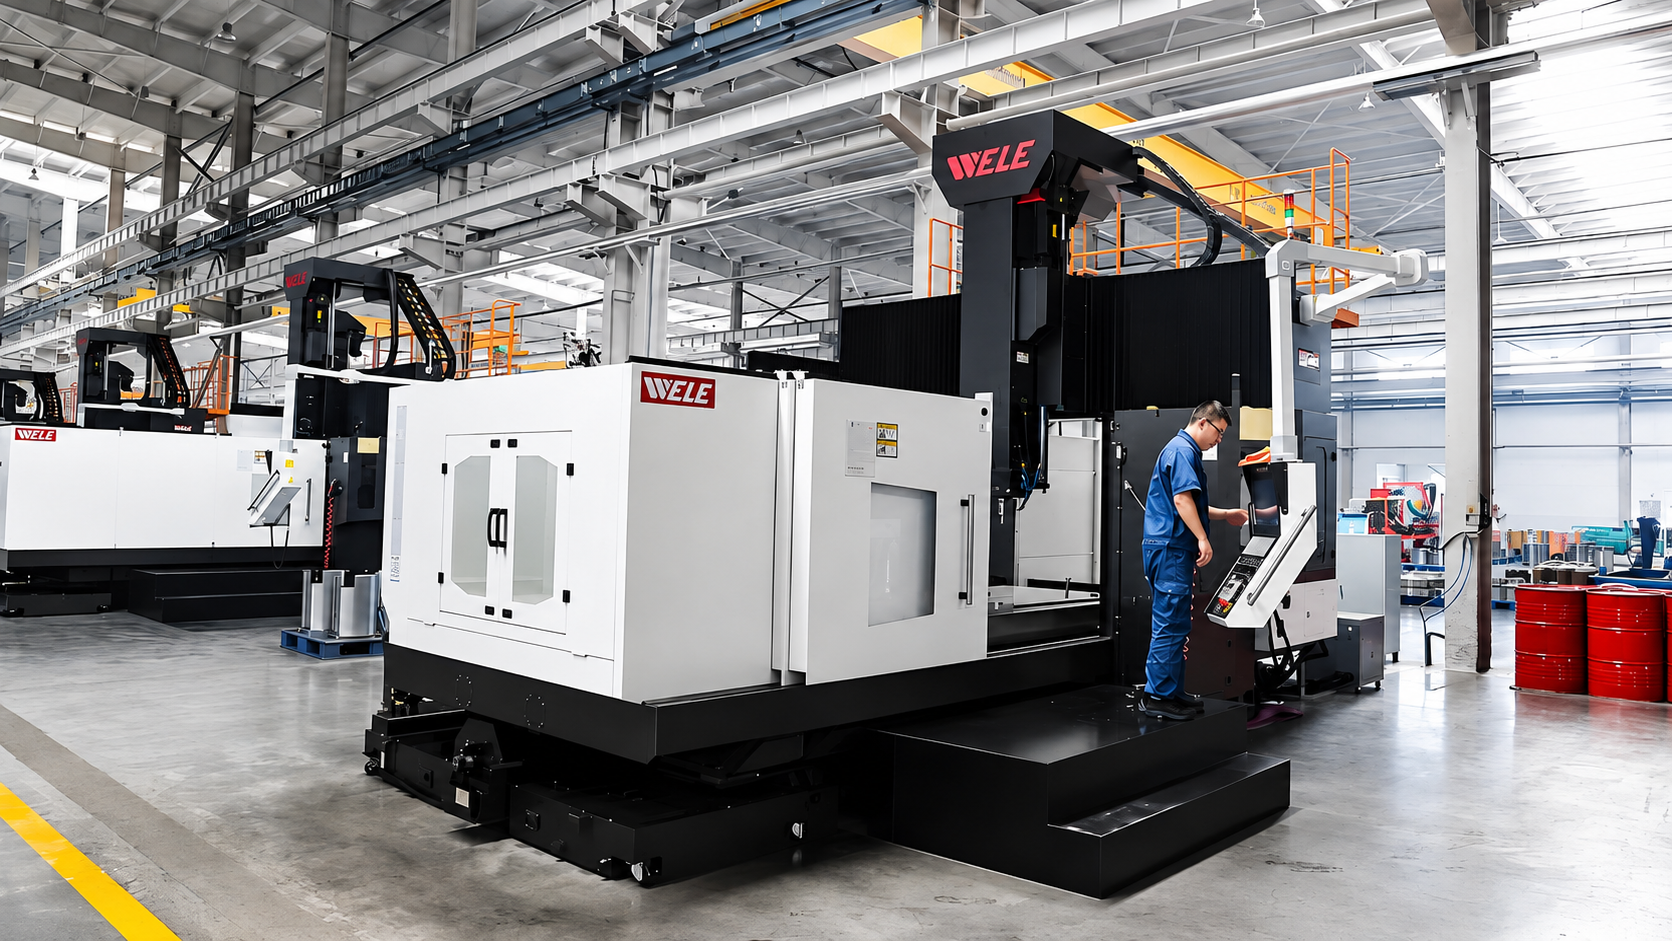
Finition de surface et traitement thermique
Sauf indication de finition sur votre plan, les pièces sont expédiées brutes d’usinage, avec les arêtes ébavurées. Si une finition est prescrite, nous respectons la spécification du plan et précisons dans le devis les opérations réalisées dans notre atelier, celles confiées à un partenaire et les délais supplémentaires correspondants.
Finition de surface : spécifications et plages d’épaisseur
Des pages détaillent chaque procédé, la spécification applicable à la finition et la surépaisseur dimensionnelle à prévoir. Le tableau ci-dessous vous oriente vers le procédé adapté.
-
IDProcédé de finitionUtilité (application)Lieu de réalisation
-
01Trempe, revenu, recuit, détente des contraintes internes et cémentation selon l’état prescrit sur votre planDans notre atelier ou chez un partenaire ; précisé dans votre devis
-
02Rétablit la couche protectrice contre la corrosion sur l’acier inoxydable après usinagePartenaire
-
03Légère protection contre la corrosion de l’acier, avec un changement dimensionnel presque nulPartenaire
-
04Revêtements de zinc, de zinc-nickel, de cuivre et d’étain sur l’acier usinéPartenaire
-
05Épaisseur de revêtement uniforme sur les géométries internes complexesPartenaire
-
06Dureté de surface et résistance à la corrosion de l’aluminiumPartenaire
-
07Couleur et protection contre les intempéries pour les assemblages et les boîtiersPartenaire
-
08Aspect des faces visibles et état de surface des portées d’étanchéitéDans notre atelier ou chez un partenaire ; précisé dans votre devis
-
09Texture mate uniforme, élimination de la calamine, préparation avant revêtementDans notre atelier ou chez un partenaire ; précisé dans votre devis
Tolérances, états de contrôle et normes
Notre classe de tolérance générale par défaut est ISO 2768-m. C’est la première donnée dont un acheteur a besoin : sans classe de tolérance générale indiquée sur le plan, notre atelier applique sa valeur par défaut, qui peut différer de celle d’un autre atelier. Si ce point est mal défini, le problème apparaît lors de votre contrôle à réception, pas lors du nôtre.
Nous demandons la classe de tolérance générale avant d’établir le devis, et non après la première pièce. Un plan sans classe indiquée reçoit ici une valeur par défaut qui peut être différente ailleurs ; l’écart n’apparaît qu’à la mesure des pièces à leur arrivée chez vous. Le préciser sur le plan ne coûte qu’une ligne ; le régler à réception peut coûter une expédition.
— Équipe d’ingénierie de Zhenling, JiashanLes valeurs en pouces ci-dessus sont converties à partir de la norme, publiée en millimètres. Les caractéristiques géométriques comme la planéité, la perpendicularité et le battement ne relèvent pas de cette classe : la norme ISO 2768-2 a été retirée en 2021 et remplacée par ISO 22081 ; une spécification géométrique générale doit donc désormais figurer sur le plan, au lieu d’être déduite d’une lettre de classe. Les plans portant encore la mention ISO 2768-mK peuvent faire l’objet d’un devis ; nous usinons et contrôlons les caractéristiques géométriques prescrites sur votre plan par rapport aux références spécifiées qu’il définit, sans leur substituer une valeur par défaut.
Quand une tolérance plus serrée justifie son coût
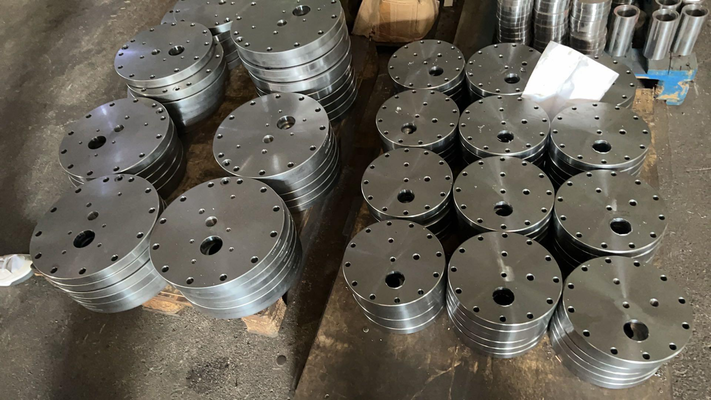
Resserrez la tolérance du siège d’un corps de vanne ou de la portée d’un arbre hydraulique : vous obtiendrez une pièce étanche qui tourne rond ; appliquez la même tolérance à un trou de passage, et vous ne gagnerez qu’un contrôle supplémentaire. C’est le compromis à chiffrer pour chaque élément géométrique ; imposer trop de contraintes sur un plan coûte cher dès la demande de devis, car cela mobilise du temps de rectification et de contrôle pour des dimensions sans fonction. L’usinage CNC de précision, la rectification dans notre atelier et le contrôle dimensionnel portent sur les éléments géométriques indiqués sur votre plan, pas sur toutes ses cotes.
Où trouver le détail des tolérances
La pratique du tolérancement géométrique, l’état de surface et les délais standard associés à chaque classe sont détaillés sur la page du service d’usinage CNC.
Méthode de chiffrage, délais et conditions commerciales
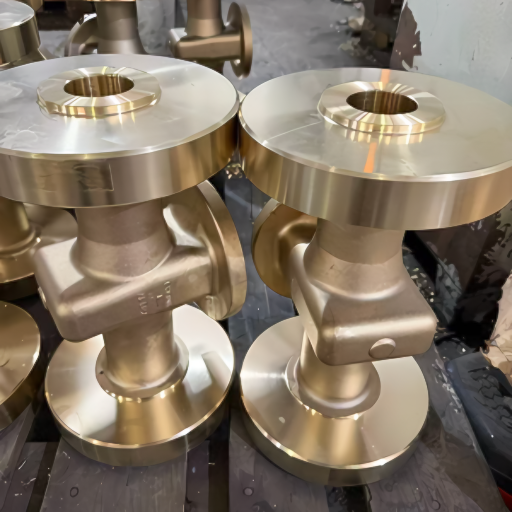
Un outil de devis immédiat chiffre une forme. Pour une pièce sous pression en 42CrMo, le prix est établi par un ingénieur qui examine le plan, puis communiqué sous 24-48 heures les jours ouvrés. Il n’existe pas de tarif fixe pour les pièces fabriquées d’après plan.
-
FacteurIncidence sur le coûtComment le réduire
-
Nuance et état du matériauLes alliages de nickel et les aciers trempés et revenus s’usinent plus lentement et usent l’outillage plus vite que les matériaux de décolletagePrécisez les conditions de service, pas seulement la nuance, afin que nous puissions proposer la nuance la moins coûteuse qui y réponde
-
Plage de toléranceTout élément géométrique soumis à une tolérance plus serrée que la classe générale ajoute une passe d’usinage, un contrôle ou les deuxResserrez les tolérances uniquement sur les éléments géométriques fonctionnels ; conservez la classe générale pour les autres
-
Nombre de montagesChaque changement de montage ajoute du temps de manutention et un report de référencePrévoyez une face de référence assez grande pour le bridage et évitez les éléments géométriques qui imposent un quatrième montage
-
Finition et traitement thermiqueLes opérations sous-traitées ajoutent des jours au délai et un transport supplémentaireSi le délai est serré, demandez quelles opérations sont réalisées dans notre atelier
-
Taille du lotLe coût de réglage se répartit sur la série ; une pièce unique le supporte entièrementDemandez un palier de prix pour la quantité que vous seriez réellement susceptible de recommander
-
Étape de la commandeDélaiCe qu’il comprend
-
Prototype ou première pièce3-10 jours ouvrésUsinage après validation du plan, hors finition sous-traitée
-
Petite série5-20 jours ouvrésUsinage après validation du plan, première pièce comprise
-
Série de production3-10 semainesPlanifié dans votre devis et confirmé selon la disponibilité du matériau
Le délai commence après validation du plan et exclut les finitions sous-traitées ainsi que le transport international. Une planification prioritaire est possible sur demande et chiffrée dans le devis ; sa faisabilité est confirmée lors de l’examen du plan.
Le détail complet du devis, y compris la planification de chaque procédé, figure sur la page du service d’usinage CNC.
Conditions de paiement et de vente
Le paiement s’effectue par virement bancaire, avec un acompte de 30-50 % et le solde dû avant expédition. Nous expédions selon les Incoterms EXW, FOB ou DDP ; d’autres Incoterms sont possibles sur demande et confirmés dans le devis.
Calculer le coût rendu, pas seulement le prix unitaire
Le prix indiqué au devis pour une pièce usinée ne représente qu’une partie de son coût final. S’y ajoutent le fret, les frais au départ et à l’arrivée, les droits de douane et frais de dédouanement, les contrôles que vous choisissez d’acheter et le fonds de roulement immobilisé dans le stock en transit. Demandez à chaque fournisseur lesquels de ces coûts sont inclus dans son prix, puis comparez les offres sur la même base.
D’où vient réellement un prix compétitif
Pour les pièces fabriquées d’après plan, un prix compétitif repose sur l’efficacité des réglages et le rendement matière, plutôt que sur une grille de remises. Le choix le plus économique est généralement la tolérance la plus large que la fonction de votre pièce permet réellement, car chaque plage plus serrée que la classe générale exige une passe et un contrôle supplémentaires. Ici, la qualité se mesure : soit la pièce respecte le plan sur lequel son acceptation repose, soit elle ne le respecte pas.
Contrôle qualité et documents d’expédition
Les critères d’acceptation sont fixés par écrit avant le démarrage des machines, puis les pièces sont contrôlées selon ces mêmes critères avant leur départ. La séquence ci-dessous s’applique à chaque commande de pièces fabriquées d’après plan.
-
Examen du plan
la nuance, l’état, la classe de tolérance générale, les éléments géométriques spécifiés, les références et les opérations de finition sont examinés et confirmés avec vous avant l’établissement du devis. -
Première pièce
la première pièce issue du montage est mesurée selon votre plan et validée avant l’usinage du reste du lot. -
Contrôles en cours de fabrication
les éléments géométriques spécifiés sur votre plan sont contrôlés pendant la production par rapport aux références qu’il définit. -
Contrôle final avant emballage
les dimensions sont vérifiées par rapport à la première pièce validée et à l’indice de révision du plan indiqué sur la commande. -
Documents
les documents convenus lors de la commande accompagnent les marchandises.
Chaque commande à l’exportation est accompagnée d’une facture commerciale et d’une liste de colisage, ainsi que des certificats matière lorsque votre bon de commande les prévoit.
CERT_DATA
Ce qu’est réellement un certificat matière pour une pièce usinée
Pour une pièce usinée, le document utile est le certificat du producteur de matière pour le matériau que nous usinons, et non un certificat rédigé par l’atelier après usinage. Selon la norme EN 10204, un certificat de type 3.1 est émis par le fabricant de la matière et validé par son représentant chargé du contrôle, indépendant du service de fabrication ; il présente les résultats d’essais du lot effectivement fourni. Un certificat de type 2.2 présente les données générales de production du fabricant plutôt que celles de votre lot, tandis que le type 3.2 comporte en plus le contreseing de votre représentant ou d’un inspecteur officiel.
La question à poser
La question à poser à tout fournisseur ne se limite donc pas à savoir s’il enverra un certificat. Il faut connaître son type, son émetteur et savoir s’il permet de remonter au matériau dans lequel vos pièces ont été usinées. Indiquez le type requis sur votre bon de commande : il sera chiffré et fourni avec les marchandises.
QA_CHECK_MATRIX
Cinq vérifications utiles pour tout fournisseur chinois, nous compris
- Consultez la licence commerciale et le code unifié de crédit social dans le registre public des entreprises, puis vérifiez l’identité de la personne morale avec laquelle vous contractez.
- Demandez quels procédés sont réalisés dans l’atelier et lesquels sont sous-traités, puis combien de jours chaque opération extérieure ajoute au délai.
- Demandez le type de certificat du producteur de matière avant de passer commande, et non après.
- Demandez ce que contiendra le rapport de contrôle de la première pièce et à quel indice de révision du plan il se rapportera.
- Demandez une visite vidéo de la zone de travail pendant les heures de production, plutôt qu’un ensemble de photographies.
Du plan à la pièce livrée
Envoyez vos fichiers
Un modèle 3D et un plan 2D coté, avec la quantité et la date souhaitée.
Examen du plan et remarques sur la fabricabilité
Un ingénieur méthodes examine le plan et vous signale les points ambigus ou coûteux à fabriquer (DFM).
Devis écrit
Le prix, le délai, les Incoterms, les opérations de finition et les documents accompagnant l’expédition figurent dans un même document.
Usinage
Les pièces sont usinées selon la gamme de fabrication retenue lors de l’examen, après approbation de la première pièce et avant la poursuite de la série.
Critères d’acceptation
Nous appliquons les critères convenus. Les pièces sont mesurées selon les mêmes critères écrits que ceux utilisés pour approuver la première pièce, sur la base de l’indice de révision du plan indiqué sur la commande.
Emballage et expédition
Les pièces sont emballées conformément à l’Incoterm indiqué dans le devis, avec les documents convenus joints à la marchandise.
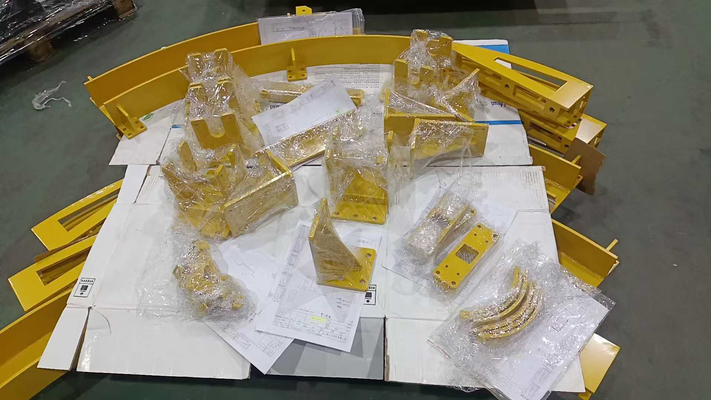
Les six éléments qui déterminent votre prix
La presse professionnelle consacrée aux devis relève régulièrement les mêmes problèmes dans les projets transfrontaliers : plans incomplets, annotations manuscrites et indices de révision dépassés. Les détails qui déterminent le coût sont les spécifications, les filetages, les procédés, les matériaux et les indications géométriques. Les six éléments ci-dessous permettent de transformer une demande en devis sous 24-48 heures, sans échanges supplémentaires.
| Élément à préciser | Pourquoi il influe sur le prix | Si vous ne le précisez pas |
|---|---|---|
| Nuance et état du matériau | L’usinabilité et le coût de la matière brute dépendent aussi de son état, pas seulement de sa nuance | Nous établissons le devis selon l’interprétation la plus large, donc la plus coûteuse |
| Classe de tolérance générale | Définit la tolérance applicable à chaque cote non spécifiée individuellement | Nous appliquons ISO 2768-m et le précisons dans le devis |
| Éléments géométriques et références spécifiées sur le plan | Détermine les mises en position, le temps de contrôle et les éléments géométriques à mesurer | Nous demandons des précisions avant d’établir le devis, ce qui prend une journée |
| Opérations de finition | Les opérations sous-traitées ajoutent des jours au délai et une étape de transport | Le devis suppose une livraison à l’état brut d’usinage |
| Quantité et intention de renouveler la commande | Le coût de mise en route est réparti sur la série | Le prix d’une pièce unique comprend la totalité du coût de mise en route |
| Documents requis | Le type de certificat et le contenu du rapport ont un coût | Seules la facture commerciale et la liste de colisage accompagnent l’expédition |
SYS.ROUTING
Vous ne savez pas quelle gamme de fabrication convient à votre pièce ?
Orientez votre pièce vers le procédé adapté
et joignez le résultat à votre demande.
Familles de pièces et conditions de service
Pièces délimitant une enceinte sous pression
Nous usinons surtout des composants situés sur ou près d’une enceinte sous pression : brides, corps de vanne, bouchons, composants de tuyauterie cintrée, rouleaux et pièces usinées d’assemblages de machines complètes. Ils sont destinés au confinement sous pression, à la séparation du pétrole et du gaz et à la régulation des fluides.
Pourquoi ce périmètre est défini précisément
Usiner des portées d’étanchéité, des faces de brides ou des alésages qui doivent rester ronds sous charge est un travail différent de l’usinage d’un boîtier dont seul l’aspect compte. Cette différence détermine le montage d’usinage, les contrôles à effectuer et les nuances pour lesquelles un devis se justifie.
Notes d’usinage par nuance
- État de la matière brute et maîtrise des copeaux lors de l’usinage de l’acier au carbone — les aciers les plus utilisés pour les brides et les bouchons.
- Usinage du 42CrMo selon la dureté et la géométrie — l’influence de l’état à la livraison sur la méthode d’usinage.
- Ordre des opérations d’usinage et de traitement thermique de l’acier à outils — ce qu’il faut dégrossir et ce qu’il faut laisser pour la suite.
Chaque page sectorielle renvoie aux matériaux et aux procédés généralement nécessaires dans le secteur concerné. Ces pages constituent un index, pas un historique de projets réalisés.
Explorer par secteur
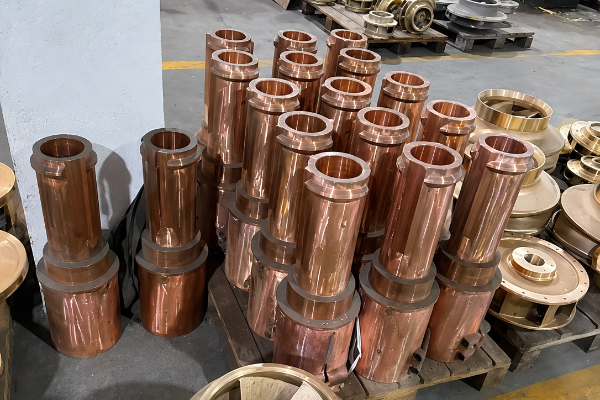
Dans quels cas nous ne sommes pas le bon fournisseur
Faire usiner des pièces en Chine revient souvent moins cher à l’unité. Ce n’est pas toujours moins cher une fois la commande livrée, et les situations où cette solution cesse d’être avantageuse sont assez prévisibles pour être décrites.
PRÉCISION SUR LE PÉRIMÈTRE
Obtenir un devis immédiat →
Une précision sur le périmètre. Cette page concerne les composants usinés selon vos plans. La fabrication de récipients sous pression complets relève d’une autre prestation et ne fait pas l’objet de devis à partir de cette page.
Outils d’évaluation pour l’usinage CNC de précision
01
Comparateur des classes de tolérance générale
Comparez les normes internationales de tolérance pour une fabrication précise. Vérifiez que vos conceptions correspondent aux capacités habituelles d’usinage CNC.
ACCÉDER À L’OUTIL
02
Tableau de correspondance des nuances entre normes
Trouvez facilement les correspondances entre les nuances de matériaux des normes ISO, ASTM et DIN. Choisissez le métal équivalent le mieux adapté à votre projet.
ACCÉDER À L’OUTIL
03
Évaluation du délai d’établissement du devis
Évaluez la faisabilité de votre demande de devis et son délai de traitement. Préparez votre dossier technique pour obtenir une réponse plus rapide du fournisseur.
ACCÉDER À L’OUTIL
04
Coût rendu par pièce
Calculez le coût total de possession, transport et droits de douane compris. Prenez des décisions d’achat éclairées pour une fabrication à l’étranger.
ACCÉDER À L’OUTIL
Envoyez votre plan pour obtenir un devis
Un modèle 3D, un plan coté, une quantité et une date souhaitée suffisent pour commencer. Un ingénieur méthodes examine votre dossier et vous répond sous 24-48 heures les jours ouvrés.
Vos plans sont traités de manière confidentielle et un accord de confidentialité réciproque peut être signé avant l’envoi de vos fichiers. Il n’y a pas de quantité minimale pour les pièces usinées : une demande portant sur une seule première pièce est donc tout à fait recevable.
Envoyez votre plan pour obtenir un devis
Fichiers à envoyer
-
01Un modèle 3D au format STEP, IGES, Parasolid ou SolidWorks
-
02Un plan 2D coté au format PDF, DWG ou DXF
-
03La nuance et l’état du matériau, ainsi que la classe de tolérance générale
-
04La quantité souhaitée maintenant et celle que vous pourriez réellement commander à nouveau
-
05Les opérations de finition et les documents requis par votre bon de commande
-
06La date souhaitée
Quelles pièces Zhenling usine-t-elle exactement ?
Des pièces métalliques non standard fabriquées selon vos plans : brides, corps de vanne, bouchons, composants de tuyauterie cintrée, rouleaux et composants usinés d’assemblages de machines complètes. Nous travaillons surtout sur des pièces destinées au confinement sous pression, à la séparation du pétrole et du gaz et à la régulation des fluides.
Quels matériaux usinez-vous ?
Acier à roulements, acier au carbone et acier allié, acier inoxydable, alliages à base de nickel, notamment C276 et 904L, et alliages d’aluminium. L’usinage des plastiques techniques constitue une prestation distincte, présentée sur ses propres pages.
Quelle nuance ASTM ou EN correspond à la nuance GB indiquée dans ma demande ?
Le tableau de correspondance ci-dessus couvre les nuances que nous stockons le plus souvent : Q345D par rapport à A572 Gr. 50 et S355J2, 42CrMo par rapport à 4140 et 42CrMo4, GCr15 par rapport à 52100 et 100Cr6, 20# et 45# par rapport à 1020 et 1045. Considérez-les comme les correspondances connues les plus proches, et non comme des équivalences, car les plages de composition chimique peuvent différer d’une norme à l’autre ; indiquez donc sur le plan la nuance voulue, et c’est celle que nous achèterons.
Quelle tolérance générale appliquez-vous ?
La classe m de la norme ISO 2768-1 s’applique aux dimensions linéaires et angulaires, sauf indication contraire sur votre plan. Dans cette classe, la tolérance est de plus ou moins 0,3 mm pour une cote de 100 mm et de plus ou moins 0,5 mm pour une cote de 300 mm. Les éléments géométriques qui exigent un contrôle plus strict sont indiqués sur le plan et confirmés lors de son examen, avant l’envoi du devis.
Comment garantissez-vous la précision d’une pièce délimitant une enceinte sous pression ?
En fixant les critères d’acceptation avant l’usinage, et non après. L’examen du plan précise les références spécifiées, les éléments géométriques indiqués et les opérations de finition ; la première pièce est mesurée selon ce plan et approuvée avant la poursuite de la série ; les pièces de la série sont contrôlées selon les mêmes références spécifiées. Les portées d’étanchéité et les alésages qui doivent rester ronds font l’objet d’un montage d’usinage et d’une séquence d’opérations adaptés, et ne sont pas traités comme de simples surfaces de forme générale.
Quelles finitions de surface proposez-vous et lesquelles réalisez-vous en interne ?
Le traitement thermique, le polissage, le brossage et le sablage sont réalisés dans notre atelier ou chez des partenaires ; la passivation, les traitements par dépôt métallique, l’anodisation et l’application de revêtements sont confiés à des partenaires qualifiés. Le devis précise les opérations externalisées et le nombre de jours ajouté par chacune.
Combien coûte l’usinage CNC en Chine et quels facteurs influent sur le prix ?
Le coût d’une prestation d’usinage CNC en Chine ne se résume pas à un tarif catalogue : les pièces fabriquées sur plan font l’objet d’un devis par pièce, établi selon la nuance et l’état du matériau, la plage de tolérance, le nombre de mises en position, les opérations de finition et la taille de la série. Deux devis pour la même pièce peuvent être très éloignés simplement parce que l’un suppose l’application d’une classe de tolérance générale, tandis que l’autre considère chaque cote comme critique. Comparez les offres sur la base du coût rendu plutôt que du prix unitaire, car le transport, les droits de douane, les frais de dédouanement, le contrôle et le stock nécessaire pendant le transit ne figurent pas dans le prix de la pièce.
Combien de temps faut-il pour obtenir un devis et puis-je recevoir un devis instantané ?
Vous recevez un devis examiné par un ingénieur sous 24-48 heures les jours ouvrés. Les plateformes peuvent fournir plus vite un devis instantané calculé par un algorithme ; ici, le prix s’accompagne de remarques sur la fabricabilité, car une personne examine le plan au lieu de laisser une machine analyser une forme. Un dossier de plans complet permet de recevoir la réponse dans ce délai.
Quels sont vos délais pour les prototypes, les petites séries et la production ?
Les prototypes sont expédiés sous 3-10 jours ouvrés après approbation du plan, les petites séries sous 5-20 jours ouvrés, et les séries de production sont planifiées sur 3-10 semaines, avec confirmation dans votre devis. Le délai court à partir de l’approbation du plan et exclut les finitions sous-traitées ainsi que le transport international.
Y a-t-il une quantité minimale de commande ?
Il n’y a pas de quantité minimale de commande pour les pièces usinées ; les pièces uniques sont acceptées. Le coût de mise en route étant réparti sur la série, le prix d’une pièce unique en comprend la totalité. Demandez un tarif dégressif pour la quantité que vous pourriez réellement commander à nouveau.
Quelles sont vos conditions de paiement et vos Incoterms ?
Un acompte de 30-50 % est demandé, le solde étant payable avant expédition, par virement bancaire. Nous expédions selon les Incoterms EXW, FOB ou DDP ; d’autres Incoterms sont possibles sur demande et confirmés dans le devis.
Signerez-vous un accord de confidentialité avant d’examiner mes plans ?
Vos plans sont traités de manière confidentielle ; nous signons un accord de confidentialité réciproque, sur le modèle de l’une ou l’autre partie, avant l’examen de vos fichiers. Envoyez-nous le modèle que vous utilisez déjà et nous travaillerons à partir de celui-ci, sans vous demander d’accepter le nôtre.
Quels formats de fichiers acceptez-vous ?
Les fichiers 3D STEP, IGES, Parasolid ou SolidWorks, accompagnés de plans 2D en PDF, DWG ou DXF. Un modèle 3D seul permet d’établir un devis, mais sans plan coté, aucun document ne précise la classe de tolérance, les références spécifiées ou la finition.
Quels documents accompagnent ma commande ?
Une facture commerciale et une liste de colisage accompagnent votre commande, ainsi que les certificats matière si votre bon de commande les prévoit. La production en série ne commence qu’après votre approbation de la première pièce, et cette approbation constitue la référence pour le contrôle final.
Que dois-je comparer entre deux devis d’usinage ?
Six points permettent de comparer la plupart des devis.
- La classe de tolérance générale retenue pour établir le prix
- L’inclusion des opérations de finition dans le prix ou leur facturation ultérieure
- L’Incoterm sur lequel repose le prix indiqué
- Les documents inclus et leur type
- L’entreprise qui usine réellement la pièce
- L’entreprise qui fixe le prix
Lorsque vous présélectionnez des entreprises d’usinage CNC en Chine, la plupart répondent aux quatre premiers points ; les deux derniers distinguent un atelier direct d’une annonce sur une plateforme, car, sur une plateforme, le prix que vous voyez et celui que reçoit l’atelier sont deux montants différents, sans que l’écart soit publié. La distance complique déjà la résolution des problèmes, et un intermédiaire entre vous et l’atelier y ajoute un échelon supplémentaire. Voilà pourquoi il est utile de savoir quel atelier d’usinage CNC chinois détient votre plan, plutôt que de connaître seulement la plateforme qui a pris la commande.