Contacter Zhenling Company

Services d’anodisation de pièces en aluminium usinées sur mesure
À partir de votre plan, de l’alliage, des indications de finition, des zones à masquer, des faces d’aspect et des critères de contrôle, établissez un dossier prêt à chiffrer pour vos pièces en aluminium sur mesure. Toute demande de devis pour des services d’anodisation doit préciser l’alliage, le type et l’épaisseur du revêtement, la couleur, le colmatage, le masquage, les surépaisseurs dimensionnelles et l’échantillon de référence pour l’acceptation. Les capacités et les délais restent provisoires. Les conditions écrites doivent préciser la gamme de fabrication examinée, ses limites, les documents à fournir et les hypothèses retenues pour la libération des pièces.
-
Examen du plan
Indice de révision, alliage et éléments géométriques critiques
-
Finition définie
Type, classe, couleur et aspect recherché
-
Exigences critiques
Ajustements, filetages, contacts et zones d’accrochage
-
Exigences d’acceptation
Documents de contrôle et de commande
-
Mode de réalisation
Responsabilité et site de production confirmés dans le devis écrit
-
Demandes de devis comparables
Moins d’hypothèses différentes entre les devis
-
Ajustements préservés
Finition planifiée avant l’acceptation finale
-
Prêt pour l’exportation
Besoins d’emballage et de documentation précisés avant la libération
Réduisez les risques liés à l’anodisation avant la mise en production de vos pièces en aluminium
Planifiez l’anodisation avant qu’une cote finale ou une surface d’aspect ne motive un rejet. Lors de ce procédé électrochimique, une couche d’oxyde d’aluminium se forme à partir du métal de base ; l’état de l’alliage, le prétraitement, le contact électrique, le masquage, la croissance du revêtement et le colmatage peuvent donc influer sur l’ajustement, l’aspect et la résistance à la corrosion, car ce revêtement modifie les dimensions.
Facteur de risque 01
Hypothèse erronée sur l’alliage
La couleur correspondait à un échantillon, puis s’en est écartée lorsque l’alliage ou le prétraitement a changé. Le grade du matériau, son état métallurgique, le lot d’origine et l’état de surface doivent être examinés.
Facteur de risque 02
Croissance non anticipée du revêtement
Le contrôle après usinage était conforme au plan, mais la pièce a tout de même été rejetée après anodisation. Un alésage, un filetage ou un ajustement peut être affecté sur plusieurs surfaces.
Facteur de risque 03
Zones à masquer non indiquées
Il nous faut des instructions de masquage, d’obturation et d’accrochage pour établir un devis de finition fiable. L’absence de repérage des zones de contact et d’étanchéité risque d’entraîner des reprises.
Facteur de risque 04
Conflit lié à l’accrochage
Un point de contact électrique nécessaire peut laisser une marque visible. Son emplacement acceptable doit être choisi avant de fixer les critères d’acceptation esthétique.
Facteur de risque 05
Aspect insuffisamment défini
Une surface d’aspect peut être mécaniquement acceptable et néanmoins rejetée visuellement. La référence de couleur, la texture, les surfaces significatives et l’éclairage de contrôle doivent faire l’objet d’un accord.
On suppose souvent que l’anodisation intervient une fois le véritable travail d’ingénierie terminé. En réalité, de nombreux défauts constatés en aval trouvent leur origine dans un plan qui définit la pièce usinée, mais laisse les éléments géométriques sensibles à la finition, les limites d’aspect et les preuves d’acceptation ouverts à l’interprétation.
Plan
Confirmez l’indice de révision, l’alliage et les éléments géométriques liés à l’utilisation finale.
Examen des exigences
Clarifiez le type, la classe, la finition et les références normatives.
Repérage des risques
Repérez les zones à masquer, les points d’accrochage, les ajustements, les filetages et les faces d’aspect.
Gamme de finition
Confirmez la gamme propre à la commande et les éventuels échantillons.
Plan de contrôle
Convenez des éléments à mesurer, à consigner et à accepter.
Prêt pour l’examen de la finition
- Le dernier indice de révision du plan et l’alliage d’aluminium sont identifiés.
- Les éléments géométriques critiques sont clairement distingués selon que leurs exigences s’appliquent avant finition ou à la pièce finie.
- Les restrictions de masquage, d’obturation, de contact électrique et de marques d’accrochage sont indiquées.
- La couleur, la texture et les éléments d’aspect disposent de critères d’acceptation référencés ou convenus.
- Les rapports, certificats, emballages et conditions de livraison requis sont énumérés.
La FAQ de l’Aluminum Anodizers Council explique pourquoi l’alliage, les conditions du procédé, le masquage et les deux côtés d’un trou contribuent aux variations dimensionnelles. Zhenling Metal examine d’abord les risques lors de l’établissement de son devis de finition des métaux, mais les paramètres précis du procédé et le plan d’acceptation restent soumis à un examen technique.
Choisissez la spécification d’anodisation adaptée à vos pièces en aluminium
Une simple désignation de finition ne suffit pas toujours pour lancer la production, car le type, la classe, l’épaisseur, l’aspect et les critères d’acceptation peuvent imposer des engagements différents. Selon la présentation de MIL-PRF-8625 publiée par l’Aluminum Anodizers Council, ce cadre définit six types et deux classes de revêtements ; le Type II correspond à l’anodisation sulfurique, le Type III à l’anodisation dure, la Classe 1 à un revêtement non teinté et la Classe 2 à un revêtement teinté.
Critère de décision
Choix du Type II
Limites du Type III sur cette page
Éléments à préciser dans la commande
Désignation de la spécification
Anodisation sulfurique Type II
Anodisation dure Type III
Spécification désignée et indice de révision en vigueur, si requis
Classe
Classe 1 non teintée ou Classe 2 teintée selon le cadre militaire cité
La classe dépend toujours des exigences d’achat
Classe, couleur et critères d’aspect
Indication de l’épaisseur
1 mil équivaut à 0.001 inch, soit environ 25 μm ; il s’agit d’une conversion d’unités, et non de la plage appliquée par défaut par Zhenling
Épaisseur et tolérance requises, le cas échéant
Critère principal
Objectif de protection ou d’aspect, avec examen des dimensions et de l’apparence
Les besoins de résistance à l’usure ou de revêtement dur exigent un examen détaillé distinct
Application, surfaces critiques et preuves d’essai
Sujet traité
Traité sur cette page générale consacrée aux services d’anodisation de l’aluminium
Consultez les services d’anodisation dure pour l’examen spécifique du Type III
Ne déduisez pas la disponibilité d’un procédé d’un tableau comparatif
Distinguez les désignations des procédés des justificatifs d’achat
Dans leurs recherches, les acheteurs rencontrent souvent la formule commerciale « large gamme » associée à de nombreux termes de finition de l’aluminium. Ces expressions aident à préciser une recherche, mais ne prouvent à elles seules ni la disponibilité d’un procédé, ni son adéquation à l’application, ni son acceptation pour une commande.
Famille de termes
Termes que vous pouvez rencontrer
Éléments à inclure dans la demande de devis
Procédé d’anodisation
Anodisation Type II, anodisation dure, acide sulfurique, acide chromique ou anodisation à l’acide chromique
Précisez le type et la classe applicables, l’indice de révision en vigueur de la spécification et les justificatifs requis, sans considérer comme équivalents tous les procédés faisant appel à un acide.
Finition connexe
Conversion au chromate, revêtement de conversion, film chimique, passivation et autres revêtements industriels
Ne substituez pas ces procédés à l’anodisation sans examen technique de la fonction, du substrat et des spécifications exactes.
Résultat fonctionnel
Oxyde protecteur, résistance à l’usure, conductivité, durabilité accrue, tenue en service, finitions résistantes à la corrosion et longévité
Traduisez chaque résultat attendu en une exigence mesurable, un emplacement, un plan d’échantillonnage ou un essai applicable.
Résultat esthétique
Aspect recherché, apparence esthétique, correspondance des couleurs, anodisation de haute qualité ou finition de haute qualité
Définissez les surfaces significatives, les conditions d’observation, les échantillons limites et les variations acceptables.
Désignation de la pièce ou du marché
Aluminium et ses alliages, composants en aluminium, pièces métalliques, tubes, automobile, secteur maritime ou zones marquées au laser
Indiquez l’alliage exact, son état métallurgique, la géométrie, les conditions d’utilisation et les opérations après finition ; la désignation d’un marché ne prouve pas la compatibilité.
Affirmation du fournisseur
Grande série, spécialisation, service de qualité, solutions de finition, solutions de finition des métaux, gamme d’options de finition de l’aluminium ou solution complète
Demandez les paramètres du procédé, les éléments justifiant la capacité, les preuves de contrôle et le périmètre du devis qui étayent l’affirmation.
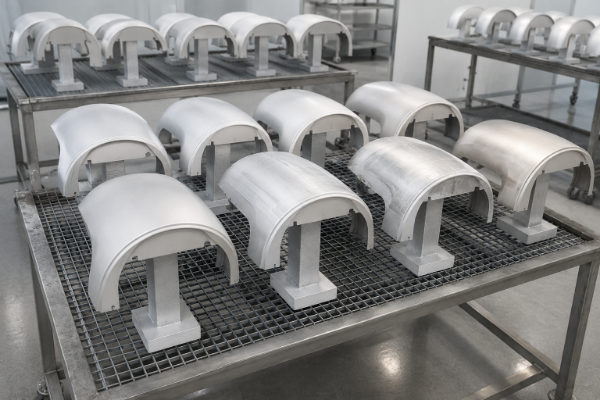
01 Choisir l’alliage et son état métallurgique
La réaction à l’anodisation et la durabilité de l’aluminium dépendent de la composition de l’alliage, de son état métallurgique, du lot d’origine, des opérations de fabrication précédentes et de l’environnement réel d’utilisation. Une finition approuvée pour un état de matériau ne constitue pas automatiquement une référence de couleur ou de texture transposable à un autre.
- Précisez l’alliage et son état métallurgique.
- Indiquez s’il s’agit d’une pièce moulée, d’une ébauche massive, d’une tôle, d’une pièce soudée ou usinée.
- Signalez les lots mélangés lorsque l’homogénéité d’aspect est importante.
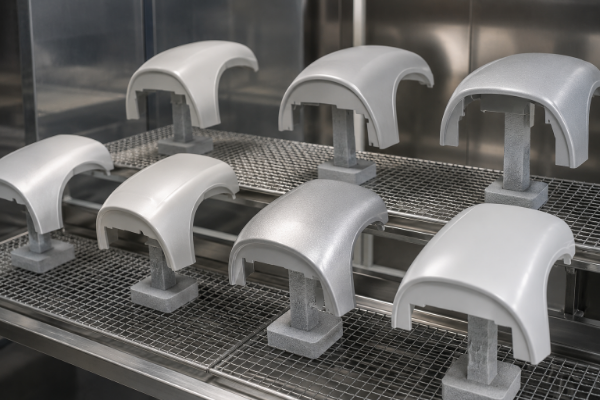
02 Maîtriser le prétraitement
La préparation de surface modifie l’aspect initial avant même le début de l’anodisation colorée. Les traces d’usinage, la réaction à l’attaque chimique, les zones soudées et les marques de manipulation antérieures peuvent rester visibles ou créer un aspect irrégulier.
- Précisez si vous recherchez un aspect mat, brillant ou une texture particulière.
- Définissez les surfaces d’aspect significatives.
- Convenez du rôle éventuel d’un échantillon limite dans l’acceptation.
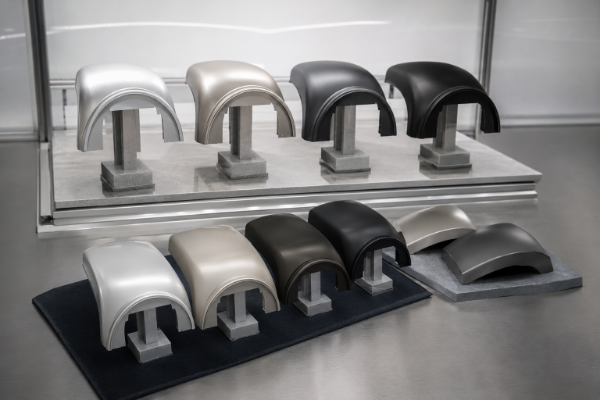
03 Définir une méthode d’acceptation de la couleur
L’aluminium anodisé noir, l’aluminium anodisé naturel et les autres couleurs d’aluminium anodisé ne doivent pas être commandés sur le seul nom d’une couleur. L’acceptation exige une référence, des conditions d’observation, une variation admise et une règle de comparaison entre lots.
- Fournissez un échantillon physique si vous en disposez.
- Conservez le même alliage et le même prétraitement.
- Définissez les surfaces à évaluer.
Point de décision
Le choix du Type II ou du Type III sert souvent de référence par défaut pour l’ensemble de la finition, mais il influe aussi sur la compatibilité de l’alliage, le prétraitement, l’épaisseur, les contraintes dimensionnelles, la couleur, le colmatage et les justificatifs requis.
Vous ne savez pas si le plan détaille suffisamment la finition ?
Préservez les ajustements, les filetages et les surfaces d’aspect avant la finition
Une pièce peut respecter les cotes avant finition, puis coincer, perdre sa continuité électrique ou ne plus satisfaire aux critères d’aspect après anodisation, car la croissance de l’oxyde modifie la surface de l’aluminium usiné. Supposer que toutes les dimensions se contrôlent à la même étape présente un risque.
Le bulletin de spécification de l’AAC relie l’alliage, l’état métallurgique, la finition mécanique, le prétraitement, le type et l’épaisseur de finition ainsi que le contrôle au résultat recherché. La conversion de 1 mil en 0.001 inch, soit environ 25 μm, aide à lire les spécifications, mais ne permet pas de publier une surépaisseur universelle pour Zhenling Metal.
« Nous ne traitons pas l’anodisation comme une dernière ligne à ajouter au devis. Si un ajustement, une face de contact ou une zone d’aspect est important, il doit figurer sur le plan avant l’examen de la finition. »
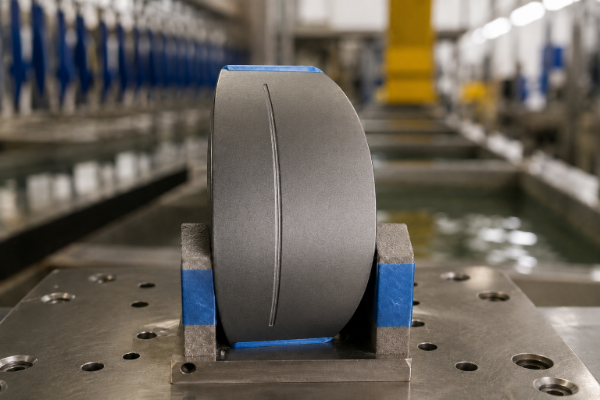
Parcours de maîtrise des dimensions à risque
Balayer / Faire défiler ➔1
Filetages
- Repérez les filetages intérieurs et extérieurs.
- Confirmez la stratégie de masquage, d’obturation ou de reprise après finition.
- Vérifiez l’ajustement fonctionnel final selon la méthode convenue.
2
Alésages de précision
- Indiquez le diamètre et la profondeur des alésages.
- Confirmez les dimensions visées avant finition et à l’état final.
- Vérifiez l’emplacement de la mesure et l’étape d’acceptation.
3
Ajustements entre pièces
- Repérez les arbres, les logements et les faces de positionnement.
- Confirmez quelle surface de l’interface recevra le revêtement.
- Vérifiez le jeu ou le serrage requis après assemblage.
4
Faces d’étanchéité
- Repérez les portées de joints plats, de joints toriques et de contact avec le fluide.
- Confirmez les limites du masquage et les transitions aux bords.
- Vérifiez l’état de surface après finition.
5
Contacts électriques
- Repérez les zones de mise à la terre et les surfaces conductrices.
- Confirmez les zones qui doivent rester en métal nu.
- Vérifiez que l’emplacement du contact reste exposé conformément à la commande.
6
Faces d’aspect
- Repérez les principales surfaces visibles.
- Confirmez le sens des stries, la texture, la couleur et les restrictions d’accrochage.
- Vérifiez l’aspect par rapport à la référence convenue.
7
Points d’accrochage
- Indiquez les emplacements de contact électrique autorisés.
- Confirmez leurs conséquences sur l’aspect et la fonction.
- Vérifiez que les marques restent dans la zone approuvée.
8
Éléments géométriques borgnes
- Repérez les trous borgnes, les poches et les géométries susceptibles de retenir du liquide.
- Confirmez les contraintes de drainage, de nettoyage et de masquage.
- Vérifiez l’acceptation de la finition à l’emplacement indiqué.
9
Arêtes et surfaces mixtes
- Repérez les arêtes vives, les soudures et les transitions.
- Confirmez la préparation et l’aspect attendus.
- Vérifiez qu’aucune hypothèse implicite ne subsiste dans la demande de devis.
Maîtrisez l’usinage et la finition, du prototype à la production
Le prix unitaire peut sembler bas jusqu’à ce que l’on compte le tri, les reprises et les expéditions supplémentaires. Le coût total augmente lorsque l’atelier d’usinage, l’opération d’anodisation et l’emballage s’appuient sur des indices de révision ou des critères d’acceptation différents : une pièce peut alors passer le contrôle après usinage, puis échouer à l’assemblage ou aux essais.
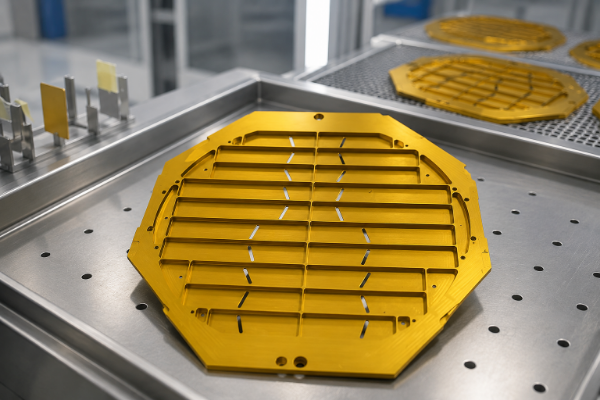
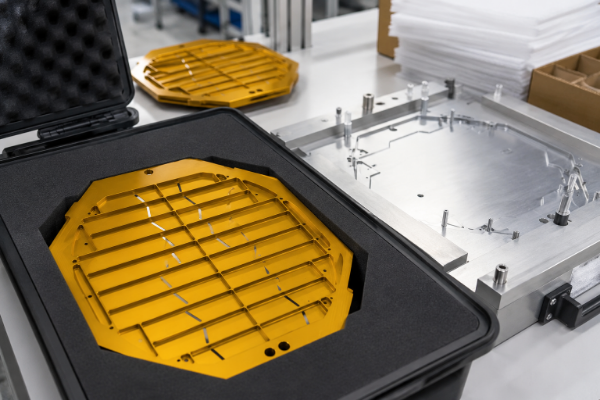
Chaîne de maîtrise de l’usinage à la finition
01
Examen du plan
Regroupez l’alliage, l’indice de révision, l’indication de finition, les éléments géométriques critiques et les zones d’aspect dans un même ensemble d’exigences.
02
Usinage avant finition
Distinguez les cotes à obtenir à l’usinage des exigences finales et signalez les états de surface ou d’arête qui influent sur la finition.
03
Planification de la finition
Définissez le type, la classe, la couleur, les masques, les obturations, les contacts d’accrochage et les preuves de contrôle avant la libération.
04
Prototype ou échantillon
Utilisez un échantillon, une première pièce ou une référence convenue lorsque les incertitudes dimensionnelles ou esthétiques le justifient.
05
Production
Rattachez à la commande l’identité des lots, les exigences approuvées, les points de contrôle et les décisions de modification.
06
Emballage et exportation
Protégez les surfaces significatives et alignez l’étiquetage, les enregistrements et la manutention lors de l’expédition sur les exigences d’achat.
Zhenling fournit ou coordonne l’anodisation de pièces sur mesure fabriquées d’après des plans ou des échantillons. Pour la commande soumise, le devis écrit confirme la responsabilité de l’opération, le site de production, les paramètres des bains, la plage de procédé, les contrôles, les rapports, la capacité et les transferts entre intervenants, sans affirmer que l’opération est réalisée en interne ni attribuer des qualifications à un sous-traitant désigné.
Pourquoi la chaîne de maîtrise compte
FAR 46.105 attribue aux contractants la responsabilité du contrôle qualité, de la vérification de la conformité des fournisseurs, des preuves de conformité au contrat, des plans de fabrication et de leurs modifications, des essais, du stockage, de la conservation et de l’emballage. Ce texte ne décrit pas le système de procédés de Zhenling ; il illustre l’importance de la maîtrise des révisions et de la continuité des responsabilités.
Lever les incertitudes
Prototype
Lancez la plus petite quantité possible pour éprouver les critères dimensionnels, esthétiques et documentaires convenus. Consignez les modifications avant la commande suivante au lieu de vous fier au souvenir informel d’un échantillon.
Figer les critères acceptés
Production
Veillez à la cohérence du plan, de l’alliage, de l’exigence de finition, de la référence de couleur et du plan de contrôle. Une modification de l’un de ces éléments peut nécessiter de reconsidérer le choix de finition.
Définir le traitement des écarts
Non-conformité
Une exigence « aucun rebut admis » peut transformer une responsabilité mal définie en matière de rebut en risque commercial. Les exigences d’achat doivent préciser qui évalue l’état à la réception, les défauts de finition, l’autorisation de reprise et les preuves de remplacement.
L’anodisation en interne n’est pas toujours préférable à un modèle éprouvé de maîtrise des fournisseurs externes ; ce qui fait la différence, c’est une chaîne de responsabilités partagée qui maintient les exigences au premier plan. Si vous avez également besoin d’un usinage complexe, examinez la finition attendue en même temps que les services de fraisage CNC ou d’usinage CNC 5 axes, avant de figer la géométrie.
Examinez ensemble le plan, la finition et les contrôles.
Envoyer le dossier du projet →Vérifiez la qualité du revêtement et les documents de commande
Un certificat d’entreprise ne garantit pas nécessairement qu’une spécification d’anodisation désignée, une approbation de procédé ou un rapport d’essai s’applique à votre pièce. Le risque apparaît lorsqu’un fournisseur à la réputation irréprochable reçoit une commande qui ne précise ni l’indice de révision, ni la méthode d’acceptation, ni la traçabilité, ni le certificat requis.
Plan et indice de révision
Définition exacte du produit applicable à la commande
Exigence de finition
Type, classe, couleur, épaisseur et exceptions, le cas échéant
Preuves d’acceptation
Méthode, emplacement, résultat et décision convenus
Identification du lot
Niveau de traçabilité demandé pour la commande
Constituez un dossier de preuves qualité propre à la commande
Justificatif
Pourquoi l’acheteur peut le demander
Point à confirmer avant la libération
Indice de révision du plan et indication de finition
Évite un contrôle fondé sur une définition de produit périmée
Requis pour chaque devis soumis à une maîtrise documentaire
Acceptation d’un échantillon ou d’une première pièce
Aligne les attentes esthétiques ou dimensionnelles avant un lot plus important
À utiliser lorsque les risques du projet le justifient
Méthode et résultat de mesure de l’épaisseur
Relie une exigence d’épaisseur de revêtement à une mesure
Confirmer la méthode, l’emplacement et le besoin de rapport
Critères d’aspect et de couleur
Distingue l’acceptation visuelle d’un contrôle purement mécanique
Définir les surfaces significatives et la référence
Certificat de conformité
Atteste la conformité de l’expédition aux exigences d’achat convenues
Confirmer les champs, la signature et le lien avec l’expédition
Traçabilité des lots
Facilite l’enquête lorsque les variations de matériau ou de lot comptent
Préciser le niveau de détail requis
État du colmatage ou essai
Permet d’évaluer la qualité du colmatage lorsque la spécification le demande
Confirmer l’applicabilité ; toutes les méthodes ne conviennent pas à tous les revêtements
Approbation du sous-traitant ou du client
Certaines commandes réglementées limitent les procédés spéciaux ou les sources d’approvisionnement
Vérifier que l’approbation est en vigueur pour la commande concernée
Norme et indice de révision en vigueur
Évite qu’un numéro familier ne masque une exigence périmée
Indiquer la version applicable sur la commande ou le plan
Traitement des non-conformités
Encadre les décisions de reprise, d’utilisation en l’état, de mise au rebut et de remplacement
Convenir du pouvoir de décision avant qu’un écart ne survienne
Emballage et identification
Protège les faces d’aspect et relie les documents d’expédition aux pièces
Définir l’étiquetage et la protection des surfaces
La clause qualité JPL QC02f donne l’exemple d’une commande à haut niveau de maîtrise qui exige un certificat signé mentionnant le numéro de commande, le numéro et l’indice de révision de la pièce, la quantité, les numéros de série ainsi que les numéros de lot ou de coulée. Il s’agit de justificatifs propres à la commande, et non d’un dossier type fourni avec chaque pièce anodisée destinée au commerce.
Au niveau de l’entreprise
Portée des qualificationsL’histoire de l’entreprise, la taille de l’usine et les certifications générales décrivent le fournisseur. Zhenling Metal n’affirmera pas que des qualifications CE ou ASME certifient l’anodisation, un essai de revêtement ou un procédé spécial sans documents attestant leur portée.
Au niveau de la commande
Preuves de conformitéLa commande détermine quels plan, indice de révision, indication de finition, essai, certificat et enregistrement de traçabilité sont pertinents. Une qualification générale ne peut remplacer ces exigences propres à la pièce.
Au niveau de la méthode
Limites d’applicabilitéASTM B680-24 décrit un essai destructif de qualité du colmatage et précise des exclusions, notamment les revêtements durs et certains traitements de colmatage. Le nom d’une méthode ne prouve pas à lui seul qu’elle s’applique à votre finition.
Vérification du colmatage et de l’indice de révision
Consultez la fiche officielle DLA ASSIST de MIL-PRF-8625 pour vérifier le statut du document. Si une commande destinée à un secteur réglementé ou à l’aéronautique fait référence à cette spécification, confirmez que le sous-traitant, les méthodes d’essai et les enregistrements requis sont à jour et adaptés ; ne supposez pas que la seule indication de finition suffit.
Comprenez les facteurs qui déterminent le coût et le délai d’anodisation
Le prix unitaire le plus bas n’est pas forcément le coût total le plus faible : le transport des pièces de remplacement, les rebuts, les reprises, le tri et les échecs à l’assemblage peuvent ne pas figurer dans le prix du traitement. Un devis qui comprend le masquage, les critères d’acceptation esthétique, les essais et un emballage protecteur n’est pas comparable à un devis fondé sur une finition de base.
Données relatives à la pièce
Matériau et géométrie- Alliage, état métallurgique et état de surface initial
- Dimensions et forme de la pièce, éléments géométriques profonds et drainage
- Soudures, arêtes, trous borgnes et zones d’aspect mixtes
Données relatives à la finition
Spécification et aspect- Type, classe et exigence de revêtement propre à la commande
- Masquage, obturation et contacts d’accrochage autorisés
- Couleur, texture, échantillon limite et critères entre lots
Données relatives à la commande
Quantité et justificatifs- Prototype, lot récurrent ou lancement en production
- Dossier de contrôle, de traçabilité et de certificats
- Emballage, étiquetage, logistique et délais demandés
Une exigence nominale de 1 mil équivaut à 0.001 inch, soit environ 25 μm ; cette seule conversion ne montre pas si l’exigence est compatible avec votre alliage, votre élément géométrique ou votre gamme de fabrication. Les paramètres supplémentaires de finition modifient les opérations de manutention, de masquage, de vérification et de supervision ; c’est pourquoi Zhenling Metal chiffre le projet à partir d’un plan plutôt que d’un taux de croissance du revêtement.
Cadre de calcul des coûts Bronze
Périmètre du traitement chiffré + risque de reprise et de tri + logistique supplémentaire + risque d’échec à l’assemblagePérimètre chiffré
Ce que le fournisseur a effectivement inclus
Risque qualité
Conséquences de critères qui restent ambigus
Risque logistique
Manutention, protection et transport de remplacement supplémentaires
Risque à l’assemblage
Détection tardive des problèmes d’ajustement, de contact et d’aspect
Aucun pourcentage d’économies transposable, délai d’amortissement, prix fixe ou délai de réalisation fixe n’a été trouvé. Ce cadre est volontairement qualitatif.
La spécification de procédé NASA/JSC PRC-5006 montre, à titre d’exemple, comment l’emplacement des contacts, la préparation de surface, la finition, les contraintes dimensionnelles et les critères de contrôle peuvent influer sur le périmètre maîtrisé d’une opération d’anodisation. Elle ne fournit toutefois aucun prix commercial et ne démontre pas la plage de procédés de Zhenling.
Combien coûte l’anodisation d’une pièce ?
Pour établir un devis justifiable, il faut disposer d’un plan, de l’alliage, de la quantité, des exigences de finition, des dimensions critiques, des zones à masquer, des critères de couleur, des documents de contrôle ainsi que des exigences d’emballage et de délai de livraison. Présentez ces éléments confirmés à chaque prestataire d’anodisation avant de comparer les devis.
Obtenez un devis fondé sur les paramètres réels du projet.
Demander un devis à partir du plan →Préparez une demande de devis d’anodisation complète
Un simple message demandant une « anodisation noire sur mesure » laisse au fournisseur le soin de poser des hypothèses sur l’alliage, l’indice de révision, la finition, les zones à masquer, l’aspect et le contrôle. Vous risquez ainsi d’obtenir rapidement un « prix qui changera après examen technique » ou d’engager des échanges inutilement longs.
Grille de préparation d’une demande de devis d’anodisation
À fournir impérativement
- Plan et indice de révision en vigueur
- Alliage d’aluminium et état métallurgique
- Quantité et calendrier des livraisons
- Exigence de finition ou fonction recherchée
- Cotes critiques et étape de réception finale
Fortement recommandé
- Surfaces visibles et surfaces cachées
- Référence de couleur ou échantillon limite
- Restrictions concernant le masquage, l’obturation et les points de contact avec le support d’accrochage
- Liste des contrôles et des certificats
- Exigences d’emballage, d’étiquetage et de livraison
À confirmer lors de la revue technique
- Type et classe du procédé retenu
- Gamme de préparation de surface et de colmatage
- Stratégie de masquage et de positionnement des points de contact
- Points de mesure et plan d’échantillonnage
- Éventuel ajustement des cotes avant finition
La sous-partie 15.2 du Federal Acquisition Regulation illustre les exigences propres aux achats, notamment la quantité, les spécifications, l’emballage et le marquage, le contrôle et la réception, ainsi que les conditions de livraison. Une demande de devis pour l’anodisation repose sur ces éléments commerciaux de base, auxquels s’ajoutent les paramètres propres à la finition.
Pourquoi cette grille constitue une base de départ, et non une norme universelle
Des informations supplémentaires peuvent être nécessaires pour les pièces complexes ou soumises à des spécifications, notamment le degré de coloration, le type de colmatage, les consignes de préparation de surface, les points de mesure du revêtement, les cotes à obtenir par usinage et les cotes finales. Cette grille facilite la préparation de la demande de devis, mais la revue technique reste nécessaire pour définir la gamme de fabrication définitive et les justificatifs requis.
Fichiers
Transmettez un dossier documentaire maîtriséFournissez le plan dans un format permettant son examen et joignez le modèle lorsque l’interprétation de la géométrie le nécessite. Si vous transmettez plusieurs versions, indiquez quel fichier fait foi.
Réception
Précisez qui approuve quoiDistinguez l’approbation technique, l’approbation de l’échantillon d’aspect, l’acceptation après contrôle et l’autorité habilitée à accepter les écarts. Vous éviterez ainsi qu’une remarque informelle sur l’aspect devienne un critère de production non défini.
Modification
Finalisez la gestion des révisionsSi l’alliage, la géométrie, la finition, la couleur ou les critères de réception changent, reprenez la revue des points concernés. Un devis antérieur n’est pas nécessairement valable pour la pièce révisée.
Outils techniques pour l’anodisation
Utilisez nos calculateurs et nos outils d’aide à la décision spécialisés pour vérifier si votre demande de devis est complète, convertir les unités d’épaisseur, repérer les risques dimensionnels et déterminer le type d’anodisation le mieux adapté à vos exigences techniques.
Envoyez votre plan avant que la finition n’entraîne des retouches
Zhenling Metal évaluera la pièce en aluminium, la finition souhaitée, les zones à risque et les justificatifs nécessaires afin d’établir un devis de prestations d’anodisation adapté à votre projet.
FAQ : questions sur les prestations d’anodisation
Q1
En quoi consistent les prestations d’anodisation ?
Il s’agit d’opérations contrôlées de finition de surface qui forment une couche d’oxyde anodique sur l’aluminium. Pour une pièce usinée sur mesure, la prestation comprend aussi l’interprétation du plan, la confirmation de l’alliage et de la finition recherchée, la planification du masquage et des points de contact avec le support d’accrochage, la définition des justificatifs de contrôle et la protection des surfaces acceptées jusqu’à la livraison.
Q2
Quelles informations faut-il fournir pour obtenir un devis d’anodisation d’une pièce usinée sur mesure ?
Envoyez le plan en vigueur, l’alliage d’aluminium et son état métallurgique, la quantité, l’exigence de finition, une référence de couleur ou d’aspect, les cotes critiques, les zones à masquer ou à obturer, les points de contact autorisés avec le support d’accrochage, les rapports requis, les exigences d’emballage et le délai souhaité. Si une donnée vous manque, précisez la fonction recherchée afin que la revue technique puisse trancher sans faire de suppositions.
Q3
Combien coûte l’anodisation d’une pièce ?
Le coût dépend de la pièce, de l’alliage, de la géométrie, de la finition demandée, du masquage, de la couleur et des critères d’aspect, de la quantité, des relevés de contrôle, de l’emballage, de la logistique et du délai demandé. Zhenling Metal ne publie pas de tarif universel, car un montant établi sans ces données ne permet pas de comparer les devis.
Q4
Quels métaux ne peuvent pas être anodisés ?
Cette page porte sur l’anodisation de l’aluminium. L’acier, l’acier inoxydable et les alliages de nickel ne sont pas des substrats couramment utilisés pour le procédé classique d’anodisation de l’aluminium décrit ici ; ils nécessitent d’autres gammes de traitement de surface. Les autres métaux anodisables exigent eux aussi un examen spécifique de la chimie du procédé, des normes et des capacités du fournisseur.
Q5
Comment spécifier les filetages, les ajustements et les zones de contact électrique ?
Repérez chaque élément géométrique sur le plan, précisez si son exigence s’applique avant ou après finition et indiquez tout besoin de masquage, d’obturation ou de métal nu. Indiquez également les zones de contact acceptables avec le support d’accrochage et la méthode de vérification prévue, car le revêtement des deux surfaces en contact peut modifier l’ajustement final.
Q6
Les couleurs anodisées peuvent-elles être parfaitement identiques d’un lot à l’autre ?
Il ne faut pas présumer que l’aspect sera parfaitement identique. L’alliage, l’état métallurgique, le lot de matière, le prétraitement, la texture initiale ainsi que les conditions de formation et de coloration du revêtement peuvent influer sur l’aspect. Utilisez une matière homogène, désignez les surfaces importantes, fournissez un échantillon limite si vous en disposez et convenez de la méthode d’observation et de réception avant la production.
Q7
Quand choisir une anodisation de type II ou de type III ?
Choisissez en fonction des exigences de l’application, et pas uniquement de la désignation. Dans le cadre de la norme MIL-PRF-8625, le type II correspond à l’anodisation sulfurique générale, tandis que le type III désigne l’anodisation dure. Examinez l’usure, la protection contre la corrosion, les cotes, la couleur, le colmatage et les justificatifs requis ; consultez la page consacrée aux prestations d’anodisation dure pour préparer plus en détail une anodisation de type III.
Q8
Une présentation générale des prestations d’anodisation prouve-t-elle que toutes les finitions et tous les essais sont disponibles ?
Non. Une présentation générale des prestations ne permet pas d’établir le site de production, ni la disponibilité de chaque type, classe, couleur, plage d’épaisseur de revêtement, méthode d’essai, accréditation, capacité ou délai. Le devis et les documents de commande doivent confirmer la prestation applicable et l’étendue des responsabilités.






