Póngase en contacto con Zhenling

Servicios de anodizado para piezas de aluminio mecanizadas a medida
Convierta su plano, aleación, indicación de acabado, zonas de enmascarado, superficies visibles y criterios de inspección en un plan listo para cotizar piezas de aluminio a medida. Las consultas sobre servicios de anodizado deben incluir aleación, tipo y espesor del recubrimiento, color, sellado, enmascarado, margen dimensional y muestra de aceptación. Considere provisionales la capacidad y los plazos. Las condiciones por escrito deben identificar la secuencia de fabricación revisada, los límites, los registros y las condiciones supuestas para la liberación de las piezas.
-
Revisión del plano
Revisión, aleación y características geométricas críticas
-
Acabado definido
Tipo, clase, color y apariencia deseada
-
Requisitos críticos
Ajustes, roscas, contactos y zonas de sujeción
-
Requisitos de aceptación
Documentos de inspección y del pedido
-
Modelo de procesamiento
Responsabilidad y lugar de procesamiento confirmados en la cotización por escrito
-
Solicitud de cotización comparable
Menos supuestos entre cotizaciones
-
Ajuste protegido
Planificación del acabado antes de la aceptación final
-
Listo para exportación
Necesidades de embalaje y documentación indicadas antes de la liberación
Reduzca los riesgos del anodizado antes de producir sus piezas de aluminio
Planifique el anodizado antes de que una dimensión final o una superficie visible cause un rechazo. Durante este proceso electroquímico, se forma una capa de óxido de aluminio a partir del metal base; por eso, la condición de la aleación, el pretratamiento, el contacto eléctrico, el enmascarado, el crecimiento del recubrimiento y el sellado pueden afectar el ajuste, la apariencia y la resistencia a la corrosión. El recubrimiento no es dimensionalmente neutro.
Factor de riesgo 01
Suposición errónea sobre la aleación
El color coincidió con una muestra, pero varió cuando cambió la aleación o el pretratamiento. El grado del material, el temple, el lote de origen y la condición superficial deben incluirse en la revisión.
Factor de riesgo 02
Crecimiento no previsto
El plano superó la inspección de mecanizado, pero la pieza falló después del anodizado. Un agujero, una rosca o un ajuste entre piezas pueden verse afectados en más de una superficie.
Factor de riesgo 03
Enmascarado faltante
Necesitamos instrucciones de enmascarado, taponado y sujeción antes de poder ofrecer una cotización confiable del acabado. Las zonas de contacto y sellado sin marcar pueden exigir retrabajo.
Factor de riesgo 04
Conflicto con la sujeción
Un punto de contacto eléctrico necesario puede dejar una marca visible. Su ubicación aceptable debe definirse antes de fijar los criterios de aceptación estética.
Factor de riesgo 05
Apariencia imprecisa
Una superficie visible puede ser aceptable desde el punto de vista mecánico y aun así rechazarse por su apariencia. Deben acordarse la referencia de color, la textura, las superficies relevantes y la iluminación de inspección.
Es común suponer que el anodizado viene después del trabajo de ingeniería propiamente dicho. En realidad, muchos fallos posteriores se originan en un plano que define la pieza mecanizada, pero deja las características geométricas sensibles al acabado, los límites de apariencia y la evidencia de aceptación sujetos a interpretación.
Plano
Confirme la revisión, la aleación y las características geométricas para el uso final.
Revisión de requisitos
Aclare las referencias de tipo, clase, acabado y normas.
Identificación de riesgos
Marque las zonas de enmascarado y sujeción, los ajustes, las roscas y las superficies visibles.
Secuencia de acabado
Confirme la secuencia de fabricación específica del pedido y las muestras necesarias.
Plan de inspección
Acuerde qué se medirá, registrará y aceptará.
Listo para revisar el acabado
- Se identifican la revisión más reciente del plano y la aleación de aluminio.
- Las características geométricas críticas se distinguen claramente como requisitos previos al acabado o finales.
- Se indican las restricciones de enmascarado, taponado, contacto eléctrico y marcas de sujeción.
- El color, la textura y las características estéticas tienen criterios de aceptación referenciados o acordados.
- Se enumeran los informes, certificados, embalajes y condiciones de entrega requeridos.
Las preguntas frecuentes del Aluminum Anodizers Council explican por qué la aleación, las condiciones del proceso, el enmascarado y ambos lados de un agujero contribuyen al cambio dimensional. Zhenling Metal aborda su cotización de acabado metálico priorizando los riesgos, pero el intervalo preciso del proceso y el plan de aceptación están sujetos a revisión de ingeniería.
Elija la especificación de anodizado adecuada para sus piezas de aluminio
La denominación de un acabado no siempre basta para liberar la producción, porque el tipo, la clase, el espesor, la apariencia y la aceptación pueden requerir compromisos distintos. Según el resumen de MIL-PRF-8625 del Aluminum Anodizers Council, esta norma define seis tipos de recubrimiento y dos clases; el tipo II es sulfúrico, el tipo III es duro, la clase 1 es sin teñir y la clase 2 es teñida.
Aspecto de decisión
Criterios de selección del tipo II
Alcance del tipo III en esta página
Qué debe incluir el pedido
Denominación de la especificación
Anodizado sulfúrico tipo II
Anodizado duro tipo III
Especificación identificada y revisión vigente cuando se requiera
Clase
Clase 1 sin teñir o clase 2 teñida según la norma militar citada
La clase sigue dependiendo del requisito de compra
Clase, color y criterios de apariencia
Indicación del espesor
1 mil equivale a 0.001 inch, aproximadamente 25 μm; es una conversión de unidades, no el intervalo predeterminado de Zhenling
Espesor y tolerancia requeridos, si corresponde
Decisión principal
Finalidad protectora o decorativa, con revisión dimensional y de apariencia
Las necesidades de resistencia al desgaste o de anodizado duro requieren una revisión detallada por separado
Aplicación, superficies críticas y evidencia de ensayos
Alcance del tema
Se trata en esta página general de servicios de anodizado de aluminio
Consulte los servicios de anodizado duro para conocer los criterios específicos de selección del tipo III
No suponga que una opción está disponible solo porque aparece en una tabla comparativa
Distinga las denominaciones de proceso de la evidencia de compra
Al investigar, los compradores suelen encontrar la frase comercial “amplia gama” junto con muchos términos de acabado de aluminio. Estas frases ayudan a orientar la búsqueda, pero por sí solas no demuestran que un proceso esté disponible, sea adecuado para la aplicación o se acepte para un pedido.
Grupo de términos
Expresiones que puede encontrar
Qué incluir en la solicitud de cotización
Secuencia de anodizado
Anodizado tipo II, anodizado duro, ácido sulfúrico, ácido crómico o anodizado con ácido crómico
Indique el tipo y la clase aplicables, la revisión vigente de la especificación y la evidencia requerida, en lugar de considerar equivalentes todos los procesos basados en ácidos.
Acabado relacionado
Conversión con cromato, recubrimiento de conversión, película química, pasivación y otros recubrimientos industriales
No sustituya el anodizado por estos procesos sin una revisión de ingeniería de la función, el sustrato y las especificaciones exactas.
Resultado funcional
Óxido protector, resistencia al desgaste, conductividad, mayor durabilidad, servicio duradero, acabados resistentes a la corrosión y vida útil prolongada
Convierta cada resultado en un requisito medible, una ubicación, un plan de muestras o un ensayo aplicable.
Resultado estético
Apariencia deseada, apariencia estética, coincidencia de color, anodizado de alta calidad o acabado de alta calidad
Defina las superficies relevantes, las condiciones de observación, las muestras límite y la variación aceptable.
Denominación de la pieza o del mercado
Aluminio y sus aleaciones, componentes de aluminio, piezas metálicas, tubos, sector automotriz, sector marítimo o zonas marcadas con láser
Identifique la aleación, el temple, la geometría, la exposición durante el servicio y las operaciones posteriores al acabado; la denominación de un mercado no demuestra compatibilidad.
Afirmación del proveedor
Alto volumen, especialización, servicio de calidad, soluciones de acabado, soluciones de acabado metálico, variedad de opciones de acabado de aluminio o solución integral
Solicite los límites del proceso, la base de la capacidad, la evidencia de inspección y el alcance de la cotización que respaldan la afirmación.
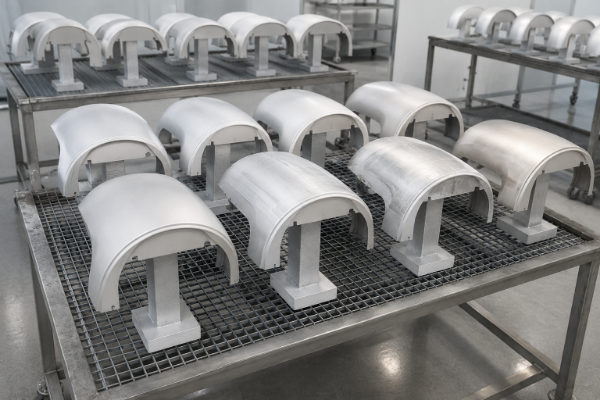
01 Compruebe la aleación y el temple
La respuesta del aluminio al anodizado y su durabilidad dependen de la composición de la aleación, el temple, el lote de origen, los procesos de fabricación previos y el entorno real de servicio. Un acabado aprobado para una condición del material no se convierte automáticamente en un patrón de color o textura aplicable a otra.
- Indique la aleación y el temple.
- Identifique si la pieza es fundida, proviene de un tocho o una lámina, está soldada o mecanizada.
- Señale los lotes mezclados cuando sea importante igualar la apariencia.
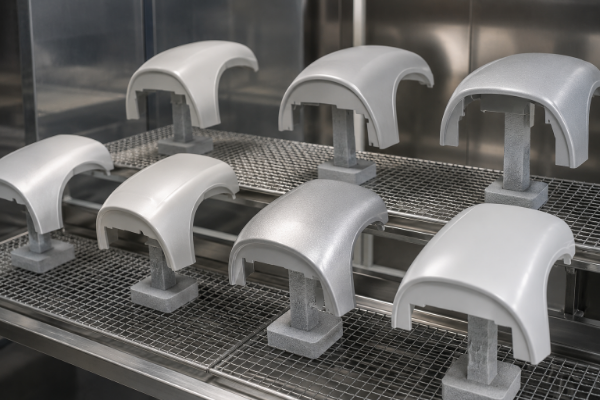
02 Controle el pretratamiento
La preparación superficial modifica la apariencia inicial antes de comenzar el anodizado en color. Las marcas mecánicas, la reacción al ataque químico, las zonas soldadas y las huellas de manipulación previa pueden seguir visibles o generar una apariencia irregular.
- Indique si busca un aspecto mate, brillante o una textura específica.
- Defina las superficies estéticas relevantes.
- Acuerde si una muestra límite determinará la aceptación.
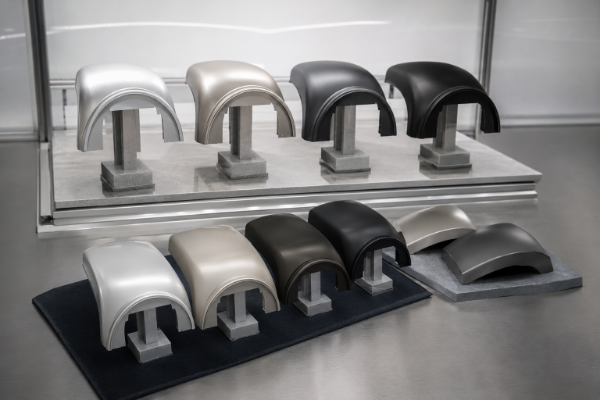
03 Establezca un método de aceptación del color
El aluminio anodizado negro, el aluminio anodizado natural y los demás colores de aluminio anodizado no deben comprarse basándose solo en el nombre del color. La aceptación requiere una referencia, condiciones de observación, una variación permitida y una regla para comparar lotes.
- Proporcione una muestra física cuando disponga de ella.
- Mantenga constantes la aleación y el pretratamiento.
- Defina qué superficies se evaluarán.
Punto de verificación para la selección
El tipo II o el tipo III suele convertirse en la referencia predeterminada para todo el acabado, pero esa elección también afecta la compatibilidad con la aleación, el pretratamiento, el espesor, las restricciones dimensionales, el color, el sellado y la evidencia requerida.
¿No sabe si el plano contiene suficientes detalles sobre el acabado?
Proteja los ajustes, las roscas y las superficies visibles antes del acabado
Una pieza puede tener las dimensiones correctas antes del acabado y, aun así, atascarse, perder continuidad eléctrica o incumplir los criterios estéticos después del anodizado, porque el crecimiento del óxido modifica la superficie de aluminio respecto de su condición mecanizada. Es peligroso suponer que todas las dimensiones se inspeccionan en la misma etapa.
El boletín de especificaciones de AAC relaciona la aleación, el temple, el acabado mecánico, el pretratamiento, el tipo y espesor de acabado y la inspección con el resultado deseado. La conversión de 1 mil a 0.001 inch, o aproximadamente 25 μm, ayuda a interpretar las especificaciones, pero no sirve de base para publicar un margen universal de crecimiento del recubrimiento de Zhenling Metal.
“No consideramos el anodizado como la última partida de una cotización. Si un ajuste, una superficie de contacto o una zona visible es importante, debe figurar en el plano antes de revisar el acabado”.
Secuencia de control de dimensiones críticas
Deslice / Desplácese ➔1
Roscas
- Marque las roscas internas y externas.
- Confirme la estrategia de enmascarado, taponado o tratamiento posterior al acabado.
- Verifique el ajuste funcional final con el método acordado.
2
Agujeros de precisión
- Marque el diámetro y la profundidad del agujero.
- Confirme los requisitos dimensionales previos al acabado y finales.
- Verifique el lugar de medición y la etapa de aceptación.
3
Ajustes entre piezas
- Marque los ejes, las cavidades y las superficies de posicionamiento.
- Confirme qué superficie de contacto recibirá el recubrimiento.
- Verifique el requisito de holgura o interferencia del ensamble.
4
Superficies de sellado
- Marque las zonas de contacto de juntas, juntas tóricas y fluidos.
- Confirme los límites de enmascarado y las transiciones en los bordes.
- Verifique la condición superficial después del acabado.
5
Contactos eléctricos
- Marque las zonas de puesta a tierra y conducción eléctrica.
- Confirme las zonas que deben quedar como metal expuesto.
- Verifique que la zona de contacto permanezca expuesta según lo solicitado.
6
Superficies visibles
- Marque las superficies principales que quedarán a la vista.
- Confirme las restricciones de veta, textura, color y sujeción.
- Verifique la apariencia frente a la referencia acordada.
7
Puntos de sujeción
- Marque las ubicaciones permitidas para el contacto eléctrico.
- Confirme las consecuencias visuales y funcionales.
- Verifique que las marcas queden dentro de la zona aprobada.
8
Características geométricas ciegas
- Marque los agujeros ciegos, las cavidades y las geometrías que puedan retener líquidos.
- Confirme las restricciones de drenaje, limpieza y enmascarado.
- Verifique la aceptación del acabado en la ubicación indicada.
9
Bordes y superficies mixtas
- Marque los bordes afilados, las soldaduras y las transiciones.
- Confirme la preparación y la apariencia esperada.
- Verifique que no queden supuestos sin aclarar en la solicitud de cotización.
Controle el mecanizado y el acabado desde el prototipo hasta la producción
El precio unitario puede parecer bajo hasta que se suman la clasificación, el retrabajo y los envíos repetidos. El costo total aumenta cuando el taller de mecanizado, la operación de anodizado y el proceso de embalaje trabajan con revisiones o criterios de aceptación distintos, de modo que una pieza supera la inspección de mecanizado, pero luego falla en el ensamble o las pruebas.
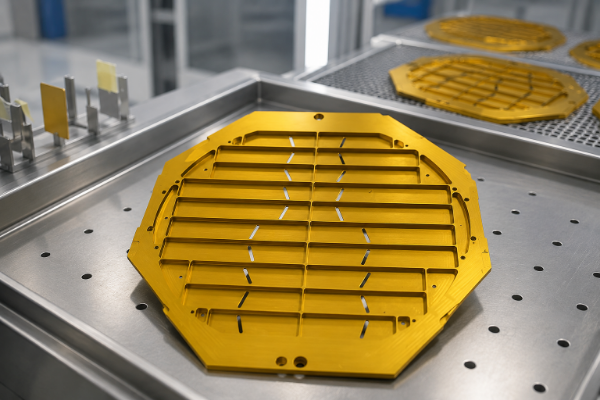
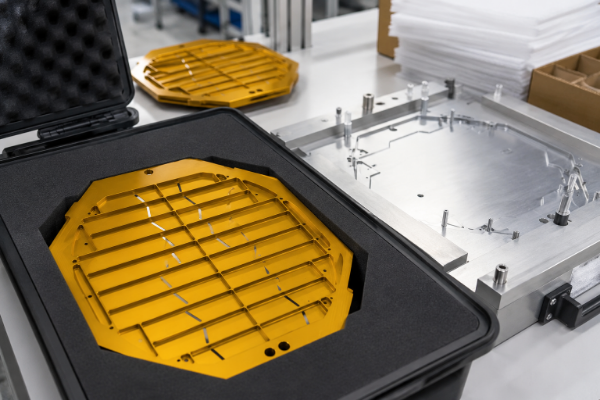
Cadena de control del mecanizado al acabado
01
Revisión del plano
Reúna la aleación, la revisión, la indicación de acabado, las características geométricas críticas y las zonas visibles en un solo conjunto de requisitos.
02
Mecanizado previo al acabado
Distinga las dimensiones objetivo de mecanizado de los requisitos finales y señale las condiciones de superficie o borde que afecten el acabado.
03
Planificación del acabado
Defina el tipo, la clase, el color, los enmascarados, los tapones, los contactos de sujeción y la evidencia de inspección antes de la liberación.
04
Prototipo o muestra
Utilice una muestra, una primera pieza de producción o una referencia acordada cuando la incertidumbre dimensional o estética lo justifique.
05
Producción
Mantenga vinculadas al pedido la identidad del lote, los requisitos aprobados, los puntos de inspección y las decisiones sobre cambios.
06
Embalaje y exportación
Proteja las superficies relevantes y ajuste las etiquetas, los registros y la manipulación del envío a los requisitos de compra.
Zhenling proporciona o coordina el anodizado de piezas a medida fabricadas a partir de planos o muestras. La cotización por escrito confirma la responsabilidad del procesamiento, el lugar, los controles de los baños, el intervalo del proceso, la inspección, los informes, la capacidad y los traspasos correspondientes al pedido presentado, sin afirmar que el proceso se realice internamente ni atribuir credenciales a un procesador específico.
Por qué importa la cadena de control
FAR 46.105 asigna a los contratistas la responsabilidad del control de calidad, la verificación de conformidad de los proveedores, la evidencia de conformidad contractual, los planos de fabricación y sus cambios, las pruebas, el almacenamiento, la conservación y el embalaje. No describe el sistema de procesos de Zhenling; ilustra por qué importan el control de revisiones y la continuidad de la responsabilidad.
Aclare las dudas
Prototipo
Libere la menor cantidad viable para probar los criterios dimensionales, estéticos y documentales acordados. Registre qué debe cambiar antes del siguiente pedido en lugar de depender del recuerdo informal de una muestra.
Fije los criterios aceptados
Producción
Mantenga alineados el plano, la aleación, el requisito de acabado, la referencia de color y el plan de inspección. Un cambio en cualquiera de ellos puede obligar a reconsiderar la decisión sobre el acabado.
Defina las medidas ante desviaciones
No conformidad
Un requisito de “cero piezas rechazadas” puede convertir una responsabilidad imprecisa por el descarte en un riesgo comercial. Los requisitos de compra deben indicar quién evalúa la condición de entrada, los defectos del acabado, la autorización para retrabajar y la evidencia de reemplazo.
El anodizado interno no siempre es mejor que un modelo consolidado de control de proveedores externos; lo que marca la diferencia es una cadena de responsabilidades compartida que mantiene presentes los requisitos. Si también necesita mecanizado complejo, revise el acabado previsto junto con los servicios de fresado CNC o mecanizado CNC de 5 ejes antes de fijar la geometría.
Revise juntos el plano, el acabado y la inspección.
Envíe la documentación del proyecto →Verifique la calidad del recubrimiento y la documentación del pedido
Un certificado de la empresa no garantiza necesariamente que una especificación de anodizado, una aprobación de proceso o un informe de ensayo determinados se apliquen a su pieza. El riesgo surge cuando la excelente reputación de un proveedor se combina con una orden de compra que no especifica la revisión, el método de aceptación, la trazabilidad o el certificado requerido.
Plano y revisión
Definición exacta del producto que rige el pedido
Requisito de acabado
Tipo, clase, color, espesor y excepciones, si corresponden
Evidencia de aceptación
Método, ubicación, resultado y decisión acordados
Identidad del lote
Nivel de trazabilidad solicitado para el pedido
Prepare un conjunto de evidencia de calidad específico para el pedido
Elemento de evidencia
Por qué puede solicitarlo el comprador
Estado que debe confirmarse antes de la liberación
Revisión del plano e indicación de acabado
Evita inspeccionar según una definición obsoleta del producto
Obligatorio para toda cotización controlada
Aceptación de muestra o primera pieza de producción
Alinea las expectativas estéticas o dimensionales antes de producir un lote mayor
Utilícela cuando el riesgo del proyecto lo justifique
Método y resultado de medición del espesor
Vincula un requisito específico de recubrimiento con una medición
Confirme el método, la ubicación y la necesidad de un informe
Criterios de apariencia y color
Distingue la aceptación visual de la inspección puramente mecánica
Defina las superficies relevantes y la referencia
Certificado de conformidad
Da fe de que el envío cumple los requisitos de compra acordados
Confirme los campos, la firma y la vinculación con el envío
Trazabilidad del lote
Facilita la investigación cuando importan las variaciones del material o entre lotes
Indique el nivel de detalle requerido
Condición o ensayo del sellado
Aborda la calidad del sellado cuando la especificación lo exige
Confirme su aplicabilidad; no todos los métodos sirven para todos los recubrimientos
Aprobación del procesador o del cliente
Algunos pedidos regulados restringen los procesos especiales o las fuentes de suministro
Verifique la aprobación vigente para el pedido exacto
Norma y revisión vigente
Evita que un número conocido oculte un requisito obsoleto
Indique la edición aplicable en la orden de compra o el plano
Decisión sobre no conformidades
Controla las decisiones de retrabajo, aceptación tal como está, descarte y reemplazo
Acuerde quién tiene la autoridad antes de que ocurra una desviación
Embalaje e identificación
Protege las superficies visibles y vincula la evidencia del envío con las piezas
Defina las etiquetas y la protección superficial
La cláusula de calidad JPL QC02f ofrece un ejemplo de un pedido con controles estrictos que exige un certificado firmado vinculado al número de orden de compra, el número y la revisión de la pieza, la cantidad, los números de serie y los números de lote o colada. Se trata de evidencia específica del pedido, no de un paquete estándar que acompaña a toda pieza anodizada comercial.
Nivel de empresa
Contexto de las credencialesLa trayectoria de la empresa, la escala de la fábrica y las certificaciones generales describen al proveedor. Zhenling Metal no afirmará que las credenciales CE o ASME certifican el anodizado, un ensayo del recubrimiento o un proceso especial sin documentos que acrediten su alcance.
Nivel de pedido
Evidencia de conformidadLa orden de compra determina qué plano, revisión, indicación de acabado, ensayo, certificado y registro de trazabilidad se requieren. Una credencial general no sustituye esas condiciones específicas de la pieza.
Nivel de método
Límites de aplicabilidadASTM B680-24 describe un ensayo destructivo de calidad del sellado e indica exclusiones, entre ellas los recubrimientos duros y ciertos tratamientos de sellado. El nombre de un método por sí solo no demuestra que se aplique a su acabado.
Verificación del sellado y la revisión
Consulte el registro oficial de DLA ASSIST correspondiente a MIL-PRF-8625 para confirmar el estado del documento. Si un pedido de una industria regulada o del sector aeroespacial cita esta especificación, confirme que el procesador, los métodos de ensayo y los registros requeridos estén vigentes y sean adecuados; no suponga que basta con la indicación de acabado.
Entienda qué determina el costo y el plazo del anodizado
El precio unitario más bajo no siempre implica el menor costo total del proyecto, porque el flete de reemplazo, el descarte, el retrabajo, la clasificación y los fallos de ensamble pueden quedar fuera de la partida de procesamiento. Una cotización que incluye enmascarado, aceptación estética, ensayos y embalaje protector no es comparable con otra que supone un acabado básico.
Datos de la pieza
Material y geometría- Aleación, temple y superficie inicial
- Tamaño y forma de la pieza, características geométricas profundas y drenaje
- Soldaduras, bordes, agujeros ciegos y zonas visibles mixtas
Datos del acabado
Especificación y apariencia- Tipo, clase y requisito de recubrimiento específico del pedido
- Enmascarado, taponado y contactos de sujeción permitidos
- Color, textura, muestra límite y criterios entre lotes
Datos del pedido
Cantidad y evidencia- Prototipo, lote recurrente o liberación para producción
- Paquete de inspección, trazabilidad y certificados
- Embalaje, etiquetado, logística y plazo solicitado
Un requisito nominal de 1 mil equivale a 0.001 inch, o aproximadamente 25 μm; esa conversión por sí sola no indica si el requisito es compatible con su aleación, característica geométrica o secuencia de fabricación específica. Los parámetros adicionales del acabado modifican las tareas de manipulación, enmascarado, verificación y supervisión, por lo que Zhenling Metal cotiza a partir de un plano y no de una tasa de crecimiento del recubrimiento.
Modelo de costos Bronze
Alcance del procesamiento cotizado + riesgo de retrabajo y clasificación + logística adicional + riesgo de fallos de ensambleAlcance cotizado
Lo que el proveedor incluyó realmente
Riesgo de calidad
Qué sucede si los criterios siguen siendo ambiguos
Riesgo logístico
Manipulación, protección y transporte de reemplazo adicionales
Riesgo de ensamble
Problemas de ajuste y contacto, y rechazos estéticos detectados tarde
No se encontró un porcentaje de ahorro transferible, un plazo de recuperación, un precio fijo ni un plazo de entrega fijo. Este modelo es deliberadamente cualitativo.
La especificación de proceso NASA/JSC PRC-5006 ofrece un ejemplo de cómo la ubicación de los contactos, la preparación superficial, el acabado, las restricciones dimensionales y los criterios de inspección pueden afectar el alcance controlado del trabajo de anodizado. Sin embargo, no aporta precios comerciales ni demuestra el intervalo de procesos de Zhenling.
¿Cuánto cuesta anodizar una pieza?
Para obtener una cotización fundamentada, se necesitan un plano, la aleación, la cantidad, el requisito de acabado, las dimensiones críticas, las zonas de enmascarado, los criterios de color, los documentos de inspección, el embalaje y los requisitos de plazo de entrega. Presente estos datos confirmados a cada proveedor de anodizado antes de comparar cotizaciones.
Obtenga una cotización basada en las variables reales del proyecto.
Solicite una cotización basada en su plano →Prepare una solicitud de cotización de anodizado completa
Un correo breve que pide “anodizado negro a medida” deja que el proveedor suponga la aleación, la revisión, el acabado, los enmascarados, la apariencia y la inspección. Esto puede dar lugar a una rápida “cifra que cambiará después de la revisión de ingeniería” o a un proceso de negociación innecesariamente largo.
Tabla de preparación de la solicitud de cotización de anodizado
Datos obligatorios
- Plano y revisión vigente
- Aleación de aluminio y temple
- Cantidad y esquema de liberación
- Requisito de acabado o función prevista
- Dimensiones críticas y etapa de aceptación final
Muy recomendable
- Superficies visibles y ocultas
- Referencia de color o muestra límite
- Restricciones de enmascarado, taponado y puntos de contacto del soporte de sujeción
- Lista de inspecciones y certificados
- Requisitos de empaque, etiquetado y entrega
Por confirmar durante la revisión de ingeniería
- Tipo y clase definitivos del proceso
- Secuencia de fabricación para la preparación superficial y el sellado
- Estrategia de enmascarado y puntos de contacto
- Puntos de medición y plan de muestreo
- Cualquier ajuste dimensional previo al acabado
La subparte 15.2 del Reglamento Federal de Adquisiciones ilustra requisitos de contratación como la cantidad, las especificaciones, el empaque y marcado, la inspección y aceptación, y las condiciones de entrega. Una solicitud de cotización de anodizado requiere estos datos comerciales básicos y los parámetros propios del acabado.
Por qué la tabla es un punto de partida y no una norma universal
Las piezas complejas o sujetas a especificaciones pueden requerir información adicional, como niveles de tinte, tipo de sellado, instrucciones de preparación superficial, puntos de medición del recubrimiento, dimensiones a las que debe mecanizarse la pieza y dimensiones finales. La tabla ayuda a preparar la solicitud de cotización, pero la revisión de ingeniería sigue definiendo la secuencia de fabricación definitiva y los requisitos de documentación.
Archivos
Cargue un paquete de archivos controladosProporcione el plano en un formato que permita revisarlo e incluya el modelo cuando sea importante interpretar la geometría. Si entrega varias versiones, indique cuál archivo es el válido.
Aceptación
Indique quién aprueba cada aspectoDistinga entre la aprobación de ingeniería, la aprobación de la muestra estética, la aceptación de la inspección y la autoridad para aprobar desviaciones. Así evitará que un comentario visual informal se convierta en un criterio de producción indefinido.
Cambios
Cierre el ciclo de revisiónSi cambia la aleación, la geometría, el acabado, el color o los criterios de aceptación, vuelva a revisar los aspectos afectados. Una cotización anterior no necesariamente es válida para la pieza revisada.
Herramientas de ingeniería para anodizado
Utilice nuestras calculadoras y herramientas de apoyo para evaluar si su solicitud de cotización está completa, convertir unidades de espesor, identificar riesgos dimensionales y determinar el tipo de anodizado más adecuado para sus requisitos técnicos.
01
Verificador de preparación de solicitudes de cotización de anodizado
Abrir herramienta
02
Conversor de unidades de espesor de anodizado
Abrir herramienta
03
Herramienta para identificar dimensiones en riesgo
Abrir herramienta
04
Asistente para elegir entre anodizado Tipo II y Tipo III
Abrir herramienta
Envíe el plano antes de que el acabado obligue a rehacer la pieza
Zhenling Metal evaluará la pieza de aluminio, el acabado previsto, las zonas de riesgo y la documentación necesaria para preparar una cotización de servicios de anodizado específica para su proyecto.
Preguntas frecuentes sobre los servicios de anodizado
P1
¿Qué son los servicios de anodizado?
Son procesos controlados de acabado superficial que forman una capa de óxido anódico sobre el aluminio. Para una pieza mecanizada a medida, el servicio comercial también comprende interpretar el plano, confirmar la aleación y el acabado previsto, planificar el enmascarado y los puntos de contacto del soporte de sujeción, acordar la documentación de inspección y proteger las superficies aceptadas hasta la entrega.
P2
¿Qué información se necesita para cotizar el anodizado de una pieza mecanizada a medida?
Envíe el plano vigente, la aleación de aluminio y su temple, la cantidad, el requisito de acabado, una referencia de color o apariencia, las dimensiones críticas, las zonas que deben enmascararse o taponarse, los puntos de contacto permitidos para el soporte de sujeción, los informes requeridos, el empaque y el plazo solicitado. Si desconoce algún dato, indique la función prevista para que pueda definirse durante la revisión de ingeniería sin hacer suposiciones.
P3
¿Cuánto cuesta anodizar una pieza?
El costo depende de la pieza, la aleación, la geometría, el requisito de acabado, el enmascarado, los criterios de color y apariencia, la cantidad, los registros de inspección, el empaque, la logística y el plazo solicitado. Zhenling Metal no publica una tarifa universal porque, sin esos datos, cualquier precio carecería de valor como cotización comparable.
P4
¿Qué metales no se pueden anodizar?
Esta página se centra en el anodizado de aluminio. El acero, el acero inoxidable y las aleaciones de níquel no son sustratos habituales para el proceso convencional de anodizado de aluminio descrito aquí; requieren otras secuencias de tratamiento superficial. Los demás metales que pueden anodizarse también requieren evaluar la química, las normas y la capacidad del proveedor correspondientes.
P5
¿Cómo deben especificarse las roscas, los ajustes y las zonas de contacto eléctrico?
Marque cada característica geométrica en el plano, indique si el requisito se aplica antes o después del acabado e identifique las zonas que deban enmascararse, taponarse o quedar como metal desnudo. Señale también las zonas aceptables de contacto con el soporte de sujeción y el método de verificación previsto, ya que el recubrimiento en ambas superficies de acoplamiento puede afectar el ajuste final.
P6
¿Pueden coincidir exactamente los colores anodizados entre lotes?
No se debe dar por hecho que la apariencia será exactamente igual. La aleación, el temple, el lote de origen, el pretratamiento, la textura inicial y las condiciones del recubrimiento y teñido pueden influir en la apariencia. Utilice material uniforme, identifique las superficies importantes, proporcione una muestra límite si dispone de ella y acuerde el método de observación y aceptación antes de la producción.
P7
¿Cuándo debo elegir anodizado Tipo II o Tipo III?
Elija según los requisitos de la aplicación y no solo por la denominación. En el marco de MIL-PRF-8625, el Tipo II corresponde al anodizado sulfúrico general, mientras que el Tipo III corresponde al anodizado duro. Evalúe el desgaste, la protección contra la corrosión, las dimensiones, el color, el sellado y la documentación; consulte la página específica de servicios de anodizado duro para planificar el Tipo III con mayor detalle.
P8
¿Una descripción general del servicio de anodizado demuestra que están disponibles todos los acabados y ensayos?
No. Una descripción general del servicio no confirma el lugar de ejecución, todos los tipos, clases, colores, rangos de espesor del recubrimiento, métodos de ensayo, acreditaciones, capacidades ni plazos de entrega. La cotización y los documentos del pedido deben confirmar el servicio aplicable y el alcance de las responsabilidades.