
Póngase en contacto con Zhenling

Por DD · Actualizado en agosto de 2026
El mecanizado CNC de PAI consiste en dar forma por arranque de material a un grado definido de poliamida-imida y a una condición específica del material en bruto; no implica que exista una receta de proceso universal. Puede producirse una desviación dimensional por varias causas que parecen iguales en la inspección final: el material en bruto puede cambiar de estado, el desbaste puede liberar tensiones, el corte puede generar calor, un filo desgastado puede alterar las fuerzas, el soporte puede deformar la característica geométrica o la condición de inspección puede ser distinta. Torlon® es la familia de materiales de poliamida-imida de Syensqo, no una condición de mecanizado universal. Esta guía ayuda a distinguir las causas antes de que alguien ajuste una compensación o copie un ciclo térmico.
Una guía en línea no permite establecer una tolerancia, velocidad, avance, elección de refrigerante, tiempo de reposo o ciclo térmico universal. El artículo se basa en fuentes públicas sobre materiales, normas, metrología y seguridad laboral; no presenta el historial privado de trabajos de mecanizado de PAI de Zhenling. Su objetivo es ayudar a quien controla el plano a reunir mejores evidencias para una revisión específica del grado y de las características geométricas.
El PAI es una familia de materiales, no una condición de mecanizado
«PAI» identifica una familia de polímeros, mientras que «Torlon» identifica una familia de marca; ninguno de los dos términos define el grado exacto, el contenido de carga, la forma del material en bruto, la condición de suministro, el historial de curado, el estado de humedad, la geometría ni la condición de inspección. Las especificaciones de mecanizado útiles solo pueden definirse cuando se identifican esas variables y se vinculan con evidencia controlada.
Esta distinción importa porque la clasificación y la selección del material son decisiones diferentes. ASTM D5204-22 cubre públicamente la clasificación de moldeo y extrusión de PAI e indica que su designación no está destinada a la selección de materiales. Por lo tanto, las designaciones de la familia de normas no determinan una tolerancia de pieza terminada ni una receta de corte.
| Campo de evidencia | Qué se puede conocer | Qué sigue sin definirse |
|---|---|---|
| Identidad | Familia PAI y grado especificado | Sustituciones aprobadas y requisitos del certificado |
| Composición | Contenido de carga o modificador de desgaste declarado | Respuesta específica del lote a la operación seleccionada |
| Material en bruto | Barra, placa, tubo o pieza moldeada | Historial de curado, acondicionamiento y almacenamiento antes del suministro |
| Definición de la pieza | Característica geométrica, referencia y requisito del plano | Soporte, secuencia de arranque de material y condición de aceptación |
El nombre de una familia sirve para identificar una categoría, no para liberar un proceso. Solicite la ficha vigente del grado del fabricante, la declaración de condición del proveedor del material en bruto, el certificado de material que exige el plano y las reglas de sustitución. Hasta que esos cuatro documentos coincidan, aplicar al 4301 o al 5030 recomendaciones para Torlon 4203 u otro grado es una suposición.
Por qué un polímero estable en servicio puede cambiar durante el mecanizado
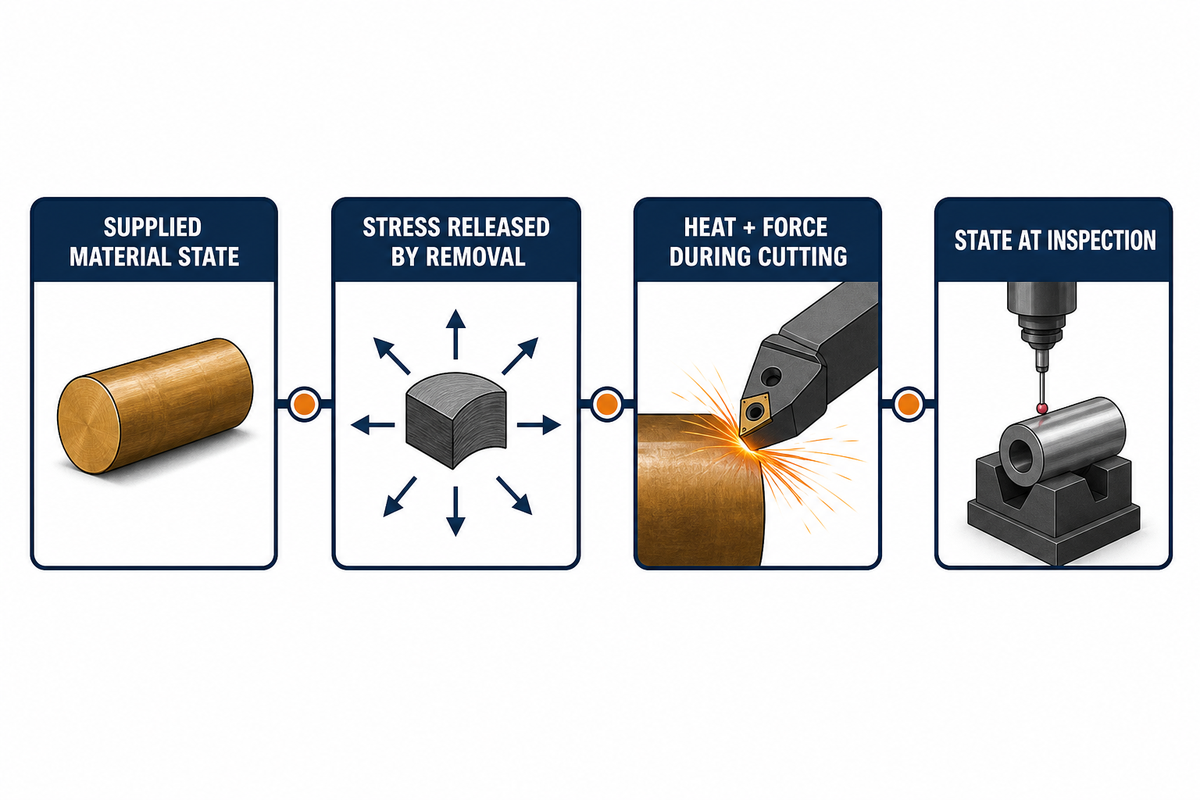
La estabilidad en servicio y la estabilidad durante el mecanizado responden a preguntas diferentes. Los datos de propiedades medidos para un grado y una condición de prueba definidos no demuestran que el material en bruto, una característica geométrica recién desbastada, una característica terminada aún caliente y el resultado de una inspección después del acondicionamiento mantengan la misma dimensión. La lectura debe ir acompañada del estado del material y de la medición.
El movimiento después del desbaste puede reflejar una redistribución de tensiones, un arranque de material desigual, un soporte deficiente o una combinación de estos factores. En cambio, las diferencias entre lecturas en caliente y después del reposo pueden apuntar al calor del corte o al modelo de medición. Los cambios tras la exposición ambiental podrían deberse al estado de humedad, pero una sola lectura final no permite atribuirles la causa. Un bajo coeficiente de expansión térmica no demuestra que puedan omitirse la temperatura y el tiempo transcurrido.
La ficha de formas extruidas Torlon 4301 de 2025 de Drake Plastics ilustra por qué importa delimitar la evidencia: identifica ese grado como material con 12% de grafito y 3% de PTFE, y reporta un resultado de 0.4% en una prueba de absorción de agua de 24 horas. Esos valores describen el grado, el documento del material en bruto y la prueba de ese proveedor; no describen todo el PAI, un cambio dimensional durante el proceso ni una tolerancia admisible en el plano.
Use una cadena de cuatro causas: estado del material suministrado → tensiones liberadas por el arranque de material → calor y fuerza durante el corte → estado durante la inspección. Esta cadena sirve para diagnosticar, pero no demuestra causalidad. Cada eslabón requiere una observación que permita distinguirlo de los demás.
Registro de desviaciones en cuatro estados
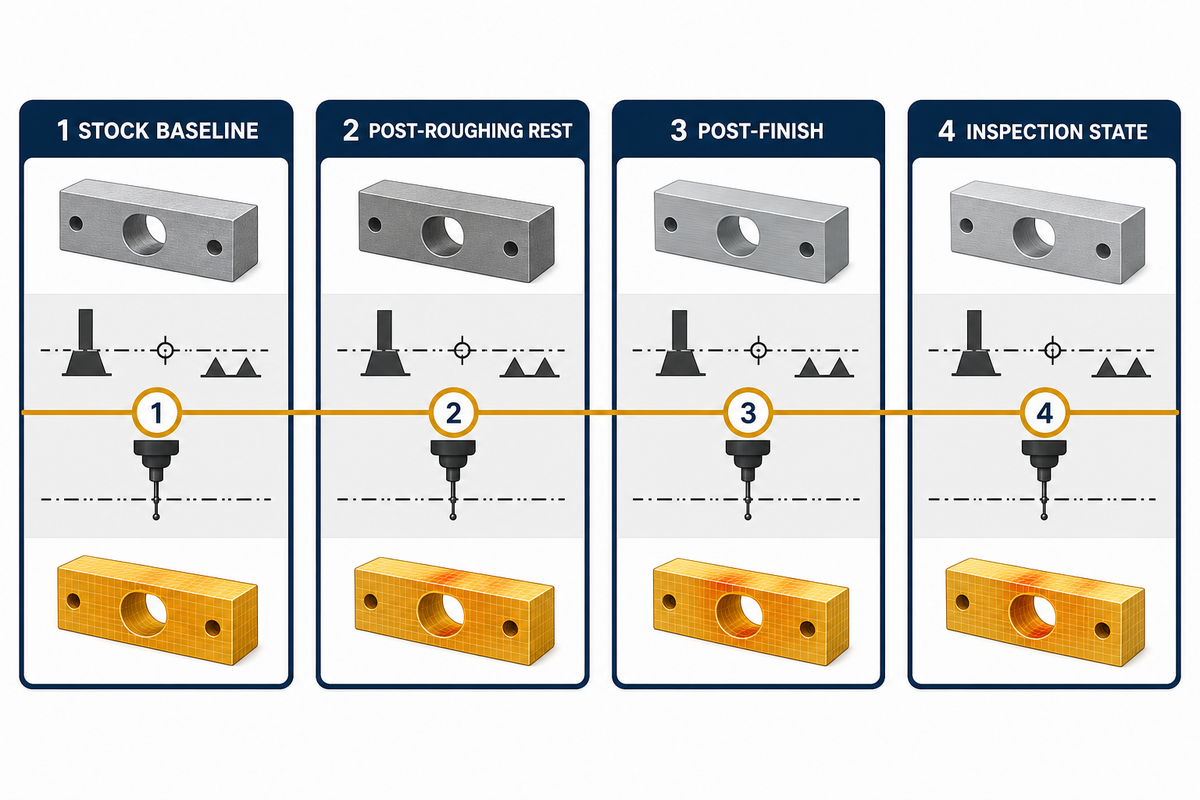
Este registro permite identificar cuándo cambió una característica geométrica: en el material en bruto, después del desbaste y el reposo, después del acabado o entre inspecciones.
| Estado | Registro | Pregunta que permite responder este estado | Qué no puede demostrar por sí solo |
|---|---|---|---|
| 1. Referencia inicial del material en bruto | Grado, lote, forma, condición y entorno | ¿Se definió el estado inicial del material? | Capacidad de la característica terminada |
| 2. Reposo después del desbaste | Patrón de arranque de material, soporte, tiempo transcurrido y lecturas repetidas | ¿El movimiento apareció después de retirar material? | Si lo causaron las tensiones o el soporte |
| 3. Después del acabado | Estado de la herramienta, contacto de corte, indicador térmico y estado del dispositivo de sujeción | ¿La operación de acabado produjo un nuevo cambio? | Una corrección de compensación universal |
| 4. Condición de inspección | Referencia, método, hora, temperatura y acondicionamiento | ¿Solo cambió la lectura observada? | La estabilidad en un entorno de servicio distinto |
Si el movimiento aparece después del desbaste, examine la simetría del arranque de material, el soporte, la condición del material en bruto y la respuesta en función del tiempo transcurrido. Si aparece solo después del acabado, examine el estado de la herramienta, el calor, el contacto de corte y el soporte.
Registrar la misma característica geométrica y referencia en cada estado disponible convierte una desviación final inexplicada en un registro cronológico, sin pretender que cuatro lecturas demuestren la causa raíz. Si dos inspecciones no coinciden mientras el estado del proceso permanece igual, compare la materialización de la referencia, el método, el entorno y el tiempo antes de modificar el corte.
Esta guía
Mantenga constante la identidad de la característica geométrica y de la referencia durante todo el registro. Medir un agujero desde una referencia y luego desde otra no genera una serie de desviaciones. Tampoco equivale un valor de posición de máquina a un resultado de una pieza liberada. La guía de calibración dimensional del NIST considera la temperatura, la corrección por expansión y la incertidumbre como partes de un modelo de medición; sus criterios de laboratorio sirven como límites de referencia, no como valores predeterminados para mecanizar PAI.
El grado y el contenido de carga cambian las condiciones de corte
La evidencia del grado exacto y del contenido de carga debe preceder a cualquier adaptación de recomendaciones sobre herramental o secuencia. Los grados de PAI sin carga, modificados para mejorar la resistencia al desgaste o reforzados pueden plantear distintas consideraciones sobre el filo, la abrasión, la fricción, la viruta y la respuesta dimensional. Las recomendaciones sobre herramental no siempre son transferibles: «maquinabilidad de Torlon» es un término demasiado amplio para autorizar una sola estrategia de herramientas para los grados 4203, 4301, 5030 u otros.
| Evidencia del grado | Consideración de mecanizado | Verificación mínima | Límite de transferencia |
|---|---|---|---|
| Grado sin carga | Estado del filo, calor, soporte y tensiones liberadas | Ficha vigente del grado y condición del material en bruto | No infiera la respuesta al desgaste de un grado reforzado |
| Grado modificado para mejorar la resistencia al desgaste | Contenido de carga, condiciones de fricción, superficie expuesta y respuesta de la herramienta | Modificador exacto y condiciones de aplicación | No convierta un beneficio de resistencia al desgaste en una afirmación de tolerancia |
| Grado reforzado | Respuesta a la abrasión, vida del filo, daños por taladrado y acabado | Identidad del contenido de carga, estado de la herramienta, operación y resultado medido | No copie el conjunto de parámetros de otro material de refuerzo |
Propiedades del material como la resistencia al desgaste, la resistencia a la compresión, la resistencia a la fluencia lenta, la resistencia química o la baja fricción pueden orientar la evaluación inicial para una aplicación. Etiquetas como alta temperatura, alta resistencia y estabilidad dimensional describen aspectos de rendimiento posibles; no indican el estado de la herramienta, el patrón de arranque de material ni el soporte que requiere una geometría determinada. El mecanizado de plásticos PAI sigue requiriendo conocer las condiciones exactas del material. Un cojinete, un sello, una arandela de empuje, un componente eléctrico o una característica aeroespacial pueden imponer requisitos distintos al mismo grado de plástico. Use la guía para decidir sobre el material PAI y registre el grado, el contenido de carga, la forma del material en bruto y la evidencia de selección pendiente antes de revisar la secuencia de fabricación.
Torlon 4301 es un ejemplo acotado, no una regla de catálogo: la ficha de formas extruidas de Drake Plastics atribuye la descripción de 12% de grafito y 3% de PTFE a ese grado específico y a la condición de suministro de ese proveedor. Toda decisión sobre el mecanizado de 5030 debe basarse en el documento vigente del 5030 y en el material en bruto real, en lugar de heredar el ejemplo de 4301.
En la documentación de 4301 aparecen tres valores acotados: 12% de grafito, 3% de PTFE y 0.4% después de una prueba de absorción de agua de 24 horas. Ninguno establece una tolerancia admisible, un resultado de vida de herramienta ni una regla para otro grado de plástico PAI.
El lenguaje de búsqueda no es evidencia del proceso
El lenguaje de los resultados de búsqueda suele agrupar afirmaciones distintas bajo una sola etiqueta. Esta tabla de traducción de 9 filas convierte esas etiquetas en preguntas sobre la evidencia; las frases entre comillas son vocabulario de búsqueda, no afirmaciones sobre las capacidades de Zhenling.
| Grupo de términos | Vocabulario observado en las búsquedas | Pregunta sobre la evidencia |
|---|---|---|
| Material y secuencia de fabricación | mecanizado de Torlon PAI; mecanizado de Torlon®; mecanizado de Torlon; Torlon mecanizado; mecanizado a partir de Torlon; fabricado con Torlon | ¿Qué grado, contenido de carga, forma del material en bruto, estado de suministro y operación? |
| Pieza producida | plástico CNC; mecanizado CNC; componentes de PAI; piezas mecanizadas; piezas de Torlon mecanizadas; piezas de Torlon; piezas de PAI mecanizadas; plásticos mecanizados | ¿Qué característica geométrica, referencia, estado de liberación y regla de inspección? |
| Afirmación de experiencia | expertos en mecanizado; años de experiencia en mecanizado; CNC moderno; uso de CNC; control numérico computarizado | ¿Qué resultado documentado es aplicable a este grado y geometría? |
| Términos del proceso | técnicas de mecanizado; proceso de mecanizado; proceso de fabricación; beneficios del mecanizado | ¿Qué paso controlado permite distinguir las causas sospechadas? |
| Afirmación comercial | servicios de mecanizado; soluciones de mecanizado; servicios de PAI | ¿Qué entregable específico según el plano y qué evidencia de aceptación se ofrecen? |
| Grado y propiedades | grados de Torlon de alta resistencia; grado de Torlon PAI resistente al desgaste; grado natural de Torlon PAI; propiedades de Torlon; propiedades mecánicas | ¿Qué ficha vigente del fabricante del material y qué condición de prueba respaldan la afirmación? |
| Aspectos térmicos y dimensionales | estabilidad térmica; temperaturas elevadas; temperatura de transición vítrea; bajo coeficiente; precisión y durabilidad | ¿El valor describe la evaluación inicial del material, su estado durante el mecanizado o su uso en servicio? |
| Clase de material y secuencia de fabricación | plásticos de alto rendimiento; plásticos de ingeniería; plásticos de ingeniería avanzada; moldeo por inyección y mecanizado CNC de plástico; moldeo y mecanizado CNC de plástico | ¿Qué geometría, cantidad, herramental y requisitos de validación corresponden a esta secuencia de fabricación? |
| Aplicación y geometría | aplicaciones de Torlon; usos de Torlon; usos del PAI; componentes de Torlon; sellos de válvula; piezas complejas; piezas precisas y complejas; piezas que requieren alta | ¿Qué carga, movimiento, medios, contracara, geometría y modo de falla determinan la selección? |
Distinga el calor, las tensiones residuales y la humedad antes de corregir el corte
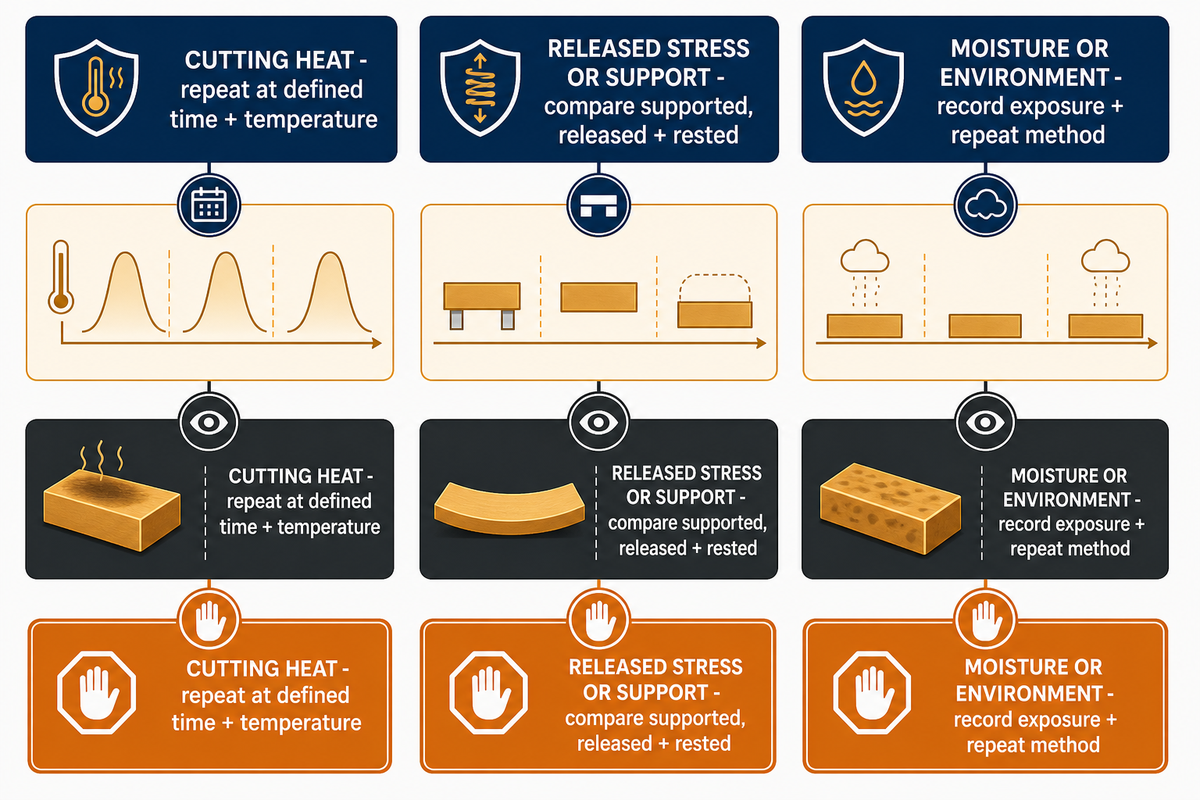
El momento y el patrón deben determinar cuál será la siguiente verificación. El calor resulta más plausible si las lecturas cambian según el estado de corte y enfriamiento; las tensiones liberadas, si el movimiento sigue a un arranque asimétrico de material o al desapriete; y la humedad merece atención si cambia el historial de exposición ambiental. Ninguna de estas causas queda demostrada por un solo resultado fuera de tolerancia.
| Mecanismo posible | Patrón esperado | Observación que permite distinguirlo | Conclusión prematura que debe evitarse |
|---|---|---|---|
| Calor de corte | La lectura cambia con el contacto de corte o el tiempo de enfriamiento | Repita la medición tras un tiempo transcurrido y a una temperatura definidos | Aplicar una compensación permanente a partir de una lectura en caliente |
| Tensiones liberadas o soporte | El movimiento sigue al patrón de arranque de material, al desapriete o a la liberación de una pared delgada | Compare los estados con soporte, liberado y en reposo | Llamar a cada cambio un «fallo del recocido» |
| Humedad o entorno | La lectura cambia tras una exposición o un acondicionamiento definidos | Registre las condiciones ambientales y repita con el mismo método | Transferir un valor de humedad de otro polímero |
El desgaste de la herramienta y la fuerza del dispositivo de sujeción pueden simular esos patrones. Los filos romos pueden aumentar la fuerza de corte y el daño superficial; las paredes delgadas pueden deformarse al retirar el soporte. La guía de calibración dimensional del NIST también demuestra por qué la temperatura y la incertidumbre de medición forman parte del modelo de observación, y no de una causa de mecanizado supuesta. Las guías comerciales públicas discrepan sobre el uso de refrigerante. Considere «en seco» y «usar refrigerante» como alternativas que deben validarse según el grado, la herramienta, la geometría, la compatibilidad, el manejo de virutas o polvo y la condición de aceptación exactos; no como reglas para toda la familia.
Haga
- Registre cuándo aparece el movimiento por primera vez
- Repita la medición en la misma característica geométrica y desde la misma referencia
- Revise la herramienta, el soporte, el entorno y el tiempo transcurrido
- Cambie una variable de observación que permita distinguir las causas a la vez
No haga
- Ajuste la compensación según una sola lectura en caliente
- Llame recocido a cualquier pausa
- Aplique al PAI valores de humedad del nailon
- Considere un resultado después del reposo como prueba de rendimiento en servicio
Secuencia de desbaste, reposo, tratamiento térmico condicional, acabado e inspección
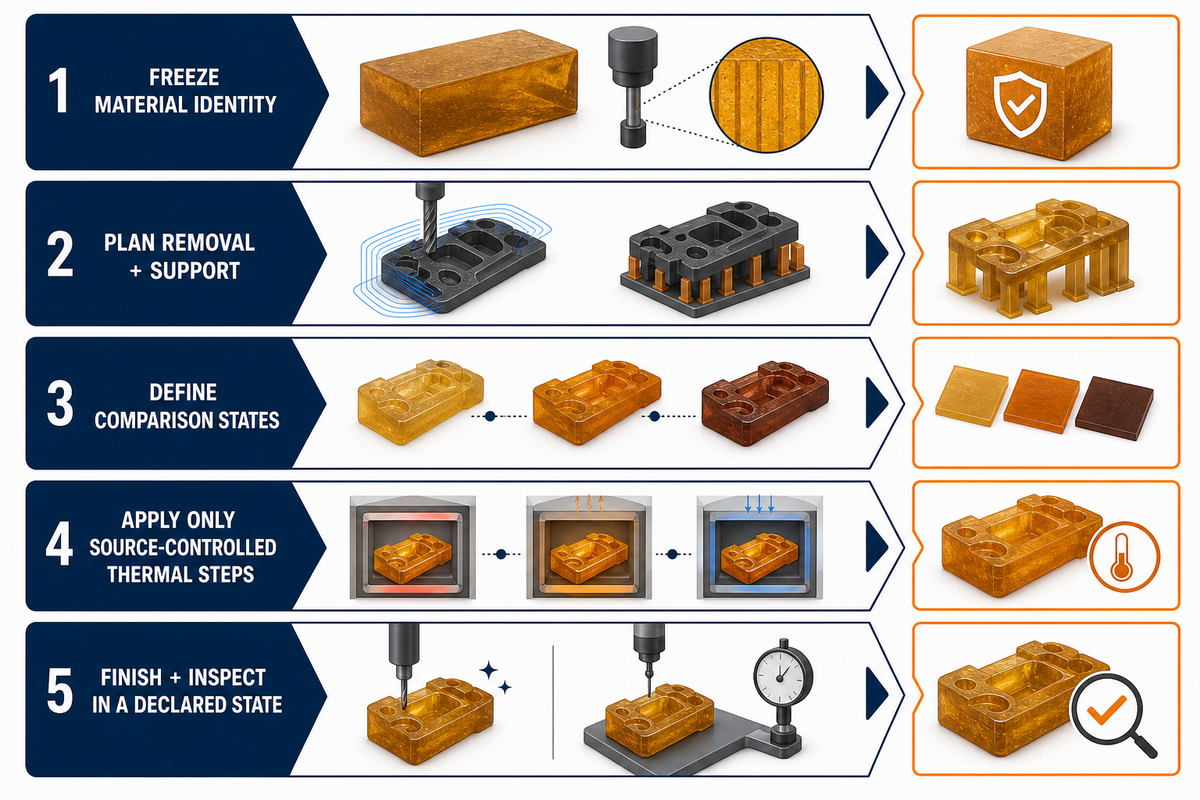
Una secuencia justificable depende del grado, el material en bruto, la geometría y los requisitos específicos. El desbaste, el reposo, el poscurado, el recocido, un nuevo curado, el acondicionamiento, el acabado y la inspección son acciones distintas. Use únicamente las acciones que exija una fuente controlada del material o que justifique una pregunta registrada sobre el proceso; no copie un ciclo universal.
Los proveedores comerciales de material en bruto y los talleres de mecanizado de la competencia discrepan de maneras útiles. Un proveedor de material extruido distingue el poscurado de su Torlon del recocido, mientras que una guía de mecanizado de la competencia analiza el recocido después del mecanizado. Un artículo de marketing de un proveedor afirma que el beneficio del poscurado para la resistencia al desgaste no se aplica por igual a aplicaciones de baja velocidad. Como las tres fuentes participan en el mercado, sus discrepancias no justifican promediar las recomendaciones; indican que hay que especificar el grado, el proveedor del material en bruto, el historial de curado, la superficie expuesta, las condiciones de servicio y el estado de aceptación.
- Confirme la identidad del material. Registre el grado, el lote, la forma, el certificado, la condición de suministro y las sustituciones aprobadas.
- Planifique el arranque de material y el soporte. Identifique las paredes delgadas, las características interrumpidas, el arranque asimétrico de material y los cambios de referencia.
- Defina los estados de comparación. Determine cuándo se realizarán las observaciones en estado liberado y después del reposo; no invente un tiempo de reposo fijo.
- Aplique solo los pasos térmicos especificados en fuentes controladas. Indique el procedimiento exacto, su revisión, el grado, la fuente del material en bruto y el motivo.
- Realice el acabado y la inspección en un estado declarado. Vincule el resultado con la referencia, el método, el entorno, el tiempo y la regla de aceptación.
El alcance del catálogo de ISO 291:2008 abarca las atmósferas estándar para el acondicionamiento y las pruebas de plásticos, pero excluye de ese alcance general las atmósferas para materiales especiales o climas simulados. Ayuda a definir términos y límites; no define un ciclo de mecanizado CNC de PAI.
Las rebabas, la conicidad, las vibraciones y el desgaste de la herramienta son señales diferentes
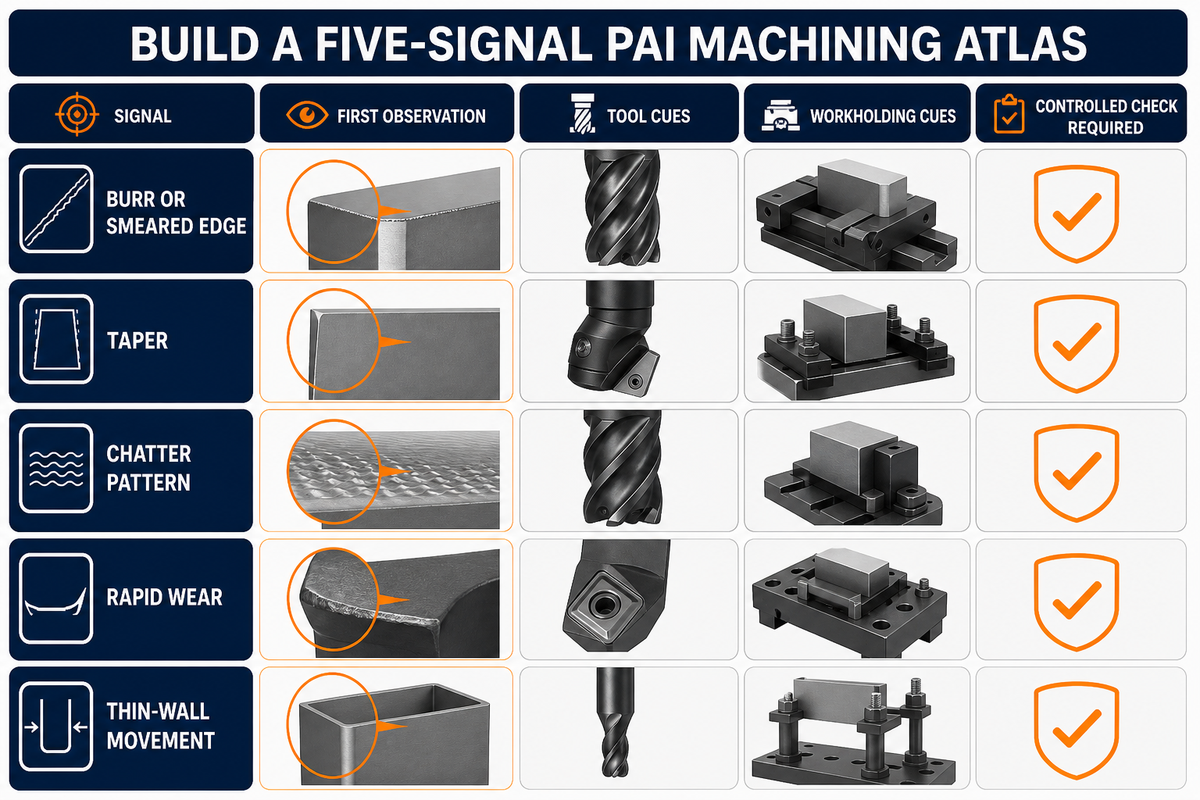
Las rebabas, la conicidad, las vibraciones, el desgaste acelerado de la herramienta y el movimiento de paredes delgadas requieren observaciones distintas. Los consejos genéricos sobre velocidad y avance ocultan las variables que permiten distinguir estos problemas: estado del filo, grado y contenido de carga, contacto de corte, forma de la viruta, soporte, voladizo de la herramienta, dirección de la conicidad, patrón del acabado y geometría de la pieza liberada.
| Señal | Qué observar primero | Siguiente verificación controlada | Qué sigue sin definirse |
|---|---|---|---|
| Rebaba o filo embarrado | Afilado del filo, soporte, lado de salida y forma de la viruta | Compare estados del filo verificados, manteniendo constante el soporte | Calor o deformación local |
| Conicidad | Dirección, alcance de la herramienta, flexión y método de referencia | Repita con la misma referencia y un cambio acotado del soporte | Flexión de la herramienta o movimiento de la pieza |
| Patrón de vibraciones | Espaciado, voladizo, contacto de corte y respuesta del dispositivo de sujeción | Cambie una variable de rigidez o de contacto de corte | Interacción entre la máquina, la herramienta, el portaherramientas y la pieza |
| Desgaste acelerado | Contenido de carga exacto, ubicación del desgaste, tendencia del acabado y calor | Compare el estado del filo en un intervalo de corte definido | Efectos de la abrasión, el calor y el contacto de corte |
| Movimiento de pared delgada | Geometría con soporte y liberada, y equilibrio del arranque de material | Repita la observación de liberación y reposo | Liberación de tensiones o deformación causada por el dispositivo de sujeción |
¿Cómo se puede reducir el desgaste de la herramienta al mecanizar PAI?
Empiece por identificar el grado de PAI, el contenido de carga y la condición del material en bruto, porque «Torlon» por sí solo no define la abrasión ni la fricción en el filo. Establezca y documente el estado inicial de una herramienta nueva; registre dónde aparece el desgaste y cómo evoluciona el acabado; luego controle el contacto de corte, el soporte, la evacuación de virutas y el estado térmico.
El carburo puede ser una opción para grados abrasivos, pero el material de la herramienta, por sí solo, no demuestra cuánto dura el filo. Compare resultados en un intervalo de corte definido y cambie la mínima variable que permita distinguir la respuesta al contenido de carga del calor, el rozamiento, el voladizo o una evacuación deficiente. Las recomendaciones universales de velocidad o avance ocultarían esas dependencias.
Un intercambio anecdótico en el foro Practical Machinist aporta vocabulario útil para las señales del proceso: problemas de acabado por filos romos, daños por taladrado en grados con carga y cambios de ajuste con la humedad. Sin embargo, sus parámetros siguen siendo anecdóticos. Un artículo firmado de Cutting Tool Engineering también muestra cómo los problemas de roscado pueden deberse a la sincronización, la compensación del portaherramientas, el estado de la máquina, el voladizo y la evacuación de virutas. Ese patrón de diagnóstico es aplicable; los detalles del proceso para materiales distintos del PAI no lo son.
Use el tablero de aislamiento de señales de PAI: marco de 9 campos para la siguiente verificación controlada
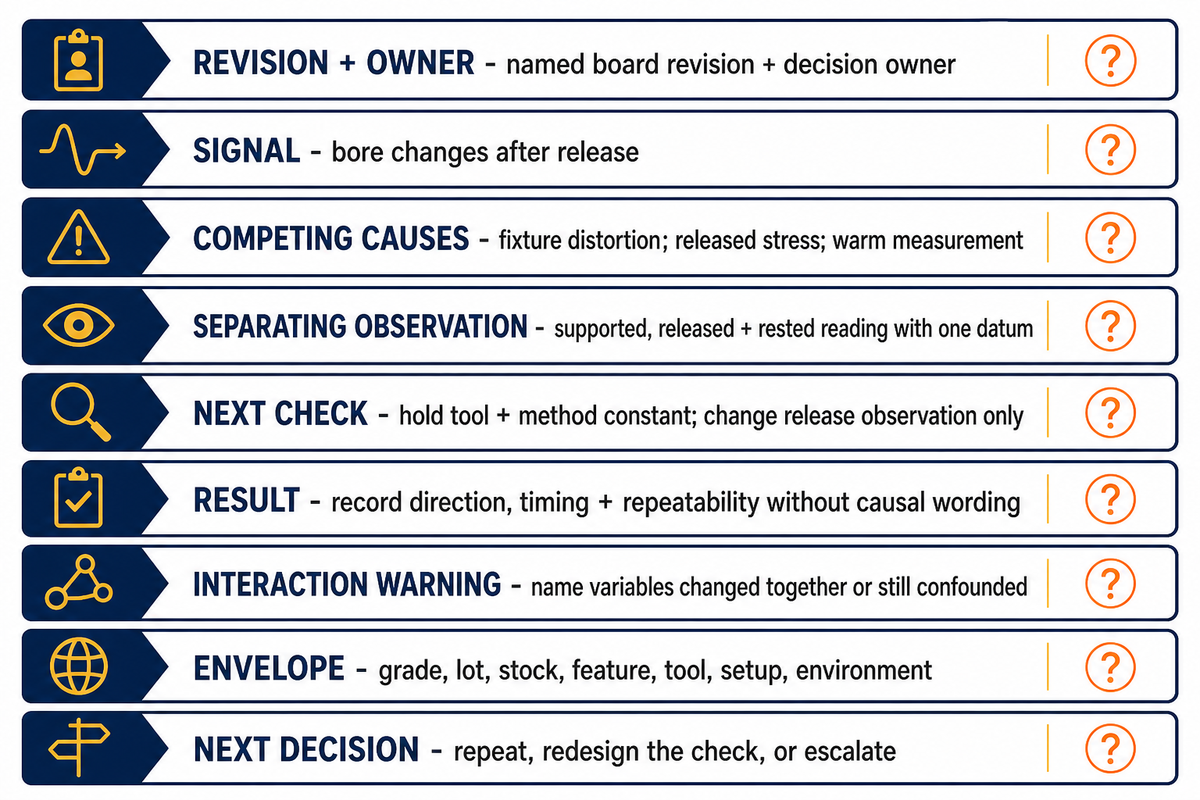
El tablero de aislamiento de señales de PAI convierte una señal de mecanizado en una pregunta reutilizable, no en un veredicto sobre la causa raíz. Registre las causas posibles, la observación que permitiría distinguirlas, la verificación controlada más pequeña, el resultado y el ámbito de aplicabilidad. Pueden quedar interacciones sin resolver aunque una verificación secuencial parezca convincente.
| Tipo de evidencia | Ejemplo no numérico |
|---|---|
| Revisión y responsable | Revisión identificada del tablero y responsable de la decisión |
| Señal | El diámetro del agujero cambia al liberar la pieza |
| Causas posibles | Deformación por el dispositivo de sujeción; tensiones liberadas; medición en caliente |
| Observación que permite distinguirlo | Lecturas con soporte, liberadas y en reposo, usando una sola referencia |
| Siguiente verificación | Mantenga constantes la herramienta y el método; cambie únicamente la observación de liberación |
| Resultado | Registre la dirección, el momento y la repetibilidad sin atribuir causas |
| Advertencia sobre interacciones | Identifique las variables que cambiaron juntas o que siguen confundidas |
| Ámbito de aplicabilidad | Grado, lote, material en bruto, característica geométrica, herramienta, montaje y entorno |
| Siguiente decisión | Repetir, rediseñar la verificación o escalar el caso para una revisión del proyecto |
El tablero es más útil cuando permite descartar una acción. Si el estado de medición no se mantuvo constante, el registro no debe autorizar un ajuste de compensación. Si el estado de la herramienta cambió al mismo tiempo que el soporte, el resultado no debe atribuir la causa a ninguna de esas variables. Si es posible que haya una interacción, utilice un diseño experimental adecuado en vez de prolongar una secuencia de conjeturas que cambian una variable a la vez.
La guía del NIST sobre los efectos de interacción explica que las interacciones activas en un proceso y las que puede identificar un diseño no son necesariamente las mismas. Por lo tanto, el tablero determina la siguiente verificación y conserva el contexto, pero no valida un modelo causal.
Defina la condición de medición antes de considerar estable una pieza
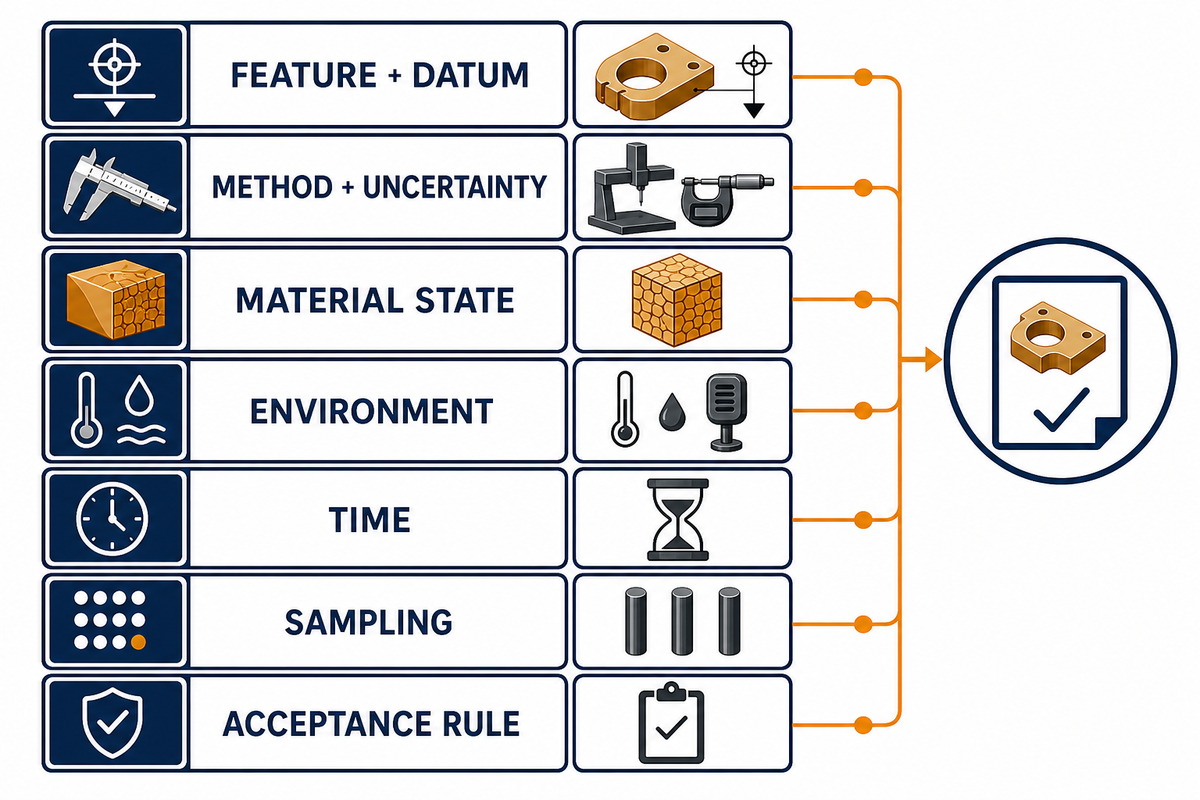
Una lectura solo se convierte en evidencia de aceptación cuando se definen la característica geométrica, la referencia, el método, el estado del material, el entorno, el tiempo, la regla de muestreo y la regla de aceptación. La posición de la máquina o una sola lectura a temperatura ambiente no permiten establecer la capacidad de la pieza terminada; asimismo, una magnitud de inspección definida no demuestra estabilidad en condiciones de servicio distintas.
Los valores dimensionales industriales se refieren a un marco de temperatura definido, no a una «temperatura ambiente» sin especificar. La revisión del NIST sobre la temperatura de referencia industrial de 20 °C explica por qué el estado térmico y la incertidumbre del coeficiente de expansión afectan el significado dimensional. Esa referencia no se convierte automáticamente en una condición de aceptación del taller; siguen rigiendo el plano liberado y el plan de medición.
- Característica geométrica y referencia: identifique la magnitud exacta por medir y cómo se materializa la referencia.
- Método: indique el instrumento o el método y la incertidumbre pertinente.
- Estado del material: registre si está con soporte, liberado, en reposo, acondicionado u otro estado definido.
- Entorno: registre la temperatura y cualquier otra variable de acondicionamiento requerida.
- Tiempo: indique cuánto tiempo ha transcurrido desde el corte, la liberación o el acondicionamiento.
- Muestreo: defina qué piezas y características geométricas representan la decisión.
- Regla de aceptación: vincule la observación con el plano liberado o el plan aprobado.
¿Qué tolerancias se pueden lograr con el mecanizado CNC de PAI?
No existe una tolerancia de mecanizado de PAI universal que pueda justificarse. Para responder a nivel de característica, se necesitan el grado y el contenido de carga exactos, la forma del material en bruto y su condición de suministro, el tamaño de la característica y la geometría de la pared, la secuencia de remoción de material, el soporte, el estado de la herramienta y del montaje, el historial térmico, el esquema de referencias, el método de inspección, el entorno, el tiempo transcurrido, el criterio de muestreo y la cantidad.
El plano también debe distinguir entre un requisito de mecanizado y uno de estabilidad durante el servicio. La cifra que anuncie un proveedor puede referirse a otro grado, otra geometría, otra máquina o una condición distinta de la pieza durante la inspección. Solicite un plan de aceptación vinculado a la característica aprobada para producción y a la condición del material, en lugar de adoptar una tolerancia de una página genérica sobre Torlon.
Trate el polvo de polímero como un límite de control del proceso
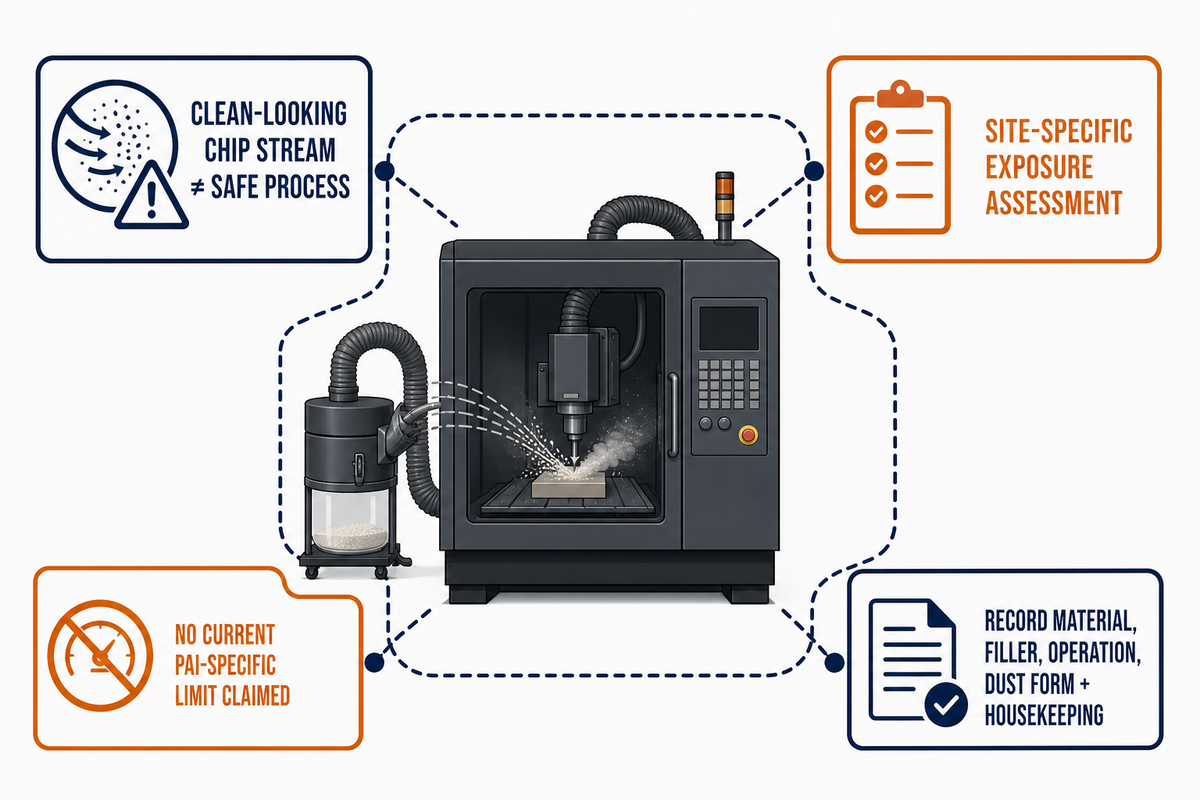
El mecanizado de polímeros puede generar polvo en suspensión, por lo que una corriente de virutas que parece limpia no demuestra que el proceso sea seguro. Cada operación requiere una evaluación de exposición específica del sitio que considere el material y el contenido de carga, la energía de corte, la forma del polvo, el cerramiento, la extracción, el mantenimiento de la limpieza y los requisitos vigentes aplicables. Esta guía no establece un límite de exposición vigente específico para el PAI.
En 2020, un boletín de NIOSH sobre nanoplásticos y microplásticos en el lugar de trabajo identificó el mecanizado de productos de polímero y plástico como un proceso que puede generar polvo y una posible exposición en suspensión. Al publicarse, el boletín indicó que aún no se habían establecido límites de exposición para nanoplásticos y microplásticos. Ese hallazgo, correspondiente a esa fecha, respalda la necesidad de evaluar la exposición; no constituye una afirmación sobre el panorama regulatorio completo de 2026.
Este artículo no define un método único de extracción, respirador, procedimiento de limpieza ni límite de exposición, y tampoco afirma cuáles son los controles de Zhenling. Los planes responsables registran el material y el contenido de carga exactos, la operación, la forma de las virutas o el polvo, el cerramiento o la extracción existentes, el método de limpieza y la evaluación de riesgos del sitio antes de decidir qué controles aplicar.
Cuándo el diagnóstico se convierte en una revisión del proyecto
La resolución general de problemas debe dar paso a una revisión cuando la respuesta dependa de un plano, un grado exacto, la condición del material en bruto, la geometría de una característica, la cantidad o el entregable de inspección. Esta guía ayuda a organizar esas preguntas, pero no puede garantizar una tolerancia, un precio, una capacidad, un plazo ni una liberación del proceso para una pieza que no se ha visto.
Reúna la evidencia pendiente: revisión del plano aprobada para producción, grado y regla de sustitución, forma del material en bruto y necesidad de certificado, característica crítica y referencia, estado del material, historial de la secuencia, señal observada, cantidad y método de aceptación. Para el paso comercial y específico del plano, convierta el paquete de evidencia de PAI en un plan de trabajo de mecanizado. Esa página aborda la capacidad del servicio y la solicitud de cotización; esta guía sigue siendo una referencia para la resolución de problemas.
Para prepararse, en lugar de solicitar una cotización, utilice la lista de verificación de integridad de la solicitud de cotización de mecanizado de PAI. La descripción general del servicio de mecanizado CNC define un alcance de procesos más amplio, mientras que el proceso de revisión de planos de Zhenling explica el contexto de la empresa. Estos enlaces ayudan a organizar la preparación; la página específica de soluciones de PAI mencionada arriba sigue siendo el punto de referencia comercial.
Analice el plano y el estado de la evidencia
Preguntas frecuentes
¿Qué factores se deben considerar al seleccionar el grado adecuado de Torlon para un proyecto de mecanizado CNC?
La selección del grado de Torlon parte del modo de falla de la aplicación y de una especificación de material controlada, no solo del nombre de la familia, una tabla genérica de propiedades o la abreviatura que use el proveedor.
Registre la carga, la temperatura, el movimiento, el material de contacto, el medio, las exigencias eléctricas, la geometría y el estado dimensional; después, compare los datos del grado y el contenido de carga exactos del fabricante. La forma del material en bruto, su condición de suministro, el certificado y la política de sustitución también influyen en la evidencia del mecanizado. Las tablas de propiedades pueden ayudar a reducir las opciones, pero la aprobación del diseño y la secuencia de fabricación siguen siendo específicas de cada proyecto. No convierta una afirmación sobre resistencia, desgaste o comportamiento térmico de toda una familia en una aprobación para una característica que no se ha visto.
¿Qué tipos de máquinas CNC son más adecuados para mecanizar PAI?
Ninguna categoría de máquina CNC es automáticamente la mejor para todas las piezas de PAI; el acceso a las características, el soporte, el control de la herramienta, el comportamiento térmico, la evacuación y la inspección son los que determinan la secuencia de fabricación.
Elija la secuencia según el acceso a las características, el soporte de la pieza, el control de la herramienta, la gestión térmica, el manejo de virutas o polvo y las necesidades de medición. Las piezas torneadas con buen soporte quizá no se beneficien de ejes adicionales, pero el acceso a superficies en distintos ángulos sí puede requerirlos. Las etiquetas fresado CNC, torneado CNC y taladrado no demuestran que se obtendrá una tolerancia determinada; el grado, la condición del material en bruto, el herramental, el montaje, la secuencia, el estado aprobado para producción y el método de inspección siguen determinando la evidencia. Los ejes adicionales no compensan un estado del material o una referencia sin definir. Compare el alcance real, la rigidez, el soporte, la supervisión de herramientas, la evacuación y el plan de inspección para la característica; después, valide la pieza de plástico aprobada para producción en lugar de basarse en el folleto de la máquina.
¿Qué es el termoplástico Torlon?
Torlon® es el nombre que Syensqo da a una familia de poliamida-imida cuyos grados, contenidos de carga, condiciones del material en bruto y rangos de servicio varían; el nombre comercial no define una única respuesta al mecanizado.
Esta familia incluye grados con distintos contenidos de carga y perfiles de propiedades, por lo que el nombre no especifica una única condición del material en bruto ni una única respuesta al mecanizado. Los planos de producción deben indicar el grado exacto o la especificación de material aprobada, la forma del material en bruto, el certificado y las reglas de sustitución. La marca registrada y las propiedades de la familia no sustituyen la aprobación para la aplicación, la evidencia de la condición del material en bruto ni la revisión del proceso para cada característica.
¿Qué ventajas tiene el mecanizado CNC frente al moldeo por inyección de PAI?
El mecanizado CNC puede ser adecuado para prototipos y piezas de PAI fabricadas según plano en volúmenes bajos, sin herramental de molde dedicado, pero la geometría, la cantidad y la validación siguen determinando la secuencia para cada proyecto.
Esa ventaja depende de las condiciones. La geometría, la cantidad, la disponibilidad del material en bruto, el costo de remoción de material, el acceso a las características, la carga de validación y cualquier requisito de moldeo aprobado siguen determinando la comparación. El moldeo por inyección puede ser adecuado para geometrías de producción repetitivas, mientras que el mecanizado puede convenir durante el desarrollo o para cantidades menores; el nombre del material, por sí solo, no determina cuál es mejor. El mecanizado también implica una secuencia de remoción de material y liberación de tensiones que debe medirse, mientras que la ruta de moldeo por inyección plantea sus propias cuestiones de herramental, flujo, contracción y validación. Antes de elegir, compare las necesidades de certificados, la política de sustitución, el riesgo de cambios de revisión, las características críticas, el muestreo y la evidencia específica de cada secuencia. Las ventajas para prototipos no demuestran que la misma secuencia sea económica o estable en cantidades de producción. Compare los requisitos validados del componente de plástico, no una lista genérica de ventajas.
¿Qué distingue al PAI Torlon de otros termoplásticos de alto rendimiento?
Los grados de PAI Torlon pueden combinar propiedades exigentes mecánicas, térmicas, de desgaste, fricción, resistencia química o eléctricas, pero el grado y la condición exactos determinan la evidencia aplicable a cada componente.
Esa combinación convierte al grado en una opción candidata, no en una aprobación automática. El grado y el contenido de carga exactos, la condición de suministro del material en bruto, su estado de humedad y el entorno de servicio determinan la evidencia. El mecanizado añade otra capa: los grados reforzados o modificados para resistencia al desgaste pueden cambiar la respuesta de la herramienta; la remoción de material puede liberar tensiones; el calor y la condición de inspección pueden cambiar la dimensión observada. Use los datos actuales del fabricante del material para el producto y la condición exactos y, luego, defina en el plano la característica, la referencia y el estado de medición. No aplique a todos los grados de PAI los valores de mecanizado, la secuencia térmica ni las afirmaciones de tolerancia de un solo proveedor.
Cómo se elaboró esta guía
Esta guía de mecanizado de PAI se basa en evidencia de los fabricantes del material y proveedores sobre grados, el alcance de clasificación ASTM, el alcance de acondicionamiento ISO, los límites de la metrología dimensional de NIST, las recomendaciones de NIOSH sobre polvo y señales anecdóticas de foros atribuidas a sus fuentes. No se añadieron resultados de producción privados ni parámetros universales. Las dos herramientas originales de diagnóstico organizan preguntas; no son modelos causales validados.
Referencias y fuentes
- Familia de marca Torlon® — Syensqo
- Alcance público de ASTM D5204-22 — ASTM International
- Ficha de catálogo de ISO 291:2008 — International Organization for Standardization
- Manual 143, sección 6.1 — National Institute of Standards and Technology
- La escala internacional de temperatura y la referencia de 20 °C — National Institute of Standards and Technology
- Interacciones y diseño experimental — National Institute of Standards and Technology
- Comprender los riesgos emergentes en el lugar de trabajo: nanoplásticos y microplásticos — National Institute for Occupational Safety and Health
- Reglas estrictas — Cutting Tool Engineering






