Póngase en contacto con Zhenling

Por DD · Actualizado en agosto de 2026
El diseño para mecanizado CNC (DFM) consiste en traducir la función de una pieza en geometría, estado del material, acceso para mecanizado, sujeción de la pieza, medición y una decisión de aceptación. La maquinabilidad no queda demostrada solo porque una herramienta pueda alcanzar una característica. La liberación también exige que la característica pueda sujetarse, producirse, medirse y aceptarse conforme a un plan definido.
Esta guía sustituye las dimensiones «compatibles con CNC» por preguntas que pueden resolver en conjunto un ingeniero de diseño, un gerente de compras y un ingeniero de calidad. Fuentes públicas sobre normas y metrología, así como experimentos cuyos resultados dependen de condiciones específicas, respaldan esas preguntas. No se afirma que exista un valor universal de espesor de pared, cavidad, tolerancia, montaje o ahorro, ni se presentan resultados privados de producción de Zhenling.
Nota sobre el propósito: Esta guía de diseño para mecanizado CNC aborda la manufacturabilidad de piezas y las piezas mecanizadas por CNC. Compradores e ingenieros pueden usarla como guía de diseño para CNC; no es una fuente de archivos de diseño de máquinas CNC ni un tutorial de software de diseño de máquinas CNC.
Qué debe mejorar el DFM para CNC
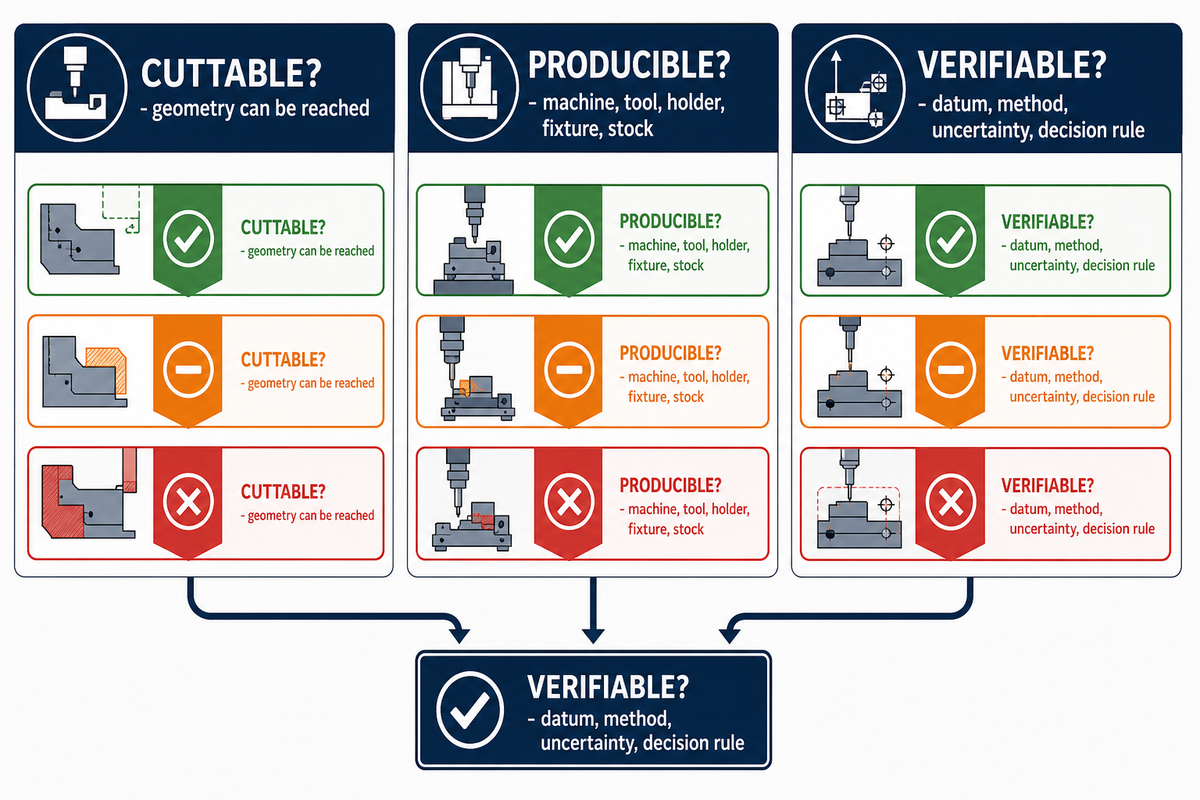
El DFM para CNC debe aumentar la probabilidad de que un diseño liberado pase por el mecanizado y la inspección sin alterar la función prevista. Para ello, no basta con simplificar el modelo de diseño asistido por computadora. Quienes revisan el diseño deben hacer visibles el acceso, el soporte, la transferencia de referencias, el estado del proceso, el acceso para la medición y las pruebas en que se basa la aceptación.
Comience por separar tres preguntas. ¿Se puede mecanizar la característica desde el punto de vista geométrico? ¿La máquina, la herramienta, el portaherramientas, el dispositivo de sujeción y el material en bruto previstos pueden producirla sin un modo de falla no evaluado? ¿Se puede verificar el requisito final con la referencia, el método, el tratamiento de la incertidumbre y la regla de decisión especificados? Responder la primera pregunta no responde las otras dos.
El diseño para manufactura abarca más; el DFM para mecanizado CNC se centra en esta familia de procesos. Durante la fase de diseño, el diseño para la manufacturabilidad conecta la intención inicial del diseño con el proceso de fabricación. El DFM del diseño de producto evalúa si las decisiones de diseño de la pieza, las características geométricas específicas y las limitaciones del diseño permiten cumplir la función sin cambios. Los principios de DFM no son reglas de diseño universales ni equivalen al diseño para ensamble. Estas consideraciones de diseño permiten dar seguimiento a las decisiones de diseño, el proceso de diseño, el diseño para fabricación, la autoridad de liberación y la flexibilidad del diseño.
Esta distinción importa porque una norma de dibujo técnico es un lenguaje de diseño, no una prueba de la capacidad del taller. La descripción general de Y14.5 de ASME explica las reglas para acotación, tolerancias, referencias y prácticas relacionadas. La liberación en taller aún requiere una secuencia de fabricación y un plan de inspección para la característica específica.
Resumen de evidencia: Berez, Webster y Ottway encuestaron a 67 docentes responsables de cursos en programas de ingeniería y tecnología de ingeniería de nivel postsecundario en Estados Unidos. El acotado y las tolerancias eran obligatorios para aproximadamente tres cuartas partes de los estudiantes, pero menos de un tercio recibía de forma constante instrucción sobre acotado y tolerancias geométricas. Este hallazgo respalda el uso de un paquete de revisión explícito, no un juicio sobre ningún ingeniero en particular.
Siga la ruta de autorización de cambios DFM en 5 pasos
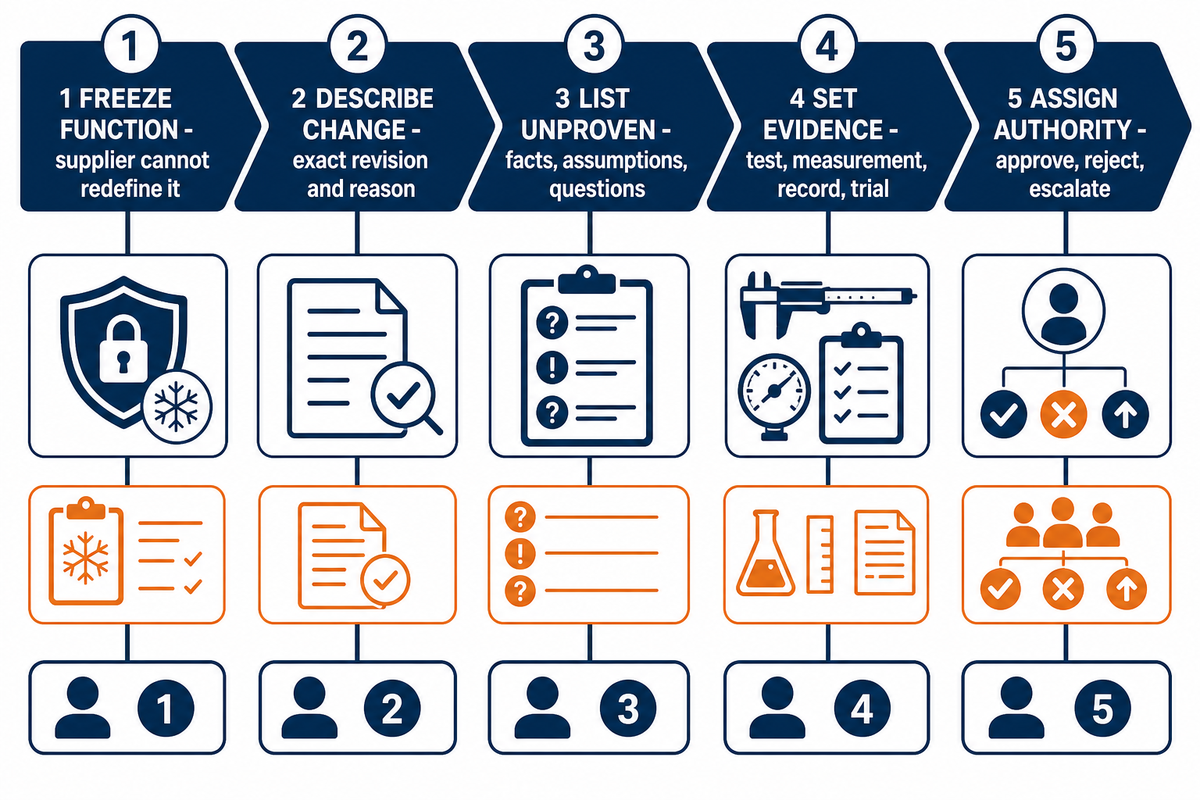
La ruta de autorización de cambios DFM es una prueba de aprobación en cinco pasos para cualquier revisión de diseño que proponga un proveedor. Distingue lo que puede recomendar manufactura de lo que puede liberar diseño o calidad. Si una suposición sigue sin resolverse, el proceso termina con una pregunta, una prueba o un escalamiento, en vez de modificar la geometría sin dejar constancia. El modelo de reglas de NIST para planificar inspecciones ilustra por qué las pruebas de aprobación deben considerar los recursos de medición y la incertidumbre.
- Defina la función protegida: especifique qué debe hacer la pieza liberada y qué no puede redefinir el proveedor.
- Describa el cambio propuesto: registre la revisión exacta solicitada y el motivo.
- Enumere lo que aún no está demostrado: distinga los hechos verificados de las suposiciones sobre la secuencia de fabricación y las preguntas pendientes.
- Defina las pruebas de aprobación: indique la prueba, medición, registro o ensayo necesario antes de decidir.
- Asigne la autoridad y la decisión final: identifique quién puede aprobar, rechazar o escalar el cambio, y vincule esa decisión con la revisión.
Revisión hipotética de una cavidad de sellado: Supongamos que un plano especifica esquinas internas agudas y una tolerancia estricta generalizada alrededor de una cavidad de sellado. La función de la cavidad puede depender de la superficie de sellado y de las interfaces seleccionadas, no de una esquina matemáticamente aguda. Una revisión segura pregunta si un radio interno mecanizable conserva el sellado, qué dimensiones son funcionales, qué referencia controla la inspección y qué método puede verificar el requisito liberado. Este es un patrón de decisión hipotético, no un resultado de un cliente de Zhenling ni un ahorro prometido.
Hágalo
- Conserve la función protegida
- Documente el cambio propuesto y su motivo
- Enumere las pruebas de aprobación pendientes
- Identifique quién tiene autoridad para decidir
No lo haga
- Permitir que el proveedor redefina la función
- Aprobar una revisión sin asignarle un responsable
- Convertir los resultados preliminares en una aprobación
- Confundir una cotización con la liberación del diseño
Diseño para facilitar el acceso de herramientas y reducir los montajes
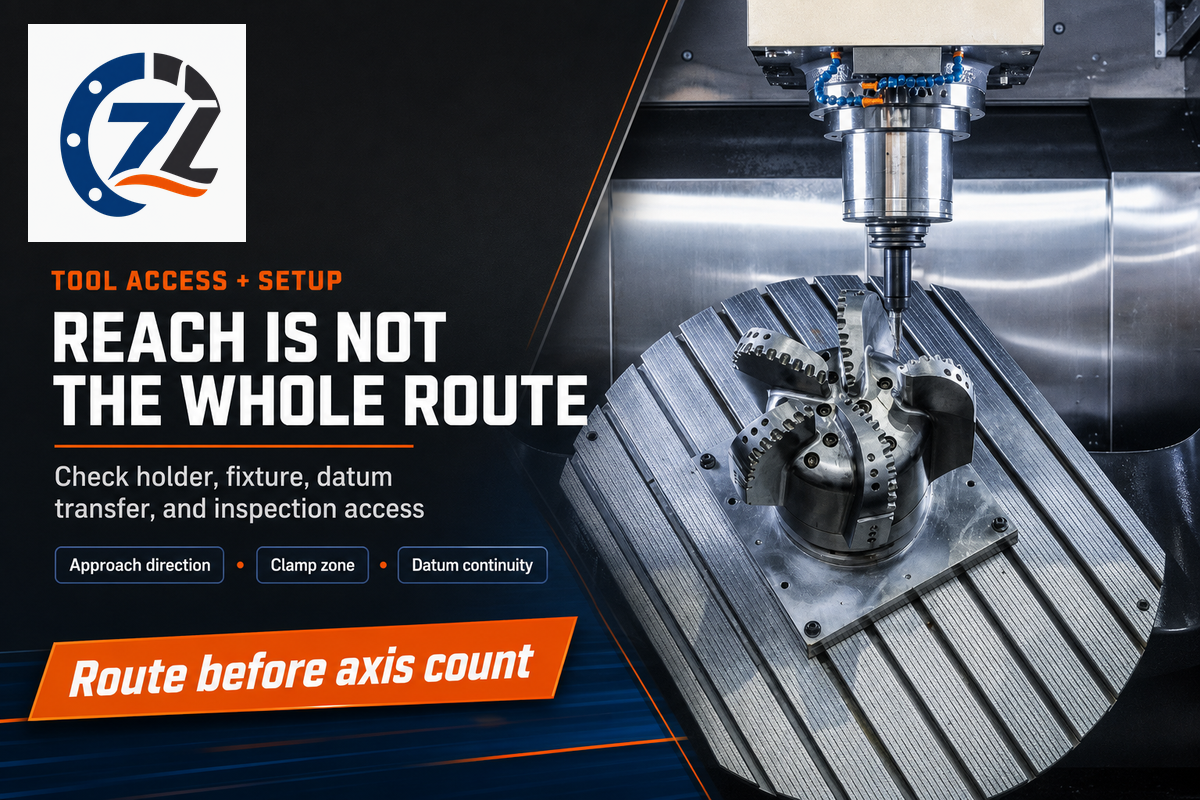
El acceso de las herramientas debe evaluarse junto con la sujeción y la continuidad de las referencias, no como un problema de espacio libre. El alcance en el modelo puede entrar en conflicto con el portaherramientas, el dispositivo de sujeción, el material en bruto o la sonda de inspección. Reducir los montajes puede ayudar, pero solo si la secuencia de fabricación elegida mantiene la rigidez y permite medir la pieza.
Asigne a cada característica crítica una dirección de acceso y el volumen ocupado por la herramienta y el portaherramientas. Después, marque las zonas de sujeción, las superficies protegidas, las tolerancias del material en bruto y la referencia utilizada antes y después de reorientar la pieza. Las orientaciones múltiples pueden sumar trabajos que no cortan material, nueva sujeción, transferencia de referencias y otro estado de inspección. Una secuencia de cuatro o cinco ejes puede reducir la reorientación, pero también puede introducir distintas restricciones de holgura y rigidez.
El DFM para mecanizado CNC describe el proceso por operación: fresado CNC, piezas torneadas, piezas fresadas o mecanizado 3+2 en máquinas multieje. Registre las herramientas CNC, los equipos CNC, los montajes de mecanizado y las estrategias de mecanizado. Así, las etiquetas generales como CNC y CNC estándar se convierten en una secuencia de fabricación. El uso de CNC puede reducir las transferencias entre operaciones de mecanizado, mientras que las orientaciones adicionales pueden aumentar el tiempo de mecanizado, el tiempo de máquina y el tiempo total de mecanizado.
Mantenga separadas la decisión sobre los ejes y la decisión sobre el plano. Esta guía sobre las diferencias entre las secuencias de mecanizado de 3, 4 y 5 ejes ayuda a evaluar el acceso. Los paquetes de revisión aún deben indicar qué caras, referencias y pasos de inspección deben conservar su relación.
Resumen de evidencia: El análisis firmado de Kip Hanson publicado en una revista especializada aborda el acceso de 5 ejes y la sujeción rígida de la pieza como un problema conjunto. Respalda verificar el acceso desde varios lados antes de elegir el número de montajes; las dimensiones de los dispositivos de fijación y los valores de fuerza de sujeción describen productos específicos y no se aplican aquí.
Diseñe las esquinas internas, las cavidades y el alcance como un solo sistema
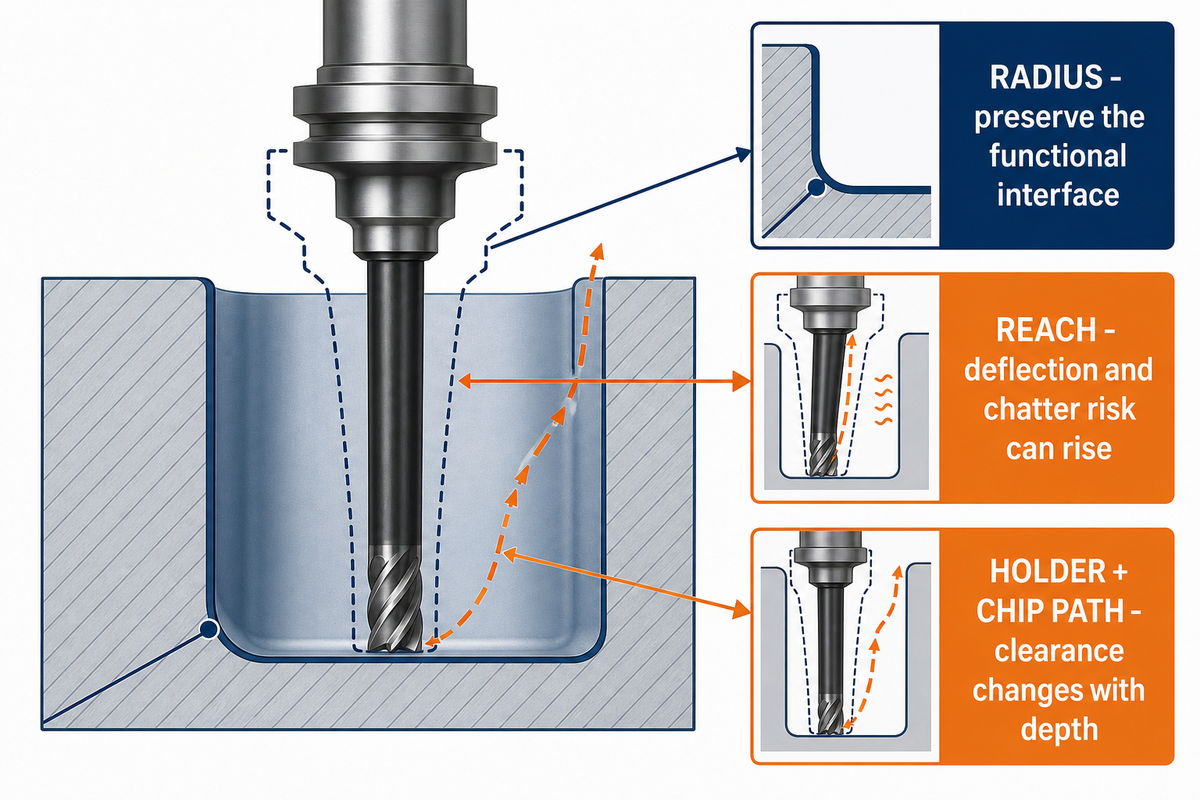
No se puede evaluar una esquina interna o una cavidad profunda considerando únicamente el radio o la profundidad. El rango útil debe contemplar el diámetro de la herramienta de corte, la longitud de los filos, el alcance, la holgura del portaherramientas, el contacto de la herramienta en las esquinas, la evacuación de virutas, el material, la sujeción de la pieza, la trayectoria de la herramienta, el requisito de acabado y el método de inspección del resultado.
Las herramientas giratorias dejan un radio interno. Aumentar ese radio puede permitir usar una herramienta más grande y rígida, pero la interfaz funcional y las características adyacentes siguen siendo determinantes. Las cavidades más profundas pueden requerir mayor alcance, lo que puede aumentar la deflexión y el riesgo de vibraciones; el contacto en las esquinas puede cambiar la carga, y un portaherramientas que libra la abertura aún puede chocar con la pieza en zonas más profundas de la trayectoria. Copiar una relación entre profundidad y diámetro oculta esas dependencias.
Use las relaciones recomendadas por proveedores solo como punto de partida para formular preguntas sobre el volumen de la herramienta en el plano específico. Pregunte qué herramienta y portaherramientas se suponen, dónde terminan los filos, cómo se evacúan las virutas de la cavidad, qué superficies son críticas y si la característica se inspecciona durante el proceso o después de la liberación. No convierta la guía de un competidor en un límite de la industria.
Cuando los ingenieros diseñan piezas pensando en una fresa de extremo específica, la herramienta seleccionada sigue siendo una suposición de la secuencia de fabricación, no un requisito del producto. Las tolerancias más estrictas deben justificarse por la función, la medición y las piezas acopladas, en lugar de usarse para respaldar una herramienta preferida.
Resumen de evidencia: Un estudio de 2025 sobre 7075-T651 utilizó fresas de extremo de 12 mm con dos y tres filos, velocidades de corte de 300 a 900 m/min y avances de 0.025 a 0.125 mm/diente. En la comparación de la Figura 7, con la amplitud fijada en 3 mm y un término de perfil de 30 mm, la deflexión con dos filos superó 0.12 mm a la velocidad y el avance máximos evaluados; la deflexión máxima con tres filos no superó 0.09 mm. El modelo no incluyó el descentramiento de la herramienta.
Revise paredes, orificios, roscas y características pequeñas según sus modos de falla
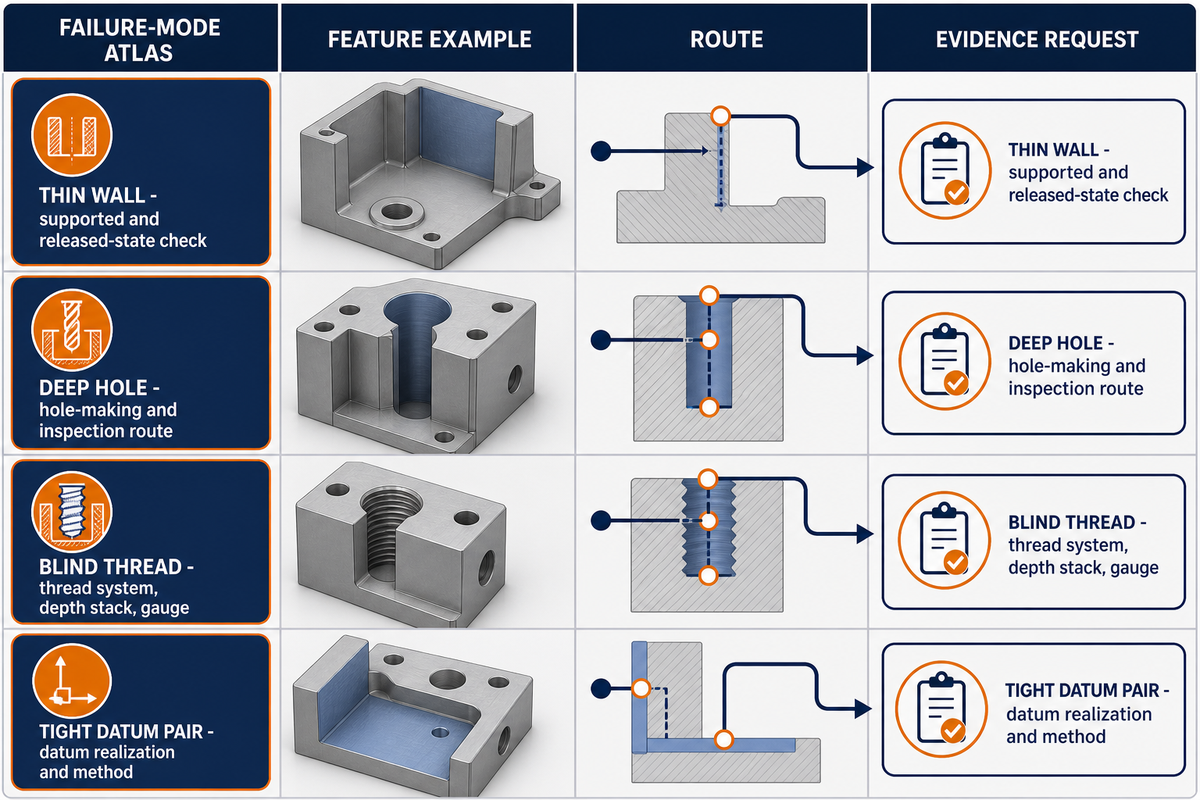
Las características pequeñas y esbeltas deben asignarse a una secuencia de fabricación según sus posibles modos de falla, no una sola dimensión mínima. Las paredes pueden desviarse o recuperarse elásticamente al liberar la sujeción; los orificios pueden presentar problemas de acceso, salida, evacuación o medición; las roscas ciegas requieren profundidad adicional para la punta de la broca, la entrada del macho y la holgura; puede haber herramientas pequeñas disponibles, pero ser inestables.
La matriz siguiente ayuda a agrupar características para una revisión de diseño. No predice fallas. Cada fila relaciona una característica con la condición oculta que debe hacerse visible antes de que un diseñador acepte una revisión o un comprador compare cotizaciones.
| Categoría de característica | Condición oculta | Consecuencia probable | Prueba o decisión que se debe solicitar |
|---|---|---|---|
| Característica en varias caras | Conflicto entre acceso y sujeción | Reorientación o transferencia de referencias | Mapa de montajes y referencias |
| Esquina interna | Radio funcional y tamaño de la herramienta | Herramienta pequeña u operación adicional | Función de la interfaz y volumen de la herramienta |
| Cavidad profunda | Alcance, portaherramientas y recorrido de las virutas | Deflexión, vibración y recorte de virutas | Plan de herramienta, portaherramientas, trayectoria y acabado |
| Pared delgada | Luz, altura, soporte y liberación | Deflexión, vibración y recuperación elástica | Verificación con soporte y una vez liberada |
| Orificio profundo | Proceso y mecanismo de evacuación | Residuos, desviación y daño superficial | Secuencia para hacer e inspeccionar el orificio |
| Rosca ciega | Punta de la broca, entrada del macho y alivio | Menor longitud útil de engrane | Sistema de rosca, profundidad total y calibre |
| Rebaje | Forma de la herramienta y acceso lateral | Herramienta especial o montaje adicional | Tipo de herramienta y dirección de acceso |
| Ranura estrecha | Rigidez de la herramienta y espacio para virutas | Rotura o acabado inestable | Herramienta disponible y condición de prueba |
| Par de referencias con tolerancias estrictas | Relación en el mismo montaje | Carga de transferencia y medición | Establecimiento de referencias y método |
| Zona de textura superficial | Parámetro, dirección y acceso del instrumento | Proceso o alcance de inspección diferente | Parámetro y método de textura |
| Característica en plástico de ingeniería | Respuesta térmica y soporte | Desplazamiento o borde embadurnado | Grado, estado, herramienta y tiempo transcurrido |
| Material en bruto sensible a tensiones | Historial, tratamiento térmico y equilibrio de remoción | Deformación después de la liberación | Registro del material en bruto y observación por etapas |
Tres estudios recientes muestran por qué los datos deben presentarse junto con las condiciones de ensayo. Los valores siguientes son ejemplos de evidencia, no recomendaciones de diseño.
| Material y característica | Extracto de las condiciones de prueba | Límites de aplicación |
|---|---|---|
| Pared de 7050-T7451 | Paredes de 1, 1.5 y 2 mm; profundidad axial de 48 mm; profundidad radial de acabado de 0.2 mm; 300, 600 y 900 m/min | Solo para la aleación, geometría, trayectoria de herramienta, sujeción y parámetros especificados |
| Pared de Inconel 625 | Espesor de 1 mm, altura de 16 mm, tres herramientas de corte de 10 mm, tasa de remoción controlada de 2.03 cm³/min y desviaciones máximas observadas de 0.08 mm y 0.14 mm en dos condiciones específicas | Comparaciones de herramientas de corte y estrategias dentro de ese experimento; los autores informaron que SECO Tools proporcionó las herramientas de corte y declararon no tener conflictos de interés |
| Corte ortogonal de HDPE | Profundidades nominales de 60, 120 y 180 µm a 10 mm/min | Modelado de fuerzas y virutas en polímeros, no una regla para características metálicas |
La forma de la rosca y la planificación del proceso son aspectos distintos. Una vez elegido un sistema métrico o de pulgadas unificado, se aplican sus reglas normativas de forma y tolerancia. El plan de proceso aún debe reservar profundidad para la punta de la broca y la entrada del macho, proporcionar holgura y evacuación, e indicar el calibre o método de medición. La etiqueta «rosca estándar» no responde a esas preguntas.
Resumen de evidencia: Un estudio sobre aluminio reportó una deflexión del borde libre de aproximadamente 0.06 mm al mecanizar una pared de 130 × 2.5 × 60 mm con una herramienta de 12 mm y cuatro filos. Otro estudio sobre 7050-T7451 comparó paredes de 1, 1.5 y 2 mm con una profundidad axial de 48 mm, una profundidad radial de acabado de 0.2 mm y velocidades de 300, 600 y 900 m/min. Ambos estudios delimitan condiciones experimentales; sus resultados no son mínimos transferibles.
Especifique selectivamente las tolerancias, las referencias y el acabado superficial
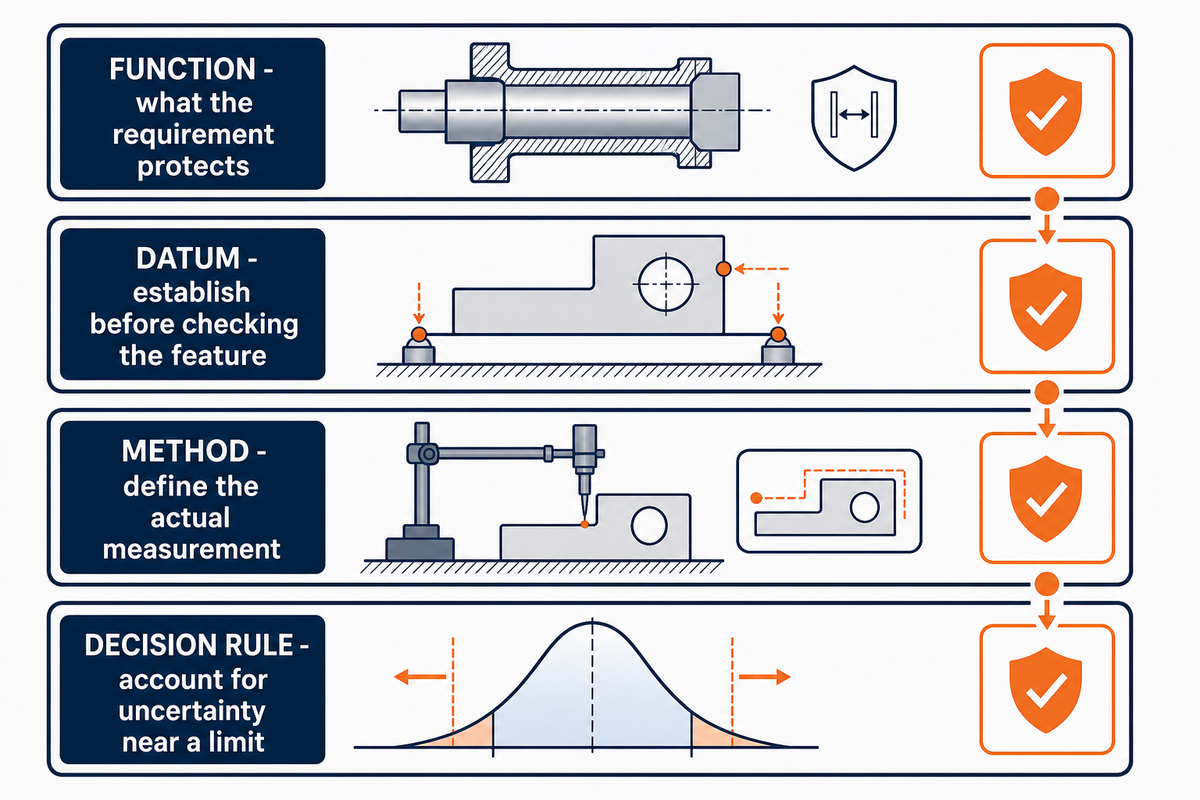
Una tolerancia solo sirve como prueba de aceptación cuando se definen su función, referencia, estado del proceso, método de medición, tratamiento de la incertidumbre y regla de decisión. Las tolerancias estrictas generales pueden aumentar la carga de mecanizado e inspección y, al mismo tiempo, dejar ambiguos los requisitos reales de la interfaz o la textura superficial.
Distinga entre tamaño dimensional, control geométrico y textura superficial. Luego, relaciónelos mediante la medición concreta. Un resultado referido a una referencia geométrica requiere establecerla; una indicación de textura requiere un parámetro y un método; un valor cercano al límite de especificación puede requerir una regla de conformidad que considere la incertidumbre. Para conocer mejor la relación entre características y secuencias de fabricación, consulte el centro de planificación de servicios de mecanizado CNC; aun así, la inspección debe partir del requisito liberado, no de una precisión genérica de la máquina.
Las mediciones de forma referidas a una referencia requieren mediciones de preparación para establecerla antes de verificar la característica.
George Schuetz, director de calibres de precisión en Mahr Inc. y colaborador de Modern Machine Shop — paráfrasis del artículo citado
No declare que un proceso es «capaz» basándose en una sola pieza aceptada. Un manual archivado de NIST/SEMATECH explica la capacidad como una comparación entre un proceso estable y los límites de especificación. También advierte que los índices habituales dependen de suficientes observaciones independientes y de supuestos sobre la distribución. Si esos supuestos no se cumplen, se necesita un método adecuado y una declaración de incertidumbre; este artículo no prescribe un requisito vigente ni un objetivo de capacidad genérico.
Resumen de evidencia: Este manual archivado se utiliza únicamente para ilustrar los requisitos previos de los métodos estadísticos. No se presenta como una norma regulatoria vigente, un tamaño de lote obligatorio ni una prueba universal de la capacidad del mecanizado CNC.
Considere el material, las condiciones del material en bruto y el proceso al evaluar cada regla geométrica
Identificar el material es necesario, pero no suficiente. El grado, el temple o la condición, la forma del material en bruto, los tratamientos térmicos previos, las tensiones residuales, la rigidez, la respuesta térmica, el comportamiento de las virutas, el estado de la herramienta, la sujeción de la pieza y el proceso elegido pueden cambiar qué geometrías resultan prácticas y qué pruebas se necesitan.
Las reglas derivadas de una aleación de aluminio no se aplican automáticamente al acero inoxidable, el titanio, las aleaciones de níquel ni los plásticos de ingeniería. Incluso dentro de una misma familia, pueden importar el historial del material en bruto y la sujeción. Considere la especificación del material y la autoridad para aprobar sustituciones en cada decisión sobre paredes, cavidades, acabados y tolerancias. La guía para seleccionar materiales para mecanizado CNC según las restricciones del diseño presenta un marco más amplio para evaluar materiales; el plano vigente sigue siendo el documento rector.
La evidencia sobre polímeros hace visible el problema de la extrapolación. Un estudio de 2022 sobre HDPE realizó cortes experimentales con profundidades nominales de 60, 120 y 180 µm a 10 mm/min. Por separado, un modelo bidimensional de elementos finitos utilizó la curva medida de esfuerzo-deformación para predecir la fuerza de corte y la formación de virutas a 10 mm/s. Ninguna de esas condiciones puede convertirse en una regla para metales. Del mismo modo, el historial del material en bruto y el tratamiento térmico del titanio pueden cambiar su comportamiento frente a tensiones residuales y deformación sin establecer un mínimo general para este material.
El lenguaje sobre capacidad requiere el mismo rigor. El mecanizado CNC de precisión, los servicios de mecanizado genéricos o las capacidades de mecanizado y CNC declaradas no validan por sí solas el diseño para CNC. El diseño para mecanizado CNC debe relacionar la geometría del diseño, el diseño del proceso de mecanizado, la tolerancia de mecanizado y el plan de medición correspondiente. Considere las pautas generales de diseño, las pautas de DFM, las pautas de mecanizado CNC y las afirmaciones sobre el mecanizado habitual como preguntas iniciales hasta que se especifiquen la secuencia real del taller y las pruebas disponibles.
Resumen de evidencia: Un experimento sobre Ti-6Al-4V alojado por NIST abarcó velocidades de corte de 20 a 100 m/min. La temperatura aparente en la interfaz herramienta-viruta aumentó con la velocidad, mientras que la distribución de temperatura varió a lo ancho de la viruta y la condición de la herramienta afectó la interpretación. El resultado aporta contexto al razonamiento sobre el proceso; no clasifica materiales ni establece un límite de diseño.
Traduzca las decisiones DFM en tres niveles de evidencia de costos
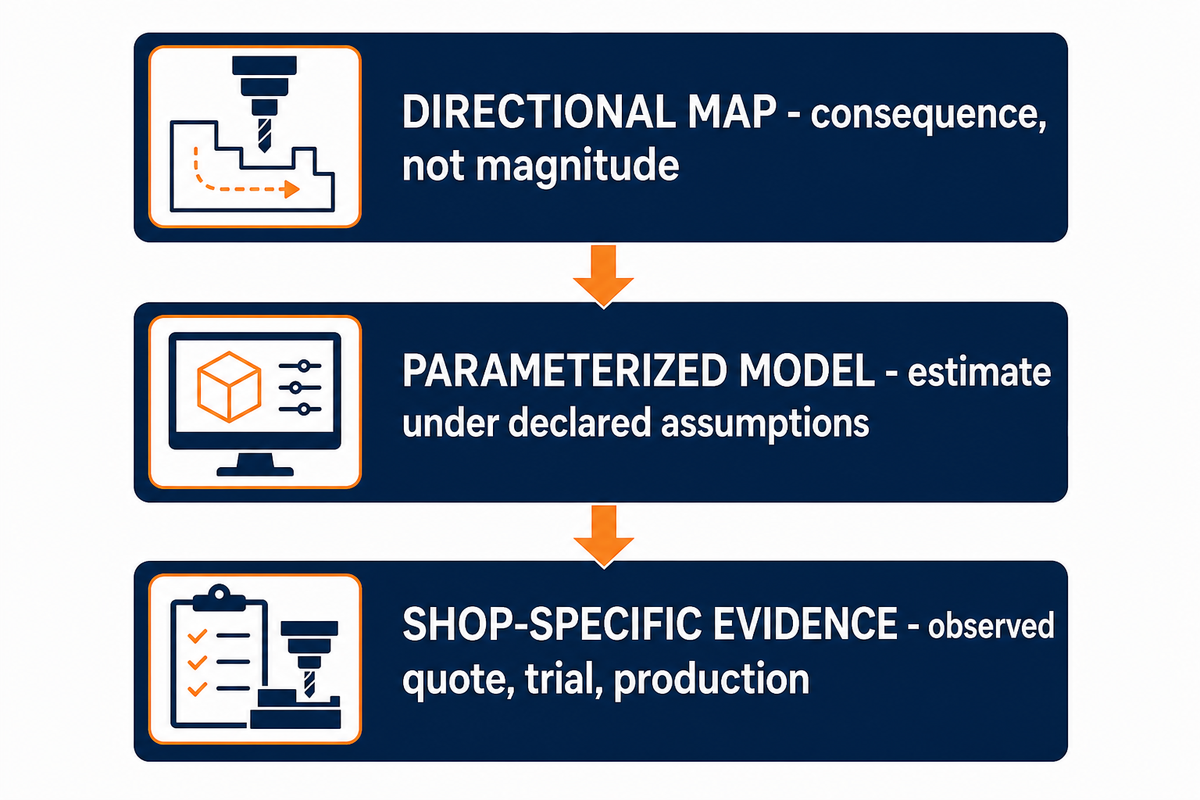
Las afirmaciones sobre costos deben clasificarse antes de usarse. Una revisión DFM puede indicar la dirección de una consecuencia, un modelo con parámetros puede estimar tiempo o costo a partir de datos declarados, y un registro específico del taller puede mostrar una cotización observada o el resultado de una producción aceptada. Son niveles de evidencia distintos.
| Nivel de evidencia | Qué puede indicar | Datos mínimos necesarios | Qué no puede demostrar |
|---|---|---|---|
| Mapa causal direccional | Una decisión puede sumar montajes, herramientas, inspecciones o riesgo de retrabajo | Característica, secuencia de fabricación, cantidad y alcance de aceptación | Magnitud o ahorro garantizado |
| Modelo con parámetros | Estimación de tiempo o costo conforme a los supuestos declarados | Recursos, parámetros, tasas, secuencia de operaciones e incertidumbre | Resultado observado en el taller o para el cliente |
| Evidencia específica del taller | Resultado observado de una cotización, prueba o producción aceptada | Revisiones controladas y registros de aceptación comparables | Expectativa universal para otra pieza |
Una cavidad más profunda puede requerir mayor alcance; una nueva orientación puede sumar sujeción y transferencia de referencias; un requisito más estricto puede exigir más control del proceso e inspección. Son relaciones causales que deben evaluarse, no reducciones de costos automáticas. Para el desglose, consulte los factores de costo de una pieza aceptada en el mecanizado CNC. No se proporcionaron datos públicos de DFM de Zhenling antes y después para este artículo, por lo que no se afirma ningún porcentaje.
Compare el plazo de entrega y el costo usando la misma cantidad de piezas, material, secuencia de fabricación, inspección y denominador de registro. El costo de mecanizado de una pieza puede variar según se trate de piezas metálicas, piezas de plástico o distintos estados del material en bruto. Para piezas personalizadas y piezas mecanizadas por CNC, pregunte qué requiere cada pieza. Los componentes mecanizados por CNC, las piezas para mecanizado CNC y los ensambles y productos no deben recibir una afirmación de «reducción de costos» sin pruebas del taller; el tiempo y el costo siguen siendo estimaciones hasta que se declaren los supuestos.
Prepare el cambio DFM para su aprobación
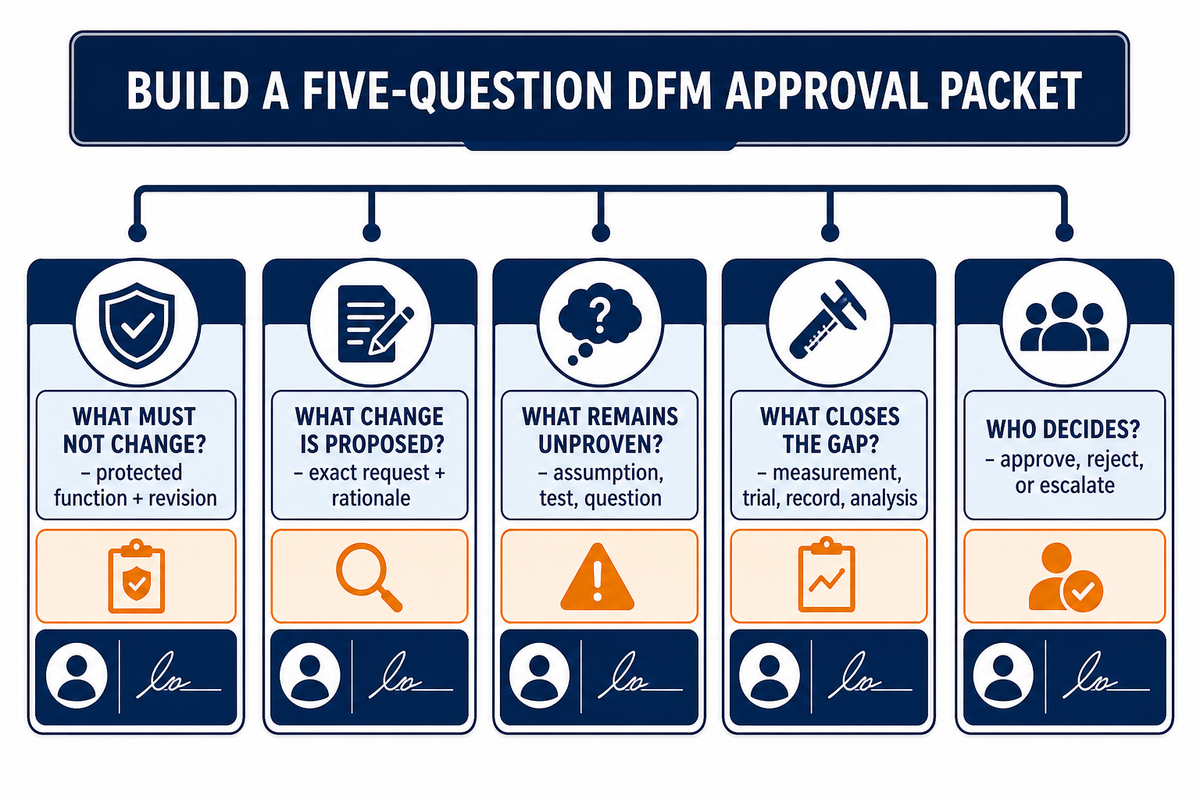
El paquete de aprobación de DFM debe documentar una decisión que el proveedor no puede tomar: qué función se protege, qué cambio se propone, qué sigue sin comprobarse, quién puede aprobarlo y qué revisión incluye la resolución. El mapeo de características geométricas, referencias, accesos, montajes e inspecciones se mantiene dentro del marco actual de planificación de la secuencia de fabricación del sitio, en lugar de duplicarse aquí.
| Pregunta de aprobación | Dato requerido | Responsable de la decisión |
|---|---|---|
| ¿Qué no debe cambiar? | Función protegida, interfaz y revisión liberada | Autoridad de diseño |
| ¿Qué cambio se propone? | Solicitud de revisión exacta y justificación del proveedor | Manufactura y diseño |
| ¿Qué sigue sin comprobarse? | Supuesto pendiente, prueba faltante o pregunta sin resolver | Responsable técnico designado |
| ¿Qué permite cerrar la brecha? | Medición, prueba, registro o análisis requerido | Calidad o autoridad de diseño |
| ¿Quién decide? | Aprobar, rechazar o escalar; con fecha y vinculada a una revisión | Aprobador autorizado |
El software automatizado de DFM puede completar preguntas, detectar geometría representada y comparar un modelo con reglas codificadas. No puede identificar antecedentes del material que no se hayan declarado, una herramienta de corte no disponible, un dispositivo de sujeción específico del proveedor, problemas de acceso para la medición ni quién tiene autoridad para decidir, a menos que esa información esté representada. Considere los resultados del software como una evaluación preliminar hasta que el personal responsable de manufactura y calidad acepte los supuestos.
Cápsula de evidencia: NIST IR 5713 es un estudio de 37 páginas sobre el análisis automatizado de la manufacturabilidad que destaca las representaciones computarizadas del diseño y los recursos de fabricación, además de un razonamiento geométrico exhaustivo. Su alcance respalda una capa de evaluación preliminar que tiene en cuenta los datos de entrada; no demuestra que ninguna herramienta de 2026 cubra todas las máquinas, dispositivos de sujeción, métodos de inspección o decisiones de liberación.
Para entregar un plano específico, envíe el paquete de aprobación junto con los archivos controlados y las preguntas pendientes a una revisión de manufacturabilidad CNC. El enlace sirve para solicitar una cotización y entregar la información para su revisión; no demuestra que todas las características propuestas sean manufacturables.
Preguntas frecuentes
¿Qué es el diseño para el mecanizado CNC?
Respuesta
El diseño para el mecanizado CNC es una revisión controlada de cómo la función de la pieza se traduce en geometría mecanizable, estado del material y del material en bruto, acceso de las herramientas, sujeción de la pieza, operaciones, mediciones y criterios de aceptación. Va más allá de comprobar si una trayectoria de herramienta puede generarse a partir de un modelo CAD, pero no llega a rediseñar el producto sin la aprobación de la autoridad de diseño.
¿Qué radio de esquina debo usar en un bolsillo mecanizado por CNC?
Respuesta
No existe un radio universal para los bolsillos. Empiece por la interfaz funcional y luego revise el diámetro de la herramienta de corte, el alcance, la longitud de los filos, la holgura del portaherramientas, el material, el contacto de corte, la evacuación de virutas, el acabado y el acceso para la inspección. Un radio mayor puede permitir usar una herramienta más rígida, pero el valor elegido debe conservar la función y ajustarse al alcance real de las herramientas y del montaje del proveedor. Si dos superficies adyacentes están relacionadas, especifique si deben producirse o inspeccionarse desde el mismo estado de referencia.
¿Qué espesor debe tener una pared mecanizada por CNC?
Respuesta
El espesor de la pared no puede elegirse basándose únicamente en el nombre del material. Tenga en cuenta la altura y la longitud libre de la pared, el soporte adyacente, el estado del material en bruto, el equilibrio de la remoción de material, el alcance de la herramienta, las condiciones de corte, el estado del dispositivo de sujeción, la tolerancia, el acabado y la inspección de la pieza liberada. Los experimentos publicados pueden mostrar mecanismos, pero los valores de espesor que presentan corresponden a una aleación, geometría, herramienta, dispositivo de sujeción y proceso específicos. La revisión del proveedor también debe explicar si la pared se inspecciona mientras está apoyada, después de liberarla o tras un periodo de reposo o tratamiento definido.
¿El software DFM automatizado puede reemplazar la revisión de un mecánico?
Respuesta
No. El software puede señalar la geometría representada y compararla con restricciones de fabricación codificadas. Es posible que desconozca la herramienta de corte prevista, el portaherramientas, la sujeción de la pieza, los antecedentes del material en bruto, la secuencia del proceso, el acceso para la medición, la regla de incertidumbre o los recursos del proveedor. Tampoco puede asignar la autoridad de diseño ni resolver una función que no debe cambiar si no se ha declarado. Use sus resultados para formular preguntas; consulte qué modelo de recursos de fabricación y qué reglas se utilizaron; luego vincule la respuesta aceptada con la revisión liberada, los supuestos de proceso declarados, el plan de medición y las autoridades responsables.
¿Qué debo enviar para una revisión DFM de mecanizado CNC?
Respuesta
Envíe el modelo tridimensional y el plano bidimensional controlados, la revisión, el material y su condición, el programa de cantidades, las características geométricas críticas, las funciones que no deben cambiar, los requisitos de acabado y tratamiento, las necesidades de inspección y documentación, los supuestos conocidos sobre la secuencia de fabricación y los responsables de las decisiones. Identifique explícitamente las preguntas pendientes. Agregue la estructura de referencias prevista, el acceso para la medición, el sistema de tolerancias o roscas aplicable, la regla de incertidumbre o conformidad cuando corresponda y cualquier evidencia de capacidad del proceso que solicite el comprador. Incluya los certificados, informes, requisitos de muestreo, restricciones de empaque o preservación y reglas de sustitución aprobadas que afecten la aceptación. Si una característica podría revisarse, indique quién puede aprobar el cambio y qué interfaz debe permanecer intacta. Si las cotizaciones suponen máquinas, montajes, alcances de inspección o paquetes de documentos distintos, solicite que se identifique cada supuesto en lugar de ocultarlo en el precio unitario. Un paquete completo ayuda al proveedor a responder con consecuencias trazables en lugar de una lista genérica y permite al área de compras comparar cotizaciones con el mismo denominador de material, inspección, registro y aceptación.
Conclusión clave
Una decisión DFM de mecanizado CNC está lista únicamente cuando la función, la geometría, el estado del material, la secuencia del proceso, la evidencia de medición, el tratamiento de la incertidumbre y la responsabilidad de aceptación corresponden a la misma revisión liberada.
Convierta el plano en una secuencia de fabricación CNC lista para revisión
Comparta el modelo y el plano controlados, el estado del material, la cantidad, las características geométricas críticas, las necesidades de inspección y las preguntas DFM pendientes. Zhenling puede revisar el plano y proponer una secuencia de fabricación específica para la cotización, sin tratar esta guía como garantía de capacidad. Antes de la entrega comercial, confirme que el plano liberado use el lenguaje aplicable de acotación y tolerancias.
Solicite una revisión del planoReferencias y fuentes
- Acotación y tolerancias ASME Y14.5
- Reglas de decisión de conformidad de ISO 14253-1:2017
- Modelo de reglas de NIST para equipos de medición dimensional
- Programa de NIST sobre textura superficial y topografía forense
- Manual de capacidad de procesos de NIST/SEMATECH
- Estudio de la deflexión durante el mecanizado de aluminio de pared delgada
- Estudio de deformación de paredes delgadas de 7050-T7451
- Estudio de la deflexión de herramientas de corte en 7075-T651
- Estudio del proceso de taladrado profundo en Inconel 718
- Estudio de NIST sobre el análisis automatizado de la manufacturabilidad
- Guía de Modern Machine Shop sobre roscado de agujeros ciegos