
Kontaktieren Sie Zhenling

Von DD · Aktualisiert: August 2026
Konstruktion für die CNC-Bearbeitung (DFM) bedeutet, die Funktion eines Bauteils in Geometrie, Werkstoffzustand, Bearbeitungszugang, Werkstückspannung, Messung und Abnahmeentscheidung zu übersetzen. Die Zerspanbarkeit ist nicht schon dadurch gewährleistet, dass ein Werkzeug ein Geometrieelement erreichen kann. Vor der Freigabe muss außerdem feststehen, wie das Geometrieelement gespannt, gefertigt, gemessen und nach einem festgelegten Plan abgenommen wird.
Dieser Leitfaden ersetzt pauschale Angaben wie „CNC-gerecht“ durch Fragen, die Konstruktion, Einkauf und Qualität gemeinsam klären können. Öffentliche Normen, Quellen zur Messtechnik und Versuche unter festgelegten Bedingungen liefern dafür eine Grundlage. Es werden weder allgemeingültige Werte für Wandstärken, Taschen, Toleranzen, Aufspannungen oder Einsparungen behauptet noch interne Fertigungsergebnisse von Zhenling angeführt.
Hinweis zum Inhalt: Dieser Leitfaden zur Konstruktion für die CNC-Bearbeitung behandelt die Fertigungsgerechtheit von Bauteilen und CNC-Bearbeitungsteilen. Einkäufer und Ingenieure können ihn als Leitfaden zur CNC-Konstruktion nutzen; er enthält weder Konstruktionsdateien für CNC-Maschinen noch eine Anleitung für CNC-Maschinenkonstruktionssoftware.
Was DFM für die CNC-Bearbeitung verbessern soll
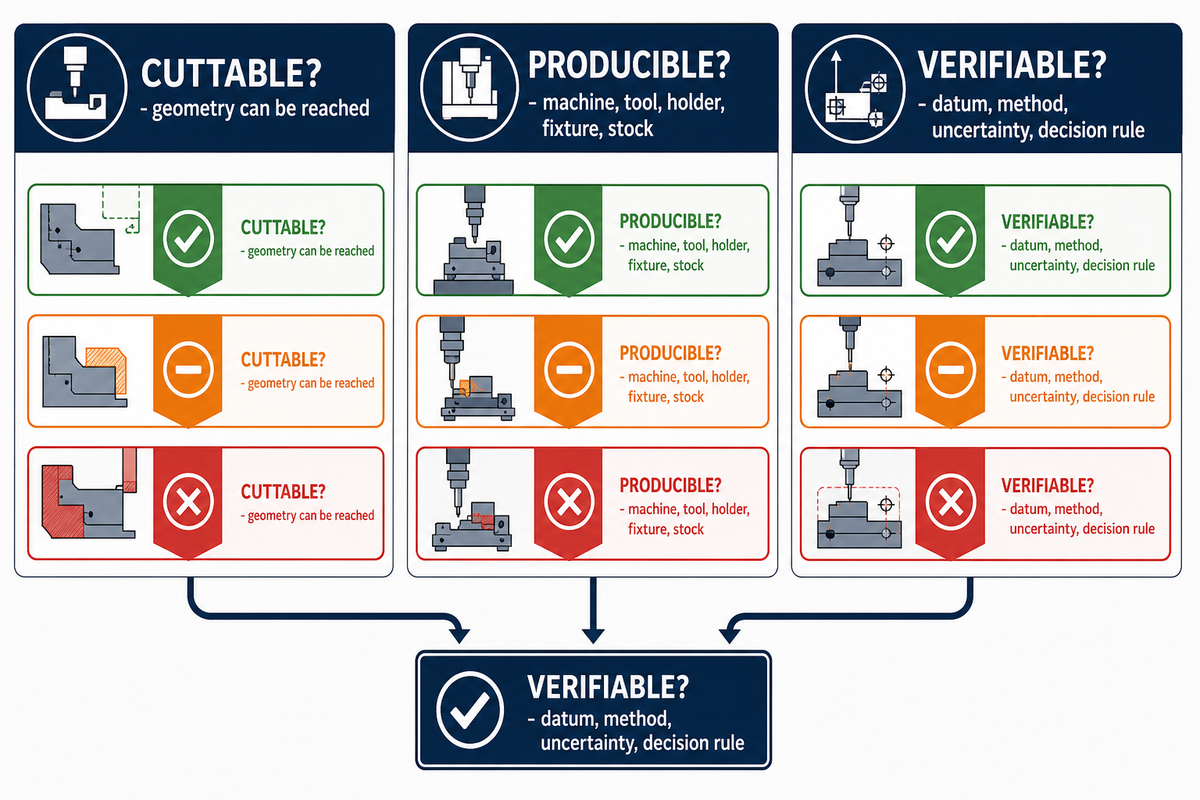
DFM für die CNC-Bearbeitung soll die Wahrscheinlichkeit erhöhen, dass ein freigegebenes Design die Zerspanung und Prüfung durchläuft, ohne dass seine vorgesehene Funktion verändert wird. Dafür reicht es nicht, das CAD-Modell zu vereinfachen. Bei der Prüfung müssen Bearbeitungszugang, Abstützung, Übertragung der Bezüge, Prozesszustand, Messzugang und die Nachweise für die Abnahme berücksichtigt werden.
Unterscheiden Sie zunächst drei Fragen: Lässt sich das Geometrieelement geometrisch zerspanen? Kann die geplante Maschine mit Werkzeug, Halter, Spannvorrichtung und Halbzeug das Geometrieelement fertigen, ohne dass ein Fehlermodus ungeprüft bleibt? Lässt sich die fertige Anforderung anhand des angegebenen Bezugs, Verfahrens, Umgangs mit der Messunsicherheit und der Entscheidungsregel verifizieren? Die erste Frage zu beantworten, beantwortet nicht automatisch die beiden anderen.
Design for Manufacturing umfasst mehr; DFM für die CNC-Bearbeitung beschränkt sich auf diese Prozessgruppe. In der Konstruktionsphase verbindet die fertigungsgerechte Konstruktion die ursprüngliche Konstruktionsabsicht mit dem Fertigungsprozess. DFM in der Produktentwicklung prüft, ob Entscheidungen zur Bauteilkonstruktion, bestimmte Geometrieelemente und Konstruktionsgrenzen die vorgesehene Funktion ohne Änderungen ermöglichen. DFM-Prinzipien sind weder allgemeingültige Konstruktionsregeln noch mit Design for Assembly gleichzusetzen. Diese Überlegungen sorgen dafür, dass Konstruktionsentscheidungen, Entwicklungsprozess, Fertigungskonstruktion, Freigabeverantwortung und Konstruktionsspielraum nachvollziehbar bleiben.
Diese Abgrenzung ist wichtig, denn eine Zeichnungsnorm ist eine Konstruktionssprache und kein Nachweis der Fertigungsmöglichkeiten. Die öffentliche Übersicht zu ASME Y14.5 beschreibt Regeln für Bemaßung, Tolerierung, Bezüge und verwandte Verfahren. Für die Freigabe in der Fertigung braucht es weiterhin einen Fertigungsablauf und einen Prüfplan für das konkrete Geometrieelement.
Beleg im Überblick: Berez, Webster und Ottway befragten 67 verantwortliche Lehrkräfte an Hochschulen und weiterführenden Bildungseinrichtungen für Ingenieurwissenschaften und Ingenieurtechnik in den Vereinigten Staaten. Für etwa drei Viertel der Studierenden waren Bemaßung und Tolerierung Pflicht, doch weniger als ein Drittel erhielt durchgängig Unterricht zu geometrischer Bemaßung und Tolerierung. Dieser Befund spricht für ein explizites Prüfprotokoll, nicht für ein Urteil über einzelne Ingenieure.
Der 5-Schritte-Pfad für DFM-Änderungen und Freigaben
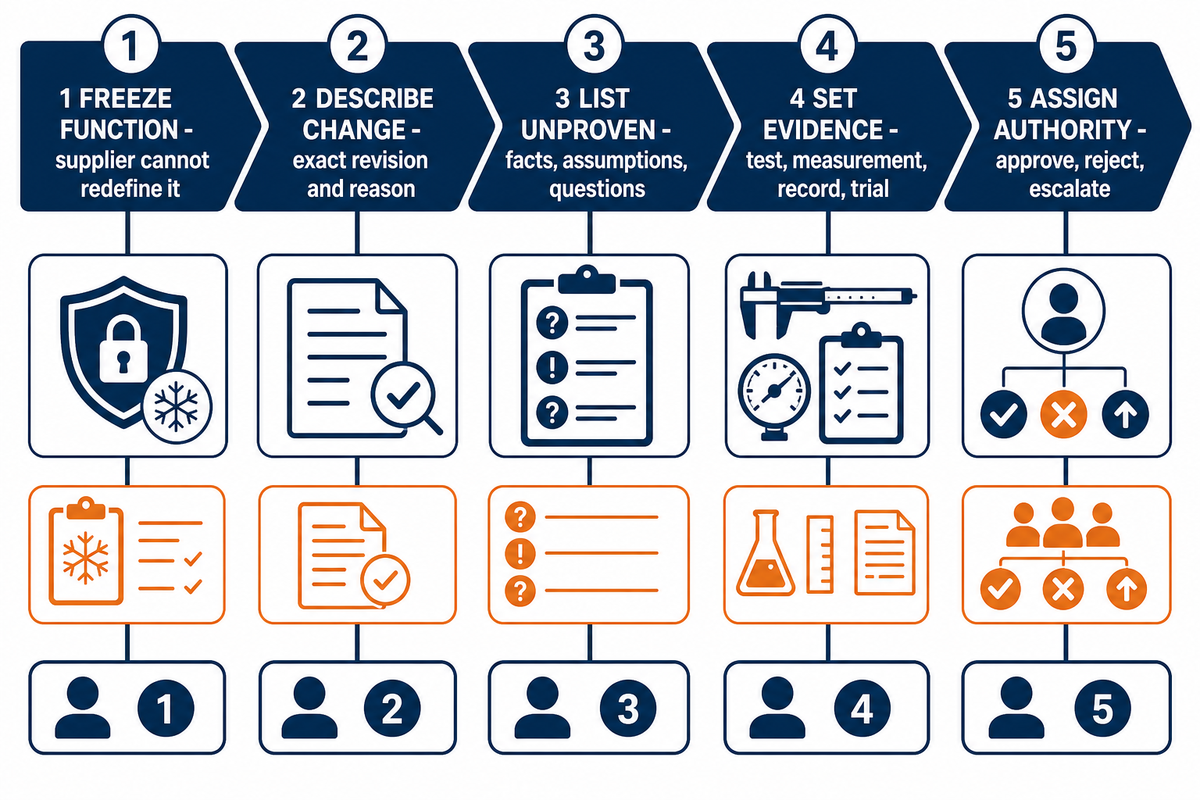
Der DFM-Pfad für Änderungen und Freigaben ist ein fünfstufiges Genehmigungsverfahren für jede vom Lieferanten vorgeschlagene Konstruktionsänderung. Er trennt Empfehlungen aus der Fertigung von Änderungen, die Konstruktion oder Qualität freigeben dürfen. Bleibt eine Annahme ungeklärt, endet die Prüfung mit einer Frage, einem Versuch oder einer Eskalation, statt die Geometrie stillschweigend zu ändern. Das NIST-Modell für Regeln zur Prüfplanung veranschaulicht, warum Freigabenachweise die verfügbaren Messmittel und die Messunsicherheit berücksichtigen müssen.
- Geschützte Funktion festlegen — Geben Sie an, was das freigegebene Bauteil leisten muss und was der Lieferant nicht neu definieren darf.
- Vorgeschlagene Änderung beschreiben — Halten Sie den genau angefragten Änderungsstand und den Grund dafür fest.
- Ungeklärte Punkte aufführen — Trennen Sie verifizierte Fakten von Annahmen zum Fertigungsablauf und offenen Fragen.
- Freigabenachweise festlegen — Benennen Sie den Versuch, die Messung, den Datensatz oder die Erprobung, die vor der Entscheidung erforderlich sind.
- Zuständigkeit und Entscheidung festlegen — Legen Sie fest, wer die Änderung genehmigen, ablehnen oder eskalieren darf, und verknüpfen Sie die Entscheidung mit dem Änderungsstand.
Hypothetische Änderung einer Dichtungsnut: Angenommen, eine Zeichnung sieht scharfe Innenkanten und eine pauschal enge Toleranz rund um eine Dichtungsnut vor. Die Funktion der Nut kann von der Dichtfläche und den ausgewählten Schnittstellen abhängen, nicht von einer mathematisch scharfen Ecke. Bei einer sicheren Prüfung ist zu klären, ob ein erreichbarer Innenradius die Dichtfunktion erhält, welche Maße funktionsrelevant sind, welcher Bezug die Prüfung steuert und mit welchem Verfahren sich die freigegebene Anforderung verifizieren lässt. Dies ist ein hypothetisches Entscheidungsmuster, kein Ergebnis aus einem Zhenling-Kundenprojekt und keine zugesicherte Einsparung.
Tun
- Geschützte Funktion erhalten
- Vorgeschlagene Änderung und Grund festhalten
- Fehlende Freigabenachweise aufführen
- Zuständige Entscheidungsstelle benennen
Nicht tun
- Den Lieferanten die Funktion neu definieren lassen
- Eine Änderung ohne Zuständigen freigeben
- Ergebnisse einer Vorauswahl als Freigabe behandeln
- Ein Angebot mit der Konstruktionsfreigabe gleichsetzen
Konstruktion für Werkzeugzugang und weniger Aufspannungen
Der Werkzeugzugang ist gemeinsam mit der Werkstückspannung und der Kontinuität der Bezüge zu bewerten, nicht als Problem im freien Raum. Die Erreichbarkeit im Modell kann mit Halter, Spannvorrichtung, Halbzeug oder Messtaster kollidieren. Weniger Aufspannungen können hilfreich sein, aber nur, wenn der gewählte Fertigungsablauf steif und messbar bleibt.
Ordnen Sie jedem kritischen Geometrieelement eine Anfahrrichtung und den Platzbedarf des Halters zu. Markieren Sie anschließend Spannbereiche, geschützte Oberflächen, Halbzeugzugaben und den Bezug vor und nach einer Neuausrichtung. Mehrere Ausrichtungen können zusätzliche Nebenzeiten, neue Werkstückspannung, Bezugsübertragung und einen weiteren Prüfzustand erfordern. Ein Ablauf mit 4 oder 5 Achsen kann Neuausrichtungen verringern, jedoch andere Anforderungen an Freiraum und Steifigkeit mit sich bringen.
DFM für die CNC-Bearbeitung beschreibt den CNC-Bearbeitungsprozess anhand der Bearbeitungsoperationen: CNC-Fräsen, Drehteile, Frästeile oder 3+2-Bearbeitung auf mehrachsigen Maschinen. Halten Sie CNC-Werkzeuge, CNC-Anlagen, Aufspannungen und Zerspanungsstrategien fest. So werden aus allgemeinen Bezeichnungen wie CNC und Standard-CNC ein konkreter Fertigungsablauf. Der Einsatz von CNC kann Übergaben zwischen Bearbeitungsschritten verringern, während zusätzliche Ausrichtungen die Zerspanungszeit, Maschinenzeit und gesamte Bearbeitungsdauer erhöhen können.
Halten Sie die Entscheidung über die Achsenzahl getrennt von der Zeichnungsentscheidung. Dieser Leitfaden zu den Unterschieden zwischen 3-, 4- und 5-Achs-Bearbeitungsabläufen kann helfen, den Zugang zu beurteilen. Im Prüfprotokoll muss trotzdem stehen, welche Flächen, Bezüge und Prüfschritte in Beziehung zueinander bleiben müssen.
Beleg im Überblick: Kip Hansons unterzeichnete Fachpressedarstellung behandelt den Zugang mit 5 Achsen und eine steife Werkstückspannung als zusammenhängendes Problem. Sie spricht dafür, den Zugang von mehreren Seiten zu prüfen, bevor die Anzahl der Aufspannungen festgelegt wird. Die dort genannten Spannvorrichtungsmaße und Spannkraftwerte beziehen sich auf konkrete Produkte und werden hier nicht übertragen.
Innenkanten, Taschen und Werkzeugzugang als Gesamtsystem konstruieren
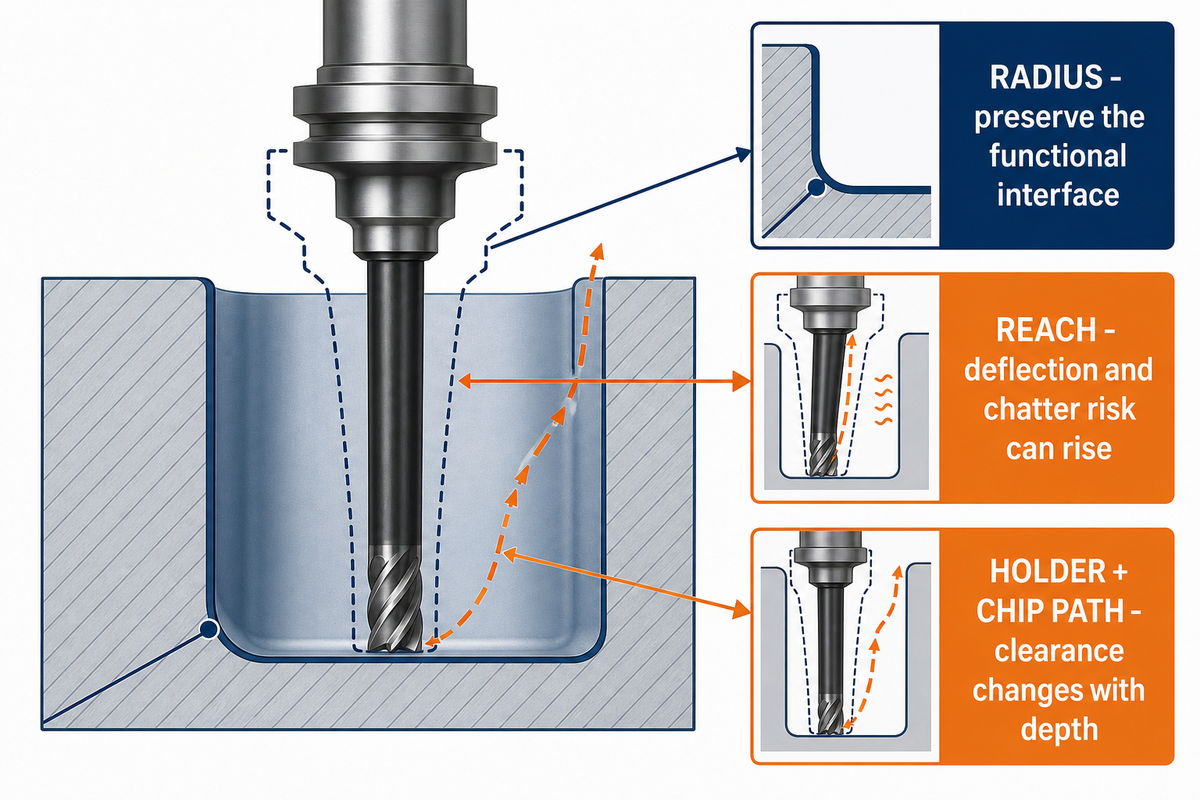
Eine Innenkante oder tiefe Tasche lässt sich nicht allein anhand von Radius oder Tiefe bewerten. Zum relevanten Gesamtbereich gehören Fräserdurchmesser, Schneidenlänge, Werkzeugreichweite, Freigang des Halters, Eingriff an der Ecke, Spanabfuhr, Werkstoff, Werkstückspannung, Werkzeugweg, Anforderungen an die Oberflächenbeschaffenheit und das Verfahren zur Prüfung des Ergebnisses.
Rotierende Fräser erzeugen einen Innenradius. Ein größerer Radius kann ein größeres und steiferes Werkzeug ermöglichen, doch maßgeblich bleiben die funktionale Schnittstelle und benachbarte Geometrieelemente. Bei tieferen Taschen kann eine größere Reichweite nötig sein; sie kann die Auslenkung und das Ratterrisiko erhöhen. Der Eingriff an der Ecke kann die Belastung verändern, und ein Halter, der an der Öffnung vorbeipasst, kann tiefer im Werkzeugweg dennoch kollidieren. Wer lediglich ein Verhältnis von Tiefe zu Durchmesser übernimmt, lässt diese Abhängigkeiten außer Acht.
Nutzen Sie Verhältniswerte von Anbietern nur als Ausgangspunkt für Fragen zum werkzeugspezifischen Freiraum auf einer konkreten Zeichnung. Fragen Sie, welches Werkzeug und welcher Halter angenommen werden, wo die Schneide endet, wie die Späne aus der Tasche abgeführt werden, welche Flächen kritisch sind und ob das Geometrieelement während des Prozesses oder nach der Freigabe geprüft wird. Übernehmen Sie keine Richtlinie eines Wettbewerbers als Branchengrenze.
Wenn Ingenieure Bauteile auf einen bestimmten Schaftfräser auslegen, bleibt die Werkzeugwahl eine Annahme zum Fertigungsablauf und keine Produktanforderung. Enge Toleranzen sollten an Funktion, Messung und Gegenstück gebunden sein und nicht dazu dienen, einen bevorzugten Fräser zu rechtfertigen.
Beleg im Überblick: In einer Studie von 2025 zu 7075-T651 kamen Schaftfräser mit 12 mm Durchmesser und 2 oder 3 Schneiden zum Einsatz. Die Schnittgeschwindigkeiten lagen zwischen 300 und 900 m/min, der Vorschub zwischen 0.025 und 0,125 mm/Zahn. In Abbildung 7 überstieg bei einer Amplitude von 3 mm und einem Profilterm von 30 mm die Auslenkung des zweischneidigen Fräsers bei der höchsten untersuchten Geschwindigkeit und dem höchsten Vorschub 0,12 mm; beim dreischneidigen Fräser lag der Höchstwert nicht über 0,09 mm. Rundlaufabweichungen des Fräsers wurden im Modell nicht berücksichtigt.
Wände, Bohrungen, Gewinde und kleine Geometrieelemente nach Fehlermodus prüfen
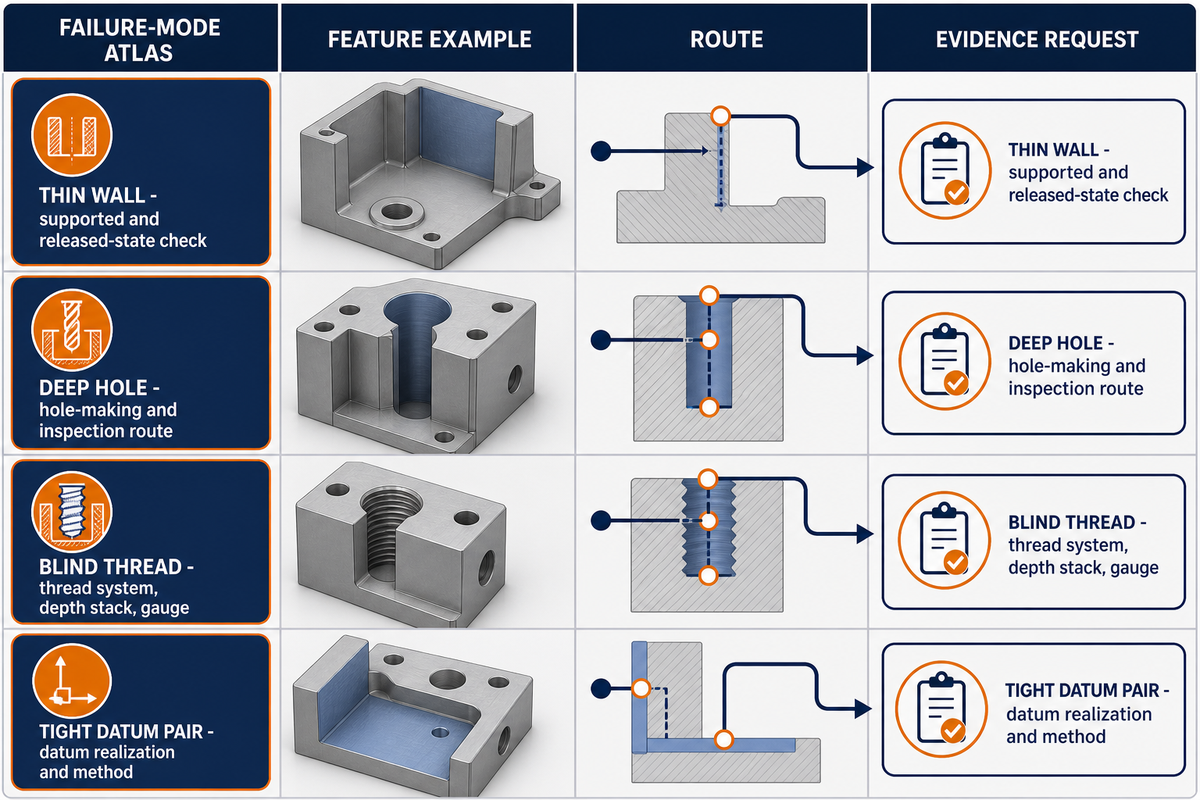
Für kleine und schlanke Geometrieelemente sollte der Fertigungsablauf anhand des wahrscheinlichen Fehlermodus geplant werden, nicht anhand eines einzelnen Mindestmaßes. Wände können sich auslenken oder nach dem Lösen der Spannung zurückfedern; bei Bohrungen können Zugangs-, Austritts-, Spanabfuhr- oder Messprobleme auftreten. Bei Sackgewinden geht durch Bohrerspitze, Anschnitt und Freiraum nutzbare Tiefe verloren. Kleine Werkzeuge sind möglicherweise verfügbar, können aber instabil sein.
Die folgende Matrix dient dazu, Geometrieelemente bei einer Konstruktionsprüfung zu gruppieren. Sie sagt keine Fehler voraus. Jede Zeile verknüpft ein Geometrieelement mit einer verborgenen Bedingung, die sichtbar gemacht werden muss, bevor ein Konstrukteur eine Änderung freigibt oder ein Einkäufer Angebote vergleicht.
| Kategorie des Geometrieelements | Verborgene Bedingung | Wahrscheinliche Folge | Anzufordernder Nachweis oder Entscheidung |
|---|---|---|---|
| Geometrieelement auf mehreren Flächen | Konflikt zwischen Anfahrt und Spannen | Neuausrichtung oder Bezugsübertragung | Aufspannungs- und Bezugsplan |
| Innenkante | Funktionsradius und Werkzeuggröße | Kleiner Fräser oder zusätzlicher Arbeitsgang | Funktion der Schnittstelle und Werkzeugfreiraum |
| Tiefe Tasche | Reichweite, Halter, Spanabfuhr | Auslenkung, Rattern, erneuter Spanabtrag | Werkzeug, Halter, Werkzeugweg, Plan für die Oberflächenbeschaffenheit |
| Dünne Wand | Spannweite, Höhe, Abstützung, Freigabe | Auslenkung, Schwingung, Rückfederung | Prüfung im abgestützten und freigegebenen Zustand |
| Tiefe Bohrung | Fertigungsverfahren und Spanabfuhr | Späne, Verlaufen, Oberflächenschäden | Fertigungsablauf für Bohrung und Prüfung |
| Sackgewinde | Bohrerspitze, Gewindeanschnitt, Freiraum | Verringerte nutzbare Eingriffslänge | Gewindesystem, Tiefenaufmaß, Lehre |
| Hinterschnitt | Werkzeugform und seitlicher Zugang | Sonderwerkzeug oder zusätzliche Aufspannung | Werkzeugkonzept und Zugangsrichtung |
| Schmaler Schlitz | Werkzeugsteifigkeit und Platz für Späne | Werkzeugbruch oder instabile Oberflächenbeschaffenheit | Verfügbares Werkzeug und Prüfbedingung |
| Eng toleriertes Bezugspaar | Beziehung innerhalb derselben Aufspannung | Aufwand für Bezugsübertragung und Messung | Herstellung des Bezugs und Verfahren |
| Oberflächenstruktur | Kenngröße, Richtung, Zugang für das Messgerät | Abweichendes Verfahren oder Prüfumfang | Kenngröße der Oberflächenstruktur und Verfahren |
| Geometrieelement aus technischem Kunststoff | Thermisches Verhalten und Abstützung | Verformung oder verschmierte Kante | Werkstoffsorte, Zustand, Werkzeug, verstrichene Zeit |
| Eigenspannungsempfindliches Halbzeug | Vorgeschichte, Wärmebehandlung, Abtragsschritte | Verformung nach dem Lösen der Spannung | Halbzeugnachweis und Beobachtung in Fertigungsstufen |
Drei aktuelle Studien zeigen, warum die Rahmenbedingungen zusammen mit dem Zahlenwert genannt werden müssen. Die folgenden Werte dienen als Beispiele aus der Forschung, nicht als Konstruktionsempfehlungen.
| Werkstoff und Geometrieelement | Auszug aus den Versuchsbedingungen | Grenzen der Übertragbarkeit |
|---|---|---|
| Wand aus 7050-T7451 | Wandstärken von 1, 1.5 und 2 mm; axiale Tiefe von 48 mm; radiale Schlichtzustellung von 0,2 mm; 300, 600 und 900 m/min | Nur für die angegebene Legierung, Geometrie, den Werkzeugweg, die Werkstückspannung und die Parameter |
| Wand aus Inconel 625 | Dicke von 1 mm, Höhe von 16 mm, drei Fräser mit 10 mm Durchmesser, kontrollierte Abtragsrate von 2,03 cm³/min und beobachtete maximale Abweichungen von 0,08 mm und 0,14 mm unter zwei konkret genannten Bedingungen | Vergleich von Fräsern und Strategien innerhalb dieses Versuchs; die Autoren gaben an, dass SECO Tools die Fräser bereitgestellt habe, und erklärten, dass kein Interessenkonflikt bestehe |
| Orthogonalschnitt in HDPE | Nominelle Schnitttiefen von 60, 120 und 180 µm bei 10 mm/min | Modellierung von Polymerkräften und Spänen, keine Regel für Geometrieelemente aus Metall |
Gewindeform und Prozessplanung sind getrennte Ebenen. Sobald ein metrisches oder zölliges Einheitensystem ausgewählt ist, gelten dessen normative Gewindeformen und Toleranzregeln. Im Fertigungsablauf müssen trotzdem Tiefe für Bohrerspitze und Gewindeanschnitt sowie Freiraum und Spanabfuhr berücksichtigt und die Lehre oder Messmethode benannt werden. Die Angabe „Standardgewinde“ beantwortet diese Fragen nicht.
Beleg im Überblick: Eine Studie zu Aluminium berichtete bei einer 130 × 2,5 × 60 mm großen Wand, die mit einem 12-mm-Werkzeug mit 4 Schneiden bearbeitet wurde, von einer Auslenkung der freien Kante von etwa 0,06 mm. Eine weitere Studie zu 7050-T7451 verglich Wandstärken von 1, 1.5 und 2 mm bei einer axialen Tiefe von 48 mm, einer radialen Schlichtzustellung von 0,2 mm sowie 300, 600 und 900 m/min. Beide Studien beschreiben Versuchsbedingungen und keine übertragbaren Mindestwerte.
Toleranzen, Bezüge und Oberflächenbeschaffenheit gezielt festlegen
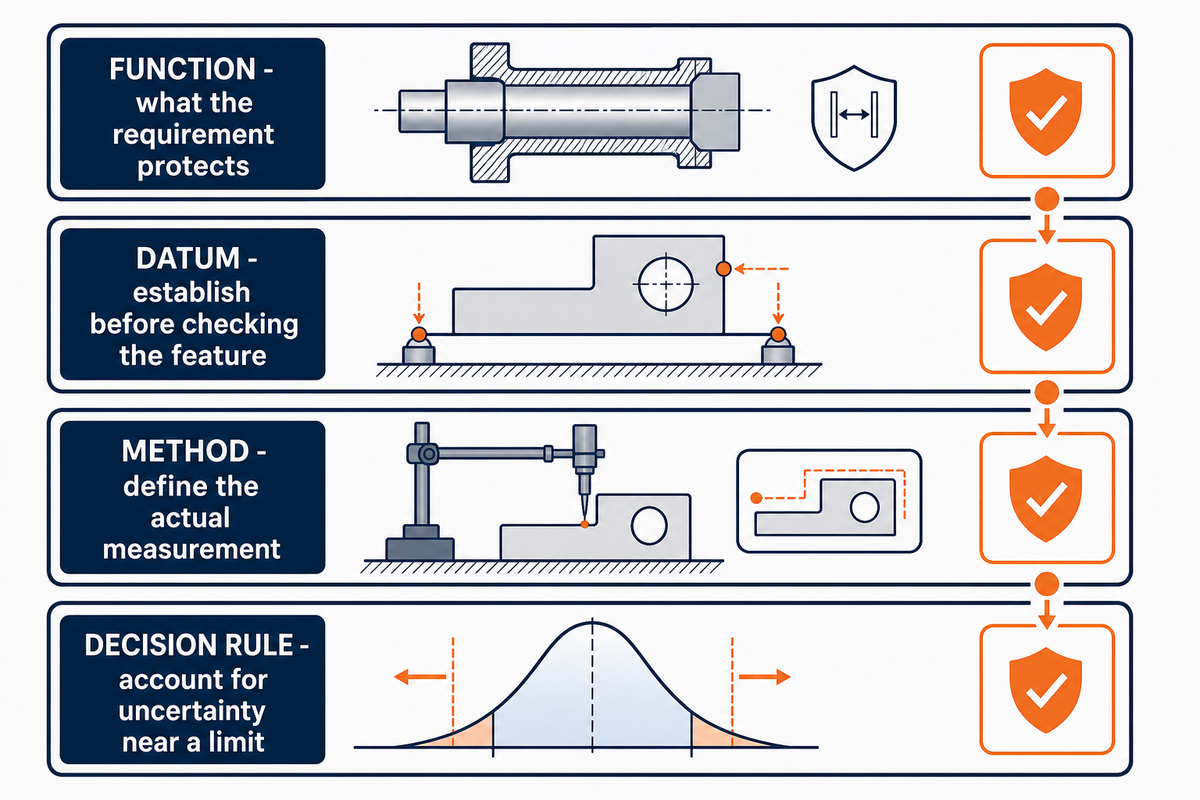
Eine Toleranz liefert nur dann brauchbare Nachweise für die Abnahme, wenn Funktion, Bezug, Prozesszustand, Messverfahren, Umgang mit der Messunsicherheit und Entscheidungsregel festgelegt sind. Pauschal enge Toleranzen können den Aufwand für Zerspanung und Prüfung erhöhen, während die Anforderungen an die tatsächliche Schnittstelle oder Oberflächenstruktur unklar bleiben.
Unterscheiden Sie Maß, geometrische Tolerierung und Oberflächenstruktur. Führen Sie sie anschließend anhand der tatsächlichen Messung zusammen. Für ein bezogenes Messergebnis muss der Bezug hergestellt werden; eine Angabe zur Oberflächenstruktur braucht eine Kenngröße und ein Verfahren. Bei einem Messwert nahe der Spezifikationsgrenze kann eine Konformitätsregel erforderlich sein, die die Messunsicherheit berücksichtigt. Für einen breiteren Überblick zum Zusammenhang zwischen Geometrieelement und Fertigungsablauf nutzen Sie den Planungshub zur CNC-Bearbeitung. Die Prüfung muss dennoch bei der freigegebenen Anforderung ansetzen und darf sich nicht auf eine allgemeine Maschinengenauigkeit stützen.
Für formbezogene Messungen mit Bezug müssen zunächst Messungen in der Aufspannung den Bezug herstellen, bevor das Geometrieelement geprüft wird.
George Schuetz, Leiter des Bereichs Präzisionsmessgeräte bei Mahr Inc. und Autor für Modern Machine Shop — sinngemäß nach dem zitierten Artikel wiedergegeben
Erklären Sie einen Prozess nicht aufgrund eines einzigen abgenommenen Bauteils für „fähig“. Ein archiviertes NIST/SEMATECH-Handbuch beschreibt die Prozessfähigkeit als Vergleich zwischen einem stabilen Prozess und den Spezifikationsgrenzen. Es weist außerdem darauf hin, dass gängige Kennzahlen ausreichend viele unabhängige Beobachtungen und bestimmte Verteilungsannahmen voraussetzen. Sind diese Annahmen nicht erfüllt, sind ein geeignetes Verfahren und eine Angabe zur Messunsicherheit erforderlich. Dieser Artikel schreibt weder eine aktuelle Anforderung noch einen allgemeinen Zielwert für die Prozessfähigkeit vor.
Beleg im Überblick: Das archivierte Handbuch dient hier ausschließlich zur Veranschaulichung der Voraussetzungen statistischer Verfahren. Es wird weder als aktuelle regulatorische Vorschrift noch als Vorgabe für die Losgröße oder allgemeingültiger Nachweis der CNC-Fähigkeit dargestellt.
Jede Geometrieregel unter Berücksichtigung von Werkstoff, Halbzeugzustand und Verfahren bewerten
Die Kenntnis des Werkstoffs allein reicht nicht aus. Werkstoffsorte, Härtezustand oder Lieferzustand, Halbzeugform, vorherige Wärmebehandlung, Eigenspannung, Steifigkeit, thermisches Verhalten, Spanbildung, Werkzeugzustand, Werkstückspannung und das gewählte Verfahren beeinflussen, welche Geometrie praktisch umsetzbar ist und welche Nachweise benötigt werden.
Regeln, die für eine Aluminiumlegierung abgeleitet wurden, lassen sich nicht automatisch auf Edelstahl, Titan, Nickellegierungen oder technische Kunststoffe übertragen. Selbst innerhalb einer Werkstofffamilie können die Vorgeschichte des Halbzeugs und die Einspannung eine Rolle spielen. Berücksichtigen Sie die Werkstoffspezifikation und die Zuständigkeit für Ersatzwerkstoffe bei jeder Entscheidung zu Wandstärke, Tasche, Oberflächenbeschaffenheit und Toleranz. Der Leitfaden zur durch Anforderungen bestimmten Werkstoffauswahl für die CNC-Bearbeitung bietet einen umfassenderen Rahmen zur Vorauswahl von Werkstoffen; maßgeblich bleibt die aktuelle Zeichnung.
Untersuchungen an Polymeren machen das Problem der Übertragbarkeit deutlich. In einer HDPE-Studie von 2022 wurden Versuche mit nominellen Schnitttiefen von 60, 120 und 180 µm bei 10 mm/min durchgeführt. Das separate zweidimensionale Finite-Elemente-Modell nutzte die gemessene Spannungs-Dehnungs-Kurve, um bei 10 mm/s Schnittkräfte und Spanbildung vorherzusagen. Keine der beiden Bedingungen lässt sich als Regel für Metall übernehmen. Ebenso können Vorgeschichte und Wärmebehandlung von Titanhalbzeug Eigenspannungen und Verformungsverhalten verändern, ohne einen allgemeinen Mindestwert für Titan festzulegen.
Auch bei Aussagen zur Prozessfähigkeit ist dieselbe Sorgfalt erforderlich. Präzisions-CNC-Bearbeitung, allgemeine Zerspanungsdienstleistungen oder behauptete Bearbeitungs- und CNC-Möglichkeiten bestätigen für sich genommen keine fertigungsgerechte CNC-Konstruktion. Bei der Konstruktion für die CNC-Bearbeitung müssen Konstruktionsgeometrie, Fertigungsauslegung, Bearbeitungstoleranz und der zuständige Messplan miteinander verknüpft werden. Allgemeine Konstruktionsrichtlinien, DFM-Leitlinien, Leitlinien zur CNC-Bearbeitung und Aussagen zu gängigen Zerspanungsverfahren sind als Prüfanstöße zu behandeln, bis der tatsächliche Fertigungsablauf und die Nachweise des Betriebs benannt sind.
Beleg im Überblick: Ein auf NIST gehosteter Versuch zu Ti-6Al-4V umfasste Schnittgeschwindigkeiten von 20 bis 100 m/min. Die scheinbare Werkzeug-Span-Temperatur stieg mit der Geschwindigkeit, während die Temperaturverteilung über die Spanbreite variierte und der Werkzeugzustand die Interpretation beeinflusste. Das Ergebnis präzisiert die Beurteilung des Verfahrens; es vergleicht keine Werkstoffe und legt keine Konstruktionsgrenze fest.
DFM-Entscheidungen in drei Ebenen von Kostennachweisen übertragen
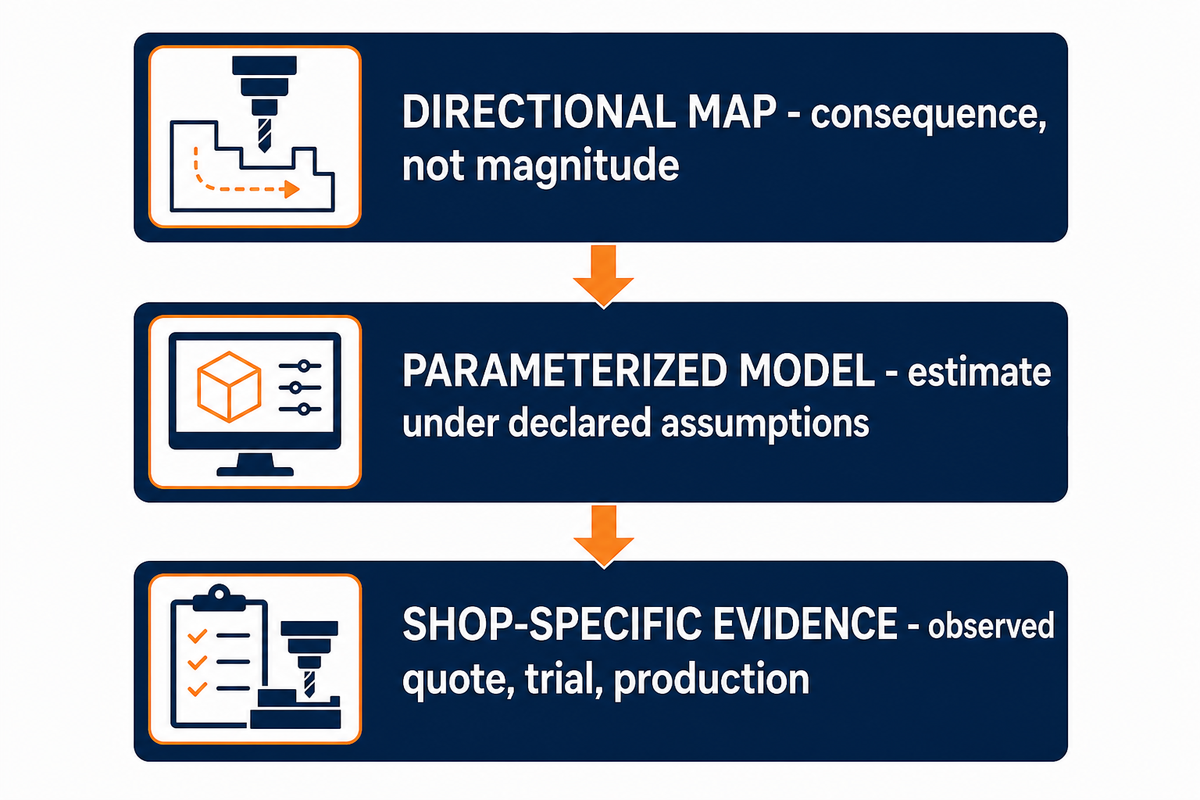
Bevor Kostenbehauptungen verwendet werden, sollten sie eingeordnet werden. Eine DFM-Prüfung kann eine richtungsweisende Folge aufzeigen, ein parametrisiertes Modell kann Zeit oder Kosten anhand angegebener Eingaben schätzen und ein betriebsbezogener Datensatz kann ein beobachtetes Angebot oder Ergebnis aus der abgenommenen Fertigung belegen. Das sind unterschiedliche Nachweisebenen.
| Nachweisebene | Was sich damit aussagen lässt | Mindesteingaben | Was sich damit nicht belegen lässt |
|---|---|---|---|
| Richtungsweisende Kausalübersicht | Eine Entscheidung kann zusätzlichen Aufwand für Aufspannung, Werkzeug, Prüfung oder Nacharbeit verursachen | Geometrieelement, Fertigungsablauf, Stückzahl, Abnahmeumfang | Höhe oder garantierte Einsparung |
| Parametrisiertes Modell | Geschätzte Zeit oder Kosten unter angegebenen Annahmen | Ressourcen, Parameter, Sätze, Fertigungsablauf, Unsicherheit | Beobachtetes Ergebnis aus der Fertigung oder beim Kunden |
| Betriebsspezifischer Nachweis | Beobachtetes Angebot, Versuch oder Ergebnis aus der abgenommenen Fertigung | Kontrollierte Änderungsstände und vergleichbare Abnahmenachweise | Allgemeingültige Erwartung für ein anderes Bauteil |
Eine tiefere Tasche kann größere Werkzeugreichweite erfordern; eine neue Ausrichtung kann zusätzliche Werkstückspannung und Bezugsübertragung nötig machen; eine engere Anforderung kann mehr Prozesskontrolle und Prüfaufwand verursachen. Das sind Fragen zu Ursache und Wirkung, keine automatischen Kostensenkungen. Die detaillierte Bezugsgröße finden Sie bei den Kostenfaktoren abgenommener Teile in der CNC-Bearbeitung. Für diesen Artikel wurden keine öffentlichen Vorher-nachher-Daten von Zhenling zu DFM bereitgestellt, daher wird kein Prozentsatz angegeben.
Vergleichen Sie Lieferzeit und Kosten anhand derselben Stückzahl, desselben Werkstoffs, Fertigungsablaufs, Prüfumfangs und derselben Bezugsgröße für die Datenerfassung. Die Bearbeitungskosten eines zerspanten Bauteils können je nach Metallteilen, Kunststoffteilen und Halbzeugzustand variieren. Fragen Sie bei kundenspezifischen Teilen und CNC-gefertigten Teilen, was für jedes Bauteil erforderlich ist. Für CNC-gefertigte Komponenten, Teile für die CNC-Bearbeitung sowie montierte Teile und Produkte sollte eine Aussage wie „Kosten senken“ nicht ohne Nachweise aus der Fertigung übernommen werden. Zeit- und Kostenangaben bleiben Schätzungen, bis die Annahmen offengelegt sind.
Die DFM-Änderung zur Freigabe vorlegen
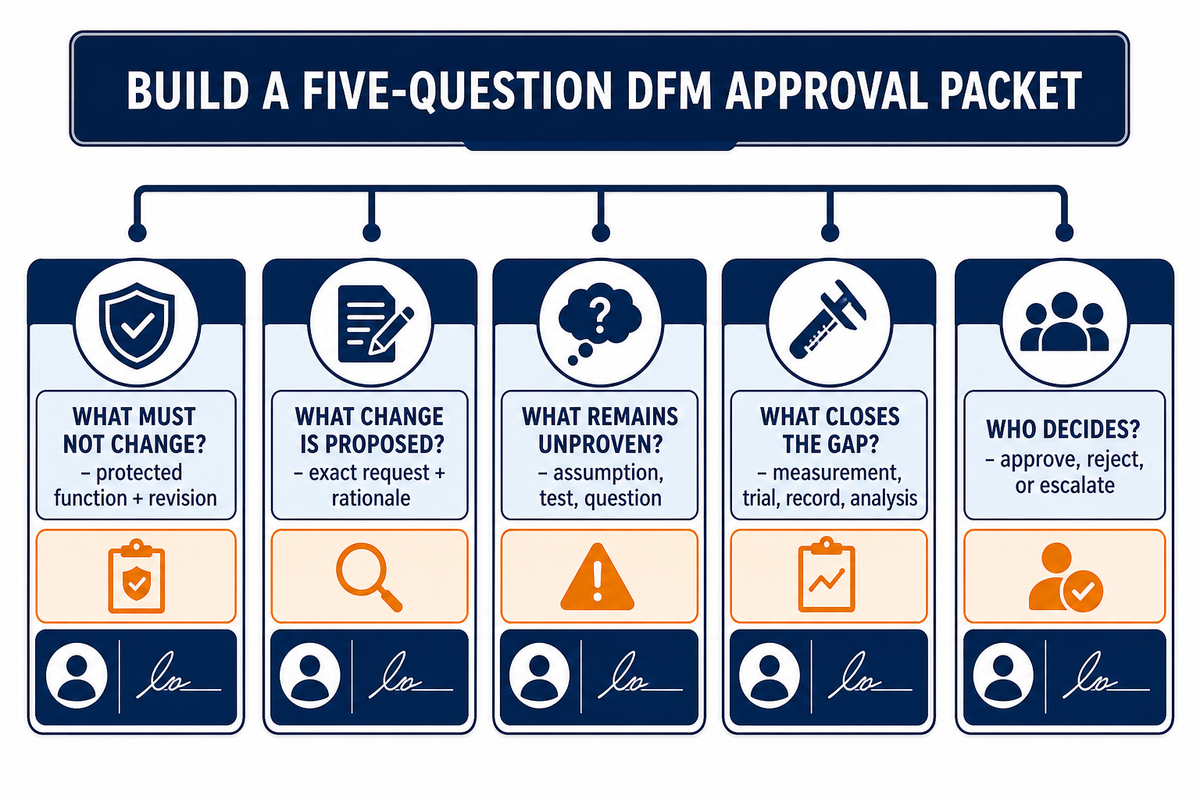
Ein DFM-Freigabepaket sollte die Entscheidung dokumentieren, die ein Lieferant nicht selbst treffen kann: Welche Funktion muss erhalten bleiben? Welche Änderung wird vorgeschlagen? Was ist noch nicht belegt? Wer darf die Änderung freigeben? Und für welchen Änderungsstand gilt die Entscheidung? Die Zuordnung von Geometrieelementen, Bezügen, Zugänglichkeit, Aufspannung und Prüfung bleibt Bestandteil des bestehenden Fertigungsablaufs am Fertigungsstandort und wird hier nicht noch einmal dargestellt.
| Freigabefrage | Erforderlicher Eintrag | Entscheidungsverantwortliche Stelle |
|---|---|---|
| Was darf sich nicht ändern? | Zu erhaltende Funktion, Schnittstelle und freigegebener Änderungsstand | Konstruktionsverantwortliche Stelle |
| Welche Änderung wird vorgeschlagen? | Konkrete Anfrage zur Änderung des Änderungsstands und Begründung des Lieferanten | Fertigung und Konstruktion |
| Was ist noch nicht belegt? | Offene Annahme, fehlender Versuch oder ungeklärte Frage | Benannte technische verantwortliche Person |
| Wie wird die Lücke geschlossen? | Erforderliche Messung, Erprobung, Aufzeichnung oder Analyse | Qualitätsverantwortliche oder konstruktionsverantwortliche Stelle |
| Wer entscheidet? | Freigeben, ablehnen oder eskalieren; mit Datum und an einen Änderungsstand gebunden | Befugte freigabeberechtigte Person |
Automatisierte DFM-Software kann Fragen zusammenstellen, dargestellte Geometrie erkennen und ein Modell mit hinterlegten Regeln vergleichen. Eine nicht angegebene Werkstoffhistorie, ein nicht verfügbarer Fräser, eine lieferantenspezifische Spannvorrichtung, ein Problem beim Messzugang oder die Entscheidungsbefugnis kann sie jedoch nicht erkennen, sofern dies nicht im Modell abgebildet ist. Behandeln Sie die Softwareausgabe als Vorprüfung, bis die zuständigen Mitarbeitenden aus Fertigung und Qualität die Annahmen akzeptiert haben.
Beleg im Überblick: NIST IR 5713 ist eine 37-seitige Übersicht zur automatisierten Herstellbarkeitsanalyse. Sie hebt computergestützte Darstellungen von Konstruktionen und Fertigungsressourcen sowie umfangreiche geometrische Analysen hervor. Ihr Umfang stützt eine Prüfung, die die Eingabedaten berücksichtigt; er belegt nicht, dass irgendein Tool im Jahr 2026 jede Maschine, Spannvorrichtung, Prüfmethode oder Freigabeentscheidung abdeckt.
Für eine zeichnungsspezifische Übergabe senden Sie das Freigabepaket mit den gelenkten Dateien und offenen Fragen zur Prüfung der CNC-Fertigungsgerechtigkeit. Über den Link gelangen Sie zur Angebotsanfrage und zur Übergabe für die Prüfung; er belegt nicht, dass jedes vorgeschlagene Geometrieelement gefertigt werden kann.
Häufig gestellte Fragen
Was bedeutet fertigungsgerechte Konstruktion für die CNC-Bearbeitung?
Antwort
Bei der fertigungsgerechten Konstruktion für die CNC-Bearbeitung wird systematisch geprüft, wie sich die Bauteilfunktion in zerspanbare Geometrie, Werkstoff- und Halbzeugzustand, Werkzeugzugang, Werkstückspannung, Bearbeitungsschritte, Messung und Abnahmeentscheidung übersetzen lässt. Das geht über die bloße Prüfung hinaus, ob sich aus einem CAD-Modell ein Werkzeugweg erstellen lässt, bleibt aber enger gefasst als eine Neukonstruktion des Produkts ohne Freigabe durch die konstruktionsverantwortliche Stelle.
Welchen Eckenradius sollte ich für eine CNC-gefräste Tasche wählen?
Antwort
Einen universell passenden Taschenradius gibt es nicht. Gehen Sie von der funktionalen Schnittstelle aus und prüfen Sie dann Fräserdurchmesser, Reichweite, Schneidenlänge, Freiraum für den Werkzeughalter, Werkstoff, Werkzeugeingriff, Spanabfuhr, Oberflächenbeschaffenheit und Messzugang. Ein größerer Radius kann ein steiferes Werkzeug ermöglichen; der gewählte Wert muss jedoch die Funktion erhalten und zum tatsächlichen Werkzeug- und Aufspannraum des Lieferanten passen. Wenn zwei benachbarte Flächen aufeinander bezogen sind, geben Sie an, ob sie vom selben Bezugszustand aus gefertigt oder geprüft werden müssen.
Wie dick sollte eine CNC-gefräste Wand sein?
Antwort
Die Wanddicke lässt sich nicht allein anhand der Werkstoffbezeichnung festlegen. Berücksichtigen Sie Wandhöhe und Spannweite, angrenzende Abstützung, Halbzeugzustand, gleichmäßigen Materialabtrag, Werkzeugreichweite, Schnittbedingungen, Spannzustand, Toleranz, Oberflächenbeschaffenheit und Prüfung des freigegebenen Bauteils. Veröffentlichte Versuche können die Wirkmechanismen veranschaulichen; die darin genannten Wanddicken gelten jedoch nur für die jeweils angegebene Legierung, Geometrie, das Werkzeug, die Spannvorrichtung und den Prozess. Bei einer Lieferantenprüfung sollte außerdem erläutert werden, ob die Wand im abgestützten Zustand, nach dem Lösen oder nach einer festgelegten Ruhe- oder Behandlungsphase geprüft wird.
Kann automatisierte DFM-Software die Prüfung durch einen Zerspanungsfachmann ersetzen?
Antwort
Nein. Software kann dargestellte Geometrieelemente kennzeichnen und mit hinterlegten Fertigungsbeschränkungen vergleichen. Sie kennt möglicherweise weder den vorgesehenen Fräser und Werkzeughalter noch Werkstückspannung, Halbzeughistorie, Prozessfolge, Messzugang, Unsicherheitsregel oder die Ressourcen des Lieferanten. Sie kann auch keine Konstruktionsverantwortung zuweisen und keine nicht angegebene Funktion klären, die unverändert bleiben muss. Verwenden Sie die Ausgabe, um Fragen abzuleiten. Erfragen Sie, welches Modell der Fertigungsressourcen und welche Regeln verwendet wurden. Binden Sie die akzeptierte Antwort anschließend an den freigegebenen Änderungsstand, die angegebenen Prozessannahmen, den Messplan und die zuständigen Stellen.
Welche Unterlagen sollte ich für eine DFM-Prüfung zur CNC-Bearbeitung senden?
Antwort
Senden Sie das gelenkte dreidimensionale Modell und die zweidimensionale Zeichnung, den Änderungsstand, Werkstoff und Zustand, Mengenplan, kritische Geometrieelemente, Funktionen, die unverändert bleiben müssen, Anforderungen an Oberflächenbeschaffenheit und Behandlung, Prüf- und Dokumentationsbedarf, bekannte Annahmen zum Fertigungsablauf sowie die Entscheidungsverantwortlichen. Führen Sie offene Fragen ausdrücklich auf. Ergänzen Sie die geplante Bezugsstruktur, den Messzugang, das anzuwendende Gewinde- oder Toleranzsystem, bei Bedarf die Unsicherheits- oder Konformitätsregel sowie gegebenenfalls vom Käufer geforderte Nachweise zur Prozessfähigkeit. Fügen Sie Zertifikate, Berichte, Stichprobenanforderungen, Verpackungs- oder Konservierungsvorgaben und Regeln für genehmigte Ersatzwerkstoffe bei, sofern diese die Abnahme beeinflussen. Wenn ein Geometrieelement geändert werden könnte, nennen Sie, wer die Änderung freigeben darf und welche Schnittstelle unangetastet bleiben muss. Wenn Angebote unterschiedliche Maschinen, Aufspannungen, Prüfumfänge oder Dokumentationspakete voraussetzen, bitten Sie darum, jede Annahme offenzulegen, statt sie im Stückpreis zu verbergen. Ein vollständiges Paket hilft dem Lieferanten, nachvollziehbare Auswirkungen statt einer allgemeinen Checkliste zurückzumelden. Zugleich können Sie so Angebote vergleichen, die dieselbe Grundlage für Werkstoff, Prüfung, Aufzeichnungen und Abnahme verwenden.
Wichtigste Erkenntnis
Eine DFM-Entscheidung für die CNC-Bearbeitung ist erst dann vollständig, wenn Funktion, Geometrie, Werkstoffzustand, Fertigungsablauf, Messnachweise, Umgang mit Unsicherheiten und Abnahmeverantwortung für denselben freigegebenen Änderungsstand gelten.
Von der Zeichnung zum prüfbaren CNC-Fertigungsablauf
Übermitteln Sie das gelenkte Modell, die Zeichnung, den Werkstoffzustand, die Menge, kritische Geometrieelemente, Prüfanforderungen und offene DFM-Fragen. Zhenling kann die Zeichnung als Grundlage für einen angebotsspezifischen Fertigungsablauf prüfen; dieser Leitfaden ist keine Garantie für bestimmte Fertigungsmöglichkeiten. Vergewissern Sie sich vor der kaufmännischen Übergabe, dass die freigegebene Zeichnung die geltenden Regeln zur Bemaßung und Tolerierung verwendet.
Zeichnungsprüfung anfragenReferenzen und Quellen
- ASME Y14.5 Bemaßung und Tolerierung
- ISO 14253-1:2017 Entscheidungsregeln für Konformität
- NIST-Regelmodell für Geräte zur Längenmessung
- NIST-Programm zu Oberflächentextur und forensischer Topografie
- NIST/SEMATECH-Handbuch zur Prozessfähigkeit
- Studie zur Durchbiegung dünnwandiger Aluminiumbauteile bei der Zerspanung
- Studie zur Verformung dünnwandiger Bauteile aus 7050-T7451
- Studie zur Werkzeugdurchbiegung bei 7075-T651
- Studie zum Tieflochprozess bei Inconel 718
- NIST-Übersicht zur automatisierten Herstellbarkeitsanalyse
- Modern Machine Shop: Leitfaden zum Gewindeschneiden in Sacklöchern










