Kontaktieren Sie Zhenling

CNC-Bearbeitung von PEI (Ultem) durch Zhenling
Für ein fundiertes Angebot zur CNC-Bearbeitung von PEI (Ultem) sind freigegebene technische Zeichnungen, eine genaue Werkstoffbezeichnung, Angaben zum Halbzeugzustand und ein Abnahmeplan erforderlich. Zhenling prüft diese Angaben, bevor der Fertigungsablauf festgelegt wird, denn pauschale Toleranzen oder Angebote können die Geometrieelemente verdecken, die für Form- und Maßhaltigkeit, Oberflächengüte, Prüfaufwand und Teilekosten entscheidend sind. Anfragen zur CNC-Bearbeitung von PEI Ultem sollten Werkstoffsorte, Werkstoffzustand, Geometrie, Einsatztemperatur sowie Anforderungen an Oberflächenbeschaffenheit und Prüfung enthalten. Prüfen Sie den vorgeschlagenen Fertigungsablauf, noch offene Grenzen und erforderliche Nachweise, bevor Sie sich bei der konkreten Bestellung auf Preis, Termin oder Fertigungsmöglichkeiten verlassen, und unterscheiden Sie bestätigte Angaben von ungeklärten kaufmännischen oder prüftechnischen Annahmen.
Die CNC-Bearbeitung von PEI (Ultem) ist eine kontrollierte technische Dienstleistung zur Fertigung kundenspezifischer Polyetherimidteile aus freigegebenem Halbzeug nach technischen Zeichnungen. Bei diesem Angebot zur PEI-CNC-Bearbeitung wird die CNC-Bearbeitung von ULTEM als Projekt nach Kundenzeichnung behandelt, nicht als Katalogbestellung. Der Angebotsumfang richtet sich nach den bereitgestellten Dateien und Nachweisanforderungen.
VERFAHREN
Kontrollierte technische Prüfung
- 01 PEI-Harz oder ULTEM-Werkstoffsorte
- 02 Gefüllter oder ungefüllter Zustand
- 03 CAD und freigegebene technische Zeichnung
- 04 Bezüge und kritische Maße
- 05 Grenzen für Oberflächenbeschaffenheit und Aussehen
- 06 Prototypenmenge und Jahresbedarf
- 07 Prüf- und Dokumentationspaket
Wenn ein PEI-Bauteil schwer zu kalkulieren ist, beginnen Sie mit der technischen Zeichnung
PEI ist der Oberbegriff für die Werkstofffamilie der Polyetherimide. ULTEM® ist eine Marke von SABIC für eine Familie von PEI-Harzsorten; „PEI“, „ULTEM 1000“ und konkrete PEI-Halbzeugformen hängen daher zusammen, sind bei Beschaffung und Konstruktion aber klar zu unterscheiden.
Die ehrliche Antwort: Auch eine sorgfältige Prüfung der technischen Zeichnung beseitigt nicht jedes Risiko. Sie macht ungeklärte Annahmen sichtbar, bevor daraus Werkstoffbestellungen, Spannvorrichtungen, Prüfaufwand oder Ausschussteile werden.
[ Zeichnung und Halbzeug abgleichen ]Aus „Können Sie das bearbeiten?“ werden 7 prüfbare Fragen
01
SYS.REQ // WERKSTOFFSORTE
Welche ULTEM- oder andere PEI-Werkstoffsorte gibt die technische Zeichnung vor?
02
SYS.REQ // VERSTÄRKUNG
Ist der Werkstoff ungefüllt, glasgefüllt oder anderweitig verstärkt?
03
SYS.REQ // HALBZEUGFORM
Welche PEI-Halbzeugform wird verwendet: Platte, Tafel, Rundstab, Rohrstab oder ein freigegebener endkonturnaher Rohling?
04
SYS.REQ // GD&T-BEZÜGE
Welche Maße sind funktionskritisch, und welche Angaben zu Form- und Lagetoleranzen sowie welche Bezugsstruktur definieren diese kritischen Merkmale?
05
SYS.REQ // OBERFLÄCHEN
Welche Dichtflächen des Bauteils sind empfindlich (hinsichtlich Aussehen, Abdichtung, Passung usw.)?
06
SYS.REQ // STÜCKZAHL
Wie viele Prototypen und wiederkehrend zu fertigende Teile werden benötigt?
07
KRITISCH // KONFORMITÄT & RÜCKVERFOLGBARKEIT
Welche Werkstoff-, Prüf-, Konformitäts- und Rückverfolgbarkeitsunterlagen müssen den bearbeiteten PEI-Teilen beiliegen?
Diese Fragen liefern bessere Informationen als die Bitte um eine allgemeingültige PEI-Bearbeitungstoleranz. Geometrie, Abstand zwischen Bezügen, dünne Wandungen, Eigenspannungen, Aufspannung, Zerspanungswärme, Werkzeugschärfe und Schnittstrategie können die erreichbare Genauigkeit beeinflussen.
Abgleich von Zeichnung und Halbzeugzustand
VERDECKTE ANGABE
Allgemeine Polymerbezeichnung, Markenwerkstoffsorte, Füllstoffzustand, Regel für Werkstoffalternativen
MÖGLICHE AUSWIRKUNGEN
Zerspanbarkeit, Steifigkeit, Werkzeugverschleiß, Dokumentation
ERGEBNIS DER PRÜFUNG
Freigegebene Werkstoffangabe
VERDECKTE ANGABE
Form, Größe, Bezugsquelle, Chargenidentität, gegebenenfalls Nachweis des Spannungsabbaus
MÖGLICHE AUSWIRKUNGEN
Verzugsrisiko, Schruppablauf, Bearbeitungsaufmaß
ERGEBNIS DER PRÜFUNG
Fragenliste zum eingehenden Halbzeug
VERDECKTE ANGABE
Dünne Wandungen, tiefe Taschen, Bohrungen, Gewinde, Innenradius, optisch relevante Dichtflächen
MÖGLICHE AUSWIRKUNGEN
Abstützung, Schnittfolge, Entgraten, Oberflächenbeschaffenheit
ERGEBNIS DER PRÜFUNG
Prüfnotizen zu einzelnen Geometrieelementen
VERDECKTE ANGABE
Bezüge, kritische Merkmale, Berichtsart, Stichprobenumfang und Änderungsstand
MÖGLICHE AUSWIRKUNGEN
Prüfzeit, Spannkonzept, Vergleichbarkeit der Angebote
ERGEBNIS DER PRÜFUNG
Vorgeschlagenes Nachweispaket
Prüfen Sie die Normausgabe. Der ISO-Katalog führt ISO 2768-2:1989 als zurückgezogen und ISO 22081:2021 als veröffentlichte Nachfolgenorm. Keine der beiden sollte für Ihr Bauteil als Vorgabe vorausgesetzt werden; nennen Sie das geltende Toleranzsystem und die Ausgabe in der technischen Zeichnung.
PEI-Werkstoffsorte und Halbzeugzustand vor der Zerspanung festlegen
Die Werkstoffsorte eines PEI-Compounds ist eine Spezifikationsebene. Zerspanbares PEI-Halbzeug – als Platte, Tafel, Stab oder Rohrstab – bildet eine zweite Ebene mit eigenen Maßen sowie eigenen Anforderungen an Verarbeitungsqualität, Maßstabilität und Spannungsverhalten.
Diese Übersicht ist keine Grundlage zur verbindlichen Werkstoffauswahl. Laut ASTM D5205-24 ist das PEI-Klassifizierungssystem nicht für die Werkstoffauswahl bestimmt. Der Zeichnungsverantwortliche muss mechanische Eigenschaften, thermische Stabilität, Wärmebeständigkeit, Chemikalienbeständigkeit, elektrische Isolierung, Einsatzumgebung, Fertigungsverfahren und Kosten bewerten.
SYSTEMANZEIGE // WERKSTOFFKONTEXT
SABIC stuft ULTEM 1000 als unverstärktes, amorphes thermoplastisches PEI-Harz ein. Diese Herstellerangabe sagt weder voraus, wie eine bestimmte Platte oder ein bestimmter Rundstab nach dem Materialabtrag reagiert, noch macht sie ULTEM 1000 zur richtigen Wahl für jede Konstruktion.
Werkstoffeigenschaften wie Festigkeit, Steifigkeit, thermisches Verhalten und strukturelle Integrität helfen dabei, die Anforderungen der Anwendung festzulegen. Für sich genommen sagen sie jedoch nicht voraus, wie die Eigenspannungen eines bestimmten Halbzeugrohlings auf ein konkretes Abtragsmuster reagieren.
PEI-Werkstoffsorten und zu prüfende Anforderungen
DATENMATRIX v1.0| Ebene der Angebotsanfrage | Beispielangabe | Zu prüfende Anforderung | Aspekt der Zerspanung | Anzufordernder Nachweis |
|---|---|---|---|---|
| Harz oder Compound | ULTEM 1000 | Vom Zeichnungsverantwortlichen vorgegebene unverstärkte Werkstoffsorte | Abstützung der Geometrieelemente, Wärme, Oberflächenbeschaffenheit, Spannungsabbau | Der Charge zugeordneter Werkstoffsortennachweis des Herstellers oder Händlers |
| Harz oder Compound | ULTEM 2300 | Füllstoffzustand und zulässige Werkstoffalternativen | Abrasive Glasfasern, Kantenqualität, Bohrer- und Werkzeugstandzeit | Angabe der genauen Werkstoffsorte und Verstärkung |
| Halbzeugform | Platte, Tafel, Rundstab oder Rohrstab | Verfügbare Größe, Bearbeitungsaufmaß, Stabilitätsklasse | Gleichmäßigkeit des Materialabtrags, Spannen, Verzug und Materialausbeute | Halbzeugzertifikat oder Lieferantennachweis |
| Anwendung | Thermische, elektrische, mechanische oder chemische Beanspruchung | Abnahmekriterien des Zeichnungsverantwortlichen | Welche Oberflächen und Maße kritisch sind | Geltende Produktspezifikation und Prüfvorgabe |
Diese verkürzten Angaben gehören nicht in die Bestellung
- Werkstoff „ULTEM“ ohne weitere Angaben wie Werkstoffsorte, Füllstoffzustand oder zulässige Alternativen.
- „Gleichwertiges PEI“ ohne Leistungsanforderungen und benannte Stelle für die Freigabe.
- „Enge Toleranzen“ ohne Merkmale, Bezüge, Temperatur oder Berichtsumfang.
- „Werkstoffzertifikate erforderlich“ ohne Angabe der erwarteten Chargenzuordnung oder des Dokuments.
- „Bauteile bei Bedarf spannungsarm glühen“ ohne Zuständigkeit für die Entscheidung zum Fertigungsablauf und die Abnahmeprüfung.
Auch die Verfügbarkeit ist projektspezifisch. Eine in einem öffentlichen Katalog aufgeführte Werkstoffsorte oder Halbzeugform belegt nicht, dass Zhenling sie vorrätig hat. Im Angebot müssen Bezugsquelle, Chargen- oder Mindestbestellvorgaben, erforderliche Dokumente und Auswirkungen auf die Lieferzeit bestätigt werden.
Vergleichen Sie benachbarte Werkstoffe nur, wenn die Einsatzbedingungen es rechtfertigen. Wenn PEI bei einem Projekt an eine Anwendungsgrenze stößt, prüfen Sie die technische Zeichnung anhand der gesonderten Prüfabläufe für PEEK-CNC-Bearbeitung und PAI (Torlon)-CNC-Bearbeitung. Diese Links führen zu Prüfungen alternativer Projekte; sie sind keine Werkstoffempfehlungen, und die Werkstofffreigabe bleibt beim Zeichnungsverantwortlichen.
Risiken durch Geometrie, Spannungen und Oberflächenbeschaffenheit vor der PEI-Zerspanung prüfen
Die Zerspanbarkeit von PEI hängt von den Geometrieelementen ab. Offene Bereiche, Taschen, lange Spannweiten, dünne Wandungen, Gewinde, Anforderungen an die Oberflächenbeschaffenheit und Außendurchmesser verändern die Belastung von Werkstück und Schneidwerkzeug.
F-01
Dünne Wandungen und große Spannweiten
Prüfen Sie Abstützung, Bearbeitungsaufmaß, gleichmäßigen Materialabtrag, Übertragung der Bezüge und den Zeitpunkt der Wanddickenmessung. Eine nominelle Maschinentoleranz sagt nichts darüber aus, wie sich das Bauteil nach dem Ausspannen entspannt.
F-02
Tiefe Taschen und Ecken
Prüfen Sie Werkzeugreichweite, Spanraum, Spanabfuhr, lokale Erwärmung und Eckenradius. Scharfe Werkzeuge und eine gezielte Eintauchstrategie können entscheidend sein, die endgültigen Parameter hängen jedoch vom jeweiligen Geometrieelement ab.
F-03
Löcher, Bohrungen und Gewinde
Klären Sie Passung, Lageanforderungen, das Risiko beim Durchbrechen, zulässige Grate und das Prüfverfahren. Bohrerzustand, Rundlaufabweichung, Durchbiegung und Abrieb durch gefüllte Werkstoffsorten gehören in die Verfahrensprüfung.
F-04
Aussehen und Passflächen
Legen Sie optische Grenzwerte getrennt von Rauheits- und Maßanforderungen fest. „Gute Oberflächenbeschaffenheit“ ist erst dann ein Abnahmekriterium, wenn die technische Zeichnung oder ein freigegebenes Referenzteil definiert, was zulässig ist.
ANALYSE VERBORGENER ENGPÄSSE
Der verborgene Engpass sind oft Eigenspannungen, nicht die Maschinengenauigkeit
In einem ausgewerteten Fachforumbeitrag unter Zerspanern wurde ein Profil von 5 × 2 Zoll mit einem etwa 0.100 Zoll großen, nicht abgestützten Geometrieelement besprochen. Das ist kein Ergebnis von Zhenling, zeigt aber, warum Risiken dünner Wandungen, das Lösen der Spannvorrichtung, das Entfernen von Haltestegen und der Prüfzeitpunkt besprochen werden sollten, bevor ein präzises CNC-Programm als Nachweis gilt.
ASTM D7293-19 behandelt Maßhaltigkeit und Spannungsniveau von PEI-Halbzeugen als Beschaffungsmerkmale. Eine Patentschrift zu thermoplastischen Halbzeugen beschreibt außerdem, wie geringere Eigenspannungen Verdrehen oder Maßänderungen bei der Zerspanung und im Einsatz verringern können; dieses Patent liefert jedoch Hinweise zum Wirkmechanismus und ist keine Zerspanungsnorm.
DATENMATRIX // RISIKO vs. PRÜFUNG
| Beobachtetes Risiko | Mögliche zu prüfende Ursachen | Angabe in Zeichnung oder Angebotsanfrage | Prüfung des ersten Bauteils |
|---|---|---|---|
| Bauteil verzieht sich nach dem Schruppen | Spannungen im Halbzeug, einseitiger Materialabtrag, Spannen, Wärme | Halbzeugform, Aufmaß, Bezüge, kritischer Fertigungsschritt | Zwischenmessung und Messung nach dem Ausspannen |
| Kantenausbrüche oder Risse | Füllstoffzustand, Werkzeugschneide, Eckengeometrie, Abstützung am Schnittende | Vorgabe zum Kantenbrechen, optischer Grenzwert, Radius | Bei Bedarf Sichtprüfung unter Vergrößerung |
| Entgratungsaufwand übersteigt den eingeplanten Aufwand für manuelle Nacharbeit | Werkzeugverschleiß, Rundlaufabweichung, Vorschubstrategie, Durchbrechen | Entgratungsgrenze und zu schützende Geometrieelemente | Muster für das Geometrieelement vor Fertigung der bestellten Menge |
| Oberflächenbeschaffenheit variiert über einen langen Bearbeitungsweg | Werkzeugwerkstoff, Schneidenstandzeit, Rattern, Wärme, Steifigkeit der Spannvorrichtung | Bereich der Oberflächenbeschaffenheit und Vergleichsverfahren | Prüfung am Anfang, in der Mitte und am Ende des Bearbeitungswegs |
Prozessgrößen
Spannungsarmglühen ist vom Einzelfall abhängig. Die ausgewerteten Angaben von Lieferanten und Zerspanern widersprechen sich hinsichtlich der Frage, wie oft es erforderlich ist. Zhenling sollte keinen pauschalen Glühzyklus von einer Webseite übernehmen; die Entscheidung muss sich nach dem tatsächlichen Halbzeug, der Bauteilgeometrie, den Empfehlungen des Werkstofflieferanten und den Maßnachweisen richten.
Berichte aus Fachforen über glasgefülltes ULTEM 2300 nennen stärkeren Abrieb, Ausbrüche, Erwärmung beim Bohren und Schwierigkeiten mit Bohrungsmaßen im Vergleich zu ungefülltem Werkstoff. Das spricht für einen ausdrücklichen Plan zu Werkzeugverschleiß und Probeschnitten, nicht für eine pauschale Werkzeugbeschichtung, Schnittgeschwindigkeit, einen Vorschub, Kühlschmierstoff oder eine prozentuale Werkzeugstandzeit.
Ausführung und Umfang
Die Bearbeitung von ULTEM 2300 beginnt deshalb mit dem Nachweis der genauen Werkstoffsorte und dem betreffenden Geometrieelement der technischen Zeichnung, gefolgt von einem kontrollierten Werkzeug- und Prüfplan. Sie beginnt nicht damit, Zerspanungsparameter eines anderen Bauteils zu übernehmen.
Die ULTEM-Werkstoffsorte allein definiert weder ein ULTEM-Bauteil noch die Abnahme bearbeiteter ULTEM-Teile. Kundenspezifische CNC-Bearbeitung und Kunststoff-CNC-Bearbeitung erfordern weiterhin die konkrete technische Zeichnung, Angaben zum Halbzeugzustand und den Prüfumfang. Bei komplexen Bauteilen ist zudem eine Prüfung auf Ebene der Geometrieelemente nötig, da die Wärme bei der Zerspanung mit Abstützung, Werkzeugzustand und Eigenspannungen zusammenwirken kann.
Die Abwägung
Die Prüfung einzelner Geometrieelemente ist aufwendiger als die Übernahme einer Katalogtoleranz, macht aber auch die Faktoren sichtbar, die eine dünne Wandung, eine kritische Bohrung oder eine optisch relevante Dichtfläche am ehesten beeinträchtigen können.
Prüfung der Risiken einzelner Geometrieelemente anfragen ➔Fertigungsstandort und erstes PEI-Projekt qualifizieren
Nach eigenen Unternehmensangaben wurde Zhenling 2006 gegründet, betreibt eine Fabrik in Jiashan und fertigt kundenspezifische Bauteile nach technischer Zeichnung oder Referenzteil mit 3-Achs-, 4-Achs- und importierten 5-Achs-Bearbeitungszentren. Diese Angaben belegen eine allgemeine Grundlage für die Präzisionszerspanung; sie belegen kein abgeschlossenes PEI-Projekt.
Grenzen der Nachweise: Die Leitlinien von ISO/CASCO zu Konformitätsbestätigungen sprechen dafür, Nachweise für Managementsystem, Produkt und Projekt zu unterscheiden. Die Angaben zum Fertigungsstandort von Zhenling stammen vom Unternehmen selbst und dürfen nicht als Nachweis einer PEI-Qualifikation dargestellt werden.
Bestätigte Unternehmensangabe
GRUNDKAPAZITÄT- Allgemeine Zerspanungsgrundlage
- Kundenspezifische Fertigung nach technischer Zeichnung und Referenzteil
- 3-Achs-, 4-Achs- und 5-Achs-Maschinen aufgeführt
Für jedes Projekt bestätigen
ERFORDERLICH- Projektkommunikation anhand einer konkreten Angebotsanfrage
- Nachweise für das PEI-Projekt
- Genaue Halbzeugquelle und Werkstoffsorte
- Konzept für Aufspannung und Zerspanung
- Messbarkeit kritischer Geometrieelemente
- Nachweispaket für Referenzteil oder erstes Bauteil
Nicht behauptet
AUSSERHALB DES NACHGEWIESENEN UMFANGS- Keine unbelegten Abkürzungen
- Keine öffentlich dokumentierten PEI-Referenzprojekte
- Keine allgemeingültige PEI-Toleranz
- Keine zugesagte feste Lieferzeit oder Halbzeugverfügbarkeit
- Keine pauschale Zulassung für regulierte Branchen
Ein erstes Projekt sollte 5 Nachweisfragen beantworten
Q01 Lassen sich die genaue Werkstoffsorte, der Füllstoffanteil, die Halbzeugform und die Chargenunterlagen wie angefordert beschaffen?
So wird vor Beginn der Zerspanung sichergestellt, dass die Rückverfolgbarkeit des Werkstoffs den konkreten technischen Anforderungen entspricht.
Q02 Berücksichtigen die vorgeschlagene Werkstückspannung und der Ablauf beim CNC-Fräsen das risikoreichste Geometrieelement, ohne die Fertigungsmöglichkeiten zu übertreiben?
Damit konzentriert sich die technische Prüfung auf kritische Belastungsstellen und Toleranzen statt auf allgemeine Behauptungen.
Q03 Lassen sich die vorgegebenen Bezüge und kritischen Merkmale mit einem vereinbarten Verfahren messen?
Damit werden gemeinsame messtechnische Vorgaben festgelegt, um Streitigkeiten über die Prüfung nach der Fertigung zu vermeiden.
Q04 Ist vor der Freigabe der restlichen Menge ein kundenspezifisches Erstmusterpaket oder ein freigegebenes Referenzteil erforderlich?
So entsteht ein überprüfbarer Freigabeschritt für die Fertigung, der das Risiko bei Aufträgen mit größeren Stückzahlen begrenzt.
Q05 Bei welchen Änderungen an Verfahren, Werkstoffquelle, Prüfplan oder technischer Zeichnung ist eine erneute Freigabe durch den Käufer erforderlich?
Damit werden die strengen Grenzen der Änderungslenkung für die kontrollierte kundenspezifische Zerspanung festgelegt.
Ein Erstmusterprüfbericht kann den Zustand eines Bauteils und des Fertigungsverfahrens zu einem bestimmten Zeitpunkt dokumentieren. Für sich genommen zertifiziert er die Fabrik nicht für jede PEI-Geometrie oder Anwendung.
Wenn die Bestellung eine Prüfung nach Luft- und Raumfahrtanforderungen (AS9102), ein Freigabeverfahren für Serienteile der Automobilindustrie oder ein anderes eigenständiges Verfahren des Käufers verlangt, geben Sie dies in den Unterlagen zur Angebotsanfrage ausdrücklich an. Gehen Sie nicht davon aus, dass ein ähnliches Qualitätsprogramm für alle kundenspezifischen Zerspanungsprojekte gilt.
Prüfung des ersten Bauteils und Rückverfolgbarkeit festlegen
Der Prüfumfang gehört zum gefertigten Produkt. Eine Konformitätsbescheinigung, ein Werkstoffzertifikat, ein Maßprüfbericht, ein Erstmusterpaket und ein Chargenrückverfolgbarkeitsnachweis beantworten jeweils unterschiedliche Fragen.
NACHWEISBEGRIFFE PRÄZISE VERWENDEN
WERKSTOFFNACHWEIS
Identifiziert das verwendete Halbzeug und die verfügbare Zuordnung zu einer Lieferantencharge.
KONFORMITÄTSBESCHEINIGUNG
Bestätigt die Übereinstimmung mit benannten Anforderungen; sie ist nicht automatisch ein vollständiger Prüfbericht.
MASSPRÜFBERICHT
Dokumentiert Messwerte zu den vom Käufer vorgegebenen Merkmalen.
ERSTMUSTERNACHWEIS
Hält die Nachweise zum ersten Bauteil und zum Fertigungsverfahren im vertraglich geforderten Format fest.
RÜCKVERFOLGBARKEITSNACHWEIS
Verknüpft Bauteile, Auftrag, Werkstoffcharge, Zeichnungsstand und aufbewahrte Unterlagen in dem durch die Bestellung festgelegten Umfang.
Bewertungsbogen für vergleichbare PEI-Angebote
SEITE 01 / 03
03
Wiederkehrende Fertigung
MINDESTFRAGE
Was wird je Charge, Bestellung, Änderung oder Prüfintervall erneut geprüft?
WARUM SICH DER PREIS ÄNDERT
Laufende Prüfung und Aufbewahrung von Unterlagen
ABNAHMEERGEBNIS
Vereinbarung zu Kontrollen oder Stichproben
Verpackung und Kennzeichnung
MINDESTFRAGE
Wie werden optisch relevante Dichtflächen, Chargen und einzelne Bauteile geschützt oder gekennzeichnet?
WARUM SICH DER PREIS ÄNDERT
Handhabung, Etiketten, Verpackung, Logistik
ABNAHMEERGEBNIS
Freigegebene Verpackungsanweisung
02
Maßnachweise
MINDESTFRAGE
Welche Merkmale, welches Verfahren, welche Umgebungsbedingungen und welcher Stichprobenumfang?
WARUM SICH DER PREIS ÄNDERT
Gerätezeit und Aufwand für die Berichterstellung
ABNAHMEERGEBNIS
Ergebnisse mit nummerierten Prüfmerkmalen
Freigabe des ersten Bauteils
MINDESTFRAGE
Einfache Freigabe eines Referenzteils, kundenspezifisches Format, AS9102, PPAP oder ein anderes Paket?
WARUM SICH DER PREIS ÄNDERT
Aufwand für Konstruktion und Dokumentation
ABNAHMEERGEBNIS
Benannter Freigabenachweis
01
Werkstoffidentität
MINDESTFRAGE
Welche Werkstoffsorte, Halbzeugform, Bezugsquelle, Charge und Regel für Werkstoffalternativen?
WARUM SICH DER PREIS ÄNDERT
Beschaffung, Ausbeute, Prüfung, Aufbewahrung von Unterlagen
ABNAHMEERGEBNIS
Dem Auftrag oder der Charge zugeordneter Werkstoffnachweis
Lenkung der technischen Zeichnung
MINDESTFRAGE
Welcher Zeichnungsstand, welche Bezüge, Hinweise und kritischen Merkmale?
WARUM SICH DER PREIS ÄNDERT
Programmierung, Spannvorrichtungen, Prüfplanung
ABNAHMEERGEBNIS
Im Bericht angegebener Änderungsstand
Eine Zertifizierung des Managementsystems darf nicht als Produktzertifizierung dargestellt werden. Ebenso wenig dürfen gegebenenfalls vorhandene CE- oder ASME-Nachweise auf Unternehmensebene als Beleg dafür gelten, dass jedes bearbeitete ULTEM-Bauteil zertifiziert ist. Diese Unterscheidung folgt dem von ISO/CASCO beschriebenen Rahmen für den Geltungsbereich von Nachweisen.
PROZESSÜBERGANG // PHASE 2
Vom PEI-Prototyp zur wiederkehrenden Fertigung
Ein CNC-gefertigter PEI-Prototyp liefert erst dann brauchbare Nachweise für die Fertigung, wenn Werkstoffsorte und Füllstoffzustand, Halbzeugquelle, Zeichnungsstand, Fertigungsablauf, Messverfahren und Freigabeentscheidung miteinander verknüpft sind. Eine rein optische Abnahme sichert eine Nachbestellung nicht ab.
Ein umfangreicheres Paket ist nicht immer nötig: Wie weit die Freigabe gehen muss, ergibt sich aus dem Risiko des Käufers und dem Vertrag. Zhenling behauptet nicht, dass ein einziges Erstmusterformat, ein Stichprobenumfang oder ein Fertigungsfreigabesystem für jedes PEI-Bauteil passt.
ABFOLGE_DER_FERTIGUNGSANGABEN
01
CAD-Daten, die freigegebene technische Zeichnung als PDF, Stückzahl, Einsatzbedingungen und Wunschtermin zusammenstellen.
02
PEI-Werkstoffsorte, Füllstoffanteil, Halbzeugform, Bezugsquelle und gegebenenfalls zulässige Alternativen bestätigen.
03
Offene Fragen zu Geometrie, Spannungen, Spannvorrichtung, Werkzeug, Kühlschmierstoff, Oberflächenbeschaffenheit und Messung kennzeichnen.
04
Ein Angebot für den vereinbarten Umfang von Werkstoff, Verfahren, Prüfung, Dokumentation und Verpackung erstellen.
05
Die freigegebene Menge fertigen und die erforderlichen Werkstoff-, Chargen- und Maßnachweise zusammenstellen.
Freigabeschritt
Ergebnisse, Abweichungen, Aussehen und Vollständigkeit der Unterlagen beurteilen.
Die freigegebenen Vorgaben festhalten und Änderungen definieren, die eine erneute Freigabe auslösen.
Der Umfang der Freigabe sollte zum Vertrag passen. Für ein einfaches Industriebauteil kann ein auf die technische Zeichnung bezogener Maßprüfbericht genügen. Ein Programm der Luft- und Raumfahrt kann SAE AS9102C verlangen, während für Automobilprojekte oder andere kundenseitig regulierte Aufträge ein anderes Paket gelten kann; keines davon ist die Standardvorgabe für jedes PEI-Bauteil.
Auslöser für eine erneute Freigabe gehören in die Bestellung
TRG.01
Änderungsstand von technischer Zeichnung, Toleranz, Oberflächenbeschaffenheit, Aussehen oder Prüfung.
TRG.02
Änderungen an PEI-Werkstoffsorte, Halbzeugfarbe oder Bezugsquelle, Lieferant, Regel zur Chargenmenge oder Dokumentation.
TRG.03
Änderungen an Zerspanungsverfahren, Werkzeugbau, Spannkonzepten, Lieferanten für ausgelagerte Arbeitsschritte oder Verpackungsgestaltung.
TRG.04
Jeder Qualitätsvorfall, jede Prozessunterbrechung oder Mengenänderung, die der Käufer als wesentlich einstuft.
Die Nachweiskette festhalten, nicht nur das CNC-Programm
Wiederkehrende Fertigung setzt weit mehr voraus als die erneute Nutzung von Werkzeugbahnen. Erstmusterprüfnachweise, die freigegebene Zeichnungsversion, die Identität der PEI-Werkstoffcharge, Werkzeugkontrollen, Hinweise zu Spannvorrichtungen und die festgelegten Messprotokolle müssen sich sämtlich auf die freigegebene Fertigungskonfiguration beziehen.
KONSTRUKTION
Die Konstruktion ist für die Vorgaben der technischen Zeichnung, die Werkstofffreigabe und die Beurteilung technischer Abweichungen zuständig.
QUALITÄTSSICHERUNG
Die Qualitätssicherung ist für die Auswahl der Prüfmerkmale, Messverfahren, erforderlichen Berichte, deren Einreichung und die Aufbewahrung der Unterlagen zuständig.
EINKAUF
Der Einkauf ist für einen vergleichbaren kaufmännischen Leistungsumfang, die freizugebende Menge, Lieferbedingungen und freigegebene Formulierungen zu Werkstoffalternativen zuständig.
ZERSPANUNG
Die Zerspanung verantwortet den kontrollierten Fertigungsablauf und stellt einen Änderungsantrag, wenn eine neue Annahme diesen Ablauf verändern würde.
Die Lieferzeit wird bestätigt, sobald dieser Fertigungsablauf feststeht. Halbzeugzustand, Rohlinggröße, Bauteilkomplexität, Arbeiten an Spannvorrichtungen, Zerspanungsstunden, Prüfkapazität, Dokumentenprüfung, Stückzahl und Versandumfang fließen in die Terminplanung ein.
PEI_CNC_FERTIGUNGSABLAUF // NULL_FEHLER
ABFOLGE_PROTO_ZU_FERTIGUNG
KOORD: X.1904 Y.842 // STATUS: AKTIV
///////////////// V8.0
Welche Faktoren bestimmen Kosten und Lieferzeit der PEI-CNC-Bearbeitung?
Die Kosten für zerspantes ULTEM bestehen nicht nur aus Maschinenlaufzeit. Halbzeugausbeute, Aufspannstrategie, Werkzeugverschleiß, Komplexität der Geometrieelemente, Prüfumfang, Berichterstellung, Stückzahl, Verpackung und Abnahmeumfang fließen ebenfalls in das Angebot ein. Der niedrigste Stückpreis führt nicht unbedingt zu den geringsten Kosten je freigegebenem Bauteil.
00255075100
SYSTEMVERBINDUNG_HERGESTELLT // 100 %
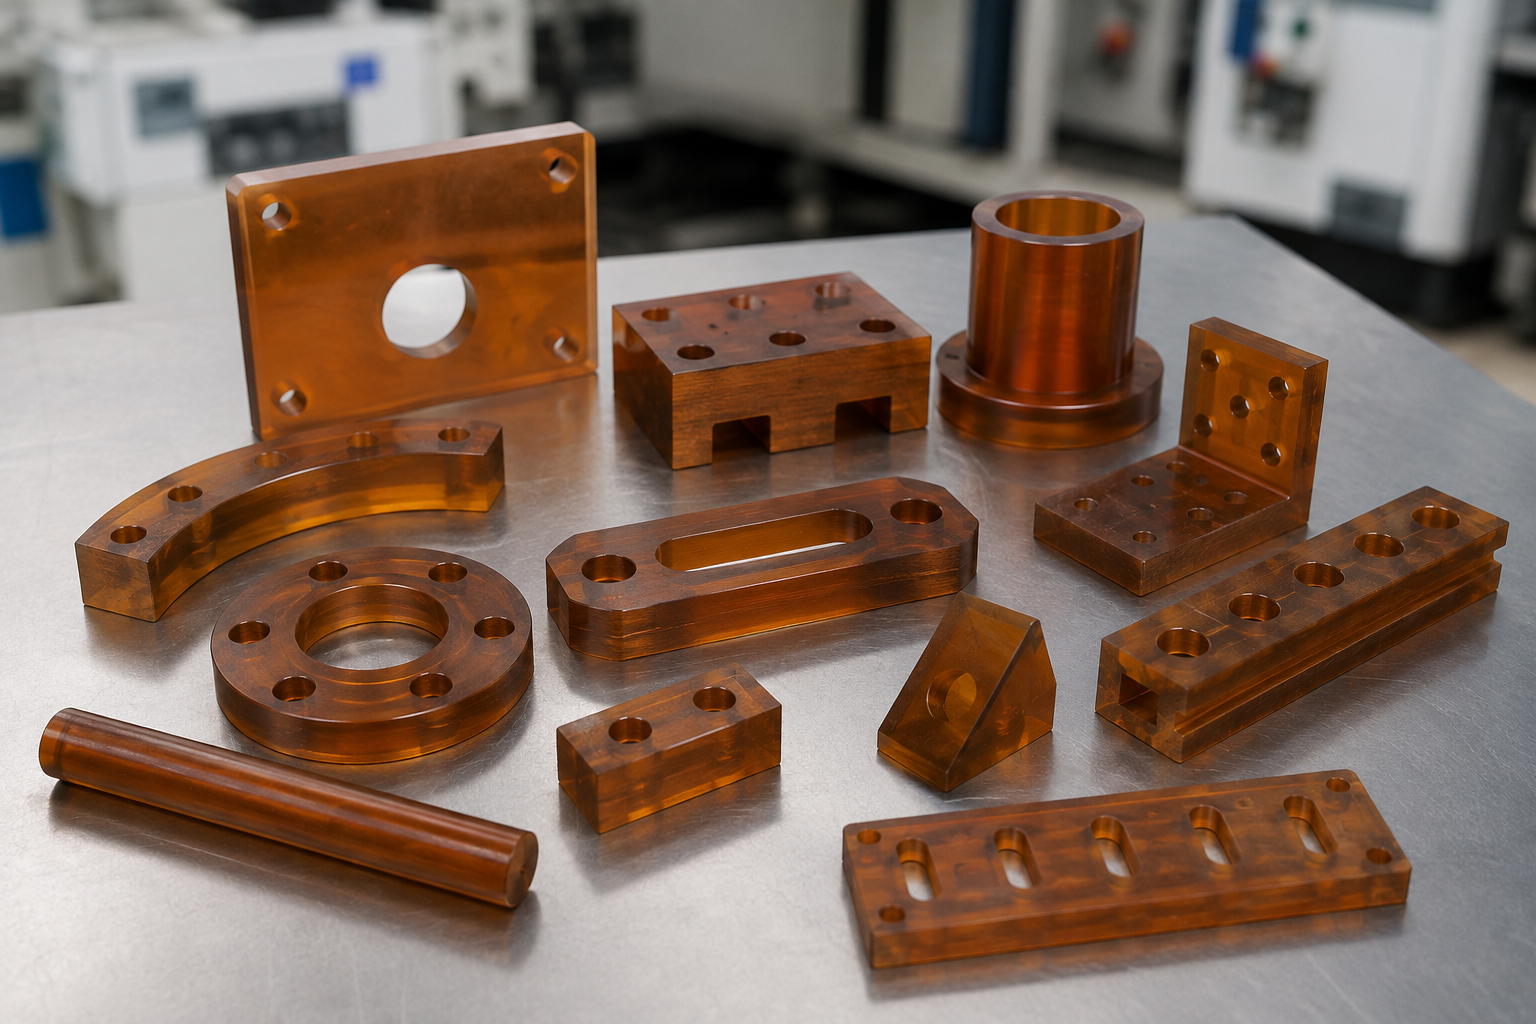
PHASE_01
Werkstoff und Halbzeugausbeute
EIN
Erforderliche Angaben
Werkstoffsorte, Form, Größe, Stückzahl, Regel für Werkstoffalternativen
WARNUNG
Möglicher Engpass
Übergroßer Rohling, nicht verfügbare Halbzeugform, ungenutzter Rest
AKTION
Maßnahme des Käufers
Angebote mit gleichem Werkstoffumfang vergleichen
PHASE_02
Programmierung und Aufspannungen
EIN
Erforderliche Angaben
CAD-Daten, Bezüge, Zugänglichkeit, geschützte Dichtflächen
WARNUNG
Möglicher Engpass
Zusätzliche Ausrichtung oder spezielle Abstützung
AKTION
Maßnahme des Käufers
Native CAD-Daten und freigegebene technische Zeichnung bereitstellen
PHASE_03
Werkzeuge und Prozesslenkung
EIN
Erforderliche Angaben
Füllstoffzustand, Löcher, Taschen, Bereiche mit Anforderungen an die Oberflächenbeschaffenheit
WARNUNG
Möglicher Engpass
Abrasiver Verschleiß, Wärme, Grate oder Kantenschäden
AKTION
Maßnahme des Käufers
Strategie für Muster an risikoreichen Geometrieelementen freigeben
PHASE_04
Prüfung
EIN
Erforderliche Angaben
Merkmalsliste, Verfahren, Stichprobe, Format
WARNUNG
Möglicher Engpass
Zeit für Berichte und Messungen fehlt in einem günstigen Angebot
AKTION
Maßnahme des Käufers
Nachweisumfang vereinheitlichen
PHASE_05
Lenkung von Nachbestellungen
EIN
Erforderliche Angaben
Jahresbedarf, Freigaben, Auslöser für Änderungen
WARNUNG
Möglicher Engpass
Freigabe wird unnötig wiederholt oder bei Bedarf nicht erneut eingeholt
AKTION
Maßnahme des Käufers
Wiederkehrenden Leistungsumfang vor Auftragsvergabe festlegen
PHASE_06
Verpackung und Logistik
EIN
Erforderliche Angaben
Schutz, Kennzeichnung, Chargentrennung, Bestimmungsort
WARNUNG
Möglicher Engpass
Beschädigung des Erscheinungsbilds oder Verlust der Rückverfolgbarkeit
AKTION
Maßnahme des Käufers
Verpackung und Kennzeichnung in den Vergleich aufnehmen
NACHWEISE
ISO/CASCO REVIEW.01
Beleglage: Bronze
ASTM D7293-19 bestätigt, dass die Maße des Halbzeugs, seine Maßstabilität und sein Spannungsniveau Beschaffungsmerkmale sein können. Öffentlich zugängliche Belege stützen dieses Modell der Kostentreiber, aber keine prozentuale Einsparung, Preisspanne, Amortisationsdauer oder allgemeingültige Break-even-Schwelle zwischen CNC-Bearbeitung und Formgebung. Zhenling erstellt ein Angebot auf Grundlage der konkreten technischen Zeichnung und des geforderten Nachweisumfangs, statt eine Zahl zu veröffentlichen, die einer Projektprüfung nicht standhält.
Zwei Angebote für Zerspanungsleistungen sind nur vergleichbar, wenn sie dieselbe Werkstoffvorgabe, dieselben Geometrieelemente, dieselbe Stückzahl, Verpackung, denselben Lieferrahmen und dieselben Annahmen zu Änderungen abdecken. Ein niedrigerer Stückpreis kann für einen wesentlich anderen Leistungsumfang gelten.
PEI-CNC-Bearbeitung: Technische Hilfsmittel
PEI: Angebotsanfrage vorbereiten
PEI: Angebotsumfänge vergleichen
PEI: Nachweise für das Erstteil planen
PEI ist die allgemeine Bezeichnung für Polyetherimid. ULTEM ist eine Marke von SABIC für eine Familie von PEI-Harzsorten. Geben Sie in Ihrer Angebotsanfrage die genaue Harz- oder Compound-Werkstoffsorte, gegebenenfalls den Füllstoffgehalt, die Farbe oder Variante sowie die zerspanbare Halbzeugform an, statt die Bezeichnungen als vollständig austauschbar zu behandeln.
Die Verantwortlichen für die technische Zeichnung sollten die freigegebene Werkstoffsorte angeben, festlegen, ob der Werkstoff ungefüllt oder verstärkt ist, und klären, ob Ersatzwerkstoffe eine Freigabe erfordern. ULTEM 1000 und ULTEM 2300 können sich hinsichtlich Steifigkeit, abrasivem Verschleiß, Oberflächenbeschaffenheit und Prüfanforderungen unterscheiden; diese Seite legt jedoch keine Werkstoffsorte für Ihre Anwendung fest.
Für ein seriöses Angebot zu einer Toleranz müssen das Geometrieelement, das Nennmaß, das Bezugssystem, der Zustand des Halbzeugs, die Wandstärke oder Spannweite, der Fertigungsablauf beim Materialabtrag, das Messverfahren und die Abnahmephase bekannt sein. „Enge Toleranzen“ allein reichen nicht aus, um festzustellen, ob ein freigegebenes Bauteil der gelenkten technischen Zeichnung entspricht.
Senden Sie nach Möglichkeit native dreidimensionale CAD-Dateien, eine gelenkte zweidimensionale technische Zeichnung, die Werkstoffvorgabe, Stückzahlen für Prototypen und Wiederholaufträge, kritische Merkmale, Anforderungen an Oberflächenbeschaffenheit und Erscheinungsbild, Prüfunterlagen, Angaben zu Verpackung und Bestimmungsort sowie den Wunschtermin. Geben Sie kundenspezifische Vorgaben für Qualitätsunterlagen vor der Angebotserstellung an.
Sie können die Abstützung, die Werkzeugreichweite, den Eckenradius, die Spanabfuhr, die Wärmeentwicklung, die Durchbiegung, die Gratkontrolle, die Verteilung des Materialabtrags und den Zeitpunkt der Messung beeinflussen. Bei der Prüfung sollte geklärt werden, welche Fragen die technische Zeichnung betreffen, welche den Zerspanungsprozess und welche anhand eines Probestücks oder Erstteils bestätigt werden müssen.
Je nach Auftrag können Sie einen chargenbezogenen Werkstoffnachweis, ein Konformitätszertifikat, einen Maßprüfbericht, Erstteilprüfunterlagen oder Unterlagen für eine kundenspezifische Freigabe anfordern. Benennen Sie die erforderlichen Angaben und den Umfang, denn diese Dokumente sind nicht austauschbar und nicht alle automatisch enthalten.
Bezugsquelle und Ausbeute des Rohlings, Aufspannungen, komplexe Geometrie, Schneidwerkzeuge, abrasiver Verschleiß durch gefüllte Werkstoffsorten, Oberflächenbeschaffenheit, Prüfung, Dokumentation, Stückzahl, Verpackung und Logistik spielen eine Rolle. Zhenling bestätigt Kosten und Lieferzeit nach Prüfung des festgelegten Leistungsumfangs, statt unbelegte Sofortangebote abzugeben.
Käufer und Lieferant vereinbaren die Werkstoffidentität, den Zeichnungsstand, die Merkmale, das Verfahren, den Bericht, die Kriterien für das Erscheinungsbild, Abweichungen und die Zuständigkeit für die Freigabe. Die Wiederholfertigung beginnt, sobald die vereinbarten Nachweise abgenommen und die Vorgaben oder Auslöser für eine erneute Freigabe dokumentiert sind.
Sie können praktische Fragen zu scharfen Werkzeugen, Kühlmittel, Radien, der Gestaltung der Werkzeugnuten, Fressen, Graten, Hartmetall und Entscheidungen zum Tempern aufwerfen, begründen aber kein allgemeingültiges Verfahren. Nutzen Sie sie als Grundlage für eine Prüfliste und überprüfen Sie anschließend die konkrete Werkstoffsorte, das Halbzeug, das Geometrieelement, die Maschine, das Werkzeug und das Ergebnis am Erstteil.






