Kontaktieren Sie Zhenling

Anwendung und Verfahren
Oberflächenbearbeitung für CNC-gefertigte Teile
Die Oberflächenbearbeitung CNC-gefertigter Teile wird zur Einkaufsentscheidung, wenn sie eine kritische Passung schützen, eine definierte Struktur erzeugen, das Bauteil für eine weitere Beschichtung vorbereiten oder ein einheitliches Erscheinungsbild über eine Charge hinweg sicherstellen muss. Zhenling prüft Grundwerkstoff, Einsatzumgebung, sichtbare Flächen, Toleranzrisiken und Prüfzeitpunkt, bevor der Fertigungsablauf für die Oberflächenbearbeitung in das Angebot aufgenommen wird.
13 Verfahren zur Oberflächenbearbeitung
- Auswahl nach technischer Zeichnung
- Prüfung funktionskritischer Oberflächen
- Von Ingenieuren geprüfter Leistungsumfang
13 Verfahren im Angebot
Jedes Verfahren führt zu einer geprüften Seite mit verfahrensspezifischen Informationen.
Technische Zeichnung oder Muster
Die Fertigung nach Kundenzeichnung beginnt mit Ihren freigegebenen Vorgaben.
4 Werkstoffgruppen
Stahl, Edelstahl, Nickelbasislegierungen und Aluminiumlegierungen.
3-, 4- und 5-Achs-Bearbeitung
Zerspanung und nachgelagerte Bearbeitung werden als gemeinsames Freigabepaket geprüft.
Auswahl der Oberflächenbearbeitung für CNC-gefertigte Teile
Die bloße Bezeichnung einer Oberflächenbearbeitung reicht nicht aus, um ein CNC-gefertigtes Teil freizugeben. Werkzeug und Zerspanungsverfahren bestimmen die Ausgangsoberfläche; Funktion, Grundwerkstoff, kritische Geometrie und Abnahmenachweise entscheiden darüber, ob danach eine mechanische Vorbereitung, eine aufgebrachte Beschichtung, eine chemische Umwandlung, eine organische Beschichtung oder eine Wärmebehandlung folgt.
Mechanische und abrasive Verfahren
Bürsten, Polieren, Sandstrahlen und Glasperlenstrahlen verändern die Oberflächenstruktur oder bereiten die Oberfläche vor. Die technische Zeichnung sollte sichtbare Flächen, Kanten, Dichtflächen und alle Geometrieelemente kennzeichnen, die nicht mit Strahlmittel in Berührung kommen dürfen.
ENTSCHEIDENDES KRITERIUM
Oberflächenstruktur und Vorbereitung
WENIGER OFFENSICHTLICHE EINSCHRÄNKUNG
Schutz von Kanten und Bezügen
ABNAHME
Erscheinungsbild und definierter Oberflächenparameter
Aufgebrachte und organische Beschichtungen
Galvanisieren, chemisch Vernickeln, Pulverbeschichten und Lackieren bringen Werkstoff auf die Oberfläche auf. Schichtaufbau, Kontaktstellen, Aushärtetemperatur, Farbe oder Glanz sowie die Maße nach der Oberflächenbearbeitung gehören in die Angebotsanfrage.
ENTSCHEIDENDES KRITERIUM
Schutz oder zusätzliche Funktion
WENIGER OFFENSICHTLICHE EINSCHRÄNKUNG
Schichtdickenverteilung
ABNAHME
Beschichtungsvorgabe und kritische Passung
Chemische und elektrochemische Verfahren
Eloxieren, Harteloxieren, Passivieren und Brünieren verändern die Oberfläche oder wandeln sie um. Legierung, Bauteilzustand, elektrische Kontaktflächen und verfahrensspezifische Prüfanforderungen müssen gemeinsam freigegeben werden.
ENTSCHEIDENDES KRITERIUM
Umwandlung der Oberfläche
WENIGER OFFENSICHTLICHE EINSCHRÄNKUNG
Legierung und Kontaktflächen
ABNAHME
anwendbare Verfahrensspezifikation
Wärmebehandlung
Die Wärmebehandlung verändert den Werkstoffzustand, statt eine dekorative Oberflächenbeschaffenheit zu erzeugen. Härte, Verzugsrisiko, vorausgegangene Bearbeitung und die anschließend zu bearbeitenden Geometrieelemente bestimmen den Fertigungsablauf.
ENTSCHEIDENDES KRITERIUM
angestrebte Werkstoffeigenschaft
WENIGER OFFENSICHTLICHE EINSCHRÄNKUNG
Abfolge und Verzug
ABNAHME
Zustand, Härte und Prüfverfahren
STRATEGIE
Übersicht der Oberflächenzustände für 13 Verfahren
Gehen Sie vom geforderten Oberflächenzustand des Bauteils aus, nicht vom Verfahrensnamen. Ein Korrosionsschutzziel, eine sichtbare matte Fläche, eine definierte Passung, ein elektrischer Kontakt oder eine Härteanforderung führt die Angebotsanfrage jeweils in eine andere Richtung, selbst wenn die Grundgeometrie identisch ist.
RISIKOFAKTOREN
Welche Angaben des Käufers die Verfahrenswahl beeinflussen
- Fachkräfte in der Zerspanung prüfen bei schlechter Oberflächenqualität zunächst Werkstückspannung, Werkzeugzustand, Vorschub, Schnittgeschwindigkeit und Steifigkeit, bevor sie eine dekorative Nachbearbeitung empfehlen.
- Bei einer geklebten Rahmenkonstruktion kann die Aushärtewärme zum entscheidenden Kriterium für die Verträglichkeit werden statt zu einem nebensächlichen Fertigungsdetail.
- Eine Schichtdicke außerhalb des vereinbarten Bereichs gefährdet die Passung und kann Entschichten, Nacharbeit oder erneutes Beschichten erforderlich machen.
Werkstoff, Funktion und Eignung der Oberflächenbearbeitung
Das von Zhenling angebotene Werkstoffspektrum umfasst Kohlenstoff- und legierte Stähle, Edelstähle, Nickelbasislegierungen und Aluminiumlegierungen. Welche Kombination geeignet ist, hängt dennoch von der genauen Werkstoffsorte, der Halbzeugform, dem Zustand, dem Einsatzmedium, der Temperatur, der Härte und etwaigen nachfolgenden Füge- oder Montageschritten ab.
01
Kohlenstoffstahl/legierter Stahl
02
Edelstahl
03
Nickel/Sonderlegierungen
04
Aluminium
Kohlenstoff- und legierte Stähle
- Zu den angebotenen Werkstoffsorten gehören 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo und 42CrMo.
- Geben Sie Wärmebehandlung, Härte, Korrosionsbelastung und Beschichtungsfolge an.
- Kennzeichnen Sie hochfesten Stahl vor dem Galvanisieren oder einer chemischen Behandlung, damit die geltende Produkt- und Verfahrensspezifikation sowie der Anwendungsbereich des Leitfadens ASTM B1031 geprüft werden können.
Edelstähle
- Zu den angebotenen Werkstoffsorten gehören 303, 304, 304L, 316, 316L und 321.
- Unterscheiden Sie zwischen Anforderungen an die Oberflächenbeschaffenheit des Grundwerkstoffs, die Entfernung freien Eisens, das Erscheinungsbild und die Korrosionsbeständigkeit im Einsatz.
- Benennen Sie Schweißnähte, Anlauffarben, das Risiko eingebetteten Eisens und etwaige Anforderungen an die Reinigbarkeit.
Nickelbasis- und Sonderlegierungen
- Zum angebotenen Spektrum gehören Nickelbasislegierungen für den Einsatz in chemischen Medien, C276 und 904L.
- Prüfen Sie die genaue Spezifikation, Halbzeugform und den Zustand, bevor Sie veröffentlichte Werkstoffkennwerte auf das Bauteil übertragen.
- Legen Sie in der technischen Zeichnung fest, welche Oberflächen behandelt werden und welche durch die Zerspanung definiert bleiben.
Aluminiumlegierungen
- Reichen Sie die genaue Legierung und den Wärmebehandlungszustand zusammen mit der technischen Zeichnung ein.
- Das Ergebnis beim Eloxieren, die Farbe und der Maßzuwachs variieren je nach Legierung, Vorbehandlung und Geometrie.
- Kennzeichnen Sie geklebte Verbindungen, elektrische Kontakte, Gewinde, Bohrungen und sichtbare Flächen, bevor Sie ein Beschichtungsverfahren auswählen.
Bewertungskriterien
Prüfung von Werkstoff und Einsatzumgebung
Eine Oberflächenbearbeitung eignet sich nicht für jede Legierung oder Einsatzbedingung. Geben Sie Medium, Temperatur, Art der Berührung oder des Verschleißes, Reinigungschemikalien, elektrische Anforderungen, Gegenwerkstoff und gewünschtes Erscheinungsbild an, damit sich die Verfahrenswahl eingrenzen lässt, ohne eine universell „beste“ Oberflächenbeschaffenheit zu behaupten.
13 Verfahren zur Oberflächenbearbeitung von CNC-Teilen
Jede Karte unten steht für ein Verfahren und führt zu einer geprüften Unterseite. Diese Übersicht hilft Ihnen bei der Auswahl; auf der jeweiligen Unterseite finden Sie verfahrensspezifische Angaben zu Spezifikationen, Werkstoffen, Prüfung und Angebot.
Gebürstete Oberfläche
Für eine definierte, gerichtete Struktur auf sichtbaren Metalloberflächen.
Grundwerkstoff prüfen Werkstoffsorte und Ausgangsoberfläche
Angaben für die Angebotsanfrage Schliffrichtung, sichtbare Fläche und zu schützende Kanten
Gebürstete Oberflächen ansehen
Polieren
Wenn eine glatte Oberflächenbeschaffenheit, Reflexionsvermögen oder eine vorbereitete Oberfläche für Funktion oder Erscheinungsbild wichtig ist.
Eignung prüfen Legierung und vorhandene Bearbeitungsspuren
Angaben für die Angebotsanfrage Zielparameter, Glanzgrad und Kantengrenzen
Polierleistungen ansehen
Galvanisieren
Wenn eine aufgebrachte Metallschicht eine festgelegte Oberflächenfunktion erfüllen soll.
Grundwerkstoff prüfen Grundwerkstoff und Galvaniksystem
Angaben für die Angebotsanfrage Verfahrensspezifikation, Schichtdicke, Abdeckungen und Kontaktstellen
Galvanisieren ansehen
Chemisch Vernickeln
Wenn ein autokatalytisches Nickelverfahren für eine komplexe Geometrie oder einen definierten Schichtauftrag geeignet ist.
Eignung prüfen Grundwerkstoff und Vorbehandlung
Angaben für die Angebotsanfrage geltende Spezifikation, Schichtdicke, Härte und kritische Passungen
Chemisch Vernickeln ansehen
Passivieren
Für eine spezifizierte Reinigung und Passivierung von Edelstahloberflächen.
Grundwerkstoff prüfen Edelstahlsorte und vorausgegangene Bearbeitung
Angaben für die Angebotsanfrage maßgebliche Spezifikation, Prüfverfahren und Sauberkeit nach der Bearbeitung
Passivieren ansehen
Brünieren
Wenn für ein geeignetes Metallteil eine durch Umwandlung erzeugte dunkle Oberfläche vorgeschrieben ist.
Eignung prüfen Legierungsgruppe und Wärmebehandlungszustand
Angaben für die Angebotsanfrage maßgebliche Spezifikation, Erscheinungsbild, Öl oder Versiegelung und kritische Oberflächen
Brünieren ansehen
Pulverbeschichten
Für eine ausgehärtete farbige Beschichtung auf einem geeigneten Grundwerkstoff.
Grundwerkstoff prüfen Grundwerkstoff, Vorbehandlung und wärmeempfindliche Geometrieelemente
Angaben für die Angebotsanfrage Farbe, Glanz, Struktur, Abdeckungen und Sollschichtdicke
Pulverbeschichten ansehen
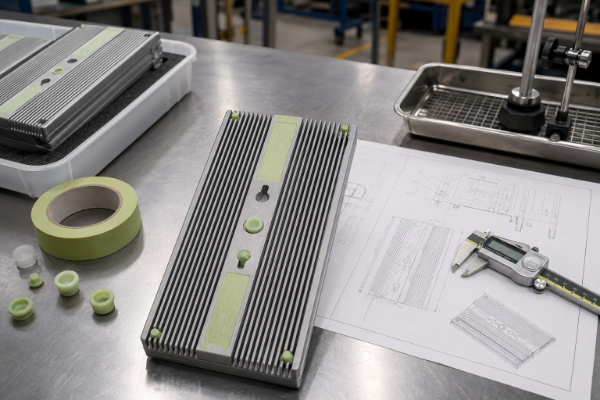
Harteloxieren
Für ein Harteloxalverfahren, wenn bei einer geeigneten Aluminiumlegierung Verschleißfestigkeit und ein definierter Schichtaufbau wichtig sind.
Eignung prüfen Legierung und Wärmebehandlungszustand
Angaben für die Angebotsanfrage Vorgabe Typ III, Schichtdicke, Versiegelung, Farbe und Abdeckungen
Harteloxieren ansehen
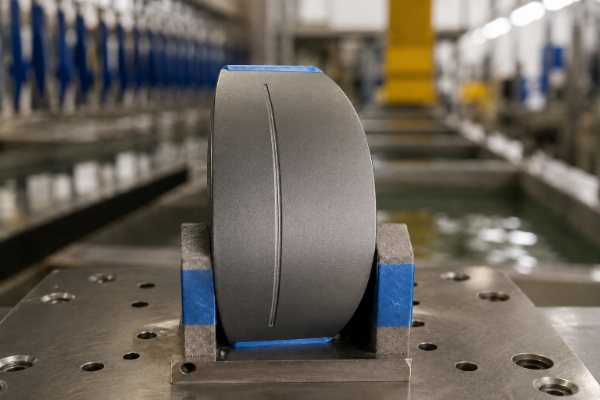
Eloxieren
Für eine spezifizierte anodische Oxidschicht vom Typ II oder einem anderen Typ auf Aluminium oder einer anderen geeigneten Legierung.
Grundwerkstoff prüfen genaue Legierung und Klasse der sichtbaren Oberfläche
Angaben für die Angebotsanfrage Verfahrenstyp, Farbe, Versiegelung, Schichtdicke und Kontaktstellen
Eloxieren ansehen
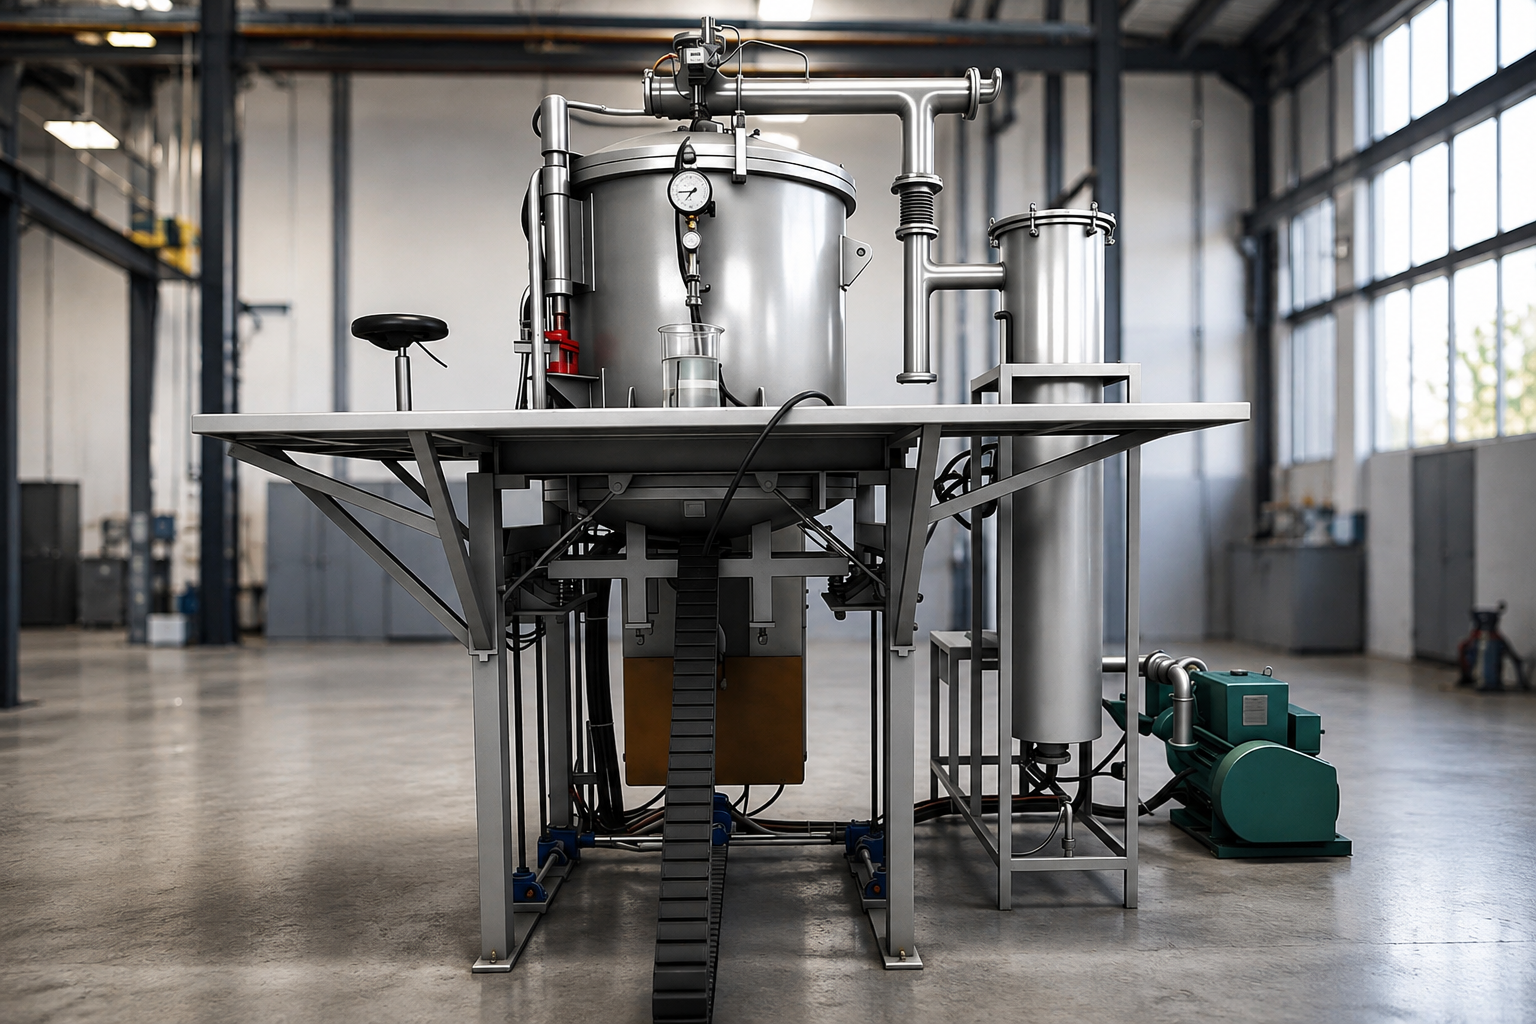
Wärmebehandlung
Wenn die technische Zeichnung einen Werkstoffzustand oder eine Behandlung für die geforderte Härte vorgibt.
Eignung prüfen Werkstoffsorte, Ausgangszustand und vorausgegangene Bearbeitung
Angaben für die Angebotsanfrage geltende Spezifikation, Zielzustand, Härte und Verzugsbegrenzung
Wärmebehandlung ansehen
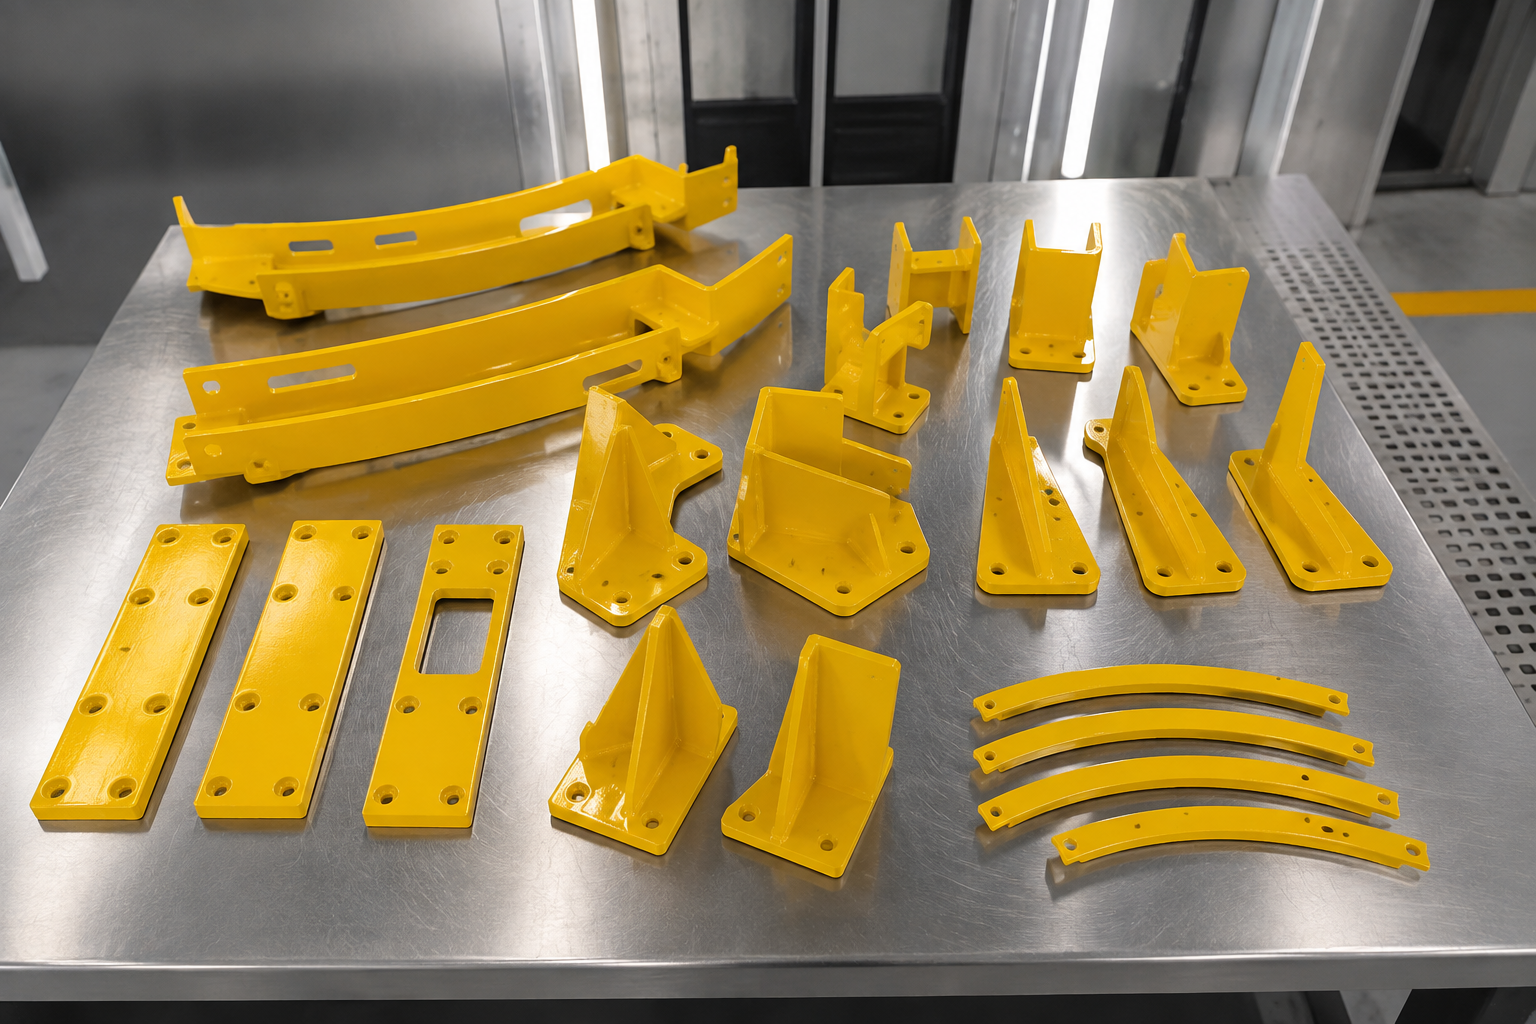
Lackieren
Für ein spezifiziertes Flüssigbeschichtungssystem und ein vorgegebenes Erscheinungsbild.
Grundwerkstoff prüfen Grundwerkstoff, Grundierung und Einsatzumgebung
Angaben für die Angebotsanfrage Lacksystem, Farbe, Glanz, Schichtdicke und Abdeckungen
Lackieren ansehen
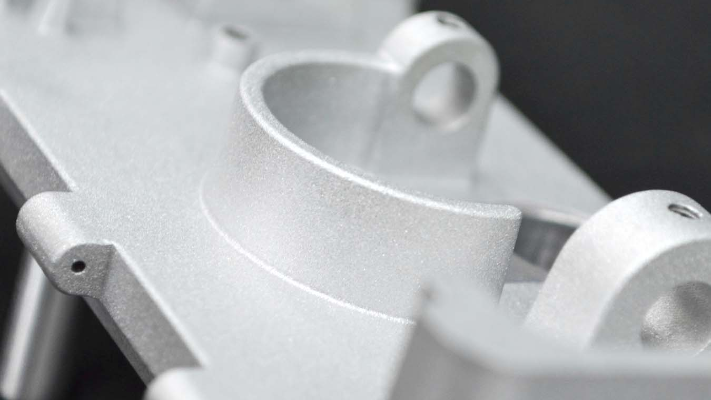
Sandstrahlen
Zum Reinigen, Vorbereiten oder Erzeugen einer definierten abrasiven Oberfläche auf einem geeigneten Bauteil.
Eignung prüfen Grundwerkstoff, Härte und Geometrie
Angaben für die Angebotsanfrage Strahlmittel, Zielprofil, zu schützende Flächen und Kantengrenzen
Sandstrahlen ansehen
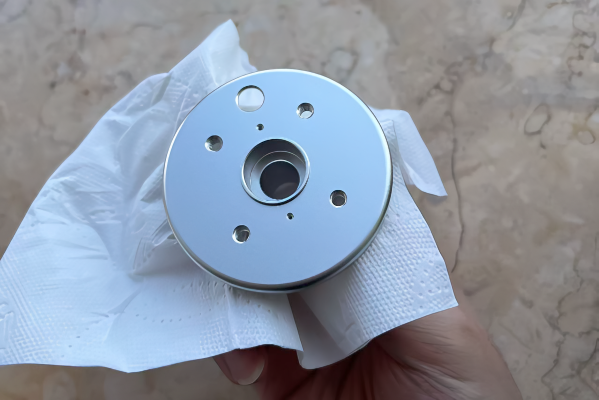
Glasperlenstrahlen
Für eine gleichmäßige matte Struktur, sofern das gewählte Strahlmittel für das Bauteil geeignet ist.
Grundwerkstoff prüfen Grundwerkstoff und Ausgangsoberfläche
Angaben für die Angebotsanfrage Strahlmittel, Bearbeitungsumfang, A-Fläche, Farberwartung und Abdeckungen
Glasperlenstrahlen ansehen
Technische Norm
Oberflächenrauheit, Schichtaufbau und kritische Maße
ASME B46.1-2019 (R2026) unterscheidet zwischen Rauheit, Welligkeit und Rillenrichtung; die zitierte NIST-Veröffentlichung zur Kalibrierung behandelt Ra, Rq, Rz, Rt, Rp, Rv und RSm unter Angabe der Messbedingungen und Unsicherheitsquellen.12 Eine Vorgabe zur Oberflächenbeschaffenheit ist erst freigabereif, wenn Parameter, Messgrundlage und zu schützende Geometrieelemente eindeutig festgelegt sind.
“
Eine Vorgabe zur Oberflächenbeschaffenheit ist bereit für die Angebotserstellung, wenn Werkstoff, kritische Oberflächen, Abdeckungen, Messgrundlage und gewünschtes Erscheinungsbild im selben Freigabepaket stehen.— Ingenieurteam von Zhenling
Freigabeprotokoll
- Eine Tabelle zur Oberflächenbeschaffenheit bei der CNC-Bearbeitung bietet eine nützliche Orientierung, ersetzt aber weder den verbindlich festgelegten Parameter noch die Messgrundlage.
- Symbole für die Oberflächenbeschaffenheit nach der Zerspanung müssen einer Norm, einem Wert, einer Richtung und den betroffenen Oberflächen zugeordnet sein.
- Eine Vorgabe zur Oberflächenbeschaffenheit lässt sich kalkulieren, wenn sie auch Abdeckungen, Maße im Endzustand und Abnahmenachweise benennt.
Benennen Sie Oberflächenparameter, Einheit, Grenzwellenlänge oder Filter, Messrichtung, Messstellen und geltende Norm. ISO 21920-2:2021 enthält die aktuellen Begriffe und Parameter für das Profilverfahren.3
Kennzeichnen Sie Gewinde, Bohrungen, Bezüge, Dichtflächen, Lagersitze, elektrische Kontakte und sichtbare Flächen, die geschützt werden müssen. Abdeckungen kommen bei trockenen wie nassen Verfahren der Oberflächenbearbeitung zum Einsatz und sind nicht auf eine Beschichtungsgruppe beschränkt.5
Geben Sie an, ob die Oberflächenbearbeitung Werkstoff aufbringt, abträgt oder die Oberfläche umwandelt, und kennzeichnen Sie jede Passung, die vom Endzustand abhängt. Schichtdickenverteilung, Schichtaufbau an Kanten, Vertiefungen und Kontaktstellen gehören zur Prüfung der technischen Zeichnung.
Legen Sie fest, ob die Abnahme vor der Oberflächenbearbeitung, danach oder in beiden Phasen erfolgt. Benennen Sie Verfahren und Abnahmeregel.
Freigabespezifikation für die Oberflächenbearbeitung mit 8 Angaben
ANGABE // 01
Funktionsziel
FESTLEGEN: Korrosion, Verschleiß, Reibung, Haftung, Leitfähigkeit, Reinigbarkeit oder Erscheinungsbild.
BEHERRSCHTES RISIKO: Verhindert, dass eine Verfahrensbezeichnung die Bauteilanforderung ersetzt.
ANGABE // 02
Grundwerkstoff
FESTLEGEN: Genaue Werkstoffsorte, Wärmebehandlungszustand, Bauteilzustand und vorausgegangene thermische oder chemische Behandlung.
BEHERRSCHTES RISIKO: Verhindert Werkstoffunverträglichkeit und die unzulässige Übertragung von Eigenschaftswerten.
ANGABE // 03
Oberflächenparameter
FESTLEGEN: Ra, Rz oder einen anderen definierten Parameter mit Einheiten und Grenzwerten.
BEHERRSCHTES RISIKO: Verhindert, dass die mittlere Rauheit Risiken durch Spitzen oder Täler verdeckt.
ANGABE // 04
Messgrundlage
FESTLEGEN: Grenzwellenlänge/Filter, Auswertelänge, Messrichtung/Rillenrichtung, Messstellen und Verfahren.
BEHERRSCHTES RISIKO: Macht Messergebnisse von Lieferant und Käufer vergleichbar.
ANGABE // 05
Abdecken
FESTLEGEN: Gewinde, Bohrungen, Bezüge, Dichtflächen, Kontakte, A-Flächen und Aufhängepunkte.
BEHERRSCHTES RISIKO: Schützt Passung, Funktion und Erscheinungsbild.
ANGABE // 06
Zugabe für den Schichtaufbau
FESTLEGEN: Schichtdicke oder Werkstoffabtrag und die betroffenen Passungsmerkmale.
BEHERRSCHTES RISIKO: Berücksichtigt Übermaß, Spiel und Auswirkungen an Kanten.
ANGABE // 07
Erscheinungsbild
FESTLEGEN: Farbe, Glanz, Struktur, sichtbare Seite, Muster oder freigegebene Referenz.
BEHERRSCHTES RISIKO: Verringert subjektive Ablehnungen und Unterschiede zwischen Chargen.
ANGABE // 08
Abnahmepaket
FESTLEGEN: Prüfzeitpunkt vor/nach der Bearbeitung, Bericht, Zertifikat, Stichprobenplan und Freigabeverantwortlichen.
BEHERRSCHTES RISIKO: Verhindert, dass eine fertig bearbeitete Charge an einem ungeklärten Freigabepunkt festhängt.
RFQ-SYS // 09
Preis, Lieferzeit und Angaben für die Angebotsanfrage
Die Kosten der Oberflächenbearbeitung hängen vom Verfahren, von Fläche und Stückzahl, Vorbehandlung, Abdeckungen oder Spannvorrichtungen, Farb- oder Glanzkontrolle, geforderter Beschichtung oder Härte, Prüfung und Verpackung ab. Diese Leistungsangaben erklären, warum zwei optisch ähnliche Angebote nicht dieselbe Haltbarkeit oder Präzision umfassen müssen; Zhenling bestätigt Preis und Lieferzeit nach Prüfung des konkreten Anforderungspakets.
Kostenfaktoren der Oberflächenbearbeitung
Verfahren und Grundwerkstoff
Was das Angebot beeinflusst
Anforderungen an Badbehandlung, Strahlen, Beschichtung, Aushärtung oder Wärmebehandlung unterscheiden sich je nach Werkstoff.
Welche Angabe Unsicherheit in der Angebotsanfrage beseitigt
Genaue Werkstoffsorte, Zustand und maßgebliche Spezifikation für die Oberflächenbearbeitung.
Branche und Anwendung des Käufers
Was das Angebot beeinflusst
Einsatzumgebung, regulierte Verwendung und nachfolgende Montage verändern die erforderlichen Verfahrensnachweise.
Welche Angabe Unsicherheit in der Angebotsanfrage beseitigt
Anwendung, Bestimmungsort, maßgebliche Spezifikation und Freigabeverantwortlicher.
Oberfläche und Stückzahl
Was das Angebot beeinflusst
Handhabung, Bestückungsdichte der Gestelle, Chargenbeladung und der Anteil der Aufspannung ändern sich je nach Bauteilmix.
Welche Angabe Unsicherheit in der Angebotsanfrage beseitigt
Stückzahl der Prototypen, freigegebene Fertigungsmenge und Prognose für Folgeaufträge.
Vorbehandlung
Was das Angebot beeinflusst
Reinigen, Entschichten, Entgraten oder Vorbereiten der Oberfläche erfordert zusätzliche, definierte Schritte.
Welche Angabe Unsicherheit in der Angebotsanfrage beseitigt
Anlieferzustand, Öl-, Rost- oder Zunderbelastung und geforderte Sauberkeit.
Abdecken und Aufspannen
Was das Angebot beeinflusst
Eine komplexe Geometrie der auszusparenden Bereiche erhöht den Aufwand für Vorbereitung, Kontrolle und Entfernen der Abdeckungen.
Welche Angabe Unsicherheit in der Angebotsanfrage beseitigt
Gekennzeichnete technische Zeichnung sowie kritische Gewinde, Bohrungen, Bezüge und A-Flächen.
Kontrolle des Erscheinungsbilds
Was das Angebot beeinflusst
Farbe, Glanz, Struktur, sichtbare Flächen und Musterfreigabe ergänzen die Freigabekriterien.
Welche Angabe Unsicherheit in der Angebotsanfrage beseitigt
Farbsystem, Sollglanz, A-/B-Fläche und freigegebene Referenz.
Sollwert für Schichtaufbau oder Härte
Was das Angebot beeinflusst
Schichtdicke, Härte, Versiegelung, Einbrennen oder Behandlungszustand beeinflussen den Fertigungsablauf.
Welche Angabe Unsicherheit in der Angebotsanfrage beseitigt
Verfahrensvorgabe, Zielbereich und Ausnahmen für einzelne Geometrieelemente.
Prüfung und Dokumentation
Was das Angebot beeinflusst
Berichte, Zertifikate, Stichprobenprüfungen und Prüfungen durch Dritte erfordern eingeplante Ressourcen.
Welche Angabe Unsicherheit in der Angebotsanfrage beseitigt
Liste der erforderlichen Dokumente, Prüfverfahren, Stichprobenplan und Abnahmeverantwortlicher.
Verpackung und Logistik
Was das Angebot beeinflusst
Bauteile mit hohen optischen Anforderungen, beschichtete Kanten und gemischte Chargen müssen gegebenenfalls getrennt und geschützt werden.
Welche Angabe Unsicherheit in der Angebotsanfrage beseitigt
Verpackungsvorgabe, Bestimmungsort und Handhabungsbeschränkungen.
Regel für den Angebotsvergleich
Vergleichen Sie Angebote erst, wenn alle acht Kostenfaktoren denselben Leistungsumfang abdecken. Ein niedrigerer Preis ohne Vorbehandlung, Abdeckungen, Kriterien für das Erscheinungsbild oder Prüfnachweise betrifft nicht dieselbe Leistung.
Qualitätsprüfungen der Oberflächenbearbeitung
Die Qualitätskontrolle beginnt, bevor das Bauteil in die Oberflächenbearbeitung geht, und endet, nachdem die fertige Oberfläche anhand des schriftlichen Freigabepakets geprüft wurde. Die Ingenieure von Zhenling halten die Angebotsanfrage zurück, wenn für die Prüfung kein Verfahren, keine Messstelle oder kein Abnahmekriterium vereinbart ist, weil diese Lücke Nacharbeit verursachen kann. Die geltende ISO- oder ASTM-Anforderung beziehungsweise Zeichnungsvorgabe, der Nachweis und die verantwortliche Person werden im Angebot festgelegt, statt erst nach der Bearbeitung erschlossen zu werden.
Ausgangsoberfläche
01
- Zeichnungsstand und Werkstoff
- Bearbeitungsspuren, Grate, Öl, Zunder oder vorhandene Beschichtung
- Kritische Flächen und Klasse des Erscheinungsbilds
Prüfung von Abdeckungen und Kontaktstellen
02
- Zu schützende Gewinde, Bohrungen, Passungen und Bezüge
- Positionen von Aufhängungen, Drähten oder Kontakten
- A-Seite/B-Seite und Kantengrenzen
Prüfhalt im Verfahren
03
- Festgelegtes Verfahren und Abfolge
- Gegebenenfalls erforderliche Chargen-, Bad-, Aushärte- oder Wärmebehandlungsprotokolle
- Etwaige erforderliche Muster- oder Erstteilfreigabe
Endabnahme
04
- Erscheinungsbild und Oberflächenparameter
- Kritische Maße im Endzustand
- Berichte, Zertifikate und Verpackungsfreigabe
Protokoll für Sonderfälle
Freigabekriterium für hochfesten Stahl
Bei hochfestem Stahl, der galvanisiert oder chemisch behandelt werden soll, sind die maßgeblichen Produkt- und Verfahrensspezifikationen heranzuziehen, um die Prüfung der Wasserstoffrisiken, die Abfolge der Wärmebehandlung und die Validierungsnachweise festzulegen. ASTM B1031-26E01 ist ein Leitfaden für diese Prüfung und keine universelle Produktspezifikation.4 Verwenden Sie keinen pauschalen Temperzyklus als allgemeingültige Freigaberegel.
Auftragsablauf und Qualitätsverantwortung
Die Zeitplanung für Zerspanung und Oberflächenbearbeitung wird erst verlässlich, wenn Verfahren und Abnahmezustand gemeinsam freigegeben sind. Zhenling hält die Verantwortlichkeiten für Verfahren und Prüfung sowie noch ausstehende Angaben des Käufers im Angebot fest. Wenn die Oberflächenstruktur über die Abnahme entscheidet, bleiben die für eine Vorgabe nach ISO 21920-2 erforderlichen Angaben im Freigabepaket.3
1
Einreichen
Technische Zeichnung, CAD-Modell, Werkstoffsorte, Stückzahl, Vorgabe zur Oberflächenbearbeitung und Bestimmungsort.
2
Prüfen
Funktion, Werkstoff, kritische Oberflächen, Abdeckungen, Schichtaufbau und Messgrundlage.
3
Angebot erstellen
Verfahrensfolge, Ausführungsverantwortung, Prüfumfang und zeitliche Rahmenbedingungen.
4
Spanend bearbeiten
Die vorgegebene Geometrie fertigen und die Oberfläche für das freigegebene Verfahren vorbereiten.
5
Oberfläche bearbeiten
Das bestätigte Verfahren anwenden und dabei Abdeckungen, Kontaktstellen und Freigabeprotokolle nach Vorgabe berücksichtigen.
6
Abnehmen
Endzustand prüfen, Nachweisanforderungen erfüllen und die Oberfläche für den Versand schützen.
Übersicht über Wartezeiten und Engpässe bei der Nacharbeit
Freigabepaket
Fehlende Angaben zu Oberflächenbearbeitung, Abdeckungen oder Erscheinungsbild halten den Fertigungsablauf vor Produktionsbeginn an.Abdeckungen vorbereiten
Bei komplexen auszusparenden Geometrien kann die Aufspannung zu einem nacheinander auszuführenden Schritt werden, statt parallel zu erfolgen.Warteschlange für die Bearbeitung
Die verfügbaren Kapazitäten für Badbehandlung, Strahlen, Beschichten, Aushärten oder Wärmebehandlung hängen vom gewählten Verfahren ab.Endmessung
Kritische Passungen müssen im vereinbarten Oberflächenzustand geprüft werden.Nacharbeitsschleife
Abweichungen bei Schichtdicke, Farbe, Abdeckung oder Passung können eine Entscheidung über Entschichten, erneute Bearbeitung oder Neufertigung erfordern.
Ihre Aufgabe als Käufer: Legen Sie das Freigabepaket vor Beginn der Zerspanung fest und benennen Sie die verantwortliche Person für jeden Prüfhalt. So gelangen Sie am schnellsten zu einem vergleichbaren Angebot und einem überprüfbaren Zeitplan für die Oberflächenbearbeitung.
Fertigungsablauf festlegen
Zhenling-Werkstatt und Abstützung der Fertigung
Zhenling wurde 2006 gegründet und betreibt in Jiashan, Zhejiang, einen Fertigungsstandort mit 8.000 Quadratmetern Fläche, davon 6.000 Quadratmeter Werkstattfläche. Zur angegebenen Ausstattung gehören CNC-Drahterodiermaschinen, Dreh-, Fräs-, Schleif-, Ausbohr- und Bohrmaschinen, 3-Achs-, 4-Achs- und importierte 5-Achs-Bearbeitungszentren sowie Anlagen für Schnittstellen zur Blechfertigung. Für die Abnahme der Oberflächenstruktur sind weiterhin die technische Zeichnung und die jeweils geltenden Anforderungen nach ASME B46.1 oder ISO 21920 maßgeblich; diese Referenzen sind keine Zertifizierungen des Fertigungsstandorts.13
Verwandter Fertigungsablauf
Wenn die Anwendungsbranche andere Anforderungen an Werkstoff, Prüfung oder Dokumentation stellt, nutzen Sie die Übersicht zur CNC-Bearbeitung für Branchen, um diese Angaben vor der Angebotsanfrage zur Oberflächenbearbeitung zusammenzustellen.
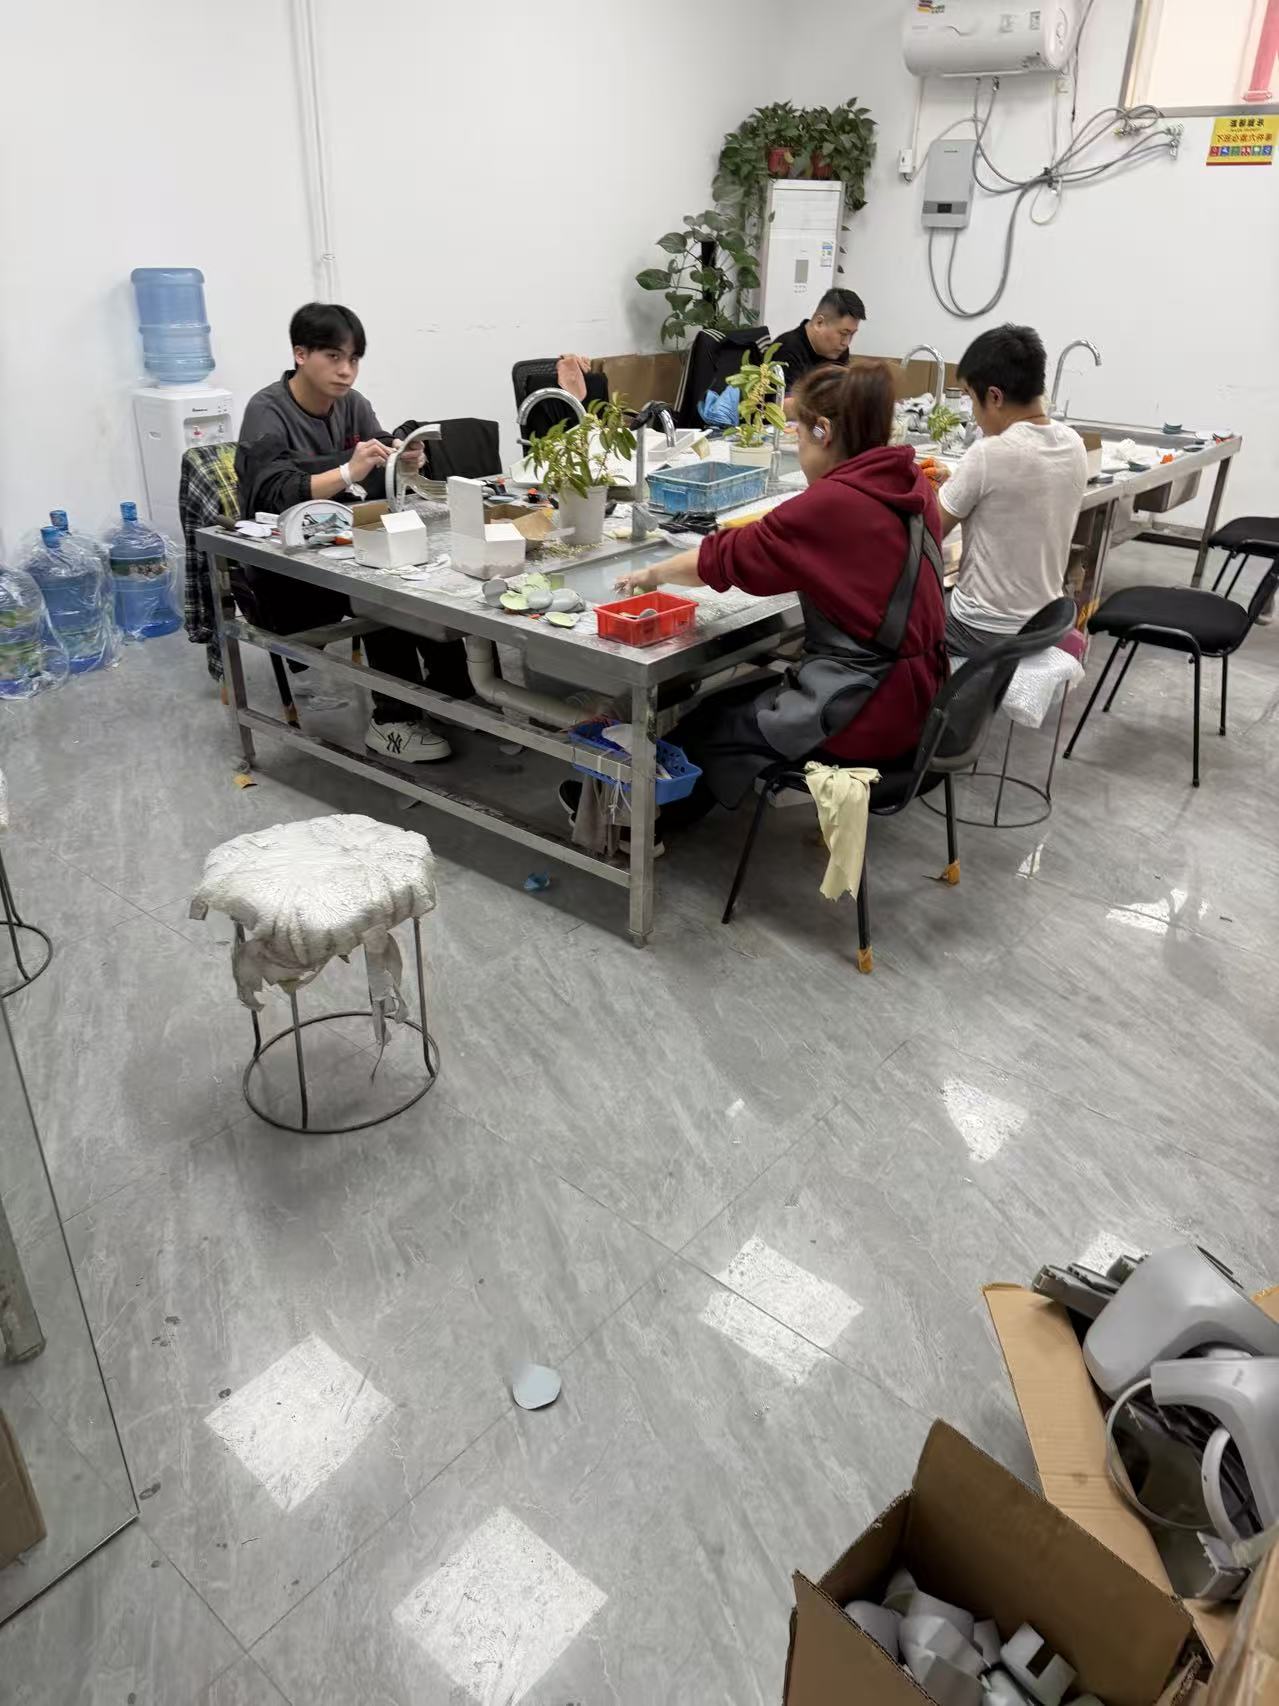
Zhenling-Team bei der manuellen Oberflächenbearbeitung von Metallteilen. Vom Kunden bereitgestelltes Bild der manuellen Oberflächenbearbeitung und Handhabung am Fertigungsstandort Jiashan.
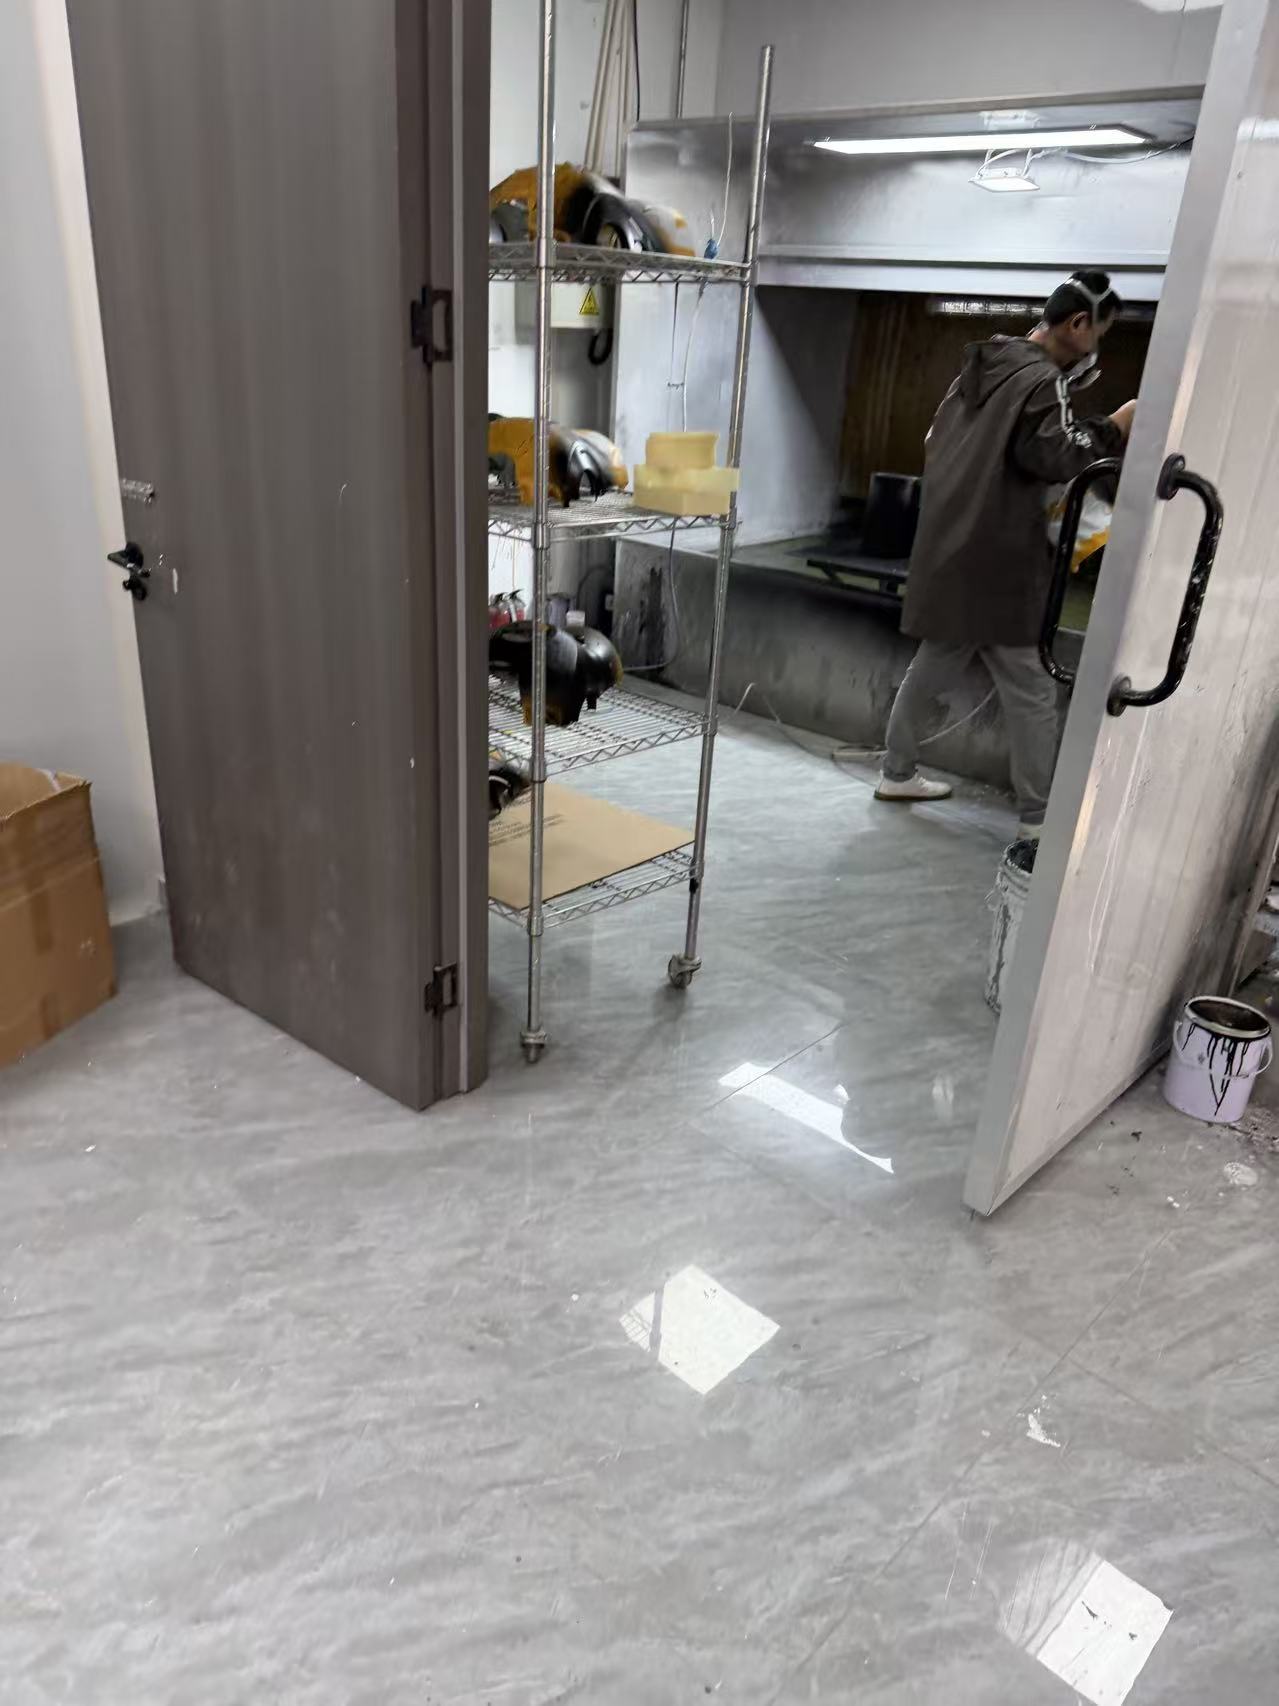
Zhenling-Mitarbeiter bei der Arbeit in einer tatsächlichen Kabine zur Oberflächenbearbeitung in der Werkstatt in Jiashan. Tatsächliches, vom Kunden bereitgestelltes Bild einer Bearbeitungskabine mit Mitarbeiter. Es belegt die Arbeitsumgebung, nicht die eigene Durchführung aller aufgeführten Verfahren.
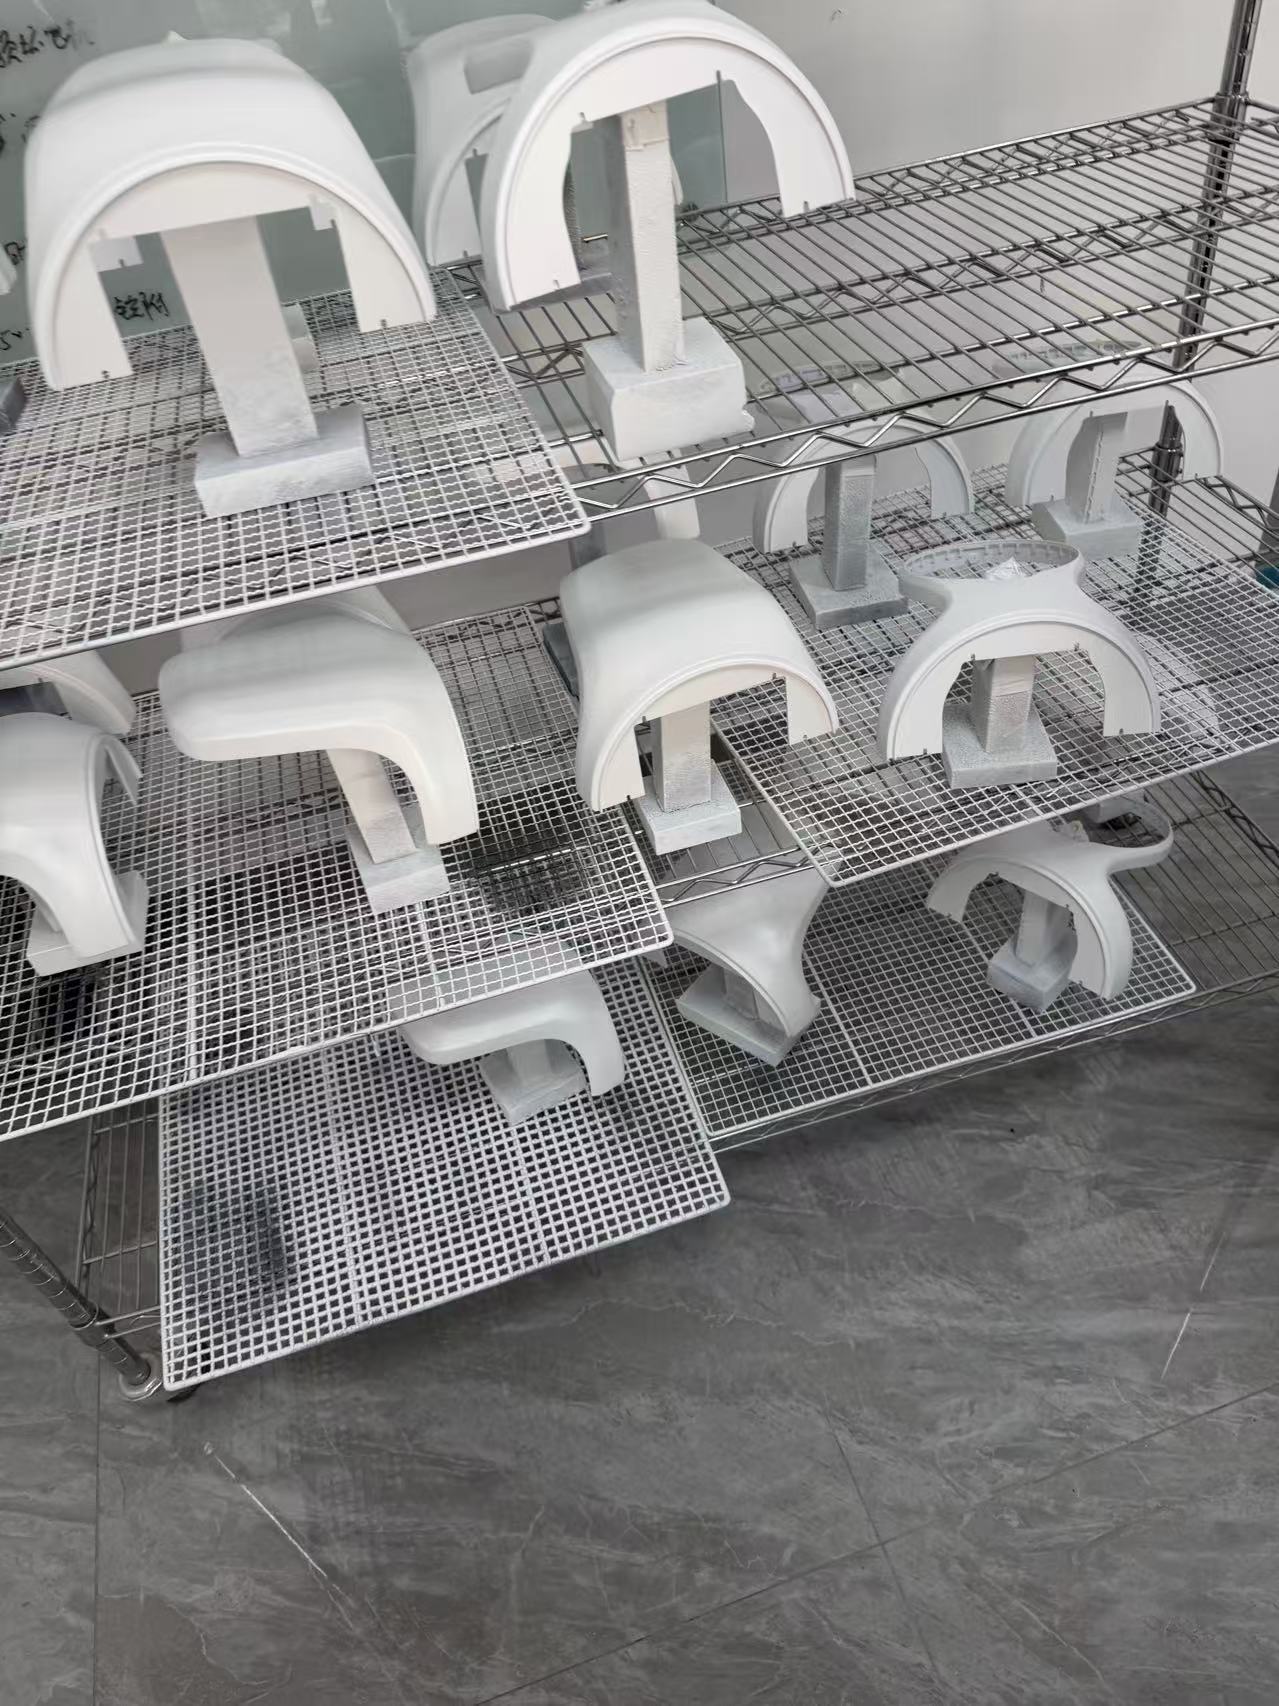
Beschichtete Metallbauteile auf Gestellen im Arbeitsbereich für Oberflächenbearbeitung von Zhenling. Vom Kunden bereitgestelltes Bild aus der laufenden Fertigung mit beschichteten Metallbauteilen auf Gestellen.
CNC-BEARBEITUNG UND OBERFLÄCHENBEARBEITUNG
Fertigung nach Kundenzeichnung
Gegründet 2006
Nicht standardisierte Metallbauteile und kundenspezifische Zerspanung nach technischen Zeichnungen oder Mustern.
Fertigungsstandort mit 8.000 m²
Fertigungsstandort in Jiashan mit einer Werkstattfläche von 6.000 m².
Anlagen für mehrere Fertigungsverfahren
Anlagen für Zerspanung, Umformung und Schweißen ermöglichen die Prüfung des Fertigungsablaufs für ein Bauteil.
Abstützung bei der Werkstoffauswahl
Anforderungen an Temperatur, Korrosion, Druck und Härte werden zusammen mit der Werkstoffsorte geprüft.
„Die beste Prüfung der Oberflächenbearbeitung beginnt, bevor das Bauteil die Zerspanung verlässt. Dann können wir noch eine Passung schützen, eine sichtbare Fläche festlegen und den Prüfzeitpunkt richtig setzen.“
Zielkonflikte und alternative Verfahren bei der Oberflächenbearbeitung
Eine gute Leistungsseite drängt nicht jedes Bauteil in dasselbe Verfahren. Verfahren zur Oberflächenbearbeitung sind nicht beliebig austauschbar; wer Schichtaufbau, Aushärtewärme, Festigkeit des Grundwerkstoffs, Toleranzen beim Erscheinungsbild oder den nächsten Montageschritt außer Acht lässt, riskiert Probleme mit Passung und Gleichmäßigkeit oder Nacharbeit.
SZENARIO 01 // Enge Gewinde, Bohrungen oder Presspassungen
RISIKOFAKTOR
Warum das für das Bauteil problematisch ist
Eine aufgebrachte oder umgewandelte Oberfläche kann die Passung im Endzustand verändern.
ALTERNATIVES VERFAHREN
Als Nächstes zu prüfendes Verfahren
Decken Sie das Geometrieelement ab, sehen Sie eine Bearbeitungszugabe vor, bearbeiten Sie es nachträglich, sofern zulässig, oder wählen Sie ein geeignetes Verfahren mit geringerer Schichtdicke.
SZENARIO 02 // Geklebte oder wärmeempfindliche Montage
RISIKOFAKTOR
Warum das für das Bauteil problematisch ist
Ein Aushärte- oder Wärmebehandlungszyklus kann Klebstoffe, Dichtungen oder den Werkstoffzustand beeinträchtigen.
ALTERNATIVES VERFAHREN
Als Nächstes zu prüfendes Verfahren
Bearbeiten Sie die Oberfläche vor der Montage, schützen Sie die Fügestelle oder wählen Sie ein geeignetes System mit niedrigerer Behandlungstemperatur.
SZENARIO 03 // Hochfester Stahl vor dem Galvanisieren oder einer chemischen Behandlung
RISIKOFAKTOR
Warum das für das Bauteil problematisch ist
Das Wasserstoffrisiko hängt von der Werkstofffestigkeit, dem Verfahren, der Beschichtung und dem validierten Verfahren zum Wasserstoffabbau ab.
ALTERNATIVES VERFAHREN
Als Nächstes zu prüfendes Verfahren
Bei einem Bauteil für die Luft- und Raumfahrt oder einem anderen spezifikationsgebundenen Bauteil gilt die maßgebliche Produkt- und Verfahrensspezifikation; ASTM B1031 kann die Prüfung unterstützen, ersetzt diese Spezifikation aber nicht.
SZENARIO 04 // Vorgabe für das Erscheinungsbild ohne freigegebene Referenz
RISIKOFAKTOR
Warum das für das Bauteil problematisch ist
Begriffe wie „glatt“, „matt“ oder „schwarz“ legen weder Farbe, Glanzgrad und Textur noch zulässige Kontaktspuren fest.
ALTERNATIVES VERFAHREN
Als Nächstes zu prüfendes Verfahren
Geben Sie ein Muster, ein Farbsystem, die A-/B-Dichtflächen und die Bedingungen für die Sichtprüfung frei.
SZENARIO 05 // Haftungsanforderung bei geringstmöglicher Rauheit
RISIKOFAKTOR
Warum das für das Bauteil problematisch ist
Eine glattere Oberfläche ist nicht automatisch für jedes Klebe- oder Beschichtungssystem besser.
ALTERNATIVES VERFAHREN
Als Nächstes zu prüfendes Verfahren
Legen Sie das Oberflächenprofil nach der Vorbereitung und die Haftungsanforderung gemeinsam fest.
SZENARIO 06 // Rotierendes oder ausgewuchtetes Bauteil
RISIKOFAKTOR
Warum das für das Bauteil problematisch ist
Ein ungleichmäßiger Schichtauftrag oder eine ungleichmäßige Verteilung der Beschichtung kann die endgültige Massenverteilung verändern.
ALTERNATIVES VERFAHREN
Als Nächstes zu prüfendes Verfahren
Legen Sie die Schichtverteilung, die Maskierung, die Prüfung nach der Oberflächenbearbeitung und gegebenenfalls die Anforderungen an die Auswuchtung fest.
SZENARIO 07 // Substrat aus Kunststoff oder dem 3D-Druck
RISIKOFAKTOR
Warum das für das Bauteil problematisch ist
Diese auf Metalle ausgerichtete Übersicht der Fertigungsabläufe überträgt Annahmen zur Beschichtung oder Vorbereitung nicht auf andere Substratgruppen.
ALTERNATIVES VERFAHREN
Als Nächstes zu prüfendes Verfahren
Prüfen Sie Werkstoff, Haftung, Aushärtung und Abnahmekriterien gesondert, bevor Sie die Oberflächenbearbeitung auswählen.
Werkzeuge für die Planung der Oberflächenbearbeitung
Nutzen Sie unsere firmeneigenen Bewertungswerkzeuge, um kritische Oberflächen festzulegen, Maskierungsanweisungen zu vereinheitlichen und die Vollständigkeit Ihrer Angebotsanfrage zu prüfen, bevor Sie Ihr Projekt für die Fertigung freigeben. Stellen Sie sicher, dass die Oberflächenzeichen für die Zerspanung auf eine messbare Normvorgabe, eine eindeutige Bearbeitungsrichtung und anwendbare Abnahmekriterien verweisen.
Auswahlhilfe für Fertigungsabläufe der Oberflächenbearbeitung
Vergleichen Sie Fertigungsabläufe und wählen Sie anhand der Funktionsanforderungen, des Grundwerkstoffs und des Aufmaßes für den Schichtaufbau den passenden Ablauf für die CNC-Oberflächenbearbeitung aus.
RFQ-Konfigurator für Maskierung und Abnahme
Erstellen Sie eine verbindliche Spezifikationsübersicht mit kritischen Geometrieelementen, der Maskierung von Gewinden und Messgrundlagen, damit Lieferanten genaue Angebote abgeben können.
Vollständigkeitsprüfung für RFQs zur Oberflächenbearbeitung
Prüfen Sie die Angaben auf Ihrer technischen Zeichnung anhand der ASME- und ISO-Normen, um Unklarheiten bei mittlerer Rauheit, Filterung und Abnahmekriterien zu vermeiden.
Häufige Fragen zur CNC-Oberflächenbearbeitung (FAQ)
Wie wähle ich die Oberflächenbeschaffenheit für ein CNC-bearbeitetes Bauteil aus?
Gehen Sie von der Funktion, dem Grundwerkstoff, der Einsatzumgebung und der kritischen Geometrie aus und vergleichen Sie dann geeignete Fertigungsabläufe. Die Optik ist dabei ein Kriterium; Passung, Korrosion, Verschleiß, Haftung, Leitfähigkeit und Prüfung können die Entscheidung beeinflussen.
Reicht Ra aus, um die Oberflächenbeschaffenheit festzulegen?
Nein. Benennen Sie den Kennwert und die Einheit und ergänzen Sie je nach Anwendung die erforderlichen Angaben zu Grenzwellenlänge oder Filter, Richtung oder Riefenverlauf, Bewertungs- oder Stichprobengrundlage, Messverfahren und Prüfstelle für die Abnahme.
Lassen sich mehrere Oberflächenbearbeitungen an einem Bauteil kombinieren?
Ja, wenn Reihenfolge, Verträglichkeit, maskierte Bereiche und Zustand bei der Abnahme festgelegt sind. Die Angebotsanfrage sollte zeigen, welche Oberfläche welchen Fertigungsablauf erhält und welcher Prozess das Endmaß bestimmt.
Sollten kritische Maße vor oder nach der Oberflächenbearbeitung geprüft werden?
Die technische Zeichnung muss festlegen, in welchem Oberflächenzustand die Abnahme erfolgt. Bei manchen Geometrieelementen sind Prüfungen vor und nach der Oberflächenbearbeitung nötig, da Schichtaufbau, Konversionsbehandlung, Polieren oder Strahlen das Ergebnis beeinflussen können.
Warum unterscheiden sich Angebote für die Oberflächenbearbeitung je nach Lieferant?
Angebote unterscheiden sich, wenn Fertigungsablauf, Vorbehandlung, Maskierung, Farbe oder Glanzgrad, Schichtdicke oder Härte, Prüfung und Verpackung nicht einheitlich festgelegt sind. Vergleichen Sie dieselben acht Angaben zum Leistungsumfang, bevor Sie die Preise vergleichen.
Welche Angaben gehören in eine Angebotsanfrage zur Oberflächenbearbeitung?
Senden Sie die freigegebene technische Zeichnung, die CAD-Datei, Werkstoffsorte und Werkstoffzustand, Stückzahl, Spezifikation der Oberflächenbearbeitung, kritische Oberflächen, Maskierung, gewünschte Optik, Messgrundlage, erforderliche Nachweise und den Bestimmungsort.
Wie schütze ich Gewinde und Passflächen?
Kennzeichnen Sie jedes zu schützende Geometrieelement auf der technischen Zeichnung und geben Sie an, ob Maskierung, Aufmaß oder eine freigegebene Nachbearbeitung die endgültige Passung sicherstellt. Überlassen Sie es dem Betrieb für die Oberflächenbearbeitung nicht, kritische Oberflächen allein aus der Geometrie abzuleiten.
Beseitigt Ausheizen nach dem Galvanisieren das Risiko einer Wasserstoffversprödung immer?
Nein. Die maßgeblichen Werkstoff-, Produkt- und Prozessspezifikationen müssen festlegen, wie das Wasserstoffrisiko kontrolliert wird und ob Ausheizen oder Prüfungen erforderlich sind. ASTM B1031-26E01 ist ein Leitfaden für diese Prüfung, keine allgemeingültige Produktspezifikation.
Werden alle dreizehn Fertigungsabläufe der Oberflächenbearbeitung in derselben Werkstatt ausgeführt?
Das Angebot nennt den ausgewählten Fertigungsablauf, die Zuständigkeit für seine Ausführung, die Zuständigkeit für die Prüfung und die erforderlichen Freigabenachweise. Die bereitgestellten Fotos zeigen echte Arbeiten zur Oberflächenbearbeitung, belegen aber nicht, dass jeder Fertigungsablauf im eigenen Betrieb ausgeführt wird.
Welche Nachweise können den fertig bearbeiteten Bauteilen beiliegen?
Führen Sie den erforderlichen Prüfbericht, das Werkstoffzertifikat, das Prozesszertifikat, den Stichprobenplan oder andere Freigabedokumente in der Angebotsanfrage auf. Zhenling bestätigt den verfügbaren Dokumentationsumfang im schriftlichen Angebot.
Wie wirkt sich die Wahl der Oberflächenbearbeitung auf die Lieferzeit aus?
Die Freigabe nach der Zerspanung, Vorbehandlung, Maskierung, Wartezeit vor dem Bearbeitungsprozess, Aushärten oder Ausheizen, Prüfung und Nacharbeit bilden aufeinanderfolgende Freigabestufen. Zhenling bestätigt den Zeitplan, nachdem der ausgewählte Fertigungsablauf und die Abnahmeunterlagen geprüft wurden.
Kann ich vor einer Angebotsanfrage eine Vorauswahl von Oberflächenbearbeitungsverfahren anfordern?
Ja. Nutzen Sie die Auswahlhilfe für Fertigungsabläufe der Oberflächenbearbeitung, um Angaben zu Werkstoff, Einsatzumgebung, Optik und kritischen Geometrieelementen zusammenzustellen, und senden Sie das Ergebnis mit Ihrer technischen Zeichnung zur technischen Prüfung ein.






