Kontaktieren Sie Zhenling

Aktualisiert August 2026 · Einkaufsleitfaden auf Basis zitierter Quellen und des dokumentierten Projektbriefings
Ein CNC-Drehprojekt sollte als Fertigungsablauf von kontrollierten Konstruktionsvorgaben bis zu abgenommenen Teilen bewertet werden – nicht als Versprechen, das an einem Maschinennamen hängt. Dieser Leitfaden hilft Konstrukteuren und Qualitätsteams zu entscheiden, was gedreht werden muss, für welche Merkmale möglicherweise ein anderes Verfahren nötig ist und welche Nachweise die technische Zeichnung mit der Prüfung verbinden.
Dieser Unterschied ist entscheidend.
CNC-Drehen ist ein Fertigungsablauf, bei dem programmierte Werkzeuge ein rotierendes Werkstück zerspanen. Ob das fertige Teil abgenommen wird, entscheidet der vereinbarte Prüfplan.
Ein Leitfaden zum CNC-Drehen ist eine Referenz für Konstruktion und Prüfung, die die Grundlagen des CNC-Drehens als Fertigungsverfahren abdeckt. Die CNC-Steuerung koordiniert die Bewegungen von Maschine und Werkzeug. Wer das Drehen beurteilen will, muss jedoch Geometrie, Werkstückspannung, Bezugsübertragung und Prüfung als zusammenhängenden Fertigungsablauf betrachten.
Konkret ist eine CNC-Drehmaschine eine CNC-Maschine, die Halbzeug rotiert, während ein programmiertes Werkzeug Material abträgt. Mit einer CNC-Drehmaschine lassen sich zylindrische Teile und andere achssymmetrische Bauteile effizient fertigen. Die gewünschte Form allein legt den vollständigen Zerspanungsablauf jedoch nicht fest. Auch Zugänglichkeit in der Aufspannung, Bezugsstetigkeit, Prüfung und Arbeitsschritte auf einer anderen Maschine müssen berücksichtigt werden.
Beim CNC-Drehen rotiert das Werkstück, während gesteuerte Schneidwerkzeuge runde Geometrieelemente erzeugen. Eine fundierte Beschaffungsentscheidung berücksichtigt außerdem den Werkstoffzustand, außermittige Geometrieelemente, Werkstückspannung, Toleranzen, Messverfahren, Fertigungsmenge und mögliche nachgelagerte Arbeitsschritte wie Fräsen, Schleifen oder Oberflächenbearbeitung.
Kurzüberblick: Was dieser Leitfaden klärt
| Frage zur Bauteileignung | Welche Geometrieelemente sprechen für Drehen, Fräsen, angetriebene Werkzeuge, Schleifen oder einen kombinierten Fertigungsablauf? |
| Frage zur technischen Zeichnung | Welche Maße, Bezüge, Gewinde und Anforderungen an die Oberflächenbeschaffenheit sind vertraglich festgelegt? |
| Frage zur Prüfung | Was sind die Messgröße, das Verfahren, der Temperaturzustand, die Messunsicherheit und die Abnahmeregel? |
| Frage zur Werkstückspannung | Welche Anlagefläche, Abstützung und Bezugsbeziehungen müssen in jeder Aufspannung erhalten bleiben? |
| Frage zur Oberfläche | Welche Kenngröße, Richtung, Grenzwellenlänge, Filterung und Funktionsfläche legen die Anforderung fest? |
| Frage zur Maschine | Welche Spindel, Achse, Abstützung oder Funktion für angetriebene Werkzeuge ist für die geplante Arbeitsfolge tatsächlich erforderlich? |
| Frage zur Übergabe | Welche Geometrieelemente werden auf eine Fräsmaschine, Schleifmaschine oder zu einem externen Prozess verlagert, und welcher Bezug wird dabei übernommen? |
| Frage zu möglichen Fehlern | Welche Bedingungen hinsichtlich Zugänglichkeit, Steifigkeit, Temperatur oder Messung würden den vorgeschlagenen Fertigungsablauf ungültig machen? |
| Nachweisgrenze | Welches Ergebnis bestätigt das Geometrieelement unter den tatsächlichen Messbedingungen der technischen Zeichnung? |
Kurz zusammengefasst
- Ein überwiegend rundes Bauteil muss nicht ausschließlich gedreht werden; legen Sie Fertigungsablauf und Aufspannung für jedes Geometrieelement fest.
- Eine Kalibrierung reicht nicht aus, wenn Verfahren und Messunsicherheit nicht zum Geometrieelement und zur Entscheidung passen.
- Ein einzelner Oberflächenkennwert wie Ra kann Unterschiede bei Form, Welligkeit, Profilgestalt und Filterung verdecken.
- Erneutes Spannen kann eine zuvor gültige Bezugsbeziehung aufheben. Erfassen Sie daher Bezugsübergaben, bevor Sie den Fertigungsablauf festlegen.
Was CNC-Drehen leistet und wo es sich eignet
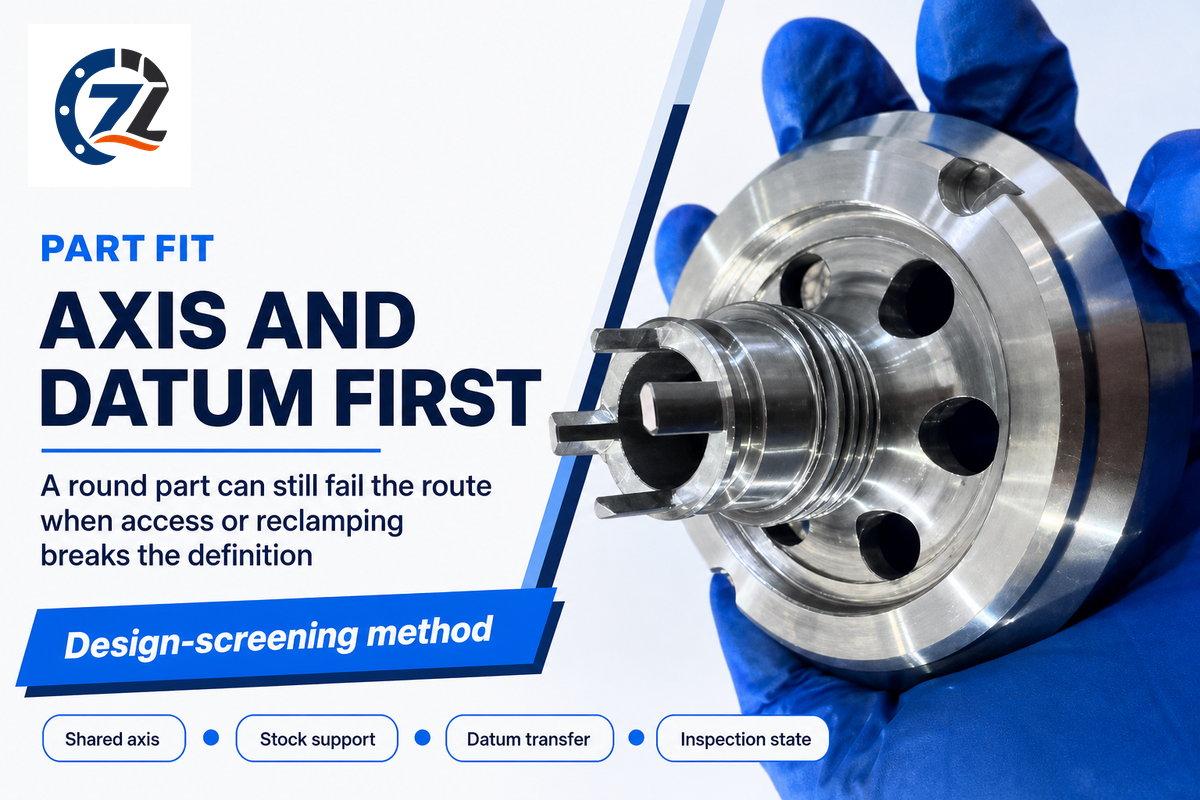
Beim CNC-Drehen wird Material abgetragen, während das Werkstück rotiert. Das Verfahren eignet sich daher als naheliegender Ausgangspunkt für Durchmesser, Planflächen, Bohrungen, Nuten, Kegel und Gewinde um eine gemeinsame Achse. Die Eignung hängt dennoch von weiteren Bedingungen ab: Werkstoff, Zugänglichkeit der Geometrieelemente, Werkstückspannung, Toleranzen, Oberflächenzustand, Fertigungsvolumen und Fertigungsrate können dazu führen, dass einzelne Geometrieelemente anderen Arbeitsschritten zugeordnet werden.
Im Abstract zur Fertigungsplanung nennt NIST Werkstoff, Form, Formkomplexität, Geometrieelemente, Maße, Toleranzen, Oberflächenzustand, Fertigungsvolumen und Fertigungsrate als Planungsgrößen. Diese Aufzählung rückt die verbreitete Kurzformel „rundes Teil gleich Drehmaschine“ zurecht. Rotationssymmetrie ist ein Indiz für einen geeigneten Fertigungsablauf, aber noch kein vollständiger Fertigungsablauf.
Modernes CNC-Drehen basiert auf einem CNC-Programm, das Spindeldrehzahl, Maschinenachsen und Werkzeugbewegungen auf das rotierende Werkstück abstimmt. Ein Stangenlader kann die Zuführung des Halbzeugs zu einem Drehzentrum automatisieren. Auch ein CNC-Drehzentrum ohne diese Ausstattung folgt derselben Geometrie- und Bezugslogik.
Prüfung auf Fehler bei der Bezugsübertragung
Fünf konkrete Fragen zeigen, an welchen Stellen ein Drehablauf von der Konstruktion abweichen kann: Liegen die kritischen Flächen auf einer gemeinsamen Achse? Lässt sich das Halbzeug abstützen, ohne ein Geometrieelement zu verdecken? Welche Anforderungen werden in derselben Aufspannung hergestellt? Welche Beziehungen müssen nach erneutem Spannen erhalten bleiben? Welche Geometrieelemente erfordern einen eigenen Prüfzustand?
Werkstoffe fürs CNC-Drehen: Der Halbzeugzustand ist Teil der Eignungsprüfung
Werkstofffamilien legen weder ein einheitliches Zerspanungsrezept noch ein einheitliches Maßergebnis fest. Ihre Anfrage sollte Werkstoffsorte, Halbzeugform, Zustand, Wärmebehandlung, Regelung für Ersatzwerkstoffe, erforderliche Rückverfolgbarkeit und mögliche Folgeprozesse angeben. Diese Faktoren beeinflussen Werkzeugverschleiß, Durchbiegung, Wärmeverhalten, Bearbeitungsaufmaß und Prüfplanung, bevor sie sich auf die Verkaufsbeschreibung auswirken.
Die Werkstoffauswahl für die Zerspanung umfasst Metall- und Kunststoffteile, doch die Angabe einer Werkstofffamilie klärt nicht die Eignung für den Endzweck. Bei Metallteilen können Anforderungen an Härte, Wärmebehandlung, Rückverfolgbarkeit oder Korrosionsbeständigkeit gelten. Ein CNC-Auftrag für Aluminium kann andere Fragen zu Halbzeug, Verzug, Oberflächenbeschaffenheit und Prüfung aufwerfen. Auch die Halbzeugform ist wichtig: Stangenmaterial, Rohr, Schmiedestück und Gussstück haben beim Einlegen in eine Drehmaschine unterschiedliche Aufmaße und Eigenspannungen.
Zhenling gibt Erfahrung mit unlegierten und legierten Stählen, Edelstahlsorten, Aluminiumlegierungen und Nickellegierungen an. Diese Liste bietet einen Ausgangspunkt für die Werkstoffprüfung, gibt aber keine Werkstoffsorte für Druck, Temperatur, Korrosion, Härte oder zyklische Belastung frei. Maßgeblich für die Entscheidung bleibt die Prüfung anhand der technischen Zeichnung und des Anwendungsfalls. Weitere Informationen zu Edelstahl finden Sie unter Aspekte der Edelstahlzerspanung.
Zu den Anwendungen des CNC-Drehens zählen Wellen, Buchsen, Gewindekörper, Stopfen und andere CNC-Drehteile, deren Geometrie um eine Achse angeordnet ist. Auch komplexe Teile kommen infrage, sofern außermittige Geometrieelemente, Abstützung und Prüfbarkeit einem Fertigungsablauf zugeordnet werden können, ohne einen weiteren erforderlichen Arbeitsschritt zu übersehen.
CNC-Drehen, Fräsen und kombinierte Fertigungsabläufe
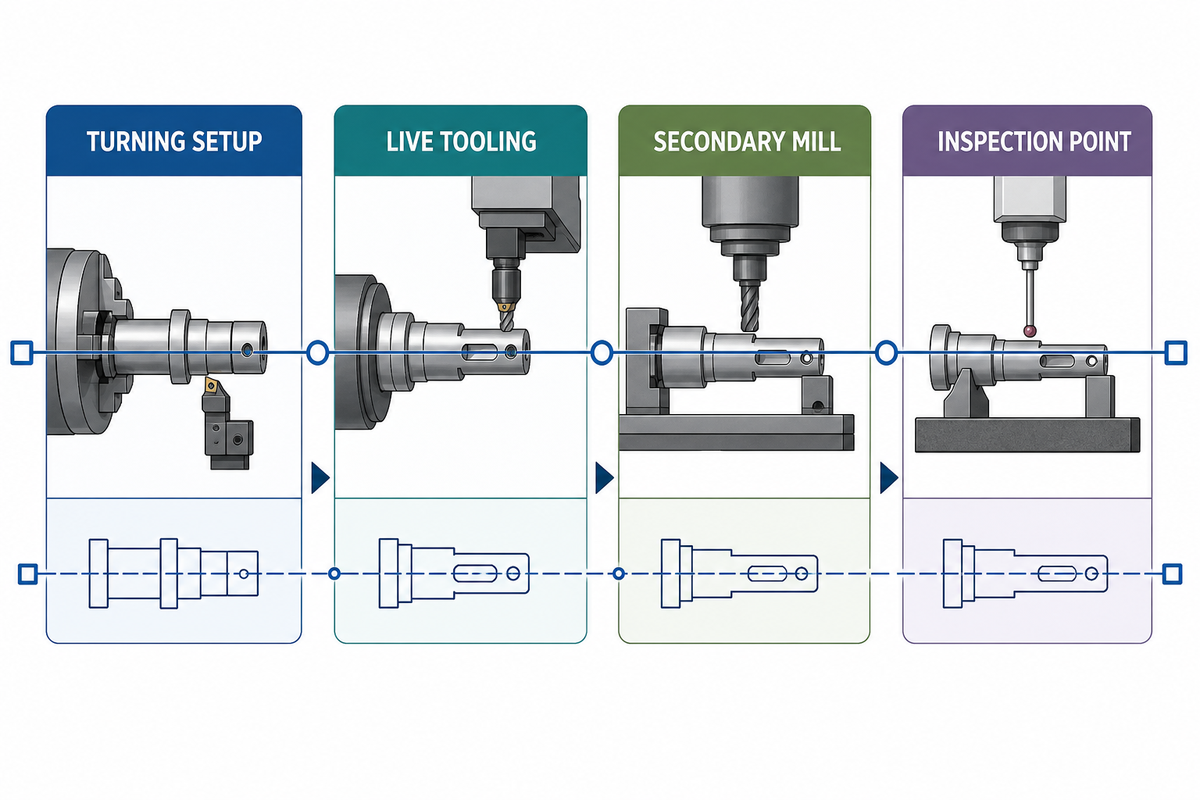
Ein Fertigungsablauf, der CNC-Drehen und Fräsen kombiniert, hängt von der Zuordnung einzelner Geometrieelemente ab – nicht davon, welches Verfahren das ganze Bauteil beschreibt. Ein Bauteil kann auf einer CNC-Drehmaschine beginnen, auf einer Drehmaschine mit angetriebenen Werkzeugen Quermerkmale erhalten, für unzugängliche Geometrie auf eine Fräsmaschine wechseln und mit Schleifen oder einem separaten Oberflächenprozess enden. Entscheidend ist, ob der Ablauf über alle Aufspannungen hinweg die Konstruktion bewahrt.
Drehen und Fräsen können sich auf denselben Bezugsplan stützen, sind aber keine austauschbaren Begriffe. Beim CNC-Drehen rotiert das Werkstück; beim Fräsen rotiert normalerweise das Werkzeug. Fräs- und Bohrarbeiten übernehmen häufig ebene Flächen oder Quermerkmale, die in der Drehaufspannung nicht zugänglich sind. Verschiedene CNC-Maschinen können mehrere Arbeitsschritte ausführen, doch die technische Zeichnung bestimmt weiterhin, welcher Arbeitsschritt wo hingehört.
Der Eintrag von NIST zur fertigungsmerkmalsbasierten Prozessplanung stützt die Betrachtung anhand von Fertigungsmerkmalen und Prozessplänen. Daraus folgt für die Praxis: Vergleichen Sie die im Prozessplan festgelegte Arbeitsfolge, einschließlich des Fertigungsorts jedes Geometrieelements, des nach der Übergabe erhaltenen Bezugs und des Prüfprozesses. Geben Sie einen Fertigungsablauf nicht allein aufgrund der Angabe „Mehrachsenbearbeitung“ frei.
Jedes Geometrieelement einer Aufspannung und Prüfung zuordnen
Diese Übersicht zu verborgenen Engpässen macht aus einer Bauteilzeichnung ein Fertigungsprotokoll. Sie ist bewusst ausführlicher als „Drehen oder Fräsen“, denn auch ein Ablauf mit weniger Aufspannungen kann scheitern, wenn er den Werkzeugzugang einschränkt, das Werkstück verformt oder die Prüfung vom Funktionsbezug trennt.
- Kritische Geometrieelemente auflisten – Durchmesser, Bohrungen, Dichtflächen, Gewinde, Querbohrungen, Abflachungen, Nuten und Funktionsflächen erfassen.
- Voraussichtlichen Arbeitsschritt zuordnen – Drehen, Ausdrehen, Bohren, Fräsen mit angetriebenen Werkzeugen, nachgelagertes Fräsen, Schleifen oder Oberflächenbearbeitung.
- Arbeitsschritte zu Aufspannungen zusammenfassen – Anlagefläche, Spann- und Abstützverfahren sowie Zugang zu den Geometrieelementen dokumentieren.
- Bezugsübergaben kennzeichnen – festhalten, welche Funktionsbeziehung nach erneutem Spannen oder einem Wechsel des Arbeitsplatzes erhalten bleiben muss.
- Prüfpunkte festlegen – bestimmen, wann und wie jedes kritische Geometrieelement gemessen wird.
- Externe Prozesse benennen – Zuständigkeit für Wärmebehandlung, Beschichtung, Schleifen oder andere Fremdarbeiten angeben.
- Angebotene Fertigungsabläufe vergleichen – prüfen, ob die Lieferanten denselben Ablauf, dieselben Nachweise und dieselben Grenzen der Änderungslenkung kalkuliert haben.
CNC-Fräsen oder Drehen: Welches Verfahren braucht jedes Geometrieelement?
Wählen Sie den Prozess für jedes Geometrieelement. Die Drehbearbeitung bildet üblicherweise den Einstieg in den Fertigungsablauf, wenn die funktionsrelevante Geometrie rotationssymmetrisch und in einer stabilen Aufspannung gut zugänglich ist. Fräsen ist eher geeignet für große ebene Dichtflächen, Taschen, asymmetrische Muster oder Geometrieelemente, deren Zugänglichkeit und Bezugskette sich auf einer Fräsmaschine klarer darstellen lassen. Bei Bauteilen, die beide Verfahren erfordern, sollte der Fertigungsablauf den Wechsel der Aufspannung benennen. Der separate kommerzielle Prüfpfad von Zhenling für nicht rotationssymmetrische Geometrieelemente ist der Fertigungsablauf für den CNC-Frässervice.
Die Vorteile der CNC-Steuerung kommen vor allem dann zum Tragen, wenn Maschine, Programm, Werkstückspannung und Prüfplan zur Arbeitsfolge passen. CNC-Drehzentren, einfache Drehmaschinen und Dreh-Fräs-Zentren können alle Bauteile fertigen, bieten aber keinen austauschbaren Zugang zu den Geometrieelementen. Der Prozessplan sollte festlegen, welche CNC-Teile in jeder Aufspannung entstehen, wo Präzisionszerspanung eine durchgängige Bezugsführung erfordert und ob ein als Drehbearbeitung bezeichneter Ablauf eine separate Fräs- oder Schleifoperation umfasst.
Drehbearbeitungen, die die Machbarkeit beeinflussen
Drehbearbeitungen beeinflussen mehr als die Taktzeit. Plandrehen schafft axiale Bezüge; Ausdrehen bringt Anforderungen an Werkzeugreichweite und Messung mit sich; beim Einstechen konzentriert sich die Kraft auf ein schmales Werkzeug; Gewindedrehen stellt Anforderungen an Profil und Gewindelehre; angetriebene Werkzeuge ermöglichen den Zugang zu außermittigen Geometrieelementen. Jede Bearbeitung sollte im Hinblick auf Werkstückspannung, Bezug, Werkzeug und Prüfung bewertet werden.
Eine Drehaufspannung kann mehrere CNC-Drehoperationen umfassen. Dennoch hat jede Drehoperation eigene Folgen für Zugang und Prüfung. Bohrarbeiten und andere Arbeitsgänge können bei gleicher Spindelausrichtung stattfinden, erfordern aber möglicherweise andere Werkzeuge, Vorschübe, Maßnahmen zur Spanabfuhr und Prüfmethoden.
Zu den gängigen CNC-Drehverfahren zählen Längsdrehen, Plandrehen, Konturdrehen und Kegeldrehen. Sie bearbeiten jeweils unterschiedliche Geometriebeziehungen. Die Vorteile des CNC-Drehens kommen besonders bei überwiegend rotationssymmetrischen Geometrieelementen zum Tragen. Moderne Drehmaschinen können zusätzliche Zugänglichkeit bieten; manuelles Drehen hängt stärker von der Steuerung durch den Bediener ab.
Ein von Cutting Tool Engineering veröffentlichter Artikel zur Werkstückspannung erläutert, dass beim Drehen im ersten Arbeitsgang häufig eine Primärfläche als Bezug dient und bei späteren Arbeitsgängen eine bearbeitete Fläche. Zudem weist er darauf hin, dass Spannkräfte, Wärme und die Beziehungen zwischen Geometrieelementen die Ergebnisse verändern können. Deshalb gehört die Werkstückspannung bei anspruchsvollen Teilen in die Anfrage.
CNC-Drehtoleranzen, Oberflächenbeschaffenheit und technische Zeichnung
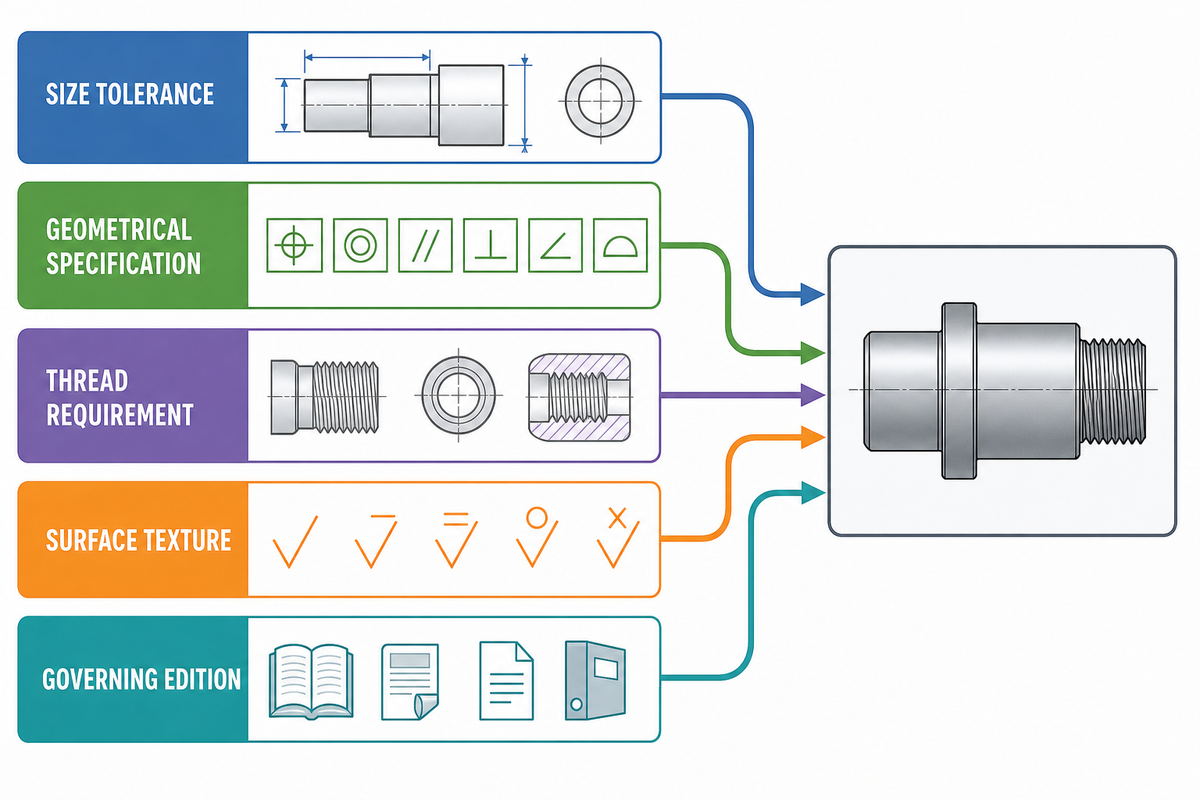
Angebotsreife Angaben zum Drehen führen Maßtoleranzen, geometrische Spezifikationen, Gewindeanforderungen und Oberflächenbeschaffenheit getrennt auf, statt sie in einer allgemeinen Anmerkung zu verbergen. Vertragsunterlagen sollten die maßgebliche Norm und Ausgabe nennen, engere Anforderungen nur dort festlegen, wo die Funktion sie erfordert, und genügend Messbedingungen angeben, damit sich Lieferantenergebnisse vergleichen lassen.
Zu jedem kontrollierten Wert gehört die Einheit. Die Angaben „25 mm Durchmesser“, „0,8 µm Ra“ und „20 °C Bezugstemperatur“ zeigen lediglich vollständige Werteinheiten; sie sind weder empfohlene Spezifikationen noch Aussagen zur Lieferantenfähigkeit. Der tatsächliche Wert, das Symbol, die Toleranz, die Messrichtung und die Referenzbedingung müssen aus der freigegebenen Konstruktionsdefinition hervorgehen.
Eine CAD-Datei vermittelt Geometrie, ist aber nicht automatisch die vollständige verbindliche Konstruktionsdefinition für die CNC-Bearbeitung. Die technische Zeichnung oder modellbasierte Definition sollte Einheiten, Änderungsstand, Bezüge, Toleranzen, Gewinde, Oberflächenanforderungen und die Regel für den Umgang mit Widersprüchen festlegen. Auf dieser Grundlage richten sich Entscheidungen zur Präzisionszerspanung und zum Präzisionsdrehen nach der Funktion und nicht nach einer allgemeinen Leistungstabelle auf einer Website.
Auf der offiziellen Katalogseite zur ISO 2768-1:1989 gibt ISO an, dass die Norm 2022 überprüft und bestätigt wurde und weiterhin aktuell ist. Eine neue ISO 2768 befindet sich in der Veröffentlichungsphase 60.00 und soll die bestehende Ausgabe ersetzen. Solange ein Vertrag die neue Ausgabe nicht übernimmt, bedeutet „zukünftig“ nicht „bereits in Kraft“.
ISO 22081:2021 behandelt allgemeine geometrische Spezifikationen und allgemeine Größenspezifikationen; ISO 21920-1:2021 behandelt die Angabe der Profil-Oberflächenbeschaffenheit. Die Nennung des Anwendungsbereichs im Katalog gibt weder den Inhalt der Normen wieder noch macht sie diese automatisch verbindlich. In den Einkaufsunterlagen muss die geltende Ausgabe ausdrücklich festgelegt werden.
📐 Technischer Hinweis
Eine allgemeine Toleranzangabe gilt ersatzweise für Maße ohne individuelle Toleranzangabe. Sie ist kein Grund, funktionale Durchmesser, Rundlaufabweichungen, Gewinde, Dichtflächen oder Messbedingungen unklar zu lassen.
Warum ein einzelner Ra-Wert möglicherweise nicht vergleichbar ist
Ein Artikel der Quality Magazine mit Beispielen des Messtechnikherstellers Mahr Federal unterscheidet Form, Welligkeit und Rauheit und zeigt, dass zwei sichtbar unterschiedliche Profile denselben Ra-Wert haben können. Daher sollten Einkäufer die Kenngröße, den Wert samt Einheit, die Messrichtung, die Grenzwellenlänge oder Filterbedingung, falls relevant die Auswertelänge und die Funktionsfläche angeben. Lieferanten können dann das Verfahren bestätigen, statt aus einer „glatten Oberfläche“ auf die Anforderungen zu schließen.
Prüf- und Abnahmeplanung beim CNC-Drehen
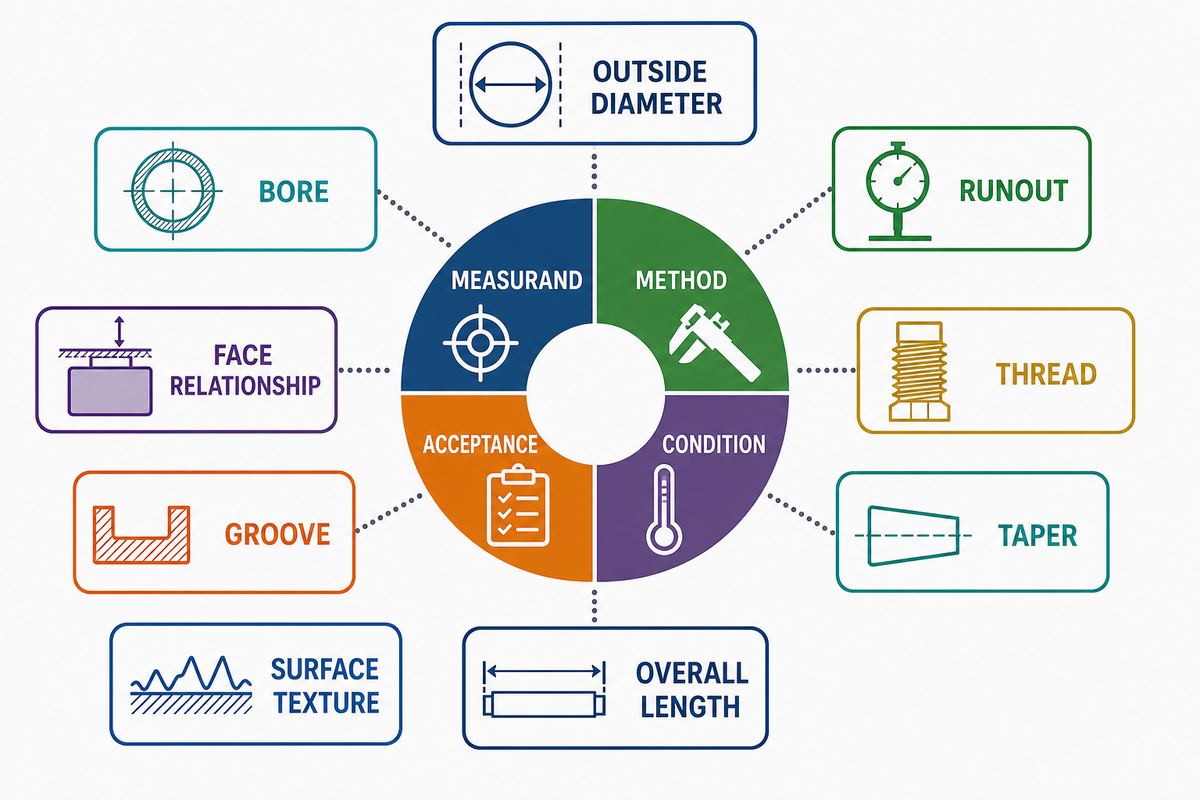
Die Prüfplanung beginnt mit der Definition der zu messenden Größe. Anschließend wird ein Verfahren gewählt, dessen Modell, Auflösung, Messunsicherheit, Zugänglichkeit und Temperaturbedingungen dafür geeignet sind. Kalibrieraufzeichnungen stützen die Rückverfolgbarkeit; zusätzlich benötigen Einkäufer eine Entscheidungsregel für Ergebnisse nahe der Spezifikationsgrenze.
Diese Entscheidung ist besonders wichtig, wenn Durchmesser, Kegel, Gewinde, Oberflächenbeschaffenheit und Bezugsbeziehungen in unterschiedlichen Messzuständen abgenommen werden müssen. Selbst ein kalibriertes Messgerät kann die falsche Frage beantworten, wenn Kontaktmodell, Ausrichtung, Temperatur oder Entscheidungsregel nicht zur technischen Zeichnung passen.
Anmerkung 5 zu JCGM VIM 2.41 besagt, dass metrologische Rückführbarkeit für sich genommen weder die Eignung der Messunsicherheit für einen bestimmten Zweck noch die Fehlerfreiheit nachweist. Auch NIST fragt danach, was das Messgerät tatsächlich erfasst – nicht nur danach, was der Bediener messen möchte.
„Im Allgemeinen versuchen wir, unsere Messgeräte mit Messungen zu prüfen, die den späteren Einsatzbedingungen der Geräte nahekommen.“
Abgleichmatrix mit 9 Feldern für Messverfahren
Füllen Sie für jedes kritische Geometrieelement eine Zeile aus. „Kalibrierte KMG“ oder „Prüfung mit Bügelmessschraube“ ergibt noch keinen vollständigen Prüfplan. Die Zeile muss Definition des Geometrieelements, Temperaturzustand, Verfahrensmodell, Messunsicherheit und Abnahmeentscheidung miteinander verknüpfen.
| Geometrieelement | Messgröße definieren | Frage zum möglichen Messverfahren | Bedingungs- und Entscheidungsfeld |
|---|---|---|---|
| Außendurchmesser | Maß an den angegebenen Querschnitten | Kontaktpunkte, Messkraft, Ausrichtung, Auflösung? | Bauteil-/Referenztemperatur; Messunsicherheit; Grenzwertregel |
| Bohrung | Durchmesser, Form oder beides | Reichweite und Kontaktmodell? | Messtiefen und Temperaturzustand |
| Rundlaufabweichung | Rundlauf oder Gesamtrundlauf zu einem festgelegten Bezug | Bezugssimulation und Rotation? | Aufspannung und Entscheidungsregel |
| Beziehung der Dichtfläche | Rechtwinkligkeit/axiale Position | Wie wird der Bezug festgelegt? | Spannung und Temperatur |
| Gewinde | Flankendurchmesser/Profil/Klasse | Funktionslehre oder gemessenes Ergebnis? | Status der Lehre und Annahme-/Zurückweisungsregel |
| Nut | Breite, Tiefe, Radien, Position | Erreicht der Taster die Stelle ohne Messabweichung? | Stichprobenprüfung und Abstimmung zum Verfahren |
| Kegel | Winkel, Durchmesser, Länge, Kontakt oder Passung | Welche Darstellung ist maßgeblich? | Referenz und Entscheidungsregel |
| Oberflächenbeschaffenheit | Kenngröße und Funktionsfläche | Richtung, Taster-/optisches Verfahren, Grenzwellenlänge/Filter? | Auswertelänge und Abnahmeregel |
| Gesamtlänge | Endpunkte und Referenzflächen | Kontakt/Ausrichtung und Temperatur? | Gegebenenfalls thermische Korrektur |
Die NIST-Veröffentlichung zur Temperaturunsicherheit nennt Bauteiltemperatur und Wärmeausdehnungskoeffizienten als Einflussgrößen der Maßunsicherheit bei Abweichungen von der Referenztemperatur 20 °C. Das bedeutet nicht, dass jeder Prüfbericht einer Werkstatt ein Unsicherheitsbudget auf Laborniveau enthalten muss. Bei einer kritischen Messung sollte jedoch festgelegt sein, ob der Temperaturzustand eine Rolle spielt und wer für Korrektur oder Konditionierung zuständig ist.
Grenzen und verborgene Änderungen am Fertigungsablauf
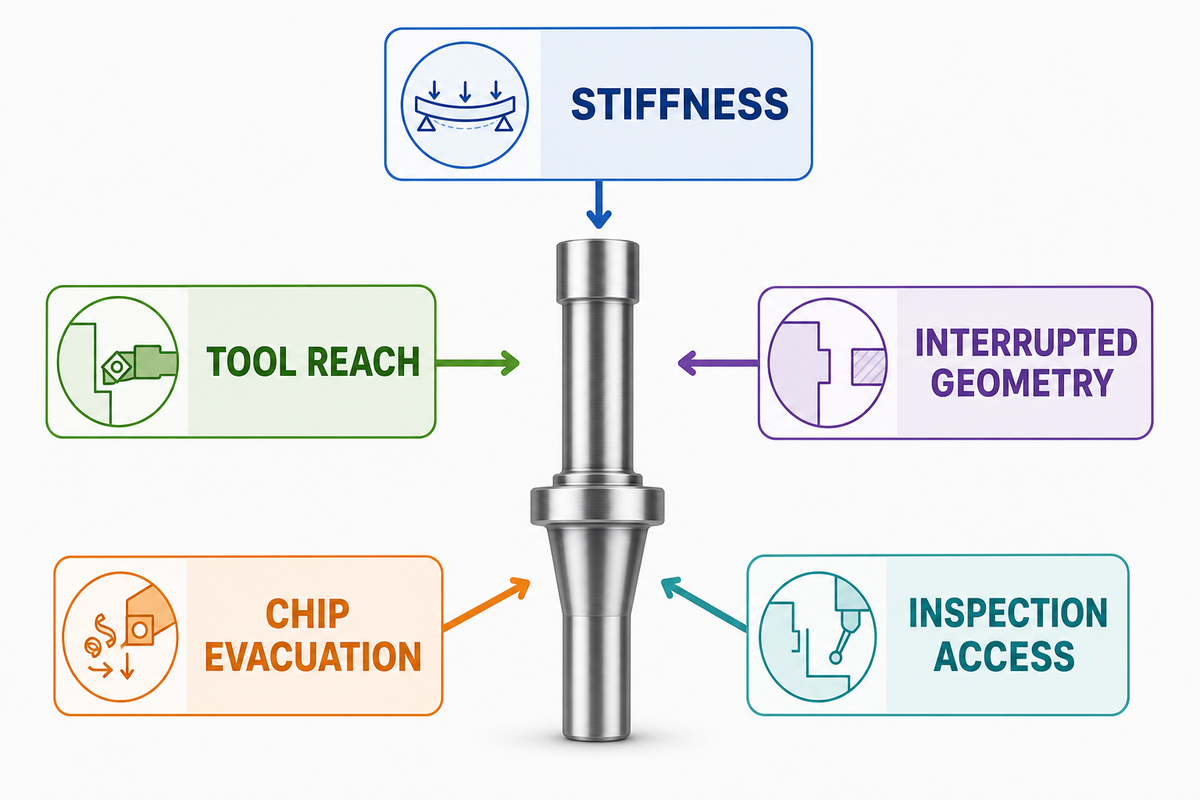
CNC-Drehen verliert an scheinbarer Einfachheit, wenn Steifigkeit, Werkzeugreichweite, unterbrochene Geometrie, Spanabfuhr oder Prüfbarkeit zum maßgeblichen Engpass werden. Selbst ein rotationssymmetrisches Teil kann zusätzliche Abstützung, eine weitere Aufspannung, Fräsen, Schleifen oder eine andere Halbzeugstrategie erfordern. Ein transparenter Fertigungsablauf benennt diese Übergaben vor der Angebotserstellung.
Eine begutachtete Studie aus 2025 zu schlanken Wellen bringt geringe Steifigkeit mit Durchbiegung beim Schneiden in Verbindung. Sie modelliert das Zusammenspiel von Schnittkraft, Spannung, Wellengestalt, rückgekoppelter Durchbiegung und Durchmesserfehler. Daraus ergibt sich kein allgemeingültiger Grenzwert für das Verhältnis von Länge zu Durchmesser. Fragen Sie, wie die vorgeschlagene Abstützung und Arbeitsfolge für diesen Werkstoff und diese Geometrie validiert wurden.
Welche Nachteile hat CNC-Drehen?
CNC-Drehen eignet sich weniger, wenn die kritische Geometrie überwiegend nicht rotationssymmetrisch ist, außermittiger Werkzeugzugang dominiert, schlanke Bereiche sich durchbiegen, tiefe Innengeometrie den Zugang von Werkzeugen oder Messlehren einschränkt, unterbrochene Schnitte die Stabilität beeinträchtigen oder ein zweites Verfahren die Endgenauigkeit bestimmt. Dadurch wird Drehen nicht „schlecht“; vielmehr ändern sich die Reihenfolge von Geometrieelementen und Aufspannungen sowie die Nachweise, die für die Freigabe des Teils erforderlich sind.
Wann Sie keinen reinen Drehablauf beauftragen sollten
- Akzeptieren Sie keinen „reinen Drehablauf“, wenn kritische Abflachungen, Taschen, Querbohrungen oder Bezugsbeziehungen eine nicht angebotene zusätzliche Aufspannung erfordern.
- Akzeptieren Sie keinen Grenzwert für schlanke Wellen, wenn Angaben zu Werkstoff, freier Länge, Durchmesser, Abstützung, Schnittkraft und Validierung fehlen.
- Akzeptieren Sie keine Aussage wie „Oberflächenbearbeitung inklusive“, wenn Kenngröße, Wert, Fläche, Richtung, Filterung und Zustand vor oder nach der Oberflächenbearbeitung fehlen.
- Akzeptieren Sie keinen allgemein gültigen Toleranzbereich als Beleg dafür, dass das angebotene Prüfverfahren für jedes kritische Geometrieelement geeignet ist.
Häufig gestellte Fragen
Diese FAQs zur CNC-Bearbeitung behandeln das Verfahren und die Nachweise, die einer Beschaffungsentscheidung für CNC-Teile zugrunde liegen. Sie ersetzen weder die Machbarkeitsprüfung anhand der technischen Zeichnung noch begründen sie ein allgemeines Versprechen für jeden Werkstoff, jede Toleranz oder jede Stückzahl.
Was ist CNC-Drehen?
Beim CNC-Drehen rotiert ein Werkstück, während gesteuerte Werkzeuge während der Zerspanung Durchmesser, Dichtflächen, Bohrungen, Nuten, Kegel, Gewinde und andere axiale Geometrieelemente um eine gemeinsame Achse erzeugen.
CNC-Drehen ist ein spanendes Fertigungsverfahren, bei dem das Werkstück rotiert und Schneidwerkzeuge sich auf gesteuerten Bahnen bewegen. Typischerweise entstehen dabei Durchmesser, Dichtflächen, Bohrungen, Nuten, Kegel und Gewinde. Bei rotationssymmetrischer Geometrie ist Drehen ein naheliegender Ausgangspunkt. Quermerkmale, Werkstückspannung, Werkstoffzustand, Prüfbarkeit und Folgeprozesse bestimmen jedoch weiterhin den vollständigen Fertigungsplan.
Worin unterscheidet sich CNC-Drehen vom Fräsen?
Beim Drehen rotiert das Werkstück; beim Fräsen rotiert normalerweise das Werkzeug am festgespannten Werkstück. Für kombinierte Teile können beide Verfahren und mehrere Aufspannungen erforderlich sein.
Drehen eignet sich für Geometrieelemente um eine Rotationsachse, während Fräsen bei ebenen, taschenförmigen oder asymmetrischen Geometrien flexibel ist. Moderne Drehzentren können mit angetriebenen Werkzeugen ausgestattet sein, sodass die Verfahren nicht immer getrennt ablaufen. Ordnen Sie Geometrieelemente und Aufspannungen einzeln zu. Vergleichen Sie anschließend Werkzeugzugang, Bezugsstetigkeit, Werkstückspannung, Prüfung und Wirtschaftlichkeit der Losgröße, bevor Sie eine Arbeitsfolge auswählen.
Welche Toleranzen kann CNC-Drehen einhalten?
Eine einzelne Toleranzangabe beschreibt nicht jedes gedrehte Geometrieelement: Geometrie, Werkstoffzustand, Werkstückspannung, Temperaturzustand, Fertigungsablauf und Messverfahren beeinflussen das erreichbare Ergebnis am freigegebenen Teil.
Die erreichbare Genauigkeit hängt von Größe und Geometrie des Geometrieelements, Werkstoffzustand, Werkstückspannung, Maschinenzustand, Werkzeugzugang, Temperaturzustand, Fertigungsablauf und Messverfahren ab. Legen Sie für kritische Geometrieelemente funktional begründete Toleranzen fest und bitten Sie den Lieferanten, den Fertigungsablauf und die Nachweise dafür zu bestätigen. Verwenden Sie eine allgemeine Toleranzangabe auf einer Website nicht als Nachweis für einen konkreten Auftrag.
Welche Werkstoffe eignen sich für Drehteile?
Viele Metalle und Kunststoffe lassen sich drehen. Den Fertigungsablauf bestimmen jedoch die genaue Werkstoffsorte, Produktform, der Werkstoffzustand, die Härte, die Einsatzbedingungen, die Rückverfolgbarkeit, die Geometrie und die Prüfanforderungen.
Bei der Werkstoffprüfung sollten Werkstoffsorte, Produktform, Zustand, Härte oder wärmebehandelter Zustand, Verfügbarkeit des Halbzeugs, Regelungen für Ersatzwerkstoffe, Einsatzbedingungen und Anforderungen an die Rückverfolgbarkeit berücksichtigt werden. Werkstofffamilien mit gleicher Grundbezeichnung können sich je nach Zustand, Charge, Halbzeuggröße und Vorbearbeitung unterschiedlich verhalten. Stangenmaterial, Schmiedeteile, Gussteile oder Rohre können mit unterschiedlichen Bearbeitungszugaben, Verformungen und Fragen zur Rückverfolgbarkeit auf die Drehmaschine kommen. Stimmen Sie Geometrie, Toleranzen, Oberflächenanforderungen, Folgeprozesse, Prüfzustand und zulässige Ersatzwerkstoffe anhand der genauen Werkstoffangabe ab. So wird verhindert, dass eine vertraute Legierungsbezeichnung falsche Erwartungen an die Zerspanbarkeit oder Eignung des Fertigteils weckt.
Beweist ein bestandenes Erstmuster, dass die Fertigung stabil läuft?
Ein bestandenes Erstmuster belegt die Prüfung des betreffenden Teils nach einem bestimmten Zeichnungsstand und Fertigungsablauf. Es belegt jedoch weder das Prozessverhalten noch die Wiederholbarkeit oder die kontrollierte Umsetzung von Änderungen bei späteren Fertigungsfreigaben.
Für die Fertigungsfreigabe können außerdem kontrollierte Zeichnungsstände, wiederholbare Werkstückspannung, Prozessüberwachung, Prüfhäufigkeit, Regeln für den Werkzeugwechsel, der Umgang mit Abweichungen und Auslöser für eine erneute Freigabe erforderlich sein. Welche Nachweise benötigt werden, hängt vom Käuferrisiko und den vertraglichen Anforderungen ab. Für jeden Drehauftrag gilt keine einheitliche Mindestanzahl an Prüfmustern.
Abgrenzung zwischen Konstruktionsleitfaden und kommerzieller Seite
Dieser Artikel behandelt Geometrie, Bezugübertragung, Zeichnungsdefinition, Oberflächenbeschaffenheit und Prüfverfahren. Die kommerzielle Seite behandelt separat auftragsspezifische Fähigkeiten und den Umfang des Angebots.
Bestätigung des auftragsspezifischen Umfangs durch Zhenling ansehen →Warum dieser Leitfaden Verfahren und Fähigkeiten getrennt behandelt
Angaben zum Unternehmen und zu den Werkstofffamilien beruhen auf Informationen aus erster Hand, die im Projektbrief festgehalten wurden. Externe Quellen von NIST, JCGM und ISO sowie begutachtete Fachpublikationen und offengelegte Branchenquellen stützen die im Leitfaden beschriebenen Methoden für Einkäufer. Maschinenlisten, Zertifizierungsangaben oder allgemeine Toleranzen werden nicht als Nachweis für einen bestimmten Auftrag ausgegeben.
Verwandte Artikel
- Fertigungsabläufe für CNC-Bearbeitungsdienstleistungen — Einstieg in die Übersicht der Verfahrensfamilien.
- Schnelles CNC-Prototyping — Lernteile von der Fertigungsfreigabe unterscheiden.
- Nachweise zur Präzisions-CNC-Bearbeitung — Abgrenzungen bei Definition und Messung untersuchen.
- Eingangsgrößen für die Zerspanung von Kohlenstoffstahl — Fragen zu Werkstoffsorte, Zustand und Prüfung vorbereiten.
Referenzen und Quellen
- Integration vorläufiger Konstruktions- und Fertigungsplanung — National Institute of Standards and Technology.
- STEP-basierte, geometrieelementorientierte Prozessplanung — National Institute of Standards and Technology.
- Aufspannungen für die Werkstückspannung festlegen — Cutting Tool Engineering.
- Katalogeintrag zu ISO 2768-1:1989 — International Organization for Standardization.
- Zukünftiger Katalogeintrag zu ISO 2768 — International Organization for Standardization.
- Katalogeintrag zu ISO 22081:2021 — International Organization for Standardization.
- Katalogeintrag zu ISO 21920-1:2021 — International Organization for Standardization.
- Grundlagen der Oberflächenmessung — Quality Magazine; die Beispiele wurden dem Messtechnikhersteller Mahr Federal zugeschrieben.
- VIM 2.41: Metrologische Rückverfolgbarkeit — Joint Committee for Guides in Metrology.
- Messunsicherheit 101 — Quality Magazine; zitierter Praktiker, beschäftigt bei Pratt & Whitney Measurement Systems, einem Anbieter von Messgeräten.
- Unsicherheiten bei Längenmessungen unter nicht standardisierten Temperaturbedingungen — National Institute of Standards and Technology.
- Analytische Modellierung des parallelen multidirektionalen Zerspanens schlanker Wellen — International Journal of Mechanical Sciences.
- Prozessstabilität beurteilen — National Institute of Standards and Technology.