
Póngase en contacto con Zhenling

Actualizado en agosto de 2026 · Guía para compradores basada en fuentes citadas y en el brief del proyecto registrado
Un proyecto de torneado CNC debe evaluarse como una secuencia que va de datos de diseño controlados a piezas aceptadas, no como una promesa asociada al nombre de una máquina. Esta guía ayuda a los ingenieros de diseño y a los equipos de calidad a decidir qué debe tornearse, qué podría requerir otro proceso y qué evidencia vincula el plano con la inspección.
Esa distinción es importante.
Un servicio de torneado CNC es un proceso de fabricación en el que herramientas programadas cortan una pieza de trabajo en rotación; el plan de inspección acordado determina si se acepta la pieza terminada.
Una guía de torneado CNC es una referencia de diseño e inspección que explica los fundamentos del torneado CNC como proceso de fabricación. El control numérico por computadora coordina el movimiento de la máquina y las herramientas, pero para comprender el torneado, el comprador aún debe seguir la geometría, la sujeción de la pieza, la transferencia de referencias y la inspección como una secuencia integrada.
En términos prácticos, una máquina de torneado CNC es una máquina CNC que hace girar el material en bruto mientras una herramienta programada retira material. El uso de un torno CNC permite producir con eficiencia piezas cilíndricas y otras piezas mecanizadas centradas en un eje, pero la forma deseada por sí sola no define toda la operación de mecanizado. El proceso de torneado CNC aún debe considerar el acceso durante el montaje, la continuidad de las referencias, la inspección y cualquier operación que se realice en otra máquina.
En el torneado CNC, la pieza de trabajo gira mientras las herramientas de corte controladas forman características redondas. Una decisión de compra bien fundamentada también considera el estado del material, las características fuera de eje, la sujeción de la pieza, la tolerancia, el método de medición, el volumen de producción y cualquier operación secundaria de fresado, rectificado o acabado.
Especificaciones rápidas: qué define esta guía
| Pregunta sobre la adecuación de la pieza | ¿Qué características favorecen el torneado, el fresado, las herramientas motorizadas, el rectificado o una secuencia combinada? |
| Pregunta sobre el plano | ¿Qué dimensiones, referencias, roscas y requisitos de textura superficial son contractuales? |
| Pregunta sobre la inspección | ¿Cuál es el mensurando, el método, el estado térmico, la incertidumbre y el criterio de aceptación? |
| Pregunta sobre la sujeción de la pieza | ¿Qué cara de posicionamiento, soporte y relaciones entre referencias deben conservarse en cada montaje? |
| Pregunta sobre la superficie | ¿Qué parámetro, dirección, longitud de corte, filtro y área funcional definen el requisito? |
| Pregunta sobre la máquina | ¿Qué función de husillo, eje, soporte o herramienta motorizada requiere realmente la secuencia propuesta? |
| Pregunta sobre transferencias | ¿Qué características pasan a una fresadora, rectificadora o proceso externo, y qué referencia se conserva en esa transferencia? |
| Pregunta sobre posibles fallas | ¿Qué condición de acceso, rigidez, temperatura o medición invalidaría la secuencia propuesta? |
| Límite de la evidencia | ¿Qué resultado verifica la característica bajo las condiciones de medición reales del plano? |
En resumen
- Que una pieza sea mayormente redonda no significa que deba hacerse solo por torneado; defina la secuencia para cada característica y montaje.
- La calibración no basta si el método y la incertidumbre no son adecuados para la característica y la decisión.
- Valores de superficie aislados, como Ra, pueden ocultar diferencias de forma, ondulación, perfil y filtrado.
- Un nuevo amarre puede romper una relación entre referencias que de otro modo sería válida, así que trace las transferencias entre montajes antes de elegir una secuencia.
Qué hace el torneado CNC y dónde es adecuado
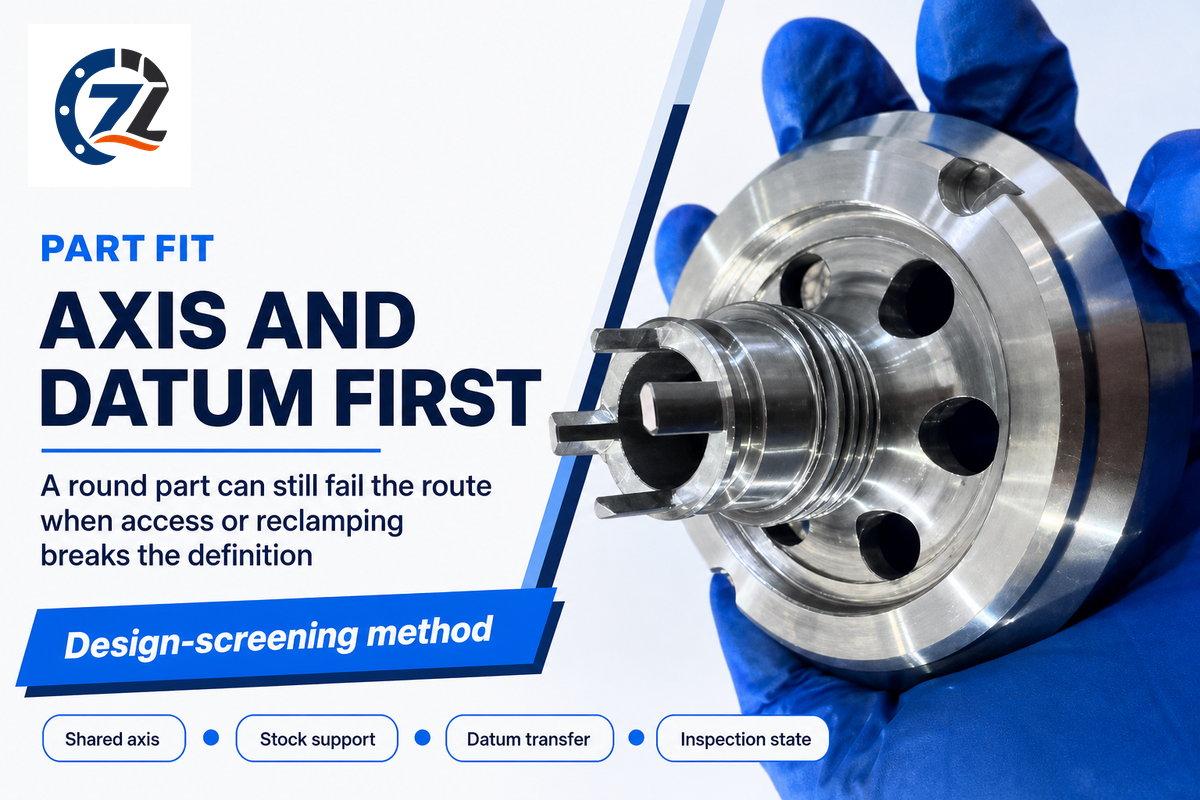
Durante el torneado CNC, se retira material mientras la pieza de trabajo gira, por lo que es un punto de partida natural para diámetros, caras, barrenos, ranuras, conos y roscas dispuestos alrededor de un mismo eje. La adecuación para una pieza depende de varios factores: el material, el acceso a las características, la sujeción, la tolerancia, el estado superficial, el volumen y el ritmo de producción pueden llevar características individuales a otras operaciones.
El resumen de planificación de fabricación del NIST menciona el material, la forma, la complejidad geométrica, las características, las dimensiones, la tolerancia, el estado superficial, el volumen de producción y el ritmo de producción como datos para la planificación. Esta lista ayuda a corregir el atajo común de que «pieza redonda equivale a torno». La simetría rotacional es un indicio para elegir una secuencia, pero no define por sí sola toda la secuencia.
El torneado CNC moderno utiliza un programa CNC que coordina la velocidad del husillo, los ejes de la máquina y el movimiento de la herramienta alrededor de la pieza en rotación; un alimentador de barras puede automatizar el suministro de material a un centro de torneado, mientras que un centro de torneado CNC sin ese equipo sigue la misma lógica geométrica y de referencias.
Auditoría de fallas en la transferencia de referencias
Cinco preguntas prácticas permiten detectar dónde una secuencia de torneado podría perder de vista el diseño: ¿Comparten un eje las superficies críticas? ¿Se puede soportar el material en bruto sin ocultar alguna característica? ¿Qué requisitos se generan en el mismo montaje? ¿Qué relaciones deben conservarse al volver a sujetar la pieza? ¿Qué características requieren una condición de inspección independiente?
Materiales para torneado CNC: el estado del material en bruto es parte de la evaluación
Las familias de materiales no determinan una única receta de corte ni un único resultado dimensional. Su solicitud de cotización debe indicar el grado, la forma del producto, la condición, el procesamiento térmico, la política de sustitución, la trazabilidad requerida y cualquier operación secundaria. Estos datos afectan el desgaste de la herramienta, la deflexión, el comportamiento térmico, el material excedente y la planificación de la inspección antes de que cambien la descripción comercial.
Las opciones de materiales para mecanizado abarcan piezas metálicas y plásticas, pero la etiqueta de una familia de materiales no define su uso final. Las piezas metálicas pueden requerir especificaciones de dureza, procesamiento térmico, trazabilidad o resistencia a la corrosión; un trabajo de mecanizado CNC de aluminio puede plantear otras preguntas sobre el material en bruto, la deformación, el acabado y la inspección. La forma del producto también importa: una barra, un tubo, una pieza forjada y una pieza fundida no llegan a la máquina de torneado con el mismo excedente de material ni el mismo historial de tensiones residuales.
Zhenling informa tener experiencia con aceros al carbono y aleados, grados de acero inoxidable, aleaciones de aluminio y familias de aleaciones de níquel. Esta lista sirve para iniciar una revisión de materiales, pero no aprueba un grado para condiciones de presión, temperatura, corrosión, dureza o carga cíclica. La decisión sigue dependiendo de una revisión específica del plano y la aplicación. Para ampliar la información sobre materiales, consulte estas consideraciones para el mecanizado de acero inoxidable.
Entre las aplicaciones del torneado CNC se encuentran ejes, bujes, cuerpos roscados, tapones y otras piezas torneadas por CNC dispuestas alrededor de un eje. Las piezas complejas también pueden ser candidatas, siempre que se puedan definir la secuencia para sus características fuera de eje, el soporte y el acceso para la inspección sin omitir una segunda operación.
Secuencias de torneado CNC, fresado y procesos combinados
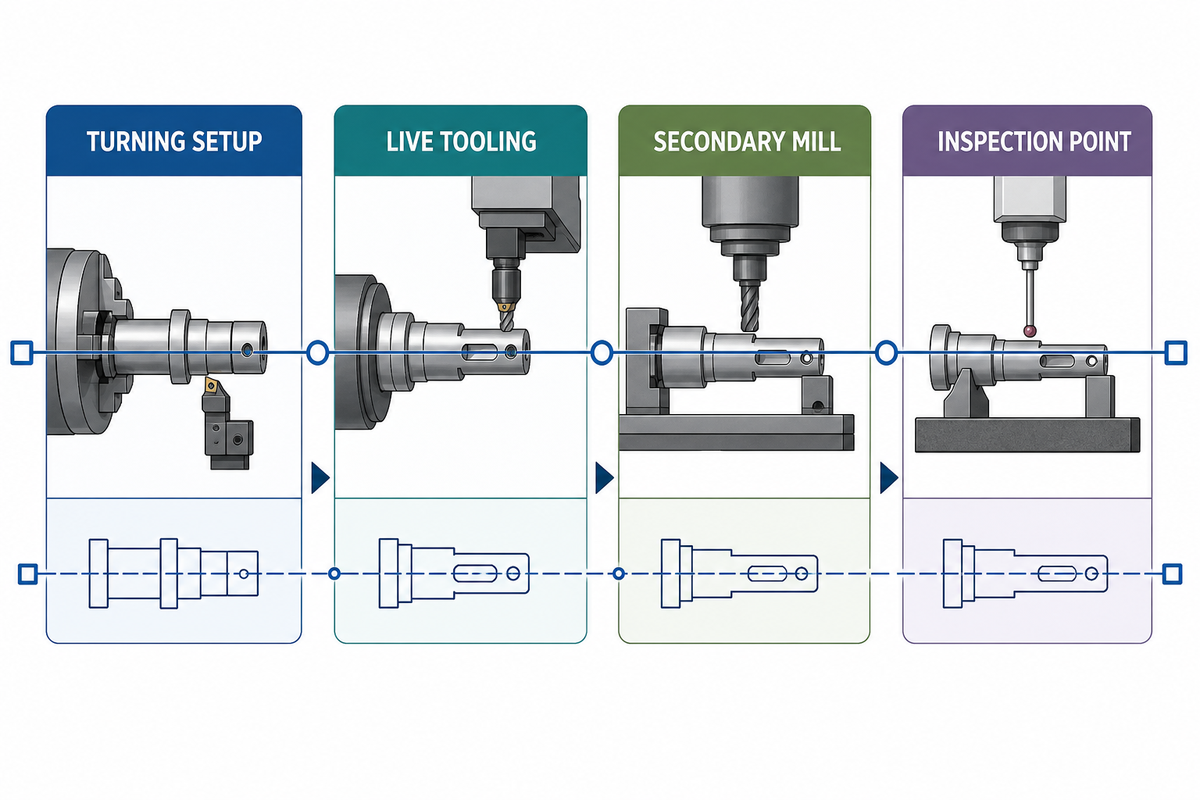
Una secuencia que combina torneado CNC y fresado depende de decisiones para cada característica, no de etiquetas contrapuestas para toda la pieza. Un componente puede empezar en un torno CNC, incorporar características transversales con herramientas motorizadas, pasar a una fresadora para mecanizar geometrías inaccesibles y terminar con rectificado u otro proceso superficial. La continuidad entre montajes determina si esa secuencia conserva el diseño.
El torneado y el fresado pueden compartir un plan de referencias, pero no son procesos intercambiables. En el torneado CNC gira la pieza de trabajo; normalmente, en el fresado gira la herramienta de corte. Las operaciones de fresado y taladrado suelen mecanizar las caras planas o las características transversales a las que no se llega con un montaje de torneado. Distintos tipos de equipos CNC pueden realizar varias operaciones, pero el plano sigue determinando cuál corresponde en cada etapa.
El registro del NIST sobre planificación de procesos basada en características geométricas respalda el uso de características de fabricación y planes de proceso. De ahí se desprende, en la práctica, que conviene comparar la secuencia descrita en el plan de proceso, incluido dónde se mecaniza cada característica, qué referencia se conserva durante la transferencia y dónde se inspecciona. No apruebe una secuencia basándose únicamente en la frase «capacidad multieje».
Asigne cada característica a un montaje y una inspección
Este mapa de cuellos de botella ocultos convierte el plano de una pieza en un registro de secuencias. Ofrece más detalle que «torneado frente a fresado» porque una secuencia con menos montajes también puede fallar si limita el acceso de la herramienta, deforma la pieza de trabajo o aleja la inspección de la referencia funcional.
- Enumere las características críticas: identifique diámetros, barrenos, caras, roscas, orificios transversales, planos, ranuras y superficies funcionales.
- Asigne la operación probable: torneado, mandrinado, taladrado, fresado con herramientas motorizadas, fresado secundario, rectificado o acabado.
- Agrupe las operaciones en montajes: registre la cara de posicionamiento, el método de sujeción o soporte y el acceso a las características.
- Indique las transferencias de referencias: muestre qué relación funcional debe conservarse en cada nuevo amarre o traslado entre estaciones de trabajo.
- Asigne puntos de inspección: defina cuándo y cómo se mide cada característica crítica.
- Indique los procesos externos: especifique quién se encarga del procesamiento térmico, el recubrimiento, el rectificado u otro trabajo subcontratado.
- Compare las secuencias cotizadas: compruebe si los proveedores cotizaron la misma secuencia, evidencia y alcance del control de cambios.
Fresado CNC o torneado: ¿qué secuencia necesita cada característica?
Elija el proceso para cada característica. El torneado suele ser el punto de partida cuando la geometría funcional es rotacional y se puede acceder a ella con un montaje de torneado estable. El fresado es más probable para caras planas amplias, cavidades, patrones asimétricos o características cuyo acceso y cadena de referencias se definen mejor en una fresadora. Las piezas combinadas pueden requerir ambos procesos; la secuencia debe indicar las transferencias entre montajes. La secuencia del servicio de fresado CNC de Zhenling para características no rotacionales requiere una revisión comercial independiente.
Las ventajas del control CNC se aprovechan mejor cuando el equipo elegido, el programa, la sujeción y el plan de verificación se ajustan a la secuencia de características. Los centros de torneado CNC, una máquina de torneado básica y una plataforma de torneado y fresado pueden producir piezas, pero no ofrecen las mismas posibilidades de acceso CNC. El plan de proceso debe especificar qué piezas CNC se fabrican en cada montaje, dónde el mecanizado de precisión depende de la continuidad de las referencias y si la secuencia de torneado cotizada incluye una fresadora o rectificadora independiente.
Operaciones de torneado que afectan la viabilidad
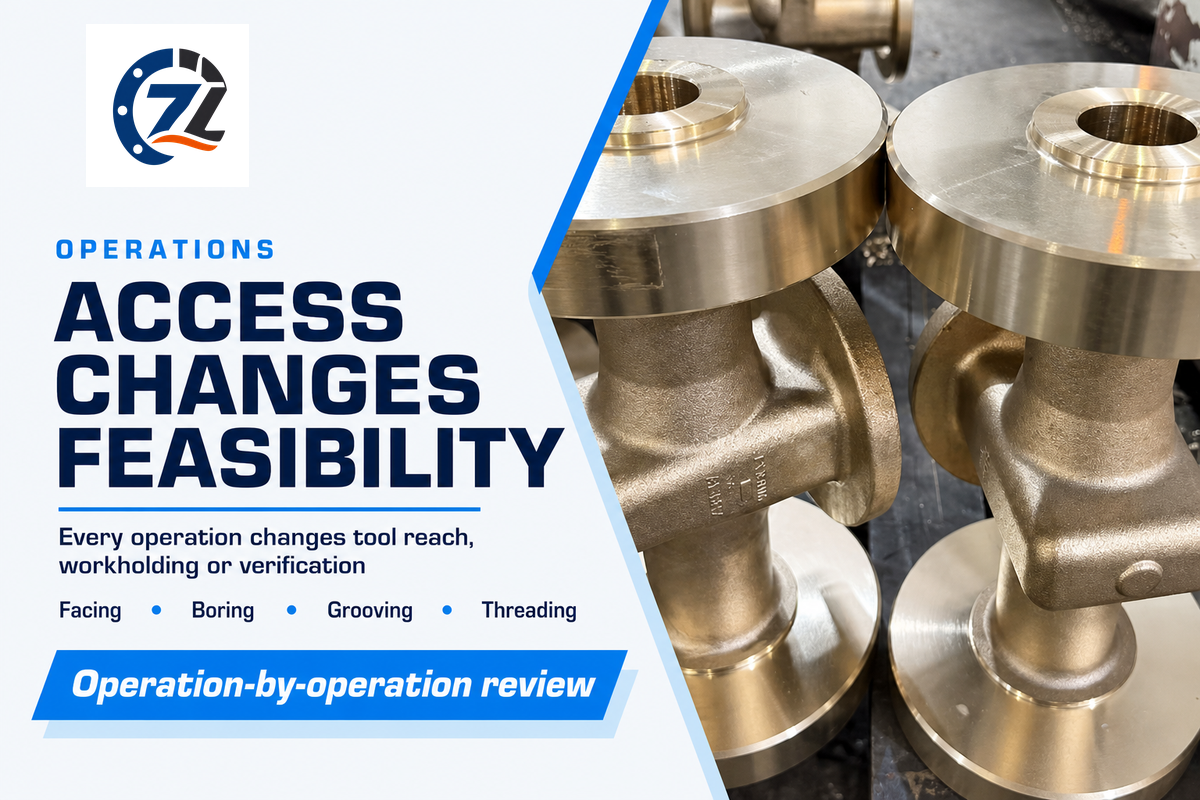
Las operaciones de torneado modifican más que el tiempo de ciclo. El refrentado establece referencias axiales; el mandrinado añade restricciones de alcance de la herramienta y medición; el ranurado concentra la fuerza en una herramienta estrecha; el roscado añade requisitos de forma y calibres; y las herramientas motorizadas permiten el acceso fuera de eje. Cada operación debe vincularse con sus consecuencias para la sujeción, las referencias, las herramientas y la inspección.
Un montaje de torneado puede combinar varias operaciones de torneado CNC, pero cada operación sigue teniendo consecuencias distintas para el acceso y la verificación. El taladrado y otros tipos de operaciones pueden compartir la orientación del husillo y, aun así, requerir herramientas, avances, controles de viruta y métodos de inspección diferentes.
Entre los tipos comunes de torneado CNC se encuentran el torneado básico, el escalonado, el de contorno y el cónico. Cada tipo resuelve relaciones distintas entre las características, mientras que las ventajas del torneado CNC son mayores cuando predominan las características rotacionales en el proceso de corte; los sistemas de torneado avanzados pueden ampliar el acceso y el torneado manual sigue dependiendo más del control del operador.
Un artículo de Cutting Tool Engineering sobre la sujeción de piezas explica que, por lo general, en la primera operación de torneado se posiciona la pieza desde una cara primaria y, en operaciones posteriores, desde una cara mecanizada. También advierte que la sujeción, el calor y las relaciones entre elementos geométricos pueden cambiar los resultados. Por eso, la solicitud de cotización debe especificar la sujeción de la pieza cuando se trate de piezas difíciles.
Tolerancias, textura superficial y estrategia de planos para torneado CNC
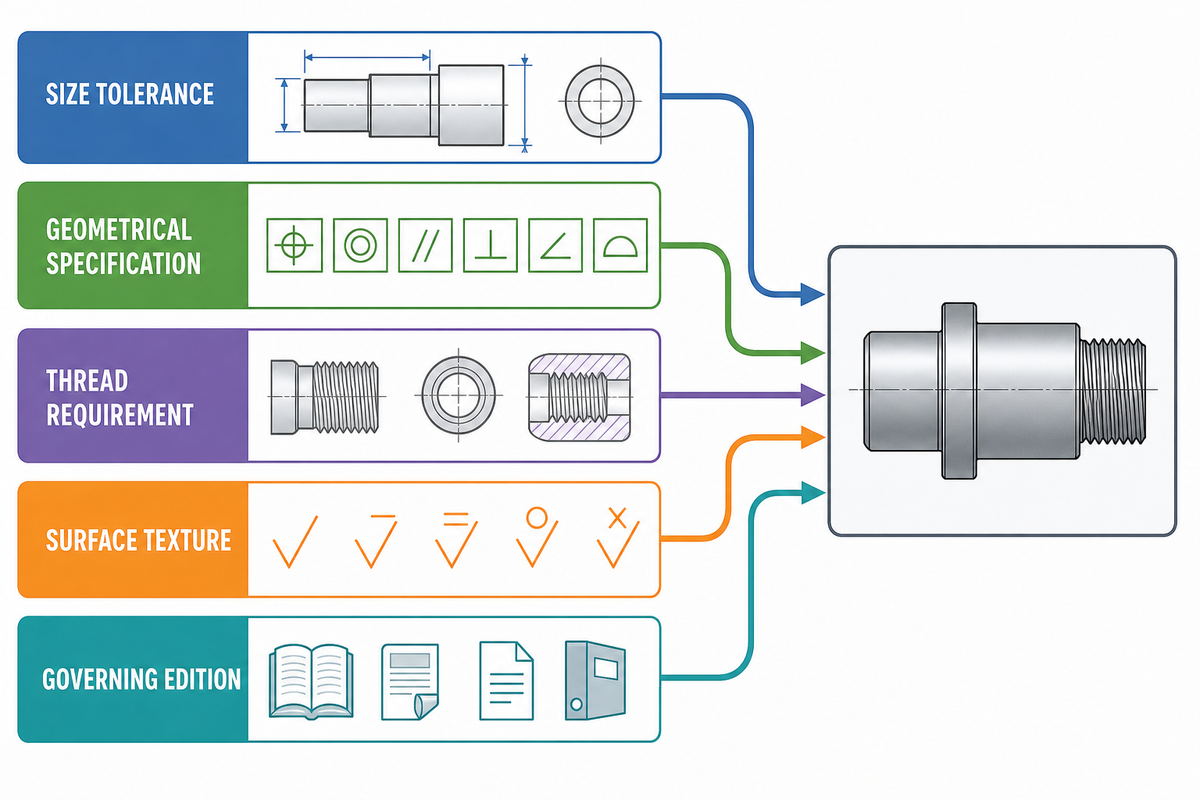
Las definiciones de torneado listas para cotizar separan las tolerancias dimensionales, las especificaciones geométricas, los requisitos de rosca y la textura superficial, en lugar de agruparlos en una nota general. Los documentos contractuales deben identificar la publicación y la edición aplicables, incluir controles más estrictos solo donde la función lo requiera e indicar suficientes condiciones de medición para comparar los resultados de los proveedores.
Cada valor controlado debe incluir su unidad. A modo de notación, «25 mm de diámetro», «0.8 µm Ra» y «20 °C de temperatura de referencia» muestran pares completos de valor y unidad; no son especificaciones recomendadas ni afirmaciones sobre la capacidad de un proveedor. El valor, el símbolo, la tolerancia, la dirección de medición y la condición de referencia reales deben provenir de la definición de diseño aprobada.
Un archivo CAD ayuda a comunicar la geometría, pero no es automáticamente la autoridad completa para el diseño de mecanizado CNC. El plano o la definición basada en el modelo debe especificar unidades, revisión, referencias, tolerancias, roscas, requisitos superficiales y la regla que rige los conflictos. Este paquete controlado permite tomar decisiones de mecanizado y torneado de precisión según la función, en lugar de basarse en una tabla genérica de capacidades de un sitio web.
La página oficial del catálogo de ISO para 2768-1:1989 indica que la publicación se revisó y confirmó en 2022 y sigue vigente. La futura ISO 2768 se encuentra en la etapa 60.00 de publicación y se espera que la reemplace. Hasta que un contrato adopte la nueva edición, «futura» no significa «ya vigente».
ISO 22081:2021 aborda las especificaciones geométricas generales y las especificaciones dimensionales generales, mientras que ISO 21920-1:2021 aborda la indicación de la textura superficial de perfil. Citar el alcance del catálogo no reproduce las normas ni las convierte en requisitos automáticos. Los documentos de compra deben invocar la edición aplicable.
📐 Nota de ingeniería
Una nota de tolerancia general es una alternativa para las dimensiones que no tienen indicaciones individuales. No justifica dejar ambiguos los diámetros funcionales, el descentramiento, las roscas, las superficies de sellado ni las condiciones de medición.
Por qué un valor Ra aislado puede no ser comparable
Un artículo de Quality Magazine con ejemplos proporcionados por el fabricante de equipos de metrología Mahr Federal distingue entre forma, ondulación y rugosidad, y muestra que dos perfiles visiblemente distintos pueden tener el mismo valor Ra. Por ello, los compradores deben especificar el parámetro, el valor y las unidades, la dirección de medición, la condición de corte o filtrado, la longitud de evaluación cuando corresponda y el área funcional. Así, los proveedores pueden confirmar el método en vez de adivinar a partir de «acabado liso».
Planificación de la inspección y aceptación en el torneado CNC
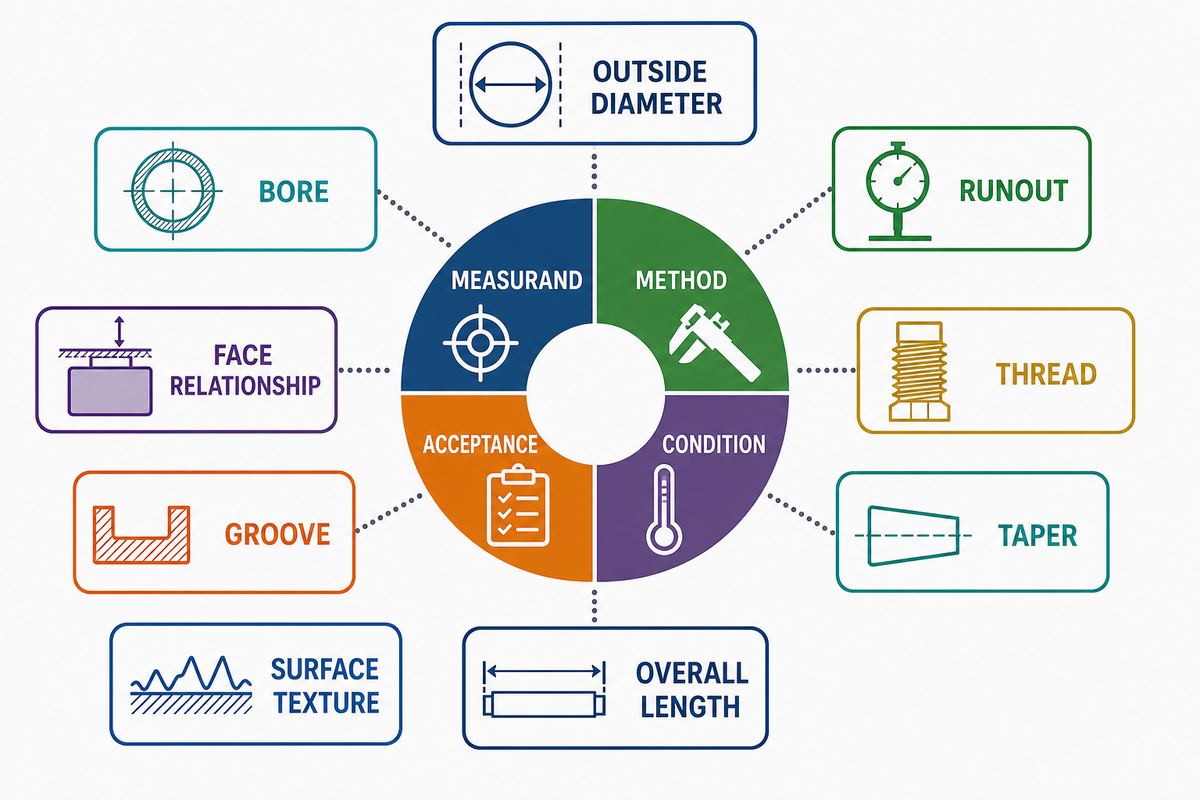
La planificación de la inspección empieza por definir la magnitud que se desea medir y, luego, seleccionar un método cuyo modelo, resolución, incertidumbre, acceso y condiciones térmicas sean adecuados para esa magnitud. Los registros de calibración respaldan la trazabilidad, pero los compradores también necesitan un criterio de decisión que explique cómo se manejan los resultados cercanos al límite de la especificación.
Esa decisión cobra especial importancia cuando el diámetro, la conicidad, la rosca, la textura superficial y la relación entre referencias deben aceptarse en distintos estados de medición, porque incluso un instrumento calibrado puede responder a la pregunta equivocada si su modelo de contacto, alineación, temperatura o criterio de decisión no se ajusta al plano.
La nota 5 de VIM 2.41 del JCGM establece que la trazabilidad metrológica por sí sola no demuestra que la incertidumbre sea adecuada para un propósito ni que no haya errores. El NIST también pregunta qué detecta realmente el instrumento, no solo qué pretende medir el operador.
«Por lo general, procuramos probar nuestros instrumentos con mediciones similares a aquellas para las que se utilizarán».
Tablero de correspondencia de métodos de medición: 9 campos
Complete una fila por cada característica crítica. «CMM calibrada» o «inspección con micrómetro» no constituyen un plan completo: la fila debe vincular la definición de la característica con su estado térmico, el modelo del método, la incertidumbre y la decisión de aceptación.
| Tipo de característica | Defina el mensurando | Pregunta sobre el método posible | Campo de condición o decisión |
|---|---|---|---|
| Diámetro exterior | Dimensión en las secciones indicadas | ¿Puntos de contacto, fuerza, alineación y resolución? | Temperatura de la pieza y de referencia; incertidumbre; criterio para el límite |
| Barreno | Diámetro, forma o ambos | ¿Alcance y modelo de contacto? | Ubicaciones de profundidad y estado térmico |
| Descentramiento | Descentramiento circular o total respecto de la referencia indicada | ¿Simulación de la referencia y rotación? | Montaje y criterio de decisión |
| Relación entre caras | Perpendicularidad/ubicación axial | ¿Cómo se establece la referencia? | Sujeción y temperatura |
| Rosca | Diámetro de paso/forma/clase | ¿Calibre funcional o resultado medido? | Estado del calibre y criterio de aceptación o rechazo |
| Ranura | Ancho, profundidad, radios y ubicación | ¿Puede llegar la sonda sin sesgo? | Muestreo y acuerdo sobre el método |
| Conicidad | Ángulo, diámetros, longitud, contacto o ajuste | ¿Qué representación prevalece? | Referencia y criterio de decisión |
| Textura superficial | Parámetro y área funcional | ¿Dirección, método con palpador u óptico, corte o filtro? | Longitud de evaluación y criterio de aceptación |
| Longitud total | Puntos extremos y caras de referencia | ¿Contacto, alineación y temperatura? | Corrección térmica, si corresponde |
La publicación del NIST sobre incertidumbre de temperatura identifica la temperatura de la pieza y los coeficientes de expansión térmica como factores que contribuyen a la incertidumbre dimensional cuando se está fuera de la referencia de 20 °C. Esto no significa que todo informe de taller deba incluir un presupuesto de incertidumbre de nivel de laboratorio. Significa que un plan de medición crítica debe indicar si importa el estado térmico y quién se encarga de la corrección o del requisito de acondicionamiento.
Limitaciones y cambios ocultos en la secuencia
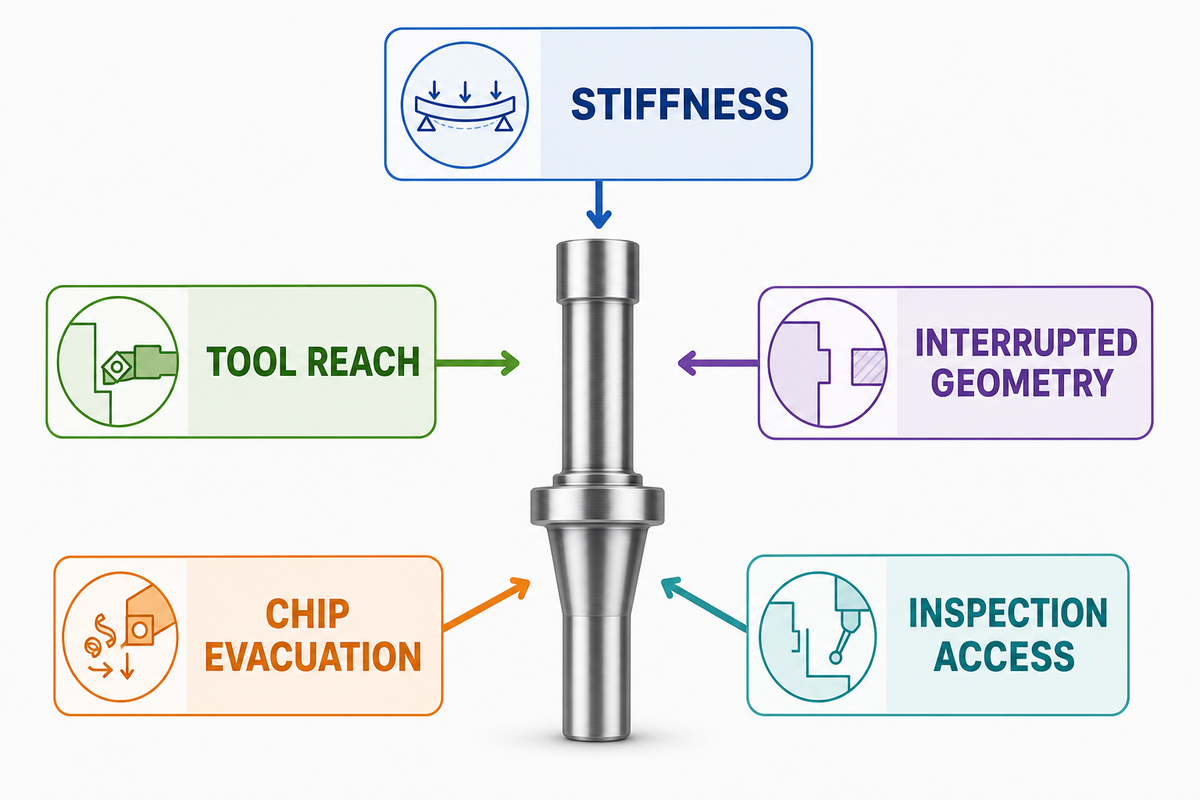
El torneado CNC pierde su aparente sencillez cuando la rigidez, el alcance de la herramienta, la geometría interrumpida, la evacuación de viruta o el acceso para la inspección se convierten en la principal limitación. Incluso una pieza rotacional puede requerir soporte adicional, otro montaje, fresado, rectificado o una estrategia distinta para el material en bruto. Una secuencia bien definida especifica esas transferencias antes de cotizar.
Una investigación revisada por pares de 2025 sobre ejes esbeltos relaciona la baja rigidez con la flexión durante el corte y modela la interacción entre la fuerza de corte, la sujeción, la geometría del eje, la retroalimentación de la deflexión y el error de diámetro. No establece un límite universal entre longitud y diámetro. Pregunte cómo se validaron el soporte y la secuencia propuestos para este material y esta geometría.
¿Cuáles son las desventajas del torneado CNC?
El torneado CNC es menos conveniente cuando la geometría crítica es mayormente no rotacional, predomina el acceso fuera de eje, las secciones esbeltas se deforman, las características internas profundas restringen el acceso de herramientas o calibres, los cortes interrumpidos afectan la estabilidad o un segundo proceso determina la precisión final. Estas condiciones no hacen que el torneado sea «malo»; cambian la secuencia de características y montajes, así como la evidencia necesaria para liberar la pieza.
Cuándo NO comprar una secuencia exclusivamente de torneado
- No acepte una secuencia «solo de torneado» cuando los planos, las cavidades, los orificios transversales o las relaciones entre referencias críticas requieran un montaje secundario que no esté cotizado.
- No acepte un límite para ejes esbeltos que se indique sin especificar el material, la longitud sin soporte, el diámetro, el soporte, la fuerza de corte y el contexto de validación.
- No acepte que se incluya el «acabado superficial» si faltan el parámetro, el valor, el área, la dirección, el filtrado y el estado previo o posterior al acabado.
- No acepte un rango de tolerancia universal como prueba de que el método de inspección cotizado es adecuado para cada característica crítica.
Preguntas frecuentes
Estas preguntas frecuentes sobre mecanizado CNC abordan el método y la evidencia de compra que fundamentan una decisión sobre mecanizado CNC personalizado. No sustituyen una revisión de viabilidad específica del plano ni garantizan resultados generales para todos los materiales, tolerancias o volúmenes.
¿Qué es el torneado CNC?
En el torneado CNC, la pieza de trabajo gira mientras herramientas controladas crean diámetros, caras, barrenos, ranuras, conos, roscas y otras características axiales alrededor de un mismo eje durante el mecanizado.
El torneado CNC es un proceso de mecanizado sustractivo en el que la pieza de trabajo gira mientras las herramientas de corte se desplazan por trayectorias controladas. Se utiliza habitualmente para crear diámetros, caras, barrenos, ranuras, conos y roscas. La geometría rotacional hace que el torneado sea una opción probable para iniciar la secuencia, pero las características transversales, la sujeción de la pieza, el estado del material, el acceso para la inspección y los procesos secundarios siguen determinando el plan completo.
¿En qué se diferencia el torneado CNC del fresado?
En el torneado gira la pieza de trabajo, mientras que en el fresado normalmente gira la herramienta de corte contra una pieza sujeta; las piezas combinadas pueden requerir ambos procesos y más de un montaje.
El torneado es eficiente para características dispuestas alrededor de un eje de rotación, mientras que el fresado es versátil para geometrías planas, con cavidades o asimétricas. Los centros de torneado modernos pueden incorporar herramientas motorizadas, por lo que los procesos no siempre se realizan por separado. Defina las características y los montajes uno por uno, y luego compare el acceso de las herramientas, la continuidad de las referencias, la sujeción de la pieza, la inspección y la economía por lote antes de elegir una secuencia.
¿Qué tolerancias puede mantener el torneado CNC?
Ninguna tolerancia describe por sí sola todas las características torneadas, porque la geometría, el estado del material, la sujeción de la pieza, el estado térmico, la secuencia de producción y el método de medición modifican el resultado alcanzable en la pieza liberada.
La capacidad depende del tamaño y la geometría de la característica, el estado del material, la sujeción de la pieza, el estado de la máquina, el acceso de las herramientas, el estado térmico, la secuencia de producción y el método de medición. Especifique tolerancias funcionales para las características críticas y pida al proveedor que confirme la secuencia y la evidencia correspondientes. No use una tolerancia general publicada en un sitio web como prueba específica para su pedido.
¿Qué materiales son adecuados para piezas torneadas?
Se pueden tornear muchos metales y plásticos, pero el grado exacto, la forma del producto, la condición, la dureza, el entorno de servicio, la trazabilidad, la geometría y los requisitos de inspección determinan la secuencia de fabricación.
La evaluación del material debe incluir el grado, la forma del producto, la condición, la dureza o el estado tras el procesamiento térmico, la disponibilidad de material en bruto, la política sobre sustitutos, el entorno de servicio y la trazabilidad requerida. Los materiales de una misma familia nominal pueden comportarse de manera distinta según la condición, el lote, el tamaño del material en bruto y el procesamiento previo. Una barra, una pieza forjada, una fundición o un tubo pueden llegar al torno con distintos excedentes de material, deformaciones y necesidades de trazabilidad. Confirme la geometría, la tolerancia, los requisitos de superficie, los procesos secundarios, la condición de la pieza durante la inspección y los sustitutos aprobados para la línea exacta de material. Así se evita que una denominación de aleación conocida genere falsas expectativas sobre la maquinabilidad o la idoneidad de la pieza terminada.
¿Una primera pieza de producción aprobada demuestra que la producción es estable?
Una primera pieza de producción aprobada demuestra que el artículo inspeccionado cumple con una revisión y una secuencia de fabricación determinadas; no demuestra el comportamiento del proceso, la repetibilidad ni el control de cambios en las siguientes liberaciones de producción.
La liberación de producción también puede requerir revisiones controladas, sujeción repetible de la pieza, supervisión del proceso, frecuencia de inspección, reglas para el cambio de herramientas, gestión de no conformidades y criterios para volver a aprobar. La evidencia requerida depende del riesgo para el comprador y de los requisitos contractuales; no hay una cantidad universal de muestras aplicable a todos los pedidos de torneado.
Límites entre la guía de diseño y la página comercial
Este artículo abarca la geometría, la transferencia de referencias, la definición del plano, la textura superficial y el método de inspección. La página comercial aborda por separado las capacidades específicas del pedido y el alcance de la cotización.
Consulte la confirmación del alcance específico del pedido de Zhenling →Por qué esta guía separa el método de la capacidad
La información sobre la empresa y las familias de materiales se basa en datos de primera mano registrados en el resumen del proyecto. Las fuentes externas de NIST, JCGM, ISO, publicaciones revisadas por pares y fuentes comerciales identificadas respaldan los métodos para compradores. Ninguna lista de máquinas, declaración de certificación ni tolerancia general se presenta como prueba para un pedido específico.
Artículos relacionados
- Secuencias de los servicios de mecanizado CNC — comience por el centro de procesos.
- Creación rápida de prototipos CNC — distinga las piezas de prueba de las aprobadas para producción.
- Evidencia sobre mecanizado CNC de precisión — examine los límites de definición y medición.
- Datos de entrada para el mecanizado de acero al carbono — prepare preguntas sobre el grado, la condición y la inspección.
Referencias y fuentes
- Integración de la planificación preliminar del diseño y la fabricación — National Institute of Standards and Technology.
- Planificación de procesos basada en características geométricas según STEP — National Institute of Standards and Technology.
- Definición de montajes de sujeción de piezas — Cutting Tool Engineering.
- Registro de catálogo de ISO 2768-1:1989 — International Organization for Standardization.
- Registro de catálogo de la futura norma ISO 2768 — International Organization for Standardization.
- Registro de catálogo de ISO 22081:2021 — International Organization for Standardization.
- Registro de catálogo de ISO 21920-1:2021 — International Organization for Standardization.
- Conceptos básicos de medición del acabado superficial — Quality Magazine; ejemplos atribuidos al fabricante de instrumentos de metrología Mahr Federal.
- VIM 2.41: trazabilidad metrológica — Joint Committee for Guides in Metrology.
- Incertidumbre de medición 101 — Quality Magazine; profesional citado que trabaja para el proveedor de instrumentos de metrología Pratt & Whitney Measurement Systems.
- Incertidumbres en mediciones dimensionales a temperaturas no estándar — National Institute of Standards and Technology.
- Modelado analítico del corte paralelo multidireccional de ejes esbeltos — International Journal of Mechanical Sciences.
- Evaluación de la estabilidad del proceso — National Institute of Standards and Technology.






