Póngase en contacto con Zhenling

Producción en serie | Jiashan, Zhejiang, China
Servicios de mecanizado CNC de alto volumen
Para los pedidos de producción mediante CNC, se revisan la cantidad, la condición del material, la secuencia de fabricación, el plan de inspección, el empaque y el calendario de liberación conforme al plano. La documentación para servicio a presión o exportación se define para cada pedido y se confirma en la cotización por escrito. Las consultas sobre mecanizado CNC de alto volumen deben incluir la cantidad liberada, el material, la secuencia de fabricación, el plan de inspección, el empaque, el calendario de liberación y la documentación. Antes de tomar como referencia el precio, el plazo o la capacidad para el pedido concreto, revise la secuencia propuesta, los límites pendientes de definir y los registros exigidos, y distinga los datos confirmados de los supuestos comerciales o de inspección aún sin resolver.
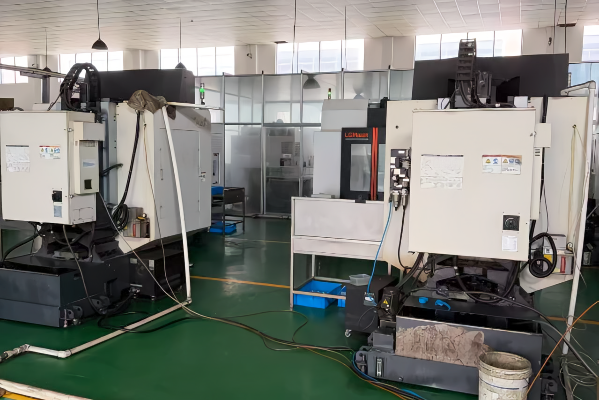
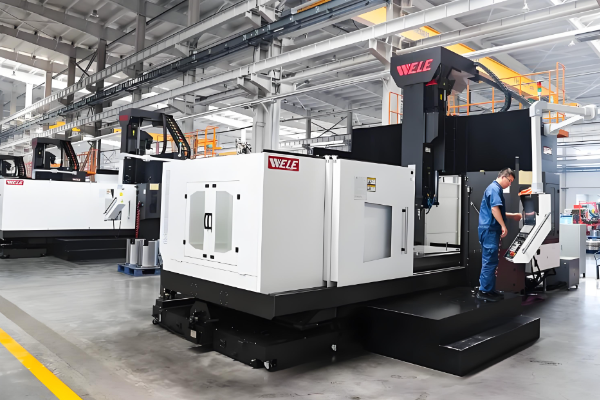
Una pequeña desviación del proceso puede dar lugar a un lote grande de piezas no conformes a medida que aumenta la cantidad. Defina la frecuencia de seguimiento, los límites de reacción, las medidas de contención y el responsable de los registros antes de liberar la producción.
Ingeniería de procesos
De los lotes de prototipos a la producción en serie: qué cambia realmente
Por eso, la producción de alto volumen requiere ingeniería, no solo supervisión. En el mecanizado manual se puede corregir una pequeña desviación, porque un operario capacitado ajusta cada pieza. En la producción en serie, las fallas aparecen de otra manera: una desviación lenta e imperceptible que solo se detecta cuando ya se han mecanizado varios cientos de piezas.
Miller es tajante respecto al riesgo de depender del conocimiento tácito. Si la respuesta a «¿cómo se mantiene la dimensión de esta pieza?» es que un solo maquinista sabe hacerlo, el proceso aún no está listo para la producción en serie.
En la producción en serie, las decisiones de montaje y las respuestas de inspección que no se documentan pueden convertir una desviación gradual en un lote grande de piezas no conformes. Antes de la liberación, el plan de control debe definir el montaje aprobado, las verificaciones, los límites de reacción y el responsable de los registros.
Por eso, la respuesta sincera a «¿qué hacen diferente en la producción en serie?» no es una lista de máquinas. Es que el montaje, las pruebas y los puntos de verificación se documentan antes de la primera corrida, y la misma hoja acompaña cada pedido repetido.
Qué cambia entre una corrida de 10 piezas y una producción de 10,000 piezas
| Aspecto | Prototipo o producción de bajo volumen | Producción de alto volumen |
|---|---|---|
| Quién controla el proceso | El operario concentra el conocimiento | El conocimiento queda en la hoja de montaje; el operario la sigue |
| Estrategia de herramental | Herramientas de corte estándar, ajustadas para cada trabajo | Herramientas de forma y herramientas separadas para desbaste y acabado a fin de evitar la acumulación de errores |
| Ajuste de herramientas | En la máquina, entre una pieza y otra | Preajustador fuera de la máquina para que el husillo siga cortando |
| Verificación | Primera pieza de producción y luego controles puntuales | Cuatro etapas: antes del corte, al inicio del proceso, durante el proceso y después del proceso |
| Control con instrumentos de medición | Equipos de medición compartidos | Juego de calibres físicos exclusivos y una pieza patrón con su registro de inspección |
| Costo de un error | Una pieza | Todas las piezas mecanizadas desde la última verificación confirmada |
Nota de ingeniería: las cuatro etapas de verificación
ETAPA 1
antes del corte
preajuste de las herramientas fuera de la máquina, verificación del montaje conforme a la hoja y confirmación de la versión del programa.
ETAPA 2
al inicio del proceso
palpado, orientación de la pieza y detección de carga incorrecta.
ETAPA 3
durante el proceso
comprobación de rotura de herramientas, seguimiento de la carga y verificación a mitad del ciclo.
ETAPA 4
después del proceso
calibres físicos, muestreo con máquina de medición por coordenadas, comparación con la pieza patrón e inspección visual.
Envíenos un plano y la cantidad anual prevista, y le señalaremos dónde es más probable que aparezca primero una desviación en su pieza.
Cuatro preguntas que debe responder antes de solicitar una cotización de alto volumen
01
La cantidad anual y cómo se distribuyen las entregas.
Una demanda anual de 20,000 piezas distribuida en doce liberaciones exige una decisión sobre herramental distinta de la que exigirían 20,000 piezas en un solo envío, porque la inversión en dispositivos de sujeción y calibres se amortiza según el tamaño de cada liberación, no según la cifra anual.
02
Qué características geométricas tienen realmente tolerancias exigentes.
La mayoría de los planos incluyen un cuadro de tolerancias generales y dos o tres características geométricas con tolerancias estrictas que de verdad importan. Identificarlas determina la secuencia de fabricación, el diseño de herramientas y, en la producción en serie, el método de inspección. Envíe el modelo 3D si lo tiene, porque nuestro software de programación y fabricación asistida por computadora trabaja a partir del modelo sólido, no de un plano escaneado.
03
Qué documentación de aceptación necesita con cada envío.
Muestreo según un plan acordado, inspección del 100%, informe de una máquina de medición por coordenadas, certificado de material o una combinación de estos. Esto influye en el costo y no debe dejarse para después.
04
La aplicación final y su marco normativo.
Un cuerpo para control de fluidos situado dentro de una envolvente de presión está sujeto a requisitos distintos de los de un soporte mecanizado de uso general, y la trazabilidad del material depende de la aplicación, no de la forma de la pieza.
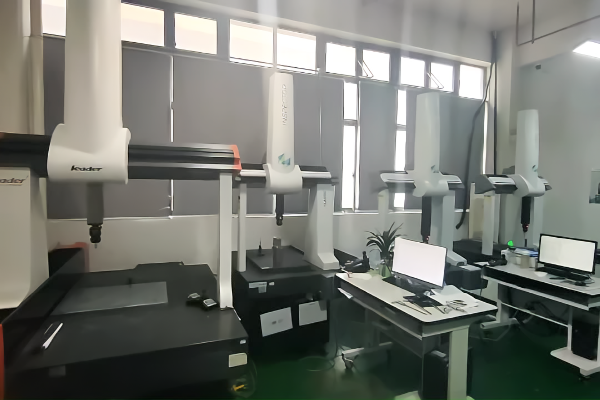
Nota metodológica: El modelo de actividades para planificar procesos de mecanizado del NIST describe la capacidad de una máquina como una distribución de la variación dimensional de la característica geométrica producida, no como un único valor de tolerancia (NISTIR 5808). Por eso, la segunda pregunta le pide identificar las características geométricas en lugar de limitarse a citar el cuadro de tolerancias.
Consejo para compradores: los límites de aplicación de un proceso no siempre son evidentes en el plano
Los departamentos de compras suelen enviar un plano de una pieza fácil de mecanizar que, en la cantidad que necesitan, saldría mucho más barata por fundición o estampado, aunque el plano no lo indique. Envíe la cantidad anual junto con el plano y pida al proveedor que le advierta de ello. Un proveedor que nunca plantea esa cuestión se limita a cotizar; no está haciendo ingeniería.
Secuencias de mecanizado, materiales y familias de piezas para evaluar pedidos
Según los datos del perfil proporcionados por la empresa, opera desde 2006 y cuenta con un predio de 8,000 m² y un taller de 6,000 m²; estos datos sobre sus instalaciones no demuestran su capacidad de mecanizado CNC de alto volumen para un pedido.
FAMILIAS DE PIEZAS Y SECUENCIAS DE MECANIZADO
| Familia de piezas | Procesos principales de mecanizado | Su papel en un programa de producción en serie |
|---|---|---|
| Bridas | Torneado CNC, mandrinado CNC, fresado CNC | Corridas de producción repetidas, con gran beneficio por la amortización del montaje |
| Cuerpos de válvula | Mecanizado multieje, fresado CNC, mandrinado CNC | Geometrías complejas; el diseño del dispositivo de sujeción determina el costo unitario |
| Rodillos y ejes | Torneado CNC, rectificado CNC | Corridas de producción largas en las que el acabado superficial y la redondez determinan la aceptación |
| Tapones y cuerpos mecanizados | Torneado CNC, electroerosión por hilo | Grandes cantidades de piezas obtenidas de barras o piezas en bruto forjadas |
| Tubos doblados y perfiles rolados | Rolado de placas CNC, cizallado CNC, prensas CNC y soldadura | Ensambles fabricados para trabajos con recipientes a presión |
| Ensambles completos de maquinaria | Todos los anteriores, más soldadura por arco sumergido y soldadura con gas de protección | Programas en los que un solo proveedor se encarga de todo el conjunto de componentes |
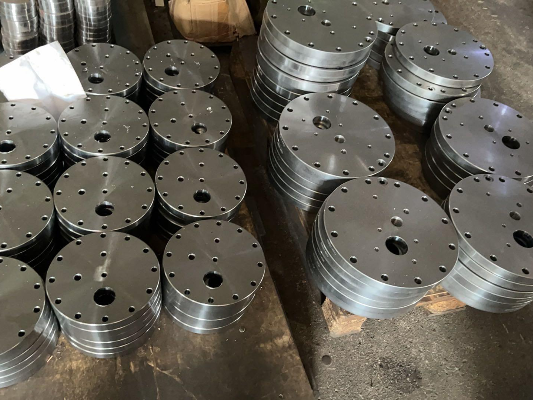
PASE EL CURSOR PARA VER LA CAPA DE DATOS
CAPACIDADES DE PROCESO
Una secuencia propuesta para producción de alto volumen puede incluir torneado, fresado, rectificado, mandrinado, taladrado, electroerosión por hilo o mecanizado multieje. Para el plano y la cantidad liberados deben confirmarse la categoría concreta de equipos, el número de montajes, los riesgos de acceso, el método de inspección y la capacidad disponible.
ELECTROEROSIÓN POR HILO
Cuando un radio fresado no puede cumplir el plano, deben confirmarse el equipo de electroerosión por hilo, el diámetro del hilo, la condición de las esquinas, el estado del material y la secuencia de inspección.
RECTIFICADO
Toda secuencia de rectificado posterior al tratamiento térmico debe confirmarse para el pedido en función de la condición del material, la geometría de la característica, el sobreespesor, el acabado, el método de inspección y los equipos disponibles.
CONFORMADO
Para cualquier requisito de conformado o soldadura, la cotización debe identificar si la secuencia propuesta se realizará dentro de la empresa o por terceros, así como la categoría de equipos, el procedimiento, la documentación de cualificación y el responsable de la inspección.
METROLOGÍA
Los equipos de inspección, su rango, calibración, incertidumbre de medición, el método de muestreo o inspección completa y la geometría de la pieza a la que se aplican deben confirmarse en la cotización por escrito.
Aquí se eligen equipos CNC sofisticados, secuencias CNC multieje y métodos avanzados de mecanizado por motivos de producción, no de marketing. La tecnología de mecanizado solo justifica su costo cuando elimina un montaje, acorta un ciclo o permite repetir la fabricación de componentes de precisión en corridas grandes, la misma lógica que aparece en los estudios publicados sobre control adaptativo en el fresado de alta velocidad (ASME Open Engineering). La precisión de fabricación es una propiedad del proceso, no de la lista de máquinas.
Aquí es donde tropiezan muchos programas, porque el comprador cree que cambiar de aleación equivale a cambiar el precio. No necesariamente es así, ya que el tiempo de ciclo suele influir más en el precio por pieza que el grado del material.
Grados candidatos para la revisión del material
- Acero para rodamientos GCr15
- Aceros al carbono 20# y 45#
- Aceros aleados Q235A, Q345D, 12CrMoV, 25CrMo, 42CrMo
- Aceros inoxidables 303, 304, 304L, 316, 316L, 321
- Aleaciones resistentes a la corrosión C276 y 904L
- Especiales Aleaciones a base de níquel y de aluminio
Considere los grados anteriores como opciones para solicitar una cotización, no como material en bruto disponible o antecedentes de producción confirmados. Consulte las páginas de materiales para comparar requisitos y luego confirme por escrito la norma exacta, la forma del producto, la condición, la trazabilidad y la disponibilidad.
Para iniciar una relación de trabajo, conviene fabricar un lote de prototipos con la secuencia real de producción en lugar de una muestra hecha a mano. Comience con un lote de prototipos antes de comprometerse con una corrida de producción y después use el mismo dispositivo de sujeción y la misma hoja de montaje para la producción en serie.
¿Tiene una familia de piezas que requiere torneado y fresado?
Hable con un ingeniero de procesos sobre el volumen que necesita →
ECONOMÍA DEL MECANIZADO
Producción de alto volumen frente a bajo volumen: dónde cambia la curva de costos
El diseño del dispositivo de sujeción, el montaje y la programación se realizan una sola vez; el corte es lo único que se repite. Por tanto, en una corrida grande, el ahorro proviene de distribuir ese costo único entre todo el lote, no de una tarifa menor.
La curva de amortización del montaje
01
De 1 a unas 100 piezas, se está en el tramo más pronunciado de la curva. Cada pieza adicional reduce de forma considerable la proporción de los costos de montaje y programación incluida en el precio unitario.
02
De unas 100 a 1,000 piezas, la curva se aplana. Los dispositivos de sujeción y las herramientas de forma adaptados al contorno de una pieza concreta empiezan a recuperar su costo, y reducir el tiempo de ciclo se vuelve la principal forma de ahorrar.
03
Por encima de unas 500 a 1,000 piezas, el mecanizado comienza a competir con la fundición, la forja, el estampado y el moldeo para fabricar el mismo componente. La respuesta sincera puede ser que el CNC ya no sea el proceso adecuado.
Una patente de Estados Unidos sobre cotización automatizada por computadora de componentes mecanizados establece expresamente la condición que marca ese límite: para piezas fabricadas en corridas medianas o grandes, puede estar justificado diseñar y fabricar dispositivos de sujeción a medida, lo que puede volver viable el mecanizado según la forma del componente. El mismo documento señala que el mecanizado CNC rara vez se utiliza para volúmenes bajos de formas complejas, porque no hay suficientes piezas para amortizar el tiempo dedicado a los dispositivos de sujeción.
| Elemento de costo | Producción de bajo volumen | Producción de alto volumen | Por qué cambia |
|---|---|---|---|
| Programación y montaje | El costo recae en unas pocas piezas | Se distribuye entre las piezas de cada liberación | Ingeniería realizada una vez, corte repetido |
| Dispositivos de sujeción | Prensas estándar y mordazas blandas | Dispositivos de sujeción exclusivos, herramientas de forma y preajuste fuera de la máquina | El costo de los dispositivos de sujeción solo se justifica al distribuirlo entre un gran volumen de piezas |
| Selección de la máquina | Cualquier máquina disponible que tenga la capacidad necesaria | La máquina con el ciclo estable más corto | Aquí la eficiencia se mide en segundos por ciclo, no en cantidad de máquinas |
| Inspección | Verificación detallada de cada pieza | Muestreo acordado o clasificación del 100% de las piezas cuando la característica geométrica lo permita | La mano de obra de inspección se convierte en un costo por pieza, no en un gasto general |
| Material | Cortado a partir de material en bruto | Comprado según el calendario de liberación | El grado rara vez determina el precio; normalmente lo hace el tiempo de ciclo |
Cuándo el mecanizado de alto volumen no es el proceso adecuado
El mecanizado es un proceso sustractivo, por lo que su precio se calcula según el tiempo empleado. En cuanto la forma de la pieza y la cantidad requerida favorecen un proceso de conformado, la diferencia de costos deja de ser pequeña.
[PROCESO: CONFORMADO]
La fundición, la forja o el estampado toman ventaja a partir de unos cuantos miles de piezas de diseño estable, cuando la amortización del herramental de producción en masa supera la ventaja del tiempo de ciclo. Las características geométricas fáciles de mecanizar no siempre son fáciles de estampar, fundir o moldear, por lo que hay que evaluar el rediseño en vez de darlo por hecho.
[PROCESO: MOLDEO]
El moldeo por inyección pasa a ser la opción para piezas de polímero en corridas más grandes, donde el costo del molde es el factor decisivo y el CNC sirve como proceso provisional mientras se fabrica el molde.
[PROCESO: FABRICACIÓN ADITIVA]
La fabricación aditiva y la impresión 3D son adecuadas para cantidades pequeñas de piezas con características geométricas complejas o geometrías conformales a las que no puede llegar una herramienta de corte.
[PROCESO: AUTOMATIZACIÓN]
Para cantidades muy grandes pueden emplearse centros de mecanizado horizontales, sistemas de pallets, alimentadores de barras, carga robótica u otras soluciones de automatización. La cotización debe identificar los equipos propuestos, el esquema de personal, los controles de montaje, el plan de reposición y los puntos de verificación para el pedido concreto.
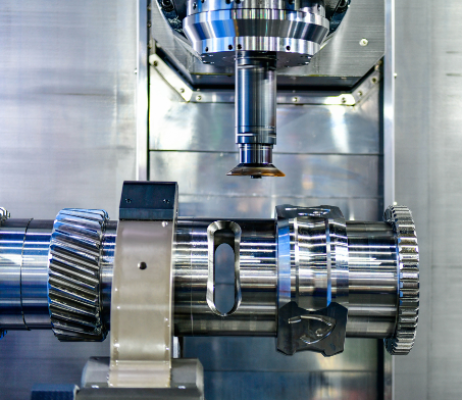
¿Quiere saber en qué punto de la curva se encuentra su pieza?
Envíenos el plano, la cantidad anual y el calendario de liberación. Le diremos de qué lado del punto de amortización se encuentra su pieza, incluso si la conclusión es que el mecanizado no es el proceso adecuado.
Solicite una cotizaciónPlanificación de la liberación a producción de piezas CNC de alto volumen
La planificación de la producción se basa en la pieza liberada, la cantidad, el material, el plan de inspección, el empaque y el calendario de entrega acordado. Los documentos exigidos en el lugar de destino y los registros de aceptación se confirman para cada pedido, en vez de deducirse de una afirmación general sobre el volumen.
Costo total de propiedad, no solo precio unitario
El precio de compra inicial es la cifra visible. Los costos que determinan si un programa en el extranjero resulta realmente más barato son menos evidentes: el esfuerzo de aseguramiento de la calidad, el tiempo dedicado a gestionar al proveedor, la documentación de cumplimiento, las dificultades logísticas y la carga de comunicación. Por ese motivo, los estudios académicos sobre el costo total de propiedad consideran la selección de proveedores como un análisis de todos los costos (Penn State Smeal College of Business).
Un aspecto que podemos controlar es esa segunda categoría. Un proveedor que entrega la misma hoja de montaje, los mismos calibres y la misma documentación de aceptación en cada liberación elimina los costos recurrentes de inspección y resolución de problemas que hacen engañoso un precio unitario bajo.
Categorías de costos tomadas de estudios publicados sobre abastecimiento. Zhenling no publica un porcentaje de retorno de la inversión para componentes mecanizados, porque una cifra creíble depende de su pieza, su volumen y su propio sistema de inspección de entrada.
Requisitos sectoriales que deben revisarse para piezas de alto volumen
Los requisitos de alto volumen varían según el sector y el programa. Use la matriz para identificar cuestiones relativas al material, la trazabilidad, la inspección, la documentación que debe presentarse y el sistema de calidad; no demuestra antecedentes de producción ni cualificación de Zhenling en ninguno de los sectores indicados.
| Sector | Qué determina los requisitos de mecanizado | Posición de Zhenling |
|---|---|---|
| Recipientes a presión y componentes que contienen presión | Trazabilidad del material, integridad de las soldaduras y control dimensional de las superficies de sellado | Revisión de la capacidad y la liberación para cada pedido |
| Equipos de separación para petróleo y gas | Grados resistentes a la corrosión, secciones gruesas y ensambles fabricados | Solo puede evaluarse cuando se confirmen la disponibilidad de la aleación, la familia de piezas, la cantidad liberada y los registros exigidos |
| Control de fluidos | Cuerpos de válvula, tapones, superficies de bridas y geometría de las posibles vías de fuga | Revisión de la pieza, el material, la inspección y la liberación para cada pedido |
| Suministro a la industria automotriz y a proveedores de la cadena aeroespacial | Sistemas IATF 16949 o AS9100, PPAP y expedientes de inspección de la primera pieza de producción | Esta página no afirma que exista tal cualificación; verifique la entidad jurídica, la planta, la certificación, el expediente de presentación y el alcance del pedido requeridos |
| Dispositivos médicos | Gestión de calidad según ISO 13485 y procesos validados | No se afirma que exista tal cualificación; verifique los requisitos del sistema de calidad, la validación y la liberación |
La experiencia con piezas que contienen presión y piezas para control de fluidos debe verificarse mediante documentación vigente y pertinente al pedido; aquí no se afirma que existan registros históricos de montaje. La idoneidad del proveedor se confirma en función de la pieza liberada, el material, la cantidad, el plan de inspección y la cotización por escrito.
¿Trabaja en uno de los sectores principales mencionados?
Hable con un ingeniero de procesos sobre el volumen que necesita →
Documentación de cualificación que debe verificarse antes de la liberación
Antes de usar un certificado para cualificar a un proveedor, debe identificarse su titular legal, la planta, el número, el alcance y la vigencia. Los requisitos y entregables de las piezas CNC siguen definidos por el plano y la cotización por escrito.
DESTINO EN LA UE
Requisitos de producto y documentación especificados por el comprador
ALCANCE DEL CÓDIGO INDICADO
Verifique el titular, la planta, la autorización y su aplicabilidad al pedido
EN 10204 3.1
Emisor y tipo de documento de material exigido, y su vinculación con el lote, confirmados para cada pedido
ALCANCE DE LA INSPECCIÓN
Método de muestreo o inspección completa confirmado para la geometría de la pieza
01
Qué debe verificar: el titular del certificado, la planta cubierta, el número de autorización, el alcance y la vigencia. El programa de certificación y acreditación de ASME se aplica a productos y alcances específicos; una autorización conforme a un código para equipos a presión no demuestra una capacidad dimensional CNC sin restricciones.
02
Límites de la cualificación: esta página no afirma que Zhenling cuente con ISO 9001, ISO 13485, AS9100, IATF 16949 o condición ITAR. Verifique cualquier condición requerida mediante documentación vigente de la entidad jurídica y la planta indicadas.
03
Decisión sobre el pedido: si una condición del sistema de calidad o un entregable es requisito para aprobar al proveedor, exija documentación vigente y confirmación por escrito. Los registros PPAP, de la primera pieza de producción y de capacidad del proceso solo se incluyen cuando la cotización identifica el formato, el método, el alcance y el responsable exigidos.
La Directiva de Equipos a Presión 2014/68/EU se aplica al diseño, la fabricación y la evaluación de conformidad de equipos a presión estacionarios con una presión máxima admisible superior a 0,5 bar, y entró en vigor el 20 de julio de 2016. Una marca CE obtenida conforme a esa directiva indica algo concreto sobre los equipos a presión. No indica nada sobre la tolerancia de ingeniería, el acabado superficial ni la calidad de una pieza mecanizada de uso general.
PASE EL CURSOR PARA ANALIZAR LAS OBJECIONES SOBRE CALIDAD
RESPUESTA A LAS OBJECIONES SOBRE CALIDAD
Esta es la objeción que escuchamos con más frecuencia, así que vamos a plantearla con franqueza. Los problemas de calidad en programas en el extranjero rara vez comienzan en el husillo; empiezan con la documentación y el control de cambios, mucho antes de que algo llegue a la máquina.
El riesgo del programa aumenta cuando los documentos de calidad están incompletos, los requisitos para la primera pieza de producción siguen sin resolverse o cambia una revisión del plano sin una liberación controlada. Defina el conjunto de documentos, quién aprueba y el proceso de cambios antes de producir.
Cómo cualificar a un proveedor de mecanizado en el extranjero antes del envío del primer lote
Antes de hacer un pedido de producción, compare la secuencia de fabricación propuesta, las muestras para aprobación, los registros de inspección, el control de cambios, el plan de comunicación y la responsabilidad por las acciones correctivas.
Su defensa no es la confianza. Es un conjunto de documentos que puede exigir y comprobar a distancia antes de desembolsar dinero. Lo llamamos la lista de verificación del lote de 6 puntos, y cada documento corresponde claramente a una de las cuatro etapas de verificación que debe tener un proceso de producción.
PASE EL CURSOR PARA CONSULTAR LOS CONSEJOS PARA COMPRADORES
Consejo para compradores: que la primera pieza de producción cumpla los requisitos no valida toda la corrida
Esta es la suposición que corregimos con más frecuencia. La inspección de la primera pieza de producción ocupa el primero de cuatro niveles, y las guías aeroespaciales publicadas señalan que cerrar su expediente suele requerir varias rondas. Tómela como punto de partida y luego pregunte qué mantiene las dimensiones entre la pieza 1 y la pieza 10,000.
01
Hoja de montaje y revisión del programa. Solicite el documento que establece cómo el operador prepara la máquina y mecaniza cada pieza, y pregunte qué ocurre con un lote cuando cambia la revisión durante la producción. Si no hay una respuesta documentada ante ese cambio, en la práctica el proceso sigue dependiendo del operador.
02
Lista de instrumentos de medición y pieza patrón. Identifique qué características geométricas se verifican con calibres físicos y cuáles se miden en una máquina de medición por coordenadas, y determine quién custodia la pieza patrón con la que se compara todo lo demás. Que el proveedor hable de repetibilidad y reproducibilidad de los instrumentos de medición (R&R) es una buena señal, incluso si no existe un estudio formal.
03
Puntos de control durante el proceso. ¿Después de cuántas piezas se vuelve a verificar el proceso y qué evento concreto obliga a detenerlo? «Se inspecciona cada pieza» es una respuesta menos sólida que «se verifica cada 50 piezas según el procedimiento escrito y, si alguna lectura supera la tolerancia, se retiene el lote y se avisa al supervisor». Conviene fijar el intervalo por escrito porque el error se acumula entre estaciones, en lugar de aparecer solo al final (ASME Journal of Manufacturing Science and Engineering, 125(2):255).
04
Documentación de aceptación por envío. Acuerde por escrito, antes del primer lote, el plan de muestreo, la clasificación del 100% de las piezas, el informe dimensional y el nivel de certificación del material. Pida ahora el formulario en blanco, en vez de esperar al formulario completo más adelante.
05
Secuencia de fabricación ante no conformidades. Pregunte cómo se incorpora al proceso del proveedor un problema detectado en su muelle de recepción. Los métodos estructurados de acción correctiva, como la metodología 8D, son habituales en la fabricación; lo decisivo es que el proveedor pueda explicar el suyo sin improvisar.
06
Primer lote de producción, no la muestra. Compre una cantidad real correspondiente a una liberación de producción, fabricada con el dispositivo de sujeción de producción. Una muestra hecha a mano demuestra que el taller puede fabricar una pieza; no demuestra nada sobre la pieza 5,000.
Plazo de entrega, cantidad mínima y costo unitario: qué los determina realmente
No tenemos una lista de precios publicada, un plazo de entrega estándar publicado ni una cantidad mínima de pedido publicada para el mecanizado de grandes volúmenes, porque dar una cifra sin ver su plano sería presentar una estimación como si fuera un compromiso. Lo que sí podemos publicar son los factores que determinan los tres.
| Factor | Cómo afecta al costo | Cómo afecta al plazo de entrega | Qué debe enviarnos |
|---|---|---|---|
| Cantidad y calendario de liberación | Determina cuánto se amortizan el montaje y los dispositivos de sujeción | Las liberaciones de producción fijas permiten reservar con anticipación material, capacidad e inventario | Cantidad anual, calendario de liberaciones de producción y necesidades de producción por trimestre |
| Características geométricas sujetas a tolerancias | Determinan la secuencia de fabricación en máquina y el diseño de los instrumentos de medición | Las características geométricas con tolerancias estrictas pueden requerir una operación adicional de acabado | Plano con las características geométricas críticas identificadas |
| Grado y presentación del material | El grado rara vez es el factor dominante; la presentación y disponibilidad del material en bruto sí pueden serlo | Los grados que no se tienen en inventario alargan el tiempo de adquisición | El grado o la propiedad que realmente necesita |
| Geometría de la pieza y montajes | Cada sujeción adicional aumenta el tiempo de ciclo y el riesgo de desviación | Una secuencia de fabricación en múltiples ejes puede eliminar una operación completa | Modelo 3D, si está disponible |
| Acabado superficial y procesos posteriores | El rectificado, el tratamiento térmico y el recubrimiento son operaciones independientes | Los procesos subcontratados alargan la cadena de producción | Requisito de acabado y cualquier especificación de recubrimiento |
| Documentación de aceptación | La clasificación del 100% de las piezas cuesta más por pieza que un plan de muestreo acordado | La elaboración de informes añade días al final del proceso | Su requisito de inspección de entrada |
| Certificación y trazabilidad | El nivel de certificación y el alcance de las pruebas tienen un costo real | La presencia de un testigo externo requiere coordinar agendas | Nivel de certificación requerido |
Dos de esas filas son donde los programas internacionales suelen tener problemas de costos. La documentación de aceptación y la certificación se acuerdan tarde, después de fijar el precio unitario, y entonces aparecen como un cambio.
Recomendación para compradores: piezas pequeñas y atención del proveedor
Una queja frecuente entre los compradores pequeños es que ningún taller presta suficiente atención a una pieza pequeña. La razón estructural es que preparar una cotización requiere más o menos el mismo esfuerzo, sin importar el tamaño de la pieza, por lo que las consultas de bajo valor quedan desplazadas por las de alto valor. Ese costo fijo es precisamente el que la patente de cotización automatizada busca eliminar al calcular el precio según la geometría, la cantidad y los dispositivos de sujeción, en vez de basarse en el tiempo de un analista de costos (US7840443B2).
Enviar una solicitud completa, como la que describimos más arriba en esta página, ayuda a que una pieza pequeña avance al principio de la lista de solicitudes. También puede revisar las opciones de acabado superficial disponibles para componentes mecanizados, de modo que el acabado quede definido desde el principio. Si la pieza es miniatura y no solo pequeña, la principal limitación pasa a ser la sujeción y la metrología a esa escala, tema que tratamos en nuestra página de micromecanizado CNC.
Solicite una cotización basada en sus cantidades reales de producción
Envíenos el plano, el volumen anual, el calendario de liberaciones de producción y la documentación de aceptación que requiere. Recibirá una cotización que detalle los factores de costo, en lugar de una cifra aislada sin explicación.
MÓDULOS_DE_EVALUACIÓN
Herramientas de evaluación de ingeniería
01
[ HERRAMIENTA ]
Calculadora de la curva de amortización del montaje
ACCEDER A LA HERRAMIENTA →
02
[ HERRAMIENTA ]
Verificador del listado de verificación de lotes de 6 puntos
ACCEDER A LA HERRAMIENTA →
03
[ HERRAMIENTA ]
Comprobación de idoneidad de la secuencia de fabricación
ACCEDER A LA HERRAMIENTA →
Preguntas frecuentes sobre el mecanizado CNC de grandes volúmenes
01
¿Qué se considera mecanizado CNC de grandes volúmenes?
No existe un umbral estándar. Las definiciones publicadas por proveedores de este mercado suelen situarlo en torno a 1,000 piezas o más, aunque algunos describen los grandes volúmenes como cantidades de cientos o miles de piezas. El mecanizado para producción de grandes volúmenes se cotiza según la cantidad de cada liberación de producción y no según la cantidad anual, porque es sobre esa cantidad que se amortizan el montaje y los dispositivos de sujeción.
02
¿Supone un riesgo para la calidad recurrir a un proveedor chino para la producción en grandes volúmenes?
La preocupación es legítima y merece una respuesta directa, sin evasivas. El riesgo de un lote suele depender más de la disciplina del proceso y de la verificación que de la simple capacidad para mecanizar.
Antes de hacer el pedido, solicite la hoja de montaje, la lista de instrumentos de medición, el intervalo de verificación durante el proceso y el formato de la documentación de aceptación. Esos cuatro documentos le dicen más sobre la uniformidad entre lotes que cualquier certificado, y por eso el listado de verificación de lotes de 6 puntos anterior está redactado como una lista de solicitudes y no como una promesa comercial.
03
¿Cuentan con la certificación ISO 9001?
Esta página no afirma que Zhenling tenga las certificaciones ISO 9001, EU CE o US ASME. Si un certificado es un requisito para aprobar al proveedor, verifique la razón social, la planta, el número, el alcance y la vigencia antes de la liberación.
04
¿Pueden emitir un paquete PPAP o un expediente formal de inspección de la primera pieza de producción?
Esta página no afirma que Zhenling emita o deje de emitir paquetes PPAP, expedientes formales de la primera pieza de producción, estudios de capacidad del proceso, informes de medición por coordenadas o certificados de material. Si se requiere alguno de estos entregables, la cotización debe identificar su formato, método, alcance, emisor y responsable.
05
¿Cuál es su cantidad mínima de pedido?
Se establece por pieza, no por empresa. Lo decisivo es si la cantidad de cada liberación de producción permite cubrir el costo del montaje y del dispositivo de sujeción. Envíenos el plano y la cantidad anual, y le indicaremos el punto a partir del cual se cubren esos costos.
06
¿Qué grados de aleación mecanizan?
La disponibilidad del material se evalúa según el grado exacto, la norma, la presentación, la condición, las reglas de sustitución y los requisitos de trazabilidad. La cotización por escrito confirma el material en bruto propuesto y cualquier alternativa permitida para el pedido.
07
¿Cómo mantienen constante la calidad de las piezas durante una producción prolongada?
Documentando el proceso en lugar de dejarlo en la memoria del operador y verificándolo en cuatro momentos: antes del corte, al inicio del proceso, durante el proceso y después del proceso. La precisión y la uniformidad en grandes volúmenes se logran mediante esa disciplina, no solo con la tecnología CNC.
Los instrumentos de medición dedicados y una pieza patrón con su registro de inspección dan sentido a la verificación posterior al proceso. Cuando se requiere inspección completa, la cotización debe identificar la geometría aplicable, el equipo o método, el criterio de aceptación y el registro que se conservará; no se afirma contar con una capacidad universal para clasificar piezas.
08
¿Realizan producción automatizada o sin personal durante el turno?
Para el pedido concreto, confirme el nivel de automatización propuesto, la secuencia de fabricación y los equipos, el modelo de dotación de personal, los controles de montaje, el método de gestión de herramientas y los puntos de verificación; esta página no afirma qué equipos están disponibles.
09
¿En qué momento conviene dejar de mecanizar y cambiar de proceso?
Cuando la cantidad anual de un diseño estable supera aproximadamente las mil piezas, la fundición, la forja, el estampado o el moldeo suelen ofrecer un costo unitario menor que el mecanizado. La decisión requiere evaluación: las características geométricas fáciles de mecanizar no siempre son fáciles de conformar, por lo que hay que evaluar el rediseño en vez de darlo por sentado. Preferimos señalarlo durante la cotización y no tres años después de iniciado un programa.
10
¿Cómo empezamos?
Envíenos un plano, una cantidad anual, un calendario de liberaciones de producción y su requisito de aceptación. Si aún no ha definido alguno de esos cuatro elementos, contáctenos de todos modos y completaremos con usted la solicitud de producción en volumen de 4 respuestas.






