
Póngase en contacto con Zhenling

El mecanizado CNC de PTFE (Teflon) consiste en cortar material sólido de fluoropolímero en bruto para fabricar piezas de precisión, controlando su flexibilidad, movimiento térmico y fluencia lenta. Las búsquedas de mecanizado de Teflon o piezas de Teflon mecanizadas suelen referirse a este mismo proceso de arranque de material. El grado, la forma del material en bruto, la presión del dispositivo de sujeción y la temperatura de inspección afectan la dimensión liberada; por eso, el plano y la solicitud de cotización deben especificarlos antes de que un proveedor se comprometa con una tolerancia.
El mecanizado CNC de PTFE (a menudo llamado Teflon) consiste en cortar material sólido de PTFE en bruto para fabricar piezas de precisión. Su comportamiento en el taller es fácil de malinterpretar. Este artículo aborda el Teflon en su forma sólida: barras, varillas y placas en bruto mecanizadas para fabricar piezas y componentes de PTFE a medida; no el recubrimiento antiadherente que la mayoría imagina al oír el nombre Teflon. Los compradores suponen que se mecaniza igual que cualquier otro plástico de ingeniería. No es así. Ya sea que busque mecanizado CNC de PTFE, mecanizado CNC de Teflon o simplemente mecanizado de Teflon, el comportamiento del material y los problemas de tolerancia que provoca son los mismos. Aquí examinamos qué hace que el PTFE sea diferente al mecanizarlo, cómo afectan a la pieza la forma del material en bruto y el material de carga, por qué las tolerancias varían después de retirar la pieza de la máquina y qué debe revisar antes de presentar un plano a un proveedor, ya sea especialista en fluoropolímeros o proveedor general de servicios de mecanizado CNC de plásticos.
¿Qué hace que el PTFE sea diferente al mecanizarlo? (flexibilidad, fluencia lenta y expansión térmica)
El politetrafluoroetileno (PTFE) es un fluoropolímero, un fluorocarbono totalmente fluorado formado por unidades repetidas de carbono y flúor. Ofrece un bajo coeficiente de fricción, amplia resistencia química, baja conductividad térmica y alta resistencia térmica. A menudo se cita un rango de operación útil de aproximadamente -200 °C a 260 °C (-330 °F a 500 °F), sujeto a los límites del grado y la aplicación. Estas propiedades hacen que el PTFE sea útil cuando importan la resistencia química, la resistencia al agua, el aislamiento eléctrico o la estabilidad térmica.
Entre los materiales para mecanizado CNC, estas propiedades hacen del PTFE una opción a considerar cuando se necesitan excelente resistencia química y propiedades de aislamiento físico y eléctrico, aunque sus aplicaciones aún requieren validación para cada grado. Aunque suele describirse como químicamente inerte, se deben comprobar los límites de compatibilidad química, temperatura y concentración del grado especificado.
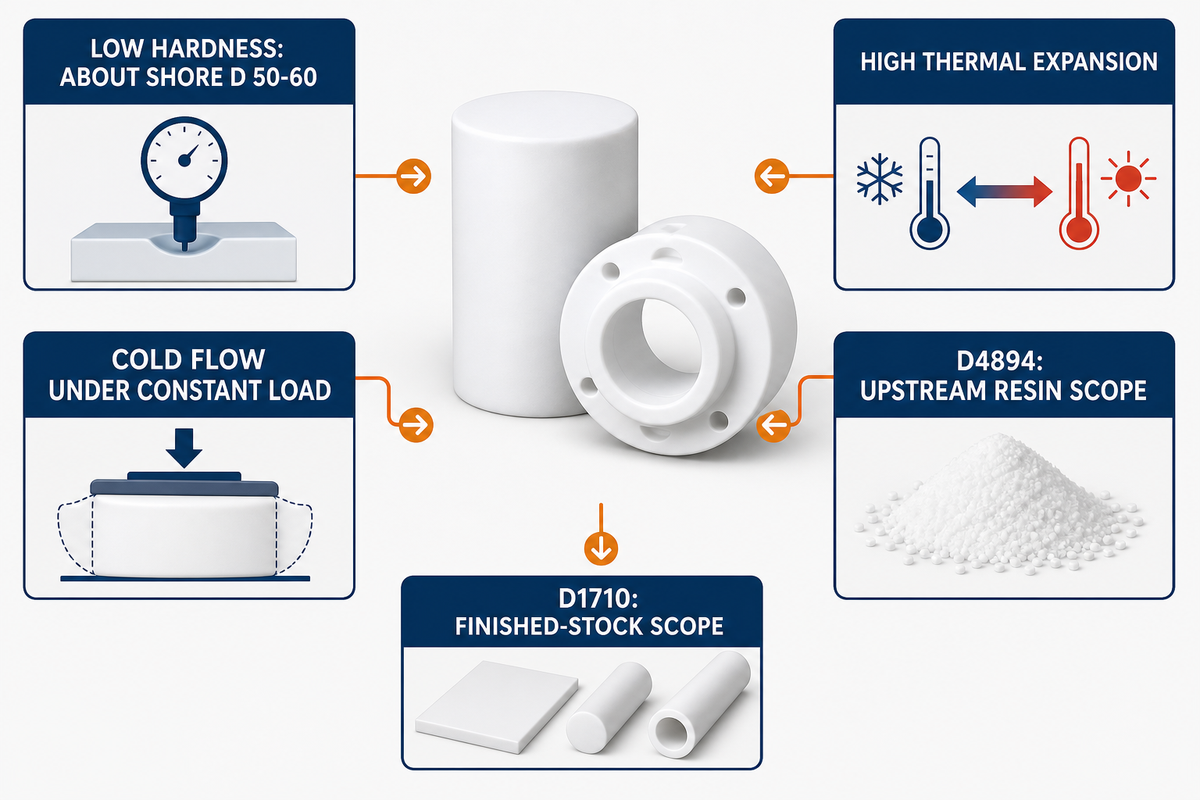
Comprender estas propiedades particulares es el primer paso para mecanizar PTFE con éxito. Desde el punto de vista mecánico, difiere de los metales y plásticos rígidos que suelen encontrarse en un taller CNC. En esta guía, tres propiedades generan desafíos recurrentes: su baja dureza (una guía práctica citada indica aproximadamente Shore D 50-60), un alto coeficiente de expansión térmica y la tendencia a la fluencia lenta (deformarse poco a poco bajo una carga mecánica constante, incluso a temperatura ambiente). El PTFE es compatible con muchos productos químicos industriales, pero la compatibilidad debe comprobarse según el grado, la temperatura, la concentración y las condiciones de exposición concretos de cada aplicación. En resumen, la facilidad de mecanizado del Teflon depende de controlar conjuntamente la flexibilidad, la expansión térmica y la fluencia lenta, no de una sola propiedad por separado.
El conjunto de fuentes ASTM citado distingue la resina granular para moldeo o extrusión por pistón de la varilla extruida terminada, los tubos de pared gruesa y las formas básicas. Por ello, para los equipos que mecanizan termoplásticos, esta guía considera que el alcance de la resina D4894 corresponde a una etapa previa y que el material terminado cubierto por D1710 es la materia prima sólida para el torneado o fresado CNC. Las listas de estas normas no permiten determinar si un proveedor específico utiliza moldeo por inyección de termoplásticos u otra etapa intermedia para conformar el material en bruto; verifique por separado la secuencia real de fabricación.
| Comportamiento del PTFE | Consecuencia para el mecanizado | Control que se debe validar |
|---|---|---|
| Expansión térmica (rango publicado de aproximadamente 100-200 ×10-6/°C) | Una característica caliente cambia de tamaño al volver a la temperatura de inspección | Medición de la temperatura de la pieza y compensación específica para cada grado |
| Baja dureza | El herramental desafilado o una fuerza de corte excesiva pueden arrastrar o desgarrar la superficie | Geometría afilada, cortes ligeros de acabado e inspección de la primera pieza de producción |
| Fluencia lenta bajo carga sostenida | La tensión de sujeción o ensamble puede cambiar la dimensión liberada con el tiempo | Sujeción de la pieza con poca fuerza y definición de las condiciones de estabilización e inspección |
¿Es difícil mecanizar el PTFE?
Mecanizar PTFE no es difícil por su dureza, como ocurre con el metal: es flexible, tiene poca rigidez y tiende a la fluencia lenta. Por eso, el verdadero desafío es mantener las dimensiones, no cortar el material. Que sea flexible no significa que sea fácil mecanizarlo dentro de tolerancia. Una herramienta afilada corta el material de PTFE en bruto sin mayores problemas; las dificultades aparecen después, cuando las piezas se relajan, cambian de dimensión o se contraen al retirarlas del dispositivo de sujeción.
Fuentes prácticas describen el riesgo de obtener piezas fuera de especificación cuando se trata el PTFE como un plástico rígido y se termina en una sola operación sin comprobar la temperatura ni la relajación. Entre los controles recomendados están separar el desbaste del acabado cuando la tolerancia lo justifique, limitar la fuerza de sujeción y definir la temperatura de inspección de la pieza.
Formas del material en bruto de PTFE: cómo elegir varilla, barra y placa antes del corte
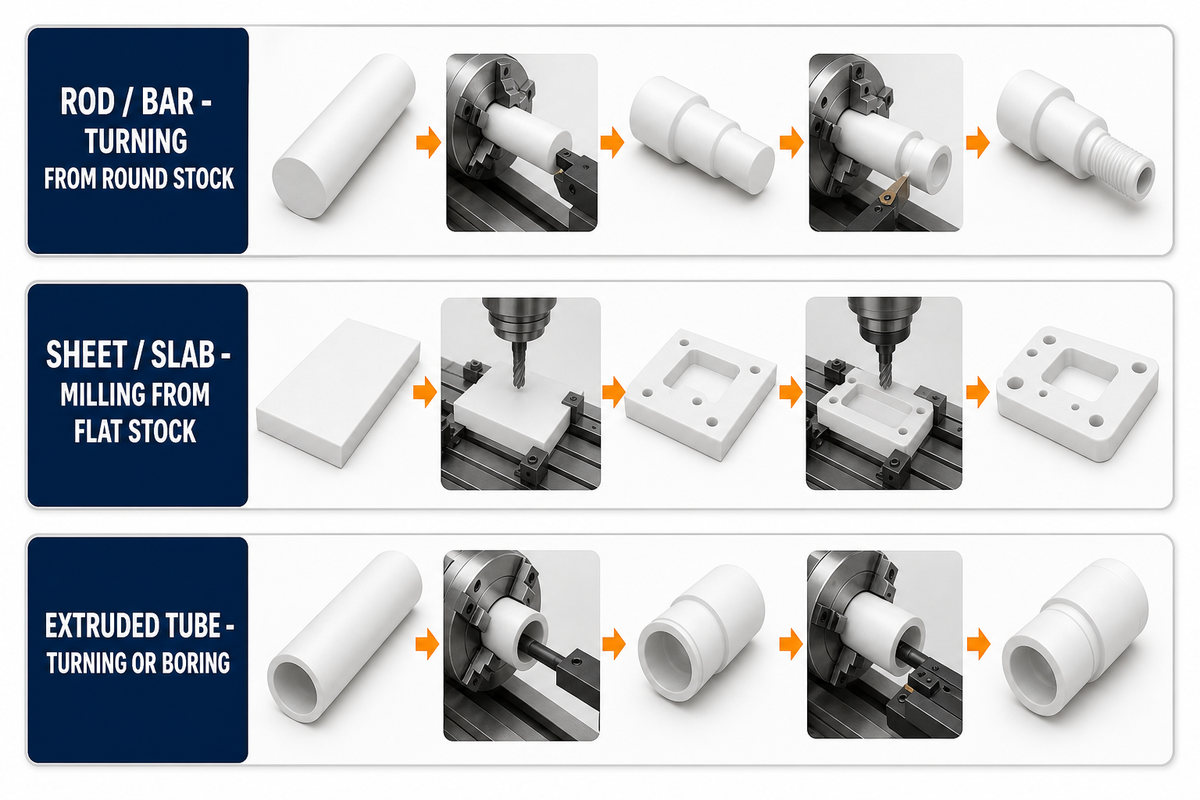
Como criterio práctico de planificación basado en la geometría, seleccione la forma del material en bruto a partir de la pieza terminada, en lugar de preferir de manera general una varilla o una placa. Las varillas y barras suelen proporcionar la sección inicial redonda para piezas torneadas; la placa ofrece una superficie plana para piezas fresadas, y el tubo puede reducir la cantidad de material que se retira en algunos manguitos o bujes. La elección concreta también depende de los tamaños disponibles, la sobremedida, el grado, la certificación y el plan de proceso del proveedor; el alcance de las formas de material en bruto de ASTM por sí solo no demuestra cuál opción genera menos desperdicio o costo.
Cuando un plano permite más de un material para mecanizado CNC, compare los requisitos químicos y de temperatura antes de elegir el grado y la forma del material en bruto. Este orden ayuda a reducir el desperdicio evitable en piezas de PTFE mecanizadas, sin considerar que la varilla, la barra o la placa sean siempre la opción adecuada.
| Forma del material en bruto | Secuencia de mecanizado habitual | Tipo de pieza más adecuado |
|---|---|---|
| Varilla / barra | Opción por evaluar: torneado a partir de material redondo | Suele evaluarse para sellos rotativos, bujes, asientos de válvula y espaciadores |
| Placa / plancha | Opción por evaluar: fresado a partir de material plano | Suele evaluarse para juntas planas, bloques aislantes y placas de desgaste |
| Tubo extruido | Opción por evaluar: torneado o mandrinado a partir de material tubular | Suele evaluarse para manguitos, revestimientos y bujes de pared gruesa |
Abastecerse de material conforme a ASTM D1710, la especificación pertinente para varillas de PTFE extruido, tubos de pared gruesa y formas básicas, proporciona a los compradores una referencia trazable del material. El alcance citado contempla las categorías de resina virgen y resina reprocesada. Si un certificado indica «PTFE regranulado» u otra terminología, solicite al proveedor que la relacione con la categoría ASTM especificada en la orden; no dé por sentado que los términos son equivalentes. Toda certificación debe corresponder a la categoría de resina, el grado y la forma del material en bruto solicitados, y no sustituye la inspección de la pieza terminada.
Para piezas de varilla o barra con características rotativas, compare la capacidad de torneado del proveedor con el diámetro del material en bruto, la longitud de la pieza y los requisitos de inspección. Los diámetros de sellado suelen comenzar con el torneado de material redondo, mientras que las características no rotativas pueden requerir una operación secundaria de fresado. Consulte nuestra página de servicio de torneado CNC para conocer otras capacidades relacionadas; verifique el equipo y el rango de trabajo útil para el plano concreto, en lugar de inferirlos a partir de este enlace.
Proceso y técnicas de mecanizado: herramental, velocidades y avances, y sujeción de la pieza
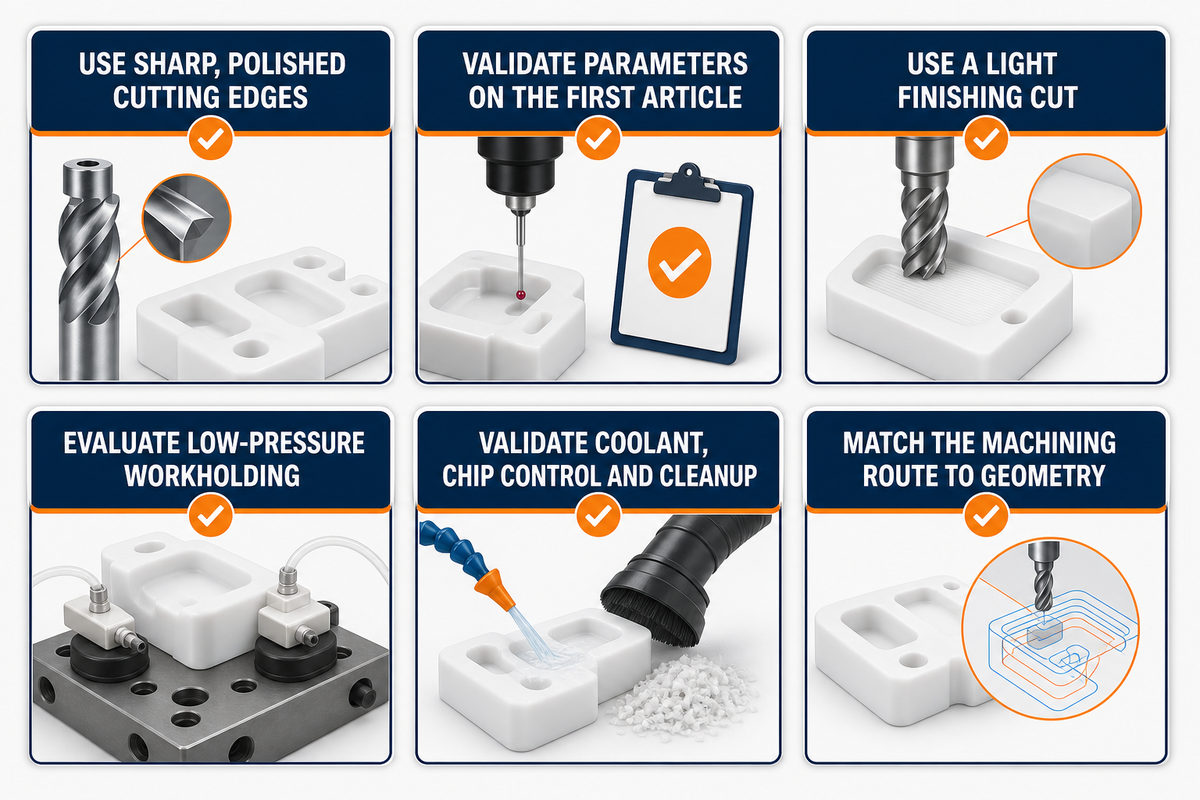
Para los equipos que trabajan con PTFE, el rango de proceso difiere del de los metales; por ello, reutilizar parámetros de corte de metal sin validarlos puede perjudicar el acabado o las dimensiones de la primera pieza de producción. «Mecanizado y fresado CNC» puede aparecer como una descripción general del servicio, pero tanto los montajes de torneado como los de fresado deben considerar la flexibilidad, el movimiento térmico y la fluencia lenta del PTFE. A continuación se presentan parámetros iniciales orientativos que aún deben validarse según el grado, el diámetro, la geometría de la herramienta y el dispositivo de sujeción concretos:
Fuente de contexto: descripción general del comportamiento del PTFE de American Machinist.
- Herramientas. Las recomendaciones prácticas favorecen filos de corte afilados y pulidos, con ángulo de ataque positivo y alivio adecuado, para que la herramienta corte por cizallamiento en lugar de arrastrar el material flexible. Inspeccione los acabados superficiales de la primera pieza de producción antes de definir el plan de herramientas y parámetros. El carburo es un punto de partida habitual; el PCD puede ser una opción para prolongar la vida útil de la herramienta con grados abrasivos con carga, pero no es un requisito universal.
- Velocidad del husillo y avance. Seleccione los parámetros según el grado de PTFE, el diámetro, la geometría de la herramienta y el montaje concretos, en lugar de reutilizar valores para metal. Procure limitar el calor por fricción y el arrastre del material, manteniendo un corte limpio por cizallamiento. Como las recomendaciones publicadas varían, valide los parámetros seleccionados con la primera pieza de producción en lugar de considerar que los valores bajos son universales.
- Profundidad de corte. Use un corte ligero de acabado cuando las paredes delgadas o las características pequeñas puedan quedar expuestas a una fuerza de corte excesiva; después, verifique la dimensión liberada una vez que la pieza se haya estabilizado.
- Sujeción de la pieza. Como el PTFE es flexible y presenta fluencia lenta, una presión excesiva en la prensa o la pinza puede deformar la pieza antes de terminar el corte. Para geometrías con tolerancias estrechas, evalúe mordazas blandas de baja presión, soporte por vacío u otro dispositivo de sujeción con contacto distribuido; luego, confirme la dimensión después de liberar la pieza.
- Refrigerante y control de virutas. La contaminación por refrigerante es un modo de falla documentado en el mecanizado de PTFE. No considere «aire a presión y nieblas pulverizadas» ni «refrigerantes solubles en agua» como recomendaciones universales. Todo proceso que use refrigerantes solubles en agua debe validarse en cuanto a evacuación de virutas, control térmico, compatibilidad del fluido, limpieza y requisitos de limpieza de la pieza.
- Fresado frente a torneado. Las geometrías rotativas suelen partir de varilla, barra o tubo en un torno; el fresado CNC suele partir de una placa o plancha para obtener geometrías planas o prismáticas. La geometría de la herramienta también debe verificarse con la primera pieza de producción, porque una configuración que funciona para un grado y diámetro no necesariamente sirve para otro.
Tolerancias del mecanizado de PTFE: cómo la fluencia lenta y la expansión térmica modifican las dimensiones
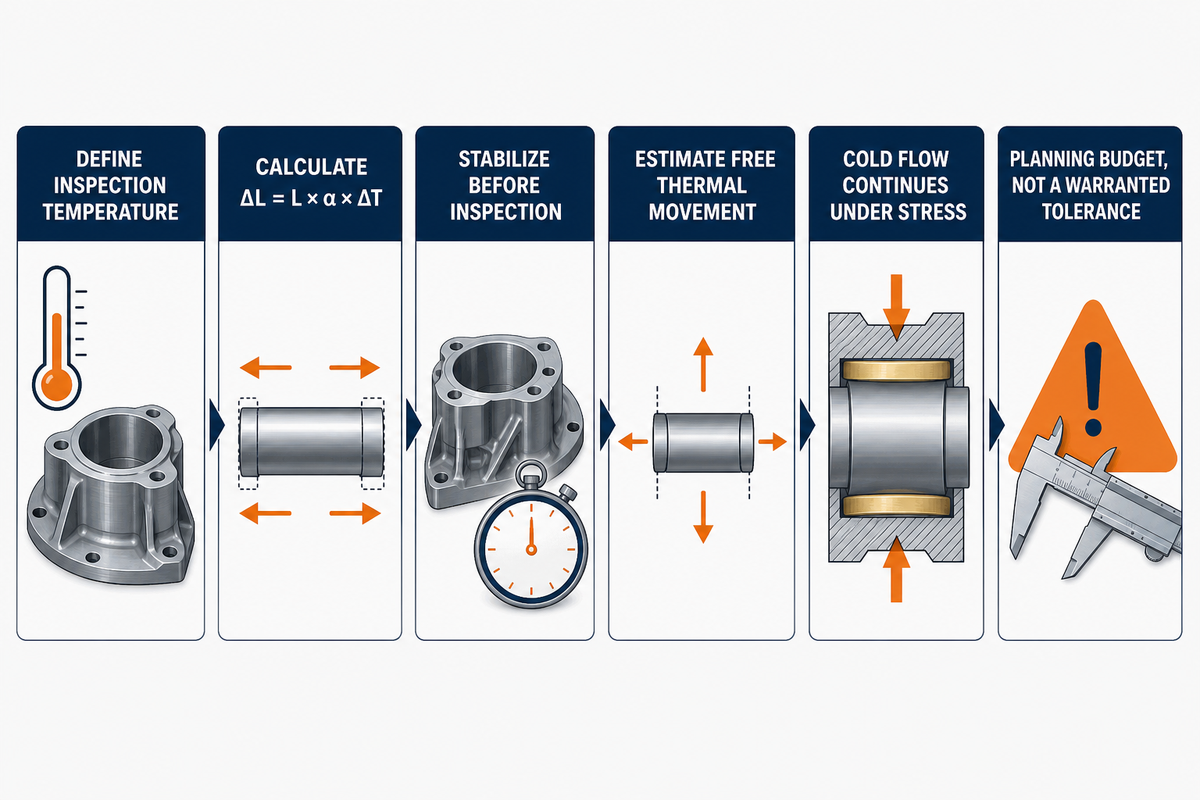
La afirmación «el PTFE no puede mantener tolerancias estrechas» es una suposición común, pero no siempre es correcta. La expansión térmica sin compensar y la fluencia lenta sí modifican las dimensiones de una pieza al retirarla de la máquina; eso es cierto. Lo que no es cierto es que este cambio sea inevitable. Guías prácticas citan aproximadamente ±0.02 mm en ejemplos controlados de características rotativas de PTFE con medición de temperatura y programación compensada; también citan aproximadamente ±0.05 mm para PTFE virgen sin control. Estas cifras sirven como referencias de planificación para acabados superficiales y tolerancias, no como promesas generales de capacidad.
Marco de referencia denominado Matriz de tolerancia por expansión térmica de 9 filas. La tabla aplica la relación de expansión lineal ΔL = L × α × ΔT a tres tamaños de característica y tres diferencias de temperatura, usando el rango de planificación publicado para PTFE sin carga de 100-200×10-6/°C. Solo estima el movimiento térmico libre; la tensión del dispositivo de sujeción y la fluencia lenta dependiente del tiempo requieren una evaluación por separado.
| Tipo de característica | Rango de espesor de pared | Diferencia de temperatura (recién cortada a ambiente) | Movimiento dimensional estimado* |
|---|---|---|---|
| 25 mm de diámetro exterior, diámetro interior o longitud | No se usa en el cálculo de equilibrio | 5°C | 0.0125-0.0250 mm |
| 25 mm de diámetro exterior, diámetro interior o longitud | No se usa en el cálculo de equilibrio | 10°C | 0.0250-0.0500 mm |
| 25 mm de diámetro exterior, diámetro interior o longitud | No se usa en el cálculo de equilibrio | 15°C | 0.0375-0.0750 mm |
| 50 mm de diámetro exterior, diámetro interior o longitud | No se usa en el cálculo de equilibrio | 5°C | 0.0250-0.0500 mm |
| 50 mm de diámetro exterior, diámetro interior o longitud | No se usa en el cálculo de equilibrio | 10°C | 0.0500-0.1000 mm |
| 50 mm de diámetro exterior, diámetro interior o longitud | No se usa en el cálculo de equilibrio | 15°C | 0.0750-0.1500 mm |
| 100 mm de diámetro exterior, diámetro interior o longitud | No se usa en el cálculo de equilibrio | 5°C | 0.0500-0.1000 mm |
| 100 mm de diámetro exterior, diámetro interior o longitud | No se usa en el cálculo de equilibrio | 10°C | 0.1000-0.2000 mm |
| 100 mm de diámetro exterior, diámetro interior o longitud | No se usa en el cálculo de equilibrio | 15°C | 0.1500-0.3000 mm |
*Cálculo: movimiento = tamaño de la característica × CTE × diferencia de temperatura. La dirección depende de si la pieza se calienta o se enfría, y de si la característica controlada es un diámetro exterior, un diámetro interior o una longitud. El espesor de pared afecta la respuesta al calentamiento, al enfriamiento y a la tensión, pero no cambia el cálculo de expansión lineal en equilibrio. Considere el resultado un presupuesto de planificación, no una tolerancia garantizada, y confirme los datos del grado concreto y la temperatura de inspección acordada.
Ejemplo resuelto. Considere un buje de PTFE torneado con un diámetro exterior de 40 mm, medido a 32°C después del acabado e inspeccionado a 22°C: una diferencia de 10°C. Al aplicar el mismo rango de 100-200×10-6/°C se obtiene 40 mm × 10°C × 0.0001-0.0002, es decir, aproximadamente 0.040-0.080 mm de movimiento térmico libre. Frente a una tolerancia del plano de ±0.02 mm, la estimación equivale a dos a cuatro veces el margen de tolerancia unilateral, antes de considerar la tensión del dispositivo de sujeción o la fluencia lenta. El ejemplo muestra por qué un proveedor necesita datos térmicos específicos del grado, una temperatura de inspección definida y una compensación validada, en lugar de un ajuste universal.
La fluencia lenta añade una variable de acción más lenta al movimiento térmico: bajo tensión sostenida de sujeción o ensamble, el PTFE puede seguir deformándose lentamente después del mecanizado. Algunos informes prácticos describen el desbaste de características con tolerancias estrechas, un intervalo definido de relajación y luego el acabado a la medida. El intervalo depende del proceso y debe validarse según el grado, la geometría, el estado de tensión y el plan de inspección concretos, en lugar de copiarse de un único ejemplo de taller.
La fluencia lenta puede continuar después de detener el husillo si la pieza sigue sometida a presión de sujeción o ensamble. Para trabajos con tolerancias estrechas, defina cuándo se liberará, estabilizará e inspeccionará la pieza; no suponga que la lectura de la máquina, con la pieza caliente y sujeta, representa la condición final.
— Riesgo de proceso resumido a partir de las fuentes prácticas citadas
¿Qué tolerancia se puede lograr al mecanizar PTFE?
La tolerancia alcanzable depende del grado, la geometría, la sujeción de la pieza, la temperatura y el método de inspección. Guías comerciales prácticas citan aproximadamente ±0.05 mm para ejemplos de PTFE virgen sin control y aproximadamente ±0.02 mm para ejemplos controlados de geometrías rotativas con compensación térmica. Estas cifras son referencias para evaluar proveedores, no una promesa general de capacidad. Los grados con carga pueden reducir la respuesta térmica o a la fluencia lenta, pero la mejora concreta debe confirmarse con los datos del compuesto especificado y el proceso validado del proveedor.
Cuando un plano exige un control estricto, compare conjuntamente el montaje de la máquina, el control de temperatura y el método de inspección. Nuestra página de mecanizado CNC de precisión es un destino de navegación interna relacionado, no una prueba de la tolerancia alcanzable para PTFE. El plano y el proceso concretos aún requieren evaluación.
Grados y materiales de carga para PTFE: cómo las cargas de vidrio, carbono y bronce cambian la facilidad de mecanizado
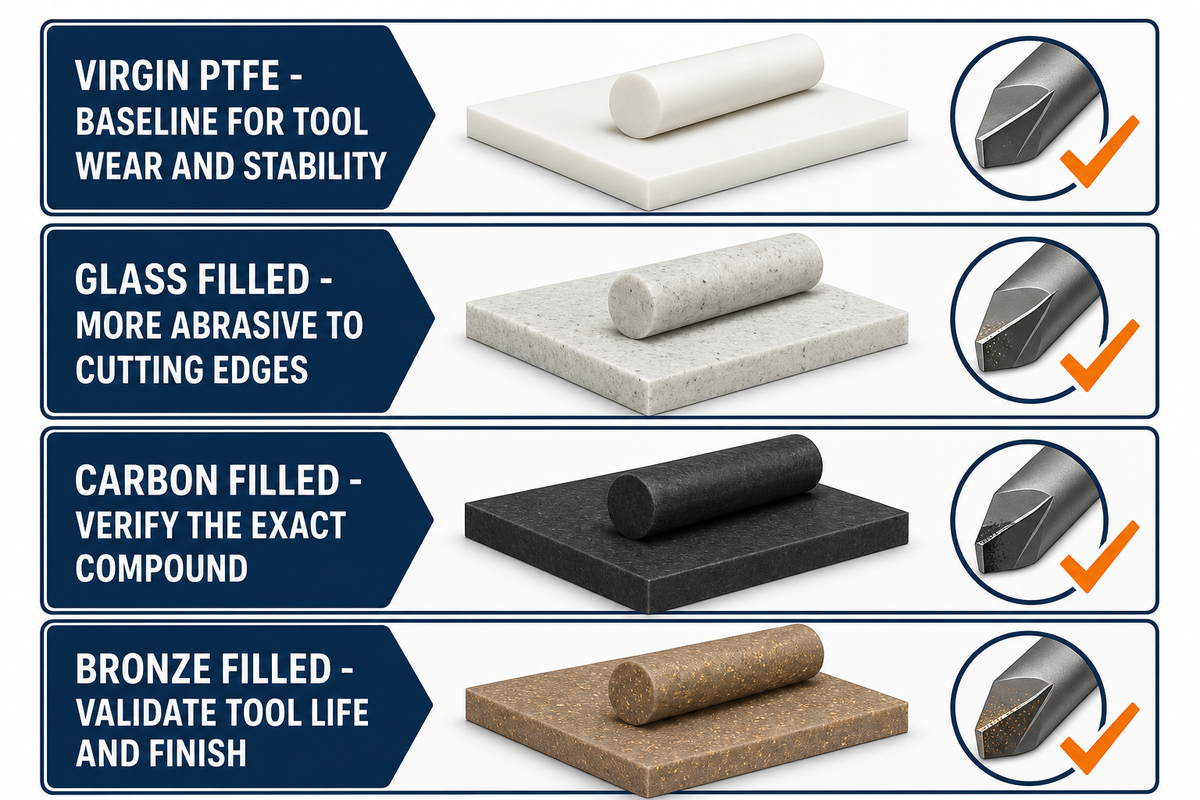
Un plano que solo especifica «PTFE» deja al proveedor la tarea de deducir si se requiere material virgen o un compuesto con carga. Las guías comerciales de grados distinguen las formulaciones con carga de vidrio, carbono, grafito, bronce y disulfuro de molibdeno, porque cada una modifica la rigidez, el desgaste, la fricción o el comportamiento químico. La nota técnica citada de NASA también demuestra un punto más específico: una formulación particular de PTFE con carga puede reducir considerablemente la expansión térmica. No establece un factor de reducción único para todos los compuestos comerciales.
Los grados con carga también pueden ser más abrasivos para las herramientas de corte; se suele señalar a la fibra de vidrio como una causa de desgaste más rápido del filo que el PTFE virgen. La documentación de proveedores de distintos materiales de PTFE modificado puede usar términos como PTFE de grado mecánico, propiedades mecánicas mejoradas, resistencia al desgaste, resistencia superior a la compresión y al desgaste, o alta resistencia al desgaste. Son expresiones comparativas de proveedores, no clasificaciones universales; solicite la ficha técnica del compuesto exacto y valide la vida útil de la herramienta, la resistencia a la compresión y al desgaste, y las dimensiones liberadas en la geometría prevista.
| Tipo de material de carga | Efecto en la facilidad de mecanizado | Impacto habitual en el desgaste y las herramientas |
|---|---|---|
| PTFE virgen / sin carga | Flexible y susceptible a la fluencia lenta y al arrastre de la herramienta | Referencia para comparar el desgaste de herramientas y la estabilidad relacionados con las cargas |
| Con carga de fibra de vidrio (15-25% en peso, grados comerciales habituales) | Las guías de proveedores describen mayor rigidez y menor fluencia lenta en compuestos habituales | Más abrasivo para los filos de corte que el material virgen |
| Con carga de carbono | Las guías de proveedores describen mayor rigidez, resistencia al desgaste y conductividad eléctrica | El efecto en la vida útil de la herramienta depende del compuesto de carbono concreto |
| Con carga de bronce | Las guías de proveedores describen un mejor comportamiento a la compresión y al desgaste | Compuesto denso con carga metálica; valide la vida útil de la herramienta y el acabado |
Una publicación de patente localizada describe una formulación de PTFE modificada con nanosílice para mejorar el desgaste y la fluencia lenta. Una patente fechada no demuestra una tendencia general o actual en mecanizado; considérela un ejemplo de desarrollo de formulaciones, no una prueba del mercado.
Comparación de la facilidad de mecanizado: PTFE, UHMW, Delrin (POM) y PEEK
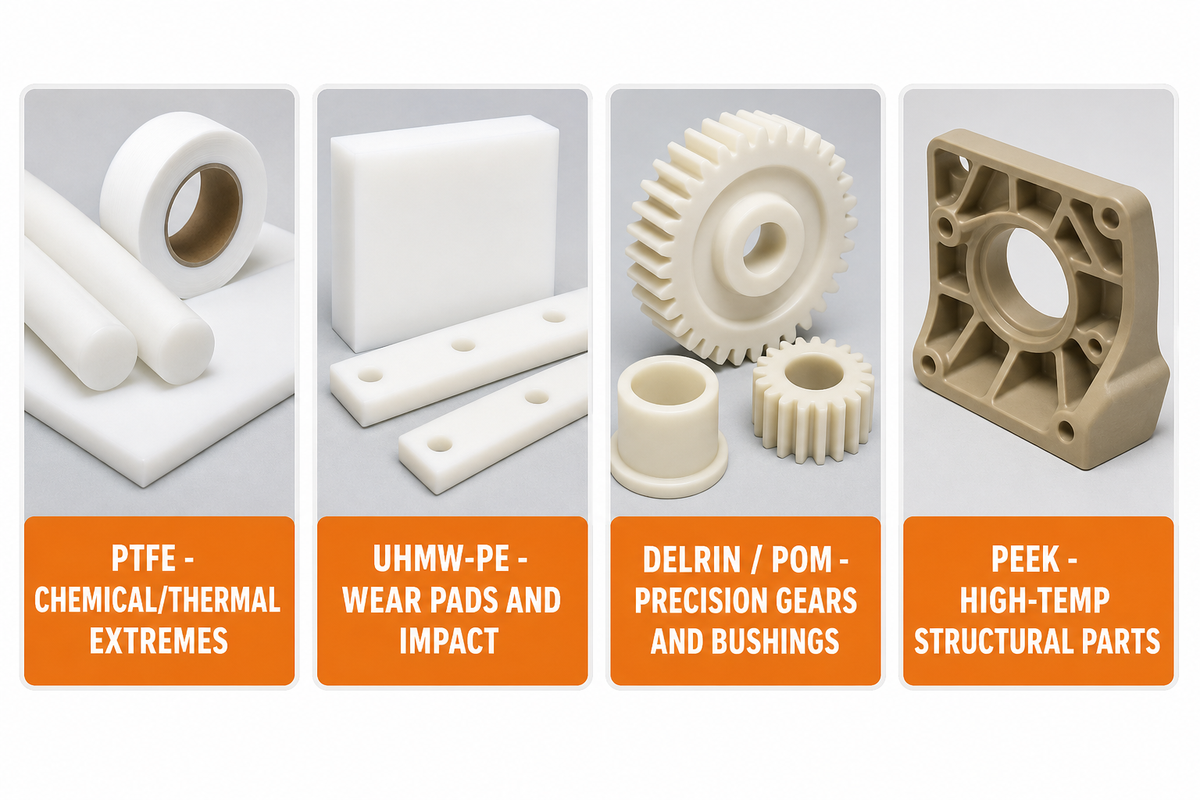
El PTFE, el UHMW-PE, el acetal/POM y el PEEK satisfacen distintas combinaciones de requisitos químicos, térmicos, de fricción, rigidez, desgaste y costo. Los materiales descritos como similares al PTFE pueden coincidir en una propiedad y diferir mucho en otra. Una comparación comercial puede servir para preseleccionar opciones, pero no para aprobar un sustituto: el grado concreto debe evaluarse según el fluido, la concentración, la temperatura, la carga y los requisitos normativos. Use la tabla siguiente como guía de planificación y luego sustituya sus valores aproximados por datos actuales del fabricante para el grado preseleccionado.
| Material | Facilidad de mecanizado | Temperatura máxima de servicio. | Costo relativo | Aplicación más adecuada |
|---|---|---|---|---|
| PTFE | Difícil (flexible, con fluencia lenta, deriva térmica) | ~260°C | $15-40/kg | Condiciones químicas o térmicas extremas, sellos de baja fricción |
| UHMW-PE | Moderada (flexible, pero menos propenso a la fluencia lenta que el PTFE) | ~80-100°C | Bajo | Placas de desgaste, superficies deslizantes de bajo costo, resistencia al impacto |
| Delrin / acetal (POM) | Fácil (rígido, permite lograr tolerancias estrechas sin dificultad) | ~90-105°C | Bajo a moderado | Engranajes de precisión, bujes, piezas estructurales de plástico |
| PEEK | Moderada a difícil (duro, abrasivo para las herramientas, pero dimensionalmente estable) | ~250°C | Alto | Piezas estructurales para altas temperaturas que requieren tolerancias estrechas y resistencia |
Los ingenieros suelen elegir PTFE cuando la resistencia química y la baja fricción son más importantes que la rigidez, la estabilidad de las tolerancias y el costo de mecanizado. Cuando no se necesita esa combinación, Delrin o UHMW-PE pueden ser opciones más económicas, aunque la elección final sigue dependiendo de las condiciones químicas, térmicas, de carga y desgaste reales.
Ninguno de los dos sustitutos es una alternativa universal y rentable para industrias expuestas a productos químicos agresivos o altas temperaturas; la comparación sirve para preseleccionar opciones, no para aprobar un material.
Si el principal factor de diseño es lograr tolerancias estrechas, rigidez y un mecanizado sencillo, en lugar de aprovechar la baja fricción o la resistencia química del PTFE, el acetal/POM es una opción por evaluar; consulte nuestra guía de mecanizado CNC de POM (Delrin/acetal). Si se requieren tanto resistencia a altas temperaturas como rigidez estructural, el mecanizado CNC de PEEK es otra opción para comparar. Ninguna de estas recomendaciones constituye una aprobación sin datos de compatibilidad y carga específicos del grado.
Defectos habituales del mecanizado de PTFE y cómo prevenirlos
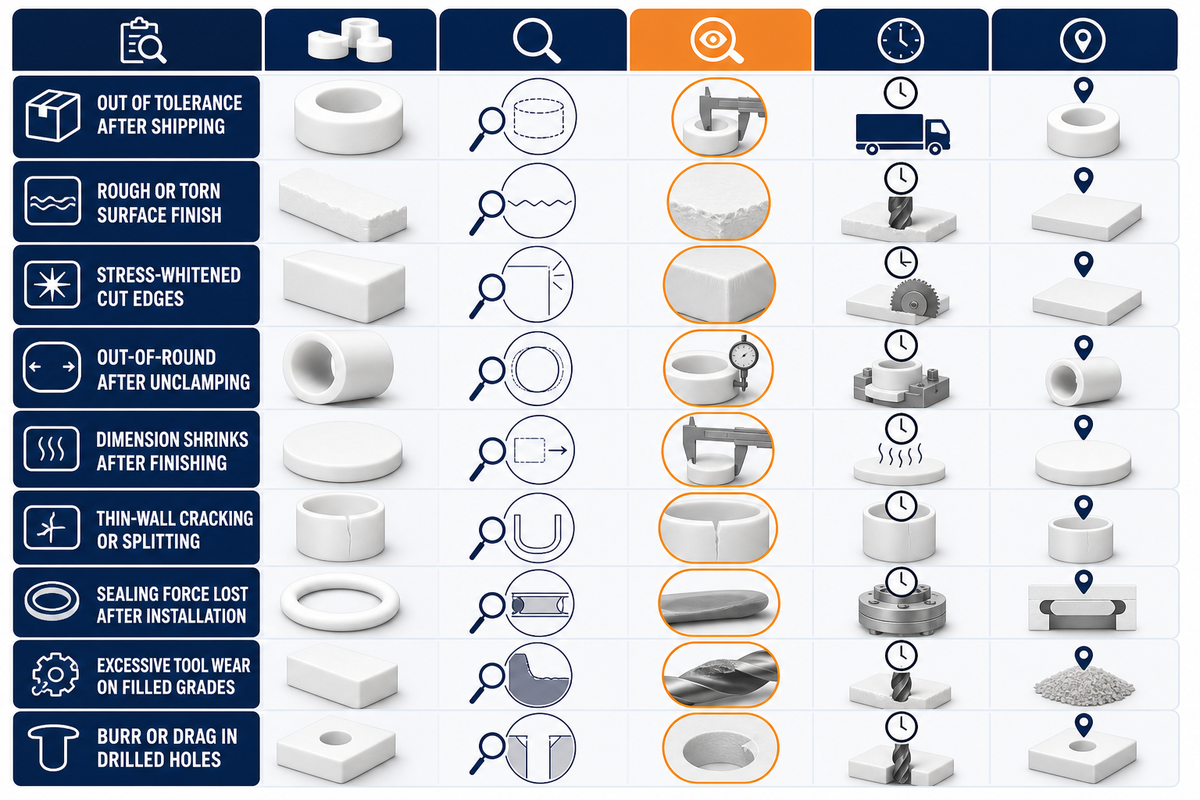
Los síntomas que se presentan a continuación forman una guía de diagnóstico basada en el comportamiento publicado del PTFE y en informes de profesionales; no son un registro del historial de defectos de Zhenling. Cada fila plantea una hipótesis que debe comprobarse: la evidencia de inspección aún debe permitir distinguir, en la pieza real, entre causas relacionadas con la relajación del material, la temperatura, la sujeción de la pieza, las herramientas y el diseño.
Marco identificado: matriz de 9 filas que relaciona defectos del PTFE con sus causas raíz.
| Síntoma | Causa raíz | Solución |
|---|---|---|
| Pieza fuera de tolerancia después del envío (medida dentro de especificación en la máquina) | La deformación lenta o fluencia continúa después del mecanizado, especialmente si persiste alguna tensión residual por sujeción o ensamble. | Pruebe un intervalo de relajación definido antes de la pasada final; valide la presión del dispositivo de sujeción y la condición de la pieza durante la inspección una vez liberada. |
| Acabado superficial áspero, «velloso» o desgarrado | Herramientas desafiladas o parámetros de corte propios del metal que arrastran el material en vez de cizallarlo. | Inspeccione el filo y la geometría de la herramienta; valide los parámetros de corte específicos para el grado y el montaje con la primera pieza de producción. |
| Blanqueamiento o blanqueamiento por tensión a lo largo de los bordes de corte | Sobrecalentamiento localizado o fuerza de corte excesiva en el punto de contacto con la herramienta. | Verifique el calor y la fuerza de corte; pruebe una pasada de acabado más ligera y una estrategia validada para controlar las virutas. |
| Orificio descentrado o ovalado después de liberar la sujeción | Una fuerza de sujeción excesiva deforma permanentemente el material blando antes de liberarlo. | Reduzca o distribuya la fuerza de sujeción y vuelva a medir la pieza una vez liberada; califique el dispositivo de sujeción con la primera pieza de producción. |
| La dimensión se reduce después de la pasada de acabado y antes del envío | Contracción térmica de la pieza al enfriarse desde la temperatura de corte hasta la temperatura ambiente. | Mida la temperatura de la pieza y pruebe una compensación específica para el grado, conforme al plan de inspección acordado. |
| Grietas o fisuras en características geométricas de pared delgada | Concentración de tensiones por sujeción excesiva o avance agresivo en una sección delgada. | Reduzca la carga del dispositivo de sujeción y la carga de corte; valide la secuencia para mecanizar los orificios con la primera pieza de producción. |
| La fuerza de sellado se pierde semanas después de la instalación | Fluencia lenta bajo compresión sostenida, diagnosticada erróneamente meses después como un defecto de mecanizado. | Revise los límites de compresión y los datos de fluencia lenta del compuesto; evalúe un grado con carga solo si cuenta con evidencia específica del grado. |
| Desgaste excesivo de la herramienta en piezas de grado con carga | El contenido de carga abrasiva (especialmente fibra de vidrio) acelera el desgaste del filo. | Lleve un registro de la vida útil de la herramienta y compare materiales de herramienta para el compuesto con carga especificado. |
| Rebabas o arrastre en orificios taladrados o roscados | Acumulación de virutas y arrastre del material en orificios profundos o de diámetro pequeño. | Valide una geometría de broca afilada y un ciclo posible de rotura de viruta con la primera pieza de producción. |
¿Cuáles son las desventajas del PTFE?
En este contexto de mecanizado, las principales limitaciones prácticas del PTFE son su menor resistencia y rigidez frente a plásticos de ingeniería más rígidos, los problemas de desgaste en algunas aplicaciones con grados sin carga y la fluencia lenta bajo presión sostenida. La importancia de cada limitación depende del grado, la geometría, la carga, la temperatura y la vida útil requerida.
Estas características no lo descartan por sí solas, pero sí implican que los compradores eligen PTFE principalmente por sus propiedades térmicas y químicas, más que por su rigidez estructural. El diseño debe tener en cuenta estos comportamientos mediante medidas como límites de compresión, un grado con carga validado cuando el desgaste o la resistencia lo requieran y un método de unión adecuado.
Usos de las piezas de PTFE mecanizadas: sellos, bujes, cojinetes y componentes de válvulas
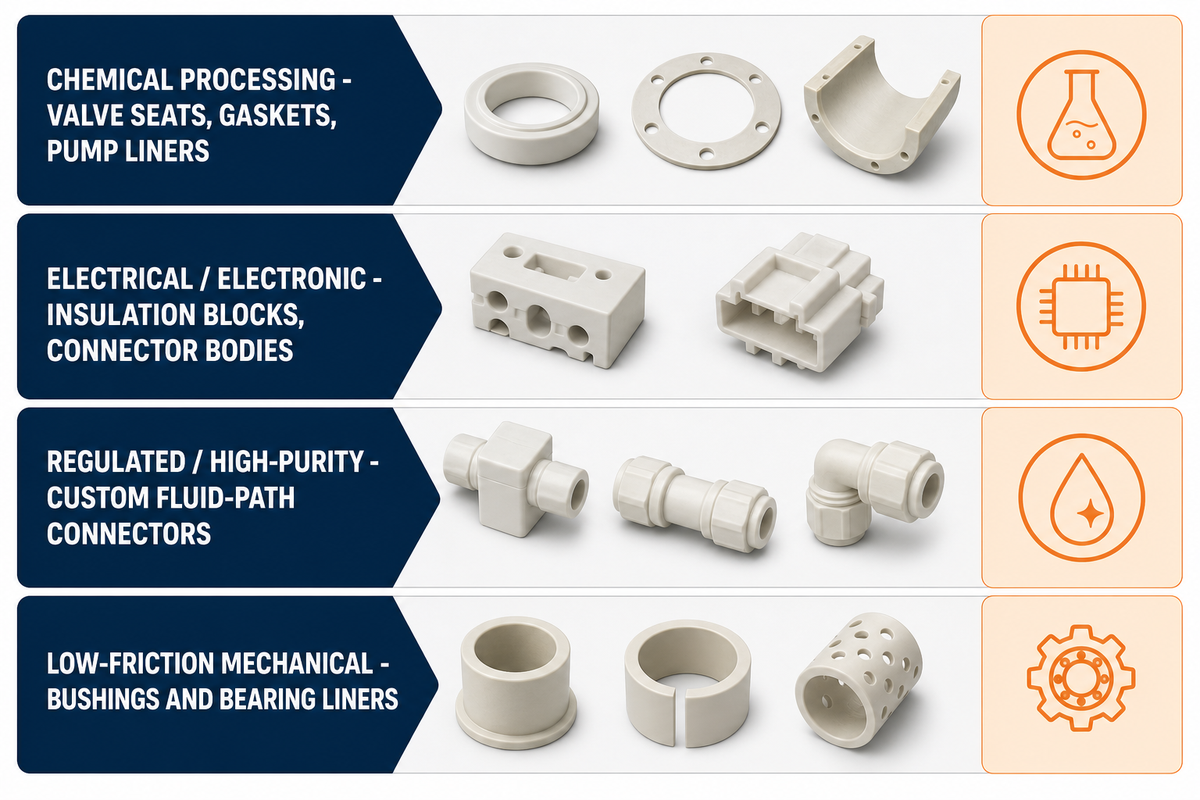
Se evalúa el PTFE para sellos, bujes, cojinetes, componentes de válvulas y aislantes mecanizados cuando son importantes la baja fricción, el comportamiento eléctrico, la compatibilidad química o la capacidad para operar a ciertas temperaturas. Estos son ejemplos de familias de piezas; no demuestran que todos los grados de PTFE sean adecuados para todos los sectores que se enumeran a continuación.
Contexto de las fuentes: datos revisados por pares sobre las propiedades del material PTFE.
Para componentes electrónicos y piezas que están en contacto con fluidos médicos, la selección del material aún requiere verificaciones específicas del grado en cuanto a limpieza, comportamiento frente a la humedad, compatibilidad química y requisitos regulatorios aplicables; la etiqueta de la aplicación por sí sola no demuestra que el material sea adecuado.
| Sector | Piezas mecanizadas comunes | Propiedad clave requerida |
|---|---|---|
| Procesamiento químico | Asientos de válvula, juntas, revestimientos de bombas | Resistencia química a ácidos, bases y solventes |
| Electricidad y electrónica | Bloques aislantes, cuerpos de conectores | Datos dieléctricos específicos del grado, temperatura y geometría |
| Sistemas regulados o de alta pureza | Conectores personalizados para conductos de fluidos, componentes de válvulas | Compatibilidad del material, limpieza y validación regulatoria específicas para la aplicación |
| Sistemas mecánicos de baja fricción | Bujes, revestimientos de cojinetes, componentes de desgaste | Condiciones de carga, fluencia lenta, desgaste y lubricación |
Para conocer capacidades relacionadas con otros sectores, consulte Mecanizado CNC para el sector aeroespacial. Este enlace interno es solo de navegación y no sustituye la aprobación del grado de PTFE para una aplicación específica ni verifica la conformidad de una pieza.
Qué determina el costo de las piezas de PTFE mecanizadas por CNC
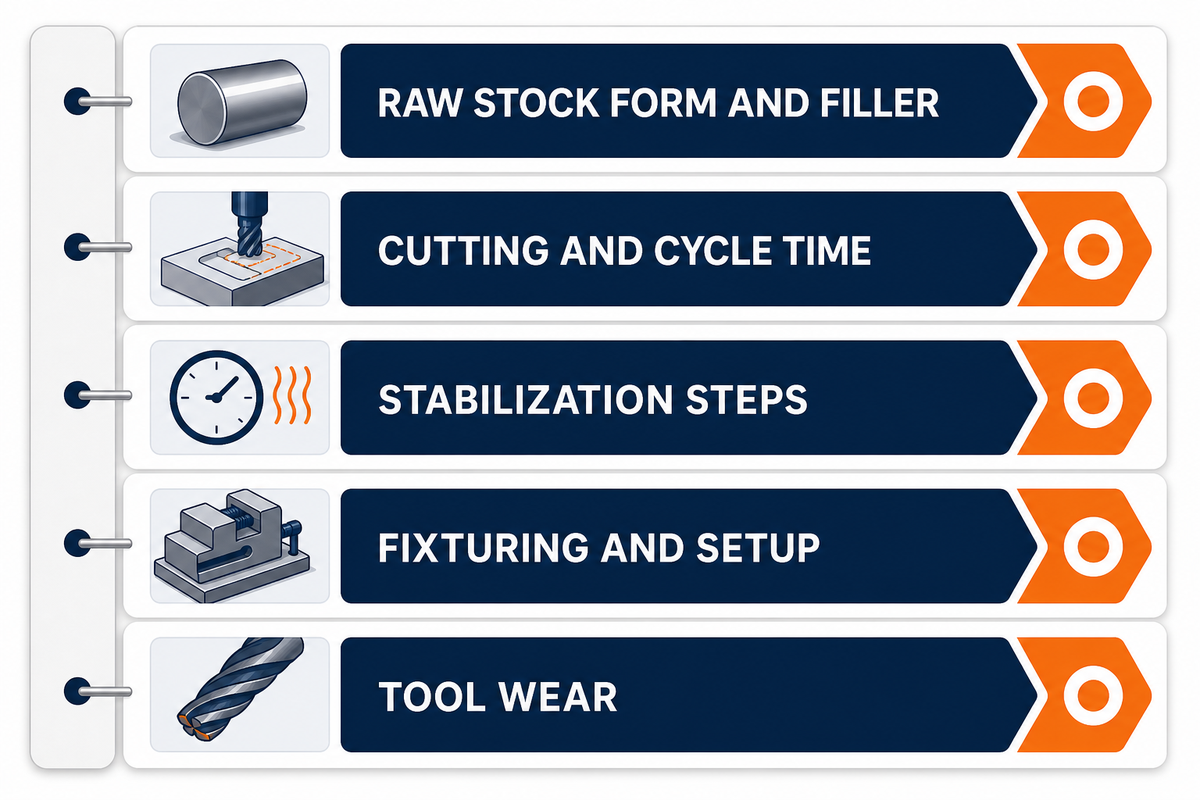
Una comparación comercial sitúa el precio del material en bruto de PTFE en aproximadamente $15-40/kg, según la forma y el contenido de carga. Considere ese rango como un dato de planificación sujeto a una fecha, no como una cotización vigente. El precio de la pieza terminada también refleja el tiempo de corte, las etapas de estabilización, la sujeción, la inspección y el desgaste de la herramienta.
- La selección de parámetros según el grado y la geometría puede modificar la carga de corte, el desgaste de la herramienta y el tiempo de ciclo.
- Una secuencia de desbaste, relajación y acabado agrega manipulación y tiempo de trabajo en planta cuando así lo exige el plan de tolerancias.
- El precio del material en bruto de grado con carga y el desgaste de la herramienta de corte varían según el compuesto especificado y la cantidad de producción.
- La sujeción de la pieza con poca fuerza o con contacto distribuido puede aumentar el tiempo de diseño del dispositivo de sujeción y de montaje.
- La medición de temperatura, las pruebas de compensación y la inspección tras estabilizar la pieza agregan tiempo de ingeniería y control de calidad para la primera pieza de producción.
Cómo evaluar a un proveedor de mecanizado de PTFE: lista de verificación para compradores
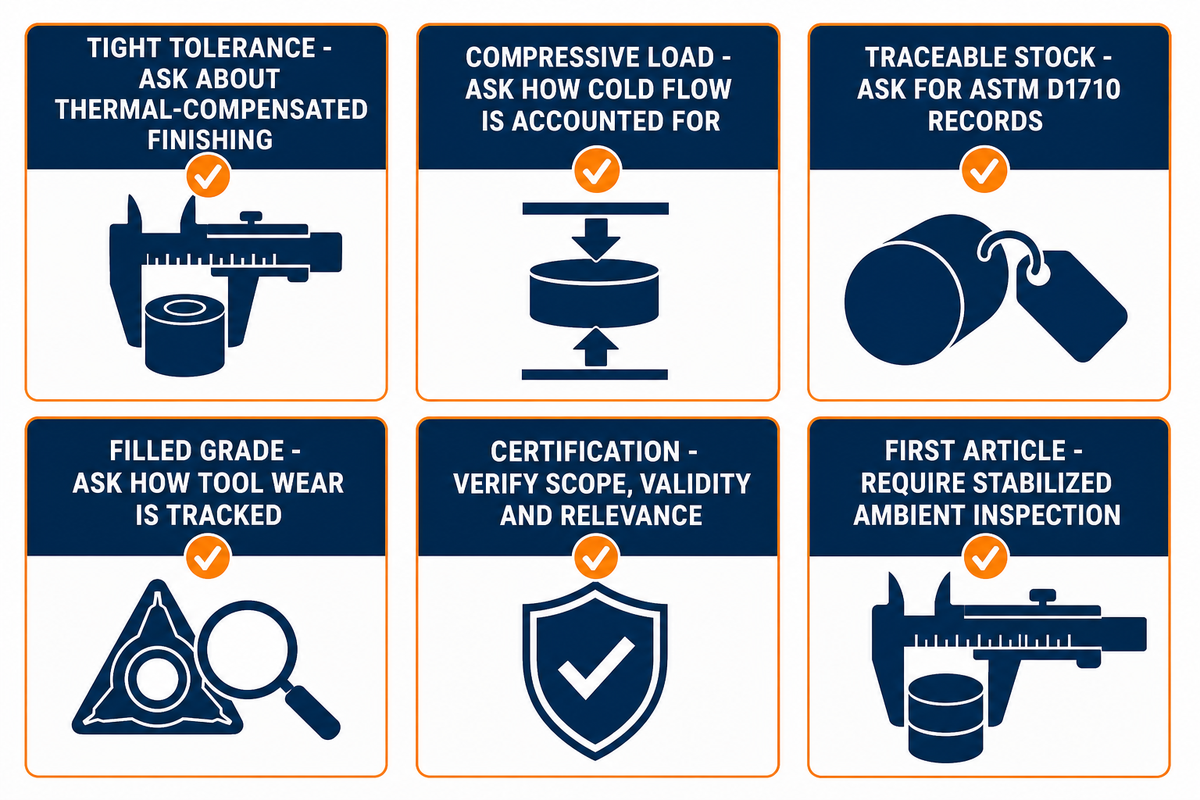
El éxito del mecanizado de PTFE depende tanto del rigor del proceso como de la capacidad de la máquina. Por eso, pregunte a cualquier posible proveedor cómo controla el comportamiento conocido de este material, además de solicitar una lista de equipos. Conviene verificar los controles del proceso, la condición de la pieza durante la inspección y los registros del material antes de entregar un plano.
| Si su pieza requiere… | Pregúntele al maquinista sobre… |
|---|---|
| Tolerancia menor que ±0.05 mm | Si programa una dimensión de acabado con compensación térmica y mide a una temperatura ambiente estabilizada |
| Carga de compresión sostenida durante el servicio (p. ej., un sello estático) | Cómo tiene en cuenta la fluencia lenta a largo plazo en la tolerancia de diseño y si recomienda un grado con carga |
| Material en bruto trazable y conforme con las normas | Si el material en bruto se obtiene conforme a ASTM D1710 (varillas, tubos y formas) y qué certificaciones del fabricante conserva |
| Un grado con carga (de vidrio, carbono o bronce) | Cómo registra el desgaste de la herramienta y califica el material de la herramienta para el compuesto con carga especificado |
| Certificación para exportación o uso final regulado | El certificado exacto, la entidad emisora, el alcance, la vigencia y su pertinencia para la pieza solicitada |
| Una primera pieza de producción antes de iniciar la producción | Si mide e informa las dimensiones a una temperatura ambiente estabilizada, no cuando la pieza aún está caliente al salir de la máquina |
En cuanto a las instalaciones y certificaciones específicas: Shanghai Zhenling Hardware declara que opera una planta de mecanizado de precisión de 8,000 sqm en Jiashan, Zhejiang, establecida en 2006; que cuenta con certificaciones CE y aplicables de ASME; y que exporta aproximadamente 80% de su producción a Europa, Singapur, Estados Unidos y Australia. Aquí se presentan estos datos como criterios para evaluar a un proveedor —capacidad de las instalaciones, certificaciones y trayectoria exportadora—, no como afirmaciones de desempeño específicas para PTFE.
Si ya tiene un plano para una pieza de PTFE, consulte nuestra página de servicios de mecanizado CNC de PTFE (Teflon) para iniciar una revisión con alcance definido. Para conocer información de primera mano sobre la empresa, consulte nuestra página Acerca de nosotros. Estos enlaces son de navegación; no constituyen una verificación independiente de capacidades, alcance de certificaciones ni idoneidad para un pedido específico.
Normas del sector para PTFE mecanizado: ASTM D1710, D4894 y su significado
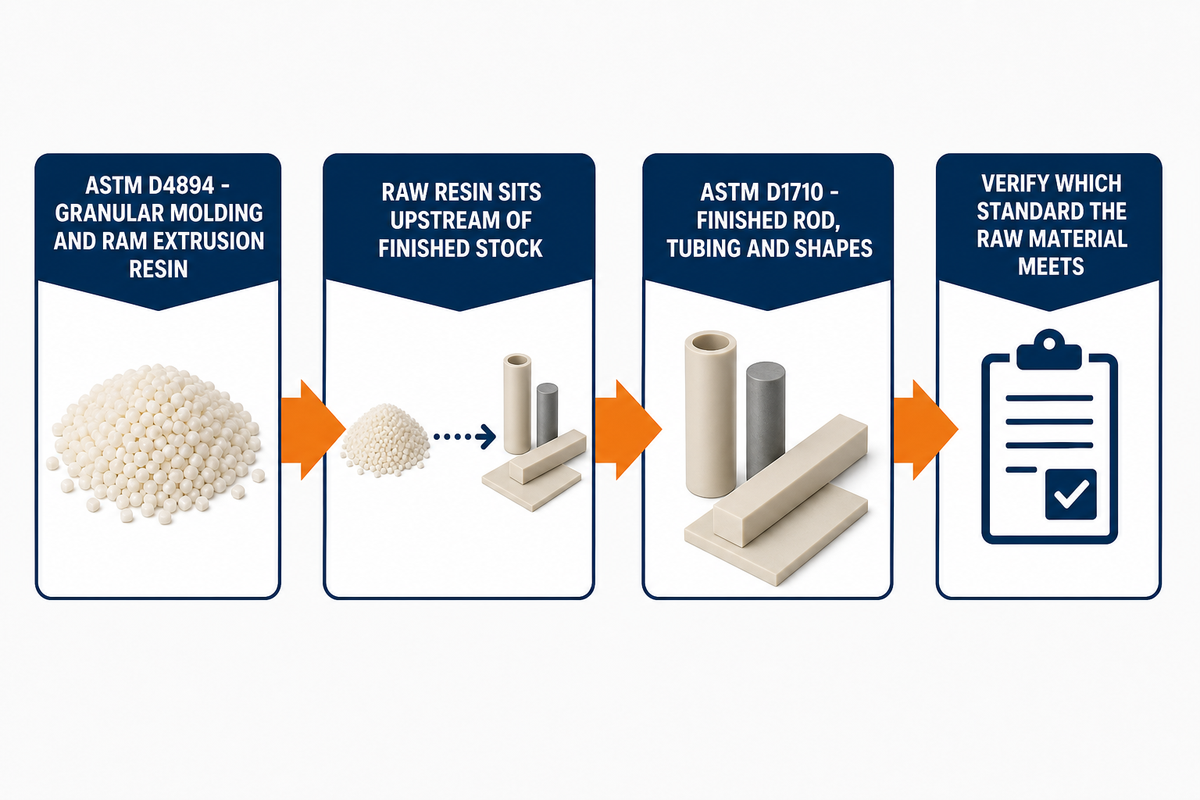
Dos normas ASTM abarcan los materiales en bruto de PTFE terminados y las resinas previas a su fabricación que se analizan aquí. ASTM D1710 abarca varillas extruidas de PTFE, tubos de pared gruesa y formas básicas hechos con resina virgen o reprocesada. ASTM D4894 abarca las resinas granulares para moldeo y extrusión por pistón de PTFE que se utilizan para fabricar ese material en bruto; se ubica un paso antes de D1710 en la cadena de suministro, pues regula la resina sin procesar y no la forma extruida terminada.
| Norma | Alcance | Estado |
|---|---|---|
| ASTM D1710-15(2021) | Varillas extruidas de PTFE, tubos de pared gruesa y formas básicas (de resina virgen o reprocesada) | Edición indicada por la fuente ASTM citada: 2015, reafirmada en 2021 |
| ASTM D4894-19(2024) | Resinas granulares para moldeo y extrusión por pistón de PTFE (previas al material en bruto terminado según D1710) | Edición indicada por la fuente ASTM citada: 2019, reaprobada en 2024 |
Pregunte qué norma cumple la materia prima y conserve la certificación del fabricante junto con el registro del pedido. Este documento ayuda a identificar la categoría de resina y la forma del material en bruto declaradas, pero por sí solo no demuestra la calidad de la pieza terminada ni su idoneidad para la aplicación.
P: ¿PTFE y Teflon significan lo mismo en un plano?
No se base únicamente en ninguno de los dos términos: especifique en el plano final el PTFE y el grado, la carga, la categoría de resina, la forma del material en bruto y la especificación aplicable que se requieren.
Un plano o una solicitud de cotización que solo indique PTFE o Teflon no define un grado intercambiable. Especifique el PTFE junto con el grado, el porcentaje de carga, la categoría de resina virgen o reprocesada, la forma del material en bruto y la especificación aplicable. Si exige una marca en particular, indíquelo por separado y pida al proveedor que confirme su disponibilidad y el alcance de la certificación. Conserve el certificado del material del proveedor junto con el registro del pedido y resuelva cualquier discrepancia terminológica con las categorías ASTM citadas antes de aprobarlo.
P: ¿Se puede mecanizar el PTFE?
Sí, el PTFE se puede mecanizar por completo con equipos CNC estándar, pero requiere parámetros de proceso ajustados a su blandura, expansión térmica y fluencia lenta, en vez de las velocidades y avances de corte de metales que un taller quizá usaría por defecto.
Sí, las fresadoras y los tornos CNC estándar pueden mecanizar PTFE, aunque este material se comporta de manera distinta al metal por su blandura, alto coeficiente de expansión térmica y capacidad de presentar fluencia lenta bajo presión de sujeción. Por eso, el montaje para mecanizar PTFE requiere decisiones específicas para el grado en cuanto a geometría de la herramienta, parámetros de corte, fuerza de sujeción de la pieza y control de virutas o refrigerante, en vez de una transferencia sin probar de los parámetros usados para mecanizar metales.
P: ¿Qué es el PTFE?
El PTFE es un fluoropolímero de baja fricción y amplia resistencia química; las normas ASTM citadas distinguen la resina previa a su fabricación de las varillas, los tubos y las formas básicas terminados que se usan como material en bruto para el mecanizado.
El PTFE (politetrafluoroetileno) es un fluoropolímero sintético con una estructura repetitiva de enlaces carbono-flúor, un coeficiente de fricción muy bajo, amplia resistencia química y un rango de operación útil que suele citarse en aproximadamente -200°C a 260°C. Las normas ASTM citadas aquí distinguen las resinas granulares para moldeo o extrusión por pistón, previas a su fabricación, de las varillas extruidas, los tubos y las formas básicas terminados que se usan como material en bruto para el mecanizado. El grado y los límites de la aplicación determinan el rango de temperatura y exposición química admisible.
P: ¿Qué es el mecanizado CNC?
El mecanizado CNC elimina material de un bloque sólido de material en bruto con herramientas de corte guiadas por computadora para producir una pieza personalizada de precisión, siguiendo instrucciones generadas directamente a partir de un archivo electrónico de diseño CAD.
El mecanizado CNC (control numérico por computadora) es un proceso sustractivo: las herramientas de corte guiadas por computadora retiran material de un bloque sólido de material en bruto para producir una pieza de precisión directamente a partir de un archivo de diseño CAD.
P: ¿Qué diferencias hay entre el acetal (POM) y el PTFE?
En general, el acetal/POM es más rígido y permite mantener tolerancias estrechas con mayor facilidad, mientras que se elige PTFE cuando la baja fricción y el servicio químico o térmico son más importantes.
El acetal/POM y el PTFE pertenecen a familias de materiales distintas, así que la elección debe basarse en las condiciones de servicio y no en el nombre comercial conocido que figure en una solicitud. En general, el acetal/POM ofrece mayor rigidez y un control de tolerancias más predecible. Elija PTFE cuando la baja fricción y un rango más amplio de exposición química o térmica sean más importantes que la rigidez y el costo de mecanizado. Antes de aprobar el material, confirme el grado exacto según la carga, el desgaste, la exposición química y la temperatura de servicio; luego registre el grado aprobado y los límites de servicio en el plano. Consulte nuestra guía de mecanizado CNC de POM (Delrin/acetal) para una comparación más detallada.
P: ¿Necesita piezas de Teflon (PTFE) mecanizadas por CNC?
Si ya tiene el plano, envíelo para revisar el grado y las tolerancias antes de solicitar una cotización con alcance definido; indique en la solicitud de cotización las condiciones de inspección y las restricciones de la aplicación.
Si ya tiene un plano de la pieza, defina el grado, la carga, la forma del material en bruto, la tolerancia, la temperatura de inspección, la cantidad y las restricciones de la aplicación antes de solicitar una revisión con alcance definido. Use nuestra página de servicios de mecanizado CNC de PTFE (Teflon) para iniciar el proceso comercial; no la considere evidencia de que ya se aprobó una tolerancia o aplicación sin especificar. Si su equipo aún está comparando opciones de plásticos mecanizables en general, considere el PTFE como una categoría distinta, no como un reemplazo directo del Delrin o el PEEK.
Por qué escribimos esta guía
Zhenling preparó esta guía con base en normas publicadas, investigaciones revisadas por pares, fuentes de profesionales e información de primera mano de la empresa. Las referencias que aparecen a continuación son una selección para los lectores, no el registro completo de evidencia para cada afirmación. Esta evidencia orienta las decisiones sobre planos, materiales y proveedores sin presentar la selección como un historial de auditoría completo.
Las afirmaciones sobre la posibilidad de mecanizar PTFE, sus defectos típicos o su comportamiento como material se basan en el conjunto de evidencia documentado; el artículo no recurre a historiales de proyectos no divulgados como respaldo.
Referencias y fuentes
- Propiedades térmicas y dieléctricas del PTFE (Heliyon, Cell Press), artículo revisado por pares alojado en NIH PMC
- Politetrafluoroetileno con carga y baja expansión térmica, servidor de informes técnicos de NASA
- ASTM D1710-15(2021), ficha oficial de la norma de ASTM International
- ASTM D4894-19(2024), ficha oficial de la norma de ASTM International
- Procesamiento CNC de materiales de PTFE: de los conceptos básicos a la aplicación, guía de mecanizado de profesionales, Tirapid (fuente comercial)
- ¿Cómo lograr una precisión de ±0.02mm al mecanizar piezas de PTFE y Teflon?, Hotean (fuente comercial)
- 7 errores que se deben evitar al mecanizar PTFE, Advanced EMC (fuente comercial)
- Propiedades del PTFE para el mecanizado, debate en el foro de profesionales Eng-Tips






