Póngase en contacto con Zhenling

Fabricación a medida según plano
Mecanizado CNC de acero al carbono
Mecanizado CNC de acero al carbono por Zhenling para piezas fabricadas según plano
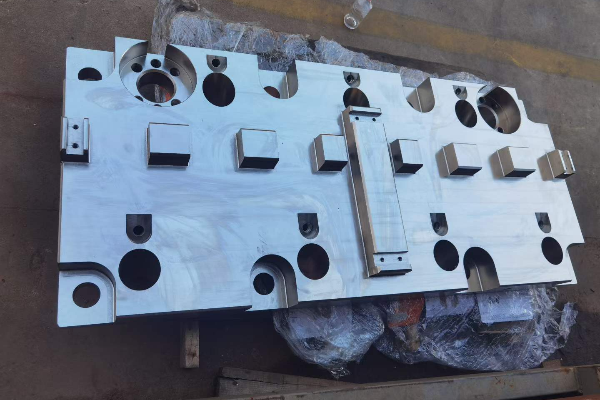
El mecanizado CNC de acero al carbono funciona mejor cuando el grado, la condición del material, las referencias geométricas, las características geométricas críticas, las operaciones secundarias y la documentación de inspección se definen antes de producir. Zhenling revisa estos datos frente a su plano para establecer una secuencia de fabricación viable, desde el material en bruto hasta las piezas conformes. Las consultas sobre mecanizado CNC de acero al carbono deben incluir el grado, la protección contra la corrosión, la responsabilidad respecto del código de diseño, las características geométricas críticas y la documentación solicitada. Aproveche la revisión del plano para evaluar la secuencia de fabricación y sus límites. Confirme por separado los registros, los supuestos de precio y los plazos correspondientes al pedido.
Cómo se describe el servicio
Los compradores pueden describir el alcance como mecanizado a medida de acero al carbono, servicios de mecanizado de acero al carbono, servicios de mecanizado CNC de acero al carbono, producción CNC de precisión, piezas de precisión de acero al carbono, fresado CNC de acero al carbono o torneado CNC de acero al carbono. La revisión de ingeniería sigue siendo la misma: definir el material, la geometría, el proceso, la documentación, la cantidad y los datos de entrega antes de comprometerse con la producción.
Desde 2006
Experiencia en fabricación de metales no estándar según plano, informada por Zhenling.
Del torneado a los 5 ejes
Recursos declarados de torneado CNC, fresado, mandrinado, rectificado, corte por hilo, taladrado y mecanizado multieje.
Evite sorpresas con el material, la deformación y el acabado antes de producir
El plano indica un grado, pero esa designación no define por sí sola un plan de mecanizado. La condición de suministro de la acería, la dureza, la forma del material en bruto, la secuencia de tratamiento térmico, las secciones delgadas, el acceso a las referencias geométricas y los requisitos superficiales pueden influir en las fuerzas de corte, el riesgo de deformación, la vida útil de las herramientas y la secuencia de inspección.
SYS-01
Riesgo relacionado con el material
Confirme la norma y el año, el grado, la forma, la condición, la necesidad de un certificado y cualquier procedimiento aprobado para sustituir el material.
01SYS-02
Riesgo geométrico
Identifique paredes delgadas, cortes interrumpidos, orificios profundos, grandes alcances de herramienta, superficies de sellado y características geométricas que pierdan apoyo tras retirar material en bruto.
02SYS-03
Riesgo de secuencia
Ordene de forma controlada el desbaste, el alivio de tensiones internas o el tratamiento térmico, el semiacabado, el rectificado, el recubrimiento y la verificación final.
03SYS-04
Riesgo de aceptación
Señale las características geométricas críticas, las relaciones entre referencias, las necesidades de muestreo, el método de medición y los registros necesarios para la liberación.
04La realidad: el nombre del material no elimina la variación
En un estudio de torneado revisado por pares, el acero 1020 recocido presentó una integridad superficial que reflejaba la interacción entre las características del material y las condiciones de mecanizado, en lugar de depender de un solo parámetro. Esto respalda la planificación según la condición del material, pero Zhenling no considera que una sola prueba de laboratorio permita predecir los resultados de todos los grados de acero al carbono o configuraciones de piezas.
- Una indicación de ±0.01 mm o un requisito de Ra es un dato de ingeniería, no una promesa general independiente del tamaño, la geometría, la condición y el método de medición.
- El tratamiento térmico puede modificar la dureza y provocar movimientos en la pieza, por lo que debe analizarse el sobrematerial de mecanizado antes y después del tratamiento.
- Las paredes delgadas y la remoción asimétrica de material en bruto pueden requerir cortes por etapas, referencias geométricas estables o un punto de espera para verificación.
- El acabado superficial de una cara de sellado, un asiento de rodamiento o una superficie estética puede requerir herramientas y documentación diferentes.
- Es común suponer que un plano está listo para ejecutarse en cuanto indica el material. Lo menos evidente es que la condición, la secuencia, el apoyo y la documentación de aceptación suelen determinar si esa indicación puede convertirse en un proceso de producción estable.
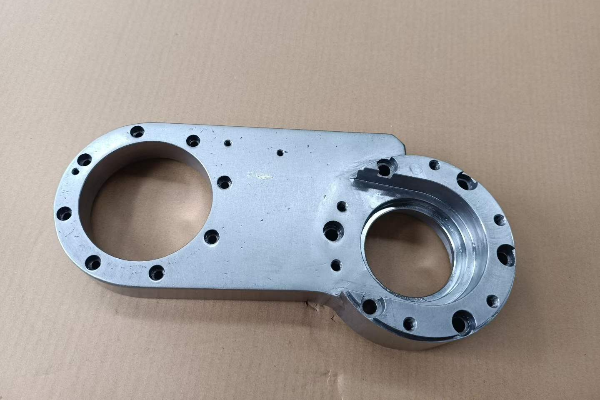
[ ACCIÓN_REQUERIDA ]
Punto de revisión de ingeniería
Los ingenieros de Zhenling pueden revisar el plano, la condición conocida del material y las características geométricas críticas antes de preparar la cotización. Envíe la revisión vigente e indique qué falla sería más importante: deformación, acabado, ajuste, fuga, desgaste o rechazo durante la inspección.
Matriz de preparación para el mecanizado de acero al carbono
Ajuste el grado, la condición y el proceso del acero al carbono a su plano
Una cotización basada en un plano queda incompleta si no se especifica bien el material. Incluso un grado conocido internacionalmente puede resultar ambiguo si faltan la edición de la norma, la forma del producto, la condición de suministro, el tratamiento térmico, el nivel de dureza o los requisitos de documentación.
Acero al carbono 20# o 45#
Por qué importa
El contenido de carbono y la condición de suministro afectan la maquinabilidad, la resistencia, la respuesta al tratamiento térmico y el riesgo para el acabado.
Qué debe confirmar
Norma aplicable y año, forma, condición, dureza si está controlada y requisito de certificado.
SAE 1018 u otra designación extranjera
Por qué importa
Incluso una designación conocida puede omitir detalles sobre la norma de compra, la forma del producto y su condición.
Qué debe confirmar
Confirme la especificación aplicable en vez de equipararla a un grado local únicamente por el nombre.
Q235A o Q345D
Por qué importa
Las designaciones estructurales no deben reducirse a una categoría genérica de “acero al carbono”.
Qué debe confirmar
Norma exacta y año, y si el cliente permite revisar alguna equivalencia de material.
25CrMo, 42CrMo, 12CrMoV o GCr15
Por qué importa
Estas familias de aceros aleados o para rodamientos tienen comportamientos distintos durante el tratamiento térmico y el corte.
Qué debe confirmar
Norma de composición, condición tras el tratamiento térmico, rango de dureza y documentación de las propiedades finales.
Especificación del cliente o del proyecto
Por qué importa
La especificación de un proyecto puede prevalecer sobre la descripción de un catálogo o una referencia cruzada informal.
Qué debe confirmar
Revisión, acerías o proveedores aprobados, nivel de inspección, marcado y autoridad para aprobar sustituciones.
Q345D sirve para poner a prueba los límites
SAMR registra GB/T 1591-2018 como la norma vigente titulada “Aceros estructurales de alta resistencia y baja aleación”. Esto confirma la edición de la norma y sus límites de clasificación; no demuestra que una designación anterior de Q345D pueda sustituirse sin autorización por otro grado.
Error común
Tratar una tabla de equivalencias entre normas como autorización de compra. Zhenling debe confirmar el documento aplicable del comprador y registrar cualquier sustitución aprobada antes de liberar el material.
La condición puede importar tanto como el nombre del grado
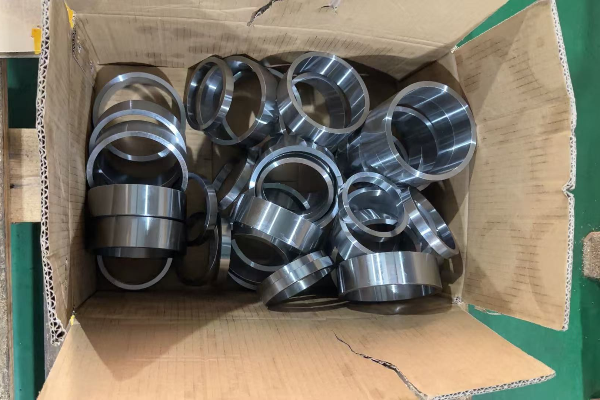
Dos lotes con designaciones nominalmente similares no siempre ofrecen las mismas condiciones para el mecanizado, ya que pueden diferir en microestructura, limpieza, procesos previos, dureza y condición del material en bruto. Un informe de mecanizado firmado en 2026 ilustra la variación a nivel de operación, pero sigue siendo una sola comparación controlada, no una verdad aplicable a todos los aceros al carbono.
-
01
El comprador proporciona
Especificación, edición, grado, forma, condición, propiedades críticas como la resistencia a la tracción cuando está controlada y requisitos de certificados.
-
02
Zhenling revisa
Disponibilidad del material, compatibilidad con el plano, sobrematerial, secuencia del proceso y puntos que requieren aclaración.
-
03
Ambas partes aprueban
Cualquier equivalencia, desviación, proveedor alternativo o cambio de condición antes de producir.
-
04
Documentación para la liberación
Registros de material, marcas y documentos de inspección acordados y vinculados al alcance de la compra.
Fresado CNC, torneado, mandrinado y rectificado de piezas de acero al carbono
El proveedor enumera sus máquinas, pero esa lista no explica cómo controlará las referencias geométricas, la sujeción de la pieza, los movimientos del material en bruto, la condición térmica ni la verificación. La secuencia de fabricación adecuada responde a las características geométricas y los riesgos de la pieza, no a una promesa genérica de que todos los componentes requieren una máquina de 5 ejes.
Característica geométrica o riesgo de la pieza
Posible aporte del proceso
Pregunta para la revisión
Diámetros de revolución, escalones, ranuras y roscas
Torneado CNC con transferencia planificada de referencias geométricas y acceso de herramienta.
¿Qué superficies establecen el eje funcional y cuándo se crea la referencia geométrica?
Caras, cavidades, patrones de pernos y geometría en varias caras
Fresado CNC en equipos de 3, 4 o 5 ejes cuando la geometría lo justifique.
¿Es posible reducir el número de montajes sin afectar la rigidez ni el acceso para la inspección?
Orificios profundos o alineados en cuerpos de válvula y carcasas
Mandrinado, taladrado, mecanizado por etapas e inspección específica de cada característica geométrica.
¿Cómo se controlarán la alineación, el alcance de la herramienta, la evacuación de virutas y la documentación de los orificios?
Muñones críticos, asientos de rodamientos o superficies acabadas
Rectificado o una operación de acabado controlada después de la secuencia previa adecuada.
¿Se realiza el tratamiento térmico antes de alcanzar la dimensión final y cuánto material en bruto queda para el acabado?
La sujeción de la pieza forma parte del método de fabricación
Un caso analizado por Modern Machine Shop vinculó la sujeción de la pieza con el escaneo óptico, de modo que el diseño del montaje y la información obtenida durante el proceso se apoyaban mutuamente. Esto no prescribe el mismo dispositivo de sujeción para su pieza, pero sí respalda diseñar conjuntamente la sujeción, el acceso, el riesgo de deformación y la verificación.
01
Establecer
Cree o confirme referencias estables en el material en bruto y la primera referencia geométrica funcional.
02
Desbastar
Retire material en bruto mientras conserva el apoyo, el sobrematerial para el tratamiento térmico y las superficies para volver a sujetar la pieza.
03
Estabilizar
Incorpore el punto de espera acordado para tratamiento térmico, alivio de tensiones internas o inspección cuando el plano y la condición lo requieran.
04
Acabar
Mecanice o rectifique las relaciones críticas y luego verifíquelas con el método y la regla acordados.
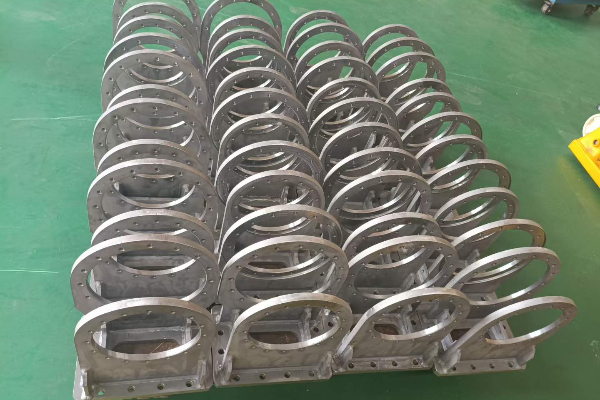
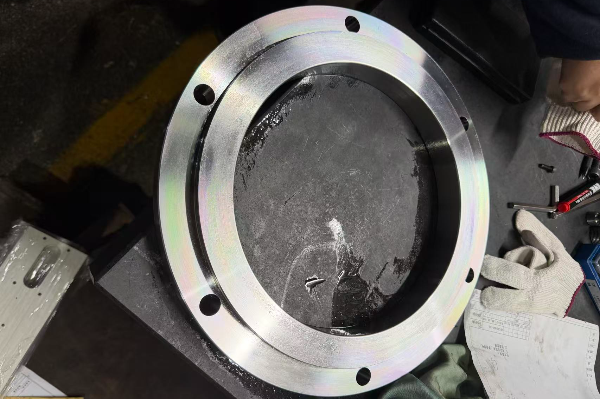
La compensación térmica no sustituye la documentación del proceso
Una patente anterior de Ford describe palpaciones repetidas y ciclos en vacío para caracterizar la expansión térmica de una máquina CNC. Muestra por qué puede importar la condición térmica de la máquina, pero Zhenling no afirma ser propietaria de ese método ni usa la patente como prueba de su capacidad para cumplir tolerancias.
- La elección de la máquina depende del tamaño de la pieza, el acceso, la rigidez, el número de montajes y las necesidades de verificación.
- La elección del herramental depende de la condición del material, la geometría de las características, el control de virutas, el acabado y la vida útil de la herramienta.
- La palpación durante el proceso puede ayudar al control, pero la aceptación final se rige por el plan de inspección acordado.
- La secuencia de fabricación de un prototipo puede requerir ajustes antes de liberar la producción repetitiva.
De la revisión del plano a las piezas mecanizadas e inspeccionadas
La tolerancia figura en el plano, pero la regla de aceptación y la documentación de medición pueden seguir sin definirse. Esa falta de definición importa porque la programación, el montaje, la inspección, la liberación y el control de revisiones pueden basarse en interpretaciones distintas si el proyecto no establece una versión de referencia controlada.
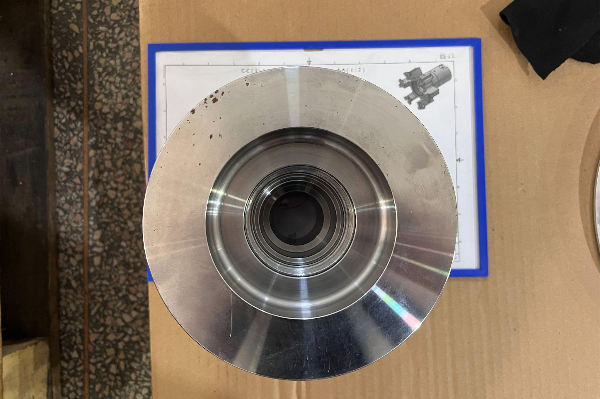
El control de revisiones evita cambios inadvertidos en el alcance
Un cambio en el modelo, el PDF, una nota o un requisito de la orden de compra puede generar retrabajo si distintos equipos liberan versiones de referencia diferentes. Durante el análisis del proyecto, Zhenling debe identificar la revisión aplicable y exigir aprobación por escrito antes de incorporar a producción cualquier desviación de material, características geométricas, proceso o inspección.
- Ingeniería trabaja con la misma geometría controlada y las mismas indicaciones críticas que producción.
- Compras puede comparar cotizaciones con base en el mismo alcance incluido y excluido.
- Calidad puede vincular los resultados con el requisito liberado y la regla de decisión acordada.
- La dirección puede ver qué aclaración o aprobación afecta el cronograma.
// 01 — Recepción
Registrar la revisión
Registre la revisión vigente del plano, el modelo 3D si está disponible, la especificación del material, las cantidades, la aplicación, el destino y el plazo de entrega solicitado.
// 02 — Aclaración
Resolver ambigüedades
Aclare dimensiones ambiguas, características geométricas críticas, la función prevista de las referencias, el acabado, el tratamiento térmico, el recubrimiento, la soldadura, la limpieza, el marcado y el embalaje.
// 03 — Secuencia de fabricación
Asignar operaciones
Defina la forma del material en bruto, las operaciones, los montajes, las herramientas, la sujeción de la pieza, los procesos externos, los puntos de inspección y las pausas para aprobación.
// 04 — Aprobación
Acordar la documentación
Acuerde la documentación del material, de la primera pieza de producción o de la muestra, el formato del informe, el muestreo, la regla de aceptación y quién puede autorizar desviaciones.
// 05 — Producción
Controlar la liberación
Controle la revisión liberada, las instrucciones de proceso, los hallazgos durante la producción, las decisiones sobre no conformidades y cualquier cambio autorizado.
// 06 — Liberación
Reunir la documentación
Reúna la documentación acordada de la pieza, las dimensiones, el material, el tratamiento, el marcado, el embalaje y el envío.
La inspección debe responder la pregunta real del comprador
NIST explica que la trazabilidad metrológica corresponde a un resultado de medición y exige una cadena de calibración documentada e ininterrumpida, en la que cada calibración contribuye a la incertidumbre. Por lo tanto, una etiqueta de calibración no demuestra necesariamente que un resultado específico sea apto para el requisito del plano.
Guía para el expediente de aceptación: identifique la característica geométrica, el valor nominal y los límites, la referencia geométrica, el instrumento o método, el nivel de muestreo, el resultado, las unidades de medición, la documentación de trazabilidad cuando se requiera y quién puede decidir sobre una no conformidad.
Piezas de acero al carbono para equipos de presión, separación y control de fluidos
La pieza se describe como destinada a servicio bajo presión, pero esa descripción de la aplicación no establece automáticamente su alcance normativo ni la documentación de conformidad. Las afirmaciones excesivas suelen comenzar cuando el diseño del equipo, la aprobación del material, la fabricación del componente, la soldadura, el ensamble, las pruebas y la conformidad final se condensan en una declaración de certificación imprecisa.
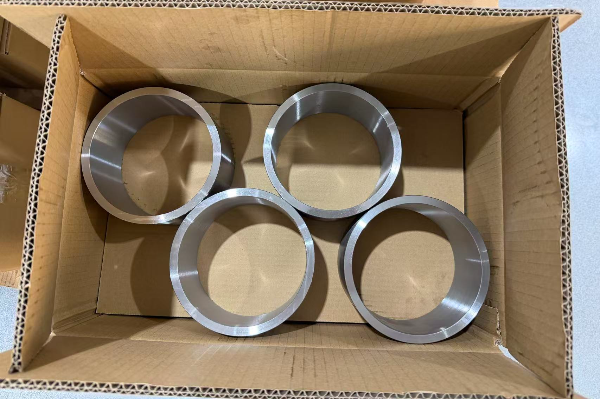
01
Bridas y piezas de conexión
Revise las caras de sellado, los patrones de pernos, la alineación de los orificios, los requisitos de material, el marcado y el diseño aplicable del equipo.
02
Cuerpos de válvula y tapones
Revise el acceso interior, los conductos que se cruzan, las características geométricas de sellado, la condición de las paredes, el desbarbado, la limpieza y la documentación de inspección.
03
Ejes y rodillos
Revise el eje funcional, los muñones, los escalones, las relaciones de excentricidad, la secuencia de tratamiento térmico, el sobrematerial para rectificado y la manipulación.
04
Piezas para separadores y recipientes
Revise si la pieza contiene presión, cómo se conecta con el ensamble y qué registros del proyecto controla el cliente.
El alcance de la PED es específico, no una acreditación general
La Comisión Europea indica que la PED 2014/68/EU se aplica a equipos a presión estacionarios con una presión máxima admisible superior a 0.5 bar. Zhenling puede analizar piezas utilizadas en equipos relacionados con la presión, pero no afirma que todo componente mecanizado suelto cumpla automáticamente con la PED sin considerar el diseño aplicable y el procedimiento de evaluación de la conformidad.
Preguntas sobre el alcance antes de cotizar: ¿El componente contiene presión? ¿Qué código, directiva, plano, requisito de material, nivel de inspección, regla de marcado y entidad responsable de la conformidad corresponden? ¿El comprador exige un alcance de certificado específico o la intervención de un organismo notificado?
Presente la experiencia de la empresa sin inventar resultados de proyectos
Zhenling informa que fabrica bridas no estándar, rodillos, tubos curvados, cuerpos de válvula, tapones, conjuntos de máquinas, componentes de acero al carbono y otras piezas mecanizadas para aplicaciones en recipientes a presión, separación de petróleo y gas y control de fluidos. No se proporcionó documentación sobre presión nominal, clase de fugas, temperatura de servicio ni reducción de fallas para clientes específicos, por lo que esta página no hace afirmaciones al respecto.
- Envíe el contexto del ensamble o el plano de la interfaz cuando afecte el mecanizado o la inspección.
- Identifique las características geométricas relacionadas con el sellado, la barrera de contención de presión, la fatiga, el desgaste o la alineación.
- Indique los requisitos de procedencia del material, trazabilidad, marcado, limpieza, conservación y documentación.
- Confirme qué organización es responsable de aprobar el diseño y evaluar la conformidad final.
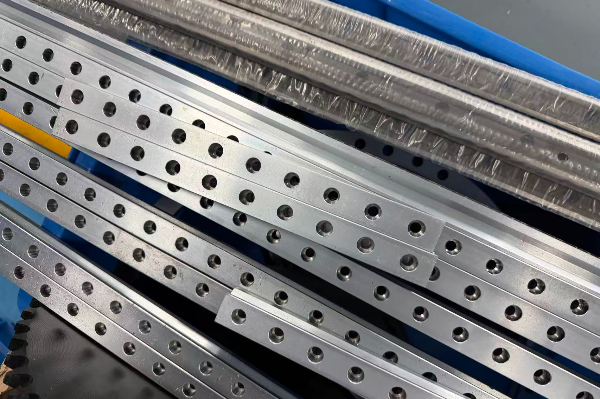
Documentación de calidad y control de cambios para pedidos internacionales
Un instrumento calibrado por sí solo no demuestra la trazabilidad de cada resultado, la incertidumbre de medición ni la conformidad con el plano. Un informe breve puede ser suficiente, mientras que un proyecto crítico puede requerir documentación más detallada; este requisito debe presupuestarse y planificarse antes de producir.
Tipo de documentación
Pregunta que responde
Decisión al solicitar la cotización
Documentación del material
¿Qué material, norma, colada o lote, condición y documentos de procedencia están vinculados con la pieza?
Defina el tipo de certificado, la responsabilidad de revisión, el marcado y el nivel de trazabilidad.
Documentación de medición
¿Qué característica geométrica se midió, con qué método y frente a qué límites y referencias geométricas?
Defina el formato del informe, las unidades, el muestreo, la idoneidad del instrumento y la conservación de registros.
Documentación de trazabilidad
¿Puede vincularse el resultado declarado mediante la cadena de calibración requerida?
Defina si se exige trazabilidad de cada resultado y qué documentación debe acompañarla.
Decisión de conformidad
¿Cómo se considera la incertidumbre cuando un resultado está cerca de un límite de especificación?
Acuerde la regla de decisión y quién acepta, rechaza o autoriza una desviación.
Documentación del proceso
¿Qué tratamiento térmico, recubrimiento, soldadura, limpieza u otro proceso especial se aplicó?
Especifique el procedimiento, el proveedor, el certificado, las pruebas y los criterios de aceptación requeridos.
Una regla de decisión cierra la última brecha en la medición
El glosario de NIST reproduce la definición de regla de decisión de ISO/IEC 17025:2017: la regla que describe cómo se considera la incertidumbre de medición al declarar la conformidad con un requisito especificado. Esa referencia oficial secundaria ayuda a distinguir entre “medido” y “aceptado”; el requisito aplicable del proyecto o del laboratorio sigue teniendo prioridad.
8,000 m²
Zhenling informa que opera en una instalación de 8,000 metros cuadrados en Jiashan; este dato fue proporcionado por la empresa y no procede de una auditoría independiente del sitio.
Fabricación según plano
Los recursos declarados incluyen torneado CNC, fresado, rectificado, mandrinado, taladrado, corte por hilo y centros de 3, 4 y 5 ejes importados.
Las afirmaciones sobre certificaciones deben respetar su alcance
Antes de aprobar a un proveedor, debe verificarse el titular legal, la instalación, el número, el emisor, el alcance y la vigencia de cualquier acreditación requerida. Una acreditación general no debe presentarse como aplicable a un componente mecanizado específico sin documentación vinculada con el pedido.
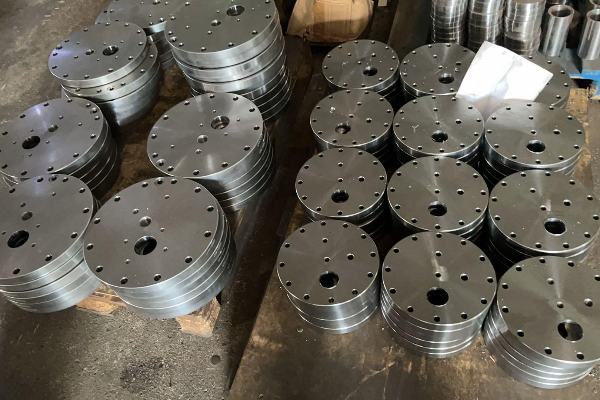
Lista de verificación
- Confirme la revisión controlada del plano y de la orden de compra.
- Enumere los documentos incluidos sobre material, dimensiones, tratamientos, marcado y envío.
- Defina las reglas de notificación y aprobación ante no conformidades o cambios de proceso.
- Identifique los requisitos de idioma, formato de archivo, nomenclatura y conservación para los equipos internacionales.
Precio, plazo de entrega y datos necesarios para una cotización precisa
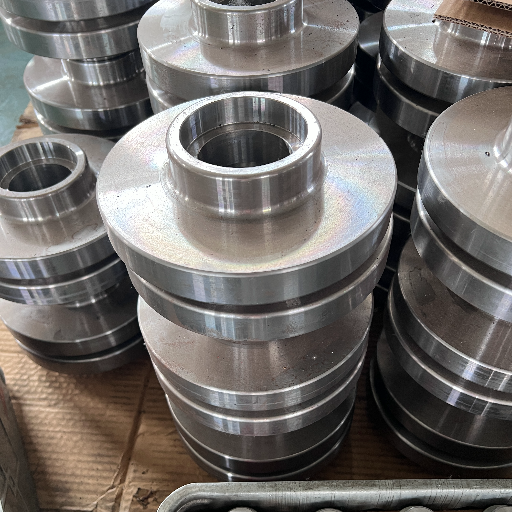
El proyecto llega a la etapa de cotización antes de que alguien compruebe si el plano puede cruzar fronteras internacionales o si faltan requisitos clave. Una cifra rápida no siempre sirve para tomar decisiones, porque el material, el montaje, la inspección, los procesos secundarios, la documentación, el embalaje, la logística y el riesgo de cambios de revisión pueden quedar fuera de una solicitud incompleta.
01
Diseño controlado
Revisión vigente del plano 2D y modelo 3D, si está disponible, con las discrepancias identificadas en vez de resueltas por suposición.
02
Material
Norma, año, grado, forma, condición, tratamiento térmico, dureza si está controlada y requisitos de certificados.
03
Demanda
Indique si se trata de un prototipo o producción, la cantidad a cotizar, la cantidad a liberar, la estimación anual y las expectativas de pedidos recurrentes.
04
Características geométricas críticas
Referencias geométricas, ajustes, roscas, caras de sellado, excentricidad, rugosidad, geometría y características geométricas que determinan la función.
05
Alcance secundario
Tratamiento térmico, rectificado, recubrimiento, soldadura, limpieza, marcado, conservación y procesos externos aprobados.
06
Documentación
Registros del material, documentación de la primera pieza de producción, informe de inspección, muestreo, trazabilidad, regla de decisión y documentos de procesos especiales.
07
Entrega
Fecha requerida, destino, Incoterm, embalaje, etiquetado, envíos parciales y documentación de importación.
08
Proceso de aprobación
Contacto técnico, plazo para aclaraciones, aprobación de muestras, autoridad para aprobar desviaciones y proceso de cambio de revisión.
Ficha de retorno de inversión de nivel bronce: compare el alcance completo del proyecto
Ningún caso auditado de Zhenling respalda un porcentaje universal de ahorro, un precio unitario o una reducción del plazo de entrega, por lo que esta comparación debe completarla el comprador. Evalúe el precio cotizado junto con las aclaraciones de ingeniería, el montaje, la documentación del material, la inspección, las operaciones secundarias, el embalaje, el flete, la exposición a costos de inventario y el costo de una revisión tardía o una pieza rechazada.
| Factor que influye en el costo o el plazo | Proveedor A | Proveedor B | Documentación que debe solicitar |
|---|---|---|---|
| Material y condición incluidos | Completa el comprador | Completa el comprador | Norma, forma, procedencia, certificado y regla de sustitución |
| Montaje y secuencia de fabricación incluidos | Completa el comprador | Completa el comprador | Características geométricas aclaradas, operaciones secundarias y pausas para aprobación |
| Inspección y documentación incluidas | Completa el comprador | Completa el comprador | Lista de informes, muestreo, trazabilidad y regla de decisión |
| Embalaje y entrega hasta destino incluidos | Completa el comprador | Completa el comprador | Destino, Incoterm, protección, etiquetas y plan de envío |
Qué modifica el plazo de entrega
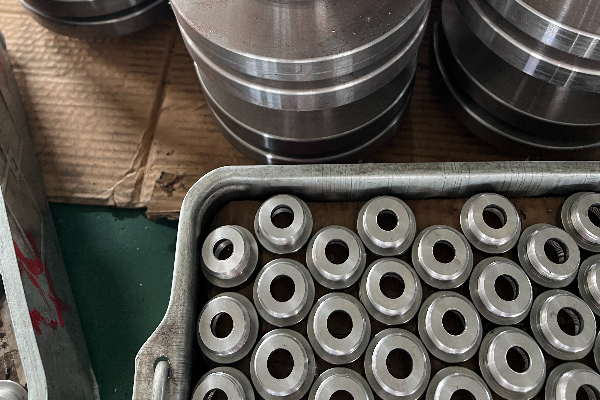
El plazo de entrega depende de la disponibilidad del material, la rapidez de las aclaraciones, la programación, la sujeción de la pieza, el número de operaciones, el tratamiento térmico o recubrimiento, el alcance de la inspección, la aprobación de muestras, la capacidad, el embalaje y la logística. Zhenling proporciona una estimación específica del proyecto después de revisar estos datos, en lugar de publicar una cifra típica del sector que podría perjudicar la planificación.
- Utilice una sola revisión controlada.
- Señale las características geométricas críticas.
- Indique la condición real del material.
- Separe la demanda de prototipos de la de producción.
- Enumere todas las operaciones secundarias.
- Defina la documentación de inspección.
- Indique el destino y los requisitos de embalaje.
- Identifique a quien aprueba los aspectos técnicos.
Revise los datos técnicos sujetos a control antes de enviarlos
Para los productos y las actividades sujetos a las EAR, BIS §734.15 indica que puede divulgarse tecnología o software sujetos a control mediante inspección visual o intercambios orales o escritos con una persona extranjera; solo se requiere autorización en la medida en que la exportación o reexportación correspondiente la exija. Quien envía los datos debe revisar el producto, la actividad, el destino, el uso final, el usuario final y los demás regímenes aplicables, por lo que este aviso no significa que todos los planos necesiten una licencia ni sustituye el asesoramiento jurídico.
Opción de contacto inicial: si no conoce el estado de los controles de exportación o de confidencialidad, no cargue el archivo sujeto a control. Envíe un resumen del proyecto que no esté sujeto a control mediante la ventana de contacto y establezca con su equipo de cumplimiento un medio de transferencia aprobado.
Herramientas de ingeniería para mecanizado CNC de acero al carbono
-
Evalúe sus archivos CAD y planos técnicos para verificar que estén definidas todas las dimensiones y tolerancias críticas para el mecanizado de acero al carbono.
-
Seleccione el grado óptimo de acero al carbono y las condiciones de tratamiento térmico previas al mecanizado según sus requisitos de carga mecánica.
-
Defina los documentos de control de calidad necesarios para su lote, incluidos los informes dimensionales y los certificados de ensayo del material (MTC).
Una solicitud de cotización más clara comienza aquí
Envíe los requisitos que determinan la viabilidad de fabricación, la documentación y la entrega
Zhenling puede revisar su plano, la designación del material, la cantidad, las características geométricas críticas, la evidencia de inspección, los procesos secundarios y el destino como un solo alcance de fabricación. Si el archivo podría estar sujeto a controles, comience con un resumen que no contenga información controlada.
Obtenga una cotización al instante →Zhenling declara tener experiencia con los aceros al carbono 20# y 45#, además de Q235A, Q345D, 25CrMo, 42CrMo, 12CrMoV, GCr15 y otras aleaciones. Esas designaciones abarcan familias de aceros al carbono, de baja aleación y alta resistencia, aleados y para rodamientos; no forman un grupo de materiales intercambiables. Incluya en la solicitud de cotización la norma aplicable, su edición, la forma del producto, la condición de suministro, el tratamiento térmico, el requisito de dureza y los documentos de material requeridos.
Envíe el plano controlado, el modelo 3D si está disponible, la condición del material, la cantidad, las características geométricas críticas, los procesos secundarios, la evidencia requerida, el embalaje, el destino y la fecha solicitada.
Sí, se puede revisar el plano, pero el equipo debe confirmar la norma de material aplicable y su edición. El registro vigente de SAMR para GB/T 1591-2018 respalda la clasificación como acero de baja aleación y alta resistencia; no autoriza una sustitución automática. Si no se dispone de la designación original, registre la alternativa aprobada por el comprador y su fundamento técnico antes de liberar el material.
No. La viabilidad depende de la pieza, el proceso, el método de medición y la regla de aceptación acordada.
El proyecto puede definir registros de material, evidencia de la primera pieza o de muestras, informes dimensionales, certificados de tratamiento térmico o recubrimiento, registros de no conformidad, evidencia del marcado y documentos de envío. Para cada documento, acuerde el formato, las características geométricas que debe cubrir, el muestreo, las unidades, las referencias geométricas, la trazabilidad de cada resultado, la incertidumbre requerida y el período de conservación. Defina también la regla para decidir la conformidad y la persona autorizada para aceptar una desviación.
No. El responsable del diseño debe definir el alcance del componente, los requisitos del material, la inspección, el marcado y el procedimiento de evaluación de la conformidad aplicable.
El precio y el plazo de entrega dependen de la disponibilidad del material, la geometría, la cantidad, los montajes, el herramental, las tolerancias, el acabado, la inspección, las operaciones secundarias, el nivel de detalle de la documentación, el embalaje, la capacidad disponible y la logística. Zhenling revisa esos datos antes de emitir una cotización y una estimación del plazo específicas para el proyecto; por eso, compare a los proveedores tanto por el alcance incluido como por el precio unitario.
No automáticamente. Quien envía el archivo debe verificar, cuando corresponda, los requisitos de transferencia relacionados con controles de exportación, sanciones, confidencialidad, el cliente y el contrato, porque cierta tecnología puede divulgarse mediante inspección visual o intercambio escrito. Si no está seguro de la clasificación o la autorización, no suba el archivo controlado, contacte a Zhenling con un resumen que no contenga información controlada y coordine un medio de transferencia aprobado por su equipo de cumplimiento.