Skontaktuj się z firmą Zhenling

Produkcja części na zamówienie według rysunku technicznego
Obróbka CNC stali węglowej
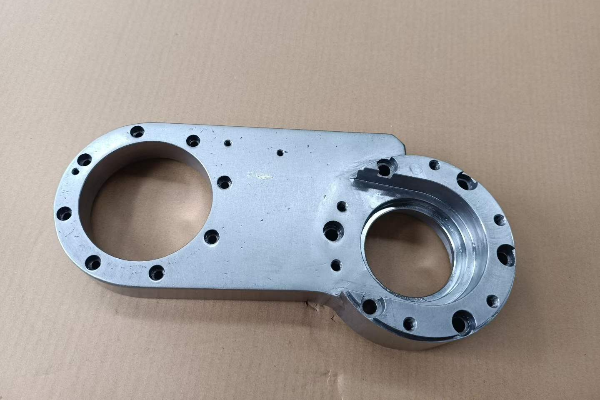
Obróbka CNC stali węglowej w Zhenling według rysunków technicznych klienta
Obróbkę CNC stali węglowej najlepiej planować po ustaleniu gatunku, stanu materiału, baz odniesienia, cech krytycznych, operacji dodatkowych i wymaganej dokumentacji kontroli. Zhenling analizuje te dane na podstawie rysunku technicznego, aby opracować praktyczny sposób wykonania części z półfabrykatu. Zapytanie o obróbkę CNC stali węglowej powinno określać gatunek, zabezpieczenie antykorozyjne, odpowiedzialność za zgodność z normami projektowymi, cechy krytyczne i wymaganą dokumentację. Analiza rysunku technicznego pozwala ocenić przebieg procesu technologicznego i jego ograniczenia. Zakres dokumentacji, założenia cenowe i harmonogram należy potwierdzić osobno dla danego zamówienia.
Nazewnictwo usług
Nabywcy mogą określać zakres jako obróbkę skrawaniem stali węglowej na zamówienie, usługi obróbki skrawaniem stali węglowej, usługi obróbki CNC stali węglowej, precyzyjną produkcję CNC, precyzyjne części ze stali węglowej, frezowanie CNC stali węglowej lub toczenie CNC stali węglowej. Zakres analizy technicznej pozostaje taki sam: przed rozpoczęciem produkcji należy określić materiał, geometrię, proces, wymaganą dokumentację, ilość i warunki dostawy.
Od 2006 roku
Doświadczenie w produkcji niestandardowych części metalowych według rysunków technicznych, deklarowane przez Zhenling.
Od toczenia po obróbkę 5-osiową
Deklarowane zaplecze obejmuje toczenie CNC, frezowanie, wytaczanie, szlifowanie, cięcie drutowe, wiercenie i obróbkę wieloosiową.
Przed produkcją zapobiegaj niespodziankom związanym z materiałem, odkształceniami i wykończeniem
Na rysunku technicznym podano gatunek, ale samo oznaczenie gatunku nie określa planu obróbki skrawaniem. Stan materiału po dostawie z huty, twardość, postać półfabrykatu, kolejność obróbki cieplnej, cienkie przekroje, dostęp do baz odniesienia i wymagania dotyczące powierzchni mogą wpływać na siły skrawania, ryzyko odkształceń, trwałość narzędzi i przebieg kontroli.
SYS-01
Ryzyko związane z materiałem
Potwierdź normę i rok jej wydania, gatunek, postać i stan materiału, wymóg certyfikatu oraz dopuszczony sposób zatwierdzania zamienników.
01SYS-02
Ryzyko związane z geometrią
Zidentyfikuj cienkie ścianki, skrawanie przerywane, głębokie otwory, miejsca wymagające długiego wysięgu narzędzia, powierzchnie uszczelniające i cechy tracące podparcie po usunięciu półfabrykatu.
02SYS-03
Ryzyko związane z kolejnością operacji
Ustal kontrolowaną kolejność obróbki zgrubnej, odprężania lub obróbki cieplnej, obróbki półwykańczającej, szlifowania, nakładania powłok i kontroli końcowej.
03SYS-04
Ryzyko związane z odbiorem
Oznacz cechy krytyczne, zależności między bazami odniesienia, potrzeby dotyczące pobierania próbek, metodę pomiaru i wymaganą dokumentację zwolnienia wyrobu.
04Rzeczowe podejście: nazwa materiału nie eliminuje zmienności
W recenzowanym badaniu toczenia stal 1020 w stanie wyżarzonym wykazywała stan warstwy wierzchniej zależny od współdziałania właściwości materiału i warunków obróbki skrawaniem, a nie od pojedynczego parametru. Uzasadnia to planowanie uwzględniające stan materiału, lecz Zhenling nie traktuje pojedynczego testu laboratoryjnego jako podstawy do przewidywania wyników dla wszystkich gatunków stali węglowej ani konfiguracji części.
- Tolerancja ±0,01 mm lub wymaganie Ra na rysunku technicznym stanowi dane wejściowe do analizy technicznej, a nie ogólną obietnicę oderwaną od wymiarów, geometrii, stanu materiału i metody pomiaru.
- Obróbka cieplna może zmienić twardość i spowodować odkształcenie części, dlatego trzeba omówić naddatek na obróbkę przed nią i po niej.
- Cienkie ścianki i niesymetryczne usuwanie materiału mogą wymagać etapowej obróbki skrawaniem, stabilnych baz odniesienia lub wstrzymania procesu do czasu kontroli.
- Wykończenie powierzchni uszczelniającej, gniazda łożyska lub powierzchni dekoracyjnej może wymagać różnych narzędzi i dokumentacji potwierdzającej wynik.
- Często zakłada się, że rysunek techniczny można skierować do realizacji, gdy tylko podano na nim materiał. Mniej oczywisty wniosek jest taki, że to stan materiału, kolejność operacji, podparcie i dokumentacja odbiorowa często decydują, czy można na tej podstawie stworzyć stabilny proces produkcyjny.
[ WYMAGANE_DZIAŁANIE ]
Konsultacja techniczna
Inżynierowie Zhenling mogą przeanalizować rysunek techniczny, znany stan materiału i cechy krytyczne przed przygotowaniem wyceny. Należy przesłać aktualną rewizję rysunku i wskazać, który problem miałby największe znaczenie: odkształcenie, wykończenie, pasowanie, nieszczelność, zużycie czy odrzucenie podczas kontroli.
Matryca oceny gotowości do obróbki skrawaniem stali węglowej
Dobierz gatunek i stan stali węglowej oraz proces do rysunku technicznego
Wycena na podstawie rysunku technicznego jest niepełna bez pełnego określenia materiału. Nawet gatunek powszechnie stosowany na świecie może budzić wątpliwości, jeśli nie podano wydania normy, postaci wyrobu, stanu dostawy, obróbki cieplnej, poziomu twardości lub wymagań dotyczących dokumentacji.
Stal węglowa 20# lub 45#
Dlaczego to ważne
Zawartość węgla i stan materiału w dostawie wpływają na skrawalność, wytrzymałość, reakcję na obróbkę cieplną i ryzyko związane z wykończeniem.
Co potwierdzić
Obowiązującą normę i rok jej wydania, postać i stan materiału, twardość, jeśli jest kontrolowana, oraz wymóg certyfikatu.
SAE 1018 lub inne oznaczenie zagraniczne
Dlaczego to ważne
Nawet znane oznaczenie może pomijać szczegóły dotyczące normy zakupowej, postaci wyrobu i stanu materiału.
Co potwierdzić
Potwierdź obowiązującą specyfikację, zamiast przypisywać materiał do lokalnego gatunku wyłącznie na podstawie nazwy.
Q235A lub Q345D
Dlaczego to ważne
Oznaczeń stali konstrukcyjnych nie należy sprowadzać do ogólnej kategorii „stali węglowej”.
Co potwierdzić
Dokładną normę i rok jej wydania oraz to, czy klient dopuszcza analizę równoważności materiałów.
25CrMo, 42CrMo, 12CrMoV lub GCr15
Dlaczego to ważne
Są to grupy stali stopowych lub łożyskowych o różnych wymaganiach dotyczących obróbki cieplnej i różnym zachowaniu podczas skrawania.
Co potwierdzić
Normę dotyczącą składu, stan po obróbce cieplnej, zakres twardości i dokumentację potwierdzającą właściwości końcowe.
Specyfikacja klienta lub projektu
Dlaczego to ważne
Specyfikacja projektu może mieć pierwszeństwo przed opisem katalogowym lub orientacyjną tabelą odpowiedników.
Co potwierdzić
Rewizję, zatwierdzone huty lub źródła dostaw, poziom kontroli, znakowanie i uprawnienia do zatwierdzania zamienników.
Q345D to dobry przykład sprawdzenia granic równoważności
SAMR wymienia GB/T 1591-2018 jako aktualną normę pod tytułem „Stale konstrukcyjne niskostopowe o wysokiej wytrzymałości”. Potwierdza to wydanie normy i zakres klasyfikacji; nie dowodzi jednak, że wcześniejsze oznaczenie Q345D można bez uzgodnienia zastąpić innym gatunkiem.
Częsty błąd
Traktowanie tabeli odpowiedników między normami jako podstawy do zakupu. Zhenling powinno potwierdzić dokument obowiązujący u nabywcy i odnotować każde zatwierdzone zastąpienie materiału przed jego dopuszczeniem do produkcji.
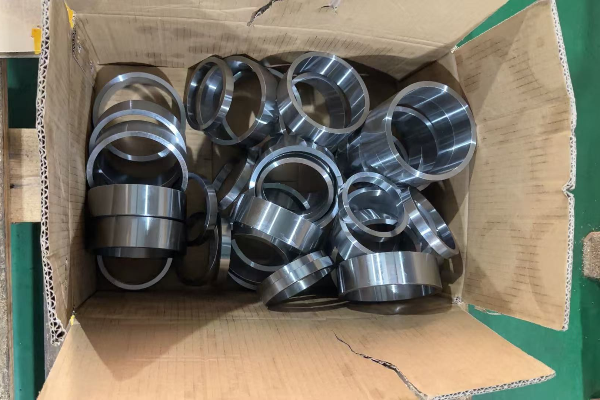
Stan materiału może być równie ważny jak nazwa gatunku
Dwie partie o nominalnie podobnym oznaczeniu nie zawsze zachowują się tak samo podczas obróbki skrawaniem, ponieważ mogą różnić się mikrostrukturą, czystością, wcześniejszymi procesami, twardością i stanem półfabrykatu. Podpisany raport z 2026 roku dotyczący obróbki skrawaniem pokazuje zmienność na poziomie operacji, ale stanowi pojedyncze kontrolowane porównanie, a nie prawdę obowiązującą dla każdej stali węglowej.
-
01
Nabywca dostarcza
Specyfikację, wydanie normy, gatunek, postać i stan materiału, krytyczne właściwości, takie jak wytrzymałość na rozciąganie, jeśli podlega kontroli, oraz wymagania dotyczące certyfikatów.
-
02
Zhenling analizuje
Dostępność materiału, zgodność z rysunkiem technicznym, naddatek półfabrykatu, kolejność operacji i kwestie wymagające wyjaśnienia.
-
03
Obie strony zatwierdzają
Każdą równoważność materiałów, odstępstwo, alternatywne źródło dostaw lub zmianę stanu materiału przed rozpoczęciem produkcji.
-
04
Dokumentacja przy zwolnieniu wyrobu
Uzgodnioną dokumentację materiałową, oznaczenia i dokumenty kontroli powiązane z zakresem zamówienia.
Frezowanie CNC, toczenie, wytaczanie i szlifowanie części ze stali węglowej
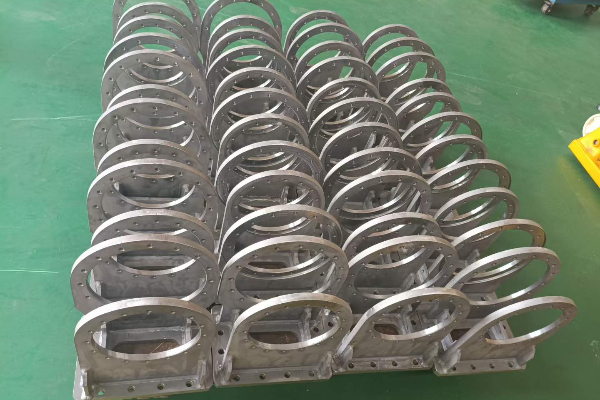
Dostawca wymienia maszyny, ale sama lista nie wyjaśnia, jak będą kontrolowane bazy odniesienia, mocowanie przedmiotu obrabianego, odkształcenia półfabrykatu, stan cieplny i pomiary weryfikacyjne. Właściwy przebieg procesu technologicznego wynika z cech części i związanych z nią zagrożeń, a nie z ogólnej obietnicy, że każdy komponent trzeba obrabiać na maszynie 5-osiowej.
Cecha części lub ryzyko
Możliwy udział procesu
Pytanie do analizy
Średnice powierzchni obrotowych, stopnie, rowki i gwinty
Toczenie CNC z zaplanowanym przeniesieniem bazy odniesienia i dostępem narzędzia.
Które powierzchnie wyznaczają oś funkcjonalną i kiedy powstaje baza odniesienia?
Powierzchnie czołowe, kieszenie, układy otworów pod śruby i geometria wielostronna
Frezowanie CNC na maszynach 3-osiowych, 4-osiowych lub 5-osiowych, gdy uzasadnia to geometria.
Czy można zmniejszyć liczbę ustawień bez pogorszenia sztywności lub dostępu podczas kontroli?
Głębokie lub współosiowe otwory w korpusach zaworów i obudowach
Wytaczanie, wiercenie, obróbka skrawaniem etapami i kontrola dostosowana do danej cechy.
Jak zostaną zapewnione współosiowość, zasięg narzędzia, odprowadzanie wiórów i dokumentacja pomiarowa otworu?
Krytyczne czopy, gniazda łożysk lub powierzchnie po obróbce wykończeniowej
Szlifowanie lub kontrolowana obróbka wykończeniowa po prawidłowo wykonanych wcześniejszych operacjach.
Czy obróbka cieplna poprzedza uzyskanie wymiaru końcowego i jaki naddatek pozostaje na obróbkę wykończeniową?
Mocowanie przedmiotu obrabianego jest częścią metody produkcji
W omówionym przez Modern Machine Shop przypadku połączono mocowanie przedmiotu obrabianego ze skanowaniem optycznym, dzięki czemu projekt ustawienia i informacje zwrotne z procesu wzajemnie się uzupełniały. Nie oznacza to, że ten sam przyrząd mocujący będzie właściwy dla danej części, ale przemawia za wspólnym planowaniem mocowania, dostępu, ryzyka odkształceń i kontroli.
01
Ustal
Utwórz lub potwierdź stabilne punkty odniesienia na półfabrykacie i pierwszą bazę funkcjonalną.
02
Obrabiaj zgrubnie
Usuń materiał, zachowując podparcie, naddatek na obróbkę cieplną i powierzchnie do ponownego mocowania.
03
Stabilizuj
Zastosuj uzgodnioną operację cieplną, odprężanie lub przerwę na kontrolę, jeśli wymagają tego rysunek techniczny i stan materiału.
04
Obrabiaj wykończeniowo
Obrób skrawaniem lub oszlifuj krytyczne cechy geometryczne, a następnie zweryfikuj je uzgodnioną metodą i według uzgodnionej reguły.
Kompensacja cieplna nie zastępuje danych potwierdzających przebieg procesu
Starszy patent Ford opisuje wielokrotne pomiary sondą i cykle próbne bez skrawania, służące do określenia zmian wymiarów maszyny CNC pod wpływem temperatury. Pokazuje, dlaczego stan cieplny maszyny może mieć znaczenie, ale Zhenling nie twierdzi, że jest właścicielem tej metody, ani nie traktuje patentu jako dowodu zdolności do utrzymania tolerancji.
- Wybór maszyny zależy od przestrzeni roboczej, dostępu, sztywności, liczby ustawień i potrzeb związanych z kontrolą.
- Wybór oprzyrządowania zależy od stanu materiału, geometrii cech, kontroli wiórów, wykończenia i trwałości narzędzi.
- Pomiary sondą w trakcie procesu mogą wspierać kontrolę, ale o końcowym odbiorze decyduje uzgodniony plan kontroli.
- Przed dopuszczeniem produkcji powtarzalnej przebieg procesu technologicznego dla prototypu może wymagać korekty.
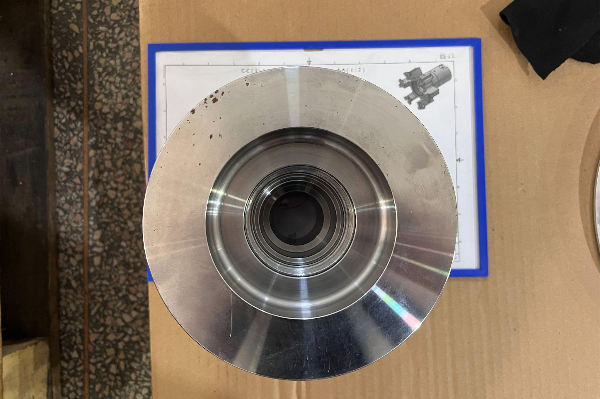
Od analizy rysunku technicznego do obrobionych i skontrolowanych części
Tolerancję podano na rysunku technicznym, ale reguła odbioru i wymagana dokumentacja pomiarowa mogą nadal nie być określone. Ma to znaczenie, ponieważ programowanie, ustawienie, kontrola, zwolnienie wyrobu i nadzór nad rewizjami mogą opierać się na różnych interpretacjach, jeśli w projekcie nie ustalono jednej obowiązującej podstawy.
Nadzór nad rewizjami zapobiega niezauważonym zmianom zakresu
Zmiana modelu, pliku PDF, uwagi lub wymagania w zamówieniu może prowadzić do poprawek, gdy różne zespoły korzystają z różnych wersji dokumentacji. W ramach uzgodnień projektowych Zhenling należy wskazać obowiązującą rewizję i wymagać pisemnej zgody, zanim odstępstwo dotyczące materiału, cechy, procesu lub kontroli stanie się podstawą produkcji.
- Dział techniczny korzysta z tej samej kontrolowanej geometrii i tych samych oznaczeń cech krytycznych co produkcja.
- Dział zakupów może porównywać oferty na podstawie tego samego zakresu uwzględnionych i wyłączonych prac.
- Dział jakości może powiązać wyniki z obowiązującym wymaganiem i uzgodnioną regułą decyzyjną.
- Kierownictwo może ustalić, które wyjaśnienie lub zatwierdzenie wpływa na harmonogram.
// 01 — Przyjęcie zapytania
Zarejestruj rewizję
Zarejestruj aktualną rewizję rysunku technicznego, model 3D, jeśli jest dostępny, oznaczenie materiału, ilości, zastosowanie, miejsce dostawy i oczekiwany termin dostawy.
// 02 — Wyjaśnienie
Wyjaśnij niejednoznaczności
Wyjaśnij niejednoznaczne wymiary, cechy krytyczne, założenia dotyczące baz odniesienia, wykończenie, obróbkę cieplną, nakładanie powłok, spawanie, czyszczenie, znakowanie i pakowanie.
// 03 — Przebieg procesu technologicznego
Zaplanuj operacje
Określ postać półfabrykatu, operacje, ustawienia, narzędzia, sposób mocowania przedmiotu obrabianego, procesy zewnętrzne, punkty kontroli i etapy wymagające zatwierdzenia.
// 04 — Zatwierdzenie
Uzgodnij dokumentację
Uzgodnij dokumentację materiałową, dokumentację pierwszej sztuki lub próbki, format raportu, pobieranie próbek, regułę odbioru i uprawnienia do zatwierdzania odstępstw.
// 05 — Produkcja
Nadzoruj dopuszczenie do produkcji
Nadzoruj dopuszczoną rewizję, instrukcje procesu, wyniki kontroli w trakcie produkcji, decyzje dotyczące niezgodności i każdą zatwierdzoną zmianę.
// 06 — Zwolnienie wyrobu
Skompletuj dokumentację
Skompletuj uzgodnioną dokumentację części, wymiarów, materiału, obróbki, znakowania, pakowania i wysyłki.
Kontrola musi odpowiadać na rzeczywiste pytanie nabywcy
NIST wyjaśnia, że spójność pomiarowa dotyczy wyniku pomiaru i wymaga udokumentowanego, nieprzerwanego łańcucha wzorcowań, w którym każde wzorcowanie wnosi wkład do niepewności. Sama naklejka potwierdzająca wzorcowanie nie musi zatem dowodzić, że konkretny wynik nadaje się do oceny wymagania z rysunku technicznego.
Wskazówka do przygotowania dokumentacji odbiorowej: określ cechę, wartość nominalną i granice, bazę odniesienia, przyrząd lub metodę, poziom próbkowania, wynik, jednostki pomiaru, dowody spójności pomiarowej, jeśli są wymagane, oraz osobę uprawnioną do podjęcia decyzji w sprawie niezgodności.
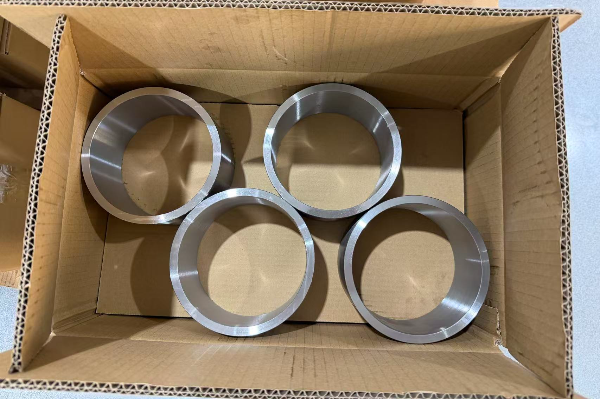
Części ze stali węglowej do urządzeń ciśnieniowych, separacyjnych i układów regulacji przepływu
Część opisano jako przeznaczoną do pracy pod ciśnieniem, lecz samo określenie zastosowania nie ustala automatycznie zakresu wymagań prawnych ani dokumentacji potwierdzającej zgodność. Zawyżone deklaracje często pojawiają się wtedy, gdy projekt urządzenia, zatwierdzenie materiału, produkcję komponentu, spawanie, montaż, badania i końcową ocenę zgodności sprowadza się do jednego nieprecyzyjnego stwierdzenia o certyfikacji.
01
Kołnierze i elementy przyłączeniowe
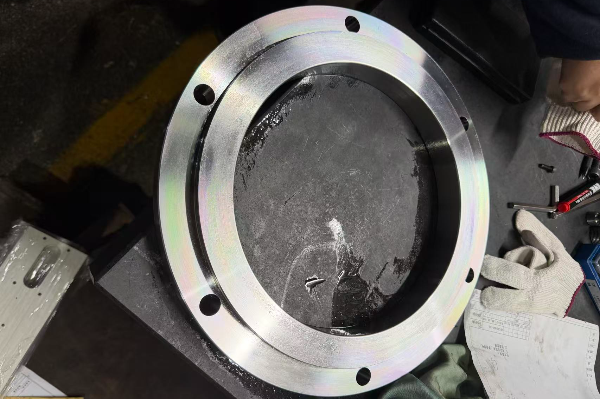
Przeanalizuj powierzchnie uszczelniające, układy otworów pod śruby, współosiowość otworów, wymagania materiałowe, znakowanie i obowiązujący projekt urządzenia.
02
Korpusy zaworów i grzyby zaworowe
Przeanalizuj dostęp do wnętrza, przecinające się kanały przepływowe, elementy uszczelniające, stan ścianek, usuwanie zadziorów, czyszczenie i dokumentację kontroli.
03
Wały i walce
Przeanalizuj oś funkcjonalną, czopy, stopnie, zależności dotyczące bicia, kolejność obróbki cieplnej, naddatek na szlifowanie i sposób obchodzenia się z częścią.
04
Części separatorów i zbiorników
Ustal, czy element stanowi część granicy ciśnieniowej, jak współpracuje z montażem oraz nad jaką dokumentacją projektową nadzór sprawuje klient.
Zakres PED jest ściśle określony i nie stanowi ogólnego oznaczenia zgodności
Komisja Europejska podaje, że dyrektywa PED 2014/68/EU dotyczy stacjonarnych urządzeń ciśnieniowych o maksymalnym dopuszczalnym ciśnieniu większym niż 0,5 bar. Zhenling może omawiać części stosowane w urządzeniach ciśnieniowych, lecz firma nie twierdzi, że każdy osobny komponent obrobiony skrawaniem automatycznie spełnia wymagania PED bez określenia obowiązującego projektu i sposobu oceny zgodności.
Pytania o zakres przed wyceną: Czy komponent stanowi część granicy ciśnieniowej? Jaka norma projektowa, dyrektywa, rysunek techniczny, wymaganie materiałowe, poziom kontroli, zasada znakowania i strona odpowiedzialna za zgodność mają zastosowanie? Czy nabywca wymaga certyfikatu o określonym zakresie lub udziału jednostki notyfikowanej?
Przedstawiaj doświadczenie firmy bez wymyślania wyników projektów
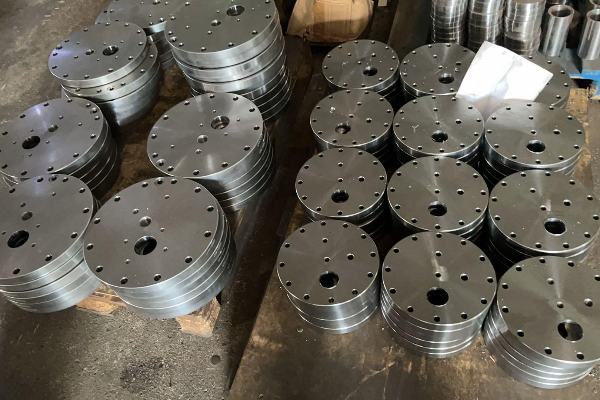
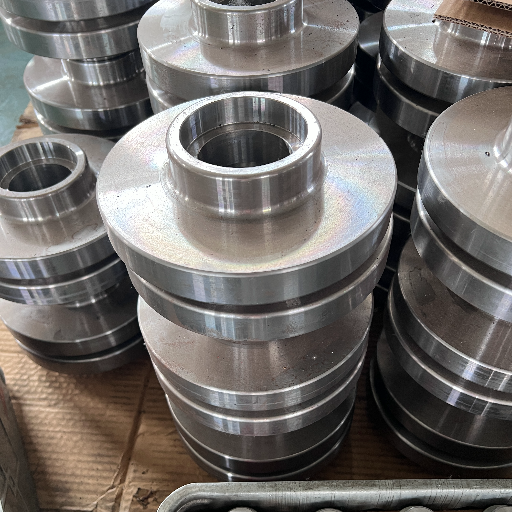
Zhenling deklaruje produkcję niestandardowych kołnierzy, walców, rur giętych, korpusów zaworów, grzybów zaworowych, zespołów maszynowych, komponentów ze stali węglowej i innych części obrabianych skrawaniem do zbiorników ciśnieniowych, urządzeń do separacji ropy i gazu oraz układów regulacji przepływu. Nie udostępniono danych dla konkretnych klientów dotyczących ciśnienia znamionowego, klasy szczelności, temperatury pracy ani ograniczenia liczby awarii, dlatego na tej stronie nie ma takich deklaracji.
- Prześlij informacje o montażu lub rysunek techniczny połączenia, jeśli mają wpływ na obróbkę skrawaniem lub kontrolę.
- Wskaż cechy dotyczące uszczelnienia, granicy ciśnieniowej, zmęczenia materiału, zużycia lub współosiowości.
- Określ wymagania dotyczące pochodzenia materiału, identyfikowalności, znakowania, czyszczenia, zabezpieczenia i dokumentacji.
- Potwierdź, która organizacja odpowiada za zatwierdzenie projektu i końcową ocenę zgodności.
Dokumentacja jakościowa i nadzór nad zmianami w zamówieniach międzynarodowych
Sam wzorcowany przyrząd nie dowodzi spójności pomiarowej na poziomie wyniku, niepewności pomiaru ani zgodności z rysunkiem technicznym. Krótki raport może wystarczyć, natomiast projekt o krytycznych wymaganiach może potrzebować bardziej szczegółowej dokumentacji; wymagania te należy uwzględnić w wycenie i planie przed rozpoczęciem produkcji.
Rodzaj dokumentacji
Na jakie pytanie odpowiada
Ustalenie na etapie zapytania ofertowego
Dokumentacja materiałowa
Jaki materiał, norma, numer wytopu lub partii, stan i dokumentacja pochodzenia są powiązane z częścią?
Określ rodzaj certyfikatu, odpowiedzialność za jego weryfikację, znakowanie i wymagany zakres identyfikowalności.
Dokumentacja pomiarowa
Jaką cechę zmierzono, jaką metodą oraz względem jakich granic i baz odniesienia?
Określ format raportu, jednostki, sposób pobierania próbek, przydatność przyrządu i okres przechowywania zapisów.
Dokumentacja spójności pomiarowej
Czy podany wynik można powiązać z wymaganym łańcuchem wzorcowań?
Określ, czy wymagana jest spójność pomiarowa na poziomie wyniku i jakie dowody mają ją potwierdzać.
Decyzja o zgodności
Jak uwzględnia się niepewność, gdy wynik jest bliski granicy specyfikacji?
Uzgodnij regułę decyzyjną oraz wskaż, kto przyjmuje, odrzuca lub zatwierdza odstępstwo.
Dokumentacja procesu
Jaką obróbkę cieplną, nakładanie powłok, spawanie, czyszczenie lub inny proces specjalny zastosowano?
Wskaż wymaganą procedurę, wykonawcę, certyfikat, badania i kryteria odbioru.
Reguła decyzyjna usuwa ostatnią lukę w ocenie pomiaru
W słowniku NIST przytoczono definicję reguły decyzyjnej z ISO/IEC 17025:2017: reguła ta opisuje, jak uwzględnia się niepewność pomiaru przy stwierdzaniu zgodności z określonym wymaganiem. To oficjalne źródło wtórne pomaga odróżnić „zmierzone” od „zaakceptowanego”; decydujące pozostają wymagania obowiązujące w projekcie lub laboratorium.
8 000 m²
Zhenling podaje, że jej zakład w Jiashan zajmuje powierzchnię 8 000 metrów kwadratowych; są to dane przekazane przez firmę, a nie wynik niezależnego audytu zakładu.
Produkcja według rysunków technicznych
Deklarowane zaplecze obejmuje toczenie CNC, frezowanie, szlifowanie, wytaczanie, wiercenie, cięcie drutowe oraz centra 3-osiowe, 4-osiowe i importowane centra 5-osiowe.
Deklaracje dotyczące certyfikacji muszą odpowiadać jej zakresowi
Przed zatwierdzeniem dostawcy każdy wymagany dokument potwierdzający uprawnienia należy zweryfikować pod kątem podmiotu, który go posiada, zakładu, numeru, wystawcy, zakresu i ważności. Bez dokumentacji odnoszącej się do konkretnego zamówienia ogólnego dokumentu nie wolno przedstawiać jako potwierdzenia dotyczącego określonego komponentu obrabianego skrawaniem.
Lista kontrolna
- Potwierdź obowiązujące rewizje rysunku technicznego i zamówienia.
- Wymień dołączone dokumenty dotyczące materiału, wymiarów, obróbki, znakowania i wysyłki.
- Określ zasady powiadamiania i zatwierdzania w przypadku niezgodności lub zmiany procesu.
- Określ wymagania dotyczące języka, formatu plików, nazewnictwa i okresu przechowywania dokumentacji dla zespołów międzynarodowych.
Cena, czas realizacji i dane potrzebne do dokładnej wyceny
Projekt trafia do wyceny, zanim ktokolwiek sprawdzi, czy rysunek techniczny może być przekazywany za granicę i czy nie brakuje kluczowych wymagań. Szybko podana kwota nie zawsze jest użyteczna, ponieważ niepełne zapytanie może pomijać materiał, ustawienia, kontrolę, procesy dodatkowe, dokumentację, pakowanie, logistykę i ryzyko związane z rewizjami.
01
Nadzorowana dokumentacja projektowa
Aktualna rewizja rysunku technicznego 2D oraz model 3D, jeśli jest dostępny, ze wskazaniem rozbieżności zamiast przyjmowania domysłów.
02
Materiał
Norma, rok jej wydania, gatunek, postać i stan materiału, obróbka cieplna, twardość, jeśli jest kontrolowana, oraz wymagania dotyczące certyfikatów.
03
Zapotrzebowanie
Cel wykonania prototypu lub produkcji, ilość do wyceny, ilość w zamówieniu, szacowane zapotrzebowanie roczne i przewidywane zamówienia powtarzalne.
04
Cechy krytyczne
Bazy odniesienia, pasowania, gwinty, powierzchnie uszczelniające, bicie, chropowatość, geometria i cechy wpływające na działanie części.
05
Zakres operacji dodatkowych
Obróbka cieplna, szlifowanie, nakładanie powłok, spawanie, czyszczenie, znakowanie, zabezpieczenie i zatwierdzone procesy zewnętrzne.
06
Dokumentacja
Dokumentacja materiałowa, dokumentacja pierwszej sztuki, raport z kontroli, pobieranie próbek, identyfikowalność, reguła decyzyjna i dokumenty procesów specjalnych.
07
Dostawa
Wymagany termin, miejsce dostawy, reguła Incoterm, pakowanie, etykietowanie, podział wysyłki i dokumentacja importowa.
08
Tryb zatwierdzania
Osoba do kontaktu w sprawach technicznych, termin wyjaśnienia wątpliwości, zatwierdzenie próbki, uprawnienia do zatwierdzania odstępstw i procedura zmiany rewizji.
Brązowa karta zwrotu z inwestycji: porównaj pełny zakres projektu
Żaden zweryfikowany audytem projekt Zhenling nie uzasadnia uniwersalnego procentu oszczędności, ceny jednostkowej ani skrócenia czasu realizacji, dlatego jest to porównanie do uzupełnienia przez nabywcę. Oceniaj cenę z oferty razem z wyjaśnieniem kwestii technicznych, ustawieniami, dokumentacją materiałową, kontrolą, operacjami dodatkowymi, pakowaniem, transportem, kosztami utrzymywania zapasów oraz kosztami późnej zmiany rewizji lub odrzucenia części.
| Czynnik wpływający na koszt lub termin | Dostawca A | Dostawca B | Dokumentacja, o którą należy poprosić |
|---|---|---|---|
| Uwzględniony materiał i jego stan | Uzupełnia nabywca | Uzupełnia nabywca | Norma, postać materiału, źródło dostaw, certyfikat i zasada stosowania zamienników |
| Uwzględnione ustawienia i przebieg procesu technologicznego | Uzupełnia nabywca | Uzupełnia nabywca | Wyjaśnione cechy, operacje dodatkowe i etapy wymagające zatwierdzenia |
| Uwzględnione kontrola i dokumentacja | Uzupełnia nabywca | Uzupełnia nabywca | Lista raportów, pobieranie próbek, identyfikowalność i reguła decyzyjna |
| Uwzględnione pakowanie i dostawa do miejsca przeznaczenia | Uzupełnia nabywca | Uzupełnia nabywca | Miejsce dostawy, reguła Incoterm, zabezpieczenie, etykiety i plan wysyłki |
Co wpływa na czas realizacji
Na czas realizacji wpływają dostępność materiału, tempo wyjaśniania wątpliwości, programowanie, mocowanie przedmiotu obrabianego, liczba operacji, obróbka cieplna lub nakładanie powłok, zakres kontroli, zatwierdzenie próbki, moce produkcyjne, pakowanie i logistyka. Po analizie tych danych Zhenling podaje szacowany termin dla konkretnego projektu, zamiast publikować ogólną wartość dla branży, która mogłaby utrudniać planowanie.
- Korzystaj z jednej obowiązującej rewizji.
- Oznacz cechy krytyczne.
- Podaj rzeczywisty stan materiału.
- Oddziel zapotrzebowanie na prototypy od zapotrzebowania produkcyjnego.
- Wymień wszystkie operacje dodatkowe.
- Określ wymaganą dokumentację kontroli.
- Podaj miejsce dostawy i wymagania dotyczące pakowania.
- Wskaż osobę zatwierdzającą kwestie techniczne.
Przed przesłaniem sprawdź, czy dane techniczne podlegają kontroli
W przypadku produktów i działań podlegających EAR, przepis BIS §734.15 stanowi, że ujawnienie technologii lub oprogramowania objętych kontrolą może nastąpić przez udostępnienie ich do oględzin albo w drodze ustnej lub pisemnej wymiany informacji z osobą zagraniczną; zezwolenie jest wymagane tylko w takim zakresie, w jakim wymaga go odpowiedni eksport lub reeksport. Nadawca musi sprawdzić produkt, działanie, miejsce przeznaczenia, końcowe zastosowanie, użytkownika końcowego i inne mające zastosowanie przepisy, więc ta informacja nie oznacza, że każdy rysunek techniczny wymaga licencji, ani nie zastępuje porady prawnej.
Najpierw skontaktuj się z nami: jeśli status danych w świetle przepisów o kontroli eksportu lub zasad poufności jest niepewny, nie przesyłaj pliku objętego kontrolą. Wyślij opis projektu bez danych objętych kontrolą przez okno kontaktowe i ustal zatwierdzony sposób przekazania pliku ze swoim zespołem ds. zgodności.
Narzędzia techniczne do obróbki CNC stali węglowej
-
Sprawdź pliki CAD i rysunki techniczne, aby upewnić się, że określono wszystkie wymiary i tolerancje krytyczne dla obróbki skrawaniem stali węglowej.
-
Wybierz optymalny gatunek stali węglowej i stan po obróbce cieplnej przed obróbką skrawaniem na podstawie wymagań dotyczących obciążeń mechanicznych.
-
Określ dokumenty wymagane do kontroli jakości partii, w tym raporty wymiarowe i certyfikaty badań materiałowych (MTC).
Od tego zaczyna się bardziej precyzyjne zapytanie ofertowe
Prześlij wymagania, które decydują o wykonalności, dokumentacji i dostawie
Zhenling może przeanalizować rysunek techniczny, oznaczenie materiału, ilość, cechy krytyczne, wymaganą dokumentację kontroli, procesy dodatkowe i miejsce dostawy jako całość zakresu produkcji. Jeśli dokumentacja może podlegać ograniczeniom w przekazywaniu, należy zacząć od opisu niezawierającego informacji objętych ograniczeniami.
Uzyskaj szybką wycenę →Zhenling deklaruje doświadczenie w obróbce stali węglowych 20# i 45#, a także Q235A, Q345D, 25CrMo, 42CrMo, 12CrMoV, GCr15 oraz innych stopów. Oznaczenia te obejmują stale węglowe, niskostopowe o podwyższonej wytrzymałości, stopowe i łożyskowe, których nie można traktować jako jednej grupy materiałów zamiennych. W zapytaniu ofertowym należy podać właściwą normę i jej wydanie, postać wyrobu, stan dostawy, obróbkę cieplną, wymaganą twardość oraz oczekiwania dotyczące dokumentacji materiałowej.
Należy przesłać zatwierdzony rysunek techniczny, dostępny model 3D oraz informacje o stanie materiału, ilości, cechach krytycznych, procesach dodatkowych, wymaganej dokumentacji, pakowaniu, miejscu dostawy i oczekiwanym terminie.
Tak, rysunek można przeanalizować, ale zespół powinien potwierdzić właściwą normę materiałową i jej wydanie. Aktualny rejestr normy GB/T 1591-2018 prowadzony przez SAMR potwierdza jej zakres dotyczący stali niskostopowych o podwyższonej wytrzymałości; nie upoważnia jednak do automatycznej zamiany materiału. Jeśli pierwotne oznaczenie materiału jest niedostępne, przed wydaniem materiału do produkcji należy udokumentować zamiennik zatwierdzony przez kupującego oraz jego uzasadnienie techniczne.
Nie. Możliwość ich uzyskania zależy od części, procesu, metody pomiaru i uzgodnionej zasady odbioru.
W ramach projektu można określić wymagania dotyczące dokumentacji materiałowej, wyników kontroli pierwszej sztuki lub próbki, raportów wymiarowych, certyfikatów obróbki cieplnej lub nakładania powłok, zapisów niezgodności, dokumentacji oznakowania i dokumentów wysyłkowych. Dla każdego dokumentu należy uzgodnić format, zakres sprawdzanych cech, sposób pobierania próbek, jednostki, odniesienie do baz, identyfikowalność poszczególnych wyników, wymagania dotyczące niepewności pomiaru i okres przechowywania. Należy też wskazać zasadę orzekania o zgodności oraz osobę uprawnioną do akceptacji odstępstwa.
Nie. Podmiot odpowiedzialny za projekt musi określić zakres dotyczący komponentu, wymagania materiałowe, kontrolę, oznakowanie i właściwą ścieżkę oceny zgodności.
Cena i czas realizacji zależą od dostępności materiału, geometrii, ilości, liczby zamocowań, oprzyrządowania, tolerancji, wykończenia, kontroli, operacji dodatkowych, zakresu dokumentacji, pakowania, aktualnych mocy produkcyjnych i logistyki. Zhenling analizuje te dane przed przygotowaniem wyceny i szacowanego harmonogramu dla konkretnego projektu, dlatego przy porównywaniu dostawców należy uwzględnić zarówno zakres oferty, jak i cenę jednostkową.
Nie w każdym przypadku. W stosownych przypadkach nadawca powinien sprawdzić wymagania dotyczące kontroli eksportu, sankcji, poufności oraz warunki przekazywania dokumentacji określone przez klienta i w umowie, ponieważ niektóre technologie mogą zostać ujawnione także przez kontrolę wzrokową lub wymianę pisemną. Jeśli klasyfikacja lub uprawnienie do przekazania budzą wątpliwości, nie należy przesyłać pliku objętego ograniczeniami; zamiast tego należy skontaktować się z Zhenling, przekazać opis niezawierający informacji objętych ograniczeniami i uzgodnić sposób przekazania zatwierdzony przez zespół ds. zgodności.