Skontaktuj się z firmą Zhenling

Obróbka CNC dla przemysłu lotniczego
Obróbka CNC części lotniczych według rysunku technicznego
ZAKRES WEDŁUG RYSUNKU TECHNICZNEGO
WYMAGANIA OKREŚLONE W ZAMÓWIENIU
PISENIE POTWIERDZONY ZAKRES WYCENY
Zapytania o obróbkę CNC części lotniczych powinny określać materiał, geometrię części, dokumenty identyfikowalności, punkty kontroli i wymagania odbiorowe właściwe dla danego zastosowania. Zhenling może przeanalizować części określone na rysunku technicznym; kwalifikacje, zatwierdzenia wymagane przepisami i dokumentację dopuszczenia należy potwierdzić na piśmie dla konkretnego zamówienia. Zapytania o obróbkę CNC części lotniczych powinny zawierać materiał określony na rysunku technicznym, dokumenty identyfikowalności, cechy krytyczne, punkty kontroli i wymagania odbiorowe programu. Podczas analizy rysunku technicznego należy sprawdzić przebieg procesu technologicznego i jego ograniczenia. Dokumentację, założenia cenowe i harmonogram trzeba potwierdzić osobno dla zamówienia.
Poproś o wycenę
OKREŚLONA W ZAMÓWIENIU
DOKUMENTACJA
8 000 m²
Łączna powierzchnia zakładu (hala produkcyjna 6 000 m²)
2006
Produkcja precyzyjna od
DLA DANEGO ZAMÓWIENIA
PROPONOWANY PRZEBIEG PROCESU Z UŻYCIEM WSKAZANYCH MASZYN
DLA DANEGO ZAMÓWIENIA
MIEJSCE DOSTAWY I DOKUMENTY EKSPORTOWE
Od surowca do wysyłki
Identyfikowalność określona w zamówieniu
Ryzyka i dokumenty do sprawdzenia przy zapytaniu ofertowym na części lotnicze
Przy zapytaniu ofertowym dotyczącym dostaw dla lotnictwa należy porównać więcej niż cenę jednostkową. Niedotrzymana tolerancja, nieudokumentowana partia materiału lub brak dokumentacji kontroli pierwszej sztuki mogą oznaczać konieczność poprawek, ponownej kwalifikacji albo ryzyko opóźnień. Przed zatwierdzeniem dostawcy należy określić obowiązujący rysunek techniczny, identyfikowalność materiału, zakres kontroli, dokumentację dopuszczenia, sposób komunikacji i odpowiedzialność za działania korygujące.
- 01 Przekroczenie tolerancji wykryte podczas kontroli przy odbiorze spowoduje konieczność poprawek, ponownej kwalifikacji lub złomowania — nie tylko opóźnienie dotyczące tej części.
- 02 Nieudokumentowana partia materiału przerywa łańcuch identyfikowalności wymagany przez system jakości dla zastosowań obronnych lub kosmicznych.
- 03 Dostawca, który nie potrafi na żądanie przedstawić dokumentacji kontroli pierwszej sztuki (FAI), przenosi ryzyko związane z weryfikacją na Państwa zespół.
Co dokładnie oznacza tutaj „precyzja”
±0.005in
PUNKT WYJŚCIA DO WYCENY ODPOWIEDNICH CECH
±0.001in
WYMAGA ANALIZY KAŻDEJ CECHY OSOBNO
Osiągalna tolerancja nadal zależy od geometrii części, sposobu mocowania i materiału — dlatego możliwości w tym zakresie sprawdza się na podstawie konkretnego rysunku technicznego, a nie ogólnej specyfikacji. Oznaczenia tolerancji na rysunku technicznym części lotniczej mogą odwoływać się do normy wymiarowania i tolerowania ASME Y14.5, jeśli nabywca wskazał ją jako obowiązującą normę rysunkową; nie oznacza to, że Zhenling posiada certyfikat.
Poniżej można porównać kwestie do rozstrzygnięcia przy doborze materiału i procesu, proponowane przebiegi procesu z użyciem wskazanych maszyn, dokumenty potwierdzające kwalifikacje, zapisy z kontroli i warunki zakupu. Sekcje te nie potwierdzają historii udziału w programach, posiadania maszyn ani zatwierdzenia dostawcy.
Jak Zhenling podchodzi do organizacji procesu
Punktem wyjścia dla Zhenling są zatwierdzony rysunek techniczny, materiał, wymagane dokumenty identyfikowalności, punkty kontroli i dokumenty potwierdzające kwalifikacje. Proponowany przebieg procesu technologicznego i zakres dostawy potwierdza się dla konkretnego zamówienia, bez wyciągania wniosków z ogólnej deklaracji możliwości produkcyjnych dla lotnictwa.
Dostawcę należy oceniać na podstawie dokumentów potwierdzających kwalifikacje właściwe dla zamówienia, proponowanego przebiegu procesu z użyciem wskazanych maszyn, wymagań dotyczących pierwszej sztuki i zapisów odbiorowych, a nie założeń dotyczących kraju pochodzenia. Ta strona nie powołuje się na relacje z forów jako dowód.
Zestawienie doboru materiałów i procesów dla części lotniczych
Dobór materiału wpływa na oprzyrządowanie, przebieg procesu technologicznego, kontrolę i ryzyko związane z dostawą. Poniższe zestawienie pomaga ocenić zapytanie ofertowe dotyczące aluminium, stali nierdzewnej oraz stali węglowej lub stopowej; nie potwierdza kwalifikacji ani możliwości wykonania, dopóki dla danego zamówienia nie zostaną sprawdzone gatunek, stan półfabrykatu, geometria, dokumentacja i wymagania odbiorowe.
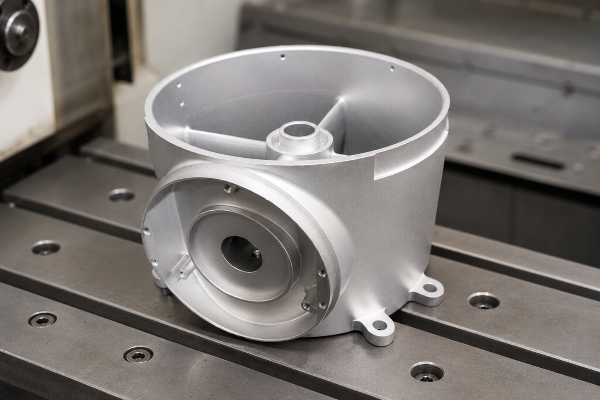
Stopy aluminium
klasy 6061/7075
- Zalecany proces
- Szybkie frezowanie 3/4-osiowe
- Typowe rodzaje części
- Wsporniki, obudowy, mocowania awioniki, konstrukcyjne elementy złączne
- Ważna uwaga dotycząca procesu
- Prędkość skrawania 650–2 000 SFM — najszybciej obrabiany skrawaniem metal stosowany w lotnictwie spośród wymienionych
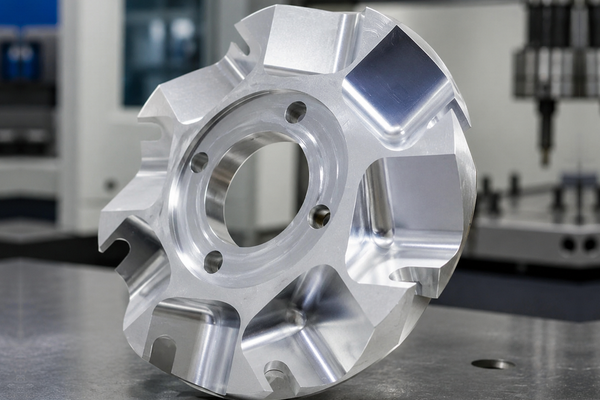
Stal nierdzewna
303/304/304L/316/316L/321
- Zalecany proces
- Toczenie CNC i frezowanie
- Typowe rodzaje części
- Złącza układów przepływu płynów, korpusy zaworów, elementy złączne, części konstrukcyjne narażone na korozję
- Ważna uwaga dotycząca procesu
- Prędkość skrawania 100–200 SFM — większe zużycie narzędzi niż przy aluminium; wymaga starannego doboru prędkości i posuwu
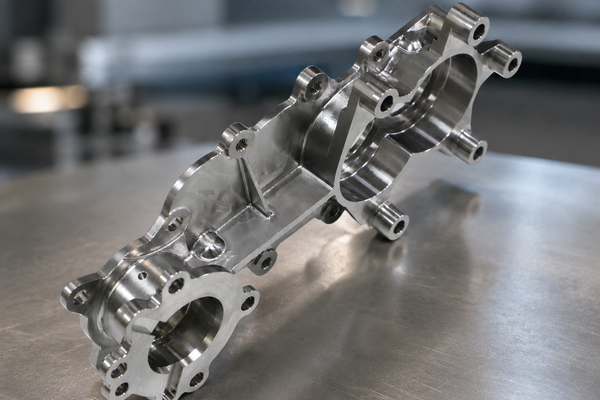
Stal węglowa i stopowa
klasy Q235A/Q345D/45#/42CrMo
- Zalecany proces
- Toczenie CNC i frezowanie, obróbka elektroerozyjna drutowa cech utwardzonych
- Typowe rodzaje części
- Wsporniki konstrukcyjne przenoszące obciążenia, elementy sąsiadujące z częściami ciśnieniowymi
- Ważna uwaga dotycząca procesu
- Prędkości skrawania już od 100–200 SFM dla odpowiedników klasy 4140 — najbliższego opublikowanego punktu odniesienia dla tej rodziny gatunków
Aluminium jest zwykle punktem wyjścia w zapytaniach ofertowych dotyczących wsporników i obudów, dlatego wyróżniono je powyżej. Właściwy materiał dla złożonych części lotniczych nadal zależy jednak od sposobu przenoszenia obciążeń, narażenia na korozję i wymagań certyfikacyjnych zapisanych na konkretnym rysunku technicznym — nie ma jednej odpowiedzi dla wszystkich zastosowań. NIST wymienia nawet aluminium 7075 w katalogu certyfikowanych stopów wzorcowych; podobną informację można znaleźć na świadectwie materiałowym dowolnej huty wytwarzającej materiał o równoważnym składzie.
Materiały lotnicze poza tym zestawieniem
Komponenty pracujące w gorących sekcjach i silnikach często wymagają stopów tytanu lub niklu, specjalistycznego oprzyrządowania, chłodziwa oraz kwalifikacji procesu właściwej dla programu. Ta strona nie stwierdza ani nie wyklucza możliwości Zhenling w odniesieniu do takich części; przydatność dostawcy trzeba zweryfikować dla konkretnego podmiotu prawnego, zakładu, materiału i zamówienia.
Aluminium, stal nierdzewna oraz stal węglowa lub stopowa to rodziny materiałów, które można rozważyć przy analizie zapytania ofertowego. Należy potwierdzić dokładny gatunek, postać i stan materiału, identyfikowalność, proponowany przebieg procesu technologicznego oraz dokumenty potwierdzające kwalifikacje; lista nie oznacza zatwierdzonego zakresu materiałów ani historii produkcji dla lotnictwa.
Zestawienie pomaga wskazać kwestie dotyczące materiału, przebiegu procesu technologicznego i kontroli, które należy uwzględnić w zapytaniu ofertowym. Kwalifikacje i możliwości dostawcy wymagają potwierdzenia aktualnymi dokumentami właściwymi dla zamówienia.
Uwaga do analizy zapytania ofertowego
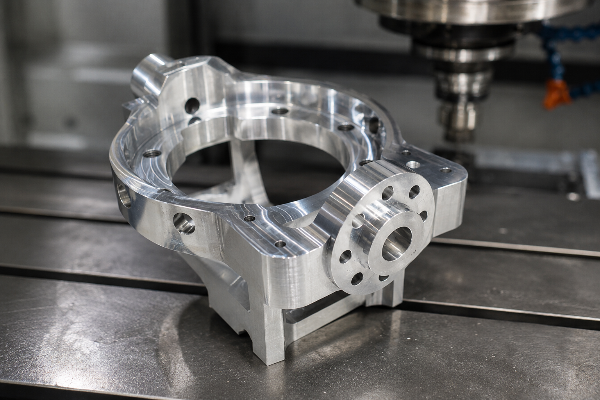
Obróbka CNC a odlewanie i wytwarzanie przyrostowe części lotniczych: kiedy precyzja ma przewagę
Żaden z tych trzech procesów nie jest zawsze „lepszy” — każdy ma przewagę przy innym połączeniu wielkości produkcji, geometrii i wymagań dotyczących tolerancji. Poniższe porównanie skupia się na czynnikach, które rzeczywiście przesądzają o wyborze przy konkretnym zapytaniu ofertowym: czasie realizacji pierwszej sztuki, nakładach na oprzyrządowanie i tolerancji osiągalnej bez dodatkowych operacji.
Obróbkę CNC, odlewanie lub wytwarzanie przyrostowe należy wybrać na podstawie wymaganej postaci materiału, geometrii, liczby sztuk, nakładów na oprzyrządowanie, stanu powierzchni, sposobu kwalifikacji i potrzeby dodatkowej obróbki skrawaniem. Jeśli proponowana jest obróbka CNC, wycena musi wskazywać materiał wyjściowy, sposób ustawienia części, cechy krytyczne, zapisy z kontroli i zakres kontroli pierwszej sztuki; ta strona nie deklaruje, że Zhenling ma już ustanowiony proces produkcji dla lotnictwa.
| Czynnik | Obróbka CNC (z kęsa) | Odlewanie | Wytwarzanie przyrostowe (metal) |
|---|---|---|---|
| Czas realizacji pierwszej sztuki | 1–3 dni (prosta część) do 4–6 tygodni (złożona partia) | Zwykle od kilku tygodni do kilku miesięcy — zanim powstanie pierwsza część, potrzebny jest model odlewniczy lub trwałe oprzyrządowanie | Kilka dni na wydruk, a potem czas na usunięcie podpór i obróbkę wykończeniową skrawaniem |
| Nakłady na oprzyrządowanie | Brak — programowanie bezpośrednio na podstawie modelu CAD | Na początku potrzebny jest model odlewniczy lub trwałe oprzyrządowanie, którego koszt rozkłada się na całą serię | Brak dla samego wydruku, choć często nadal potrzebna jest obróbka wykończeniowa skrawaniem |
| Osiągalna tolerancja | ±0.005 in jako punkt wyjścia do wyceny odpowiednich cech; ±0.001 in dopiero po analizie każdej cechy osobno | Osiągnięcie zakresów tolerancji wymaganych w lotnictwie na ogół wymaga dodatkowej obróbki skrawaniem | Osiągnięcie zakresów tolerancji wymaganych w lotnictwie na ogół wymaga dodatkowej obróbki skrawaniem |
| Najlepsze zastosowanie | Małe i średnie serie, wąskie tolerancje, szybkie wprowadzanie zmian, materiał z identyfikowalnym świadectwem hutniczym | Duże serie, złożona geometria zbliżona do kształtu końcowego, koszt rozłożony na dużą produkcję | Złożona geometria wewnętrzna lub redukcja masy, gdy frezowanie jest niepraktyczne |
Jak wykorzystać tę tabelę we własnym zapytaniu ofertowym
Jeśli zamawiają Państwo mniej niż około kilkaset sztuk, na którejkolwiek cesze wymagają tolerancji poniżej ±0.005 in albo potrzebują materiału z identyfikowalnym świadectwem hutniczym zamiast struktury materiału odlewanego lub drukowanego, warto zacząć rozmowy z dostawcami od obróbki CNC. Przy większych ilościach, ustalonej geometrii i mniej rygorystycznych tolerancjach koszt oprzyrządowania do odlewania zaczyna się rozkładać na tyle sztuk, że rozwiązanie to staje się korzystniejsze.
W całej branży wciąż rozwijają się również zasady certyfikacji wytwarzania przyrostowego metalowych części krytycznych dla bezpieczeństwa lotu. Program badawczy NIST dotyczący kwalifikacji wytwarzania przyrostowego wskazuje na tę samą lukę: zaostrzają się wymagania dotyczące walidacji procesu, identyfikowalności partii proszku i standardów kontroli, a producenci coraz częściej przenoszą walidację na wcześniejsze etapy zamiast wykrywać problemy dopiero podczas kontroli końcowej. Tendencja ta wzmacnia pozycję precyzyjnej obróbki skrawaniem części lotniczych z certyfikowanego kęsa jako domyślnego wyboru tam, gdzie tolerancja i identyfikowalność materiału są warunkami bezwzględnymi.
Jeśli obróbka CNC ma przewagę pod względem tolerancji i identyfikowalności, nabywcy pytają następnie, czy maszyny i możliwości procesowe Zhenling rzeczywiście odpowiadają wymaganiom programów, na potrzeby których szukają dostawcy.
Analiza rysunku technicznego części dla przemysłu lotniczego
Przy zapytaniu ofertowym dotyczącym dostaw dla lotnictwa należy ustalić wymagania programu, zatwierdzony rysunek techniczny, dokumentację materiału i identyfikowalności, cechy krytyczne, metodę kontroli, zakres kontroli pierwszej sztuki oraz podmiot odpowiedzialny za zatwierdzenie. Przed zatwierdzeniem dostawcy trzeba zweryfikować proponowany przebieg procesu z użyciem wskazanych maszyn oraz dokumenty potwierdzające kwalifikacje dla konkretnego podmiotu prawnego, zakładu i zamówienia.
- 01. Proponowana obróbka elektroerozyjna drutowa drobnych lub utwardzonych cech, pod warunkiem analizy zamówienia
- 02. Proponowane szlifowanie cech wymagających szczególnego wykończenia, pod warunkiem analizy zamówienia
- 03. Proponowana obróbka elektroerozyjna złożonych profili, pod warunkiem sprawdzenia maszyn i geometrii
- 04. Sposób ustawienia i dobór osi potwierdzone dla zatwierdzonej geometrii
- 05. Metoda kontroli pierwszej sztuki i kontroli w toku produkcji potwierdzona w wycenie
Kategorie przebiegu procesu pomagają sformułować pytania dotyczące wsporników, obudów, złączy, korpusów zaworów i elementów złącznych. Nie potwierdzają posiadania maszyn, historii projektów lotniczych ani przydatności dostawcy przed analizą rysunku technicznego, programu i aktualnych dokumentów.
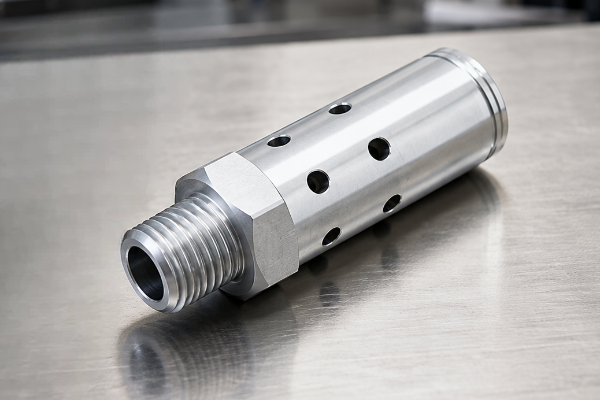
Jak samodzielnie zweryfikować informacje z tej sekcji
Należy poprosić o wymagane dokumenty dotyczące systemu jakości, dane podmiotu prawnego i zakładu, proponowany przebieg procesu z użyciem wskazanych maszyn, przykładową dokumentację identyfikowalności i odpowiedni raport z kontroli. Przed uznaniem dostawcy za zakwalifikowanego trzeba sprawdzić zakres i ważność dokumentów oraz ich zastosowanie do zamówienia.
Kraj pochodzenia nie potwierdza identyfikowalności. Dla zamówienia należy zweryfikować podmiot prawny, zakład produkcyjny, źródło materiału, przebieg procesów zlecanych na zewnątrz i dokumentację dopuszczenia.
// UWAGA DOTYCZĄCA WERYFIKACJI DOSTAWCY
Jakość pracy dostawców różni się w każdym regionie zakupowym. Należy opierać się na dokumentach potwierdzających kwalifikacje, kontrolę i identyfikowalność dla danego zamówienia, a nie na założeniach dotyczących kraju.
// UWAGA DOTYCZĄCA RYZYKA ZAKUPOWEGO
Różnice w łańcuchach dostaw i luki w identyfikowalności trzeba rozpatrywać osobno dla każdego dostawcy. Należy wymagać aktualnych dowodów i dokumentacji dla konkretnego zamówienia, zamiast polegać na zapewnieniach ze strony marketingowej.
Przeczytaj całą uwagę
W przypadku każdego ocenianego dostawcy należy sprawdzić właściciela i ważność certyfikatu, proponowany przebieg procesu z użyciem wskazanych maszyn, identyfikowalność materiału oraz odpowiednie zapisy z kontroli.
Wymagania dotyczące kwalifikacji i zgodności
Kwalifikacja do dostaw dla lotnictwa zależy od zamówienia i programu. Przed uznaniem dostawcy za zakwalifikowanego nabywcy powinni określić wymagane dokumenty dotyczące systemu jakości, podmiot prawny i zakład, zakres i ważność certyfikatu, identyfikowalność materiału, wymagania dotyczące pierwszej sztuki oraz dokumentację dopuszczenia.
Nabywcy oceniający dostawcę części lotniczych obrabianych skrawaniem powinni zapytać wprost, zgodność z którą normą potwierdza jego certyfikat; sama ISO 9001 nie obejmuje wymagań właściwych dla lotnictwa, które dodaje AS9100.
Dlatego wymagane dokumenty dotyczące systemu jakości należy sprawdzić przed zatwierdzeniem technicznym i handlowym.
Wymagania kwalifikacyjne dla lotnictwa mogą ograniczyć liczbę dostawców i wydłużyć analizę. Przed zatwierdzeniem technicznym i handlowym należy określić wymagane dokumenty dotyczące systemu jakości oraz pakiet dokumentów do przedłożenia.
Uwaga o kwalifikacji dostawców dla lotnictwa
- AS9100 System zarządzania jakością w lotnictwie
- ASME Normy mechaniczne
- CE Zgodność z wymaganiami UE
AS9100 a ISO 9001: czym się różnią
AS9100 obejmuje wszystkie wymagania ISO 9001 i dodaje wymagania właściwe dla lotnictwa: zarządzanie konfiguracją, zapobieganie użyciu podrobionych części, zarządzanie ryzykiem, bezpieczeństwo produktu oraz pełną identyfikowalność materiałów i procesów. Dostawcy z certyfikatem AS9100 mogą również zostać wpisani do OASIS, branżowej bazy kwalifikowanych dostawców lotniczych; sama ISO 9001 nie daje takiej możliwości. Oficjalna norma ISO 9001:2015 stanowi podstawę zarządzania jakością, którą rozszerza AS9100, a nie osobny czy konkurencyjny system.
W zapytaniu ofertowym należy określić wymaganą identyfikowalność materiału, protokół kontroli pierwszej sztuki, punkty kontroli w toku produkcji, raport końcowy i podmiot odpowiedzialny za dopuszczenie. Dokumenty te wchodzą w zakres dostawy tylko wtedy, gdy pisemna wycena potwierdza metodę, zakres kontroli i pakiet dokumentów dla zamówienia.
Czy potrzebują Państwo specyfikacji maszyn i szczegółów certyfikacji w jednym dokumencie?
Zobacz specyfikację maszynPoradnik zakupowy: ceny, czas realizacji i wsparcie
Cena jednostkowa jest tylko jedną pozycją w wycenie; przy wysokiej jakości częściach lotniczych liczy się całkowity koszt dostawy. Wymagania dotyczące kontroli, dokumentacja pierwszej sztuki, logistyka oraz ryzyko poprawek wskutek niedotrzymania tolerancji wykraczają poza cenę za część, więc nabywcy porównujący oferty wyłącznie według ceny jednostkowej biorą pod uwagę niewłaściwą kwotę.
5
Koszty, które nabywcy powinni wycenić oddzielnie od ceny za część
- Cena jednostkowa
- Przygotowanie produkcji dla programu
- Kontrola i raport z kontroli pierwszej sztuki (FAI)
- Logistyka i cła
- Ryzyko poprawek i opóźnień
Opracowano na podstawie omówień składników kosztu przy zakupie usług obróbki CNC (rivcut.com, kmwcnc.com, xinqidamachining.com) — to zestawienie dla nabywcy, a nie model cenowy Zhenling ani gwarantowana wielkość oszczędności.
Co naprawdę wpływa na koszt obróbki CNC części lotniczych
Przed porównaniem ofert dwóch dostawców, oprócz podanej ceny jednostkowej należy osobno wycenić przygotowanie produkcji dla programu i kwalifikację pierwszej sztuki, zakres kontroli i raportowania FAI, logistykę i cła aż do miejsca dostawy oraz ryzyko poprawek lub opóźnień związane z dostawcą, który nie ma udokumentowanej historii dotrzymywania tolerancji.
Czas realizacji zależy od złożoności części i wielkości partii, a nie od jednej stałej wartości. Proste prototypowe części mogą zostać wysłane w ciągu 1–3 dni; produkcja złożonych partii częściej trwa 4–6 tygodni; samo przygotowanie dokumentacji pierwszej sztuki dla jednej złożonej części może wymagać nawet 40 roboczogodzin. Ta liczba roboczogodzin pochodzi z oficjalnych wytycznych FAA dotyczących wymagań kontroli pierwszej sztuki według AS9102, a nie z dowolnego wewnętrznego szacunku.
Wsparcie po dostawie
Wycena powinna określać sposób zgłaszania spraw po dostawie, osobę do kontaktu w sprawie kontroli przy odbiorze, okres przechowywania dokumentacji i zasady zarządzania rewizjami przy ponownych zamówieniach. Nie należy zakładać dostępności tych usług ani dokumentów bez pisemnego potwierdzenia.
Przy zamówieniu międzynarodowym należy potwierdzić na piśmie miejsce dostawy, sposób pakowania, dokumenty eksportowe, godziny kontaktu, częstotliwość aktualizacji rewizji i oczekiwany czas odpowiedzi. Ta strona nie podaje udziału eksportu, historii regularnych dostaw do określonych miejsc ani gwarantowanego czasu odpowiedzi w sprawie wykonalności.
Czy są Państwo gotowi określić materiał, proces i dokumenty potwierdzające kwalifikacje potrzebne w zapytaniu ofertowym?
Prześlij rysunek techniczny — otrzymaj odpowiedź w tym tygodniuNarzędzia inżynierskie do obróbki CNC części lotniczych
Narzędzie doboru procesu do materiału
Dopasuj stopy stosowane w lotnictwie do najwydajniejszych procesów obróbki CNC na podstawie geometrii konkretnych części.
Kalkulator całkowitego kosztu dostawy
Oblicz całkowity koszt części lotniczych, uwzględniając produkcję, obróbkę wykończeniową i logistykę międzynarodową.
Weryfikator wymagań AS9100 i ISO9001
Szybko sprawdź wymagania dotyczące zgodności projektu z rygorystycznymi systemami zarządzania jakością i normami dla lotnictwa.
Ocena kompletności zapytania ofertowego
Oceń dokumentację zapytania ofertowego, aby wyeliminować pominięte kwestie i uzyskać dokładne, szybkie wyceny produkcji bez ryzyka.
Dobór maszyny do procesu
Określ optymalną konfigurację maszyny (3-osiową, 4-osiową lub 5-osiową), która pozwoli uzyskać precyzję wymaganą dla Państwa komponentów.
Na czym polega obróbka CNC części lotniczych?
Obróbka CNC części lotniczych polega na sterowanej komputerowo obróbce skrawaniem metalowych komponentów lotniczych, wsporników, obudów, złączek i części konstrukcyjnych bezpośrednio z certyfikowanych półfabrykatów hutniczych, przy użyciu oprzyrządowania dostosowanego do wymagań przemysłu lotniczego w zakresie tolerancji i identyfikowalności. W odróżnieniu od odlewania i procesów przyrostowych części wykonuje się z litego kęsa, dzięki czemu zachowują one pełne właściwości mechaniczne materiału po obróbce plastycznej, zamiast mieć mikrostrukturę typową dla odlewów lub części drukowanych. Termin ten obejmuje zarówno pojedyncze prototypy, jak i pełne serie produkcyjne części lotniczych wykonywanych metodą obróbki CNC.
Jakie materiały stosuje się do obróbki CNC części lotniczych?
W przemyśle lotniczym dobór materiału zależy od komponentu i programu. Aluminium, stal nierdzewna oraz stal węglowa lub stopowa to wymienione na tej stronie grupy materiałów, które można uwzględnić w zapytaniu ofertowym; dla konkretnego zamówienia należy potwierdzić dokładny gatunek, postać wyrobu, stan materiału, identyfikowalność, przebieg procesu technologicznego i kwalifikację dostawcy.
Jakie certyfikaty mają znaczenie przy obróbce CNC części lotniczych?
AS9100 to norma zarządzania jakością opracowana dla przemysłu lotniczego na podstawie ISO 9001, uzupełniona o wymagania dotyczące zarządzania ryzykiem, nadzoru nad konfiguracją i zapobiegania stosowaniu podrobionych części. Zhenling nie deklaruje tutaj posiadania tych certyfikatów; każdy wymagany certyfikat należy zweryfikować pod kątem wskazanego podmiotu prawnego, zakładu, zakresu i ważności. Oceniając dostawcę, należy zapytać wprost, zgodność z którą normą została certyfikowana; nie należy zakładać, że samo ISO 9001 obejmuje wymagania właściwe dla przemysłu lotniczego.
Jakie tolerancje są typowe dla części lotniczych obrabianych skrawaniem?
Dla odpowiednich cech tolerancja ±0.005 in stanowi punkt wyjścia do wyceny. Każda cecha o tolerancji ±0.001 in wymaga osobnej analizy rysunku technicznego, procesu i pomiarów oraz pisemnego potwierdzenia w ofercie.
Ile trwa obróbka CNC części lotniczych?
Czas realizacji zależy w dużym stopniu od złożoności części i wielkości partii. Proste prototypy mogą zostać wysłane w ciągu 1–3 dni, realizacja złożonych partii produkcyjnych częściej trwa 4–6 tygodni, a samo przygotowanie dokumentacji pierwszej sztuki złożonej części może wymagać nawet 40 roboczogodzin. Aby uzyskać rzeczywistą informację o czasie realizacji zamiast orientacyjnego szacunku, należy przesłać rysunek techniczny.
Czy obróbka CNC części lotniczych jest droga?
Cena jednostkowa jest tylko jednym z czynników; na rzeczywisty koszt całkowity wpływają również koszt dostawy do miejsca przeznaczenia, wymagania dotyczące kontroli i prowadzenia dokumentacji, logistyka oraz ryzyko poprawek wynikających z niedotrzymania tolerancji. Nabywcy porównujący oferty wyłącznie na podstawie ceny jednostkowej często pomijają czynniki, które faktycznie decydują o całkowitym koszcie programu. Kategorie kosztów, dla których warto uzyskać osobne wyceny, opisano w poradniku zakupowym powyżej.
Czym różni się wykonywanie prototypów części lotniczych od ich produkcji seryjnej metodą obróbki skrawaniem?
Prace prototypowe obejmują pojedyncze części lub małe partie wykonywane szybko, z możliwością kolejnych zmian; przy obróbce partii produkcyjnych nacisk przesuwa się na powtarzalność, statystyczne sterowanie procesem i stały czas cyklu dla każdej części w serii.
Dlaczego obróbka 5-osiowa ma znaczenie w zastosowaniach lotniczych?
Precyzyjna obróbka CNC w 5 osiach pozwala wykonać większość lub wszystkie operacje frezowania przy jednym zamocowaniu, ograniczając zmiany przyrządów mocujących, które w przeciwnym razie powodują kumulowanie się odchyłek wymiarowych w złożonych częściach konstrukcyjnych i układów przepływowych.
Jakie wykończenia powierzchni są typowe dla części lotniczych obrabianych CNC?
Dla części lotniczych obrabianych CNC często przewiduje się powierzchnię po obróbce skrawaniem, szkiełkowanie lub anodowanie aluminium albo pasywację stali nierdzewnej w celu przywrócenia odporności na korozję po obróbce skrawaniem. Właściwe wykończenie zależy od środowiska pracy części, a w przypadku zewnętrznych powierzchni płatowca także od aerodynamiki; złączka układu przepływowego i wspornik konstrukcyjny rzadko wymagają takiej samej specyfikacji wykończenia. Wymagania dotyczące wykończenia powierzchni należy potwierdzić w dokumentacji rysunkowej zamiast przyjmować domyślne rozwiązanie.
Czy jakość obróbki CNC części lotniczych w Chinach jest godna zaufania?
Jakość dostawcy zależy od konkretnego zakładu i zamówienia, a nie od kraju. Dlatego na tej stronie na pierwszy plan wysunięto pytania dotyczące kwalifikacji dostawcy, kategorie wyposażenia i wymagania dotyczące identyfikowalności, zamiast oczekiwać, że nabywcy uwierzą w jakość na słowo. Przed złożeniem zamówienia na większą liczbę części należy określić wymagane dowody dotyczące systemu jakości, zakres kontroli pierwszej sztuki, identyfikowalność materiału, dokumentację kontroli oraz osobę odpowiedzialną za zatwierdzenie, a następnie zweryfikować te kwestie dla wskazanego podmiotu prawnego i zakładu.
Ile trwa kwalifikacja nowego dostawcy obróbki CNC części lotniczych?
Zespoły zakupowe szukające dostawców poza dotychczasową bazą wskazują, że kwalifikacja jest procesem trwającym wiele tygodni jeszcze przed wysyłką pierwszej części; weryfikacja certyfikatów, zamówienie próbek pierwszej sztuki i potwierdzenie identyfikowalnego łańcucha dostaw materiału wymagają czasu, a nie jednej rozmowy telefonicznej. Właśnie dlatego na tej stronie na pierwszy plan wysunięto wymagane dowody kwalifikacji, proponowany przebieg procesu technologicznego z uwzględnieniem wyposażenia oraz proces kontroli, zamiast ukrywać je w arkuszu specyfikacji; zapytanie o wszystkie te kwestie na samym początku znacznie skraca czas kwalifikacji w porównaniu z rozpoczynaniem poszukiwania dostawcy od zera.
Jak wybrać zakład obróbki CNC do wykonania komponentów lotniczych?
Należy zacząć od certyfikatów: potwierdzić zgodność z AS9100 lub konkretną normą wymaganą przez dany program, a nie tylko z ISO 9001, a następnie sprawdzić, czy zakres materiałów i procesów odpowiada rzeczywistemu rysunkowi technicznemu, zamiast opierać się na ogólnej liście możliwości. Przed zamówieniem serii produkcyjnej warto poprosić o raport z kontroli pierwszej sztuki porównywalnej części. Czas odpowiedzi i konkretność informacji na etapie zapytania ofertowego pozwalają też ocenić, jak dostawca poradzi sobie później z rzeczywistym problemem produkcyjnym, dlatego rozmowa kwalifikacyjna stanowi część oceny.






