Skontaktuj się z firmą Zhenling

Obróbka CNC PEEK z uwzględnieniem ryzyka przy odbiorze
Obróbka CNC PEEK polega na wytwarzaniu części na zamówienie z określonych półfabrykatów PEEK na podstawie rysunku technicznego, z zastosowaniem frezowania, toczenia i powiązanych operacji. Zhenling analizuje w każdym projekcie łącznie materiał, geometrię, proces i kontrolę jakości, aby określić zakres wyceny i kwalifikacji bez obiecywania uniwersalnej tolerancji ani przydatności do zastosowań regulowanych. Zapytanie o obróbkę CNC PEEK powinno zawierać gatunek materiału, stan półfabrykatu, zakres komponentu określony na rysunku, wymiary krytyczne, wykończenie i wymagane dokumenty odbiorowe. Należy opierać się wyłącznie na zakresie potwierdzonym w pisemnej ofercie dla danej części, obejmującym przebieg procesu technologicznego, nierozstrzygnięte ograniczenia, dokumentację, podstawę kalkulacji ceny, termin, odpowiedzialność za kontrolę oraz wszelkie wskazane wyłączenia z zamówienia.
4 obszary graniczne
Obciążenie, temperatura, geometria, dokumentacja
2 etapy weryfikacji
Analiza rysunku i pierwsza sztuka
Od gatunku do raportu
Udokumentowany przebieg odbioru
Zakres wyceny
Przejrzyste koszty i terminy
2006
Rok założenia firmy
8 000m²
Teren zakładu w Jiashan
6 000m²
Powierzchnia hali produkcyjnej
3/4/5-OSIOWE
Maszyny do obróbki skrawaniem
Prosty rysunek części z PEEK może skrywać problem z odbiorem
Okrągła tuleja dystansowa, cienka płyta lub blok z otworami mogą wyglądać na typowe części, dopóki usunięcie materiału nie uwolni naprężeń albo pomiar nie zostanie wykonany w innych warunkach temperatury i mocowania. Usługa obróbki PEEK powinna zaczynać się od określenia warunków odbioru, a nie od deklaracji tolerancji.
Dlaczego wycena może później okazać się nietrafna
Kosztowny półfabrykat sprawia, że niezweryfikowane ustawienie obróbki jest ryzykowne: odrzucenie pierwszej partii niweczy korzyść z niskiej ceny jednostkowej. Analiza Zhenling łączy rysunek techniczny, identyfikację półfabrykatu według ASTM D6262-23 i dokumentację projektu.
01
Kosztowny półfabrykat
Koszt materiału PEEK sprawia, że niezweryfikowane ustawienie obróbki i możliwy do uniknięcia brak uwzględnia się w cenie zaakceptowanej części.
02
Cienkie elementy
Grubość ścianki, jednostronne usuwanie materiału, wybór bazy odniesienia i mocowanie mogą wpływać na ryzyko odkształcenia.
03
Gatunki z napełniaczem
PEEK z włóknem szklanym lub węglowym zachowuje się inaczej niż PEEK bez napełniacza w strefie skrawania i na mierzonej powierzchni.
04
Spory dotyczące pomiarów
Wąska tolerancja na rysunku może być przedmiotem sporu, jeśli nie określono stanu swobodnego, stabilizacji i metody kontroli.
Przełóż wymaganą tolerancję na kryteria odbioru
Badania PEEK bez napełniacza i PEEK zbrojonego wykazują różnice w dokładności kształtu i stanie powierzchni. Należy łącznie określić cechę, stan materiału i zasady pomiaru, a wymiary krytyczne zweryfikować na próbce lub pierwszej sztuce.
Cecha na rysunkuCienka ścianka lub żebro
Ryzyko do rozstrzygnięciaNierównomierne mocowanie i usuwanie materiału
Dane potrzebne do wycenyWymagania dla stanu swobodnego i układ baz odniesienia
Sposób potwierdzeniaRaport wymiarowy próbki lub pierwszej sztuki
Cecha na rysunkuPłaska płyta
Ryzyko do rozstrzygnięciaPłaskość po zwolnieniu mocowania i zmianie temperatury
Dane potrzebne do wycenySposób podparcia podczas kontroli, temperatura i czas
Sposób potwierdzeniaUzgodniony sposób pomiaru płaskości wraz z raportem
Cecha na rysunkuPEEK z napełniaczem
Ryzyko do rozstrzygnięciaZużycie narzędzia, jakość krawędzi i zachowanie włókien
Dane potrzebne do wycenyProducent, gatunek, napełniacz i postać półfabrykatu
Sposób potwierdzeniaKontrola powierzchni krytycznej pierwszej sztuki
Cecha na rysunkuGłęboki otwór lub gwint
Ryzyko do rozstrzygnięciaNagrzewanie, odprowadzanie wiórów i dostęp sprawdzianu
Dane potrzebne do wycenyGłębokość, stosunek głębokości do średnicy, klasa gwintu i sprawdzian
Sposób potwierdzeniaMetoda kontroli właściwa dla danej cechy
Przełóż rysunek techniczny na kryteria odbioru
Prześlij cechy krytyczne i warunki kontroli do analizy o określonym zakresie.
Prześlij rysunek do analizy
Wskazówka dla kupującego
Nie porównuj usług obróbki CNC PEEK wyłącznie według ceny jednostkowej, dopóki obie oferty nie obejmują tego samego gatunku, udokumentowanego pochodzenia półfabrykatu, sposobu weryfikacji pierwszej sztuki, zakresu kontroli i dokumentacji. Niższy koszt skrawania nadal może oznaczać wyższy koszt każdej zaakceptowanej części.
Podstawy badawcze dotyczące wpływu gatunku na obróbkę przedstawiono w badaniu SAGE poświęconym PEEK bez napełniacza i PEEK zbrojonemu włóknem szklanym.
Granice stabilności PEEK: 4 kwestie przed określeniem tolerancji lub ceny
Granice stabilności PEEK dają działom technicznym, jakości i zakupów wspólną kolejność rozstrzygania kwestii pominiętych na rysunku. Wskazują dane, za które trzeba przyjąć odpowiedzialność, zanim zobowiązanie dotyczące obróbki nabierze znaczenia.
Decyzja o wyborze pokrewnego materiału
Jeśli 4 obszary wykraczają poza udokumentowane możliwości wskazanego gatunku PEEK, ta sama analiza może skierować część do wykonania z pokrewnego polimeru zamiast wymuszać użycie tego materiału. Obróbka CNC PAI (Torlon) według rysunku technicznego jest w takim przypadku pokrewną usługą, a decyzję należy podjąć podczas tej analizy, nie po otrzymaniu wyceny.
GRANICA 01
Obciążenie
Potrzebne dane
- Obciążenie statyczne, cykliczne lub kontakt ślizgowy
- Napięcie wstępne przy montażu i materiał współpracujący
- Rola związana ze zużyciem, tarciem lub przewodnictwem elektrycznym
GRANICA 02
Temperatura
Potrzebne dane
- Temperatura pracy i czyszczenia
- Cykle cieplne i czas utrzymywania temperatury
- Warunki pomiaru
GRANICA 03
Geometria
Potrzebne dane
- Stosunek grubości ścianki do rozpiętości
- Równomierność usuwania materiału
- Bazy odniesienia, mocowanie przedmiotu obrabianego i dostęp
GRANICA 04
Dokumentacja potwierdzająca
Potrzebne dane
- Dokumenty materiałowe i dokumenty partii
- Kontrola cech krytycznych
- Status próbki, pierwszej sztuki i rewizji
Tolerancję dla PEEK należy analizować łącznie z gatunkiem, geometrią, stanem cieplnym, planem baz odniesienia i dokumentacją kontroli wymaganymi dla zamówienia.
Jedna analiza, 3 rzetelne wyniki
Gotowe do wyceny
Rysunek techniczny i dane handlowe pozwalają przygotować ofertę produkcyjną o określonym zakresie.
Wymaga wyjaśnienia
Brak informacji o gatunku, bazie odniesienia, warunkach kontroli lub wymaganym dokumencie uniemożliwia przygotowanie porównywalnej oferty.
Próbka lub pierwsza sztuka
Cechę wysokiego ryzyka należy zweryfikować przed uruchomieniem produkcji zamówionej ilości.
Kryteria decyzji o wyżarzaniu
Wytyczne Boedeker dotyczące wyżarzania wskazują, że bardzo niewiele części z tworzyw sztucznych wymaga wyżarzania po obróbce skrawaniem, a opisane cykle mają charakter ogólnych wskazówek. Zhenling nie deklaruje jednego procesu wyżarzania, ponieważ temperatura, oprzyrządowanie i jednostronne usuwanie materiału stwarzają różne zagrożenia; jest to wybór między wariantami procesu, a nie zatwierdzenie ISO.
Zleć analizę granic stabilności PEEK
Prześlij rysunek techniczny oraz dane o obciążeniu, temperaturze, gatunku i wymaganej dokumentacji, aby otrzymać podsumowanie kwestii do wyjaśnienia.
Pochodzenie materiału, gatunek PEEK i postać półfabrykatu
Samo określenie „PEEK” nie wskazuje gatunku.
Polieteroeteroketon to nazwa polimeru; PEEK jest półkrystalicznym tworzywem termoplastycznym o wysokich parametrach użytkowych, którego właściwości mechaniczne i cieplne zależą od składu żywicy, napełniacza i historii półfabrykatu.
Właściwości trzeba ustalać na podstawie wskazanego gatunku i jego karty technicznej; sama struktura PEEK nie sprawia, że gatunki przeznaczone do różnych zastosowań są zamienne, dlatego wybór półfabrykatu i materiału należy uwzględnić przy analizie usług obróbki CNC tworzyw sztucznych na zamówienie.
KONTROLA.MATERIAŁU
Tożsamość gatunku potwierdzona w odniesieniu do zakresu podanego w karcie technicznej. Kontrola półfabrykatu na wcześniejszym etapie decyduje o końcowej stabilności wymiarowej.
Co należy określić w zapytaniu ofertowym
Producenta, gatunek, kolor, postać półfabrykatu i specyfikację
Dlaczego zakład obróbki potrzebuje tych danych
Pozwalają ustalić dokładny materiał wyjściowy i wymagania dotyczące certyfikatu
Czego nie należy zakładać
Ogólnej biokompatybilności ani dopuszczenia do kontaktu z żywnością
Co należy określić w zapytaniu ofertowym
Udział procentowy napełniacza, znaczenie orientacji włókien i powierzchnie krytyczne
Dlaczego zakład obróbki potrzebuje tych danych
Wyznaczają zakres analizy sztywności, narzędzi skrawających, ich zużycia i jakości krawędzi
Czego nie należy zakładać
Takich samych wyników jak dla PEEK bez napełniacza
Co należy określić w zapytaniu ofertowym
Gatunek, zawartość włókna węglowego, przewodność i rolę związaną ze zużyciem
Dlaczego zakład obróbki potrzebuje tych danych
Pozwalają powiązać rodzaj napełniacza z wykończeniem powierzchni i kontrolą
Czego nie należy zakładać
Przydatności do wszystkich zastosowań lotniczych
Co należy określić w zapytaniu ofertowym
Wymaganą specyfikację regulacyjną lub klienta, jej rewizję i zatwierdzone źródło
Dlaczego zakład obróbki potrzebuje tych danych
Zapobiegają zamianie materiału bez kontroli
Czego nie należy zakładać
Że samo określenie „PEEK klasy medycznej” oznacza dopuszczenie implantu
Co należy określić w zapytaniu ofertowym
Arkusz, płytę, pręt, rurę, formowany półfabrykat lub materiał powierzony przez klienta
Dlaczego zakład obróbki potrzebuje tych danych
Wpływają na naddatek półfabrykatu, ilość usuwanego materiału i identyfikowalność
Czego nie należy zakładać
Że wszystkie postacie materiału mają taką samą historię naprężeń
Określenie gatunku wymaga potwierdzenia
„Wysokiej jakości PEEK” nie jest oznaczeniem technicznym. PEEK zapewnia korzystne połączenie wytrzymałości mechanicznej, odporności na temperaturę i odporności chemicznej, ale stwierdzenie „doskonałe właściwości mechaniczne i chemiczne” nadal wymaga danych dla konkretnego gatunku w wymagających zastosowaniach.
Zakres normy ASTM D6262-23
ASTM D6262-23 obejmuje arkusze, płyty, pręty i pręty rurowe z PAEK wytwarzane metodą wytłaczania, prasowania lub formowania wtryskowego. Podział na typy, gatunki i klasy uwzględnia skład żywicy i napełniacza oraz różnice w stabilności wymiarowej; norma stanowi ramy specyfikacji półfabrykatów, a nie zatwierdzenie gotowych części.
Oddziel dokumentację pochodzenia półfabrykatu od odbioru gotowej części
Dostawca półfabrykatu odpowiada za identyfikację gatunku i dokumenty pochodzenia materiału. Uzgodnienia produkcyjne obejmują rewizję, frezowanie CNC lub toczenie CNC, ograniczenia dotyczące cieczy obróbkowych, obróbkę wykończeniową, kontrolę i pakowanie.
Dokumenty materiałowe
O certyfikat materiałowy, certyfikat zgodności lub dokument identyfikowalności partii należy występować wtedy, gdy wymagany dokument określono w zamówieniu.
Materiał powierzony przez klienta
Należy określić, czy dopuszcza się materiał wyjściowy powierzony przez klienta oraz jak kontrolować pozostałości, identyfikację i ilość materiału.
Wymagania dla określonych zastosowań
Zastosowania medyczne, urządzenia do kontaktu z żywnością, zastosowania próżniowe oraz programy lotnicze i motoryzacyjne należy zabezpieczyć wymaganiami dotyczącymi źródła materiału i zatwierdzenia właściwymi dla danego zastosowania.
Odporność chemiczna
Odporność chemiczną należy potwierdzić dla rzeczywistej substancji, jej stężenia, temperatury, naprężeń i czasu ekspozycji.
POŁOŻENIE: X.112 Y.090 Z.000
STATUS: AKTYWNY
STATUS: AKTYWNY
Które cechy części z PEEK można przeanalizować pod kątem obróbki skrawaniem?
Informacje o profilu przekazane przez firmę wymieniają kategorie urządzeń do toczenia, frezowania, szlifowania, wytaczania, wiercenia i obróbki wieloosiowej. Dostępność konkretnych maszyn i zakład produkcyjny należy potwierdzić dla danego zamówienia.
Są to zasoby całego zakładu; nie dowodzą, że przed przygotowaniem wyceny potwierdzono możliwość wykonania każdego komponentu z PEEK, każdej tolerancji lub każdego wykończenia powierzchni.
Potwierdzenie dla konkretnej cechy
Lista maszyn nie dowodzi możliwości uzyskania określonej powierzchni w gatunku z napełniaczem ani wykonania cienkiej ścianki, dlatego istnieje ryzyko nadmiernych deklaracji. Nasza analiza opiera się na danej cesze i wynikach badań próbki; w odróżnieniu od ogólnej deklaracji tolerancji ISO jej wynik pozostaje właściwy dla konkretnego rysunku.
GEO.01
Geometria elementów toczonych
Pierścienie, tuleje, gniazda zaworu i korki można analizować, gdy określono postać półfabrykatu, grubość ścianki, współosiowość i mocowanie przedmiotu obrabianego.
GEO.02
Geometria elementów frezowanych
Płyty, bloki rozdzielające i kieszenie wymagają jasno określonego dostępu do baz odniesienia, promieni naroży i równomiernego usuwania materiału.
GEO.03
Cechy wymagające różnych operacji
Otwory poprzeczne, gwinty i powierzchnie uszczelniające wymagają ustalenia kolejności mocowań i kontroli przed dopuszczeniem do produkcji.
WIDOK.CELU_
SKANOWANIE… [OK]
GEO.04
Cienkie ścianki i płaskie powierzchnie
Cechy te wymagają analizy mocowania, stanu po zwolnieniu mocowania i stabilności, a jeśli ryzyko pozostaje — także potwierdzenia na próbce.
MAT.01
PEEK zbrojony
PEEK z napełniaczem wymaga uwzględnienia w planie sił skrawania, temperatury, zużycia narzędzi, jakości krawędzi i pomiaru powierzchni.
REQ.01
Powierzchnie krytyczne
Powierzchnie uszczelniające, ślizgowe lub pełniące funkcję elektryczną wymagają określenia wymagań funkcjonalnych, a nie tylko wartości chropowatości.
Możliwości wykonania potwierdza się dla każdej cechy osobno
Skuteczna obróbka skrawaniem PEEK zależy od stanu półfabrykatu, ostrości narzędzi, kontroli wiórów, mocowania przedmiotu obrabianego, prędkości skrawania, posuwu i dostępu podczas kontroli. PEEK nie odprowadza ciepła tak jak metal, a jeden uniwersalny zestaw prędkości i posuwów pomijałby średnicę narzędzia, gatunek, napełniacz, maszynę i geometrię.
Przełóż poradnik obróbki PEEK na zasady kontroli projektu
Poradnik obróbki skrawaniem PEEK jest jedynie punktem wyjścia. Obróbka skrawaniem PEEK wymaga parametrów dobranych do konkretnego rysunku technicznego, ponieważ przebieg frezowania PEEK zależy od gatunku, średnicy narzędzia, napełniacza, geometrii i mocowania przedmiotu obrabianego.
TRYB: RĘCZNY
SYS.CONTROL.01
Dobór materiału narzędzia do napełniacza
Węglik spiekany lub inny materiał narzędzia należy dobrać do napełniacza, stanu krawędzi i danych o trwałości narzędzia; sama nazwa materiału nie oznacza, że PEEK zachowa się podczas obróbki jak metal.
SYS.CONTROL.02
Odprowadzanie wiórów i ciepła
Należy zaplanować powstawanie i odprowadzanie wiórów PEEK łącznie, ponieważ siły skrawania i wydzielanie ciepła mogą wpłynąć na stan powierzchni i wymiary.
SYS.CONTROL.03
Kontrola właściwa dla danej cechy
Przy uzyskiwaniu wąskich tolerancji precyzyjnych komponentów z PEEK należy powiązać techniki obróbki skrawaniem z kontrolą właściwą dla każdej cechy.
SYS.CONTROL.04
Podział komponentów
Analiza konstrukcji pod kątem obróbki CNC powinna pozwolić oddzielić części i komponenty precyzyjne, które mogą przejść bezpośrednio do produkcji, od cech wymagających próbki lub pierwszej sztuki.
SYS.CONTROL.05
Identyfikowalność projektu
Obróbkę skrawaniem części z PEEK należy traktować jako projekt pod kontrolą: przed zobowiązaniem się do wykonania określonej ilości partner produkcyjny musi znać gatunek, rewizję i wymagany pakiet dokumentacji.
SYS.CONTROL.06
Wymagaj danych o warunkach pracy
Przy wysokich temperaturach lub w wymagających zastosowaniach należy wymagać danych projektowych właściwych dla materiału, zamiast opierać się na ogólnym zakresie parametrów procesu.
SYSTEM.WARN.01
Sprawdź cechę wysokiego ryzyka
Prześlij gatunek, geometrię i wymagania dotyczące powierzchni, aby otrzymać zalecenia dotyczące pierwszej sztuki.
Sprawdź cechęOd rysunku technicznego do zaakceptowanej części z PEEK
W przewidywalnym projekcie te same informacje przechodzą od definicji produktu do planowania procesu i kontroli. Nierozstrzygnięte kwestie pozostają widoczne, zamiast ginąć w cenie jednostkowej.
Zapobiegaj utracie informacji o wymaganiach
Rozbieżność pojawia się, gdy zapytanie ofertowe trafia do produkcji bez określenia warunków kontroli, ponieważ zespoły produkcji i jakości mogą różnie interpretować tolerancję. Jeden ciąg rewizji łączy oznaczenie według ISO GPS z raportem pierwszej sztuki.
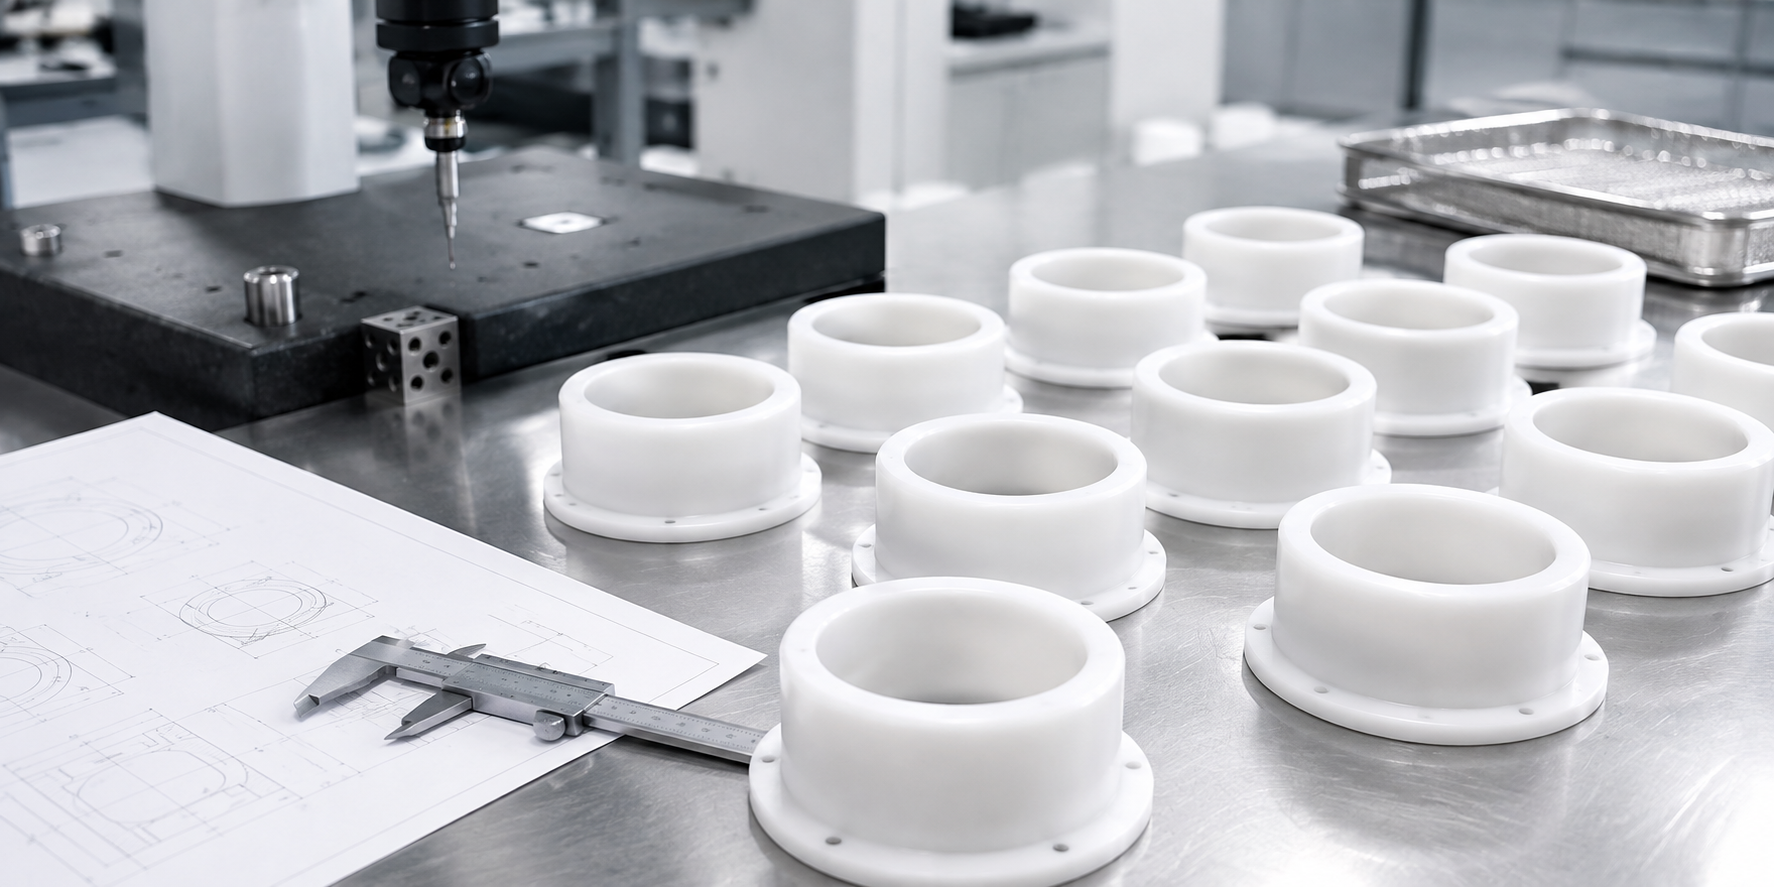
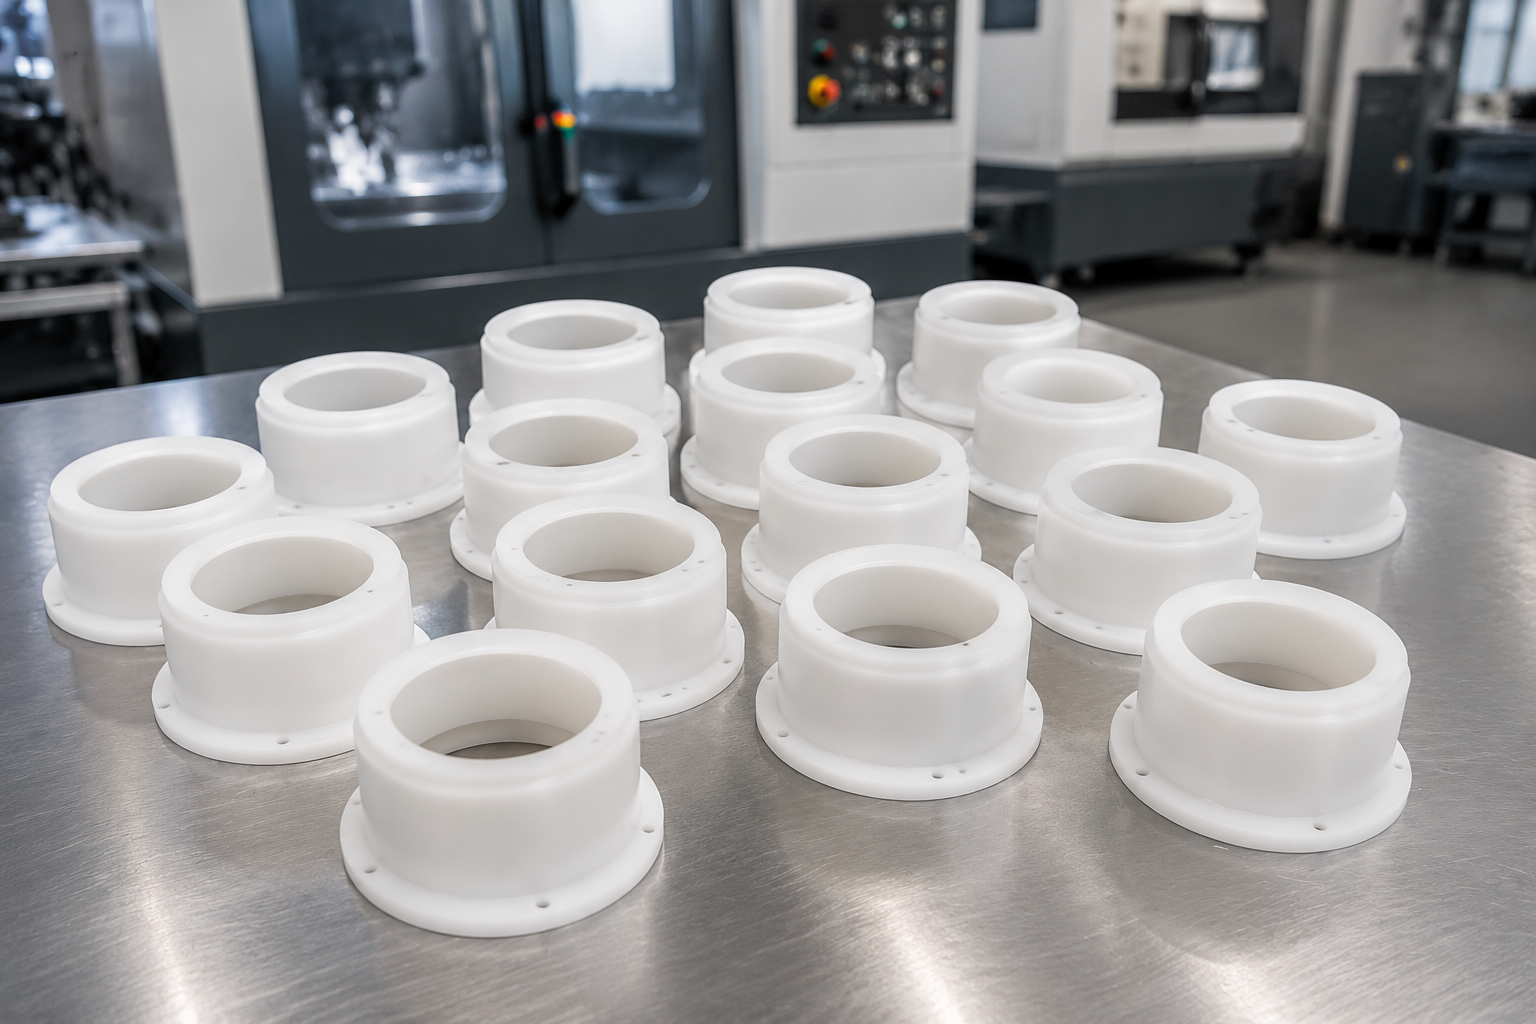
Zdjęcie poglądowe
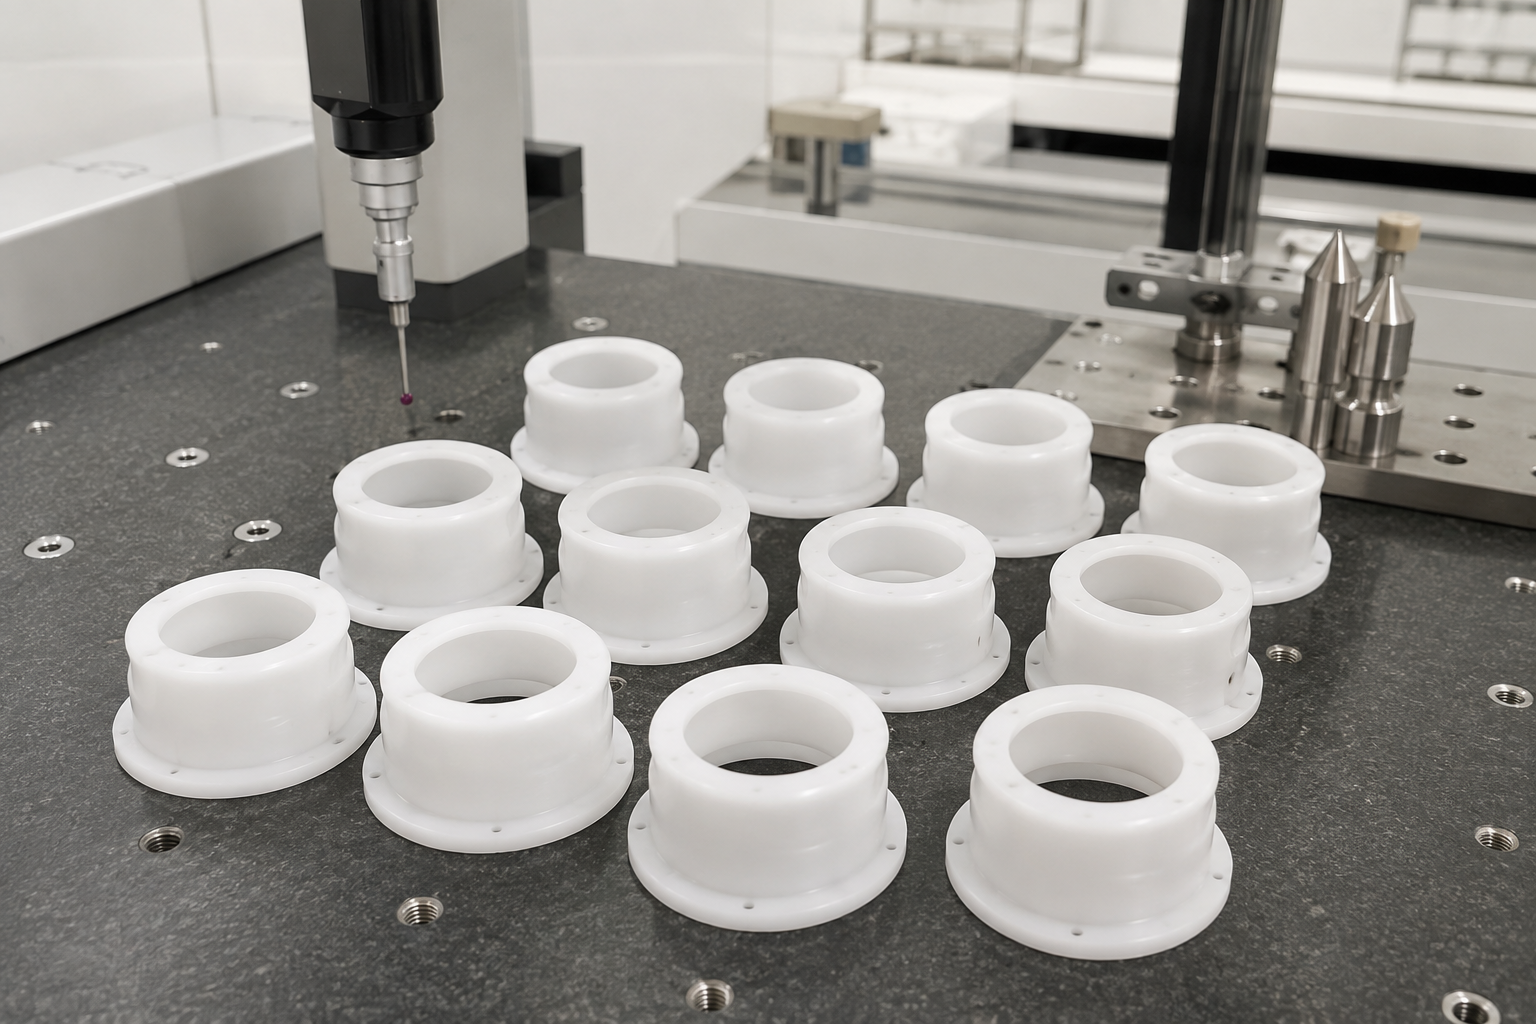
Białe komponenty polimerowe obrabiane skrawaniem na zamówienie pokazano jako zdjęcie ilustrujące rodzaj produktu. Przedstawia ono geometrię polimerowych części wykonywanych na zamówienie, ale nie stanowi dowodu zastosowania określonego gatunku PEEK ani wcześniejszej produkcji części z PEEK.
6 etapów dopuszczenia do produkcji
ETAP 01 Ustal rewizję
Przypisz rysunek techniczny, model, specyfikacje i ilość do jednej rewizji.
ETAP 02 Potwierdź materiał
Ustal gatunek, napełniacz, półfabrykat, źródło, dopuszczalne zamienniki i dokumenty.
ETAP 03 Oznacz cechy krytyczne
Wskaż bazy odniesienia, tolerancje, zasady dotyczące stanu swobodnego, powierzchnie uszczelniające i gwinty.
ETAP 04 Zaplanuj proces obróbki skrawaniem
Dobierz ustawienia, narzędzia, kolejność usuwania materiału, ograniczenia dotyczące cieczy obróbkowych i kontrole.
ETAP 05 Potwierdź przebieg procesu technologicznego
Zweryfikuj pierwszą sztukę przy ryzyku odkształcenia, wąskich tolerancjach lub gatunkach z napełniaczem.
ETAP 06 Dopuść do produkcji i zachowaj ustalenia
Zatwierdź obowiązującą rewizję oraz zasady kontroli, pakowania i nadzoru nad zmianami.
WERYFIKACJA PROCESU
Ustal odpowiedzialność za każdy dokument potwierdzający
Gatunek i pochodzenie półfabrykatu
Typowo odpowiedzialny podmiot
Dostawca żywicy lub półfabrykatu
Ustalenie w zapytaniu ofertowym
Dokładny produkt, partia i zatwierdzone źródło
Wymagany dokument
Certyfikat materiałowy lub potwierdzenie zgodności
Definicja wykonania
Typowo odpowiedzialny podmiot
Kupujący i Zhenling
Ustalenie w zapytaniu ofertowym
Rewizja, cechy krytyczne i dopuszczony proces
Wymagany dokument
Zapis uzgodnień i rysunek techniczny objęty nadzorem
Potwierdzenie wymiarów
Typowo odpowiedzialny podmiot
Zhenling w uzgodnionym zakresie
Ustalenie w zapytaniu ofertowym
Metoda, temperatura, mocowanie i dobór próbek
Wymagany dokument
Raport wymiarowy lub raport pierwszej sztuki, jeśli został zamówiony
Zatwierdzenie zastosowania
Typowo odpowiedzialny podmiot
Kupujący lub podmiot odpowiedzialny za wymagania regulacyjne
Ustalenie w zapytaniu ofertowym
Przydatność do zamierzonego urządzenia lub układu roboczego
Wymagany dokument
Walidacja kupującego i dokumentacja regulacyjna
Kiedy obróbka CNC jest właściwą metodą produkcji części z PEEK
Obróbka CNC PEEK sprawdza się przy zmieniających się konstrukcjach, projektach bez dedykowanej formy i metodach wykorzystujących określone postacie półfabrykatów. Przy innych ilościach i geometriach odpowiednie mogą być formowanie wtryskowe, półfabrykaty o kształcie zbliżonym do gotowej części albo połączenie wytwarzania przyrostowego z wykończeniową obróbką skrawaniem. Wybór zależy od całkowitej wielkości produkcji, ryzyka zmiany rewizji, dokumentacji walidacyjnej i kosztu zaakceptowanej części.
Ryzyko wyboru metody produkcji
Niewłaściwa metoda prowadzi do strat półfabrykatu lub utrudnia zmianę konstrukcji, ponieważ geometria i czas trwania programu wpływają na koszty. W porównaniu przygotowywanym na potrzeby zapytania ofertowego uwzględniamy te zależności i nie zakładamy automatycznie wyboru CNC.
Dedykowana forma produkcyjna
0 form
Źródło kształtu
Arkusz, płyta, pręt lub rura
Materiał usuwany po nadaniu kształtu
Zależy od rysunku technicznego; może obejmować większość półfabrykatu
Skutki zmiany
Rewizja programu i ustawienia
Wymagane dokumenty potwierdzające
Dokumentacja pochodzenia półfabrykatu, pierwsza sztuka, raport wymiarowy
Dedykowana forma produkcyjna
Co najmniej 1 forma produkcyjna
Źródło kształtu
Żywica ukształtowana w gnieździe formy
Materiał usuwany po nadaniu kształtu
Pozostałość po przewężce, wypływka i cechy wykonywane wtórnie
Skutki zmiany
Modyfikacja lub wymiana formy
Wymagane dokumenty potwierdzające
Partia żywicy, walidacja procesu, kontrola wypraski
Dedykowana forma produkcyjna
Co najmniej 1 narzędzie do formowania półfabrykatu lub proces wytwarzania profilu
Źródło kształtu
Półfabrykat bliższy geometrii końcowej
Materiał usuwany po nadaniu kształtu
Naddatek na obróbkę wykończeniową i wybrane cechy
Skutki zmiany
Rewizja narzędzia do półfabrykatu i procesu obróbki skrawaniem
Wymagane dokumenty potwierdzające
Dokumentacja pochodzenia półfabrykatu, plan obróbki wykończeniowej, kontrola końcowa
Dedykowana forma produkcyjna
0 form produkcyjnych
Źródło kształtu
Wydruk o kształcie zbliżonym do końcowego
Materiał usuwany po nadaniu kształtu
Powierzchnie krytyczne i cechy stanowiące bazy odniesienia
Skutki zmiany
Rewizja procesu wytwarzania i toru narzędzia
Wymagane dokumenty potwierdzające
Walidacja procesu wytwarzania, historia materiału, kontrola wykończenia
Wybieraj na podstawie całego okresu programu, nie pierwszej wyceny
Recenzowany przegląd metod wytwarzania części z PEEK odróżnia formowanie do produkcji masowej od obróbki skrawaniem półfabrykatów wytłaczanych. W badaniu łączącym drukowanie i frezowanie odnotowano zużycie materiału niższe o 48,7% w analizowanym porównaniu; wynik ten stanowi argument przeciwny, a nie uniwersalną oszczędność.
- Zacznij od całkowitej ilości, partii dopuszczanych do produkcji i prawdopodobieństwa zmian konstrukcyjnych.
- Porównaj straty półfabrykatu i czas pracy maszyny z kosztem narzędzia do formowania i walidacji.
- Uwzględnij historię materiału, właściwości mechaniczne i potwierdzenie stanu powierzchni.
Poziom analizy
4 pytania o metodę produkcji
Ilość, geometria, historia materiału i dokumentacja odbiorowa decydują, czy najlepszą równowagę parametrów użytkowych i kosztów zapewni CNC, formowanie, półfabrykat o kształcie zbliżonym do końcowego czy metoda hybrydowa.
Brązowy poziom potwierdzenia: wyłącznie ramy decyzyjne; nie deklaruje się uniwersalnej ilości progowej opłacalności dla PEEK.
Porównaj metody przed wyceną
Poproś o zestawienie wymagań dotyczących gatunku PEEK i kontroli, zawierające listę danych wejściowych projektu.
Dokumentacja jakości, identyfikowalność i zakres certyfikacji
Sam rząd znaków graficznych nie potwierdza jakości ani precyzji. Kupujący musi wiedzieć, jakiego podmiotu, zakładu, systemu, materiału, procesu i gotowej części rzeczywiście dotyczy każdy dokument.
CE
Uprawnienie deklarowane przez firmę; należy sprawdzić zakres produktów i dyrektyw
ASME
Uprawnienie deklarowane przez firmę; należy sprawdzić podmiot, lokalizację i zakres upoważnienia
2006
Rok założenia firmy
Sprzedaż eksportowa
Materiały przekazane przez firmę opisują szerszą ofertę produktów przeznaczonych na eksport; nie stanowi to potwierdzenia możliwości dotyczących PEEK
4 obszary graniczne
Obciążenie, temperatura, geometria, dokumentacja
2 etapy weryfikacji
Analiza rysunku i pierwsza sztuka
Przygotuj pakiet dokumentów potwierdzających na 4 odrębnych poziomach
Warstwa: certyfikat firmy
Na jakie pytanie odpowiada
Która organizacja i który zakład są objęte certyfikatem?
Co określić w zamówieniu
Rodzaj certyfikatu, posiadacz, lokalizacja, numer, status i daty
Zakres
Nie stanowi certyfikacji każdego komponentu z PEEK
Warstwa: dokumentacja materiałowa
Na jakie pytanie odpowiada
Jaki gatunek PEEK i jaka partia materiału zostały użyte w zleceniu?
Co określić w zamówieniu
Producent, gatunek, postać półfabrykatu i wymagany certyfikat
Zakres
Nie potwierdza wymiarów gotowej części
Warstwa: dokumentacja procesu
Na jakie pytanie odpowiada
Jak wykonano część według zatwierdzonej rewizji i jak nadzorowano proces?
Co określić w zamówieniu
Zatwierdzony przebieg procesu technologicznego, szczególne ograniczenia i nadzór nad zmianami
Zakres
Wymaga planu dla konkretnego projektu
Warstwa: dokumentacja części
Na jakie pytanie odpowiada
Czy dostarczona część spełniała uzgodnione wymagania?
Co określić w zamówieniu
Zakres kontroli, częstotliwość pobierania próbek, metodę i format raportu
Zakres
Sama nie potwierdza przydatności części do danego zastosowania
SYS.ESTIMATE.ON
Co wpływa na koszt i czas realizacji obróbki skrawaniem PEEK?
Wycena jest wiarygodna, gdy wiadomo, co wpływa na koszt i termin realizacji. Ustalenie stałej ceny lub czasu realizacji bez rysunku technicznego pomijałoby materiał, ilość usuwanego materiału, przygotowanie obróbki, kontrolę i dokumentację.
Jasno określone założenia pozwalają działowi zakupów porównać zakres ofert dostawców, zamiast mylić pominięte prace z oszczędnościami.
7 kategorii kosztów
Na całkowity koszt składają się: półfabrykat + przygotowanie obróbki + czas pracy maszyny + kontrola + dokumentacja + obróbka wykończeniowa + dostawa. Porównuj te same siedem kategorii u wszystkich dostawców.
[ MACIERZ: 07 ]
Czynnik // Materiał wyjściowy
Dane potrzebne do usunięcia niepewności
Gatunek, postać półfabrykatu, zatwierdzone źródło dostaw, certyfikat oraz informacja, czy materiał dostarcza klient.
Dlaczego wpływa to na zakres oferty
Określa sposób zakupu, koszt materiału i dostępne wymiary półfabrykatów.
Czynnik // Usuwanie materiału
Dane potrzebne do usunięcia niepewności
Gabaryty części, masa po obróbce, naddatek półfabrykatu i możliwość zastosowania półfabrykatu zbliżonego kształtem do gotowej części.
Dlaczego wpływa to na zakres oferty
Wpływa na ilość wiórów, czas pracy maszyny, ryzyko odkształcenia części i możliwości wykonania poprawek.
Czynnik // Przygotowanie obróbki i dostęp narzędzia
Dane potrzebne do usunięcia niepewności
Bazy odniesienia, wzajemne położenie cech, podcięcia i zasięg narzędzia.
Dlaczego wpływa to na zakres oferty
Wpływa na przygotowanie przyrządów mocujących, programowanie i przenoszenie baz do kontroli.
Czynnik // Tolerancje krytyczne
Dane potrzebne do usunięcia niepewności
Wykaz kontrolowanych cech, warunki pomiaru i metoda kontroli przyrządami pomiarowymi.
Dlaczego wpływa to na zakres oferty
Wpływa na obróbkę wykończeniową, stabilizację, kontrolę próbek i czas przygotowania raportu.
Czynnik // Powierzchnia i czyszczenie
Dane potrzebne do usunięcia niepewności
Wymagane wykończenie powierzchni użytkowych, zasady usuwania zadziorów, dopuszczalne ślady narzędzia i limity pozostałości zanieczyszczeń.
Dlaczego wpływa to na zakres oferty
Wpływa na dobór narzędzi, obchodzenie się z częściami, czyszczenie i kryteria oceny wizualnej.
Czynnik // Dokumentacja
Dane potrzebne do usunięcia niepewności
Dokumentacja materiałowa, deklaracja zgodności, raport z kontroli wymiarowej lub dokumentacja pierwszej sztuki.
Dlaczego wpływa to na zakres oferty
Wpływa na zakres identyfikowalności i prac związanych z jakością.
Czynnik // Dostawa
Dane potrzebne do usunięcia niepewności
Wielkość kolejnych dostaw, pakowanie, miejsce przeznaczenia, reguła Incoterms i wymagany termin.
Dlaczego wpływa to na zakres oferty
Wpływa na planowanie zapasu półfabrykatów, podział na partie i logistykę.
Brązowa karta ROI: bez zmyślonej ceny, procentu oszczędności ani okresu zwrotu.
Porównuj koszt jednej zaakceptowanej części, a nie samą cenę obróbki skrawaniem
W przypadku drogiego tworzywa konstrukcyjnego przydatny wzór handlowy to suma wycenionego kosztu wytworzenia oraz kosztów kwalifikacji, poprawek, odrzutów i opóźnień ponoszonych przez nabywcę, podzielona przez liczbę zaakceptowanych części.
Wyższy koszt początkowy może nadal oznaczać niższy koszt zaakceptowanej części, jeśli obejmuje właściwy półfabrykat, ustalony sposób wykonania pierwszej sztuki i dokumentację kontroli. Badania naukowe nad przetwarzaniem PEEK wskazują cenę materiału jako rzeczywiste ograniczenie, a badania półfabrykatów zbliżonych kształtem do gotowej części i procesów hybrydowych pokazują, dlaczego ilość usuwanego materiału może wpływać na opłacalność procesu.
Oddzielenie produkcji od prototypów
Oddziel liczbę prototypów od wielkości kolejnych partii produkcyjnych i wskaż pierwszą sztukę.
Podstawowy zakres dokumentacji
Określ wymagany zestaw dokumentów przed rozpoczęciem obróbki skrawaniem.
Potwierdzenie warunków dostawy
Przed potwierdzeniem terminu dostawy sprawdź dostępność półfabrykatu, czas potrzebny na zatwierdzenie, miejsce przeznaczenia i sposób pakowania.
[ PRZEBIEG PROCESU ]
Etapy wyznaczające czas realizacji
Potwierdzenie materiału poprzedza zakup półfabrykatu; wyjaśnienie wątpliwości poprzedza programowanie; zatwierdzenie próbki poprzedza uruchomienie produkcji; kontrola końcowa poprzedza pakowanie do eksportu. Brakujące dane wydłużają cały proces, nawet gdy maszyny są dostępne.
Ujednolić zakres wyceny
Prześlij dane dotyczące siedmiu kategorii kosztów, aby uzyskać wycenę dla konkretnego projektu.
Poproś o wycenęNarzędzia do oceny obróbki skrawaniem PEEK
NARZĘDZIE 01
Weryfikator kompletności zapytania ofertowego na obróbkę CNC PEEK
Oceń kompletność rysunku technicznego, specyfikację materiału, tolerancje i wymagania dotyczące kontroli, aby uzyskać wycenę produkcji opartą na jasno określonych wymaganiach.
Sprawdź zapytanie ofertowe
NARZĘDZIE 02
Arkusz porównania metod produkcji części z PEEK
Porównaj obróbkę CNC z formowaniem wtryskowym, użyciem półfabrykatów zbliżonych kształtem do gotowej części oraz procesami hybrydowymi, uwzględniając łączną wielkość produkcji w całym okresie trwania programu, ryzyko zmian i ograniczenia geometryczne.
Porównaj metody produkcji
NARZĘDZIE 03
Ocena zakresu stabilności części z PEEK
Przeanalizuj ograniczenia termiczne, obciążeniowe i wymiarowe oraz zakres wymaganej dokumentacji, aby ocenić przydatność materiału i uzyskać zobowiązanie produkcyjne o jasno określonym zakresie.
Rozpocznij ocenę zakresu stabilnościNajczęstsze pytania dotyczące kwalifikacji dostawcy części z PEEK
PEEK nadaje się do precyzyjnej obróbki skrawaniem, ale odpowiedź dotycząca możliwych tolerancji musi uwzględniać gatunek, rodzaj napełniacza, geometrię, stan półfabrykatu, wielkość danej cechy, sposób mocowania przedmiotu obrabianego i warunki kontroli. Zhenling potwierdza wartości tolerancji krytycznych dopiero po analizie rysunku technicznego i może wymagać wykonania próbki lub pierwszej sztuki.
Nie ma jednej minimalnej grubości ścianki odpowiedniej dla każdego gatunku i każdej rozpiętości. Do oceny prześlij dane dotyczące ścianki, długości odcinka bez podparcia, obciążenia, wymagań w stanie swobodnym i baz odniesienia.
Nie stosuje się tu jednej reguły dla wszystkich przypadków. O tym, czy materiał wyżarzać, zastosować pośredni etap odprężania, czy obrabiać skrawaniem bez późniejszej obróbki cieplnej, decydują historia półfabrykatu, grubość przekroju, ilość usuwanego materiału, wydzielanie ciepła, naprężenia wewnętrzne, wymagania wymiarowe oraz zalecenia dotyczące wyżarzania w danych warunkach.
Dobierz producenta i gatunek do wymagań dotyczących obciążenia, temperatury, zużycia, odporności chemicznej, właściwości elektrycznych i przepisów. Ogólne oznaczenie gatunku nie zastępuje analizy konkretnego zastosowania.
Te gatunki można uwzględnić w ocenie projektu, ale ta strona nie deklaruje sprawdzonego zakresu parametrów obróbki dla każdej cechy części z PEEK z napełniaczem. Konkretny gatunek, rodzaj napełniacza, powierzchnia poddawana obróbce skrawaniem, wymagania dotyczące krawędzi i plan kontroli decydują o tym, czy należy przygotować wycenę, wyjaśnić wymagania czy zweryfikować próbkę.
Dobór chłodziwa zależy od zaleceń dostawcy, ilości wydzielanego ciepła, wymagań dotyczących czystości i końcowego zastosowania części. Przed uruchomieniem produkcji określ niedozwolone płyny oraz dopuszczalne poziomy pozostałości i wymagania dotyczące czyszczenia.
Nie. Takie deklaracje muszą dotyczyć konkretnych gatunków, kontrolowanego procesu wytwarzania i dokumentacji danego zastosowania, a nie każdego komponentu z PEEK.
Obróbka CNC jest warta rozważenia, gdy potrzebne są części z PEEK wykonane na zamówienie bez osobnej formy produkcyjnej, przewidywane są rewizje lub wymagany jest proces oparty na obróbce półfabrykatu skrawaniem. Formowanie wtryskowe, półfabrykat zbliżony kształtem do gotowej części albo wytwarzanie przyrostowe połączone z obróbką wykończeniową mogą być lepszym rozwiązaniem, jeśli przemawiają za tym łączna wielkość produkcji, geometria, zużycie materiału i wymagania walidacyjne.
Prześlij rewizję rysunku, gatunek materiału, postać półfabrykatu, liczbę części, cechy krytyczne, wymagania dotyczące wykończenia, kontroli i dokumentów, sposób pakowania, miejsce dostawy oraz wymagany termin. Dodaj warunki pracy części, jeśli wpływają na kryteria odbioru.
Zakres dokumentacji może obejmować dostępne dokumenty materiałowe, certyfikat zgodności, raport z kontroli wymiarowej, dokumentację pierwszej sztuki lub formularze wymagane przez klienta. Wymień wszystkie wymagane dokumenty w zapytaniu ofertowym, aby przed rozpoczęciem produkcji uzgodnić ich dostępność, treść, zakres próbkowania i koszt.






