Skontaktuj się z firmą Zhenling

materiały do obróbki CNC
Materiały do obróbki CNC części na zamówienie w Zhenling
Obrabiamy materiały z 22 rodzin i ponad 30 gatunków na podstawie rysunku technicznego lub pliku 3D. Po przesłaniu pliku inżynier procesu przygotuje wycenę w ciągu 48 godzin i wskaże ewentualny zamiennik materiału, który obniży koszt lub skróci czas realizacji. Poniższe tabele pomogą zawęzić wybór do dwóch lub trzech materiałów jeszcze przed wysłaniem zapytania.
- Wycena sprawdzona przez inżyniera w ciągu 48 godzin
- Prototypy w ciągu 7 do 15 dni roboczych
- Wymiary bez określonych tolerancji zgodne z ISO 2768-m
- Akceptujemy pliki STEP, IGES, X_T, DWG, DXF oraz PDF z wymiarami
- Czas przygotowania wyceny
- W ciągu 48 godzin, po sprawdzeniu przez inżyniera
- Czas realizacji prototypu
- 7 do 15 dni roboczych od zatwierdzenia rysunku technicznego
- Czas realizacji małej serii
- 15 do 20 dni roboczych od zatwierdzenia rysunku technicznego
- Czas realizacji produkcji
- 20 do 30 dni roboczych, potwierdzany w wycenie
- Minimalne zamówienie
- Brak minimalnej wielkości zamówienia — przyjmujemy także zamówienia na pojedyncze sztuki
- Wymiary bez określonych tolerancji
- ISO 2768-m, chyba że rysunek techniczny stanowi inaczej
- Wymiary bez określonych tolerancji
- ISO 2768-m, chyba że rysunek techniczny stanowi inaczej
Rysunki techniczne traktujemy jako poufne, a na życzenie podpisujemy dwustronną umowę o zachowaniu poufności przed otwarciem któregokolwiek pliku.
Możliwości obróbki CNC
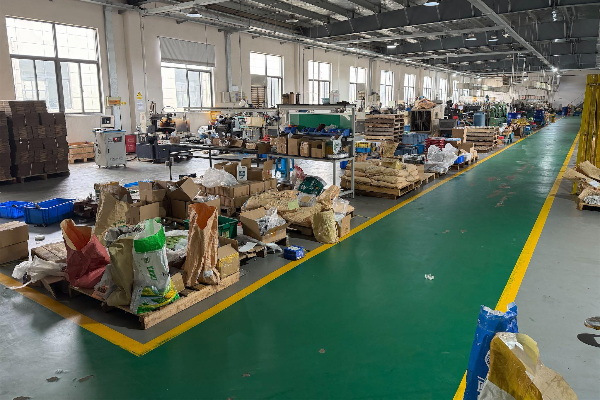
Każdą maszynę CNC w naszym zakładzie ustawiamy według rysunku technicznego klienta, a nie numeru katalogowego części. Dlatego lista materiałów obejmuje 22 rodziny i ponad 30 gatunków: o przyjęciu zlecenia decydują dostępne procesy obróbki, a nie stały asortyment. Obróbka skrawaniem, spawanie i wytwarzanie konstrukcji odbywają się w jednym warsztacie o powierzchni 6 000 m², na terenie o powierzchni 8 000 m², który prowadzimy od 2006 roku.
Frezowanie i toczenie
Centra obróbcze 3-osiowe i 4-osiowe służą do obróbki części pryzmatycznych, płyt i korpusów. Importowane centra obróbcze 5-osiowe umożliwiają obróbkę wielu powierzchni i złożonych konturów.
Elektrodrążenie drutowe i szlifowanie
Elektrodrążenie drutowe pozwala wykonywać profile w utwardzonym materiale oraz ciasne naroża wewnętrzne niedostępne dla narzędzia skrawającego. Szlifowanie płaszczyzn i szlifowanie cylindryczne wykańcza powierzchnie, od których zależą tolerancje po montażu.
Wytwarzanie części z blach
Cięcie blach nożycami CNC, walcowanie i obróbka prasą pozwalają w tym samym budynku wytwarzać z blach płaszcze i wsporniki. Wykonywanie tych operacji oraz obróbki skrawaniem pod jednym dachem eliminuje przekazywanie pracy między dostawcami.
Spawanie i montaż
Spawanie łukiem krytym Lincoln, proces 12, oraz spawanie w osłonie gazowej łączą elementy przed końcową obróbką skrawaniem, dzięki czemu powierzchnie czołowe są obrabiane po wystąpieniu odkształceń spawalniczych.
Dobór materiałów na części obrabiane CNC
Dobór materiałów do obróbki CNC przebiega w trzech krokach: określenie wymagań wobec części, wykluczenie rodzin materiałów, które ich nie spełniają, a następnie porównanie pozostałych na podstawie danych liczbowych. Poniższa tabela pomaga wykonać dwa pierwsze kroki, a zestawienie właściwości — trzeci. Niezależnie od wybranego gatunku materiał kupujemy zgodnie ze specyfikacją wskazaną na rysunku technicznym, a certyfikat hutniczy wysyłamy wraz z gotowymi częściami.
Dobór rodziny stopów
Punktem wyjścia powinno być zadanie części, a nie nazwa rodziny materiałów. Zamiast alfabetycznej listy półfabrykatów materiały uporządkowano tu według zastosowania. Najważniejsza jest trzecia kolumna: wskazuje, co należy wykluczyć i dlaczego.
| Jakie zadanie ma spełniać część | Od czego zacząć | Co wykluczyć — i dlaczego |
|---|---|---|
| Wytrzymywać ciśnienie wewnętrzne | 1045 (45#), 4140 (42CrMo), stal nierdzewna 304 / 316L | Gatunki do łatwej obróbki skrawaniem z dodatkiem siarki. Siarczki nie przenoszą obciążeń w temperaturze pokojowej i tworzą miejsca koncentracji naprężeń, dlatego pęknięcia biegną wzdłuż pręta po pasmach wtrąceń siarczkowych. |
| Sterować przepływem płynu w korpusie zaworu | Stal nierdzewna 304 / 316L, brąz C93200, mosiądz | Magnez, który ulega korozji galwanicznej w wilgotnym połączeniu z innym metalem. |
| Wytrzymywać działanie substancji chemicznych | 316L, Alloy C276, 904L, PTFE, polipropylen | Poliacetal, odporny na rozpuszczalniki i paliwa, lecz podatny na działanie mocnych kwasów. |
| Pracować w wysokiej temperaturze | Alloy 718 (980 °C), PEEK (330 °C), PAI (260 °C) | Każde tworzywo pracujące powyżej swojej dopuszczalnej temperatury: ABS wytrzymuje do 80 °C, a nylon 6 do 90 °C. |
| Zapewniać odporność na zużycie | Stal narzędziowa D2 o twardości 62 HRC, hartowana i odpuszczana stal 4140, PAI, poliacetal | Miękki stop aluminium w styku ślizgowym — twardość 93 HB nie wystarczy do utrzymania trwałości powierzchni ślizgowej. |
| Zmniejszać masę | Stop aluminium 6061-T6, magnez AZ31B, PEEK | Stal nierdzewna, chyba że jest rzeczywiście potrzebna ze względu na odporność na korozję. |
| Przewodzić prąd elektryczny lub ciepło | Miedź elektrolityczna C11000 o udziale tlenu, o przewodności 100% IACS | Mosiądz i brąz, w których dodatki stopowe zmniejszają przewodność w zamian za lepszą obrabialność. |
| Zapewniać izolację | PEEK, PEI, PTFE, akryl | Każdy metal, a także nylon w wilgotnym pomieszczeniu — przy nasyceniu pochłania 7,0% wody. |
| Mieć kontakt z żywnością lub wodą pitną | Stal nierdzewna 304 / 316L, HDPE, polipropylen | Mosiądz automatowy C36000 (2,5–3,7% ołowiu) i brąz C93200 (6–8% ołowiu). |
| Pracować ślizgowo bez smarowania | PTFE, poliacetal, PA66, brąz łożyskowy C93200 | Akryl, który zamiast odkształcać się plastycznie pęka przy wydłużeniu 4,0%. |
| Zachować przezroczystość optyczną | Akryl (PMMA), poliwęglan | Poliwęglan w miejscach kontaktu z rozpuszczalnikami — pod obciążeniem powstają w nim pęknięcia naprężeniowe. |
“Dla części pracujących pod ciśnieniem wyceniamy wyłącznie gatunek wskazany na rysunku technicznym. Zamiennik z dodatkiem siarki obrabia się szybciej i przechodzi tę samą kontrolę wymiarową, lecz podczas eksploatacji pęka wzdłuż pasm wtrąceń siarczkowych.”
Inżynieria procesu Zhenling — stała zasada przy częściach ciśnieniowych
Rozszerzalność cieplna decyduje o tolerancji w montażu różnych materiałów
Kolumna rozszerzalności obejmuje obie części zestawienia, a rozpiętość wartości pokazuje, dlaczego jedna domyślna tolerancja nie wystarcza. Stal węglowa wydłuża się o 12 µm/m·K; PTFE o 120, a HDPE o 130. Przy zmianie temperatury o każdy stopień część z tworzywa w takim montażu zmienia wymiar dziesięć do jedenastu razy bardziej niż stal, do której jest przykręcona.
Wartość dla nylonu bez określenia stanu zawilgocenia jest bezużyteczna
W przypadku nylonu 6 bez napełniacza wytrzymałość na rozciąganie spada z 74 MPa w stanie suchym do 35 MPa po kondycjonowaniu wilgocią, a moduł sprężystości z 2,7 GPa do 1,1 GPa. Nylon 66 wykazuje ten sam efekt: wytrzymałość spada z 86 MPa do 60 MPa, a moduł z 3,3 GPa do 1,6 GPa.
Oznacza to spadek wytrzymałości o 53% dla PA6 i o 30% dla PA66 wyłącznie pod wpływem wilgoci otoczenia.
PA6 pochłania przy nasyceniu 7,0% wody, a PA66 8,5%, dlatego dla części pracującej w wilgotnym pomieszczeniu miarodajna jest wartość po kondycjonowaniu.
22 materiały, które obrabiamy
Dla dwóch poniższych tworzyw wybór gatunku wykracza poza zakres tego zestawienia: PTFE występuje bez napełniacza oraz z napełniaczem szklanym lub węglowym, a POM jako kopolimer i homopolimer. Każdemu poświęcono osobną stronę — obróbka CNC PTFE i Teflon oraz gatunki POM i Delrin do obróbki skrawaniem — natomiast podane niżej wartości dla PTFE dotyczą materiału bez napełniacza, a dla poliacetalu nie rozróżniają kopolimeru i homopolimeru.
Obróbka CNC aluminium
6061-T6 · 6082 · 7075-T6 · 5052 · ADC12Stop aluminium obrabia się szybciej niż jakikolwiek inny metal na tej stronie — jego wskaźnik obrabialności wynosi 270% względem stali automatowej — dlatego czas cyklu rzadko decyduje o koszcie. Ta szybkość oszczędza czas pracy maszyny, lecz nie zwiększa twardości: przy 93 HB powierzchnia nie wytrzyma pracy w styku ślizgowym.
Dane techniczne: aluminium — 6061-T6
Obrabialność270%
Twardość93 HB
Wytrzymałość na rozciąganie310 MPa
Maks. temperatura170 °C
Rozszerzalność:24 µm/m·K
Korozja:Samoczynnie tworząca się pasywna warstwa tlenkowa
Zastosowania:Korpusy, wsporniki, radiatory
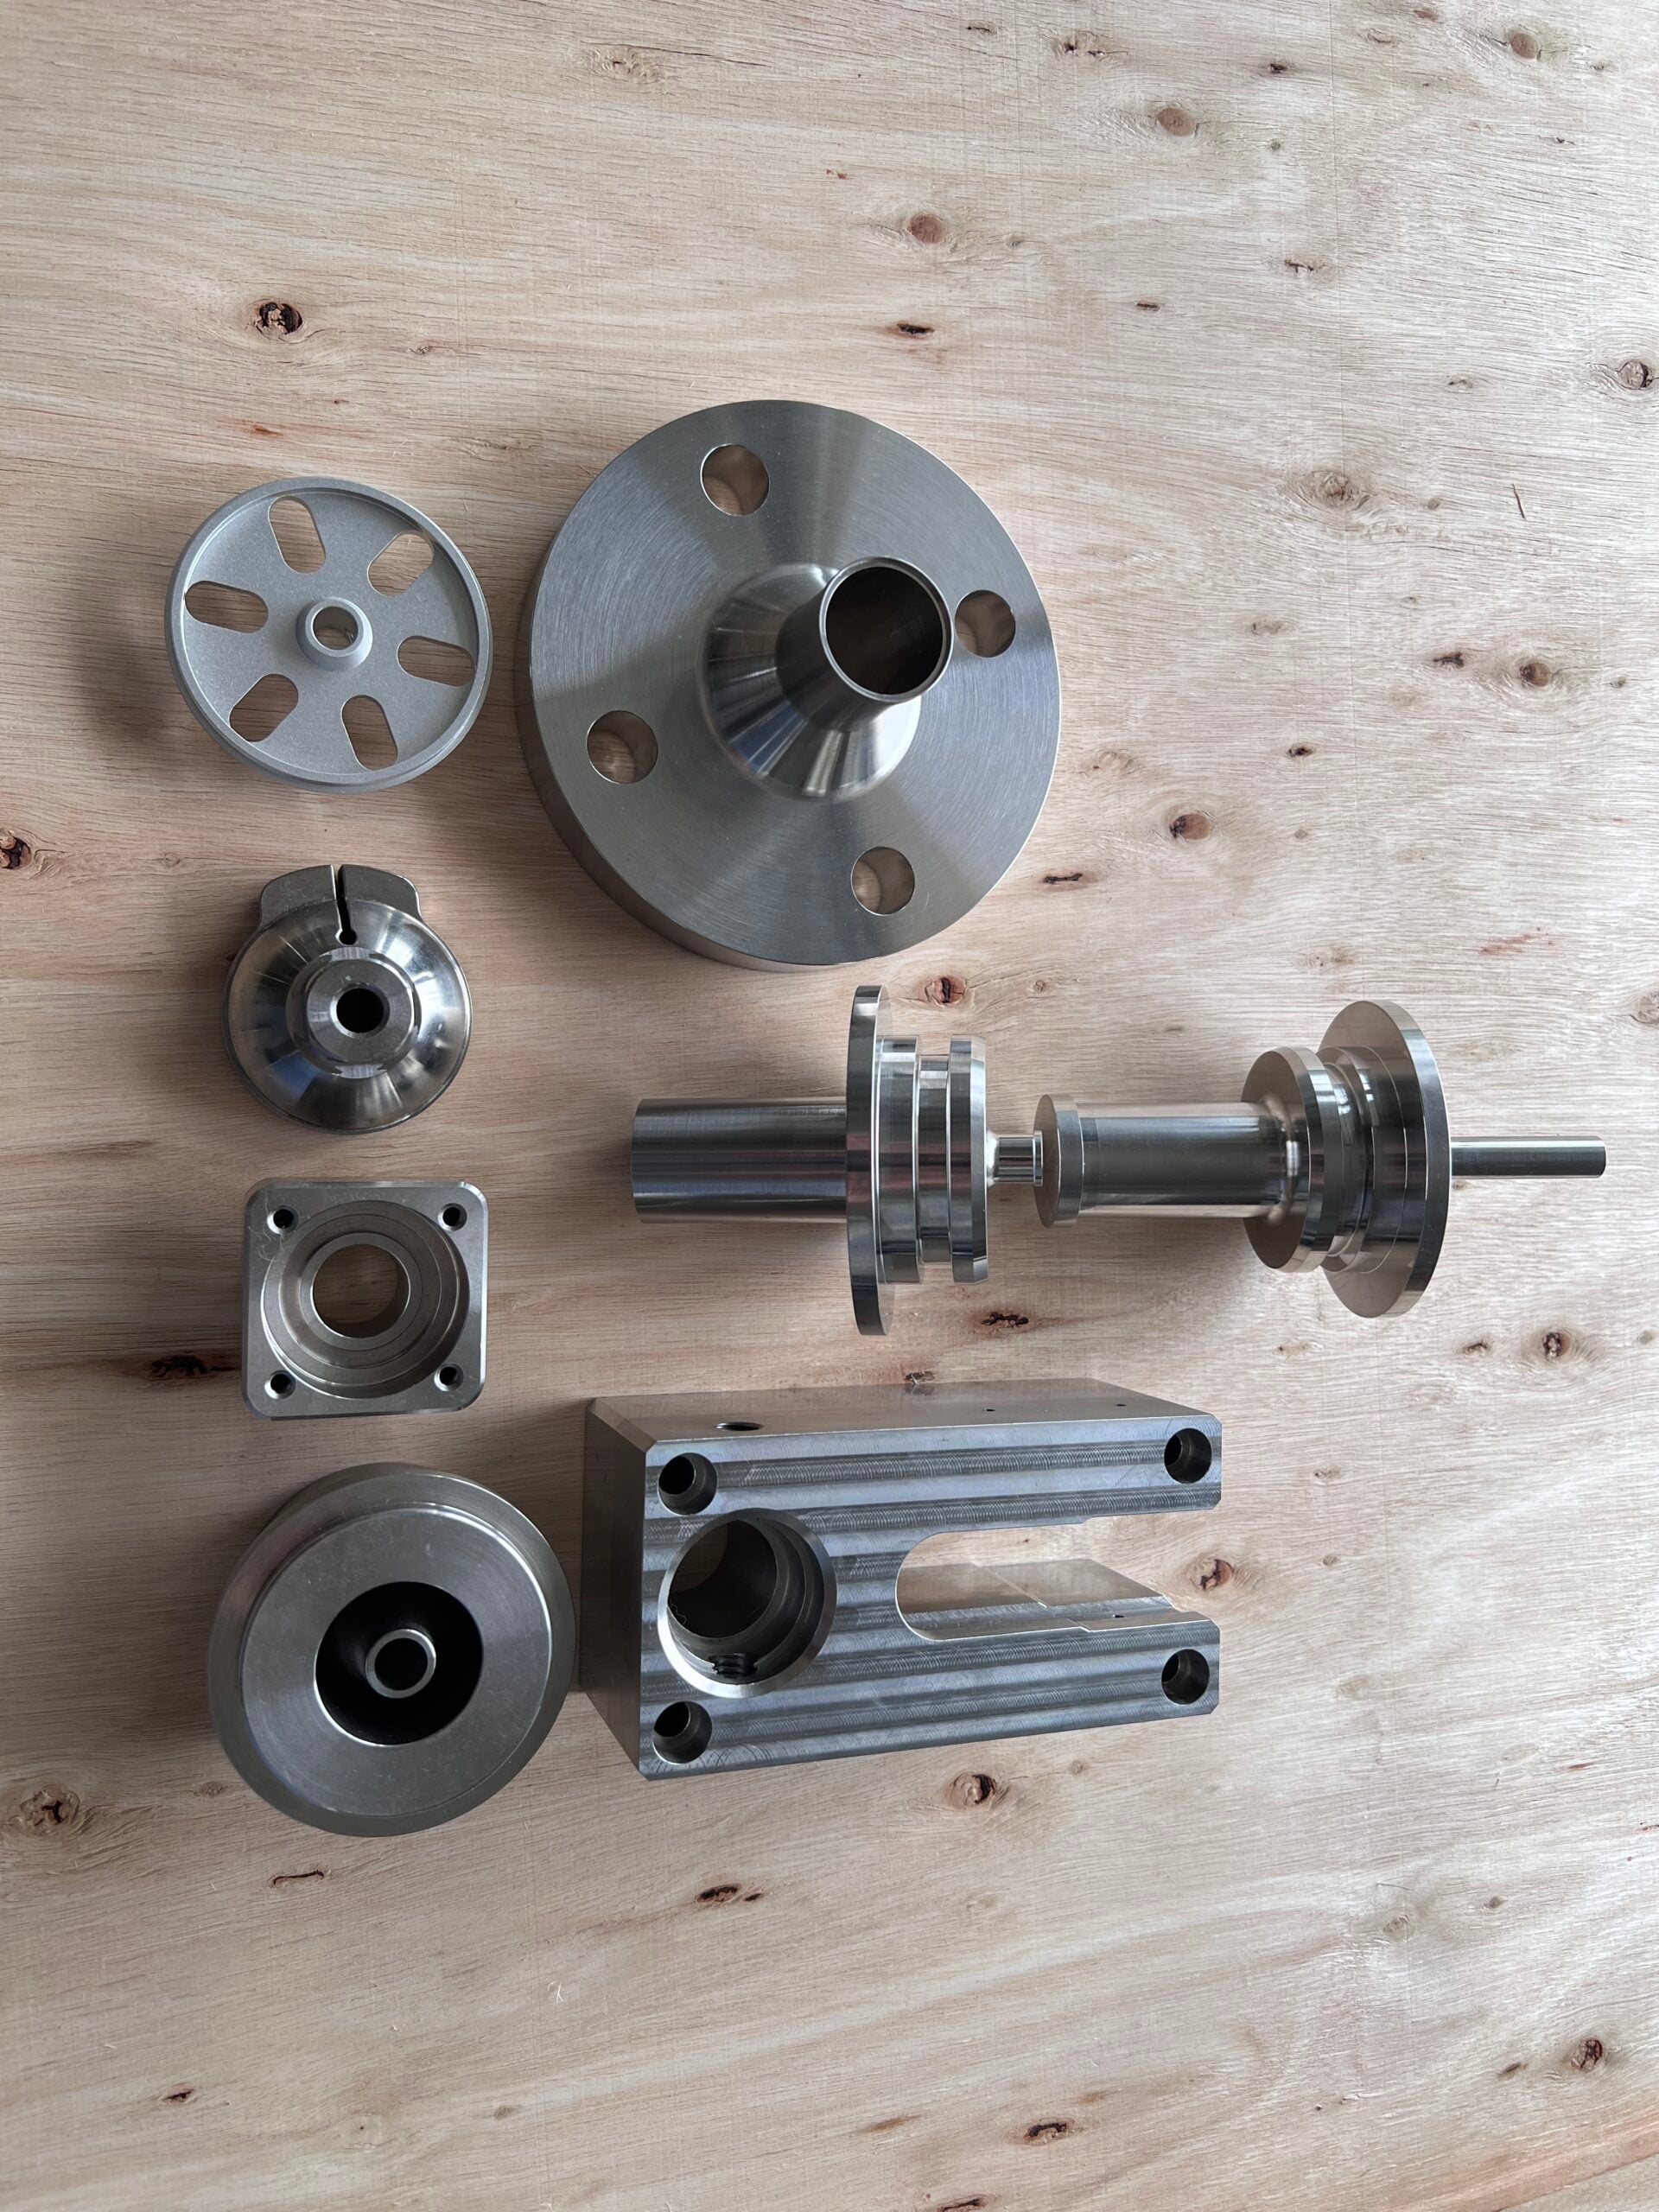
Obróbka CNC stali nierdzewnej
303 · 304 · 304L · 316 · 316L · 321Austenityczna stal nierdzewna ma utwardzoną przez zgniot warstwę powierzchniową o głębokości 0.003 do 0.005 in, a wnętrze może mieć twardość o połowę mniejszą od powierzchni, na której odbywa się obróbka skrawaniem. Przy wskaźniku obrabialności 304 wynoszącym 43% rozwiązaniem jest odpowiednio głębokie skrawanie poniżej tej warstwy, a nie zwiększanie prędkości.
Dane techniczne: stal nierdzewna — AISI 304, kuta
Obrabialność43%
Twardość170–360 HB
Wytrzymałość na rozciąganie580–1180 MPa
Maks. temperatura710 °C
Rozszerzalność:17 µm/m·K
Korozja:Warstwa pasywna; PREN 20
Zastosowania:Korpusy zaworów, części mające kontakt z żywnością
Obróbka CNC stali węglowej
20# · 45# (1045) · Q235A · Q345DStal węglowa jest podstawowym wyborem na części ciśnieniowe i konstrukcyjne części maszyn; dla gatunku 1045 wytrzymałość wynosi 620 do 680 MPa. Ponieważ sama nie jest odporna na korozję, rysunek techniczny musi przewidywać powłokę galwaniczną, lakierniczą lub wykończenie olejowe.
Dane techniczne: stal węglowa — 1045 (45#)
Obrabialność65%
Twardość180–190 HB
Wytrzymałość na rozciąganie620–680 MPa
Maks. temperatura400 °C
Rozszerzalność:12 µm/m·K
Korozja:Bez ochrony rdzewieje; wymaga powłoki galwanicznej
Zastosowania:Wały, sworznie, zbiorniki ciśnieniowe
Obróbka CNC stali stopowej
42CrMo (4140) · 25CrMo · 12CrMoV · GCr15Hartowana i odpuszczana stal 4140 osiąga wytrzymałość 1080 MPa przy twardości 310 HB, zapewniając dużą wytrzymałość bez kosztu stali narzędziowej. Według ASTM A29/A29M zawartość węgla mieści się w przedziale 0.38 do 0,43%, więc dwa pręty zgodne ze specyfikacją, lecz pochodzące z różnych wytopów, mogą inaczej reagować na tę samą obróbkę cieplną.
Dane techniczne: stal stopowa — 4140
Obrabialność61%
Twardość310 HB
Wytrzymałość na rozciąganie1080 MPa
Maks. temperatura420 °C
Rozszerzalność:13 µm/m·K
Korozja:Bez ochrony rdzewieje; wymaga powłoki galwanicznej
Zastosowania:Wały i sprzęgła poddawane dużym obciążeniom
Obróbka CNC stali narzędziowej
D2 · SKD11 · H13Hartowana stal D2 osiąga twardość 62 HRC i wytrzymałość na rozciąganie 2000 MPa — to połączenie najwyższej twardości i wytrzymałości w zestawieniu. Przy obrabialności 27% obrabia się ją skrawaniem w stanie miękkim, następnie hartuje i wykańcza przez szlifowanie lub elektrodrążenie drutowe.
Dane techniczne: stal narzędziowa — D2
Obrabialność27%
Twardość62 HRC
Wytrzymałość na rozciąganie2000 MPa
Maks. temperatura—
Rozszerzalność:11 µm/m·K
Korozja:Bez ochrony rdzewieje; po szlifowaniu wymaga naoliwienia
Zastosowania:Matryce, stemple, wkładki odporne na zużycie
Obróbka CNC tytanu
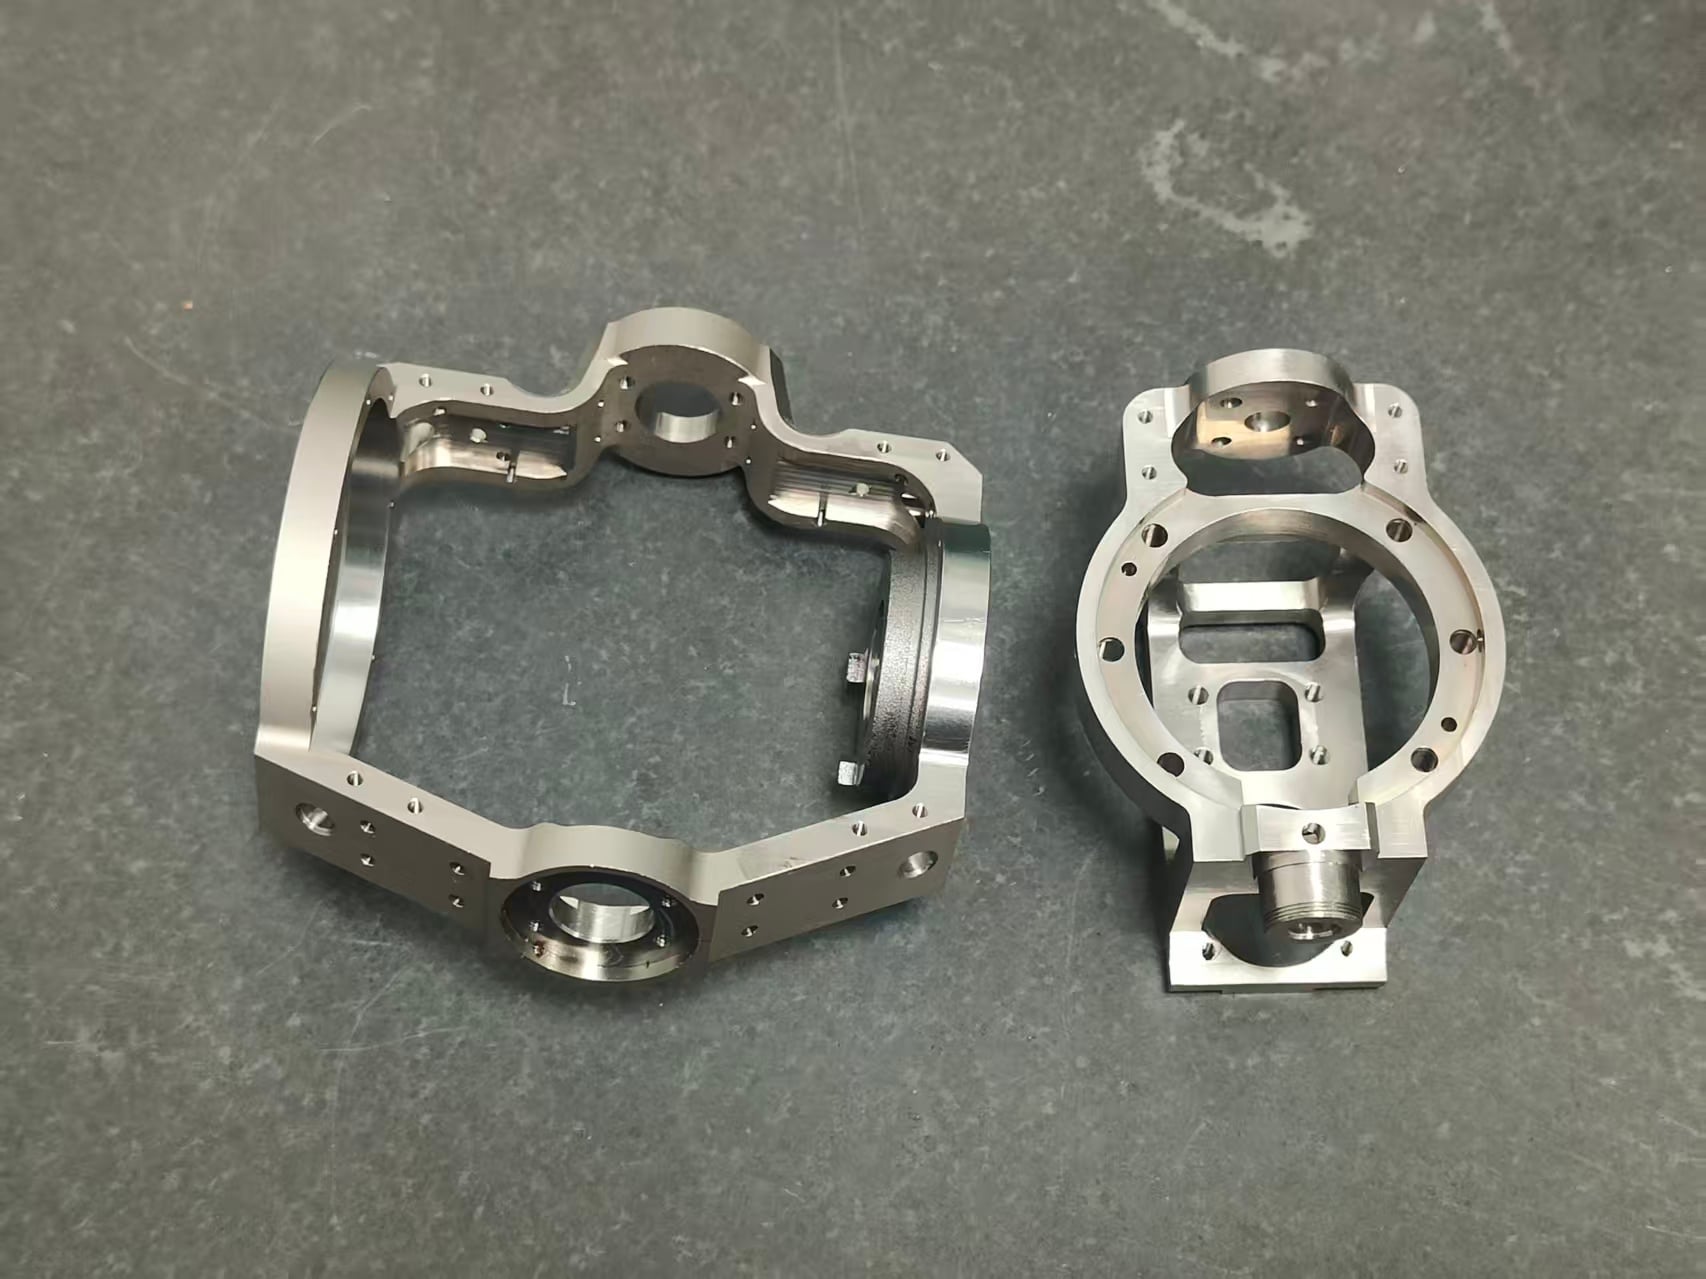
Gatunek 2 · gatunek 5 (Ti-6Al-4V)Gatunek 5 osiąga wytrzymałość 1000 do 1190 MPa przy gęstości wynoszącej około 60% gęstości stali oraz jest odporny na wodę morską i chlorki. Przy obrabialności 20% o koszcie decyduje czas pracy maszyny, a nie cena metalu.
Dane techniczne: tytan — gatunek 5
Obrabialność20%
Twardość33 HRC
Wytrzymałość na rozciąganie1000–1190 MPa
Maks. temperatura330 °C
Rozszerzalność:8,9 µm/m·K
Korozja:Doskonała odporność na wodę morską i chlorki
Zastosowania:Złączki lotnicze, komponenty wyrobów medycznych
Obróbka CNC Inconel i stopów niklu
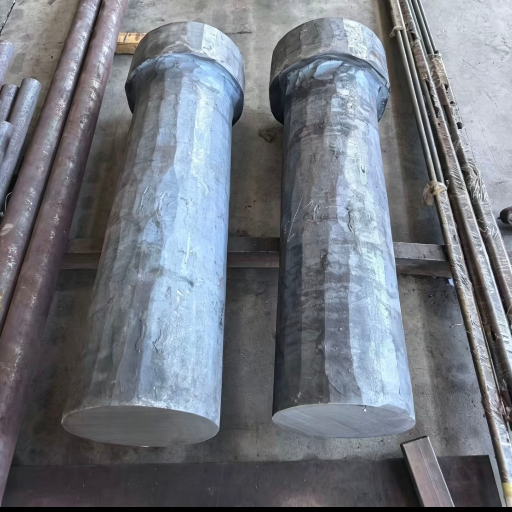
Alloy 718 · C276 · 904LAlloy 718 zachowuje użyteczną wytrzymałość do 980 °C, co daje mu zdecydowanie najwyższą temperaturę pracy w zestawieniu. Przy obrabialności 10% jest metalem obrabianym tu najwolniej, a koszt oprzyrządowania uwzględnia się w wycenie.
Dane techniczne: stop niklu — 718
Obrabialność10%
Twardość40 HRC
Wytrzymałość na rozciąganie930–1530 MPa
Maks. temperatura980 °C
Rozszerzalność:13 µm/m·K
Korozja:Odporność na kwasy utleniające i redukujące
Zastosowania:Części sekcji gorącej, oprzyrządowanie do prac w odwiertach
Obróbka CNC miedzi
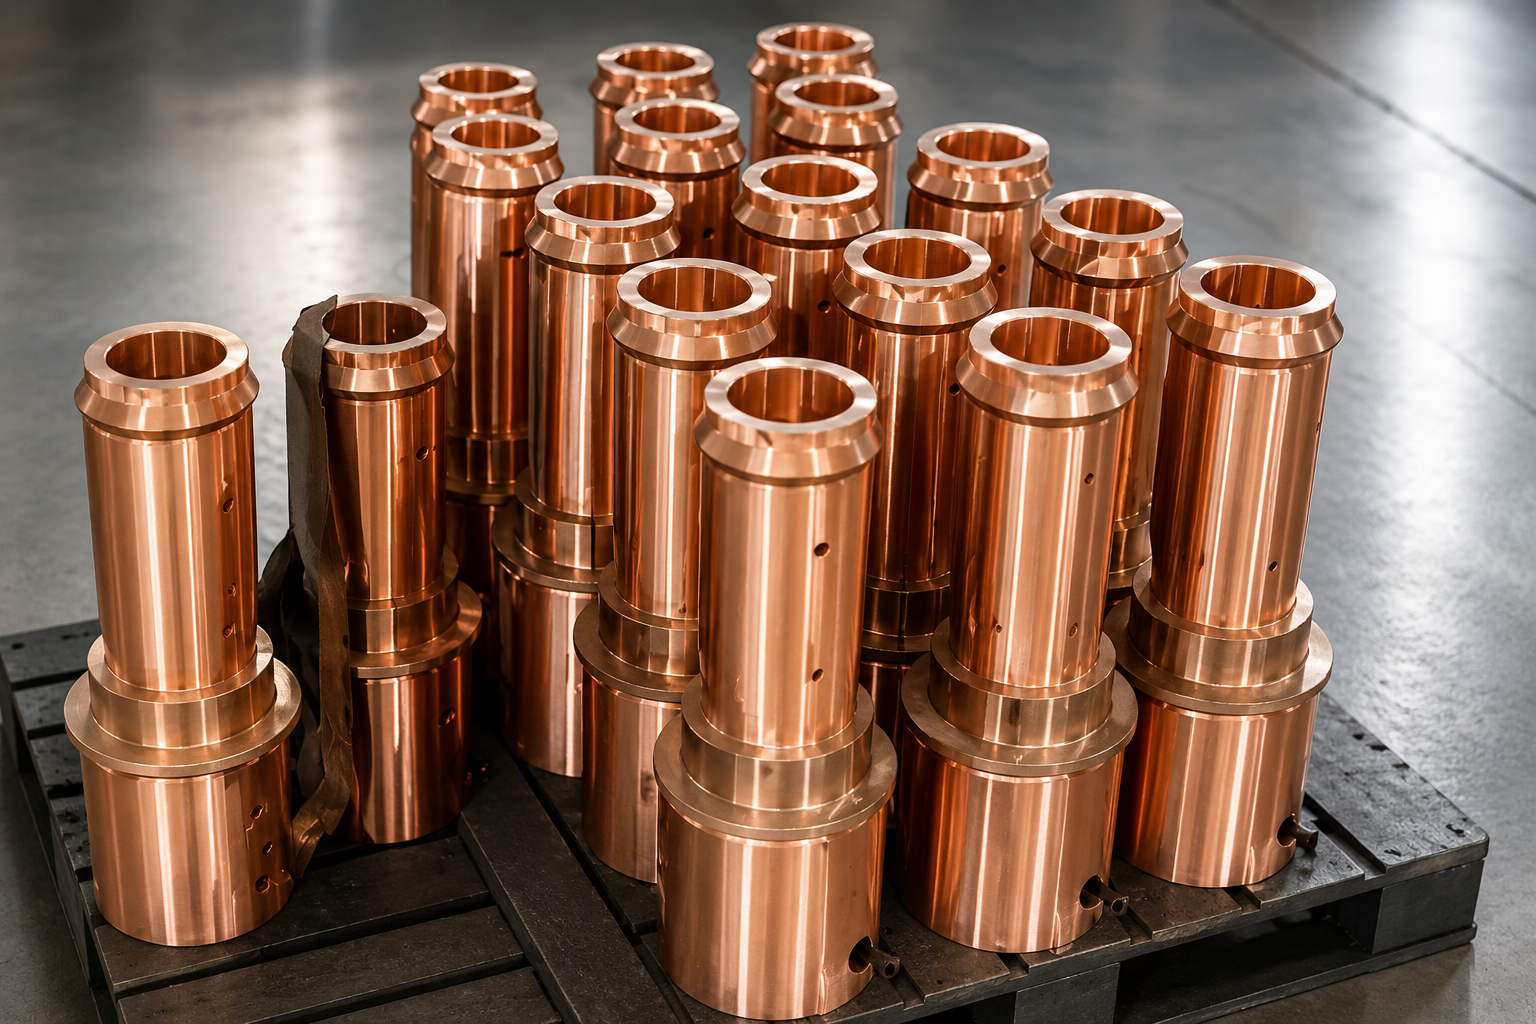
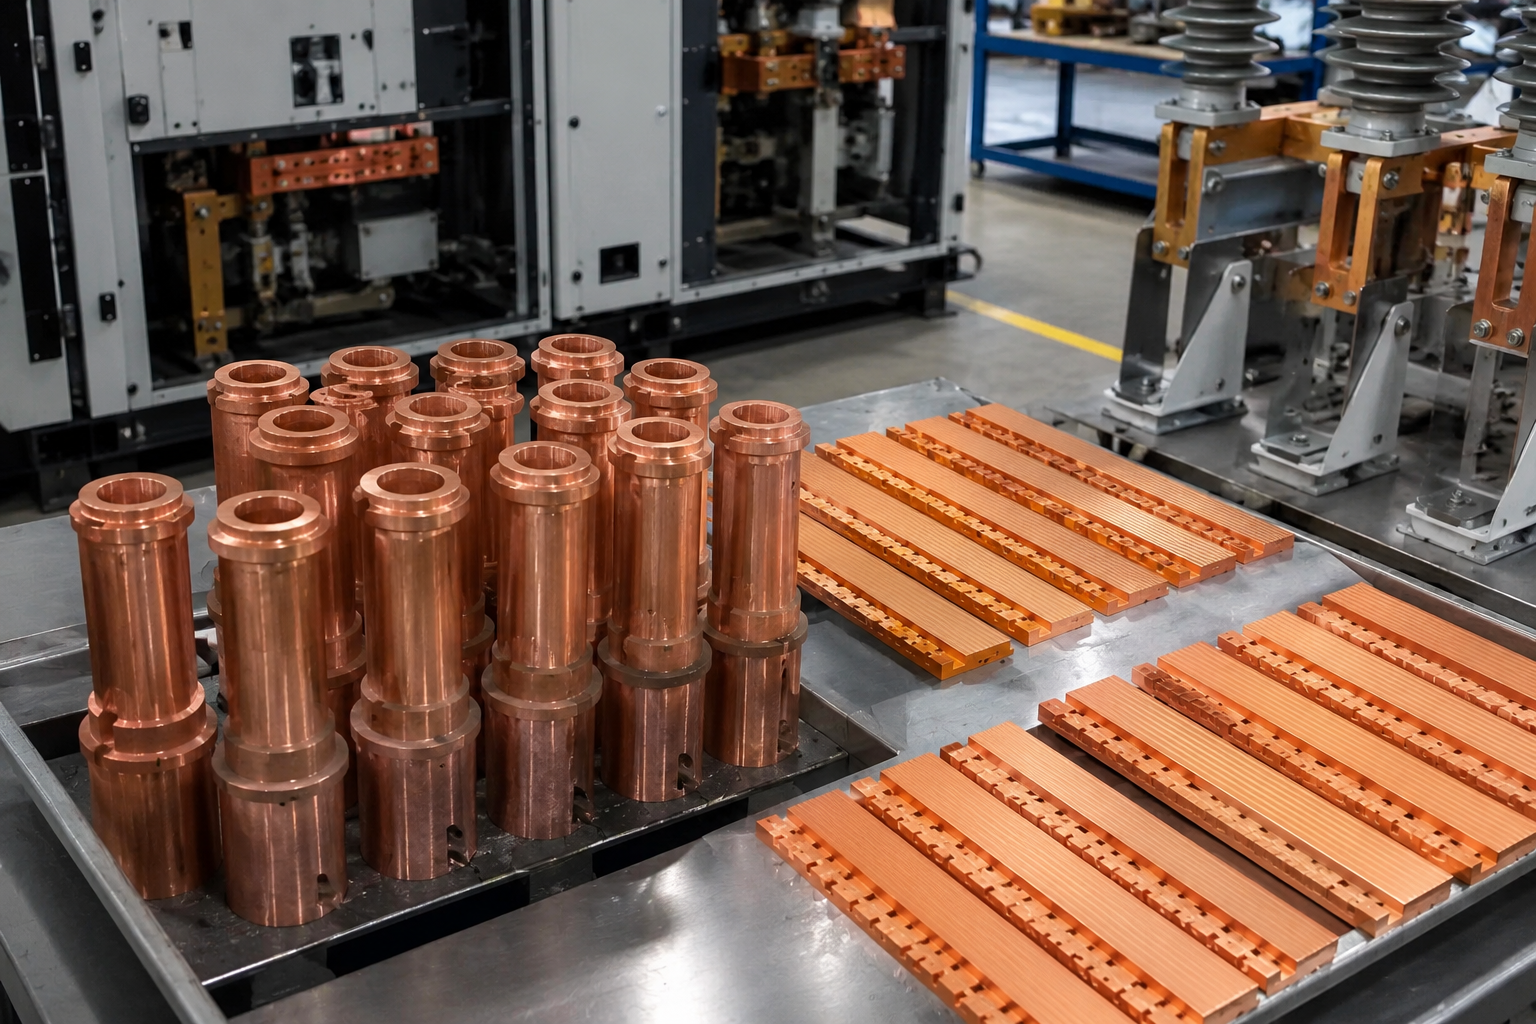
Miedź elektrolityczna C11000 o udziale tlenu · C10100C11000 ma przewodność 100% IACS i stanowi punkt odniesienia dla pomiaru wszystkich pozostałych przewodników. Podczas obróbki skrawaniem materiał ten ma skłonność do przyklejania się do narzędzia, a jego wskaźnik obrabialności nie został opublikowany, dlatego o koszcie decydują wymagania dotyczące geometrii i wykończenia.
Dane techniczne: miedź — C11000
Obrabialność—
Twardość37–94 HRF
Wytrzymałość na rozciąganie220–410 MPa
Maks. temperatura200 °C
Rozszerzalność:17 µm/m·K
Korozja:Patynuje na powietrzu; nieodpowiednia w obecności amoniaku
Zastosowania:Szyny zbiorcze, elektrody, przewodniki ciepła
Obróbka CNC mosiądzu
C36000 · C37700 · H62Wskaźnik obrabialności mosiądzu automatowego C36000 wynosi 170%, co daje mu drugie miejsce po aluminium w tym zestawieniu, a czysty gwint uzyskuje się bezpośrednio po obróbce narzędziem. Zawiera 2.5 do 3,7% ołowiu, co wyklucza jego kontakt z żywnością i wodą pitną.
Dane techniczne: mosiądz — C36000
Obrabialność170%
Twardość—
Wytrzymałość na rozciąganie330–530 MPa
Maks. temperatura120 °C
Rozszerzalność:21 µm/m·K
Korozja:Ulega odcynkowaniu w stojącej wodzie
Zastosowania:Złączki bez kontaktu z żywnością
Obróbka CNC brązu
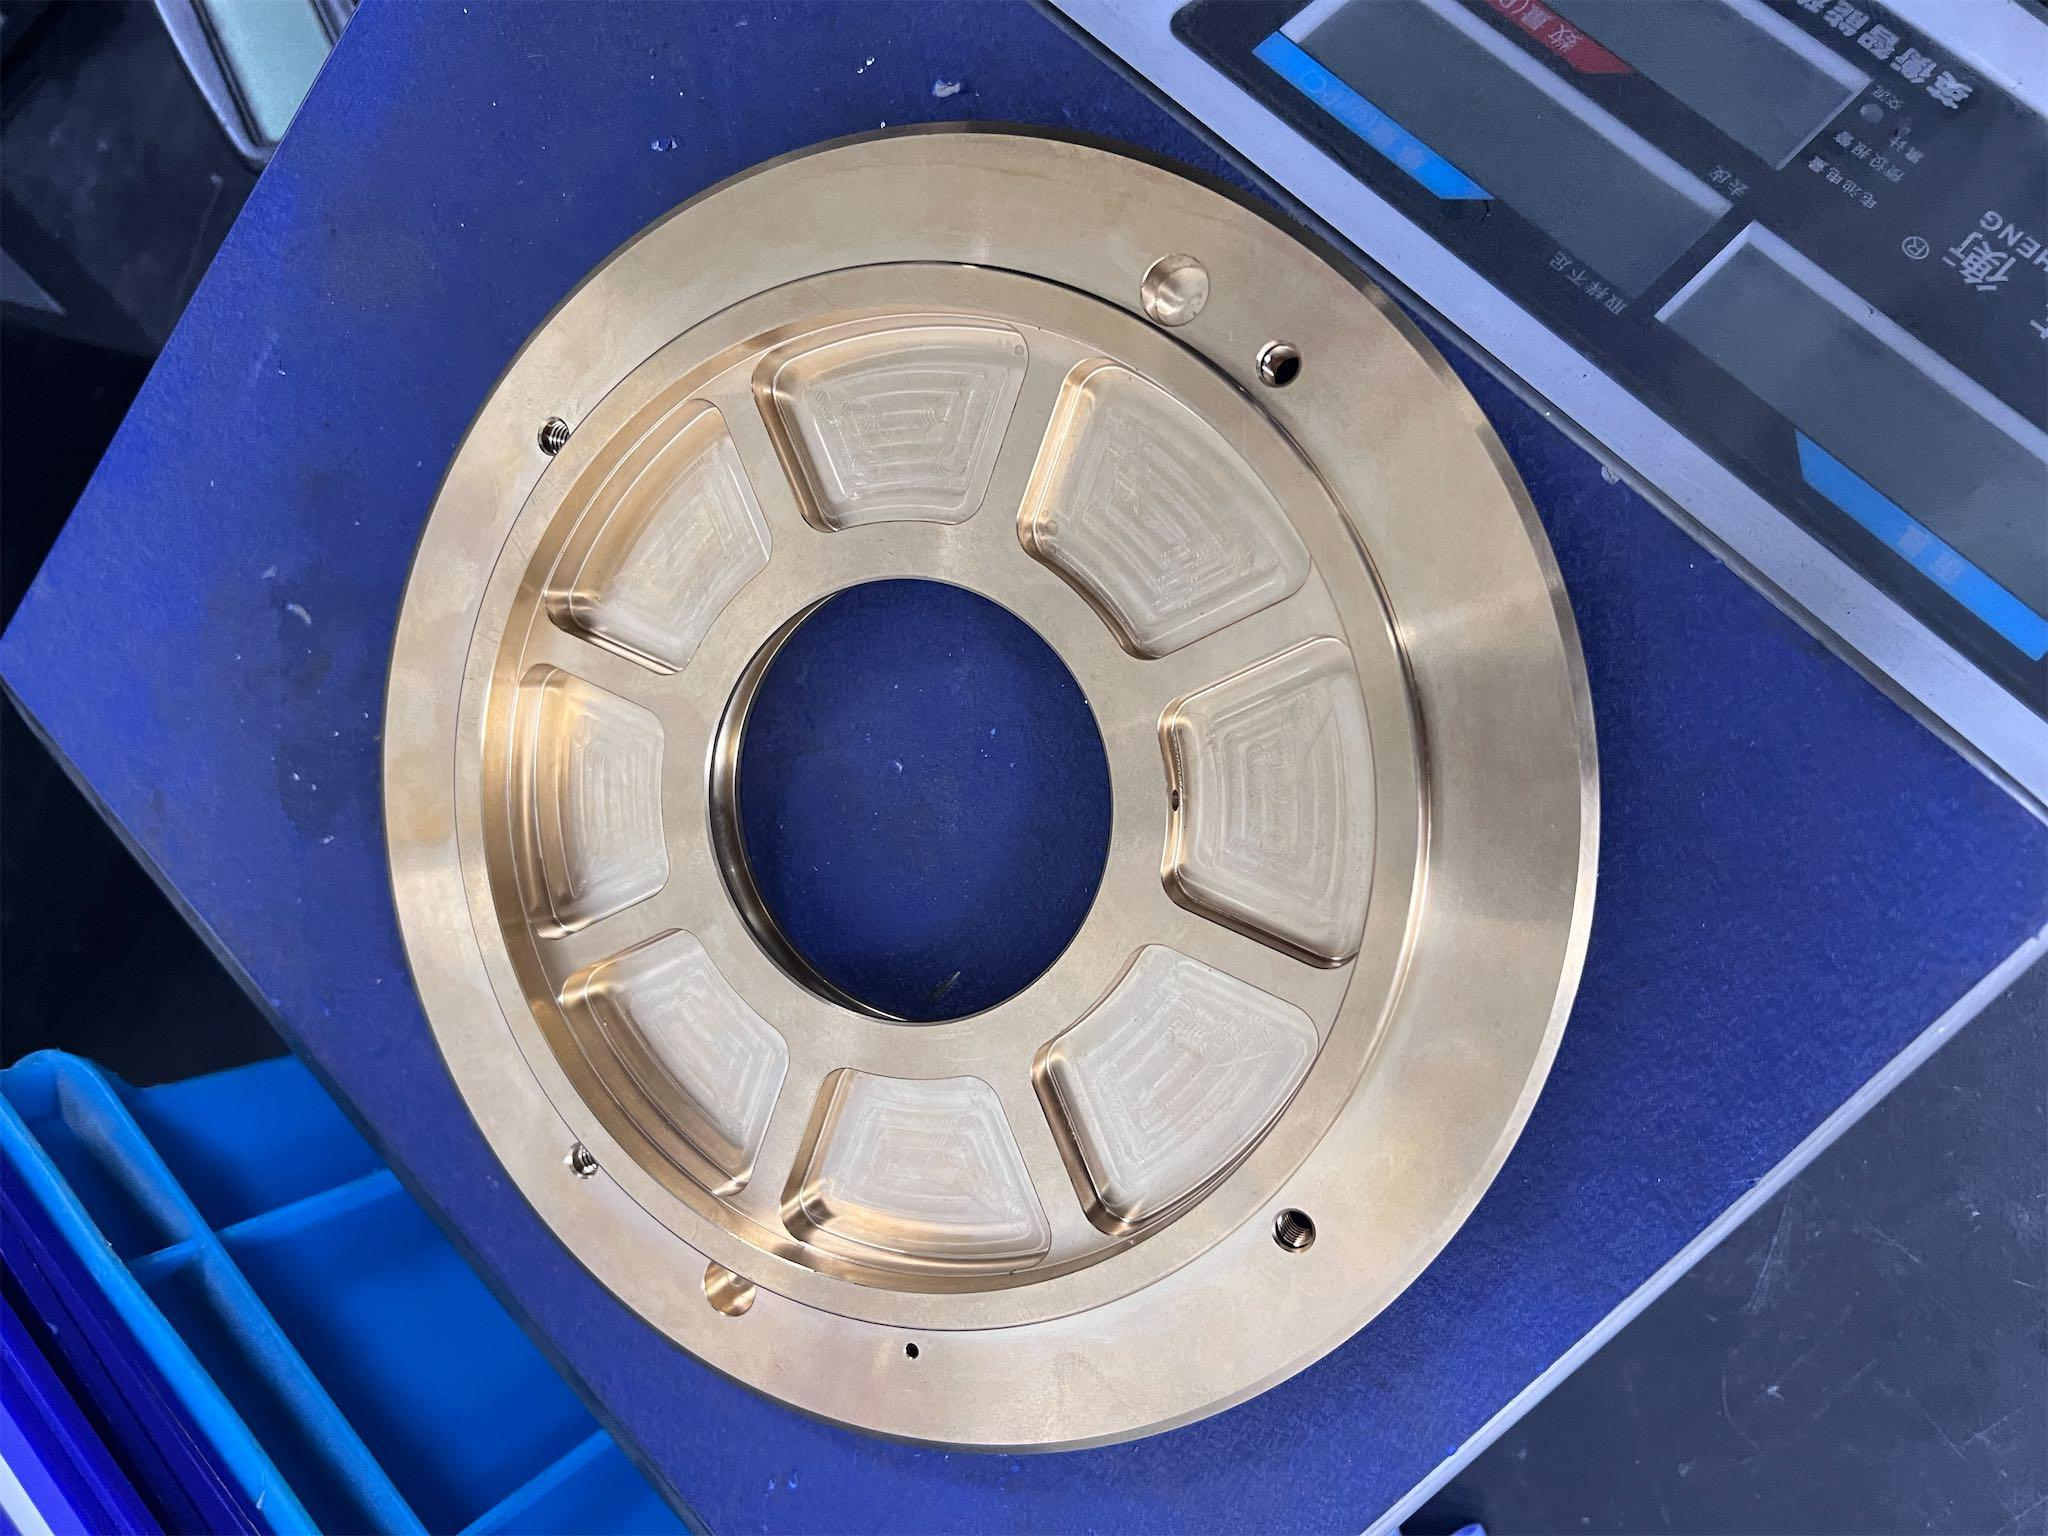
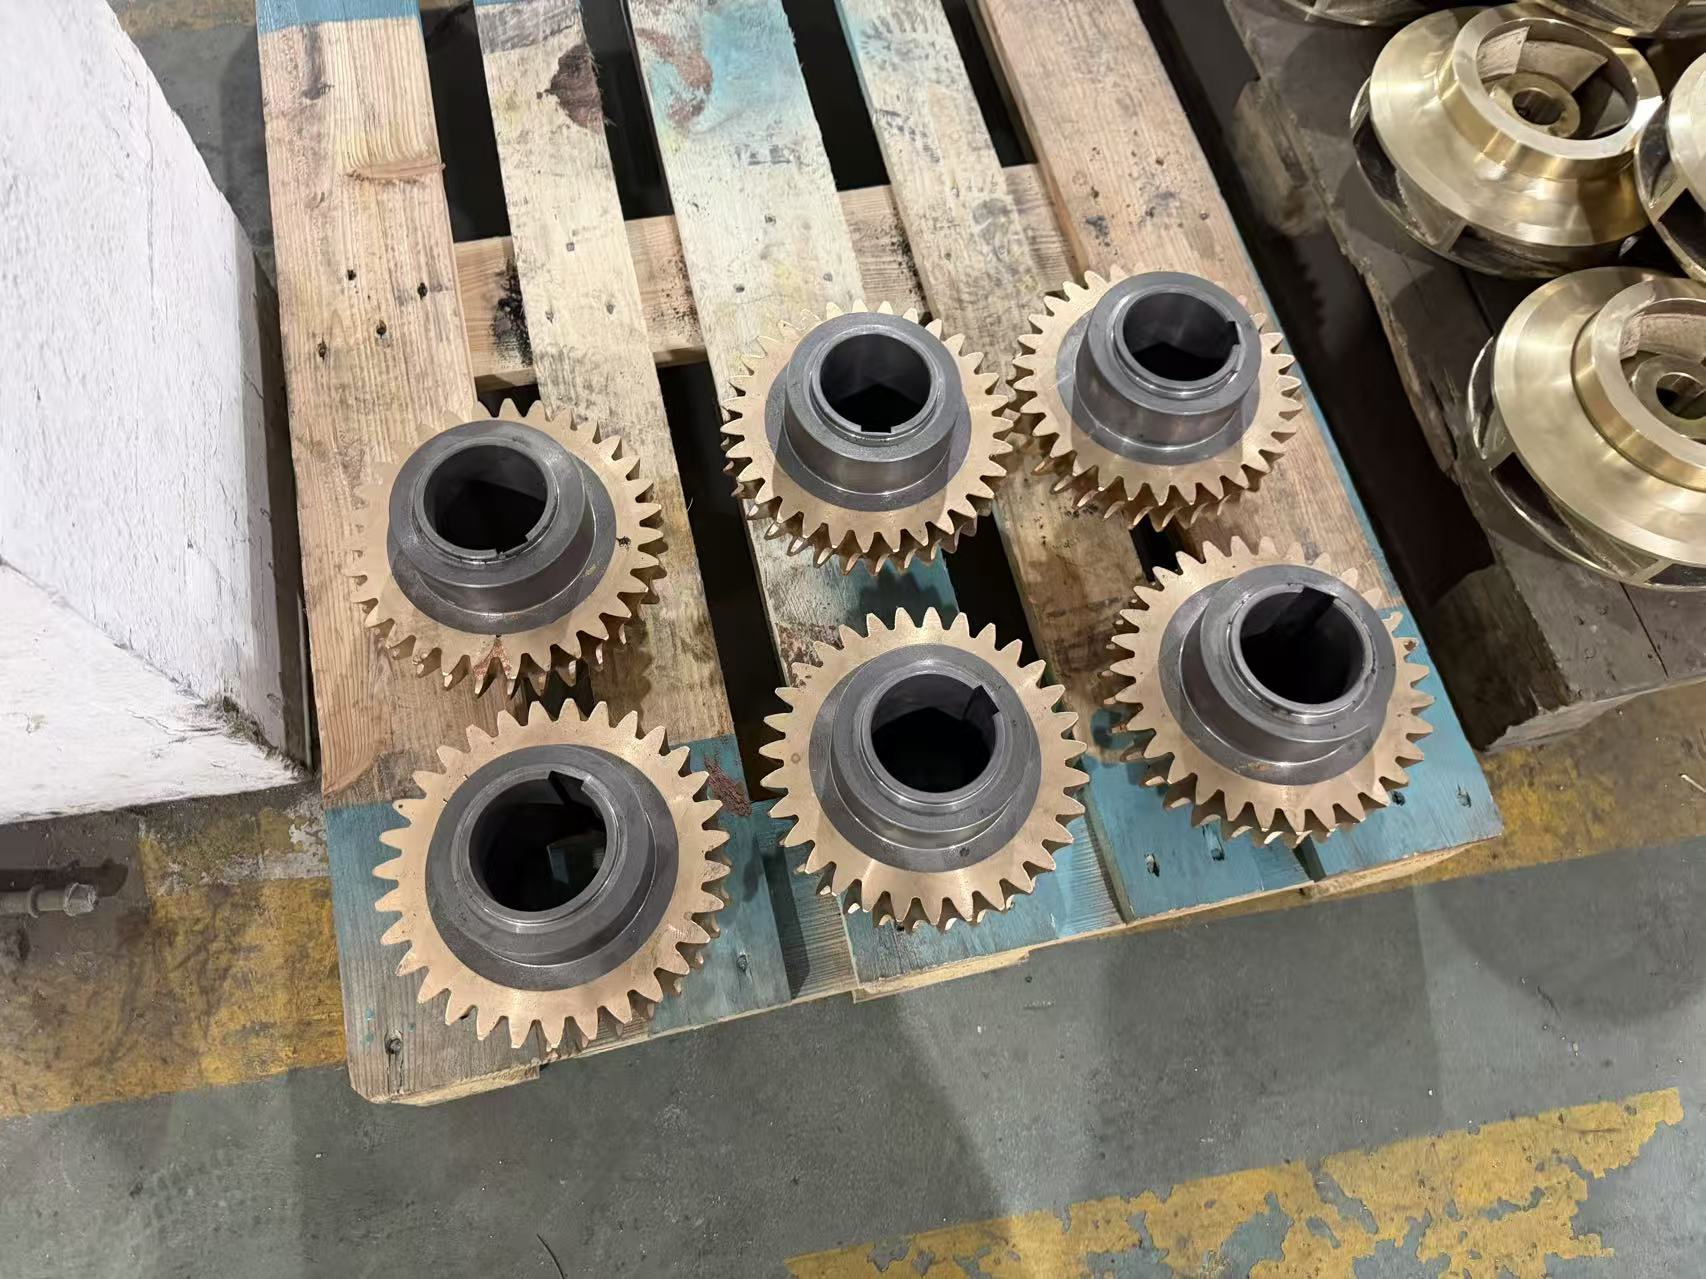
C93200 (SAE 660) · C51000Brąz łożyskowy C93200 stosuje się na łożyska ślizgowe i tuleje, ponieważ pracuje ze stalowym wałem bez zacierania. Przy zawartości ołowiu 6 do 8% obowiązuje dla niego to samo wykluczenie z kontaktu z żywnością co dla mosiądzu automatowego.
Dane techniczne: brąz — C93200
Obrabialność—
Twardość65 HRB
Wytrzymałość na rozciąganie240 MPa
Maks. temperatura160 °C
Rozszerzalność:18 µm/m·K
Korozja:Odporny w środowisku morskim
Zastosowania:Łożyska ślizgowe, tuleje, podkładki oporowe
Obróbka CNC magnezu
AZ31B · AZ91DAZ31B jest najlżejszym metalem konstrukcyjnym w tym zestawieniu: ma gęstość 1,7 g/cm³, czyli około dwóch trzecich gęstości aluminium. Jego współczynnik rozszerzalności cieplnej wynosi 26 µm/m·K i jest najwyższy spośród metali w zestawieniu, a w wilgotnym połączeniu materiał ten koroduje galwanicznie wszędzie tam, gdzie styka się z innym metalem.
Dane techniczne: magnez — AZ31B
Obrabialność—
Twardość—
Wytrzymałość na rozciąganie240–270 MPa
Maks. temperatura150 °C
Rozszerzalność:26 µm/m·K
Korozja:Ryzyko korozji galwanicznej w każdym połączeniu z innym metalem
Zastosowania:Lekkie korpusy, urządzenia przenośne
Obróbka CNC PEEK
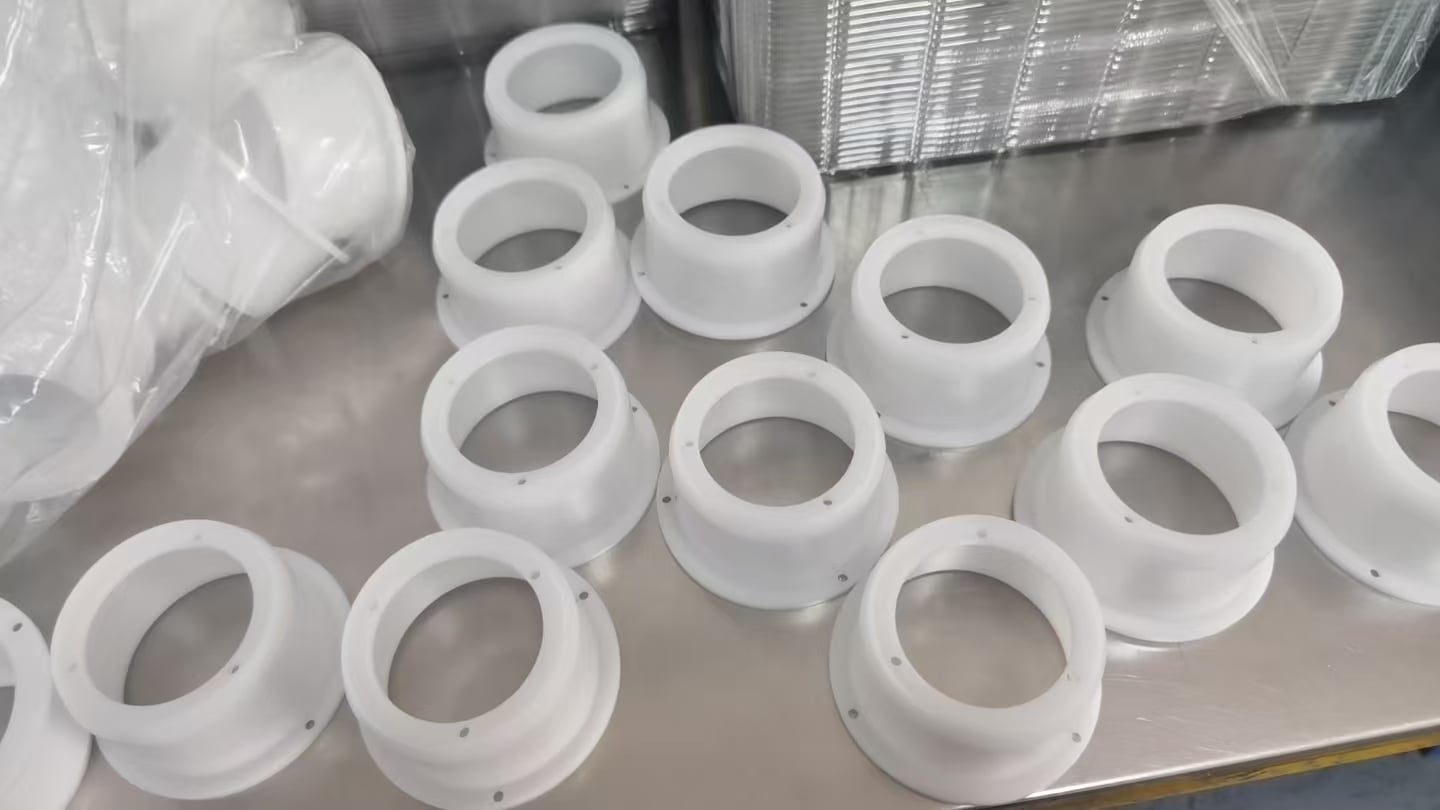
Bez napełniacza · z 30% napełniacza szklanego · z 30% napełniacza węglowegoPEEK bez napełniacza pracuje do 330 °C i pochłania przy nasyceniu tylko 0,5% wody, dlatego wybiera się go, gdy część z tworzywa musi utrzymywać wymiary. Jego cena jest zdecydowanie najwyższa spośród wymienionych tu tworzyw, więc przed wskazaniem go w specyfikacji należy potwierdzić, że zastosowanie rzeczywiście wymaga 330 °C.
Dane techniczne: PEEK — bez napełniacza
Wytrzymałość na rozciąganie97 MPa
Wydłużenie43%
Maks. temperatura330 °C
Absorpcja wody0,5% przy nasyceniu
Rozszerzalność:52 µm/m·K
Odporność chemiczna:Odporny na większość substancji chemicznych; wyjątkiem jest stężony kwas siarkowy
Zastosowania:Uszczelnienia, łożyska, części urządzeń półprzewodnikowych
Obróbka CNC PEI (Ultem)
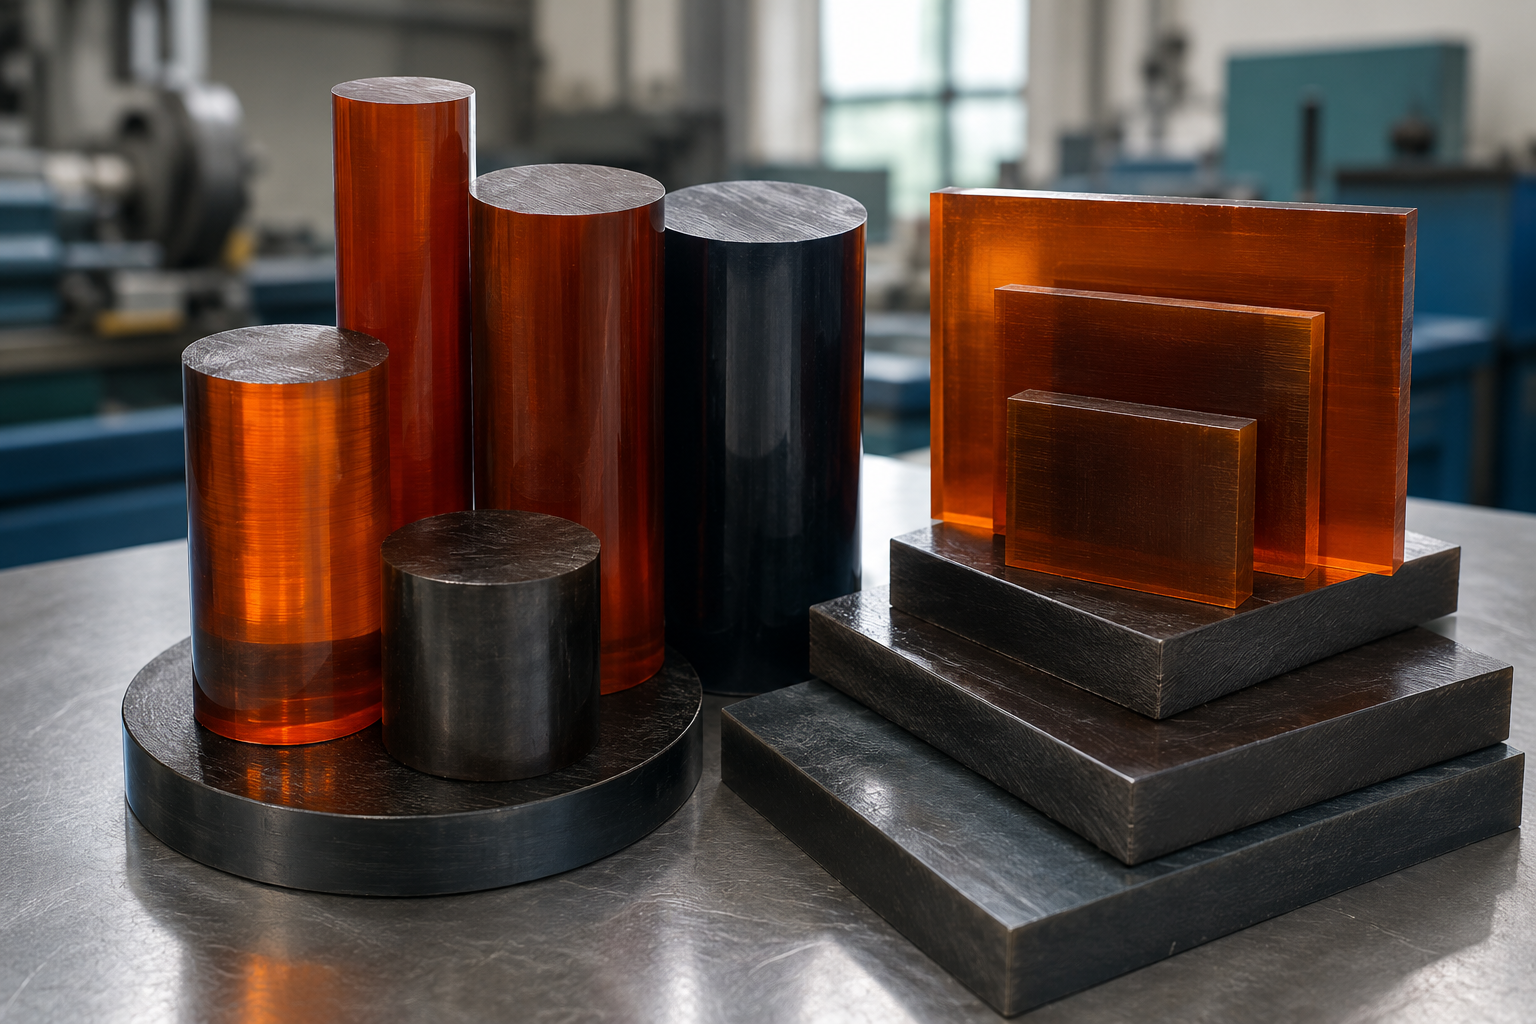
Bez napełniacza · z 30% napełniacza szklanegoPEI osiąga wytrzymałość na rozciąganie 110 MPa i pracuje do 170 °C, zachowując przewidywalną stabilność wymiarową. Przy nasyceniu pochłania 1,3% wody, dlatego istotne części należy obrabiać z kondycjonowanego półfabrykatu, a nie z materiału wziętego wprost z wilgotnego regału.
Dane techniczne: PEI — bez napełniacza
Wytrzymałość na rozciąganie110 MPa
Wydłużenie34%
Maks. temperatura170 °C
Absorpcja wody1,3% przy nasyceniu
Rozszerzalność:53 µm/m·K
Odporność chemiczna:Odporny na rozcieńczone kwasy i węglowodory
Zastosowania:Izolatory elektryczne, przyrządy mocujące nadające się do sterylizacji
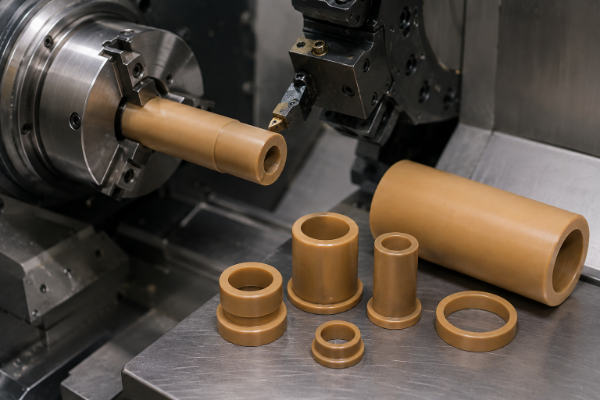
Obróbka CNC PAI (Torlon)
Bez napełniacza · gatunki łożyskowe i odporne na zużyciePAI jest najmocniejszym tworzywem w zestawieniu przy 150 MPa i ma najniższy współczynnik rozszerzalności wynoszący 34 µm/m·K. Spośród trzech tworzyw wysokowydajnych pochłania najwięcej wody przy nasyceniu: 1,7%, wobec 1,3% dla PEI i 0,5% dla PEEK, dlatego nie zastępuje PEEK tam, gdzie najważniejsza jest stabilność wymiarowa.
Dane techniczne: PAI — bez napełniacza
Wytrzymałość na rozciąganie150 MPa
Wydłużenie12%
Maks. temperatura260 °C
Absorpcja wody1,7% przy nasyceniu
Rozszerzalność:34 µm/m·K
Odporność chemiczna:Odporny na większość substancji chemicznych; ograniczeniem są mocne zasady
Zastosowania:Podkładki oporowe, pierścienie zużywalne, tuleje do dużych obciążeń
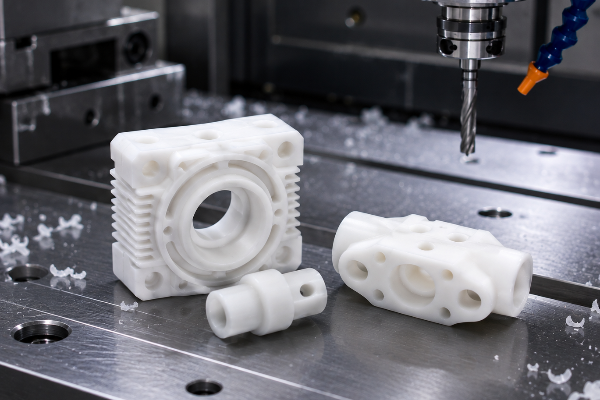
Obróbka CNC POM / poliacetalu
Kopolimer POM-C · homopolimer POM-H (Delrin)Poliacetal jest podstawowym tworzywem do obróbki skrawaniem kół zębatych i części mechanizmów precyzyjnych: ma wytrzymałość na rozciąganie 61 MPa, wydłużenie 65% i absorpcję wody 0,21% po 24 godzinach. Jest odporny na rozpuszczalniki i paliwa, lecz mocne kwasy go niszczą.
Dane techniczne: poliacetal POM-C — bez napełniacza
Wytrzymałość na rozciąganie61 MPa
Wydłużenie65%
Maks. temperatura100 °C
Absorpcja wody0,21% (24h)
Rozszerzalność:85 µm/m·K
Odporność chemiczna:Odporny na rozpuszczalniki i paliwa; mocne kwasy go niszczą
Zastosowania:Koła zębate, części mechanizmów precyzyjnych, układy przepływu płynów
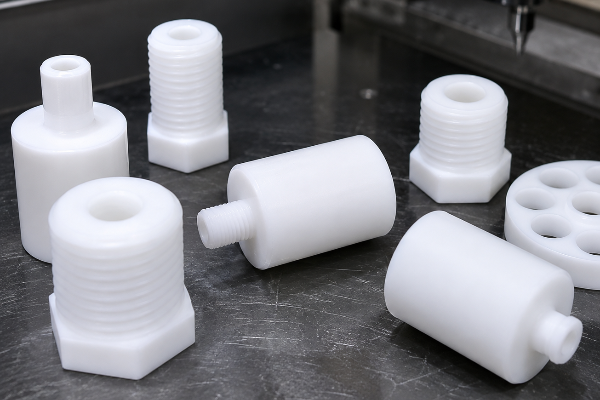
Obróbka CNC PTFE
Bez napełniacza · z napełniaczem szklanym · z napełniaczem węglowymPTFE jest odporny na niemal wszystkie przemysłowe substancje chemiczne i ma najniższą w tym zestawieniu absorpcję wody: 0,0093%. Przy współczynniku rozszerzalności 120 µm/m·K zmienia wymiar dziesięć razy bardziej niż stal węglowa przy tej samej zmianie temperatury, dlatego w montażu różnych materiałów wymaga osobnego określenia tolerancji.
Dane techniczne: PTFE — bez napełniacza
Wytrzymałość na rozciąganie25 MPa
Wydłużenie300%
Maks. temperatura270 °C
Absorpcja wody0,0093% (24h)
Rozszerzalność:120 µm/m·K
Odporność chemiczna:Odporny na niemal wszystkie przemysłowe substancje chemiczne
Zastosowania:Uszczelnienia, uszczelki, podkładki o niskim tarciu
Obróbka CNC nylonu
PA6 · PA66 · nylon odlewanyNylon jest wytrzymały i niedrogi, dlatego nadaje się na tuleje, rolki i podkładki zużywalne; wytrzymałość na rozciąganie suchego PA6 bez napełniacza wynosi 74 MPa. Po kondycjonowaniu do wilgotności równowagowej ten sam materiał osiąga 35 MPa, więc bez określenia stanu zawilgocenia podana wartość nie ma znaczenia.
Dane techniczne: nylon PA6 — stan suchy
Wytrzymałość na rozciąganie74 MPa
Wydłużenie67%
Maks. temperatura90 °C
Absorpcja wody7,0% przy nasyceniu
Rozszerzalność:84 µm/m·K
Odporność chemiczna:Odporny na węglowodory i zasady
Zastosowania:Tuleje, rolki, podkładki zużywalne
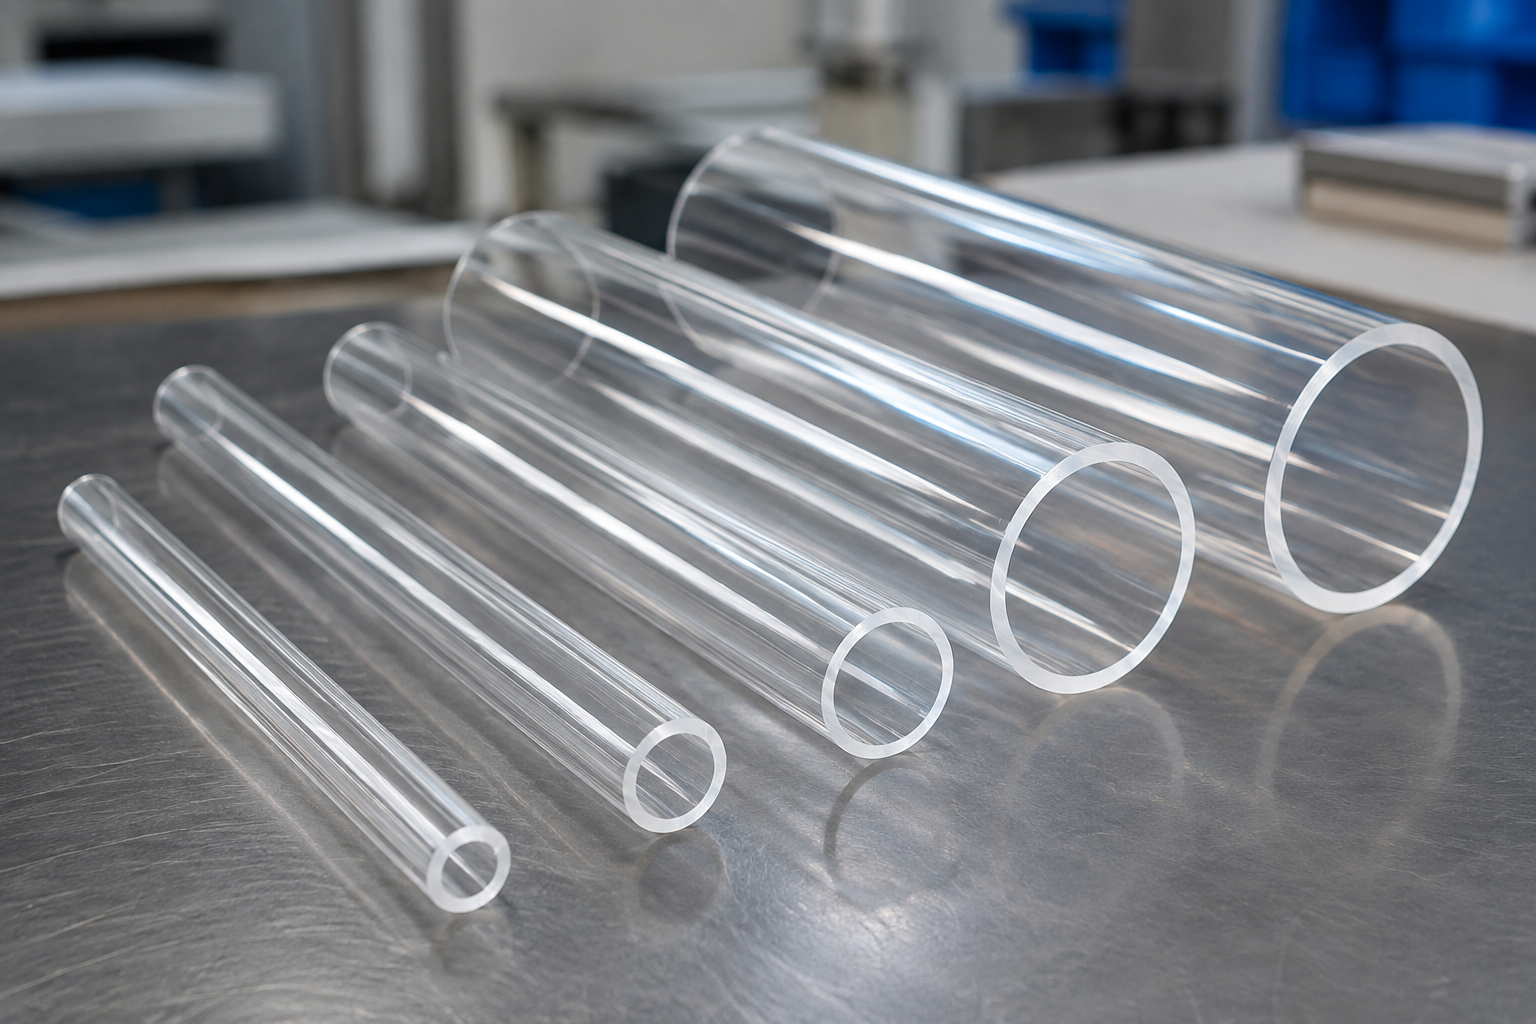
Obróbka CNC poliwęglanu
Bez napełniacza · z napełniaczem szklanymPoliwęglan jest najodporniejszym na uderzenia tworzywem w zestawieniu: jego wydłużenie wynosi 110%, a udarność Izoda z karbem 440 J/m, dlatego stosuje się go na osłony i wzierniki. Rozpuszczalniki go niszczą, a pod obciążeniem i w kontakcie z nimi powstają w nim pęknięcia naprężeniowe.
Dane techniczne: poliwęglan — bez napełniacza
Wytrzymałość na rozciąganie66 MPa
Wydłużenie110%
Maks. temperatura120 °C
Absorpcja wody—
Rozszerzalność:69 µm/m·K
Odporność chemiczna:Rozpuszczalniki go niszczą; pod obciążeniem powstają pęknięcia naprężeniowe
Zastosowania:Osłony, wzierniki, pokrywy odporne na uderzenia
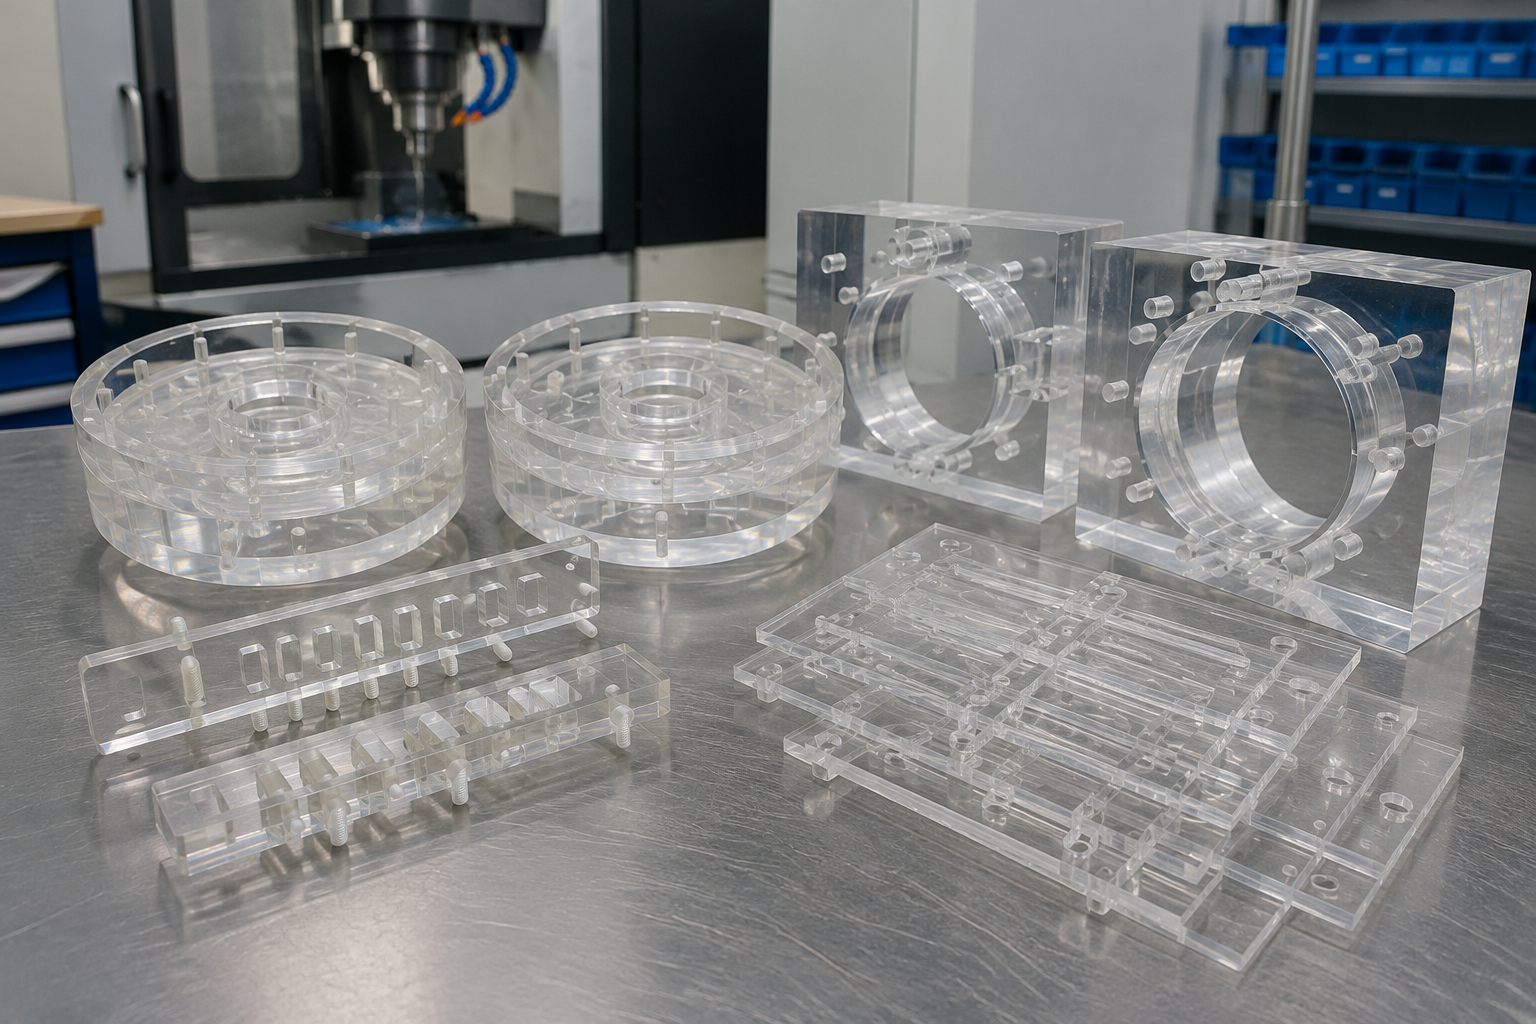
Obróbka CNC akrylu (PMMA)
Odlewany · wytłaczanyAkryl jest optycznie bardziej przezroczysty niż poliwęglan i lepiej zachowuje polerowaną krawędź. Pęka przy wydłużeniu 4,0%, najniższym w zestawieniu, dlatego siła zacisku i dobór przyrządu mocującego decydują o tym, czy część przetrwa obróbkę skrawaniem.
Dane techniczne: akryl PMMA
Wytrzymałość na rozciąganie71 MPa
Wydłużenie4,0%
Maks. temperatura—
Absorpcja wody—
Rozszerzalność:76 µm/m·K
Odporność chemiczna:Rozpuszczalniki i alkohole go niszczą
Zastosowania:Okienka, światłowody sztywne, elementy ekspozycyjne
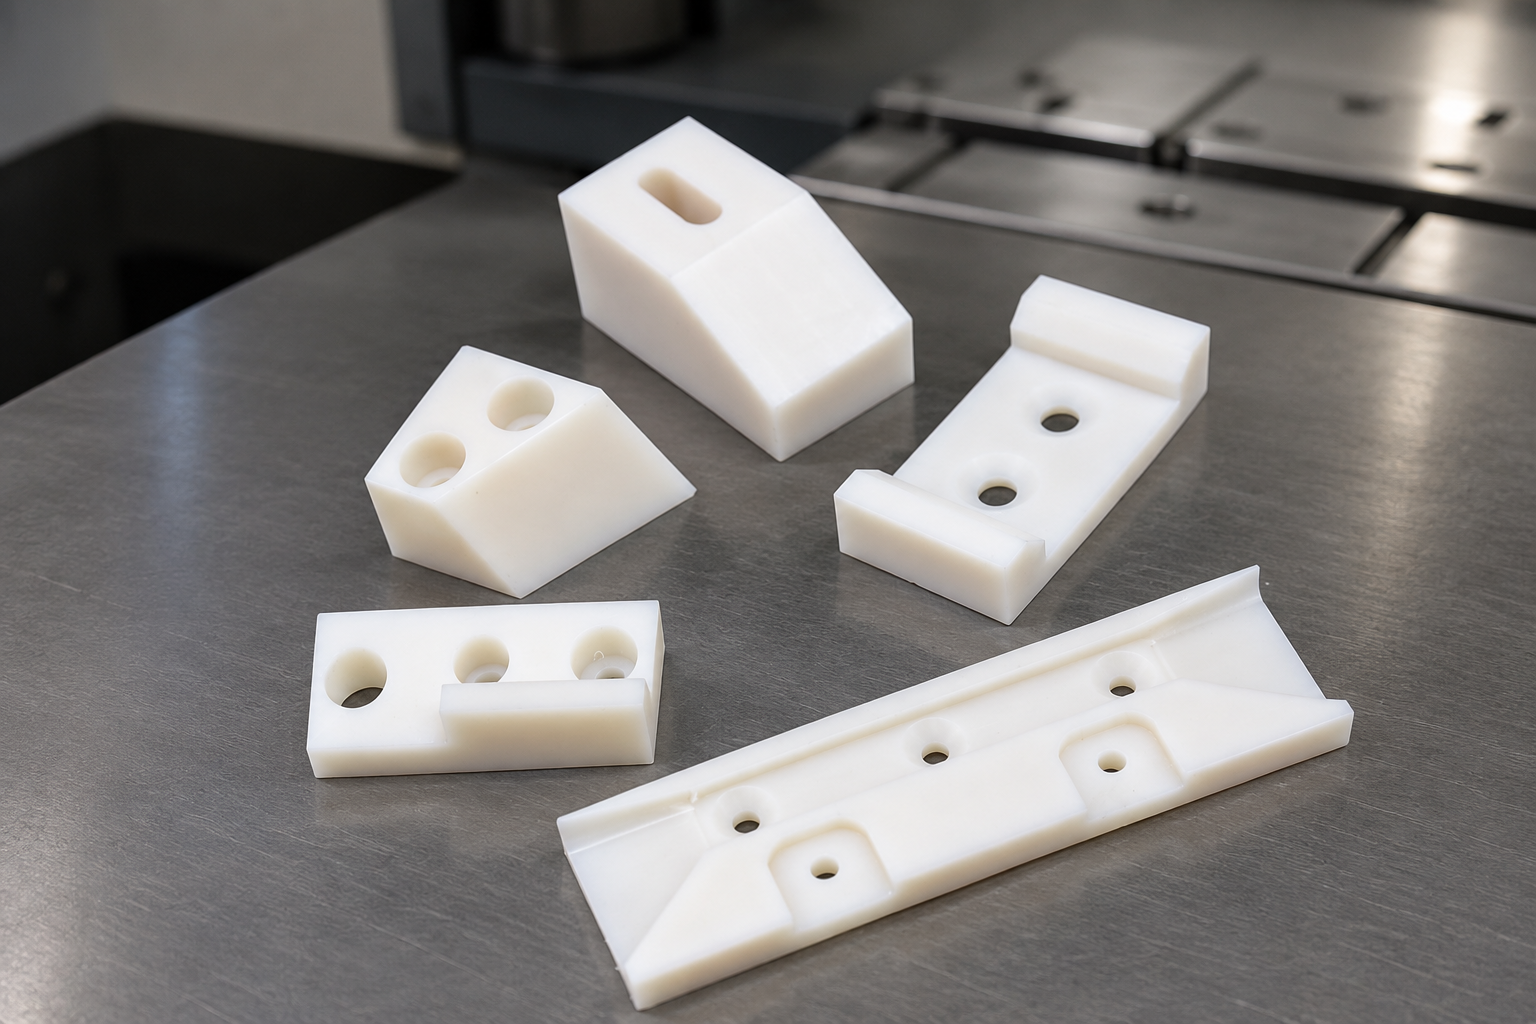
Obróbka CNC HDPE
Bez napełniacza · UHMW-PEHDPE jest odporny na szeroki zakres kwasów i zasad oraz powszechnie stosowany na zbiorniki, wykładziny i części mające kontakt z żywnością. Ma najniższą wytrzymałość w zestawieniu, wynoszącą 24 MPa, i najwyższy współczynnik rozszerzalności: 130 µm/m·K.
Dane techniczne: HDPE — bez napełniacza
Wytrzymałość na rozciąganie24 MPa
Wydłużenie100%
Maks. temperatura90 °C
Absorpcja wody—
Rozszerzalność:130 µm/m·K
Odporność chemiczna:Odporny na szeroki zakres kwasów i zasad
Zastosowania:Zbiorniki, wykładziny, części mające kontakt z żywnością
Obróbka CNC polipropylenu
Homopolimer · kopolimerPolipropylen pochłania przy nasyceniu 0,010% wody i jest odporny na kwasy, zasady oraz większość rozpuszczalników, dzięki czemu nadaje się na zbiorniki chemiczne i przyrządy laboratoryjne. Przy gęstości 0,91 g/cm³ jest jedynym materiałem na tej stronie, który unosi się na wodzie.
Dane techniczne: polipropylen — bez napełniacza
Wytrzymałość na rozciąganie36 MPa
Wydłużenie80%
Maks. temperatura120 °C
Absorpcja wody0,010% przy nasyceniu
Rozszerzalność:90 µm/m·K
Odporność chemiczna:Odporny na kwasy, zasady i większość rozpuszczalników
Zastosowania:Zbiorniki chemiczne, przyrządy laboratoryjne
Obróbka CNC ABS
Bez napełniacza · o wysokiej udarności · o podwyższonej odporności na temperaturęABS daje czystą powierzchnię po obróbce skrawaniem oraz dobrze przyjmuje farbę i klej, dlatego często wybiera się go na obudowy i przyrządy mocujące. Jego temperatura pracy sięga 80 °C, najniższej wartości w zestawieniu, a rozpuszczalniki chlorowane go niszczą.
Dane techniczne: ABS — bez napełniacza
Wytrzymałość na rozciąganie41 MPa
Wydłużenie20%
Maks. temperatura80 °C
Absorpcja wody0,7% przy nasyceniu
Rozszerzalność:95 µm/m·K
Odporność chemiczna:Ketony, estry i rozpuszczalniki chlorowane go niszczą
Zastosowania:Obudowy, przyrządy mocujące, elementy wykończenia wnętrz
Prześlij rysunek techniczny do wyceny
Zawęź wybór spośród 22 gatunków według własnych wymagań: filtr doboru materiałów CNC wykorzystuje to samo zestawienie, uwzględniając temperaturę pracy, minimalną wytrzymałość na rozciąganie, wymagania dotyczące odporności na korozję i kontakt z żywnością, a także wskazuje każdy wykluczony gatunek wraz z przyczyną.
Nie ma jeszcze rysunku technicznego? Prosimy przesłać zdjęcie próbki lub szkic odręczny. W odpowiedzi wskażemy odpowiednie materiały oraz wymiary, które trzeba jeszcze ustalić, zanim będzie możliwe przygotowanie wyceny.
Inny materiał
Jeśli potrzebnego materiału do obróbki CNC nie ma wśród 22 wymienionych powyżej, prosimy przesłać oznaczenie gatunku wraz z rysunkiem technicznym, a w wycenie potwierdzimy jego dostępność i cenę. Materiał kupujemy zgodnie ze wskazaną specyfikacją, a certyfikat hutniczy wysyłamy razem z częściami.
Wykończenia powierzchni części obrabianych skrawaniem
Wykończenie powierzchni wpływa na wymiary, zanim zacznie pełnić funkcję estetyczną: nakładanie powłok i anodowanie zwiększają grubość każdej pokrytej powierzchni. Według MIL-A-8625 przyrost na każdej pokrytej powierzchni wynosi połowę grubości powłoki, więc przed przekazaniem części do anodowania pod twardą powłokę o grubości 50 µm trzeba zebrać 25 µm z każdej powierzchni. Wykończenie należy określić na rysunku technicznym, aby uwzględnić ten naddatek podczas obróbki skrawaniem, zamiast wykryć problem dopiero podczas kontroli.
| Proces wykończenia | Oznaczenie na rysunku | Wpływ na wymiary | Wykonanie |
|---|---|---|---|
| Po obróbce skrawaniem | Oznaczenie chropowatości powierzchni według ISO 1302 | Ra 3,2 µm (126 µin), krawędzie pozbawione zadziorów | We własnym zakładzie |
| Obróbka strumieniowo-ścierna kulkami | Oznaczenie na rysunku technicznym | Jednolita matowa powierzchnia, Ra 1,6–3,2 µm (63–126 µin) | We własnym zakładzie |
| Anodowanie, typ II | MIL-A-8625 Type II | 1,8–25 µm (0,00007–0,001 in) na powierzchnię | Zakład partnerski |
| Anodowanie twarde, typ III | MIL-A-8625 Type III | 12,7–114 µm (0,0005–0,0045 in) na powierzchnię; nominalnie 50 µm (0.002 in), jeśli rysunek techniczny nie określa grubości | Zakład partnerski |
| Cynkowanie galwaniczne | ASTM B633 | Grubość minimalna według warunków użytkowania: SC1 5 µm, SC2 8 µm, SC3 13 µm, SC4 25 µm | Zakład partnerski |
| Niklowanie bezprądowe | ASTM B733 | Grubość minimalna według klasy użytkowania: SC1 5 µm, SC2 13 µm, SC3 25 µm, SC4 75 µm | Zakład partnerski |
| Pasywacja | ASTM A967 | Brak mierzalnej zmiany grubości | Zakład partnerski |
| Oksydowanie na czarno | MIL-DTL-13924 | Poniżej 2,5 µm (0.0001 in) | Zakład partnerski |
| Obróbka cieplna | Zgodnie ze specyfikacją na rysunku technicznym | Twardość sprawdzana przed wznowieniem obróbki skrawaniem | Zakład partnerski |
Tolerancje i wymagania dotyczące rysunku technicznego
Rysunek techniczny ma pierwszeństwo przed wszystkimi domyślnymi wartościami na tej stronie. Jeśli nie zawiera danej informacji, stosujemy poniższy standard; jeśli ją określa, obrabiamy część zgodnie z nią.
Specyfikacja
Stosowane wymagania
Tolerancje ogólne
ISO 2768-1 klasa m dla wymiarów liniowych i kątowych bez indywidualnie określonych tolerancji, chyba że Państwa rysunek techniczny stanowi inaczej
Tolerancje geometryczne
Zgodnie z oznaczeniami na Państwa rysunku technicznym. ISO 2768-2 została wycofana i zastąpiona przez ISO 22081:2021, więc powyższe oznaczenie klasy m nie obejmuje kształtu ani położenia
Czas przygotowania wyceny wraz z oceną wykonalności
48 godzin, po analizie przez inżyniera
Czas realizacji prototypu
7 do 15 dni roboczych od zatwierdzenia rysunku technicznego
Czas realizacji małej serii
15 do 20 dni roboczych od zatwierdzenia rysunku technicznego
Czas realizacji produkcji
20 do 30 dni roboczych, potwierdzany w wycenie
Minimalne zamówienie
Brak minimalnej wielkości zamówienia — przyjmujemy także zamówienia na pojedyncze sztuki
Pierwsza sztuka
Wykonywana dla każdego nowego numeru części; raport z pomiarami trafia do Państwa do zatwierdzenia przed obróbką pozostałej części partii
Dostarczana dokumentacja kontroli
Raport z kontroli wymiarowej z wynikami pomiarów oraz certyfikat hutniczy dostarczonego materiału
Akceptowane pliki
Rysunki techniczne w formatach STEP, STP, IGES, IGS, X_T, DWG, DXF oraz zwymiarowane rysunki PDF
Maksymalne wymiary części
Potwierdzane na podstawie Państwa rysunku technicznego w wycenie przygotowywanej w ciągu 48 godzin. Nie publikujemy maksymalnych gabarytów
Weryfikacja wymiarów i geometrii
Wykonalność oceniamy na podstawie Państwa pliku, a nie opublikowanej tabeli maksymalnych gabarytów. Do udzielenia odpowiedzi za jednym razem potrzebujemy 4 informacji:
- Gabaryty największej części i masa najcięższej
- Głębokość najgłębszego otworu lub kieszeni oraz jego średnica albo szerokość
- Elementy geometryczne na więcej niż jednej powierzchni, które wymagałyby ustawienia do obróbki 5-osiowej
- Wymiary krytyczne wraz z ich tolerancjami i bazami odniesienia
Prześlij rysunek techniczny do wyceny
Nie planują Państwo jeszcze zakupu? Proszę przesłać istniejący rysunek techniczny i poprosić o pisemną opinię na temat wykonalności oraz zamienników materiału, bez wyceny i późniejszego kontaktu.
Poproś tylko o opinię do rysunku technicznego
Ceny i czasy realizacji
Cena zależy od materiału, geometrii części, zakresu tolerancji, liczby sztuk i obróbki wykończeniowej. Nie ma cennika części wykonywanych na podstawie rysunku technicznego; cenę otrzymają Państwo w pisemnej wycenie.
Czynniki wpływające na koszt
Każdy z poniższych czynników można określić na rysunku technicznym. Trzecia kolumna pokazuje, jak go zmienić i z jakim kompromisem się to wiąże.
| Czynnik | Na co wpływa | Jak go zmienić |
|---|---|---|
| Gatunek materiału w obrębie jednej grupy | Zawartość siarki na poziomie 0,015% zamiast 0,025% w ramach tej samej specyfikacji gatunku może zmienić skrawalność o ponad 100%, a skrawalność przekłada się na liczbę godzin pracy maszyny | Jeśli warunki pracy części na to pozwalają, można pozostawić dobór gatunku do wyceny zamiast wskazywać go na rysunku technicznym. Nie dotyczy części utrzymujących ciśnienie, spawanych ani hartowanych |
| Skrawalność samej grupy materiałów | W zestawieniu wartości sięgają od 270% dla 6061-T6 do 10% dla Alloy 718 — oznacza to 27-krotną różnicę w trudności obróbki skrawaniem jeszcze przed uwzględnieniem geometrii | Sprawdź, czy wymagania dotyczące odporności na korozję lub temperatury pracy rzeczywiście wykluczają grupę materiałów szybszą w obróbce |
| Zakres tolerancji | Wąskie zakresy tolerancji oznaczają dodatkowe przejścia obróbkowe, pomiary w trakcie procesu i większe ryzyko braków dla każdego objętego nimi elementu geometrycznego | Indywidualne tolerancje należy określać tylko dla elementów współpracujących lub uszczelniających, a pozostałe pozostawić w klasie m według ISO 2768-1. Nadmierne ograniczenia na rysunku technicznym zwiększają koszt bez poprawy funkcji części |
| Wykończenie powierzchni | Nakładanie powłok i anodowanie wymagają etapu w zakładzie partnerskim, co zwiększa koszt i czas realizacji, a także grubość, którą trzeba uwzględnić podczas obróbki skrawaniem | Wykończenie należy określać tylko tam, gdzie jest potrzebne. Powierzchnia po obróbce skrawaniem o Ra 3,2 µm nie wymaga dopłaty |
| Liczba sztuk | Ustawienie maszyny, przygotowanie przyrządów mocujących i wykonanie pierwszej sztuki to koszty jednorazowe rozkładane na całą partię | Przed podzieleniem zamówienia na kilka dostaw warto poprosić o tabelę cen dla różnych wielkości partii |
| Głębokie kieszenie i cienkie ścianki | Narzędzia o dużym wysięgu wymagają wolniejszej obróbki skrawaniem, a cienkie ścianki — delikatnych przejść i dodatkowego mocowania | Jeśli funkcja części na to pozwala, zwiększ promień naroża lub dodaj podcięcie |
Sprawdź liczbowo wpływ skrawalności: porównywarka czasów cyklu obróbki skrawaniem przelicza czas skrawania dla dowolnych 2 gatunków według tego samego wskaźnika, uwzględnia czas ustawienia dla całej partii i podaje liczbę godzin pracy maszyny dla każdego gatunku.
Czas realizacji według etapu zamówienia
Porównuj łączny czas do otrzymania części, a nie tylko czas pracy zakładu. Gdy doliczy się transport i oczekiwanie na części, oszczędność wynikająca z niższej ceny jednostkowej w wolniejszym zakładzie może już zniknąć.
01
Prototyp
7 do 15 dni roboczych
Pojedyncze sztuki aż do zatwierdzenia pierwszej sztuki
02
Mała partia
15 do 20 dni roboczych
Ponowne ustawienie na podstawie zatwierdzonej pierwszej sztuki
03
Produkcja seryjna
20 do 30 dni roboczych
Zaplanowana seria, termin potwierdzony w wycenie
jakość, kontrola i dokumenty
Pytanie “czy da się utrzymać tę tolerancję” oznacza w istocie “czy można udokumentować, że została utrzymana”. Do każdego zamówienia dołączane są dwa dokumenty, a trzeci, raport z kontroli pierwszej sztuki, trafia do Państwa przed obróbką pozostałej części partii. Każda pozycja w tej sekcji oznacza dokument, który Państwo otrzymują, a nie zapewnienie, w które trzeba wierzyć na słowo.
Jak kontrolujemy każde zamówienie
-
STEP.01
Przyjęty materiał jest rejestrowany zgodnie z gatunkiem i specyfikacją wskazanymi na Państwa rysunku technicznym, a certyfikat hutniczy przypisywany do zlecenia.
-
STEP.02
Kontrolę pierwszej sztuki przeprowadzamy dla każdego nowego numeru części, a raport z wynikami pomiarów wysyłamy Państwu do zatwierdzenia przed obróbką pozostałej części partii.
-
STEP.03
Kontrole w trakcie procesu obejmują elementy oznaczone na Państwa rysunku technicznym jako krytyczne i opierają się na wskazanych tam bazach odniesienia.
-
STEP.04
Po powrocie części z zakładu partnerskiego kontrolujemy wyniki wykonanych tam procesów według Państwa rysunku technicznego przed wysyłką.
-
STEP.05
Wraz z częściami wysyłamy raport z kontroli wymiarowej zawierający wyniki pomiarów oraz certyfikat hutniczy dostarczonego materiału.
DATA.SPEC
Weryfikacja według EN 10204
Cicha zamiana materiału na tańszy gatunek to największa obawa nabywców zlecających obróbkę skrawaniem za granicą. Odpowiedzi dostarcza certyfikat hutniczy, ponieważ wskazuje materiał faktycznie kupiony, a nie ten ujęty w wycenie. Według EN 10204 certyfikat typu 3.1 zatwierdza sama huta, natomiast certyfikat typu 3.2 musi zatwierdzić niezależny kontroler; dlatego wymóg 3.2 należy zgłosić już w zapytaniu, a nie w wiadomości e-mail po zakupie materiału.
DATA.SPEC
ISO 2768-1 klasa m
Zgodność sprawdzamy według Państwa rysunku technicznego, a dla wymiarów bez wskazanej tolerancji — według ISO 2768-1 klasy m. Część poza tymi granicami poprawiamy lub wykonujemy ponownie według tych samych pisemnych kryteriów, które stosujemy przy kontroli pierwszej sztuki.
Dokumenty dołączane do zamówienia
- Raport z kontroli wymiarowej z wynikami pomiarów odniesionymi do Państwa rysunku technicznego
- Certyfikat hutniczy dostarczonego materiału
- Zatwierdzony już przez Państwa raport z kontroli pierwszej sztuki dla każdego nowego numeru części
Od rysunku technicznego do wysyłki
Od pliku do wysyłki prowadzi 6 etapów. Wycena w ciągu 48 godzin przypada na etap 3., a etap 5. zaczyna się dopiero po zatwierdzeniu przez Państwa raportu z pomiarów pierwszej sztuki.
-
Najpierw umowa, jeśli Państwo chcą
na życzenie podpisujemy dwustronną umowę o zachowaniu poufności przed otwarciem jakiegokolwiek pliku.
-
Prześlij plik
Rysunki techniczne w formatach STEP, STP, IGES, IGS, X_T, DWG, DXF oraz zwymiarowane rysunki PDF, bez konieczności konwersji po Państwa stronie.
-
Ocena inżynierska
inżynier procesu potwierdza wykonalność pod względem wymiarów i geometrii, wskazuje problemy technologiczne oraz proponuje zamienniki materiału w ramach wyceny przygotowywanej w ciągu 48 godzin.
-
Pisemna wycena
cena, czas realizacji i przebieg obróbki wykończeniowej są wyszczególnione, dzięki czemu widać wpływ poszczególnych czynników.
-
Obróbka skrawaniem i pierwsza sztuka
raport z pomiarów pierwszej sztuki trafia do Państwa do zatwierdzenia przed obróbką pozostałej części partii.
-
Kontrola, dokumenty i wysyłka
części są wysyłane z raportem wymiarowym i certyfikatem hutniczym na warunkach FOB, EXW lub DDP.
SECURE_NDA
Obawiają się Państwo o poufność rysunku technicznego? Proszę najpierw poprosić o umowę o zachowaniu poufności i nie przesyłać pliku, dopóki nie zostanie podpisana.
Najpierw poproś o umowę o zachowaniu poufnościSkala produkcji i doświadczenie eksportowe
Zakład powstał z myślą o produkcji elementów ciśnieniowych: od 2006 roku wytwarza rocznie co najmniej 10 000 zbiorników ciśnieniowych i komponentów, z czego 80% trafia poza Chiny. Dlatego w pierwszym wierszu schematu doboru pasmowe wtrącenia siarczków mają pierwszeństwo przed szybkością skrawania, ponieważ właśnie w przypadku części utrzymujących ciśnienie zamiana materiału na gatunek o podwyższonej skrawalności może wyrządzić największe szkody.
Nie są Państwo pewni, czy wolumen produkcji nam odpowiada? Proszę podać roczną liczbę sztuk i masę gotowej części. Odpowiemy, czy taka liczba sztuk mieści się w harmonogramie zakładu i jak wpływa na cenę jednostkową.
Zapytaj o możliwości produkcji danej liczby sztukKiedy Zhenling nie jest odpowiednim wykonawcą
4 rodzaje zleceń, których nie przyjmujemy, wraz ze wskazówką, gdzie je skierować.
Dlaczego odmawiamy
Zakres naszej certyfikacji wyrobów obejmuje wyłącznie ścieżki EU CE i US ASME. Nie posiadamy ISO 13485 dla wyrobów medycznych, AS9100D dla części lotniczych stosowanych w statkach powietrznych ani IATF 16949 dla części produkowanych na potrzeby przemysłu motoryzacyjnego.
Gdzie skierować takie zlecenie
Wykonanie certyfikowanego zespołu należy zlecić zakładowi objętemu wymaganym systemem, a nam przesłać znajdujące się w nim niekrytyczne części obrabiane skrawaniem.
Dlaczego odmawiamy
Nie zajmujemy się półfabrykatami klasy implantacyjnej, procesami zapewniającymi biozgodność ani badaniami według USP Class VI lub ISO 10993.
Gdzie skierować takie zlecenie
Należy wybrać kontraktowego producenta wyrobów medycznych, który zapewnia cały wymagany proces, a nam zlecać części instrumentów i przyrządów mocujących niewchodzące w skład implantów.
Dlaczego odmawiamy
Obrabiamy części według specyfikacji; nie jesteśmy biurem projektowania przemysłowego i nie możemy opracować dla Państwa geometrii od podstaw.
Gdzie skierować takie zlecenie
Proszę przesłać zdjęcie lub odręczny szkic, a wskażemy, które wymiary trzeba ustalić; można też najpierw zlecić skanowanie części.
Dlaczego odmawiamy
Nie publikujemy zakresów przesuwu maszyn, więc na tej stronie nie ma danych, z którymi można porównać wymiary części.
Gdzie skierować takie zlecenie
Proszę przesłać plik. Ocenę wykonalności pod względem wymiarów i geometrii otrzymają Państwo w wycenie przygotowywanej w ciągu 48 godzin, a nie dopiero po złożeniu zamówienia.
Narzędzia do doboru materiałów do obróbki CNC
-
Filtruj materiały według właściwości mechanicznych, parametrów cieplnych i opłacalności, aby wybrać optymalny stop do swojego projektu.
-
Porównaj czasy cyklu obróbki skrawaniem różnych stopów i tworzyw sztucznych, aby oszacować wydajność produkcji i zoptymalizować koszty wytwarzania.
-
Oblicz dokładne naddatki wymiarowe przed obróbką skrawaniem na podstawie wymaganego końcowego wykończenia powierzchni i specyfikacji obróbki cieplnej.
Prześlij rysunek techniczny lub próbkę
Inżynier procesu analizuje plik i w ciągu 48 godzin przesyła wycenę wraz z bezpłatnymi uwagami dotyczącymi wykonalności oraz propozycjami zamienników materiału.
Najpierw poproś o umowę o zachowaniu poufności
Rysunki techniczne traktujemy jako poufne i na życzenie podpisujemy dwustronną umowę o zachowaniu poufności przed otwarciem jakiegokolwiek pliku.
Nie ma minimalnej liczby sztuk w zamówieniu — przyjmujemy także zlecenia na pojedyncze części.
01
Jakie tolerancje utrzymujecie przy obróbce części CNC?
Jeśli Państwa rysunek techniczny określa tolerancję, obrabiamy część zgodnie z nią, a do wymiarów bez wskazanej tolerancji stosujemy ISO 2768-1 klasę m, obejmującą wymiary liniowe i kątowe bez indywidualnych oznaczeń tolerancji. Geometria to odrębna kwestia od wymiarów, a ISO 2768-2 została wycofana i zastąpiona przez ISO 22081:2021, dlatego zapis ISO 2768-mK na rysunku technicznym nie odsyła już do obowiązującej normy w części dotyczącej geometrii. Płaskość, prostopadłość i położenie otworów należy określić jako tolerancje geometryczne według ISO 1101 względem wskazanych baz odniesienia; kontrolę prowadzimy zgodnie z rysunkiem technicznym.
02
Jaki jest typowy czas realizacji zamówień na obróbkę CNC?
Prototypy wysyłamy w ciągu 7 do 15 dni roboczych od zatwierdzenia rysunku technicznego, małe partie w ciągu 15 do 20, a serie produkcyjne planujemy na 20 do 30 dni roboczych, co potwierdzamy w wycenie. Czas realizacji liczy się od zatwierdzenia rysunku technicznego i nie obejmuje obróbki wykończeniowej w zakładzie partnerskim ani transportu.
03
Czy możecie przyjąć pilne zamówienie lub przyspieszyć dostawę?
Przyspieszenie terminu jest dostępne na życzenie, a jego koszt uwzględniamy w wycenie. Możliwość realizacji potwierdzamy podczas analizy rysunku technicznego, ponieważ zależy ona od aktualnego obciążenia maszyn.
04
Jakie dokumenty kontroli otrzymam z częściami?
Kontrolę pierwszej sztuki przeprowadzamy dla każdego nowego numeru części, a raport z wynikami pomiarów wysyłamy Państwu do zatwierdzenia przed obróbką pozostałej części partii. Każda przesyłka zawiera raport z kontroli wymiarowej z wynikami pomiarów oraz certyfikat hutniczy dostarczonego materiału.
05
Według jakich certyfikacji pracujecie?
Zakres naszej certyfikacji wyrobów obejmuje ścieżki EU CE i US ASME, a do każdego zamówienia dołączamy raport z kontroli wymiarowej oraz certyfikat hutniczy dostarczonego materiału. Nie posiadamy ISO 13485, AS9100D ani IATF 16949, dlatego część przeznaczoną do programu medycznego, lotniczego lub motoryzacyjnego, który wymaga jednego z tych systemów, należy zlecić zakładowi posiadającemu odpowiedni certyfikat. Informujemy o tym podczas analizy rysunku technicznego, a nie po otrzymaniu zamówienia, ponieważ zakresu certyfikacji nie można przypisać do zlecenia wstecznie.
06
Czy obowiązuje minimalna liczba sztuk w zamówieniu?
Nie ma minimalnej liczby sztuk w zamówieniu, przyjmujemy zlecenia na pojedyncze części, a dla jednorazowego zlecenia dostarczamy taką samą dokumentację pierwszej sztuki jak dla partii.
07
Czy przed przesłaniem rysunku technicznego powinni Państwo podpisać umowę o zachowaniu poufności?
Na życzenie podpisujemy dwustronną umowę o zachowaniu poufności przed otwarciem jakiegokolwiek pliku, dlatego najlepiej poprosić o nią w pierwszej wiadomości, przed przesłaniem rysunku technicznego.
08
Czy możecie wykonać części na zamówienie na podstawie plików CAD lub rysunków technicznych?
Tak — pracujemy z rysunkami technicznymi w formatach STEP, STP, IGES, IGS, X_T, DWG, DXF oraz zwymiarowanymi rysunkami PDF, bez konieczności konwersji po Państwa stronie. Sam zwymiarowany rysunek PDF wystarczy do wyceny, jeśli zawiera wymiary krytyczne, tolerancje i bazy odniesienia.
09
Skąd mam wiedzieć, że użyty materiał jest zgodny z moją specyfikacją?
Materiał kupujemy według gatunku i specyfikacji wskazanych na Państwa rysunku technicznym, a certyfikat hutniczy dotyczący tego zakupu wysyłamy wraz z częściami. Jeśli wymagają Państwo określonego rodzaju certyfikatu, należy wskazać go na rysunku technicznym, aby został uwzględniony w wycenie, zamiast zakładać, że zostanie dostarczony.
10
Jaki materiał wybrać, jeśli nie mam pewności?
Proszę przejść przez powyższy schemat doboru, zaczynając od zadań części — najpierw obciążenie, potem temperatura pracy, następnie oddziaływanie chemiczne i koszt — oraz porównać 2 lub 3 gatunki, które pozostaną w zestawieniu dopasowania. Jeśli 2 gatunki spełniają wymagania, zwykle rozstrzyga skrawalność, a nie cena półfabrykatu, ponieważ w małych i średnich partiach koszt godzin pracy maszyny przewyższa cenę pręta za kilogram. Jeśli wybór nadal nie jest oczywisty, proszę przesłać rysunek techniczny, a w odpowiedzi otrzymają Państwo zalecenie inżyniera oraz różnicę kosztów między rozważanymi materiałami.