Skontaktuj się z firmą Zhenling

Obróbka CNC polipropylenu (PP)
Usługi obróbki CNC polipropylenu (PP)
Możliwość obróbki polipropylenu ocenia się na podstawie wskazanego gatunku PP, stanu półfabrykatu, geometrii, wrażliwości na temperaturę, bazy odniesienia dla tolerancji oraz planu kontroli. Przebieg obróbki na maszynach o odpowiedniej liczbie osi, osiągalne tolerancje, przydatność do zastosowania, dokumentację i warunki dostawy potwierdza się na podstawie rzeczywistego rysunku technicznego i pisemnej oferty. Zapytanie o obróbkę CNC polipropylenu powinno określać gatunek PP, stan półfabrykatu, narażenie na temperaturę lub substancje chemiczne, geometrię oraz kryteria odbioru wymiarowego. W ofercie dotyczącej zatwierdzonej części należy zapisać proponowany przebieg procesu technologicznego, metodę pomiaru, zakres dostawy, wyłączenia, podstawę wyceny i harmonogram, a także wszystkie nierozstrzygnięte założenia dotyczące produkcji lub odbioru.
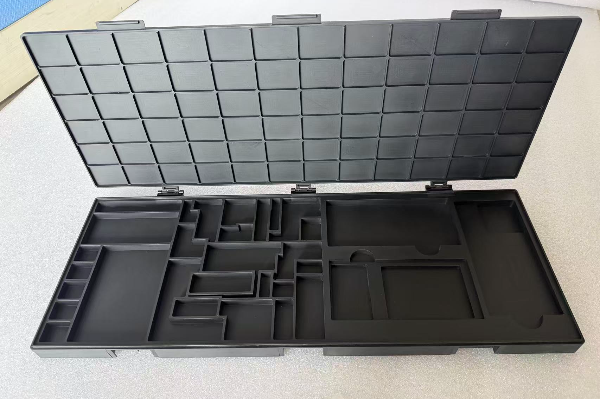
- WEDŁUG RYSUNKU Tolerancja potwierdzana w wycenie
- ZALEŻNIE OD GEOMETRII Stan ścianek
- 3/4/5 osi Frezarki i tokarki
- DLA KONKRETNEGO ZAMÓWIENIA DOKUMENTACJA
- 0,89–0,92 g/cm³ Gęstość PP
- DLA KONKRETNEGO ZAMÓWIENIA Dokumenty wymagane w miejscu dostawy
- 20 lat Obróbki CNC (od 2006 r.)
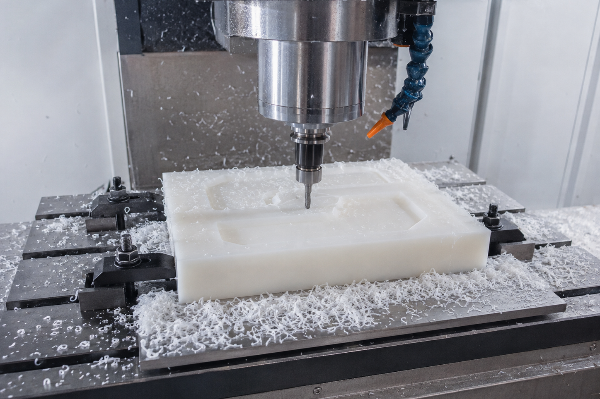
Wyzwania w obróbce CNC PP i sposoby ich rozwiązywania
Obróbka CNC polipropylenu polega na toczeniu lub frezowaniu półkrystalicznego termoplastu, będącego homopolimerem lub kopolimerem z rodziny poliolefin, w celu uzyskania gotowych części z polipropylenu zamiast wytwarzania ich metodą druku 3D lub formowania wtryskowego. Obróbka skrawaniem polipropylenu stawia zupełnie inne wyzwania niż obróbka stali, aluminium, a nawet wielu innych tworzyw sztucznych, dlatego wielu zakładom obróbki trudno jest wykonać zgodnie ze specyfikacją części dla branży chemicznej, zastosowań związanych z medycyną lub przemysłu półprzewodników.
Właściwości cieplne PP
Jedną z kluczowych właściwości polipropylenu jest stosunkowo niska temperatura topnienia: ok. 160 – 170 C. To znacznie mniej niż temperatura, przy której ciepło powstające podczas obróbki skrawaniem metalu zaczyna się nadmiernie gromadzić: w metalu nie stanowi to problemu, ale PP może się topić i przyklejać do narzędzia, jeśli prędkość wrzeciona, geometria narzędzia i przepływ chłodziwa nie są dostosowane do tak niskiej temperatury.
Rozwiń porównanie materiałów
W porównaniu z większością metali PP jest również miękki i ma małą sztywność. Praca narzędzia z prędkością odpowiednią dla metalu powoduje nadmierne nagrzewanie się w strefie skrawania, co prowadzi do przyklejania się materiału do narzędzia, odkształceń, powstawania długich, ciągliwych wiórów, słabego wykończenia powierzchni lub nadmiernych zadziorów zamiast czystej krawędzi. Ostre krawędzie skrawające o odpowiednim kącie natarcia pozwalają tego uniknąć.
Punkt odniesienia dla branży: parametry obróbki PP według rodzaju operacji
| Operacja | Prędkość obrotowa wrzeciona | Posuw / głębokość skrawania | Geometria narzędzia |
|---|---|---|---|
| Toczenie (tokarka) | 600–1 200 obr./min | 0,067–0,5 mm/obr., głębokość 1,5–2 mm | Kąt natarcia 0–5°, kąt wierzchołkowy 45–60° |
| Frezowanie / frezowanie kształtowe | 2 000–6 000 obr./min | Mała, stała grubość wióra | Duży dodatni kąt natarcia, ostra krawędź |
Warunki obróbki skrawaniem polipropylenu zależą od gatunku, postaci półfabrykatu, geometrii narzędzia, ilości ciepła, podparcia w przyrządzie mocującym oraz geometrii obrabianych cech. Proponowane zakresy parametrów procesu i tolerancje ustala się dla konkretnego zamówienia.
Uwaga dotycząca utrzymania czystości
Drobny pył i wióry PP wymagają uwagi także ze względu na porządek w zakładzie, a nie tylko jakość części: według OSHA pyły tworzyw sztucznych, w tym poliolefin takich jak PP, mogą utworzyć stężenie zdolne do wybuchu przy odpowiedniej wielkości cząstek, ich rozproszeniu i obecności źródła zapłonu, dlatego rutynowe usuwanie nagromadzonego pyłu jest standardową praktyką w każdym zakładzie, w którym on powstaje. Ten szczegół pracy na hali łatwo przeoczyć, jeśli obróbkę PP dołożono do procesu obejmującego dotąd wyłącznie metale, zamiast traktować go jako materiał, dla którego zakład ma już procedury utrzymania czystości.
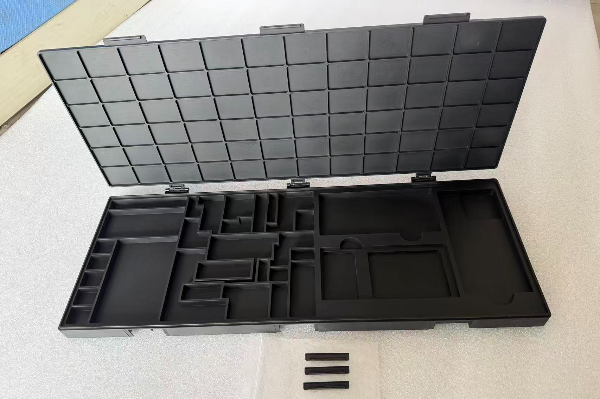
Wyjściowe parametry obróbki
Prędkość wrzeciona przy toczeniu i frezowaniu różni się mniej więcej o rząd wielkości — wynika to bezpośrednio z geometrii narzędzia i przedmiotu obrabianego, a nie z jednej uniwersalnej „prędkości dla PP”. Powyższe wartości stanowią punkt wyjścia dla standardowego PP w postaci homopolimeru lub kopolimeru; parametry gatunków z włóknem szklanym lub innymi dodatkami dostosowuje się do materiału podczas ustawiania procesu.
Zależność między prędkością a posuwem
Mimo to wiele zakładów obróbki błędnie rozumie jedną z tych zależności. Odruchowo traktuje się posuw i prędkość wrzeciona tak samo, choć w przypadku PP działają one w przeciwnych kierunkach: zwiększenie posuwu podnosi opór skrawania, natomiast wyższa prędkość wrzeciona — parametr, który szczególnie warto regulować — faktycznie go zmniejsza. W połączeniu z ostrą geometrią narzędzia o dużym dodatnim kącie natarcia (+9°) oraz delikatnym nadmuchem powietrza do chłodzenia (wystarczającym niemal zawsze) pozwala to utrzymać wąskie tolerancje polipropylenu bez odkształceń, gdy prędkość i posuw zostaną dostosowane do materiału.
Utrzymanie wąskich tolerancji
Podczas obróbki polipropylen może odkształcać się, nagrzewać i wracać do pierwotnego kształtu inaczej niż metal. W odniesieniu do przedstawionej części należy ocenić gatunek PP, stan półfabrykatu, geometrię ścianek, frez, podparcie, kontrolę temperatury, układ baz odniesienia i metodę pomiaru. Żaden ogólny zakres tolerancji ani anonimowy wynik obróbki nie stanowi dowodu możliwości wykonania zamówienia; wymagania odbiorowe określają rysunek techniczny i pisemna oferta.
Możliwości obróbki PP w Zhenling: wyposażenie, tolerancje i dobór procesu
Odpowiedni przebieg obróbki, osiągalną tolerancję, stan ścianek i metodę kontroli ocenia się dla przedstawionego gatunku PP i geometrii, a potwierdza wyłącznie w pisemnej ofercie.
Przegląd możliwości
Materiał
Gatunki PP będące homopolimerami i kopolimerami; dostępne są także warianty z napełniaczem w postaci włókna szklanego.
Procesy
Frezowanie i toczenie CNC na maszynach 3/4/5-osiowych oraz dodatkowe spawanie i obróbka wykończeniowa powierzchni.
Mocowanie przedmiotu obrabianego
Do prostych kształtów stosuje się miękkie szczęki, natomiast przy cienkich ściankach często korzystniejsze są specjalne przyrządy mocujące — zaciski próżniowe lub mechaniczne — które zapobiegają odkształceniom wywołanym zaciskiem.
| Rodzaj części | Zalecany proces | Typowa tolerancja | Najlepsze zastosowanie |
|---|---|---|---|
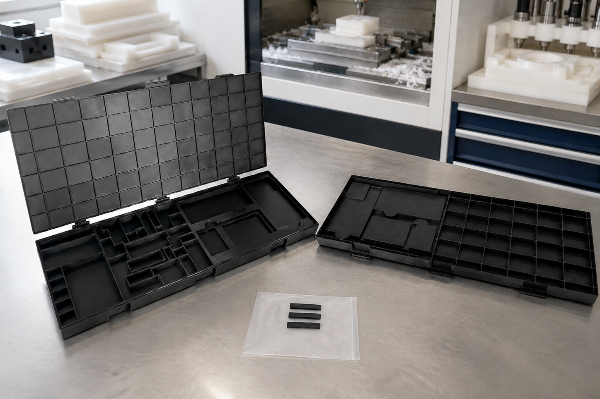
| Cienkościenne obudowy / tace | Frezowanie 3-osiowe i elementy zatrzaskowe | Według rysunku technicznego i oferty | Akcesoria do zbiorników, tace laboratoryjne |
| Części osiowo symetryczne (złączki, części zaworów) | Toczenie CNC | Według rysunku technicznego oraz oceny geometrii i metody pomiaru | Elementy zaworów i złączek do zbiorników chemicznych |
| Złożona geometria z wieloma powierzchniami | Frezowanie 4/5-osiowe | Według rysunku technicznego i oferty | Przyrządy i nośniki do produkcji półprzewodników |
Dokładność wymiarową PP sprawdza się podczas kontroli pierwszej sztuki i ponownie po zakończeniu partii — znana skłonność PP do niewielkich odkształceń (pełzania) pod obciążeniem jest uwzględniana w sposobie mocowania w procesie, a nie zauważana dopiero przy kontroli końcowej. Dobra stabilność wymiarowa PP zależy od odpowiedniego mocowania i oprzyrządowania, a nie od szczęścia — od tej samej dyscypliny precyzyjnej obróbki skrawaniem, którą stosujemy przy częściach metalowych.
Polipropylen a nylon, Delrin, HDPE i PTFE — wybór odpowiedniego tworzywa konstrukcyjnego
PP nie zawsze jest idealnym wyborem, a wybranie go z zestawienia „najwięcej tworzywa do frezowania CNC” bez uwzględnienia rzeczywistego zastosowania prowadzi do ponownego zamawiania niewłaściwego materiału. Niewielkie siły skrawania rzeczywiście ułatwiają jego obróbkę po ustaleniu parametrów — właśnie dlatego jest popularny. Poniżej porównujemy go z czterema innymi tworzywami nadającymi się do obróbki skrawaniem, o których porównanie klienci proszą nas najczęściej, używając opublikowanych danych fizycznych zamiast ocen „wysoka/średnia/niska”.
| Materiał | Gęstość (g/cm³) | Wytrzymałość na rozciąganie (MPa) | Udarność według Izoda (J/m) | Odporność chemiczna |
|---|---|---|---|---|
| Polipropylen (PP) | 0.89–0.92 | 25–40 | 20–100 | Doskonała odporność na kwasy, zasady i większość rozpuszczalników |
| Nylon (PA 6,6) | ~1.14 | 82 | 40–110 | Dobra, ale materiał pochłania wilgoć — w wilgotnych warunkach wymiary mogą się zmieniać |
| Poliacetal / Delrin (POM) | ~1.41 | 70 | 75–130 | Dobra odporność na rozpuszczalniki; małe tarcie, dobrze utrzymuje wąskie tolerancje |
| HDPE | ~0.95 | 15–40 | 20–210 | Najlepsza w swojej klasie odporność na kwasy, zasady i przemysłowe płyny procesowe |
| PTFE | ~2.15–2.2 | 10–40 | 160 | Wyjątkowa — odporność na niemal wszystkie substancje chemiczne |
Wytrzymałość na rozciąganie i udarność według Izoda pochodzą z jednego, spójnego opublikowanego źródła danych o właściwościach mechanicznych; gęstość — ze standardowych danych materiałowych. Pełny wykaz źródeł znajduje się poniżej w sekcji „Źródła”.
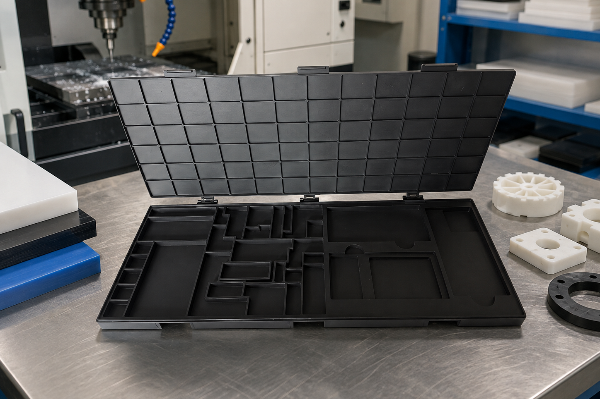
PP, HDPE, POM, nylon i PTFE różnią się odpornością chemiczną, sztywnością, reakcją na wilgoć, odpornością na zużycie i kosztem. Należy porównać konkretne gatunki pod kątem płynu roboczego, temperatury, obciążenia, stabilności wymiarowej i wymagań kontrolnych; bez danych dotyczących danego zastosowania żadnej alternatywy nie uznaje się za jedyny możliwy materiał.
Nie mają Państwo pewności, który materiał będzie odpowiedni do zastosowania?
Pobierz zestawienie możliwości obróbki PP i tolerancji (PDF)Zastosowania: zbiorniki chemiczne oraz części do branży półprzewodników i zastosowań powiązanych z medycyną
PP można rozważyć tam, gdzie znaczenie mają odporność chemiczna, mała gęstość lub zachowanie materiału przy obciążeniach zmęczeniowych. Poniższe trzy grupy zastosowań służą jako kontekst do zapytania ofertowego i nie stanowią twierdzenia o historii współpracy Zhenling z takimi klientami ani o posiadanych kwalifikacjach.
01
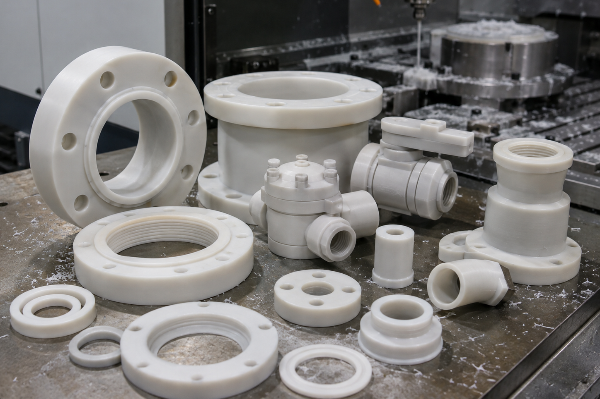
Elementy zbiorników chemicznych i instalacji procesowych
Złączki zaworowe, elementy wykładzin zbiorników oraz części przylegające do uszczelek lub uszczelnień (gdy część ma bezpośredni lub niemal bezpośredni kontakt z kwasami, zasadami bądź płynami procesowymi). W literaturze materiałoznawczej opublikowano obszerne dane o odporności chemicznej polipropylenu na szeroki zakres kwasów, zasad i rozpuszczalników, dlatego PP jest powszechnie stosowany w urządzeniach do uzdatniania wody i procesów chemicznych.
02
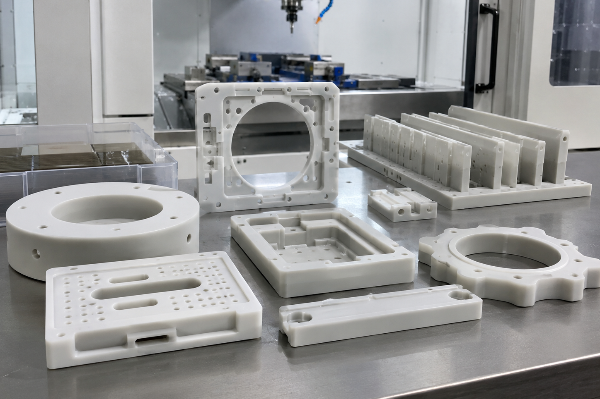
Ocena części do środowisk kontrolowanych
W przypadku przyrządów, nośników lub elementów przyrządów mocujących używanych w środowisku kontrolowanym nabywca musi określić wymagania dotyczące materiału, cząstek, czyszczenia i pakowania oraz odpowiedzialność za montaż końcowy. Ta strona nie zawiera twierdzenia, że Zhenling ma kwalifikacje do produkcji dla pomieszczeń czystych lub historię takiej produkcji.
03
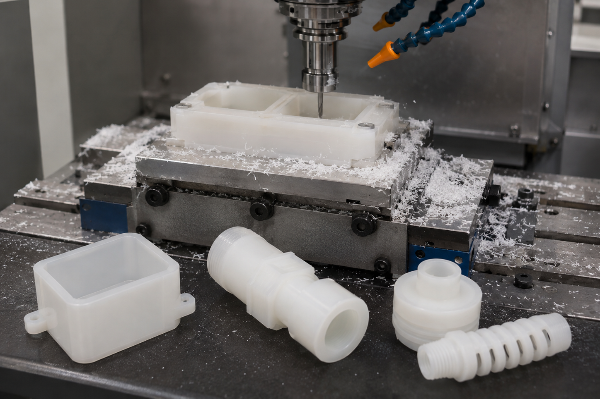
Komponenty do zastosowań powiązanych z medycyną
Ta strona nie zawiera twierdzenia, że Zhenling ma kwalifikacje do produkcji wyrobów medycznych. W przypadku każdego zastosowania podlegającego regulacjom nabywca musi określić zakres komponentu, dokumenty potwierdzające właściwości materiału, wymagania dotyczące systemu jakości, podmiot odpowiedzialny za walidację oraz kryteria dopuszczenia, zanim dostawca zostanie zatwierdzony.
Kwalifikacje i dokumentacja zamówienia
Normy wskazane na rysunku technicznym lub w zamówieniu określają wymagania techniczne; same w sobie nie potwierdzają certyfikacji Zhenling. Każdy certyfikat używany do kwalifikacji dostawcy musi wskazywać jego prawnego właściciela, zakład, zakres, numer i okres ważności, a dokumentację zamówienia dotyczącego PP potwierdza się w pisemnej ofercie.
OKREŚLONE PRZEZ NABYWCĘ
Wymagania miejsca dostawyWYMAGANIA ZAMÓWIENIA
Zakres rysunku technicznego i zamówieniaZAŁ. 2006
20 lat obróbki CNCPotrzebują Państwo dokumentów kwalifikacyjnych dotyczących konkretnego zamówienia do oceny zakupowej?
Napisz do naszego zespołu technicznego na WhatsApp
Przewodnik zakupowy: wycena, czas realizacji i proces kontroli jakości
Przed przesłaniem rysunku technicznego klienci najczęściej pytają o dwie kwestie: co wpływa na koszt i jak w praktyce przebiega proces od wyceny do dostawy.
Czynniki wpływające na cenę
Koszt obróbki polipropylenu w przeliczeniu na część zależy od geometrii, wielkości zamówienia, gatunku PP (standardowego lub wzmocnionego włóknem szklanym), wymaganej tolerancji oraz ewentualnego spawania lub obróbki wykończeniowej. Zhenling nie publikuje standardowego cennika, ponieważ czynniki te zbyt silnie oddziałują na siebie w naszym wewnętrznym procesie obróbki CNC, by stała stawka miała sens — ogólna cena katalogowa nie zawsze jest właściwa, gdy grubość ścianek i tolerancje tak bardzo różnią się między rysunkami, dlatego każda wycena opiera się na konkretnym rysunku technicznym.
Do 8× lżejszy
od stali pod względem gęstości — co rzeczywiście zmniejsza masę każdej przesyłki eksportowej, a do tego PP kosztuje mniej w przeliczeniu na kg materiału
Jak uniknąć najczęstszej przyczyny opóźnienia wyceny
Wycena obróbki PP może się opóźnić, gdy brakuje informacji o gatunku, stanie ścianek, bazach odniesienia dla tolerancji, progach ilościowych lub metodzie kontroli. Prosimy przekazać te dane wraz z rysunkiem technicznym; pisemna oferta potwierdzi ograniczenia i terminy dotyczące konkretnych cech części zamiast opierać się na uniwersalnych szacunkach tolerancji, grubości ścianek czy opóźnień.
Czas realizacji obróbki polipropylenu zależy od złożoności części i wielkości zamówienia oraz jest ustalany w ofercie, a nie podawany jako ogólny standard. Proces przebiega następująco:
- [01] Prześlij rysunek techniczny — wyślij nam model CAD lub rysunek techniczny, nawet jeśli jest jeszcze wstępny.
- [02] Ocena technologiczności projektu i wycena — przed przedstawieniem oferty identyfikujemy problemy związane z możliwością wykonania danej geometrii.
- [03] Próbka / pierwsza sztuka — przed produkcją partii pierwsza sztuka zostaje wysłana lub zweryfikowana.
- [04] Produkcja partii — wykonanie całego zamówienia na gotowe części przy użyciu tych samych przyrządów mocujących i parametrów, które zweryfikowano na etapie próbki.
Narzędzia do obróbki CNC polipropylenu (PP)
01
Dobór materiału
Porównaj właściwości i wybierz optymalny gatunek PP do wymagań konkretnego zastosowania.
Otwórz narzędzie
02
Kalkulator masy przesyłki
Oszacuj masę wysyłkową komponentów z PP po obróbce skrawaniem, aby lepiej zaplanować logistykę i koszty transportu.
Otwórz narzędzie
03
Weryfikator tolerancji
Sprawdź osiągalne tolerancje obróbki CNC części z polipropylenu na podstawie wytycznych normy ISO 2768.
Otwórz narzędzie
04
Lista kontrolna przygotowania zapytania ofertowego
Przed wysłaniem zapytania ofertowego na obróbkę PP upewnij się, że wszystkie rysunki techniczne i specyfikacje są kompletne.
Otwórz narzędzie
05
Parametry toczenia i frezowania
Sprawdź zalecane posuwy i prędkości wrzeciona dla wydajnego frezowania i toczenia CNC PP.
Otwórz narzędzie
Czy polipropylen nadaje się do obróbki skrawaniem?
Tak — PP można frezować i toczyć CNC konwencjonalnymi metodami, choć wymaga innych prędkości wrzeciona, oprzyrządowania oraz sposobu chłodzenia lub smarowania niż metal czy Delrin.
Jak obrabia się polipropylen — czy sprawia trudności?
Ten materiał potrafi sprawiać kłopoty, jeśli nie dobierze się właściwego narzędzia. Obrabianie go tak jak metalu nie przyniesie nic dobrego. Tępe narzędzie o małym kącie natarcia sprawi, że PP będzie przyklejał się do krawędzi skrawającej, miejscowo topił wzdłuż toru narzędzia i tworzył długie, ciągliwe wióry, które zakleszczą się przy odprowadzaniu zamiast opuszczać strefę skrawania tak jak zwinięte wióry metalowe. Po dobraniu prędkości skrawania, ostrych narzędzi o cienkiej krawędzi i dodatnim kącie natarcia oraz posuwu specjalnie do PP materiał obrabia się czysto i bez ciągłych problemów.
Jakie tolerancje można osiągnąć przy obróbce CNC części z PP?
Osiągalne tolerancje PP zależą od gatunku, stanu półfabrykatu, geometrii, grubości ścianek, podparcia w przyrządzie mocującym, układu baz odniesienia i metody pomiaru. Pisemna oferta potwierdza tolerancje poszczególnych cech i zakres kontroli dla przedstawionego rysunku technicznego.
Czym obróbka CNC tworzyw sztucznych różni się od obróbki metali?
Mniejsza sztywność wymaga zaplanowania mocowania, które ograniczy ugięcie wywołane zaciskiem, a niższa temperatura topnienia zmienia sposób kontroli ciepła i wiórów. Oprzyrządowanie, przebieg obróbki na dostępnych maszynach, mocowanie przedmiotu obrabianego i parametry procesu trzeba ocenić dla wskazanego gatunku, geometrii i ilości, zamiast przenosić je z ustawień stosowanych do stali.
Ile kosztuje obróbka skrawaniem części z PP?
Cenę ustalamy na podstawie wymiarów, złożoności kształtu, ilości, tolerancji i obróbki wykończeniowej — prosimy przesłać rysunek techniczny, aby otrzymać
indywidualną wycenę
Dlaczego zlecać obróbkę skrawaniem tworzyw na zewnątrz, skoro można przenieść produkcję do własnego zakładu?
Obróbka skrawaniem polipropylenu wymaga oprzyrządowania dostosowanego do materiału, odpowiedniego podparcia w przyrządzie mocującym oraz kontroli ciepła i wiórów. Dostawców należy porównywać na podstawie proponowanego przebiegu procesu technologicznego, dostępności maszyn, sposobu mocowania przedmiotu obrabianego, parametrów procesu, metody kontroli oraz danych potwierdzających możliwości wykonania części z konkretnego gatunku według danego rysunku technicznego; samo oznaczenie liczby osi maszyny nie dowodzi możliwości obróbki różnych materiałów.






