Skontaktuj się z firmą Zhenling

Części metalowe wykonywane na podstawie rysunku technicznego
Obróbka CNC w małych seriach: komponenty ciśnieniowe i do sterowania przepływem
- Kołnierze, korpusy zaworów, korki i rolki
- Gatunki stali węglowej, stopowej i nierdzewnej oraz stopów niklu i aluminium
- Toczenie, frezowanie, obróbka elektroerozyjna, szlifowanie i obróbka wieloosiowa
- Planowanie procesu i kontroli na podstawie rysunku technicznego
Obróbka CNC w małych seriach zaczyna się od rysunku technicznego części, gatunku materiału, wielkości zamówienia i zakresu kontroli. Ta strona opisuje analizę zapytań ofertowych dotyczących małych partii, bez przyjmowania jednej uniwersalnej granicy ilościowej. Zastosowania w zbiornikach ciśnieniowych, separacji ropy i gazu oraz sterowaniu przepływem stanowią kontekst zastosowania, a nie deklarację doświadczenia projektowego ani kwalifikacji Zhenling; odpowiedzialność za formowanie, spawanie i obróbkę skrawaniem należy potwierdzić dla zatwierdzonego zespołu. Zapytania o obróbkę CNC w małych seriach powinny określać liczbę sztuk, materiał, kompletność rysunku technicznego, przebieg procesu technologicznego, wymagania dotyczące kontroli oraz oczekiwany termin wyceny. Przebieg procesu i zakres pomiarów dla danego zamówienia należy potwierdzić na piśmie. Nierozstrzygnięte założenia dotyczące dokumentacji lub harmonogramu powinny pozostać wyraźnie wskazane.
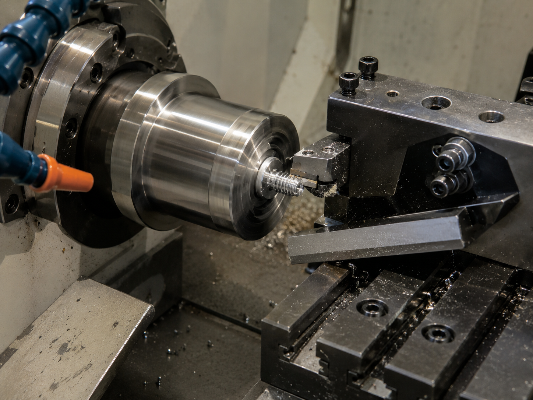
Zakres części
Komponenty metalowe wykonywane na podstawie rysunku technicznego
Kompletne części maszyn, kołnierze, rolki, rury gięte, korpusy zaworów, korki i detale o nietypowej geometrii.
Zakres materiałów
Od stali węglowej po stopy niklu
20#, 45#, Q235A, Q345D, 42CrMo, stale nierdzewne, C276, 904L i serie stopów aluminium.
Zakres obróbki skrawaniem
Od toczenia po obróbkę 5-osiową
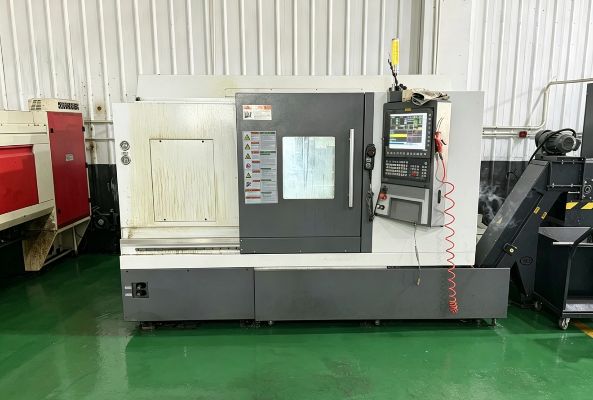
Tokarki CNC, frezarki, szlifierki, wytaczarki, wiertarki promieniowe, wycinarki drutowe EDM i centra wieloosiowe.
Prace zintegrowane
Obróbka skrawaniem, formowanie i spawanie
Zakład produkcyjny dysponuje także urządzeniami do cięcia blach nożycami, walcowania, prasowania, spawania łukiem krytym i spawania w osłonie gazu.
Określenie zamówienia
Przedziały ilościowe w jednym zapytaniu ofertowym
Warto podać jednocześnie liczby próbek oraz sztuk w partii pilotażowej i kolejnych partiach, aby planować przygotowanie produkcji, materiał i kontrolę na tej samej podstawie.
Kryteria odbioru
Najpierw cechy krytyczne
Przed wyceną należy wskazać funkcjonalne bazy odniesienia, tolerancje, dokumenty materiałowe i wymagane wyniki kontroli.
Przebieg procesu obróbki CNC w małych seriach zależnie od geometrii części
Przebieg procesu technologicznego dla każdej części obrabianej skrawaniem w małej serii ustalamy na podstawie jej geometrii, układu baz odniesienia, stanu materiału oraz operacji wymaganych po obróbce skrawaniem. Dzięki temu zamówienie na korpus zaworu nie jest traktowane jak zwykłe frezowanie, gdy o wyniku decydują powierzchnie uszczelniające, otwory, obróbka cieplna lub miejsca połączeń spawanych. Jeśli ogólne specyfikacje geometryczne wpływają na relacje między bazami odniesienia, w zapytaniu ofertowym trzeba wskazać właściwą rewizję ISO 22081 zamiast pozostawiać ją domyślną.
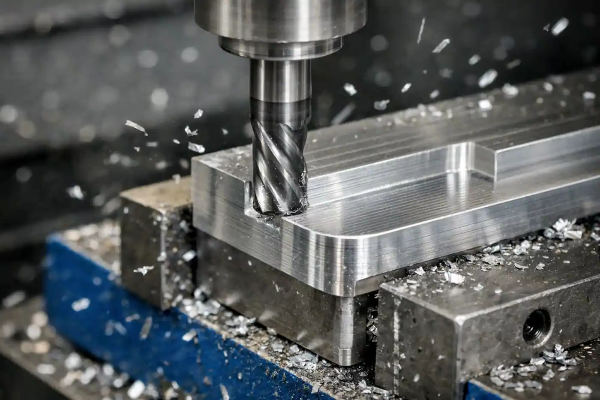
Części toczone i obrotowe
W przypadku kołnierzy, rolek, korków, wałów, stopni, otworów i elementów gwintowanych oceniamy sposób mocowania w uchwycie, współosiowość i naddatek materiału. Toczenie CNC można połączyć z frezowaniem lub wierceniem, jeśli otwory poprzeczne i płaskie powierzchnie należą do tego samego układu baz odniesienia.
Części pryzmatyczne i wielostronne
Korpusy zaworów, bloki rozdzielające, wsporniki i części o złożonej geometrii mogą wymagać frezowania lub obróbki wieloosiowej. Dla danego zamówienia należy potwierdzić dostępność maszyn, zakład produkcyjny, dostęp do obrabianych cech, sposób ustawienia i plan kontroli.
Elementy wycinane, szlifowane i wytaczane
Elektroerozyjne wycinanie drutowe CNC umożliwia wykonanie profili i trudno dostępnych cech wewnętrznych. Szlifierki CNC, wytaczarki CNC i wiertarki promieniowe CNC pozwalają z kolei uzyskać wymagane wykończenie lub dostęp tam, gdzie pojedyncze ustawienie do frezowania nie wystarcza.
Ocena możliwości wykonania części przed wyceną
- Rewizja rysunku technicznego oraz odpowiadający mu model CAD lub trójwymiarowy, jeśli jest dostępny.
- Gatunek i stan materiału, zasady dopuszczania zamienników oraz wymagania dotyczące identyfikowalności.
- Funkcjonalne bazy odniesienia, powierzchnie uszczelniające, pasowania, gwinty i punkty kontroli.
- Liczby sztuk w partii próbek, partii pilotażowej i kolejnych partiach produkcyjnych.
- Zakres obróbki cieplnej, formowania, spawania, nakładania powłok, czyszczenia i pakowania.
Zestawienie możliwości produkcyjnych i danych do zapytania ofertowego
| Rodzina części | Główne zagadnienia do analizy obróbki skrawaniem | Dane w zapytaniu ofertowym, które zapobiegają poprawkom |
|---|---|---|
| Kołnierze | Toczenie, rozstaw otworów na śruby, wzajemne położenie powierzchni czołowych i powierzchnia uszczelniająca | Klasa ciśnieniowa, gatunek materiału, otwór, kształt powierzchni czołowej i zakres dokumentacji |
| Korpusy zaworów | Bazy odniesienia na wielu powierzchniach, otwory wewnętrzne, kanały przepływowe i powierzchnie uszczelniające | Droga przepływu, otwory krytyczne, granica ciśnieniowa i plan kontroli |
| Korki i elementy zamykające | Gwint, stożek, geometria uszczelnienia i współosiowość | Dane części współpracującej, wymagania dotyczące sprawdzianu i stan powierzchni |
| Rolki | Wzajemne położenie czopów, bicie, stan powierzchni i dane do wyważenia | Gniazda łożysk, powierzchnia robocza, obciążenie i stan po montażu |
| Rury gięte | Naddatek na obróbkę skrawaniem przed formowaniem lub po nim | Stan po gięciu, przygotowanie końców, orientacja i zakres spawania |
| Zespoły nietypowe | Kolejność obróbki skrawaniem, formowania i spawania | Bazy odniesienia do montażu, punkty wstrzymania prac i osoba odpowiedzialna za odbiór końcowy |
Dobór gatunku metalu do warunków pracy
Dobór materiału wpływa na obciążenia podczas skrawania, trwałość narzędzi, ryzyko odkształceń, odporność na korozję, kolejność obróbki cieplnej i plan kontroli. Obrabiamy gatunek wskazany na zatwierdzonym rysunku technicznym lub analizujemy zamiennik dopuszczony przez nabywcę. Gdy dokumentacja materiałowa jest wymagana do zwolnienia partii, zapisujemy typ certyfikatu według EN 10204. Ogólne określenie „stal nierdzewna” nie wystarcza do zatwierdzenia półfabrykatu; wybór niewłaściwego gatunku jest błędem w zaopatrzeniu, a nie sposobem na uproszczenie obróbki skrawaniem.
Identyfikacja materiału
- Gatunek, norma i stan dostawy.
- Pręt, blacha, odkuwka, odlew lub półfabrykat dostarczony przez nabywcę.
- Ograniczenia dotyczące zatwierdzonej huty, pochodzenia lub gatunków równoważnych.
- Numer wytopu i wymagany certyfikat.
Warunki pracy
- Funkcja w granicy ciśnieniowej lub poza nią.
- Kontakt z medium, narażenie na korozję i temperaturę.
- Wymagania dotyczące twardości, zużycia i odporności zmęczeniowej.
- Spawanie, obróbka cieplna i kontrola po zakończeniu procesu.
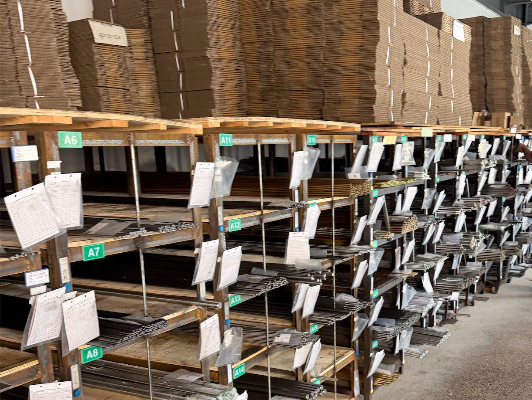
Dobór grupy materiałowej
Certyfikat materiałowy potwierdza tożsamość dostarczonego materiału, ale nie zastępuje wymagań funkcjonalnych określonych na rysunku technicznym. Przed prośbą o rekomendację gatunku użyj narzędzia doboru grupy materiałowej i certyfikacji, aby uporządkować dane o warunkach pracy.
ZESTAWIENIE SPECYFIKACJI
| Grupa materiałowa | Gatunki wymienione w opisie możliwości produkcyjnych klienta | Decyzja do zapytania ofertowego |
|---|---|---|
| Stal węglowa | 20# | Określ stan materiału, obróbkę cieplną i wymagania związane z pracą pod ciśnieniem. |
| Stal węglowa | 45# | Wskaż twardość, stan po końcowej obróbce skrawaniem i pasowania krytyczne. |
| Stal konstrukcyjna | Q235A | Określ, czy materiał ma mieć postać blachy czy pręta, przebieg spawania i zakres kontroli. |
| Stal niskostopowa | Q345D | Określ temperaturę pracy, wymagania dotyczące formowania i dokumentacji spawania. |
| Żaroodporna stal stopowa | 12CrMoV | Określ stan materiału oraz ewentualny punkt wstrzymania prac przy obróbce cieplnej. |
| Stal łożyskowa | GCr15 | Określ twardość, naddatek na szlifowanie i powierzchnię funkcjonalną. |
| Stal stopowa | 25CrMo | Wskaż wymagany stan wytrzymałościowy, klasę gwintu i cechy podlegające kontroli. |
| Stal stopowa | 42CrMo | Określ obróbkę cieplną, twardość i zakres obróbki skrawaniem po obróbce cieplnej. |
| Stal nierdzewna | 303, 304, 304L | Osobno określ wymagania dotyczące skrawalności, spawalności i odporności na korozję. |
| Stal nierdzewna | 316, 316L, 321 | Określ kontakt z medium, stan po spawaniu i wymagania dotyczące identyfikowalności. |
| Stopy niklu i stopy specjalne | C276, 904L i stopy na bazie niklu | Wskaż medium korozyjne, postać półfabrykatu i zakres dokumentacji materiałowej. |
| Aluminium | Serie stopów aluminium | Podaj dokładny stop, stan utwardzenia, wykończenie i wymagania estetyczne dotyczące powierzchni. |
Operacje dodatkowe i wymagania przy przekazaniu części
Przydatna wycena małej partii obejmuje operacje towarzyszące obróbce skrawaniem, a nie tylko czas pracy wrzeciona. Przy cięciu blach nożycami, walcowaniu, prasowaniu lub spawaniu należy określić proponowany przebieg procesu, kategorię sprzętu, dokumenty potwierdzające kwalifikacje, odpowiedzialność za operacje zlecane na zewnątrz i zakres kontroli. Jeśli struktura powierzchni decyduje o działaniu powierzchni funkcjonalnej, rysunek techniczny powinien wskazywać właściwe wymaganie ISO 21920, zamiast pozostawiać odbiór wykończenia na podstawie ogólnej uwagi.
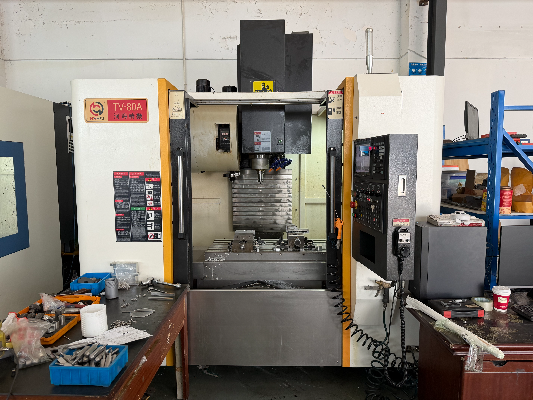
Przed obróbką skrawaniem
- Cięcie półfabrykatu i naddatek na obróbkę skrawaniem.
- Kolejność walcowania blachy, gięcia lub prasowania.
- Ocena odlewu, odkuwki lub spawanego półfabrykatu dostarczonego przez nabywcę.
- Stan po obróbce cieplnej i naddatek na końcową obróbkę skrawaniem.
Po obróbce skrawaniem
- Cechy wymagające szlifowania lub wycinania drutowego EDM wskazane w przebiegu procesu.
- Przygotowanie do spawania i bazy odniesienia do montażu.
- Ograniczenia dotyczące czyszczenia, znakowania i identyfikowalności.
- Ochrona powierzchni uszczelniających, gwintów i cech podlegających pomiarowi.
Granice zakresu prac na rysunku technicznym
SPECYFIKACJE| Wymaganie | Co należy określić | Dlaczego wpływa to na przebieg procesu |
|---|---|---|
| Wykończenie powierzchni | Powierzchnia funkcjonalna, powierzchnia widoczna i wymagane oznaczenie chropowatości | Wpływa na tor narzędzia, przejście wykończeniowe i metodę kontroli. |
| Stan krawędzi | Faza, promień, dopuszczalny zadzior i krawędź wymagająca ochrony | Zapobiega zmianie pasowania wskutek ogólnego polecenia usunięcia zadziorów. |
| Obróbka cieplna | Stan przed obróbką skrawaniem i po niej | Decyduje o naddatku, planowaniu odkształceń i końcowej kontroli twardości. |
| Spawanie | Złącze, zakres procedury, kolejność i punkt wstrzymania prac do kontroli | Wiąże bazy odniesienia używane podczas obróbki skrawaniem ze stanem po montażu. |
| Wykończenie zewnętrzne | System powłok, obszary maskowane i kryteria odbioru | Wpływa na wymiary, pakowanie i planowanie prac zlecanych na zewnątrz. |
Każdy proces dodatkowy musi być ujęty w rewizji zapytania ofertowego użytej do wyceny. Jeśli po cięciu materiału dodano nakładanie powłok, obróbkę cieplną lub badanie, koszt i harmonogram wymagają ponownej analizy.
Skok kosztu przy małej partii
W małej partii stały koszt przygotowania produkcji rozkłada się na mniej części, natomiast koszt materiału, czasu cyklu i kontroli dotyczy każdej sztuki. Należy porównywać pełny zatwierdzony zakres dla każdej rzeczywistej liczby sztuk, zamiast oczekiwać ceny właściwej dla dużej serii przy zamówieniu małej partii.
Oszacuj wpływ liczby sztuk, przygotowania produkcji i kontroli na koszt w kalkulatorze skoku kosztu małej partii →Dane do ustalenia ceny i czasu realizacji
Cena zależy od materiału, wykorzystania półfabrykatu, geometrii, liczby i czasu ustawień, czasu obróbki skrawaniem, narzędzi skrawających, zakresu kontroli, liczby sztuk, operacji dodatkowych i pakowania. Przy porównywaniu kosztów krótkich serii obrabianych CNC należy przyjąć te same dane wejściowe. Sama cena jednostkowa ukrywa różnice zakresu, dlatego oferty trzeba porównywać dla tej samej zatwierdzonej rewizji i tych samych kryteriów odbioru. Harmonogram i termin wykonania zależą od dostępności materiału, kolejności operacji, prac zlecanych na zewnątrz i zatwierdzenia przez nabywcę. Korzystności kosztowej nie da się ocenić, dopóki tych danych o czasie i kosztach nie porówna się na tej samej podstawie.
Pięć czynników wyceny, które warto rozpatrzyć osobno
| Czynnik | Dlaczego wpływa na koszt jednostkowy | Działanie nabywcy |
|---|---|---|
| Przygotowanie produkcji i przyrząd mocujący | Koszty programowania, mocowania przedmiotu obrabianego i sprawdzenia pierwszej sztuki rozkładają się na całą partię. | Podaj wszystkie realistyczne przedziały ilościowe w jednym zapytaniu. |
| Materiał i jego wykorzystanie | Gatunek, stan i wielkość półfabrykatu oraz stosunek masy materiału wyjściowego do masy gotowej części wpływają na koszt półfabrykatu. | Zatwierdź dokładny gatunek i każdy dopuszczalny zamiennik. |
| Geometria i dostęp do obróbki | Głębokie cechy, cienkie ścianki i liczne bazy odniesienia zwiększają liczbę ustawień lub czas obróbki wieloosiowej. | Wskaż cechy funkcjonalne i tam, gdzie to możliwe, dopuść swobodę w kształtowaniu pozostałej geometrii. |
| Kontrola | Wartości pomiarowe, identyfikowalność i punkty wstrzymania prac na potrzeby kontroli przez stronę trzecią poszerzają rzeczywisty zakres prac. | Wymień wymagane dokumenty przed wyceną. |
| Operacje dodatkowe | Obróbka cieplna, spawanie, nakładanie powłok i pakowanie ochronne wpływają na przebieg procesu. | Do wyceny podaj pełny wymagany stan przy przekazaniu części, a nie tylko wstępny zakres obróbki skrawaniem. |
Etapy harmonogramu pokazane osobno
Użyj kalkulatora czasu realizacji według etapów →| Etap | Warunek zatwierdzenia | Typowy czynnik wpływający na harmonogram |
|---|---|---|
| Analiza rysunku technicznego | Otrzymano rewizję, liczbę sztuk i kryteria odbioru | Brakujące oznaczenia lub sprzeczne dane w modelu |
| Analiza materiału | Zaakceptowano gatunek, stan i ograniczenia dotyczące źródła dostaw | Dostępność stopu specjalnego lub certyfikatu |
| Planowanie procesu | Ustalono kolejność obróbki skrawaniem, formowania, spawania i kontroli | Potrzeby dotyczące przyrządów mocujących, oprzyrządowania i operacji zlecanych na zewnątrz |
| Zatwierdzenie pierwszej sztuki | Sprawdzono uzgodnione cechy | Odpowiedź nabywcy na wyniki pomiarów lub pytania o odchylenia |
| Produkcja partii | Zatwierdzona rewizja i przebieg procesu pozostają bez zmian | Zmiana liczby sztuk lub rewizja projektu |
| Kontrola końcowa | Komplet dokumentów wymaganych w zamówieniu | Dodatkowe badania lub kontrola w obecności strony trzeciej |
| Pakowanie i wysyłka | Zatwierdzono zakres ochrony części, dokumentacji i wysyłki | Specjalne pakowanie i sposób transportu |
Zatwierdzanie jakości małych partii części metalowych
Kontrola jakości zaczyna się od uzgodnienia rysunku technicznego, materiału i kryteriów odbioru. Końcowy raport kontroli nie naprawi wyceny sporządzonej według niewłaściwej rewizji, błędnie przyjętego stanu materiału lub bez cechy decydującej o wytrzymałości na ciśnienie albo możliwości montażu.
01
Ustal rewizję.
Uzgodnij rysunek techniczny, model i uwagi o zmianach używane do planowania procesu.
02
Ustal materiał.
Zapisz gatunek, stan, ograniczenia dotyczące źródła dostaw i wymagane dokumenty materiałowe.
03
Ustal proces.
Określ kolejność obróbki skrawaniem, obróbki cieplnej, formowania, spawania i wykończenia.
04
Ustal kryteria odbioru.
Uzgodnij cechy krytyczne, bazy odniesienia, przyrządy pomiarowe, format raportu i osobę odpowiedzialną za zatwierdzenie.
05
Zatwierdź pierwszą sztukę.
Przed kontynuacją produkcji kolejnych partii przeanalizuj uzgodnione wyniki.
06
Zadbaj o stan części przy przekazaniu.
Chroń powierzchnie mierzone i uszczelniające oraz dołącz zatwierdzoną dokumentację do zamówienia.
ZAKRES CERTYFIKACJI
Zakres dotyczący zastosowań ciśnieniowych
Dostarczony opis wspomina o uprawnieniach związanych z CE i ASME. Nie należy się na nich opierać, dopóki dla tego zamówienia nie zostaną zweryfikowane podmiot uprawniony, zakład, numer certyfikatu, zakres i ważność.
DOKUMENTACJA
Identyfikowalność materiału
W przypadku dokumentacji materiałowej według EN 10204 przed zatwierdzeniem materiału należy określić wymagany typ certyfikatu i ewentualną weryfikację przez stronę trzecią. Powiązanie z numerem wytopu musi być widoczne od przyjęcia półfabrykatu przez obróbkę skrawaniem i kontrolę aż po dokumentację końcową.
Analiza rysunku technicznego i przebieg realizacji zamówienia
Proces obróbki skrawaniem w małej serii można wycenić dopiero wtedy, gdy rewizja rysunku technicznego, stan materiału, przedziały ilościowe i kryteria odbioru dotyczą tego samego zamówienia.
01
Prześlij aktualny pakiet zapytania ofertowego.
Dołącz rewizję rysunku technicznego, model, jeśli jest dostępny, materiał, liczby sztuk, cechy krytyczne, etap rozwoju produktu i oczekiwany termin dostawy.
02
Wyjaśnij otwarte kwestie techniczne.
Analizujemy geometrię, półfabrykat, dostęp do obróbki skrawaniem, bazy odniesienia, tolerancje, obróbkę cieplną, spawanie i zakres kontroli.
03
Otrzymaj pisemną wycenę.
Odpowiedź określa wycenioną rewizję, liczbę sztuk, granice procesu, dokumentację, harmonogram i warunki handlowe.
04
Zatwierdź uzgodnioną partię początkową.
Sposób zatwierdzenia pierwszej sztuki lub partii zapisuje się w zamówieniu, zamiast pozostawiać go domysłom.
05
Sprawdź dokumenty potwierdzające odbiór.
Wskazany przedstawiciel nabywcy rozstrzyga kwestie odchyleń i zezwala na kolejny etap produkcji.
06
Zakończ pakowanie i przekazanie.
Zakres ochrony części, dokumentacji i wysyłki wynika z zamówienia.
Kontrola czterech danych przed wyceną
Ta kontrola kompletności po stronie nabywcy pomaga uniknąć wielokrotnego wyjaśniania zapytania ofertowego. Wycena może przejść do analizy technicznej po ustaleniu czterech danych: przedziałów ilościowych zatwierdzonych do zamówienia, rewizji rysunku technicznego pod nadzorem zmian, stanu materiału i kryteriów odbioru.
| Punkt kontroli | Wymagane dane | Czemu zapobiega |
|---|---|---|
| Liczba sztuk | Liczby próbek oraz sztuk w partii pilotażowej i kolejnych partiach | Cenie jednostkowej obliczonej dla partii, której nabywca nie zamierza zamówić |
| Rewizja | Zgodne ze sobą rysunek techniczny, model i uwaga o zmianie | Rozbieżnościom geometrii i tolerancji podczas programowania |
| Materiał | Gatunek, stan, zasady dopuszczania zamienników i certyfikaty | Błędnym założeniom dotyczącym ceny półfabrykatu i czasu realizacji |
| Odbiór | Cechy krytyczne, dokumentacja i osoba odpowiedzialna za zatwierdzenie | Późnemu ustalaniu zakresu kontroli i sporom o wyniki bliskie granicy tolerancji |
Części obrabiane skrawaniem w zakładzie produkcyjnym Zhenling
Shanghai Zhenling Hardware Co., Ltd. powstała w 2006 roku, a jej fabryka znajduje się w powiecie Jiashan w prowincji Zhejiang. Zakład produkcyjny obejmuje teren o powierzchni 8 000 m² oraz halę o powierzchni 6 000 m² przeznaczoną do wytwarzania nietypowych części i zespołów metalowych na podstawie rysunków technicznych.
Założona w 2006 roku
Obróbka skrawaniem i produkcja części metalowych na zamówienie według rysunków technicznych lub próbek.
Teren o powierzchni 8 000 m²
Położony w powiecie Jiashan, w regionie przemysłowym delty Jangcy.
Hala o powierzchni 6 000 m²
Urządzenia do obróbki skrawaniem, formowania i spawania w tym samym zakładzie produkcyjnym.
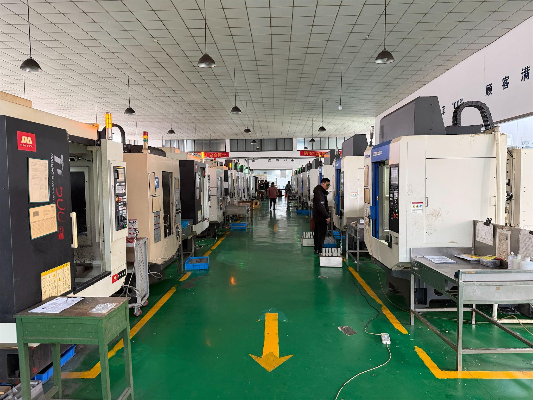
Wyposażenie hali produkcyjnej
Informacje o firmie dostarczone przez nią wymieniają urządzenia do toczenia, frezowania, szlifowania, wytaczania, wiercenia, wycinania drutowego EDM i obróbki wieloosiowej. Dla zamówienia należy potwierdzić konkretne maszyny, miejsce produkcji, ich dostępność i przebieg obróbki wielu powierzchni.
Narzędzia inżynierskie i do szacowania kosztów
Kalkulator skoku kosztu małej partii
Oblicz zmienne wpływające na koszt jednostkowy dla różnych przedziałów wielkości partii.
Otwórz narzędzie
Kontrola czterech danych przed wyceną
Przed wysłaniem zapytania ofertowego sprawdź dane dotyczące rysunku technicznego, materiału, liczby sztuk i odbioru.
Otwórz narzędzie
Narzędzie doboru grupy materiałowej i certyfikacji
Dopasuj gatunek materiału do normy i wymagań dotyczących dokumentacji określonych przez nabywcę.
Otwórz narzędzie
Kalkulator czasu realizacji według etapów
Oddziel i oszacuj etapy prac inżynierskich, obróbki skrawaniem i kontroli.
Otwórz narzędzie
PRZYGOTOWANIE WYCENY
Przygotuj na podstawie rysunku technicznego porównywalną wycenę obróbki CNC
Porównywalna wycena obróbki CNC powinna uwzględniać rysunek techniczny pod nadzorem zmian, model, jeśli jest dostępny, gatunek materiału, przedziały ilościowe, wymiary krytyczne, operacje dodatkowe, dokumentację kontroli i zakres pakowania. Zhenling oceni część pod kątem swoich możliwości obróbki skrawaniem, formowania i spawania oraz przedstawi zakres handlowy na piśmie.
Dokumentacja części
- Aktualny rysunek dwuwymiarowy i model
- Gatunek i stan materiału oraz zasady dopuszczania zamienników
- Liczby próbek oraz sztuk w partii pilotażowej i kolejnych partiach
- Krytyczne bazy odniesienia, pasowania, gwinty i powierzchnie uszczelniające
Kryteria odbioru
- Wymagania dotyczące tolerancji ogólnych i poszczególnych cech
- Zakres obróbki cieplnej, spawania i obróbki wykończeniowej
- Dokumentacja materiałowa, wymiarowa i potwierdzająca zgodność
- Dane dotyczące pakowania, wysyłki i osoby odpowiedzialnej za zatwierdzenie
Jaką liczbę sztuk uznaje się za małą serię w obróbce CNC?
Nie ma uniwersalnej granicy ilościowej. Ta strona dotyczy pojedynczych sztuk, partii pilotażowych i powtarzalnych partii mniejszych niż w ciągłej produkcji wielkoseryjnej. Pisemna wycena potwierdza, czy geometria części, przygotowanie produkcji, materiał, zakres kontroli i sposób zatwierdzania partii odpowiadają procesowi dla małych serii. Należy podać rzeczywiste liczby próbek oraz sztuk w partii pilotażowej i kolejnych partiach, aby każdy dostawca wycenił ten sam scenariusz zamówienia.
Dlaczego koszt jednostkowy małej partii jest wyższy?
Koszty programowania, przygotowania przyrządu mocującego, ustawienia maszyny i kontroli pierwszej sztuki rozkładają się na mniej części, podczas gdy koszt materiału, czasu cyklu i kontroli dotyczy każdej sztuki. Warto podać kilka realistycznych przedziałów ilościowych, aby wycena pokazała, jak rozkładają się te koszty stałe. Należy porównywać cały zatwierdzony zakres, a nie tylko cenę jednostkową, ponieważ oferty mogą różnić się wymaganiami dotyczącymi certyfikatów, kontroli i operacji dodatkowych.
Czy obróbka skrawaniem w małych ilościach i obróbka CNC małych partii oznaczają to samo?
Zakresy tych pojęć się pokrywają, ale nabywcy używają ich w różny sposób. Przydatną definicję produkcji małoseryjnej lub obróbki CNC małych partii tworzą: liczba sztuk zatwierdzona do zamówienia, przewidywany sposób ponawiania zamówień, przebieg przygotowania produkcji i zakres kontroli zapisane w wycenie. Sama nazwa nie określa tolerancji, minimalnej wielkości zamówienia, czasu realizacji ani pakietu dokumentów; warunki te pozostają częścią pisemnych ustaleń handlowych.
Czy Zhenling może obrabiać skrawaniem komponenty utrzymujące ciśnienie?
Dostarczony opis wymienia kołnierze, korpusy zaworów, korki i komponenty zbiorników ciśnieniowych oraz uprawnienia związane z CE i ASME. Na uprawnieniu nie należy się opierać, dopóki nie zostaną zweryfikowane jego podmiot uprawniony, zakład, numer, zakres, ważność i zastosowanie do danego zamówienia.
Jak potwierdza się czas realizacji zamówienia małej partii?
Harmonogram powstaje na podstawie analizy rysunku technicznego, dostępności materiału, planowania procesu, zatwierdzenia pierwszej sztuki, obróbki skrawaniem partii, operacji dodatkowych, kontroli i zakresu wysyłki. Po skompletowaniu tych danych każdy etap jest określany w pisemnej wycenie.
Czy Zhenling przyjmuje zlecenia na obróbkę pojedynczych sztuk?
Ta strona dotyczy zapytań o obróbkę CNC pojedynczych sztuk i małych ilości, ale nie deklaruje uniwersalnej minimalnej wielkości zamówienia. Należy przesłać rysunek techniczny, materiał i liczbę sztuk, aby zespół mógł potwierdzić możliwość wykonania i warunki handlowe.
Jakie materiały można obrabiać w małych seriach?
Wykaz materiałów, z których Zhenling może wykonywać części, obejmuje 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo, 42CrMo, 303, 304, 304L, 316, 316L, 321, C276, 904L, stopy na bazie niklu oraz serie stopów aluminium. Dokładny gatunek i stan dostawy potwierdza się przed wydaniem półfabrykatu.
Jakie dokumenty dotyczące kontroli i materiału można zamówić?
W zapytaniu ofertowym należy wskazać wymagany certyfikat materiałowy, raport z wynikami pomiarów, dokument potwierdzający zgodność, dokumentację obróbki cieplnej, dokumentację spawania lub punkt kontroli z udziałem strony trzeciej. Dostępność, format i zakres odpowiedzialności potwierdza się w ofercie, zamiast zakładać, że dokumenty te wchodzą w skład standardowego pakietu.
Co powinno znaleźć się w zapytaniu ofertowym?
Należy dołączyć rysunek techniczny z kontrolą wersji, odpowiadający mu model, jeśli jest dostępny, przedziały ilościowe, gatunek i stan materiału, cechy krytyczne, blok tolerancji ogólnych, operacje dodatkowe, dokumentację kontroli, wymagania dotyczące pakowania oraz informacje o oczekiwanej dostawie. Nasz RFQ Readiness Check tworzy na podstawie tej listy zestawienie gotowe do skopiowania.






