Skontaktuj się z firmą Zhenling

OŚ: Z-HT.101
Usługi obróbki cieplnej metalowych części obrabianych skrawaniem | Zhenling
Obróbka cieplna daje najlepsze rezultaty, gdy przekazanie części między etapami jest ustalone, zanim założenia dotyczące stanu materiału, geometrii lub wykończenia doprowadzą do konieczności poprawek. Tak Zhenling podchodzi do wstępnej wyceny części poddawanych obróbce cieplnej. Zapytania o usługi obróbki cieplnej powinny określać materiał, stan wyjściowy, konkretny proces, docelową twardość, wymagane protokoły badań, dopuszczalne odkształcenia oraz zakres odpowiedzialności. Nierozstrzygnięte kwestie powinny pozostać widoczne. Możliwości wykonawcze, dokumentacja i terminy stają się ustaleniami dotyczącymi konkretnego zamówienia dopiero wtedy, gdy rozstrzyga je pisemna oferta.
- Termin przedstawienia oferty potwierdzany po analizie zapytania
- Termin wykonania prototypu potwierdzany w ofercie
- Akceptujemy pliki STEP, IGES i PDF
- Minimalna ilość potwierdzana w ofercie
- Zakres ustalony na piśmie
Nasza praca zaczyna się od rysunku technicznego. Pisemna oferta określa proponowany przebieg procesu technologicznego, wykonawcę, uwzględnione operacje dodatkowe, wymagane badania i podmiot odpowiedzialny za odbiór, zanim półfabrykaty lub części zostaną przekazane dalej.
Jeżeli zawarto umowę o poufności, reguluje ona postępowanie z plikami CAD, danymi projektowymi oraz sposób ich przekazywania w zakresie objętym tą umową.
DATA.01
Firma działa od 2006 roku
Wieloletnia działalność w zakresie produkcji metalowych części na zamówienie
DATA.02
Zakład o powierzchni 8 000 m²
Baza produkcyjna w Jiashan, w prowincji Zhejiang
DATA.03
Hala produkcyjna o powierzchni 6 000 m²
Przestrzeń do obróbki skrawaniem, kształtowania i spawania
DATA.04
3-, 4- i 5-osiowe
Typy centrów obróbczych deklarowane przez Zhenling
DATA.05
ZALEŻNIE OD ZAMÓWIENIA
Miejsce dostawy i dokumenty eksportowe potwierdzane w pisemnej ofercie
DATA.06
BEZ DEKLARACJI
Nie deklarujemy produkcji zbiorników ciśnieniowych; możliwości i kwalifikacje należy zweryfikować dla konkretnego zamówienia
Możliwości planowania obróbki cieplnej części obrabianych skrawaniem
Planowanie jakości zaczyna się przed cyklem obróbki cieplnej. Zhenling produkuje komponenty według rysunków klienta oraz koordynuje obróbkę skrawaniem, obróbkę cieplną, prostowanie, czyszczenie, szlifowanie, nakładanie powłok i kontrolę końcową, jeśli operacje te wchodzą w zakres zamówienia.
Przy analizie rysunku technicznego kierujemy się zasadą zawartą w ISO 15787:2016: wymagany stan końcowy po obróbce cieplnej powinien być określony w dokumentacji technicznej objętej nadzorem nad zmianami.[4] Niejednoznaczny wymiar bliski wartości granicznej stwarza ryzyko odrzucenia części, ponieważ temperatura, sposób podparcia i niepewność pomiaru mogą wpłynąć na wykazany wynik.
Części kierowane do analizy
ZAKRES // OKREŚLONY- Kołnierze, rolki, korpusy zaworów i zaślepki
- Komponenty rur giętych i elementy pracujące pod ciśnieniem
- Części wałopodobne, pierścienie, otwory i powierzchnie czołowe obrabiane skrawaniem
- Odkuwki i odlewy wymagające końcowej obróbki skrawaniem
- Części maszyn wykonywane na zamówienie według rysunku technicznego lub próbki
- Zespoły spawane, dla których obowiązujące wymagania zamówienia przewidują obróbkę po spawaniu
- Części urządzeń przemysłowych i ciężkich maszyn z kryteriami odbioru określonymi na rysunku technicznym
W ramach usługi doradzamy przy doborze materiału, ocenie jego skrawalności oraz przekazywaniu części między obróbką skrawaniem a obróbką cieplną. O przebiegu obróbki cieplnej i odbiorze gotowego komponentu decydują specyfikacja klienta oraz obowiązujące wymagania branżowe.
Kolejność analizy
4 ETAPY01
Analiza rysunku technicznego i oznaczeń
Pracujemy na rysunkach technicznych w formatach STEP, IGES i PDF. Podczas analizy sprawdzamy obowiązującą rewizję, oznaczenie materiału, stan materiału przy przyjęciu, docelowe właściwości, miejsce badania, wymiary końcowe i późniejsze operacje.
02
Analiza kolejności obróbki skrawaniem
Obróbkę zgrubną, pośrednie odprężanie, jeśli wymaga go obowiązujący przebieg procesu technologicznego, obróbkę cieplną, prostowanie, obróbkę wykończeniową i kontrolę planujemy z uwzględnieniem konkretnej części, a nie jako odrębne pozycje zakupowe.
03
Określenie zakresu oferty
Po analizie zapytania ofertowego pisemna oferta potwierdza termin odpowiedzi, uwzględnione prace, dane i materiały dostarczane przez kupującego, prace wyceniane oddzielnie oraz kwestie techniczne wymagające rozstrzygnięcia przed zatwierdzeniem do realizacji.
04
Rozpoczęcie od małej serii
Minimalna ilość, możliwość analizy pojedynczej części oraz dostępność próbki lub pierwszej sztuki są potwierdzane w pisemnej ofercie przed produkcją seryjną.
Porównanie dostawców
Kupujący porównujący firmy zajmujące się obróbką cieplną, usługi obróbki cieplnej stali lub usługi obróbki cieplnej części obrabianych skrawaniem powinni porównywać pełny zakres prac od obróbki skrawaniem do odbioru, a nie samą nazwę procesu.
Ukryte wąskie gardło
Odkształcenie nie zawsze powstaje w piecu. Naprężenia własne po wcześniejszych operacjach produkcyjnych mogą się uwolnić podczas obróbki cieplnej. Jeśli oferta obejmuje proces dopiero od przyjęcia części do pieca, może pominąć wcześniejszą przyczynę odkształcenia oraz późniejszą konieczność usunięcia naddatku z określonego elementu geometrycznego.
SYS_MAT // 031
Materiały, stan wyjściowy i docelowe właściwości
Mamy doświadczenie w obróbce skrawaniem stali węglowych i stopowych, stali nierdzewnych, stopów na bazie niklu oraz stopów aluminium; o przebiegu obróbki cieplnej w danym zamówieniu decydują właściwości materiału i geometria przekroju, a ogólne określenie „stal” lub „aluminium” nie wystarcza. Zhenling może wskazać ryzyka związane ze stanem materiału i przekazaniem części między etapami, lecz rozstrzygająca pozostaje specyfikacja klienta, a stan materiału przy przyjęciu musi być określony. ISO 4885:2026 zawiera aktualną terminologię obróbki cieplnej materiałów żelaznych; nie zastępuje wymagań dotyczących konkretnego zamówienia.[3]
Analiza przebiegu obróbki cieplnej
Nazwa procesu jest tylko punktem wyjścia; samo określenie procesu nie definiuje całej usługi, dlatego analiza i oferta muszą rozstrzygnąć kwestie materiału, geometrii, urządzeń, badań i dokumentacji dla konkretnego zamówienia. Hartowanie, wyżarzanie, odprężanie, utwardzanie powierzchniowe, nawęglanie, azotowanie, węgloazotowanie, obróbka cieplna w próżni, obróbka kriogeniczna i obróbka cieplna po spawaniu wymagają rozstrzygnięcia różnych kwestii. ISO 20431:2023 określa wymagania i zalecenia dotyczące kontroli jakości części przemysłowych oraz zakładów obróbki cieplnej; właściwy zakres wykonania i wymaganej dokumentacji nadal trzeba określić dla danego zamówienia.[5]
Docelowe właściwości i cel badań
Usługi obróbki cieplnej metali mogą obejmować różne procesy. Każdy proces obróbki cieplnej ma własne wymagania odbiorowe, dlatego zapytanie dotyczące obróbki cieplnej metalu musi określać wymaganą właściwość i sposób odbioru, zamiast opierać się na ogólnym opisie dostawcy. Jeśli zapytanie ofertowe dotyczy hartowania metalu, zamówienie powinno odróżniać wymagania dla powierzchni od właściwości rdzenia oraz wskazywać właściwe badanie metalurgiczne.
Parametry określone w specyfikacji
Obróbka cieplna w próżni, kontrolowane nagrzewanie i chłodzenie lub cykl lutowania twardego mogą mieć znaczenie tylko wtedy, gdy wymaga ich rysunek techniczny, norma materiałowa lub specyfikacja klienta. Wymagania te należy ująć w zapytaniu ofertowym; ich wymienienie tutaj nie określa miejsca wykonania ani możliwości pieca.
Wymagania kupującego do określenia
Docelowa twardość lub właściwości mechaniczne po końcowym odpuszczaniu
Zakres do potwierdzenia na piśmie
Stan materiału, sposób hartowania, ograniczanie odkształceń, plan badań i obróbka wykończeniowa
Wymagania kupującego do określenia
Zmiękczenie, poprawa skrawalności, uzyskanie określonej struktury lub przygotowanie do dalszego procesu
Zakres do potwierdzenia na piśmie
Właściwa specyfikacja, stan wyjściowy i stan wymagany na kolejnym etapie
Wymagania kupującego do określenia
Ograniczenie wpływu wcześniejszej obróbki przed krytycznymi operacjami wykończeniowymi
Zakres do potwierdzenia na piśmie
Etap procesu, bazy odniesienia, stan półfabrykatu i elementy geometryczne mierzone później
Wymagania kupującego do określenia
Twardość powierzchniowa przy określonych wymaganiach dotyczących rdzenia i głębokości warstwy
Zakres do potwierdzenia na piśmie
Maskowanie, definicja głębokości efektywnej lub całkowitej, przekrój do badań i kryteria odbioru
Wymagania kupującego do określenia
Wymagany stan właściwości odpowiedniego układu stopowego
Zakres do potwierdzenia na piśmie
Stop i stan umocnienia, podparcie części, sposób chłodzenia i kontrola po cyklu
Wymagania kupującego do określenia
Kontrola reakcji powierzchniowych lub atmosfera określona w specyfikacji
Zakres do potwierdzenia na piśmie
Miejsce wykonania, klasa pieca próżniowego, czystość, sposób załadunku i dokumentacja
Ceny, czas realizacji i pełny zakres prac do odbioru
Wycena części poddawanych obróbce cieplnej zależy od szczegółów rysunku technicznego i zamówienia. Stan materiału, geometria, ilość, przebieg obróbki, maskowanie i załadunek, prostowanie i czyszczenie po obróbce, procedury badań, operacje wykończeniowe, wymagana dokumentacja i czas realizacji wpływają zarówno na zakres, jak i cenę.
Trzy warstwy oferty
Dane do wyceny
Dane do zamówienia obejmują rewizję rysunku technicznego i stan materiału przy przyjęciu, a także docelowe właściwości, miejsce ich uzyskania, ilość, wymagany proces i stan po końcowej obróbce skrawaniem.
Zakres oferty
Pisemny zakres określa wykonawcę, przebieg procesu technologicznego, uwzględnione operacje dodatkowe, elementy dostarczane przez kupującego, ceny za odrębne prace i warunki wprowadzania zmian.
Dokumentacja do odbioru
Dokumentacja dla danego zamówienia określa wyniki badań i pomiarów wymiarów, zapisy zapewniające identyfikowalność, tryb postępowania z odstępstwami oraz podmiot uprawniony do odbioru części.
Porównanie ofert
Rzetelne porównanie opiera się na tej samej rewizji rysunku technicznego, tym samym stanie materiału, tych samych kryteriach odbioru i tym samym pakiecie dokumentów odbiorowych u wszystkich dostawców.
Niska cena samej obróbki cieplnej nie musi oznaczać najniższego kosztu części gotowej do odbioru. Jeśli pominięto obróbkę wykończeniową, sporządzenie dokumentacji lub badania, kupującego mogą czekać dodatkowe prace i opóźnienie na etapie odbioru.
Ustalenie harmonogramu
Po zatwierdzeniu rysunku technicznego pisemna oferta potwierdza termin wykonania prototypu i osobno określa czas obróbki cieplnej, badań zewnętrznych, obróbki wykończeniowej, transportu oraz ewentualnej realizacji przyspieszonej.
Definicja badań, dokumentacja i kontrola odbioru
Kontrola jakości wymaga wyniku badania, który można jednoznacznie zinterpretować. Metoda, stan powierzchni, geometria, zakres wymaganych właściwości i miejsce pomiaru muszą odpowiadać elementowi geometrycznemu lub partii objętej decyzją o odbiorze.
CTRL // MENU
Warunki odbioru na podstawie pomiaru twardości metodą Rockwella
- W obowiązujących wymaganiach należy wskazać skalę Rockwella i właściwą metodę, na przykład ISO 6508 lub ASTM E18.
- Miejsce badania należy wybrać na powierzchni i w obszarze o geometrii odpowiedniej dla wybranej metody.
- Należy określić, czy wynik dotyczy punktu, strefy, próbki, części czy partii.
- Przed badaniem należy ustalić sposób odczytu lub plan pobierania próbek oraz zasadę odbioru.
- Tam, gdzie jest to wymagane, wyniki należy powiązać z numerem części, rewizją, identyfikacją materiału i partii materiału oraz partią obróbki cieplnej.
Pojedynczy pomiar twardości nie musi być reprezentatywny dla całej części lub partii. Zamówienie musi określać miejsce badania, liczbę wyników stanowiących podstawę odbioru oraz osobę uprawnioną do zatwierdzenia odstępstwa.
Weryfikacja zakresu certyfikacji
Oznaczenia certyfikacji nie określają, który zakład lub proces są nią objęte, a certyfikat nie zastępuje zakresu ustalonego dla konkretnego zamówienia. Logo certyfikacji nie dowodzi samo w sobie, że zakład specjalizuje się w wymaganym procesie, dlatego należy sprawdzić podmiot prawny, fizyczną lokalizację zakładu, zakres procesów lub listy kontrolnej, ważność certyfikacji, rodzinę stopów i jej zastosowanie do programu klienta.
System zarządzania jakością może wymagać nadzorowanych zapisów procesowych i kontroli zmian, ale sam w sobie nie certyfikuje każdego procesu, zakładu ani części; zgodność nadal zależy od właściwego zakresu, wymagań dotyczących obróbki cieplnej i zaakceptowanej dokumentacji odbiorowej.
Zastosowanie do zamówienia
CQI-9 należy ująć w zapytaniu ofertowym, gdy klient lub program z branży motoryzacyjnej wymaga takiej oceny systemu obróbki cieplnej. Zakres Nadcap sprawdza się, gdy program lotniczy wymaga odpowiedniej akredytacji procesu specjalnego. Żadne z tych oznaczeń nie zastępuje określenia badań i warunków odbioru dla konkretnego zamówienia.[7]
Pakiet dokumentów odbiorowych
Certyfikat nie może zastąpić zdefiniowanego zakresu. Dokumentacja odbiorowa musi wskazywać, co potwierdza, jakiej części lub partii dotyczy oraz na jakiej podstawie jest akceptowana.
Ryzyko przy odbiorze
Ryzyko przy odbiorze rośnie, ponieważ sama wartość twardości nie pozwala powiązać miejsca badania z kryteriami odbioru. Zhenling dąży do rozstrzygnięcia tych otwartych kwestii w pisemnych ustaleniach zamówienia, zanim wynik zostanie użyty przy odbiorze.
Łańcuch odpowiedzialności od specyfikacji do odbioru pod kontrolą kupującego
Uwaga techniczna Zhenling — Łańcuch odpowiedzialności od specyfikacji do odbioru pod kontrolą kupującego: kupujący, OEM lub właściwy organ techniczny zachowuje kontrolę nad specyfikacją, odstępstwami i odbiorem końcowym; Zhenling analizuje wykonalność, ryzyka przy przekazywaniu części między etapami, zakres oferty oraz nieustalone obowiązki przed odbiorem. ISO 15787:2016 potwierdza zasadę, że wymagany stan końcowy powinien być określony w dokumentacji technicznej objętej nadzorem nad zmianami.[4]
PLANSZA 1 / 3
01
Ustal podmiot uprawniony i obowiązującą rewizję.
Należy wskazać kupującego, OEM lub właściwy organ techniczny oraz obowiązujące rewizje rysunku technicznego i specyfikacji.
02
Określ materiał i docelowe właściwości.
Należy sprawdzić gatunek, stan materiału przy przyjęciu, docelowe właściwości, ich wymaganą lokalizację, definicję badania i wymagania właściwe dla klienta.
03
Zaplanuj geometrię i kolejność operacji.
Należy wskazać zmiany przekroju, sposób wyznaczenia baz odniesienia, źródła naprężeń własnych, naddatek na obróbkę skrawaniem i operacje po obróbce cieplnej.
04
Wskaż wykonawcę i obowiązujące wymagania.
Należy potwierdzić wykonawcę, miejsce wykonania, proces obróbki cieplnej, wymagania dotyczące pieca lub atmosfery oraz ewentualną ocenę procesu specjalnego wymaganą przez klienta.
05
Ustal badania i kryteria odbioru.
Należy potwierdzić metodę, przydatność powierzchni i geometrii, skalę, miejsce badania, sposób pobierania próbek, kryteria odbioru, wymiary i wymaganą dokumentację.
06
Zatwierdź cały przebieg procesu.
Należy potwierdzić końcową obróbkę skrawaniem, nakładanie powłok, pakowanie, tryb zatwierdzania odstępstw oraz podmiot odpowiedzialny za odbiór końcowy.
Niezgodności dotyczące przekazywania części między etapami i zakresu odpowiedzialności traktujemy jako kwestie do rozstrzygnięcia w pisemnej ofercie. Nie przejmujemy uprawnień projektowych klienta; sugestie dostawcy mogą pomóc w podjęciu decyzji, ale nie mogą jednostronnie zmienić rysunku technicznego objętego nadzorem nad zmianami, zastąpić materiału innym ani zatwierdzić odstępstwa.
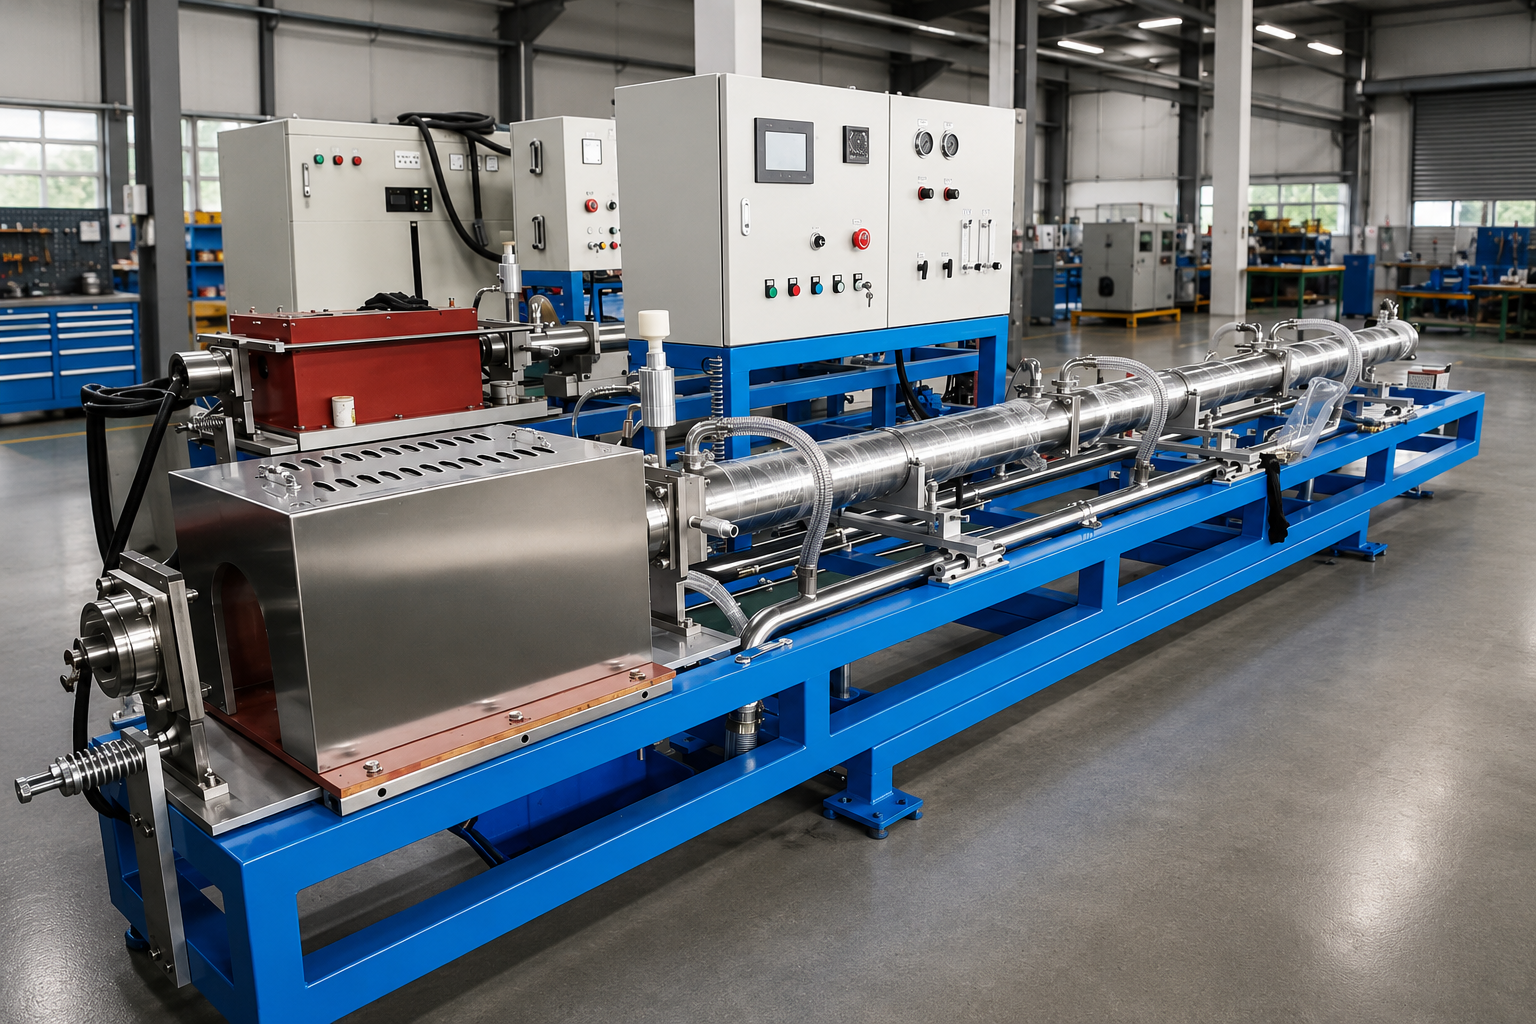
Działania produkcyjne ograniczające ryzyko późnych niespodzianek
Sposób wyznaczenia baz odniesienia
DECYZJA PRZED OBRÓBKĄ CIEPLNĄ
Wskazać powierzchnie zachowywane podczas obróbki zgrubnej, obróbki cieplnej i obróbki wykończeniowej
KORZYŚĆ PRZY ODBIORZE
Wymiary odnoszą się ponownie do tego samego układu baz
Symetria i przekrój
DECYZJA PRZED OBRÓBKĄ CIEPLNĄ
Wskazać nierównomierny rozkład masy i jednostronne usuwanie materiału
KORZYŚĆ PRZY ODBIORZE
Ukierunkowuje analizę podparcia i obróbki wykończeniowej
Miejsce badania
DECYZJA PRZED OBRÓBKĄ CIEPLNĄ
Wybrać odpowiednią powierzchnię powiązaną ze strefą, w której wymagana jest dana właściwość
KORZYŚĆ PRZY ODBIORZE
Zapobiega oparciu odbioru na niereprezentatywnym wyniku pomiaru
Nadzór nad zmianami
DECYZJA PRZED OBRÓBKĄ CIEPLNĄ
Określić, co wymaga pisemnego zatwierdzenia
KORZYŚĆ PRZY ODBIORZE
Zapewnia zgodność wycenionego przebiegu procesu z przebiegiem zaakceptowanym
Analiza części i przebiegu procesu według rysunku technicznego
Według informacji przekazanych przez firmę prowadzi ona działalność od 2006 roku w zakładzie w Jiashan o powierzchni 8 000 metrów kwadratowych, w tym hali produkcyjnej o powierzchni 6 000 metrów kwadratowych. Pisemna oferta musi wskazywać proponowany przebieg obróbki skrawaniem i obróbki cieplnej, faktycznie wykorzystywane wyposażenie, miejsca realizacji oraz strony odpowiedzialne za zamówienie.
Galeria bazy produkcyjnej
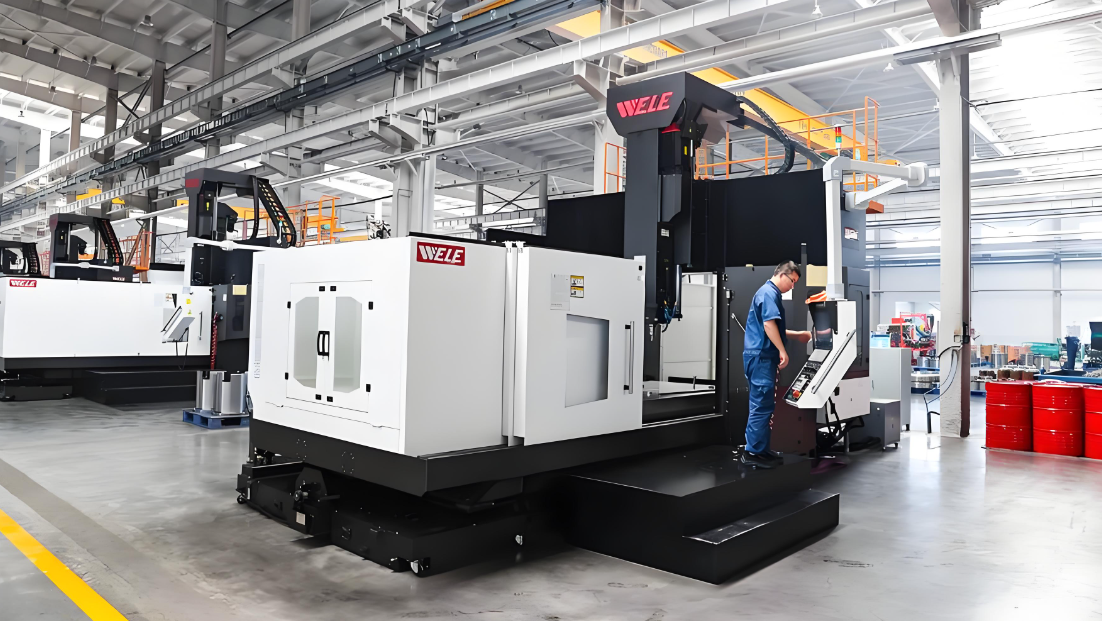
Poglądowy przebieg obróbki wieloosiowej
Zdjęcie urządzenia ma charakter poglądowy; rzeczywistą maszynę, zakład produkcyjny i dostępność należy potwierdzić dla danego zamówienia.
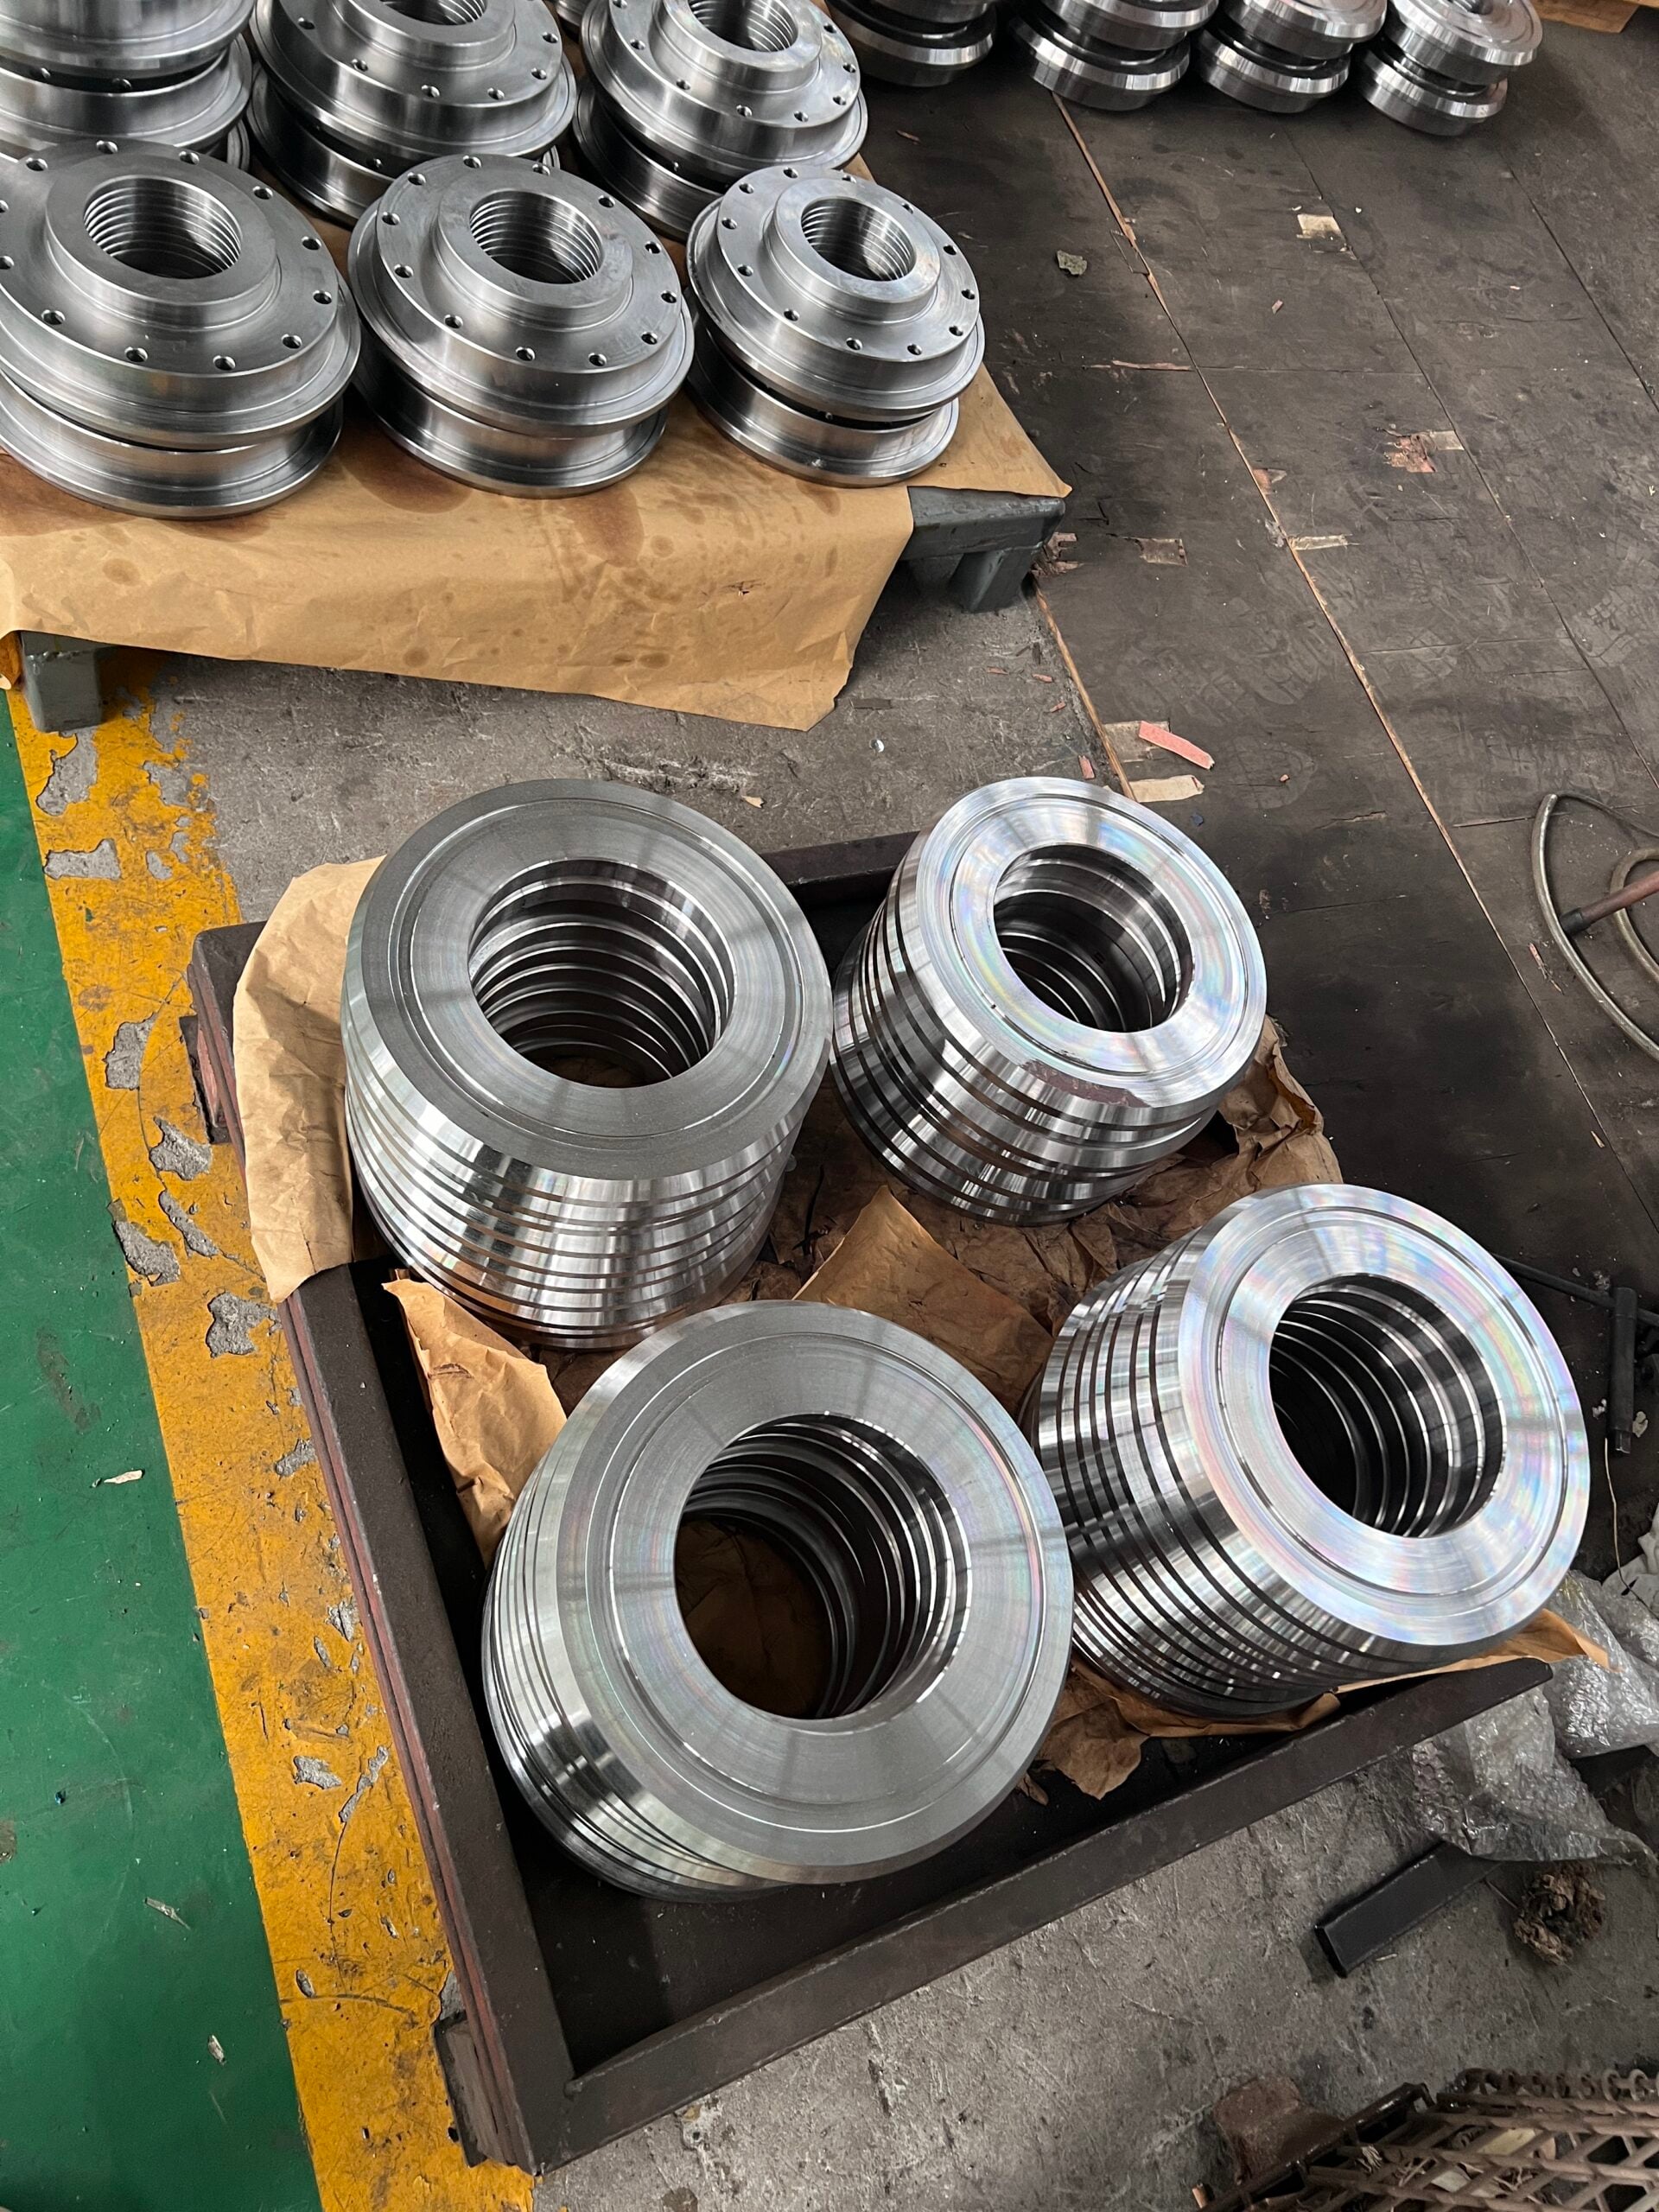
Poglądowa partia stalowych rolek obrabianych skrawaniem
Zdjęcie komponentu ma charakter poglądowy; nie potwierdza własności, historii produkcji ani lokalizacji hali produkcyjnej.
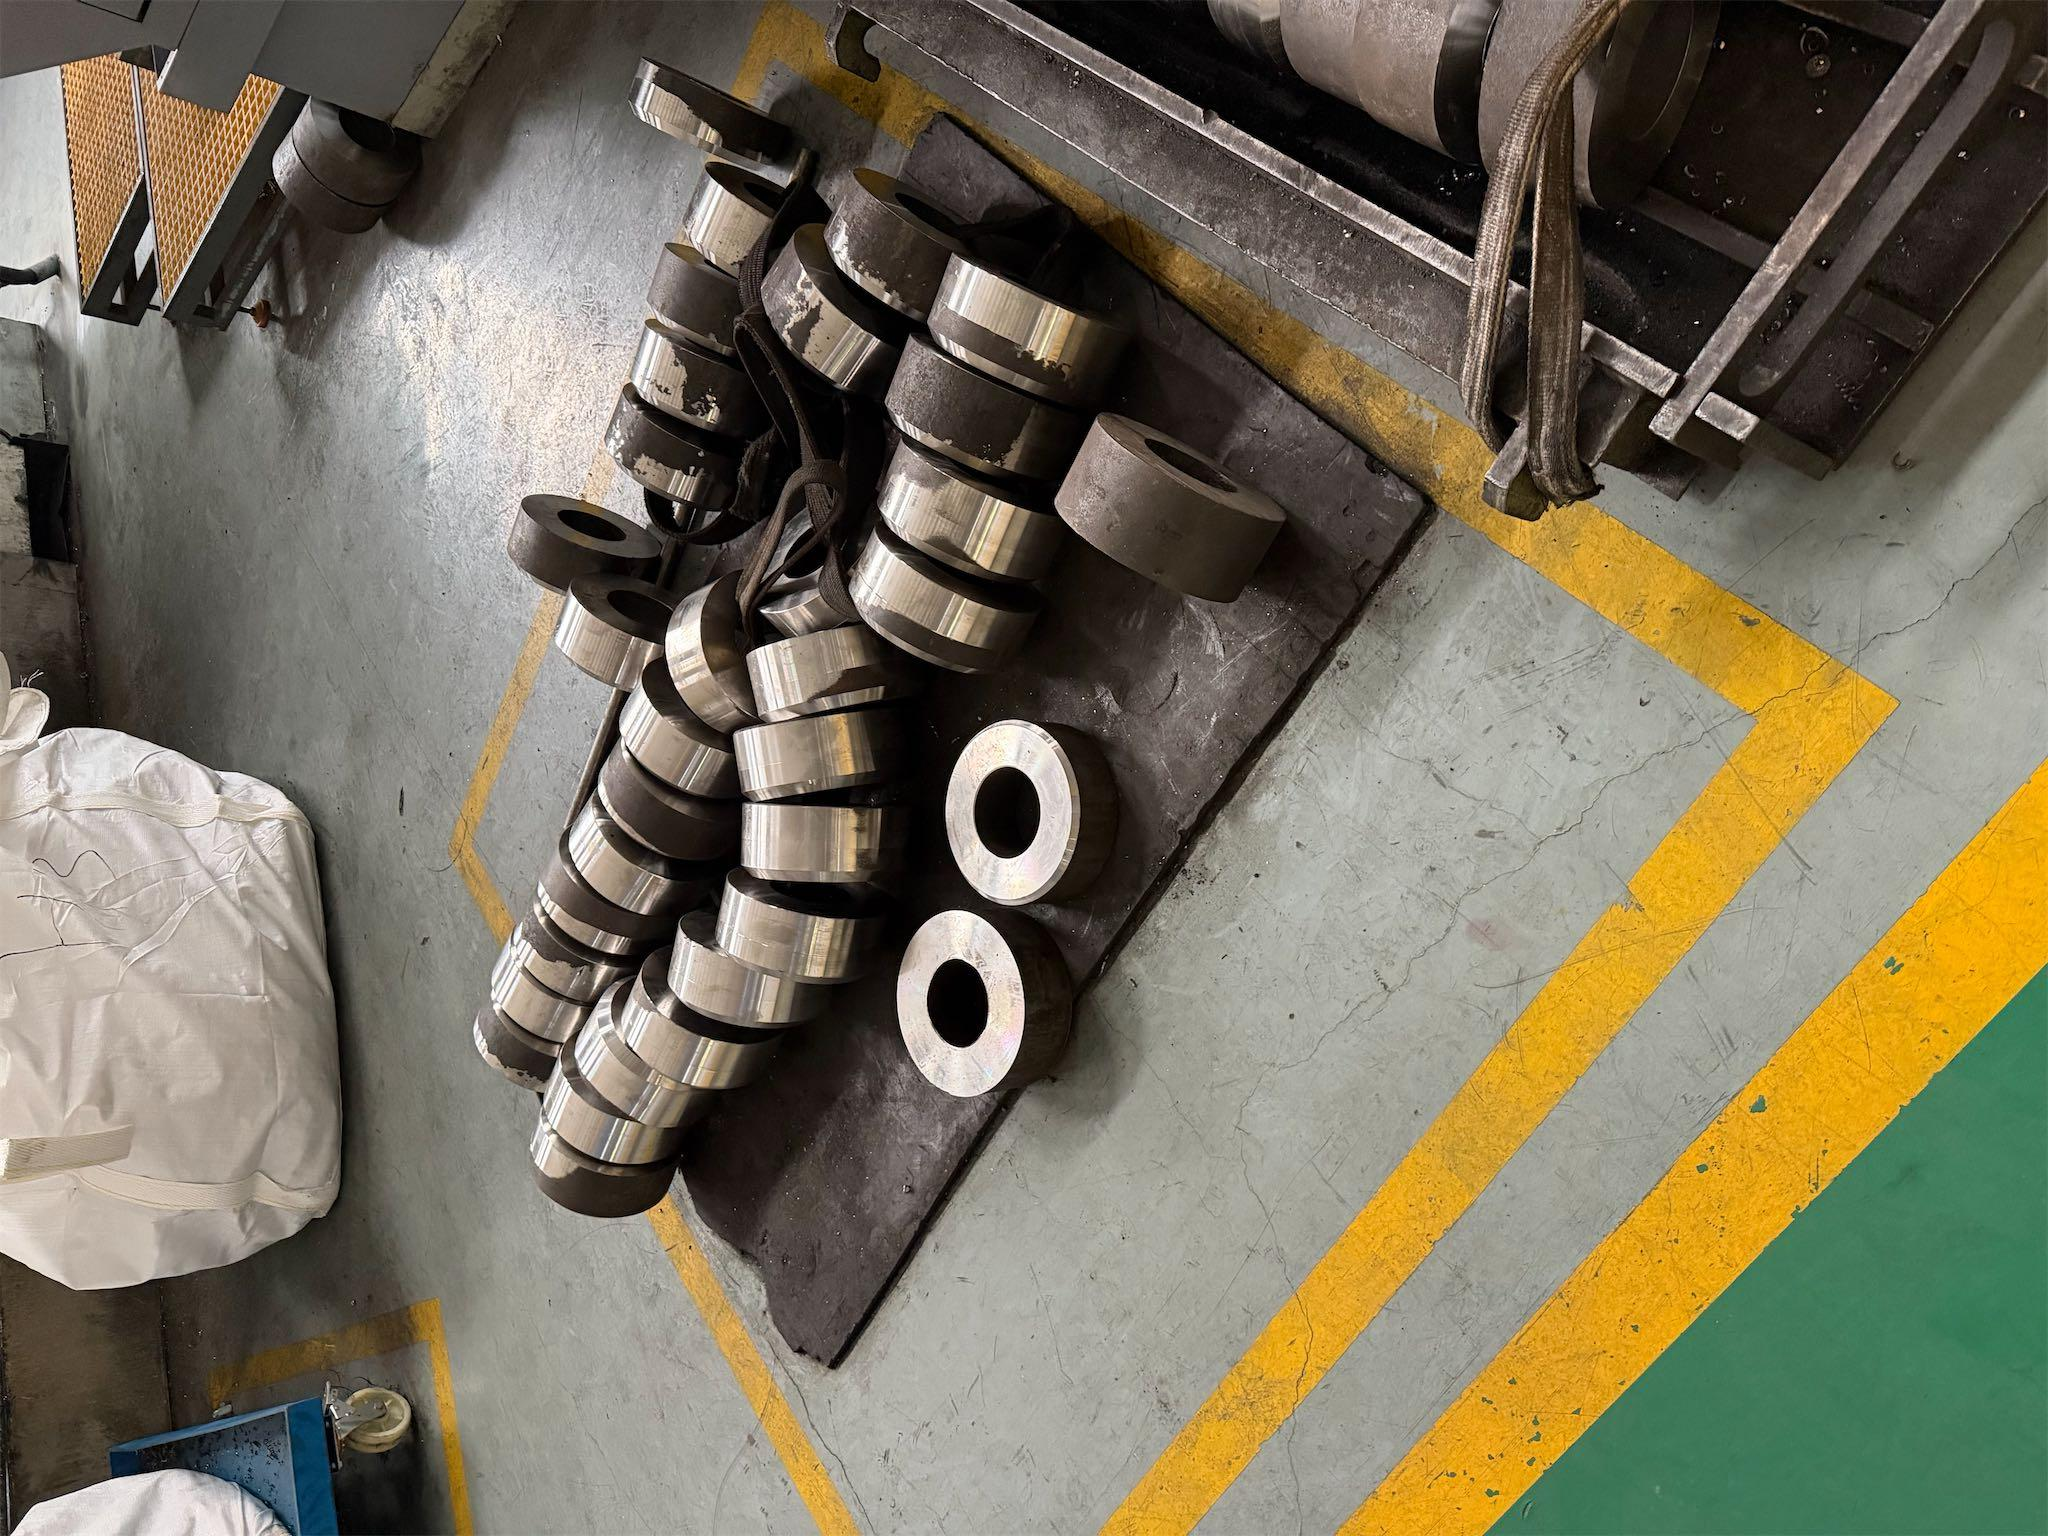
Poglądowe pierścienie ze stali węglowej obrabiane skrawaniem
Pierścienie obrabiane skrawaniem przedstawiają rodziny części kierowanych do analizy przebiegu procesu na podstawie rysunku technicznego.
Narzędzia do planowania obróbki cieplnej
01
Narzędzie do sprawdzania zapytań ofertowych dotyczących obróbki cieplnej
Oceń parametry zapytania ofertowego dotyczącego obróbki cieplnej i wymagania techniczne.
02
Narzędzie do porównywania zakresu ofert na obróbkę cieplną
Porównaj zakresy ofert na obróbkę cieplną, specyfikacje i przebiegi procesów technologicznych.
03
Wstępna ocena ryzyka odkształceń przy przekazywaniu części między etapami
Proszę ocenić i zidentyfikować ryzyko odkształceń podczas przekazywania komponentu do obróbki oraz w trakcie procesu.
Pytania i odpowiedzi dotyczące usług obróbki cieplnej
Należy przesłać aktualną rewizję rysunku technicznego, dokładny gatunek i stan dostarczanego materiału, ilość, wymaganą obróbkę lub obowiązującą specyfikację, docelową właściwość i miejsce jej pomiaru, dopuszczalne odchyłki wymiarowe, prace po obróbce cieplnej, plan badań i odbioru, wymagane dokumenty oraz oczekiwany termin dostawy. Narzędzie do sprawdzania kompletności zapytania ofertowego pomoże wskazać brakujące dane.
Kolejność zależy od stanu materiału, geometrii, docelowych właściwości oraz cech końcowych, które muszą mieścić się w tolerancji. Obróbka zgrubna może odbyć się wcześniej, natomiast szlifowanie lub obróbka skrawaniem cech krytycznych może być konieczna po ostatnim etapie obróbki cieplnej; oferta powinna wskazywać zarówno etap obróbki cieplnej, jak i etap końcowej kontroli.
Należy określić metodę i skalę Rockwella lub inną metodę badania, dokładną cechę albo strefę, stan powierzchni, plan pobierania próbek lub wykonywania odczytów oraz kryteria odbioru. ISO 6508 i ASTM E18 opisują metody badań, ale rysunek techniczny lub zamówienie musi też wskazywać, który wynik jest rozstrzygający dla części.
W pierwszej kolejności należy uwzględnić historię materiału, zmiany przekroju, symetrię, dobór baz odniesienia, naprężenia powstałe podczas wcześniejszego kucia, odlewania, spawania lub obróbki skrawaniem, sposób podparcia oraz kolejność obróbki wykończeniowej. Nasze narzędzie do oceny ryzyka odkształceń przy przekazywaniu części wskazuje, które punkty styku między etapami wymagają pisemnego uzgodnienia.
Oferty mogą opierać się na różnych założeniach dotyczących kontroli materiału przy przyjęciu, oprzyrządowania, maskowania, załadunku, prostowania, czyszczenia, szlifowania, badań, dokumentacji, ponownych badań i pakowania. Porównaj pełny zakres prac i dokumentów wymaganych do zwolnienia wyrobu za pomocą narzędzia do porównywania zakresów ofert, a następnie wyjaśnij każdą pozycję oznaczoną jako „nie podano”.
Należy uzgodnić identyfikację materiału lub partii, zapis przebiegu procesu lub certyfikat wymagany przez obowiązujące zamówienie, rzeczywiste wyniki pomiarów twardości lub innych badań, raport wymiarowy, zapis odstępstw i ponownych badań oraz oznaczenia opakowania. Zawartość wymaganej dokumentacji wynika z wymagań klienta i zamówienia, a nie z ogólnego zestawu dokumentów.
Nasza oferta, sprawdzona przez inżyniera, wskazuje proponowanego wykonawcę i miejsce realizacji, zakres prac, dane dostarczane przez nabywcę, badania, dokumentację, wymagające rozstrzygnięcia zatwierdzenia oraz podmiot odpowiedzialny za końcowe zwolnienie wyrobu. Nabywca, OEM lub właściwa jednostka inżynieryjna zachowuje kontrolę nad specyfikacją i zatwierdzaniem odstępstw.
Samo oznaczenie nie dowodzi, że dane zamówienie jest objęte zakresem. Należy sprawdzić podmiot prawny, adres zakładu, ważność, zakres procesów lub listy kontrolnej, zastosowanie do danego stopu i programu klienta oraz wszelkie zatwierdzenia wymagane dla konkretnego zamówienia; CQI-9 wiąże się z odpowiednimi wymaganiami klientów z branży motoryzacyjnej, a zakres Nadcap ma zastosowanie tam, gdzie wymaga tego program lotniczy.
Minimalna ilość zamówienia, możliwość oceny pojedynczej części oraz dostępność próbki lub pierwszej sztuki są potwierdzane w pisemnej ofercie wraz z zakresem obróbki cieplnej i zwolnienia wyrobu.
Po przeanalizowaniu rysunku technicznego i podstawowych danych pisemna oferta potwierdzi termin odpowiedzi. Brakujące informacje o materiale, badaniach lub podziale odpowiedzialności pozostają jawnie wskazane jako kwestie do wyjaśnienia, zamiast stawać się ukrytymi założeniami.
Poproś o ocenę obróbki cieplnej na podstawie rysunku technicznego
Prosimy przesłać dostępne informacje, w tym rewizję rysunku technicznego, gatunek i stan dostarczanego materiału, ilość, docelową właściwość i miejsce jej pomiaru, etap obróbki skrawaniem, plan badań, wymagane dokumenty oraz oczekiwany termin dostawy. W odpowiedzi przedstawimy zakres oferty i kwestie wymagające rozstrzygnięcia przed zwolnieniem wyrobu.
Rysunki techniczne pozostają poufne, a przed zapoznaniem się z plikami można podpisać umowę o poufności (NDA). Na życzenie dostępna jest przyspieszona ocena możliwości produkcji.
Literatura i źródła
- ASTM E18-25 — Standardowe metody badania twardości materiałów metalowych metodą Rockwella: metoda badania, weryfikacja urządzenia oraz ograniczenia dotyczące miejsca pomiaru i geometrii.
- ISO 6508-1:2023 — Materiały metalowe — Pomiar twardości sposobem Rockwella — Część 1: metody pomiaru w skalach zwykłych i powierzchniowych Rockwella oraz zakres stosowania skal.
- ISO 4885:2026 — Materiały żelazne — Obróbka cieplna — Terminologia: aktualne terminy dotyczące obróbki cieplnej materiałów żelaznych.
- ISO 15787:2016 — Dokumentacja techniczna wyrobu — Części z materiałów żelaznych poddane obróbce cieplnej: sposób przedstawiania i oznaczania końcowego stanu po obróbce cieplnej na rysunkach technicznych.
- ISO 20431:2023 — Obróbka cieplna — Kontrola jakości: wymagania i zalecenia dotyczące jakości części mechanicznych do zastosowań przemysłowych oraz zakładów obróbki cieplnej.
- NIST — Naprężenia szczątkowe i ich wpływ na obróbkę skrawaniem: zmierzone zależności między naprężeniami szczątkowymi, obróbką skrawaniem i odkształceniami części.
- ISO 9001:2015 — Systemy zarządzania jakością — Wymagania: zakres zarządzania jakością i kontekst procesów objętych nadzorem.
- AIAG CQI-9 — Proces specjalny: ocena systemu obróbki cieplnej: zakres oceny systemu obróbki cieplnej w branży motoryzacyjnej i jej zamierzone zastosowanie.
Źródła zewnętrzne potwierdzają zasady dotyczące metod badań i nadzoru sprawowanego przez nabywcę. Informacje dotyczące Zhenling, jego tożsamości, zakładu, kategorii wyposażenia, materiałów i części pochodzą od firmy; pisemna oferta określa zakres realizacji i zwolnienia wyrobu dla każdego zamówienia.






