Skontaktuj się z firmą Zhenling

Obróbka skrawaniem komponentów według rysunku technicznego
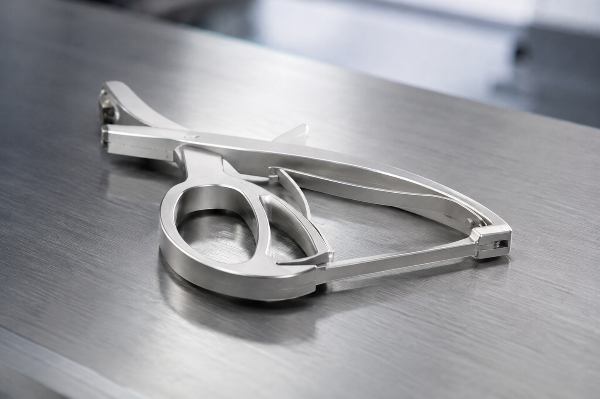
Obróbka CNC komponentów medycznych
Obróbka CNC komponentów medycznych na podstawie zatwierdzonego rysunku technicznego
Nasza usługa precyzyjnej obróbki CNC zaczyna się od analizy technicznej części, wskazanego materiału, cech krytycznych, wymagań dotyczących kontroli oraz oczekiwanego terminu dostawy. W przypadku zapytań ofertowych dotyczących komponentów medycznych standardowy zakres usług Zhenling obejmuje niegotowe komponenty określone rysunkiem technicznym, wytwarzane z użyciem zwykłych procesów obróbki CNC i według warunków handlowych potwierdzonych przez klienta; gatunek materiału, rysunek techniczny, wykończenie, czystość, kontrola i kryteria odbioru przez nabywcę są ustalane dla każdego zamówienia i potwierdzane w pisemnej ofercie. Zapytania dotyczące obróbki CNC komponentów medycznych powinny określać zakres dotyczący niegotowych komponentów wyrobów medycznych, materiał, rysunek techniczny, wykończenie, wymagania dotyczące czystości oraz dokumentację odbiorową nabywcy. Najpierw należy rozstrzygnąć kwestie związane z materiałem, geometrią i pomiarami. Cena i termin powinny wynikać z udokumentowanego przebiegu procesu technologicznego, a nie z kategorii maszyny.
Granice zakresu usług
Obrabiamy skrawaniem niegotowe komponenty według zatwierdzonych rysunków technicznych klienta; nie projektujemy ani nie dopuszczamy do obrotu wyrobów medycznych. Producenci wyrobów medycznych odpowiadają za kwalifikację dostawców, kwestie regulacyjne, dalsze czyszczenie, sterylizację, montaż oraz dopuszczenie gotowego produktu.
Co sprawdzamy przed przygotowaniem oferty
- Geometria Cechy, dostęp narzędzia, układ baz odniesienia
- Materiał Gatunek i sposób pozyskania półfabrykatu
- Jakość Wymiary krytyczne i kontrole
- Dostawa Cel wykonania prototypu lub produkcji
Jak pracujemy, zanim otrzymamy rysunek techniczny
Poniższe deklaracje pozwalają zespołowi zakupowemu ocenić, czy nasza usługa obróbki skrawaniem odpowiada potrzebom projektu, zanim przekaże szczegółowe pliki. Wykonalność, cena i ostateczny proces produkcji nadal zależą od zatwierdzonego rysunku technicznego.
-
W ciągu 12 godzin
Odpowiedź z ofertą sprawdzoną przez inżyniera w dni robocze po otrzymaniu kompletnego zapytania ofertowego.
-
3–5 dni
Części prototypowe po zatwierdzeniu rysunku technicznego; wykończenie i wysyłka są potwierdzane w ofercie.
-
7–15 dni
Serie produkcyjne po zatwierdzeniu rysunku technicznego, zgodnie z potwierdzeniem w ofercie.
-
Minimalna ilość określana w ofercie
Przyjmujemy zapytania o pojedyncze sztuki do oceny wykonalności i wyceny.
Procesy dobierane do komponentu, a nie do jego nazwy
Zapytania ofertowe dotyczące komponentów medycznych wymagają analizy procesu i kwalifikacji w odniesieniu do konkretnego rysunku technicznego. Proponowany przebieg procesu technologicznego może obejmować toczenie, frezowanie, szlifowanie, wytaczanie, elektrodrążenie drutowe, wiercenie lub obróbkę wieloosiową, lecz rzeczywiste wyposażenie, miejsce produkcji i dostępność muszą zostać potwierdzone dla danego zamówienia. Wymiary bez podanych tolerancji podlegają zatwierdzonemu rysunkowi technicznemu i normie wskazanej przez nabywcę, a nie jednej ogólnej zasadzie obowiązującej w zakładzie.
Jak dostosowujemy obróbkę CNC komponentów medycznych do zatwierdzonego rysunku technicznego
W określonych przez nas granicach zakresu usług obróbka CNC na potrzeby wyrobów medycznych oznacza precyzyjną obróbkę niegotowych części według zatwierdzonego rysunku technicznego. Nie przenosi ona odpowiedzialności za opracowanie wyrobu medycznego, jego dopuszczenie zgodnie z przepisami ani za gotowy produkt na naszą firmę produkcyjną.
- Usługi precyzyjnej obróbki skrawaniem: toczenie, frezowanie, szlifowanie, wytaczanie i elektrodrążenie drutowe dobieramy do cech części.
- 5-osiowa obróbka CNC: rozważana, gdy złożone części wymagają innego dostępu narzędzia lub stabilniejszego układu baz odniesienia.
- Dane wejściowe projektu obróbki skrawaniem: materiał, tolerancja, wykończenie, kontrola, ilość i rewizja określają analizowany przebieg procesu technologicznego.
- Granice odpowiedzialności partnera w obróbce skrawaniem: komponenty sprzętu medycznego pozostają niegotowe do czasu zakończenia dalszych czynności kontrolnych po stronie nabywcy.
[PRC-01]
Toczenie CNC
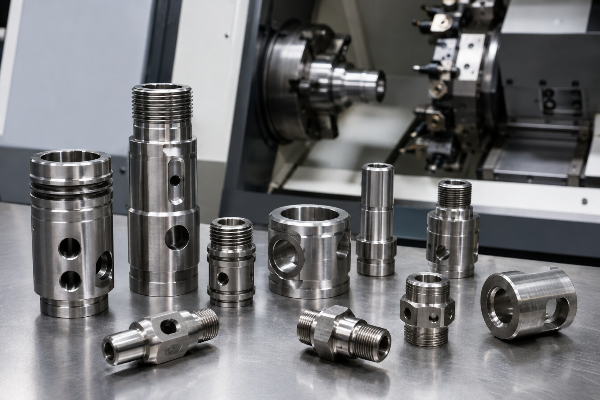
Korpusy współosiowe, elementy gwintowane, tuleje, korki, złączki i obrotowe części maszyn poddajemy analizie pod kątem toczenia. Gdy rysunek techniczny obejmuje także płaszczyzny, kanały przepływowe, rowki lub otwory poprzeczne, można dodać operacje frezowania.
[PRC-02]
Frezowanie CNC
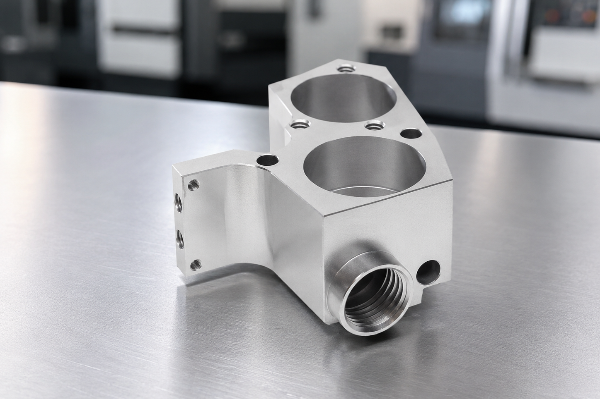
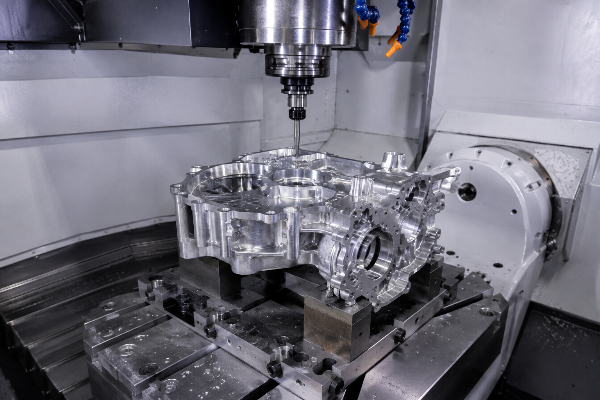
Frezarka lub wieloosiowe centrum obróbkowe może służyć do wykonania obudów, mocowań, bloków rozdzielczych, płyt, przyrządów mocujących i geometrii konturowej. Dostęp do cech i strategia bazowania decydują o tym, czy obróbka 3-osiowa, 4-osiowa lub 5-osiowa zmniejszy ryzyko związane z ponownym mocowaniem.
[PRC-03]
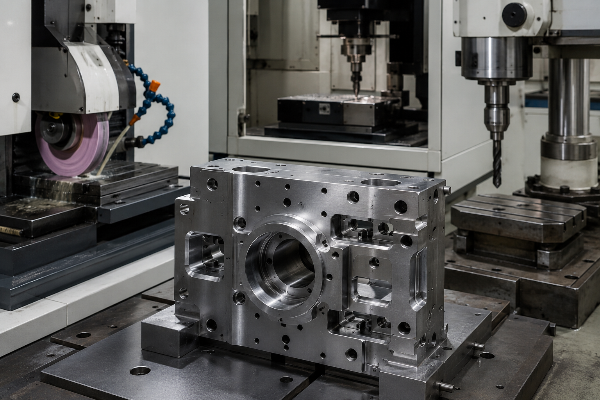
Dodatkowa obróbka skrawaniem
Szlifowanie, wytaczanie, elektrodrążenie drutowe i wiercenie promieniowe rozważamy wtedy, gdy wymaga tego geometria określona na rysunku technicznym. Przebieg procesu technologicznego ustalamy przed przygotowaniem oferty, aby potrzeba dodatkowej operacji nie wyszła na jaw dopiero po pierwszym ustawieniu maszyny.
Decyzje dotyczące prototypu i szybkiego wykonania prototypu
- Przed dopuszczeniem do produkcji potwierdzić dopasowanie, dostęp narzędzia i układ baz odniesienia
- Oddzielić cechy krytyczne dla działania od preferencji estetycznych
- Stosować to samo oznaczenie rewizji w modelu, rysunku technicznym i ofercie
Przykładowe typy komponentów do analizy
- Obudowy, mocowania, bloki rozdzielcze, przyrządy mocujące, złączki, tuleje i korki
- Komponenty wykonywane według rysunku technicznego z przeznaczeniem do sprzętu diagnostycznego
- Precyzyjna geometria komponentu medycznego, który pozostaje częścią niegotową
Gatunki stali nierdzewnej, które możemy uwzględnić w zapytaniu ofertowym
W przypadku niegotowych komponentów wyrobów medycznych nasz zweryfikowany zakres obejmuje stale nierdzewne 303, 304, 304L, 316, 316L i 321. W Zhenling ryzyko dla precyzji pojawia się wtedy, gdy do procesu obróbki CNC trafia zamienny gatunek; w odróżnieniu od wyceny samego materiału nasza analiza traktuje zatwierdzony gatunek jako wiążący zapis. Wybór materiału pozostaje decyzją podmiotu odpowiedzialnego za projekt, natomiast ISO 2768-m dotyczy wyłącznie wymiarów metalowych bez podanych tolerancji i nigdy nie zastępuje oznaczenia gatunku.
„Niewłaściwy gatunek może kosztować więcej niż czas pracy maszyny, ponieważ może się nie nadawać do przewidzianych warunków użytkowania. Potwierdzamy to oznaczenie, zanim ustalimy przebieg procesu technologicznego.”
Uwaga dotycząca analizy materiału do zastosowań medycznych
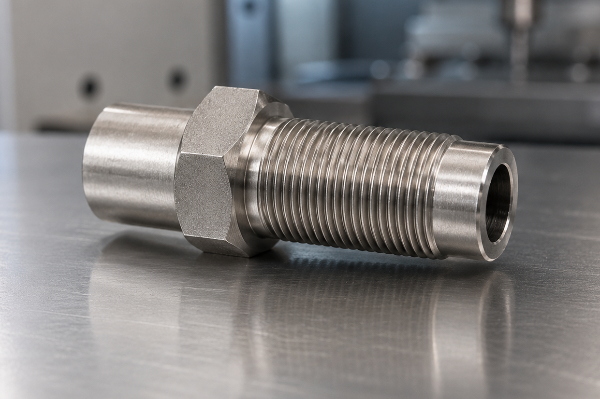
303
Gatunek 303 uwzględniamy w analizie, gdy zatwierdzona specyfikacja stawia na podatność na obróbkę skrawaniem, a gatunek jest odpowiedni do warunków pracy komponentu. Wiążącym dokumentem pozostaje rysunek techniczny.
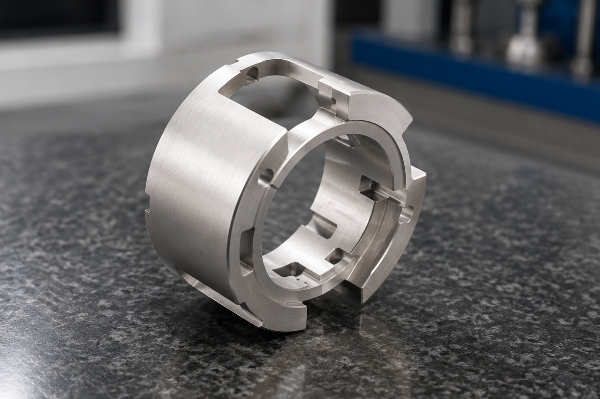
304 i 304L
Przed ustaleniem procesu obróbki skrawaniem analizujemy kształt części, dostępność półfabrykatu, dostęp narzędzia i uwagi dotyczące wykończenia. Jeśli wymagany jest gatunek niskowęglowy, trzeba go wyraźnie wskazać.
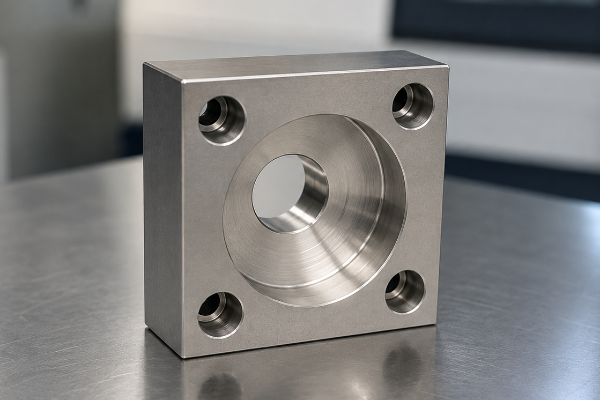
316, 316L i 321
Możemy przygotować ofertę na te gatunki stali stopowej, gdy są wskazane na zatwierdzonym rysunku technicznym, a wymagana geometria odpowiada możliwościom naszego procesu obróbki. W naszym procesie nie zastępujemy jednego gatunku stali nierdzewnej innym bez pisemnie zatwierdzonej zmiany rysunku technicznego.
Wykończenie po obróbce skrawaniem zgodne z rysunkiem technicznym
Chropowatość powierzchni po obróbce skrawaniem określają rysunek techniczny i pisemna oferta; nie deklarujemy jednej wartości Ra dla wszystkich przypadków. Niska jakość wykończenia powierzchni staje się powodem zmiany dostawcy, gdy kryteria odbioru nie są jasno określone.
Dlaczego umiejscowienie ma znaczenie
Ogólna uwaga o wykończeniu może wydłużyć czas pracy maszyny także na powierzchniach, które nie wpływają na uszczelnienie, ruch, czyszczenie ani montaż. Podczas analizy ustalamy, które powierzchnie pełnią określoną funkcję, aby w ramach usługi obróbki CNC skupić kontrolę tam, gdzie ma ona wpływ na wynik.
Co należy podać w zapytaniu ofertowym
- Wartość Ra i powierzchnie, których dotyczy
- Wymagany kierunek śladów obróbki, jeśli ma znaczenie funkcjonalne
- Krawędzie chronione, strefy, których nie wolno dotykać, oraz uwagi dotyczące odbioru wizualnego
Najpierw tolerancja ogólna,
potem wyraźne wymagania dla cech krytycznych
Wymiary bez podanych tolerancji, fazowania, odniesienia do baz i wymagania geometryczne podlegają zatwierdzonemu rysunkowi technicznemu oraz normie wskazanej przez nabywcę. Pisemna oferta potwierdza, która zasada tolerancji ogólnych, jeśli w ogóle, ma zastosowanie do zamówienia.
SYS-CHK // 01
„Najpierw pytamy nie o to, jak małą tolerancję maszyna może utrzymać dla każdego wymiaru. Pytamy, która cecha decyduje o dopasowaniu, ustawieniu, uszczelnieniu, ruchu lub montażu.”
Parametry techniczne
| Pozycja zapytania ofertowego lub produkcji | Nasze opublikowane założenie wyjściowe | Co określa ostateczne wymaganie |
|---|---|---|
| Odpowiedź na zapytanie ofertowe | W ciągu 12 godzin w dni robocze | Wystarczające dane z rysunku technicznego i projektu |
| Termin wykonania prototypu | 3–5 dni po zatwierdzeniu rysunku technicznego | Przebieg procesu technologicznego określony w ofercie |
| Termin produkcji | 7–15 dni po zatwierdzeniu rysunku technicznego | Przebieg procesu technologicznego określony w ofercie |
| Klasy maszyn według liczby osi | Proponowany przebieg obróbki wieloosiowej i rzeczywiste wyposażenie potwierdzane dla każdego zamówienia | Geometria, dostęp narzędzia i strategia bazowania |
| Zweryfikowane gatunki stali nierdzewnej | 303 / 304 / 304L / 316 / 316L / 321 | Oznaczenie materiału w zatwierdzonej dokumentacji |
| Wymiary części metalowych bez podanych tolerancji | ISO 2768-m tylko wtedy, gdy wyraźnie ją wskazano | Brak indywidualnej tolerancji na rysunku technicznym; pisemna oferta wyraźnie potwierdza jej zastosowanie |
| Powierzchnia po obróbce skrawaniem | Ra 3,2 µm jako punkt wyjścia do wyceny odpowiednich cech | Decydują wymagania dotyczące wykończenia i odbioru określone na rysunku technicznym |
| Przyjęcie zamówienia | Minimalna ilość potwierdzana w ofercie | Wykonalność według rysunku technicznego i przebieg procesu technologicznego określony w ofercie |
Zamiast ogólnie deklarować wąskie tolerancje, potwierdzamy wymagania dla cechy wskazanej w zatwierdzonej dokumentacji i jej funkcji. Najwęższa tolerancja wszędzie jest błędnym wyborem, gdy wiąże się z dodatkową kontrolą i czasem pracy maszyny, a nie chroni dopasowania; norma nie zastępuje kwalifikacji dostawcy.
OSTRZEŻENIE
Znana konwencja rysunkowa stosowana w przemyśle lotniczym nie zastępuje kwalifikacji dostawcy w programie dotyczącym wyrobu medycznego.
„Odchyłka 0,1 mm może mieć znaczenie dla działania albo być nieistotna, zależnie od projektu…”
Czynniki wpływające na cenę i czas realizacji, które analizujemy na początku
Cena nie zależy wyłącznie od objętości części. Podczas prac nad prototypem terminowość dostawy ma równie duże znaczenie jak nominalne możliwości maszyny, dlatego w planowaniu przebiegu procesu technologicznego uwzględniamy dostęp narzędzia, ustawienia, półfabrykat, tolerancje, plan kontroli, ilość i stopień dopracowania rewizji.
Ocena gotowości pozwala sprawdzić, które brakujące dane prawdopodobnie spowodują kolejną rundę wyjaśnień.
Oceń kompletność zapytania ofertowego →01
Geometria i ustawienia
Głębokie kieszenie, cienkie ścianki, duży wysięg narzędzia, otwory poprzeczne i różne orientacje baz odniesienia mogą zwiększać ryzyko związane z ustawieniem lub dostępem narzędzia. Podczas analizy szukamy przebiegu procesu technologicznego, który pozwoli zachować kluczowe zależności między cechami, a nie ograniczamy się do ich liczenia.
02
Materiał i wykończenie
Gatunek, postać półfabrykatu, objętość usuwanego materiału, umiejscowienie wykończenia i powierzchnie chronione wpływają zarówno na obróbkę skrawaniem, jak i na obchodzenie się z częścią. Jasne oznaczenie zapobiega przekształceniu domysłu dotyczącego wyglądu w koszt, którego można uniknąć.
03
Zakres kontroli
Wymiary krytyczne, oczekiwany sposób pobierania próbek, metoda pomiaru i wszelkie wymagane dokumenty należy uzgodnić przed obróbką skrawaniem. Dzięki temu możemy uwzględnić koszt planu jakości w wycenie procesu produkcji.
Matryca przekazania cech krytycznych dla jakości
Wymagania z rysunku technicznego przekładamy na łańcuch możliwy do sprawdzenia: cecha, jej funkcja, ryzyko, któremu trzeba zapobiec, sposób kontroli podczas obróbki skrawaniem i uzgodniona weryfikacja. Dzięki temu „precyzja” nie pozostaje ogólną obietnicą, a zakład obróbki skrawaniem otrzymuje konkretny punkt kontrolny. ISO 2768-m określa jedynie ogólne wymagania wyjściowe dla wymiarów części metalowych bez podanych tolerancji; cechy krytyczne nadal podlegają wyraźnym wymaganiom z rysunku technicznego.
| Dane z rysunku technicznego | Ryzyko przy niejasnym wymaganiu | Nasze działanie podczas analizy | Dokumentacja potwierdzająca dopuszczenie |
|---|---|---|---|
| Układ baz odniesienia | Cechy odnoszą się do niewłaściwego punktu początkowego | Powiązanie baz ustawienia i kontroli | Uzgodniona interpretacja baz odniesienia |
| Uwagi dotyczące gwintów i krawędzi | Pominięty gwint lub zbyt duża faza | Uwzględnienie każdego oznaczenia w planie operacji | Punkt kontroli konkretnej cechy |
| Umiejscowienie wykończenia powierzchni | Powierzchnia funkcjonalna zostaje poddana niewłaściwej obróbce | Oddzielenie powierzchni funkcjonalnych od dekoracyjnych | Zatwierdzona mapa wykończenia |
| Wymiar krytyczny | Tolerancja ogólna przesłania ryzyko związane z montażem | Przypisanie szczególnej uwagi podczas procesu i weryfikacji | Uzgodniona metoda kontroli |
| Identyfikacja rewizji | Model, PDF i zamówienie zakupu zawierają sprzeczne informacje | Potwierdzenie jednego zestawu zatwierdzonych rewizji | Zgodność oznaczeń w ofercie i zleceniu produkcyjnym |
Niezawodność wynika z przekazania wymagań, a nie z przymiotników
Dla zespołów wytwarzających komponenty wyrobów medycznych najkosztowniejsza niejasność często powstaje między zamysłem projektowym a instrukcją dla hali produkcyjnej. Brak gwintów w prototypie może uczynić bezużyteczną część, która pod innymi względami jest prawidłowa, dlatego każdą krytyczną uwagę z dokumentacji wyjaśniamy przed rozpoczęciem obróbki skrawaniem.
Zakres dokumentacji ustalamy przed rozpoczęciem prac
Metodę kontroli, oczekiwany sposób pobierania próbek i zakres wymaganej dokumentacji uzgadniamy przed przeznaczeniem półfabrykatu do produkcji. Podczas kontroli końcowej korzystamy z zatwierdzonego rysunku technicznego i uzgodnionego planu.
Przygotuj matrycę cech do następnej analizy zakupowej.
Otwórz narzędzie do tworzenia matrycy przekazania cech krytycznych dla jakości →Jak pracujemy: przebieg procesu od rysunku technicznego do produkcji w 6 etapach
Do zapytania ofertowego przyjmujemy pliki STEP, IGES, PDF i DXF. Jeśli zostanie zawarta umowa o zachowaniu poufności, reguluje ona informacje i sposób ich przekazywania objęte tą umową.
01 //
Przyjęcie zapytania ofertowego
Na etapie przyjęcia ustalamy rewizję komponentu, ilość, materiał, wykończenie, oczekiwany termin dostawy i wymagany zestaw plików.
02 //
Analiza inżynierska
Podczas analizy sprawdzamy dostęp do cech, układ baz odniesienia, tolerancje, materiał, oczekiwania dotyczące kontroli i sprzeczne uwagi w dokumentacji.
03 //
Przebieg procesu technologicznego i oferta
Najpierw ustalamy kolejność operacji na maszynach, a następnie w ofercie sprawdzonej przez inżyniera podajemy właściwy termin.
04 //
Zatwierdzenie rysunku technicznego
Przed rozpoczęciem planowania produkcji zatwierdzenie pozwala uzgodnić ostateczny model, rysunek techniczny, rewizję i wyjaśnione wymagania.
05 //
Obróbka skrawaniem i kontrole
Obróbka skrawaniem przebiega według uzgodnionego procesu i obejmuje kontrolę cech wskazanych w matrycy przekazania wymagań.
06 //
Kontrola końcowa
Podczas kontroli końcowej porównujemy gotową część z zatwierdzonym rysunkiem technicznym i zakresem kontroli uzgodnionym dla zamówienia.
SYS.DATA
| Decyzja projektowa | Typowy wpływ na zapytanie ofertowe | Pytanie do analizy |
|---|---|---|
| Wąskie tolerancje dla każdej cechy | Więcej pracy związanej z kontrolą bez proporcjonalnej korzyści funkcjonalnej | Które zależności decydują o dopasowaniu lub działaniu? |
| Jedna uwaga dotycząca wyglądu wszystkich powierzchni | Dodatkowa obróbka wykończeniowa lub większe ryzyko uszkodzenia podczas manipulowania częścią | Które powierzchnie są rzeczywiście widoczne lub pełnią określoną funkcję? |
| Różne rewizje plików | Ryzyko rozbieżności między ofertą a produkcją | Która rewizja została zatwierdzona do produkcji? |
| Niewskazane wprost wymagania dotyczące gwintów lub krawędzi | Późne wyjaśnienia lub odrzucone cechy | Czy klasa i głębokość gwintu oraz uwagi dotyczące fazowania i stępienia krawędzi są wyraźnie określone? |
Jak wykorzystujemy możliwości produkcyjne zakładu w analizie projektu
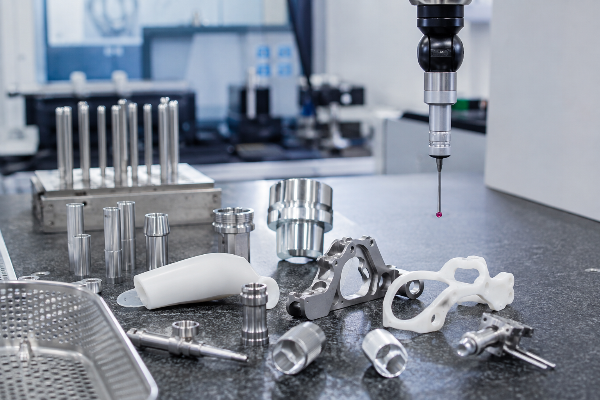
Nasz zakład w Jiashan, założony w 2006 roku, zajmuje teren o powierzchni 8 000 m² i dysponuje halą produkcyjną o powierzchni 6 000 m². Zhenling wspiera produkcję precyzyjnych metalowych komponentów na zamówienie, od analizy rysunku technicznego po obróbkę skrawaniem, w zakresie deklarowanego wyposażenia i gatunków stali nierdzewnej.
-
Zaplecze do toczenia i frezowania
Komponenty obrotowe, pryzmatyczne i łączące różne cechy mogą wymagać toczenia lub obróbki na centrum obróbkowym; rzeczywiste wyposażenie, miejsce realizacji i dostępność potwierdzamy dla każdego zamówienia.
-
Możliwości obróbki wieloosiowej
Dysponujemy klasami maszyn 3-osiowych, 4-osiowych i importowanych maszyn 5-osiowych, co daje nam wybór, gdy geometria i zależności między bazami odniesienia sprawiają, że ponowne mocowanie stanowi ryzyko.
-
Procesy uzupełniające
Szlifowanie, wytaczanie, elektrodrążenie drutowe i wiercenie promieniowe poszerzają zakres procesów, które możemy rozważyć dla komponentu wykonywanego według rysunku technicznego.
-
Jakościowe uzasadnienie wartości
Nie przypisujemy naszej analizie rysunku technicznego niepotwierdzonego procentowego poziomu oszczędności. Korzyść handlowa jest prostsza: mniej rund wyjaśnień, wcześniejsze rozpoznanie ryzyka i oferta oparta na planowanym przebiegu procesu technologicznego.
Narzędzia do planowania obróbki CNC komponentów medycznych
lista kontrolna zapytania ofertowego o komponent medyczny
Przed wysłaniem zapytania ofertowego systematycznie sprawdź wszystkie krytyczne specyfikacje, zgodność materiałów z wymaganiami i tolerancje.
narzędzie do tworzenia matrycy przekazania cech krytycznych dla jakości
Zdefiniuj i dokładnie przekaż istotne parametry CTQ, aby zapewnić stabilność wymiarową w całym cyklu produkcyjnym.
narzędzie do planowania czasu realizacji obróbki CNC dla medycyny
Dokładnie oblicz harmonogram produkcji, uwzględniając pozyskanie materiału, precyzyjną obróbkę skrawaniem i dodatkową obróbkę wykończeniową.
Zacznij od zatwierdzonego zestawu plików
Poproś o analizę rysunku technicznego, zanim założenia trafią na maszynę
Prześlij rewizję, ilość, gatunek stali nierdzewnej, uwagi dotyczące wykończenia, cechy krytyczne i oczekiwany termin dostawy. Po analizie otrzymają Państwo ofertę sprawdzoną przez inżyniera w opublikowanym terminie odpowiedzi.
Jak zapobiegają Państwo pominięciu gwintów lub niewłaściwemu wykonaniu krawędzi?
Każdą uwagę dotyczącą gwintu, głębokości, fazowania, stępienia krawędzi i krawędzi chronionej przenosimy do planu operacji i kontroli. Proces zaczyna się od jasnych oznaczeń i jednej zatwierdzonej rewizji; następnie matryca przekazania cech krytycznych dla jakości łączy ryzyko błędu, sposób kontroli podczas obróbki skrawaniem i uzgodnioną weryfikację każdej cechy krytycznej.
Co należy podać, aby uniknąć niespodzianek związanych z wykończeniem powierzchni?
Należy podać wartość Ra, oznaczyć powierzchnie objęte kontrolą i odróżnić funkcjonalne kryteria odbioru od preferencji estetycznych.
Jakie pliki można przesłać do wyceny?
Pracujemy z plikami STEP, IGES, PDF i DXF. Gdy wymiary, gwinty, uwagi dotyczące wykończenia lub wymagania geometryczne nie są w pełni przedstawione w modelu, należy przesłać razem model 3D i zatwierdzony rysunek techniczny 2D oraz wskazać zatwierdzoną rewizję w zapytaniu ofertowym.
Czy mogą Państwo podpisać umowę o zachowaniu poufności, zanim prześlę szczegółowy rysunek techniczny?
Warunki umowy o zachowaniu poufności i zakres chronionego przekazywania informacji muszą zostać uzgodnione na piśmie przed wymianą plików objętych umową.
Jaka tolerancja obowiązuje, jeśli na moim rysunku technicznym nie podano jej dla wymiaru części metalowej?
Wymiary bez podanych tolerancji, wymagania dotyczące baz odniesienia i wymagania geometryczne podlegają zatwierdzonemu rysunkowi technicznemu oraz normie wskazanej przez nabywcę; pisemna oferta potwierdza każdą mającą zastosowanie zasadę tolerancji ogólnych.
Jakie są Państwa założenia wyjściowe dotyczące powierzchni po obróbce skrawaniem?
Chropowatość powierzchni po obróbce skrawaniem określają zatwierdzony rysunek techniczny i pisemna oferta; nie deklarujemy jednej wartości Ra dla wszystkich przypadków.
Jak szybko przygotowują Państwo ofertę i wykonują obróbkę części?
Po analizie rysunku technicznego, ilości, obróbki wykończeniowej, kontroli i wysyłki pisemna oferta potwierdza termin odpowiedzi oraz właściwy harmonogram wykonania prototypu lub produkcji.
Czy obowiązuje minimalna ilość zamówienia?
Minimalną ilość oraz możliwość rozpatrzenia zapytania o pojedynczą sztukę potwierdzamy w pisemnej ofercie.
Kto odpowiada za wymagania dotyczące gotowego wyrobu medycznego?
Producent gotowego wyrobu medycznego odpowiada za projekt, kwalifikację dostawców, kwestie regulacyjne i wymagania dotyczące końcowego dopuszczenia produktu. Nasza oferta obejmuje zakres niegotowych komponentów wykonywanych według zatwierdzonego rysunku technicznego i uzgodnionych wymagań zakupowych, natomiast dalsze czyszczenie, sterylizacja, montaż i dopuszczenie gotowego produktu pozostają w systemie nadzorowanym przez tego producenta.






