
Skontaktuj się z firmą Zhenling

Obróbka CNC w dużych seriach polega na kontrolowanym procesie, który umożliwia wytwarzanie powtarzalnych ilości części w kolejnych seriach produkcyjnych. Zwiększanie skali wymaga zarządzania kosztem zaakceptowanych wyrobów, dostępnym czasem produkcji i zmianami w miarę zużywania się narzędzi. Krótki cykl prototypowania to punkt wyjścia; powtarzane zamówienia wymagają procesu obejmującego kontrolę, wykończenie i wysyłkę.
Autor: CYH · Aktualizacja: październik 2026
Zanim zwiększą Państwo wielkość partii
Należy oddzielić roczne zapotrzebowanie od wielkości każdej partii produkcyjnej. Oferty warto porównywać dla tej samej zaakceptowanej ilości i takiego samego stanu wykończenia. Wydajność maszyny należy obliczyć, uwzględniając każdą stratę tylko raz, a następnie sprawdzić dalsze etapy procesu. Wyniki produkcji uporządkowane chronologicznie pomogą ustalić plan monitorowania i zwalniania partii.
W branży obróbki skrawaniem różne perspektywy można połączyć, koncentrując się na przebiegu produkcji. Inżynier produkcji analizuje zapisy cyklu i trwałości narzędzi, kupujący potrzebuje spójnego zakresu kosztów, a zespół jakości skupia się na pomiarach. Uwzględnienie tych perspektyw ułatwia planowanie dużych ilości części bez ukrywania braków, kolejek ani powtarzających się prac związanych z przezbrajaniem. Korzyści z obróbki CNC mają praktyczne znaczenie, gdy zaplanowany proces można zrealizować w wymaganym koszcie i czasie — to właśnie decyduje o wartości obróbki.
Co w praktyce oznacza obróbka CNC w dużych seriach
Obróbka CNC w dużych seriach oznacza niezawodną, powtarzalną produkcję. To zorganizowany proces skoncentrowany na znanej rodzinie części, zaplanowanym harmonogramie partii i wielokrotnego użytku metodach kontroli procesu. Należy uwzględnić ilość, czas cyklu, stabilność projektu oraz prace wymagane po skrawaniu. Wymagania produkcyjne określają roczne zapotrzebowanie, wielkość partii i częstotliwość dostaw.
Wymiary fizyczne wiążą się z innym zestawem zagadnień. Usługi obróbki CNC dużych części koncentrują się na wielkości przedmiotu obrabianego, sposobie jego mocowania i zakresie przesuwu maszyny; obróbka wielkogabarytowa dotyczy właśnie tych ograniczeń fizycznych. Program produkcji tysięcy małych kołków może wymagać znacznie mniej miejsca niż obróbka dużych części, która może obejmować krótką serię dużych, ciężkich obudów. Nawet przy małym zamówieniu przemieszczanie dużych części o dużej średnicy może wymagać specjalnego wyposażenia. W nowoczesnej produkcji należy podawać osobno wymiary i ilości: wytwarzanie dużej liczby części nie musi oznaczać obróbki dużych przedmiotów.
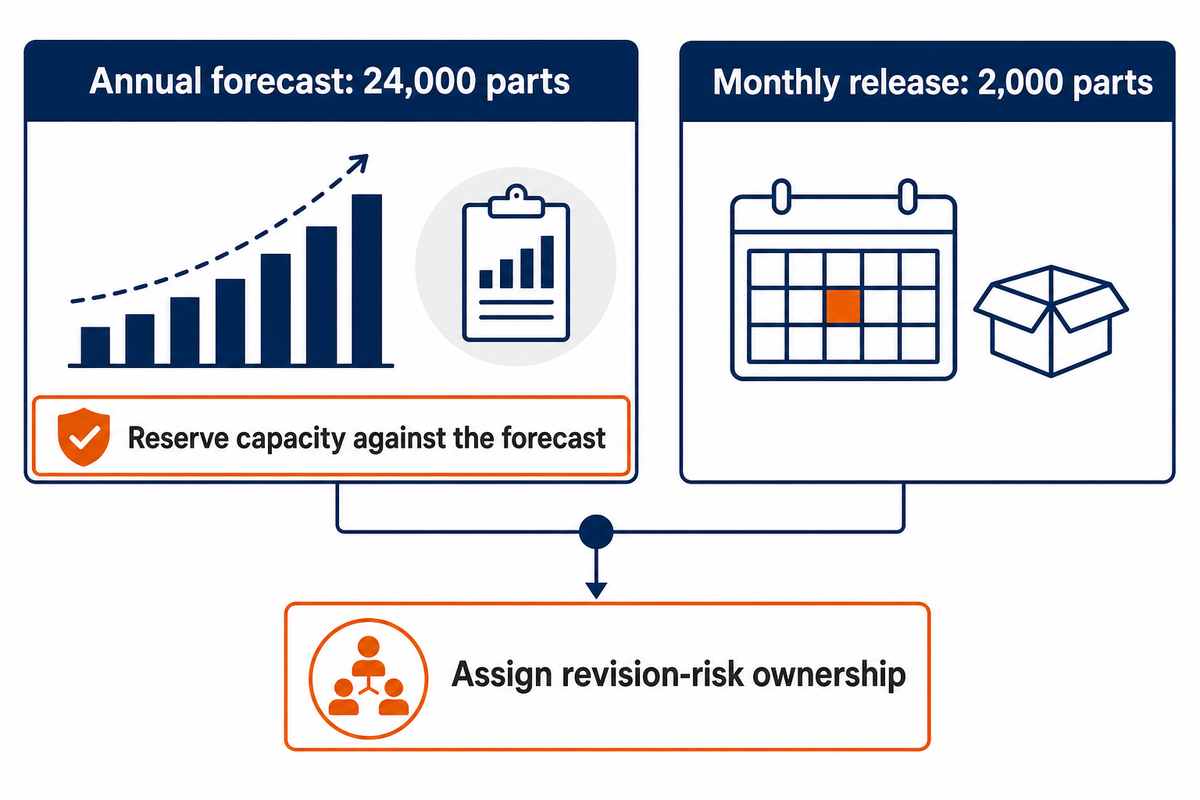
Przykład: kupujący prognozuje roczne zapotrzebowanie na 24 000 części, ale chce otrzymywać 2 000 sztuk miesięcznie. Wytworzenie wszystkich 24 000 części w jednej kampanii ograniczyłoby liczbę przezbrojeń, ale zwiększyłoby też ryzyko związane z zapasem w razie zmiany rysunku. Przy planowaniu produkcji konieczne pozostaje przygotowanie i kontrola pierwszej sztuki. Umowa produkcyjna musi określać wielkość partii, horyzont prognozy i zasady postępowania w razie zmian konstrukcyjnych. Zakład planujący zapotrzebowanie na maszyny CNC na podstawie całkowitej produkcji rocznej może zarezerwować niewłaściwe moce albo kupić nadmiar materiału. Duża seria to powtarzalne obciążenie, któremu musi sprostać cały proces.
W omówieniu obróbki skrawaniem w produkcji Miller podkreśla znaczenie planowania zużycia narzędzi i korekt oraz potrzebę standaryzacji procesów. Przy produkcji wykraczającej poza pierwsze przezbrojenie czynności te stają się powtarzalną częścią pracy. W przypadku niestabilnego projektu obróbka małoseryjna pozwala opracować proces przed uruchomieniem większych partii.
Prognoza na poziomie 24 000 części i partia po 2 000 sztuk oznaczają różne zobowiązania. Należy przygotować powtarzalny plan przezbrojeń dla każdej partii, zarezerwować moce produkcyjne na podstawie prognozy i wskazać, kto odpowiada za zapas zagrożony zmianą rewizji. Jedno określenie „duża seria” nie daje wskazówek dotyczących powtarzalnej produkcji. Obsługa dużych zamówień zaczyna się od uzgodnienia harmonogramu partii.
Frezowanie CNC, toczenie i obróbka szwajcarska: dobór metody do części
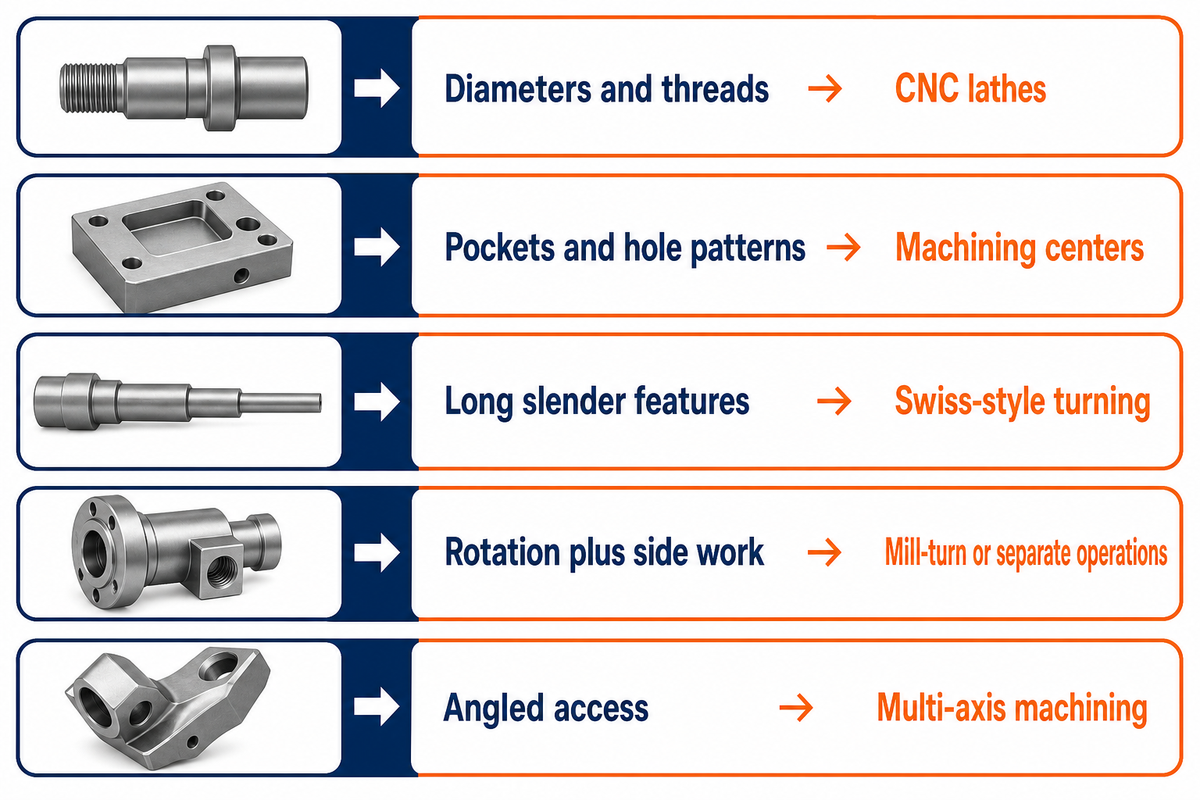
Rodzaj obróbki należy dobrać do powierzchni, które mają zostać wykończone, oraz sposobu podparcia przedmiotu obrabianego. Toczenie CNC sprawdza się przy cechach obrotowych. Frezowanie CNC pozwala obrabiać powierzchnie płaskie, kieszenie i inne cechy poza osią. Cechy wymagające różnych metod można wykonać na osobnych maszynach albo na odpowiedniej maszynie wielozadaniowej. Wielkość partii może wpływać na projekt oprzyrządowania, załadunek części i harmonogram.
W badaniach Behandisha i współpracowników nad planowaniem procesów powierzchnie możliwe do toczenia i cechy, których nie da się wytoczyć, przyporządkowano do różnych operacji obróbkowych. To przydatny sposób analizy złożonych części: wałek z otworami poprzecznymi może wymagać zarówno tokarki, jak i frezarki. Pytanie brzmi: jak obrabiać każdą cechę, by zachować jej położenie względem pozostałych?
| Cecha części | Możliwy proces | Pytanie dotyczące produkcji |
|---|---|---|
| Średnice, czoła i gwinty wzdłużne | Tokarki CNC | Czy podawanie pręta i przekazywanie części pozwalają zachować jej położenie? |
| Kieszenie, powierzchnie płaskie i układy otworów | Centra obróbkowe | Które powierzchnie bazują część przy każdym powtarzanym przezbrojeniu? |
| Długie, smukłe cechy toczone | Toczenie w stylu szwajcarskim z odpowiednim podparciem | Czy pręt, tuleja prowadząca i strefa skrawania będą ze sobą współpracować? |
| Cechy obrotowe i obróbka boczna | Frezowanie i toczenie na jednej maszynie albo toczenie, a następnie frezowanie | Czy połączenie operacji ograniczy kłopotliwe przekazywanie części? |
| Dostęp pod kilkoma kątami | Obróbka wieloosiowa | Czy dodatkowy dostęp pozwoli ograniczyć przezbrojenia bez pogorszenia podparcia? |
Tabela pomaga wstępnie dobrać proces, ale nie określa parametrów maszyny. To, czy dane mocowanie się sprawdzi, zależy od stanu materiału, sposobu odprowadzania wiórów i dostępu narzędzia. Porównując usługi toczenia i frezowania CNC, należy sprawdzić, jakie operacje obejmują, w tym pionowe frezowanie CNC lub wytaczanie CNC. Szczegółowe informacje o przygotowaniu rysunków i bazowaniu zawiera przewodnik po projektowaniu i kontroli przy frezowaniu CNC.
Czy obróbka szwajcarska sprawdzi się w Państwa projekcie?
Obróbkę szwajcarską warto rozważyć w przypadku długich, smukłych części toczonych, które wymagają podparcia blisko miejsca skrawania. Tuleja prowadząca zmniejsza niepodpartą długość części w miarę jej przesuwania. Inne cechy można wykonać za pomocą narzędzi napędzanych lub drugiego wrzeciona, zależnie od kolejności operacji obsługiwanej przez maszynę.
„Bliskość narzędzi i tulei prowadzącej zwiększa sztywność układu.”
Niektóre tokarki szwajcarskie wykonują również frezowanie. Podobnie 5-osiowe maszyny CNC mogą ograniczyć liczbę przekazań części, jeśli nadaje się ona do takiej obróbki, ale dodatkowe osie nie eliminują czasu załadunku, wymiany narzędzi ani kontroli. Maszyny wieloosiowe CNC należy porównywać pod kątem pełnego zestawu cech części, a nie liczby osi. Przydatne możliwości obróbkowe to operacje i kierunki dostępu oferowane przez maszynę, których faktycznie wymaga dany rysunek.
Rozwiązania konstrukcyjne sprawdzające się w produkcji wielkoseryjnej
Projekt gotowy do produkcji zapewnia wymagany poziom kontroli cech funkcjonalnych oraz pozostawia dostęp do skrawania i pomiarów. Wąskie tolerancje wymiarowe, cienkie ścianki i trudno dostępne narożniki wewnętrzne mogą wydłużać każdy cykl. Przed zatwierdzeniem oprzyrządowania należy omówić te szczegóły z osobą odpowiedzialną za projekt, ponieważ nawet niewielkie opóźnienie powtarzane w kolejnych cyklach skumuluje się podczas produkcji wielkoseryjnej.
Należy oznaczyć cechy wpływające na pasowanie, szczelność lub ruch. Różne funkcje stawiają różne wymagania wobec otworu cylindrycznego. Sam pomiar średnicy nie dostarcza informacji o pozostałych jego cechach. Wymagania dotyczące zadziorów i struktury powierzchni należy podać na rysunku, jeśli mają wpływ na montaż. W przeciwnym razie szybki cykl skrawania może przerodzić się w czasochłonne gratowanie lub sortowanie. Wymagania należy określić dla części lub podzespołów w stanie dostawy, z uwzględnieniem późniejszej obróbki.
Przykład: nieistotny funkcjonalnie szczegół wydłuża obsługę każdej z 2 000 części o 30 sekund. To 60 000 sekund, czyli 16.7 godziny, bez uwzględnienia przerw. Usunięcie tej cechy wymaga decyzji projektowej, a nie skrótu stosowanego przez operatora. Jeśli detal jest konieczny, trzeba odzyskać ten czas w inny sposób, zachowując wymagania. Przy pojedynczym prototypie łączny czas powtarzalnej pracy pozostaje niezauważalny ze względu na małą ilość.
Sposób mocowania wpływa na wynik końcowy obróbki. Cienka ścianka może odkształcić się pod wpływem siły mocowania, a po zwolnieniu sprężyście wrócić do poprzedniego kształtu. Część zmierzona poprawnie w zamocowaniu nadal może zmienić wymiary po jego zwolnieniu. Mechanicy omawiający otwory cylindryczne o wąskich tolerancjach wymiarowych wskazują podparcie, czystość i mocowanie jako praktyczne kwestie do sprawdzenia. Należy określić warunki pomiaru zamiast traktować deklarowaną tolerancję innego zakładu jako gwarancję.
W przypadku części o wąskich tolerancjach wymiarowych dokumentacja produkcyjna powinna łączyć każdą krytyczną charakterystykę z etapem obróbki i metodą pomiaru, aby zapewnić precyzję i jakość. Obie kwestie należy rozstrzygnąć przed zatwierdzeniem powtarzalnego procesu.
Koszt obróbki CNC: porównuj koszt zaakceptowanej części
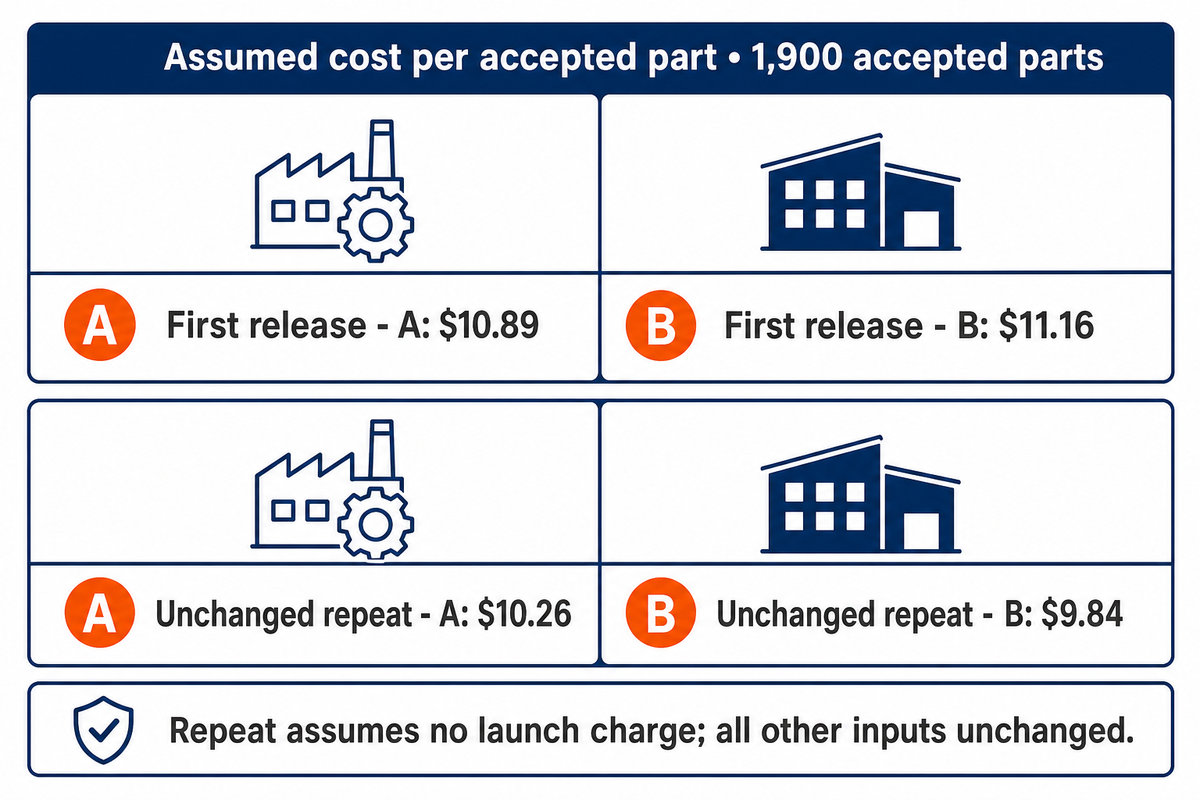
Aby porównać koszty obróbki CNC w dużych seriach, należy podzielić uzgodniony koszt partii przez liczbę sztuk zwolnionych do dostawy zgodnie z uzgodnioną metodą odbioru. Koszty uruchomienia trzeba oddzielić od kosztów powtarzalnych oraz ustalić, co dzieje się z odrzuconymi lub poprawianymi częściami. Porównując koszty w ramach procesu, należy stosować ten sam mianownik. Ten sam zakres należy przyjąć przy porównywaniu usług obróbki CNC na potrzeby produkcji wielkoseryjnej.
Jak obliczyć koszt obróbki na maszynach CNC?
Do kosztu materiału i skrawania należy dodać koszty przygotowania, oprzyrządowania, kontroli i operacji dodatkowych, a następnie podzielić sumę przez zaakceptowaną ilość. Koszty nieuwzględnione w ofercie produkcyjnej, takie jak transport zakupionych materiałów, cło i magazynowanie, należy wykazać osobno. Przy porównywaniu całości kosztów zakupu trzeba doliczyć je tylko raz.
Składowe kosztu zaakceptowanej części
Założenia: dwa zakłady rozpoczęły produkcję 2 000 części zgodnie z tym samym rysunkiem i każdy zwolnił do dostawy 1 900 sztuk. Każdy zakład wykonał 1 850 części poprawnie za pierwszym razem, 50 zaakceptowano po poprawkach, a 100 zezłomowano. Oba zakłady oferują taki sam zakres wykończenia i kontroli. Mimo że dostawca B zaoferował niższą stawkę za skrawanie i materiał, szacowany koszt pierwszego zamówienia wzrósł ze względu na wyższą opłatę początkową.
| Pozycja kosztu lub ilości | Dostawca A | Dostawca B |
|---|---|---|
| Ilość części wprowadzonych do produkcji | 2 000 części | 2 000 części |
| Liczba części poprawnych za pierwszym razem | 1 850 części | 1 850 części |
| Części poprawione i zaakceptowane | 50 części | 50 części |
| Zaakceptowana ilość | 1 900 części | 1 900 części |
| Jednorazowa opłata za uruchomienie | $1,200 | $2,500 |
| Materiał i skrawanie na każdą część wprowadzoną do produkcji | $8.00 | $7.50 |
| Materiał i skrawanie łącznie | $16,000 | $15,000 |
| Wykończenie tylko zaakceptowanych części | $2,850 | $2,850 |
| Opłata za kontrolę | $300 | $500 |
| Opłata za pakowanie | $150 | $150 |
| Dodatkowa opłata za poprawki | $200 | $200 |
| Łączny koszt pierwszej partii | $20,700 | $21,200 |
| Koszt zaakceptowanej części | $10.89 | $11.16 |
Obliczenie: koszt dla dostawcy A wynosi ($1 200 + $16 000 + $2 850 + $300 + $150 + $200) ÷ 1 900 = $10,89 za zaakceptowaną część, po zaokrągleniu. Dla dostawcy B: $21 200 ÷ 1 900 = $11.16. Przy tej partii oferta A jest tańsza mimo stawki za skrawanie i materiał niższej o $0,50 u dostawcy B. Opłata za poprawki obejmuje wyłącznie dodatkowe prace; pierwotny koszt skrawania jest już uwzględniony.
Przy identycznym powtórnym zamówieniu bez opłaty początkowej i przy niezmienionych pozostałych danych koszt dla A wyniesie $19 500 ÷ 1 900 = $10,26 za część, a dla B: $18 700 ÷ 1 900 = $9.84. Ta zmiana kolejności pokazuje, dlaczego koszty powtarzalne i własność oprzyrządowania należy określić w umowie handlowej. Opłata za narzędzie nie oznacza automatycznie przeniesienia jego własności.
Zaakceptowana ilość oznacza liczbę sztuk zwolnionych do dostawy na podstawie uzgodnionego planu kontroli, który może obejmować kontrolę próbkową. Nie oznacza to indywidualnej weryfikacji każdej sztuki pod kątem wad. W przykładzie nie uwzględniono transportu, ceł importowych ani kosztu kapitału zamrożonego w zapasie. W tym celu należy osobno skorzystać z kalkulatora całkowitego kosztu zakupu. Wytyczne EPA dotyczące produkcji komórkowej pokazują, jak długie serie mogą obniżyć krańcowy koszt produkcji, a jednocześnie zwiększyć zapas oczekujący i koszty jego utrzymania.
Moce produkcyjne: analizuj wąskie gardło, a nie wrzeciono
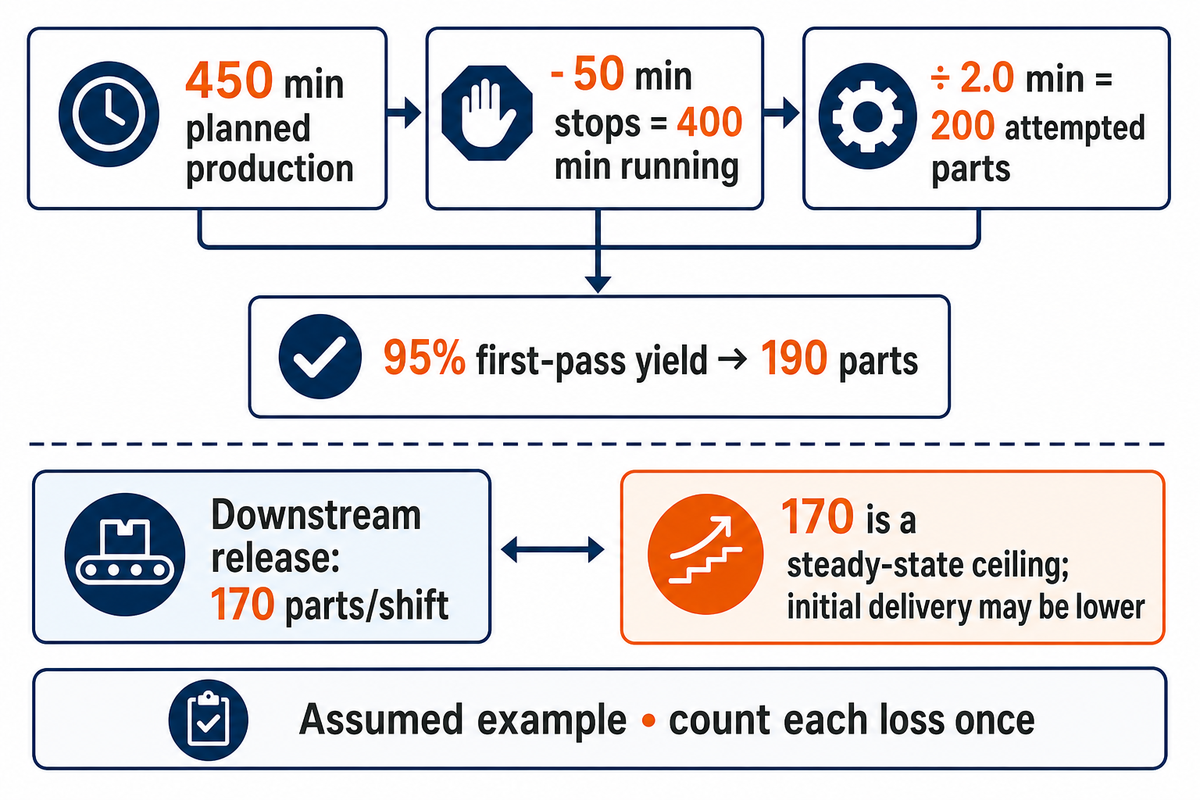
Przed zobowiązaniem się do wysokiego tempa produkcji należy oszacować moce, uwzględniając dostępny czas i pełny cykl powtarzalny. Trzeba również wziąć pod uwagę rzeczywistą wydajność dla danej części i możliwości dalszych operacji przed ustaleniem celu wysyłkowego. Wydajność maszyny i całego procesu różnią się, gdy tworzą się kolejki do kontroli, obróbki cieplnej lub wykończenia; sama średnia wydajność nie pozwala wiarygodnie określić terminu dostawy.
Jak obliczyć czas obróbki CNC?
Należy zmierzyć czas pełnego cyklu powtarzalnego, w tym załadunku i rozładunku, jeśli podczas tych czynności maszyna stoi. Czas przygotowania i dłuższe przestoje należy zapisywać osobno. Podzielenie rzeczywistego czasu pracy przez czas jednego cyklu daje liczbę części, których obróbkę podjęto w danym okresie; po uwzględnieniu uzysku za pierwszym razem otrzymujemy liczbę części wykonanych bez poprawek.
Przykład: 8-godzinna zmiana obejmuje 480 minut. Po odjęciu 30 minut zaplanowanych przerw pozostaje 450 minut planowanego czasu produkcji. Przygotowanie i inne zarejestrowane przestoje zajmują 50 minut, pozostawiając 400 minut. Zaobserwowany cykl trwający 2.0 minuty, uwzględniający blokujące pracę maszyny czynności załadunku i rozładunku oraz krótkie opóźnienia cyklu, pozwala podjąć próbę obróbki 200 części. Przy uzysku 95% za pierwszym razem wynik to 190 części poprawnych za pierwszym razem. Ewentualne późniejsze poprawki należy uwzględnić osobno w rejestrze produkcji i czasu.
Metoda oceny efektywności urządzeń opisana przez Vorne uwzględnia podobne wyniki za pomocą idealnego czasu cyklu, dostępności, wydajności i jakości. Przy założeniu idealnego czasu cyklu wynoszącego 1.8 minuty dostępność to 400 ÷ 450, wydajność to 1.8 ÷ 2.0, a jakość wynosi 0.95. Ich iloczyn to 0.76, zatem 450 ÷ 1,8 × 0.76 = 190 części. Ponowne pomnożenie już skorygowanych 190 części przez 0,76 oznaczałoby dwukrotne odjęcie tych samych strat.
Ukryta mapa wąskich gardeł przy powtarzanych zamówieniach
| Kategoria strat | Zapis | Osoba odpowiedzialna | Decyzja |
|---|---|---|---|
| Dostępność materiału | Zdatny do użycia zapas i termin zwolnienia | Planowanie | Harmonogram należy ustalać tylko dla zwolnionego materiału |
| Przezbrojenie | Czas od ostatniej dobrej sztuki do pierwszej dobrej sztuki z kolejnej partii | Produkcja | Oddzielić przygotowanie od powtarzalnego cyklu |
| Załadunek i przekazanie części | Czas obsługi wydłużający cykl | Inżynieria produkcji | Porównać sposoby mocowania i przekazywania części |
| Skrawanie i krótkie przestoje | Zaobserwowany rozkład czasu cyklu | Produkcja | Uwzględnić opóźnienia zawarte w stawce |
| Obsługa narzędzi | Wymiany narzędzi, korekty i stracony czas | Narzędziownia | Ustalić punkty interwencji na podstawie danych produkcyjnych |
| Gratowanie i mycie | Ukończone części na godzinę dostępnego czasu | Lider gniazda produkcyjnego | Dopasować pracę do wydajności obróbki |
| Kontrola i poprawki | Ilości poprawne za pierwszym razem, wstrzymane i odzyskane | Jakość | Prowadzić osobne kolejki zwolnień i poprawek |
| Obróbka zewnętrzna | Terminy realizacji partii i ilość zwróconych części | Zakupy | Zarezerwować termin procesu zewnętrznego |
| Pakowanie i wysyłka | Ilość zapakowana i zwolniona do wysyłki przed godziną graniczną | Logistyka | Zobowiązania wysyłkowe opierać na gotowych wyrobach |
Mapa przedstawia arkusz planowania redakcyjnego. W przypadku firmy Kinetic opisanym przez Modern Machine Shop harmonogram pieców do obróbki cieplnej wpływa na planowanie produkcji.
Jeśli gratowanie i kontrola zwalniają łącznie tylko 170 części na zmianę, obróbka 190 sztuk poprawnych za pierwszym razem może utworzyć kolejkę 20 części. W porównywalnych warunkach ustabilizowanej produkcji 170 sztuk stanowi górny pułap wydajności całego procesu; rozruch, przekazywanie części i zmienność mogą obniżyć dostawę podczas pierwszej zmiany. Badania Glassermana i Wanga nad sieciami również rozróżniają wykorzystanie zasobów od ograniczeń w realizacji popytu w określonym czasie realizacji. Harmonogram należy opierać na sprawdzonym procesie i jego zmienności, a nie tylko na średniej wydajności wrzeciona.
Kontrola jakości: potwierdzenie stabilności w całej partii
Kontrola jakości produkcji łączy odpowiedni system pomiarowy z chronologicznymi odczytami procesu i jasno określoną decyzją o zwolnieniu partii. Każdy z tych elementów odpowiada na inne pytanie: czy daną cechę można mierzyć w sposób powtarzalny, jak proces zachowuje się w czasie i czy przedstawiona partia spełnia kryteria odbioru. Każdy ma znaczenie dla innej części procesu i decyzji o zwolnieniu partii. Rozdzielenie tych kwestii pomaga utrzymać jakość w powtarzanych zamówieniach.
Aby usprawniać produkcję przy zachowaniu jakości, trzeba wiedzieć, jakie działania wynikają z poszczególnych odczytów. Deklaracja „jakości i precyzji” nie określa ani metody pomiaru, ani zasad zwalniania partii. Aby potwierdzić stabilność podczas całego procesu obróbki, potrzebne są dane z różnych warunków pracy w danej serii, w tym po ponownym uruchomieniu i wymianie narzędzi.
Wytyczne NIST dotyczące badań systemów pomiarowych omawiają powtarzalność, odtwarzalność i inne czynniki wpływające na pomiary. Należy je uwzględnić, oceniając przyrząd, metodę i stan części. Przykładem może być pomiar wąskiego otworu cylindrycznego na ciepło przy maszynie, a następnie ponownie po jego ostygnięciu. W takim przypadku przed wykorzystaniem któregokolwiek odczytu jako sygnału do korekty procesu należy porównać oba pomiary w kontrolowanych warunkach.
W przypadku standardowych wskaźników zdolności procesu NIST porównuje proces będący pod kontrolą ze specyfikacją. Odczyty uporządkowane chronologicznie pokazują trendy, które może ukryć łączny histogram. Wymiany narzędzi, ponowne uruchomienia i korekty położeń należy powiązać z tymi odczytami. Znaczenie ma również zależność między kolejnymi wynikami: artykuł NIST o autokorelacji omawia sytuacje, w których kolejne obserwacje nie są statystycznie niezależne.
Założenia: średnica 10.000 ± 0,020 mm, stabilny proces normalny ze średnią 10,006 mm i odchyleniem standardowym populacji 0,003 mm. Szerokość tolerancji wynosi 0,040 mm. Cp = 0.040 ÷ (6 × 0.003) = 2.22, natomiast Cpk = min(10.020 − 10.006, 10.006 − 9.980) ÷ (3 × 0.003) = 1.56. W tym przypadku niższa wartość Cpk wskazuje przesunięcie średniej w kierunku górnej granicy. Szacunki produkcyjne są również obarczone niepewnością próbkowania; te przykładowe wartości nie są uniwersalnymi progami odbioru.
Granice kontrolne zachowania procesu różnią się od granic specyfikacji. Zastąpienie jednych drugimi może prowadzić do niepotrzebnych, powtarzanych korekt zwykłej zmienności. Norma ISO 7870-2:2023 zawiera wytyczne dotyczące kart kontrolnych Shewharta. Należy dobrać kartę kontrolną i metodę próbkowania odpowiednie do procesu oraz danych, zamiast arbitralnie ustalać liczbę kolejnych sztuk i wyznaczać granice.
Należy
- Zachowywać kolejność odczytów i zapisywać interwencje.
- Dobrać metodę pomiaru do cechy.
- Stosować uzgodnione zasady zwalniania partii.
Nie należy
- Łączyć różnych przezbrojeń w jeden niewyjaśniony wskaźnik.
- Zakładać, że większa liczba odczytów automatycznie oznacza niezależne dane.
- Utożsamiać odbioru partii na podstawie próbek z pełną kontrolą.
Kontrola odbiorcza na podstawie próbek pozwala ocenić, czy partię można zaakceptować. Definicje planów próbkowania NIST opisują ryzyko zaakceptowania partii niezgodnej. Plan próbkowania należy ustalić z klientem i uwzględnić sposób użytkowania części. Kontrola pierwszej sztuki, badanie zdolności procesu i zwolnienie wysyłki powinny mieć odrębną dokumentację.
Zużycie narzędzi, wióry i poprawki: kontrola powtarzających się strat
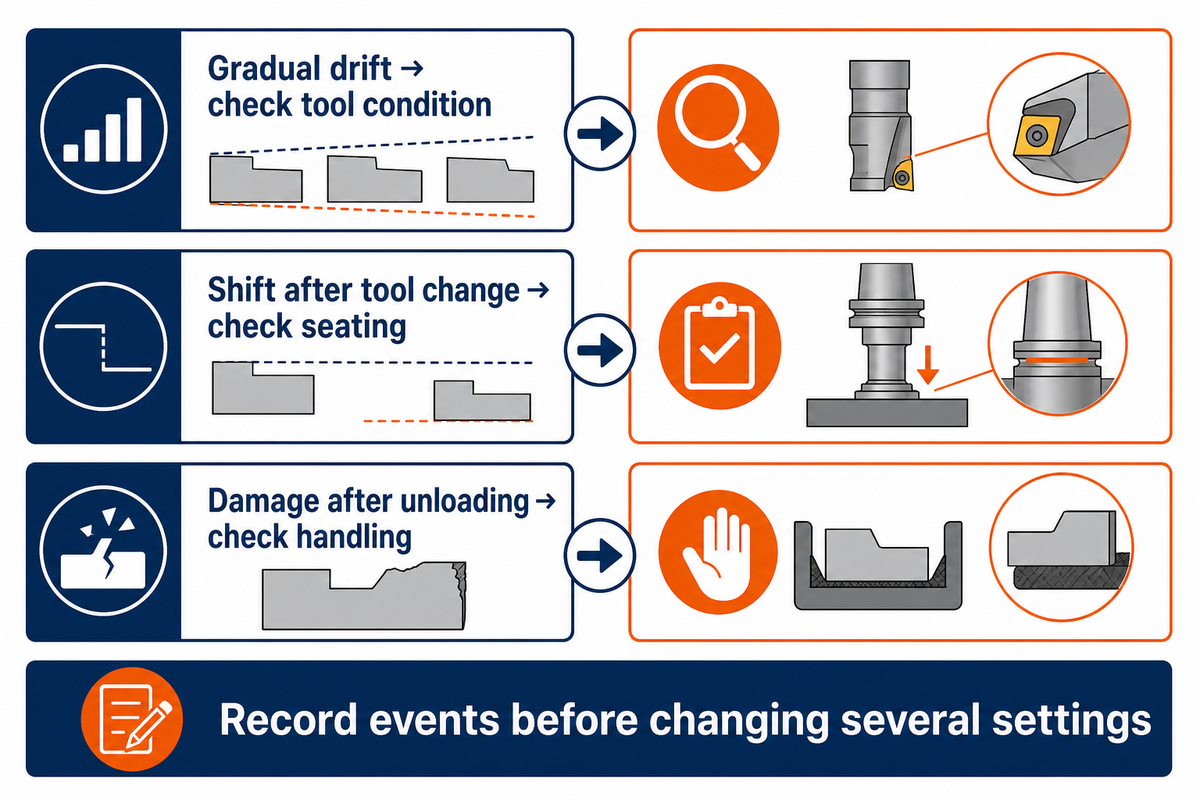
Analizuj powtarzające się wady obróbki, zestawiając objawy z czasem ich wystąpienia i zdarzeniami w procesie. Stopniowa zmiana wymiarów, nagłe odchylenia po wymianie narzędzia i uszkodzenia powstałe po rozładunku wymagają różnych kontroli. Zanim skorygujesz kilka ustawień naraz i stracisz punkt odniesienia, odnotuj stan narzędzia, korektora i oprzyrządowania, a także liczbę wadliwych części.
Zużycie zmienia krawędź skrawającą i jej kontakt z obrabianym przedmiotem. Wykruszenie może doprowadzić do nagłej awarii, narost może zakłócić skrawanie, a wióry uwięzione przy powierzchni bazowej mogą zmienić ustawienie w kolejnym zamocowaniu. Materiały techniczne Sandvik rozróżniają zużycie narzędzia skrawającego i mechanizmy jego uszkodzeń. Krytyczny przegląd metod monitorowania zużycia narzędzi frezarskich z 2026 wskazuje rodzaje zużycia i zestawia je z metodami pomiarowymi oraz technologiami czujników.
Czas pracy maszyny to pieniądze. Przykład: średnica pierwszych części po wymianie narzędzia odbiega od wartości docelowej, podczas gdy wcześniejsze pomiary wskazywały na stopniową zmianę. Pomiary mogą też wykraczać poza specyfikację wskutek stopniowego zużycia; odnotuj moment wymiany narzędzia i sprawdź jego osadzenie zgodnie z planem kontroli dla danego zlecenia. Ponowny pomiar ustaloną metodą pomoże ustalić przyczynę. Istnieje wiele wskazówek, które pomagają znaleźć źródło problemu. Jedna z nich to sprawdzenie, czy po wymianie narzędzia na stożku wrzeciona nie ma wiórów. Pozwala to zidentyfikować problemy z osadzeniem narzędzia. Wskazówki pomagają rozpoznać problemy, jednak okres wstrzymania produkcji i uprawnienia do wprowadzania korekt muszą wynikać z planu kontroli dla danego zlecenia.
Ta sama dyscyplina jest potrzebna w automatyzacji. Na przykład produkcja części przy minimalnym udziale człowieka wymaga określenia reakcji na awarię narzędzia, nagromadzenie wiórów, brak półfabrykatu lub nieudany pomiar. Narzędzie rezerwowe może wydłużyć czas pracy tylko wtedy, gdy kontrolowane są jego korektory i sposób wymiany. Czasem szybkie usuwanie jak największej ilości materiału ustępuje cyklowi ograniczającemu przestoje. Aby obsługiwać produkcję wielkoseryjną, rejestruj standardowy czas cyklu oraz sposób reagowania na przerwy; wytwarzaj duże partie zgodnie z uzgodnionymi zasadami kontroli, bez uszczerbku dla precyzji.
W przykładzie partii 2 000 sztuk każde dodatkowe 15 sekund rutynowej obsługi oznacza 8.3 godziny. Oddziel tę powtarzającą się stratę od przestoju na serwis narzędzia. Pierwsza wymaga zmiany cyklu, a drugi — udokumentowanej strategii interwencji. Ujęcie obu zjawisk jako „powolnej obróbki” zaciera to, co trzeba zrobić, aby odzyskać moce produkcyjne.
Obróbka CNC a odlewanie lub kucie przy powtarzanych zamówieniach
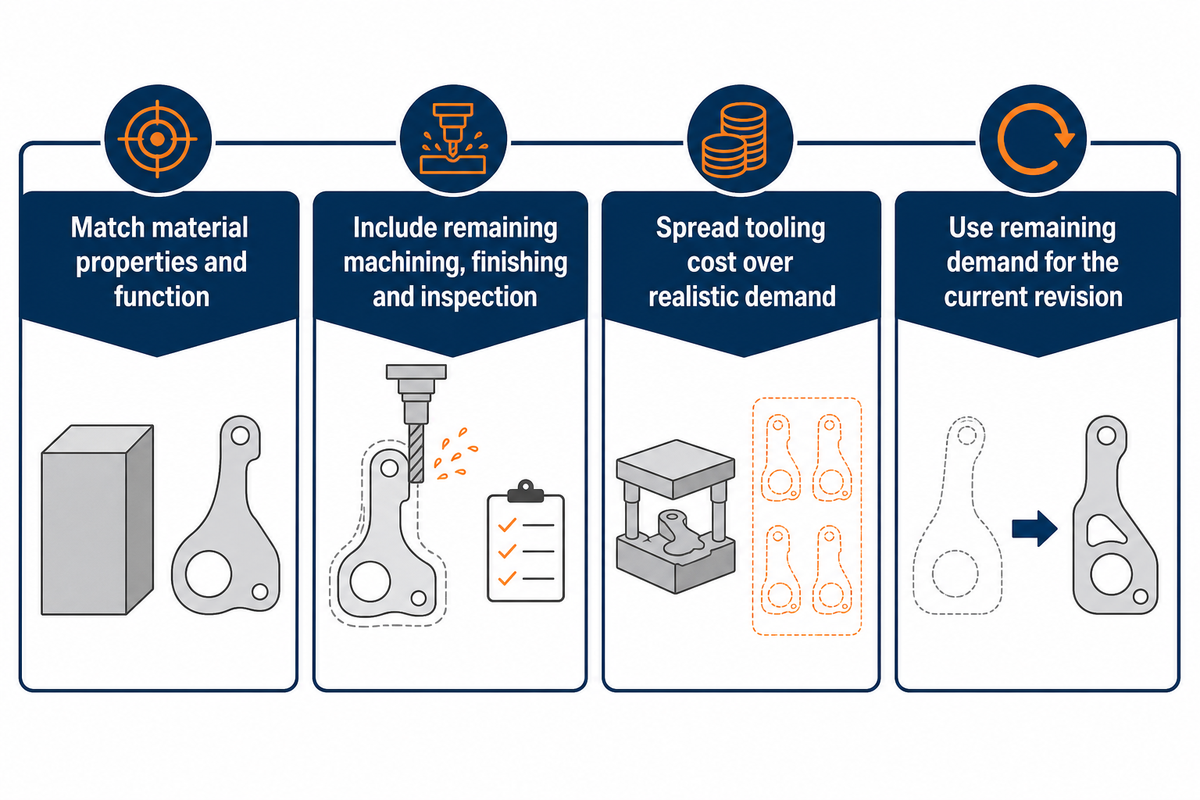
Porównaj obróbkę z półfabrykatu z metodą kształtowania zbliżoną do gotowego kształtu po uwzględnieniu wymaganych właściwości materiału i cech części. Koszty przygotowania i koszty powtarzalne różnią się w zależności od procesu produkcyjnego. Odlewanie i kucie mogą ograniczyć późniejsze usuwanie materiału, ale koszty oprzyrządowania i kwalifikacji procesu trzeba rozłożyć na realistyczne zapotrzebowanie na części w zatwierdzonej wersji. Uwzględnij obróbkę, wykańczanie i kontrolę, które odbywają się po wstępnym kształtowaniu.
Przykład dydaktyczny Open University dotyczący produkcji kół zębatych pokazuje kolejność podejmowania decyzji: odrzucono odlewanie ciśnieniowe cynku, choć było najtańszą metodą produkcji masowej, ze względu na wymaganą wytrzymałość. Tańsza metoda, która nie spełnia wymagań funkcjonalnych, nie jest równoważna części określonej w specyfikacji. Historycznych cen znormalizowanych podanych w przykładzie nie należy traktować jako aktualnych ofert dostawców.
W przypadku powtarzanych zamówień na obudowę uwzględnij koszt oprzyrządowania, stan materiału, powierzchnie wymagające dalszej obróbki oraz prawdopodobny termin zmiany rysunku. Półfabrykat o kształcie zbliżonym do gotowej części, który eliminuje obróbkę zgrubną, może być atrakcyjnym rozwiązaniem dla kilku zamówień o niezmienionej specyfikacji. Późniejsza zmiana konstrukcji może sprawić, że oprzyrządowanie stanie się niepotrzebne, zanim uda się osiągnąć oszczędności. Przykład adaptera zaworu opublikowany przez Forging Industry Association również pokazuje, że obróbka odbywa się po wstępnym kształtowaniu i kuciu.
Jako okres porównawczy przyjmij pozostałe zapotrzebowanie na części w obecnej wersji. Produkcja masowa komponentów może uzasadniać nakłady na przygotowanie, których nie da się odzyskać przy krótkotrwałym projekcie, ale miliony części nie stanowią uniwersalnego progu. Metody przyrostowe oceniaj osobno, jeśli geometria wewnętrzna lub łączenie elementów zmienia konstrukcję; szczegółowo omawia to przewodnik po obróbce skrawaniem i druku 3D. Nie ma jednej wielkości zamówienia, która rozstrzyga każde porównanie procesów.
Perspektywy branży: lepsze dane dla powtarzalnej produkcji
W powtarzalnej produkcji lepsze powiązanie pomiarów procesu z decyzjami o zatwierdzeniu partii daje użyteczne wskazówki. Aktualizacja normy branżowej pozwala kupującym ponownie ocenić sposób obliczania zdolności procesu, a badania nad monitorowaniem wskazują na możliwość wcześniejszego wykrywania zużycia. Decyzja zakupowa nadal sprowadza się do praktycznych kwestii: jaka zmiana pomiaru uruchamia interwencję i kto decyduje o reakcji?
Opublikowana w lutym 2026 norma ISO 22514-2:2026 dotyczy zdolności i wydajności modeli procesów zależnych od czasu, szczególnie tych, które nie pozostają pod kontrolą statystyczną. Uwzględnienie procesów zależnych od czasu koryguje zbyt szeroką zasadę, według której wszystkie metody analizy zdolności wymagają procesów w stanie stabilnym. Model statystyczny wybierz wspólnie z zespołem ds. jakości; zagregowana wartość Cpk nie powinna po cichu zastępować analizy procesu zależnego od czasu.
Przegląd metod monitorowania zużycia narzędzi z lipca 2026 wskazał wyzwania związane z wiarygodnością w czasie rzeczywistym, przenoszeniem wyników między warunkami pracy oraz niepewnością prognoz. Próba produkcyjna z narzędziami o znanym stanie powinna pozwolić ocenić fałszywe alarmy i niewykryte zdarzenia. Zakup zaawansowanego systemu monitorowania CNC bez powiązania sygnału z decyzją nie eliminuje powtarzających się strat.
Zatwierdzanie powtarzanych zamówień z jasno określonym zakresem odpowiedzialności
Korzystaj z jednego zapisu zatwierdzenia dla działów konstrukcyjnego, produkcji, jakości i zakupów. Poniższe pozycje łączą prototyp z planowaną trasą produkcyjną, nie zastępując wymagań rysunku ogólną tolerancją ani procentem próbkowania. W projektach powtarzanej obróbki trzeba wspólnie przekazywać dalej informacje o wersji, oprzyrządowaniu i odpowiedzialności za zatwierdzenie.
| Osoba odpowiedzialna | Informacje wymagane przed zatwierdzeniem | Decyzja, której dotyczą |
|---|---|---|
| Dział konstrukcyjny | Numer części, wersja, stan materiału i cechy krytyczne | Definicja wymagań dla powtarzanej partii |
| Dział inżynierii produkcji | Oprzyrządowanie, program, lista narzędzi i metoda wznowienia produkcji | Sposób odtworzenia zatwierdzonej trasy produkcyjnej |
| Jakość | Metoda pomiaru, dane z prób uporządkowane chronologicznie i plan zatwierdzania | Kiedy wprowadzić korektę, wstrzymać produkcję, wykonać poprawkę lub zatwierdzić partię |
| Dział zakupów i planowania | Wielkość zatwierdzanej partii, terminy procesów zewnętrznych i opłaty powtarzalne | Co jest kupowane i kiedy będzie dostępne |
Przed zwiększeniem wielkości zatwierdzanej partii dopilnuj uzupełnienia wszystkich pól, w tym wskazania osób uprawnionych do zatwierdzania zmian i odpowiedzialnych za dedykowane oprzyrządowanie. Aby omówić trasę produkcyjną konkretnej części, przekaż dokumentację na stronę Zhenling dotyczącą usług obróbki CNC w produkcji wielkoseryjnej. Porównując rozwiązania obróbkowe z opisanym pakietem, warto ograniczyć rozmowę do harmonogramu zatwierdzania partii, wymaganych zapisów kontroli i rysunku.
Najczęściej zadawane pytania
Jaka wielkość produkcji oznacza wielkoseryjną obróbkę CNC?
Określ wielkoseryjną obróbkę CNC na podstawie powtarzalnego obciążenia produkcji i harmonogramu zatwierdzania partii, a następnie podaj konkretne wielkości.
Roczne zapotrzebowanie, liczba sztuk w każdej partii i czas cyklu należy rozpatrywać łącznie. Zamówienie na 2 000 części dostarczanych co miesiąc wymaga innego planu przygotowania i zapasów niż pojedyncza kampania roczna. Złożoność części również wpływa na liczbę godzin pracy maszyny potrzebnych do wykonania tej samej ilości. Podaj te informacje w zleceniu produkcyjnym zamiast polegać na określeniu wielkości produkcji używanym przez dostawcę.
Jaki jest typowy czas realizacji produkcji wielkoseryjnej?
Czas realizacji obejmuje cały zaplanowany proces: dostawę materiału, przygotowanie, produkcję, procesy zewnętrzne i zatwierdzenie.
Powtarzane zamówienie, na które dostępny jest materiał i zatwierdzono oprzyrządowanie, może ruszyć z innego punktu niż nowy projekt. Podziel harmonogram na etapy z określonymi terminami, uwzględniając pierwsze zaakceptowane części produkcyjne i termin obróbki wykańczającej. Szacowany czas obróbki wynoszący 400 minut obejmuje tylko wskazane operacje na maszynie; czas oczekiwania w kolejce, dalsze procesy i przygotowanie wysyłki trzeba zaplanować osobno.
Które branże odnoszą największe korzyści z produkcji wielkoseryjnej?
Korzyści odnoszą branże, w których regularnie zamawia się części o stabilnej konstrukcji, ponieważ można tam stosować powtarzalne trasy produkcyjne i ponownie wykorzystywać przygotowane zasoby.
Ten model może pasować do produkcji komponentów motoryzacyjnych, osprzętu przemysłowego oraz wybranych części medycznych i lotniczych, choć wymagania kwalifikacyjne są różne. Korzyści biznesowe wynikają z rozłożenia kosztów przygotowania na zaakceptowaną produkcję i kontrolowania powtarzalnych prac. Sama nazwa branży niewiele mówi o odpowiedniej wielkości partii: część rozwojowa, której specyfikacja często się zmienia, i sprawdzony komponent zamienny wymagają innych planów zatwierdzania, nawet w tym samym sektorze.
Czy obróbka CNC gwarantuje identyczne części?
Nie. Sterowanie numeryczne powtarza zaprogramowane polecenia, ale fizyczny proces nadal podlega zmianom.
Na wynik wpływają zużycie narzędzia, temperatura, półfabrykat i mocowanie przedmiotu. Zmiany dotyczące wymaganych cech kontroluj za pomocą odpowiednich pomiarów, monitorowania procesu i planu zatwierdzania. Obróbka CNC z zachowaniem precyzji wymaga tych kontroli przez cały cykl produkcyjny.
Czy zakład obróbki skrawaniem może realizować usługi przed obróbką i po niej?
Tak, zakład może koordynować cały proces, korzystając z własnych możliwości produkcyjnych lub usług sprawdzonych podwykonawców.
Umowa zakupu powinna określać, kto odpowiada za przygotowanie materiału, obróbkę cieplną, powlekanie, kontrolę i wysyłkę. Procesy zewnętrzne wiążą się z własnymi terminami realizacji partii i etapami transportu. Dostawca organizujący te prace nadal musi jasno przekazać informacje o identyfikacji części, ich stanie i zapisach odbioru. Uwzględnij te etapy w porównaniu cen i mocy produkcyjnych, zwłaszcza gdy termin operacji wykańczającej decyduje o najwcześniejszej dacie wysyłki. Odpowiedzialność za koordynację i fizyczne posiadanie urządzeń do obróbki to odrębne kwestie.
Czy wielkoseryjna obróbka CNC się opłaca, jeśli konstrukcja może ulec zmianie?
Mniejsze partie są lepszym rozwiązaniem, gdy prawdopodobna zmiana wersji sprawiłaby, że znaczna ilość gotowych części lub dedykowane oprzyrządowanie pozostałyby niewykorzystane.
Porównaj oszczędności na przygotowaniu z ryzykiem związanym z obecną wersją. Najpierw ustal wymagania funkcjonalne, a następnie zwiększaj wielkość partii w miarę wzrostu przewidywalności popytu i konstrukcji. Samo roczne zapotrzebowanie nie określa, jaka partia będzie ekonomiczna.
Jakie dane potwierdzają, że zakład realizował podobne zlecenie produkcyjne?
Odpowiednie zapisy dotyczące trasy produkcyjnej i wyniki pomiarów pokazują, jak zakład radził sobie z porównywalnymi cechami, materiałem i wymaganiami dotyczącymi partii.
Przydatne zapisy obejmują opis trasy produkcyjnej, metodę pomiaru, wyniki uporządkowane chronologicznie, zasady kontroli wymiany narzędzi i sposób postępowania z niezgodnymi sztukami. Zakład może zachować poufność danych klientów, jednocześnie wyjaśniając swoją metodę pracy. Porównuj trudną cechę i stan produkcji, a nie tylko model maszyny. Krótka próba na proponowanej trasie pozwala następnie ustalić dane właściwe dla projektu: czas cyklu, pomiary i plan zatwierdzania przed złożeniem większego zamówienia. W przypadku precyzyjnej obróbki CNC uwzględnij sposób mocowania i pomiaru obrabianych części oraz to, czy te warunki odpowiadają proponowanej trasie produkcyjnej.
Najważniejszy wniosek
Produkcja wielkoseryjna sprawdza się wtedy, gdy powtarzalna trasa produkcyjna, podstawa obliczania kosztów i decyzja o zatwierdzeniu partii dotyczą tego samego zlecenia. Zacznij od kontrolowanej definicji części, każdą stratę produkcyjną policz tylko raz i zaplanuj operacje, dzięki którym wykonane części stają się zaakceptowanymi dostawami.
O tym przewodniku
Ten raport przygotowano dla Zhenling Metal na podstawie źródeł inżynieryjnych i opublikowanych przykładów z produkcji. W arkuszach obliczeniowych wykorzystano podane założenia. Konkretne moce produkcyjne, ceny i wymagania dotyczące odbioru zostaną ustalone podczas przeglądu projektu.
Materiały źródłowe i publikacje
- Omówienie obróbki produkcyjnej
- Badania Behandisha i współpracowników nad planowaniem procesów
- Cutting Tool Engineering
- Wytyczne dotyczące produkcji komórkowej
- Przykład firmy Kinetic opublikowany przez Modern Machine Shop
- Badania Glassermana i Wanga nad sieciami
- Wytyczne NIST dotyczące badań przyrządów pomiarowych
- NIST porównuje proces pod kontrolą ze specyfikacją
- Publikacja NIST na temat autokorelacji
- ISO 7870-2:2023
- Kontrola odbiorcza na podstawie próbek
- Definicje planów próbkowania NIST
- Krytyczny przegląd metod monitorowania zużycia narzędzi frezarskich z 2026
- Przykład dydaktyczny dotyczący produkcji kół zębatych
- Przykład adaptera zaworu Forging Industry Association
- ISO 22514-2:2026
Linki prowadzą do publikacji wykorzystanych w powiązanych objaśnieniach. Relacje praktyków opisują ich własne doświadczenia, a w arkuszach obliczeniowych podano przyjęte założenia.






