Skontaktuj się z firmą Zhenling

Malowanie proszkowe niestandardowych metalowych części przemysłowych
Planowanie malowania proszkowego części metalowych wykonywanych na zamówienie należy zacząć od wymagań dotyczących gotowej części, a nie od wyboru ogólnego koloru. Aby Zhenling Metal mogło ocenić wykonalność i określić zakres wyceny, należy przesłać rysunek techniczny lub plik 3D oraz podać materiał podłoża, ilość, warunki eksploatacji, kolor, połysk, fakturę, miejsca wymagające maskowania, wymagane potwierdzenie zgodności z kryteriami odbioru, sposób pakowania i miejsce dostawy. Zapytanie o malowanie proszkowe powinno obejmować materiał podłoża, przygotowanie powierzchni, system powłokowy, grubość powłoki, maskowanie, wymagania dotyczące przyczepności lub odporności na korozję oraz pakowanie. Kwestie nierozstrzygnięte należy wyraźnie wskazać. Możliwości wykonawcze, dokumentacja i terminy stają się wiążące dla danego zamówienia dopiero po rozstrzygnięciu tych kwestii w pisemnej ofercie.
Dane części
Rewizja rysunku technicznego, materiał, stan części przy dostawie, ilość i wymiary krytyczne.
Wymagania dotyczące wykończenia
Warunki narażenia, wymagania dotyczące systemu farby proszkowej, wygląd, maskowanie i kryteria odbioru.
Warunki dostawy
Dokumentacja kontroli, pakowanie, miejsce dostawy, podstawa rozliczenia transportu i wymagany termin.
Malowanie proszkowe części przemysłowych wymagających ściśle określonego wykończenia
Przemysłowe malowanie proszkowe polega na naniesieniu suchej farby proszkowej na przygotowaną powierzchnię metalu i utwardzeniu jej w postaci powłoki, ale sam opis procesu nie eliminuje ryzyka po stronie kupującego. Powłoka może wyglądać poprawnie, a mimo to nie spełnić wymagań dotyczących gwintu, powierzchni uszczelniającej, punktu uziemienia lub krawędzi spawu albo zostać odrzucona podczas kontroli odbiorczej, jeśli wymagań funkcjonalnych nie ujęto w zatwierdzonym zakresie. Sam wygląd nie potwierdza właściwości użytkowych, dlatego przed uznaniem wyboru powłoki za zakończony należy zlecić ocenę wymagań dotyczących wykończenia na podstawie rysunku technicznego.
Znaczenie przemysłowego malowania proszkowego wynika z zatwierdzonych wymagań dotyczących materiału podłoża, przygotowania powierzchni, systemu powłokowego i planu odbioru; sam rodzaj farby proszkowej nie przesądza o właściwościach powłoki.
Najedź kursorem, aby odwrócić
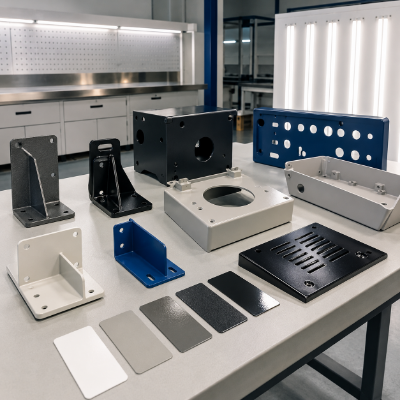
Ochrona funkcjonalna
Określ warunki narażenia przed wymaganiami dotyczącymi trwałości
Należy wskazać, czy część pracuje wewnątrz, czy na zewnątrz, a następnie określić narażenie na wilgoć, korozję, środki czyszczące, zużycie i kontakt z innymi elementami oraz oczekiwany okres eksploatacji. Trwałe wykończenie lub odporność na korozję można przyjąć za cel projektowy dopiero po potwierdzeniu materiału podłoża, przygotowania powierzchni, systemu powłokowego i planu jego weryfikacji.
Najedź kursorem, aby odwrócić
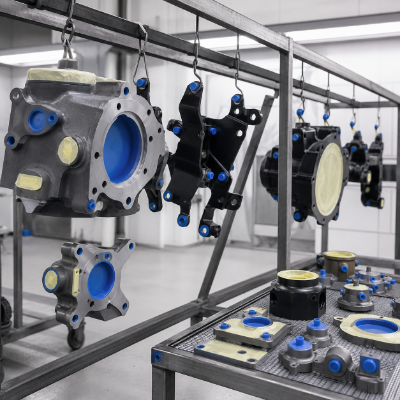
Kontrola wyglądu
Zamień opis wyglądu na mierzalne wymagania
Należy określić wzorzec koloru, połysk, fakturę, powierzchnie istotne wizualnie, zatwierdzoną próbkę, warunki oględzin i dopuszczalne różnice. Określenia takie jak „wysoka jakość”, „bez skazy” czy „długotrwały” nie zastępują kryteriów odbioru.
Najedź kursorem, aby odwrócić
Zabezpieczenie miejsc montażowych
Uwzględnij grubość powłoki w geometrii części
Na rysunku należy oznaczyć gwinty, otwory, gniazda łożysk, powierzchnie współpracujące, powierzchnie pod uszczelki, miejsca uziemienia i miejsca mocowania na zawieszkach. Pozwala to uniknąć problemów z pasowaniem, przewodzeniem prądu, szczelnością lub koniecznością poprawek spowodowanych wymaganiami dotyczącymi powłoki proszkowej.
Określ wykończenie przed wysłaniem zapytania ofertowego
Arkusz wymagań dotyczących wykończenia zamienia ogólne zapytanie o malowanie proszkowe w sześć kwestii, które można zweryfikować. Jest potrzebny, ponieważ brak danych wejściowych sprawia, że projektanci, dział zakupów, wykonawca powłoki, kontrola jakości i logistyka działają na podstawie różnych założeń; wypełnienie arkusza nie potwierdza dostępności każdego materiału, farby proszkowej, normy ani badania.
02
Warunki narażenia i wymagane właściwości
- Praca wewnątrz lub na zewnątrz, kontakt z innymi elementami, temperatura, wilgotność, substancje chemiczne, zużycie i czyszczenie.
- Wymagany okres eksploatacji oraz rodzaje uszkodzeń, którym konstrukcja ma zapobiec.
- Wszelkie właściwe specyfikacje produktu, klienta lub wymagania prawne wraz z ich aktualną rewizją.
03
Kolor, połysk, faktura i wygląd
- Kod lub system oznaczania koloru, metoda lub zakres pomiaru połysku oraz gładkie lub fakturowane wykończenie.
- Powierzchnie klasy A pod względem wyglądu, obszary niewidoczne, oczekiwany wygląd krawędzi i dopuszczalne różnice.
- Wzorzec referencyjny, zatwierdzona próbka, rola zdjęć, spójność wyglądu między partiami i osoba odpowiedzialna za zatwierdzenie.
04
Granice obszarów funkcjonalnych
- Gwinty zewnętrzne i wewnętrzne, otwory, gniazda łożysk, powierzchnie współpracujące, powierzchnie pod uszczelki i obszary baz odniesienia.
- Powierzchnie uziemienia lub styku elektrycznego, obszary przeznaczone do spawania po nałożeniu powłoki oraz miejsca, które muszą pozostać wolne od powłoki.
- Dopuszczalne miejsca mocowania i styku z zawieszkami oraz ewentualne kontrole wymiarowe po nałożeniu powłoki.
05
Ilość, pakowanie i dostawa
- Liczba części, sposób podziału na partie, rewizja rysunku technicznego, wymagany termin, miejsce dostawy i podstawa rozliczenia transportu.
- Indywidualne zabezpieczenie części, przekładki, ochrona przed wilgocią, etykiety, kartony, skrzynie lub opakowania zwrotne.
- Wymagające wskazania zasady zarządzania zmianami oraz odpowiedzialność za obchodzenie się z częściami, transport i niezgodności.
06
Potwierdzenie wymagań, odbiór i kwalifikacja
- Metoda badania, podstawa oceny w postaci próbki lub partii produkcyjnej, warunki narażenia, miejsce badania, sposób pobierania próbek i kryterium zaliczenia.
- Format dokumentacji, strona odpowiedzialna, zatwierdzona próbka, decyzja dotycząca pierwszej sztuki i sposób postępowania w razie niezgodności.
- Kwalifikowany produkt, zatwierdzony wykonawca powłoki, aktualny certyfikat lub wymóg badania przez niezależne laboratorium, jeśli są przewidziane.
Samodzielny arkusz roboczy
Skopiuj arkusz do zapytania ofertowego. Skopiowany arkusz można wykorzystać jeszcze przed skontaktowaniem się z Zhenling Metal, aby działy zakupów i techniczny wspólnie rozstrzygnęły brakujące kwestie. Przy nierozstrzygniętych pozycjach wpisz „do potwierdzenia”, zamiast zgadywać.
Kontekst specyfikacji: specyfikacje QUALICOAT rozróżniają wymagania dotyczące zakładu, materiału i gotowego produktu.
Poproś o wycenę dla określonego wykończenia
Chroń gwinty, pasowania i powierzchnie funkcjonalne dzięki jasno określonemu maskowaniu
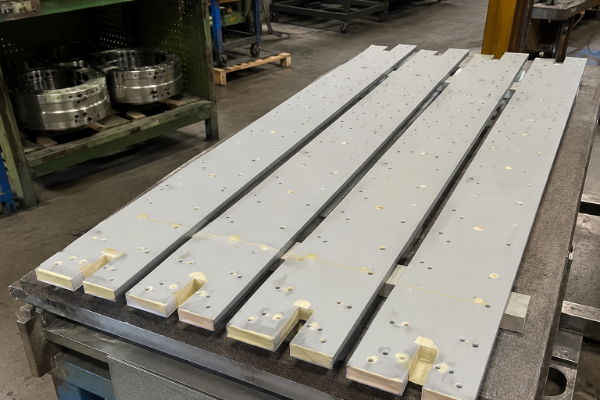
Gwinty i otwory: oznacz, czy należy je pokryć powłoką, zamaskować czy skontrolować.
Powierzchnie współpracujące i uszczelniające: określ granicę obszaru funkcjonalnego.
Miejsca uziemienia i styku: określ, które powierzchnie muszą pozostać gołym metalem.
Punkty mocowania na zawieszkach i powierzchnie istotne wizualnie: zatwierdź widoczne miejsca styku.
Na gwincie, w otworze, gnieździe łożyska, na powierzchni współpracującej, powierzchni pod uszczelkę lub styku uziemiającym grubość powłoki może stać się wymiarem funkcjonalnym. Brak maskowania może utrudnić montaż, zmniejszyć luz, przerwać ciągłość elektryczną, pogorszyć szczelność lub wymusić trudne usuwanie powłoki, ponieważ utwardzona powłoka pozostaje na części przed rozpoczęciem montażu.
Ostateczną granicę powłoki powinien określać rysunek techniczny, a nie założenia przyjęte na hali produkcyjnej. Zhenling Metal może przeanalizować rysunek z oznaczeniami na etapie wyceny, natomiast sposób maskowania, naddatek na powłokę, możliwości wykonawcy i metoda weryfikacji zależą od zatwierdzonego zakresu.
- Stosuj jednoznaczne oznaczenia: zaznacz powierzchnie przeznaczone do malowania, a nie tylko do maskowania.
- Podaj przyczynę: działanie gwintu, pasowanie łożyska, szczelność, przewodność, spawanie lub wymagania dotyczące wyglądu.
- Powiąż granicę z kontrolą: wybierz dokumentację wizualną, sprawdzian, kontrolę gwintu lub zapis pomiarów wymiarowych.
- Kontroluj zmiany: po zmianie granicy maskowania zaktualizuj rysunek techniczny, zamiast polegać na treści wcześniejszej wiadomości e-mail.
Zakres procesu malowania proszkowego i kryteriów odbioru
Określ pełny zakres wykończenia i zabezpieczenia
W zapytaniu ofertowym należy określić materiał podłoża i przygotowanie powierzchni, system powłokowy, docelową grubość powłoki, obszary maskowane, wymagania dotyczące przyczepności lub badania w mgle solnej, wzorzec wyglądu, sposób pakowania, stronę odpowiedzialną za badania i dokument potwierdzający dopuszczenie do wysyłki.
Wynik analizy
Krótka lista kwestii do wyjaśnienia, a nie automatyczna akceptacja
Prześlij prosty rysunek techniczny lub zrzut ekranu i określ oczekiwaną funkcję części. Analiza może wskazać niejasne granice powłoki, ale nie gwarantuje pasowania ani nie potwierdza niezweryfikowanej możliwości maskowania.
Dobierz materiał podłoża, system powłokowy i warunki eksploatacji
Wynik malowania proszkowego zależy od metalu, stanu powierzchni przy dostawie, przygotowania, utwardzania, geometrii i warunków eksploatacji. Ryzyko rośnie, gdy kupujący zamawia „malowanie proszkowe” bez określenia czystości powierzchni, wcześniejszego wykończenia, stanu spawów, narażenia na korozję, przyczepności lub wyglądu. Podłoże wyglądające na czyste może nadal zawierać pozostałości po procesach produkcyjnych lub tlenki, które trzeba uwzględnić w planie przygotowania.
| Dane od kupującego | Dlaczego wpływają na wybór | Co potwierdzić podczas wyceny |
|---|---|---|
| Stop aluminium lub stan odlewu | Tlenki, porowatość, historia odlewania, płyn do obróbki skrawaniem i oczekiwania dotyczące wyglądu mogą wpływać na przygotowanie powierzchni i ryzyko odgazowania. | Stan części przy dostawie, przygotowanie powierzchni, dopuszczalne wady wyglądu, maskowanie, ocena utwardzania i wymagane potwierdzenie zgodności. |
| Stal węglowa lub stopowa | Rdza, zgorzelina, olej, ostre krawędzie, wnęki i pozostałości po obróbce mogą utrudniać równomierne przyleganie powłoki. | Czyszczenie, przygotowanie powierzchni, wymóg piaskowania lub zastosowania innego przebiegu procesu technologicznego, obróbka krawędzi i określenie systemu powłokowego. |
| Stal nierdzewna | Wykończenie powierzchni, zanieczyszczenia i obszary funkcjonalne pozostawiane bez powłoki mogą wymagać innego podejścia niż w przypadku zwykłej stali. | Przygotowanie powierzchni, podstawa oceny przyczepności, wzorzec wyglądu i powierzchnie, które muszą pozostać bez powłoki. |
| Części spawane lub z blachy | Spawy, szwy, naroża, cienkie ścianki, uwięzione zanieczyszczenia, położenie podczas zawieszania i narażenie na temperaturę mogą zwiększać ryzyko wad lub odkształceń. | Zakończenie spawania, czyszczenie, mocowanie na zawieszkach, analiza geometrii, procesy nakładania powłok, obchodzenie się z częściami i pakowanie. |
| System powłokowy wskazany przez kupującego | Wymagania dotyczące farby termoutwardzalnej, termoplastycznej, epoksydowej, podkładu lub kwalifikowanego produktu wpływają na możliwość zastosowania i interpretację wyników badań. | Dokładne oznaczenie produktu lub specyfikacji, rewizja, lista zatwierdzonych produktów, kwalifikacja wykonawcy powłoki, podstawa oceny utwardzania i dokumentacja odbiorowa. |
W praktyce wybór zależy od zastosowania: przed wpisaniem znanej grupy farb proszkowych do wymagań zakupowych należy zlecić ocenę materiału podłoża i wykończenia na podstawie rysunku technicznego. Jeżeli sposób wykończenia nie został jeszcze wybrany, w projektach dotyczących aluminium można rozważyć także usługi anodowania, a dla części żelaznych wymagających cienkiej powłoki konwersyjnej porównać wykańczanie przez oksydowanie. Są to możliwe kierunki wyboru, a nie zamienne specyfikacje bez analizy rysunku technicznego i warunków eksploatacji.
Przygotowanie powierzchni to więcej niż oczyszczenie jej na potrzeby oceny wyglądu. Wytyczne branżowe wiążą pozostałości oleju, tlenki, zanieczyszczenia warsztatowe, rdzę, zgorzelinę i odpryski spawalnicze z wadami wykończenia, dlatego sposób przygotowania należy dobrać do podłoża i zastosowania, a nie do ogólnego opisu „czysty metal”.
Mówiąc wprost: ani znana grupa farb proszkowych, ani powłoka opisywana jako bardziej wytrzymała nie są automatycznie właściwym wyborem. Zhenling Metal nie twierdzi, że grubsza powłoka zawsze jest lepsza, jedno przygotowanie powierzchni pasuje do każdego metalu lub założenia dotyczące powłok samochodowych można przenieść na niezwiązane z nimi urządzenia przemysłowe; każdy kompromis należy ocenić na podstawie rysunku technicznego, warunków narażenia, dokumentacji wykonawcy i planu odbioru.
Przedstaw historię części
Odlewy, powierzchnie ocynkowane, stare powłoki, zanieczyszczenia i wcześniejsze nagrzewanie mogą rodzić pytania o odgazowanie lub przyczepność. Zhenling Metal powinno otrzymać te informacje przed potwierdzeniem przebiegu procesu technologicznego.
Oddziel wymagane właściwości od haseł marketingowych
Cele wynikające z warunków środowiskowych, trwałość i odporność na korozję wymagają określonego systemu powłokowego i podstawy do ich potwierdzenia. Przy usłudze malowania proszkowego nie można ich wywnioskować wyłącznie z koloru ani rodzaju żywicy.
Zachowaj rozróżnienie między zakresami kwalifikacji
Ogólny certyfikat jakości nie oznacza automatycznie kwalifikacji procesu malowania proszkowego. Jeżeli wymaga tego umowa, należy sprawdzić dokładny rodzaj certyfikacji, jej zakres, zakład, aktualność i zastosowanie.
Przygotuj wycenę i dostawę na podstawie rysunku technicznego
Proces przygotowania wyceny powinien łączyć rysunek techniczny, wymagania dotyczące wykończenia, kontrolę, pakowanie i dane o dostawie, bez sugerowania, że jeden dostawca wykonuje wszystkie czynności we własnym zakładzie. Ma to praktyczne znaczenie: zasady zakupowe traktują specyfikacje, zapewnienie jakości, pakowanie, dokumentację i dostawę jako odrębne obszary odpowiedzialności, ponieważ każda luka może spowodować opóźnienie, odrzucenie lub odpowiedzialność za szkodę. Koordynacja nie dowodzi, że malowanie proszkowe odbywa się we własnym zakładzie; należy poprosić o analizę zakresu na podstawie rysunku technicznego, ze wskazaniem wykonawcy i podmiotu weryfikującego każdą operację.
01
Prześlij
Prześlij aktualny rysunek techniczny lub model oraz podaj materiał podłoża, stan części przy dostawie, ilość, warunki eksploatacji, wymagane wykończenie i miejsce dostawy.
02
Przeanalizuj
Wskaż nierozstrzygnięte kwestie dotyczące przygotowania powierzchni, maskowania, mocowania na zawieszkach, wyglądu, utwardzania, wymiarów, badań i podziału odpowiedzialności.
03
Określ
Wskaż, co oferta obejmuje w zakresie wykonania, kontroli, raportowania, pakowania, rozliczenia transportu i terminu.
04
Zatwierdź
Ustal ostatecznie rewizję rysunku technicznego, próbkę lub wzorzec wyglądu, metodę odbioru, osoby odpowiedzialne i zasadę zarządzania zmianami.
05
Uruchom
Planuj produkcję i dostawę wyłącznie na podstawie zatwierdzonego zakresu, po rozstrzygnięciu kwestii otwartych lub wyraźnym zaakceptowaniu ich jako nierozstrzygniętych.
PKG-A
Pakiet danych geometrycznych
Rysunek techniczny 2D, model 3D, rewizja, wymiary i oznaczenia obszarów maskowania.
PKG-B
Pakiet wymagań dotyczących wykończenia
Materiał podłoża, stan części, specyfikacja, kolor, połysk, faktura i zatwierdzona próbka.
PKG-C
Pakiet dokumentacji potwierdzającej
Metoda, miejsce, sposób pobierania próbek, kryteria zaliczenia, zapisy, kwalifikacja i osoba odpowiedzialna za zatwierdzenie.
PKG-D
Pakiet danych o dostawie
Ilość, podział na partie, pakowanie, etykiety, miejsce dostawy, reguła Incoterms, jeśli ma zastosowanie, i wymagany termin.
“
Zatwierdzony zakres powinien określać wykończenie jako wymaganie dotyczące części, aby wykonawca powłoki nie musiał odtwarzać założeń projektowych po rozpoczęciu produkcji.
Na etapie wyceny należy potwierdzić, czy jedna oferta obejmuje wytwarzanie, malowanie proszkowe, kontrolę, pakowanie i transport. Zhenling Metal nie będzie deklarować istnienia własnego działu malowania proszkowego ani procedury nadzoru nad wykonawcą bez dowodów w dokumentacji, a reguła Incoterms rozdziela zadania, koszty i ryzyka związane z dostawą, nie zaś kryteria odbioru procesu nakładania powłoki.
Określ możliwe do sprawdzenia kryteria odbioru powłoki proszkowej
„Wysokiej jakości malowanie proszkowe” nie jest specyfikacją, a certyfikat może sugerować, że skontrolowano procesy, których nie obejmował jego zakres. Rzetelny plan odbioru określa, co jest mierzone, jak, gdzie, kiedy i przez kogo, ponieważ badania grubości, utwardzenia, przyczepności, twardości, połysku, faktury, wyglądu i odporności na korozję odpowiadają na różne pytania.
W praktyce sama nazwa badania, bez określenia metody, miejsca, sposobu pobierania próbek i kryterium zaliczenia, nie usuwa ryzyka związanego z odbiorem. Przed dopuszczeniem do realizacji należy poprosić o możliwy do sprawdzenia plan odbioru powiązany z rysunkiem technicznym i umową.
Ta tabela pomaga kupującemu określić wymaganą dokumentację, ale nie dowodzi, że wszystkie badania wykonuje się na sprzęcie należącym do Zhenling ani że istnieje aktualna certyfikacja procesu malowania proszkowego. Jeśli wymagany jest kwalifikowany produkt, zatwierdzony wykonawca powłoki, akredytowane laboratorium lub certyfikat określony przez klienta, należy dołączyć do zapytania ofertowego dokładną specyfikację, jej rewizję i listę zatwierdzonych podmiotów lub produktów.
| Wymaganie | Metoda lub dokument odniesienia | Miejsce | Pobieranie próbek | Dokumentacja potwierdzająca |
|---|---|---|---|---|
| Kolor i wygląd | Zatwierdzony wzorzec, wskazana metoda pomiaru różnicy barw lub określony wzorzec oceny wizualnej | Powierzchnie istotne wizualnie i wszystkie odsłonięte obszary wskazane na rysunku technicznym | Pierwsza sztuka, każda partia lub uzgodniona próbka | Zatwierdzona próbka, zdjęcia wykonane w ustalonych warunkach lub raport |
| Połysk i faktura | Określona metoda pomiaru przyrządem lub zatwierdzona próbka | Płaski, dostępny i reprezentatywny obszar | Uzgodniona częstotliwość | Zapis odczytu lub zatwierdzenie próbki |
| Grubość powłoki | Wskazana norma i zasada działania przyrządu | Powierzchnie płaskie, krawędzie i obszary funkcjonalne, stosownie do przypadku | Określona liczba i rozmieszczenie punktów pomiarowych | Arkusz pomiarowy lub raport z kontroli |
| Przyczepność, utwardzenie lub twardość | Określona metoda i poziom akceptacji | Część produkcyjna lub uzgodniony panel do badań | Dla każdej partii, zmiany, pierwszej sztuki lub zgodnie z umową | Zapis badania z podaniem metody i wyniku |
| Odporność na korozję lub trwałość | Wyłącznie wskazana metoda badania odporności na narażenie, czas trwania, próbka i zasada oceny | Część lub panel do badań zgodnie ze specyfikacją | Uzgodniony plan walidacji | Raport dostawcy lub niezależnego laboratorium |
| Maskowanie i pasowanie | Granice wskazane na rysunku technicznym oraz kontrola wizualna, sprawdzianem lub pomiar wymiarów | Gwinty, otwory, pasowania, uszczelnienia, miejsca uziemienia i styku | Pierwsza sztuka oraz uzgodnione pobieranie próbek | Zapis kontroli, zdjęcie lub wynik sprawdzenia sprawdzianem |
Zakres dokumentacji potwierdzającej
Dostosuj dokumentację do ryzyka zakupowego
W przypadku części, dla której ważny jest wygląd, mogą wystarczyć zatwierdzona próbka i zdjęcia każdej partii, natomiast montaż o krytycznym znaczeniu funkcjonalnym może wymagać określonych pomiarów, zapisów i niezależnej oceny. Zakres dokumentacji należy dobrać do rysunku technicznego i umowy, a nie do uniwersalnego zestawu badań.
Weryfikacja kwalifikacji
Sprawdź, czego faktycznie dotyczy certyfikat
Certyfikacja Powder Coating Institute obejmuje ocenę procesów i środków nadzoru właściwych dla nakładania powłok, podczas gdy ogólny certyfikat systemu zarządzania jakością ma inny zakres. Zhenling Metal zaleca sprawdzić aktualny certyfikat, program, zakład, status i zakres zastosowania, zamiast przyjmować oznaczenie certyfikacyjne za wystarczające potwierdzenie.
Porównuj oferty malowania proszkowego pod względem zakresu, ryzyka i dokumentacji
Kupujący nie może porównywać ofert dostawców wyłącznie na podstawie ceny za sztukę, jeśli opierają się one na różnych założeniach dotyczących stanu części przy dostawie, przygotowania powierzchni, systemu powłokowego, maskowania, kontroli, pakowania, transportu i postępowania z niezgodnościami. Niska cena przy nieokreślonym zakresie może przenieść na kupującego ryzyko poprawek, zakłóceń montażu, odrzucenia części, opóźnień lub ponownej wysyłki.
Uwzględnione w wycenie
Zakres umożliwiający porównanie
- Ilość, sposób podziału na partie, rewizja rysunku technicznego i stan części przy dostawie
- Przygotowanie powierzchni i określenie systemu powłokowego
- Kolor, połysk, faktura, maskowanie, mocowanie na zawieszkach i wzorzec wyglądu
- Metody kontroli, dokumentacja, operacje dodatkowe i pakowanie
- Miejsce dostawy, podstawa rozliczenia transportu, wymagany termin, zarządzanie zmianami i podział odpowiedzialności
Jeszcze nieokreślone
Łańcuch kosztów wynikających z ryzyka
- Nieokreślona granica powłoki → błędne założenie dotyczące powłoki lub maskowania
- Błędne założenie → niespełnienie wymagań dotyczących pasowania, wyglądu, przyczepności lub dokumentacji
- Niespełnienie wymagań → segregacja, poprawki, wymiana, przestój linii lub odrzucenie
- Nieprzypisana odpowiedzialność → spór, ponowny transport i opóźnienie harmonogramu
WPŁYW NA DZIAŁALNOŚĆ
Jeśli w projekcie brakuje danych wejściowych, nie da się uzasadnić zwrotu z inwestycji ani dokładnie oszacować okresu jej zwrotu.
Sprawdzanie twierdzeń dostawców na podstawie dokumentacji.
Popularne frazy wyszukiwania pomagają znaleźć dostawców, ale nie są specyfikacjami; przed porównaniem ofert każde poniższe określenie należy przełożyć na wymaganie udokumentowane dla danego zamówienia.
Określenia spotykane na stronach dostawców
Czego dane określenie nie potwierdza
O jaką dokumentację poprosić
Komercyjne malowanie proszkowe; przemysłowe usługi malowania proszkowego; kompleksowe malowanie proszkowe; pełna obsługa; szeroki zakres usług malowania proszkowego
Modelu realizacji dostawy, zakresu uwzględnionych operacji, wyłączeń ani odpowiedzialności za zamówienie.
Oferta wskazująca, kto wykonuje, koordynuje, kontroluje, pakuje i udziela gwarancji na każdą operację.
Firmy zajmujące się malowaniem proszkowym; zakład malowania proszkowego; zakład produkcyjny; doświadczenie w malowaniu proszkowym
Że wskazany zakład, personel, sprzęt lub środki nadzoru mają zastosowanie do części kupującego.
Zakres działalności zakładu, odpowiedzialność za proces, status kwalifikacji i dokumentacja dotycząca konkretnego zamówienia.
Malowanie proszkowe najwyższej jakości; wykończenie wysokiej jakości; najlepsza jakość; prace wysokiej jakości; jakość i precyzja; wartość dodana; wykończenie bez skazy
Mierzalnych wymagań dotyczących wyglądu, pasowania, przyczepności, odporności na korozję lub dokumentacji.
Metoda odbioru, dopuszczalna wartość graniczna, zasady pobierania próbek, zatwierdzony wzorzec i strona odpowiedzialna.
Korzyści z malowania proszkowego; rozwiązania w zakresie malowania proszkowego; oferuje malowanie proszkowe; malowanie proszkowe zapewnia; malowanie proszkowe gwarantuje
Gwarantowanego wyniku ani pełnego zakresu zamówienia.
Określony materiał podłoża, przygotowanie powierzchni, system powłokowy, warunki eksploatacji, badania, dokumentacja i wyłączenia.
Projekt nakładania powłoki; zapotrzebowanie na malowanie proszkowe; zastosowanie malowania proszkowego; szeroki zakres zastosowań; różne zastosowania przemysłowe; zastosowania przemysłowe
Że jeden przebieg procesu technologicznego pasuje do każdego stopu, geometrii, historii obróbki cieplnej, warunków narażenia lub obowiązującej specyfikacji.
Ocena przydatności na podstawie rysunku technicznego, z oznaczeniem warunków wymagających potwierdzenia.
Części samochodowe; wyroby wykonywane metodami obróbki blacharskiej; części o złożonej geometrii; urządzenia przemysłowe; powierzchnia metalu; powłoki funkcjonalne
Możliwości przeniesienia rozwiązania z jednej grupy części lub zastosowania końcowego na inne.
Porównywalny materiał podłoża, geometria, granice obszarów funkcjonalnych, warunki eksploatacji i dokumentacja potwierdzająca odbiór.
Wykończenia powłoką proszkową; wykończenia fakturowane; dopasowywanie koloru; wykończenie ochronne; przemysłowa obróbka wykończeniowa
Kontrolowanego koloru, połysku, faktury, poziomu ochrony ani spójnego wyglądu między partiami.
Zatwierdzona próbka, warunki oględzin, metoda pomiaru, dopuszczalne różnice i zasady oceny partii.
Piaskowanie; odtłuszczanie; przygotowanie powierzchni; nakładanie farby proszkowej; metodą elektrostatyczną; przyrząd mocujący; grubość powłoki; przyczepność
Która kolejność przygotowania i nakładania powłoki jest odpowiednia ani jak zostanie zweryfikowana.
Określona lub kwalifikowana podstawa procesu, plan maskowania i mocowania na zawieszkach, miejsca pomiarów oraz zapisy badań.
Sucha farba proszkowa; powłoka ciekła; odporność na korozję; przyjazny środowisku; proces przyjazny środowisku; zaprojektowany z myślą o odporności na
Korzyści dla środowiska, trwałości ani okresu eksploatacji bez określonej podstawy porównania i potwierdzenia.
Właściwe dane materiałowe, warunki narażenia, metoda badania, kryterium odbioru i zakres twierdzenia.
Narzędzia techniczne do planowania malowania proszkowego
Specjalistyczny zestaw narzędzi do określania wykończenia powłoką proszkową, analizy granic maskowania, planowania dokumentacji odbiorowej i ujednolicania zakresu wycen.
Należy podać aktualny rysunek techniczny lub model 3D, materiał podłoża, stan dostarczanych części, ilość, zastosowanie końcowe, kolor, połysk, fakturę, granice maskowania, wymagane dowody odbiorowe, sposób pakowania, miejsce dostawy i wymagany termin. Nieokreślone warunki należy oznaczyć jako “do potwierdzenia”, zamiast przyjmować założenia, ponieważ mogą one wpłynąć na proces, ryzyko i cenę.
Do oceny można zgłosić aluminium, stal węglową lub stopową, stal nierdzewną, odlewy, części obrabiane skrawaniem oraz części wytwarzane z blachy, ale sama ocena nie oznacza automatycznej akceptacji. Przydatność zależy od stopu, stanu powierzchni, spoin, zanieczyszczeń, geometrii, historii obróbki cieplnej, systemu powłokowego i obowiązującej specyfikacji.
W uwagach na rysunku technicznym należy określić, czy dany element ma zostać pokryty powłoką, zamaskowany, pozostawiony bez powłoki czy poddany kontroli po malowaniu. Należy też podać funkcjonalne uzasadnienie wymagań dotyczących gwintów, otworów, gniazd łożysk, powierzchni pod uszczelki, miejsc uziemienia, stref spawania, powierzchni widocznych oraz dopuszczalnych punktów zawieszenia.
Należy określić normę lub metodę, docelową grubość lub dopuszczalny zakres, materiał podłoża, zasadę pomiaru, miejsca pomiaru, liczbę odczytów, zasady pobierania próbek oraz format zapisu wyników. Nie należy kopiować ogólnego zakresu grubości z innego zastosowania, ponieważ właściwa grubość powłoki zależy od systemu powłokowego, geometrii, funkcji części i obowiązującej specyfikacji.
Jeśli wygląd ma znaczenie, należy dostarczyć wzorzec koloru, metodę pomiaru lub zakres połysku, opis faktury, wskazanie powierzchni widocznych, warunki oględzin, dopuszczalne odchylenia oraz zatwierdzoną próbkę. Należy wskazać, kto zatwierdza próbkę oraz czy stanowi ona wzorzec dla pierwszej sztuki, każdej partii produkcyjnej czy obu tych przypadków.
Malowanie proszkowe może być odpowiednie, jeśli materiał podłoża, przygotowanie powierzchni, system powłokowy, krawędzie, grubość powłoki, środowisko eksploatacji i plan weryfikacji są ze sobą zgodne. Twierdzenia dotyczące odporności na warunki zewnętrzne lub korozję wymagają dowodów odnoszących się do konkretnego zastosowania; sam kolor, rodzaj żywicy lub określenie „trwały” nie gwarantują okresu użytkowania.
Na koszt mogą wpływać ilość, wielkość i geometria części, stan dostarczanych części, przygotowanie powierzchni, system powłokowy, zmiany koloru, maskowanie, zawieszanie części, kontrola, raportowanie, dodatkowe operacje, pakowanie, miejsce dostawy i termin. Oferty należy porównywać przy jednakowym zakresie prac, a zwrot z inwestycji obliczać na podstawie własnych danych o poprawkach i logistyce.
Czas realizacji może zależeć od stopnia dopracowania rysunku technicznego, statusu materiału, zatwierdzenia próbki, dostępności proszku, złożoności maskowania, przebiegu procesu technologicznego, czasu trwania badań, wielkości partii, pakowania, transportu i nierozstrzygniętych kwestii technicznych. Zhenling Metal powinno potwierdzić harmonogram na etapie wyceny, zamiast publikować niezweryfikowany standardowy termin realizacji.
Należy poprosić o dokumenty wymagane przez rysunek techniczny, specyfikację, umowę z klientem lub ocenę ryzyka, takie jak zatwierdzenie wyglądu, wyniki pomiarów grubości, wyniki badań, zapisy dotyczące partii lub aktualny certyfikat procesu. Zanim dokument zostanie uznany za dowód, należy sprawdzić metodę, kryteria odbioru, zakład, zakres, ważność i podmiot odpowiedzialny.
Tak, nabywca może złożyć jedno zapytanie ofertowe dotyczące gotowej części, obejmujące zarówno wymagania produkcyjne, jak i wymagania dotyczące wykończenia powierzchni. Oferta Zhenling Metal musi wskazywać, które operacje są wykonywane, zlecane na zewnątrz, koordynowane, kontrolowane, uwzględnione w pakowaniu lub wyłączone z zakresu; jedno zapytanie handlowe nie dowodzi, że malowanie proszkowe odbywa się we własnym zakładzie.