
Skontaktuj się z firmą Zhenling

Autor: DD · Aktualizacja: sierpień 2026
Obróbka CNC PAI polega na skrawaniu półfabrykatu o określonym gatunku poliamidoimidu i stanie materiału; nie oznacza jednego uniwersalnego zestawu parametrów procesu. Wymiar może odbiegać od wymagania z kilku powodów, które podczas kontroli końcowej wyglądają identycznie: stan materiału może ulec zmianie, zgrubne skrawanie może uwolnić naprężenia, skrawanie może wprowadzić ciepło, zużyta krawędź może zmienić siły, podparcie może odkształcić cechę albo stan podczas kontroli może być inny. Torlon® to rodzina materiałów poliamidoimidowych firmy Syensqo, a nie uniwersalny warunek obróbki. Ten przewodnik pomaga rozdzielić przyczyny, zanim ktokolwiek zmieni korekcję lub skopiuje cykl cieplny.
Przewodnik internetowy nie pozwala określić uniwersalnej tolerancji, prędkości, posuwu, rodzaju chłodziwa, czasu odpoczynku ani cyklu cieplnego. Artykuł opiera się na publicznie dostępnych materiałach, normach, metrologii i źródłach BHP; nie przedstawia poufnej historii zleceń PAI firmy Zhenling. Jego celem jest pomoc właścicielowi rysunku w zebraniu lepszych dowodów do oceny konkretnego gatunku i cechy.
PAI to rodzina materiałów, a nie warunek obróbki
„PAI” oznacza rodzinę polimerów, a „Torlon” — rodzinę markową; żadne z tych określeń nie wskazuje dokładnego gatunku, napełniacza, postaci półfabrykatu, stanu dostawy, historii utwardzania, stanu wilgotności, geometrii ani stanu kontroli. Przydatną specyfikację obróbki można opracować dopiero po określeniu tych zmiennych i powiązaniu ich z udokumentowanymi dowodami.
To rozróżnienie jest istotne, ponieważ klasyfikacja materiału i jego wybór to dwie różne decyzje. Norma ASTM D5204-22 obejmuje publicznie klasyfikację PAI do formowania i wytłaczania oraz stwierdza, że jej oznaczenia nie służą do doboru materiału. Oznaczenia rodziny według normy nie określają więc tolerancji gotowego detalu ani parametrów skrawania.
| Pole dowodowe | Co można ustalić | Co pozostaje do ustalenia |
|---|---|---|
| Identyfikacja | Rodzina PAI i wskazany gatunek | Zatwierdzone zamienniki i wymagania dotyczące certyfikatu |
| Skład | Zadeklarowany napełniacz lub modyfikator odporności na zużycie | Reakcja konkretnej partii na wybraną operację |
| Półfabrykat | Pręt, płyta, rura lub forma odlewana | Stan utwardzenia, kondycjonowania i przechowywania przy dostawie |
| Definicja detalu | Cecha, baza odniesienia i wymaganie z rysunku | Podparcie, kolejność skrawania i stan odbioru |
Nazwa rodziny jest oznaczeniem do wstępnego wyboru, a nie zatwierdzeniem procesu. Należy uzyskać aktualną kartę gatunku producenta, oświadczenie dostawcy półfabrykatu o jego stanie, certyfikat materiałowy wymagany przez rysunek oraz zasady stosowania zamienników. Dopóki te cztery dokumenty nie są ze sobą zgodne, przenoszenie zaleceń dotyczących Torlon 4203 na 4301, 5030 lub inny gatunek jest założeniem.
Dlaczego polimer stabilny w eksploatacji może zmieniać wymiary podczas obróbki
Stabilność w eksploatacji i stabilność podczas obróbki odpowiadają na różne pytania. Dane właściwości zmierzone dla określonego gatunku i warunków badania nie dowodzą, że półfabrykat, świeżo obrobiona zgrubnie cecha, ciepły detal po wykończeniu i wynik kontroli po kondycjonowaniu będą miały ten sam wymiar. Odczyt należy zawsze powiązać ze stanem materiału i stanem pomiaru.
Zmiana wymiaru po obróbce zgrubnej może wynikać z redystrybucji naprężeń, nierównomiernego usuwania materiału, słabego podparcia lub połączenia tych czynników. Różnice między odczytem na ciepło a odczytem po odpoczynku mogą wskazywać raczej na ciepło powstałe podczas skrawania albo na model pomiaru. Zmiany po ekspozycji na warunki otoczenia mogą wiązać się ze stanem wilgotności, ale na podstawie jednego końcowego odczytu nie można uznać wilgoci za przyczynę. Niska rozszerzalność cieplna nie musi oznaczać, że można pominąć temperaturę i upływ czasu.
Karta wytłaczanych kształtowników Torlon 4301 firmy Drake Plastics z 2025 roku pokazuje, dlaczego zakres dowodów ma znaczenie: wskazuje ten gatunek jako zawierający 12% grafitu i 3% PTFE oraz podaje wynik 0,4% w badaniu absorpcji wody trwającym 24 godziny. Wartości te opisują gatunek, dokument dotyczący półfabrykatu i badanie tego dostawcy — nie wszystkie materiały PAI, zmianę wymiaru w trakcie procesu ani dopuszczalną tolerancję z rysunku.
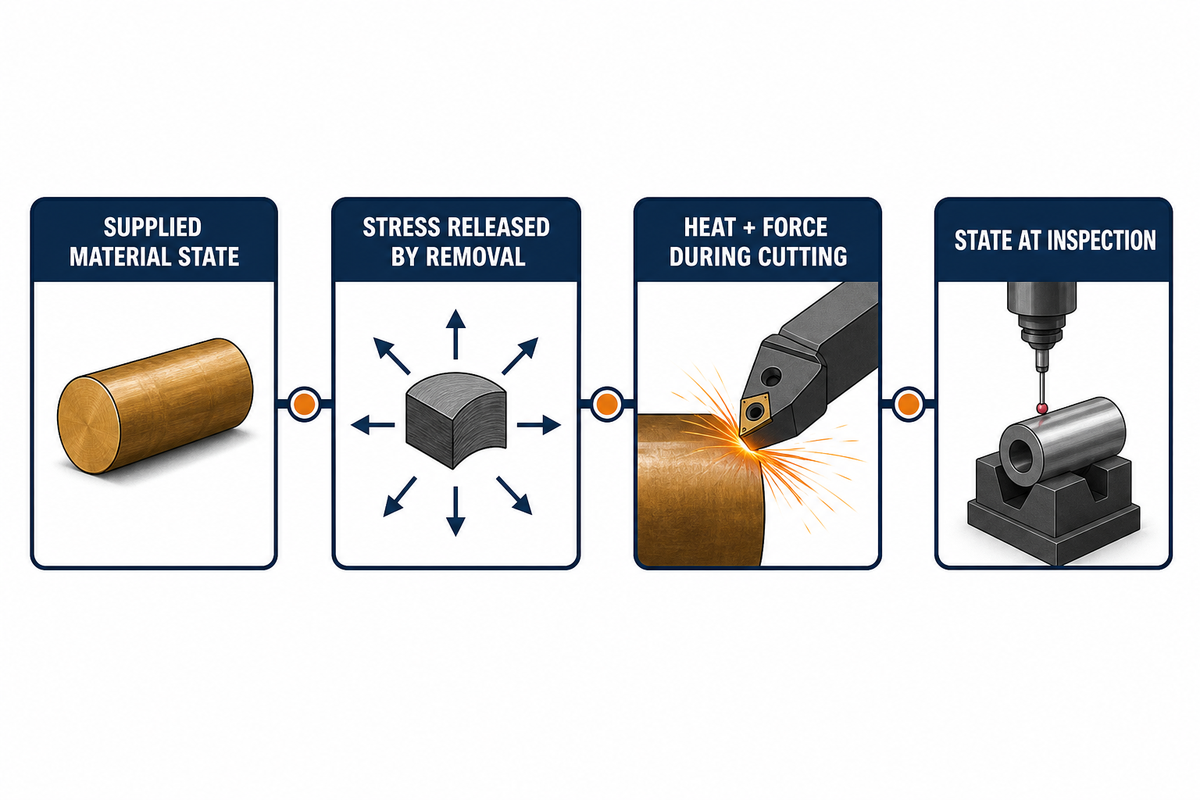
Należy prześledzić łańcuch czterech przyczyn: stan dostarczonego materiału → naprężenia uwolnione podczas usuwania materiału → ciepło i siła podczas skrawania → stan podczas kontroli. To pomoc w diagnozowaniu, a nie dowód związku przyczynowego. Każde ogniwo wymaga obserwacji, która pozwoli odróżnić je od pozostałych.
Śledzenie dryfu w czterech stanach
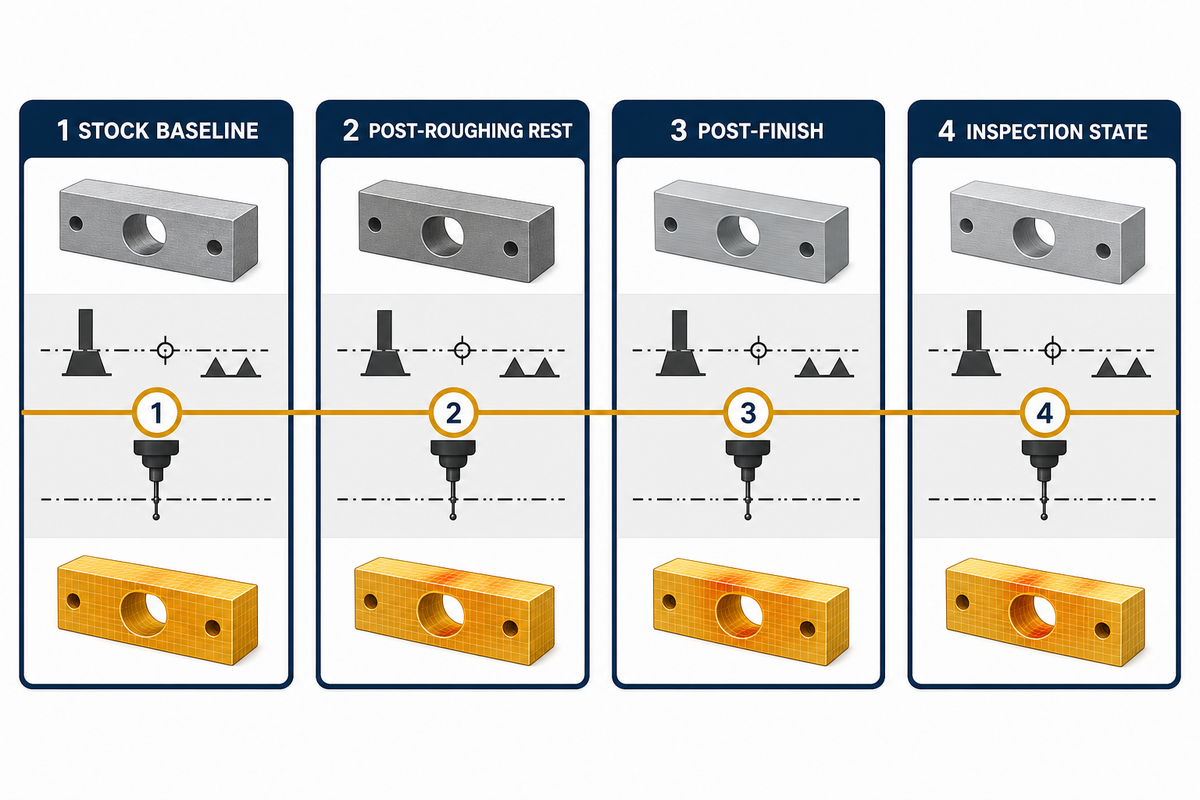
To śledzenie pozwala ustalić, kiedy zmienił się wymiar cechy: w półfabrykacie, po obróbce zgrubnej i odpoczynku, po wykończeniu czy między kontrolami.
| Stan | Zapis | Na jakie pytanie odpowiada ten stan | Czego sam nie dowodzi |
|---|---|---|---|
| 1. Stan wyjściowy półfabrykatu | Gatunek, partia, postać, stan, warunki otoczenia | Czy określono stan materiału wyjściowego? | Zdolność do uzyskania wymiaru gotowej cechy |
| 2. Odpoczynek po obróbce zgrubnej | Sposób usuwania materiału, podparcie, upływ czasu, powtórny odczyt | Czy zmiana pojawiła się po usunięciu materiału? | Czy przyczyną były naprężenia, czy podparcie |
| 3. Stan po wykończeniu | Stan narzędzia, zaangażowanie narzędzia, wskaźnik cieplny, stan mocowania | Czy operacja wykończeniowa spowodowała nową zmianę? | Uniwersalna korekta wartości |
| 4. Stan podczas kontroli | Baza odniesienia, metoda, czas, temperatura, kondycjonowanie | Czy zmienił się tylko zaobserwowany odczyt? | Stabilność w innych warunkach eksploatacji |
Jeśli zmiana pojawia się po obróbce zgrubnej, należy sprawdzić symetrię usuwania materiału, podparcie, stan półfabrykatu i wpływ upływu czasu. Jeśli pojawia się dopiero po wykończeniu, należy zbadać stan narzędzia, ciepło, zaangażowanie i podparcie.
Zapisywanie tej samej cechy i bazy odniesienia na każdym dostępnym etapie pozwala zastąpić jeden niewyjaśniony końcowy wynik niezgodny z wymaganiem uporządkowanym chronologicznie zapisem. Cztery odczyty nie dowodzą jednak przyczyny źródłowej. Jeśli dwie kontrole dają różne wyniki, mimo że stan procesu się nie zmienił, przed zmianą skrawania należy porównać realizację bazy odniesienia, metodę, warunki otoczenia i czas.
Ten przewodnik
W całym śledzeniu należy zachować tę samą tożsamość cechy i bazy odniesienia. Pomiar otworu względem jednej bazy, a następnie względem innej, nie tworzy serii pomiarów dryfu. Wartość położenia maszyny nie jest też równoznaczna z wynikiem dla zwolnionego detalu. Wytyczne NIST dotyczące kalibracji wymiarowej uwzględniają temperaturę, korekcję rozszerzalności i niepewność jako elementy modelu pomiarowego; kryteria laboratoryjne wyznaczają przydatne granice, ale nie stanowią domyślnych ustawień dla obróbki PAI.
Gatunek i napełniacz zmieniają warunki skrawania
Dokładne informacje o gatunku i napełniaczu należy uzyskać przed przeniesieniem zaleceń dotyczących oprzyrządowania lub kolejności operacji. Gatunki PAI nienapełnione, modyfikowane pod kątem odporności na zużycie i wzmacniane mogą różnić się wymaganiami dotyczącymi krawędzi skrawającej, ścierania, tarcia, wiórów i reakcji wymiarowej. Zalecenia dotyczące oprzyrządowania nie zawsze można przenosić: „skrawalność Torlon” to zbyt ogólne określenie, by na jego podstawie zatwierdzić tę samą strategię narzędziową dla 4203, 4301, 5030 lub innych gatunków.
| Dowody dotyczące gatunku | Pytanie dotyczące obróbki | Minimalna kontrola | Ograniczenia przenoszenia zaleceń |
|---|---|---|---|
| Gatunek nienapełniony | Stan krawędzi, ciepło, podparcie, uwolnione naprężenia | Aktualna karta gatunku i stan półfabrykatu | Nie należy wnioskować o odporności na zużycie gatunku wzmacnianego |
| Gatunek modyfikowany pod kątem odporności na zużycie | Napełniacz, warunki tarcia, powierzchnia odsłonięta, reakcja narzędzia | Dokładny modyfikator i zakres zastosowania | Korzyści w zakresie odporności na zużycie nie należy przedstawiać jako gwarancji tolerancji |
| Gatunek wzmacniany | Odporność na ścieranie, trwałość krawędzi, uszkodzenia przy wierceniu, wykończenie | Tożsamość napełniacza, stan narzędzia, operacja, zmierzony wynik | Nie należy kopiować zestawu parametrów dla innego napełniacza |
Właściwości materiału, takie jak odporność na zużycie, wytrzymałość na ściskanie, odporność na pełzanie, odporność chemiczna czy niski współczynnik tarcia, mogą pomóc we wstępnej ocenie przydatności do zastosowania. Określenia takie jak „odporność na wysoką temperaturę”, „wysoka wytrzymałość” i „stabilność wymiarowa” opisują cechy użytkowe materiału; nie wskazują stanu narzędzia, sposobu usuwania materiału ani podparcia potrzebnego dla danej geometrii. Obróbka skrawaniem tworzywa PAI nadal wymaga określenia dokładnego zakresu właściwości materiału. Łożysko, uszczelnienie, podkładka oporowa, komponent elektryczny czy cecha części lotniczej mogą stawiać różne wymagania temu samemu gatunkowi tworzywa. Kwestionariusz doboru materiału PAI pozwala zapisać gatunek, napełniacz, postać półfabrykatu i brakujące dowody potrzebne przed przeglądem przebiegu procesu technologicznego.
Torlon 4301 to przykład o ograniczonym zakresie, a nie reguła katalogowa: własna karta kształtowników wytłaczanych firmy Drake Plastics przypisuje opis zawierający 12% grafitu i 3% PTFE do tego konkretnego gatunku i stanu materiału od wskazanego dostawcy. Każdą decyzję dotyczącą obróbki 5030 należy oprzeć na aktualnym dokumencie dla 5030 i rzeczywistym stanie półfabrykatu, zamiast przenosić przykład 4301.
Pakiet dowodów dotyczący 4301 zawiera trzy konkretne wartości: 12% grafitu, 3% PTFE i 0,4% w badaniu absorpcji wody trwającym 24 godziny. Żadna z nich nie określa dopuszczalnej tolerancji, trwałości narzędzia ani zasad dotyczących innego gatunku tworzywa PAI.
Język wyszukiwania nie jest dowodem dotyczącym procesu
Sformułowania z wyników wyszukiwania często łączą różne twierdzenia pod jedną etykietą. Ta tabela z 9 wierszami przekłada takie określenia na pytania o dowody; cytowane frazy to słownictwo wyszukiwane przez użytkowników, a nie deklaracje możliwości firmy Zhenling.
| Grupa fraz | Zaobserwowane frazy wyszukiwania | Pytanie o dowody |
|---|---|---|
| Materiał i przebieg procesu | obróbka skrawaniem Torlon PAI; obróbka skrawaniem Torlon®; obróbka Torlon; Torlon obrabiany skrawaniem; obrobiony skrawaniem Torlon; wykonany z Torlon | Jaki gatunek, napełniacz, postać półfabrykatu, stan dostawy i operacja? |
| Gotowy detal | tworzywo obrabiane CNC; obróbka skrawaniem CNC; komponenty PAI; części obrabiane skrawaniem; części obrabiane skrawaniem z Torlon; części z Torlon; części PAI obrabiane skrawaniem; tworzywa obrabiane skrawaniem | Jaka cecha, baza odniesienia, stan po zwolnieniu i zasada kontroli? |
| Deklaracja doświadczenia | eksperci od obróbki skrawaniem; lata doświadczenia w obróbce skrawaniem; nowoczesne CNC; z wykorzystaniem CNC; komputerowe sterowanie numeryczne | Który udokumentowany wynik dotyczy tego gatunku i geometrii? |
| Język opisujący proces | techniki obróbki skrawaniem; proces obróbki skrawaniem; proces produkcyjny; korzyści z obróbki skrawaniem | Który kontrolowany etap pozwala rozdzielić podejrzewane przyczyny? |
| Deklaracja handlowa | oferta obróbki skrawaniem; rozwiązania w zakresie obróbki skrawaniem; oferta PAI | Jaki zakres dostawy określony na podstawie rysunku i jakie dowody odbioru są oferowane? |
| Gatunek i właściwości | gatunki Torlon o wysokiej wytrzymałości; odporny na zużycie gatunek PAI Torlon; naturalny gatunek PAI Torlon; właściwości Torlon; właściwości mechaniczne | Która aktualna karta właściciela materiału i jakie warunki badania uzasadniają to twierdzenie? |
| Właściwości cieplne i wymiarowe | stabilność cieplna; podwyższone temperatury; temperatura zeszklenia; niski współczynnik; precyzja i trwałość | Czy ta wartość dotyczy wstępnej oceny materiału, stanu podczas obróbki czy eksploatacji? |
| Klasa materiału i przebieg procesu | tworzywa wysokowydajne; tworzywa konstrukcyjne; zaawansowane tworzywa konstrukcyjne; formowanie wtryskowe i obróbka tworzyw CNC; formowanie i obróbka tworzyw CNC | Jakie wymagania dotyczące geometrii, ilości, oprzyrządowania i walidacji obowiązują dla wybranego procesu? |
| Zastosowanie i geometria | zastosowania Torlon; wykorzystanie Torlon; zastosowania PAI; komponenty z Torlon; uszczelnienia zaworów; złożone części; precyzyjne i złożone części; części wymagające wysokiej | Jakie obciążenie, ruch, medium, powierzchnia współpracująca, geometria i tryb uszkodzenia decydują o doborze? |
Przed korektą skrawania należy rozdzielić wpływ ciepła, naprężeń własnych i wilgoci
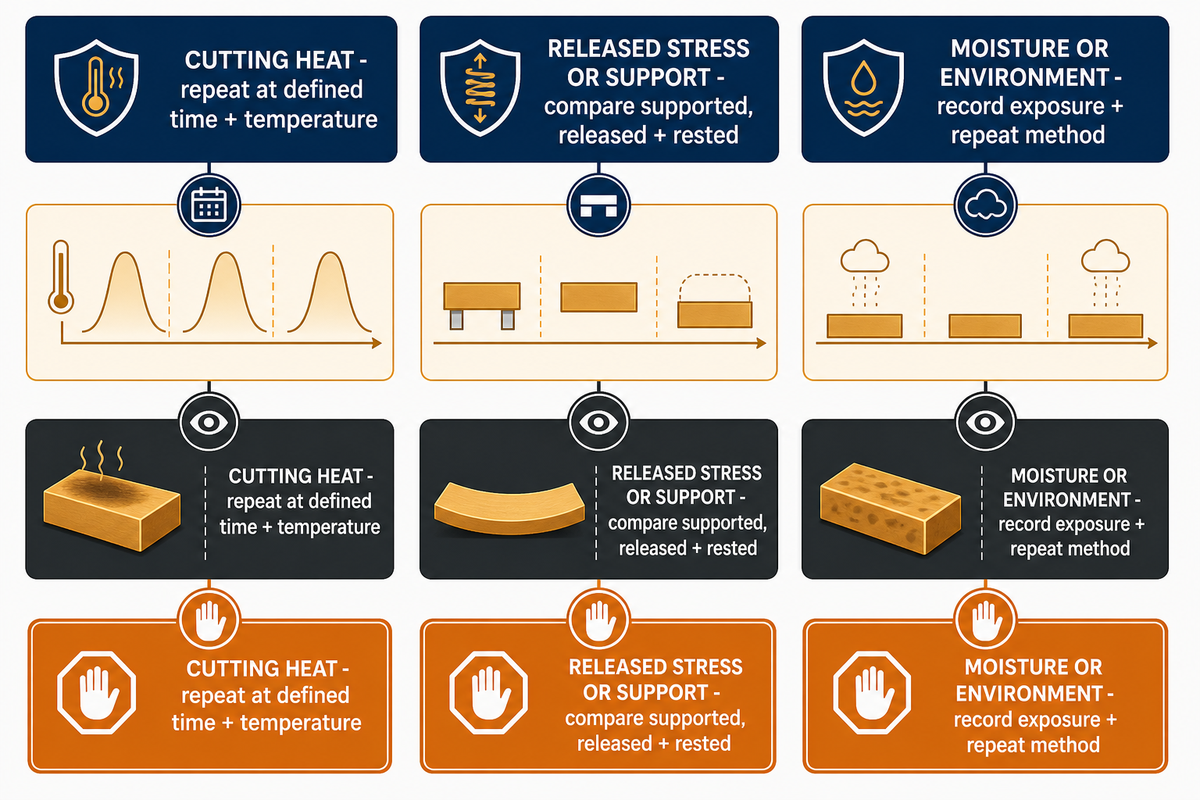
O kolejnej kontroli powinny decydować moment wystąpienia i charakter zmiany. Ciepło jest bardziej prawdopodobne, gdy odczyty zmieniają się wraz ze stanem po skrawaniu i chłodzeniu; uwolnione naprężenia są bardziej prawdopodobne, gdy zmiana następuje po niesymetrycznym usunięciu materiału lub zwolnieniu mocowania; wilgoć warto sprawdzić, gdy zmieniła się historia oddziaływania warunków otoczenia. Pojedynczy wynik poza tolerancją nie dowodzi żadnej z tych przyczyn.
| Możliwy mechanizm | Oczekiwany charakter zmiany | Obserwacja rozstrzygająca | Przedwczesny wniosek, którego należy unikać |
|---|---|---|---|
| Ciepło powstałe podczas skrawania | Odczyt zmienia się wraz z zaangażowaniem narzędzia lub czasem chłodzenia | Powtórzyć pomiar po określonym czasie i w określonych warunkach temperaturowych | Wprowadzić stałą korektę wartości na podstawie odczytu dla ciepłego detalu |
| Uwolnione naprężenia lub podparcie | Zmiana następuje po usunięciu materiału, zwolnieniu mocowania lub uwolnieniu cienkiej ścianki | Porównać stany z podparciem, po zwolnieniu i po odpoczynku | Każdą zmianę określać jako „błąd wyżarzania” |
| Wilgoć lub warunki otoczenia | Odczyt zmienia się po określonej ekspozycji lub zmianie warunków kondycjonowania | Zapisać warunki otoczenia i powtórzyć pomiar tą samą metodą | Przenosić wartości wilgotności dotyczące innego polimeru |
Zużycie narzędzia i siła mocowania mogą dawać podobne objawy. Tępe krawędzie mogą zwiększać siłę skrawania i uszkodzenia powierzchni; cienkie ścianki mogą się odkształcać po usunięciu podparcia. Wytyczne NIST dotyczące kalibracji wymiarowej pokazują również, dlaczego temperatura i niepewność pomiaru należą do modelu obserwacji, a nie do przyczyny obróbki zgadywanej bez dowodów. Publiczne poradniki handlowe podają sprzeczne zalecenia dotyczące chłodziwa. Określenia „na sucho” i „stosować chłodziwo” należy traktować jako warianty do sprawdzenia dla konkretnego gatunku, narzędzia, geometrii, kompatybilności, odprowadzania wiórów lub pyłu oraz stanu odbioru, a nie jako reguły dla całej rodziny materiałów.
Należy
- Zapisać, kiedy po raz pierwszy pojawia się zmiana
- Powtórzyć pomiar tej samej cechy i bazy odniesienia
- Sprawdzić narzędzie, podparcie, warunki otoczenia i upływ czasu
- Zmieniać jedną obserwację rozstrzygającą naraz
Nie należy
- Korygować wartości na podstawie jednego odczytu dla ciepłego detalu
- Każdej przerwy określać jako wyżarzania
- Przenosić wartości wilgotności nylonu na PAI
- Traktować wyniku po odpoczynku jako dowodu stabilności w eksploatacji
Zaplanować kolejno obróbkę zgrubną, odpoczynek, warunkową obróbkę cieplną, wykończenie i kontrolę
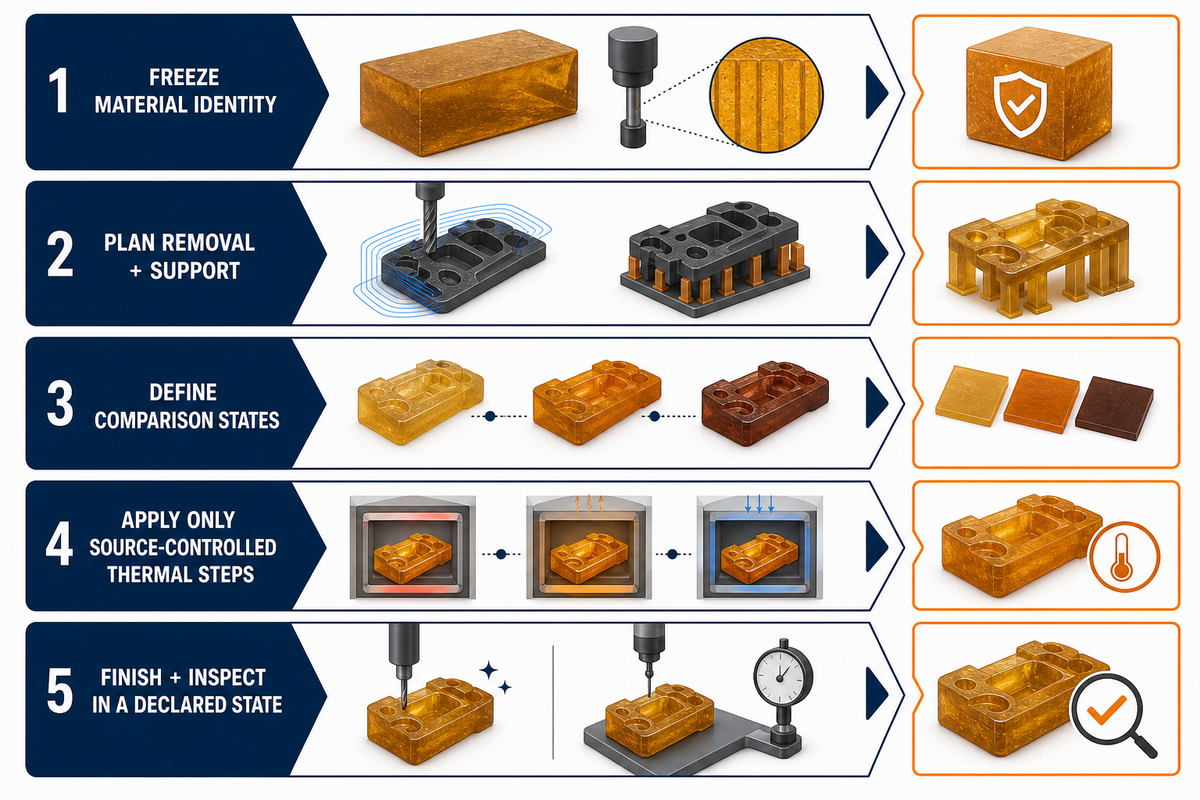
Uzasadniona kolejność operacji zależy od gatunku, półfabrykatu, geometrii i wymagań. Obróbka zgrubna, odpoczynek, dotwardzanie, wyżarzanie, ponowne utwardzanie, kondycjonowanie, wykończenie i kontrola to odrębne działania. Należy stosować wyłącznie działania wymagane przez nadzorowane źródło informacji o materiale lub uzasadnione zapisanym pytaniem dotyczącym procesu; nie należy kopiować uniwersalnego cyklu.
Dostawcy półfabrykatów i konkurencyjne zakłady obróbki różnią się zaleceniami w sposób, który warto uwzględnić. Dostawca wytłaczanego półfabrykatu rozróżnia dotwardzanie Torlon od wyżarzania, podczas gdy konkurencyjny poradnik obróbki omawia wyżarzanie po obróbce skrawaniem. Artykuł marketingowy dostawcy podaje, że korzyść dotwardzania w zakresie odporności na zużycie nie występuje w takim samym stopniu przy zastosowaniach o niskiej prędkości. Ponieważ wszystkie trzy źródła są uczestnikami rynku, sprzeczności nie należy rozwiązywać przez uśrednianie zaleceń; należy określić gatunek, dostawcę półfabrykatu, historię utwardzania, odsłoniętą powierzchnię, warunki eksploatacji i stan odbioru.
- Ustalić tożsamość materiału. Zapisać gatunek, partię, postać, certyfikat, stan przy dostawie i zatwierdzone zamienniki.
- Zaplanować usuwanie materiału i podparcie. Wskazać cienkie ścianki, cechy przerywane, niesymetryczne usuwanie materiału i zmiany baz odniesienia.
- Określić porównywane stany. Ustalić, kiedy zostaną wykonane obserwacje po zwolnieniu i odpoczynku; nie wyznaczać arbitralnie stałego czasu odpoczynku.
- Stosować wyłącznie udokumentowane etapy obróbki cieplnej. Podać dokładną procedurę, rewizję, gatunek, źródło półfabrykatu i uzasadnienie.
- Wykończyć i skontrolować detal w określonym stanie. Powiązać wynik z bazą odniesienia, metodą, warunkami otoczenia, czasem i kryterium odbioru.
Zakres normy ISO 291:2008 obejmuje standardowe atmosfery do kondycjonowania i badania tworzyw sztucznych, ale wyłącza z tego ogólnego zakresu atmosfery dla materiałów specjalnych lub symulowanych warunków klimatycznych. Norma pomaga określać pojęcia i granice; nie wyznacza cyklu obróbki CNC PAI.
Zadziory, stożkowatość, drgania i zużycie narzędzia to różne sygnały
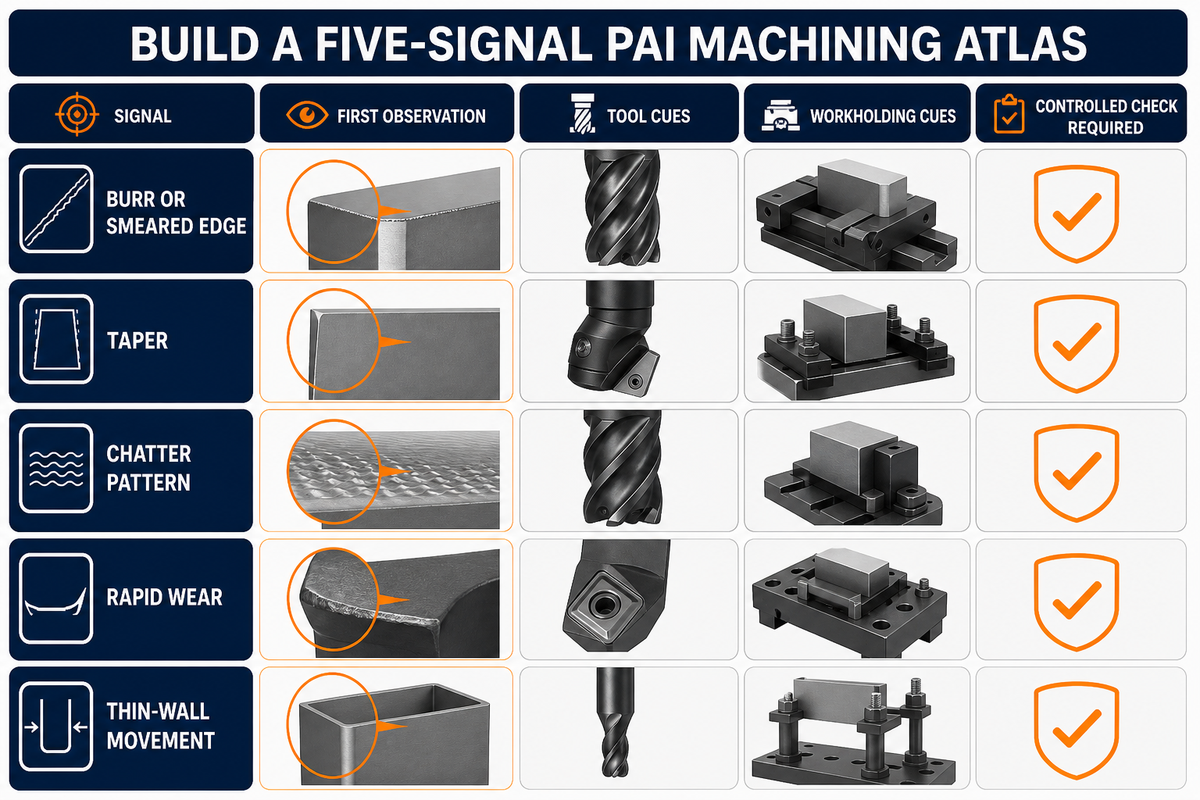
Zadziory, stożkowatość, drgania, szybkie zużycie narzędzia i zmiany cienkich ścianek wymagają różnych obserwacji. Ogólne wskazówki dotyczące prędkości i posuwu pomijają zmienne, które pozwalają rozróżnić te zjawiska: stan krawędzi, gatunek i napełniacz, zaangażowanie narzędzia, postać wióra, podparcie, wysięg narzędzia, kierunek stożkowatości, wzór wykończenia i geometria detalu po zwolnieniu.
| Sygnał | Co zaobserwować najpierw | Następna kontrolowana próba | Co pozostaje do ustalenia |
|---|---|---|---|
| Zadzior lub rozmazana krawędź | Ostrość krawędzi, podparcie, strona wyjścia narzędzia, postać wióra | Porównać zweryfikowany stan krawędzi przy niezmienionym podparciu | Ciepło a miejscowe odkształcenie |
| Stożkowatość | Kierunek, zasięg narzędzia, ugięcie, sposób ustalenia bazy | Powtórzyć pomiar z tą samą bazą odniesienia i ograniczoną zmianą podparcia | Ugięcie narzędzia a ruch detalu |
| Ślad drgań | Rozstaw, wysięg, zaangażowanie narzędzia, reakcja mocowania | Zmienić jedną zmienną dotyczącą sztywności lub zaangażowania narzędzia | Wzajemne oddziaływanie maszyny, narzędzia, oprawki i detalu |
| Szybkie zużycie | Dokładny napełniacz, miejsce zużycia, zmiana wykończenia, ciepło | Porównać stan krawędzi po określonym czasie skrawania | Wpływ ścierania, temperatury i zaangażowania narzędzia |
| Zmiana cienkiej ścianki | Geometria z podparciem i bez niego oraz równomierność usuwania materiału | Powtórzyć obserwację po zwolnieniu i odpoczynku | Uwolnienie naprężeń a odkształcenie spowodowane mocowaniem |
Jak ograniczyć zużycie narzędzi podczas obróbki PAI?
Należy zacząć od dokładnego gatunku PAI, napełniacza i stanu półfabrykatu, ponieważ samo określenie „Torlon” nie opisuje ścierania ani tarcia przy krawędzi. Należy ustalić świeży, udokumentowany stan narzędzia; zapisywać miejsce zużycia i zmiany wykończenia; następnie kontrolować zaangażowanie narzędzia, podparcie, odprowadzanie wiórów i stan cieplny.
Węglik spiekany może być rozwiązaniem do rozważenia przy gatunkach ściernych, ale sam materiał narzędzia nie dowodzi jego trwałości. Wyniki należy porównywać po określonym czasie skrawania, zmieniając najmniejszą liczbę zmiennych potrzebną do odróżnienia wpływu napełniacza od ciepła, tarcia, nadmiernego wysięgu lub niewłaściwego odprowadzania wiórów. Uniwersalne zalecenia dotyczące prędkości lub posuwu ukrywałyby te zależności.
Anegdotyczna dyskusja na forum Practical Machinist dostarcza przydatnego słownictwa opisującego sygnały procesu: problemy z wykończeniem przy tępej krawędzi, uszkodzenia podczas wiercenia tworzywa z napełniaczem oraz zmiany pasowania wraz z wilgotnością. Podane parametry pozostają jednak anegdotyczne. Podpisany artykuł w Cutting Tool Engineering pokazuje również, jak problemy z gwintowaniem mogą wynikać z synchronizacji, kompensacji oprawki, stanu maszyny, wysięgu i odprowadzania wiórów. Można przenieść ten sposób diagnozowania, ale nie szczegóły procesu dotyczące innych materiałów niż PAI.
Skorzystaj z tablicy rozdzielania sygnałów PAI: 9 pól do zaplanowania następnej kontrolowanej próby
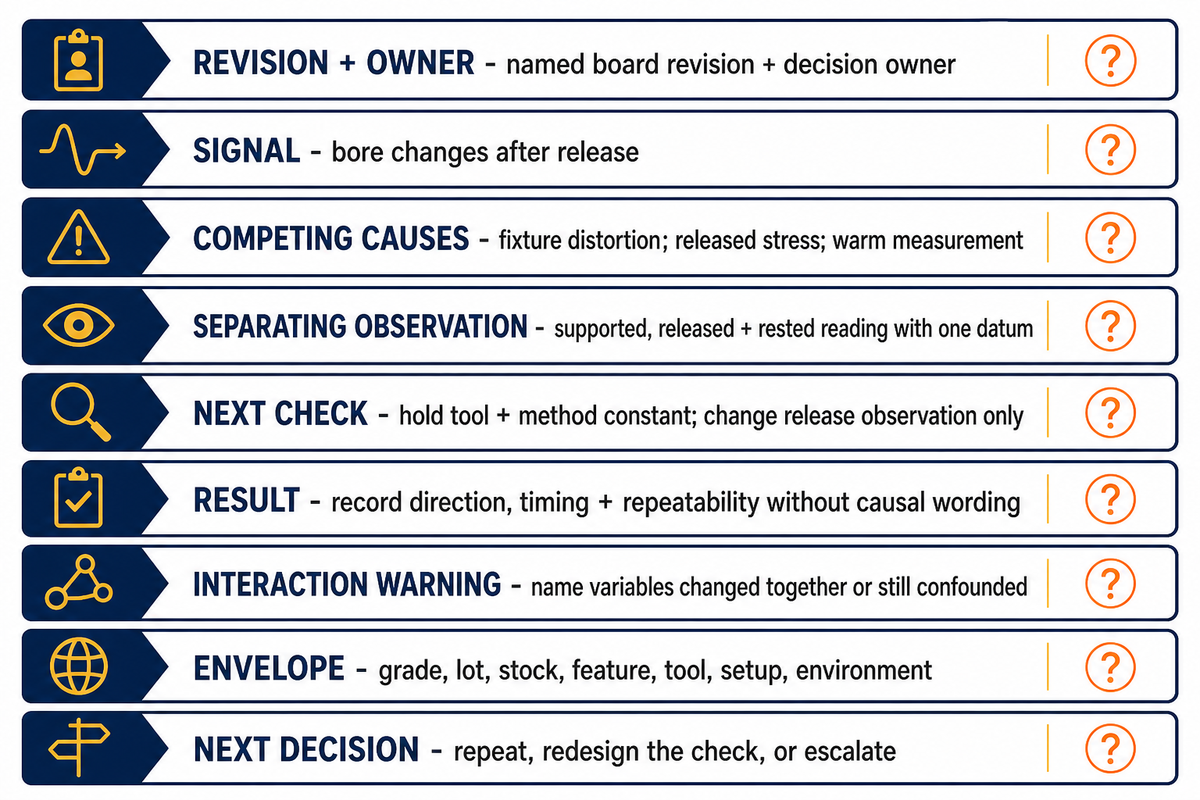
Tablica rozdzielania sygnałów PAI przekłada sygnał z obróbki na pytanie do sprawdzenia, a nie werdykt o przyczynie źródłowej. Należy zapisać konkurencyjne przyczyny, obserwację, która może je rozdzielić, najmniejszą kontrolowaną próbę, jej wynik i zakres zastosowania. Nawet przekonująca próba sekwencyjna może nie rozstrzygnąć wzajemnego oddziaływania zmiennych.
| Rodzaj dowodu | Przykład bez wartości liczbowych |
|---|---|
| Rewizja i właściciel | Wskazana rewizja tablicy i osoba odpowiedzialna za decyzję |
| Sygnał | Zmiana otworu po zwolnieniu |
| Konkurencyjne przyczyny | Odkształcenie spowodowane mocowaniem; uwolnione naprężenia; pomiar ciepłego detalu |
| Obserwacja rozstrzygająca | Odczyt z podparciem, po zwolnieniu i po odpoczynku względem jednej bazy |
| Następna kontrola | Utrzymać narzędzie i metodę bez zmian; zmienić wyłącznie obserwację po zwolnieniu |
| Wynik | Zapisać kierunek, czas wystąpienia i powtarzalność bez wskazywania przyczyny |
| Ostrzeżenie o wzajemnym oddziaływaniu | Wskazać zmienne, które zmieniły się jednocześnie lub nadal są ze sobą powiązane |
| Zakres | Gatunek, partia, półfabrykat, cecha, narzędzie, ustawienie, warunki otoczenia |
| Następna decyzja | Powtórzyć próbę, zmienić jej projekt lub przekazać sprawę do przeglądu projektu |
Tablica jest najbardziej przydatna, gdy pozwala odrzucić określone działanie. Jeśli nie utrzymano tego samego stanu pomiaru, wpis nie powinien uzasadniać korekty wartości. Jeśli jednocześnie zmieniły się stan narzędzia i podparcie, wynik nie powinien wskazywać żadnej z tych zmiennych jako przyczyny. Gdy możliwe jest wzajemne oddziaływanie, należy zastosować odpowiedni plan eksperymentu zamiast wykonywać dłuższą serię prób metodą jednej zmiennej naraz.
Wytyczne NIST dotyczące efektów interakcji wyjaśniają, że interakcje występujące w procesie nie muszą być tymi samymi, które można wykryć za pomocą danego planu eksperymentu. Dlatego tablica służy do wyboru następnej próby i zachowania kontekstu; nie weryfikuje modelu przyczynowego.
Przed uznaniem detalu za stabilny należy określić stan pomiaru
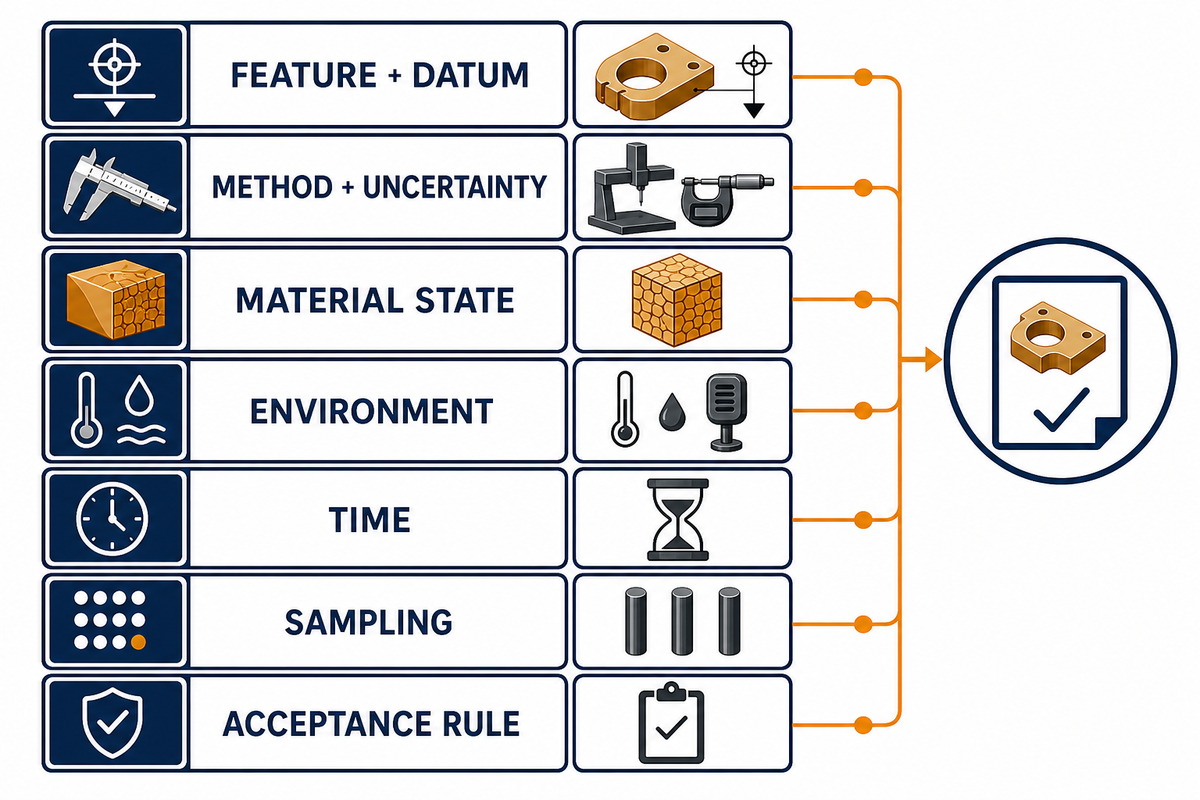
Odczyt staje się dowodem odbioru dopiero po określeniu cechy, bazy odniesienia, metody, stanu materiału, warunków otoczenia, czasu, zasad pobierania próbek i kryterium odbioru. Położenie maszyny lub pojedynczy odczyt w temperaturze pokojowej nie potwierdzają zdolności do uzyskania wymiaru gotowego detalu, a określona mierzona cecha nie dowodzi stabilności w innych warunkach eksploatacji.
Wymiary przemysłowe odnosi się do określonych warunków temperaturowych, a nie do nieokreślonej „temperatury pokojowej”. Przegląd NIST dotyczący przemysłowej temperatury odniesienia 20 °C wyjaśnia, dlaczego stan cieplny i niepewność współczynnika rozszerzalności wpływają na znaczenie wymiaru. Ta wartość odniesienia nie staje się automatycznie kryterium odbioru w zakładzie; obowiązują wydany rysunek i plan pomiarów.
- Cecha i baza odniesienia: wskazać dokładnie mierzoną wielkość i sposób realizacji bazy odniesienia.
- Metoda: podać przyrząd lub metodę oraz istotną niepewność.
- Stan materiału: zapisać stan z podparciem, po zwolnieniu, po odpoczynku, kondycjonowany lub inny określony stan.
- Warunki otoczenia: zapisać temperaturę i wszelkie wymagane parametry kondycjonowania.
- Czas: podać czas, jaki upłynął od skrawania, zwolnienia mocowania lub kondycjonowania.
- Pobieranie próbek: określić, które detale i cechy stanowią podstawę decyzji.
- Kryterium odbioru: powiązać obserwację z wydanym rysunkiem lub zatwierdzonym planem.
Jakie tolerancje można uzyskać podczas obróbki CNC PAI?
Nie da się uzasadnić jednej uniwersalnej tolerancji obróbki PAI. Odpowiedź dotycząca konkretnej cechy wymaga określenia dokładnego gatunku i napełniacza, postaci półfabrykatu i stanu dostawy, wielkości cechy i geometrii ścianki, kolejności usuwania materiału, podparcia, stanu narzędzia i konfiguracji, historii cieplnej, układu baz, metody kontroli, warunków otoczenia, czasu, jaki upłynął, zasad pobierania próbek oraz ilości.
Rysunek techniczny musi też odróżniać wymaganie dotyczące obróbki od wymagania dotyczącego stabilności w eksploatacji. Deklarowana przez dostawcę wartość może odnosić się do innego gatunku, geometrii, maszyny lub stanu kontroli. Należy poprosić o plan odbioru powiązany z zatwierdzoną cechą i stanem materiału, zamiast przenosić tolerancję z ogólnej strony o Torlonie.
Traktuj pył polimerowy jako czynnik wymagający kontroli procesu
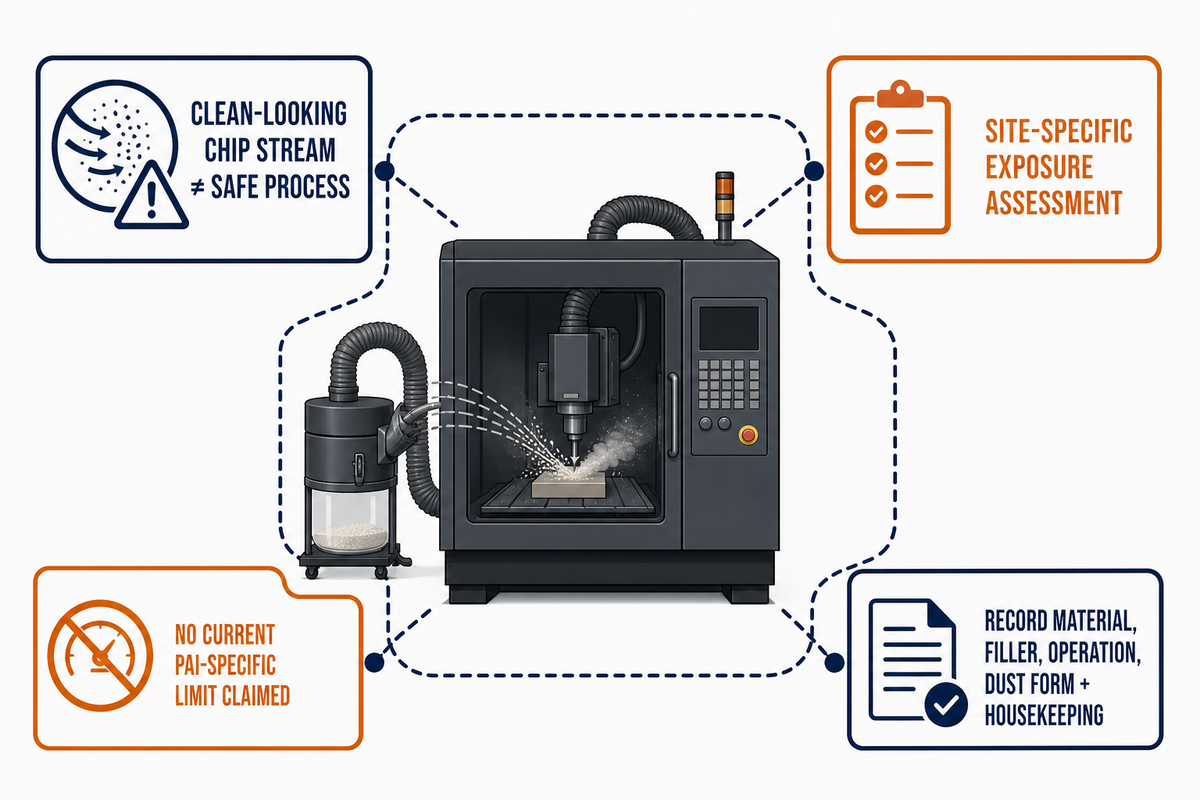
Obróbka skrawaniem polimerów może powodować unoszenie się pyłu w powietrzu, dlatego czysty strumień wiórów nie dowodzi, że proces jest bezpieczny. Każda operacja wymaga oceny narażenia uwzględniającej materiał i napełniacz, energię skrawania, postać pyłu, obudowę, odciąg, utrzymanie czystości oraz aktualne obowiązujące wymagania. Ten poradnik nie określa aktualnego limitu narażenia właściwego dla PAI.
W 2020 r. biuletyn NIOSH dotyczący nanoplastików i mikroplastików w miejscu pracy wskazał obróbkę polimerów i wyrobów z tworzyw sztucznych jako proces, który może powodować powstawanie pyłu i potencjalne narażenie na jego unoszące się w powietrzu cząstki. W chwili publikacji biuletyn stwierdzał, że nie ustalono limitów narażenia dla nanoplastików i mikroplastików. To ustalenie z tamtego okresu uzasadnia ocenę ryzyka, ale nie pozwala wyciągać wniosków o pełnym stanie regulacji w 2026 r.
Ten artykuł nie określa jednej metody odciągu, respiratora, procedury sprzątania ani limitu narażenia i nie opisuje zabezpieczeń stosowanych przez Zhenling. Odpowiedzialne plany dokumentują dokładny materiał i napełniacz, operację, postać wiórów lub pyłu, istniejącą obudowę lub odciąg, metodę utrzymania czystości oraz ocenę ryzyka w zakładzie przed wyborem środków kontroli.
Kiedy diagnoza wymaga przeglądu projektu
Ogólne wskazówki dotyczące rozwiązywania problemów przestają wystarczać, gdy odpowiedź zależy od rysunku technicznego, dokładnego gatunku, stanu półfabrykatu, geometrii cechy, ilości lub wymagań dotyczących dokumentacji kontroli. Ten poradnik pomaga uporządkować te kwestie, ale nie stanowi obietnicy dotyczącej tolerancji, ceny, mocy produkcyjnych, terminu ani zatwierdzenia procesu dla nieprzedstawionego detalu.
Zbierz nierozstrzygnięte informacje: zatwierdzoną rewizję rysunku, gatunek i zasady dopuszczania zamienników, postać półfabrykatu i wymagania dotyczące certyfikatu, krytyczną cechę i bazę odniesienia, stan materiału, historię kolejnych operacji, zaobserwowany sygnał, ilość oraz metodę odbioru. W kwestiach handlowych i dotyczących konkretnego rysunku przekształć pakiet informacji o PAI w plan obróbki skrawaniem. Na tej stronie opisano możliwości realizacji i zamiar przygotowania oferty; ten poradnik pozostaje materiałem referencyjnym do rozwiązywania problemów.
Do przygotowania, a nie do wyceny, służy lista kontrolna kompletności zapytania ofertowego dotyczącego obróbki PAI. Przegląd usług obróbki CNC określa szerszy zakres procesów, a procedura weryfikacji rysunków Zhenling wyjaśnia kontekst działalności firmy. Te odnośniki pomagają w przygotowaniach; wskazana wyżej strona dotycząca rozwiązań PAI pozostaje stroną docelową dla zapytań handlowych.
Omów rysunek techniczny i dostępne dane
Najczęściej zadawane pytania
Jakie czynniki uwzględnić przy wyborze odpowiedniego gatunku Torlonu do projektu CNC?
Wybór gatunku Torlonu należy zacząć od określenia mechanizmu uszkodzenia w danym zastosowaniu i kontrolowanej specyfikacji materiału, a nie opierać go wyłącznie na nazwie rodziny, ogólnej tabeli właściwości czy skrótowym oznaczeniu dostawcy.
Należy określić obciążenie, temperaturę, ruch, materiał współpracujący, media, wymagania elektryczne, geometrię i stan wymiarowy, a następnie porównać dane dla dokładnego gatunku i napełniacza podane przez producenta. Postać półfabrykatu, stan dostawy, certyfikat i zasady dopuszczania zamienników również wpływają na dane dotyczące obróbki. Tabele właściwości mogą zawęzić wybór, ale zatwierdzenie projektu i przebieg procesu technologicznego zależą od konkretnego projektu. Wytrzymałość, odporność na zużycie ani właściwości cieplne całej rodziny materiałów nie stanowią podstawy do zatwierdzenia nieocenionej cechy.
Jakie typy maszyn CNC najlepiej nadają się do obróbki PAI?
Żadna kategoria maszyn CNC nie jest z założenia najlepsza do każdej części z PAI; o przebiegu procesu decydują dostęp do cech, podparcie, kontrola narzędzia, zachowanie cieplne, odprowadzanie wiórów i kontrola.
Przebieg procesu należy dobrać do dostępności cech, podparcia przedmiotu obrabianego, kontroli narzędzia, zarządzania temperaturą, odprowadzania wiórów lub pyłu oraz wymagań pomiarowych. Dodatkowe osie mogą nie przynosić korzyści przy podpartych detalach toczonych, ale mogą ułatwić obróbkę cech wymagających dostępu pod różnymi kątami. Określenia takie jak frezowanie CNC, toczenie CNC i wiercenie nie dowodzą osiągnięcia tolerancji; nadal decydują o tym gatunek, stan półfabrykatu, oprzyrządowanie, konfiguracja, kolejność operacji, stan po zwolnieniu detalu i metoda kontroli. Dodatkowe osie nie skompensują nieokreślonego stanu materiału ani bazy. Należy porównać rzeczywisty zasięg, sztywność, podparcie, monitorowanie narzędzia, odprowadzanie wiórów i plan kontroli dla danej cechy, a następnie zweryfikować gotowy detal z tworzywa zamiast opierać się na prospekcie maszyny.
Czym jest termoplast Torlon?
Torlon® to nazwa stosowana przez Syensqo dla rodziny poliamidoimidów, której gatunki, napełniacze, stany półfabrykatów i zakresy zastosowań różnią się między sobą; nazwa handlowa nie określa jednej reakcji na obróbkę skrawaniem.
Rodzina ta obejmuje gatunki o różnych napełniaczach i profilach właściwości, więc sama nazwa nie określa jednego stanu półfabrykatu ani reakcji na obróbkę skrawaniem. Rysunki produkcyjne powinny wskazywać dokładny gatunek lub zatwierdzoną specyfikację materiału, postać półfabrykatu, wymagany certyfikat i zasady dopuszczania zamienników. Znak towarowy i właściwości całej rodziny nie zastępują zatwierdzenia do danego zastosowania, danych potwierdzających stan półfabrykatu ani przeglądu procesu dla konkretnej cechy.
Jakie zalety ma obróbka CNC PAI w porównaniu z formowaniem wtryskowym?
Obróbka CNC może sprawdzić się przy prototypach i małych seriach detali z PAI wykonywanych według rysunku, bez dedykowanego oprzyrządowania do formowania, ale o wyborze procesu dla każdego projektu nadal decydują geometria, ilość i walidacja.
Ta zaleta zależy od konkretnych warunków. O wyborze nadal decydują geometria, ilość, dostępność półfabrykatu, koszt usuwania materiału, dostęp do cech, zakres wymaganej walidacji oraz ewentualne zatwierdzone wymagania dotyczące formowania. Formowanie wtryskowe może sprawdzić się przy powtarzalnych geometriach produkcyjnych, a obróbka skrawaniem przy pracach rozwojowych lub mniejszych ilościach; sama nazwa materiału nie przesądza o wyborze. W przypadku obróbki skrawaniem należy również zmierzyć wpływ sekwencji usuwania materiału i uwalniania naprężeń, natomiast formowanie wtryskowe wiąże się z własnymi zagadnieniami dotyczącymi oprzyrządowania, przepływu, skurczu i walidacji. Przed wyborem należy porównać wymagania dotyczące certyfikatów, zasady dopuszczania zamienników, ryzyko związane ze zmianami rewizji rysunku, cechy krytyczne, pobieranie próbek i dane właściwe dla danego procesu. Korzyści przy prototypowaniu nie dowodzą, że ten sam proces będzie ekonomiczny lub stabilny przy ilościach produkcyjnych. Należy porównać wymagania dotyczące zwalidowanego komponentu z tworzywa, a nie ogólną listę zalet.
Co wyróżnia PAI Torlon na tle wysokowydajnych termoplastów?
Gatunki PAI Torlon mogą łączyć wymagające właściwości mechaniczne, cieplne, odporność na zużycie i tarcie, właściwości chemiczne lub elektryczne, ale dane dotyczące konkretnego komponentu zależą od dokładnego gatunku i stanu materiału.
Takie połączenie właściwości sprawia, że dany gatunek jest kandydatem do zastosowania, ale nie oznacza automatycznego zatwierdzenia. Dane zależą od dokładnego gatunku i napełniacza, stanu dostarczonego półfabrykatu, zawartości wilgoci i warunków eksploatacji. Obróbka skrawaniem wprowadza kolejne czynniki: gatunki wzmacniane lub modyfikowane pod kątem odporności na zużycie mogą inaczej reagować na narzędzie; usuwanie materiału może uwalniać naprężenia; temperatura i warunki kontroli mogą zmieniać zmierzony wymiar. Należy korzystać z aktualnych danych właściciela materiału dotyczących konkretnego produktu i stanu, a następnie określić na rysunku cechę, bazę i warunki pomiaru. Nie należy przenosić wartości obróbki skrawaniem, sekwencji cieplnej ani deklaracji tolerancji jednego dostawcy na wszystkie gatunki PAI.
Jak powstał ten poradnik
Podstawą tego poradnika dotyczącego obróbki PAI są dane właścicieli materiałów i dostawców dotyczące gatunków, zakres klasyfikacji ASTM, zakres kondycjonowania ISO, ograniczenia metrologii wymiarowej według NIST, wytyczne NIOSH dotyczące pyłu oraz przypisane im anegdotyczne sygnały z forów. Nie dodano żadnych niepublicznych wyników produkcyjnych ani uniwersalnych parametrów. Oba pierwotne narzędzia do rozwiązywania problemów porządkują pytania, ale nie są zwalidowanymi modelami przyczynowymi.
Źródła i materiały referencyjne
- Rodzina produktów marki Torlon® PAI — Syensqo
- Publicznie dostępny zakres normy ASTM D5204-22 — ASTM International
- Opis katalogowy normy ISO 291:2008 — International Organization for Standardization
- Handbook 143, sekcja 6.1 — National Institute of Standards and Technology
- Międzynarodowa skala temperatur i odniesienie do 20 °C — National Institute of Standards and Technology
- Interakcje i planowanie eksperymentów — National Institute of Standards and Technology
- Zrozumieć nowe zagrożenia w miejscu pracy: nanoplastiki i mikroplastiki — National Institute for Occupational Safety and Health
- Sztywne zasady — Cutting Tool Engineering






