Skontaktuj się z firmą Zhenling

Obróbka CNC części seryjnych ze stali nierdzewnej: 7 gatunków
Przed ostatecznym sporządzeniem oferty Zhenling analizuje rysunki techniczne części seryjnych ze stali nierdzewnej pod kątem gatunku, stanu materiału, geometrii, kontroli, obróbki powierzchni i dokumentów wymaganych dla zamówienia. Praktycznym celem jest część, którą można odebrać, oraz użyteczny komplet dokumentów, a nie ogólna obietnica, że stal nierdzewną da się obrabiać skrawaniem. Zapytania o obróbkę CNC stali nierdzewnej powinny zawierać gatunek, wymagane wykończenie, opis środowiska korozyjnego, punkty kontroli i wymagania dotyczące zastosowań regulowanych. Możliwości wykonania i terminy należy traktować jako wstępne. Pisemne ustalenia powinny określać przeanalizowany przebieg procesu technologicznego, ograniczenia, dokumentację i założenia dotyczące części dopuszczonych do odbioru.
Specyfikacja
Dlaczego zakup części ze stali nierdzewnej kończy się niepowodzeniem
Często zakłada się, że do zamówienia obróbki CNC stali nierdzewnej wystarczy podać gatunek i rysunek techniczny. W praktyce problemy zaczynają się zwykle wtedy, gdy gatunek, stan materiału, dokumenty potwierdzające odbiór i zakres oferty nie odnoszą się do tej samej części.
KRYTERIUM DECYZYJNE
W przykładowym zapytaniu dotyczącym zaworu 50 mm wyjaśnienie w ciągu 1 dnia może zapobiec zastosowaniu niewłaściwego sposobu kontroli. Ponieważ zasady sporządzania rysunków według ASME Y14.5 i dokumentacja zamówienia muszą dotyczyć tej samej części obrabianej CNC, Zhenling analizuje oba elementy przed wyceną; w odróżnieniu od formularza, do którego przesyła się wyłącznie geometrię, Zhenling pyta, jakie tolerancje i raporty pozwolą zakończyć kontrolę przy odbiorze. Poproś o analizę rysunku technicznego.
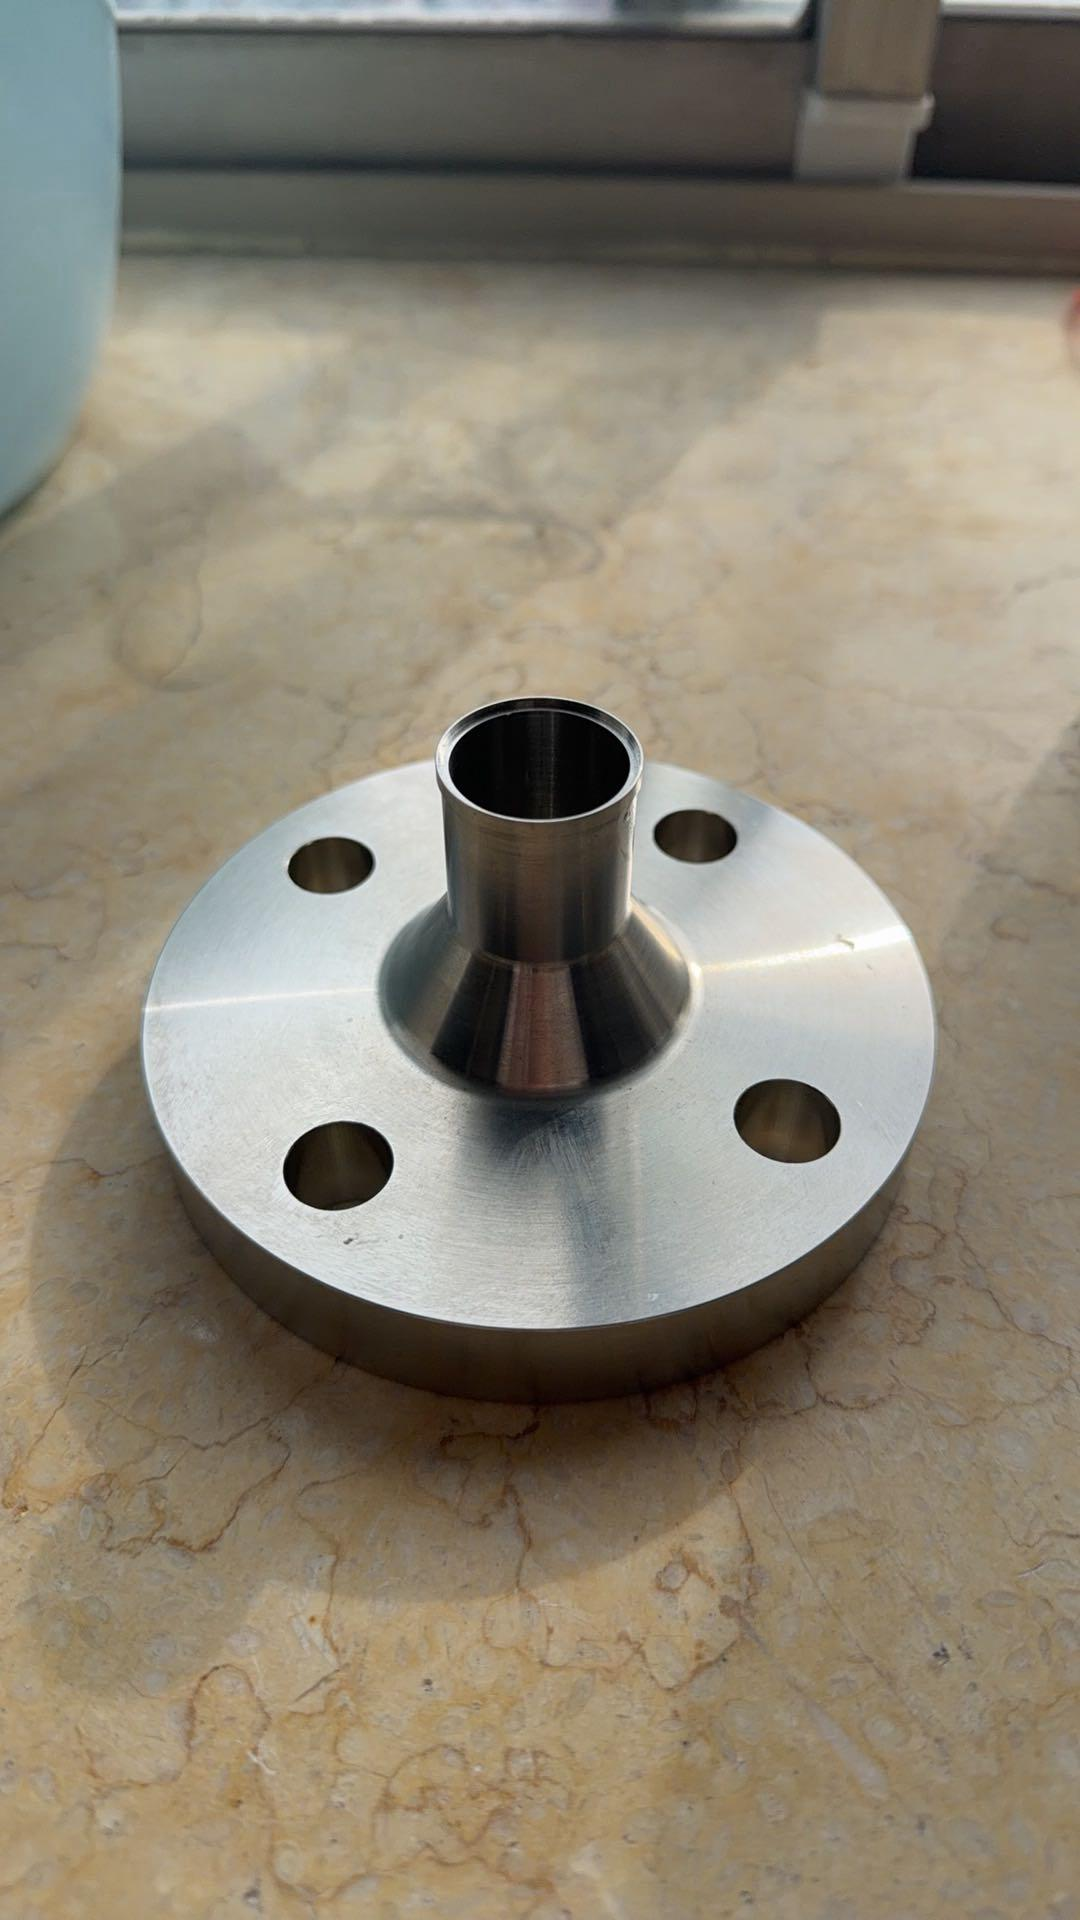
Odmowa na etapie wyceny
Kupujący zgłaszają, że niektóre zakłady rezygnują z wykonania części z 316L już po przedstawieniu wyceny, ponieważ nie rozstrzygnięto założeń dotyczących zużycia narzędzi i czasu cyklu. Te zależności pozostały ukryte, dopóki dostawca nie zaplanował obróbki skrawaniem.
- Podaj stan półfabrykatu i informacje o twardości.
- Zaznacz obróbkę przerywaną, cienkie ścianki i głębokie elementy geometryczne.
- Zapytaj, co zmieni się po analizie procesu.
Niezgodność dokumentacji
Certyfikat materiałowy może być dostępny, choć nadal nie wiadomo, jak powiązać właściwy wytop, partię lub drogę fizycznej części przez proces produkcji. Zapis transakcji nie musi oznaczać identyfikowalności dostarczonego komponentu.
- Określ powiązanie z wytopem lub partią.
- Wskaż ewentualny punkt wstrzymania do czasu kontroli PMI.
- Powiąż raporty z częścią i zamówieniem zakupu.
Nieustalone kryteria odbioru
Wymóg „pasywacji” często zapisuje się bez metody odbioru, przez co kontrola przy dostawie nie może potwierdzić jego spełnienia. ASTM A967/A967M-25 wymienia dostępne sposoby obróbki i jakościowe metody odbioru, dlatego w zamówieniu trzeba wskazać wybraną procedurę.
- Wskaż właściwy sposób obróbki.
- Wskaż badanie odbiorcze.
- Ustal, kto zapisuje wynik.
Nie pytaj wyłącznie, czy dostawca potrafi obrabiać stal nierdzewną. Zapytaj, jaka dokumentacja pozwoli potwierdzić zgodność z tym rysunkiem technicznym, materiałem, partią i sposobem odbioru.
Lista kontrolna zapytania ofertowego dla kupującego
Lista kontrolna zapytania ofertowego: rewizja rysunku → gatunek i stan materiału → ryzyka procesu → odbiór wymiarów i powierzchni → dokumentacja materiałowa i kontrolna → dokumenty wysyłkowe i celne.
Porównując zakres ofert, stosuj tę kolejność; to rysunek techniczny i wymagania zakupowe określają, które dokumenty są potrzebne dla zamówienia.
Zacznij od brakującej informacji
Prześlij rysunek techniczny wraz z informacją, jakiej dokumentacji oczekuje zespół odbierający. Zhenling może przesłać listę pytań określających zakres, zanim założenia handlowe zostaną utrwalone w ofercie.
Poproś o analizę rysunku technicznego7 gatunków stali nierdzewnej, 7 różnych pytań do zapytania ofertowego
Tabela skrawalności stali nierdzewnej jest punktem wyjścia, a nie uniwersalną prawdą o gotowym komponencie. Gatunek, stan materiału po dostawie z huty, twardość, geometria i warunki eksploatacji wpływają na dobór obróbki skrawaniem i planu odbioru.
GRANICE GRUPY MATERIAŁOWEJWłaściwości stali nierdzewnej wynikają między innymi z zawartości chromu i struktury stopu, lecz określenie „niemagnetyczna” nie jest bezpiecznym uogólnieniem dla każdej części austenitycznej po obróbce plastycznej na zimno. Gatunki duplex mogą zapewniać wysoką wytrzymałość i korzystną odporność na korozję w określonych warunkach pracy, podczas gdy przyrządy mocujące dla motoryzacji lub oprzyrządowanie do formowania mogą stawiać zupełnie inne wymagania dotyczące zużycia, wykończenia i wymiarów. ISO 10303-242:2025 określa neutralne ramy przekazywania danych o produkcie i jego wytwarzaniu; nie wybiera za kupującego gatunku stali nierdzewnej.
GATUNEK: 303 AUSTENITYCZNY
DLACZEGO KUPUJĄCY GO ROZWAŻA
Często brany pod uwagę, gdy skrawalność ma większe znaczenie niż spawalność lub najwyższa odporność na korozję.
RYZYKO OBRÓBKI SKRAWANIEM DO WYJAŚNIENIA
Dodatek siarki może ułatwiać łamanie wiórów podczas obróbki skrawaniem, ale przebieg procesu nadal zależy od dokładnego stanu materiału.
PYTANIE O WARUNKI PRACY
Czy część będzie spawana, narażona na działanie chlorków lub objęta wymaganiem odporności na korozję, które wyklucza 303?
INFORMACJE DO ZAPYTANIA OFERTOWEGO
Gatunek, stan materiału, rewizja rysunku oraz ewentualne ograniczenia dotyczące korozji lub spawania.
GATUNEK: 304 AUSTENITYCZNY
DLACZEGO KUPUJĄCY GO ROZWAŻA
Powszechnie określany w specyfikacjach gatunek do ogólnego zastosowania w częściach ze stali nierdzewnej wytwarzanych i obrabianych skrawaniem.
RYZYKO OBRÓBKI SKRAWANIEM DO WYJAŚNIENIA
Umocnienie zgniotowe, narost na ostrzu i odkształcanie się cienkich ścianek wymagają planowania dla poszczególnych cech części.
PYTANIE O WARUNKI PRACY
Czy warunki pracy są wystarczająco łagodne, czy zastosowanie wymaga stali z rodziny 316 zawierającej molibden?
INFORMACJE DO ZAPYTANIA OFERTOWEGO
Stan półfabrykatu, plan baz odniesienia dla wymiarów, wykończenie i wymagania dotyczące czyszczenia.
GATUNEK: 304L NISKOWĘGLOWY
DLACZEGO KUPUJĄCY GO ROZWAŻA
Rozważany tam, gdzie znaczenie mają późniejsze spawanie i kontrola uwrażliwienia materiału.
RYZYKO OBRÓBKI SKRAWANIEM DO WYJAŚNIENIA
Nie zakładaj, że przyrostek „L” eliminuje te same zagrożenia podczas obróbki skrawaniem, które występują w przypadku 304.
PYTANIE O WARUNKI PRACY
Jakie procedury spawania, doprowadzenie ciepła i kryteria odbioru po wykonaniu części mają zastosowanie?
INFORMACJE DO ZAPYTANIA OFERTOWEGO
Dokładne oznaczenie gatunku wraz z przyrostkiem, mapa spoin, jeśli ma zastosowanie, oraz kontrola po zakończeniu procesu.
GATUNEK: 316 Z DODATKIEM MOLIBDENU
DLACZEGO KUPUJĄCY GO ROZWAŻA
Rozważany ze względu na większą odporność na korozję wżerową w wielu środowiskach zawierających chlorki.
RYZYKO OBRÓBKI SKRAWANIEM DO WYJAŚNIENIA
Skrawalność stali nierdzewnej 316 jest na ogół mniej korzystna niż łatwoskrawalnego gatunku 303.
PYTANIE O WARUNKI PRACY
Jaki poziom chlorków, temperatura, naprężenia i środki czyszczące określają warunki pracy?
INFORMACJE DO ZAPYTANIA OFERTOWEGO
Opis środowiska pracy, stan materiału i kryteria odbioru powierzchni.
GATUNEK: 316L NISKOWĘGLOWY
DLACZEGO KUPUJĄCY GO ROZWAŻA
Często stosowany, gdy projekt wymaga zarówno właściwości antykorozyjnych rodziny 316, jak i późniejszego spawania.
RYZYKO OBRÓBKI SKRAWANIEM DO WYJAŚNIENIA
Długie, ciągliwe wióry, umocnienie zgniotowe i kontrola zadziorów mogą decydować o doborze narzędzi oraz planowaniu czasu cyklu.
PYTANIE O WARUNKI PRACY
Czy właściwości antykorozyjne zakłada się wyłącznie na podstawie gatunku, bez kontroli stanu powierzchni i procesu wykonania?
INFORMACJE DO ZAPYTANIA OFERTOWEGO
Oznaczenie gatunku wraz z przyrostkiem, granice warunków pracy, wymagania dotyczące spawania i instrukcja pasywacji.
GATUNEK: 321 STABILIZOWANY
DLACZEGO KUPUJĄCY GO ROZWAŻA
Często oceniany do pracy w podwyższonej temperaturze lub w konstrukcjach spawanych, gdy istotny jest gatunek stabilizowany.
RYZYKO OBRÓBKI SKRAWANIEM DO WYJAŚNIENIA
Dobór oprzyrządowania i parametrów nadal wymaga znajomości stanu dostarczonego materiału oraz geometrii obrabianych cech.
PYTANIE O WARUNKI PRACY
Jakiego cyklu temperaturowego i jakiej kolejności wykonania wymaga projektant?
INFORMACJE DO ZAPYTANIA OFERTOWEGO
Właściwa specyfikacja materiałowa, stan materiału i uwagi dotyczące odbioru związane z oddziaływaniem ciepła.
GATUNEK: 904L WYSOKOSTOPOWY
DLACZEGO KUPUJĄCY GO ROZWAŻA
Oceniany do pracy w wymagających warunkach korozyjnych, gdy projekt uzasadnia użycie stali nierdzewnej o większej zawartości dodatków stopowych.
RYZYKO OBRÓBKI SKRAWANIEM DO WYJAŚNIENIA
Koszt materiału i nakład pracy przy obróbce skrawaniem sprawiają, że wczesne potwierdzenie gatunku i kryteriów odbioru jest szczególnie cenne.
PYTANIE O WARUNKI PRACY
Czy projektant potwierdził wybór 904L zamiast alternatywnego gatunku duplex lub stopu niklu?
INFORMACJE DO ZAPYTANIA OFERTOWEGO
Pełna specyfikacja materiałowa, zasady zatwierdzania zamienników i wymagania dotyczące PMI.
DECYZJA .01
Stal nierdzewna 303 a 304
Wybór gatunku łatwiejszego w obróbce skrawaniem nie zawsze jest właściwy. Jeśli wymagania dotyczące spawania lub odporności na korozję wykluczają 303, łatwiejsza kontrola wiórów nie czyni tego gatunku odpowiednim dla danej części.
- Najpierw ustal warunki pracy.
- Następnie ustal sposób wykonania.
- Potem porównaj nakład pracy przy obróbce skrawaniem.
DECYZJA .02
304 czy 316
Molibden w 316 może zwiększać odporność na korozję wżerową, ale sam gatunek nie gwarantuje odporności na korozję naprężeniową. Nadal liczą się środowisko, naprężenia rozciągające i stan powierzchni.
- Zapisz poziom chlorków i temperaturę.
- Wskaż źródła naprężeń rozciągających.
- Określ obróbkę powierzchni.
DECYZJA .03
Obróbka skrawaniem stali nierdzewnej duplex
Stale duplex i superduplex stanowią odrębną grupę materiałów do rozważenia, a nie zamienniki, które można bez uzgodnienia zastosować zamiast 7 gatunków wymienionych powyżej. Ich równowaga fazowa, wytrzymałość, sposób spawania i specyfikacja warunków pracy wymagają osobnej analizy.
- Nie stosuj na siłę parametrów przewidzianych dla stali austenitycznej.
- Potwierdź normę materiałową.
- Wymagaj wyraźnej zgody na zamianę materiału.
Pobierz arkusz zapytania ofertowego dla 7 gatunków stali nierdzewnej
Przed poproszeniem dostawców o porównanie cen zaznacz w matrycy warunki pracy, ryzyka obróbki skrawaniem i pola dotyczące wymaganej dokumentacji.
STOPY STALI NIERDZEWNEJ
PRECYZYJNA OBRÓBKA CNC
Stopy stali nierdzewnej i terminy dotyczące precyzyjnej obróbki CNC wymagające wyjaśnienia
Hasła wyszukiwania mogą pomóc kupującemu znaleźć dostawcę, ale nie zastąpią oznaczenia materiału, rysunku technicznego ani planu kontroli. Przed porównaniem ofert przełóż ogólne sformułowania na jednoznaczne pola zapytania ofertowego. Przy przekazywaniu rysunku technicznego i modelu ISO 10303-242:2025 zapewnia neutralne ramy danych o produkcie; nie określa jednak stopu, tolerancji ani planu kontroli.
Hasło wyszukiwania 01
“stal nierdzewna 303”, “stal nierdzewna 304”, “stal nierdzewna 316”, “stal nierdzewna 430”, “stal nierdzewna 201”, 17-4 lub “popularna stal nierdzewna”
Dlaczego to za mało UWAGA
Te określenia obejmują austenityczną stal nierdzewną, ferrytyczne stale nierdzewne, materiał utwardzany wydzieleniowo i inne grupy. Martenzytyczny gatunek stali nierdzewnej wymagałby kolejnej, osobnej decyzji; nie jest równoważnym zamiennikiem.
Co podać w zapytaniu ofertowym WYMAGANE
Podaj dokładny gatunek stali nierdzewnej, obowiązującą normę, stan dostarczonego materiału, zasady dopuszczania zamienników oraz wymagany dokument materiałowy.
Hasło wyszukiwania 02
precyzyjna obróbka CNC, precyzyjna obróbka skrawaniem CNC, obróbka CNC o wysokiej precyzji, stal nierdzewna obrabiana CNC, części ze stali nierdzewnej obrabiane CNC, części na zamówienie lub części metalowe
Dlaczego to za mało UWAGA
Te wyrażenia opisują kategorię dostawcy lub procesu. Nie określają zależności między bazami odniesienia, ryzyka związanego z cechami części, wąskich tolerancji ani metody kontroli potrzebnej do odbioru części.
Co podać w zapytaniu ofertowym WYMAGANE
Dołącz zatwierdzony rysunek techniczny i model; wskaż cechy krytyczne, ilości, wymagania dotyczące powierzchni, sposób pobierania próbek i format raportu.
Hasło wyszukiwania 03
dobra odporność na korozję, doskonała odporność na korozję, ponadprzeciętna odporność na korozję, wyjątkowa odporność na korozję lub po prostu “odporny na korozję”
Dlaczego to za mało UWAGA
Sformułowania marketingowe nie określają narażenia na chlorki, temperatury, naprężeń rozciągających, środków czyszczących, korozji i utleniania ani wymaganej równowagi między wytrzymałością a odpornością na korozję.
Co podać w zapytaniu ofertowym WYMAGANE
Zapisz warunki pracy, decyzję projektanta dotyczącą materiału, sposób wykonania, obróbkę powierzchni i badanie odbiorcze.
Hasło wyszukiwania 04
narzędzia chirurgiczne, zastosowania medyczne, przemysł lotniczy, motoryzacja lub zastosowania w urządzeniach przemysłowych
Dlaczego to za mało UWAGA
Określenie zastosowania końcowego nie dowodzi kwalifikacji, zatwierdzenia procesu ani przydatności części. Ten sam gatunek stali może wymagać różnej dokumentacji w zależności od systemu wymagań klienta i przepisów.
Co podać w zapytaniu ofertowym WYMAGANE
Wskaż obowiązującą specyfikację klienta, kontrolowany proces, dokumentację kontroli, wymagania dotyczące identyfikowalności, zatwierdzenia oraz osobę uprawnioną do dopuszczenia części.
Hasło wyszukiwania 05
łatwy w obróbce skrawaniem, łatwiejszy w obróbce skrawaniem, narzędzia do skrawania stali nierdzewnej, frezowanie CNC i toczenie CNC lub ogólne potrzeby w zakresie obróbki skrawaniem
Dlaczego to za mało UWAGA
Takie wyrażenia nie pozwalają ustalić uniwersalnych parametrów. Podatność na kształtowanie, plastyczność, stan półfabrykatu, geometria cech, mocowanie przedmiotu obrabianego, sztywność maszyny, chłodziwo i zakres kontaktu narzędzia z materiałem wpływają na przebieg procesu technologicznego.
Co podać w zapytaniu ofertowym WYMAGANE
Podaj stan i geometrię materiału, a następnie poproś dostawcę o opis kontrolowanego procesu oraz plan weryfikacji zamiast ogólnej tabeli posuwów.
Zamień hasło wyszukiwania w pole zapytania ofertowego
Prześlij hasło, rysunek techniczny i nierozstrzygniętą kwestię dotyczącą odbioru. Zhenling może oddzielić hasło służące do wyszukania dostawcy od wymagania, które musi znaleźć się w ofercie i zamówieniu zakupu.
Doprecyzuj zapytanie ofertoweSkrawalność, umocnienie zgniotowe i parametry obróbki skrawaniem
Krótka odpowiedź brzmi: prędkości obróbki skrawaniem i posuwów przy frezowaniu stali nierdzewnej nie da się sprowadzić do 1 bezpiecznej wartości znalezionej w internecie. Parametry obróbki skrawaniem zależą od gatunku, twardości, sztywności maszyny, geometrii narzędzia, głębokości kontaktu z materiałem, podawania chłodziwa i wykonywanej cechy.
Decyzja oparta na geometrii cechy: kieszeń w zaworze 50 mm z mostkiem o grubości 2 mm stwarza ryzyko odkształceń, zużycia i problemów z kontrolą, ponieważ ciepło powstające podczas obróbki skrawaniem i umocnienie zgniotowe oddziałują na tę konkretną cechę. Zhenling traktuje przywołane badania dotyczące 316L oraz zasady opisu tolerancji według ASME Y14.5 jako dane wejściowe do toczenia i frezowania CNC; zamiast opierać się na uniwersalnej tabeli posuwów, wiąże zakres parametrów procesu z rysunkiem technicznym. Poproś o analizę obróbki skrawaniem.
Etapy analizy obróbki skrawaniem
-
1. Potwierdź półfabrykatGatunek, postać, stan i dostępne dane o twardości
-
2. Sklasyfikuj cechęCienka ścianka, głęboka kieszeń, obróbka przerywana, otwór lub gwint
-
3. Dobierz układ narzędziowyGatunek węglika spiekanego, geometria płytki, oprawka i sposób podawania chłodziwa
-
4. Zweryfikuj zakres parametrówMonitoruj wióry, zużycie, zadziory, wymiary i stan powierzchni
Umocnienie zgniotowe
Tarcie lub powtarzający się lekki kontakt mogą utwardzić kolejną warstwę przed jej obróbką skrawaniem, zwiększając zużycie narzędzia i ryzyko odchyłek wymiarowych. Rozwiązaniem nie musi być automatycznie „spowolnienie wszystkiego”, lecz stabilne zagłębienie narzędzia w materiał i proces zapewniający ciągłe skrawanie.
- Unikaj zatrzymywania narzędzia przy powierzchni.
- Zapewnij sztywne mocowanie przedmiotu obrabianego.
- Zaplanuj warunki wejścia i wyjścia narzędzia.
Kontrola ciepła i wiórów
Stal nierdzewna może zatrzymywać ciepło w pobliżu krawędzi skrawającej, a plastyczne gatunki austenityczne tworzą trudne do usunięcia wióry. Oprzyrządowanie dobrane do gatunku i intensywne podawanie chłodziwa to zalecenia powtarzające się w przeanalizowanych materiałach Modern Machine Shop.
- Kieruj chłodziwo na krawędź skrawającą.
- Nie dopuszczaj, by wióry ponownie trafiały w strefę obróbki skrawaniem.
- Kontroluj zużycie, zanim wymiary zaczną się zmieniać.
Stan warstwy wierzchniej
Obróbka skrawaniem może zmieniać chropowatość, odkształcenia i naprężenia własne w pobliżu powierzchni. Recenzowane badania nad obrabianą skrawaniem stalą 316L i korozją naprężeniową wskazują, że obróbkę należy traktować jako 1 z czynników w układzie obejmującym materiał, środowisko i naprężenia, a nie jako jedyną przyczynę.
- Powiąż wykończenie z warunkami pracy.
- Kontroluj zadziory i zanieczyszczenia wciśnięte w powierzchnię.
- Formułuj twierdzenia o przyczynach z odpowiednimi zastrzeżeniami.
Części i sposoby potwierdzania odbioru w zapytaniu ofertowym
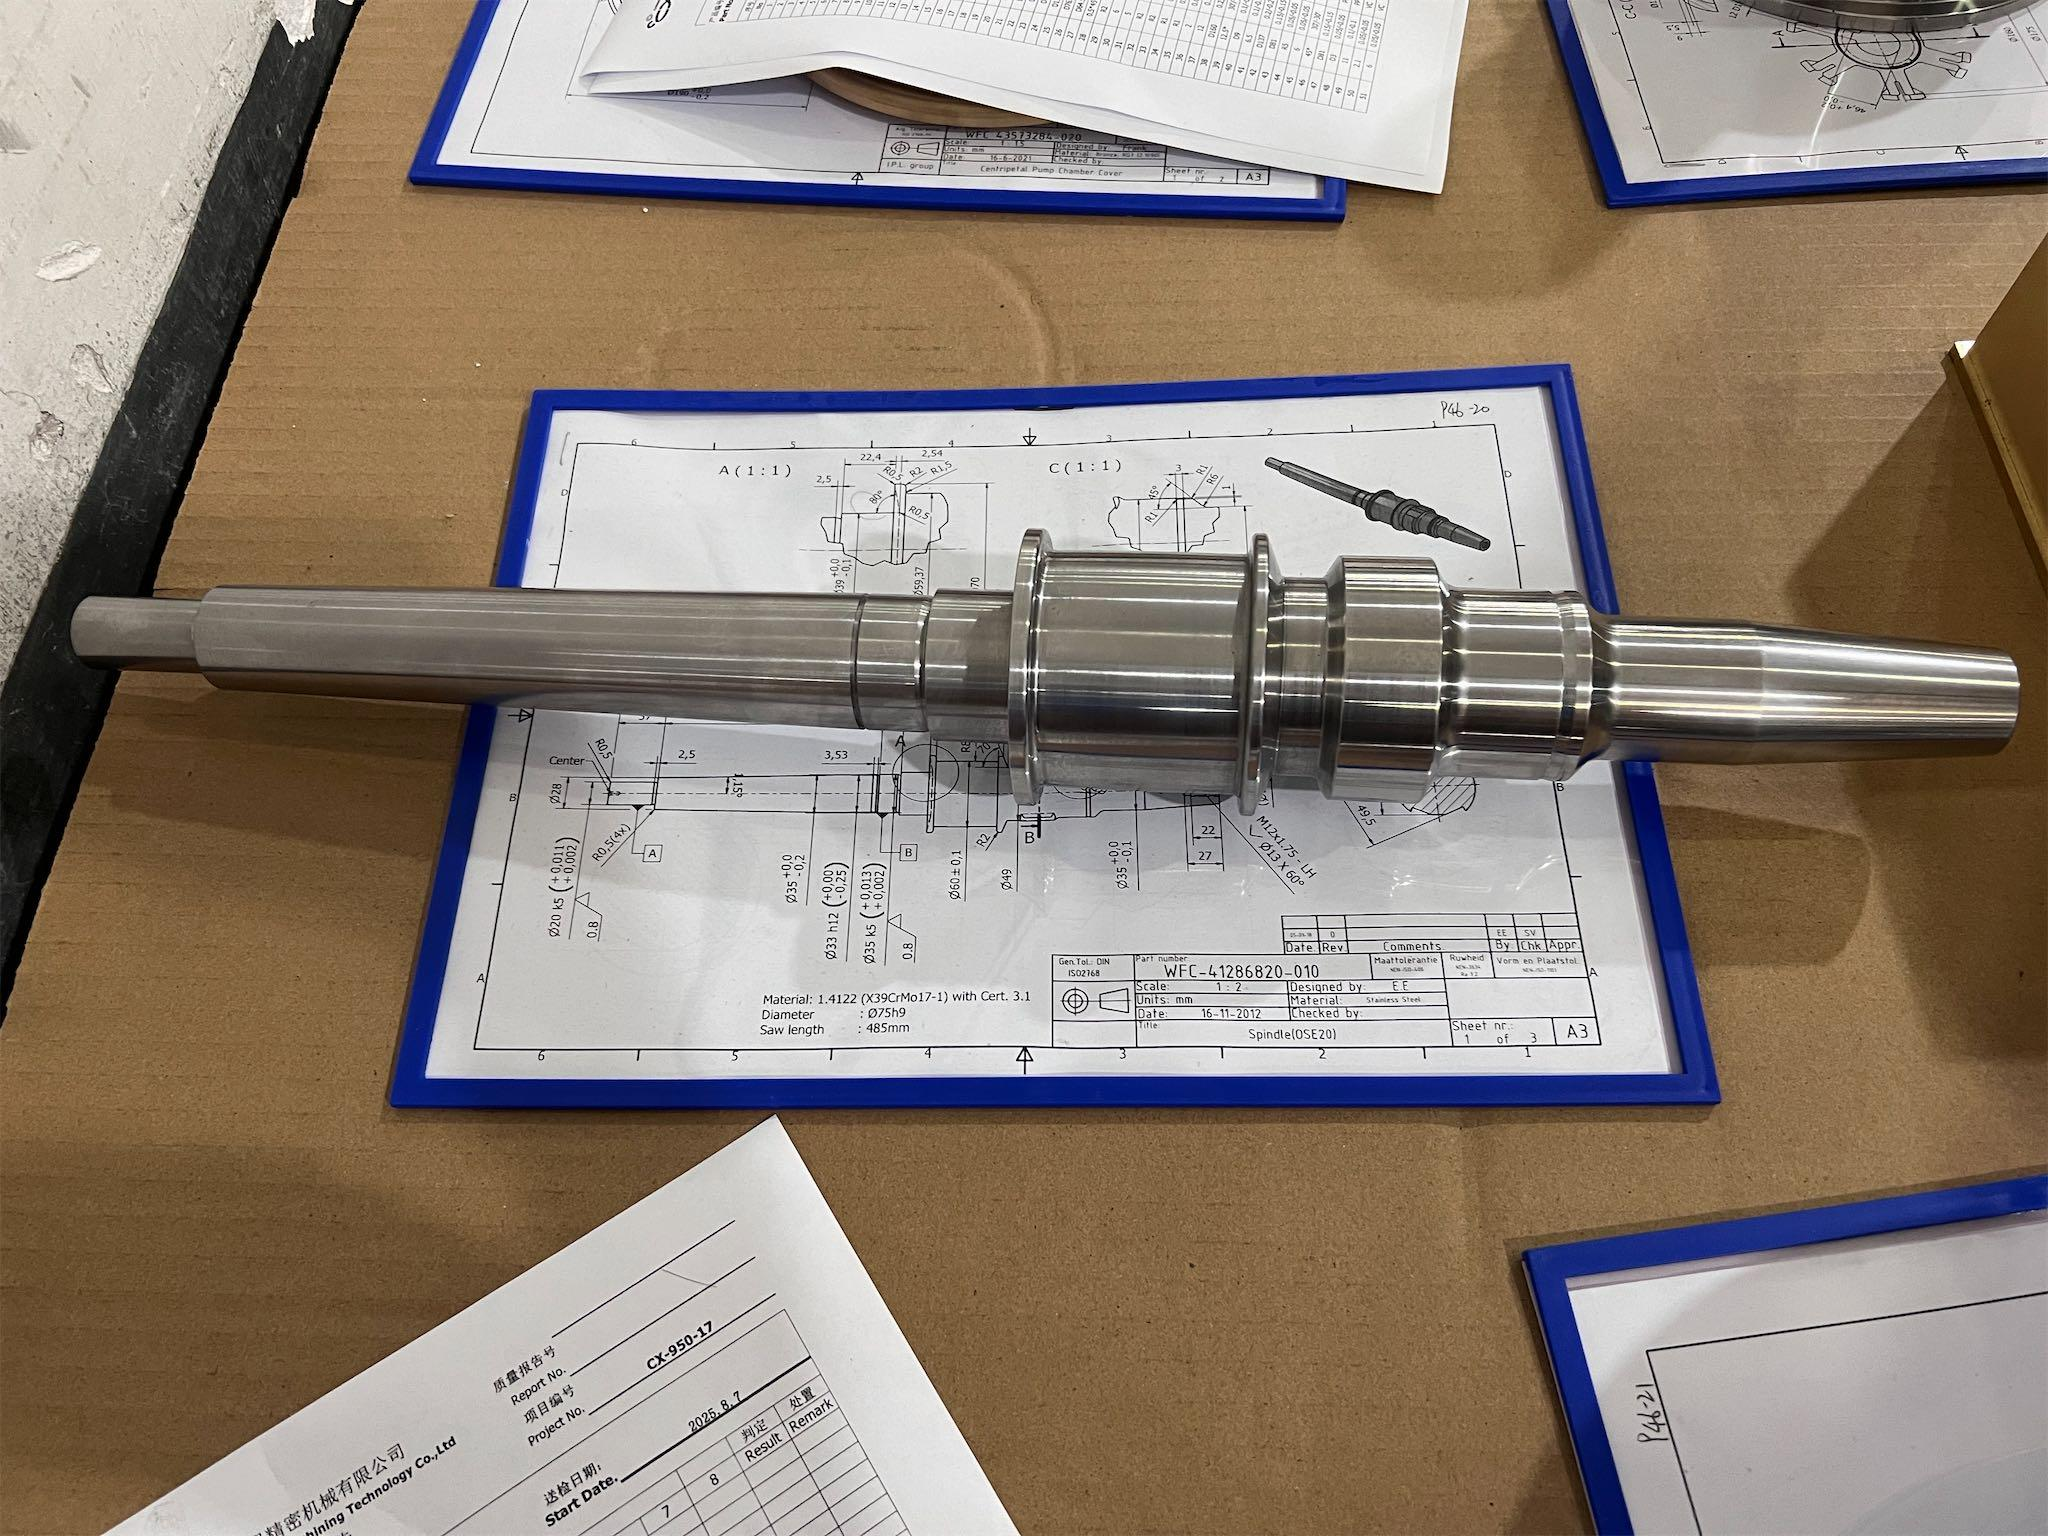
Zhenling omawia kołnierze, korpusy zaworów, walce, kolana i korki jako grupy zapytań ofertowych opartych na rysunkach technicznych. Na tej stronie nie deklarujemy uniwersalnej tolerancji ani wyników osiągniętych u klientów, ponieważ niezależne dane nie potwierdzają rezultatów konkretnie uzyskanych przez Zhenling.
PRZYKŁAD 01
Przykładowe zapytanie ofertowe: kołnierz 50 mm
Kliknij, aby zobaczyć szczegóły
SPECYFIKACJA
Szczegóły kołnierza 50 mm
Kupujący przesyła zapytanie dotyczące kołnierza o średnicy nominalnej otworu 50 mm z wymaganiem dotyczącym powierzchni uszczelniającej, ale bez metody pomiaru. Problemem nie jest tu brak deklarowanej w materiałach marketingowych tolerancji, lecz możliwość, że dostawca i kontrola przy odbiorze zastosują różne metody.
- Potwierdź bazę odniesienia i specyfikację powierzchni czołowej.
- Wskaż metodę pomiaru.
- Powiąż wynik z rewizją rysunku technicznego.
PRZYKŁAD 02
Przykładowe zapytanie ofertowe: korpus zaworu z 316L
Kliknij, aby zobaczyć szczegóły
SPECYFIKACJA
Szczegóły korpusu zaworu z 316L
Rysunek techniczny korpusu zaworu wskazuje 316L i pasywację, lecz nie określa badania odbiorczego według ASTM A967. Rozwiązanie wymaga wyjaśnienia zapisów zamówienia zakupu przed obróbką skrawaniem, a nie późniejszej prośby o certyfikat.
- Potwierdź dokumentację dotyczącą wytopu lub partii.
- Wybierz sposób pasywacji i badanie.
- Oddziel odbiór komponentu od dokumentacji materiałowej.
PRZYKŁAD 03
Przykładowe zapytanie ofertowe: długi walec
Kliknij, aby zobaczyć szczegóły
SPECYFIKACJA
Szczegóły długiego walca
Dla długiego walca określono małą dopuszczalną wartość bicia, ale nie opisano odtworzenia baz odniesienia ani warunków podparcia. Zhenling uwzględniłby sposób ustawienia i weryfikacji w danych wejściowych do wyceny, ponieważ zmiana podparcia o 1 mm może wpłynąć na wynik pomiaru smukłej części.
- Określ sposób odtworzenia baz odniesienia.
- Uzgodnij warunki podparcia.
- Udokumentuj ustawienie do kontroli.
Zakres norm: ASME Y14.5 określa zasady rysunku technicznego i tolerowania geometrycznego, natomiast ISO 10303-242:2025 dotyczy zarządzanych danych inżynierskich, produkcyjnych i kontrolnych produktu. Żadne z tych źródeł nie potwierdza konkretnych możliwości dostawcy w zakresie tolerancji.
Przełóż nazwę części na sposób jej odbioru
Prześlij rysunek techniczny, jego rewizję, ilość, stan materiału i raporty wymagane przy odbiorze. Otrzymana lista pytań będzie bardziej przydatna niż ogólna galeria części.
Platforma prototypowa czy dostawca produkcyjny?
Kupującym trudno porównać ofertę platformy prototypowej z ofertą dostawcy produkcyjnego, gdy zakres kontroli i dokumentacji jest różny. Podana cena jednostkowa nie zawsze oznacza najniższy koszt części przyjętej przy odbiorze.
CZYNNIKI DECYZYJNE
Najlepsze zastosowanie
PLATFORMA PROTOTYPOWA
Szybkie iteracje projektu i zakup prototypów wymagający niewielu informacji dodatkowych
DOSTAWCA PRODUKCYJNY PRACUJĄCY NA PODSTAWIE RYSUNKU TECHNICZNEGO
Powtarzalne zamówienia wymagające ciągłości procesu, dokumentacji i ustaleń dotyczących wysyłki
PYTANIE DLA KUPUJĄCEGO
Czy głównym celem zlecenia jest nauka na podstawie prototypu, czy regularne otrzymywanie części przyjętych przy odbiorze?
Dane do wyceny
PLATFORMA PROTOTYPOWA
Często geometria i wybrane opcje
DOSTAWCA PRODUKCYJNY PRACUJĄCY NA PODSTAWIE RYSUNKU TECHNICZNEGO
Geometria oraz stan materiału, kontrola, wykończenie, dokumentacja i logistyka
PYTANIE DLA KUPUJĄCEGO
Których wymagań nie obejmuje widoczna cena jednostkowa?
Obsługa zmian
PLATFORMA PROTOTYPOWA
Wygodny cykl ponownego przesyłania plików
DOSTAWCA PRODUKCYJNY PRACUJĄCY NA PODSTAWIE RYSUNKU TECHNICZNEGO
Analizę rewizji i jej wpływu na proces można powiązać z przebiegiem produkcji
PYTANIE DLA KUPUJĄCEGO
Kto decyduje, czy rewizja zmienia oprzyrządowanie, kontrolę lub wymaganą dokumentację?
Ciągłość dokumentacji
PLATFORMA PROTOTYPOWA
Zależy od platformy i opcji zamówienia
DOSTAWCA PRODUKCYJNY PRACUJĄCY NA PODSTAWIE RYSUNKU TECHNICZNEGO
Można określić zakres powiązań między wytopem, partią, raportem i zamówieniem zakupu
PYTANIE DLA KUPUJĄCEGO
Czy przy odbiorze można powiązać każdy wymagany dokument z dostarczoną partią?
Porównanie handlowe
PLATFORMA PROTOTYPOWA
Szybko podana cena części
DOSTAWCA PRODUKCYJNY PRACUJĄCY NA PODSTAWIE RYSUNKU TECHNICZNEGO
Oferta porównana przy tych samych założeniach dotyczących przyjętych części i uzupełniania dostaw
PYTANIE DLA KUPUJĄCEGO
Co jest podstawą obliczenia: część wysłana czy przyjęta przy odbiorze?
Arkusz kosztu części przyjętej przy odbiorze
Niska cena jednostkowa może nie obejmować PMI, raportów z kontroli, pakowania, odprawy celnej ani ryzyka kosztownej wymiany w trybie pilnym. Ten arkusz ujawnia takie założenia bez wymyślania publicznie podawanego procentu oszczędności.
- Części wycenione i części przyjęte przy odbiorze
- Koszty oprzyrządowania i kontroli
- Dokumentacja i kontrole przez podmioty trzecie
- Koszty transportu, cła i obsługi celnej
- Koszty ponownej kontroli, odrzuconej partii i zatrzymania linii
WZÓR Z DANYMI OD KUPUJĄCEGO
Łączny koszt zamówienia, kontroli, dokumentacji, logistyki i zakłóceń ÷ liczba przyjętych części dostępnych do użycia.
Korzystaj z rzeczywistych danych z oferty i odbioru. Zhenling nie deklaruje poziomu oszczędności dla całej branży.
Ukryte wąskie gardło: system ERP może identyfikować transakcję, choć droga fizycznej partii przez proces nadal nie jest w pełni udokumentowana. Ta przeanalizowana publikacja Supply Chain Management Review wyjaśnia, dlaczego arkusz rozróżnia obecność dokumentu od jego powiązania z konkretnym zamówieniem.
Porównaj 2 oferty na tych samych zasadach przed wyborem
Poproś o arkusz kosztu części przyjętej przy odbiorze i porównaj te same założenia dotyczące kontroli, dokumentacji, logistyki i wymiany.
Tolerancje, kontrola, pasywacja i identyfikowalność materiału
Wymiar, dokument materiałowy i raport z pasywacji odpowiadają na różne pytania. Zhenling traktuje je jako odrębne elementy odbioru, ponieważ ujęcie ich razem pod hasłem „dokumenty jakościowe w cenie” tworzy lukę, której można uniknąć. Przeanalizowane opracowanie o identyfikowalności na poziomie partii potwierdza potrzebę dokumentowania rzeczywistej drogi komponentu zamiast polegania wyłącznie na zapisie transakcji.
Decyzja na poziomie partii: w przykładowym przypadku korpusu zaworu 50 mm pochodzącego z 1 partii ryzykiem jest raport, którego nie da się powiązać z dostarczoną częścią. Ponieważ ASTM A967 i ISO 10303-242:2025 dotyczą różnych aspektów odbioru i danych, Zhenling oddziela kontrolę części obrabianej CNC od potwierdzenia tożsamości materiału i dokumentacji powierzchni; zamiast obiecywać pakiet certyfikatów, pyta, jaki dowód zaakceptuje kupujący. Poproś o analizę identyfikowalności.
Analiza identyfikowalności
01
Identyfikacja materiału
Gatunek, wytop lub partia, stan materiału i zamówiony dokument materiałowy
02
Geometria
Rewizja rysunku, bazy odniesienia, tolerancje i metoda pomiaru
03
Powierzchnia
Chropowatość, czyszczenie, pasywacja i badanie odbiorcze
04
Kontrole specjalne
PMI, badania nieniszczące lub kontrola przez stronę trzecią tylko wtedy, gdy wymaga tego zamówienie
05
Zwolnienie do wysyłki
Powiązanie raportu z częścią, odstępstwa i komplet dokumentów wysyłkowych
Dokument materiałowy
W stosownych przypadkach jako potwierdzenie właściwości materiału można zamówić świadectwo odbioru EN 10204 typu 3.1. Nie oznacza ono automatycznie zatwierdzenia według przepisów dotyczących urządzeń ciśnieniowych, certyfikacji komponentu ani dowodu, że powiązanie fizycznej partii z dokumentacją zachowano na każdym etapie obróbki.
- Określić typ zamawianego dokumentu.
- Określ powiązanie z wytopem lub partią.
- Potwierdzić pola wymagane przez klienta.
02
EN 10204
Potwierdzenie składu materiału
PMI pozwala sprawdzić tożsamość stopu na wybranym etapie, lecz metodę, plan pobierania próbek, udział świadka i sposób postępowania zależny od wyniku należy określić w zamówieniu. Przeprowadzenie PMI nie zastępuje odbioru wymiarów ani powierzchni.
- Jeśli podlegają wymaganiom, określić przyrząd lub metodę.
- Ustalić zakres pobierania próbek.
- Określić postępowanie w razie niezgodności.
03
BADANIE PMI
Odbiór pasywacji
ASTM A967/A967M-25 przewiduje różne jakościowe metody odbioru, w tym badanie przez zanurzenie w wodzie, badanie w warunkach wilgotności, w komorze solnej oraz inne badania. Właściwe badanie zależy od zamówienia, dlatego sam zapis „pasywacja według ASTM A967” jest niepełny.
- Wybrać sposób przeprowadzenia pasywacji.
- Wybrać badanie odbiorcze.
- Przypisać wynik do partii.
04
ASTM A967
Protokół kolejnych etapów odbioru:
Identyfikacja materiału
Dokumentacja pomiarów wymiarowych
Odbiór powierzchni
Kontrole specjalne
Komplet dokumentów do zwolnienia wyrobu
O wartości tego podejścia nie decyduje większa liczba certyfikatów, lecz brak niezauważonych podmian między tymi etapami.
Poproś o listę kontrolną identyfikowalności materiału
Pozwala ona określić gatunek, wytop lub partię, PMI, raport z pomiarów wymiarowych, badanie po pasywacji i punkty kontroli przez stronę trzecią przed wystawieniem zamówienia.
Pobierz listę kontrolnąZakres certyfikatów i zgodność z wymogami eksportowymi
Zhenling nie deklaruje na tej stronie ogólnego objęcia wyrobów oznakowaniem CE ani wymaganiami ASME lub PED. Z oficjalnych źródeł wynika, że dokumenty potwierdzające zgodność i uprawnienia odnoszą się do wymagań dotyczących produktu, podmiotu prawnego lub lokalizacji, a także typu, numeru, zakresu i ważności certyfikatu.
Najpierw zakres uprawnień: opóźnienie odprawy celnej o 1 dzień w przypadku obrabianego skrawaniem zaworu o wymiarze 50 mm może ujawnić błędne założenie dotyczące podmiotu, pochodzenia lub faktury. Ponieważ oficjalne rejestry CE i ASME odnoszą się do konkretnych produktów, lokalizacji i zakresów, Zhenling traktuje każde uprawnienie jako dowód wymagający weryfikacji; w przeciwieństwie do ogólnego znaku Zhenling nie deklaruje objęcia nim wyrobu bez odpowiedniego wpisu. Poproś o przegląd zakresu dokumentów.
Oznakowanie CE
Komisja Europejska wskazuje, że to producent odpowiada za ustalenie obowiązujących przepisów, ocenę zgodności, sporządzenie dokumentacji technicznej i wystawienie deklaracji zgodności UE. CE nie jest uniwersalnym potwierdzeniem uprawnień zakładu do produkcji każdej części obrabianej skrawaniem.
- Ustalić, które przepisy dotyczące produktu mają zastosowanie.
- Sprawdzić, czy wskazano właściwy podmiot prawny będący producentem.
- Sprawdzić deklarację i zakres objętych nią produktów.
Uprawnienia ASME
Wyszukiwarka posiadaczy certyfikatów ASME podaje firmę, lokalizację, typ i numer certyfikatu, jego status, zakres oraz daty. W odpowiedziach na pytania dotyczące certyfikacji ASME stwierdza również, że uprawnienie obowiązuje wyłącznie we wskazanej lokalizacji.
- Sprawdzić podmiot prawny i lokalizację.
- Sprawdzić typ i zakres certyfikatu.
- Sprawdzić aktualny status i datę wygaśnięcia.
Postępowanie celne
19 CFR 141.86 wymaga szczegółowych danych na fakturze, takich jak opis towaru, jego gatunek lub jakość, ilości, wartość, opłaty i pochodzenie. Przepis ten nie ustanawia jednego kodu HTS ani jednej stawki cła dla wszystkich części ze stali nierdzewnej obrabianych skrawaniem.
- Ustalić klasyfikację gotowego wyrobu.
- Potwierdzić pochodzenie i aktualne zasady celne.
- Pozostawić decyzję importerowi lub specjaliście ds. celnych.
Weryfikowane twierdzenie
Co nabywca powinien sprawdzić
Czego to nie potwierdza
Twierdzenie
Zgodność CE
Zakres weryfikacji
Obowiązujące przepisy, deklaracja, podmiot prawny będący producentem, produkt oraz rola jednostki notyfikowanej, jeśli ma zastosowanie
Nie potwierdza
Ogólnego zatwierdzenia zakładu do produkcji innych części
Twierdzenie
Uprawnienia ASME
Zakres weryfikacji
Firma, lokalizacja, typ i numer certyfikatu, status, zakres oraz data wygaśnięcia
Nie potwierdza
Automatycznego zatwierdzenia każdego komponentu lub każdej partii materiału
Twierdzenie
Dokument kontroli materiału
Zakres weryfikacji
Typ dokumentu, specyfikacja materiału, wytop lub partia, wyniki badań i powiązanie z zamówieniem
Nie potwierdza
Zatwierdzenia projektu urządzenia ciśnieniowego ani pełnej ciągłości identyfikowalności
Twierdzenie
Weryfikacja HTS i Section 301
Zakres weryfikacji
Gotowy wyrób, klasyfikacja, pochodzenie i aktualne oficjalne zasady celne
Nie potwierdza
Uniwersalnej stawki procentowej wynikającej wyłącznie z określenia „część ze stali nierdzewnej obrabiana CNC”
Gdzie sprawdzić oficjalne informacje:
należy skorzystać z taryfy celnej United States International Trade Commission oraz wytycznych U.S. Customs and Border Protection dotyczących Section 301, uwzględniając cechy gotowego wyrobu. Szacunek dostawcy nie zwalnia importera z odpowiedzialności za klasyfikację.
Poproś o zakres uprawnień, nie tylko o znak
Prześlij kraj docelowy, opis gotowej części i wymagane dokumenty potwierdzające zgodność. Zhenling może określić zakres dokumentów po stronie dostawcy, pozostawiając klasyfikację prawną odpowiedzialnemu za nią importerowi i doradcy.
Sprawdź zakres dokumentów
SPECYFIKACJA
ISO-10303
Co wpływa na cenę, czas realizacji i dopasowanie zamówienia?
Całkowity koszt obróbki CNC stali nierdzewnej zależy od pełnego przebiegu procesu technologicznego, a nie od samej stawki godzinowej. Na wycenę wpływają stan materiału wyjściowego, objętość usuwanego materiału, mocowanie przedmiotu obrabianego, dostęp narzędzia, tolerancja, kontrola, obróbka powierzchni, wymagane dokumenty, ilość i sposób ponawiania zamówień.
Jak porównać wyceny: na przykładzie zaworu o wymiarze 50 mm i wstrzymania zwolnienia wyrobu na 2 dni w celu przeprowadzenia kontroli widać, że ryzyko błędnej wyceny wynika z niepełnego zakresu, ponieważ ustawienie obrabiarki CNC, zawartość raportu i termin zwolnienia są ze sobą powiązane. Zhenling porównuje rysunek i liczbę odebranych części; w przeciwieństwie do samej ceny jednostkowej wskazuje, jakie założenia dotyczące produkcji, oprzyrządowania i tolerancji uwzględniono. Zakres kosztów powinien odnosić się do obowiązujących wymagań ASME Y14.5 dotyczących wymiarowania i tolerowania, a nie do nieokreślonej „tolerancji standardowej”. Poproś o wycenę z określonym zakresem.
PARAM 01
Materiał i geometria
Wyższa cena materiału może stanowić tylko część kosztów, ponieważ o czasie cyklu mogą decydować powolne usuwanie metalu, kontrola cienkich ścianek lub utrudniony dostęp narzędzia. Tańszy gatunek nie musi oznaczać tańszej części, która przejdzie odbiór.
Objętość gotowej części względem półfabrykatu
Stabilność ścianek i cech geometrycznych
Gatunek i stan dostarczonego materiału
PARAM 02
Kontrola i dokumentacja
Raport obejmujący 10 cech i raport z pomiaru wszystkich cech oznaczonych na rysunku wymagają różnego nakładu pracy, nawet dla tej samej części. PMI, badania po pasywacji i punkty kontroli w obecności strony trzeciej wpływają również na harmonogram i termin zwolnienia wyrobu.
Liczba kontrolowanych cech
Format raportu
Punkty wstrzymania i zwolnienia
PARAM 03
Ilość i kolejne dostawy
Prototyp, produkcja małoseryjna i ponawiane zamówienie produkcyjne wiążą się z różnymi założeniami dotyczącymi przygotowania i uczenia się procesu. Zhenling sprawdza, czy próbka potwierdza przebieg procesu technologicznego oraz czy przy kolejnej partii można ponownie wykorzystać oprzyrządowanie i plan kontroli.
Cel wykonania próbki
Liczba sztuk w danej partii
Stabilność prognozy i rewizji
Analiza rysunku
Brakujące dane i ryzyko związane z cechami części
Zakres procesu
Operacje, oprzyrządowanie i mocowanie przedmiotu obrabianego
Zakres odbioru
Kontrola, powierzchnia i dokumentacja
Warunki handlowe
Ilość, dostawa, pakowanie i warunki umowy
Nie ma ukrytej, uniwersalnej minimalnej wielkości zamówienia: to, czy zamówienie jest odpowiednie, zależy od zakresu przygotowania, zakupu materiału, nakładu pracy przy kontroli i zapotrzebowania na kolejne partie. Pojedyncza złożona część może wymagać więcej przygotowań handlowych niż większa, ponawiana partia, dlatego właściwą decyzję podejmuje się po analizie rysunku.
Prześlij dane potrzebne do sporządzenia porównywalnej wyceny
Dołącz rysunek i model oraz podaj materiał i jego stan, ilość, miejsce dostawy, wymagane protokoły kontroli, obróbkę powierzchni, sposób pakowania i warunki handlowe.
Uzyskaj wycenę z określonym zakresem
PROTOKÓŁ_OCENY // STAL_NIERDZEWNA
Narzędzia dla inżynierów i działów zakupów: stal nierdzewna
Oceń skrawalność materiału, zapewnij identyfikowalność dokumentów potwierdzających zgodność i ujawnij ukryte koszty dzięki naszym narzędziom analitycznym opracowanym dla kluczowych komponentów układów przepływowych i części OEM.
MOD .01
Kreator zapytań ofertowych dla 7 gatunków stali nierdzewnej
Przed złożeniem zapytania ofertowego uporządkuj wymagania dotyczące gatunku, stanu materiału i tolerancji, dostosowane do geometrii części z austenitycznej, martenzytycznej lub dwufazowej stali nierdzewnej.
MOD .02
Lista kontrolna identyfikowalności, PMI i pasywacji
Sprawdź świadectwa hutnicze, potwierdź skład materiału metodą PMI i zapewnij zgodność pasywacji z ASTM A967 w wymagających warunkach pracy.
MOD .03
Kalkulator kosztu odebranej części
Ujawnij ukryte wąskie gardła w łańcuchu dostaw, zestawiając w modelu rzeczywisty koszt dostarczenia, dokumentację i koszty logistyczne z podanymi cenami jednostkowymi.
FAQ: obróbka CNC stali nierdzewnej
Te odpowiedzi rozdzielają kwestie, które Zhenling może wyjaśnić na etapie zapytania ofertowego, od decyzji należących do nabywcy, podmiotu odpowiedzialnego za projekt, importera lub strony właściwej w świetle obowiązujących przepisów.
FAQ.01
Czy stal nierdzewną można obrabiać CNC?
Czy stal nierdzewną można obrabiać CNC?
Tak. Toczenie CNC, frezowanie CNC, wiercenie, gwintowanie i podobne operacje są powszechnie stosowane do stali nierdzewnej, ale trudność obróbki zależy od gatunku, stanu materiału i geometrii. Przydatne zapytanie ofertowe zawiera więcej niż określenie „stal nierdzewna”: należy podać dokładny gatunek, postać materiału, twardość, jeśli jest znana, rewizję rysunku, ilość, wykończenie i wymagania dotyczące kontroli.
FAQ.02
Czy „obróbka CNC stali nierdzewnej” i „stal nierdzewna obrabiana CNC” oznaczają różne usługi?
Czy „obróbka CNC stali nierdzewnej” i „stal nierdzewna obrabiana CNC” oznaczają różne usługi?
Nie. Nabywcy używają obu sformułowań oraz określenia „usługi obróbki skrawaniem stali nierdzewnej”, szukając zasadniczo tego samego rodzaju dostawcy. Istotne różnice dotyczą operacji i zakresu zamówienia: toczenia lub frezowania, prototypu lub produkcji powtarzalnej oraz samej części obrabianej skrawaniem lub zamówienia obejmującego również kontrolę, dokumentację materiałową, pasywację i dokumenty eksportowe.
FAQ.03
Czy gatunek 304 jest łatwiejszy w obróbce skrawaniem niż 316?
Czy gatunek 304 jest łatwiejszy w obróbce skrawaniem niż 316?
Zarówno 304, jak i 316 można obrabiać skrawaniem, lecz jedna uniwersalna wartość procentowa mogłaby wprowadzać w błąd, ponieważ różnią się podstawy porównania i stany półfabrykatów. 316 jest zwykle uznawany za mniej podatny na obróbkę niż 304, natomiast 303 wybiera się wtedy, gdy skrawalność ma szczególne znaczenie. O wyborze gatunku powinny decydować korozja w warunkach pracy, spawanie i specyfikacja materiałowa, a dopiero potem wygoda obróbki skrawaniem.
FAQ.04
Czy 316L obrabia się łatwiej niż 316?
Czy 316L obrabia się łatwiej niż 316?
Oznaczenie niższej zawartości węgla dotyczy przede wszystkim zachowania materiału podczas spawania i jego podatności na uczulenie; nie należy go traktować jako obietnicy łatwiejszej obróbki skrawaniem. Stan dostarczonego materiału, twardość, sposób zagłębienia narzędzia w materiał, odprowadzanie wiórów i geometria cech mogą mieć większe znaczenie dla planu obróbki. Poproś dostawcę o analizę rzeczywistego stanu materiału hutniczego i rysunku.
FAQ.05
Jakie informacje przekazać dostawcy obróbki stali nierdzewnej wraz z zapytaniem ofertowym?
Jakie informacje przekazać dostawcy obróbki stali nierdzewnej wraz z zapytaniem ofertowym?
Przekaż zatwierdzony rysunek i model, gatunek i stan materiału, ilości roczne i wielkość poszczególnych partii, miejsce dostawy, wymagania dotyczące wykończenia, instrukcję pasywacji, raportowania wymiarów, typ dokumentu materiałowego, punkty kontroli PMI lub kontroli przez stronę trzecią, sposób pakowania i warunki handlowe. Jeśli jakaś kwestia pozostaje nierozstrzygnięta, oznacz ją jako otwartą, aby każdy oferent nie przyjmował innego założenia.
FAQ.06
Co potwierdza pasywacja według ASTM A967?
Co potwierdza pasywacja według ASTM A967?
ASTM A967/A967M-25 określa metody pasywacji i jakościowe metody odbioru części ze stali nierdzewnej. Raport ma znaczenie tylko wtedy, gdy w zamówieniu wskazano właściwy sposób pasywacji i odbioru oraz powiązano wynik z dostarczoną partią. Sam w sobie nie potwierdza tożsamości materiału, zgodności wymiarowej ani zatwierdzenia według przepisów dotyczących urządzeń ciśnieniowych.
FAQ.07
Czy dokument EN 10204 typu 3.1 certyfikuje gotowy komponent?
Czy dokument EN 10204 typu 3.1 certyfikuje gotowy komponent?
Nie. Jest to dokument kontroli materiału zamawiany w odniesieniu do określonego wymagania materiałowego. Odbiór komponentu może ponadto wymagać zachowania powiązania zapewniającego identyfikowalność, protokołów pomiarów wymiarowych, wyników obróbki powierzchni, badań nieniszczących, PMI lub dokumentacji wymaganej przez właściwe przepisy. W zamówieniu należy rozdzielić te kwestie, aby od jednego certyfikatu nie oczekiwano potwierdzenia czegoś, czego nie miał potwierdzać.
FAQ.08
Jak nabywcy powinni porównywać koszty usług obróbki CNC stali nierdzewnej?
Jak nabywcy powinni porównywać koszty usług obróbki CNC stali nierdzewnej?
Najpierw należy sprowadzić oferty do porównywalnej podstawy. Trzeba porównać ten sam stan materiału, liczbę odebranych sztuk, oprzyrządowanie, kontrolę, dokumentację, obróbkę powierzchni, pakowanie, transport, założenia dotyczące cła i odpowiedzialność za wymianę części. Arkusz kosztu odebranej części pozwala uniknąć błędnego porównania ceny samej części z ceną zamówienia gotowego do produkcji, obejmującego dokumentację i logistykę.
FAQ.09
Czy Zhenling może dostarczać części dla przemysłu lotniczego lub urządzeń ciśnieniowych?
Czy Zhenling może dostarczać części dla przemysłu lotniczego lub urządzeń ciśnieniowych?
Na tej stronie nie deklarujemy kwalifikacji do zastosowań lotniczych ani ogólnego zatwierdzenia według przepisów dotyczących urządzeń ciśnieniowych. Takie zastosowania mogą wymagać kontrolowanych materiałów, procesów specjalnych, kontroli u źródła, identyfikowalności oraz uprawnień udzielonych przez klienta lub wymaganych przepisami, wykraczających poza zwykłą obróbkę skrawaniem. Prześlij obowiązującą specyfikację i wymagane zatwierdzenia, aby Zhenling mogło wskazać, co wchodzi w zakres oferty, co wymaga udziału kwalifikowanego partnera, a czego nie może zaoferować.
Masz pytanie dotyczące konkretnego rysunku?
W oknie kontaktowym opisz problem dotyczący materiału, cechy części lub wymaganej dokumentacji, który uniemożliwia przygotowanie zapytania ofertowego.
Zapytaj ZhenlingŹródła i materiały
Na tej stronie oddzielono przeanalizowane przepisy zewnętrzne od dowodów dotyczących konkretnego dostawcy. Pominięto certyfikaty dotyczące Zhenling, zapisy tolerancji, dane o zdolnościach produkcyjnych i wyniki osiągnięte dla klientów, ponieważ aktualne dokumenty potwierdzające te informacje nie były dostępne do publicznej weryfikacji.
Oświadczenie o przejrzystości
Zewnętrzne normy i wytyczne stanowią podstawę opisanych tutaj czynności weryfikacyjnych nabywcy. Nie potwierdzają certyfikatu, tolerancji, wyniku produkcji ani rezultatu uzyskanego przez klienta w odniesieniu do Zhenling.
Powiązane strony Zhenling
- Przejrzyj bazę materiałów
- Porównaj wymagania dotyczące obróbki CNC aluminium
- Sprawdź zakres obróbki CNC tytanu
- Porównaj kwestie związane z obróbką CNC brązu
- Przejrzyj kategorie usług Zhenling
- Skontaktuj się z Zhenling w sprawie zatwierdzonego rysunku
Przeanalizowane źródła
- ASTM A967/A967M-25 — Chemiczna pasywacja części ze stali nierdzewnej
- ASME Y14.5 — Wymiarowanie i tolerowanie
- ISO 10303-242:2025 — Zarządzana dokumentacja inżynierska oparta na modelu 3D
- Komisja Europejska — Oznakowanie CE dla producentów
- ASME — Wyszukiwarka certyfikowanych firm
- ASME — Pytania i odpowiedzi dotyczące certyfikacji i akredytacji
- 19 CFR 141.86 — Dane wymagane na fakturach
- United States International Trade Commission — Zharmonizowana taryfa celna
- U.S. Customs and Border Protection — Środki handlowe na podstawie Section 301
- Modern Machine Shop — Wskazówki dotyczące opanowania obróbki skrawaniem stali nierdzewnej
- Supply Chain Management Review — Analiza identyfikowalności i przyczyn niepowodzeń dostawców
- Badanie recenzowane — Obróbka skrawaniem, naprężenia własne i pękanie korozyjne naprężeniowe stali 316L
Ostateczny dobór materiału, projekt urządzenia ciśnieniowego, zgodność z przepisami, klasyfikacja celna i należności celne pozostają w gestii odpowiedzialnego nabywcy, podmiotu odpowiedzialnego za projekt, strony właściwej w świetle obowiązujących przepisów, importera i profesjonalnych doradców. Shanghai Zhenling Hardware Co., Ltd. określa zakres obróbki skrawaniem i dokumentacji po stronie dostawcy wyłącznie na podstawie zaakceptowanej oferty i zamówienia.






