
Skontaktuj się z firmą Zhenling

Przewodnik po kosztach obróbki CNC to ramy pomocne w wyjaśnieniu wyceny części na zamówienie, bez obietnic uniwersalnej stawki godzinowej. Rzetelny szacunek uwzględnia materiał i straty, programowanie i przygotowanie, czas pracy maszyny, robociznę, oprzyrządowanie, kontrolę, usługi zewnętrzne, pakowanie i logistykę, a następnie dzieli koszty dotyczące danego zakresu przez jasno określoną liczbę zaakceptowanych sztuk.
Ten przewodnik oferuje zespołom inżynieryjnym, zakupowym, jakości i finansowym dwa narzędzia do wielokrotnego wykorzystania: zestawienie kosztów zaakceptowanej części w 9 kategoriach oraz ścieżkę uzgadniania zakresu w 7 punktach kontrolnych. Wszystkie kwoty w dolarach w przykładach są fikcyjne i służą wyłącznie zilustrowaniu obliczeń. Żadna z nich nie jest stawką rynkową, wyceną Zhenling, wynikiem dla klienta ani deklaracją oszczędności.
9głównych pozycji wyceny
1określony punkt akceptacji
2warstwy kosztów: dostawcy i nabywcy
Co faktycznie obejmuje koszt obróbki CNC
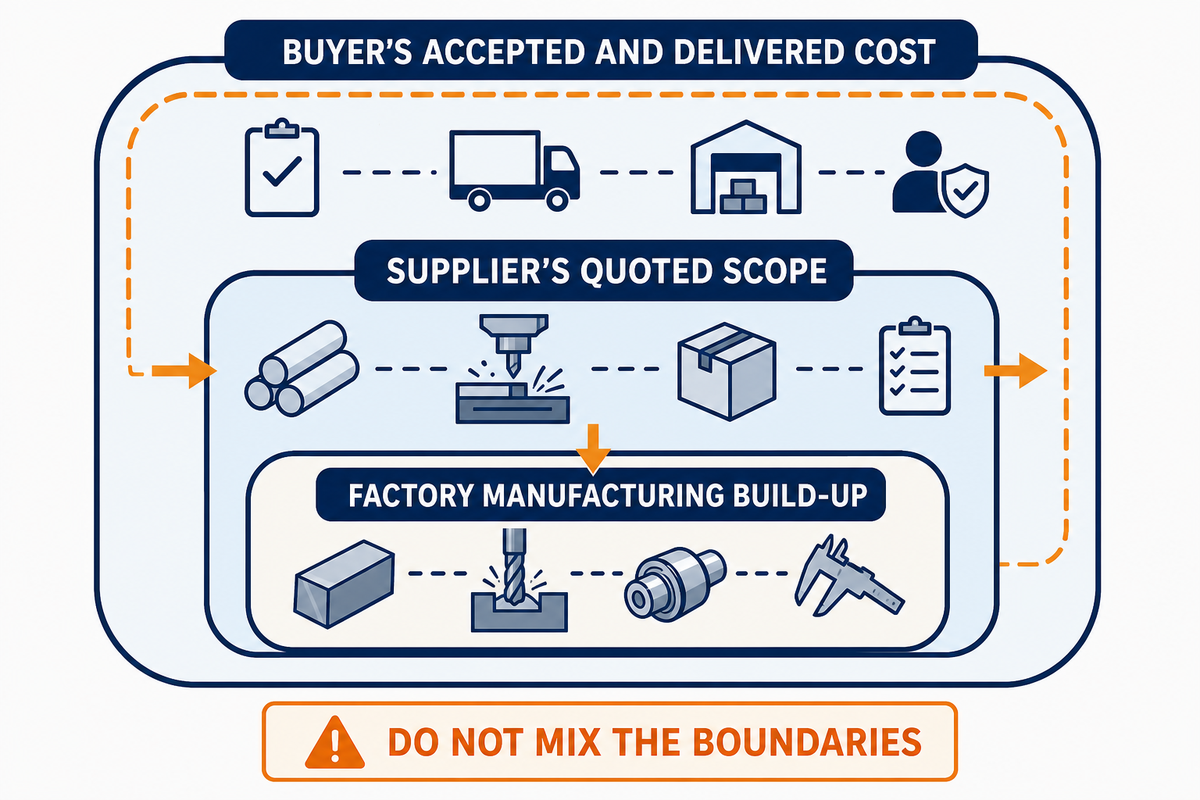
Koszt obróbki CNC obejmuje trzy różne warstwy: kalkulację kosztów produkcji w zakładzie, zakres wyceny dostawcy oraz koszt zaakceptowanej i dostarczonej części ponoszony przez nabywcę. Łączenie tych warstw prowadzi do błędnych porównań, ponieważ w jednej kwocie mogą nie być ujęte kontrola, wykończenie, transport, obsługa braków ani inne koszty ponoszone przez nabywcę.
Kalkulacja zakładowa zaczyna się od ilości materiału netto i nieuniknionych strat, a następnie uwzględnia programowanie, przygotowanie maszyny, skrawanie i pozostały czas pracy maszyny, robociznę bezpośrednią, oprzyrządowanie i kontrolę. Wycena dostawcy może obejmować także obróbkę cieplną, anodowanie, pasywację, specjalne pakowanie, dokumenty i dostawę. Po stronie nabywcy mogą dojść cło, podatek, kontrola dostawy, kapitał zamrożony w zapasach, administracja i ryzyko zakłóceń.
Jeśli szukają Państwo informacji o koszcie obrabiarki CNC, cenach obrabiarek CNC lub używanym sprzęcie CNC, chodzi o zakup inwestycyjny. To inna decyzja niż koszt zlecenia obróbki CNC komponentu na zewnątrz. Przy wyborze procesu, rysunkach, tolerancjach i przygotowaniu zapytania ofertowego warto skorzystać z przewodnika Zhenling po rysunkach, tolerancjach i zapytaniach ofertowych.
Cennik obróbki CNC jest przydatny, gdy jego zakres jest jasno określony. W ramach analizy cen można porównać koszt jednostkowy po kontroli dostawcy, cenę za część po akceptacji nabywcy albo całkowity koszt posiadania po dostawie i uwzględnieniu rezerw na ryzyko. Każda z tych wartości odpowiada innemu rodzajowi decyzji. Porównanie powinno zatem przedstawiać czynniki kosztowe, założenia dotyczące czasu i kosztów oraz dodatkowe wydatki poza zakresem wyceny. Takie podejście pomaga obniżać koszty bez uznawania najniższej widocznej kwoty za koszt rzeczywisty.
Najważniejsze: przed porównaniem kwot należy określić warstwę kosztów. „Cena jednostkowa”, „koszt produkcji zaakceptowanej części” i „koszt zaakceptowanej części z dostawą po stronie nabywcy” to różne wartości.
Zestawienie kosztów zaakceptowanej części w 9 kategoriach
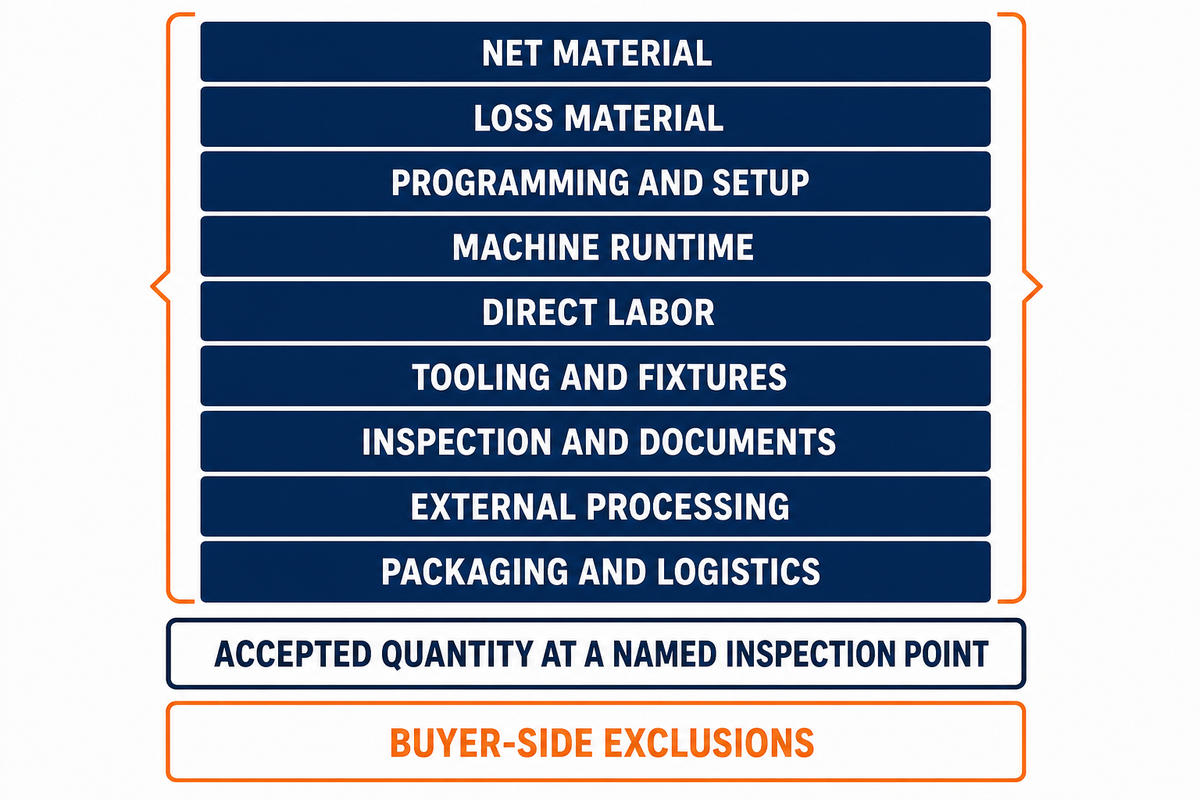
Zestawienie kosztów zaakceptowanej części w 9 kategoriach rozbija sumę na dziewięć możliwych do prześledzenia pozycji, wskazuje zakres uwzględniony przez dostawcę i zestawia obok wyceny wyłączone z niej koszty nabywcy. Mianownikiem jest liczba zaakceptowanych sztuk w określonym punkcie kontroli, dzięki czemu niższa suma nie ukryje innych założeń dotyczących braków ani warunków dostawy.
Opracowanie NIST dotyczące projektowania pod kątem kosztów rozdziela materiał netto i straty, stawkę maszynową pomnożoną przez czas przygotowania, operacji i przestojów, robociznę oraz alokację kosztów oprzyrządowania. Te ramy porządkują strukturę kosztów, ale nie stanowią uniwersalnego cennika obróbki CNC.
| Pozycja | Kategoria kosztów | O co poprosić | Typowy błąd przy porównaniu |
|---|---|---|---|
| 1 | Materiał netto | Specyfikacja, stan materiału, masa netto | Porównywanie różnych gatunków lub stanów umocnienia |
| 2 | Materiał tracony | Postać półfabrykatu, naddatek, odzyskiwalny złom | Pomijanie minimalnej ilości zakupu półfabrykatu |
| 3 | Programowanie i przygotowanie | Jednorazowy nakład pracy i liczba przygotowań | Traktowanie prac stałych jako kosztu każdej sztuki |
| 4 | Czas pracy maszyny | Założenia dotyczące cyklu i typ maszyny | Porównywanie stawek bez uwzględnienia czasu |
| 5 | Robocizna bezpośrednia | Czynności wymagające obsługi i prace związane z partią | Utożsamianie wynagrodzeń ze stawką zakładową |
| 6 | Oprzyrządowanie i przyrządy mocujące | Elementy dedykowane i podstawa alokacji kosztów | Brak informacji o wymianie lub kwalifikacji |
| 7 | Kontrola i dokumenty | Cechy, częstotliwość, format raportu | Założenie, że „kontrola” oznacza ten sam zakres |
| 8 | Usługi zewnętrzne | Wykończenie, maskowanie, certyfikat, ponowna kontrola | Pominięcie transportu i ryzyka związanego z brakami |
| 9 | Pakowanie i logistyka | Incoterm, miejsce dostawy, podstawa pakowania | Porównywanie ceny ex works z kosztem dostawy |
Jak oszacować koszt obróbki CNC
Należy wyszczególnić dziewięć pozycji, zsumować wyłącznie zakres objęty wyceną dostawcy, a koszty produkcji podzielić przez podaną liczbę zaakceptowanych sztuk. Następnie trzeba dodać koszty ponoszone przez nabywcę. Skrócony wzór: (uwzględnione koszty stałe + uwzględnione koszty zmienne) ÷ liczba zaakceptowanych sztuk. Transport, cło, podatki, zapasy i kontrolę nabywcy należy wykazać osobno, zamiast ukrywać je w niewyjaśnionej rezerwie.
Fikcyjny przykład kalkulacji korpusu HX-120
Partia 100 sztuk obejmuje materiał netto za $420, materiał tracony za $90, programowanie i przygotowanie za $360, czas pracy maszyny za $900, robociznę bezpośrednią za $240, oprzyrządowanie i przyrządy mocujące za $180, kontrolę i dokumenty za $210 oraz wykończenie zewnętrzne za $300. Zakres produkcji dostawcy wynosi $2,700.
Jeśli kontrola dostawy po stronie nabywcy zaakceptuje 96 sztuk, koszt produkcji wyniesie $2 700 ÷ 96 = $28,13 za zaakceptowaną sztukę. Po dodaniu $200 za pakowanie i logistykę uwzględniony koszt z dostawą wyniesie $2 900 ÷ 96 = $30,21. Niezawodność eksploatacyjna nie jest objęta tym przykładem.
Publiczne narzędzie Zhenling do obliczania kosztu dostarczonej części umożliwia dodanie wprowadzonych przez nabywcę założeń dotyczących transportu, cła, odprawy celnej, kontroli, czasu transportu i kapitału. Narzędzie pokazuje dane wejściowe; nie przewiduje cen rynkowych.
Dlaczego stawki godzinowe nie przewidują końcowego kosztu części
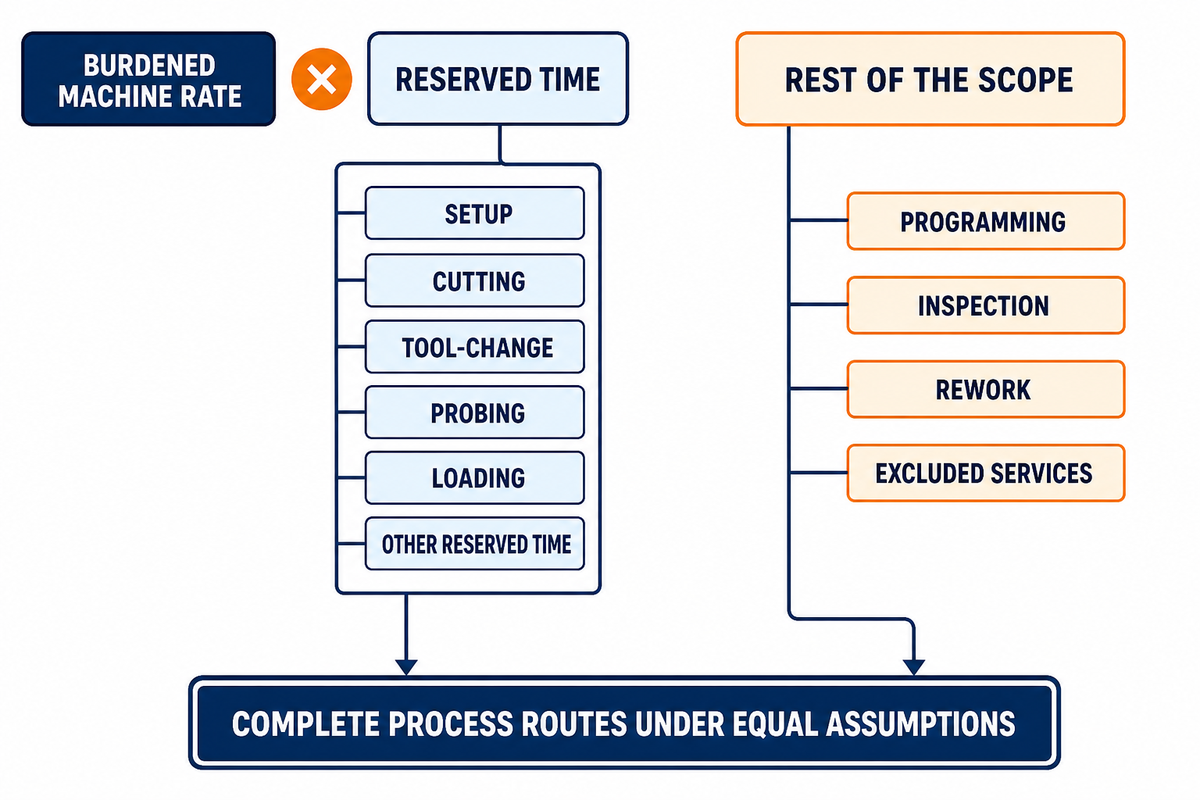
Stawka godzinowa zakładu obróbki CNC przekłada się na koszt projektu dopiero po pomnożeniu jej przez uzasadniony model czasu i połączeniu z pozostałym zakresem. Niższy koszt godziny może oznaczać wyższy koszt końcowy, jeśli przygotowanie, programowanie, czas pracy maszyny, kontrola, poprawki lub usługi wyłączone z wyceny są droższe.
Równania NIST dotyczące kosztów produkcji uwzględniają stawkę maszynową w czasie przygotowania, operacji i przestojów, zamiast traktować ją jako cenę końcową.
Wynagrodzenie pracownika, robocizna wraz z narzutami, stawka maszynowa i cena dostawcy to cztery różne wartości. Stawka za frezarkę może obejmować amortyzację, konserwację, energię, powierzchnię produkcyjną, oprogramowanie i koszty pośrednie. Ostateczna wycena zależy też od tego, jak długo dany typ maszyny jest zarezerwowany, ile uwagi operatora wymaga praca i które operacje skrawania odbywają się poza głównym cyklem.
Wyszukiwania „Ile kosztuje godzina obróbki CNC”, „Jak obliczyć koszt obróbki CNC” i „Przewodnik po kosztach obróbki metali CNC” wymagają tego samego zastrzeżenia: stawka lub wzór są przydatne dopiero po określeniu części, zakresu, ilości i punktu akceptacji.
Jak obliczyć godzinowy koszt obróbki CNC
Do kalkulacji wewnętrznych należy obliczyć stawkę maszynową z narzutami na podstawie udokumentowanych kosztów rocznych i realistycznej liczby godzin produkcyjnych, a następnie pomnożyć ją przez czas przygotowania, skrawania, wymiany narzędzi, sondowania, załadunku i pozostałe zarezerwowane godziny. Przy porównywaniu dostawców nie należy odtwarzać ich stawek. Zamiast tego warto zapytać o liczbę przygotowań, zakładany czas cyklu, ilość, zakres kontroli i wyłączenia z wyceny.
Najważniejszy wniosek
Należy porównywać kompletne przebiegi procesu przy jednakowych założeniach. Sama stawka godzinowa, bez informacji o przygotowaniu, czasie, zakresie i zaakceptowanej ilości, nie pozwala porównać kosztów części.
Materiał, postać półfabrykatu i skrawalność wpływają na coś więcej niż cenę surowca
Koszt materiału zależy od specyfikacji, stanu, postaci półfabrykatu, minimalnej ilości zakupu, masy netto i strat, a skrawalność wpływa na czas pracy maszyny i oprzyrządowanie. Najniższa cena za kilogram nie oznacza automatycznie najniższego kosztu zaakceptowanej części, a względny wskaźnik skrawalności nigdy nie jest uniwersalnym mnożnikiem ceny.
Część aluminiowa może być łatwa w obróbce, ale gruba płyta na specjalne zamówienie może powodować większe straty materiału niż dostępny z magazynu pręt. Stal nierdzewna może wymagać dłuższej obróbki, lecz jej wytrzymałość lub odporność na korozję może wyeliminować konieczność nakładania powłoki albo pozwolić zastosować cieńszy przekrój. Przed rozpoczęciem obniżania kosztów należy zachować niezmienione wymagania funkcjonalne.
Nabywcy powinni rozdzielać decyzje dotyczące materiału na prototyp od decyzji związanych z łańcuchem dostaw dla produkcji. Programiści mogą sprawdzić geometrię na dostępnym stopie, podczas gdy dział zakupów może później odkryć minimalną ilość zamówienia w hucie, długi czas realizacji lub inne wymagania certyfikacyjne. Zmiany te mogą wpłynąć na ilość braków, zużycie narzędzi skrawających, parametry skrawania, kontrolę jakości i całkowity koszt, mimo że widoczny kształt modelu komputerowego się nie zmieni.
Należy poprosić dostawców o podanie normy materiałowej i jego stanu, materiału wyjściowego, naddatku, sposobu uwzględnienia minimalnej ilości zakupu, zasad własności złomu, przewidywanego zużycia narzędzi oraz naddatku na wykończenie. Publiczne narzędzie Zhenling do porównywania skrawalności i czasu cyklu oddziela przygotowanie wykonywane raz na partię od czasu skrawania i określa, czego porównanie nie obejmuje.
Zasada podejmowania decyzji: należy rozpatrywać łącznie cenę materiału, straty półfabrykatu, wpływ na cykl, oprzyrządowanie, wykończenie i liczbę zaakceptowanych sztuk. Zasada ta dotyczy różnych materiałów do obróbki, w tym miękkich, takich jak aluminium, oraz twardszych stopów zwiększających obciążenie narzędzia. Należy odrzucić każdy kalkulator kosztów, który przelicza jeden wskaźnik skrawalności na gwarantowaną cenę.
Geometria, liczba osi i przygotowania ukrywają dodatkowe nakłady czasu
Geometria części generuje koszty związane z programowaniem, mocowaniem przedmiotu obrabianego, dostępem narzędzia, zmianą położenia, sondowaniem, gratowaniem i kontrolą. Liczba osi to tylko jedna ze zmiennych przebiegu procesu: centrum obróbcze 5-osiowe może wyeliminować przekładanie złożonej części, podczas gdy w przypadku innej niższy koszt może zapewnić obróbka CNC 3-osiowa lub toczenie CNC.
Ramy kalkulacji kosztów NIST oddzielają czas przygotowania od czasu skrawania i pozostałych operacji; analiza rysunku technicznego i przebiegu procesu określa, które czynności przypisać do poszczególnych kategorii.
Przed rozmową o cenie części o złożonej geometrii należy przygotować szkic procesu. Nawet frezarka CNC może obrabiać pięć ścian w jednym przyrządzie mocującym, a mimo to wymagać drugiego ustawienia, aby uzyskać dostęp lub wykonać pomiary. Długie narzędzia mogą obniżać sztywność wrzeciona, ukryte zadziory wymagać ręcznej pracy, a powierzchnia widoczna wymagać zabezpieczonego przenoszenia. Każdy z tych czynników może istotnie zwiększyć koszt, nawet jeśli ścieżka narzędzia wygląda na krótką.
| Rodzaj geometrii | Ukryty czynnik zwiększający czas | Wymagane dowody | Ograniczenia / zastosowania nieodpowiednie |
|---|---|---|---|
| Wiele obrabianych powierzchni | Zmiana orientacji i przenoszenie baz odniesienia | Szkic przygotowania i plan baz odniesienia | Sama liczba osi nie dowodzi, że będzie mniej przygotowań |
| Głębokie kieszenie | Narzędzia o dużym wysięgu i odprowadzanie wiórów | Analiza dostępu narzędzia | Płytki model wizualny może ukrywać głębokość |
| Małe promienie wewnętrzne | Mniejsze narzędzia i wolniejsze usuwanie materiału | Zestawienie promieni funkcjonalnych | Nie należy bezrefleksyjnie zwiększać promienia na powierzchni uszczelniającej lub współpracującej |
| Cienkie ścianki | Etapowe skrawanie, podparcie i ponowna kontrola | Funkcja ścianki i stan podczas pomiaru | Nominalna grubość nie określa ryzyka odkształcenia |
| Długie, smukłe elementy | Kontrola ugięcia i dodatkowe czynności manipulacyjne | Propozycja podparcia i kolejności operacji | Jedno przygotowanie nie zawsze zapewnia stabilność |
| Otwory poprzeczne lub kanały | Orientacja, dostęp do zadziorów i weryfikacja | Metoda gratowania i kontroli | Kontrola wzrokowa może być niewystarczająca |
| Trudne do zmierzenia cechy | Planowanie przyrządu mocującego i pomiarów | Metoda, baza odniesienia i wymagania dotyczące raportu | Ścisła tolerancja bez określenia metody jest niekompletna |
| Połączenie obróbki elementów obrotowych i pryzmatycznych | Planowanie zmiany procesu lub obróbki tokarsko-frezarskiej | Pełny przebieg procesu i założenia dotyczące przekazywania części | Jedna maszyna nie zawsze zapewnia najlepszy przebieg procesu |
| Powierzchnie kosmetyczne po wykończeniu | Zabezpieczenie, maskowanie i ponowna kontrola | Strefa wyglądu i próbka akceptacyjna | Brak oznaczeń na rysunku stwarza ryzyko subiektywnego odrzucenia |
Ograniczenie liczby przygotowań może obniżyć koszty, ale samo w sobie tego nie dowodzi. Porównanie różnych typów maszyn CNC obejmuje dostęp narzędzia, orientację przedmiotu obrabianego, kinematykę maszyny, sztywność narzędzia skrawającego, jakość powierzchni, przekładanie do kontroli i wielkość produkcji. W przypadku precyzyjnej obróbki CNC konieczne jest potwierdzenie założeń w rzeczywistym planie obróbki. Nie należy twierdzić, że obróbka 5-osiowa zawsze jest tańsza, dokładniejsza lub droższa.
Tolerancja, kontrola i wykończenie: koszt pewności
Tolerancja i obróbka wykończeniowa zwiększają koszt, gdy zmieniają przebieg procesu, kontrolę procesu, metodę pomiaru, próbkowanie, dokumentację lub ryzyko braków. Wymiary nie są gotowe do wyceny, dopóki nie zostaną określone baza odniesienia, funkcja cechy, stan podczas pomiaru, metoda akceptacji i wymagane przez nabywcę potwierdzenie.
Raport Sandia National Laboratories łączy wzorcowanie, dokładność obróbki, tolerancję i decyzje dotyczące pomiaru poszczególnych cech z kosztem zapewnienia zgodności. Nie uogólniono w nim proporcji właściwych dla konkretnego eksperymentu. ASME Y14.5-2018, potwierdzona ponownie w 2024, określa aktualny język wymiarowania i tolerowania; nie ustala cen ani nie certyfikuje dostawcy.
Uwaga techniczna
W fikcyjnym przeglądzie rysunku zmiana tolerancji jednego wymiaru z ±0,05 mm na ±0,01 mm nie jest wyceniana przez zastosowanie procentowego narzutu. Najpierw należy ustalić, dlaczego ciaśniejsza tolerancja jest wymagana funkcjonalnie, która baza odniesienia ją określa, czy wymiar jest mierzony przed wykończeniem, czy po nim oraz jaki raport zaakceptuje nabywca.
Wykończenie powierzchni może powodować dodatkowe koszty transportu, maskowania, naddatku na obróbkę, standardów kosmetycznych, certyfikatów i ponownej kontroli wymiarów. Powiązane publiczne narzędzie: porównywarka ogólnych klas tolerancji Zhenling. Każdą krytyczną cechę należy powiązać z jej rzeczywistą funkcją.
Najważniejsze: za pewność warto płacić tam, gdzie błąd ma znaczenie. Należy usuwać arbitralnie ścisłe tolerancje, a nie wymagania funkcjonalne.
Wielkość produkcji zmienia sposób rozłożenia kosztów stałych
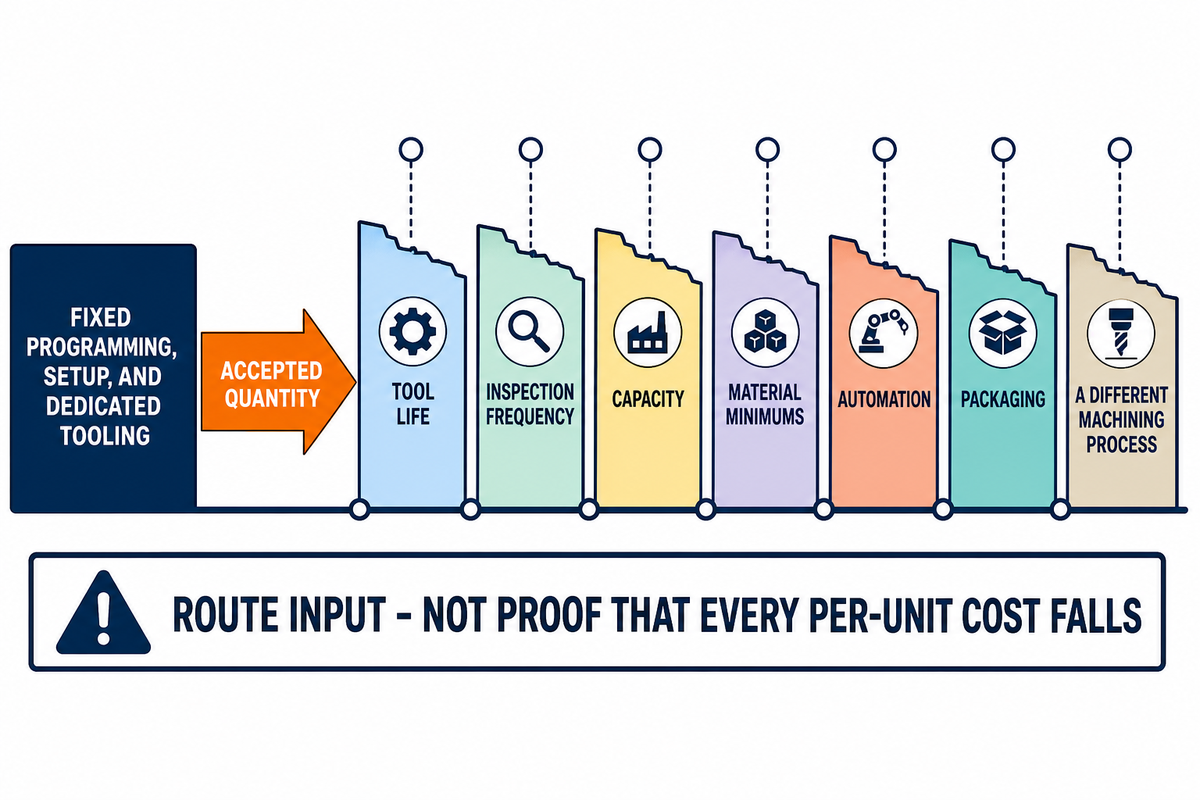
Koszt części zależy od wielkości produkcji, ponieważ programowanie, przygotowanie i dedykowane oprzyrządowanie można rozłożyć na większą liczbę zaakceptowanych sztuk. Spadek kosztu nie trwa bez końca: trwałość narzędzia, częstotliwość kontroli, moce produkcyjne, minimalne ilości materiału, automatyzacja, pakowanie lub zmiana procesu obróbki mogą spowodować nagły wzrost kosztów.
Przed prośbą o rabat ilościowy należy oddzielić koszty przygotowania od powtarzalnego czasu pracy maszyny. Jeśli większa partia wymaga kolejnego przyrządu mocującego, dodatkowej kwalifikacji narzędzi, nowego planu próbkowania do kontroli lub dostaw dzielonych, krzywa kosztów zmienia kształt. Liczba części jest więc danymi wejściowymi do planowania przebiegu procesu, a nie dowodem, że każdy koszt jednostkowy musi spaść.
Załóżmy, że fikcyjne zlecenie na korpus HX-120 obejmuje stałe koszty programowania, przyrządu mocującego i przygotowania w wysokości $600 oraz koszt produkcji wynoszący $18 za zaakceptowaną sztukę. Przy 20 zaakceptowanych sztukach model kosztów wynosi $600/20 + $18 = $48 za zaakceptowaną sztukę. Przy 100 zaakceptowanych sztukach wynosi $600/100 + $18 = $24. Te obliczenia nie uwzględniają mocy produkcyjnych ani trwałości narzędzia.
Należy poprosić o progi ilościowe przy niezmienionych rewizji rysunku, stanie materiału, wykończeniu, kontroli, pakowaniu i warunkach akceptacji. Jeśli przebieg procesu się zmienia, warto poprosić o krótkie wyjaśnienie. Powiązane publiczne narzędzie: kalkulator progu wzrostu kosztów partii Zhenling. Przy zmianie założeń dotyczących procesu należy poprosić o nową wycenę, zamiast liniowo ekstrapolować poprzednią cenę.
Najważniejsze: większa ilość pozwala rozłożyć prace stałe, ale to liczba zaakceptowanych sztuk i nagłe zmiany w procesie decydują o tym, czy oczekiwany koszt jednostkowy rzeczywiście zostanie osiągnięty.
Ścieżka uzgadniania zakresu w 7 punktach kontrolnych
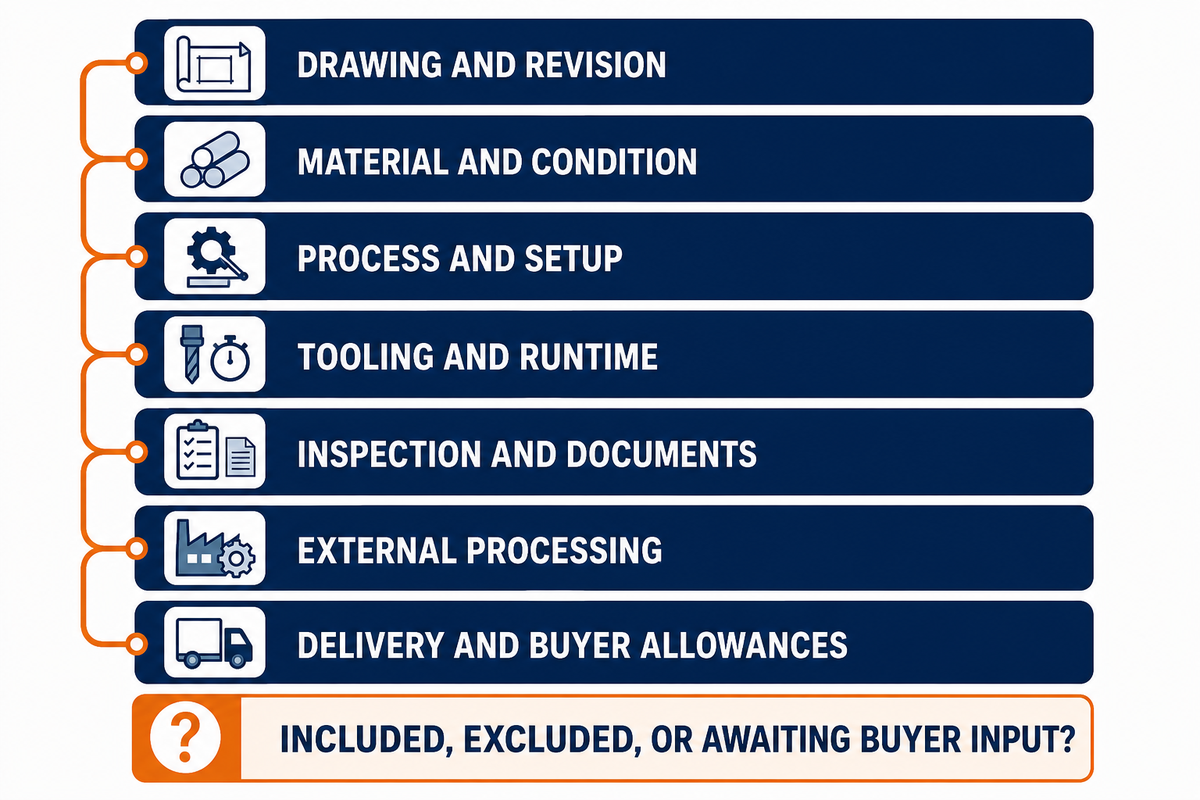
Ta ścieżka uzgadniania zakresu w 7 punktach kontrolnych pomaga ustalić, dlaczego wyniki wycen obróbki CNC różnią się, mimo że dostawcy otrzymali pozornie te same informacje. Każdy punkt opisuje podstawową decyzję, jej wpływ na koszt, wymagane dowody potrzebne do porównania oraz nabywcę odpowiedzialnego za odpowiedź.
| Punkt kontrolny | Możliwa rozbieżność | Wpływ na koszt | Wymagane dowody | Osoba odpowiedzialna za decyzję |
|---|---|---|---|---|
| 1. Rysunek techniczny i rewizja | Inny model, rysunek techniczny lub sposób interpretacji | Zmiany w programowaniu i rezerwie | Kontrolowany wykaz plików i wyjaśnienia | Dział inżynieryjny |
| 2. Materiał i stan | Inny gatunek, stan umocnienia, postać lub certyfikat | Zmiany w zakupie, stratach i obróbce skrawaniem | Norma, stan, podstawa doboru półfabrykatu | Dział inżynieryjny i zakupy |
| 3. Proces i przygotowanie | Inny przebieg procesu, maszyna lub liczba przygotowań | Zmiany w pracach stałych i ryzyku przekładania części | Podsumowanie przebiegu procesu i szkic przygotowania | Inżynieria produkcji |
| 4. Oprzyrządowanie i czas pracy maszyny | Inna trwałość narzędzia, przyrząd mocujący, cykl lub obsługa | Zmiany kosztów zmiennych i przypisanych | Założenia dotyczące dedykowanego oprzyrządowania i cyklu | Dział operacyjny |
| 5. Kontrola i dokumenty | Inne cechy, częstotliwość próbkowania lub raport | Zmiana pomiarów i ryzyka związanego z brakami | Plan kontroli i punkt akceptacji | Dział jakości |
| 6. Usługi zewnętrzne | Pominięte wykończenie, maskowanie, certyfikat lub ponowna kontrola | Zmiana kosztów usług zewnętrznych i logistyki | Określony proces i uwzględnione dowody | Dział inżynieryjny i jakości |
| 7. Dostawa i rezerwy nabywcy | Różnice w Incoterm, pakowaniu, cle, podatkach, kontroli lub kapitale | Zmiana kosztu dostawy i posiadania | Warunki dostawy i zestawienie kosztów nabywcy | Zakupy i finanse |
Wartość zero jest niejednoznaczna. Może oznaczać, że dana pozycja jest uwzględniona bez dodatkowej opłaty, pominięta, nie dotyczy zlecenia lub nie została jeszcze wyceniona. Przy każdej pustej pozycji warto zadać rozstrzygające pytanie: „Czy to wymaganie jest uwzględnione, wyłączone czy oczekuje na dane od nabywcy?”. Narzędzie do oceny gotowości zapytania ofertowego pomaga sprawdzić kompletność zapytania, a kalkulator porównania wycen dostawców obróbki CNC ujednolica zakresy.
Wytyczne Manufacturing Extension Partnership przy NIST wskazują, że droższe rozwiązanie dostawcy może czasem obniżyć całkowity koszt posiadania lub ryzyko.
Fikcyjne zestawienie całkowitych kosztów po stronie nabywcy:
| Pozycja kosztowa | Wycena A | Wycena B |
|---|---|---|
| Zakres produkcji dostawcy | $2,700 | $2,850 |
| Kontrola dostawy i obsługa braków po stronie nabywcy | $120 | $60 |
| Transport, cło i pakowanie | $200 | $160 |
| Zapas i rezerwa na kapitał | $60 | $40 |
| Rezerwa na zakłócenia w dostawie | $180 | $80 |
Wycena A: $3 260 ÷ 96 sztuk zaakceptowanych przez nabywcę = $33,96. Wycena B: $3 190 ÷ 98 sztuk zaakceptowanych przez nabywcę = $32,55. Wyższa cena dostawcy okazuje się korzystniejsza wyłącznie przy tych fikcyjnych założeniach.
Jak obniżyć koszt obróbki CNC bez utraty funkcjonalności
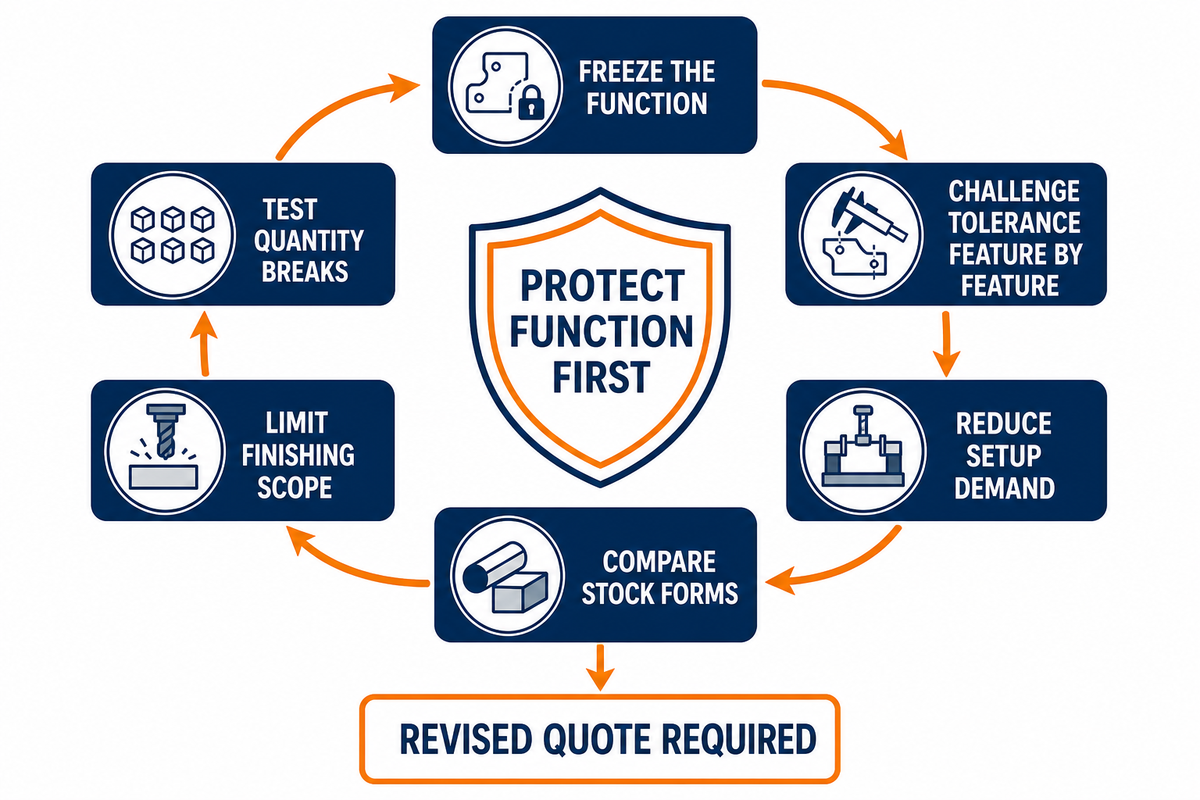
Najpierw należy chronić funkcjonalność, a następnie ocenić tolerancje, liczbę przygotowań, dostęp narzędzia, postać półfabrykatu, wykończenie, kontrolę i strategię podziału partii. Obniżenie kosztu obróbki CNC przez usunięcie niezweryfikowanego wymagania może przenieść wydatki na awarie podczas montażu, poprawki lub ryzyko eksploatacyjne.
- Ustalić wymagania funkcjonalne: określić powierzchnie współpracujące, obciążenia, uszczelnienie, zużycie, korozję i strefy wyglądu.
- Zweryfikować każdą tolerancję osobno: ścisłe tolerancje pozostawić tylko tam, gdzie wymaga ich funkcja lub zamienność.
- Ograniczyć liczbę przygotowań: przeanalizować ciągłość baz odniesienia, dostęp narzędzia i możliwość obróbki cechy bez kolejnego przyrządu mocującego.
- Porównać postacie półfabrykatów: pręt, płytę, rurę, wycisk, odkuwkę lub półfabrykat zbliżony kształtem do gotowej części, zachowując ten sam stan materiału.
- Ograniczyć zakres wykończenia: wyraźnie oznaczyć strefy kosmetyczne, maskowanie, zakres pokrycia i kontrolę po wykończeniu.
- Sprawdzić progi ilościowe: oddzielić prace stałe od pracy na sztukę, a następnie zidentyfikować ograniczenia mocy produkcyjnych lub oprzyrządowania.
Jak mogę obniżyć koszt obróbki CNC?
Należy przesłać kontrolowany model 3D i rysunek techniczny, wskazać tolerancje funkcjonalne, dopuścić praktyczne promienie wewnętrzne, zapewnić dostęp narzędzia, wybrać dostępny z magazynu materiał, jeśli pozwala na to funkcja, pogrupować zgodne cechy, określić strefy wykończenia i poprosić o warianty ilościowe. Warto poprosić dostawcę o wyjaśnienie każdej zmiany przebiegu procesu. Oszczędne rozwiązanie nie oznacza wyboru najniższej pozycji w wycenie, lecz usunięcie prac, które nie chronią funkcjonalności ani warunków akceptacji.
Rozważmy fikcyjny korpus HX-120: korpus ze stali nierdzewnej o wymiarach 120 mm × 80 mm × 25 mm z uszczelnionym otworem Ø30.00 mm o tolerancji ±0,05 mm, sześcioma otworami montażowymi w układzie 50 mm, dwiema powierzchniami kosmetycznymi Ra 1,6 µm, aluminiową pokrywą anodowaną o grubości 2,0 mm i narożnikami R3 mm bez znaczenia funkcjonalnego. Dział inżynieryjny chroni pasowanie otworu, powierzchnię uszczelniającą i rozstaw otworów, a następnie dopuszcza zaproponowany przez dostawcę standard gratowania i płytę pokrywy dostępną z magazynu. Dział zakupów prosi o wycenę partii 25, 100 i 250 sztuk przy tych samych warunkach kontroli i dostawy. Dostawcy mogą teraz sprawdzić możliwość ograniczenia liczby przygotowań i zastosowania innego półfabrykatu bez pogorszenia szczelności złącza. Każda oszczędność musi znaleźć odzwierciedlenie w zaktualizowanej wycenie; artykuł nie podaje wartości procentowej.
Obróbkę CNC stosuje się, gdy geometria, tolerancje, wielkość produkcji i materiał części odpowiadają temu procesowi. Projektowanie pod kątem wytwarzania ma na celu ograniczenie kosztów obróbki przy zachowaniu funkcjonalności, a nie deklarowanie oszczędności przed uzyskaniem zaktualizowanej wyceny. Usługi obróbki CNC należy porównywać przy takim samym zakresie precyzyjnej obróbki, wymagając określenia punktu akceptacji dla każdego kosztu jednostkowego. Dzięki temu decyzje dotyczące produkcji CNC pozostają oparte na dowodach.
Po ujednoliceniu zakresu można przejść do procesu wyceny CNC w Zhenling i używać tego samego zestawienia zakresu dla każdego dostawcy.
Mają już Państwo kontrolowany rysunek techniczny, stan materiału, ilość i zakres kontroli?
Omówienie wyceny CNCKontekst kosztów na 2026: indeksy pokazują zmiany wartości odniesienia, a nie Państwa wycenę
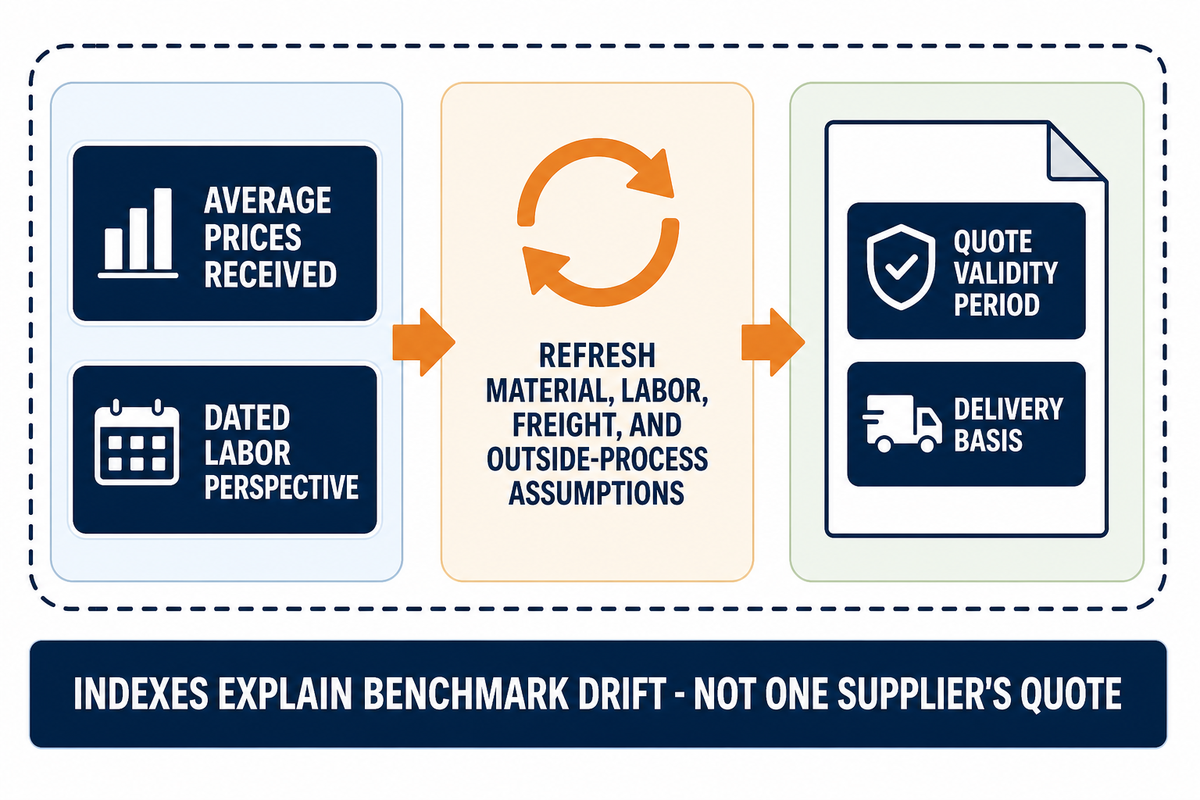
Aktualne dane gospodarcze wyjaśniają, dlaczego stare tabele cen obróbki CNC tracą aktualność, ale nie pozwalają przewidzieć oferty konkretnego dostawcy. Dane o cenach producentów pokazują średnie ceny uzyskiwane przez krajowych producentów w Stanach Zjednoczonych; tabele wynagrodzeń pracowników nie uwzględniają pełnych stawek robocizny, kosztów maszyn, cen importowanych części ani całkowitego kosztu zakupu ponoszonego przez nabywcę.
Federal Reserve Economic Data, na podstawie danych U.S. Bureau of Labor Statistics, wzrosło z 207.453 w styczniu 2025 r. do 214.839 w lipcu 2026 r., czyli o około 3,6%. W sierpniu 2026 r. dane za lipiec pozostają wstępne.
Metodyka indeksów cen producentów U.S. Bureau of Labor Statistics wskazuje, że indeksy są aktualizowane iteracyjnie, zanim zostaną opublikowane jako ostateczne, cztery miesiące po pierwszej publikacji. Opublikowane w maju 2025 r. tabele zatrudnienia i wynagrodzeń według zawodów przedstawiają sytuację na określony dzień. Oba źródła pomagają określić datę przyjętych założeń, ale nie służą do przeliczania indeksu na stawkę godzinową zakładu obróbki CNC.
Działania przy planowaniu budżetu na 2026 r.: odśwież założenia dotyczące materiałów, robocizny, transportu i usług zewnętrznych na dzień składania zapytania, a także zapisz okres ważności oferty i warunki dostawy.
FAQ: koszt obróbki CNC
Poniższe odpowiedzi stosują te same ramy struktury kosztów NIST do typowych pytań nabywców. Należy uwzględnić proces, cenę i kryteria odbioru, ponieważ krótki, uniwersalny przedział cenowy ukrywa zmienne decydujące o koszcie części obrabianej CNC.
Ile kosztuje obróbka CNC?
Nie ma uzasadnionej, uniwersalnej ceny części, ponieważ materiał, wymiary półfabrykatu, liczba ustawień, czas obróbki, oprzyrządowanie, kontrola, obróbka wykończeniowa, ilość i zakres dostawy wpływają na siebie nawzajem. Rzetelna oferta określa rewizję rysunku, stan materiału, kryteria odbioru i wymagane dokumenty, a następnie rozdziela koszty jednorazowe i jednostkowe. Dzięki temu można porównywać oferty o równym zakresie bez mylenia pominiętego kosztu z efektywnością.
Dlaczego oferty na obróbkę CNC tak bardzo się różnią?
Dwóch dostawców może różnie zinterpretować ten sam rysunek. Jeden może uwzględnić programowanie, przyrządy mocujące, raporty z kontroli, obróbkę wykończeniową na zewnątrz, pakowanie i transport, a drugi pozostawić te kwestie otwarte. Przed uznaniem różnicy cen za różnicę w efektywności dostawców, a nie w zakresie oferty, należy ujednolicić rewizję rysunku, stan materiału, ilość, tolerancje, kontrolę, procesy zewnętrzne, warunki dostawy i koszty po stronie nabywcy.
Czy obróbka 5-osiowa zawsze kosztuje więcej?
Nie. Stawka uwzględniająca pełne koszty pracy maszyny 5-osiowej może być wyższa, ale taka maszyna może ograniczyć liczbę przyrządów mocujących, przezbrojeń i kontroli ustawienia. Niższy koszt całkowity można stwierdzić dopiero po porównaniu dostępu narzędzia, orientacji detalu, kinematyki, jakości powierzchni, kontroli i ilości w kompletnych planach procesu. W praktyce sama liczba osi nie przesądza ani o cenie, ani o dokładności.
Czy wykończenie powierzchni zwiększa koszt części obrabianej CNC?
Może. W przypadku anodowania proces technologiczny może wymagać uwzględnienia wymiarów przed obróbką i końcowych, maskowania lub kontroli specyficznej dla danego wykończenia. Pozostałe wykończenia należy wyceniać zgodnie z ich rzeczywistym przebiegiem procesu, a nie przy użyciu uniwersalnego mnożnika. Oferta powinna określać, czy obejmuje wykończenie powierzchni, maskowanie, certyfikaty, ponowną kontrolę wymiarów i transport między podwykonawcami.
Czy obróbka aluminium zawsze kosztuje mniej niż stali nierdzewnej?
Niekoniecznie. Aluminium często można skrawać szybciej, ale nabywca nadal musi porównać formę półfabrykatu, straty materiałowe, masę części, geometrię, tolerancje, zasięg narzędzia, kontrolę, wykończenie i wielkość partii. Niektóre gatunki stali nierdzewnej mogą wymagać mniejszych prędkości skrawania lub większej mocy obróbki, ale ich wytrzymałość lub odporność na korozję może w odpowiednio zaprojektowanym detalu pozwolić uniknąć grubszej ścianki, powłoki ochronnej lub częstszej wymiany. Znaczenie ma również dostępność: dostępny z magazynu wymiar stali nierdzewnej może okazać się korzystniejszy niż aluminium w formie na specjalne zamówienie, jeśli uwzględni się minimalną ilość zakupu i transport. Należy zachować tę samą funkcję detalu i zmieniać tylko jeden parametr naraz. Każdy dostawca powinien otrzymać do wyceny tę samą rewizję rysunku, specyfikację i stan materiału, ilość, zakres kontroli oraz warunki dostawy. Następnie należy porównać koszt dostawy zaakceptowany przez nabywcę, a nie tylko cenę surowca lub prędkość skrawania.
Jakie pliki pozwalają uzyskać dokładniejszą wycenę obróbki CNC?
Należy przesłać zatwierdzony model trójwymiarowy, nadzorowany rysunek dwuwymiarowy, specyfikację i stan materiału, ilości, krytyczne tolerancje, wymagania dotyczące kontroli i dokumentacji, wykończenie, pakowanie oraz warunki dostawy. Dopuszczalne zamienniki należy wskazać oddzielnie. Jasno określona rewizja rysunku i zakres odbioru ograniczają rezerwy na wyjaśnienia, ponowne programowanie, ponowną kontrolę i niezdefiniowane procesy zewnętrzne.
Najpierw porównaj ten sam zakres, potem koszty
Rzetelne porównanie ofert na obróbkę CNC wymaga tych samych rysunków, stanów materiału, ilości, granic procesu, dokumentacji kontroli, warunków dostawy i kryteriów odbioru. Każdą ofertę należy rozłożyć na dziewięć kategorii kosztów, a następnie prześledzić siedem punktów uzgodnienia, aby ujawnić rozbieżności w założeniach. Dopiero po tych krokach różnica cen ma znaczenie.
Koszt końcowy ma znaczenie tylko wtedy, gdy dla części obrabianych CNC przyjęto jednakowe kryteria odbioru i warunki dostawy.
Informacje o możliwościach wykraczających poza zakres kosztów tej części znajdują się na stronie usług Zhenling.
Model opracowano na podstawie publicznych źródeł instytucjonalnych i ogólnodostępnych narzędzi Zhenling. Nie udostępniono danych o kosztach zakładu, przypadków klientów, stawek dostawców, oszczędnościach ani wynikach działania. Wszystkie przykładowe liczby należy traktować jako ćwiczenia rachunkowe; rzeczywiste potrzeby w zakresie obróbki CNC należy wycenić na podstawie aktualnego rysunku.
Źródła i materiały
- Projektowanie z myślą o kosztach: przegląd metod, narzędzi i kierunków badań: National Institute of Standards and Technology
- 8 sposobów na usprawnienie procesu wyboru dostawcy: National Institute of Standards and Technology Manufacturing Extension Partnership
- Kwantyfikacja niepewności operacji obróbki skrawaniem na potrzeby odbioru bezpośrednio na maszynie: Sandia National Laboratories
- ASME Y14.5: wymiarowanie i tolerowanie: American Society of Mechanical Engineers
- Indeks cen producentów według branży: zakłady obróbki skrawaniem: U.S. Bureau of Labor Statistics za pośrednictwem Federal Reserve Economic Data
- Indeksy cen producentów: prezentacja i rewizja: U.S. Bureau of Labor Statistics
- Tabele statystyk zatrudnienia i wynagrodzeń według zawodów: U.S. Bureau of Labor Statistics






