
Skontaktuj się z firmą Zhenling

Aktualizacja: sierpień 2026
Przewodnik po wyborze materiału do obróbki CNC przedstawia praktyczną metodę doboru materiałów: pozwala przejść od wymagań materiałowych do selekcji, porównania, weryfikacji dokumentacji i zatwierdzenia, zamiast wskazywać jeden rzekomo najlepszy materiał do obróbki CNC. Powinien określać, które materiały nie spełniają bezwzględnych wymagań dotyczących części, jak porównać pozostałe, jakich dowodów brakuje i kto ma uprawnienia do zatwierdzenia ostatecznego gatunku lub zamiennika.
Wybór materiału do obróbki CNC należy zaczynać od bezwzględnych ograniczeń, a nie od ulubionego stopu. Odrzuć materiały niespełniające wymagań funkcjonalnych, środowiskowych, geometrycznych, dokumentacyjnych lub produkcyjnych, a następnie uszereguj pozostałe według priorytetów właściciela projektu i sprawdź, czy kolejność zmieni się przy innych założeniach.
Podsumowanie decyzji
- Odrzuć każdy materiał, który nie spełnia bezwzględnych wymagań eksploatacyjnych lub dotyczących zgodności.
- Porównuj wyłącznie dokładnie określone gatunki, postacie wyrobu, stany umocnienia, stany po obróbce cieplnej i dopuszczone zamienniki.
- Nie ukrywaj niewiadomych; przypisz każdą do działu konstrukcyjnego, zakupów, jakości, dostawcy lub jednostki zatwierdzającej projekt.
- Technicznie atrakcyjny zamiennik traktuj jako propozycję, dopóki obowiązujący rysunek, specyfikacja, umowa i proces jakościowy go nie dopuszczą.
7 kryteriówod wymagań eksploatacyjnych do zatwierdzenia
4 osoby odpowiedzialnedział konstrukcyjny, zakupy, jakość, dział handlowy
3 narzędziakarta selekcji, rejestr różnic kosztowych, dokument zatwierdzenia
Szybka odpowiedź: najpierw selekcja, potem ranking
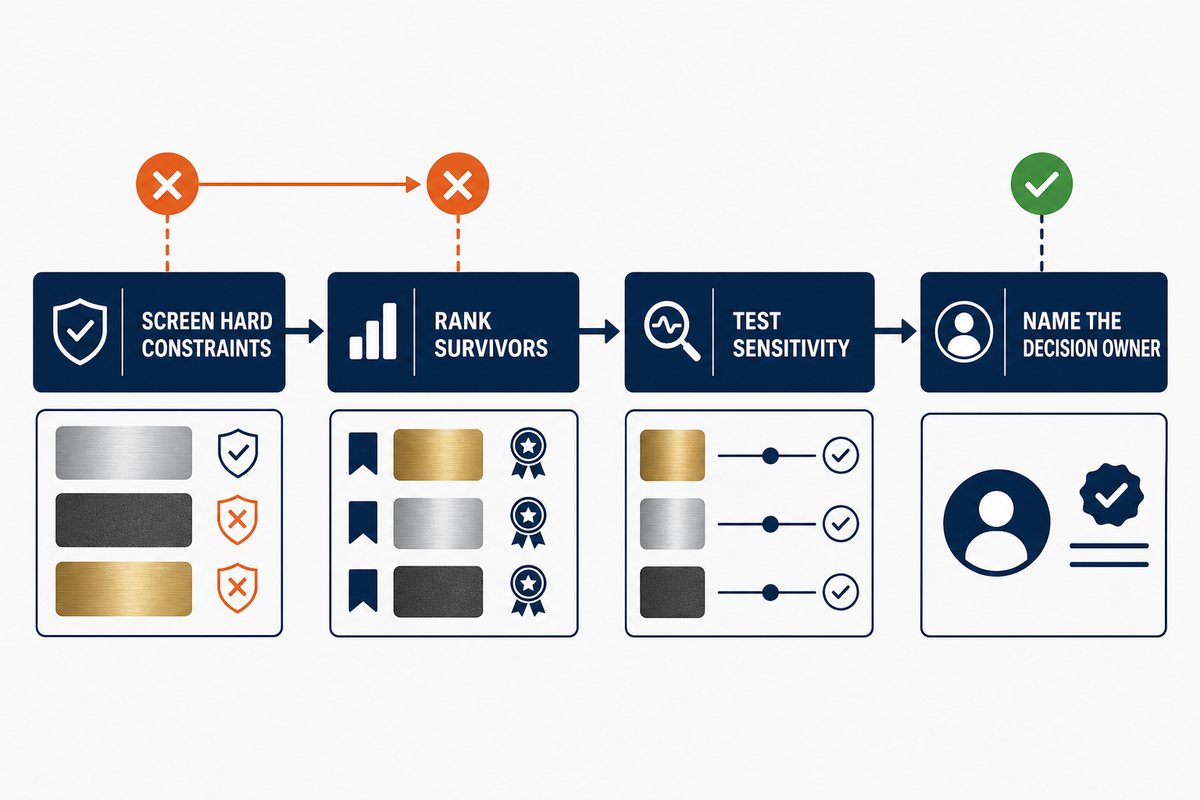
Selekcja materiałów eliminuje opcje niespełniające bezwzględnych wymagań; ranking rozstrzyga kompromisy między pozostałymi kandydatami. W recenzowanym przeglądzie z 2026 opisano ten proces jako określenie kryteriów, selekcję, porównanie i ranking, a następnie wybór końcowy. To rozróżnienie ma znaczenie, gdy kryteria kosztowe, eksploatacyjne, produkcyjne, dostępnościowe lub środowiskowe prowadzą do różnych wniosków.
Rzetelne porównanie materiałów do obróbki CNC składa się więc z 2 etapów: odrzucenia nieodpowiednich opcji, a następnie pokazania, jak przyjęte priorytety porządkują pozostałe.
Każde kryterium dyskwalifikujące działa bez możliwości kompensacji. Jeśli część musi wytrzymać kontakt z określoną substancją chemiczną w podanej temperaturze, niska cena nie zrekompensuje braku zgodności. Ranking zaczyna się dopiero po zastosowaniu tych kryteriów. Przypisz wagi pozostałym kryteriom, zapisz, kto je ustalił, i powtórz porównanie przy zmienionych wagach. Jeśli zwycięzca łatwo się zmienia, wynik jest wrażliwy na założenia i nie należy przedstawiać go jako rozstrzygniętego.
Sekwencja „najpierw selekcja, potem ranking” pozwala uniknąć 2 częstych błędów: wyboru najmocniejszego materiału bez sprawdzenia warunków eksploatacji oraz wyboru materiału najłatwiejszego w obróbce skrawaniem bez sprawdzenia funkcji gotowej części. Przegląd dotyczący doboru materiałów z 2026 ostrzega również, że ranking może się zmienić wraz z wagami, normalizacją, ograniczeniami i zestawem rozważanych opcji.
Zacznij od warunków awarii: obciążenie, temperatura i środowisko
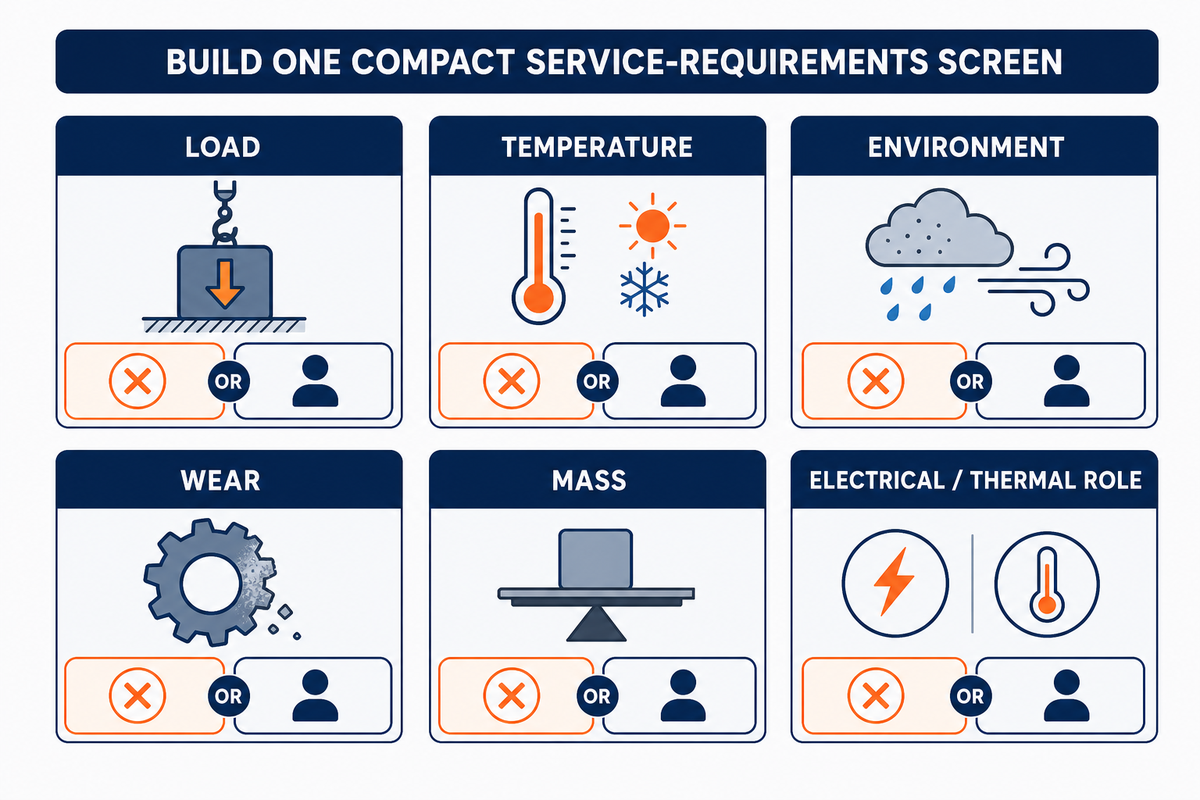
Warunki awarii eksploatacyjnej wyznaczają pierwsze kryteria selekcji materiału. Przed otwarciem bazy materiałów określ rodzaj obciążenia, zakres temperatur, kontakt z substancjami chemicznymi lub korozję, mechanizm zużycia, wilgotność, funkcję elektryczną, limit masy i konsekwencje awarii. Każde wymaganie powinno mieć sprawdzalną wartość graniczną, źródło dowodów i osobę odpowiedzialną za uzupełnienie brakujących danych.
Jakie właściwości materiału należy określić w pierwszej kolejności?
Określ właściwość związaną z prawdopodobnym mechanizmem awarii, a nie najbardziej imponującą wartość w karcie materiału. O zachowaniu obciążonego wspornika może decydować granica plastyczności lub wytrzymałość zmęczeniowa; o uszczelnieniu polimerowym poddanym stałej sile — pełzanie; o plastikowym elemencie ustalającym — wilgotność i rozszerzalność cieplna; a o komponencie stykającym się z płynem — odporność na korozję lub zgodność chemiczna.
Arkusz wymagań może precyzować jednostki za pomocą przykładowych wartości: minimalna grubość ścianki 2,0 mm, otwór 12 mm, ciągła praca w temperaturze 80 °C, czyszczenie przez 24 h, płaskość 0,03 mm na odcinku 100 mm, Ra 0,8 µm oraz limit masy 500 g. Zależnie od warunków pracy arkusz może też wymagać określenia temperatury minimalnej −20 °C, temperatury szczytowej 100 °C, ciśnienia 5 bar, wilgotności względnej 50%, prędkości obrotowej wału 1200 rpm, cykli z częstotliwością 20 Hz, obciążenia 15 kg, czasu przetrzymania 2 min, odstępu między uderzeniami 3 sec, okna próbkowania 60 sec, ekspozycji w teście przez 10 days, okresu eksploatacji 2 years, powłoki o grubości 50 µm, długości gwintu 30 mm, przestrzeni montażowej 25 cm lub doprowadzanego ciepła 2 kW. To przykładowe pozycje do kontrolowania, a nie zalecenia dla innej części; rzeczywiste wartości graniczne określa osoba odpowiedzialna za projekt.
| Pytanie | Wymagane dane | Odrzuć, gdy | Ograniczenie / osoba odpowiedzialna |
|---|---|---|---|
| Obciążenie | Statyczne, cykliczne, udarowe, kontaktowe lub długotrwałe | Kandydat nie spełnia założeń projektowych z rysunku | Założenia określa osoba odpowiedzialna za projekt |
| Temperatura | Wartość minimalna i maksymalna, czas trwania oraz cykliczność | Dokumentacja właściwości nie obejmuje warunków eksploatacji | Krótkotrwałe odchylenia różnią się od pracy ciągłej |
| Środowisko | Płyn, stężenie, wilgotność, UV lub kontakt galwaniczny | Brakuje danych o zgodności lub wskazują one na niezgodność | Dane o składzie chemicznym w miejscu użytkowania podaje kupujący |
| Zużycie | Ślizgowe, ścierne, udarowe, frettingowe lub adhezyjne | Brakuje odpowiednich dowodów dla materiału lub przebiegu obróbki wykończeniowej | Sama twardość nie określa trwałości przy zużyciu |
| Masa | Dopuszczalna masa gotowej części i wymagane usztywnienie | Zespół przekracza dopuszczalną masę lub ugięcie | Porównuj parametry właściwe, a nie samą gęstość |
| Funkcja elektryczna / cieplna | Izolacja, przewodnictwo, rozpraszanie ciepła lub separacja | Kierunek wymaganej właściwości jest sprzeczny z funkcją | Właściwości powierzchni styku mogą mieć większe znaczenie niż właściwości materiału w całej objętości |
Materiały stwarzające zagrożenie wymagają odrębnego trybu postępowania. Na przykład obróbka skrawaniem miedzi berylowej wymaga stosowania kwalifikowanych środków ochrony pracowników, a nie ogólnych zaleceń dotyczących stopów miedzi. Przewodnik OSHA dotyczący berylu omawia hermetyzację, wentylację i zanieczyszczony płyn obróbkowy; nie potwierdza jednak poziomu narażenia w żadnym konkretnym zakładzie.
Przełóż rodzinę materiału na specyfikację zakupową
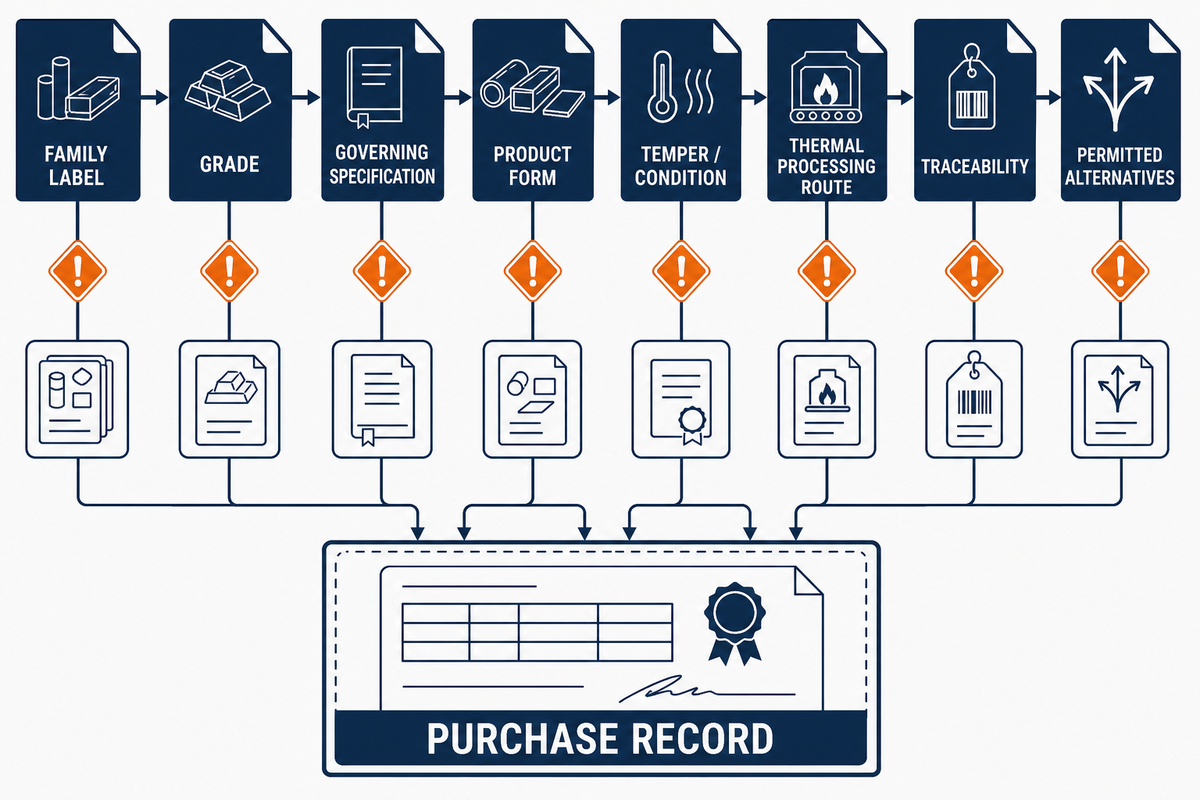
Ogólna nazwa rodziny materiałów nie wystarcza do określenia wymagań zakupowych. „Aluminium”, „stal nierdzewna”, „brąz” lub „tworzywo sztuczne” nie precyzuje gatunku, właściwej specyfikacji, postaci wyrobu, stanu umocnienia lub stanu materiału, przebiegu obróbki cieplnej, napełniacza, identyfikowalności, ani dopuszczalnych zamienników. Porównanie należy odłożyć do czasu, gdy wszystkie materiały zostaną określone równie szczegółowo.
Przewodnik po materiałach do obróbki CNC lub wykaz materiałów CNC może przedstawić dostępne opcje, ale nie zastąpi kontrolowanego oznaczenia, stanu, postaci wyrobu, zakresu dowodów ani zasad zastępowania materiału w dokumentacji zakupu.
Zakres norm również jest istotny. Na przykład ASTM A29/A29M-23 to specyfikacja wymagań ogólnych dla prętów ze stali węglowej i stopowej, przywoływana w szczegółowych specyfikacjach dla poszczególnych prętów; sama w sobie nie wystarcza do podjęcia decyzji o gatunku. Zapisz właściwy dokument, jego wydanie, postać wyrobu i stan materiału, zamiast uznawać znany numer normy za bezwarunkowe zatwierdzenie.
„Partia stali … okazała się nieakceptowalnie niejednorodna”.
To zdanie pochodzi z konkretnego badania wzorcowych próbek stali 4340 przeprowadzonego przez NIST. W programie tym podano wielkość ziarna 60–70 µm dla wytopów nieakceptowalnych i 30–40 µm dla akceptowalnych. Wartości te nie stanowią uniwersalnych limitów odbiorczych dla typowego półfabrykatu do obróbki CNC. Wniosek z badania jest węższy: sam gatunek i nominalny przebieg obróbki cieplnej nie wyeliminowały różnic między partiami, dlatego dowody odbiorcze muszą odpowiadać ryzyku związanemu z częścią i obowiązującej specyfikacji.
Przykład wpływu stanu materiału i jego rodziny na obróbkę skrawaniem znajdą Państwo w przewodniku po obróbce CNC stali narzędziowych. Materiał ma charakter informacyjny; o dopuszczalnym zakupie nadal decydują rysunek i kontrolowana specyfikacja.
Zastosuj 2-etapowy proces decyzyjny oparty na selekcji zaliczonej/niezaliczonej
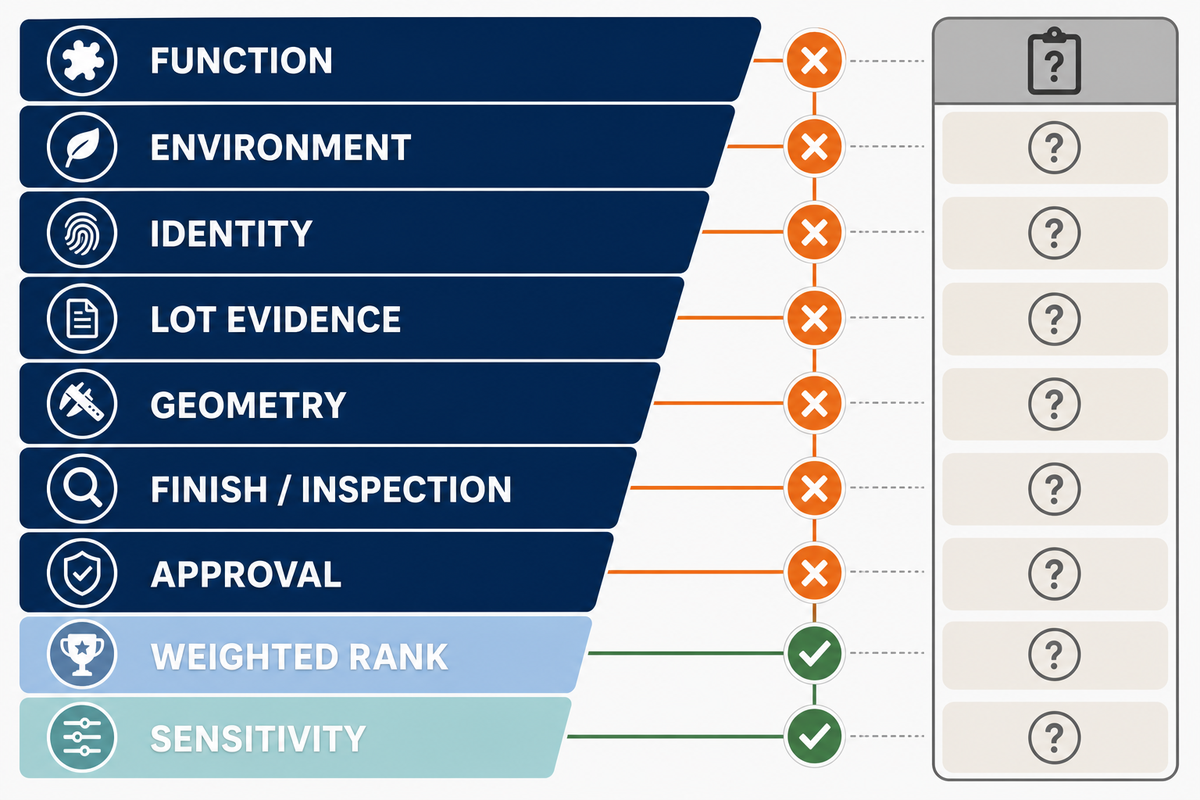
Proces decyzyjny oparty na selekcji zaliczonej/niezaliczonej obejmuje 2 etapy. W pierwszym stosuje się bezwzględne kryteria dyskwalifikujące i oznacza braki w dokumentacji. W drugim szereguje się pozostałe materiały według priorytetów określonych przez właściciela projektu. Kandydat oznaczony jako „nieznany” pozostaje w oczekiwaniu na dowody lub potwierdzenie dostawcy; w tym celu należy wskazać osobę odpowiedzialną.
Jak wybrać materiały do obróbki CNC?
Aby wybrać właściwy materiał do projektu obróbki CNC, użyj pierwszych 7 wierszy do selekcji kandydatów, a następnie wierszy ósmego i dziewiątego do uszeregowania wyłącznie tych, które pozostały. Taki proces pozwala wybrać materiał najlepiej dopasowany do potrzeb, a zarazem wykluczyć niewłaściwe opcje z rankingu; nie wybieraj materiału, dla którego nie rozstrzygnięto kryterium dyskwalifikującego.
| Kryterium | Dowody spełnienia | Jeśli brak danych | Ograniczenia / zastosowania, do których się nie nadaje |
|---|---|---|---|
| 1. Funkcja | Określone obciążenie, powierzchnia styku, konsekwencje awarii | Dział konstrukcyjny określa założenia projektowe | Nie da się ustalić rankingu dla nieokreślonego zastosowania |
| 2. Środowisko | Temperatura, substancje chemiczne, wilgotność, UV, warunki kontaktu galwanicznego | Kupujący podaje dane eksploatacyjne | Ogólne określenia odporności na korozję nie wystarczą |
| 3. Identyfikacja | Gatunek, postać wyrobu, stan materiału, właściwa specyfikacja | Dział zakupów określa wymagania materiałowe w dokumentacji | Na tym etapie należy zakończyć porównywanie rodzin materiałów |
| 4. Dokumentacja partii | Certyfikat, badanie lub kontrola odbiorcza dobrane do poziomu ryzyka | Dział jakości określa dokumentację wymaganą do odbioru | Sama nazwa gatunku nie potwierdza jednorodności |
| 5. Geometria | Dostęp do cech, sztywność, postać półfabrykatu, przebieg mocowania przedmiotu obrabianego | Dostawca analizuje rysunek techniczny | Tabele właściwości nie potwierdzają możliwości wytwarzania |
| 6. Wykończenie / kontrola | Naddatek, bazy odniesienia, stan podczas pomiaru, rodzaj dowodów | Dział jakości i dostawca uzupełniają braki | Chropowatość nie opisuje wszystkich aspektów stanu powierzchni |
| 7. Zatwierdzenie | Wyznaczona osoba zatwierdzająca projekt, klient, program lub umowa | Przekaż sprawę do zatwierdzenia przed zastosowaniem zamiennika | Podobieństwo techniczne nie oznacza zatwierdzenia |
| 8. Ranking ważony | Kryteria i wagi zatwierdzone przez osobę odpowiedzialną | Zapisz brakujące dane do oceny | Nie uwzględniaj w rankingu materiałów, które nie spełniają wymagań |
| 9. Analiza wrażliwości | Zwycięzca pozostaje ten sam przy realistycznych zmianach wag | Wróć do osób odpowiedzialnych, aby podjęły decyzję dotyczącą kompromisów | Niestabilny wynik nie jest ostateczną odpowiedzią |
Rozważmy wspornik czujnika przeznaczony do montażu na zewnątrz. Aluminium 6061-T6, stal nierdzewna 304 i POM nie powinny otrzymać oceny, dopóki nie zostaną określone wymagania dotyczące ekspozycji zewnętrznej, sztywności, mocowania, masy, wykończenia i kontroli. Jeśli wszystkie 3 materiały spełnią wymagania, dział konstrukcyjny może nadać większą wagę sztywności i masie, dział zakupów — dostępności i kosztowi gotowej części, a dział jakości — dokumentacji partii i stabilności pomiarów. W dokumencie końcowym należy podać te wagi, zamiast ukrywać je za etykietą „najlepszy”.
Po zapisaniu wymagań dostępny publicznie filtr wstępnej selekcji materiałów do obróbki CNC może pomóc w rozważeniu kandydatów, ale nie wybiera ani nie zatwierdza materiału. Jego wynik ma stanowić punkt wyjścia do oceny przez dział konstrukcyjny, a nie zatwierdzenie gatunku.
Obróbka CNC metali a obróbka CNC tworzyw: porównanie bez jednego uniwersalnego zwycięzcy
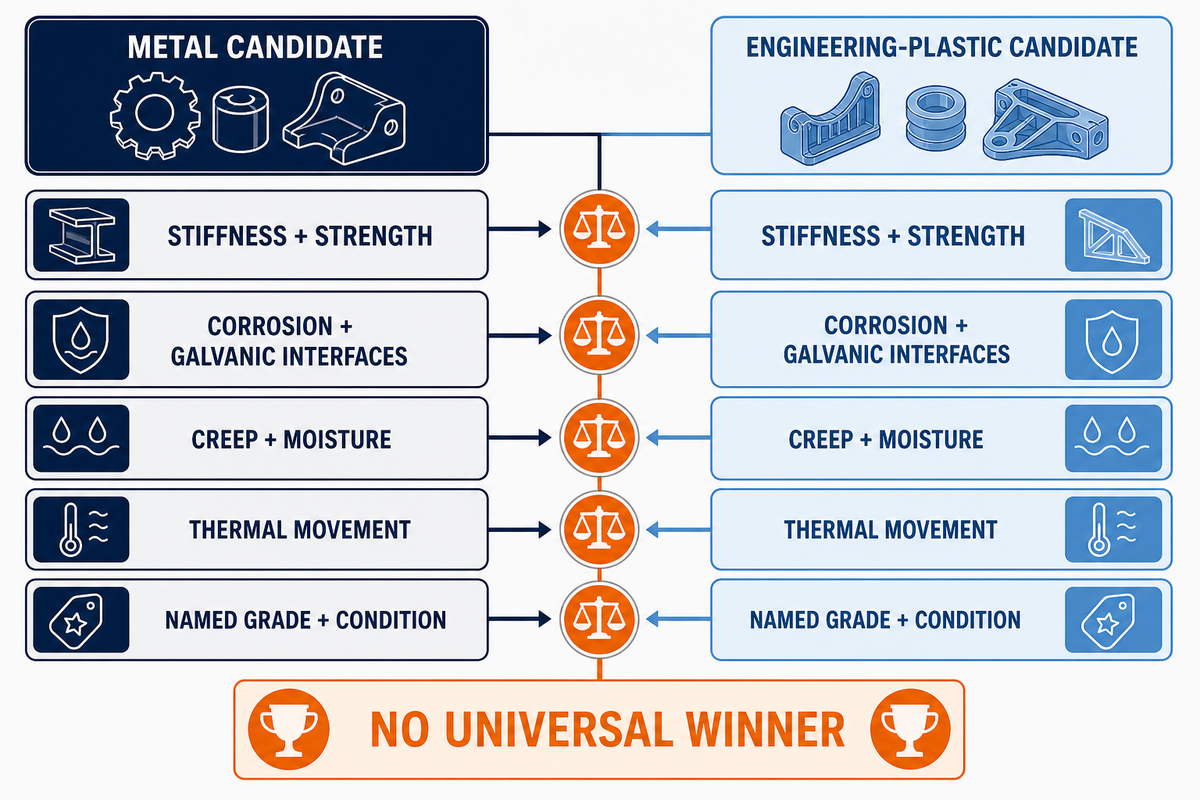
Wybór między metalem a tworzywem to kompromis między sztywnością, masą, odpornością na korozję, tarciem, wilgocią, rozszerzalnością cieplną, pełzaniem, stanem półfabrykatu, wykończeniem i dostępną dokumentacją — nie konkurs z jednym stałym zwycięzcą. Porównuj określone gatunki i stany materiału w tych samych warunkach eksploatacji, przy tej samej geometrii, wielkości partii i wymaganiach odbiorczych.
Wykazy popularnych materiałów do obróbki CNC mogą pokazywać dostępne opcje, ale nie pozwalają wybrać właściwego gatunku. Mosiądz, stal węglowa, stopy aluminium i gatunki stali nierdzewnej to metale często stosowane w łańcuchach dostaw dla obróbki CNC, a polimery konstrukcyjne tworzą odrębną rodzinę materiałów. Wybór nadal wymaga wskazania gatunku i stanu materiału powiązanych z mechanizmami awarii określonymi na rysunku, wymaganymi dowodami i procedurą zatwierdzenia.
Od czego zacząć dobór tworzywa do obróbki CNC?
Zacznij od mechanizmu awarii. POM może być kandydatem na elementy mechanizmu o niskim tarciu; w przypadku nylonu należy sprawdzić wpływ wilgoci, a dla PTFE — pełzanie i rozszerzalność cieplną. PEEK można rozważyć, gdy uzasadniają to temperatura lub wymagania chemiczne, a dostępne dowody i dodatkowy koszt są akceptowalne. Żadna z tych nazw rodzin materiałów nie określa napełniacza, gatunku, stanu półfabrykatu, tolerancji ani sposobu zaopatrzenia.
Kandydat metalowy
- Sprawdź sztywność, wytrzymałość, zmęczenie, korozję i powierzchnie styku narażone na korozję galwaniczną.
- Określ stop, postać wyrobu, stan umocnienia, obróbkę cieplną i dokumentację partii.
- Przed obróbką skrawaniem uwzględnij naddatek na powłokę lub pasywację.
- Jeśli ma to znaczenie dla funkcji, sprawdź naprężenia własne i umocnienie przez zgniot.
Kandydat z tworzywa konstrukcyjnego
- Sprawdź pełzanie, wilgotność, temperaturę, kontakt z substancjami chemicznymi i pękanie naprężeniowe.
- Określ rodzinę polimeru, gatunek, napełniacz, stan półfabrykatu i stopień kondycjonowania.
- W przypadku krytycznych pasowań uwzględnij rozszerzalność cieplną i warunki pomiaru.
- Dla rzeczywistej geometrii sprawdź podatność powierzchni na uszkodzenia i wrażliwość na mocowanie.
Porównuj właściwości mechaniczne w odniesieniu do mechanizmu awarii. Sama wytrzymałość na rozciąganie nie wystarczy do wyboru właściwego materiału. Stosunek wytrzymałości do masy może mieć znaczenie przy ograniczeniu masy, ale deklarowana korzyść może zniknąć, jeśli konieczne okażą się grubszy przekrój, wkładka, powłoka lub zmiana sposobu łączenia. Odporność na korozję, substancje chemiczne i zużycie również wymaga dowodów dla rzeczywistych warunków środowiskowych, a nie ogólnego określenia rodziny materiałów.
W recenzowanym badaniu PA6G podczas toczenia i frezowania wykazano, że wilgotność wpływała na stan obrabianej powierzchni. Badanie nie określa uniwersalnego naddatku dla nylonu; pokazuje, dlaczego stan wilgotności należy uwzględnić w dokumentacji dowodowej. Szczegółowe omówienie właściwości acetalu zawiera przewodnik po obróbce CNC POM.
Pozwól, by geometria i proces wykluczyły materiał dobry pod względem technicznym
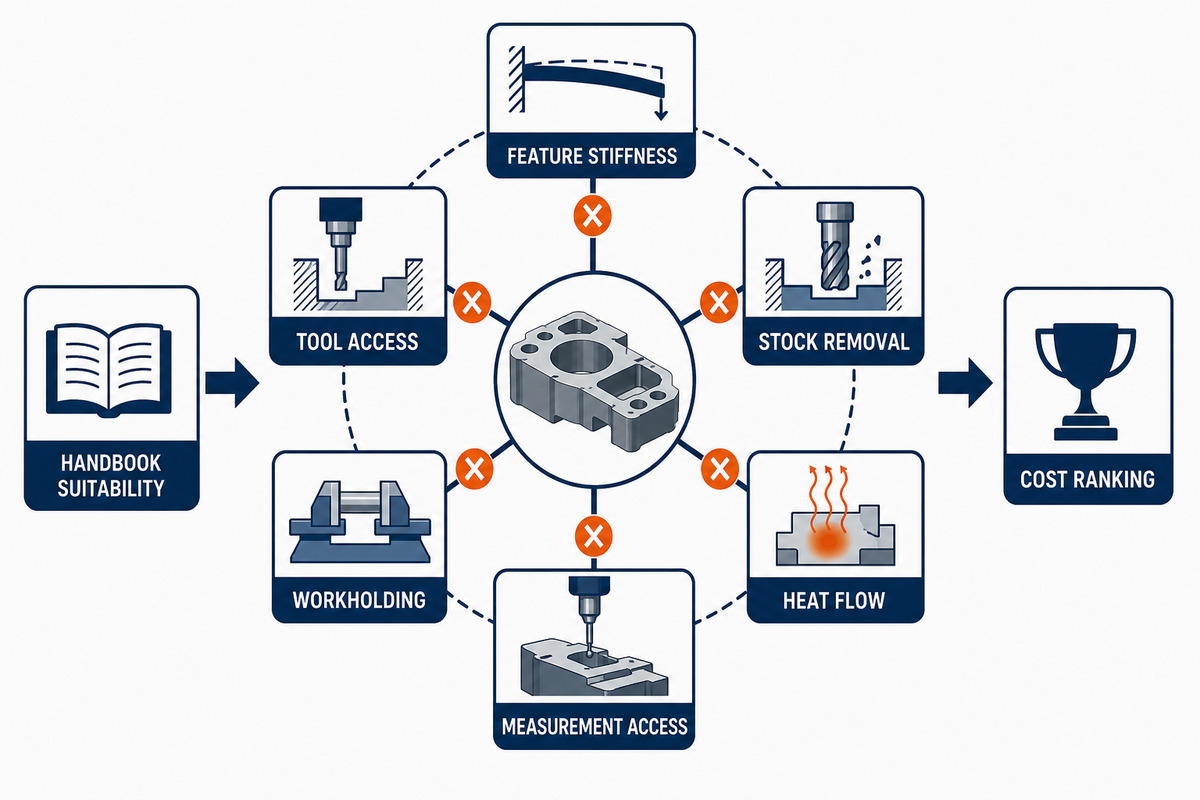
Materiał może spełniać wymagania z poradników, a mimo to nie nadawać się do wykonania części według rysunku. Cienkie ścianki, głębokie kieszenie, małe gwinty, duży wysięg narzędzia, przerywane skrawanie, postać półfabrykatu, mocowanie, naprężenia własne i dostęp do pomiaru zmieniają warunki obróbki i kontroli. Geometria może zatem wykluczyć technicznie atrakcyjny materiał, zanim rozpocznie się ranking kosztów.
Projekt prototypowy w obróbce CNC i część produkowana dla przemysłu lotniczego mogą mieć tę samą geometrię, lecz różne wymagania dotyczące dokumentacji i uprawnień do zatwierdzania zamienników. Status prototypu może zmieniać wielkość partii i cele związane ze zdobywaniem wiedzy, ale nie znosi wymagań eksploatacyjnych. Aby dobrać właściwy przebieg procesu dla precyzyjnej obróbki CNC, oceniaj łącznie materiał i obróbkę: proces obróbki CNC, dostęp podczas frezowania CNC, obróbkę wykończeniową, kontrolę i cały proces produkcyjny. Gatunek opisany jako łatwy w obróbce może okazać się trudny przy cienkich ściankach, przerywanym skrawaniu lub wysokich wymaganiach dotyczących wykończenia.
Jakie czynniki produkcyjne wpływają na wybór materiału?
Sprawdź sztywność cech, dostęp narzędzia, ciągłość skrawania, ilość usuwanego materiału, mocowanie przedmiotu obrabianego, przepływ ciepła, podatność krawędzi na powstawanie zadziorów lub uszkodzenia, przemieszczenia po obróbce i dostęp do pomiaru. Publikowane oceny skrawalności są względnymi wynikami uzyskanymi w określonych warunkach. Nie stanowią parametrów skrawania, gwarancji tolerancji ani dowodu, że ten sam wynik można uzyskać przy toczeniu, frezowaniu lub wierceniu.
W recenzowanym badaniu dotyczącym doboru materiałów stwierdzono, że wpływ dodatków poprawiających skrawalność różni się między operacjami, a wyników uzyskanych w jednej operacji nie można automatycznie przenieść na inną. W odrębnym badaniu cienkościennych części zastosowano początkowe obciążenia 35–45 kN dla określonej geometrii testowej ze stopu 7075-T6 i wykazano silny wpływ początkowego stanu naprężeń na odkształcenia. Wartości te odnoszą się do tego badania; stanowią dowód występowania danego zjawiska, a nie parametry dla innej części.
Dyskusje na forach prowadzą do tego samego praktycznego pytania z innej strony. Na pytanie operatora obrabiarki o jedną tabelę prędkości i posuwów odpowiedziano, że użyteczny zakres zależy od długości narzędzia, sztywności części, chłodziwa, ciepła, głębokości skrawania i posuwu. To przypisywana praktykom wypowiedź, a nie źródło parametrów.
Korzystaj z rejestru różnic kosztowych wynikających z materiału, a nie tylko z ceny półfabrykatu
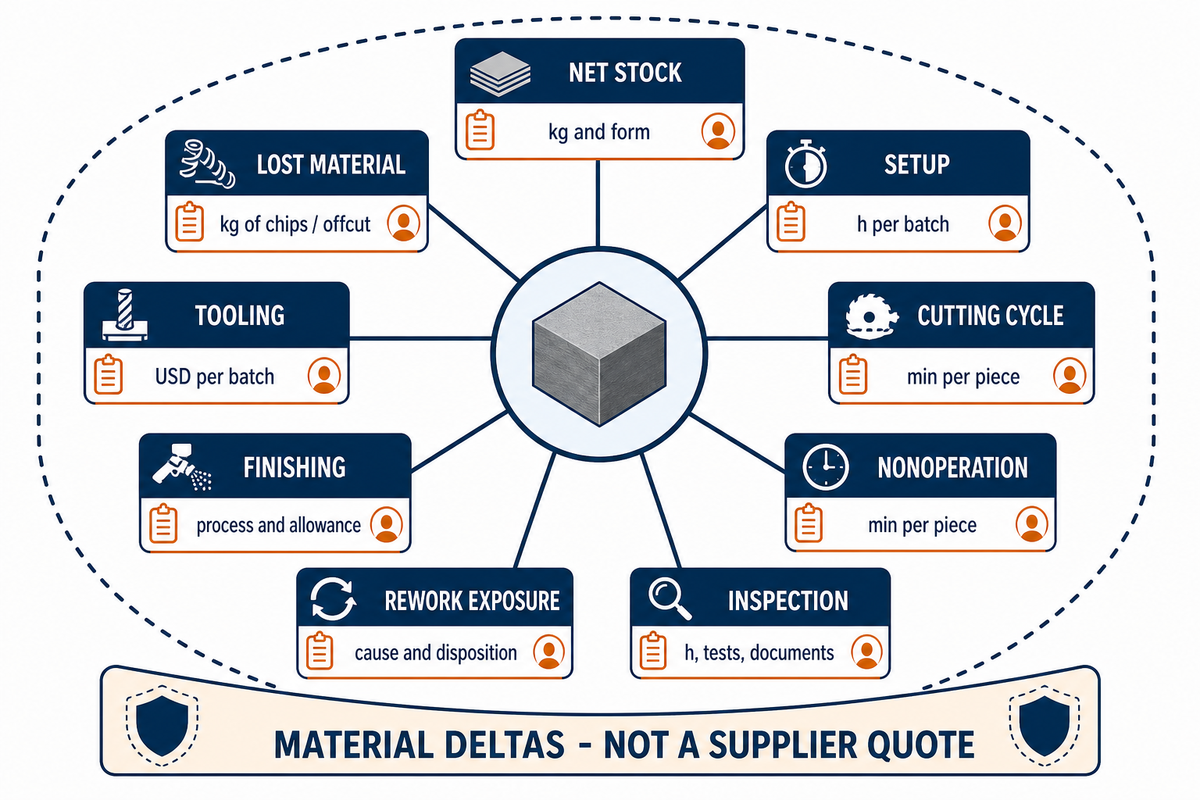
Wybór materiału zmienia więcej niż cenę półfabrykatu za kilogram. Rejestr różnic kosztowych wynikających z materiału porównuje wyłącznie te pozycje, które zmieniają się przy zastąpieniu jednego materiału innym materiałem spełniającym wymagania: zakup i ubytek półfabrykatu, ustawienie, operacje, czas nieprodukcyjny, robociznę, oprzyrządowanie, obróbkę wykończeniową, kontrolę i ryzyko poprawek. Nie zastępuje pełnego modelu kosztu części zaakceptowanej ani oferty dostawcy.
Rejestr różnic kosztowych wynikających z materiału
Dla każdego materiału spełniającego wymagania wypełnij te same wiersze. Pozostaw niewiadomą bez wpisu i przypisz osobę odpowiedzialną; nie wprowadzaj wymyślonego mnożnika.
| Pozycja kosztowa | Kandydat A | Kandydat B | Dowody / osoba odpowiedzialna | Ograniczenia |
|---|---|---|---|---|
| 1. Półfabrykat netto | kg i postać wyrobu | kg i postać wyrobu | Oferta dostawcy | Ten sam stan dostawy |
| 2. Utracony materiał | kg wiórów / odpadów | kg wiórów / odpadów | Model zużycia półfabrykatu na część | Należy określić kompensatę za wartość złomu |
| 3. Ustawienie | h na partię | h na partię | Plan procesu | Wielkość partii wpływa na koszt jednostkowy |
| 4. Cykl skrawania | min na część | min na część | Szacunek dostawcy | Ta sama geometria i podstawa odbioru |
| 5. Czas nieprodukcyjny | min na część | min na część | Załadunek, rozładunek, sondowanie, obsługa | Nie wliczaj go ukradkiem do czasu skrawania |
| 6. Oprzyrządowanie | USD na partię | USD na partię | Plan narzędziowy | Rozlicz koszt na określoną liczbę sztuk |
| 7. Obróbka wykończeniowa | Proces i naddatek | Proces i naddatek | Dostawca usługi wykończeniowej | Maskowanie i zmiana wymiarów są zróżnicowane |
| 8. Kontrola | h, badania, dokumenty | h, badania, dokumenty | Plan jakości | Wyłącznie dowody dobrane do ryzyka |
| 9. Ryzyko poprawek | Przyczyna i sposób postępowania | Przyczyna i sposób postępowania | Dział konstrukcyjny + jakość | Nie jest to zgadywany wskaźnik wadliwości |
Traktuj to jako arkusz różnic kosztowych materiału. Artykuł NIST dotyczący kosztów produkcji nie podaje aktualnych cen materiałów, stawki godzinowej za obróbkę CNC ani cen Zhenling. Do obliczenia kosztu zaakceptowanej części i porównania ofert o jednakowym zakresie użyj pełnego przewodnika po kosztach CNC i uzgadnianiu ofert. Poproś dostawców o wycenę dla tej samej rewizji rysunku, ilości, wykończenia, kontroli, pakowania i zakresu dokumentacji materiałowej.
Uwzględnij tolerancję, wykończenie i kontrolę przy wyborze materiału
Tolerancja odnosi się do konkretnej cechy, układu baz odniesienia, stanu materiału, przebiegu procesu, temperatury i metody pomiaru. Wykończenie może dodać lub usunąć materiał, zmienić krawędzie albo powierzchnię uszczelniającą. Gdy ma to znaczenie dla zmęczenia, korozji, uszczelnienia lub zużycia, wymagania dotyczące stanu powierzchni mogą wykraczać poza wymiary i chropowatość.
Pytanie o „tolerancję obrabiarki CNC” jest więc niepełnym pytaniem zakupowym. Pomiędzy możliwościami obrabiarki a zaakceptowaną cechą znajdują się geometria części, ustawienie, stan półfabrykatu, kolejność operacji, obróbka wykończeniowa, niepewność pomiaru i zasady odbioru.
Wymaganie powinno zależeć od konkretnego przypadku. Większość części nie wymaga mapowania naprężeń własnych ani badań warstwy podpowierzchniowej. W przypadku cech istotnych z punktu widzenia ryzyka dział konstrukcyjny może określić, czy znaczenie mają naprężenia własne, umocnienie lub zmiękczenie przez zgniot, zmiany mikrostruktury albo uszkodzenia podpowierzchniowe. W recenzowanym badaniu cienkościennych części opisano współdziałanie naprężeń, sił, temperatury i sztywności; nie ustanowiono uniwersalnego planu kontroli.
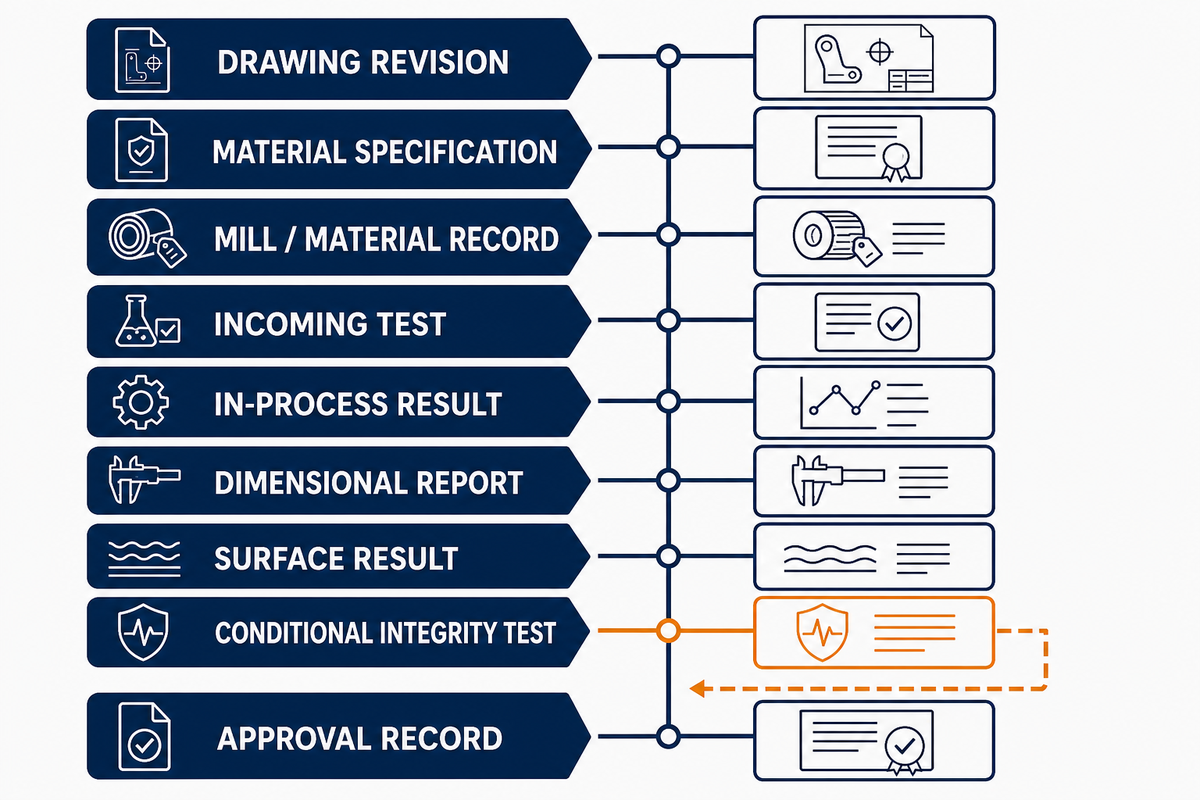
Macierz rodzajów dowodów
| Rodzaj dowodu | Co potwierdza | Osoba odpowiedzialna | Ograniczenia / zastosowania, do których się nie nadaje |
|---|---|---|---|
| 1. Rewizja rysunku | Geometria, wymiary, bazy odniesienia, uwagi | Dział konstrukcyjny | Nie potwierdza tożsamości półfabrykatu |
| 2. Specyfikacja materiału | Gatunek, postać wyrobu, stan materiału, badania | Dział konstrukcyjny + zakupy | Zakres i wydanie muszą być zgodne |
| 3. Dokumentacja huty / materiału | Dokumentacja dostarczonego wytopu lub partii | Zakupy + jakość | Nie gwarantuje spełnienia wszystkich wymagań funkcjonalnych |
| 4. Badanie odbiorcze | Właściwość lub tożsamość materiału dobrana do ryzyka | Dział jakości | Istotne są metoda badania i sposób pobierania próbek |
| 5. Wynik kontroli podczas procesu | Cecha krytyczna w trakcie produkcji | Dział jakości dostawcy | Samodzielnie nie stanowi podstawy do zwolnienia końcowego |
| 6. Raport wymiarowy | Zmierzona cecha i bazy odniesienia | Jakość dostawcy + kupującego | Nie potwierdza tożsamości materiału |
| 7. Wynik kontroli powierzchni | Określona tekstura lub stan wykończenia | Dział konstrukcyjny + jakość | Sama chropowatość może nie ujawnić zmian podpowierzchniowych |
| 8. Warunkowe badanie stanu materiału | Naprężenia własne, twardość, mikrostruktura, stan warstwy podpowierzchniowej | Jednostka zatwierdzająca projekt | Stosuj tylko wtedy, gdy uzasadnia to funkcja |
| 9. Dokument zatwierdzenia | Materiał końcowy i wszelkie zamienniki | Wyznaczona osoba zatwierdzająca | Preferencja dostawcy nie oznacza zatwierdzenia |
Terminologia dotycząca tekstury powierzchni również zmienia się wraz z aktualizacją norm. Oficjalna strona ISO 21920-2:2021 wskazuje wycofane normy będące jej poprzednikami. Podaj normę i wydanie obowiązujące dla rysunku, zamiast kopiować stary zapis chropowatości z poprzedniego zlecenia.
Przed ustaleniem przebiegu obróbki wykończeniowej selekcja materiału i warunków środowiskowych może pomóc wskazać pytania wymagające jeszcze potwierdzenia w dokumentacji projektu.
Przed wysłaniem zapytania ofertowego przygotuj dokumentację dowodową do zatwierdzenia materiału
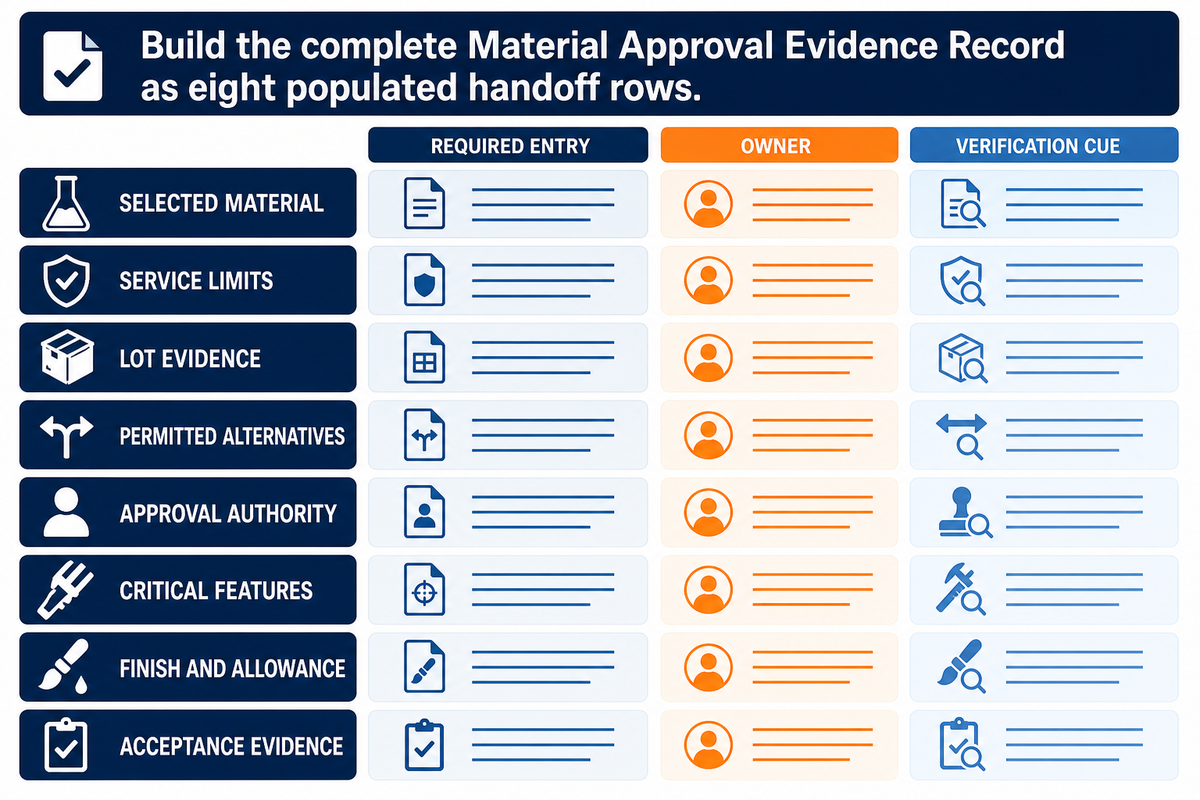
Dokumentacja dowodowa do zatwierdzenia materiału stanowi kontrolowane przekazanie informacji z etapu doboru do etapu zaopatrzenia. Zapisuje wybrany gatunek i stan materiału, dokumentację wytopu lub partii, dopuszczone alternatywy, uprawnienia do zatwierdzania zamienników, wymagania eksploatacyjne, cechy krytyczne, wykończenie, kontrolę, warunkowe wymagania dotyczące stanu powierzchni, nierozstrzygnięte ryzyka oraz osobę odpowiedzialną za każdą otwartą kwestię.
Dokumentacja dowodowa do zatwierdzenia materiału
Skopiuj te pola do dokumentacji projektu. Technicznie uzasadniona zamiana pozostaje nierozstrzygnięta do czasu jej zatwierdzenia przez właściwy organ.
Rejestr dowodów zatwierdzenia materiału — skopiuj poniższe dane do kontrolowanego przekazania:
| Parametr | Wymagany wpis | Dlaczego to ważne | Sposób weryfikacji |
|---|---|---|---|
| Wybrany materiał | Gatunek, postać, stan / kondycja | Zapobiega niejednoznaczności nazw rodzin materiałów | Rysunek techniczny i specyfikacja materiału |
| Ograniczenia eksploatacyjne | Obciążenie, temperatura, środowisko, czas trwania | Wyjaśnia kryteria selekcji | Podstawa projektowa i dowody dotyczące zastosowania |
| Dowody dotyczące partii | Certyfikat, badanie, plan pobierania próbek lub brak | Zapewnia widoczność niepewności dotyczącej partii | Plan jakości oparty na ryzyku |
| Dopuszczalne materiały alternatywne | Wskazane materiały kandydujące lub „brak” | Zapobiega niejawnej zamianie materiału | Kontrolowany zapis zatwierdzenia |
| Organ zatwierdzający | Rola projektanta, klienta, strony umowy lub programu | Oddziela zalecenie od zgody | Właściwy dokument i podpis |
| Cechy krytyczne | Wymiary, bazy odniesienia, powierzchnie współpracujące, powierzchnie | Łączy materiał z rysunkiem technicznym | Plan kontroli |
| Wykończenie i naddatek | Proces, maskowane powierzchnie czołowe, podstawa przed obróbką skrawaniem | Chroni wymiary końcowe i funkcję | Specyfikacja wykończenia i przebieg procesu u dostawcy |
| Dowody odbioru | Wymiary, materiał, powierzchnia, integralność w określonych warunkach | Określa dowody wymagane do zwolnienia | Raport, certyfikat lub zapis badania |
Prace NIST nad cyfrowym wątkiem łączą definicję produktu z produkcją i kontrolą oraz podkreślają znaczenie wiarygodnych danych z identyfikowalnym właścicielem. Nie oznacza to, że każdy dostawca stosuje formalny cyfrowy wątek. Praktyczny wniosek jest prostszy: zespoły inżynieryjne, zakupowe, jakościowe i handlowe nie powinny opierać się na sprzecznych założeniach dotyczących materiału.
Po przygotowaniu rejestru skorzystaj z centrum Zhenling poświęconego materiałom i gatunkom do obróbki CNC lub poproś o ocenę konkretnego rysunku. Centrum zawiera katalog materiałów, narzędzia, informacje o możliwościach produkcyjnych i ścieżkę uzyskania wyceny; ten artykuł celowo nie powiela tych treści.
Dostawcy materiałów do obróbki CNC mogą zaproponować gatunki, postacie półfabrykatów lub inne materiały, jednak każda propozycja wymaga zatwierdzenia zgodnie z właściwą ścieżką projektową, umowną, programową lub kliencką wskazaną w rejestrze zatwierdzenia. Hasła wyszukiwania, takie jak popularny materiał, ważny materiał, wybierz odpowiednie materiały do CNC, odpowiedni materiał do CNC, wybór do obróbki CNC, metal do CNC i przewodnik po CNC, to skrótowe określenia ułatwiające wyszukiwanie, a nie zatwierdzenie techniczne.
Identyfikowalność zyskuje na znaczeniu, ale nie jest powszechna: co zmieni się w 2026 roku
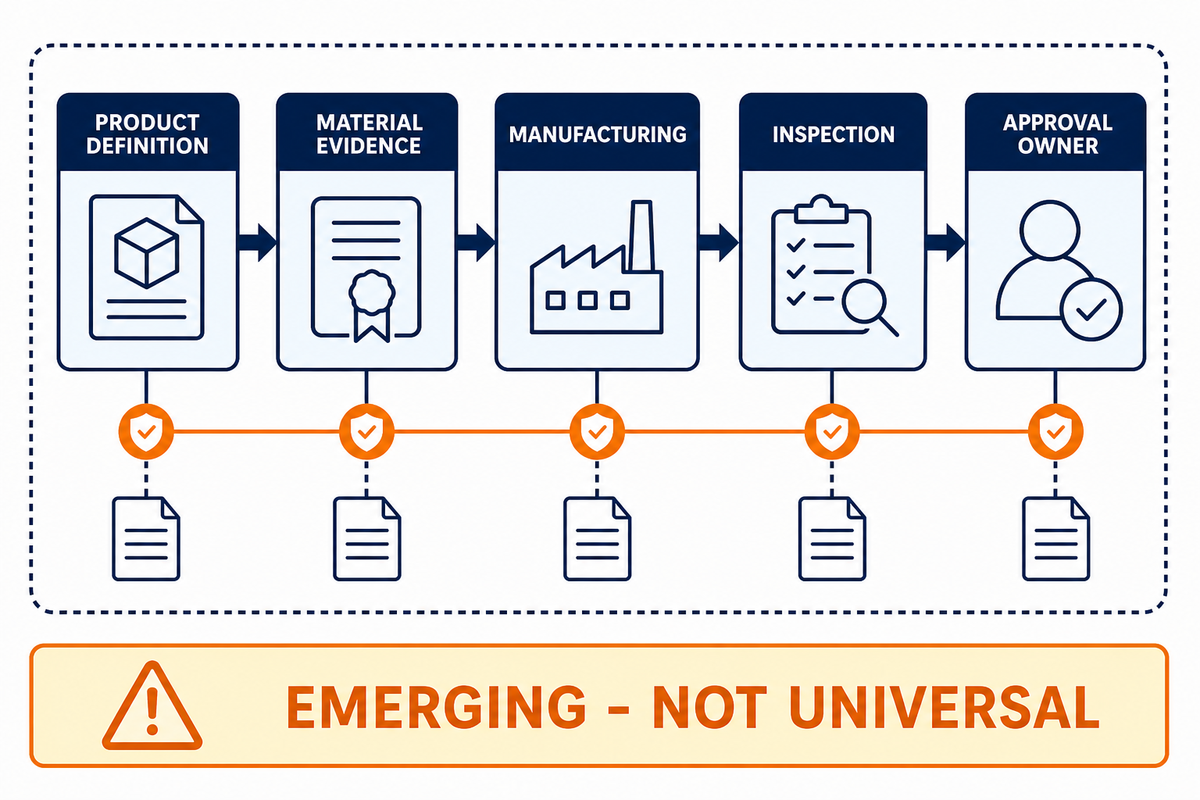
Identyfikowalne dane o materiale wyznaczają kierunek rozwoju, ale w 2026 roku nie będą powszechnym wymogiem dla każdego detalu obrabianego CNC. Bieżące prace NIST wspierają łączenie definicji produktu, dowodów dotyczących materiału, produkcji i kontroli. Wdrażanie przepisów zależy od produktu i sektora; różnią się właściwe organy, daty i zasady przejściowe.
Opracowana przez Commonwealth Center for Advanced Manufacturing mapa drogowa z 2024 roku, finansowana przez NIST, zaleca badanie właściwości w odniesieniu do warunków eksploatacji oraz identyfikowalność surowców. W lipcu 2025 roku NIST opublikował drugi publiczny projekt ramowego modelu identyfikowalności w produkcji. Status projektu ma znaczenie: źródła te opisują metody i infrastrukturę, a nie powszechny wymóg zwolnienia.
Komisja Europejska również opisuje stopniowe wprowadzanie paszportów cyfrowych produktów w wybranych grupach produktów. W orientacyjnym harmonogramie ramy rejestru wyznaczono na lipiec 2026 roku, prace sektorowe dotyczące żelaza i stali na Q4 2026, a obowiązkowe paszporty dla niektórych baterii na 18 lutego 2027 roku; Komisja podaje również, że po przyjęciu odpowiednich aktów delegowanych podmioty otrzymają co najmniej 18 miesięcy na dostosowanie się. Daty te należy traktować jako wskaźniki zakresu, a nie jako informację, że każdy komponent CNC wymaga paszportu.
Najważniejszy wniosek
Odrzuć materiały niespełniające wymagań krytycznych, uszereguj pozostałe, sprawdź wrażliwość rankingu i zatwierdź jeden kontrolowany zapis, który dla każdej nierozstrzygniętej decyzji materiałowej wskazuje dowody oraz osobę odpowiedzialną za zatwierdzenie.
Często zadawane pytania
Jaki materiał domyślnie najlepiej nadaje się do detali obrabianych CNC?
Nie ma jednego bezpiecznego materiału, który można domyślnie zastosować do każdego rysunku technicznego CNC; wybór należy rozpocząć od ograniczeń eksploatacyjnych, mierzalnych dowodów i wskazania osoby odpowiedzialnej za zatwierdzenie, a dopiero potem tworzyć ranking.
Najpierw określ warunki eksploatacji i cechy krytyczne. Odrzuć materiały, które nie spełniają wymagań dotyczących temperatury, środowiska, obciążenia, geometrii, przepisów lub dokumentacji. Pozostałe uszereguj według priorytetów właściciela projektu. Aluminium 6061 może być ekonomiczne w jednym zastosowaniu, a nieodpowiednie w innym, gdy wymagane są inne właściwości sztywnościowe, odporność na zużycie, przewodność elektryczna lub odporność na korozję. Zapisz braki w dowodach i wskaż osobę odpowiedzialną za każdą decyzję.
Kiedy wybrać stal nierdzewną zamiast aluminium?
Stal nierdzewna staje się lepszym kandydatem, gdy jej przewaga pod względem odporności na korozję i zużycie, sztywności lub odporności temperaturowej uzasadnia większą masę i trudniejszą obróbkę skrawaniem; porównania należy jednak dokonywać osobno dla poszczególnych materiałów.
Narażenie na korozję, zużycie, wymagania dotyczące sztywności i temperatury lub wiążąca specyfikacja materiałowa mogą przeważyć nad zaletami aluminium, takimi jak mniejsza masa i łatwiejsza obróbka skrawaniem. Porównaj określone gatunki i stany materiału: stale nierdzewne 303, 304, 316 i stale utwardzane wydzieleniowo nie mają jednakowych właściwości. Sprawdź także metody łączenia, wykończenie, dowody dotyczące partii, dostęp do kontroli, strategię doboru narzędzi, czas realizacji i dopuszczalne zamienniki. W przypadku zespołów uwzględnij zgodność elementów złącznych i rzeczywiste warunki czyszczenia. Jeśli pozostaje kilka gatunków, poproś o wyceny na podstawie tego samego kontrolowanego rysunku technicznego i pakietu dokumentacji, aby można było porównać różnice w koszcie gotowego detalu i jasno określić założenia dostawców.
Jaki tworzywo konstrukcyjne najlepiej nadaje się do obróbki CNC?
Przed wyborem materiału zacznij od analizy trybu uszkodzenia, a nie od reputacji danej rodziny materiałów; wybrany materiał musi spełniać wymagania dotyczące wilgoci, pełzania, temperatury, odporności chemicznej i stabilności wymiarowej.
POM może się sprawdzić w elementach mechanizmów o niskim tarciu; PEEK może być odpowiedni do pracy w wyższej temperaturze lub środowisku chemicznym; dla nylonu należy ocenić stan wilgotnościowy; dla PTFE trzeba uwzględnić pełzanie i zmiany wymiarów pod wpływem temperatury. O przydatności każdego materiału decydują gatunek, napełniacz, stan półfabrykatu, geometria, tolerancja, wymagania dotyczące powierzchni, dowody eksploatacyjne, metoda kontroli i możliwości dostawcy. Zatwierdź dokładne oznaczenie materiału, a nie samą nazwę jego rodziny.
Jak wybór materiału wpływa na koszt obróbki CNC?
Materiał wpływa na całkowity koszt gotowego detalu, a nie tylko cenę półfabrykatu; łatwość obróbki może obniżyć jeden składnik kosztu, podczas gdy geometria może utrudnić obróbkę i kontrolę danego materiału.
Każdy materiał wpływa na koszt zakupionego półfabrykatu, wiórów i odpadów, przygotowania, czasu skrawania, obsługi, zużycia narzędzi, obróbki wykończeniowej, kontroli i ryzyka konieczności poprawek. Porównaj materiały na podstawie tej samej rewizji rysunku, ilości, wykończenia, wymiarów krytycznych, pakowania i wymagań dokumentacyjnych. Poproś dostawców o wskazanie zmian założeń, takich jak postać półfabrykatu lub metoda kontroli, które uniemożliwiają bezpośrednie porównanie. Niepewne wartości pozostaw do potwierdzenia zamiast wstawiać oszacowane mnożniki.
Czy dostawca usług CNC może wybrać materiał na podstawie mojego rysunku technicznego?
Dostawca może zaproponować materiały kandydujące, ale wybór odpowiedniego materiału i zatwierdzenie wszelkich zamian pozostają w gestii właściwego organu projektowego, umownego, programowego lub klienckiego wskazanego w dokumentacji.
Przekaż kontrolowany rysunek techniczny i wymagania eksploatacyjne. Podobieństwo właściwości nie uchyla specyfikacji, umowy, zasad programu ani procedur jakości; każdą zatwierdzoną zamianę należy odnotować.
Jak opracowano ten przewodnik
Przegląd dowodów obejmuje publicznie dostępne materiały źródłowe, aktualne wyniki wyszukiwania, źródła rządowe, oficjalne strony dotyczące norm, recenzowane badania naukowe oraz automatyczną ocenę zakresu źródeł przeprowadzoną za pomocą Firecrawl Agent. Nie udostępniono prywatnych danych klientów, historii tolerancji Zhenling, dokumentacji certyfikacyjnej, wyników projektów dotyczących konkretnych materiałów ani zastrzeżonych procesów. Możliwości firmy i dostępność dokumentów należy potwierdzić na podstawie aktualnego rysunku technicznego, oferty i zakresu obowiązującej certyfikacji.
Masz krótką listę, ale nie wybrałeś jeszcze ostatecznego gatunku?
W przypadku projektów CNC przygotuj warunki eksploatacji, kontrolowany rysunek techniczny, cechy krytyczne, wykończenie, wymagania dotyczące kontroli i dopuszczalne zamienniki. Zhenling może przeanalizować przebieg procesu technologicznego i wskazać kwestie wymagające zatwierdzenia przez osobę odpowiedzialną za projekt przed odnotowaniem ostatecznego gatunku lub zamiany.
Omów swój rejestr dowodów zatwierdzenia materiałuPiśmiennictwo i źródła
- Przegląd metod wspomagania decyzji dotyczących doboru materiałów z 2026 roku: International Journal of Precision Engineering and Manufacturing-Green Technology
- Zestaw narzędzi do projektowania materiałów: National Institute of Standards and Technology
- Zakres katalogowy ASTM A29/A29M-23: ASTM International
- Ocena jakości stali 4340 w stanie dostawy: National Institute of Standards and Technology
- Dane dotyczące skrawalności wykorzystane przy doborze materiałów: Materials & Design
- Frezowanie cienkościennych elementów: oddziaływania termiczne i mechaniczne: pełny tekst recenzowanego artykułu
- Wpływ wilgotności na odlew PA6G podczas obróbki skrawaniem: Advances in Materials Science and Engineering
- Metodyka szacowania kosztów produkcji: National Institute of Standards and Technology
- Terminologia struktury geometrycznej powierzchni według ISO 21920-2:2021: International Organization for Standardization
- Beryl w przemyśle ogólnym: przewodnik dla małych przedsiębiorstw: Occupational Safety and Health Administration
- Cyfrowy wątek w produkcji: National Institute of Standards and Technology
- Mapa drogowa cyfrowego wątku w łańcuchu dostaw z 2024 roku: Commonwealth Center for Advanced Manufacturing, finansowane przez National Institute of Standards and Technology
- Zakres i harmonogram paszportu cyfrowego produktu: European Commission






