Entre em contato com a Zhenling

Atualizado em agosto de 2026
Um guia de seleção de materiais para usinagem CNC é um método prático para escolher materiais: transforma requisitos em etapas de avaliação, comparação, verificação de evidências e aprovação, sem afirmar que existe um único material certo para usinagem CNC. O guia deve mostrar quais candidatos não atendem aos requisitos inegociáveis da peça, como comparar os demais, quais evidências ainda faltam e quem tem autoridade para aprovar o grau final ou um substituto.
A seleção de materiais para usinagem CNC começa pelas restrições obrigatórias, não por uma liga metálica favorita. Elimine candidatos que não atendam aos requisitos de função, ambiente, geometria, evidências ou fabricação; depois, classifique os que restarem de acordo com as prioridades ponderadas pelo responsável pelo projeto e verifique se a classificação muda quando as premissas são alteradas.
Resumo da decisão
- Rejeite qualquer candidato que não atenda a uma condição obrigatória de serviço ou conformidade.
- Compare apenas graus, formas, têmperas, condições de tratamento térmico e substitutos permitidos que estejam totalmente especificados.
- Deixe as incógnitas à vista; atribua cada uma à engenharia, ao setor de compras, à qualidade, ao fornecedor ou à autoridade de projeto.
- Trate um substituto tecnicamente atraente como uma proposta até que o desenho, a especificação, o contrato e o processo da qualidade aplicáveis permitam seu uso.
7 critériosda necessidade de serviço à aprovação
4 responsáveisengenharia, compras, qualidade e área comercial
3 documentostriagem, registro de diferenças de custo e aprovação
Resposta rápida: primeiro filtre, depois classifique os candidatos aprovados
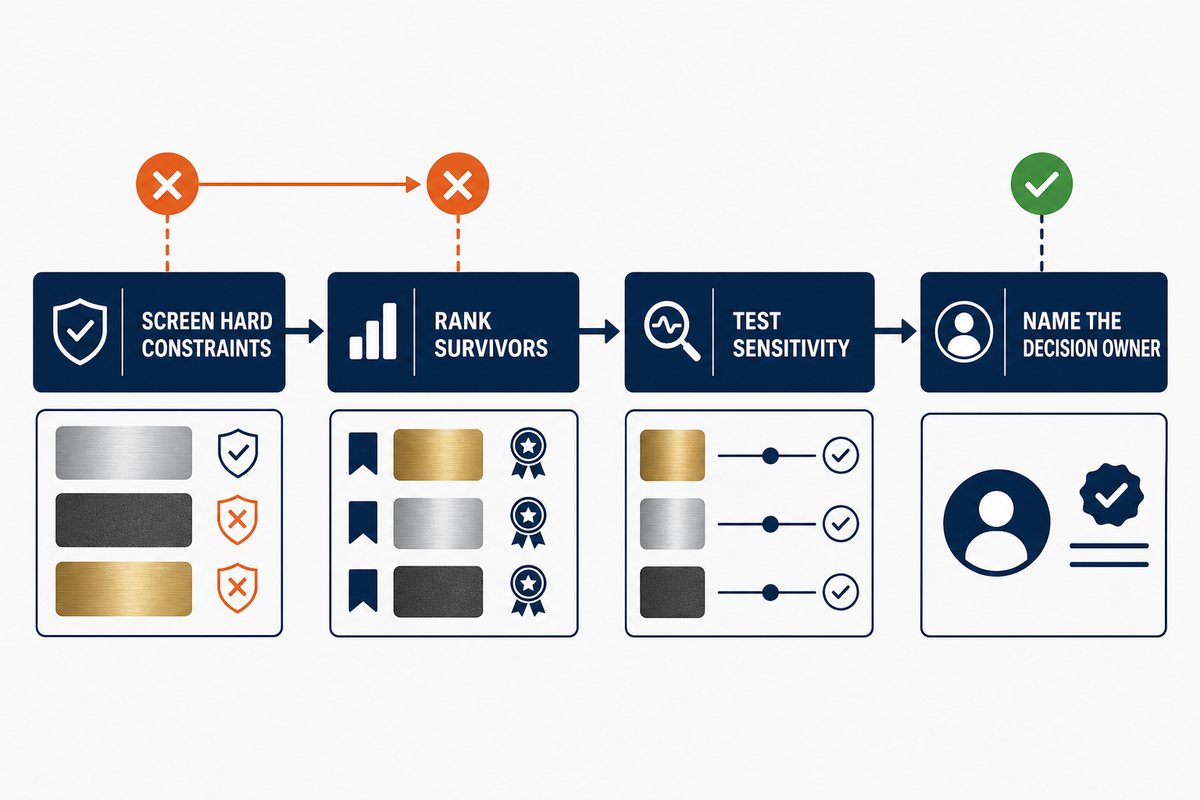
A triagem de materiais elimina opções que não atendem às restrições obrigatórias; a classificação resolve as compensações entre os candidatos restantes. Uma revisão por pares de 2026 descreve a sequência como definição de critérios, triagem, comparação e classificação, seguida da seleção final. Essa distinção é importante quando custo, desempenho, fabricação, disponibilidade ou critérios ambientais apontam em direções diferentes.
Por isso, uma comparação defensável de materiais para usinagem CNC tem 2 etapas: rejeitar as opções inviáveis e, em seguida, mostrar como as prioridades classificam os candidatos restantes.
Cada critério de veto é inegociável. Se a peça precisa resistir a uma substância química específica em determinada temperatura, o preço baixo não compensa a incompatibilidade. A classificação só começa depois da aplicação desses vetos. Atribua pesos aos critérios restantes, documente quem os definiu e repita a comparação com pesos diferentes. Se o vencedor mudar com facilidade, a decisão é sensível e não deve ser apresentada como definitiva.
A sequência de filtrar e depois classificar evita 2 erros comuns: escolher o material mais resistente sem verificar as condições de serviço e escolher o material mais fácil de usinar sem verificar a função da peça pronta. A revisão de seleção de materiais de 2026 também alerta que a classificação pode mudar conforme os pesos, a normalização, as restrições e o conjunto de alternativas.
Comece pelos modos de falha: carga, temperatura e ambiente
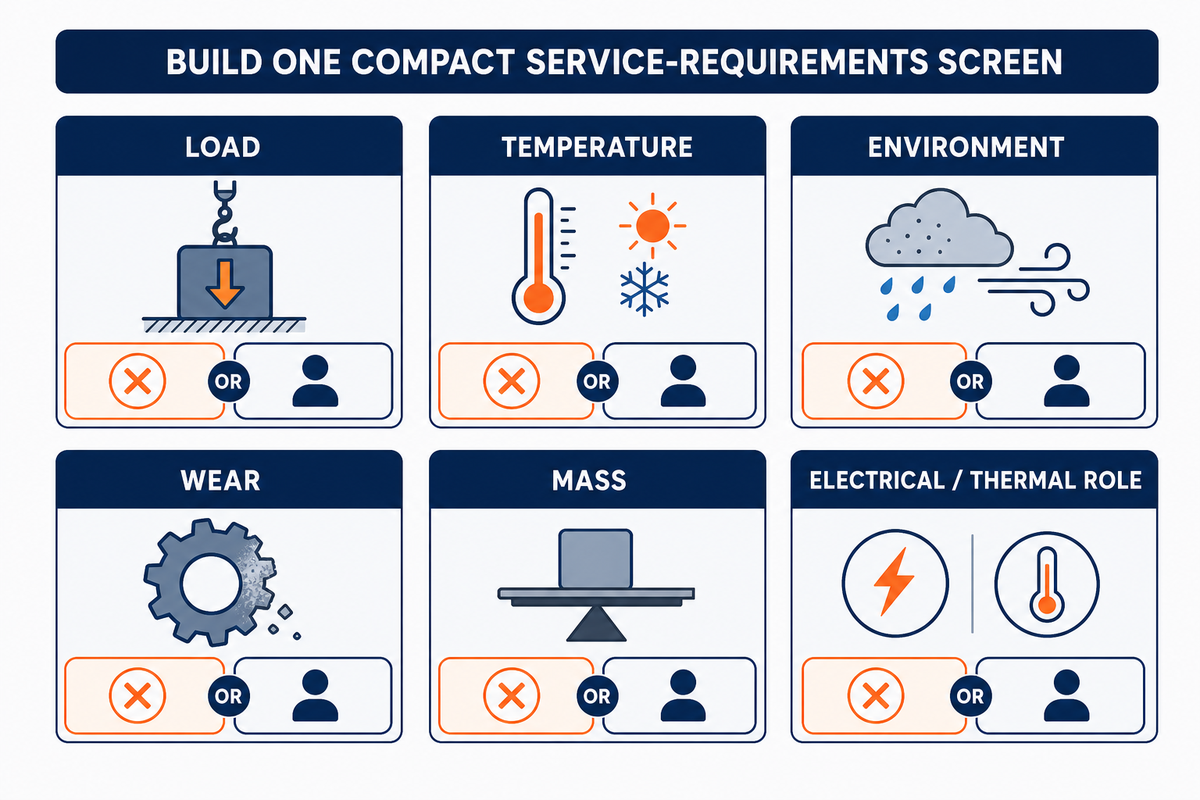
A falha em serviço define o primeiro critério para selecionar o material. Antes de consultar um banco de dados de materiais, registre o tipo de carga, a faixa de temperatura, a exposição a substâncias químicas ou à corrosão, o mecanismo de desgaste, as condições de umidade, a função elétrica, o limite de massa e as consequências da falha. Cada requisito precisa de um limite verificável, uma fonte de evidências e um responsável por qualquer valor que ainda falte.
Quais propriedades do material devem ser definidas primeiro?
Defina a propriedade relacionada ao modo de falha provável, não o número mais impressionante da ficha técnica. O escoamento ou a resistência à fadiga podem ser determinantes para um suporte sujeito a carga; a fluência pode ser determinante para uma vedação polimérica sob força contínua; a umidade e a expansão térmica podem ser determinantes para um elemento de posicionamento de plástico; a corrosão ou a compatibilidade química podem ser determinantes para um componente em contato com fluidos.
Uma folha de requisitos pode especificar unidades com valores ilustrativos, como espessura mínima de parede de 2,0 mm, furo de 12 mm, serviço contínuo a 80 °C, exposição a produtos de limpeza por 24 h, planicidade de 0,03 mm ao longo de 100 mm, 0,8 µm Ra e limite de massa de 500 g. Dependendo das condições de uso, a mesma folha pode precisar especificar temperatura mínima de −20 °C, pico de 100 °C, pressão de 5 bar, umidade relativa de 50%, rotação do eixo de 1200 rpm, ciclos a 20 Hz, carga de 15 kg, permanência de 2 min, intervalo entre impactos de 3 sec, janela de amostragem de 60 sec, exposição de teste por 10 days, vida útil de 2 years, revestimento de 50 µm, comprimento de rosca de 30 mm, envelope de montagem de 25 cm ou entrada de calor de 2 kW. Esses valores são exemplos de campos controlados, não recomendações para outra peça; cabe ao responsável pelo projeto fornecer os limites reais.
| Pergunta | Dado necessário | Rejeite quando | Limitação / responsável |
|---|---|---|---|
| Carga | Estática, cíclica, por impacto, de contato ou contínua | O candidato não atende à base de projeto do desenho | O responsável pelo projeto define a base |
| Temperatura | Mínima, máxima, duração e ciclos | As evidências das propriedades não abrangem as condições de serviço | Exposições breves e serviço contínuo são diferentes |
| Ambiente | Fluido, concentração, umidade, UV ou par galvânico | Faltam evidências de compatibilidade ou elas apontam incompatibilidade | Cabe ao comprador informar a composição química no local de uso |
| Desgaste | Deslizamento, abrasão, impacto, atrito oscilatório ou adesão | Faltam evidências relevantes para o material ou a sequência de acabamento | A dureza, por si só, não determina a vida útil contra desgaste |
| Massa | Orçamento de massa da peça pronta e meta de rigidez | O conjunto excede o limite de massa ou de deflexão | Compare o desempenho específico, não apenas a densidade |
| Função elétrica / térmica | Isolamento, condutividade, dissipação de calor ou isolamento elétrico | A propriedade desejada entra em conflito com a função | As interfaces podem determinar o comportamento mais do que o material em si |
Materiais com riscos à segurança exigem um processo específico. Por exemplo, a usinagem de cobre-berílio deve seguir controles ocupacionais qualificados, não orientações genéricas sobre ligas de cobre. O guia da OSHA sobre berílio aborda contenção, ventilação e fluido de usinagem contaminado; ele não comprova exposição em nenhuma oficina específica.
Transforme a família do material em uma especificação de compra
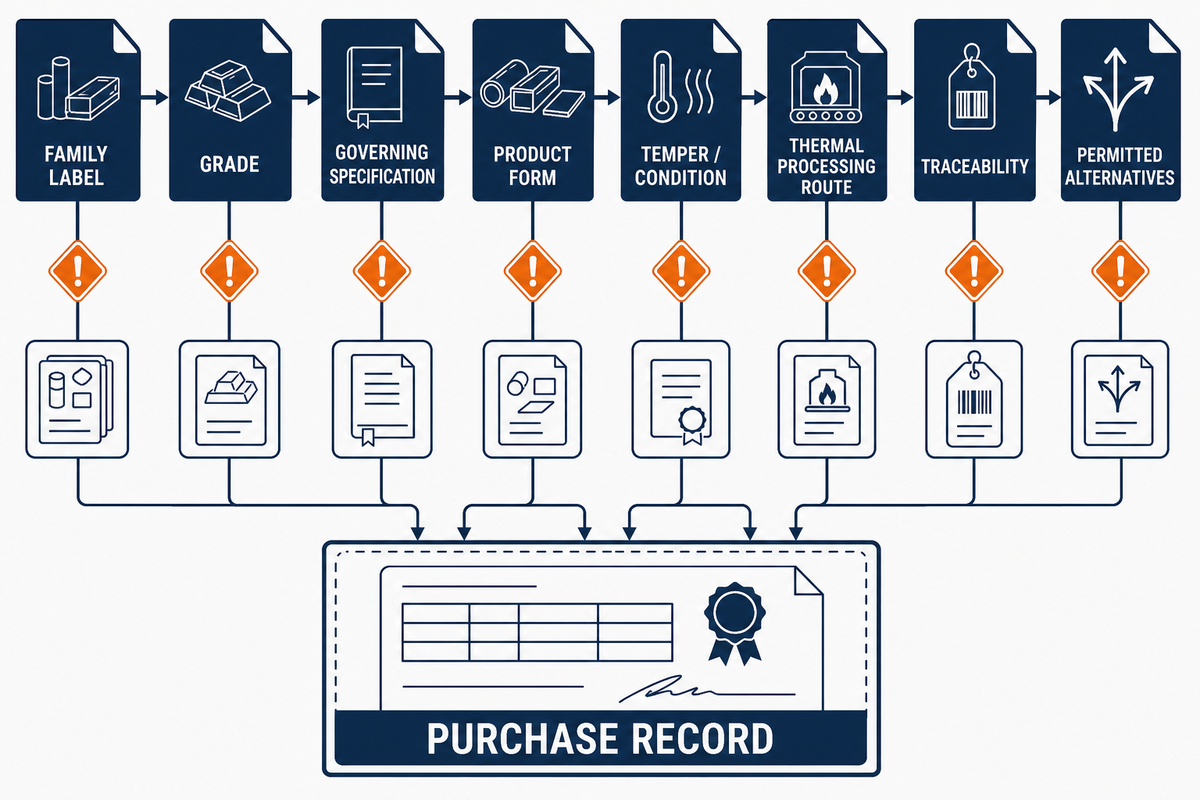
O nome genérico de uma família não basta para definir os dados de compra. “Alumínio”, “aço inoxidável”, “bronze” ou “plástico” não especificam o grau, a especificação aplicável, a forma do produto, a têmpera ou condição, o processo de tratamento térmico, a carga ou reforço, a rastreabilidade e as alternativas permitidas. A comparação deve esperar até que todos os candidatos estejam identificados com o mesmo nível de detalhe.
Um guia de materiais para usinagem CNC ou uma lista de materiais para usinagem CNC pode apresentar várias opções de materiais, mas nenhum dos dois substitui a designação controlada, a condição, a forma, o escopo das evidências e a regra de substituição registrados no pedido de compra.
As normas também têm escopo. Por exemplo, a ASTM A29/A29M-23 é uma especificação de requisitos gerais para barras de aço-carbono e aço-liga, à qual recorrem especificações de barras individuais; por si só, ela não determina o grau completo. Registre o documento aplicável, a edição, a forma e a condição, em vez de tratar um número de norma conhecido como uma aprovação geral.
“Um lote de aço … revelou-se inaceitavelmente heterogêneo.”
Essa frase vem de uma investigação específica do NIST sobre corpos de prova de referência de aço 4340. No programa, os tamanhos de grão relatados foram de 60–70 µm para corridas inaceitáveis e de 30–40 µm para corridas aceitáveis. Esses valores não são limites universais de recebimento para material bruto comum destinado à usinagem CNC. A lição mais específica é que o grau e o tratamento térmico nominal não eliminaram a variação entre lotes; por isso, as evidências de recebimento devem corresponder ao risco da peça e à especificação aplicável.
Para ver como a condição e a família do material mudam o desafio de usinagem, consulte o guia de usinagem CNC de aços para ferramentas. O link é informativo; o desenho e a especificação controlada continuam determinando o que pode ser comprado.
Use o funil de aprovação ou reprovação: uma estrutura de decisão em 2 etapas
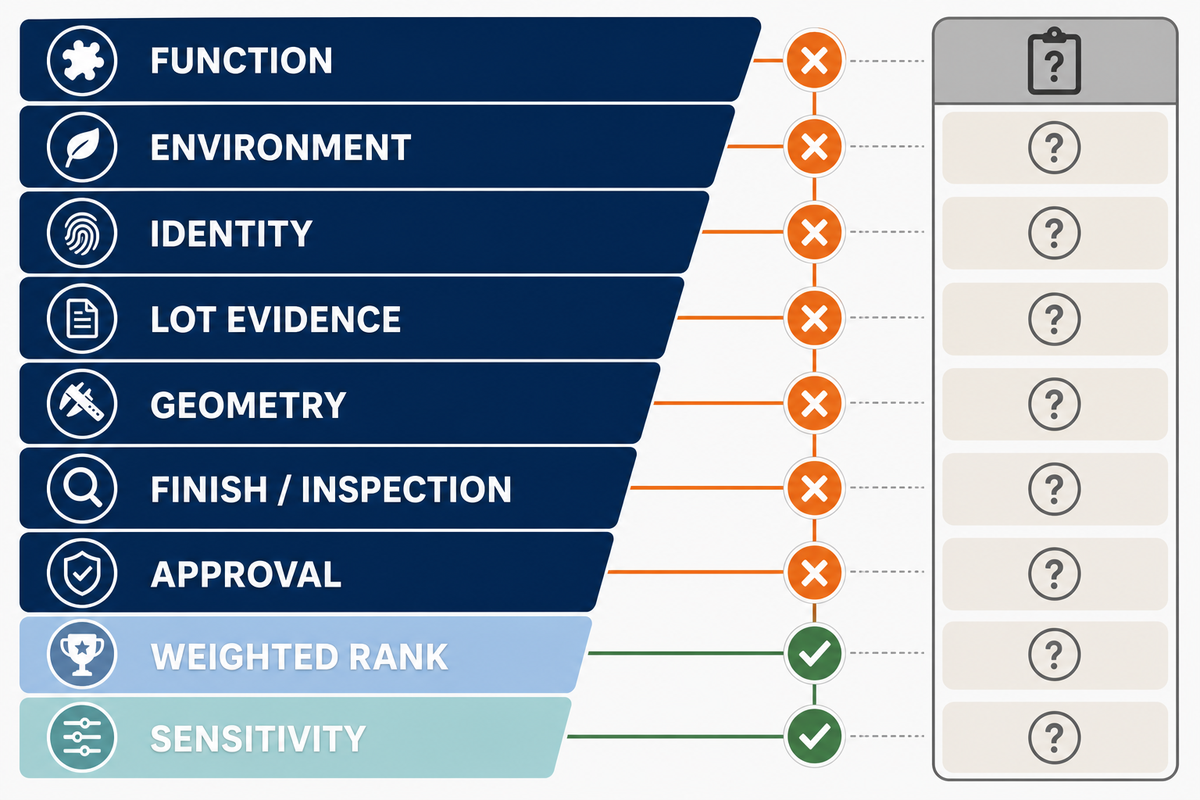
O funil de aprovação ou reprovação de materiais é um recurso de decisão em 2 etapas. Na primeira, aplicam-se os vetos inegociáveis e identificam-se as evidências ausentes. Na segunda, classificam-se os candidatos aprovados conforme as prioridades declaradas pelo responsável pelo projeto. Qualquer candidato marcado como “desconhecido” continua pendente e deve ser encaminhado a um responsável identificado para obter evidências ou confirmação do fornecedor.
Como escolher candidatos a materiais para usinagem CNC?
Para escolher o material certo para um projeto de usinagem CNC, use as 7 primeiras linhas para avaliar cada candidato e as linhas 8 e 9 para classificar apenas os aprovados. Esse processo de seleção permite que o responsável escolha o material mais adequado e impede que um material inadequado entre na classificação; nunca selecione um material enquanto houver um veto pendente.
| Critério | Evidência necessária para aprovação | Se for desconhecido | Limitações / casos inadequados |
|---|---|---|---|
| 1. Função | Carga especificada, interface e consequência da falha | A engenharia define a base de projeto | Nenhuma classificação compensa uma função indefinida |
| 2. Ambiente | Temperatura, substâncias químicas, umidade, UV e contexto galvânico | O comprador fornece os dados de serviço | Indicações genéricas de resistência à corrosão não bastam |
| 3. Identificação | Grau, forma, condição e especificação aplicável | O setor de compras solicita uma designação controlada | As comparações entre famílias de materiais terminam aqui |
| 4. Evidências do lote | Certificado, teste ou inspeção de recebimento adequado ao risco | A qualidade define as evidências de aceitação | O nome do grau não comprova uniformidade |
| 5. Geometria | Acesso às características geométricas, rigidez, forma do material bruto e sequência de fixação da peça | O fornecedor analisa o desenho | Tabelas de propriedades não comprovam a viabilidade de fabricação |
| 6. Acabamento / inspeção | Sobremetal, referências geométricas, condição de medição e tipo de evidência | Qualidade e fornecedor resolvem as pendências | A rugosidade não representa todos os aspectos da integridade superficial |
| 7. Aprovação | Autoridade de projeto, cliente, programa ou contrato identificada | Encaminhe para aprovação antes de substituir o material | Similaridade técnica não significa aprovação |
| 8. Classificação ponderada | Critérios e pesos aprovados pelo responsável | Registre os dados de pontuação que faltam | Não classifique candidatos reprovados |
| 9. Sensibilidade | O vencedor continua o mesmo com mudanças plausíveis nos pesos | Volte aos responsáveis para decidir as compensações | Um vencedor instável não é uma resposta final |
Considere um suporte para sensor externo. O alumínio 6061-T6, o aço inoxidável 304 e o POM não devem receber uma pontuação antes de se conhecerem as condições de exposição externa, a rigidez, a fixação, a massa, o acabamento e os requisitos de inspeção. Se os 3 forem aprovados, a engenharia pode dar mais peso à rigidez e à massa; o setor de compras, à disponibilidade e ao custo da peça pronta; e a qualidade, às evidências do lote e à estabilidade das medições. O registro final deve mostrar esses pesos, em vez de escondê-los sob um único rótulo de “melhor”.
Depois de registrar os requisitos, o filtro público para criar uma lista preliminar de materiais para usinagem CNC pode ajudar você a explorar candidatos, mas não pode selecionar nem aprovar o material a utilizar. O resultado serve de ponto de partida para a análise de engenharia, não de aprovação de um grau.
Usinagem CNC de metais e plásticos: compare sem presumir um vencedor
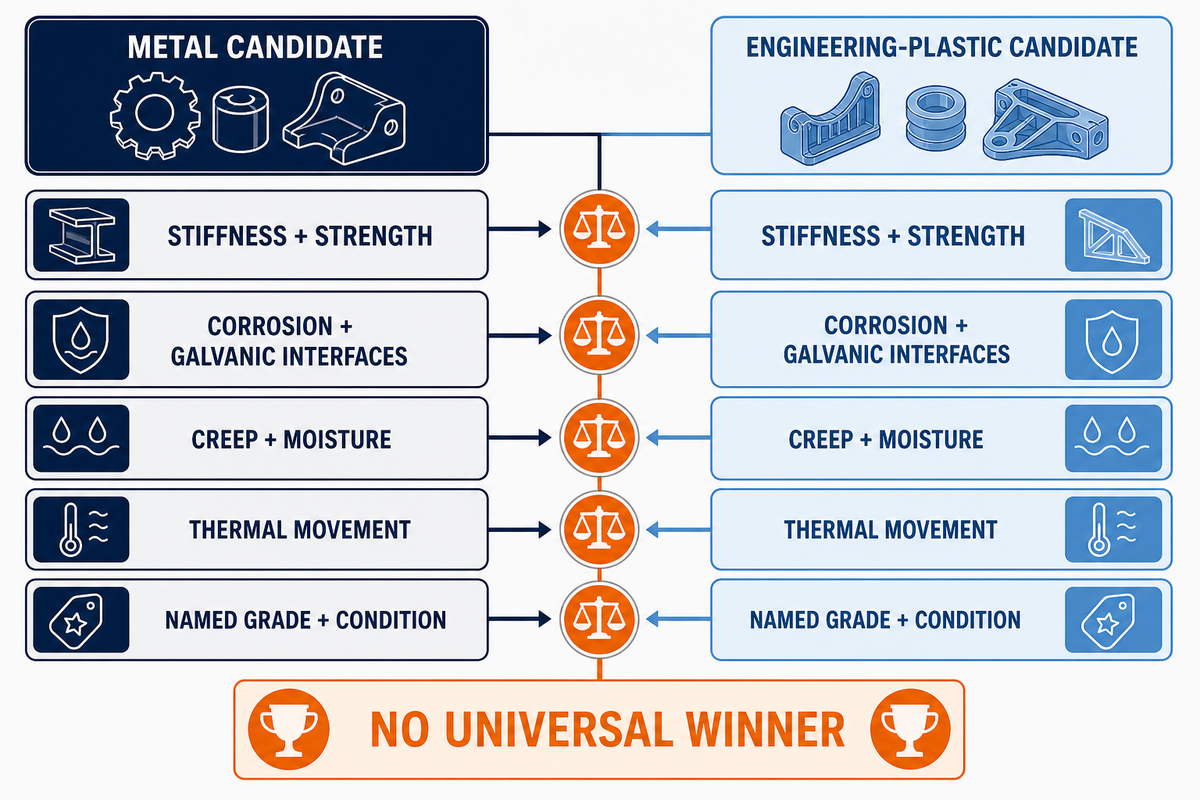
A escolha entre metal e plástico envolve compensações entre rigidez, massa, comportamento à corrosão, atrito, umidade, movimentação térmica, fluência, condição do material bruto, acabamento e evidências. Não é uma disputa com um vencedor permanente. Compare graus e condições especificados sob as mesmas condições de serviço, geometria, tamanho do lote e requisitos de aceitação.
Listas de materiais comuns para usinagem CNC podem apresentar várias opções, mas não determinam o grau certo. Latão, aço-carbono, ligas de alumínio e graus de aço inoxidável são materiais metálicos comuns nas cadeias de fornecimento de usinagem CNC; os polímeros de engenharia pertencem a outra família. Para escolher o material certo, ainda é preciso especificar um grau e uma condição relacionados aos modos de falha do desenho, às evidências e ao processo de aprovação.
Por onde começar na usinagem CNC de plásticos?
Comece pelo modo de falha. O POM pode ser candidato para componentes de mecanismos com baixo atrito; o nylon exige uma análise das condições de umidade; o PTFE requer uma análise de fluência e movimentação térmica; o PEEK pode ser considerado quando a temperatura ou as condições químicas justificarem suas exigências de evidências e custo. Nenhum desses nomes de família define a carga ou o reforço, o grau, a condição do material bruto, a tolerância ou a sequência do fornecedor.
Candidato metálico
- Verifique rigidez, resistência mecânica, fadiga, corrosão e interfaces galvânicas.
- Especifique a liga metálica, a forma, a têmpera, o tratamento térmico e os documentos do lote.
- Planeje a sobremedida para revestimento ou passivação antes da usinagem.
- Analise tensões residuais e encruamento quando forem relevantes para a função.
Candidato de plástico de engenharia
- Verifique fluência, umidade, temperatura, contato químico e trincamento sob tensão.
- Especifique a família do polímero, o grau, a carga ou o reforço, a condição do material bruto e o estado de condicionamento.
- Planeje a movimentação térmica e a condição de medição levando em conta os encaixes críticos.
- Analise a sensibilidade a danos superficiais e à fixação para a geometria real.
Compare as propriedades mecânicas com o modo de falha. A resistência à tração, sozinha, não permite escolher o candidato certo. A relação entre resistência e peso pode ser importante quando há um limite de massa, mas o benefício alegado pode desaparecer se for necessário aumentar a espessura da seção, incluir um inserto ou revestimento ou modificar a união. A resistência à corrosão, a resistência química e a resistência ao desgaste também precisam de evidências para o ambiente real, não apenas de uma descrição genérica da família.
Em determinadas condições de torneamento e fresamento, um estudo revisado por pares sobre PA6G constatou que a umidade alterou o resultado da superfície usinada. O estudo não estabelece uma sobremedida universal para nylon; mostra por que as condições de umidade devem constar no conjunto de evidências. Para uma discussão sobre o comportamento específico do acetal, consulte o guia de usinagem CNC de POM.
Deixe a geometria e o processo vetarem materiais tecnicamente bons
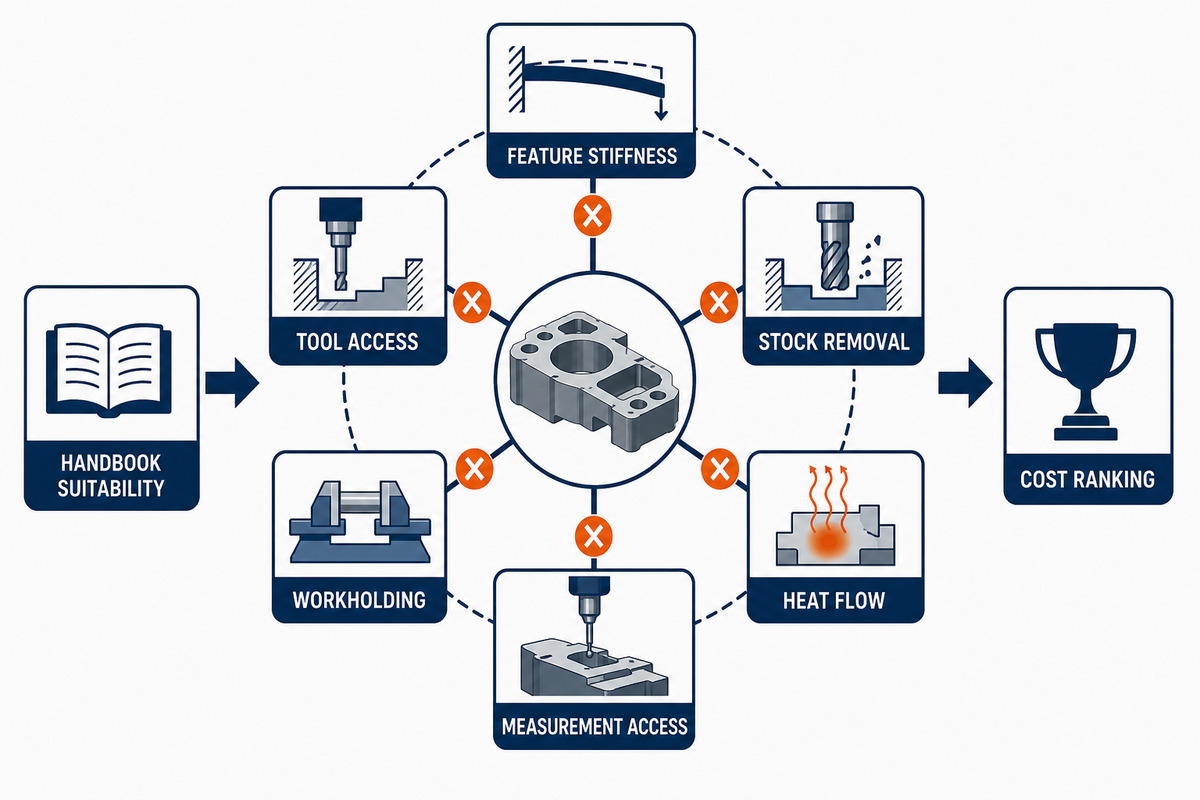
Um candidato pode atender às propriedades indicadas em manuais e ainda ser uma escolha ruim para o desenho. Paredes finas, cavidades profundas, roscas pequenas, ferramentas com grande alcance, cortes interrompidos, forma do material bruto, fixação, tensões residuais e acesso para inspeção alteram os desafios de usinagem e medição. Por isso, a geometria pode vetar um material tecnicamente atraente antes da classificação por custo.
Um projeto de usinagem CNC de protótipo e uma peça aeroespacial de produção podem ter a mesma geometria, mas exigências diferentes de evidências e autoridade para aprovar substituições. O status de protótipo pode alterar a quantidade e os objetivos de aprendizagem; não elimina as restrições de serviço. Para escolher a sequência certa para trabalhos de precisão em CNC, avalie o material e a usinagem em conjunto: o processo de usinagem CNC, o acesso para fresamento CNC, o acabamento, a inspeção e o processo de fabricação como um todo. Um grau descrito como fácil de usinar ainda pode ser difícil de trabalhar em paredes finas, cortes interrompidos ou acabamentos exigentes.
Quais fatores de fabricação influenciam a seleção do material?
Avalie a rigidez das características geométricas, o acesso da ferramenta, a continuidade do corte, a remoção de material bruto, a fixação da peça, o fluxo de calor, a sensibilidade a rebarbas ou arestas, a movimentação após o processo e o acesso para medição. As classificações de usinabilidade publicadas são resultados relativos obtidos sob condições definidas. Não indicam velocidades de corte, não garantem tolerâncias nem comprovam que o mesmo resultado se aplique a torneamento, fresamento ou furação.
Um estudo de seleção de materiais revisado por pares afirma que os efeitos de usinabilidade diferem entre operações e que não se pode presumir que resultados de uma operação se apliquem a outra. Um experimento separado sobre paredes finas usou cargas iniciais de 35–45 kN em uma geometria de teste definida de 7075-T6 e constatou que o estado inicial de tensões afetou fortemente a distorção. Esses números pertencem àquele experimento; são evidências de um mecanismo, não parâmetros para outra peça.
Discussões em fóruns chegam à mesma questão prática por outro caminho. Um operador que pediu uma única tabela de velocidades e avanços recebeu a resposta de que comprimento da ferramenta, rigidez da peça, fluido de corte, calor, profundidade de corte e avanço alteram a faixa utilizável. Essa é uma observação atribuída a profissionais da área, não uma fonte de parâmetros.
Use o registro de diferenças de custo causadas pelo material, não apenas o preço do material bruto
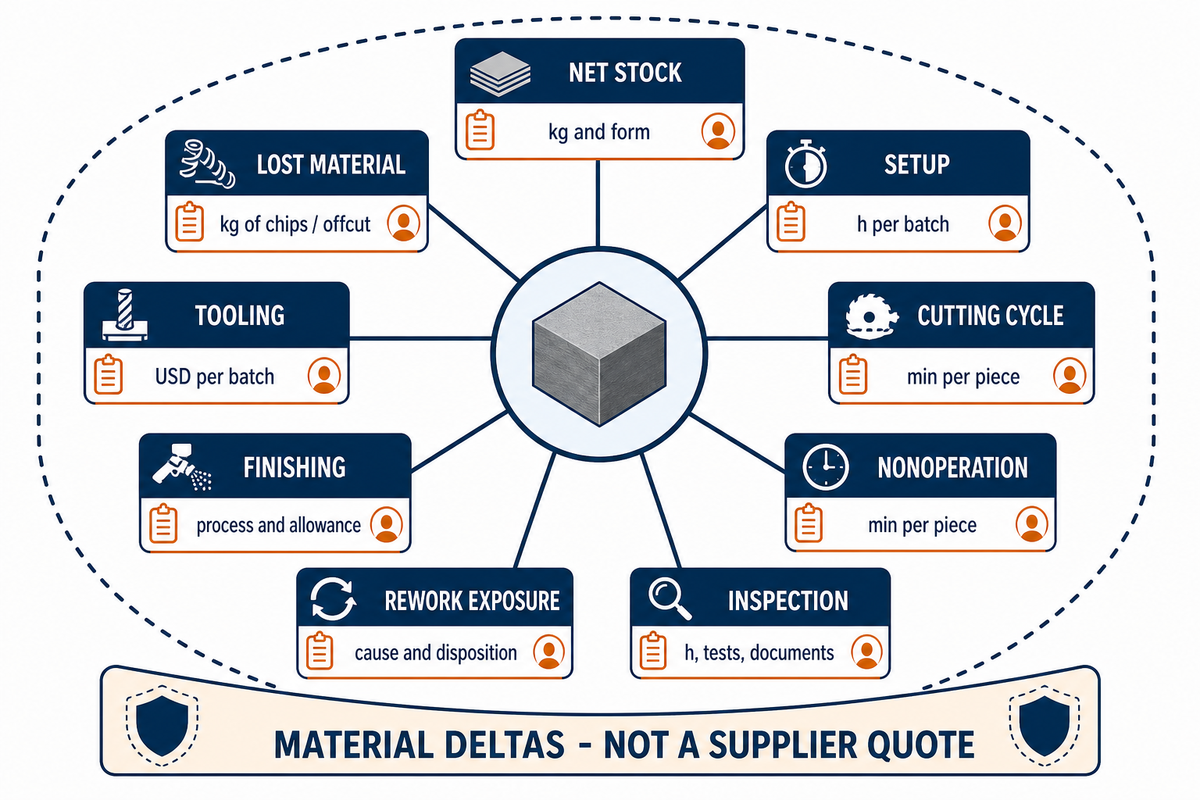
A escolha do material altera mais do que o preço por quilograma do material bruto. O registro de diferenças de custo causadas pelo material compara apenas os custos que mudam quando um material aprovado substitui outro: material bruto comprado e perdas, preparação da máquina, operação, tempos fora de operação, mão de obra, ferramental, acabamento, inspeção e risco de retrabalho. Ele não substitui um modelo completo de custo da peça aceita nem uma cotação do fornecedor.
Registro de diferenças de custo causadas pelo material
Preencha as mesmas linhas para cada candidato aprovado. Deixe em branco o que for desconhecido e atribua um responsável; nunca invente um multiplicador.
| Item de custo | Candidato A | Candidato B | Evidência / responsável | Limitações |
|---|---|---|---|---|
| 1. Material bruto líquido | kg e forma | kg e forma | Cotação do fornecedor | Mesma condição de entrega |
| 2. Material perdido | kg de cavacos / sobras | kg de cavacos / sobras | Modelo de material bruto para peça | O abatimento pelo valor da sucata deve ser informado |
| 3. Preparação | h por lote | h por lote | Plano de processo | O tamanho do lote altera o custo por unidade |
| 4. Ciclo de corte | min por peça | min por peça | Estimativa do fornecedor | Mesma geometria e critérios de aceitação |
| 5. Tempos fora de operação | min por peça | min por peça | Carregamento, descarregamento, sondagem e manuseio | Não os inclua no tempo de corte |
| 6. Ferramental | USD por lote | USD por lote | Plano de ferramentas | Distribua o custo pela quantidade informada |
| 7. Acabamento | Processo e sobremedida | Processo e sobremedida | Fornecedor do acabamento | Mascaramento e aumento dimensional variam |
| 8. Inspeção | h, testes e documentos | h, testes e documentos | Plano da qualidade | Apenas evidências definidas conforme o risco |
| 9. Risco de retrabalho | Causa e destinação | Causa e destinação | Engenharia + qualidade | Não use uma taxa de falha estimada |
Trate esta planilha como um registro de diferenças de custo entre materiais. O artigo do NIST sobre custos de fabricação não fornece preços atuais de materiais, taxa horária de usinagem CNC nem preços da Zhenling. Para calcular o custo de peças aceitas e comparar cotações com o mesmo escopo, use o guia completo de custos de usinagem CNC e análise comparativa de cotações. Peça aos fornecedores cotações com a mesma revisão, quantidade, acabamento, inspeção, embalagem e escopo de documentação do material.
Considere tolerância, acabamento e inspeção ao selecionar o material
A tolerância depende de uma característica geométrica, do sistema de referências, da condição do material, da sequência de operações, da temperatura e do método de medição. O acabamento pode adicionar ou remover material, alterar arestas ou mudar uma superfície de vedação. Quando forem relevantes para fadiga, corrosão, vedação ou desgaste, os requisitos de integridade superficial podem ir além das dimensões e da rugosidade.
Por isso, perguntar pela “tolerância da máquina CNC” é insuficiente para uma compra. Entre a capacidade da máquina e uma característica aceita estão a geometria da peça, a preparação, a condição do material bruto, a sequência de operações, o acabamento, a incerteza de medição e as regras de aceitação.
Mantenha o requisito condicionado ao risco. A maioria das peças não precisa de mapeamento de tensões residuais nem de testes subsuperficiais. Para características sensíveis ao risco, a engenharia pode precisar definir se tensões residuais, encruamento ou amolecimento, alterações microestruturais ou danos subsuperficiais são relevantes. Um estudo revisado por pares sobre paredes finas descreve a interação entre tensões, força, temperatura e rigidez; não estabelece um plano universal de inspeção.
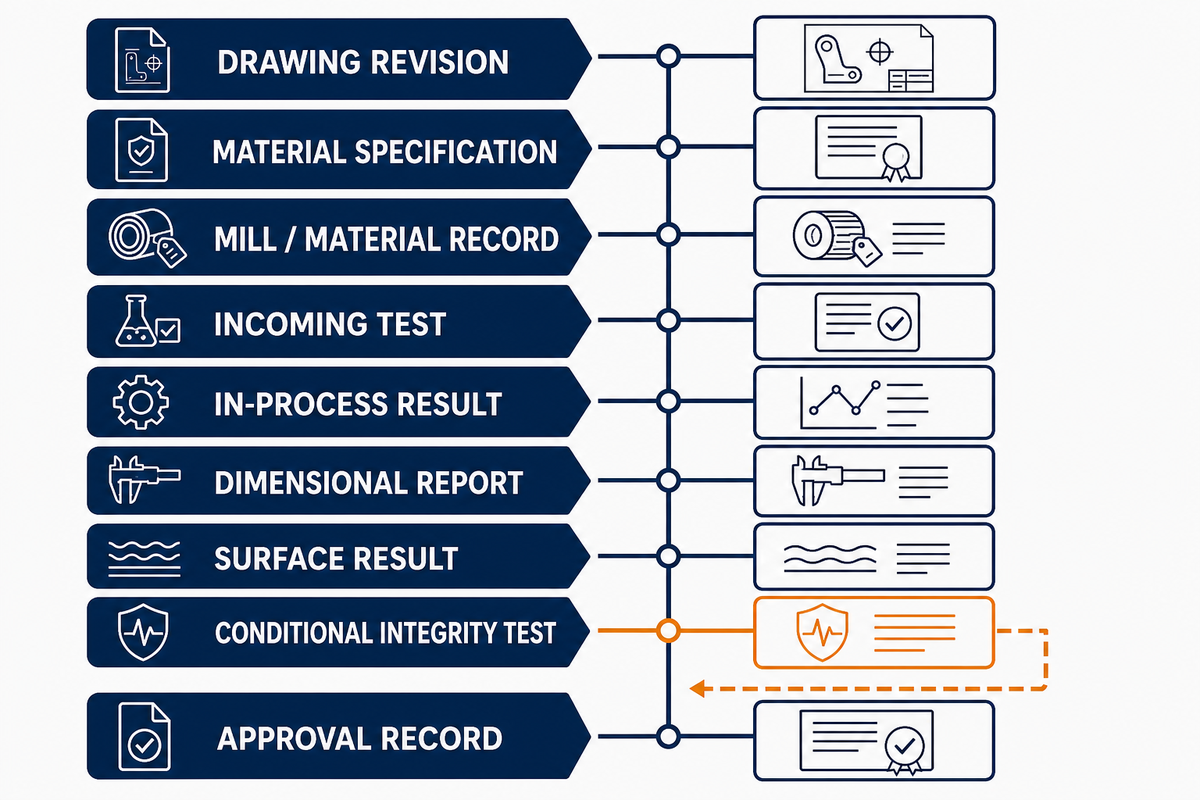
Matriz de tipos de evidência
| Tipo de evidência | O que controla | Responsável | Limitações / casos inadequados |
|---|---|---|---|
| 1. Revisão do desenho | Geometria, dimensões, referências geométricas e observações | Projeto | Não comprova a identificação do material bruto |
| 2. Especificação do material | Grau, forma, condição e testes | Projeto + compras | O escopo e a edição devem corresponder |
| 3. Registro da usina / do material | Evidências fornecidas sobre a corrida ou o lote | Compras + qualidade | Não garante todas as propriedades funcionais |
| 4. Teste de recebimento | Propriedade ou identificação selecionada conforme o risco | Qualidade | O método de teste e a amostragem são importantes |
| 5. Resultado durante o processo | Característica crítica durante a fabricação | Qualidade do fornecedor | Por si só, não libera o produto final |
| 6. Relatório dimensional | Características geométricas e referências medidas | Qualidade do fornecedor + do comprador | Não comprova a identificação do material |
| 7. Resultado de superfície | Textura ou condição de acabamento especificada | Projeto + qualidade | A rugosidade, por si só, pode não detectar efeitos subsuperficiais |
| 8. Teste condicional de integridade | Tensões residuais, dureza, microestrutura e condição subsuperficial | Autoridade de projeto | Use apenas quando a função justificar |
| 9. Registro de aprovação | Material final e qualquer substituição | Autoridade responsável identificada | A preferência do fornecedor não é uma aprovação |
A terminologia de textura superficial também muda à medida que as normas evoluem. A página oficial da ISO 21920-2:2021 identifica documentos predecessores que foram retirados. Especifique a norma e a edição aplicáveis ao desenho, em vez de copiar uma notação antiga de rugosidade de um trabalho anterior.
Antes de definir uma sequência de acabamento, o filtro de material e ambiente pode ajudar a identificar questões que ainda precisam de evidências específicas do projeto.
Prepare o registro de evidências para aprovação do material antes da RFQ
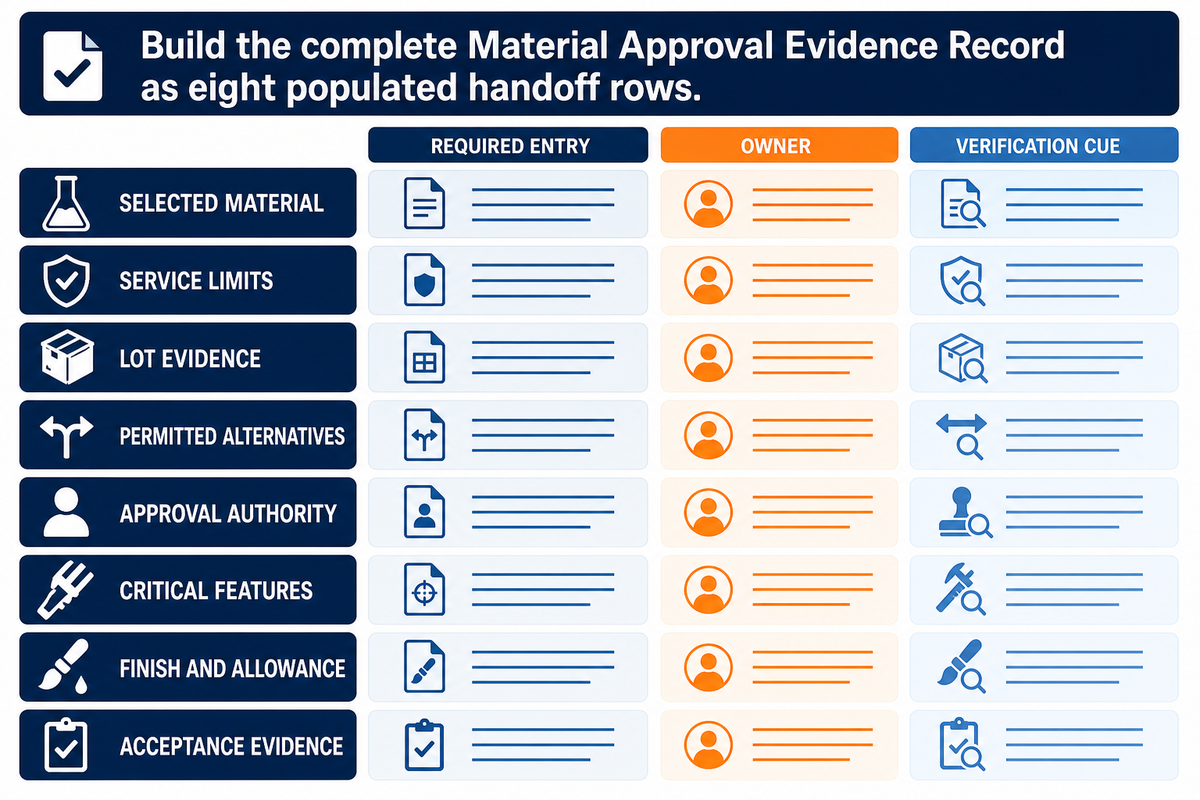
O registro de evidências para aprovação do material documenta a transferência controlada da seleção para a compra. Ele registra o grau e a condição escolhidos, as evidências da corrida ou do lote, as alternativas aprovadas, a autoridade para aprovar substituições, as restrições de serviço, as características críticas, o acabamento, a inspeção, os requisitos condicionais de integridade superficial, os riscos pendentes e o responsável por cada item em aberto.
Registro de evidências para aprovação do material
Copie estes campos para o registro do projeto. Uma substituição tecnicamente confiável continua pendente até ser aprovada pela autoridade responsável.
Registro de evidências de aprovação do material — copie estes dados para a entrega controlada:
| Parâmetro | Informação necessária | Por que isso importa | Como verificar |
|---|---|---|---|
| Material selecionado | Grau, forma, têmpera/condição | Evita ambiguidades entre nomes de famílias de materiais | Desenho técnico e especificação do material |
| Limites de serviço | Carga, temperatura, ambiente, duração | Explica a triagem | Base de projeto e evidências da aplicação |
| Evidências do lote | Certificado, ensaio, plano de amostragem ou nenhum | Mantém visível a incerteza entre lotes | Plano de qualidade baseado em riscos |
| Alternativas permitidas | Candidatos identificados ou “nenhum” | Evita substituições sem aviso | Registro de aprovação controlado |
| Autoridade de aprovação | Responsável pelo projeto, cliente, contrato ou programa | Distingue recomendação de autorização | Documento aplicável e assinatura |
| Características geométricas críticas | Dimensões, referências geométricas, interfaces, superfícies | Relaciona o material ao desenho técnico | Plano de inspeção |
| Acabamento e sobremetal | Processo, faces mascaradas, condição antes da usinagem | Protege as dimensões finais e a função | Especificação de acabamento e sequência de operações do fornecedor |
| Evidências de aceitação | Dimensões, material, superfície, integridade conforme as condições especificadas | Define as evidências necessárias para a liberação | Relatório, certificado ou registro de ensaio |
O trabalho do NIST sobre o fio digital conecta a definição do produto à fabricação e à inspeção, além de enfatizar a propriedade confiável e rastreável dos dados. Isso não significa que todos os fornecedores mantenham um fio digital formal. A lição prática é mais simples: as equipes de engenharia, compras, qualidade e comercial não devem trabalhar com premissas conflitantes sobre o material.
Quando o registro estiver pronto, consulte a seção de materiais e graus para usinagem CNC da Zhenling ou solicite uma análise específica do desenho. Essa seção reúne o catálogo de materiais, as ferramentas, as capacidades e o processo de cotação; este artigo não os duplica intencionalmente.
Os fornecedores de materiais para usinagem CNC podem sugerir graus, formas de material bruto ou outros materiais para usinagem CNC, mas cada proposta continua sujeita ao processo de aprovação responsável pelo projeto, contrato, programa ou cliente, registrado no documento de aprovação. Termos usados em buscas, como material popular, material importante, escolha os materiais certos para usinagem CNC, usinagem CNC certa, escolha para usinagem CNC, metal para usinagem CNC e guia de usinagem CNC, são apenas atalhos para encontrar informações, não aprovações de engenharia.
A rastreabilidade está surgindo, mas ainda não é universal: o que muda em 2026
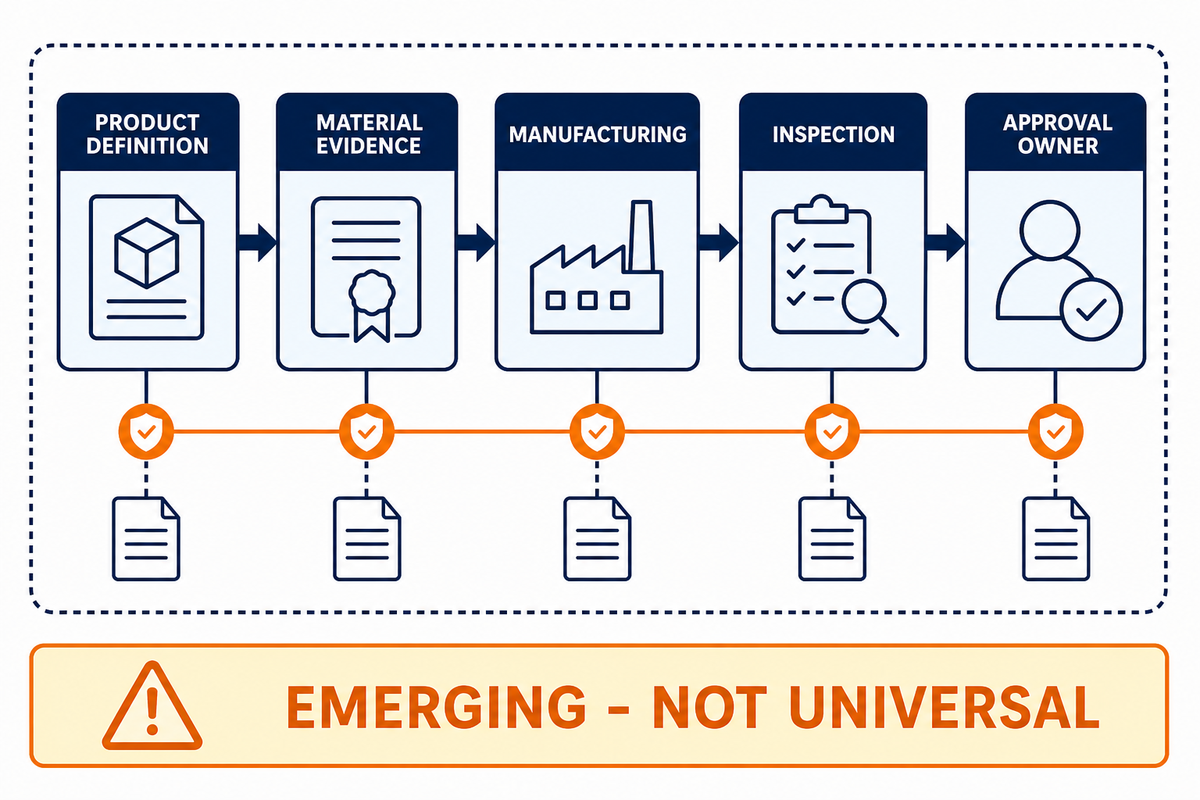
Dados rastreáveis sobre materiais são uma tendência, não uma exigência universal em 2026 para todas as peças usinadas por CNC. O trabalho atual do NIST apoia a conexão entre definições de produtos, evidências sobre materiais, fabricação e inspeção. A implementação regulatória varia conforme o produto e o setor, com diferentes autoridades, datas e regras de transição.
Elaborado pelo Commonwealth Center for Advanced Manufacturing, o roteiro de 2024 financiado pelo NIST para contratados recomenda ensaios de propriedades vinculados às condições de serviço e rastreabilidade até as matérias-primas. Em julho de 2025, o NIST lançou uma segunda minuta pública de um metaframework de rastreabilidade da fabricação. O fato de ainda ser uma minuta importa: essas fontes descrevem métodos e infraestrutura, não uma exigência geral para liberação.
A Comissão Europeia também descreve os Passaportes Digitais de Produtos como uma iniciativa progressiva, aplicável a grupos de produtos selecionados. Seu cronograma indicativo prevê a estrutura de registro para julho de 2026, ações setoriais específicas para ferro e aço no 4º trimestre de 2026 e passaportes obrigatórios para determinadas baterias em 18 de fevereiro de 2027; também informa que os operadores têm pelo menos 18 meses de transição após os atos delegados pertinentes. Considere essas datas como referências de escopo, não como afirmação de que todo componente usinado por CNC precisa de um passaporte.
Conclusão principal
Elimine as opções que falham em requisitos obrigatórios, classifique as restantes, teste a sensibilidade da classificação e emita um único registro controlado que identifique as evidências e o responsável pela aprovação de cada decisão pendente sobre o material.
Perguntas frequentes
Qual é o melhor material padrão para peças usinadas por CNC?
Nenhum material é uma opção padrão segura para todos os desenhos técnicos de peças usinadas por CNC; a seleção começa pelas condições de serviço, evidências mensuráveis e identificação do responsável pela aprovação antes da classificação.
Primeiro, defina as condições de serviço e as características geométricas críticas. Rejeite os candidatos que não atendam aos requisitos de temperatura, ambiente, carga, geometria, regulamentação ou documentação. Classifique apenas os que restarem, conforme as prioridades do responsável pelo projeto. O alumínio 6061 pode ser econômico para uma aplicação, mas inadequado para outra que exija diferentes características de rigidez, desgaste, condutividade elétrica ou resistência à corrosão. Registre as lacunas nas evidências e quem é responsável por cada decisão.
Quando devo usar aço inoxidável em vez de alumínio?
O aço inoxidável se torna uma opção mais forte quando as vantagens de resistência à corrosão, ao desgaste, rigidez ou temperatura justificam o aumento de massa e as dificuldades de usinagem; ainda assim, é preciso comparar os materiais por grau.
A exposição à corrosão, o desgaste, a rigidez, a temperatura ou uma especificação de material obrigatória podem ser mais importantes que as vantagens do alumínio em massa e usinagem. Compare graus e condições específicos: os aços inoxidáveis 303, 304, 316 e endurecidos por precipitação não se comportam como um único material. Verifique também a união, o acabamento, as evidências do lote, o acesso para inspeção, a estratégia de ferramentas, o prazo de fabricação ou entrega e os substitutos permitidos. Em montagens, considere a compatibilidade dos elementos de fixação e as condições reais de limpeza. Se houver vários graus possíveis, solicite cotações com o mesmo desenho técnico controlado e o mesmo pacote de documentos para comparar os custos das peças acabadas e manter visíveis as premissas dos fornecedores.
Qual é o melhor plástico de engenharia para usinagem CNC?
Antes de escolher um material, considere o modo de falha em vez da reputação da família; o material escolhido precisa atender aos requisitos de umidade, fluência, condições térmicas e químicas e estabilidade dimensional.
O POM pode ser adequado para componentes de mecanismos com baixo atrito; o PEEK pode atender a aplicações com temperaturas mais altas ou exposição a produtos químicos; o nylon exige uma análise das condições de umidade; e o PTFE exige uma análise de fluência e movimentação térmica. O grau, a carga ou o reforço, a condição do material bruto, a geometria, a tolerância, os requisitos de superfície, as evidências de serviço, o método de inspeção e a capacidade do fornecedor determinam se algum candidato é adequado. Confirme a designação exata em vez de aprovar apenas o nome da família.
Como a escolha do material afeta o custo da usinagem CNC?
O material afeta todo o cálculo das diferenças de custo da peça acabada, não apenas o preço do material bruto; a facilidade de usinagem pode reduzir um dos custos, enquanto a geometria pode dificultar a usinagem e a inspeção de um candidato.
Cada candidato altera o custo do material bruto comprado, das aparas e sobras, da preparação da máquina, do tempo de corte, do manuseio, do consumo de ferramentas, do acabamento, da inspeção e do risco de retrabalho. Compare os candidatos com a mesma revisão do desenho, quantidade, acabamento, dimensões críticas, embalagem e requisitos de documentação. Peça aos fornecedores que identifiquem mudanças nas premissas, como a forma do material bruto ou o método de inspeção, que impeçam uma comparação direta. Mantenha as variáveis incertas pendentes de confirmação em vez de incluir multiplicadores estimados.
Um fornecedor de usinagem CNC pode escolher o material com base no meu desenho técnico?
Um fornecedor pode sugerir opções, mas a seleção do material adequado e a aprovação de qualquer substituição cabem à autoridade responsável pelo projeto, contrato, programa ou cliente, identificada no registro.
Envie o desenho técnico controlado e os requisitos de serviço. Propriedades semelhantes não anulam a especificação, o contrato, as regras do programa ou o processo de qualidade; registre cada substituição aprovada.
Como este guia foi elaborado
A análise das evidências abrange páginas públicas de fontes primárias, evidências atuais de buscas, fontes governamentais, páginas oficiais de normas, pesquisas revisadas por pares e uma análise automatizada do escopo das fontes realizada com o Firecrawl Agent. Não foram fornecidos dados privados de clientes, histórico de tolerâncias da Zhenling, arquivos de certificação, resultados de projetos específicos de materiais ou processos proprietários. As capacidades da empresa e as opções de documentação devem ser confirmadas com base no desenho técnico atual, na cotação e no escopo de certificação aplicável.
Você já tem uma lista curta, mas ainda não definiu o grau final?
Para projetos de usinagem CNC, reúna as condições de serviço, o desenho técnico controlado, as características geométricas críticas, o acabamento, os requisitos de inspeção e os substitutos permitidos. A Zhenling pode analisar a sequência de operações de usinagem e identificar quais questões ainda precisam da aprovação do responsável pelo projeto antes que o grau ou a substituição final seja registrado.
Converse sobre o registro de evidências de aprovação do materialReferências e fontes
- Revisão de 2026 sobre apoio à decisão na seleção de materiais: International Journal of Precision Engineering and Manufacturing-Green Technology
- Kit de ferramentas para projeto de materiais: National Institute of Standards and Technology
- Escopo do catálogo ASTM A29/A29M-23: ASTM International
- Avaliação da qualidade do aço 4340 recebido: National Institute of Standards and Technology
- Aplicação de dados de usinabilidade à seleção de materiais: Materials & Design
- Fresamento de paredes finas: interações térmicas e mecânicas: texto completo revisado por pares
- Efeitos da umidade no PA6G fundido durante a usinagem: Advances in Materials Science and Engineering
- Estrutura para estimativa de custos de fabricação: National Institute of Standards and Technology
- Termos de textura superficial da ISO 21920-2:2021: International Organization for Standardization
- Berílio na indústria em geral: guia para pequenas empresas: Occupational Safety and Health Administration
- Fio digital para fabricação: National Institute of Standards and Technology
- Roteiro de 2024 para o fio digital na cadeia de suprimentos: Commonwealth Center for Advanced Manufacturing, financiado pelo National Institute of Standards and Technology
- Escopo e cronograma do Passaporte Digital de Produto: European Commission