Entre em contato com a Zhenling

EIXO: Z-HT.101
Serviços de tratamento térmico para peças metálicas usinadas | Zhenling
O tratamento térmico funciona melhor quando a transferência entre etapas é controlada antes que pressupostos sobre o estado do material, a geometria ou o acabamento causem retrabalho. Essa é a abordagem inicial da Zhenling para cotar peças tratadas termicamente. As consultas sobre serviços de tratamento térmico devem informar material, condição inicial, processo especificado, dureza desejada, necessidade de registros de ensaio, margem para deformação e responsabilidades. Mantenha visíveis as questões em aberto. Capacidade, registros e prazos só ficam definidos para cada pedido quando a cotação por escrito resolve essas questões.
- Prazo de resposta da cotação confirmado após análise da solicitação
- Cronograma do protótipo confirmado na cotação
- Arquivos STEP, IGES e PDF aceitos
- Quantidade mínima confirmada na cotação
- Escopo por escrito
Nosso trabalho começa pelo desenho técnico. Antes da movimentação do material bruto ou das peças, a cotação por escrito identifica a sequência de operações proposta, quem executará o serviço, os serviços secundários incluídos, os ensaios exigidos e o responsável pela liberação.
Se for firmado um acordo de confidencialidade, ele regerá os arquivos CAD, os dados de projeto e a forma de transferência abrangidos pelo acordo.
DATA.01
Fundada em 2006
Operação consolidada de fabricação de peças metálicas sob medida
DATA.02
Unidade fabril de 8.000 m²
Base de fabricação em Jiashan, Zhejiang
DATA.03
Oficina de 6.000 m²
Área de usinagem, conformação e soldagem
DATA.04
3, 4 e 5 eixos
Categorias de centros de usinagem declaradas pela Zhenling
DATA.05
ESPECÍFICO DE CADA PEDIDO
Destino e documentos de exportação confirmados na cotação por escrito
DATA.06
NÃO DECLARADO
Sem alegação de produção de vasos de pressão; verifique a capacidade e a qualificação para cada pedido
Capacidade de planejamento do tratamento térmico de peças usinadas
O planejamento da qualidade começa antes do ciclo térmico. A Zhenling fabrica componentes conforme desenho técnico e coordena usinagem, tratamento térmico, desempeno, limpeza, retificação, revestimento e inspeção final quando essas operações estão incluídas no pedido.
Nossa análise do desenho técnico segue o princípio da ISO 15787:2016 de que a condição final exigida após o tratamento térmico deve constar da documentação técnica controlada.[4] Uma dimensão ambígua próxima do limite aumenta o risco de rejeição, pois temperatura, apoio e incerteza de medição podem alterar o resultado informado.
Peças encaminhadas para análise
ESCOPO // DEFINIDO- Flanges, rolos, corpos de válvula e tampões
- Componentes de tubos curvados e peças relacionadas à contenção de pressão
- Peças semelhantes a eixos, anéis, furos e faces de vedação usinadas
- Peças brutas forjadas e fundidas que exigem usinagem final
- Peças de máquinas sob medida fabricadas a partir de desenho técnico ou amostra
- Conjuntos soldados cujos requisitos aplicáveis exigem tratamento após a soldagem
- Peças de equipamentos industriais e pesados com critérios de liberação definidos no desenho técnico
Nosso serviço inclui orientações sobre seleção de materiais, usinabilidade e transferência entre a usinagem e o tratamento térmico. A especificação do cliente e os requisitos setoriais aplicáveis determinam a sequência de operações térmicas e os critérios de aceitação do componente acabado.
Sequência de análise
4 ETAPAS01
Análise do desenho técnico e das indicações
Trabalhamos com arquivos de desenho técnico STEP, IGES e PDF. Nessa análise, verificamos a revisão aplicável, a designação do material, a condição de recebimento, a propriedade desejada, o local de ensaio, as dimensões finais e as operações posteriores.
02
Análise da sequência de usinagem
A usinagem de desbaste, uma etapa intermediária de alívio de tensões quando exigida pela sequência aplicável, o tratamento térmico, o desempeno, a usinagem de acabamento e a inspeção são planejados em conjunto para a peça, e não como itens de compra isolados.
03
Definição do escopo da cotação
Após analisar a solicitação de cotação, a cotação por escrito confirma o prazo de resposta, os serviços incluídos, os insumos fornecidos pelo comprador, os serviços cobrados à parte e as questões técnicas que precisam ser resolvidas antes da liberação.
04
Entrada para pequenos lotes
A quantidade mínima, a análise de uma peça individual e a disponibilidade de amostras ou da primeira peça produzida são confirmadas na cotação por escrito antes da produção em volume.
Comparação de fornecedores
Quem compara empresas de tratamento térmico, serviços de tratamento térmico para aço ou serviços de tratamento térmico para peças usinadas deve avaliar todo o escopo, da usinagem à liberação, e não apenas o nome do processo.
Gargalo oculto
A deformação nem sempre tem origem no forno. Tensões residuais de operações anteriores de fabricação podem se manifestar durante o tratamento térmico. Se a cotação começar na entrada do forno, ela poderá deixar de considerar a origem anterior da deformação e a característica geométrica que ainda precisará receber acabamento depois.
SYS_MAT // 031
Materiais, condição inicial e propriedade desejada
Nossa experiência em usinagem abrange aços carbono e aços ligados, aços inoxidáveis, ligas metálicas à base de níquel e ligas de alumínio; as propriedades do material e a geometria da seção orientam a sequência de operações térmicas do pedido, enquanto uma designação genérica como “aço” ou “alumínio” não basta. A Zhenling pode identificar riscos ligados ao estado do material e à transferência entre etapas, mas a especificação do cliente continua prevalecendo, e a condição de recebimento precisa ser informada. A ISO 4885:2026 fornece a terminologia atual para o tratamento térmico de materiais ferrosos; ela não substitui os requisitos específicos do pedido.[3]
Análise da sequência de tratamento térmico
O nome de uma sequência é apenas o ponto de partida; a designação de um processo não define o serviço completo, por isso a análise e a cotação devem resolver as questões de material, geometria, equipamento, ensaios e comprovação para cada pedido. Têmpera, recozimento, alívio de tensões, endurecimento superficial, cementação, nitretação, carbonitretação, tratamento térmico a vácuo, tratamento criogênico e tratamento térmico pós-soldagem levantam questões diferentes. A ISO 20431:2023 trata de requisitos e recomendações de controle da qualidade para peças industriais e instalações de tratamento térmico; o escopo aplicável de execução e comprovação ainda precisa ser definido para o pedido.[5]
Propriedade desejada e objetivo dos ensaios
Os serviços de tratamento térmico de metais podem abranger diversas sequências de operações. Cada processo de tratamento térmico tem seus próprios requisitos de aceitação; portanto, uma solicitação de tratamento térmico de metais deve especificar a propriedade desejada e a forma de aceitação, em vez de depender da designação usada pelo fornecedor. Se a solicitação de cotação pedir serviços de endurecimento de metais, o pedido deve distinguir a propriedade desejada para a superfície das propriedades do núcleo e identificar o ensaio metalúrgico aplicável.
Controles definidos pela especificação
Tratamento térmico a vácuo, aquecimento e resfriamento controlados ou um ciclo de brasagem podem ser relevantes apenas quando exigidos pelo desenho técnico, pela norma do material ou pela especificação do cliente. Esses requisitos de tratamento térmico devem constar da solicitação de cotação; sua menção aqui não define o local de execução nem a capacidade dos fornos.
Objetivo a ser informado pelo comprador
Dureza ou propriedades mecânicas desejadas após o revenimento final
Escopo a confirmar por escrito
Estado do material, sequência de têmpera, controles de deformação, plano de ensaios e trabalho de acabamento
Objetivo a ser informado pelo comprador
Amolecimento, usinabilidade, estrutura ou preparação para processos posteriores
Escopo a confirmar por escrito
Especificação aplicável, condição inicial e estado necessário para as etapas posteriores
Objetivo a ser informado pelo comprador
Reduzir os efeitos de processos anteriores antes do acabamento crítico
Escopo a confirmar por escrito
Etapa do processo, referências geométricas, condição do material bruto e características geométricas medidas depois
Objetivo a ser informado pelo comprador
Dureza superficial com requisitos definidos para o núcleo e a profundidade
Escopo a confirmar por escrito
Mascaramento, definição da profundidade efetiva ou total, seção de ensaio e aceitação
Objetivo a ser informado pelo comprador
Estado das propriedades para um sistema de ligas aplicável
Escopo a confirmar por escrito
Liga/têmpera, apoio da peça, sequência de resfriamento e inspeção após o ciclo
Objetivo a ser informado pelo comprador
Controle da reação superficial ou atmosfera definida por especificação
Escopo a confirmar por escrito
Local de execução, classe do forno a vácuo, limpeza, carregamento e registros
Preços, prazos de entrega e escopo completo para liberação
As cotações de peças tratadas termicamente dependem dos detalhes de cada desenho técnico e pedido. Condição do material, geometria, quantidade, sequência de tratamento, mascaramento e carregamento, desempeno e limpeza após o tratamento, procedimentos de ensaio, operações de acabamento, registros exigidos e prazo de entrega afetam o escopo e o preço.
Três camadas da cotação
Dados para cotação
Os dados do pedido de compra incluem a revisão do desenho técnico e a condição de recebimento do material, além da propriedade desejada, sua localização, a quantidade, o requisito de processo e o estado final de usinagem.
Escopo cotado
O escopo por escrito identifica quem executará o serviço, a sequência de operações, os serviços secundários incluídos, os itens fornecidos pelo comprador, os preços cobrados à parte e as condições para alterações.
Comprovação para liberação
A comprovação para cada pedido identifica o resultado dos ensaios, o resultado dimensional, o registro de rastreabilidade, o procedimento para desvios e o responsável pela aceitação necessários para liberar a peça.
Comparação de cotações
Uma comparação criteriosa usa a mesma revisão do desenho técnico, a mesma condição do material, os mesmos critérios de aceitação e o mesmo conjunto de documentos para liberação em todas as respostas dos fornecedores.
Um preço baixo para o processamento térmico não resulta necessariamente no menor custo da peça liberada. Se acabamento, relatórios ou ensaios forem omitidos, o comprador poderá enfrentar trabalho extra e atrasos na etapa de liberação.
Definição do cronograma
Após a aprovação do desenho técnico, a cotação por escrito confirma o cronograma do protótipo e discrimina o tratamento, os ensaios externos, o acabamento, o transporte e qualquer opção de antecipação.
Definição dos ensaios, registros e controle da liberação
O controle da qualidade precisa de um ensaio cujo resultado possa ser interpretado. O método, a condição da superfície, a geometria, a faixa de propriedades e o local de medição devem corresponder à característica geométrica ou ao lote abrangido pela decisão de aceitação.
CTRL // MENU
Definição dos critérios de liberação pelo ensaio Rockwell
- Especifique a escala Rockwell e o método aplicável, como ISO 6508 ou ASTM E18, no requisito que rege o pedido.
- Defina o local do ensaio em uma superfície e geometria adequadas ao método escolhido.
- Indique se o resultado se aplica a um ponto, uma zona, uma amostra, uma peça ou um lote.
- Defina o plano de leituras ou amostragem e a regra de aceitação antes dos ensaios.
- Quando exigido, vincule os resultados ao número da peça, à revisão, à identificação do material/lote e ao lote de tratamento.
Uma única leitura de dureza não representa necessariamente uma peça ou um lote inteiro. O pedido deve indicar onde realizar o ensaio, quantos resultados determinam a aceitação e quem pode aprovar um desvio.
Verificação do escopo das credenciais
As designações de certificação não definem a instalação ou o processo abrangido, e um certificado não substitui o escopo específico do pedido. Um selo de certificação não comprova necessariamente que uma instalação é especializada no processo exigido; por isso, verifique a pessoa jurídica, a unidade fabril, o escopo do processo ou da lista de verificação, a validade, a família de ligas e a aplicabilidade ao programa do cliente.
Um sistema de gestão da qualidade pode exigir o controle dos registros de processo e das alterações, mas não certifica por si só todos os processos, instalações ou peças; o atendimento aos requisitos ainda depende do escopo aplicável, dos requisitos de tratamento térmico e dos registros de liberação aceitos.
Aplicabilidade ao pedido
A CQI-9 deve constar da solicitação de cotação quando um cliente ou programa automotivo exigir essa avaliação do sistema de tratamento térmico. O escopo Nadcap é verificado quando um programa aeroespacial exige a acreditação aplicável para processos especiais. Nenhuma dessas designações substitui a definição dos ensaios e da liberação para o pedido.[7]
Documentação para liberação
Um certificado não substitui um escopo definido. Um registro de liberação deve indicar o que comprova, a peça ou o lote abrangido e a autoridade sob a qual é aceito.
Risco na liberação
O risco na liberação aumenta porque um valor de dureza isolado não permite relacionar o local ensaiado aos critérios de aceitação. A Zhenling leva essas definições pendentes de volta ao pedido por escrito antes que o resultado seja usado para liberar a peça.
Cadeia de responsabilidades, da especificação à liberação, controlada pelo comprador
Nota de engenharia da Zhenling — Cadeia de responsabilidades, da especificação à liberação, controlada pelo comprador: o comprador, o OEM ou a autoridade de engenharia responsável mantém o controle da especificação, dos desvios e da aceitação final; a Zhenling analisa a viabilidade de fabricação, os riscos na transferência entre etapas, o escopo da cotação e as responsabilidades pendentes antes da liberação. A ISO 15787:2016 reforça que a condição final exigida deve constar da documentação técnica controlada.[4]
PÁGINA DUPLA 1 / 3
01
Defina a autoridade e a revisão.
Identifique o comprador, o OEM ou a autoridade de engenharia responsável, além das revisões aplicáveis do desenho técnico e da especificação.
02
Defina o material e a propriedade desejada.
Analise o grau do material, a condição de recebimento, a propriedade desejada, o local de ensaio, a definição do ensaio e os requisitos específicos do cliente.
03
Mapeie a geometria e a sequência.
Identifique mudanças de seção, a estratégia de referências geométricas, as fontes de tensões residuais, a sobremedida de usinagem e a sequência posterior ao tratamento.
04
Identifique quem executará o serviço e os controles aplicáveis.
Confirme quem executará o serviço, o local, o processo térmico, os requisitos de forno ou atmosfera e qualquer avaliação de processo especial exigida pelo cliente.
05
Defina os ensaios e a aceitação.
Confirme o método, a adequação da superfície/geometria, a escala, o local, a amostragem, a aceitação, as dimensões e os registros.
06
Libere a sequência completa.
Confirme a usinagem final, o revestimento, a embalagem, a aprovação de desvios e o responsável pela aceitação final.
Tratamos os conflitos na transferência entre etapas e na definição de responsabilidades como questões a resolver na cotação por escrito. Não substituímos a autoridade do cliente sobre o projeto; sugestões do fornecedor podem orientar uma decisão, mas não podem alterar unilateralmente um desenho técnico controlado, substituir um material ou aprovar um desvio.
Controles de fabricação que reduzem surpresas nas etapas finais
Estratégia de referências geométricas
DECISÃO ANTES DO TRATAMENTO
Identificar as superfícies preservadas durante o desbaste, o tratamento e o acabamento
BENEFÍCIO PARA A LIBERAÇÃO
As dimensões são verificadas em relação ao mesmo sistema de referências
Simetria e seção
DECISÃO ANTES DO TRATAMENTO
Identificar distribuição desigual de massa e remoção de material de um só lado
BENEFÍCIO PARA A LIBERAÇÃO
Direciona a análise do apoio da peça e do acabamento
Local de ensaio
DECISÃO ANTES DO TRATAMENTO
Escolher uma superfície adequada, vinculada à zona da propriedade exigida
BENEFÍCIO PARA A LIBERAÇÃO
Evita que uma leitura não representativa determine a liberação
Controle de alterações
DECISÃO ANTES DO TRATAMENTO
Definir o que exige aprovação por escrito
BENEFÍCIO PARA A LIBERAÇÃO
Mantém a sequência cotada alinhada à sequência aceita
Análise da peça e da sequência definidas pelo desenho técnico
Segundo as informações de perfil fornecidas pela empresa, ela opera desde 2006 em uma unidade fabril de 8.000 metros quadrados em Jiashan, com uma oficina de 6.000 metros quadrados. A cotação por escrito deve identificar as sequências propostas de usinagem e tratamento térmico, os equipamentos efetivos, os locais de execução e os responsáveis pelo pedido.
Galeria da unidade fabril
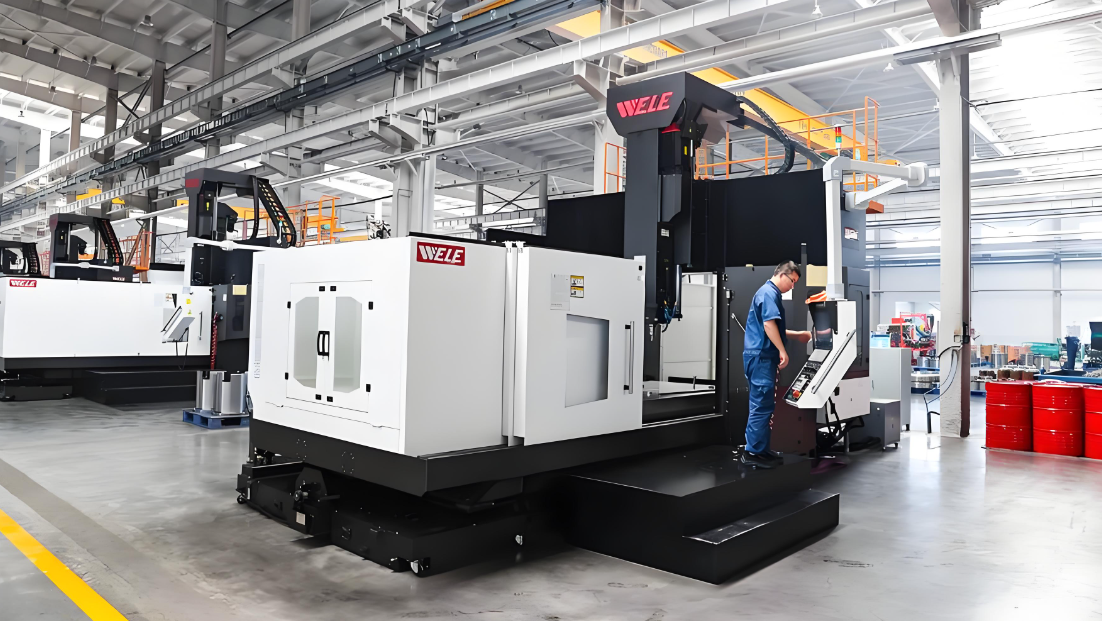
Sequência ilustrativa de usinagem multieixos
Imagem ilustrativa de equipamento; a máquina efetiva, a unidade fabril e a disponibilidade devem ser confirmadas para o pedido.
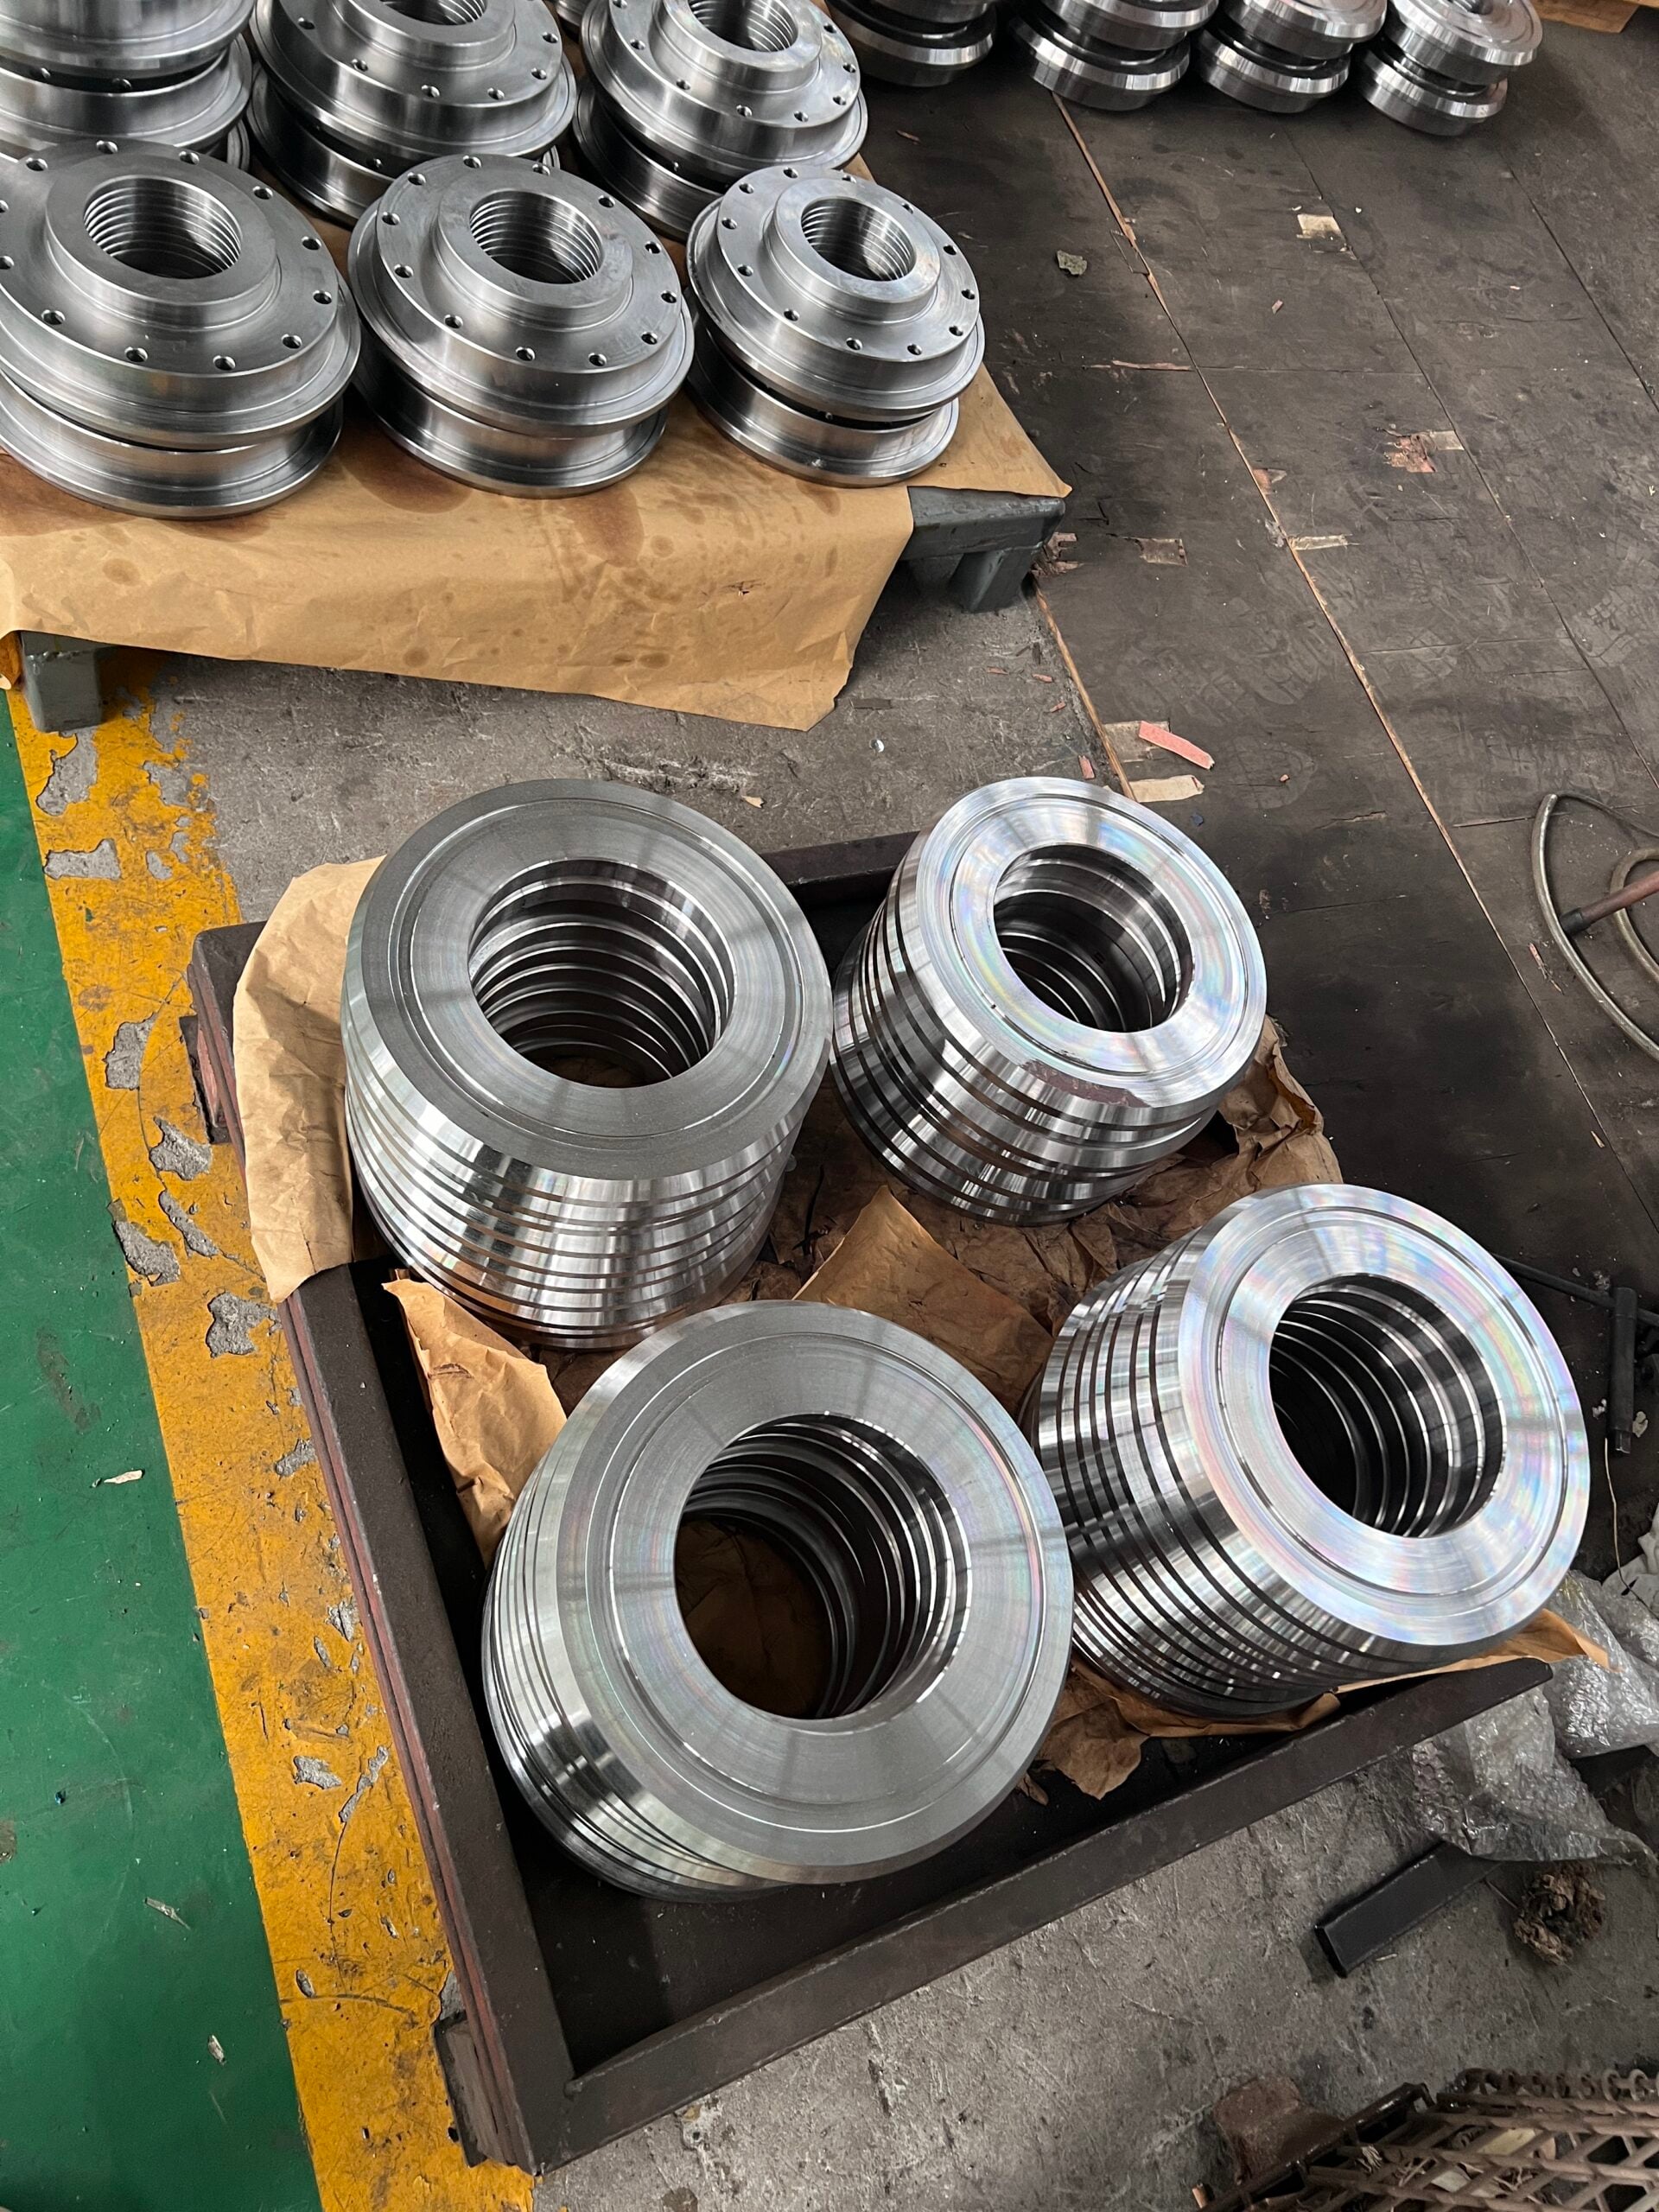
Lote ilustrativo de rolos de aço usinados
Imagem ilustrativa de componentes; ela não comprova a propriedade, o histórico de produção nem o local da oficina.
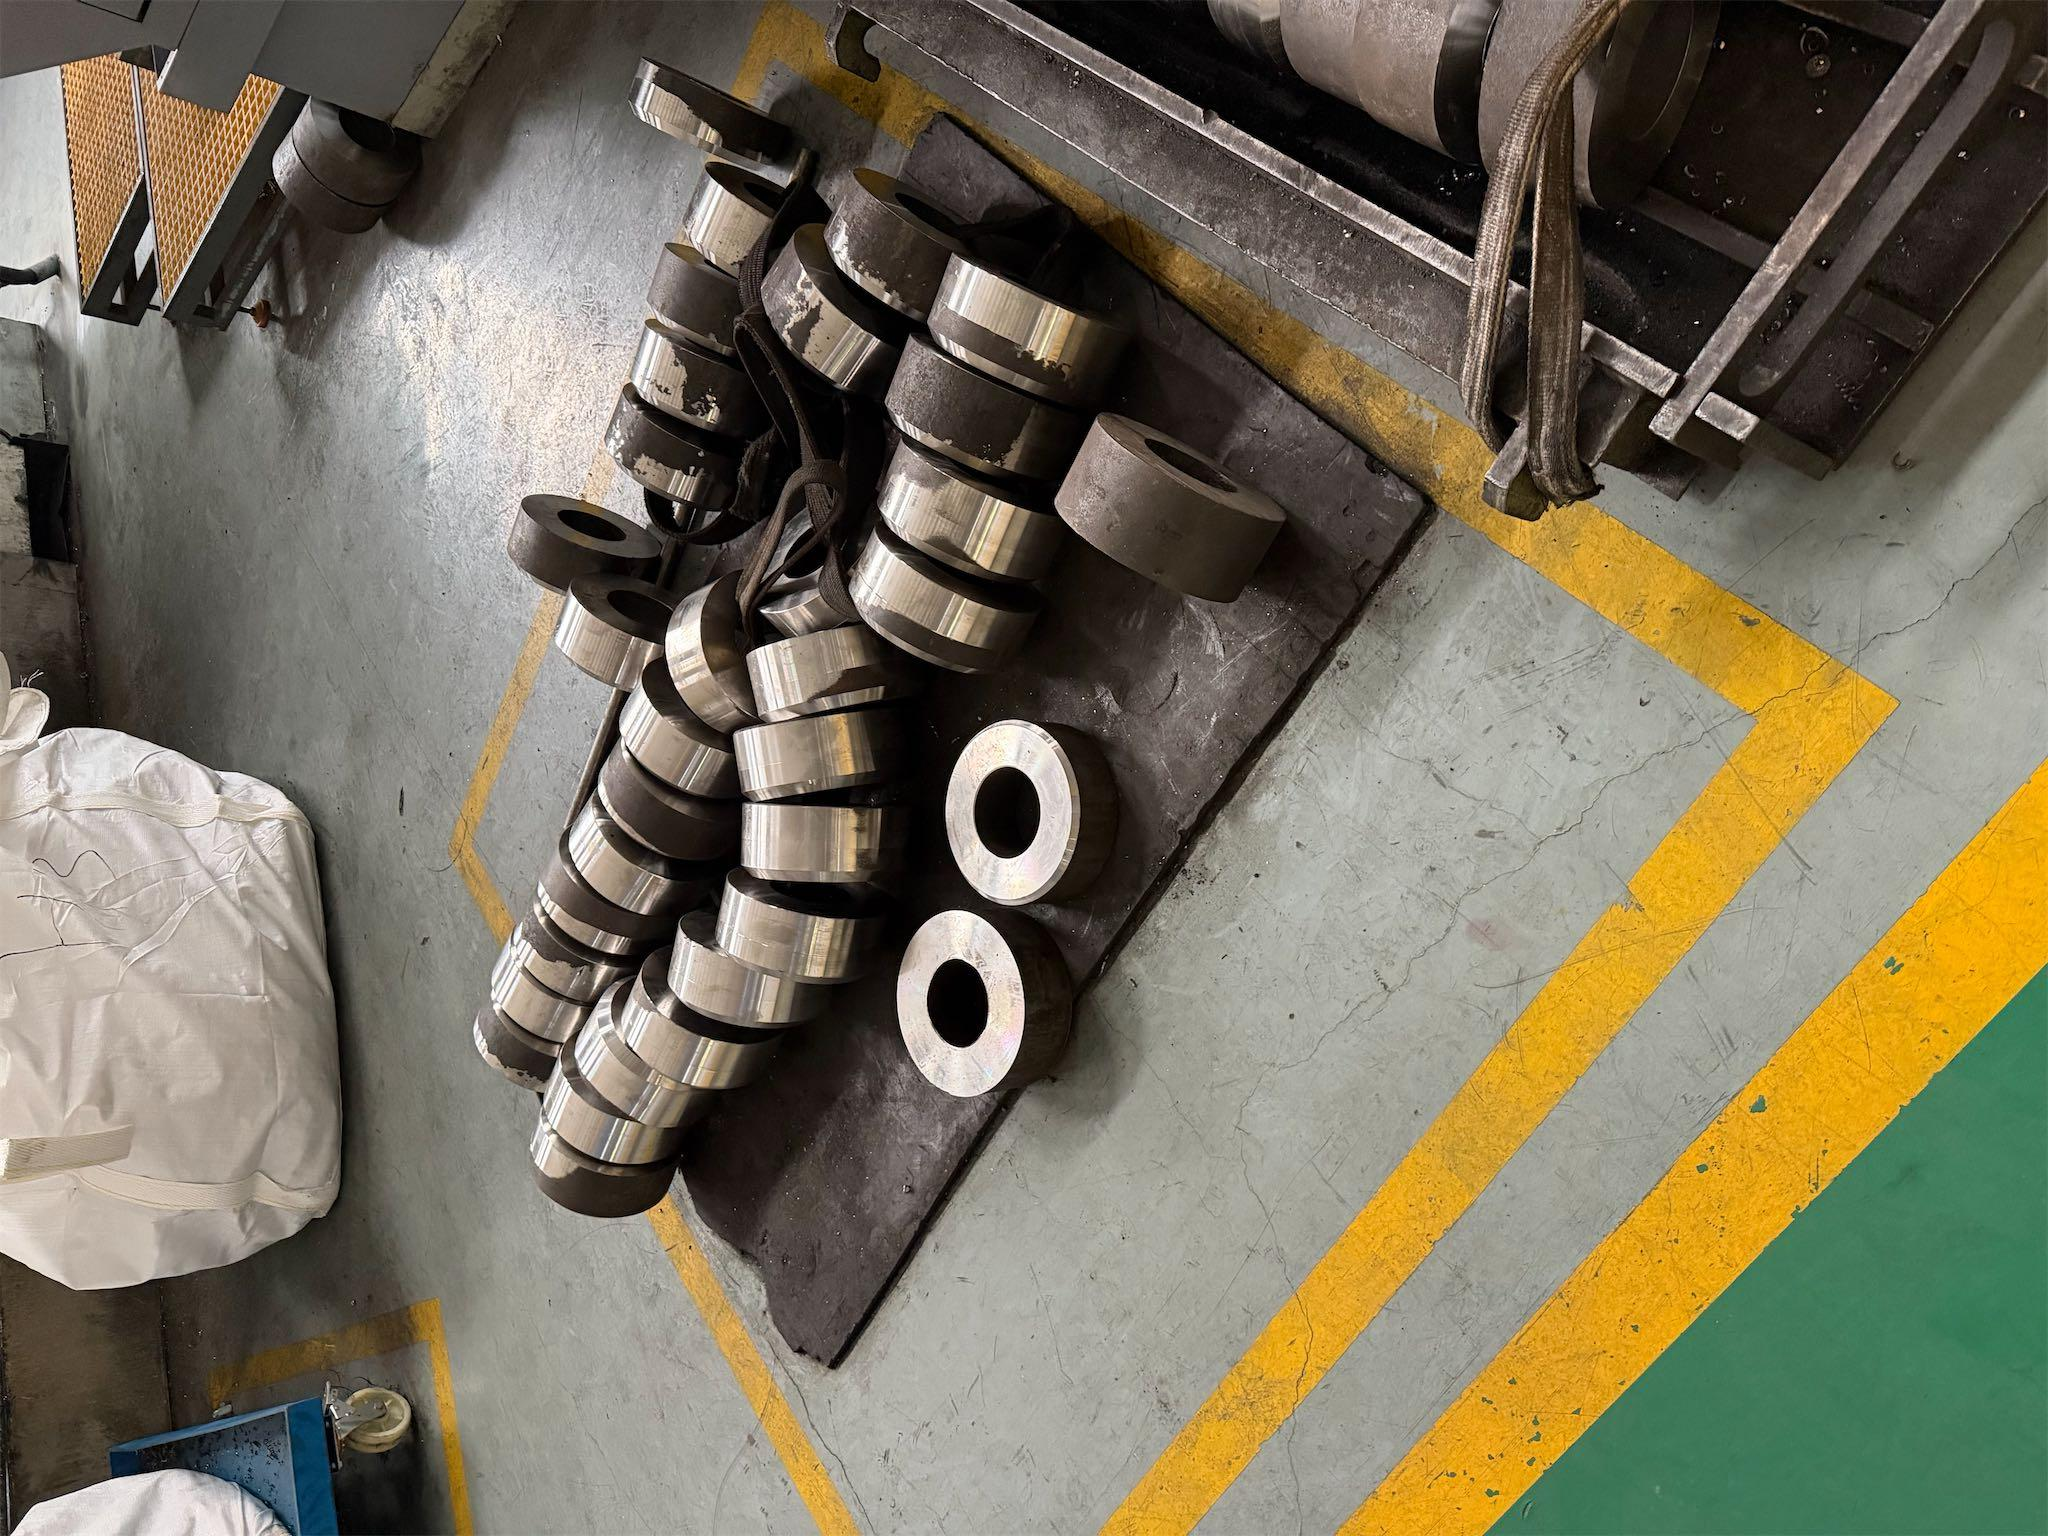
Anéis de aço carbono usinados, em imagem ilustrativa
Componentes em forma de anel usinados que mostram famílias de peças submetidas à análise da sequência de operações com base no desenho técnico.
Ferramentas de engenharia para tratamento térmico
01
Verificador de solicitações de cotação de tratamento térmico
Avalie os parâmetros e requisitos técnicos de uma solicitação de cotação de tratamento térmico.
02
Comparador de escopos de cotações de tratamento térmico
Compare escopos de cotações de tratamento térmico, especificações e sequências de fabricação.
03
Triagem do risco de deformação na transferência entre etapas
Faça a triagem e identifique os riscos de distorção durante a transferência do componente entre etapas e seu processamento.
Perguntas frequentes sobre serviços de tratamento térmico
Envie a revisão atual do desenho técnico, o grau exato do material e sua condição de recebimento, a quantidade, o tratamento solicitado ou a especificação aplicável, a propriedade desejada e o local de medição, os limites dimensionais, as operações posteriores ao tratamento, o plano de ensaios e aceitação, os registros exigidos e o prazo de entrega necessário. Use o Verificador de Completude da Solicitação de Cotação para identificar informações pendentes.
A sequência depende da condição do material, da geometria, da propriedade desejada e das características geométricas finais que precisam atender às tolerâncias. O desbaste pode vir primeiro, enquanto a retificação ou a usinagem de características críticas pode precisar ocorrer após a última etapa térmica; a cotação deve indicar tanto a etapa de tratamento quanto a de inspeção final.
Indique o método e a escala Rockwell, ou outro método de ensaio, a característica geométrica ou região exata, a condição da superfície, o plano de amostragem ou de leituras e os critérios de aceitação. ISO 6508 e ASTM E18 são referências para o método, mas o desenho técnico ou o pedido ainda deve indicar qual resultado determina a aceitação da peça.
Comece pelo histórico do material, as mudanças de seção, a simetria, a estratégia de referências geométricas, as tensões geradas anteriormente por forjamento, fundição, soldagem ou usinagem, o método de apoio e a sequência de acabamento. Nossa Triagem de Riscos de Distorção na Transferência entre Etapas destaca quais interfaces exigem análise documentada.
As cotações podem adotar premissas diferentes para análise no recebimento, ferramental, mascaramento, carregamento, desempeno, limpeza, retificação, ensaios, registros, repetição de ensaios e embalagem. Compare o escopo total até a liberação com o Comparador de Escopos de Cotação e esclareça cada item marcado como “não informado”.
Defina a identificação do material ou lote, o registro do processo ou certificado exigido pelo pedido aplicável, os resultados efetivos de dureza ou de outros ensaios, o relatório dimensional, o registro de desvios ou de repetição de ensaios e a identificação da embalagem. O conteúdo da documentação exigida segue os requisitos do cliente e do pedido, e não um conjunto genérico de documentos.
Nossa cotação, revisada por engenheiros, identifica a parte e o local propostos para a execução, os serviços incluídos, as informações que o comprador deve fornecer, os ensaios, os registros, as aprovações pendentes e o responsável pela liberação final. O comprador, o OEM ou a autoridade de engenharia competente mantém o controle da especificação e da aprovação de desvios.
Nenhuma designação, por si só, comprova a cobertura do pedido. Verifique a pessoa jurídica, o endereço da unidade fabril, a validade, o escopo dos processos ou da lista de verificação, a aplicabilidade à liga metálica e ao programa do cliente e qualquer aprovação específica do pedido; CQI-9 está vinculado aos requisitos aplicáveis do cliente do setor automotivo, enquanto o escopo Nadcap é utilizado quando exigido pelo programa aeroespacial.
A quantidade mínima, a análise de uma única peça e a disponibilidade de amostra ou primeira peça produzida são confirmadas na cotação por escrito, juntamente com o escopo do tratamento e da liberação.
Após a análise do desenho técnico e das informações essenciais, a cotação por escrito confirma o prazo de resposta. Dados ausentes sobre material, ensaios ou responsabilidades permanecem identificados como pendências, sem se tornarem premissas ocultas.
Solicite uma análise do tratamento térmico com base no desenho técnico
Envie os dados disponíveis, incluindo revisão, grau do material, condição de recebimento, quantidade, propriedade desejada e local de medição, etapa de usinagem, plano de ensaios, registros exigidos e data de entrega solicitada. Responderemos com o escopo cotado e as questões pendentes que precisam ser resolvidas antes da liberação.
Os desenhos técnicos permanecem confidenciais, e um acordo de confidencialidade está disponível antes da análise dos arquivos. A análise para produção urgente está disponível mediante solicitação.
Referências e fontes
- ASTM E18-25 — Métodos de ensaio padrão para dureza Rockwell de materiais metálicos: método de ensaio, verificação da máquina e limitações quanto ao local de medição e à geometria.
- ISO 6508-1:2023 — Materiais metálicos — Ensaio de dureza Rockwell — Parte 1: métodos de ensaio Rockwell normal e superficial e abrangência das escalas.
- ISO 4885:2026 — Materiais ferrosos — Tratamentos térmicos — Vocabulário: terminologia atual para o tratamento térmico de materiais ferrosos.
- ISO 15787:2016 — Documentação técnica de produtos — Peças ferrosas tratadas termicamente: representação e indicação da condição final após tratamento térmico nos desenhos técnicos.
- ISO 20431:2023 — Tratamento térmico — Controle da qualidade: requisitos e recomendações de qualidade para peças mecânicas industriais e instalações de tratamento térmico.
- NIST — Tensões residuais e seu impacto na usinagem: interação medida entre tensões residuais, usinagem e distorção da peça.
- ISO 9001:2015 — Sistemas de gestão da qualidade — Requisitos: escopo da gestão da qualidade e contexto dos processos controlados.
- AIAG CQI-9 — Processo especial: avaliação do sistema de tratamento térmico: escopo e finalidade da avaliação de sistemas de tratamento térmico do setor automotivo.
As referências externas fundamentam os princípios relativos aos métodos e ao controle pelo comprador. As informações específicas da Zhenling sobre identidade, fábrica, categorias de equipamentos, materiais e peças são fornecidas pela empresa; a cotação por escrito define o escopo de execução e liberação de cada pedido.