Entre em contato com a Zhenling

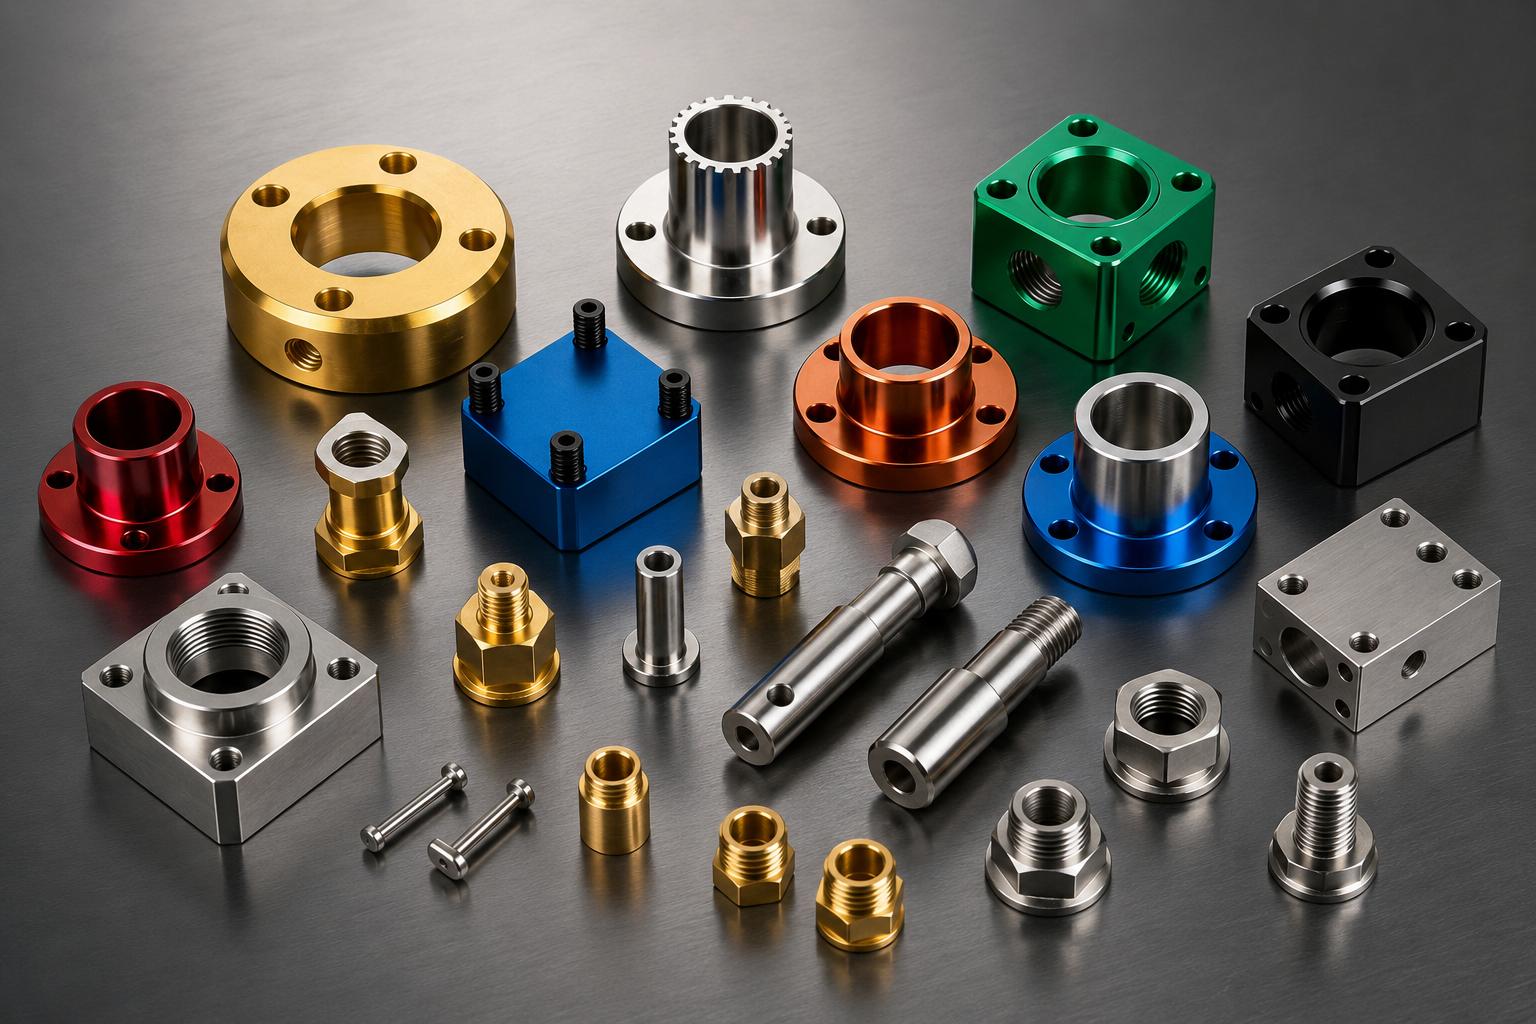
Escopo dos serviços
Componentes personalizados fabricados conforme desenhos técnicos e especificações controlados pelo comprador.
Delimitação da intenção de busca
Peças para equipamentos de energia definidas por desenho técnico
Usinagem para o setor de energia
Usinagem CNC para o setor de energia de peças mecânicas definidas por desenho técnico
Esta página trata da análise de pedidos de cotação para peças metálicas definidas por desenho técnico que podem ser usadas em petróleo e gás, geração de energia, energia eólica, energia solar e sistemas industriais de apoio; ela não comprova experiência da Zhenling em projetos nem sua qualificação nesses setores. Consultas sobre usinagem CNC para o setor de energia devem incluir informações sobre material, corrosão, pressão ou fadiga, dimensões críticas, plano de inspeção e critérios de aceitação definidos no desenho técnico. Confirme por escrito a sequência de operações e o escopo de medição específicos do pedido. Mantenha explícitas as premissas ainda não resolvidas sobre registros ou prazos.
- Fresamento e torneamento CNC
- Estratégia de eixos e disponibilidade de equipamentos confirmadas para cada desenho técnico
- Aço-liga, aço inoxidável e ligas metálicas especiais
- Unidade fabril de Jiashan
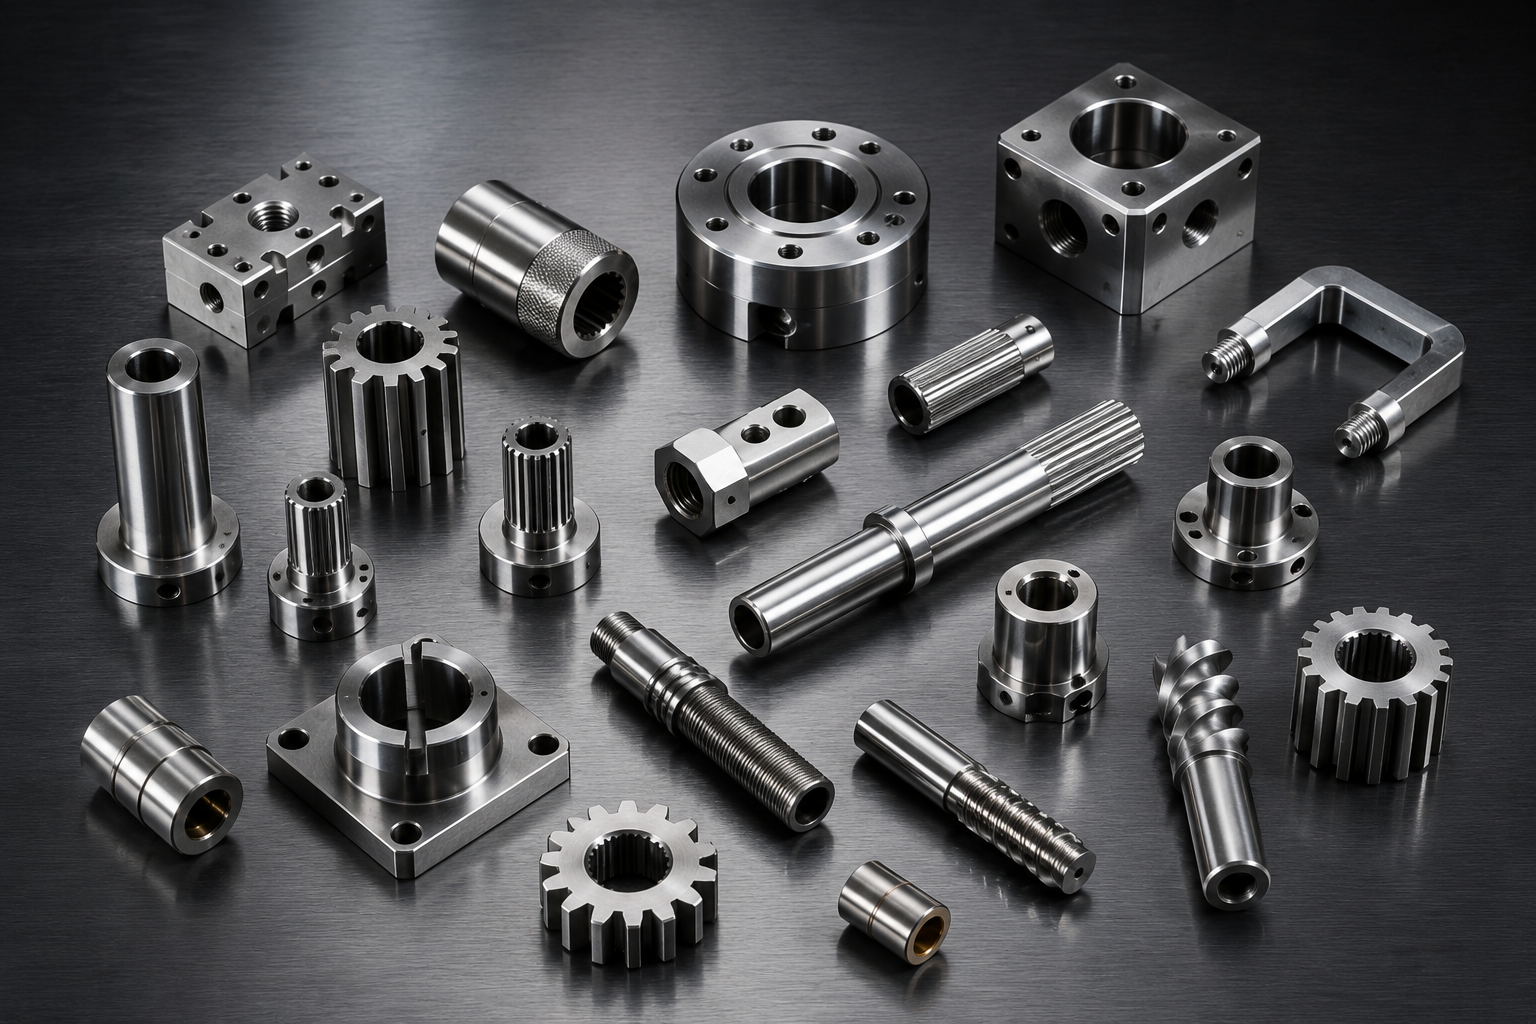
Visão geral das peças definidas por desenho técnico
Um arquivo STEP, por si só, não reúne todas as tolerâncias nem todos os requisitos de aceitação. Para permitir a comparação das cotações, envie o modelo acompanhado de um desenho técnico 2D controlado, especificações exatas, condição do material, quantidade, escopo da inspeção e destino da entrega.2
01
Famílias de peças
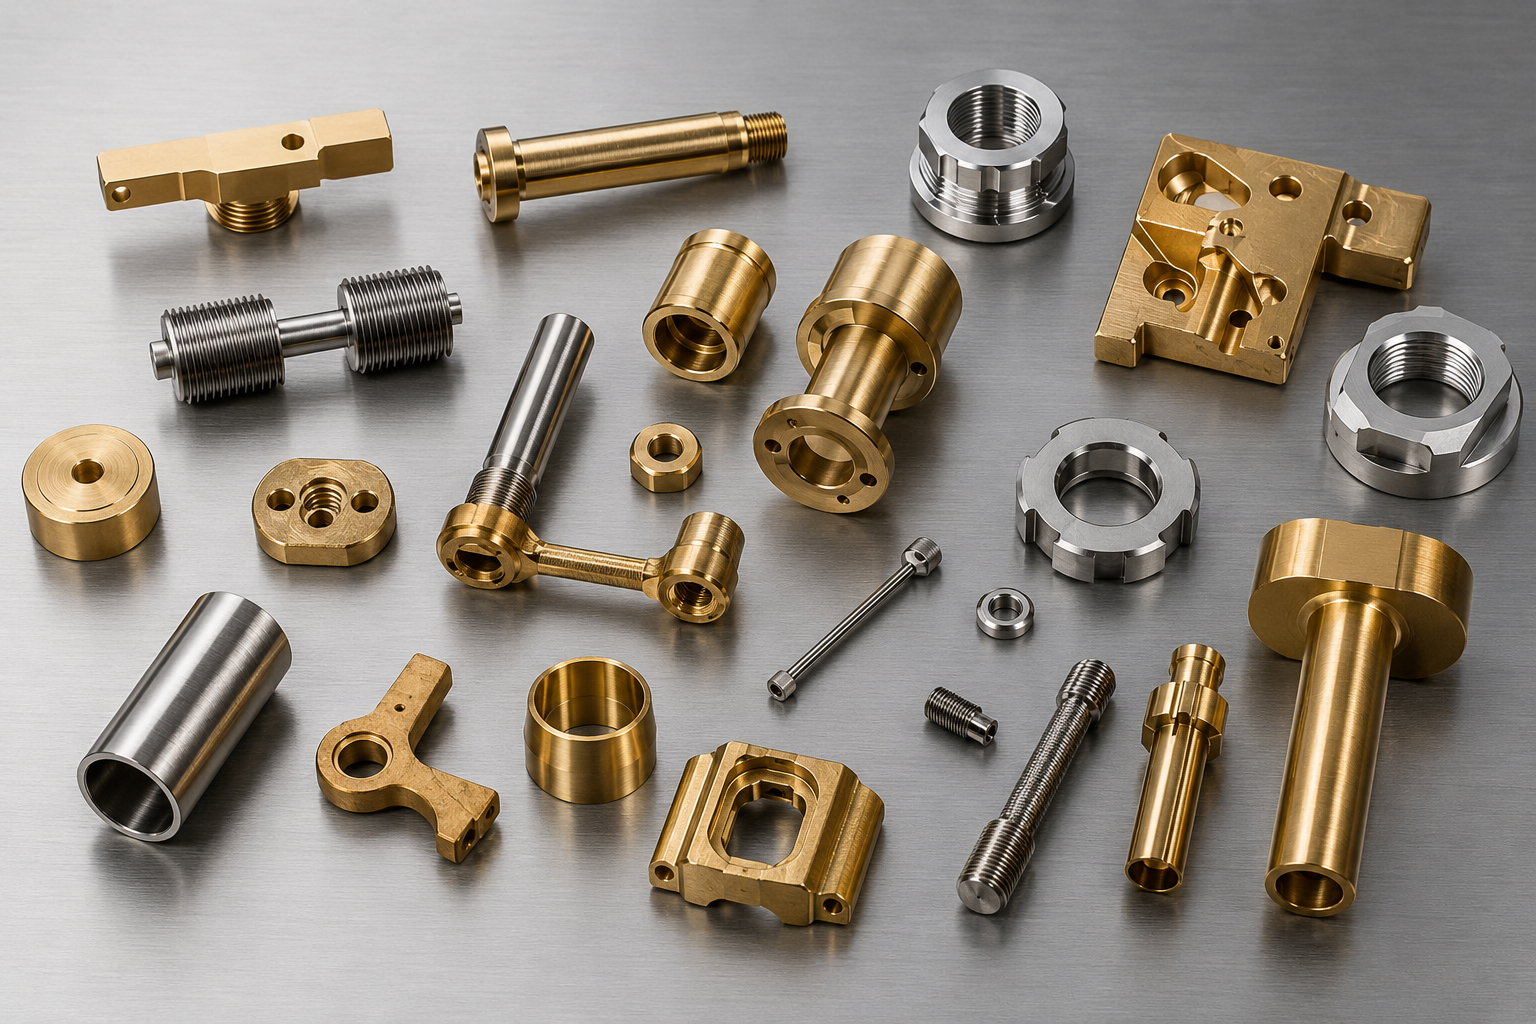
Flanges, rolos, eixos, carcaças, corpos de válvula, tampões, peças de precisão e peças complexas
02
Sequências de operações de usinagem
Torneamento CNC, fresamento CNC, retificação, mandrilamento, furação e eletroerosão a fio
03
Análise de materiais
Aços carbono, aços-liga e aços para rolamentos; aços inoxidáveis; ligas de níquel; ligas de alumínio
04
Controle do desenho técnico
Revisão, referências geométricas, tolerâncias geométricas, requisitos de precisão, roscas, superfícies e interfaces
05
Escopo comercial
Preço e prazo definidos em cotação por escrito para a peça especificada
06
Adequação ao comprador
Engenheiros e equipes de qualidade e compras que comparam fornecedores de usinagem CNC personalizada para o setor de energia
Sequências de usinagem para características geométricas complexas em metal
As sequências propostas podem incluir torneamento, fresamento, retificação, mandrilamento, furação, eletroerosão a fio ou usinagem multieixos. A disponibilidade dos equipamentos, o acesso às características geométricas, as relações entre referências geométricas, a fixação da peça, o comportamento do material, a preparação da máquina e o método de inspeção devem ser confirmados com base no desenho técnico.
Use a mesma revisão, condição do material e critérios de aceitação que regerão a liberação da peça.
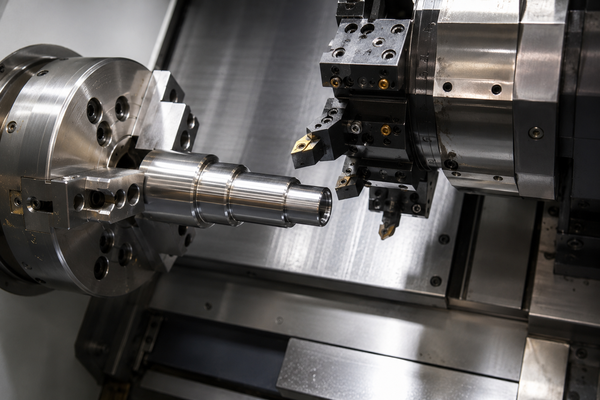
OP.01 / Processo
Geometrias de revolução
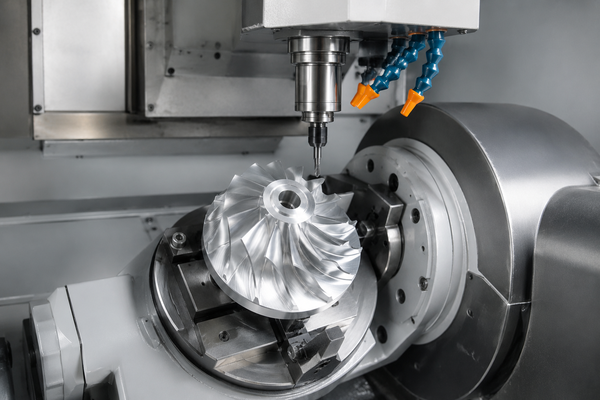
OP.02 / Processo
Geometrias fresadas
OP.03 / Processo
Processos complementares
Famílias de materiais para análise das condições de serviço
Um pedido de cotação precisa especificar o material exato, relacionando a forma do material bruto, a condição de tratamento térmico, a dureza e os requisitos de inspeção. “Aço inoxidável” e “aço-liga” não são especificações intercambiáveis; uma indicação incorreta já cria riscos de usinagem antes mesmo de a ferramenta tocar a peça.
Deslize para explorar os materiais
MAT_01
Aços carbono, aços-liga e aços para rolamentos
Experiência da Zhenling
20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo e 42CrMo
Informações do comprador
Grau exato do material, forma do produto, tratamento térmico, dureza, superfícies críticas e qualquer condição de alta pressão ou desgaste
MAT_02
Aços inoxidáveis
Experiência da Zhenling
303, 304, 304L, 316, 316L e 321
Informações do comprador
Grau e condição do material, meio corrosivo, temperatura, limpeza, acabamento e indicações de inspeção
MAT_03
Níquel e ligas metálicas especiais
Experiência da Zhenling
C276, 904L e ligas à base de níquel para aplicações químicas
Informações do comprador
Especificação escolhida pelo comprador, limites de serviço, forma do material bruto, identificação exigida e registros de aceitação
MAT_04
Ligas de alumínio
Experiência da Zhenling
Diversas famílias de ligas de alumínio
Informações do comprador
Grau exato do material, condição de têmpera, requisito de superfície, geometria crítica e condição de entrega
Indicações de condição e acabamento superficial
A indicação sobre a superfície deve identificar a área funcional, o parâmetro de medição, o limite e o critério de aceitação. A ISO 21920-1:2021 define como indicar a textura superficial baseada em perfil na documentação técnica do produto.8 Uma observação que não diferencia uma face de vedação, um ajuste de rolamento, uma borda preparada para soldagem ou uma superfície estética gera ambiguidade, pois cada uma exige cuidados distintos na fabricação e na inspeção.
SEC_01 Superfícies funcionais
- Identifique as superfícies de vedação, apoio de rolamentos, ajuste e posicionamento.
- Relacione a indicação ao sistema de referências geométricas e ao método de inspeção.
- Informe se uma operação posterior de revestimento, soldagem ou montagem altera a condição exigida.
SEC_02 Condição de entrega
- Defina os requisitos de remoção de rebarbas e quebra de arestas.
- Informe os requisitos de limpeza, identificação, proteção contra corrosão e embalagem.
- Identifique qualquer superfície que deva permanecer livre de danos durante o manuseio.
Alerta do sistema: Uma especificação de superfície pouco clara pode atrasar a inspeção, causar incompatibilidade na montagem ou exigir retrabalho. Somente os requisitos de usinagem e a condição de entrega confirmados na cotação por escrito integram o escopo do pedido.
Parâmetros de tolerância e preço
Indicações de tolerância pouco claras podem fazer cotações parecerem comparáveis mesmo quando o esforço de inspeção é diferente. A ISO 1101:2017 fornece uma linguagem comum para indicações geométricas, mas seu desenho técnico 2D continua definindo as referências geométricas, os limites e os critérios de aceitação.2 Há risco de divergência na aceitação quando os símbolos, o sistema de referências geométricas e o método de medição não descrevem a mesma característica geométrica; a Zhenling analisa essa relação antes de cotar.
Fundada em 2006
Empresa com longa experiência na fabricação de peças metálicas conforme desenho técnico
Unidade fabril de 8.000 m²
Informações sobre as instalações fornecidas pela Zhenling
Oficina de 6.000 m²
Informações sobre a área de produção fornecidas pela Zhenling
Centros de usinagem de 3 eixos
Características geométricas prismáticas e planejamento controlado da preparação da máquina
Centros de usinagem de 4 eixos
Acesso rotativo a faces relacionadas e indexação repetida
Centros de usinagem importados de 5 eixos
Acesso a várias faces de peças complexas com menos reposicionamentos
6 grupos de equipamentos CNC identificados
Eletroerosão a fio, torneamento, fresamento, retificação, mandrilamento e furação radial
Definição do desenho técnico
Especifique dimensões, referências geométricas, controles geométricos, normas de rosca, textura superficial e a hierarquia de revisões entre o modelo e o desenho técnico. Nenhuma tolerância padrão substitui um critério de aceitação ausente.
Definição da medição
Identifique as características a inspecionar, o método, o critério de amostragem e a identificação exigida para os registros. A rastreabilidade metrológica se aplica ao resultado de uma medição e à sua cadeia documentada de calibração; possuir o equipamento, por si só, não a estabelece.3
Lista de verificação dos dados de desenho técnico e inspeção
Confira se o pedido de cotação inclui os identificadores, as indicações de tolerância, os pontos de inspeção e os registros solicitados necessários para definir um escopo comum de cotação.
Os custos de usinagem CNC para o setor de energia são calculados com base na especificação de um escopo definido, e não em uma tabela de preços publicada. O custo será influenciado pelo material e sua condição, pela geometria, pelo número de preparações da máquina, pelas tolerâncias e inspeções, pela quantidade, pelas operações associadas, pela embalagem e pelo local de entrega.
Fator de custo
Material e forma inicial
Por que afeta o escopo
A disponibilidade, as dimensões do material bruto e o volume removido alteram o tempo de máquina e os riscos da sequência de operações.
Informação que facilita a comparação
Grau e condição exatos do material e opção de tarugo ou pré-forma próxima da geometria final
Geometria e estratégia de preparação da máquina
Características geométricas profundas, referências geométricas relacionadas e acesso restrito podem exigir mais operações ou usinagem multieixos.
Modelo controlado, desenho técnico 2D e lista de características geométricas críticas
Tolerâncias rigorosas e inspeção
Os requisitos de aceitação afetam o planejamento do processo, o método de medição e os registros.
Limites por característica geométrica, método, critério de amostragem e nomes dos registros
Quantidade e demanda recorrente
A parcela do custo de preparação da máquina, a estratégia de dispositivos de fixação e os custos da forma inicial variam conforme o perfil do pedido.
Quantidade do lote imediato e previsão de demanda
Escopo da entrega
A proteção, a identificação, os processos complementares e o destino afetam o prazo e o preço.
Padrão de embalagem, destino e data solicitada
A cotação mais barata nem sempre representa o menor risco de compra. Um preço unitário baixo pode resultar em custo maior quando a inspeção, os registros solicitados, a proteção ou as preparações para usinagem ficaram fora do escopo cotado.
Cotação por escrito: após recebermos os dados controlados, informamos por escrito o escopo de fabricação cotado, o preço, o prazo e as condições aplicáveis.
Escopo da inspeção e registros solicitados
Se o comprador espera receber um relatório de inspeção no envio, deve solicitá-lo antes da cotação. As características a inspecionar e os registros solicitados devem corresponder ao número da peça, à revisão do desenho técnico e aos critérios de aceitação registrados no escopo do pedido.
Identifique as características críticas
Marque as dimensões, os controles geométricos, as roscas, as superfícies e as interfaces que determinam a liberação.
Especifique o método e a etapa da inspeção
Diferencie o controle durante o processo, a aceitação final e qualquer ponto de acompanhamento pelo comprador.
Defina a amostragem e a identificação dos registros
Informe o critério de amostragem e vincule cada registro solicitado à peça, à revisão, ao lote ou à corrida do material.
Mantenha os mesmos identificadores nas etapas seguintes
Mantenha alinhados o pedido de cotação, a cotação, o pedido de compra e os registros de liberação.
Aceitação dimensional
Analisamos se a tolerância especificada, o sistema de referências geométricas e o método de inspeção formam uma cadeia de aceitação viável. A usinagem de um corpo de válvula em várias operações é um exemplo de por que a preparação da máquina e a continuidade das referências geométricas são importantes para a consistência geométrica.4
Registros solicitados
Especifique o registro dimensional, da primeira peça produzida ou do material exigido pelo seu plano de qualidade, incluindo quem deve emiti-lo e como deve ser identificado. A cotação por escrito confirma o que está incluído.
Defina o escopo da inspeçãoDa análise do desenho técnico ao escopo de fabricação cotado
Um conjunto consistente de requisitos garante que todas as pessoas das suas equipes de engenharia, compras e qualidade analisem a mesma versão da peça.
Envie a documentação dos requisitos
Inclua o modelo, a revisão do desenho técnico, o material exato, a quantidade, as observações sobre as condições de serviço e a data solicitada.
Analise a sequência de usinagem
Verifique o acesso às características geométricas, a continuidade das referências geométricas, a fixação da peça, as superfícies críticas e as operações complementares.
Esclareça os pontos pendentes da cotação
Esclareça tolerâncias, acabamento, inspeção, registros solicitados, embalagem e destino antes de definir o escopo.
Emita a cotação por escrito
Vincule o preço, o prazo e as condições aplicáveis aos dados analisados.
Controle a definição do pedido
Aplique a revisão e os requisitos aceitos à usinagem, à inspeção e à liberação.
Confirme o escopo do envio
Forneça a embalagem, os identificadores e os registros solicitados conforme especificado no pedido.
Mapa de requisitos de peças para o setor de energia
Relacione as observações sobre pressão, corrosão, calor e desgaste à família de peças, aos dados do desenho técnico e aos pontos de análise. O mapa é uma estrutura para comunicar os requisitos do seu pedido de cotação, não uma ferramenta de seleção de materiais ou aprovação de projeto.
Monte o mapa de requisitosRecursos da unidade fabril da Zhenling e experiência em trabalhos industriais relacionados
Shanghai Zhenling Hardware Co., Ltd. foi fundada em 2006 e, em 2026, acumula 20 anos de operação. Sua unidade fabril em Jiashan ocupa 8.000 m², incluindo uma oficina de 6.000 m² utilizada na fabricação de peças metálicas conforme desenho técnico.
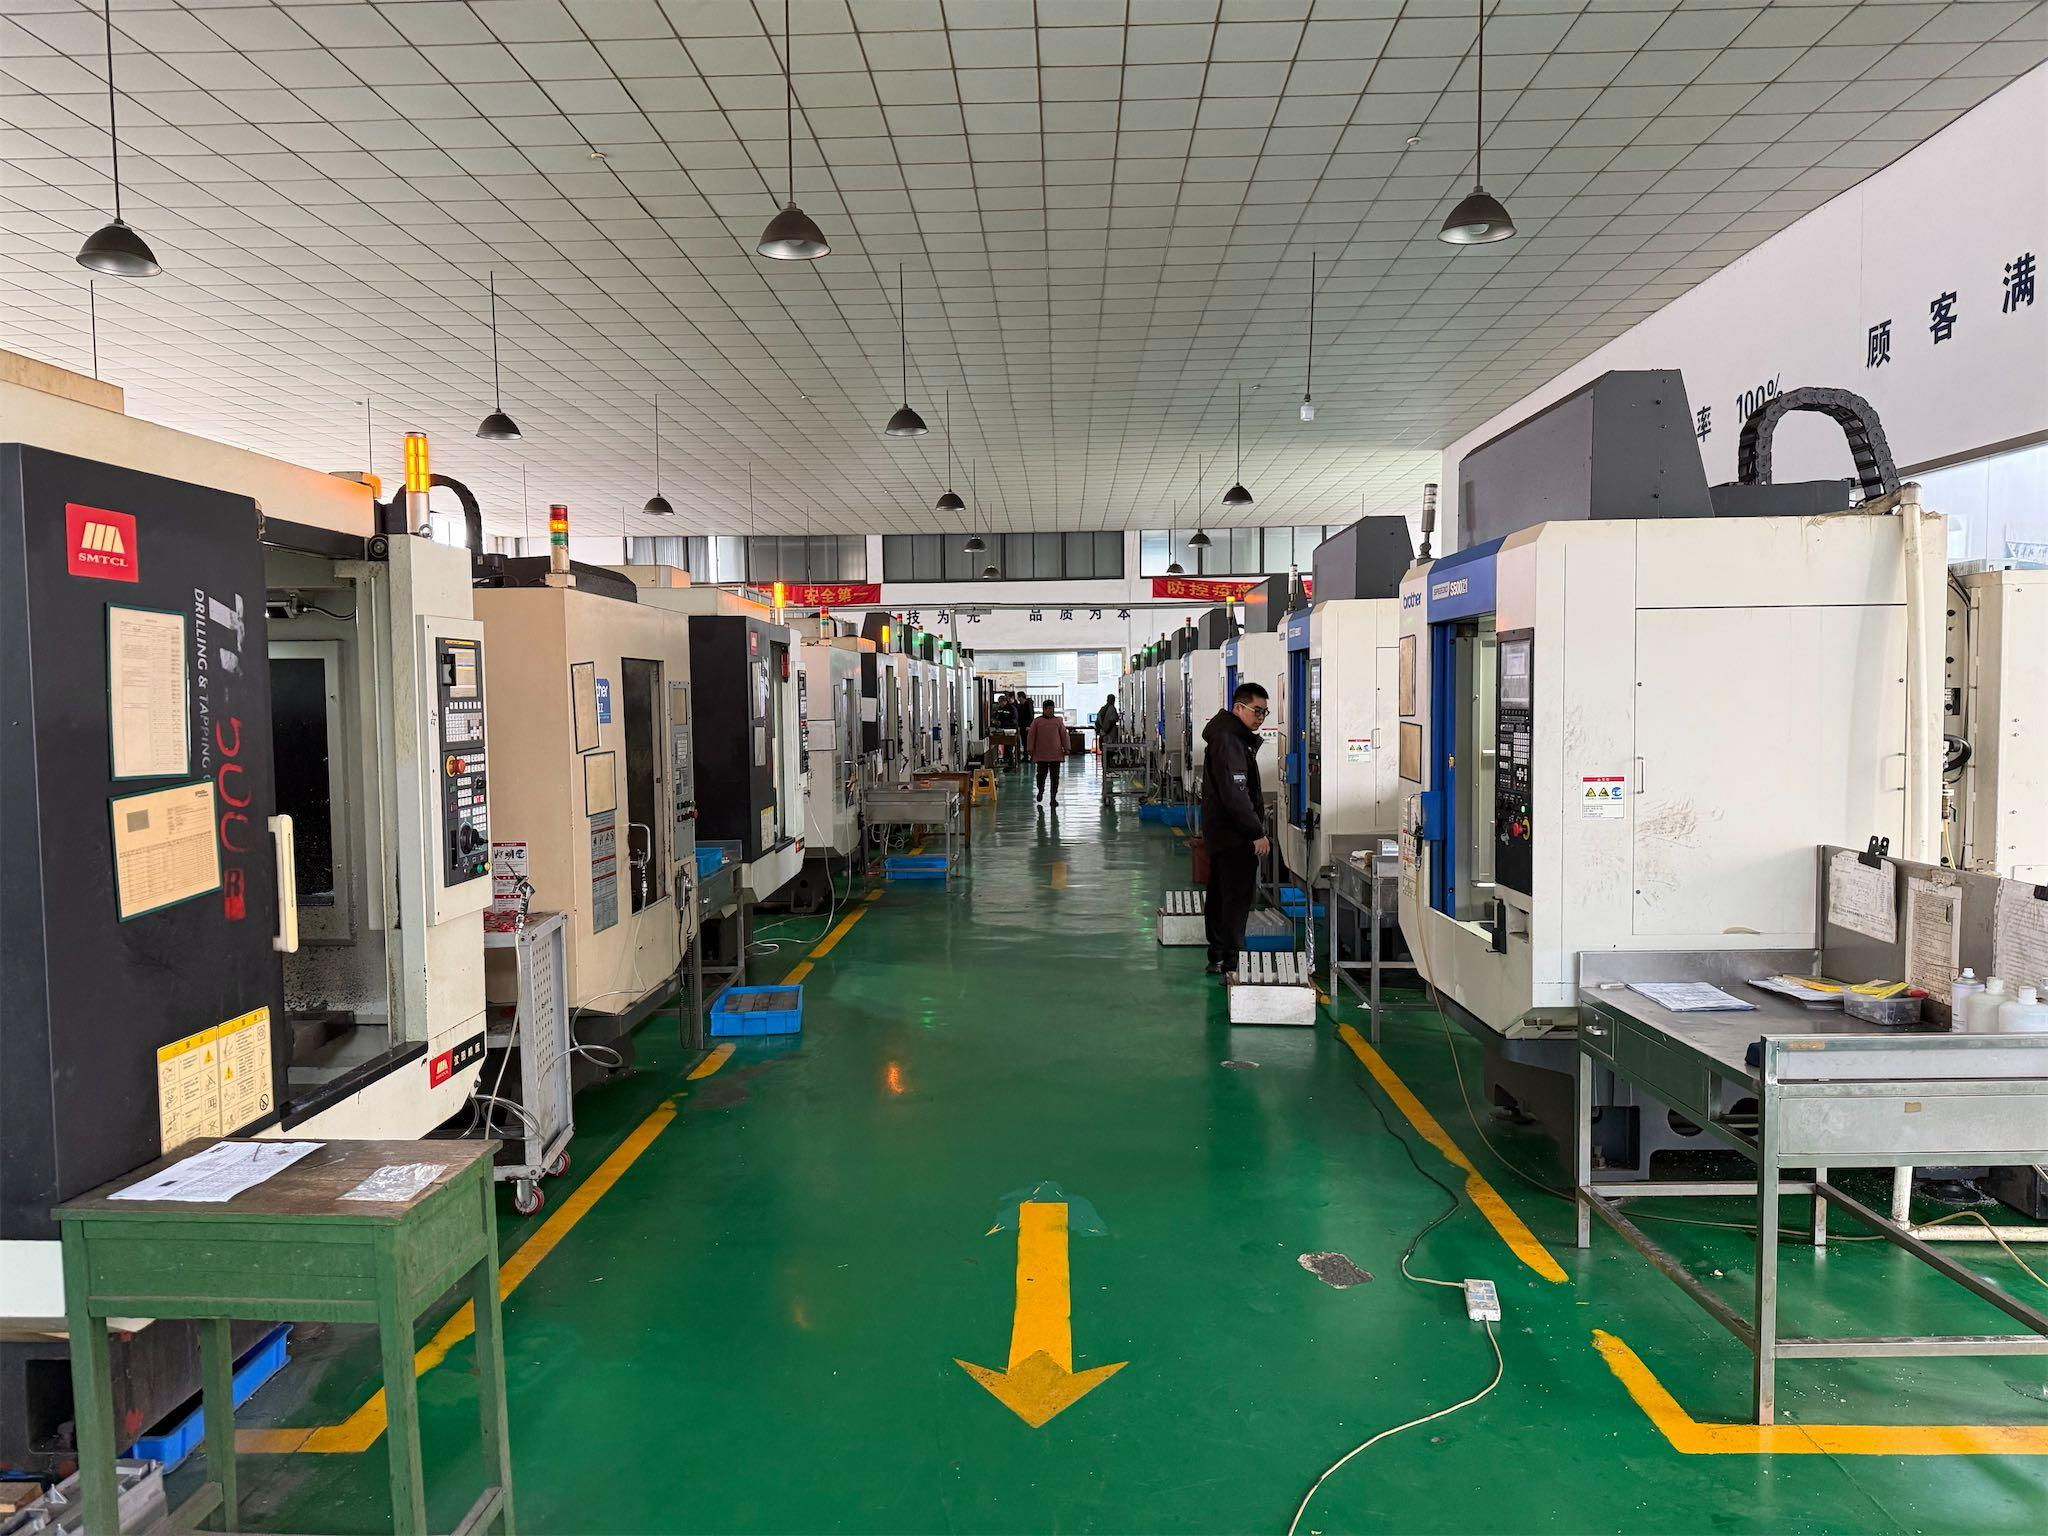
Fileiras ilustrativas de máquinas CNC; não há afirmação sobre quem possui os equipamentos nem sobre sua localização.
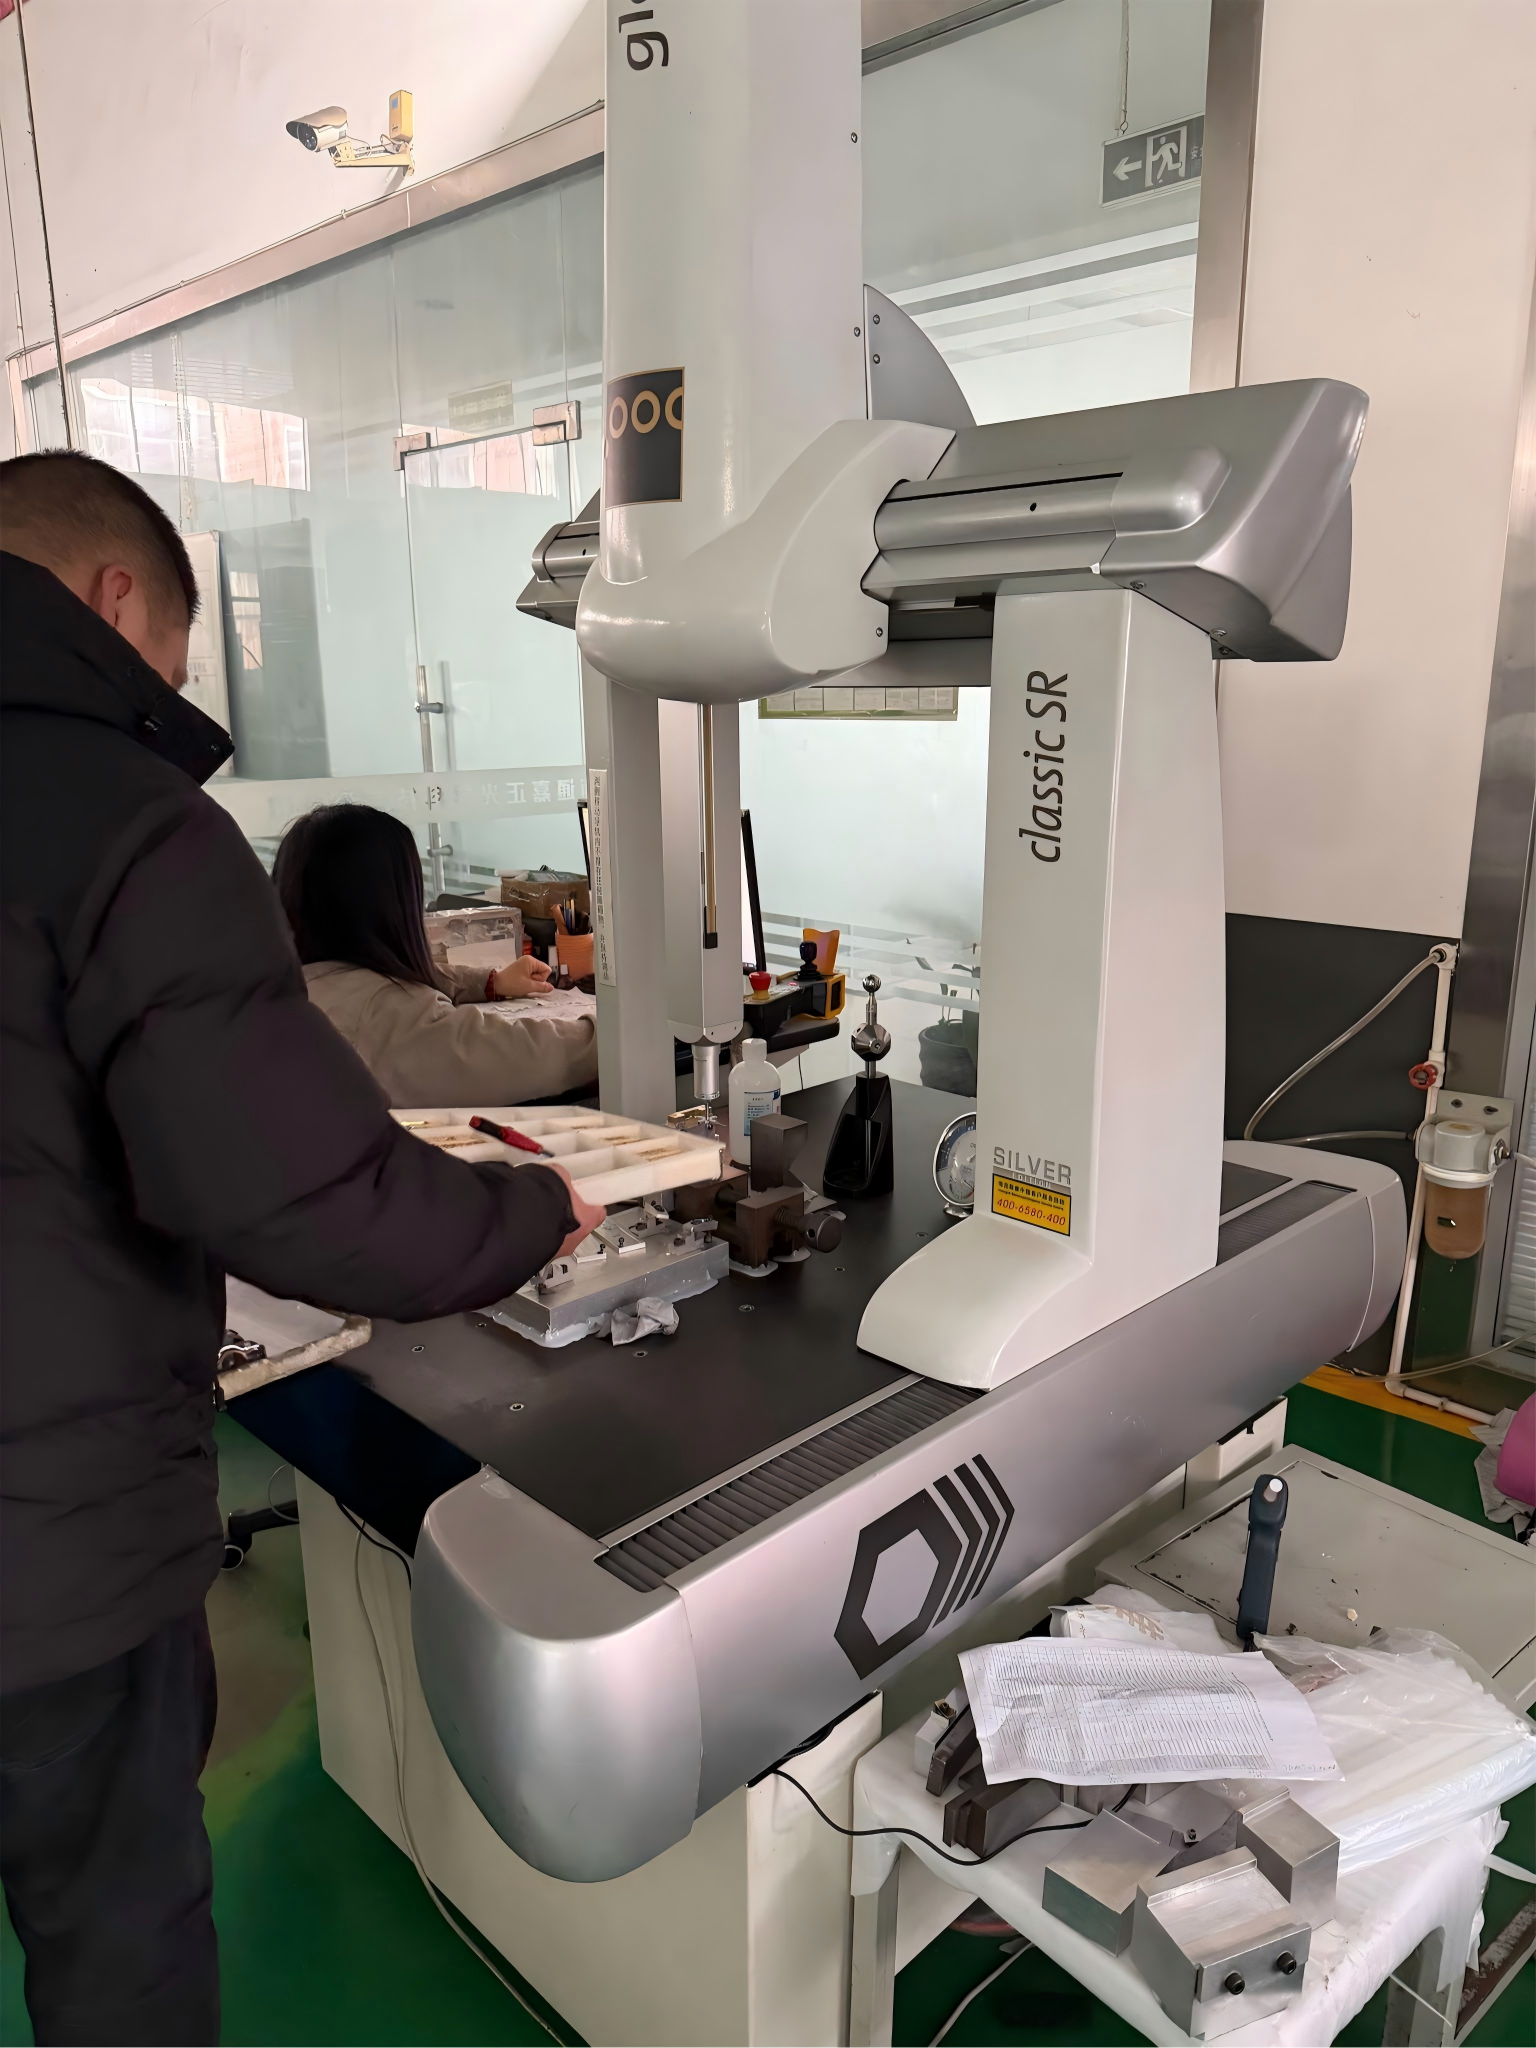
Imagem ilustrativa de metrologia; não há afirmação sobre quem possui o equipamento nem sobre sua localização.
/// RECURSOS DE FABRICAÇÃO
As sequências propostas podem incluir torneamento, fresamento, retificação, mandrilamento, furação, eletroerosão a fio ou usinagem multieixos; a disponibilidade e a preparação da máquina são confirmadas para o desenho técnico.
Qualquer etapa de corte por cisalhamento, calandragem, prensagem ou soldagem deve identificar, na cotação, a categoria de equipamento proposta, o procedimento, as evidências de qualificação e a responsabilidade pela inspeção.
Para consultas sobre peças que contêm a pressão, separação ou controle de fluidos, defina a responsabilidade pelo projeto, a documentação do material, as condições de corrosão ou fadiga, a inspeção e os registros de liberação. Esta página não afirma que a Zhenling tenha experiência anterior em projetos desse tipo.
Uma lista mais extensa de equipamentos não comprova necessariamente que um fornecedor consegue atender aos seus requisitos de aceitação para o setor de energia. Durabilidade, repetibilidade e confiabilidade dependem do alinhamento entre desenho técnico, sequência de operações, condição do material e plano de inspeção, e não apenas da lista de máquinas. Da mesma forma, possuir equipamentos de metrologia, por si só, não estabelece a rastreabilidade de um resultado de medição.
Transforme a capacidade apresentada em um pedido de cotação auditável: confira os dados do desenho técnico e da inspeção antes de comparar fornecedores.
Prepare seu pedido de cotação
Quando a usinagem CNC não é a sequência de operações de menor risco
A usinagem CNC é flexível para protótipos, peças complexas e interfaces controladas, mas nem sempre é a melhor sequência inicial para qualquer quantidade ou geometria. A escolha envolve o investimento em ferramental, o volume de material a remover, a variação da forma bruta e as superfícies que a máquina CNC precisa acabar.
/// ANÁLISE DA SEQUÊNCIA DE OPERAÇÕES 01
Por que isso pode ser desfavorável
Mais cortes, maior volume de cavacos e ciclos mais longos podem tornar o tarugo uma escolha inadequada à medida que cresce a demanda recorrente.
O que considerar como alternativa
Compare uma peça forjada, fundida ou outra pré-forma controlada próxima da geometria final para obter o mesmo escopo da peça acabada.
/// ANÁLISE DA SEQUÊNCIA DE OPERAÇÕES 02
Por que isso pode ser desfavorável
O baixo custo de ferramental para tarugos pode ser superado pelos custos recorrentes de material e usinagem.
O que considerar como alternativa
Analise o investimento em ferramental, a sobremetal, as referências geométricas da peça bruta e a consistência da forma bruta.
/// ANÁLISE DA SEQUÊNCIA DE OPERAÇÕES 03
Por que isso pode ser desfavorável
A variação da pré-forma próxima da geometria final pode comprometer a preparação da máquina se a sobremetal para usinagem e a transferência de referências geométricas não estiverem claras.
O que considerar como alternativa
Mantenha o tarugo como opção ou defina as referências geométricas da peça bruta e a sobremetal antes de comparar as sequências de operações.
/// ANÁLISE DA SEQUÊNCIA DE OPERAÇÕES 04
Por que isso pode ser desfavorável
Uma pá ou um componente de turbina pode exigir conhecimentos especializados de processo além do fresamento CNC convencional.
O que considerar como alternativa
Confirme toda a sequência de operações, o material, a validação e os requisitos do setor antes de selecionar o fornecedor.
Comparação de sequências de operações: tarugo ou pré-forma próxima da geometria final
Compare os fatores que influenciam a escolha da sequência de operações: volume, opções de forma inicial, volume a remover, ferramental, variação da peça bruta, referências geométricas e superfícies críticas. Não se usa uma quantidade genérica como ponto de mudança entre as opções.
Ferramentas de engenharia
TOOL_01
Mapa de requisitos de peças para o setor de energia
Relacione as condições de serviço aos campos de desenho técnico e material para atender aos requisitos de usinagem do setor de energia.
Abra o mapa de requisitosTOOL_02
Comparação de sequências de operações: tarugo ou pré-forma próxima da geometria final
Avalie as opções de forma inicial do material bruto em relação ao prazo de usinagem, ao custo e à integridade estrutural.
Inicie a comparação das sequências de operaçõesTOOL_03
Lista de verificação dos dados de desenho técnico e inspeção
Verifique os parâmetros de tolerância geométrica, condição superficial e ensaios não destrutivos antes da liberação para fabricação.
Abra a lista de verificação
Base de conhecimento
Perguntas frequentes sobre análise de desenhos técnicos e aplicações
01
Como é calculado o custo da usinagem CNC para o setor de energia?
O custo depende do material exato e de sua forma inicial, da geometria, da sequência de preparações da máquina, das exigências de tolerância e inspeção, da quantidade, das operações complementares, da embalagem e do destino. Envie esses dados para receber uma cotação da Zhenling por escrito.
02
Esta página trata da eficiência energética das máquinas CNC?
Não. Esta página trata de peças usinadas para equipamentos de energia, definidas por desenho técnico. O material, as condições de corrosão, pressão ou fadiga, a inspeção e os requisitos de aceitação são confirmados para o pedido específico.
03
O que deve conter um PDF ou pacote de desenhos técnicos para usinagem CNC de peças do setor de energia?
Inclua o desenho técnico 2D controlado ou PDF, a revisão do modelo, o material e sua condição exatos, a quantidade, as referências geométricas, os controles geométricos, as indicações de superfícies e arestas, as observações sobre as condições de serviço, os pontos de inspeção, os registros solicitados, a embalagem e o destino.
04
A Zhenling pode usinar peças para equipamentos de petróleo e gás?
Consultas sobre equipamentos de petróleo e gás, partes que contêm a pressão, separação ou controle de fluidos exigem uma análise específica do projeto que abranja o desenho técnico liberado, o material, a responsabilidade pelo projeto, as condições de corrosão e fadiga, a inspeção, os registros de liberação e as evidências de qualificação exigidas pelo comprador. Esta página não afirma que a Zhenling tenha experiência anterior em projetos desse tipo.
05
A Zhenling pode produzir peças para geração de energia e energias renováveis?
Analisamos eixos, rolos, flanges, carcaças e interfaces mecânicas definidos por desenho técnico para consultas sobre equipamentos de geração de energia, energia eólica, energia solar e outras fontes renováveis. Pás de turbina, componentes de aerogeradores e peças classificadas como críticas para a segurança exigem uma análise separada e específica do projeto quanto à sequência de operações e à qualificação.
06
A ISO 29001 se aplica a todas as peças do setor de energia?
Não. A ISO 29001:2020 acrescenta requisitos de gestão da qualidade específicos do setor para organizações fornecedoras das indústrias de petróleo, petroquímica e gás natural; sua aplicabilidade deve constar dos requisitos de compra do comprador.
07
Como são analisadas as tolerâncias rigorosas?
Analisamos em conjunto o limite de cada característica geométrica, o sistema de referências geométricas, os controles geométricos, a condição do material, a sequência de preparações da máquina e o método de inspeção. A aceitação continua definida pelo desenho técnico; uma afirmação genérica de “alta precisão” não substitui especificações exatas.
08
Um modelo STEP substitui o desenho técnico 2D?
Não quando o desenho técnico 2D contém requisitos de tolerância, referências geométricas, roscas, superfícies, inspeção ou registros. Forneça ambos quando o modelo define a geometria e o desenho técnico define a aceitação.
09
Quais materiais a Zhenling pode analisar?
Nossa experiência declarada de processamento inclui aços carbono, aços-liga e aços para rolamentos; aços inoxidáveis 303, 304, 304L, 316, 316L e 321; C276, 904L e ligas à base de níquel; e famílias de ligas de alumínio. O comprador informa o grau exato do material e as condições de serviço.
10
O que é necessário para iniciar a cotação?
Envie a revisão controlada do desenho técnico ou modelo, o material e sua condição, a quantidade, os requisitos críticos de aceitação, os registros solicitados, o destino e a data solicitada. Em seguida, a Zhenling define por escrito o escopo de fabricação, o preço, o prazo e as condições aplicáveis.






