Entre em contato com a Zhenling

Fabricação sob medida com base em desenho técnico
Usinagem CNC de aço carbono
Usinagem CNC de aço carbono pela Zhenling para peças feitas conforme desenho técnico
A usinagem CNC de aço carbono funciona melhor quando o grau do material, seu estado, as referências geométricas, as características geométricas críticas, as operações secundárias e os registros de inspeção são definidos antes da produção. A Zhenling analisa essas informações à luz do seu desenho técnico para estabelecer uma sequência viável, do material bruto às peças aprovadas. As solicitações de usinagem CNC de aço carbono devem informar o grau do material, a proteção contra corrosão, a responsabilidade pelo código de projeto, as características geométricas críticas e a documentação solicitada. Use a análise do desenho técnico para avaliar a sequência de operações e seus limites. Confirme separadamente os registros, as premissas de preço e o cronograma do pedido.
Termos usados para o serviço
Os compradores podem descrever o escopo como usinagem de aço carbono sob medida, serviços de usinagem de aço carbono, serviços de usinagem CNC de aço carbono, produção CNC de precisão, peças de precisão em aço carbono, fresamento CNC de aço carbono ou torneamento CNC de aço carbono. A análise de engenharia continua a mesma: definir material, geometria, processo, registros exigidos, quantidade e condições de entrega antes de assumir o compromisso de produção.
Desde 2006
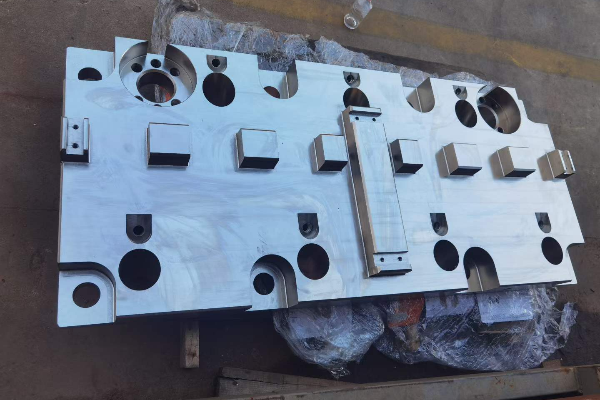
Experiência em fabricação de peças metálicas não padronizadas com base em desenhos técnicos, segundo a Zhenling.
Do torneamento aos 5 eixos
A empresa informa dispor de recursos para torneamento CNC, fresamento, mandrilamento, retificação, corte a fio, furação e usinagem multieixos.
Evite surpresas com material, deformação e acabamento antes da produção
O desenho técnico indica um grau do material, mas essa designação, por si só, não define um plano de usinagem. O estado de fornecimento da usina, a dureza, a forma do material bruto, a sequência de tratamento térmico, as seções finas, o acesso às referências geométricas e os requisitos de superfície podem influenciar as forças de corte, o risco de deformação, a vida útil da ferramenta e a sequência de inspeção.
SYS-01
Risco relacionado ao material
Confirme a norma e o ano, o grau do material, a forma, o estado, a necessidade de certificado e qualquer procedimento aprovado para substituição.
01SYS-02
Risco geométrico
Identifique paredes delgadas, cortes interrompidos, furos profundos, grandes alcances de ferramenta, faces de vedação e características geométricas que perdem apoio após a remoção do material bruto.
02SYS-03
Risco da sequência de operações
Organize desbaste, alívio de tensões ou tratamento térmico, semiacabamento, retificação, revestimento e verificação final em uma sequência controlada.
03SYS-04
Risco de aceitação
Indique as características geométricas críticas, as relações entre referências geométricas, as necessidades de amostragem, o método de medição e os registros exigidos para liberação.
04A realidade: o nome do material não elimina as variações
Em um estudo de torneamento revisado por pares, o aço 1020 recozido apresentou uma integridade superficial resultante da interação entre as características do material e as condições de usinagem, e não de um único parâmetro. Isso sustenta o planejamento baseado no estado do material, mas a Zhenling não considera um único ensaio de laboratório capaz de prever o comportamento de todos os graus de aço carbono ou configurações de peças.
- Uma indicação de ±0,01 mm ou um requisito de Ra é um dado de engenharia, não uma promessa geral desvinculada do tamanho, da geometria, do estado do material e do método de medição.
- O tratamento térmico pode alterar a dureza e a deformação da peça; por isso, é preciso discutir o sobremetal de usinagem antes e depois do tratamento.
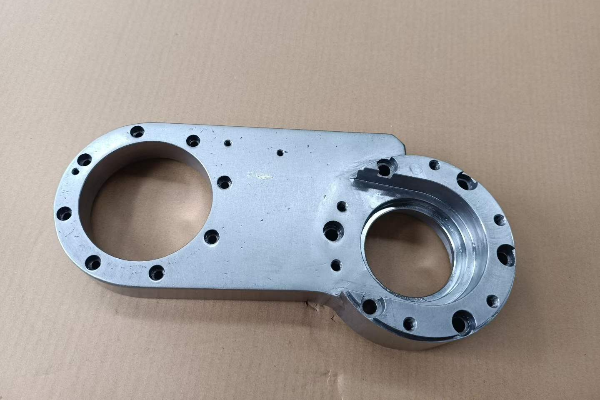
- Paredes delgadas e remoção assimétrica do material bruto podem exigir corte em etapas, referências geométricas estáveis ou um ponto de retenção para verificação.
- O acabamento superficial de uma face de vedação, de uma sede de rolamento ou de uma superfície aparente pode exigir ferramentas e registros diferentes.
- Uma suposição comum é que o desenho técnico esteja pronto para execução assim que indicar o material. O que contraria essa expectativa é que o estado do material, a sequência de operações, o apoio da peça e os registros de aceitação muitas vezes determinam se essa indicação pode se transformar em um processo de produção estável.
[ ACTION_REQ ]
Ponto de verificação de engenharia
A equipe de engenharia da Zhenling pode analisar o desenho técnico, o estado conhecido do material e as características geométricas críticas antes da cotação. Envie a revisão atual e indique qual falha teria maior impacto: deformação, acabamento, ajuste, vazamento, desgaste ou reprovação na inspeção.
Matriz de preparação para usinagem de aço carbono
Relacione o grau e o estado do aço carbono e o processo ao seu desenho técnico
Uma cotação baseada no desenho técnico fica incompleta quando a especificação do material não está completa. Mesmo um grau conhecido e usado internacionalmente pode continuar ambíguo se faltarem a edição da norma, a forma do produto, o estado de fornecimento, o tratamento térmico, o nível de dureza ou os requisitos de documentação.
Aço carbono 20# ou 45#
Por que isso importa
O teor de carbono e o estado de fornecimento afetam a usinabilidade, a resistência, a resposta ao tratamento térmico e o risco para o acabamento.
O que confirmar
Norma aplicável e ano, forma, estado, dureza quando controlada e exigência de certificado.
SAE 1018 ou outra designação estrangeira
Por que isso importa
Mesmo uma designação conhecida pode omitir detalhes da norma de compra, da forma do produto e do estado do material.
O que confirmar
Confirme a especificação aplicável em vez de associá-la a um grau local apenas pelo nome.
Q235A ou Q345D
Por que isso importa
Designações estruturais não devem ser reduzidas a uma categoria genérica de “aço carbono”.
O que confirmar
A norma exata e seu ano, além de verificar se o cliente permite analisar a equivalência de materiais.
25CrMo, 42CrMo, 12CrMoV ou GCr15
Por que isso importa
Essas famílias de aços-liga ou aços para rolamentos têm comportamentos diferentes no tratamento térmico e no corte.
O que confirmar
Norma de composição, estado após tratamento térmico, faixa de dureza e registros das propriedades finais.
Especificação do cliente ou do projeto
Por que isso importa
Uma especificação do projeto pode prevalecer sobre a descrição de um catálogo ou uma referência cruzada informal.
O que confirmar
Revisão, usinas ou fornecedores aprovados, nível de inspeção, identificação da peça e autoridade para aprovar substituições.
Q345D é um bom teste dos limites de equivalência
A SAMR registra a GB/T 1591-2018 como a norma atual intitulada “Aços estruturais de baixa liga e alta resistência”. Isso confirma a edição da norma e os limites da classificação; não prova que uma indicação antiga de Q345D possa ser substituída silenciosamente por outro grau.
Erro comum
Tratar uma tabela de equivalências entre normas como autorização de compra. A Zhenling deve confirmar o documento aplicável do comprador e registrar qualquer substituição aprovada antes de liberar o material.
O estado do material pode importar tanto quanto o nome do grau
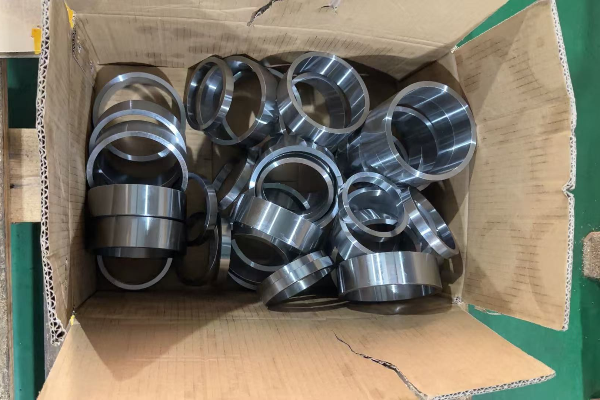
Dois lotes com designações nominalmente semelhantes nem sempre se comportam da mesma forma na usinagem, pois a microestrutura, a limpeza, o processamento anterior, a dureza e o estado do material bruto podem diferir. Um relatório de usinagem assinado em 2026 ilustra variações entre operações, mas representa uma única comparação controlada, não uma verdade para toda a indústria aplicável a qualquer aço carbono.
-
01
O comprador fornece
Especificação, edição, grau do material, forma, estado, propriedades críticas como resistência à tração quando controlada e requisitos de certificado.
-
02
A Zhenling analisa
Disponibilidade do material, compatibilidade com o desenho técnico, sobremetal, sequência de operações e pontos que exigem esclarecimento.
-
03
Ambas as partes aprovam
Qualquer equivalência, desvio, fornecedor alternativo ou alteração no estado do material antes da produção.
-
04
Registros de liberação
Registros do material, identificações e documentos de inspeção acordados para o escopo da compra.
Fresamento CNC, torneamento, mandrilamento e retificação de peças em aço carbono
O fornecedor lista suas máquinas, mas essa lista não explica como serão controlados as referências geométricas, a fixação da peça, a movimentação do material bruto, o estado térmico e a verificação. A sequência adequada depende das características geométricas e dos riscos da peça, e não de uma promessa genérica de que todo componente deve ser usinado em uma máquina de 5 eixos.
Característica geométrica ou risco da peça
Possível contribuição do processo
Questão para análise
Diâmetros de revolução, ressaltos, canais e roscas
Torneamento CNC com transferência planejada das referências geométricas e acesso da ferramenta.
Quais superfícies definem o eixo funcional e em que momento a referência geométrica é criada?
Faces, cavidades, padrões de furos para parafusos e geometria em várias faces
Fresamento CNC em equipamentos de 3, 4 ou 5 eixos, quando a geometria justificar.
É possível reduzir o número de preparações da máquina sem comprometer a rigidez ou o acesso para inspeção?
Furos profundos ou alinhados em corpos de válvulas e carcaças
Mandrilamento, furação, usinagem em etapas e inspeção específica das características geométricas.
Como serão tratados o alinhamento, o alcance da ferramenta, a evacuação de cavacos e os registros de verificação dos furos?
Munhões críticos, sedes de rolamentos ou superfícies acabadas
Retificação ou uma operação de acabamento controlada após a sequência anterior adequada.
O tratamento térmico ocorre antes de atingir a dimensão final e quanto sobremetal resta para o acabamento?
A fixação da peça faz parte do método de fabricação
Um caso analisado pela Modern Machine Shop relacionou a fixação da peça à digitalização óptica, de modo que o projeto da preparação da máquina e o retorno de informações do processo se complementassem. O caso não determina o mesmo dispositivo de fixação para a sua peça, mas sustenta o planejamento conjunto da fixação, do acesso, do risco de deformação e da verificação.
01
Estabelecer
Crie ou confirme referências estáveis no material bruto e a primeira referência geométrica funcional.
02
Desbastar
Remova material bruto preservando o apoio, o sobremetal para o tratamento térmico e as superfícies para uma nova fixação.
03
Estabilizar
Adote o ponto de retenção acordado para tratamento térmico, alívio de tensões ou inspeção quando o desenho técnico e o estado do material exigirem.
04
Acabar
Usine ou retifique as relações críticas e, em seguida, verifique-as pelo método e pela regra acordados.
A compensação térmica não substitui os registros do processo
Uma patente antiga da Ford descreve sondagens repetidas e ciclos em vazio para caracterizar a dilatação térmica de máquinas CNC. Ela mostra por que o estado térmico da máquina pode ser relevante, mas a Zhenling não alega ser proprietária desse método nem usa a patente como prova de capacidade para cumprir determinada tolerância.
- A escolha da máquina depende das dimensões da peça, do acesso, da rigidez, do número de preparações da máquina e das necessidades de verificação.
- A escolha do ferramental depende do estado do material, da geometria da peça, do controle dos cavacos, do acabamento e da vida útil da ferramenta.
- A medição por apalpador durante o processo pode ajudar no controle, mas a aceitação final segue o plano de inspeção acordado.
- A sequência de operações de um protótipo pode precisar de ajustes antes da liberação para produção recorrente.
Da análise do desenho técnico às peças usinadas e inspecionadas
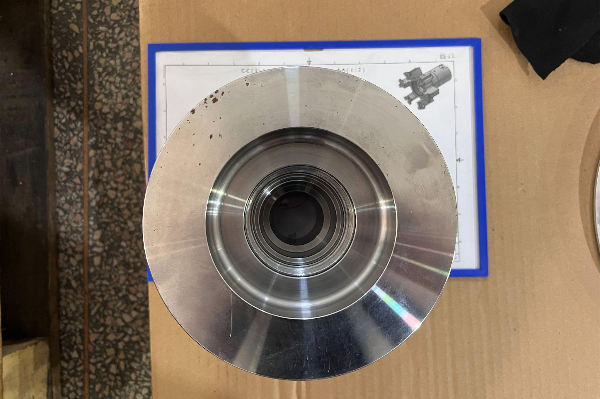
A tolerância consta no desenho técnico, mas a regra de aceitação e os registros de medição ainda podem não estar definidos. Essa lacuna importa porque programação, preparação da máquina, inspeção, liberação e controle de revisões podem adotar interpretações diferentes se o projeto não estabelecer uma base única e controlada.
O controle de revisões evita mudanças de escopo despercebidas
Uma alteração no modelo, no PDF, em uma nota ou em um requisito do pedido de compra pode gerar retrabalho quando equipes diferentes liberam versões de referência diferentes. As discussões do projeto com a Zhenling devem identificar a revisão aplicável e exigir aprovação por escrito antes que qualquer desvio de material, característica geométrica, processo ou inspeção passe a orientar a produção.
- A engenharia trabalha com a mesma geometria controlada e as mesmas indicações críticas usadas pela produção.
- A equipe de compras consegue comparar cotações com base no mesmo escopo incluído e excluído.
- A equipe da qualidade consegue relacionar os resultados ao requisito liberado e à regra de decisão acordada.
- A gestão consegue identificar quais esclarecimentos ou aprovações afetam o cronograma.
// 01 — Recebimento
Registrar a revisão
Registre a revisão atual do desenho técnico, o modelo 3D quando disponível, a especificação do material, as quantidades, a aplicação, o destino e o prazo de entrega solicitado.
// 02 — Esclarecimento
Esclarecer ambiguidades
Esclareça dimensões ambíguas, características geométricas críticas, finalidade das referências geométricas, acabamento, tratamento térmico, revestimento, soldagem, limpeza, identificação e embalagem.
// 03 — Sequência de operações
Definir as operações
Defina a forma do material bruto, as operações, as preparações da máquina, as ferramentas, a fixação da peça, os processos terceirizados, os pontos de inspeção e as etapas que exigem aprovação.
// 04 — Aprovação
Acordar os registros necessários
Acorde os registros do material, da primeira peça produzida ou da amostra, o formato do relatório, a amostragem, a regra de aceitação e quem pode autorizar desvios.
// 05 — Produção
Controlar a liberação
Controle a revisão liberada, as instruções do processo, as constatações durante a produção, as decisões sobre não conformidades e qualquer alteração autorizada.
// 06 — Liberação
Reunir a documentação
Reúna os registros acordados sobre a peça, as dimensões, o material, o tratamento, a identificação, a embalagem e o envio.
A inspeção deve responder à necessidade real do comprador
O NIST explica que a rastreabilidade metrológica se aplica ao resultado de uma medição e exige uma cadeia de calibrações documentada e ininterrupta, na qual cada calibração contribui para a incerteza. Portanto, uma etiqueta de calibração não comprova necessariamente que determinado resultado é adequado ao requisito do desenho técnico.
Para definir a documentação de aceitação: identifique a característica geométrica, o valor nominal e os limites, a referência geométrica, o instrumento ou método, o nível de amostragem, o resultado, as unidades de medida, os registros de rastreabilidade quando exigidos e quem pode decidir sobre uma não conformidade.
Peças em aço carbono para equipamentos de pressão, separação e controle de fluidos
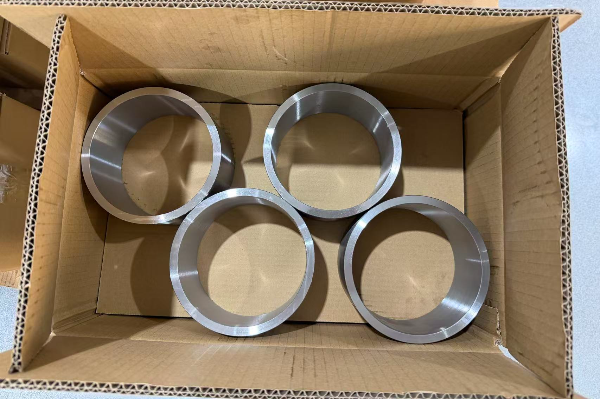
A peça é descrita como destinada a aplicações sob pressão, mas essa descrição não estabelece automaticamente o escopo regulatório nem os registros necessários para comprovar sua adequação. Afirmações excessivas muitas vezes surgem quando o projeto do equipamento, a aprovação do material, a fabricação do componente, a soldagem, a montagem, os testes e a avaliação final de conformidade são reunidos em uma declaração vaga de certificação.
01
Flanges e peças de conexão
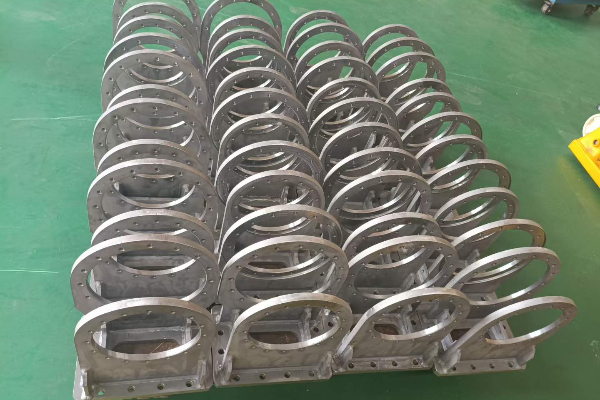
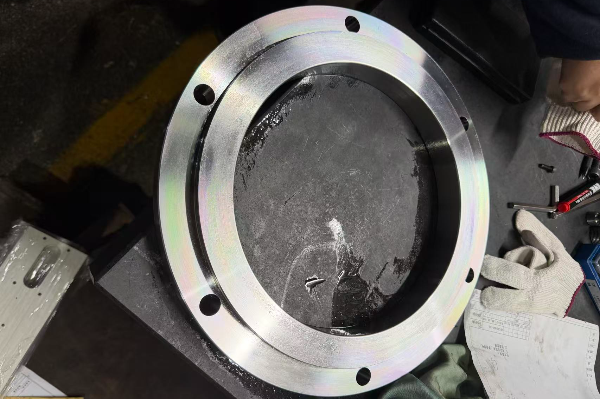
Analise as faces de vedação, os padrões de furos para parafusos, o alinhamento dos furos, os requisitos de material, a identificação e o projeto aplicável do equipamento.
02
Corpos e obturadores de válvulas
Analise o acesso interno, os canais que se cruzam, as características geométricas de vedação, o estado das paredes, a remoção de rebarbas, a limpeza e os registros de inspeção.
03
Eixos e rolos
Analise o eixo funcional, os munhões, os ressaltos, as relações de batimento, a sequência de tratamento térmico, o sobremetal para retificação e o manuseio.
04
Peças para separadores e vasos
Analise se o item contém pressão, como se integra à montagem e quais registros do projeto ficam sob controle do cliente.
A abrangência da PED é específica, não um selo genérico
A Comissão Europeia informa que a PED 2014/68/EU se aplica a equipamentos de pressão estacionários com pressão máxima admissível superior a 0,5 bar. A Zhenling pode discutir peças usadas em equipamentos relacionados à pressão, mas não alega que todo componente usinado fornecido separadamente atenda automaticamente à PED sem considerar o projeto aplicável e o procedimento de avaliação de conformidade.
Questões sobre o escopo antes da cotação: o componente contém pressão? Quais código, diretiva, desenho técnico, regra de material, nível de inspeção, regra de identificação e responsável pela avaliação de conformidade se aplicam? O comprador exige um escopo específico de certificado ou a participação de um organismo notificado?
Use a experiência da empresa sem inventar resultados de projetos
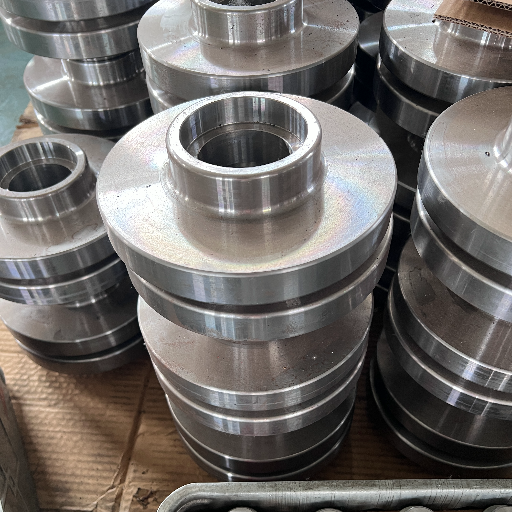
A Zhenling informa que fabrica flanges não padronizados, rolos, tubos curvados, corpos de válvulas, obturadores, conjuntos de máquinas, componentes de aço carbono e outras peças usinadas para aplicações em vasos de pressão, separação de petróleo e gás e controle de fluidos. Não foram fornecidos dados específicos de clientes sobre pressão nominal, classe de estanqueidade, temperatura de operação ou redução de falhas; por isso, esta página não faz tais afirmações.
- Envie o contexto da montagem ou o desenho técnico da interface quando isso afetar a usinagem ou a inspeção.
- Identifique as características geométricas relacionadas à vedação, às partes que contêm a pressão, à fadiga, ao desgaste ou ao alinhamento.
- Informe a procedência do material e as necessidades de rastreabilidade, identificação, limpeza, preservação e documentação.
- Confirme qual organização é responsável pela aprovação do projeto e pela avaliação final de conformidade.
Documentação da qualidade e controle de alterações para pedidos internacionais
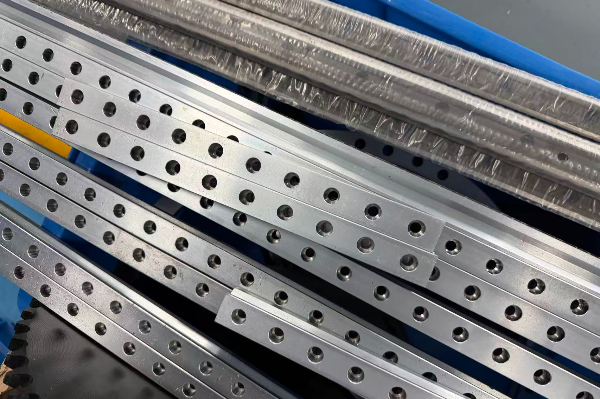
Um instrumento calibrado, por si só, não comprova a rastreabilidade do resultado, a incerteza de medição nem o atendimento ao desenho técnico. Um relatório breve pode ser suficiente, enquanto um projeto crítico pode exigir registros mais detalhados; o requisito deve entrar na cotação e no planejamento antes da produção.
Tipo de registro
Pergunta a que responde
Decisão na solicitação de cotação
Registros do material
Quais materiais, normas, corridas ou lotes, estados e documentos de procedência estão vinculados à peça?
Defina o tipo de certificado, a responsabilidade pela análise, a identificação e o nível de rastreabilidade.
Registros de medição
Qual característica geométrica foi medida, por qual método e em relação a quais limites e referências geométricas?
Defina o formato do relatório, as unidades, a amostragem, a adequação do instrumento e a retenção dos registros.
Registros de rastreabilidade
O resultado declarado pode ser vinculado à cadeia de calibrações exigida?
Defina se a rastreabilidade do resultado é exigida e quais comprovantes a acompanham.
Decisão sobre conformidade
Como a incerteza é considerada quando um resultado está próximo do limite de uma especificação?
Acorde a regra de decisão e quem aceita, rejeita ou autoriza um desvio.
Registros do processo
Qual tratamento térmico, revestimento, soldagem, limpeza ou outro processo especial foi aplicado?
Indique o procedimento, o prestador, o certificado, os ensaios e os critérios de aceitação exigidos.
A regra de decisão resolve a última lacuna da medição
O glossário do NIST reproduz a definição de regra de decisão da ISO/IEC 17025:2017: a regra que descreve como a incerteza de medição é considerada ao declarar a conformidade com um requisito especificado. Essa referência oficial secundária ajuda a distinguir “medido” de “aceito”; o requisito aplicável do projeto ou laboratório continua prevalecendo.
8.000 m²
Zhenling informa que sua unidade fabril em Jiashan ocupa 8.000 metros quadrados; trata-se de uma informação fornecida pela empresa, não de uma auditoria independente da unidade fabril.
Fabricação baseada em desenho técnico
Os recursos informados incluem torneamento CNC, fresamento, retificação, mandrilamento, furação, corte a fio e centros de 3, 4 e 5 eixos importados.
Alegações de certificação devem respeitar seu escopo
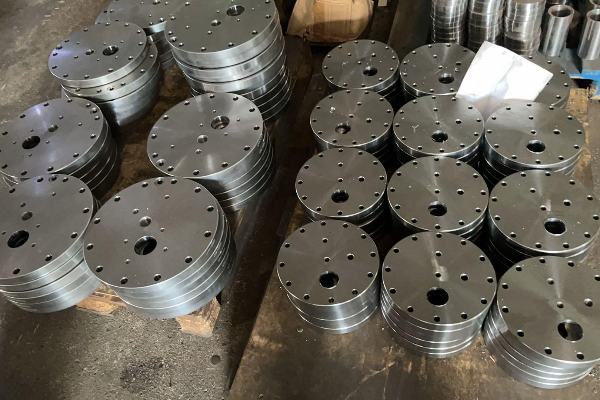
Toda credencial exigida deve ser verificada quanto ao titular legal, à unidade fabril, ao número, ao emissor, ao escopo e à validade antes da aprovação do fornecedor. Uma credencial geral não deve ser apresentada como aplicável a determinado componente usinado sem registros específicos do pedido.
Lista de verificação para análise
- Confirme as revisões controladas do desenho técnico e do pedido de compra.
- Liste os documentos incluídos sobre material, dimensões, tratamento, identificação e envio.
- Defina as regras de comunicação e aprovação em caso de não conformidade ou alteração do processo.
- Identifique os requisitos de idioma, formato de arquivo, nomenclatura e retenção para equipes internacionais.
Preço, prazo de entrega e o que enviar para obter uma cotação precisa
O projeto chega à fase de cotação antes que alguém verifique se o desenho técnico pode ser enviado a outro país ou se faltam requisitos essenciais. Um preço informado rapidamente nem sempre serve para tomar uma decisão, pois material, preparação da máquina, inspeção, processamento secundário, documentação, embalagem, logística e risco de mudança de revisão podem ficar fora de uma solicitação incompleta.
01
Projeto controlado
Revisão atual do desenho técnico 2D e, quando disponível, modelo 3D, com divergências identificadas em vez de resolvidas por suposição.
02
Material
Norma, ano, grau do material, forma, estado, tratamento térmico, dureza quando controlada e requisitos de certificado.
03
Demanda
Finalidade de protótipo ou produção, quantidade para cotação, quantidade para liberação, estimativa anual e expectativa de pedidos recorrentes.
04
Características geométricas críticas
Referências geométricas, ajustes, roscas, faces de vedação, batimento, rugosidade, geometria e características geométricas que determinam a função.
05
Escopo secundário
Tratamento térmico, retificação, revestimento, soldagem, limpeza, identificação, preservação e processos terceirizados aprovados.
06
Registros necessários
Registros do material, registros da primeira peça produzida, relatório de inspeção, amostragem, rastreabilidade, regra de decisão e documentos de processos especiais.
07
Entrega
Data exigida, destino, Incoterm, embalagem, etiquetagem, divisão dos envios e documentação de importação.
08
Fluxo de aprovação
Contato técnico, prazo para esclarecimentos, aprovação de amostras, autoridade para autorizar desvios e processo de alteração de revisão.
Quadro bronze de ROI: compare o escopo completo do projeto
Nenhum caso auditado da Zhenling sustenta uma porcentagem universal de economia, um preço unitário ou uma redução do prazo de entrega; por isso, esta comparação deve ser preenchida pelo comprador. Avalie o preço cotado juntamente com os esclarecimentos de engenharia, a preparação da máquina, os registros do material, a inspeção, as operações secundárias, a embalagem, o frete, o capital comprometido em estoque e o custo de uma revisão tardia ou de uma peça rejeitada.
| Fator que afeta custo ou prazo | Fornecedor A | Fornecedor B | Registros a solicitar |
|---|---|---|---|
| Material e estado incluídos | Preenchimento pelo comprador | Preenchimento pelo comprador | Norma, forma, origem, certificado e regra de substituição |
| Preparação da máquina e sequência de operações incluídas | Preenchimento pelo comprador | Preenchimento pelo comprador | Características geométricas esclarecidas, operações secundárias e etapas que exigem aprovação |
| Inspeção e documentação incluídas | Preenchimento pelo comprador | Preenchimento pelo comprador | Lista de relatórios, amostragem, rastreabilidade e regra de decisão |
| Embalagem e entrega no destino incluídas | Preenchimento pelo comprador | Preenchimento pelo comprador | Destino, Incoterm, proteção, etiquetas e plano de envio |
O que altera o prazo de entrega
O prazo de entrega depende da disponibilidade do material, da rapidez dos esclarecimentos, da programação, da fixação da peça, do número de operações, do tratamento térmico ou revestimento, do nível de inspeção, da aprovação de amostras, da capacidade, da embalagem e da logística. A Zhenling fornece uma estimativa específica para o projeto após analisar essas informações, em vez de publicar um prazo típico do setor que possa prejudicar o planejamento.
- Use uma única revisão controlada.
- Destaque as características geométricas críticas.
- Informe o estado real do material.
- Separe a demanda de protótipos da demanda de produção.
- Liste todas as operações secundárias.
- Defina os registros de inspeção.
- Informe o destino e os requisitos de embalagem.
- Indique quem aprova as questões técnicas.
Verifique os controles aplicáveis aos dados técnicos antes do envio
Para itens e atividades sujeitos ao EAR, o BIS §734.15 estabelece que a divulgação de tecnologia ou software controlado a uma pessoa estrangeira pode ocorrer por inspeção visual ou por comunicação oral ou escrita; a autorização só é exigida na medida em que a exportação ou reexportação correspondente a exigir. Quem envia deve verificar o item, a atividade, o destino, o uso final, o usuário final e outros regimes aplicáveis; portanto, este aviso não significa que todo desenho técnico exija uma licença nem substitui a orientação jurídica.
Opção de contato antes do envio: se houver dúvida sobre o status de controle de exportação ou de confidencialidade, não envie o arquivo controlado. Envie um resumo do projeto sem dados controlados pela janela de contato e estabeleça um meio de transferência aprovado com sua equipe de conformidade.
Ferramentas de engenharia para usinagem CNC de aço carbono
-
Avalie seus arquivos CAD e desenhos técnicos para verificar se todas as dimensões e tolerâncias críticas estão definidas para a usinagem de aço carbono.
-
Selecione o grau de aço carbono e os estados de tratamento térmico antes da usinagem mais adequados às suas exigências de carga mecânica.
-
Defina os documentos necessários de controle da qualidade, incluindo relatórios dimensionais e certificados de ensaio do material (MTC) para o seu lote.
Uma solicitação de cotação mais clara começa aqui
Envie os requisitos que determinam a viabilidade de fabricação, os registros necessários e a entrega
A Zhenling pode avaliar o desenho técnico, a especificação do material, a quantidade, as características geométricas críticas, os registros de inspeção exigidos, os processos secundários e o destino como um único escopo de fabricação. Se o arquivo estiver sujeito a restrições de compartilhamento, comece com um resumo sem informações controladas.
Solicite uma cotação imediata →A Zhenling informa ter experiência com os aços carbono 20# e 45#, além de Q235A, Q345D, 25CrMo, 42CrMo, 12CrMoV, GCr15 e outras ligas metálicas. Essas designações abrangem aços carbono, aços de alta resistência e baixa liga, aços-liga e aços para rolamentos, e não formam um grupo de materiais intercambiáveis. Informe na solicitação de cotação a norma aplicável e sua edição, a forma de fornecimento do produto, a condição de fornecimento, o tratamento térmico, a dureza exigida e os documentos de material esperados.
Envie o desenho técnico controlado, o modelo 3D disponível, a condição do material, a quantidade, as características geométricas críticas, os processos secundários, os registros exigidos, os requisitos de embalagem, o destino e a data desejada.
Sim, o desenho técnico pode ser avaliado, mas a equipe deve confirmar a norma de material aplicável e sua edição. O registro atual da GB/T 1591-2018 da SAMR confirma seu enquadramento entre os aços de alta resistência e baixa liga; ele não autoriza uma substituição automática. Se a especificação original não estiver disponível, registre a alternativa aprovada pelo comprador e sua justificativa técnica antes de liberar o material.
Não. A viabilidade depende da peça, do processo, do método de medição e do critério de aceitação acordado.
O projeto pode definir registros de material, registros da primeira peça produzida ou de amostras, relatórios dimensionais, certificados de tratamento térmico ou revestimento, registros de não conformidade, comprovantes de marcação e documentos de embarque. Para cada item, estabeleça o formato, as características geométricas abrangidas, a amostragem, as unidades, as referências geométricas, a rastreabilidade de cada resultado, a incerteza esperada e o prazo de retenção. Defina também a regra para decidir se a peça atende aos requisitos e quem está autorizado a aceitar um desvio.
Não. O responsável pelo projeto deve definir o escopo do componente, os requisitos de material, a inspeção, a marcação e o procedimento aplicável para avaliar o atendimento aos requisitos.
O preço e o prazo de fabricação dependem da disponibilidade do material, da geometria, da quantidade, das preparações da máquina, do ferramental, das tolerâncias, do acabamento, da inspeção, das operações secundárias, do detalhamento da documentação, da embalagem, da capacidade disponível e da logística. A Zhenling avalia esses fatores antes de emitir uma cotação e uma estimativa de prazo específicas para o projeto; por isso, compare os fornecedores tanto pelo escopo incluído quanto pelo preço unitário.
Não automaticamente. Quando aplicável, quem envia o arquivo deve verificar os requisitos de controle de exportação, sanções, confidencialidade, exigências do cliente e restrições contratuais à transferência, pois certas tecnologias podem ser divulgadas por inspeção visual ou troca de informações por escrito. Se houver dúvidas sobre a classificação ou a autorização, não envie o arquivo controlado; entre em contato com a Zhenling com um resumo sem informações controladas e providencie um meio de transferência aprovado pela sua equipe de conformidade.